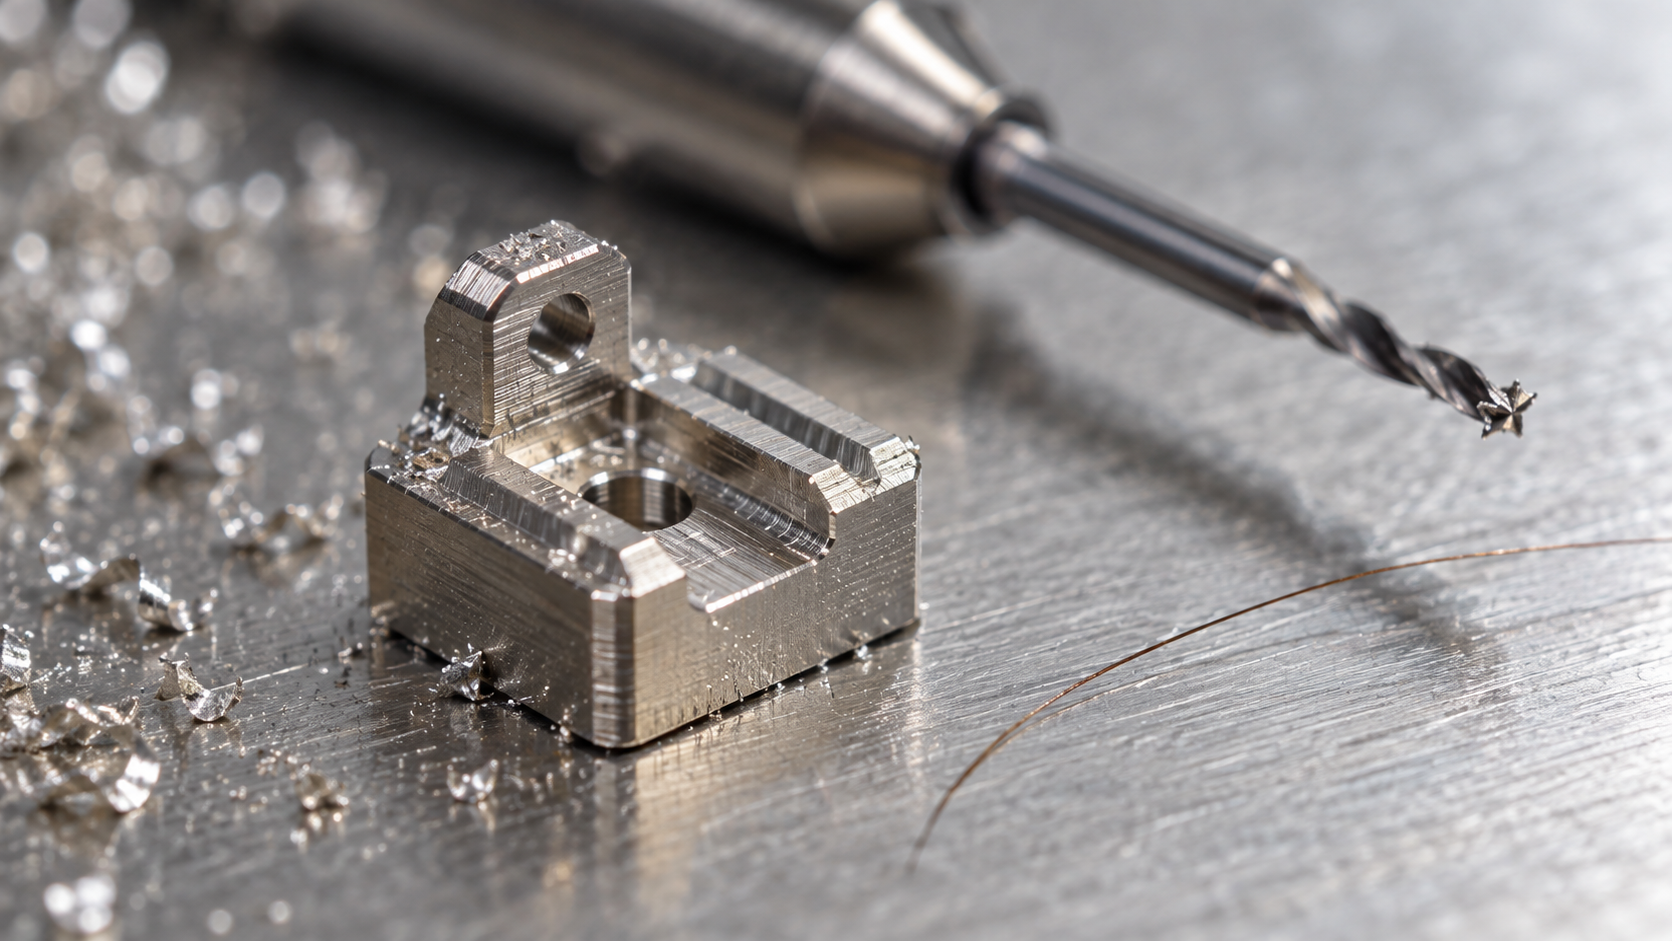
Où réside réellement le « petit » dans l'usinage de micro-pièces : pourquoi les procédés pour grandes pièces ne peuvent pas être réduits proportionnellement
Tableau de répartition des procédés d'usinage de micro-pièces de précision : ce que gèrent respectivement le micro-fraisage, le micro-tournage/tour suisse, le micro-EDM, le découpage par fil et le laser
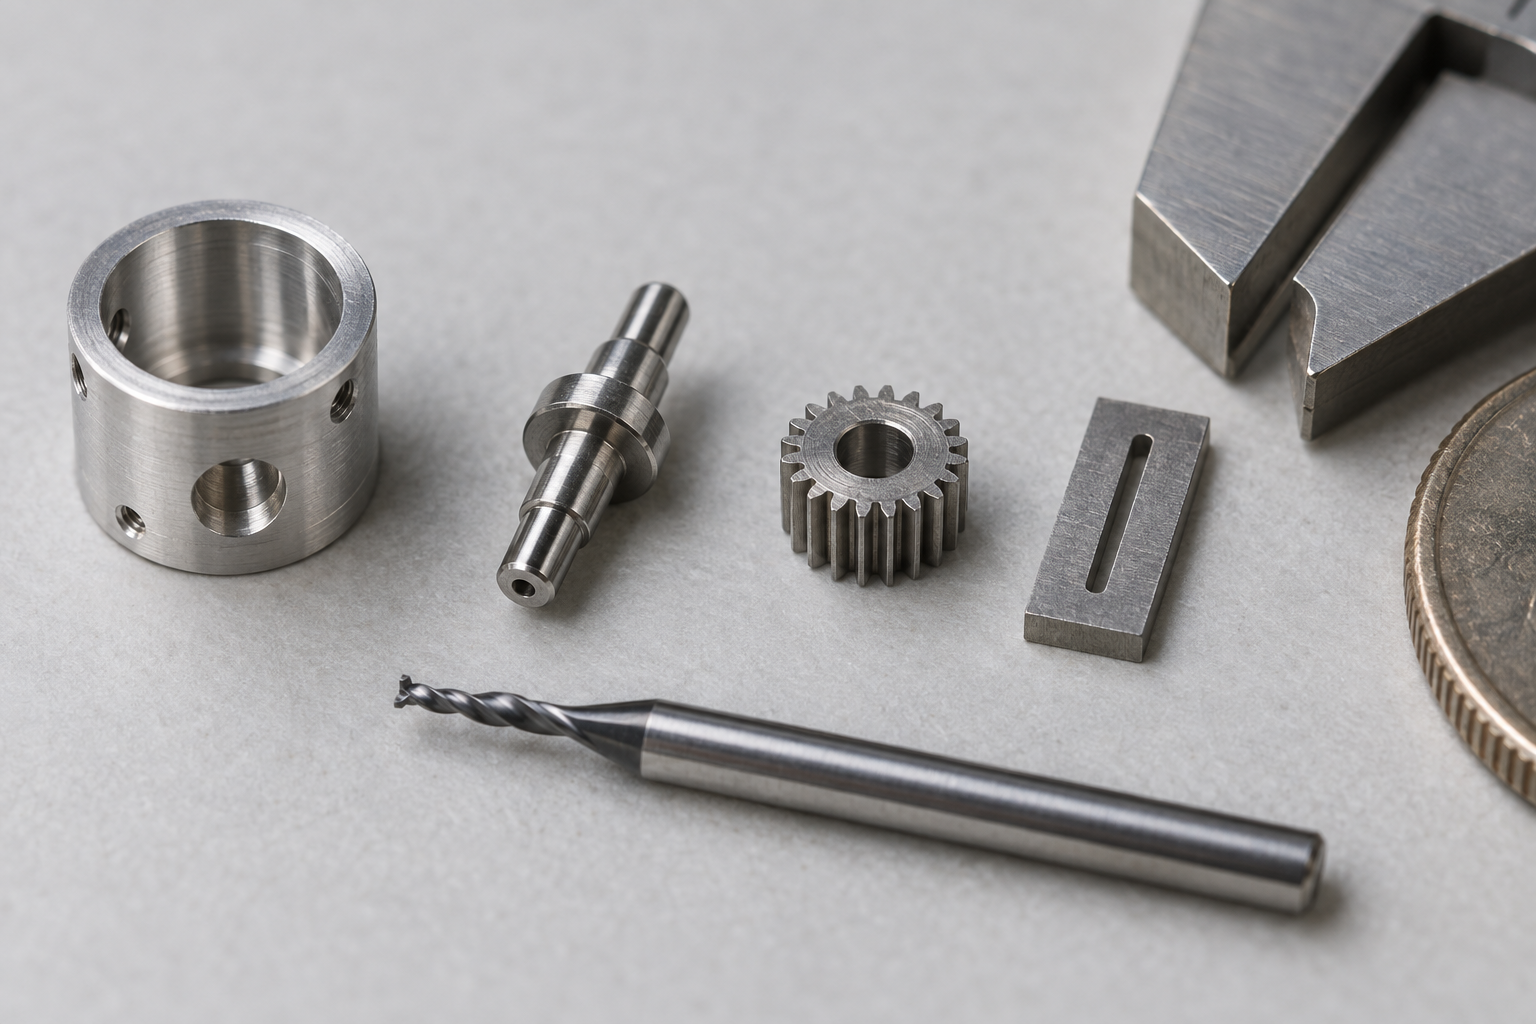
Le point contre-intuitif est ici : ce qui détermine la voie d'usinage d'une micro-pièce n'est ni la marque de la machine, ni le « nombre d'axes », mais quatre choses — le type de caractéristique, le matériau, la plage de tolérance et la taille du lot. Sur un même plan, le boîtier passe par le micro-fraisage, l'axe et la goupille par le micro-tournage, la rainure interne à angle vif dans un matériau dur par l'EDM, la feuille mince par le laser. Répartir les procédés par caractéristique, et non par nom d'équipement, est ce qui stabilise le devis et le rendement.
Un tableau pour tout voir : c'est la caractéristique qui détermine le procédé, pas la machine
| Caractéristique / zone | Procédé courant | Pièces typiques | Points d'attention en série |
|---|---|---|---|
| Contour extérieur, cavités peu profondes, supports | Micro-fraisage (fraises en bout de petit diamètre) | Boîtiers, embases de connecteurs, micro-supports | Diamètre d'outil faible, réduire l'avance et la profondeur de passe ; les parois minces ont tendance au faux rond |
| Arbres, bagues, goupilles, surfaces cylindriques | Micro-tournage / tour suisse | Micro-arbres, goupilles, douilles | Le tour suisse convient aux pièces longues et fines ; en série, compter sur la répétabilité du positionnement par l'avance barre |
| Trous, filetages, trous de goupille de positionnement | Perçage, alésage, taraudage, alésage de finition | Trous de positionnement, pièces micro-filettées | Séparer le repérage des trous critiques et non critiques, l'intensité du contrôle diffère |
| Matériaux durs, angles internes acérés, rainures profondes et étroites | Micro-EDM / électroérosion par enfonçage | Micro-engrenages, inserts de moules durs | L'usure des électrodes doit être compensée ; en série, surveiller la répétabilité des électrodes |
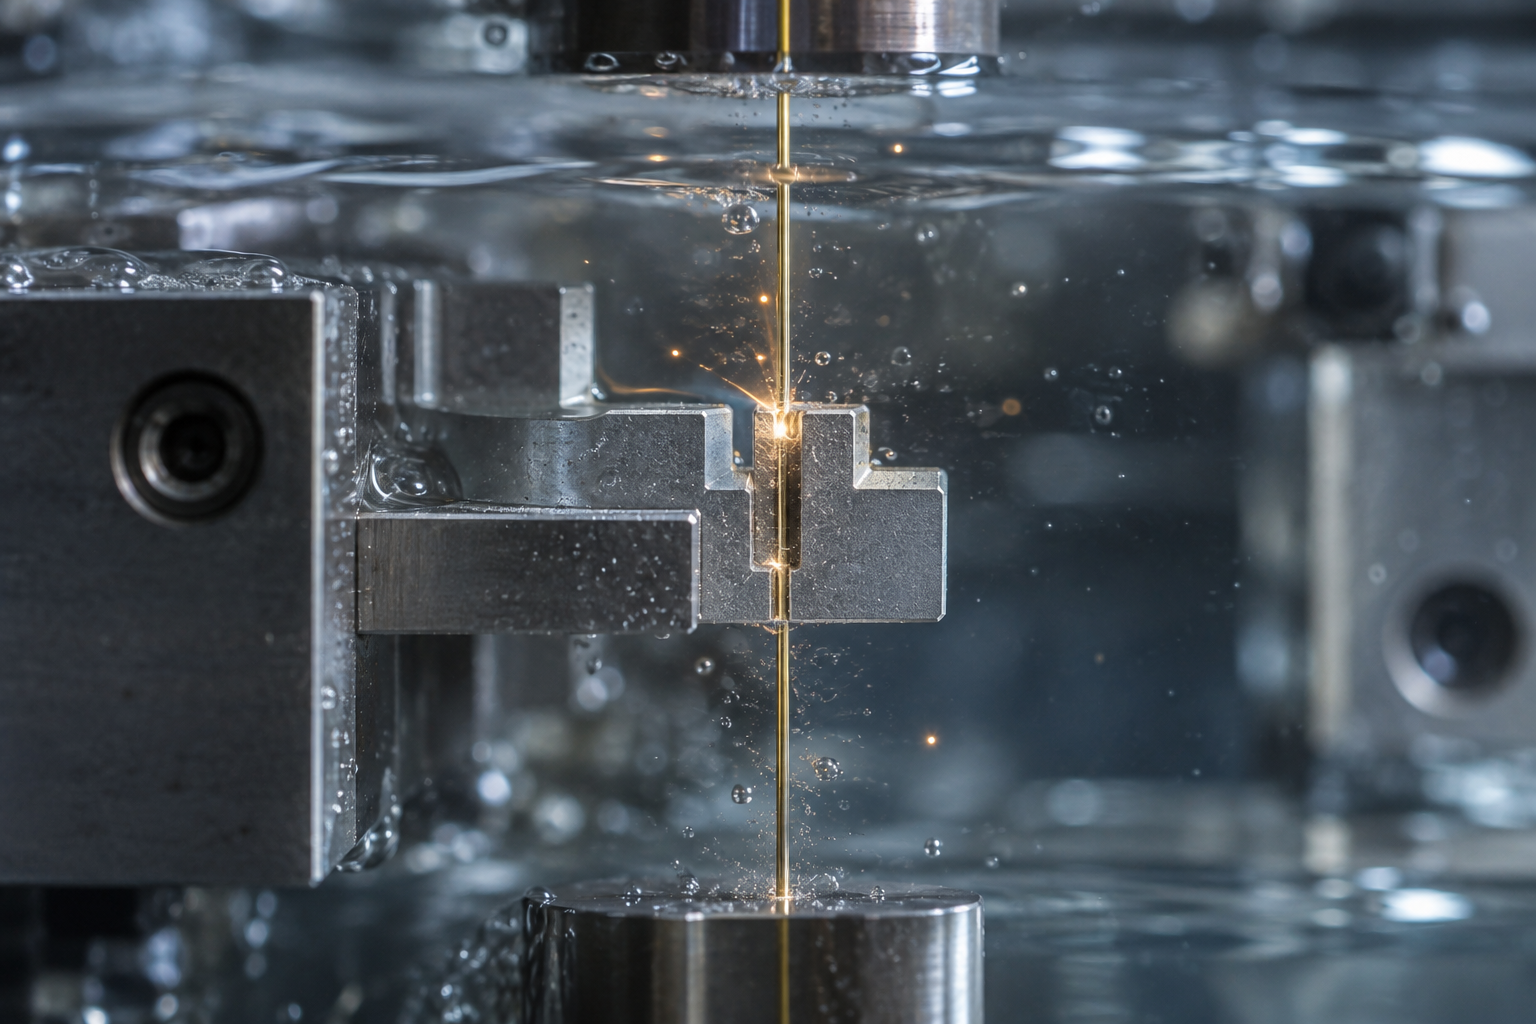
| Traverser des fentes étroites et des contours en matériaux durs | Micro-découpe au fil | Arêtes de matrice de découpe, pièces à fentes étroites | Fil de coupe fin ; la précision de défilement du fil et du positionnement détermine la stabilité dimensionnelle |
| Feuilles minces, verre, certains plastiques | Micro-usinage laser | Feuilles minces, réseaux de micro-trous, pièces fragiles | La zone affectée thermiquement et la qualité des bords doivent être évaluées selon l'usage |
Ancrons par des chiffres l'ordre de grandeur du « petit » : dans l'industrie, le diamètre courant des outils de micro-usinage peut être inférieur à environ 0,015 pouce, jusqu'à l'ordre d'environ 0,001 pouce (environ un tiers d'un cheveu) ; les plages de tolérance de précision se situent souvent entre ±0,001 et 0,01 mm, et les tolérances moyennes autour de ±0,01 à 0,05 mm. Ce sont des plages courantes pour juger, et non des valeurs garanties — la faisabilité dépend de la caractéristique, du matériau et du lot, et en dernier ressort du plan et de la confirmation de l'usine. C'est particulièrement vrai pour l'usinage de petites pièces en série : réussir une pièce unique ne signifie pas que mille pièces seront identiques. Une fois la gamme établie, la difficulté restante passe de « peut-on le fabriquer » à « chaque pièce est-elle conforme ».
Quand faut-il impérativement recourir au micro-EDM ou à la découpe au fil plutôt qu'au fraisage à sec
Poursuivons le tableau précédent avec une catégorie de caractéristiques parmi les plus souvent mal évaluées. Le point contre-intuitif est le suivant : plus une forme « ressemble à un angle interne fraisé », plus il est probable qu'elle ne puisse pas être fraisée. L'échec du fraisage à sec ne vient pas d'un manque de précision, mais du fait que l'outil ne peut tout simplement pas pénétrer — gorges profondes et étroites, rayons internes vifs, dégagement à angle droit au fond d'une cavité profonde : dès que le diamètre de la micro-fraise descend sous 0,5 mm, la rigidité chute brutalement, et le faux rond comme l'ébrèchement font perdre simultanément la maîtrise des dimensions et de l'état de surface.
Les quatre cas où le fraisage à sec échoue en premier
- Matériaux durs : acier trempé, carbure, céramique — l'usure des micro-fraises dépasse largement la rentabilité, et un changement d'outil en cours d'usinage fait perdre la référence.
- Gorges profondes et étroites et parois minces : grand rapport longueur/diamètre, l'outil fléchit, la paroi mince est déformée par les efforts de coupe, et plus on serre, plus on dévie.
- Angles internes vifs : une fraise est toujours un corps de révolution, le rayon interne est limité par le rayon de l'outil ; un plan coté R0,05 équivaut à déclarer le fraisage impossible.
- Faible accessibilité de l'outil : caractéristiques cachées à l'intérieur d'une cavité ou formant un angle avec la broche, même 5 axes ne suffisent pas toujours.
Parmi ces quatre catégories, le micro-EDM (enfonçage/insertion) prend en charge les pièces micrométriques aux formes particulières, comme les engrenages à petit module, les micro-trous de forme irrégulière, les inserts en carbure ; la micro-découpe au fil prend en charge les contours traversants et les fentes étroites, avec un diamètre de fil de coupe courant pouvant atteindre l'ordre d'environ 0,001 pouce, associé à une règle de positionnement haute résolution pour la compensation de contour, la plage de tolérance se situant généralement au niveau micrométrique — la valeur exacte atteignable dépend du matériau, de l'épaisseur et de l'état de la machine ; il faut d'abord coter clairement les dimensions critiques sur le plan avant d'en parler.
Les conditions restrictives doivent être clairement énoncées : recourir à l'EDM ou à la découpe au fil ne signifie pas que c'est meilleur, et cela ne réduit pas automatiquement les coûts. Ces procédés sont lents, nécessitent une préparation d'électrode ou d'enfilage du fil, et ne sont raisonnables que lorsque la géométrie, la tolérance et l'accessibilité de l'outil démontrent toutes trois que le fraisage à sec est impraticable. Dans l'usinage de petites pièces en série, si la caractéristique peut être réalisée de manière stable par micro-fraisage, le fraisage à sec reste plus économique que l'électroérosion.
Usinage de petites pièces en série : pourquoi la production de masse échoue alors que l'essai d'une pièce unique réussit
Beaucoup pensent que le risque de l'usinage de petites pièces en série réside dans le « peut-on le fabriquer ». En réalité, l'essai d'une pièce unique réussit souvent sans problème — l'opérateur peut ajuster manuellement, réduire l'avance au feeling, trier pièce par pièce. Ce qui s'effondre vraiment, c'est la répétabilité : la centième pièce n'est plus la même que la première.
La réduction des dimensions amplifie les effets physiques. Les efforts de bridage sur des pièces millimétriques peuvent directement produire une déformation élastique voire un enfoncement plastique ; la chaleur de coupe n'a pas le temps de se dissiper, la dilatation thermique de la broche et celle de la pièce se cumulent sur des tolérances micrométriques ; une usure d'outil de quelques micromètres est négligeable sur un arbre de plusieurs dizaines de millimètres, mais constitue une dérive dimensionnelle sur un axe de 2 mm. Les gorges profondes et étroites et les parois minces aggravent en outre le faux rond de l'outil, allongeant le temps d'usinage — dès que la série est planifiée au rythme d'une pièce unique, coût et cohérence échappent simultanément au contrôle.
Où se situent généralement les trois points de rupture en série
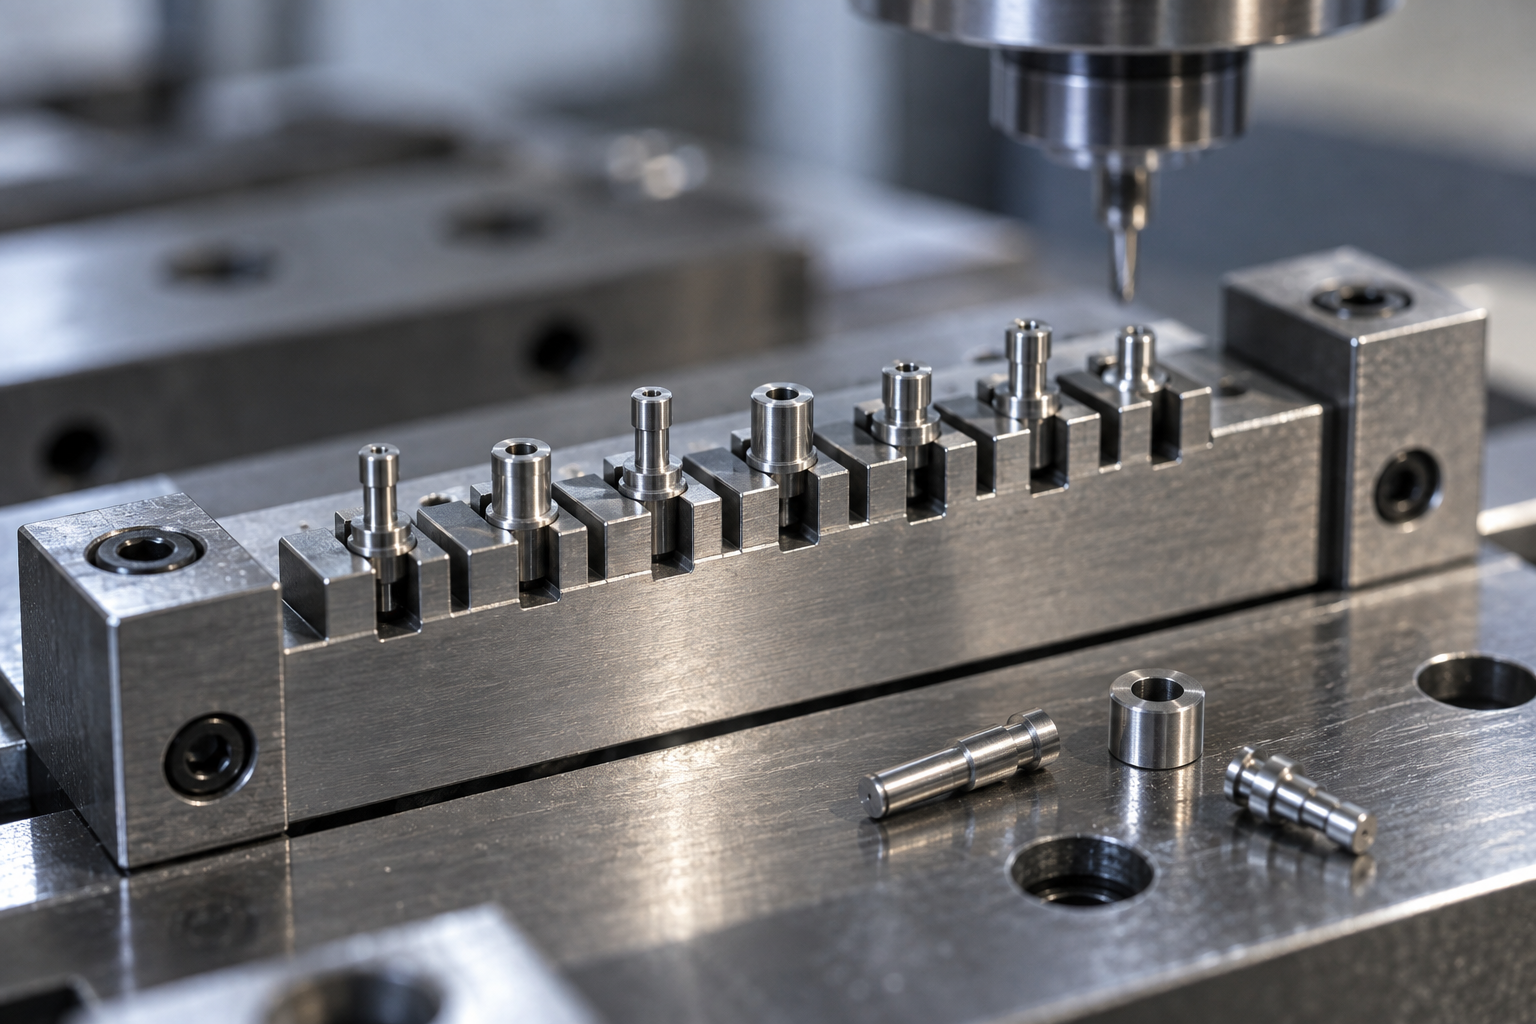
- Répétabilité du positionnement de bridage : si les mors doux, le montage spécial ou l'aspiration par le vide n'offrent pas une surface de référence stable, la position se disperse après changement de pièce. En usinage de petites pièces en série, le montage lui-même doit d'abord être validé.
- Accumulation de déformation thermique : sans retour à l'équilibre thermique de la machine et de la pièce en usinage continu, les dimensions dérivent de façon unidirectionnelle dans le temps, et non de façon aléatoire.
- Dérive dimensionnelle après usure de l'outil : les micro-outils ont une durée de vie courte et une courbe d'usure abrupte ; il faut définir un cycle de changement d'outil ou de compensation, plutôt que d'aller jusqu'à la casse.
L'ordre du matériau et du traitement thermique consomme à la fois tolérance et coût
Un ordre mal défini coûte plus cher qu'un procédé mal choisi. Pour une pièce en acier à tremper, on peut d'abord usiner par tournage/fraisage à une cote proche, puis traiter thermiquement, et enfin finir par micro-EDM ou rectification — en reportant la déformation après le traitement thermique. Une autre approche consiste à choisir directement un acier pré-trempé, ce qui supprime l'étape ultérieure de traitement thermique ainsi que le risque de déformation et le second bridage qui en découlent. Les plastiques techniques tels que le POM et le PEEK sont souvent utilisés pour des pièces isolantes, résistantes à l'usure ou à faible frottement ; les efforts de coupe sont faibles et l'usinage facile, mais leur coefficient de dilatation thermique est élevé, ce qui rend le contrôle du refroidissement et du rythme de mesure d'autant plus critique en série.
Boucle de contrôle et préparation de la demande de devis : comment vérifier les micro-caractéristiques et comment fournir le plan
Un point contre-intuitif : dans l'usinage de petites pièces, le contrôle détermine souvent le procédé plus tôt que l'usinage lui-même. L'usinage ne va que là où l'outil peut aller, le contrôle ne reconnaît que là où la sonde peut aller — le diamètre de la sonde, l'accessibilité du palpeur, la taille de la surface de référence peuvent directement disqualifier une voie pourtant praticable.
C'est pourquoi la réception en usinage de précision de petites pièces ne repose généralement pas sur un simple pied à coulisse : la CMM mesure la forme et la position, le projecteur optique et le microscope examinent les micro-contours, les bavures et les ébrèchements de bord, le rugosimètre mesure les surfaces fonctionnelles. Les trous critiques et non critiques doivent être cotés séparément sur le plan — les premiers en contrôle total ou renforcé, les seconds par échantillonnage ; la pratique courante dans l'industrie est de classer par fonction plutôt que de tout contrôler à 100 %, à confirmer selon le plan et l'usage.
Lors de la demande de devis, identifier les « dimensions critiques » est plus utile que d'annoncer la quantité
Questions fréquentes
Voici les questions les plus souvent posées après la lecture de cet article, autour du jugement pratique concernant l'usinage de micro-pièces, l'usinage de précision de micro-pièces et l'usinage de micro-pièces en série.
L'usinage de micro-pièces consiste-t-il vraiment à réduire un grand composant à l'échelle ?
Non. Après réduction des dimensions, la force de serrage, la chaleur de coupe, le faux rond de l'outil et les vibrations sont amplifiés, et les règles physiques d'enlèvement de matière changent en conséquence. Le choix du procédé n'est donc pas une mise à l'échelle proportionnelle, mais une nouvelle répartition selon le type de caractéristique, le matériau, la tolérance et la série.
Dans l'usinage de précision de micro-pièces, comment choisir entre micro-fraisage et micro-électroérosion ?
Examinez d'abord la caractéristique. Les caractéristiques ouvertes telles que boîtiers, supports et rainures peu profondes privilégient le micro-fraisage ; les matériaux durs, les rainures profondes et étroites, les angles internes vifs ou les zones difficiles d'accès à l'outil justifient d'envisager la micro-électroérosion ou le découpage par fil. Les procédés multiaxes ou spéciaux ne réduisent pas automatiquement les coûts ; ils ne valent la peine que lorsque la géométrie, la tolérance et l'accessibilité de l'outil le justifient.
Pourquoi une pièce unique réussit-elle à l'essai, alors que l'usinage de micro-pièces en série échoue facilement ?
La pièce unique repose sur l'élasticité, la série sur la répétabilité. Les points de défaillance en série ne résident généralement pas dans l'incapacité à réaliser la pièce, mais dans le repositionnement répété du serrage, l'accumulation de déformations thermiques et la dérive dimensionnelle après usure de l'outil. Les rainures profondes et étroites ainsi que les parois minces augmentent encore le faux rond et le temps d'usinage, amplifiant ces erreurs.
L'ordre du matériau et du traitement thermique influence-t-il l'usinage de micro-pièces ?
Oui. L'acier pré-trempé permet d'éviter les déformations liées au traitement thermique ultérieur, et les plastiques techniques tels que le POM et le PEEK conviennent aux pièces isolantes et résistantes à l'usure. Si l'ordre est mal défini, tolérances et coûts deviennent incontrôlables ensemble. Le choix précis du matériau doit être confirmé en fonction du plan et de l'usage.
Comment vérifier les micro-caractéristiques, faut-il séparer les trous critiques des trous non critiques ?
Il est recommandé de les séparer. La MMT, le projecteur optique, le microscope et le rugosimètre servent à la précision des microstructures et des bords, et l'intensité de contrôle diffère entre trous critiques et non critiques. Ce n'est qu'en les annotant séparément sur le plan que la boucle de contrôle pourra réellement correspondre aux exigences d'usinage.
Key takeaways
- Le choix du procédé d'usinage de micro-pièces dépend de quatre éléments : le type de caractéristique, le matériau, la plage de tolérance et la taille du lot, et non du modèle de machine ou du nombre d'axes.
- Le micro-fraisage/micro-tournage assure la mise en forme, le micro-EDM et le découpage par fil traitent les matériaux durs et les caractéristiques internes acérées, le laser traite les feuilles minces, les matériaux fragiles et les plastiques ; ils se répartissent le travail par caractéristique plutôt que de se substituer les uns aux autres.
- La réduction des dimensions amplifie la force de bridage, la chaleur de coupe, le faux rond de l'outil et les vibrations ; la cause fréquente de rebut des micro-pièces est la déformation, et non la casse de l'outil.
- Le risque central de l'usinage de micro-pièces en série passe de « peut-on la fabriquer » à « chaque pièce est-elle identique », et repose sur l'automatisation, un bridage répétable et une boucle de contrôle métrologique, plutôt que sur le tour de main d'un essai unitaire.
- Les matériaux tels que l'acier pré-trempé, le POM/PEEK, ainsi que l'ordre des traitements thermiques, influencent directement la déformation et le coût des micro-pièces ; plus tôt ils sont fixés, plus simple sera la suite.



