Ce qu'est réellement la découpe au jet d'eau : expliquer en une phrase l'« érosion à grande vitesse »
Commençons par un fait contre-intuitif : la découpe au jet d'eau ne repose pas sur la chaleur, mais sur la vitesse. L'eau du robinet ordinaire, mise sous pression par une pompe haute pression, est projetée par une très petite buse en pierre précieuse à une vitesse proche, voire supérieure, à celle du son. Ce qui coupe réellement la matière, c'est l'érosion de cette matière par ce flux d'eau à grande vitesse — comme un flux de sable extrêmement fin qui ronge continuellement, usant la matière petit à petit, plutôt que de la brûler ou de la fondre.
La définition précise de la découpe au jet d'eau est donc : un procédé de découpe à froid qui utilise un jet d'eau à très haute pression (un jet mixte d'eau et d'abrasif en présence d'abrasif) pour éroder la matière à grande vitesse et former ainsi une saignée. Il relève de l'usure mécanique par abrasion et n'a physiquement rien à voir avec le laser, le plasma ou la flamme, qui reposent sur la fusion thermique.
Le terme « à froid » n'est pas une figure de style. Comme l'ensemble du processus ne chauffe pas la matière jusqu'à son point de fusion, les bords de la saignée ne présentent pas de zone affectée thermiquement — le métal ne voit pas sa structure métallographique modifiée par la chaleur de découpe et ne bleuit pas ; pour certains aciers inoxydables, alliages Hastelloy ou Inconel thermosensibles, ce point est souvent plus important que la vitesse de découpe.
Cet article va maintenant expliquer clairement le « comment faire » en suivant une chaîne physique : comment l'eau du robinet devient un jet supersonique, où se situe la différence entre le jet d'eau pur et le jet d'eau avec abrasif, quelles étapes traverse une découpe, de la mise sous pression à la récupération de l'eau, quels matériaux conviennent et lesquels nécessitent une attention particulière. L'ordre suit le trajet de l'eau, plutôt que de commencer par l'histoire ou les avantages.

Comment fonctionne la découpe au jet d'eau : de l'eau du robinet au jet supersonique
Commençons par la conclusion : la découpe au jet d'eau ne repose pas sur la chaleur, mais sur la vitesse. L'eau elle-même n'est pas un abrasif ; elle est simplement accélérée suffisamment vite pour user la matière petit à petit, comme du papier de verre. Comprendre le fonctionnement du jet d'eau ne consiste donc pas à se demander « quelle flamme utiliser », mais « comment accélérer l'eau ».
Le point de départ de cette chaîne d'accélération, c'est l'eau du robinet. Avant d'entrer dans l'équipement, l'eau doit d'abord être filtrée pour éliminer les particules et les impuretés — celles-ci useraient les joints et les buses, et rendraient le jet instable. L'eau filtrée est ensuite envoyée dans la pompe haute pression. Dans le secteur, la pression nominale courante d'un jet d'eau se situe dans l'ordre de grandeur d'environ 60 000–94 000 psi (environ 4 100–6 400 bar), ce qui relève de la très haute pression ; les valeurs précises sont à vérifier sur la plaque signalétique de l'équipement et dans les paramètres du fabricant, car les différences entre modèles ne sont pas négligeables.
Comment la pression se transforme en vitesse : le rôle de la buse en gemme
La haute pression en elle-même ne coupe rien. Ce qui réalise réellement la « conversion », c'est la petite buse en gemme de faible diamètre située à l'extrémité de la tête de coupe (généralement en saphir ou en diamant). L'eau est forcée à travers cet orifice extrêmement petit, la pression est convertie en énergie cinétique à cet instant, et la vitesse du jet peut atteindre la plage supersonique. Autrement dit, la pompe se charge d'« accumuler l'énergie potentielle », la buse se charge de « libérer l'énergie cinétique ».
Le diamètre de l'orifice de la buse, la circularité de l'orifice et la qualité de la paroi interne déterminent directement si le jet est « cohérent ». Si le diamètre s'use, s'agrandit ou présente une ébréchure, le jet diverge, la capacité de coupe diminue et la saignée devient plus large et plus rugueuse. C'est aussi l'une des raisons pour lesquelles la buse est classée parmi les consommables du jet d'eau.
Selon le type de pompe, l'écart d'efficacité est plus grand qu'on ne l'imagine
Même s'il s'agit dans les deux cas d'une « pompe haute pression », le mode de réalisation n'est pas le même. Deux catégories courantes :
- Pompe à pistons axiaux à trois cylindres à entraînement direct par vilebrequin : le moteur entraîne directement le va-et-vient des pistons via le vilebrequin, avec peu d'étapes de transmission d'énergie, pour un rendement typique dans le secteur d'environ 85 %–90 %.
- Pompe intensificatrice hydraulique : un piston à rapport de surfaces amplifié est entraîné par de l'huile hydraulique basse pression pour augmenter la pression ; la structure est éprouvée, mais chaque étape de conversion entraîne des pertes, et le rendement est souvent d'environ 65 % ou moins.
Ces deux chiffres ne sont que des ordres de grandeur typiques du secteur, et non des valeurs garanties pour une machine donnée ; le rendement réel dépend aussi de l'état de maintenance, de la température de l'eau, de l'usure de la buse, etc. Mais la tendance est claire : les pompes à entraînement direct sont généralement plus économes en électricité et produisent moins de chaleur, ce qui réduit la facture d'électricité et la charge de refroidissement lors de coupes continues de longue durée.
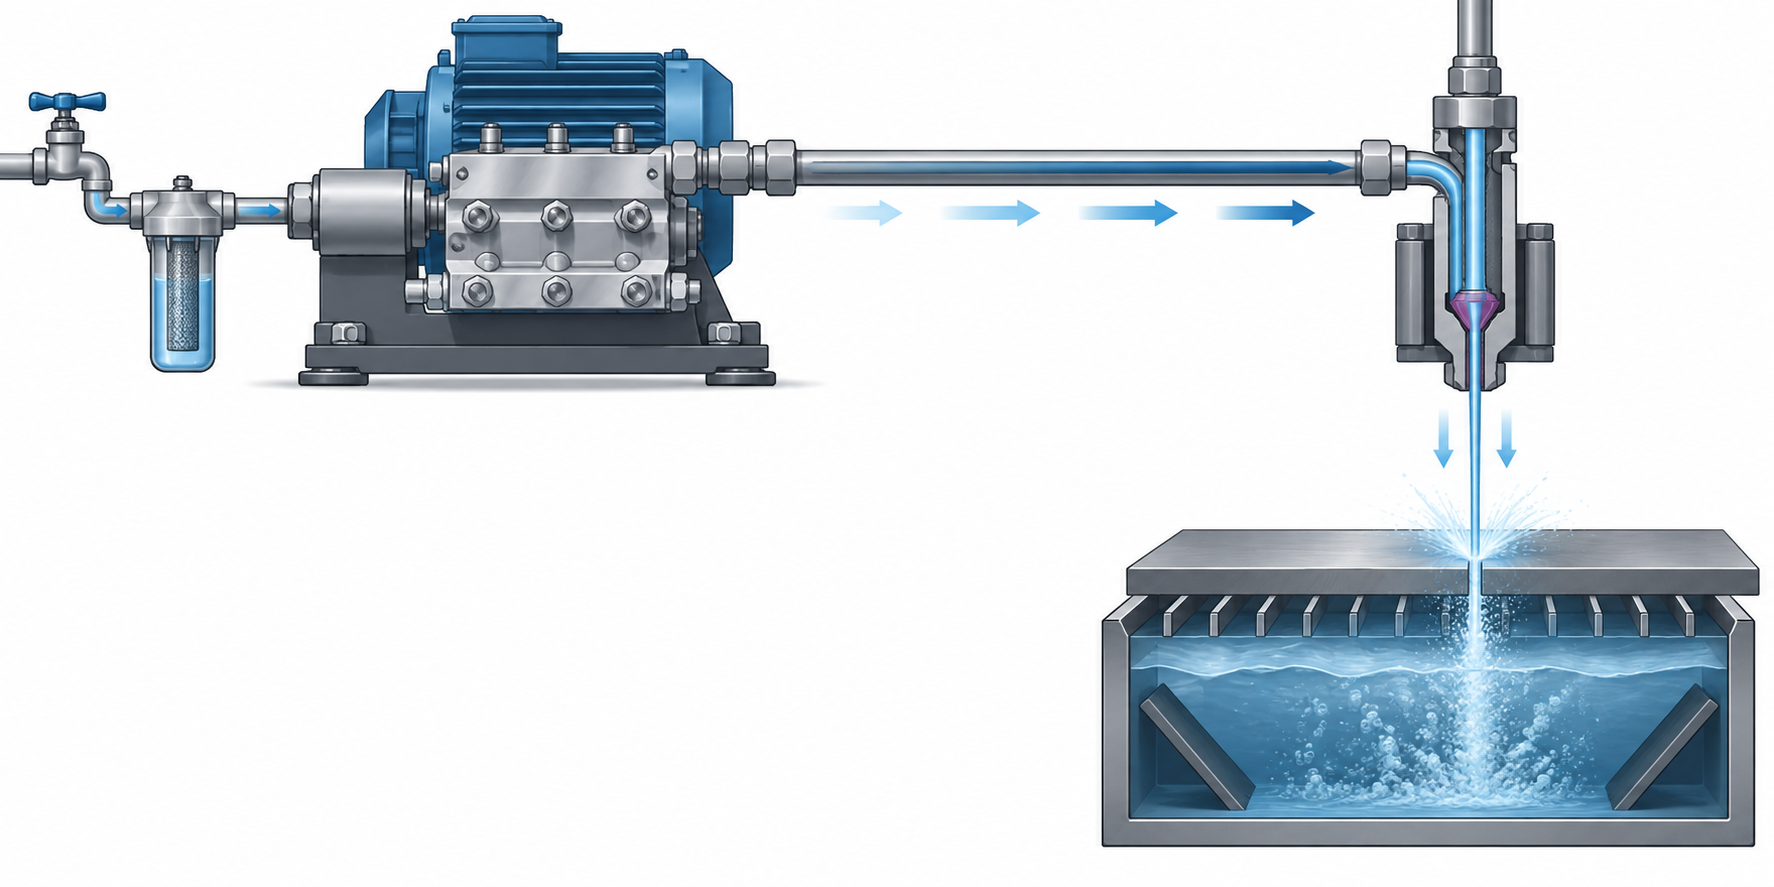
Retenez ce passage : l'ajout d'abrasif, le perçage et la découpe auront ensuite tous un point d'ancrage. Toutes les opérations de découpe au jet d'eau consistent essentiellement à gérer « la qualité de ce jet ». Plus le jet est cohérent et concentré, plus la saignée est étroite et propre ; dès que le jet diverge, aucun paramètre ne peut le rattraper.
Jet d'eau pur et jet d'eau abrasif : quand utiliser l'un ou l'autre
La section précédente traitait de la mise sous pression et de la buse. Mais ce qui détermine réellement ce qu'un jet d'eau peut couper, c'est la présence ou non d'abrasif dans la tête de coupe. Le jet d'eau se décline en deux formes de base : le jet d'eau pur n'utilise que de l'eau, le jet d'eau abrasif mélange un abrasif à l'eau. Cette section explique clairement les critères de choix selon la logique « matériau → type recommandé → points d'attention ».
Jet d'eau pur : couper grâce à l'énergie cinétique de l'eau elle-même
Le jet d'eau pur n'ajoute pas d'abrasif. L'eau haute pression forme un jet supersonique à travers la buse en gemme et frappe le matériau grâce à l'énergie cinétique de l'eau elle-même. Sa capacité de coupe est limitée — la densité de quantité de mouvement d'un jet d'eau est bien inférieure à celle d'un flux d'eau et d'abrasif — elle ne convient donc qu'aux matériaux tendres : mousse, caoutchouc, joints, certains plastiques, produits alimentaires (comme le portionnement de produits surgelés), produits en papier, moquettes, etc.
L'avantage du jet d'eau pur réside ici : saignée propre, aucun résidu d'abrasif, pas de récupération de sable, faible coût d'exploitation. Lors de la découpe de mousse et de caoutchouc, les bords ne nécessitent généralement pas de reprise. Mais si l'on utilise un jet d'eau pur pour couper une plaque d'aluminium de 6 mm d'épaisseur, le résultat est généralement une absence de coupe ou une surface rugueuse — c'est un mauvais choix de type, pas un problème d'équipement.
Jet d'eau abrasif : le système d'alimentation en abrasif transforme l'eau en liquide abrasif
Le jet d'eau abrasif comporte un composant clé supplémentaire dans la tête de coupe : le système d'alimentation en abrasif. L'eau haute pression forme d'abord un jet d'eau cohérent à travers une buse en gemme de faible diamètre ; le flux à grande vitesse crée une dépression via un tube Venturi, aspire une quantité dosée d'abrasif (généralement du grenat dans le secteur) dans la chambre de mélange, puis accélère l'eau et l'abrasif à travers un tube de mélange en céramique pour les projeter sous forme de liquide abrasif à grande vitesse.
L'essentiel réside dans le « tube de mélange ». La buse (en pierre précieuse) convertit la pression en vitesse, tandis que le tube de mélange introduit uniformément l'abrasif dans le jet. Le tube de mélange est en céramique ; son diamètre intérieur et sa longueur influencent l'efficacité de coupe et la conicité de la saignée ; il s'agit d'une pièce d'usure qui se dégrade progressivement sous l'action abrasive. L'abrasif n'est pas meilleur lorsqu'il est plus grossier : le sable grossier coupe vite mais laisse une saignée rugueuse, tandis que le sable fin donne une saignée nette mais coupe lentement. Dans le secteur, la granulométrie courante du grenat se situe entre 80 et 120 mesh, le choix précis dépendant des essais sur l'équipement et le matériau.

Matériau → Type recommandé → Points d'attention
- Mousse, caoutchouc, plastiques souples, alimentaire : jet d'eau pur recommandé ; attention à bien fixer la pièce pour éviter que le jet ne la dévie.
- Aluminium, acier, acier inoxydable, cuivre : jet d'eau abrasif recommandé ; attention à la conicité de la saignée, les plaques épaisses peuvent nécessiter une compensation ou une reprise.
- Pierre, carrelage, verre : jet d'eau abrasif recommandé ; attention au point de perçage et au support des matériaux fragiles pour éviter l'éclatement des bords.
- Composites (fibre de carbone, stratifiés) : jet d'eau abrasif recommandé ; attention au délaminage et à la collecte des poussières.
- Tôles minces et empilage : le jet d'eau abrasif permet la découpe en pile pour gagner en efficacité ; attention au décalage entre les couches, un serrage est nécessaire.
Un point souvent négligé : le jet d'eau pur et le jet d'eau abrasif ne sont pas deux équipements à choisir l'un ou l'autre ; de nombreuses machines peuvent basculer entre les deux modes en changeant la tête de coupe ou en coupant l'alimentation en abrasif. Mais une fois le système d'alimentation en abrasif raccordé, le circuit d'eau, le tube de mélange et la cuve de récupération doivent être entretenus en conséquence. Pour le choix, on regarde d'abord la dureté du matériau, puis l'épaisseur, et enfin les exigences de coupe — ces trois étapes suffisent généralement à déterminer lequel utiliser.
Si une pièce comporte à la fois des matériaux tendres et durs, la pratique courante consiste à découper par zones ou à changer de tête, plutôt que de forcer un seul mode pour tout faire. Pour votre plan précis, il est préférable d'indiquer clairement la nuance du matériau, l'épaisseur et la tolérance de coupe avant de passer commande, afin que le bureau des méthodes détermine s'il faut utiliser le jet d'eau pur ou abrasif. Les pages capacités d'usinage CNC et capacités de tôlerie d'AGX listent les opérations ultérieures possibles ; les pièces découpées au jet d'eau nécessitent généralement encore un pliage, un perçage ou un ébavurage.
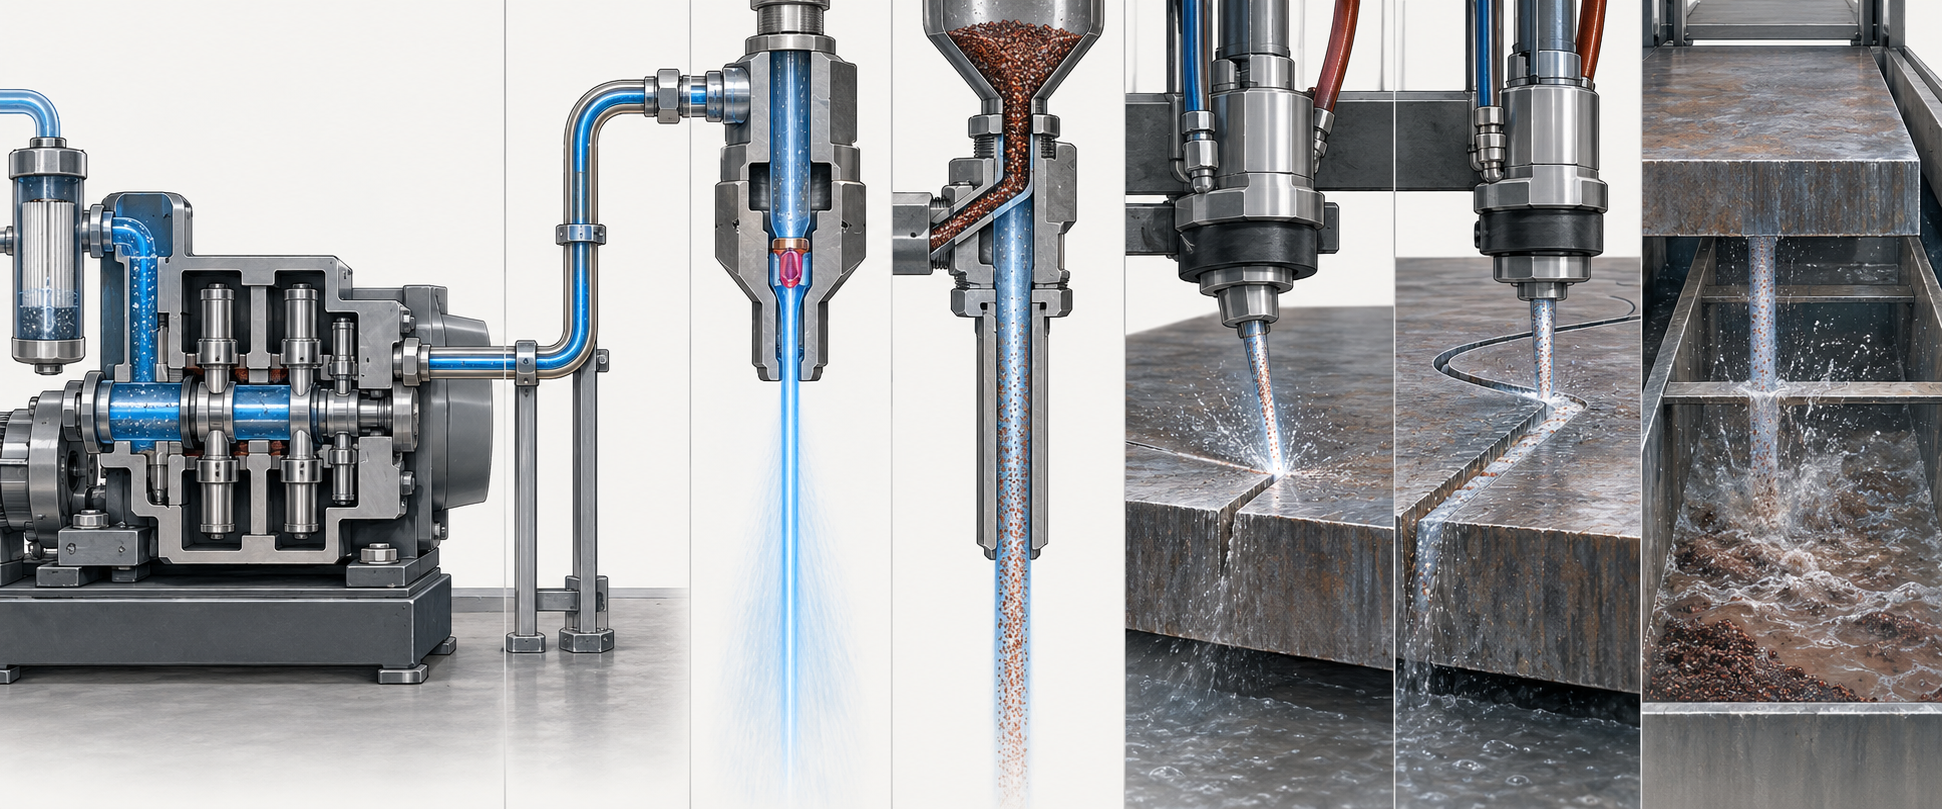
Les étapes complètes d'une découpe au jet d'eau : mise sous pression, transfert, buse, mélange, perçage, découpe, récupération
Première à troisième étape : mise sous pression, transfert et mise en forme par la buse
Quatrième étape : où l'abrasif est-il mélangé lors de l'ajout de celui-ci
Cinquième à sixième étape : premier perçage, puis découpe de la saignée le long du tracé
Septième étape : le bac de récupération recueille l'eau et l'abrasif, et comment toute la chaîne collabore
Ce que le jet d'eau peut couper et ne peut pas couper : les limites des matériaux et des épaisseurs
Le domaine d'application de la découpe au jet d'eau est certes très large, mais « large » ne signifie pas « sans limites ». Clarifier les limites est bien plus utile que de clamer « aucune restriction de matériau » — car ce qui détermine réellement si la coupe est possible et si elle est de bonne qualité, ce sont souvent l'épaisseur, la structure du matériau et les quelques lignes d'annotations sur le plan.
Dimension matériau : de la mousse au titane, la différence tient à « quelle lame utiliser »
En classant selon la dureté, la logique de choix apparaît. Mousse, caoutchouc, mousse synthétique, certains aliments et composites à faible densité se coupent au jet d'eau pur : l'énergie cinétique du jet suffit à les traverser, en économisant le coût de l'abrasif et le nettoyage ultérieur. Les matériaux durs comme le métal, la pierre, le verre et la céramique nécessitent un jet d'eau abrasif, qui attaque par l'érosion du jet mixte eau-abrasif.
Attention à la zone intermédiaire. Par exemple, les composites en fibre de carbone, les stratifiés et les structures en nid d'abeille se coupent au jet d'eau, mais les bords du trait de coupe peuvent présenter du délaminage ou des bavures, ce qui exige des essais de coupe pour confirmer les paramètres ; le verre feuilleté et certaines pierres fragiles s'ébrèchent facilement au moment de la pénétration, et il faut généralement démarrer depuis le bord ou ajouter une amorce. Ce n'est pas « impossible à couper », mais « il faut adapter la méthode aux caractéristiques du matériau ».
Dimension épaisseur : plus c'est épais, plus la conicité et la vitesse sont impitoyables
Le premier changement apporté par l'augmentation de l'épaisseur est la conicité du trait de coupe. Le jet perd progressivement de l'énergie durant la pénétration : l'entrée est large et la sortie étroite, particulièrement visible sur les plaques épaisses. La pratique courante consiste à compenser en réduisant la vitesse de coupe, en ajustant la hauteur de la buse ou par des passes multiples, mais la compensation elle-même allonge le temps de travail. Le deuxième changement est la baisse de la vitesse de coupe : la vitesse d'avance dans un métal épais peut ne représenter qu'une fraction de celle d'une plaque mince, ce qui explique pourquoi, pour les plaques épaisses, le jet d'eau est souvent mis en balance avec le plasma et le laser.
Un autre point souvent négligé : la découpe en pile. Empiler plusieurs plaques minces pour les couper en une seule fois semble efficace, mais s'il existe des jeux entre les couches ou si le serrage est insuffisant, le jet se diffuse dans les interstices, provoquant un décalage du trait de coupe dans les couches inférieures et des bords rugueux. La découpe en pile exige un serrage et un alignement rigoureux, et l'épaisseur totale reste limitée par les capacités de la machine.

Avant de passer commande, il faut préciser clairement ces éléments sur le plan
- Nuance et état du matériau : pour un même acier inoxydable 304, l'état recuit et l'état laminé à froid peuvent donner des résultats de coupe différents ; pour les composites, préciser le sens d'empilement des plis.
- Exigences d'épaisseur et de tolérance : pour les plaques épaisses, préciser la plage de tolérance des cotes critiques, ne pas présumer que « le jet d'eau est très précis ». Les tolérances courantes du jet d'eau dans le secteur peuvent atteindre l'ordre d'environ 0,001 pouce, mais c'est dans des conditions idéales ; l'épaisseur, la conicité et l'état de la machine influent, et la référence réelle reste la coupe d'essai ou la mesure au gabarit de contrôle.
- Niveau de qualité de coupe : s'agit-il simplement de couper, ou exige-t-on une rugosité de surface de coupe et l'absence de scories ? Cela détermine directement la vitesse et le coût de coupe.
- Point de départ et position d'amorçage : la première perforation laisse un petit trou dans la matière ; si la surface de la pièce ne tolère aucune trace de perçage, il faut spécifier un départ depuis le bord ou prévoir une surépaisseur d'usinage.
- Empilage ou pièce unitaire : en cas d'empilage, il faut préciser le mode de serrage et la référence d'alignement, sinon un décalage de coupe ne peut être rattrapé que par une reprise.
Inscrire ces éléments dans le plan ou la fiche de procédé est bien plus simple que de débattre après coup de « pourquoi la coupe présente une conicité ». Les limites du découpage au jet d'eau sont, par nature, un ensemble de conditions d'ingénierie que l'on peut communiquer et vérifier à l'avance, et non un simple « c'est possible » ou « ce n'est pas possible ».
Le jet d'eau comparé aux autres procédés de coupe : ce que signifie l'absence de zone affectée thermiquement
Commençons par une dimension de comparaison souvent négligée. Le plasma, le laser et la découpe au chalumeau reposent tous sur la chaleur pour fondre ou oxyder la matière et la souffler ; une zone affectée thermiquement (ZAT) subsiste de part et d'autre de la coupe. Le découpage au jet d'eau est une érosion à grande vitesse : l'énergie pénètre la matière sous forme cinétique, et près du trait de coupe il n'y a ni fusion, ni calamine, ni cette bande étroite où la structure a été modifiée. C'est là le sens concret de l'« absence de zone affectée thermiquement » en production réelle.
Cela est particulièrement important pour les matériaux sensibles à la chaleur. Certains aciers inoxydables, alliages Hastelloy et Inconel ont tendance, après échauffement, à précipiter des phases ou à modifier l'état des grains ; une découpe thermique suivie d'un fraisage ou d'un recuit supplémentaire fait grimper les coûts et les délais. Les bords découpés au jet d'eau sont généralement utilisables directement, avec seulement un ébavurage ou une finition ultérieure. Cela ne signifie pas que la surface découpée au jet d'eau est parfaite — elle présente des stries laissées par l'abrasion et une certaine conicité — mais elle n'a pas de problème thermique.
Comparaison des ordres de grandeur de vitesse et de tolérance
L'avantage de vitesse de la découpe thermique sur les métaux épais est manifeste. Les ordres de grandeur courants dans le secteur sont les suivants : le plasma sur tôle épaisse peut atteindre environ 200 pouces/minute, tandis que le jet d'eau peut n'atteindre qu'environ 15 pouces/minute. L'écart dépasse un facteur dix, de sorte que pour les pièces en acier au carbone en grande série et peu exigeantes sur l'état de la coupe, la découpe thermique est souvent plus économique. À l'inverse, pour les tôles minces, les contours de forme irrégulière et les pièces nécessitant une mise en forme en une seule passe sans usinage secondaire, l'infériorité de vitesse du jet d'eau est moins marquée.
En matière de tolérance, le jet d'eau peut atteindre l'ordre de 0,001 pouce, le plasma environ 0,015 pouce. Ces deux chiffres sont des « possibles », fortement influencés par l'état de la machine, l'usure de la buse, l'épaisseur de la matière et la vitesse de coupe, et ne sauraient être considérés comme des engagements du fabricant. Lors d'une commande réelle, la question à poser est plutôt : quelles sont les cotes critiques indiquées sur le plan pour cette pièce, et une reprise est-elle nécessaire après la coupe.
Quand l'« absence de zone affectée thermiquement » a réellement de la valeur
Trois scénarios méritent d'être considérés en priorité. Premièrement, la matière elle-même craint la chaleur, par exemple une pièce en alliage déjà traité thermiquement, dont on ne veut pas modifier la structure après la coupe. Deuxièmement, la pièce est mince ou de forme allongée, et l'apport de chaleur provoque facilement un gauchissement ; le jet d'eau n'entraîne pratiquement aucune déformation thermique. Troisièmement, les matériaux composites et les pièces stratifiées : la découpe thermique brûle ou délite la résine, tandis que le jet d'eau relève d'une séparation à froid.
À l'inverse, si votre pièce est une tôle d'acier au carbone épaisse, de contour simple, à tolérance large et en grande quantité, la découpe thermique est généralement plus économique. La valeur du jet d'eau ne réside pas dans le « pouvoir couper », mais dans le fait de « conserver l'état d'origine de la matière après la coupe ». L'ordre de jugement recommandé est le suivant : d'abord voir si la matière est thermosensible, ensuite si elle craint la déformation, et enfin seulement comparer les vitesses.

Il convient de rappeler que l'on discute ici de la différence qualitative « avec ou sans effet thermique », et non d'un classement des deux procédés. Le choix dépend de la matière, de l'épaisseur, de la tolérance et de la série. Une fois le mode de coupe déterminé, plus les tolérances, les exigences de rugosité de surface et les instructions d'ébavurage figurant sur le plan sont claires, moins il y a de litiges lors du devis et de la réception.
À quoi faut-il faire attention en utilisant un jet d'eau : consommables, sécurité et maintenance quotidienne
Nous avons jusqu'ici retracé le découpage au jet d'eau depuis l'eau du robinet jusqu'à la coupe, et revenons enfin à l'atelier : comment entretenir cet ensemble au quotidien, où surviennent les premières défaillances, et à quoi doit faire attention la personne qui se tient à côté. Les pannes du découpage au jet d'eau ne sont pour la plupart pas des « ruptures soudaines », mais une usure progressive des consommables et une dérive insensible des paramètres, que l'on ne découvre qu'au moment où la surface de coupe présente une conicité ou ne traverse plus.
Durée de vie des consommables : surveiller d'abord la buse, puis les composants haute pression
La consommation de consommables du découpage au jet d'eau présente des écarts d'ordre de grandeur. Les pièces directement en contact avec le jet, comme les buses en pierre précieuse et les tubes de mélange, ont une durée de vie courante dans le secteur de l'ordre d'environ 100 heures ; les composants sous pression tels que les pompes haute pression et les accumulateurs peuvent atteindre l'ordre d'environ 10 000 heures. Ce ne sont là que des références d'ordre de grandeur : la durée de vie réelle dépend fortement de la pression, de la qualité de l'eau, du type d'abrasif et de la fréquence des arrêts/démarrages, et il est normal qu'une même machine varie de plusieurs fois selon les conditions d'exploitation.
Pour juger si une buse doit être remplacée, inutile d'attendre qu'elle soit complètement hors service : observez le jet. Un jet d'eau normal est un faisceau fin et concentré ; une fois la buse usée, le jet diverge, la coupe s'élargit et la conicité augmente. Pour le jet d'eau abrasif, il faut aussi examiner le tube de mélange : lorsque sa paroi interne est usée en forme de trompette, l'efficacité d'accélération de l'abrasif diminue, ce qui se traduit par une coupe plus lente à paramètres identiques et une surface de coupe plus rugueuse. L'alignement de la buse est aussi un point quotidien — si la buse et le tube de mélange ne sont pas coaxiaux, le jet dévie et un côté de la coupe est nettement moins bon que l'autre.
Qualité de l'eau et alimentation en abrasif : la source de stabilité invisible
L'eau doit être filtrée avant d'entrer dans la pompe. Les particules en suspension et les composants de dureté dans l'eau accélèrent l'usure des joints haute pression et de la buse en pierre précieuse, et provoquent aussi l'entartrage des conduites. La finesse de filtration et le mode de traitement de l'eau varient selon les exigences de l'équipement ; appliquez les prescriptions du fabricant — ne l'omettez pas par simple habitude.
L'alimentation en abrasif du jet d'eau abrasif doit être stable, sèche et sans agglomérats. Si le débit d'abrasif fluctue, la capacité de coupe fluctue aussi et la surface de coupe présente des stries tantôt grossières, tantôt fines. Le grenat couramment utilisé existe en différentes granulométries : une granulométrie grossière coupe vite mais laisse une coupe un peu plus rugueuse, l'inverse pour une granulométrie fine ; changer de granulométrie équivaut à changer de jeu de paramètres de process, la vitesse et les valeurs de compensation doivent être réajustées. Les points de contrôle du système d'alimentation en abrasif sont : le trémie forme-t-elle un pont, le transport est-il uniforme, les flexibles sont-ils percés par l'usure.
Sécurité : jet haute pression, poussière d'abrasif et bruit
Même atténué par la buse, un jet ultra-haute pression conserve une énergie résiduelle dangereuse : ne jamais passer la main ou une partie du corps dans la zone de coupe, et ne jamais regarder le jet directement. Les conduites haute pression, raccords et accumulateurs sont des pièces sous pression ; pour vérifier une fuite, observez indirectement avec un carton ou un miroir, ne touchez pas avec la main — un jet d'eau haute pression peut traverser la peau, ce type de blessure constitue dans le secteur un accident grave clairement identifié.
- Maintenir la zone de coupe fermée ou équipée de protections, ne pas ouvrir pendant le fonctionnement
- Assurer la ventilation et la protection contre la poussière d'abrasif, surtout en atelier fermé
- Le niveau sonore est généralement élevé, fournir des protections auditives selon les mesures sur site
- Après l'arrêt, dépressuriser avant d'intervenir sur la buse, le tube de mélange et autres pièces
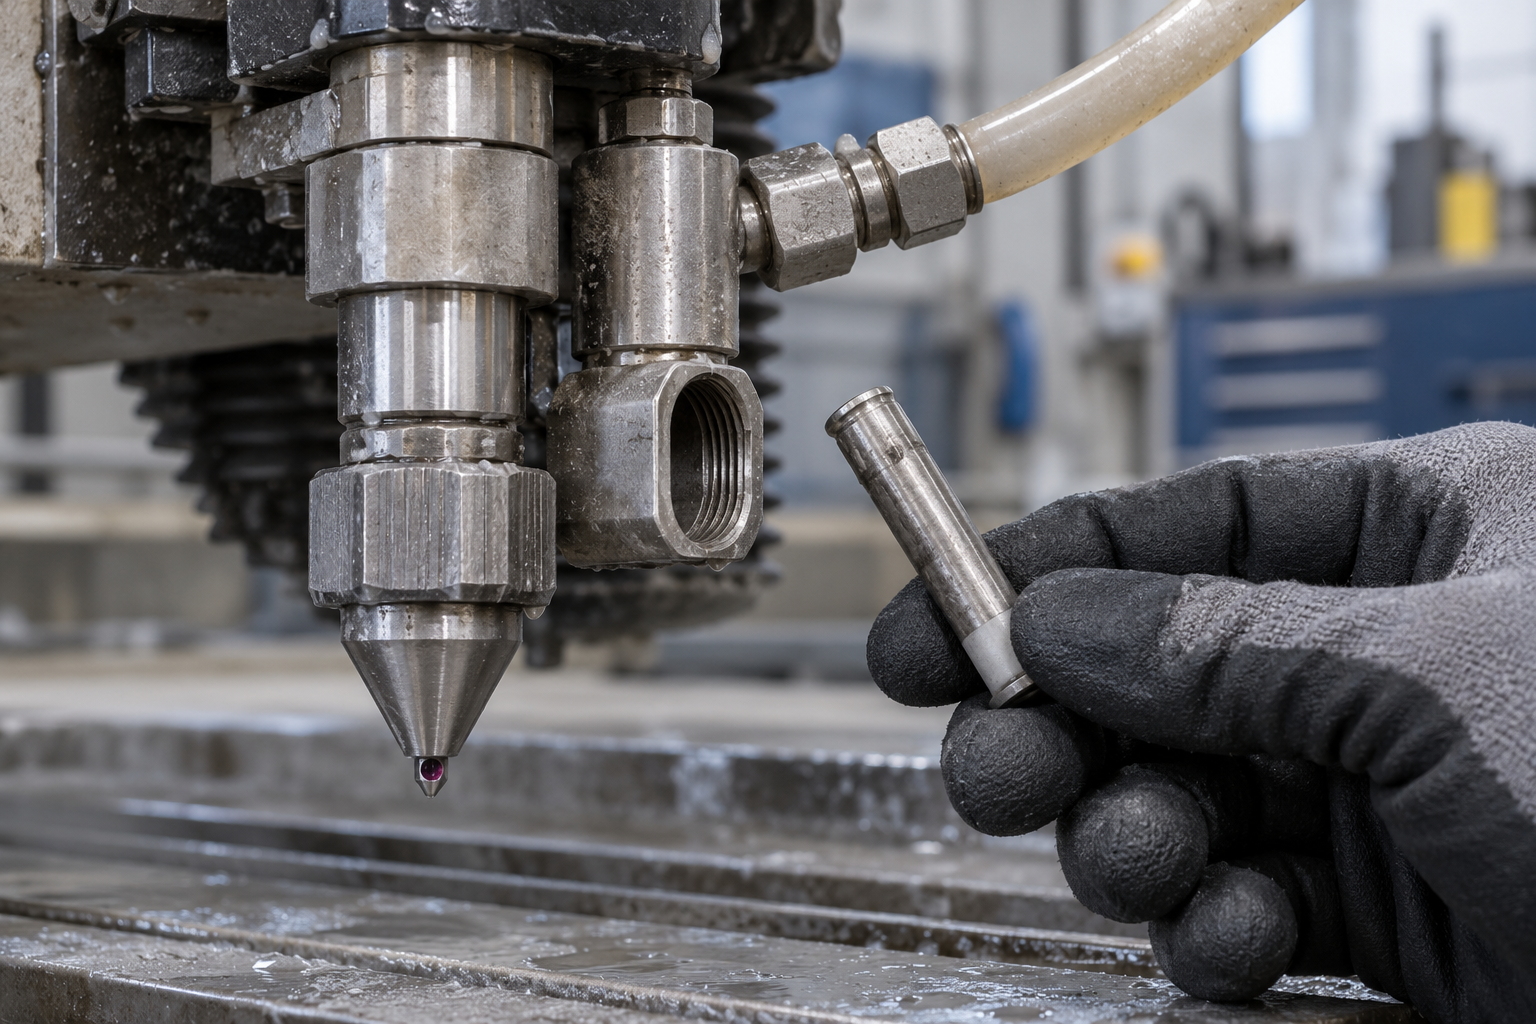
Le rythme de maintenance n'a pas besoin d'être compliqué : à chaque poste, observez le jet et la surface de coupe ; vérifiez régulièrement l'alignement de la buse, le débit d'abrasif et les raccords de conduite haute pression ; remplacez les joints selon la périodicité du fabricant. Consigner ces points dans un tableau est bien plus simple que d'enquêter après coup sur un problème de surface de coupe.
Questions fréquentes sur la découpe au jet d'eau
Les questions ci-dessous proviennent essentiellement de la chaîne mentionnée plus haut : « mise en pression → transport → buse → mélange → perçage → coupe → collecte ». Les réponses donnent autant que possible des ordres de grandeur et des critères de jugement ; les valeurs précises dépendent toujours de la plaque signalétique de l'équipement, de la nuance du matériau et des exigences du plan.
Pourquoi la découpe au jet d'eau n'est-elle pas considérée comme une découpe thermique ?
Parce qu'elle repose sur une érosion à grande vitesse, non sur une fusion ou une oxydation. L'eau haute pression (eau plus abrasif en mode abrasif) frappe la surface du matériau à très grande vitesse et en détache progressivement les particules, sans combustion ni arc électrique. La zone proche de la coupe ne présente donc pratiquement pas de zone affectée thermiquement ; les matériaux thermosensibles comme l'inox, l'Hastelloy ou l'Inconel ne se décolorent pas et ne voient pas leur structure modifiée par la chaleur de coupe. À l'inverse, elle n'est pas totalement exempte de chaleur — la pompe et les conduites chauffent, mais cela concerne l'équipement, pas le matériau.
Le jet d'eau pur peut-il couper le métal ?
La pratique courante dans le secteur est la suivante : le jet d'eau pur sert principalement aux matériaux tendres comme la mousse, le caoutchouc, les produits alimentaires et certains plastiques souples ; pour couper le métal, la pierre, le verre et autres matériaux durs, on passe généralement au jet d'eau abrasif, c'est-à-dire en mélangeant un abrasif type grenat dans la tête de coupe pour former un mélange d'eau et de sable à grande vitesse projeté. Le jet d'eau pur n'est pas totalement incapable de couper du métal mince, mais l'efficacité et la qualité de coupe sont généralement insatisfaisantes ; avant de passer commande, il vaut mieux indiquer clairement la nuance du matériau et l'épaisseur, et laisser le procédé déterminer la forme à utiliser.
Pourquoi la première perforation est-elle lente ?
Parce que lorsque l'eau entre en contact pour la première fois avec le matériau, il faut d'abord le percer pour pouvoir entrer dans le trajet de coupe normal. Dans cette phase de perçage initial, le jet érode en continu en un seul point, ce qui est naturellement plus lent que la coupe le long d'un trajet ; plus le matériau est épais et dur, plus le temps de perçage est long. Dans certaines conditions, on pré-perce d'abord avec une basse pression ou par forage, puis on coupe le contour, justement pour raccourcir le temps de perçage et réduire l'impact sur la buse et le matériau. Donc, lors du devis et de la planification, le nombre de points de perçage doit aussi être pris en compte.
Quelle est la tolérance approximative de la découpe au jet d'eau ?
L'ordre de grandeur courant dans le secteur est le suivant : le jet d'eau peut atteindre environ 0,001 pouce (environ 0,025 mm), tandis que la découpe thermique comme le plasma se situe souvent autour de 0,015 pouce (environ 0,38 mm). Mais ce chiffre dépend fortement de l'état de l'équipement, de l'épaisseur du matériau, de la vitesse de coupe et de l'usure de la buse ; les plaques épaisses sont souvent plus tolérantes. Si le plan comporte des dimensions critiques, il est conseillé d'indiquer clairement la plage de tolérance et la référence, afin que le fabricant confirme s'il peut les respecter de manière stable, et de ne pas présumer que « le jet d'eau est forcément très précis ».
À quoi faut-il faire attention lors de la découpe de plaques épaisses ?
Lorsque l'épaisseur augmente, les phénomènes courants sont une conicité de coupe plus importante et une vitesse de coupe réduite ; il faut parfois aussi réduire l'avance pour garantir une coupe traversante. Bien que la découpe en empilage puisse améliorer l'efficacité, les couches ont tendance à se décaler et la qualité des bords est inégale. Avant de passer commande, il vaut la peine d'indiquer clairement sur le plan : la nuance du matériau, l'épaisseur, les tolérances des dimensions critiques, la nécessité d'ébavurer ou de chanfreiner, les exigences de rugosité de surface. Plus ces informations sont précises, plus le jugement technique est fondé.
Key takeaways
- La découpe au jet d'eau repose sur une érosion à grande vitesse, non sur une fusion thermique : le jet n'a pas de zone affectée thermiquement, les matériaux thermosensibles ne se décolorent pas et ne voient pas leur structure modifiée par la découpe.
- Le jet d'eau pur et le jet d'eau avec abrasif sont deux voies distinctes : les matériaux tendres utilisent l'eau pure, tandis que les matériaux durs comme le métal, la pierre ou le verre nécessitent généralement un abrasif tel que le grenat.
- Les points clés d'une découpe sont : mise sous pression → transfert → buse → mélange (avec abrasif) → premier perçage → découpe → collecte, où le « premier perçage » est l'étape indépendante lors de laquelle l'eau traverse la matière pour la première fois.
- La pression détermine la vitesse du jet ainsi que la capacité de découpe ; plus la pression est élevée, plus le coût de l'équipement, des consommables et de l'exploitation augmente généralement en parallèle.
- Le jet d'eau n'est pas « sans limite d'épaisseur » : plus le matériau est épais, plus la coupe peut être conique et plus la vitesse est lente ; il faut donc indiquer clairement les tolérances et le cône sur le bon de découpe.



