Que réalise concrètement un poste en technologie d’usinage ? Suivre une pièce, du plan au produit conforme
Lorsqu’un plan de pièce métallique comportant une surface cylindrique extérieure, un alésage, une rainure et des surfaces d’ajustement arrive entre les mains d’un opérateur, la véritable question n’est pas de savoir « s’il sait appuyer sur le bouton de démarrage de la machine-outil », mais s’il peut transformer les exigences du plan en une tâche d’usinage exécutable et contrôlable. Le matériau, l’ébauche, les tolérances dimensionnelles, la rugosité de surface et les exigences techniques influencent tous l’ordre d’usinage, le mode de bridage, le choix des outils et la mesure finale.
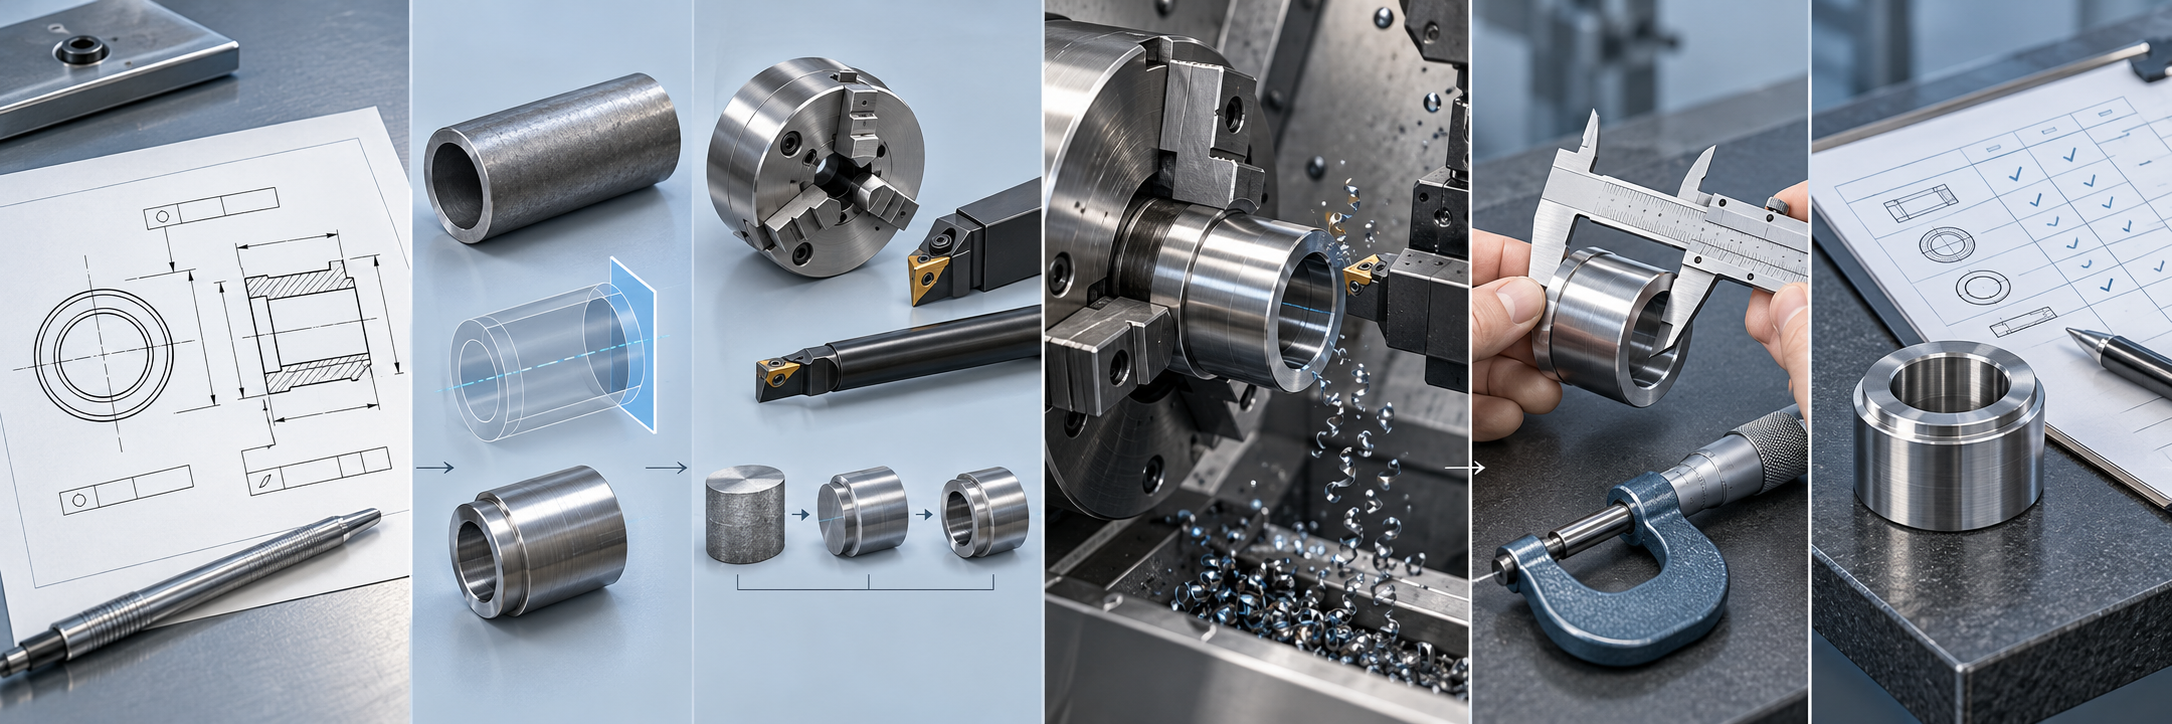
La technologie d’usinage ne consiste donc pas en cours isolés les uns des autres, mais en une chaîne de travail allant des exigences de conception à la validation d’un produit conforme. L’opérateur commence par comprendre le plan de pièce et les relations d’assemblage, puis analyse la structure et les difficultés d’usinage ; il élabore ensuite le procédé et choisit la machine-outil, le montage, les outils et les instruments de mesure. Lors de l’usinage CNC, il traduit les intentions du procédé en programme, puis valide les résultats par la simulation, l’utilisation de la machine réelle et la mesure de la première pièce. Si les exigences dimensionnelles ou géométriques ne sont pas respectées, il doit également rechercher la cause au niveau du bridage, de l’usure des outils, des paramètres ou de la méthode de mesure, puis transmettre ses conclusions au procédé ou aux opérations sur le terrain.
Que faut-il apprendre en premier en technologie d’usinage ? Transformer les plans de pièces, les plans d’assemblage et les exigences techniques en tâches d’usinage
Le point de départ de la technologie d’usinage n’est pas d’appuyer sur le bouton de démarrage de la machine-outil, mais de comprendre les plans. Lorsqu’il reçoit le plan d’une pièce de type douille ou bride, l’opérateur doit d’abord confirmer le matériau, la forme de l’ébauche et la structure principale, puis identifier les références de positionnement, les cotes essentielles, les trous, les rainures, les filetages et les surfaces d’ajustement. Le plan de pièce indique « la forme que doit prendre la pièce individuelle », tandis que le plan d’assemblage aide à déterminer comment elle se raccorde, se déplace ou s’ajuste avec les pièces voisines.
La lecture de plans ne doit pas se limiter aux cotes nominales indiquées. Les tolérances dimensionnelles définissent la plage de variation admissible ; les exigences d’ajustement influencent les méthodes d’usinage et de mesure des surfaces cylindriques extérieures, des alésages ou des épaulements. Les exigences géométriques peuvent modifier les références de bridage et l’ordre d’usinage, tandis que la rugosité de surface indique que l’outil, les conditions de coupe et les traitements ultérieurs ne peuvent pas être choisis au hasard. Les exigences techniques du plan doivent finalement être converties en opérations d’usinage et en points de contrôle concrets.
En technologie d’usinage, la compétence en lecture de plans doit se traduire par des décisions sur le terrain
Prenons l’exemple d’une douille dotée d’un alésage et d’une face d’extrémité. L’apprenant doit pouvoir noter : quelle surface convient comme référence de positionnement, s’il existe une relation d’ajustement entre l’alésage et la surface cylindrique extérieure, si la face d’extrémité doit respecter une exigence de perpendicularité par rapport à l’axe, et quelles cotes doivent être mesurées en priorité lors du contrôle de la première pièce et du contrôle final. S’il sait seulement dire « j’ai compris le plan », mais ne peut pas indiquer la référence de bridage, les points clés de l’usinage et la méthode de mesure, il n’a pas encore transformé le dessin mécanique en compétence professionnelle.
- Identifier : relever le matériau, la structure, les références, les cotes, les tolérances et les exigences de surface.
- Évaluer : analyser l’impact de ces exigences sur le bridage, l’ordre d’usinage et l’accessibilité des outils.
- Consigner : organiser les cotes clés et les points de contrôle afin de fournir une base pour l’élaboration ultérieure du processus et la décision qualité.
Ce qu’il faut apprendre en conception des procédés d’usinage : du choix des références aux outils, montages et paramètres d’usinage
Si le plan indique « ce que la pièce doit respecter », la conception du procédé d’usinage répond à la question « comment la fabriquer de manière stable ». Après réception du plan de la pièce, il ne faut pas programmer ou démarrer directement la machine : il faut d’abord évaluer le matériau, la forme du brut, les surfaces clés, la surépaisseur d’usinage et les tolérances dimensionnelles, puis convertir les exigences de conception en une gamme d’usinage exécutable.
Références et organisation des opérations dans la technologie d’usinage
Le technicien méthodes doit d’abord choisir les références de positionnement afin de déterminer comment la pièce sera bridée, quelles surfaces seront usinées en premier et à partir de quelles références les cotes ultérieures seront établies. Une approche courante consiste à usiner d’abord les surfaces ou les trous de référence servant au positionnement, puis à enchaîner l’ébauche, la semi-finition et la finition, en retirant progressivement la surépaisseur. Pour les pièces de type douille, on peut commencer par usiner le diamètre extérieur et la face, puis l’alésage intérieur. Pour les pièces comportant des réseaux de trous ou des cavités, il faut accorder une attention particulière à l’unification des références, aux relations entre les positions des trous et à l’accessibilité des outils.
Comment adapter le procédé d’usinage aux machines, aux outils et aux montages
L’étape suivante consiste à déterminer si un tour, une fraiseuse ou un centre d’usinage convient à la pièce, puis à choisir le montage, les outils, les instruments de mesure et les paramètres de coupe. Le montage doit garantir un positionnement fiable et une rigidité de bridage suffisante, tout en évitant de masquer la zone à usiner. Les outils doivent répondre aux exigences d’accessibilité de la géométrie et d’usinabilité du matériau. Les paramètres doivent être ajustés en fonction de l’état de la machine, des caractéristiques de l’outil, du matériau et de la surépaisseur ; il ne faut pas reprendre aveuglément des valeurs fixes. Pour les structures à parois minces, élancées ou présentant une grande longueur en porte-à-faux, il faut également tenir compte des vibrations, des déformations et des erreurs dues aux rebridages répétés.
Une gamme d’usinage conforme ne se limite pas à l’intitulé des opérations : elle doit également préciser l’ordre d’usinage, le schéma de positionnement et de bridage, le choix des outils et des instruments de mesure, les paramètres clés ainsi que les points de contrôle qualité. Le programme CN ultérieur doit respecter cette gamme. Pour apprendre la technologie d’usinage, on peut s’exercer sur une pièce type : commencer par représenter les références et la gamme d’opérations, expliquer ensuite l’objectif d’usinage de chaque opération, puis indiquer enfin les cotes à mesurer en priorité sur la première pièce. C’est ainsi que les exigences du plan sont réellement converties en actions sur le terrain.
Ce qu’il faut apprendre en usinage CN : programmation, simulation, conduite de la machine et validation de la première pièce
L’usinage CN ne consiste pas à commencer par apprendre à saisir un programme, mais par comprendre le procédé. Une fois que le technicien méthodes a défini l’ordre d’usinage, les références de positionnement, le système de coordonnées pièce, les outils et les trajectoires de coupe, l’opérateur peut convertir ces exigences en programme CN. Le tour traite principalement les surfaces de révolution telles que les diamètres extérieurs, les alésages, les faces et les filetages. La fraiseuse ou le centre d’usinage est davantage utilisé pour l’usinage des plans, rainures, réseaux de trous et cavités. Selon l’équipement, l’orientation des axes, le mode de bridage et les points essentiels de la vérification du programme diffèrent également.
Une fois la programmation terminée, il faut effectuer une simulation afin de contrôler la trajectoire de l’outil, les positions d’approche et de retrait, l’ordre d’usinage et la cohérence dimensionnelle, et de détecter à l’avance les risques éventuels de sur-usinage, de déplacements à vide ou de collision. Toutefois, la simulation ne peut pas remplacer les vérifications sur machine. Avant l’usinage de production, il faut encore contrôler l’état de la machine, le serrage du montage, l’installation et l’usure des outils, effectuer correctement le préréglage des outils et le réglage du système de coordonnées pièce, puis réaliser une marche à vide, une passe d’essai ou une validation à faible risque conformément à la procédure de la machine.
Après l’usinage de la première pièce, il faut mesurer les cotes clés, les positions des trous, les surfaces d’ajustement ou autres caractéristiques techniques conformément au plan et aux exigences de contrôle, afin de déterminer si le programme et le procédé sont réellement efficaces. Si les cotes de la première pièce présentent un écart, il ne faut pas se contenter de modifier les valeurs du programme : il faut également rechercher une éventuelle cause au niveau de la correction d’outil, de la déformation due au bridage, du choix des références ou de l’état de la machine. Ainsi, la compétence en usinage CN doit finalement se traduire par la capacité à programmer selon le procédé, à conduire la machine en toute sécurité, à valider les résultats et à signaler les problèmes, plutôt que par la simple maîtrise d’un logiciel ou d’un système CN particulier.
Comment intégrer le contrôle qualité au processus d’usinage : choix des instruments, décision dimensionnelle et retour sur les écarts
Dans les métiers de la technologie d’usinage, le contrôle qualité n’est pas une tâche isolée réalisée uniquement à la fin de l’usinage de la pièce ; il constitue une boucle continue allant de la lecture du plan à la mesure finale, en passant par la définition des références, le bridage et l’usinage. Le contrôleur doit d’abord revenir au plan de la pièce, aux spécifications techniques et à la procédure de contrôle afin de confirmer les dimensions, tolérances, exigences géométriques, rugosité de surface et relations d’ajustement à maîtriser, puis définir la méthode de mesure et le mode d’enregistrement.
Choix des instruments et références de mesure en technologie d’usinage
Les instruments de mesure ne doivent pas être choisis uniquement en fonction de ce qui est disponible. Les dimensions extérieures peuvent être contrôlées au pied à coulisse ou au micromètre selon les exigences ; le diamètre des trous peut nécessiter un instrument de mesure intérieur, un comparateur d’alésage ou tout autre instrument adapté. Lorsqu’il existe des exigences de position ou de forme telles que la coaxialité ou la perpendicularité, il faut également tenir compte de l’établissement des références et de l’adéquation des montages de contrôle ou des équipements de mesure dédiés. Pour une pièce de type douille, par exemple, la relation d’ajustement entre le diamètre extérieur, l’alésage intérieur et la face est souvent plus importante que la mesure isolée d’un diamètre. La mesure doit être effectuée en conservant les mêmes références que celles du plan, afin d’éviter une mauvaise interprétation due à un mode de positionnement différent.
Décision sur les résultats et retour sur les écarts en technologie d’usinage
Les résultats du contrôle doivent être consignés dans des enregistrements traçables et comparés point par point aux exigences du plan. Il n’existe pas de valeurs universelles de coaxialité, de dimensions d’ajustement ou de rugosité de surface applicables à toutes les douilles ; la plage d’acceptation concrète dépend du plan de la pièce, du matériau, du procédé d’usinage, des spécifications techniques et de la procédure de contrôle. En cas de dépassement de tolérance, il faut distinguer une erreur de mesure, une usure de l’outil, une variation du positionnement dans le montage, une déformation due au bridage ou des paramètres d’usinage inadaptés, plutôt que de conclure simplement à une « erreur de manipulation ».
Par exemple, l’alésage intérieur qui augmente progressivement peut être lié à l’usure de l’outil ou au réglage de la correction ; une coaxialité anormale doit conduire à vérifier la conversion des références, la rigidité du bridage et l’ordre d’usinage. Le résultat du contrôle qualité ne se limite pas à « conforme » ou « non conforme » : les écarts doivent également être communiqués aux étapes des méthodes, de la programmation et de la conduite de la machine afin de permettre l’ajustement des outils, du montage, des paramètres ou de l’organisation des opérations. Savoir mesurer, décider, enregistrer et transmettre les écarts, c’est véritablement maîtriser la boucle qualité de la technologie d’usinage.
Que comprend également la technologie d’usinage : maintenance des équipements, exploitation en toute sécurité et communication sur le terrain
Savoir rédiger des programmes CN ne signifie pas que l’on maîtrise pleinement la technologie d’usinage. Avant de charger le programme dans la machine-outil, l’opérateur doit également vérifier l’état de l’équipement, l’installation du montage, l’usure des outils et la conformité du serrage de la pièce aux exigences du procédé. Les équipements, les systèmes de commande et la répartition des postes peuvent varier d’une entreprise à l’autre, mais le respect des procédures d’utilisation des équipements reste une exigence commune.
Contrôle des équipements et exploitation en toute sécurité dans la technologie d’usinage
Avant la mise en marche, il convient de vérifier la lubrification, le refroidissement, le circuit pneumatique, le dispositif d’arrêt d’urgence et l’état des protections, de nettoyer la zone de travail et de s’assurer que la pièce et le montage ne sont pas desserrés. Pendant l’usinage, il faut surveiller les vibrations anormales, les bruits inhabituels, l’élévation de température, la forme des copeaux et l’usure de l’outil ; en cas de risque de collision outil-pièce, de déplacement du montage ou de dérive rapide des dimensions, il faut mettre la machine en pause conformément à la procédure plutôt que de continuer à exécuter le programme. Les relevés de maintenance, les enregistrements de remplacement des outils et les anomalies constatées constituent des éléments essentiels pour le diagnostic ultérieur des pannes.
La technologie d’usinage exige également une transmission claire des informations
Après l’usinage de la première pièce, l’opérateur doit collaborer avec le contrôle afin de confirmer les dimensions critiques et d’enregistrer la version du programme utilisée, l’état des outils et les résultats de mesure. En cas d’écart dimensionnel, il convient d’indiquer à quelle opération l’écart est apparu, quelle méthode de serrage a été utilisée et si l’outil a été remplacé, afin de permettre au personnel des méthodes ou de la qualité d’en déterminer la cause. Les modifications de plans, les ajustements des paramètres de procédé et les conclusions du contrôle doivent également être transmis rapidement, afin d’éviter que d’anciens documents continuent d’être utilisés sur le terrain. La technologie d’usinage ne consiste donc pas seulement à savoir démarrer une machine ; elle comprend aussi l’exécution en toute sécurité, la maintenance des équipements, le remplissage des relevés et la communication entre les différents postes.
Comment organiser l’apprentissage de la technologie d’usinage pour les débutants : des cours fondamentaux à la formation pratique sur des pièces types
Il n’est pas recommandé de commencer l’apprentissage de la technologie d’usinage par la mémorisation des instructions de programmation ou des boutons de commande de la machine-outil. Une démarche plus sûre consiste à suivre le parcours d’une pièce, du plan à la pièce conforme, afin de développer progressivement les capacités nécessaires pour comprendre, réaliser, mesurer avec précision et analyser les résultats. Les équipements, les systèmes CN et la répartition des postes variant d’une entreprise à l’autre, les priorités d’apprentissage doivent également être adaptées au poste visé.
Cinq autoévaluations en technologie d’usinage
Une pièce non usinée peut servir à vérifier les acquis : êtes-vous capable d’extraire les dimensions critiques et les exigences techniques ; de définir une gamme d’usinage rationnelle ; d’expliquer le choix du positionnement, du serrage, des outils et de l’équipement ; d’effectuer la simulation du programme et de décrire les étapes de validation sur machine ; de juger les résultats de mesure conformément au plan et aux exigences de contrôle ? Ce n’est que lorsque ces cinq points peuvent être expliqués à l’aide de processus et de relevés concrets que l’on passe de l’apprentissage théorique à l’acquisition de compétences professionnelles initiales.
Questions fréquemment posées sur l’apprentissage de la technologie d’usinage
Apprendre la technologie d’usinage ne consiste pas seulement à retenir le nom des cours, mais à construire progressivement une chaîne de travail allant de la lecture de plan, des méthodes et de la programmation à l’usinage et au contrôle. Les questions suivantes permettent de vérifier si les priorités d’apprentissage sont correctement identifiées.
Pour apprendre la technologie d’usinage, faut-il impérativement commencer par la programmation CN ?
Il n’est pas nécessaire de faire de la programmation CN le point de départ. Il faut d’abord maîtriser le dessin industriel, les matériaux et les bases de la fabrication mécanique, les tolérances et ajustements ainsi que la métrologie, puis apprendre l’élaboration des gammes et la programmation. Sans bases en lecture de plan et en méthodes, même si le programme peut être exécuté, il est difficile de déterminer si l’ordre d’usinage, le choix des outils et le résultat sont conformes aux exigences.
Qu’est-ce qui est le plus important : la lecture de plan ou la conception des procédés ?
Ces deux éléments sont liés par un ordre logique et ne peuvent pas être comparés simplement. La lecture de plan permet d’identifier le matériau, les références, les tolérances dimensionnelles, les exigences géométriques et l’état de surface ; la conception des procédés transforme ensuite ces exigences en solutions de positionnement, de serrage, d’ordre d’usinage, d’outillage et d’équipement. Une mauvaise interprétation du plan prive les étapes suivantes de méthodes et de programmation de leur fondement.
La simulation CN peut-elle remplacer la validation sur machine ?
Non. La simulation peut aider à vérifier la trajectoire du programme, la logique des coordonnées et certains risques de collision, mais elle ne peut pas remplacer la vérification de l’état de la machine, le contrôle des outils et des montages, l’exploitation en toute sécurité sur le terrain ni la mesure de la première pièce. L’usinage réel doit toujours être validé en fonction de la machine-outil concernée, de la méthode de serrage, de l’état des outils et des exigences du plan.
Comment déterminer si l’on a réellement appris le contrôle des pièces usinées ?
Vous pouvez vous autoévaluer à partir d’un plan complet de pièce : êtes-vous capable d’identifier les dimensions critiques et les références, de choisir les instruments de mesure adaptés aux différentes exigences, d’établir correctement la référence de mesure, d’enregistrer et d’évaluer les résultats dimensionnels, géométriques ou d’état de surface, et de répercuter les écarts sur les outils, le montage, les paramètres ou l’étape du procédé concernée ?
Les exigences de compétence pour les postes liés aux technologies d’usinage mécanique sont-elles les mêmes dans toutes les entreprises ?
Pas complètement. Le type d’équipement, le système de commande numérique, les matériaux des produits, les volumes de production et la répartition des tâches influencent les exigences spécifiques. Certains postes sont davantage axés sur l’utilisation des équipements, tandis que d’autres concernent principalement la programmation des procédés ou le contrôle qualité. Les compétences de base devraient donc couvrir la lecture de plans, les procédés, l’utilisation des équipements et l’inspection, puis être complétées par des compétences spécialisées adaptées aux équipements et aux produits concernés.
Key takeaways
- Le point de départ de la technologie d’usinage est de comprendre les plans de pièces, les plans d’assemblage et les exigences techniques, et non d’apprendre d’abord à appuyer sur les boutons de la machine-outil.
- La conception du procédé consiste à définir les références, l’ordre d’usinage, le bridage, les outils et les paramètres ; la programmation CNC traduit ensuite les intentions du procédé en programme pour la machine-outil.
- L’utilisation des équipements exige de comprendre simultanément l’état de la machine-outil, l’usure des outils, la stabilité du montage, la sécurité d’usinage et la validation de la première pièce.
- Le contrôle qualité intervient tout au long de la lecture de plans, du bridage, de l’usinage et de la mesure ; les résultats doivent pouvoir être réinjectés dans le procédé et les opérations sur le terrain.
- L’apprentissage peut progresser étape par étape : dessin mécanique et CAO, contrôle des tolérances, bases de la fabrication mécanique, utilisation des machines-outils, programmation CNC, usinage sur machine réelle et contrôle qualité.



