Explodierende Nachfrage und Angebotsengpässe: Der zentrale Widerspruch in der automatisierten Fertigung von Präzisionskomponenten 2026
Betrachten wir zunächst zwei Zahlenreihen, die nahezu die gesamte Spannung der automatisierten Fertigung von Präzisionskomponenten im Jahr 2026 definieren. Eine Reihe stammt vom Marktvolumen: Der globale Markt für Präzisionsbearbeitung beträgt 2026 etwa 124,4 Milliarden US-Dollar und wird bis 2035 voraussichtlich nahezu 244,6 Milliarden US-Dollar erreichen, mit einer jährlichen Wachstumsrate von etwa 7,8 %, wobei die Region Asien-Pazifik etwa 49 % der globalen Nachfrage ausmacht. Die andere Reihe stammt von der Angebotsseite: Bei Schlüsselantriebskomponenten wie Planetenrollengewindespindeln halten japanische und europäische Unternehmen zusammen etwa 70 % des globalen Marktanteils.
Legt man die beiden Zahlenreihen übereinander, tritt der Widerspruch hervor. Die Nachfrage expandiert schnell in Asien-Pazifik, bei Robotern, bei Halbleiterausrüstung und bei Tiefflugzeugen; die Produktionskapazität, die hochpräzise Kernkomponenten stabil liefern kann, ist jedoch weiterhin auf wenige Regionen und wenige Lieferanten konzentriert. Die Expansionsgeschwindigkeit der Hersteller von humanoiden Roboterkörpern ist deutlich schneller als die Ausbeutesteigerung bei Präzisionsgetrieben, Gewindespindeln und Sensoren. Das Ergebnis sind verlängerte Lieferzyklen und anhaltend hohe Kosten, sodass die Beschaffung bereits in der Konstruktionsphase berücksichtigen muss, „ob dieses Teil 2026 beschafft werden kann“.
Diese Fehlpaarung ist keine kurzfristige Schwankung, sondern der Ausgangspunkt dafür, dass die automatisierte Fertigung von Präzisionskomponenten in die nächste Phase eintritt. Sie zwingt die Fertigungsseite, vier Fragen zu beantworten: Kann die Produktionslinie automatisierter und weniger abhängig vom Auge erfahrener Fachkräfte werden? Kann der Prozess bereits vor dem Aufspannen auf die Maschine vollständig validiert werden? Können Schlüsselkomponenten eine zweite und dritte Bezugsquelle haben? Können Auftragsannahme und Produktionsplanung standortübergreifend gesteuert werden? Diese vier Fragen entsprechen den vier wichtigsten Trends, die 2026 Beachtung verdienen.
Warum „Ausbeute“ stärker zum Engpass wird als „Kapazität“
Die Expansion durch den Kauf von Anlagen ist relativ schnell, doch die Ausbeute von 70 % auf 95 % zu steigern, ist sehr langsam. Die Ausbeute von Präzisionskomponenten wird gemeinsam durch Materialchargen, Verformung bei der Wärmebehandlung, Schleifbrand, Wiederholpositionierung bei der Spannung und Messunsicherheit der Prüfmittel beeinflusst. Wenn auch nur ein Glied nicht beherrscht wird, schwanken die gefertigten Teile am Rand des Toleranzbands. Die Hersteller stromabwärts benötigen Chargenkonsistenz, nicht die Einhaltung bei Einzelteilen. Daher ist der Wettbewerb 2026 oberflächlich betrachtet ein Wettbewerb um Kapazität, im Kern jedoch um Prozessstabilität – und genau das ist der Problembereich, den die folgenden vier Trends lösen sollen.
Die folgenden vier Abschnitte werden nacheinander analysieren: wie KI-getriebene Automatisierung von „optional“ zu „verpflichtend“ wird, wie digitale Zwillinge und virtuelle Validierung zum Standard werden, wie Regionalisierung der Lieferkette und Substitution durch heimische Produktion sich beschleunigen und wie platformisierte und intelligente Ökosysteme Gestalt annehmen. Jeder Abschnitt definiert zunächst den Trend, liefert dann Daten und führt schließlich zurück zu den konkreten Auswirkungen auf die Fertigung von Präzisionskomponenten – Präzision, Lieferzeit und Kostenstruktur.
Trend eins: KI-getriebene Automatisierung wird von „optional“ zu „verpflichtend“
Wenn man die Umsetzung von KI in Zerspanungsbetrieben vor 2024 als „Testpaket“ bezeichnet, dann ist die Realität 2026: Sie ist bereits in Produktionsplanung, Werkzeugbestandslisten und Schichtübergabeprotokollen angekommen. Branchenumfragen liefern die Zahl, dass etwa 69 % der Fertigungsstätten KI-gesteuerte Automatisierung integriert haben (Quelle: Business Research Insights, Marktbericht Präzisionsbearbeitung); vor zwei Jahren war dieser Anteil noch ein Experiment weniger Vorreiter. Die Trendaussage ist eindeutig – die Wettbewerbsschwelle für die automatisierte Fertigung von Präzisionsbauteilen verschiebt sich von „Gibt es eine 5-Achse?“ zu „Läuft der Datenkreislauf?“.
„KI-gesteuert“ bedeutet hier nicht, Roboter auszutauschen. Es sind vielmehr drei konkrete Maßnahmen: vorausschauende Wartung, KI-gestützte Programmierung, adaptive Bearbeitungsparameter. Branchenunterlagen zeigen, dass vorausschauende Wartung ungeplante Stillstände um bis zu etwa 25 % reduzieren kann und KI-gestützte Programmierung den Zyklus von der Zeichnung zum G-Code bei manchen Teilen um bis zu etwa 50 % verkürzen kann (Quelle: TiRapid CNC-Branchenleitfaden, typische Größenordnung der Branche, konkreter Nutzen schwankt mit der Teilekomplexität). Für Präzisionsbauteile bedeutet ein Stillstand von 4 Stunden nicht nur Produktionsausfall – die thermische Wiederstabilisierung der Spindel, die Nachprüfung des ersten Werkstücks, das erneute Einrichten der Werkzeuge: Diese versteckten Kosten sind oft teurer als der Stillstand selbst.
Geschlossene Regelkreise heben die Genauigkeit von „nach Gefühl“ auf „nach Rückmeldung“
Wenn man bei der Fertigung von Präzisionsbauteilen über Genauigkeit spricht, kommt man an Toleranzband und Wiederholgenauigkeit nicht vorbei. Die in der Branche übliche Wiederholgenauigkeit geschlossener CNC-Maschinen liegt in der Größenordnung von ±2–5 Mikrometern (TiRapid); sobald In-Prozess-Messung und Werkzeugverschleißkompensation hinzukommen, wechselt der Bediener von „aus Erfahrung Aufmaß lassen“ zu „Rückmeldung ansehen und Werkzeugkorrektur ändern“. Das ist keine Esoterik, sondern verwandelt die drei alten Probleme Wärmeverformung, Werkzeugverschleiß, Mikroverlagerung bei der Spannung in beobachtbare Variablen. Um zu beurteilen, ob ein Betrieb wirklich in die Phase der KI-Automatisierung eingetreten ist, genügt ein Detail: Werden seine Werkzeugkorrekturwerte von Hand notiert oder vom System nach bearbeiteter Stückzahl automatisch vorgegeben?
Anlagenauslastung: Woher kommt die Lücke zwischen 40–50 % und 85–90 %?
Ein immer wieder zitierter Vergleich: Bei manueller Beschickung und manueller Produktionsplanung liegt die Anlagenauslastung oft bei 40–50 %; vollautomatische Roboterzellen können auf über 85–90 % steigen (TiRapid). Die Lücke ist nicht nur „die Maschine steht nicht still“, sondern dass drei Dinge parallel erledigt werden – Roboterbeschickung verkürzt die Spannpausen, KI-Produktionsplanung bündelt Aufträge mit ähnlichen Prozessen zu Losen, Werkzeugstandzeitvorhersage vermeidet Stillstände durch Werkzeugwechsel zwischendurch.
Aber man muss auch einen Eimer kaltes Wasser ausschütten. Die Steigerung der Auslastung hat eine physikalische Obergrenze: Die Zerspanungszeit selbst wird durch Automatisierung nicht kürzer. Schruppaufmaß, Zeitspanvolumen, die vom Werkzeug tolerierbare Schnittgeschwindigkeit – all das ist durch die Paarung von Werkzeug und Material begrenzt, daran kann KI nichts ändern. Deshalb ist für Präzisionsbauteile der erste Nutzen der KI-Automatisierung nicht „schneller bearbeiten“, sondern stabilere Ausbeute, schnellerer Wechsel, weniger Abhängigkeit von Arbeitskräften. Die Konsistenz von Serienteilen entscheidet oft mehr über den Lieferruf als die Grenzgenauigkeit eines Einzelstücks.
Für Beschaffungs- und Engineering-Entscheidungen im Jahr 2026 ist eine überprüfbare Maßnahme: Bestandsaufnahme, welche Ihrer vorhandenen Teile vom Typ viele Varianten, kleine Stückzahlen, enges Toleranzband sind. Solche Teile eignen sich am besten, zuerst KI-Produktionsplanung und Werkzeugstandzeitmanagement einzuführen, weil bei ihnen der Umrüstverlust am größten und die Abhängigkeit von Erfahrung am stärksten ist. Ob man in einem Schritt auf eine vollautomatische Zelle geht, muss dagegen auf den Return on Investment zurückkommen – ob der Grenzertrag aus höherer Anlagenauslastung die Investitionen in Roboter, In-Prozess-Messung und Datensysteme deckt. Auf diese Frage gibt es keine allgemeingültige Antwort; man muss sie für eine konkrete Produktlinie durchrechnen.
Trend zwei: Digitaler Zwilling und virtuelle Verifikation werden zum Standard in der Präzisionsfertigung
Warum dünnwandige Teile und tiefe Kavitäten zuerst profitieren
Fazit: Erstteilquote, Einrichtkosten und DFM-Rückmeldungsgeschwindigkeit
Trend drei: Regionalisierung der Lieferkette und beschleunigte Substitution durch heimische Produktion
Lassen wir die ersten beiden Trends beiseite und betrachten zunächst einige Zahlen. Der asiatisch-pazifische Raum macht etwa 49 % der globalen Nachfrage nach Präzisionsbearbeitung aus, doch beim globalen Markt für zentrale Antriebskomponenten wie Planetenrollengewindetriebe halten japanische und europäische Unternehmen zusammen etwa 70 % Anteil. Der Schwerpunkt der Nachfrage liegt in Ostasien, das Hochwertangebot jedoch in Japan und Europa – das ist die zugrunde liegende Triebkraft für die Regionalisierung der Lieferkette von Präzisionsbauteilen und die beschleunigte Substitution durch heimische Produktion im Jahr 2026. Sie wird nicht von politischen Parolen angetrieben, sondern ist das Ergebnis des gleichzeitigen Wirkens von drei Belastungen: Politik, Kosten und Lieferzeit.
Beginnen wir mit dem Lieferzeitdruck. Im Jahr 2026 ist die Geschwindigkeit der Kapazitätserweiterung bei den Herstellern von Humanoid-Robotern in der nachgelagerten Stufe schneller als die Geschwindigkeit der Ausbeutesteigerung bei vorgelagerten Kernkomponenten wie Präzisionsgetrieben, Gewindetrieben und Sensoren. Sobald importierte Teile auf Engpässe in der Produktionsplanung stoßen, überträgt sich die Unsicherheit der Lieferzeit direkt auf die Produktionsplanung der Gerätehersteller. Für die automatisierte Fertigung von Präzisionsbauteilen ist die Lieferzeit nicht nur eine Datumstabelle; sie entscheidet darüber, ob ein Gerätehersteller es wagt, die Produktion entsprechend den Aufträgen zu erweitern. Dass die zweite Bezugsquelle vom „Alternativplan“ zur „Pflichtoption“ wird, ist das direkteste technische Signal dieser Runde des Lieferkettenumbaus.
Substitution durch heimische Produktion bedeutet nicht, den Lieferanten zu wechseln, sondern ein anderes Prozessvalidierungssystem einzuführen
Viele Einkäufer verstehen die heimische Substitution bei ihrer ersten Begegnung als geschäftliches Problem: einen Hersteller finden, der es fertigen kann, die Zeichnung schicken, Preise und Lieferzeiten vergleichen. Doch was den Fortschritt der Substitution tatsächlich blockiert, war nie die Frage, „ob es einen Hersteller gibt, der es fertigen kann“, sondern „ob die Konsistenz der gefertigten Chargen verifiziert werden kann“. Nehmen wir Planetenrollengewindetriebe als Beispiel: Ihre Präzisionslebensdauer hängt von der Materialreinheit, der Wärmebehandlungskurve, der Strategie zum Abrichten der Schleifscheibe beim Gewindeschleifen und der Messunsicherheit der Prüfmittel ab – wenn auch nur eine dieser vier Sachen nicht durchgängig beherrscht wird, kann ein Einzelmuster qualifiziert sein, doch die Serienlieferung bricht ein.
Daher verläuft der reale Weg der heimischen Substitution üblicherweise so: zuerst das Benchmarking von Material und Wärmebehandlung, dann die geschlossene Regelung der Schleifprozessparameter, und schließlich der Aufbau von Prüfmitteln und Abnahmestandards, die denen importierter Teile entsprechen. In der Branche ist es üblich, zunächst an einer unkritischen Station eine kleine Charge zur Montagevalidierung einzusetzen und erst nach einer ausreichenden Anzahl von Betriebsstunden den Substitutionsumfang zu erweitern. Dieser Zyklus lässt sich nicht auf wenige Wochen verkürzen; wer „schnelle Substitution“ verspricht, überspringt den Validierungsschritt.
Welche Bauteile zuerst durch heimische Produktion ersetzt werden und welche noch warten müssen
Der Schwierigkeitsgrad der Substitution ist nicht gleichmäßig. Bei Teilen wie Sensor Gehäusen, Strukturhalterungen, Verbindungselementen und einem Teil der Linearschienen, die weniger stark von Material und Wärmebehandlung abhängen und deren Präzisionsschwelle im mittleren Bereich liegt, sind regionale Lieferungen im Jahr 2026 bereits realistisch möglich. Die Kapazitäts- und Präzisionsfähigkeiten von CNC-Bearbeitung und Blechbearbeitung in diesen Kategorien sind im Inland nicht knapp.
Was wirklich noch Zeit braucht, sind jene Teile, bei denen „die Präzision im Material geschrieben steht“: Flexsplines von Hochpräzisionsgetrieben, Planetenrollengewindetriebe, hochbelastbare Lager, präzise harmonische Zahnräder. Ihr Engpass liegt nicht in der Werkzeugmaschine selbst, sondern in der Chargenstabilität der Materialien, der Beherrschung von Wärmebehandlungsverformungen und der langfristigen Datensammlung zu Schleifprozessen. Mit anderen Worten: Der Fortschrittsbalken der Substitution hängt von der Geschwindigkeit ab, mit der Prozesswissen akkumuliert wird, nicht von der Geschwindigkeit des Gerätekaufs.
Konkrete Auswirkungen der regionalen Aufstellung auf die Fertigung von Präzisionsbauteilen
Erstens: Die zweite Bezugsquelle wird von einer Notfalllösung zur regulären Konfiguration. Gerätehersteller werden dazu tendieren, innerhalb derselben Region mindestens zwei austauschbare Lieferanten für Präzisionsbauteile aufzustellen und sie nach demselben Zeichnungssatz und denselben Prüfmittelstandards abzunehmen, um das Risiko eines Lieferausfalls bei einer einzigen Quelle zu verringern.
Zweitens: Die Wareneingangsprüfstandards werden strenger. Wenn der Lieferant von Import auf regionale Lieferung umgestellt wird, werden Gerätehersteller dichtere Stichprobenprüfungen und längere Montagevalidierungszyklen einsetzen, um Unsicherheiten auszugleichen. Für den Hersteller von Präzisionsbauteilen bedeutet das: Prüfmittelfähigkeit, Chargenrückverfolgbarkeit und Vollständigkeit der Materialzertifikate werden vom Pluspunkt zur Eintrittskarte.
Drittens: Die regionale Kapazitätsaufstellung wird näher an die Gerätehersteller rücken. Variablen wie Transportzeit, Zollabfertigungsdauer und Kommunikationskosten, die früher ignoriert wurden, gewinnen bei lieferzeitkritischen hochwertigen Automatisierungskomponenten an Gewicht. Fertigungsknoten in der Region, die gleichzeitig CNC-Bearbeitung, Blechbearbeitung, schnelles Prototyping und Handmuster-Abformung abdecken können, werden im Übergang von der Bemusterung zur Kleinserie deutlichere Vorteile haben.
Zu beachten ist, dass in der Diskussion über heimische Substitution häufig ein Fehlurteil auftaucht: „fertigen können“ mit „ersetzen können“ gleichzusetzen. Fertigen können ist nur der Eintritt; stabile Substitution erfordert ein ausreichend breites Prozessfenster, ausreichend belastbare Prüfmethoden und ausreichend lange Chargendaten. Für Leser gilt: Um zu beurteilen, ob ein bestimmtes Teil für den Start einer regionalen Substitution geeignet ist, kann man zunächst drei Fragen stellen: Ist die Präzision im Toleranzband der Zeichnung geschrieben oder im Material und in der Wärmebehandlung? Gibt es vorhandene Prüfmittel, mit denen sich die kritischen Maße und Form- und Lagetoleranzen messen lassen? Wie viele Stunden kann die Montagevalidierung in kleiner Stückzahl laufen? Die Antworten auf diese drei Fragen erklären den realen Rhythmus der Substitution besser als jede Marktprognose.
Trend vier: Herausbildung eines Plattform-, Agilitäts- und Intelligenz-Ökosystems
Die ersten drei Trends betrafen die Fähigkeiten eines einzelnen Werks: KI lässt Maschinen besser urteilen, der digitale Zwilling lässt den Prozess zuerst virtuell durchlaufen, die Regionalisierung verkürzt den Lieferradius. Der vierte Trend wechselt den Maßstab – er verändert nicht die Präzision einer einzelnen Werkzeugmaschine, sondern wie Aufträge hereinkommen, wie Kapazitäten disponiert werden und wem das Prozesswissen gehört. McKinsey zerlegt diese Linie in „Fusion Ecosystems, Embracing Intelligence: 2030 China Smart Manufacturing and Automation Industry Outlook“ in drei Begriffe: Plattformisierung, Agilität, Intelligenz. Im Kontext der automatisierten Präzisionsbauteilfertigung des Jahres 2026 entsprechen diese drei Begriffe drei konkreten Fragen: Wie wird Kapazität werkübergreifend disponiert, wie wird bei kleinen Stückzahlen und großer Variantenvielfalt schnell umgerüstet, und wie konvergieren Prozessparameter von selbst.
Plattformisierung: Kapazitätsdisposition und Wiederverwendung von Prozesswissen
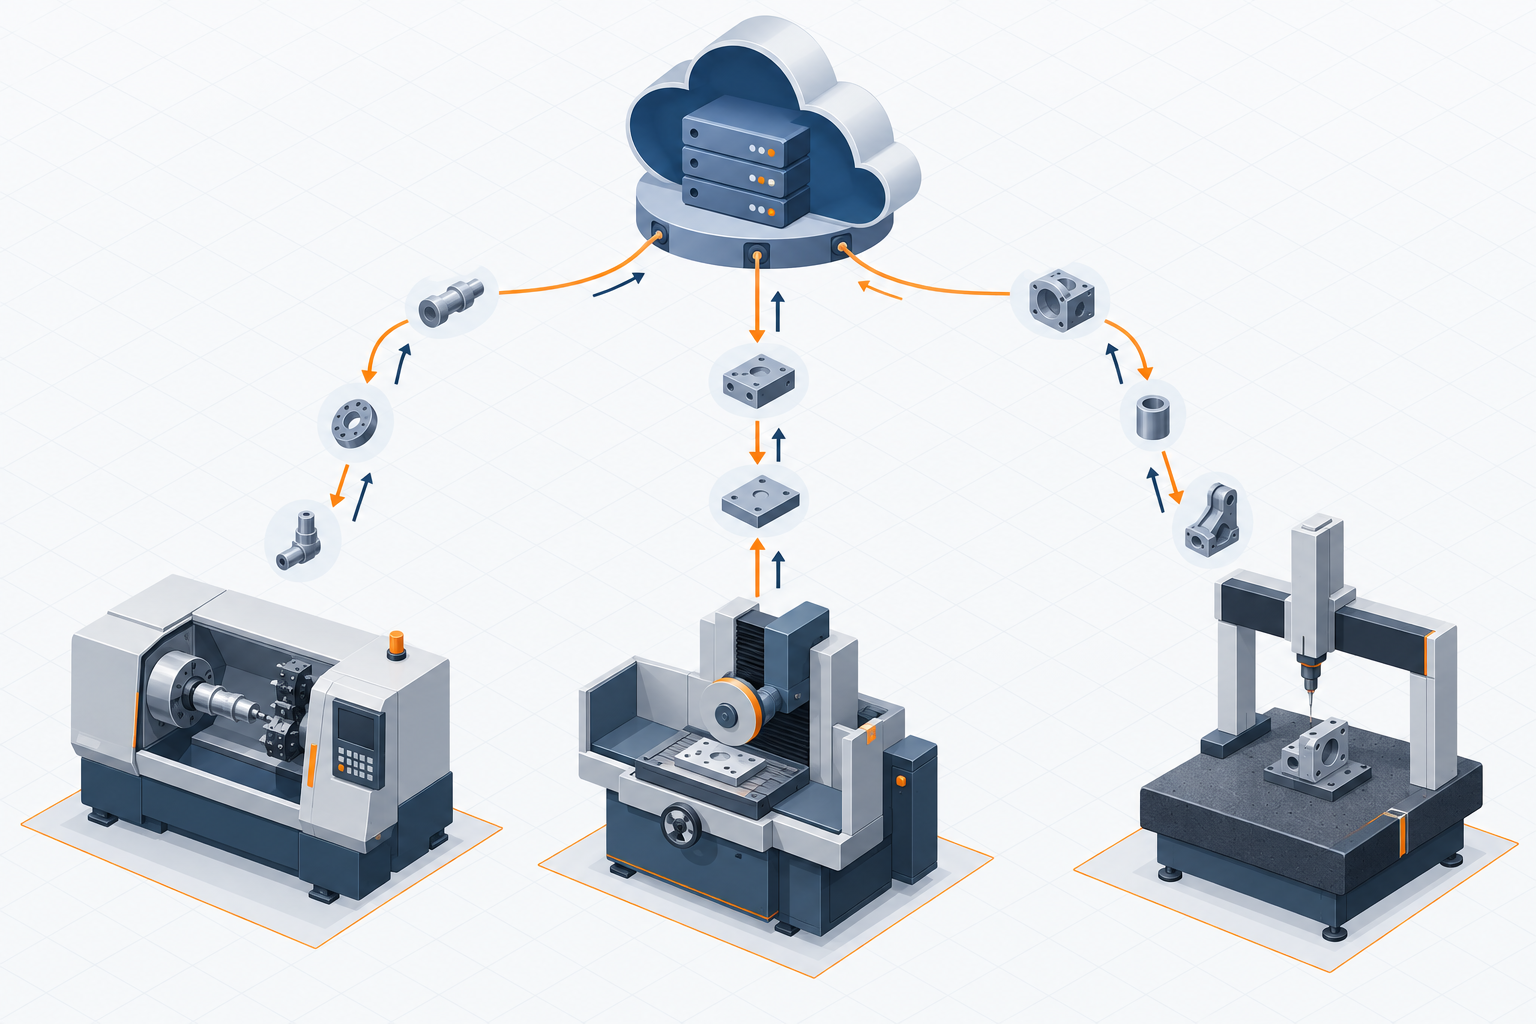
Die Kapazität einer einzelnen Fabrik hat eine physische Obergrenze. Eine Fünf-Achsen-Maschine hat pro Tag nur eine bestimmte Anzahl an Spindelstunden; ist sie ausgelastet, kann nichts mehr angenommen werden. Das Erste, was die Plattformisierung löst, ist, den Bedarf in disponierbare Prozessaufgaben zu zerlegen und auf verschiedene Knoten zu verteilen: Manche Fabriken sind gut im Drehen langer, schlanker Wellen, manche schleifen ebene Flächen stabiler, manche machen nur Oberflächenbehandlung. Der Wert einer industriellen Internetplattform liegt hier nicht in einem „vernetzten Dashboard“, sondern darin, Fertigungsfähigkeiten zu strukturieren – Werkstoffe, erreichbare Toleranzbänder, maximale Werkstückabmessungen, verfügbare Wärmebehandlungs- und Prüfverfahren – und daraus durchsuchbare, zuordenbare Felder zu machen. Reicht der Kunde eine Zeichnung ein, ordnet die Plattform den Knoten anhand der Felder zu, statt dass der Vertrieb einzeln anruft und nach dem Terminplan fragt.
Das Zweite ist subtiler: die Wiederverwendung von Prozesswissen. Beim selben dünnwandigen Aluminiumteil hat Fabrik A drei Runden Spannvorrichtungen gebraucht, um die Verformung zu beherrschen. Kann Fabrik B, wenn sie ein ähnliches Teil bekommt, direkt diese Erfahrung – „Spannweise + Schnittparameter + Stützstruktur“ – übernehmen? Vor der Plattformisierung war dieses Wissen in der persönlichen Erfahrung der alten Meister eingeschlossen; ging die Person, war es verloren. Die Plattformisierung macht daraus durchsuchbare Prozesskarten-Vorlagen: Bei einem neuen Auftrag wird zuerst nach ähnlichen historischen Teilen gesucht und dann feinjustiert. Das ist auch der Grund, warum virtualisierte SPS und industrielle große Modelle immer wieder genannt werden – sie machen historische Daten abrufbar, statt dass sie nur auf dem Server liegen.
Agilisierung: Die Logik des Umrüstens bei kleinen Serien und vielen Varianten
Die Auftragsstruktur in der Fertigung von Präzisionsteilen verändert sich. Der Iterationsrhythmus nachgelagerter Robotik-, Halbleiterausrüstungs- und Medizingerätehersteller beschleunigt sich, die Losgrößen fallen von mehreren Tausend Stück auf mehrere Dutzend oder sogar nur wenige Stück, aber das Toleranzband wird nicht weiter. Agilisierung muss die Frage beantworten: Lässt sich die Umrüstzeit auf eine Größenordnung drücken, die zur Losgröße passt? Übliche Verfahren in der Branche sind modulare Spannvorrichtungen und Nullpunktspannsysteme, die das „Neuausrichten“ von Stunden- auf Minutenebene drücken; Werkzeugvoreinstellung erfolgt außerhalb der Maschine, um Spindelstillstand zu reduzieren; Programme werden als Vorlagen angelegt, bei neuen Teilen werden nur die Geometrieparameter geändert, nicht das Prozessgerüst. Einzeln betrachtet ist keines dieser Mittel neu; erst in Kombination heißt es agil.
Die Agilisierung hat noch eine leicht übersehene Voraussetzung: Angebotserstellung und Prozessprüfung müssen schnell sein. Wenn vor Auftragsannahme zwei Tage für die DFM-Bewertung nötig sind, bricht die Agilität schon an der Tür ab. Das ist auch der Grund, warum Auftragsannahme über die Cloud-Plattform und KI-gestützte Angebotserstellung in den Vordergrund gerückt werden – die Beurteilung der Fertigbarkeit wird in die Angebotsphase vorverlegt, und Ingenieure bearbeiten nur noch die wirklich mehrdeutigen Teile.
Intelligente Fertigung: Selbstoptimierung von Prozessparametern und Qualitätsvorhersage
Plattformisierung und Agilisierung lösen „Aufträge bekommen, schnell umrüsten“; intelligente Fertigung löst „stabil produzieren“. In der automatisierten Fertigung von Präzisionsteilen ist der Ansatzpunkt der Intelligenz sehr konkret: Schnittkräfte, Schwingungen, Spindelstrom und Temperatur werden in Echtzeit erfasst, das Modell beurteilt, ob die aktuellen Parameter vom stabilen Bereich abweichen, und justiert bei Abweichung Vorschub oder Drehzahl leicht nach. Qualitätsvorhersage ist die andere Seite – aus den Bearbeitungssignalen früh Anzeichen von Maßdrift zu erkennen, statt erst aus dem Koordinatenmessbericht zu erfahren, dass die Toleranz überschritten wurde.
Die Grenzen müssen klar benannt werden: Die Wirkung intelligenter Fertigung hängt von der Datenqualität ab. Reicht die Signalabtastrate nicht aus, sind die Labels ungenau, ist die Abdeckung der Betriebszustände unvollständig, dann ist die vom Modell gelieferte „Vorhersage“ nicht vertrauenswürdig. Deshalb ist die realistischere Form im Jahr 2026 die Mensch-Maschine-Kollaboration – das Modell gibt Empfehlungen, der Ingenieur bestätigt, das System führt aus, die Ergebnisse fließen zurück und werden zum erneuten Training genutzt. Zu erwarten, dass Präzisionsteile ohne Eingriff vollautomatisch zuverlässig gefertigt werden, trifft bei den meisten Werkstoffen und Strukturen noch nicht zu.
Drei konkrete Auswirkungen auf die Fertigung von Präzisionsteilen
- Auftragsannahmemodell: Vom seriellen Ablauf „Vertriebsangebot – Ingenieurprüfung – Produktionsplanung“ hin dazu, dass die Plattform zuerst Fähigkeitsabgleich und vorläufiges Angebot übernimmt und Ingenieure sich auf Ausnahmeteile konzentrieren. Aufträge mit kleinen Serien und vielen Varianten lassen sich leichter annehmen.
- Preislogik: Die Kostenstruktur verschiebt sich von arbeitsintensiv zu ausrüstungs- und datenintensiv. Die Anfangsinvestitionen in Plattform, Spannvorrichtungsmodularisierung und Datenerfassung sind hoch, die Grenzkosten niedrig; daher ist der Stückpreis empfindlicher gegenüber der Losgröße und freundlicher für kleine Serien.
- Rolle der Ingenieure: Wiederkehrende Parametertest-Schnitte und Abstimmung zur Produktionsplanung werden vom System übernommen; die Zeit der Ingenieure fließt stärker in die Konstruktion von Prozesslösungen, Spannkonzepte sowie Prüfmittel und Messstrategien. Wer Prozesskarten schreiben kann, ist dadurch wertvoller.
Um es klar zu sagen: Dieser Trend bedeutet nicht, dass „die Fabrik zum Softwareunternehmen wird“, sondern dass verstreute Kapazitäten, Erfahrungen und Urteilsvermögen mit Daten verknüpft werden. Für Einkäufer heißt das, früher Fertigbarkeitsfeedback zu erhalten; für Lohnfertiger heißt es, nicht mehr allein von einer einzigen Werkhalle abhängig zu sein, um Aufträge auszulasten. Um zu beurteilen, welche Teile in der eigenen Produktlinie zuerst profitieren, kann man bei drei Signalen ansetzen: „Sinkt die Losgröße, wird häufig umgerüstet, wird das Toleranzband enger?“ Wer zuerst sehen möchte, auf welchen Prozesspfad seine Teile fallen, kann sich an der Übersicht der Fertigungsfähigkeiten orientieren oder direkt über das KI-Dialogangebot eine erste Fertigbarkeitsbeurteilung vornehmen lassen.
Die konkreten Auswirkungen der vier großen Trends auf Genauigkeit, Lieferzeit und Kostenstruktur
Genauigkeit: Von „auf Erfahrung gestützt“ zu „auf Daten gestützt“, doch die Messunsicherheit bleibt die Obergrenze
Lieferzeit: Verkürzt werden Arbeitsvorbereitung und Logistik, nicht die Zerspanungszeit
Kostenstruktur: Von personalintensiv zu geräte- und datenintensiv
Häufige Fragen: Nachfragen zu den Trends in der automatisierten Präzisionskomponentenfertigung 2026
Die folgenden Fragen werden von Lesern nach den Trendanalysen der ersten vier Abschnitte am häufigsten nachgefragt. Die Antworten bleiben möglichst an den technischen Grenzen und machen keine Zusagen zu Lieferzeit und Preis.
Braucht die Präzisionskomponentenfertigung nach der Verbreitung KI-gesteuerter Automatisierung noch so viele Prozessingenieure?
Die Nachfragestruktur wird sich ändern, die Gesamtzahl muss aber nicht sinken. KI-gestützte Programmierung, Werkzeugstandzeitvorhersage und Optimierung der Arbeitsplanung ersetzen repetitive Berechnungen und Erfahrungsversuch, doch die Auslegung von Spannvorrichtungen, die Verteilung von Toleranzbändern, die Definition von Prüfmitteln und die Ursachenanalyse von Anomalien hängen weiterhin von Menschen ab. Die im Text genannten rund 69 % der Anlagen mit integrierter KI-Automatisierung beziehen sich auf die Verbreitung von Werkzeugen, nicht auf das Verschwinden von Arbeitsplätzen. Die realistischere Veränderung ist: Ingenieure wechseln vom „Parameter berechnen“ zum „Regeln festlegen, Anomalien prüfen, Datenqualität steuern“.
Ist der digitale Zwilling für kleine und mittlere Präzisionsbearbeitungsbetriebe realistisch?
Das muss man nach Ebenen betrachten. Ein digitaler Zwilling auf Linienebene erfordert große Investitionen; für kleinere Betriebe ist der Einstieg über die Simulation einzelner Arbeitsgänge realistischer: Zuerst Werkzeugwege, Schnittparameter und Verformung dünnwandiger Teile in der virtuellen Umgebung durchspielen, dann auf die Maschine gehen. Die im Text genannten rund 46 % Akzeptanz sind eine Branchenangabe und bedeuten nicht, dass jedes Unternehmen die gleiche Tiefe erreicht. Das Kriterium ist einfach – ob die virtuelle Verifikation die Anzahl der Testzerspanungen stabil reduziert und die Erstmusterquote erhöht; wenn ja, lohnt es sich.
Was ist das größte technische Hindernis bei der Substitution durch heimische Produkte?
Es ist nicht die Frage, ob man es herstellen kann, sondern die Chargenkonsistenz. Nehmen wir Planetar-Rollengewindespindeln als Beispiel: Japanische und europäische Unternehmen halten zusammen etwa 70 % Anteil; die Hürde liegt in der langfristigen Ansammlung von Material, Wärmebehandlung, Schleifprozess und Prüfmitteln. Ein einzelnes Teil innerhalb der Toleranz zu fertigen ist relativ einfach, aber aufeinanderfolgende Chargen stabil im Toleranzband zu halten ist schwierig. Der Substitutionsweg erfordert in der Regel begleitende Eingangsprüfstandards, die Validierung einer zweiten Bezugsquelle und Kleinserienversuche; der Zyklus ist in Quartalen zu messen und der Erfolg sollte nicht anhand eines einzelnen Musters beurteilt werden.
Welche Bauteilkategorien werden sich durch diese vier Trends zuerst verändern?
Zuerst betroffen sind Kategorien mit mittleren Stückzahlen, hohen Genauigkeitsanforderungen und starker Abhängigkeit von manueller Arbeit: Roboter-Gelenkgetriebe und Spindeln, Sensorstrukturteile, präzise Strukturteile für Halbleiterausrüstung, Gehäuse und Verbindungsteile für elektrische Antriebe im Bereich neue Energien. Diese Kategorien vereinen zwei Merkmale: hoher Automatisierungsnutzen und starker Wunsch nach heimischer Fertigung. Im Gegensatz dazu dominieren bei Einzelstücken, sehr großen oder extremen Materialteilen kurzfristig weiterhin Prozesserfahrung.
Wie wird sich die Angebotslogik für Präzisionsbauteile ändern, nachdem die Trends umgesetzt sind?
Von „Schätzung nach Arbeitsstunden“ allmählich zu „Schätzung nach Daten“: Wenn Anlagenauslastung, Gutrate, Rüstwechselhäufigkeit und Prüfkosten quantifiziert sind, kommt das Angebot der tatsächlichen Kostenstruktur näher. Dass die Auslastung vollautomatischer Zellen von 40–50 % auf 85–90 % steigt, wie im Text erwähnt, ist genau die Grundlage dieser Logik. Doch für ein konkretes Bauteil muss weiterhin anhand von Zeichnung, Material, Toleranzband und Prüfvorrichtung kalkuliert werden; jeder von einer Plattform genannte Preis ist nur ein Ausgangspunkt, kein Versprechen.
Fazit: Trends sind keine Prognose, sondern bereits getroffene technische Entscheidungen
Key takeaways
- Der zentrale Widerspruch in der Fertigung von Präzisionskomponenten im Jahr 2026 ist die Fehlpaarung zwischen explodierender Nachfrage und Angebotsengpässen: Die Produktionskapazität stromabwärts bei Roboterkörpern expandiert schnell, während Ausbeute und Kapazität bei Kernkomponenten wie Präzisionsgetrieben, Gewindespindeln und Sensoren begrenzt sind.
- KI-getriebene Automatisierung wird von optional zu verpflichtend; branchenweit sind etwa 69 % der Bearbeitungsanlagen bereits mit KI-Automatisierung integriert; vorausschauende Wartung kann Stillstandzeiten um bis zu etwa 25 % reduzieren, erfordert jedoch zunächst die Lösung von Datenerfassung und der Akkumulation von Prozesswissen.
- Digitale Zwillinge und virtuelle Validierung werden zum Standard in der Präzisionsfertigung, branchenweit etwa 46 % Einsatz; Simulation kann die Testschnittzeit um etwa 40 % reduzieren und die Werkzeugauslastung um über 20 % erhöhen, vorausgesetzt, das Modell ist realitätsgetreu kalibriert.
- Regionalisierung der Lieferkette und Substitution durch heimische Produktion beschleunigen sich: Asien-Pazifik macht etwa 49 % der globalen Nachfrage nach Präzisionsbearbeitung aus, doch hochwertige Komponenten wie Planetenrollengewindespindeln werden weiterhin zu etwa 70 % von japanischen und europäischen Unternehmen dominiert.
- Platformisierte, agile und intelligente Ökosysteme nehmen Gestalt an: Führende Unternehmen bringen durch Cloud-Plattformen, virtualisierte SPS und industrielle große Modelle KI-hochgradig befähigte Produktionsumgebungen in konkrete Prozessschritte.



