Welche Kraft muss ein Bremspedal tatsächlich aushalten
Zunächst ein Testbild, das vielen den Schlaf raubt: Drei Fahrzeuge führen hintereinander Vollbremsungen von 100 km/h auf 0 durch, beim zweiten und dritten Tritt bricht der Pedalträger. Die im Fahrzeug installierten Pedalkraftsensoren zeichnen die Messwerte vor und nach dem Bruch auf – die erste maximale Pedalkraft beträgt 1596 N, die zweite 1612 N, im Video tritt zudem ein Spitzenwert von 4589 N auf.
Was bedeutet 1596 N? Das entspricht ungefähr einer Person von 160 Kilogramm, die direkt auf dem Pedal steht. Die Kraft, die ein normaler Fahrer in einer Notsituation aufbringen kann, liegt üblicherweise nur bei einigen hundert Newton; ein Pedal abzubrechen ist an sich ein Ereignis, das nicht vorkommen sollte. Qiu Jincao von der Chinese Society of Automotive Engineers sagt es ganz direkt: Ein normaler Fahrer sollte unter keinen Umständen das Bremspedal direkt durchtreten und abbrechen. Das ist die unterste Grenze dieses Bauteils – es ist in erster Linie ein Sicherheitsbauteil und erst in zweiter Linie ein Mensch-Maschine-Schnittstellenteil, auf das man immer wieder tritt.
Daher lohnt es sich, die Frage „Wie wird gebremst, das Bremspedal“ in drei Aspekte zu unterteilen. Erstens: Mit welcher Kraft wird das Pedal ausgelegt – wie legt die Norm das genau fest. Zweitens: Wie wird diese Kraft in Werkstoff und Fertigung umgesetzt – die Herstellung des Bremspedals. Drittens: Wie werden nach dem Einbau in das Fahrzeug die wenigen Millimeter Leerweg eingestellt. Im Folgenden wird diesen drei Linien gefolgt, wobei zunächst die Kraftbilanz geklärt wird.
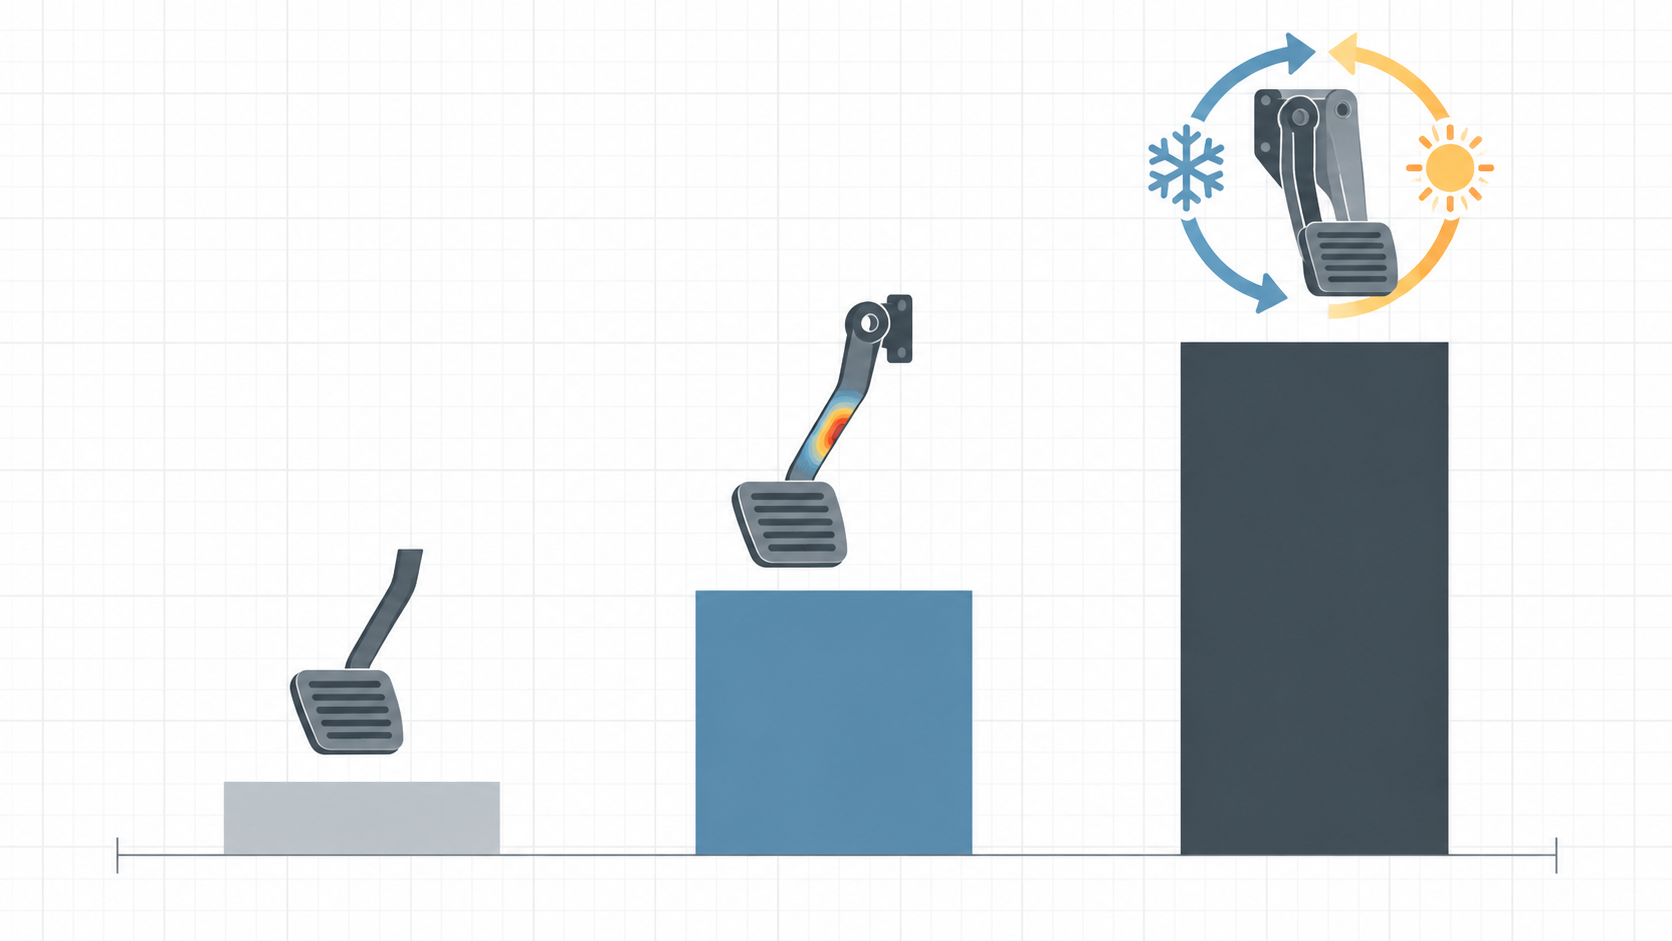
Die Kraft, die ein Bremspedal aushalten muss: Die dreistufige Lücke zwischen nationaler Norm, Branchennorm und interner Werkskontrolle
Die von der Branchenempfehlung ergänzte Ebene: 1500 N und 500.000 Zyklen
Die interne Kontrolle der Hersteller liegt oft eine Stufe höher als die Branchennorm
| Norm / Spezifikation | Lastanforderung | Prüfobjekt |
|---|---|---|
| 《Sicherheitstechnische Anforderungen an Kraftfahrzeuge im Betrieb》(verbindlich) | Pedalkraft bei Pkw ≤500N; bei Volllast ≤500N, bei Leerlast ≤400N | Bremswirkung, nicht Pedalfestigkeit |
| QC/T 788-2018 (empfohlene Branchennorm) | Längsrichtung 1500±20N, 5 Sekunden halten, 5-mal vor und zurück, bleibende Verformung ≤5mm | Statische Festigkeit und Verformung des Pedals |
| QC/T 788-2018 Dauerhaltbarkeit | Pkw 500±20N / Nutzfahrzeuge 700±20N, je 500.000 Zyklen in beide Richtungen | Ermüdungslebensdauer |
| GMW15396 (Version 2007, Unternehmensspezifikation) | Extremlast in Betätigungsrichtung 2700N | Reserve für extreme Betriebsbedingungen |
| Porsche MSB (Unternehmensnorm) | Bruchlast 3000 N, drei Temperaturen: -35 °C / Raumtemperatur / 80 °C | Bruchfestigkeit bei extremen Temperaturen |
Wie ein Bremspedal hergestellt wird: Werkstoffe, Struktur und Spritzgießprozess
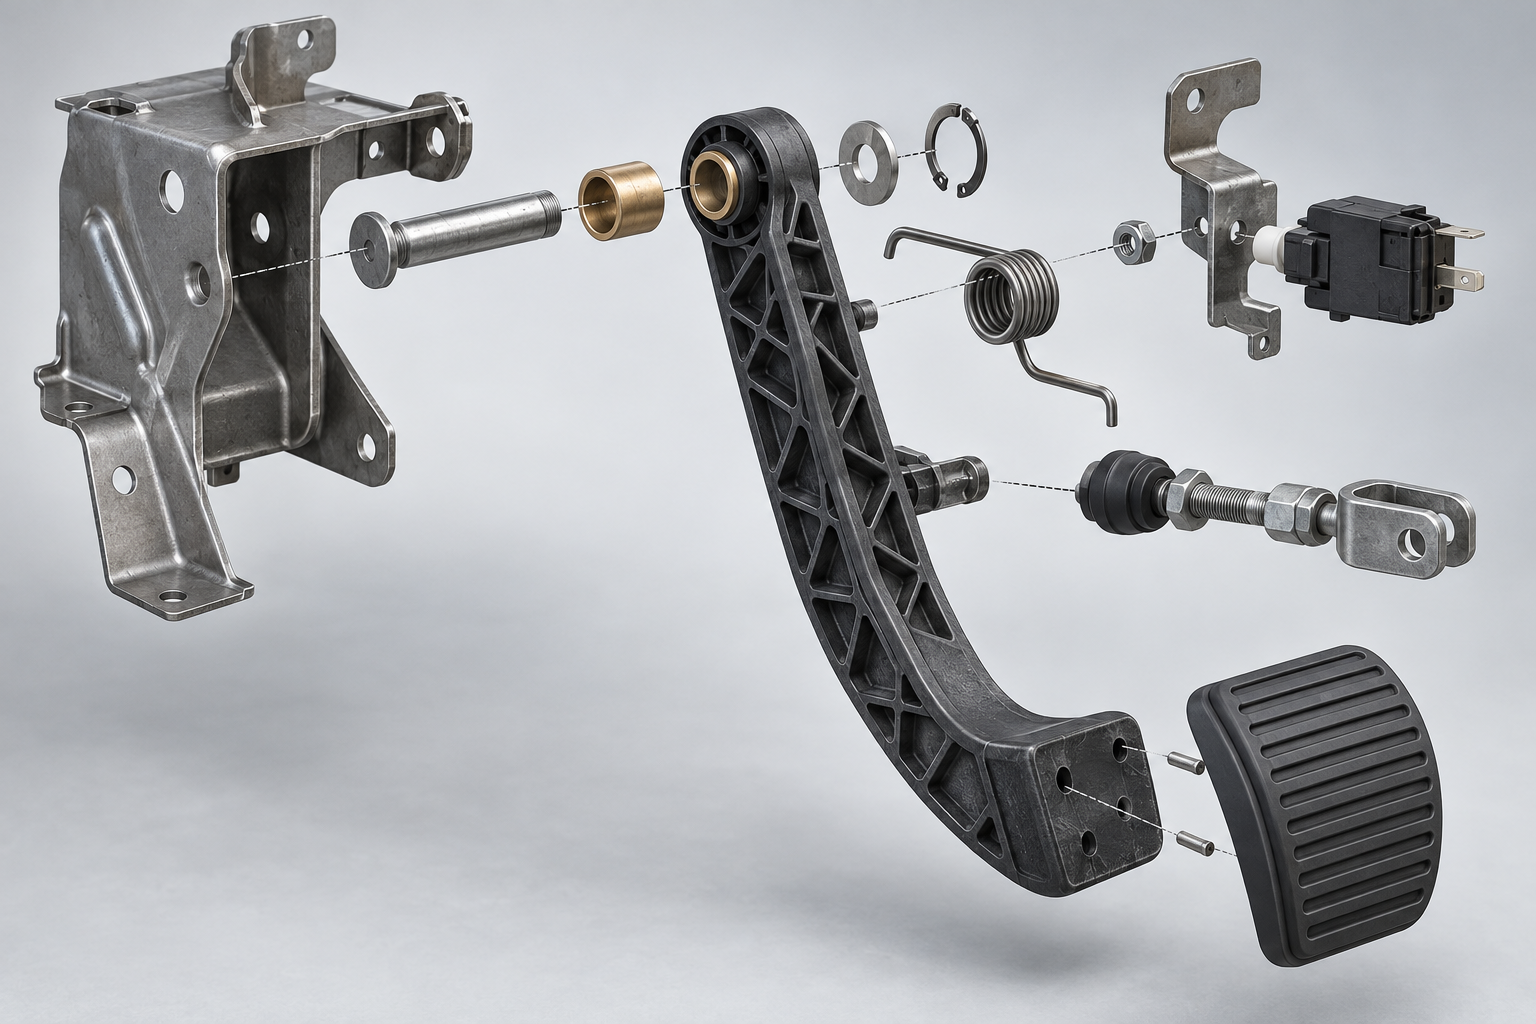
Nimmt man die Pedaleinheit in die Hand, sollte man nicht sofort über Festigkeit sprechen, sondern zuerst betrachten, woraus sie zusammengesetzt ist. Eine Pkw-Bremspedaleinheit umfasst üblicherweise: den Pedalarm (das Hauptbauteil, das das Biegemoment beim Treten aufnimmt), das Pedalpolster (die Fußkontaktfläche, meist aus Gummi oder thermoplastischem Elastomer), den Metallhalter (Verbindung zur Karosserie oder zum Pedalkasten), die Drehachse und Buchse (Drehverbindung), die Rückstellfeder, den Kontakt des Bremslichtschalters sowie den Verbindungspunkt zur Stange des Vakuumbremskraftverstärkers. Dabei sind der Pedalarm und der Halter die mechanischen Hauptdarsteller und zugleich die bei Bruchfällen am häufigsten genannten Stellen.
Werkstoff: PP- oder PA-Basis, mit 30 %–40 % Glasfaser
Die in der Branche vorherrschende Praxis besteht darin, PP (Polypropylen) oder PA (Polyamid, also Nylon) als Basismaterial zu verwenden und etwa 30 %–40 % Glasfaser zuzugeben, wobei Kurzglasfaserverstärkung eingesetzt wird, um Festigkeit, Steifigkeit und thermische Stabilität zu erhöhen. Mit der Glasfaser wird das Material von „einem spritzgießbaren Kunststoff“ zu „einem Verbundwerkstoff, der als Strukturbauteil verwendet werden kann“; dies ist die Voraussetzung dafür, dass ein Bremspedal als Kunststoffteil gefertigt werden kann.
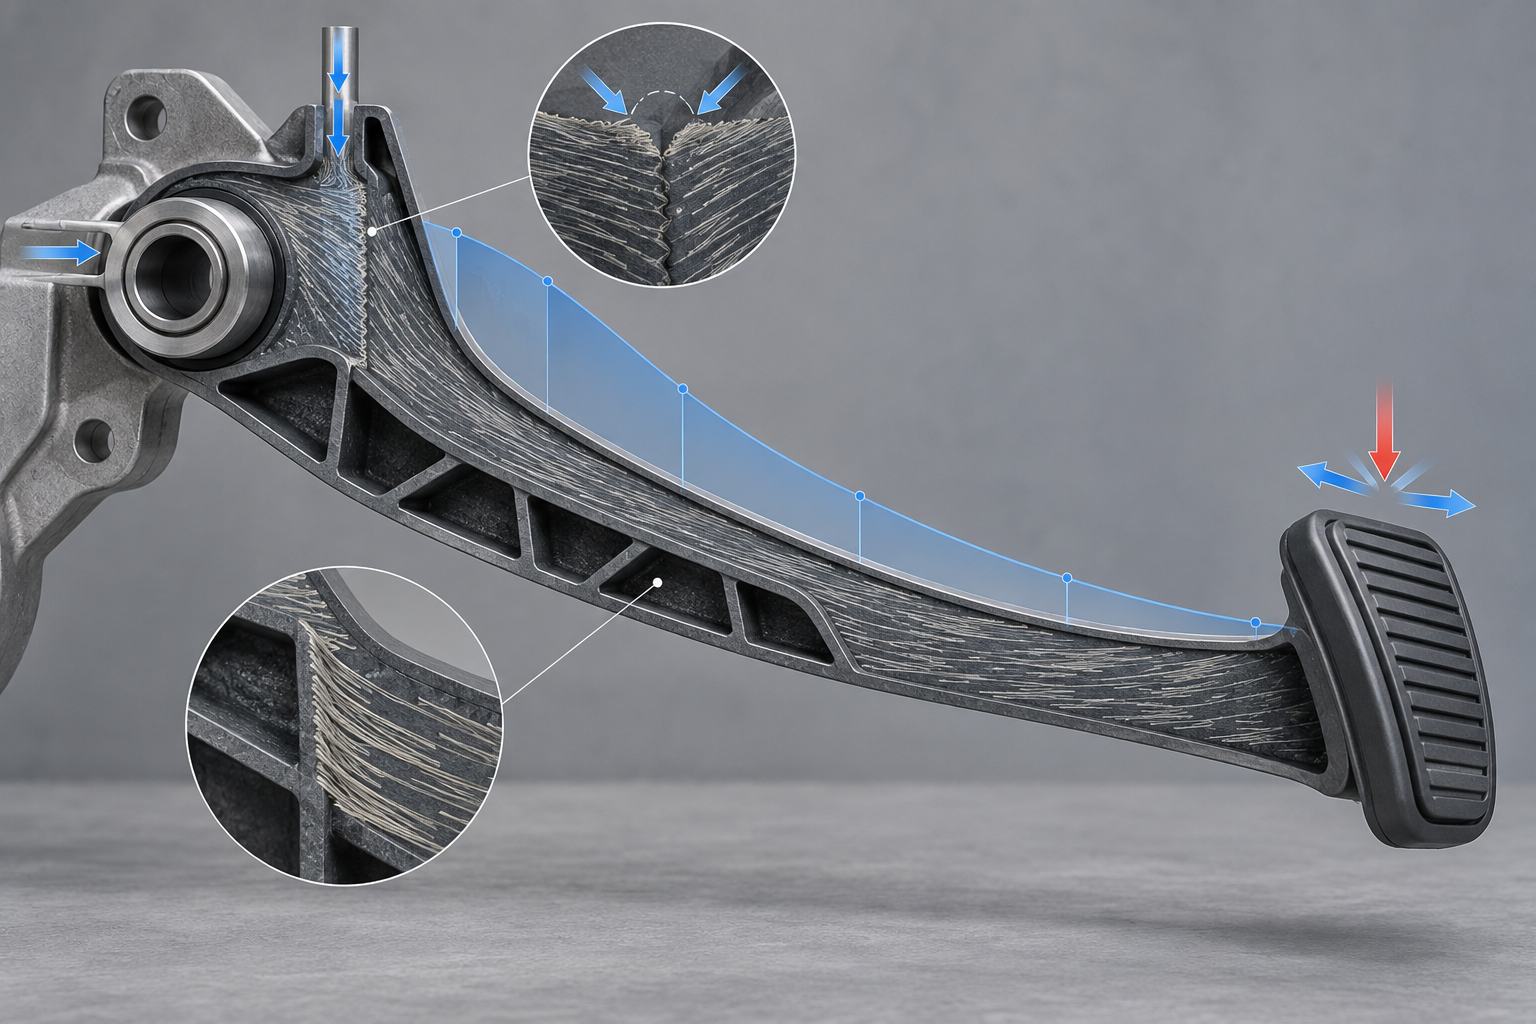
Doch die Glasfaser bringt auch einen unvermeidlichen Widerspruch mit sich: Die Fasern richten sich im Materialstrom entlang der Fließrichtung aus, was zu Anisotropie des Formteils führt – hohe Festigkeit in Fließrichtung, schwächer senkrecht dazu. Noch problematischer ist der Bindenahtbereich: Dort, wo zwei Materialströme zusammenlaufen, können die Fasern die Grenzfläche nur schwer durchdringen und verhaken, sodass die Festigkeit oft unter der des Grundmaterials liegt. Gerade der Fuß des Pedalarms und die Nähe der Drehachse sind jedoch die Querschnitte mit dem größten Biegemoment; fällt die Bindenaht dorthin, setzt man die Schwachstelle genau an die am stärksten beanspruchte Stelle.
Vom Werkzeug zum Fertigprodukt: die Prozesskette des spritzgegossenen Pedalarms
Der Pedalarm ist meist ein Spritzgießteil; die Prozesskette verläuft ungefähr so: Werkzeugkonstruktion und Festlegung der Angusslage → Spritzgießen → Bindenähte und Einlegeteile/Montage → Maß- und Sichtprüfung → mechanische Stichprobenprüfung. Jeder Schritt beeinflusst, ob am Ende jene mehrere tausend Newton an Kraft aufgenommen werden können.
- Angusslage: Sie bestimmt den Materialflussweg und den Ort der Bindenaht. Ist der Anguss gut gesetzt, kann die Bindenaht den hochbeanspruchten Bereich umgehen; ist er willkürlich gesetzt, bleibt die Schwachstelle im Fuß.
- Werkzeugtemperatur und Nachdruck: Bei zu niedriger Werkzeugtemperatur und unzureichendem Nachdruck heilt die Bindenahtgrenzfläche schlechter, und die Festigkeit sinkt weiter; glasfaserverstärkte Teile reagieren auf diese beiden Parameter besonders empfindlich.
- Einlegeteile und Montage: Metallische Drehachsenbuchsen und Halterverbindungsteile werden durch Insert-Spritzgießen oder nachträgliche Montage befestigt; die Passungstoleranzen der Grenzflächen beeinflussen direkt das Spiel und die Geräuschentwicklung beim Treten.
- Maß- und Sichtprüfung: Hauptaugenmerk gilt der Lage der Bindenaht, Einfallstellen, Verzug sowie der Koaxialität der Drehachsenbohrung – dies sind indirekte Indikatoren für die spätere mechanische Leistungsfähigkeit.
- Mechanische Stichprobenprüfung: Stichprobenartige Verifizierung nach Lastfällen durchführen, um die Chargenkonsistenz zu bestätigen, statt nur das erste Teil zu prüfen.
Dieser Prozess klingt ähnlich wie das Spritzgießen gewöhnlicher Strukturteile; der Unterschied liegt in der Verifizierungsdichte. Bei gewöhnlichen Gehäuseteilen genügt eine Stichprobenprüfung von Aussehen und Montage, doch ein Bremspedal muss nach Lastfällen wiederholt verifiziert werden, weil es ein Sicherheitsteil ist – eine einzige schlechte Schweißnaht kann ein Pedalbruch sein. Branchenüblich ist es, den Glasfaseranteil auf über 40 % zu erhöhen oder auf Langglasfasern umzusteigen, um Schweißnahtfestigkeit und Ermüdungssicherheitsreserve zu verbessern; der konkrete Anteil und die Prozessparameter müssen unter Berücksichtigung der Bauteilgeometrie, des Lastkollektivs und der Verifizierungsergebnisse festgelegt werden und dürfen nicht einfach übernommen werden.
Wenn es nur um Strukturverifizierungsteile oder Kleinserienfertigung der Pedalbaugruppe geht, ist der anfängliche Aufwand für das Spritzgießwerkzeug nicht gering. Üblicherweise werden zunächst mehrere Runden der Form- und Montageverifizierung per CNC-Bearbeitung oder 3D-Druck durchgeführt, bevor das Werkzeug für das Spritzgießen geöffnet wird, was Umwege erspart. Für solche bedarfsgerechten Fertigungswege gibt es auf den Seiten Schnellprototyping und Spritzgießfähigkeiten konkretere Prozessbeschreibungen.
Schweißnahtfestigkeit und Ermüdungsreserve: die Stelle, an der Spritzgießpedale am ehesten versagen
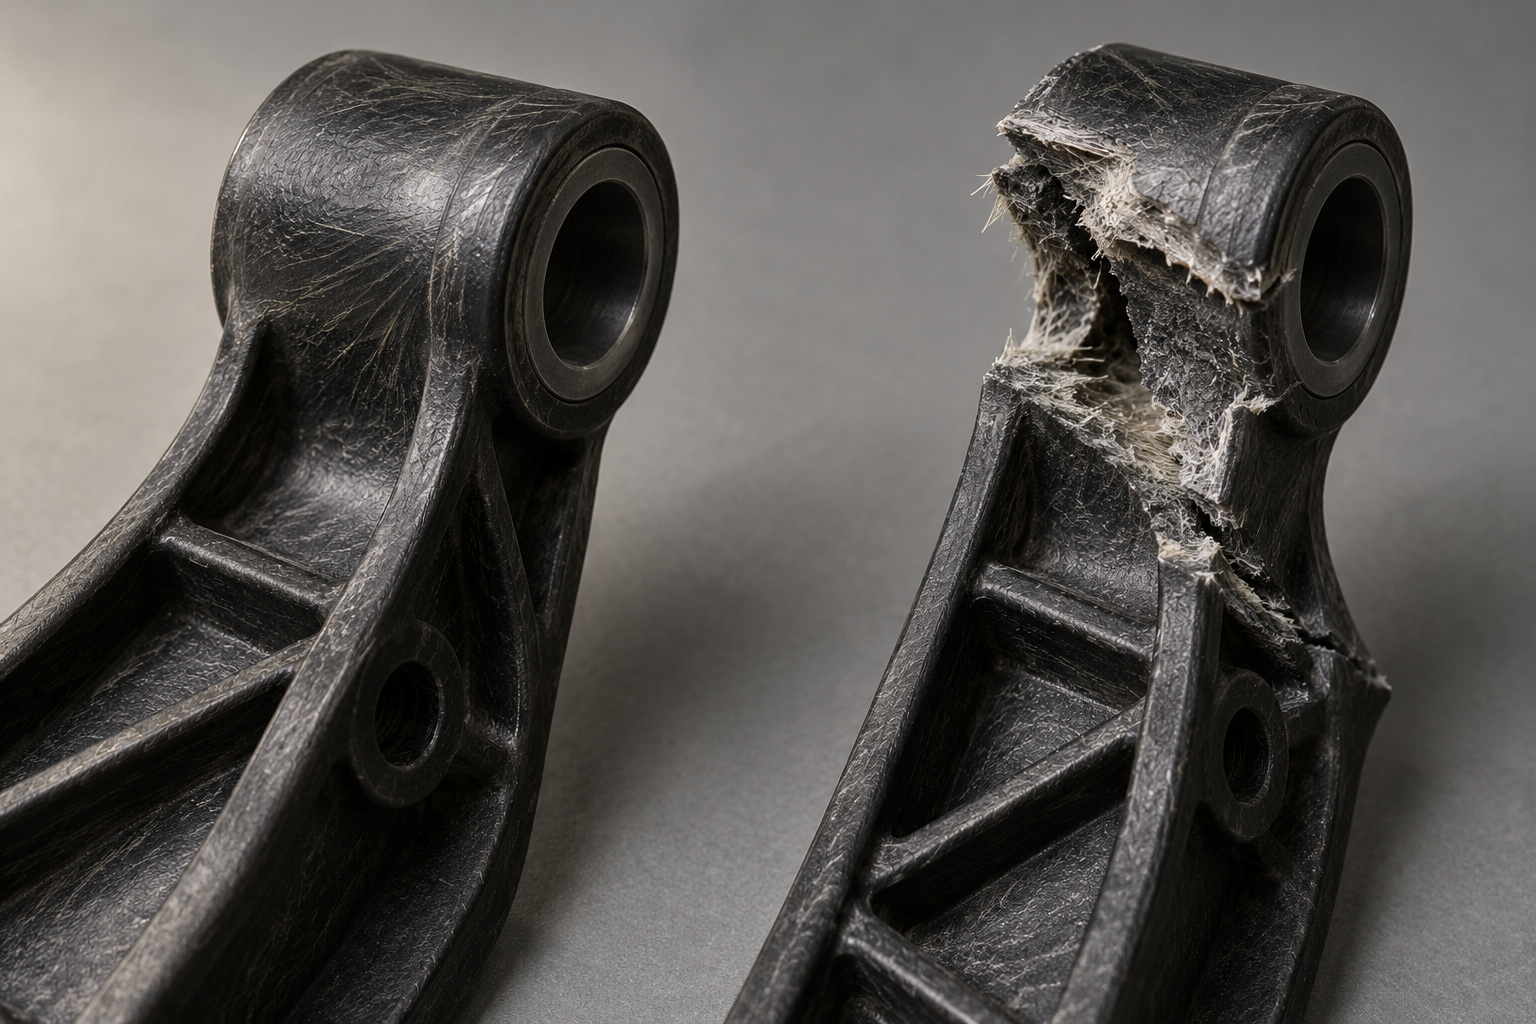
Bei der vorangegangenen Analyse von Spritzgießpedalen landet man schließlich immer an derselben Stelle – dem Übergang zwischen Pedalarmwurzel und Drehzapfenverbindung. Dort befindet sich sowohl der Querschnitt mit dem größten Biegemoment als auch häufig der Ort, an dem die Materialströme zusammenlaufen. Die Schweißnahtzone von glasfaserverstärktem Kunststoff hat eine geringere Festigkeit als das Grundmaterial, sodass der am schwierigsten zu kontrollierende Schritt bei „Wie wird ein Bremspedal hergestellt“ die Schweißnahtqualität wird.
Warum die Schweißnahtposition immer auf dem gefährlichsten Querschnitt liegt
Beim Spritzgießteil ist die Schweißnaht die Grenzfläche, die entsteht, wenn zwei Materialströme im Formhohlraum aufeinandertreffen und sich vereinigen. Der Pedalarm ist schlank und lang, und die Wurzel muss das Drehzapfenloch oder Metalleinlegeteile aufnehmen; daher ist am Werkzeug oft eine Materialzufuhr von beiden Seiten oder von mehreren Punkten erforderlich. Die Materialströme umfließen die Lochposition und vereinigen sich davor – genau dieser Vereinigungspunkt liegt in der Nähe des Drehzapfens am lasttragenden Querschnitt.
Die Schwäche der Schweißnahtzone ist nicht gleichmäßig: Die Glasfasern sind an der Vereinigungungsgrenzfläche ungeordnet orientiert, die Grenzflächenbindung zwischen Faser und Matrix ist unvollständig, und die Grenzflächentemperatur ist niedriger als die des Grundmaterials. Das Ergebnis ist, dass die Festigkeit der Schweißnahtzone in der Regel niedriger ist als die des Grundkörpers; in der Branche wird allgemein ein deutlicher Unterschied angenommen, doch der konkrete Wert hängt von Material, Anschnitt und Prozess ab und muss durch Messungen bestimmt werden. Ein Bremspedal ist ein hochsicherheitsrelevantes Teil; dieser Unterschied muss durch strukturelle Reserve und Verifizierungsabdeckung ausgeglichen werden, nicht durch die Beurteilung „sieht dick genug aus“.
Die kontrollierbaren Variablen, die die Schweißnahtqualität beeinflussen, sind sehr praktisch: Die Anschnittposition bestimmt den Vereinigungswinkel der Materialströme; je spitzer der Vereinigungswinkel, desto ungünstiger. Werkzeugtemperatur und Nachdruck beeinflussen den Grad der Grenzflächenheilung; bei niedriger Werkzeugtemperatur ist die Grenzflächenheilung unzureichend. Eine zu hohe Einspritzgeschwindigkeit führt zu Lufteinschlüssen an der Vereinigungungsstelle und zur Bildung von Schweißnahtmarkierungen. Bei Werkzeugen für Sicherheitsteile wie Bremspedale werden Anschnitt- und Angusssystem in der Regel bereits in der DFM-Phase zusammen mit der Ermüdungsreserve festgelegt und nicht erst nach dem Probeschuss anhand des Aussehens nachgebessert.
Einige realistische Wege zur Erhöhung von Schweißnahtfestigkeit und Ermüdungssicherheitsreserve
Branchenübliche Vorgehensweisen sind erstens, den Glasfaseranteil auf über 40 % zu erhöhen, um den Festigkeitsverlust in der Schweißnahtzone durch einen höheren Faservolumenanteil zu kompensieren; zweitens, auf Langglasfasermaterial umzusteigen, da Langfasern an der Grenzfläche eine vollständigere Überlappung bieten, was für die Ermüdungssicherheitsreserve günstiger ist. Beide Wege haben ihren Preis: Je höher der Glasfaseranteil, desto schlechter fließt die Schmelze und desto schwieriger ist die Heilung der Schweißnahtgrenzfläche; Langfasern stellen auch höhere Anforderungen an den Spritzgießprozess und den Werkzeugverschleiß. Es handelt sich also nicht um eine einfache Entscheidung nach dem Motto „je mehr Glasfasern, desto besser“, sondern es muss unter Berücksichtigung von Pedalgeometrie, Kraftrichtung und Verifizierungsbedingungen abgewogen werden.
Ein anderer, stabilerer Ansatz besteht darin, die Schweißnahtposition aktiv vom Querschnitt mit dem größten Biegemoment fernzuhalten: die Anschnittrichtung anzupassen und den Vereinigungspunkt der Materialströme in den mittleren Abschnitt des Pedalarms oder in einen nicht primär lasttragenden Bereich zu verlegen; oder an der Drehzapfenposition Metalleinlegeteile zu verwenden, um lokale Lasten zu übernehmen und das Kunststoffteil von „direkter Scherung“ zu „unterstützter Belastung“ zu verändern. Solche Änderungen wirken sich auf Werkzeugstruktur und Montageprozess aus und müssen in der Regel vor dem Öffnen des Werkzeugs festgelegt werden.
Vorwärts- und Seitwärtstreten: die beiden Kraftrichtungen, die Verifizierungsbedingungen unbedingt abdecken müssen
Bei der Festigkeitsverifizierung von Pedalen ist ein leicht übersehener Unterschied die Belastungsrichtung. Beim senkrechten Vorwärtstreten wird die Kraft entlang des Querschnitts des Pedalarms übertragen und erzeugt hauptsächlich Biegespannungen; im realen Fahrbetrieb liegt der Fußballen jedoch oft weiter innen oder außen, was zu seitlichem Hebeltrreten führt – der Hebelarm wird länger, und die Pedalarmwurzel erfährt gleichzeitig Biegung und Torsion, wobei die lokale Spannung deutlich höher sein kann als im Vorwärtslastfall.
Deshalb zeigen manche Fahrzeugpedale im Vorwärtstest keine Probleme, offenbaren aber Risiken bei nicht senkrechtem Treten. Wenn das Verifizierungskonzept nur eine einzige Vorwärtsbelastung vorsieht, lässt sich dieser Lastfall kaum abdecken. In der Automobilindustrie ist mehrdirektionale Belastung üblich: QC/T 788-2018 verlangt beispielsweise, dass Pedale in zwei Belastungsrichtungen – vorne und hinten – jeweils einem Dauererprobungstest unterzogen werden, was zeigt, dass Richtungsunterschiede eine branchenweit anerkannte, abzudeckende Variable sind. Für die Fertigungsseite bedeutet dies, dass Schweißnahtposition und Einlegeteildesign nach der ungünstigsten Kraftrichtung bewertet werden müssen und nicht nach einem einzelnen Vorwärtslastfall optimiert werden dürfen.
Wenn eine Strukturverifizierung solcher Sicherheitsteile durchgeführt werden soll, müssen Spritzgießteil selbst, Einlegeteile und Werkzeugkonzept oft gemeinsam in Iterationen beprobt werden. Für die Musterfertigung von Pedalarm, Halterung und Drehzapfen können über den Weg Spritzgießfähigkeiten oder Schnellprototyping zunächst Geometrie und Montage verifiziert werden, bevor in die Werkzeug- und Ermüdungstestphase übergegangen wird.
Wird das Material geändert, muss die Verifizierung wiederholt werden: Was ein Rückruf zeigt
Zerlegt man ein Bremspedal, ist es tatsächlich eine Kombination vieler Materialien: ein glasfaserverstärkter Kunststoff-Pedalarm, ein Metallhalter, ein Drehzapfenstift, ein Pedalbelag und eine Rückholfeder. In den vorangegangenen Abschnitten ging es darum, wie diese Teile spritzgegossen werden und warum die Schweißnahtzone leicht versagt. Dieser Abschnitt betrachtet es aus einem anderen Blickwinkel – nicht den Fall, in dem etwas schiefging, sondern die Kategorie „eigentlich war kein Problem geplant, aber nach einer Materialänderung trat eines auf“.
Warum „auf einen anderen Kunststoff umstellen“ nicht „gleichwertiger Ersatz“ bedeutet
„Designreserve“ als überprüfbare Größe behandeln, nicht als Schlagwort
Was ist der Pedalfreiw eg: Montage und Einstellung hinter 5–15 mm
Beim ersten Stück des Wegs, den das Bremspedal nach unten zurücklegt, beginnt das Fahrzeug tatsächlich noch nicht zu verzögern. Dieser „Leerweg“ ist der Freiw eg des Bremspedals – der Pedalweg von Beginn der Pedalbewegung bis zum tatsächlichen Aufbau von Hydraulikdruck im Bremssystem und dem Beginn des Anpressens der Bremssättel an die Bremsscheibe. Bei Pkw liegt der Freiw eg in der Branche üblicherweise im Bereich von 5 mm bis 15 mm, der konkrete Wert richtet sich nach dem Reparaturhandbuch des Modells, nicht alle Fahrzeuge verwenden denselben Wert.
Der Pedalfreiw eg ist kein Montagefehler, sondern ein bewusst gelassenes Spiel. Wenn der Hauptzylinderkolben vollständig zurückkehrt, muss er den Ölkanal im Zylinder mit dem Vorratsbehälter verbinden, damit Bremsflüssigkeit zurückfließen und Druck abgebaut werden kann. Wird dieser Weg aufgezehrt, kann der Kolben nicht vollständig zurückkehren, Restdruck lässt die Bremsbeläge dauerhaft an der Scheibe anliegen, das Fahrzeug wird im Betrieb heiß, es kommt zu Schleppwiderstand und der Belagverschleiß beschleunigt sich. Umgekehrt bleibt bei zu großem Spiel der vordere Teil des Pedalwegs reiner Leerweg, die Bremsreaktion wird langsamer, und in Notsituationen sind diese Millimeter entscheidend.
Warum der Freiw eg größer wird: von Luftblasen bis Verschleiß
Die häufigsten Ursachen für einen zu großen Freiw eg: Luft in der Bremsflüssigkeit, Gasblasen sind kompressibel, werden beim Treten zuerst zusammengedrückt und übertragen erst dann Kraft; abgenutzte und dünner gewordene Bremsbeläge, der Sattelkolben muss weiter ausfahren, um die Scheibe zu erreichen; falsch eingestellte Druckstange, das mechanische Spiel zwischen Pedal und Hauptzylinder liegt außerhalb der Toleranz; versagende Dichtmanschette des Hauptzylinders, innere Leckage führt zu langsamem Druckaufbau. Diese Ursachen zeigen sich am Pedal alle als „weich“ und „lang“, aber die Behandlung ist völlig unterschiedlich – erst entlüften oder erst Beläge wechseln, muss durch Prüfung unterschieden werden.
Ein zu kleiner Freiw eg ist ebenfalls nicht gut. Wenn das Pedal fast keinen Leerweg hat, bedeutet das, dass die Druckstange zu stramm sitzt oder der Kolben nicht richtig zurückkehrt, die Bremse schleift, die Bremsscheibentemperatur steigt bei längerer Fahrt, und im schlimmsten Fall kann die Bremsleistung beeinträchtigt werden. Solche Probleme treten oft nach dem Wechsel von Pumpe, Bremskraftverstärker oder nach Reparaturmontage auf und gehören in den Bereich der Einstellarbeit.
Wie man selbst prüft: drei Dinge, die im Stand möglich sind
- Fahrzeug sicher abstellen, Motor ausschalten, das Pedal mehrmals treten, um das Vakuum im Bremskraftverstärker abzulassen, dann das Pedal leicht treten und die Länge des Leerwegs vom Beginn bis zum deutlich spürbaren „Hartwerden“ fühlen.
- Pedalhöhe vergleichen: Nach mehrmaligem Treten sollte die Pedalhöhe im Wesentlichen stabil bleiben; sinkt das Pedal bei gehaltenem Druck langsam ab, liegt meist ein Dichtungs- oder inneres Leckageproblem vor, nicht der Freiw eg selbst.
- Motorhaube öffnen und den Bremsflüssigkeitsstand prüfen, gleichzeitig die Wechselaufzeichnungen ansehen – Bremsflüssigkeit wird in der Branche üblicherweise etwa alle 2 Jahre oder 40.000 km gewechselt, konkret nach Fahrzeughandbuch; nach Feuchtigkeitsaufnahme sinkt der Siedepunkt und das Problem mit Luftblasen wird verstärkt.
Es muss klargestellt werden, dass das Einstellen der Stangenlänge eine Instandsetzungsarbeit ist, die die Schnittstelle zwischen Hauptzylinder und Bremskraftverstärker betrifft. Die Strukturen unterscheiden sich je nach Fahrzeugmodell stark, daher muss nach dem Reparaturhandbuch des jeweiligen Modells vorgegangen werden. Wer ohne Daten und Werkzeuge selbst an der Stange dreht, kann leicht das Leerspiel auf null bringen und dadurch erst recht Schleifen verursachen. Der Wert der Selbstprüfung liegt darin, zu beurteilen, ob ein Werkstattbesuch nötig ist, und nicht darin, die Einstellung zu ersetzen.
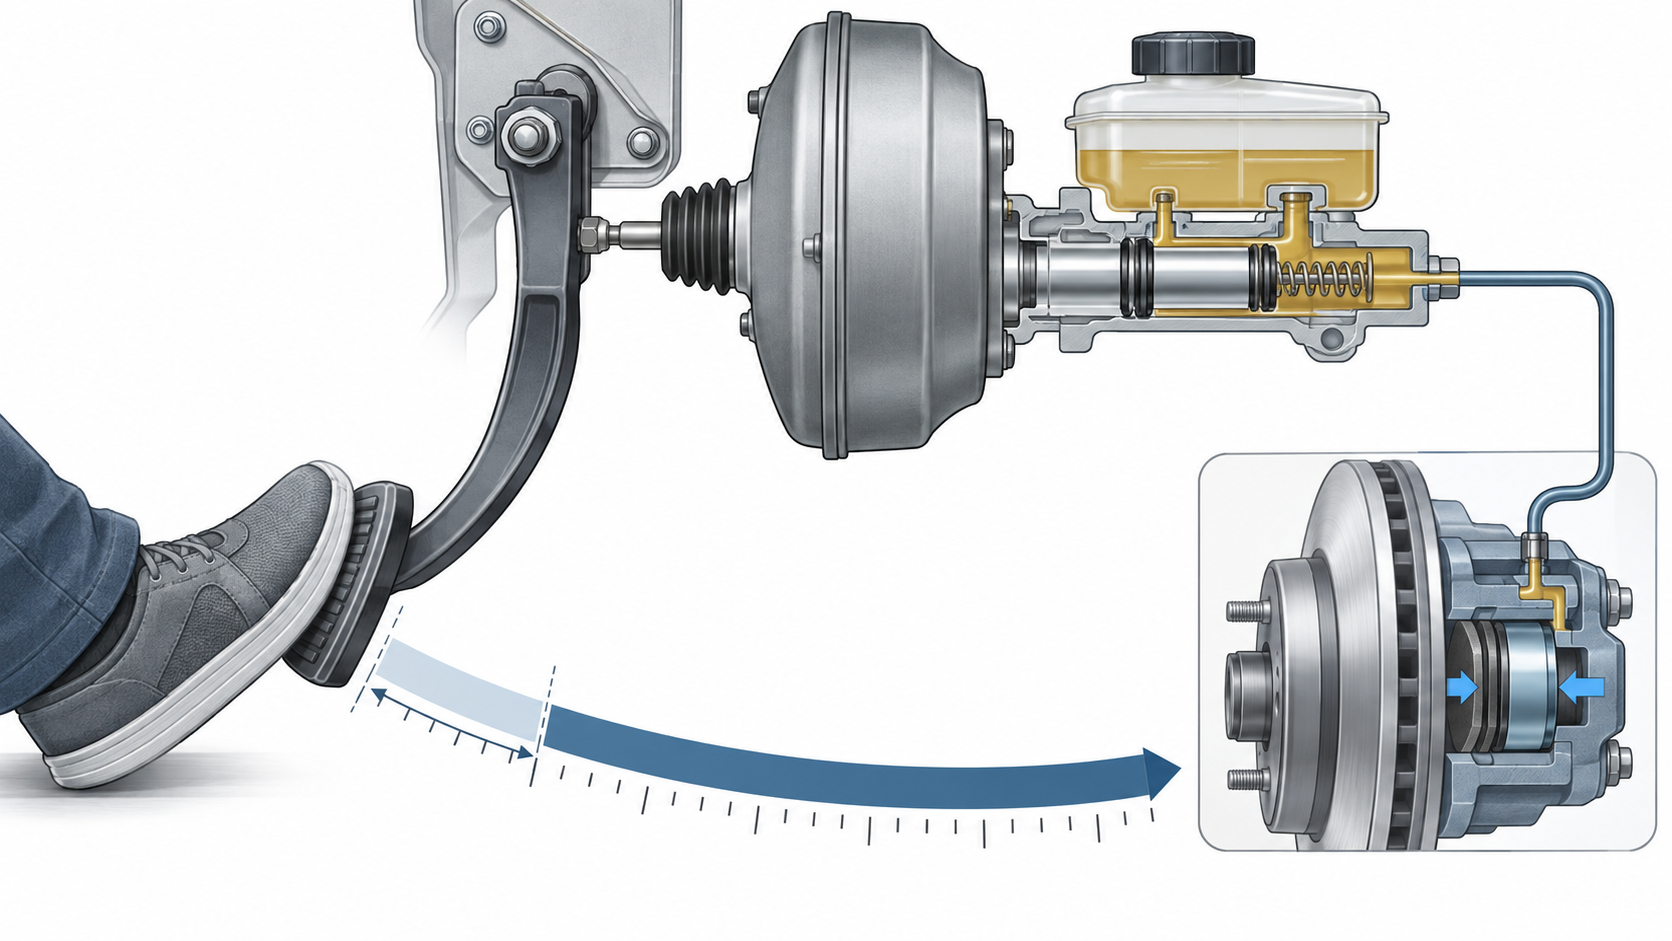
Betrachtet man das Leerspiel in der gesamten Kette, ist es tatsächlich ein Ausdruck der Fertigungs- und Montagekonsistenz. Das Spiel am Pedaldrehpunkt, die Stangenlänge, die Rückstellposition des Hauptzylinderkolbens, die Dicke der Bremsbeläge – jede Abweichung zeigt sich in diesen wenigen Millimetern. Genau deshalb sind die Maßtoleranzen der Pedaleinheit und die Genauigkeit der Montage weit wichtiger, als es von außen scheint.
Warum nach dem Einbau des Pedals wiederholt getreten werden muss: der letzte Schritt von der Montage bis zum Druckaufbau
Nach dem Wechsel der Bremsbeläge setzt sich der Mechaniker ins Fahrzeug und tritt immer wieder auf das Pedal, bis es hart wird. Diese Bewegung wirkt wie ein Ritual, ist aber tatsächlich der Abschluss der Fertigungs- und Montagekette des Bremspedals: Ohne ausreichendes Treten kann keine Bremskraft aufgebaut werden. Wie das Bremspedal gefertigt und montiert wird, mündet letztlich in dieses Tretgefühl.
Der Grund liegt im Spalt zwischen neuen Belägen und Bremsscheibe. Der Bremskolben wird beim Wechsel in den Zylinder zurückgedrückt, sodass zwischen Belag und Scheibe ein Leerweg von einigen Zehntelmillimetern bis ein bis zwei Millimetern entstehen kann. Durch wiederholtes Treten des Pedals wird mit Hydraulikdruck Öl aus dem Hauptzylinder gefördert und der Kolben wieder an die Rückseite des Bremsbelags gedrückt, sodass der Belag an der Scheibe anliegt. Wenn das Pedal beim Treten Druck aufbaut und nicht mehr weich nachgibt, ist dieser Spalt überwunden und der Systemdruck aufgebaut. Bleibt es auch nach vielen Tritten weich, liegt es meist nicht an den Belägen, sondern an Luft in den Leitungen oder an zu wenig Bremsflüssigkeit.
Das Bremspedal ist nur der Krafteingang
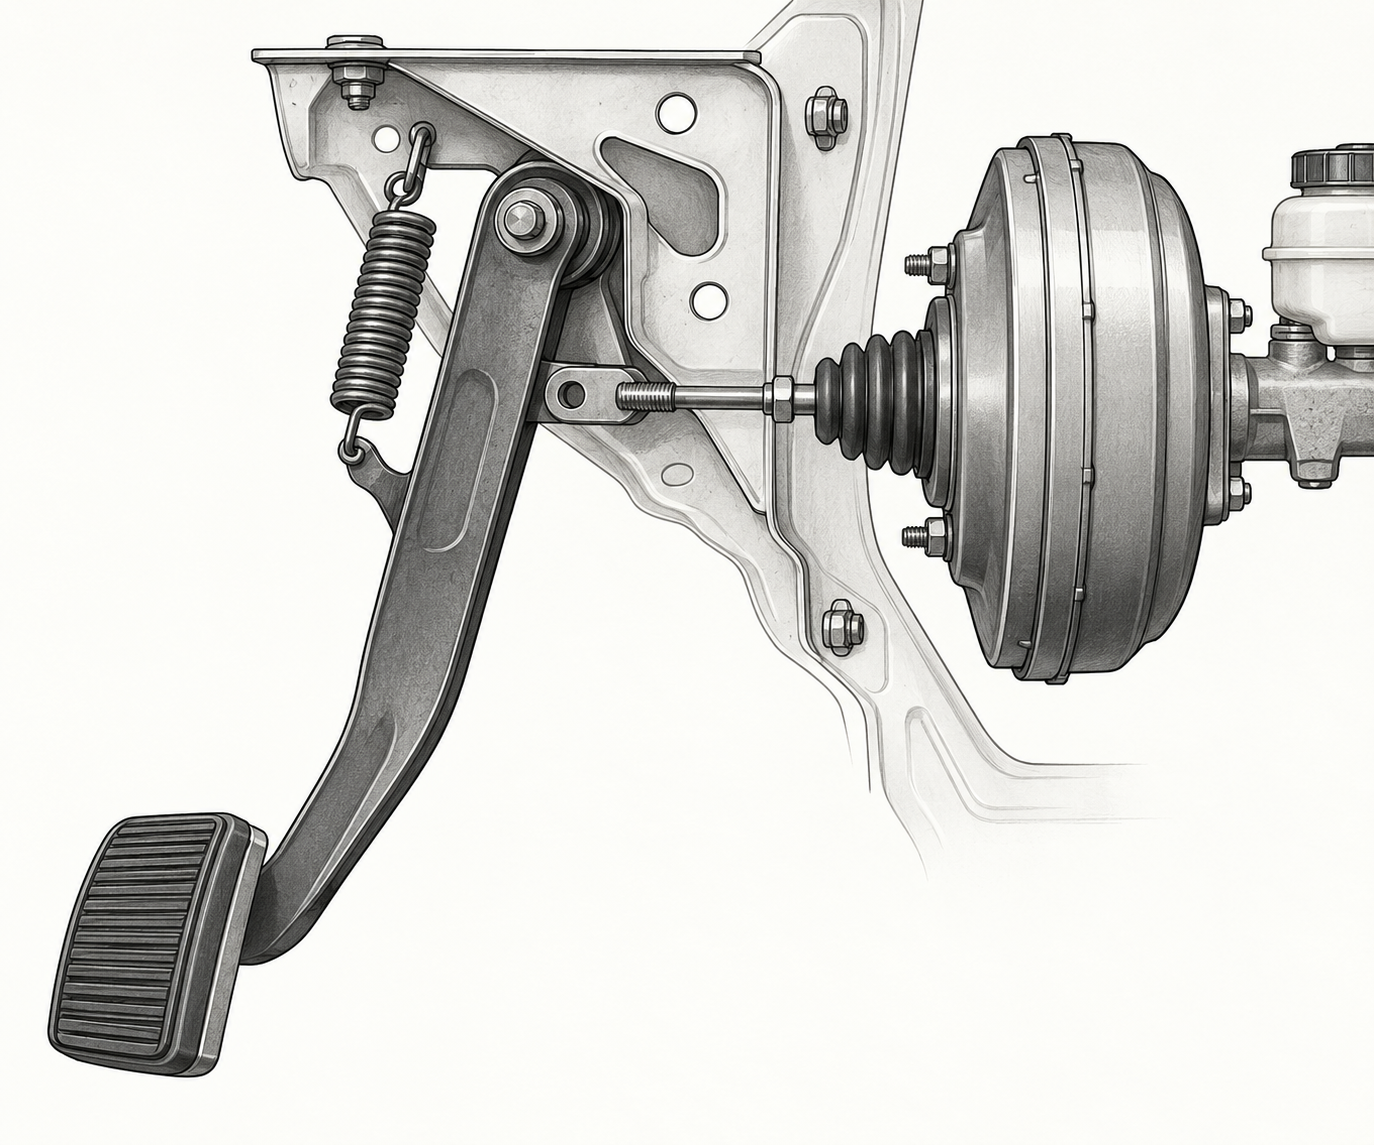
Betrachtet man die gesamte Bremskette, hat die Pedaleinheit eine Aufgabe: die Fußkraft weiterzugeben. Der Kraftweg verläuft vom Pedalarm über die Stange, den Unterdruck-Bremskraftverstärker, den Hauptzylinder, die Leitungen/Schläuche, den Bremskolben und die Bremsbeläge bis zur Bremsscheibe. Das Pedal selbst erzeugt keine Bremskraft; es bestimmt nur, wie viel Kraft eingeleitet und welcher Weg zurückgelegt wird. Wenn sich das Pedal weich anfühlt und der Weg länger wird, kann die Ursache an jedem Glied der Kette liegen, nicht unbedingt am Pedal.
Das erklärt auch, warum die strukturelle Steifigkeit des Pedals und die Steifigkeit seiner Befestigung ebenfalls sicherheitsrelevante Kenngrößen sind. Wenn sich Pedalarm oder Halterung unter Last deutlich elastisch verformen, fühlt sich das Pedal beim Treten schwammig an, und der Fahrer erhöht unbewusst die Pedalkraft. Die im vorigen Abschnitt erwähnten Schweißbereiche und Querschnitte in der Nähe des Drehpunkts müssen genau unter dieser wiederholten Belastung ihre Form behalten.
Wenn das Pedal weich ist, der Reihe nach prüfen
Eine praktische Prüfreihenfolge, um nicht sofort Teile zu tauschen:
- Zuerst die Bremsflüssigkeit prüfen: Ist der Stand unter der Untergrenze, ist die Farbe schwarz, wurde sie kürzlich gewechselt? Bremsflüssigkeit ist hygroskopisch; in der Branche wird üblicherweise ein Wechsel etwa alle 2 Jahre oder 40.000 km empfohlen, maßgeblich ist das Handbuch des Modells.
- Dann auf Luft prüfen: Ist der Flüssigkeitsstand normal, das Pedal aber weich und lässt sich bis zum Anschlag treten, liegt es meist an Luft in den Leitungen; diese muss in der vom Modell vorgeschriebenen Reihenfolge entlüftet werden.
- Dann Beläge und Scheibe prüfen: Bis an die Verschleißgrenze abgefahrene Beläge, Riefen auf der Scheibenfläche oder ungleichmäßige Dicke verlängern den Weg.
- Zuletzt Stange und Leerspiel prüfen: Eine falsch eingestellte Stange vergrößert den Leerweg; dies ist eine Instandsetzungsarbeit, die nach dem Modellhandbuch ausgeführt werden muss und nicht nach Gefühl verstellt werden darf.
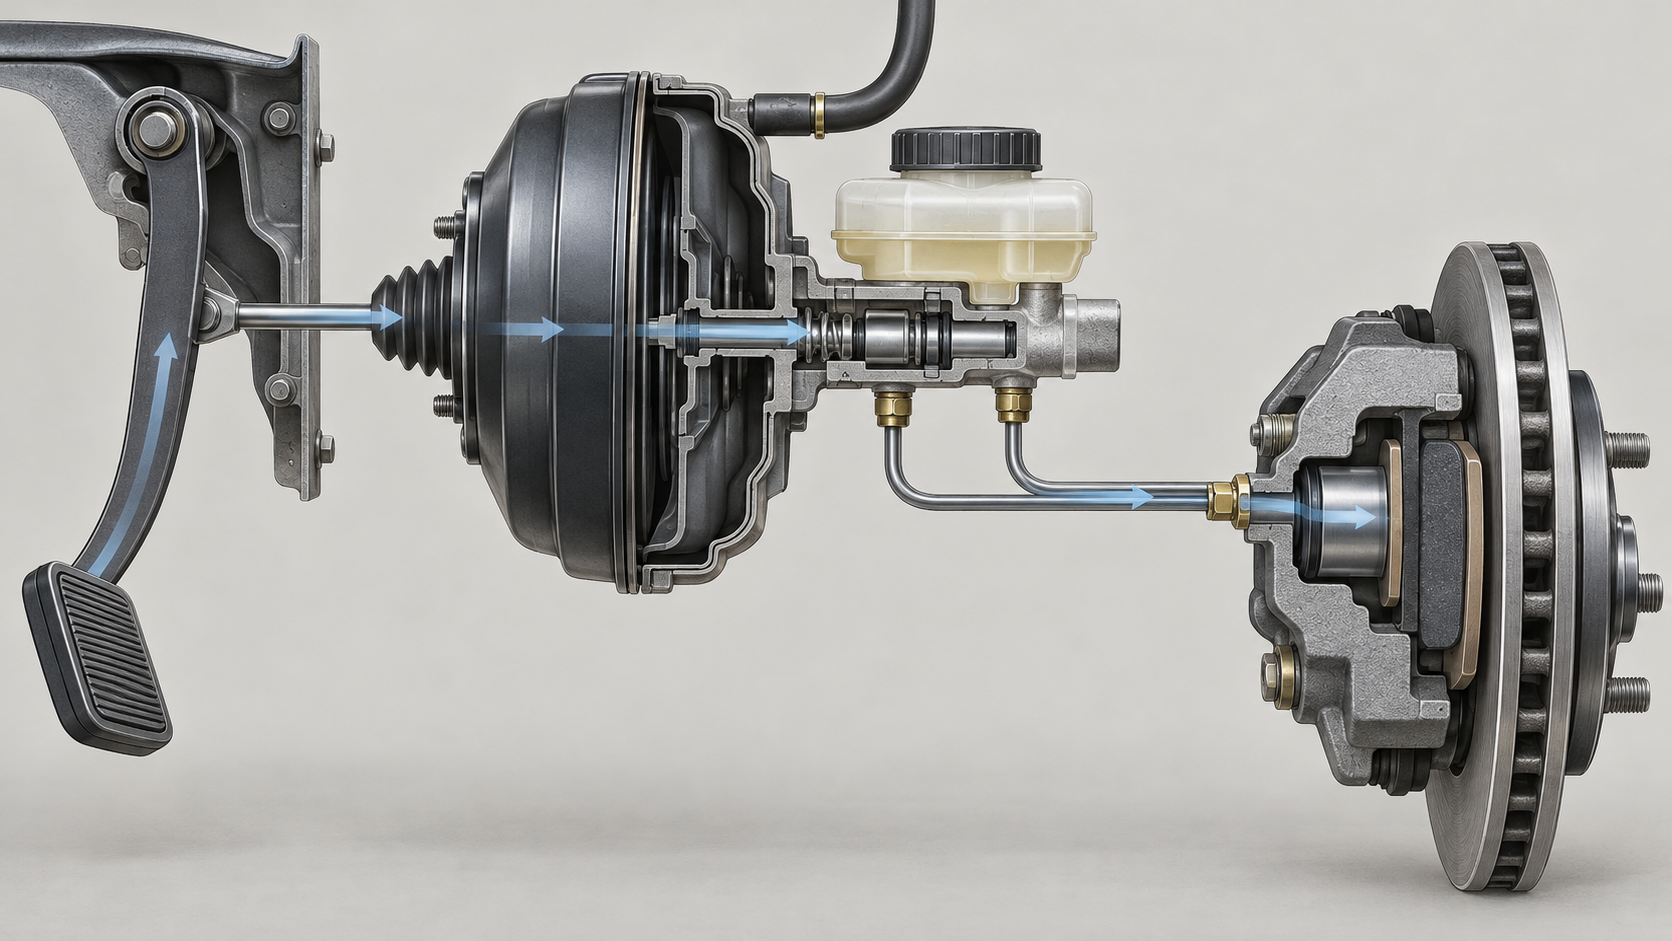
Merkt man sich diese Reihenfolge, versteht man, warum das wiederholte Treten nach dem Belagwechsel nicht optional ist: Es bringt den Kolbenweg bereits in der Montagephase in die Ausgangsposition und versetzt das System wieder in einen Zustand, in dem Druck aufgebaut werden kann. Erst danach hat das Pedalleerspiel (bei Pkw üblicherweise 5–15 mm) eine stabile Bezugsgröße. Ein zu großes Pedalleerspiel hängt oft direkt mit Flüssigkeit, Luft, Belägen und Stange zusammen und nicht damit, dass das Pedal selbst defekt ist.
Für alle, die Pedale oder pedale Umbauteile fertigen, gilt eine schlichte Erfahrung: Das Tretgefühl nach der Montage ist die Summe aller vorherigen Prozessschritte. Nur wenn Spritzgussteile maßstabil sind, die Schweißbereiche ausreichend fest sind und Bohrungen der Halterung sowie die Koaxialität zum Drehpunkt stimmen, ist die Kraft-Weg-Kurve des Pedals reproduzierbar; andernfalls ist jeder Tritt etwas anders, und die Erwartung des Fahrers an die Bremskraft wird gestört. Deshalb sollten Pedalteile bereits in der Muster- und Kleinserienphase hinsichtlich Steifigkeit der Befestigungspunkte, Position der Stangenschnittstelle und Vorspannung der Rückstellfeder gemeinsam validiert werden, statt nur eine Bruchlast zu messen und damit abzuschließen.
Häufig gestellte Fragen (FAQ)
Die folgenden Fragen sind die Stellen, an denen man nach dem Lesen der vorangehenden Abschnitte am ehesten hängen bleibt: Wie liest man die Normzahlen, wie viel Glasfaser wird zugesetzt, kann man den Leerweg selbst einstellen, und wie wählt man zwischen Kunststoffpedal und Metallpedal. Die Antworten geben Grenzen an, keine Zusagen.
Die 500N der nationalen Norm und die 1500N der QC/T 788 – welche gilt denn nun als Festigkeitsanforderung für das Bremspedal?
Die beiden regeln nicht dasselbe. Die verbindliche nationale Norm „Technische Bedingungen für die Betriebssicherheit von Kraftfahrzeugen“ nennt 500N (Obergrenze der Pedalkraft bei maximaler Bremswirkung von Personenkraftwagen, Prüfung bei Volllast ≤500N, bei Leerlast ≤400N); sie beschränkt die Bremswirkung – wie viel Kraft nötig ist, um das Fahrzeug zum Stehen zu bringen – und legt nicht direkt fest, wie viel Kraft das Pedal selbst aushalten muss. QC/T 788-2018 ist eine empfohlene Branchennorm und verlangt, dass auf das Bremspedal eine Längskraft von 1500±20N aufgebracht, 5 Sekunden gehalten und 5-mal vorwärts und rückwärts geprüft wird; nach der Prüfung dürfen keine Risse oder Beschädigungen auftreten und die bleibende Verformung muss ≤5mm betragen. Erst das ist eine Prüfmethode für die Strukturfestigkeit des Pedals. Zu beachten ist, dass QC/T eine empfohlene Norm ist, nicht verbindlich; unternehmensinterne Vorgaben sind oft höher, beispielsweise legt die Ausgabe 2007 von GMW15396 die extreme Last in Tretrichtung auf 2700N fest, und die MSB-Plattform von Porsche fordert eine Bruchlast von 3000N. Beim Lesen von Normen sollte man zuerst Anwendungsbereich und Versionsjahr prüfen.
Je höher der Glasfaseranteil, desto stabiler das Bremspedal?
Nicht unbedingt proportional. Branchenüblich ist PP- oder PA-Basismaterial mit 30%–40% Glasfaser, um Festigkeit, Steifigkeit und thermische Stabilität zu erhöhen. Die Schwachstelle von Glasfaserteilen liegt jedoch oft im Bindebereich – an der Stelle, wo die Materialströme zusammenlaufen, ist die Faserorientierung ungünstig und die Festigkeit geringer als die des Grundmaterials. Erhöht man den Anteil auf über 40% oder verwendet man Langglasfasern, lassen sich Bindefestigkeit und Ermüdungssicherheitsreserve verbessern, doch mit steigendem Fasergehalt ändern sich auch Fließfähigkeit, Oberflächenqualität und Anisotropie, sodass Werkzeug und Prozess erneut validiert werden müssen. Wie viel zugesetzt wird, ist also nicht nur eine Zahl, sondern hängt von Bindeposition, Lastrichtung und Ermüdungsbedingungen ab.
Kann man den Leerweg des Bremspedals selbst einstellen?
Selbst prüfen ja, aber das Einstellen der Schubstange gehört zur Instandsetzung und sollte nach dem Reparaturhandbuch des jeweiligen Modells erfolgen. Bei Personenkraftwagen beträgt der Leerweg üblicherweise 5–15mm; gemeint ist der Pedalweg vom Beginn des Tretens bis zur tatsächlichen Bremskraftentwicklung. Die Selbstprüfung kann so ablaufen: Nach dem Abstellen und Ausschalten des Motors einige Male treten, um die Unterstützung abzubauen, dann das Pedal langsam durchtreten, den vorderen Leerweg spüren, gleichzeitig die Pedalhöhe beobachten und den Bremsflüssigkeitsstand prüfen. Ist der Leerweg deutlich größer, sind häufige Ursachen Luft in der Bremsflüssigkeit, verschlissene Bremsbeläge, falsch eingestellte Schubstange oder undichte Manschetten im Hauptbremszylinder; ist er zu klein, kann es zu Bremsenschleifen, Erwärmung und schnellerem Belagverschleiß kommen. Die Bremsflüssigkeit sollte üblicherweise alle 2 Jahre oder 40.000 km gewechselt werden, maßgeblich ist das Handbuch des jeweiligen Modells.
Wie wählt man zwischen Kunststoffpedal und Metallpedal?
Nach Verwendungszweck und Stückzahl. Die Pedalarme von Serien-Personenkraftwagen sind meist Spritzgussteile aus glasfaserverstärktem technischem Kunststoff; die Vorteile sind hohe Integration, geringes Gewicht und hohe Formgebungseffizienz, der Preis dafür ist, dass Bindebereiche und Temperaturempfindlichkeit durch Designreserven und Validierung abgesichert werden müssen – der Rückruf, bei dem der Wechsel von Nylon zu Polypropylen zu Festigkeitsverlust führte, ist eine Lehre. Metallhalterungen, Drehzapfen und andere lasttragende Stellen bestehen weiterhin häufig aus Metall. Bei Kleinserien, Umbauten oder Validierungsmustern sind CNC-bearbeitete Metallpedalarme oder 3D-gedruckte Strukturteile flexibler, doch ist zu beachten, dass das Ermüdungsverhalten dieser Verfahren nicht dem von Serienspritzgussteilen entspricht und Musterergebnisse die Serienvalidierung nicht direkt ersetzen können.
Warum unterscheiden sich die Ergebnisse beim Test stark zwischen frontalem und seitlichem Treten?
Weil die Beanspruchungsform unterschiedlich ist. Beim frontalen, senkrechten Treten wird der Pedalarm hauptsächlich auf Biegung beansprucht, die Spannungsverteilung im Querschnitt ist relativ kontrollierbar; seitliches oder schräges Treten wirkt wie ein Hebel am Fuß des Pedalarms, Biegemoment und Torsionsmoment überlagern sich, und in der Nähe des Drehzapfens kommt es leicht zu Spannungskonzentrationen. Bei vielen Modellen liegt das Bruchrisiko genau am Fuß des Pedalarms bei nicht senkrechtem Treten. Daher müssen die Validierungsbedingungen frontales und seitliches Treten sowie verschiedene Temperaturbedingungen (z. B. -35℃, Raumtemperatur, 80℃) abdecken; ein bestandener Test in nur einer Richtung bedeutet nicht, dass alle Tretarten im praktischen Einsatz sicher sind.
Key takeaways
- Die verbindliche nationale Norm legt fest, „mit wie viel Kraft das Fahrzeug abgebremst werden kann“ (bei Personenkraftwagen darf die Pedalkraft bei maximaler Bremswirkung ≤500 N betragen), sie schreibt jedoch nicht direkt vor, wie viel Kraft das Pedal selbst aushalten muss; erst die Branchenempfehlung QC/T 788 nennt strukturelle Anforderungen wie 1500 N, 5 Sekunden Haltezeit, keine Risse und eine bleibende Verformung ≤5 mm.
- Der Pedalarm gängiger Bremspedale ist ein Spritzgussteil aus PP oder PA mit 30 %–40 % Glasfasern; der Glasfaser-Schweißbereich ist schwächer als der Grundwerkstoff, daher muss eine ausreichende Ermüdungssicherheitsreserve vorgesehen werden, was auch den zentralen Konflikt bei der Auslegung von Anguss und Schweißposition im Werkzeug darstellt.
- Materialänderungen erfordern stets eine erneute Validierung: Ein Fahrzeughersteller änderte das Trägermaterial von Nylon auf Polypropylen, wodurch die Spitzenfestigkeit sank und an der Pedalachse Bruchgefahr auftrat, was zu einem Rückruf führte.
- Der Pedalleerweg liegt bei Personenkraftwagen üblicherweise bei 5–15 mm; ist er zu groß (Luft in der Bremsflüssigkeit, verschlissene Bremsbeläge, falsch eingestellte Druckstange) oder zu klein, beeinträchtigt dies die Bremsung, weshalb er nach der Montage zwingend geprüft werden muss.



