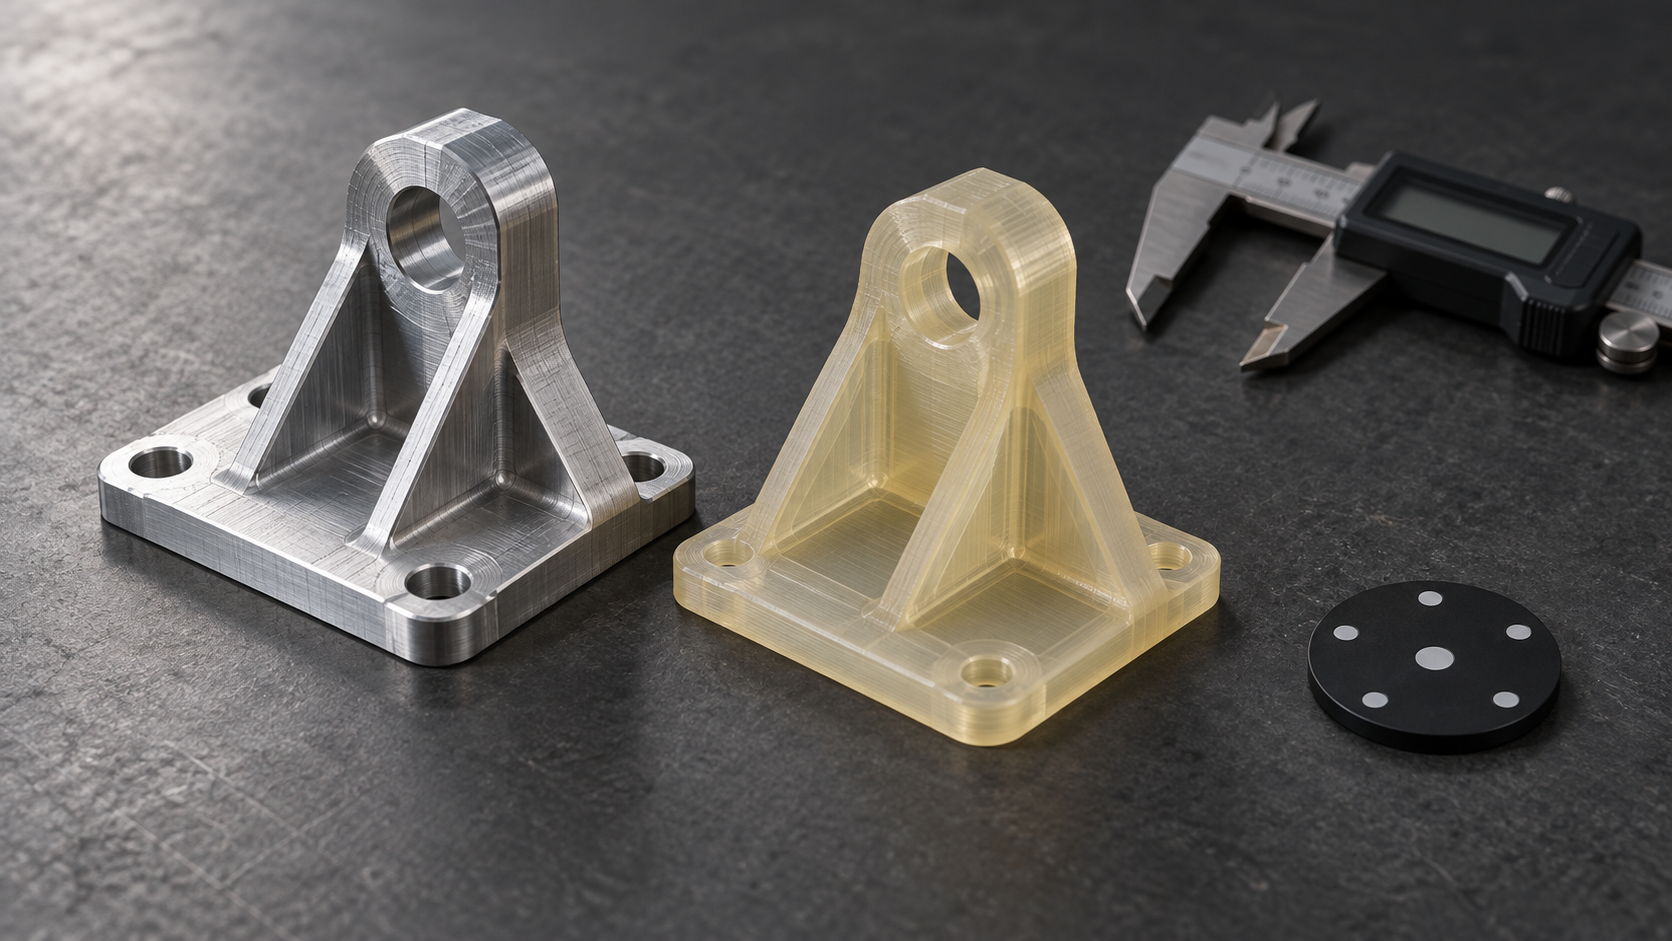
Beginnen wir mit einem Prototyp, der einmal nicht montierbar war
Auf dem Testaufbau brach eine Schnappverbindung eines Strukturprototyps. Bei der Begutachtung lief die Montage reibungslos, die Schnappverbindung fühlte sich knackig an; beim Spritzgießen zeigten die ersten Teile jedoch Weißbruch am Fuß der Schnappverbindung und eine einseitige Verschiebung der Bohrungsposition um mehr als 0,3 mm. Die Rückverfolgung ergab drei Dinge: Der Prototyp war mit einem additiven Verfahren gefertigt, die Wandstärke wurde direkt nach dem Nennwert der Zeichnung gedruckt, und die Materialsteifigkeit unterschied sich vom Serienkunststoff. Der Prototyp war "gemacht", aber nicht dort validiert, wo es tatsächlich versagen würde.
Solche Probleme sind keine Einzelfälle. Der Wert eines Prototyps liegt nicht darin, "ihn erst mal zu machen und zu schauen", sondern darin, vorher klar zu denken, was validiert werden soll – ob Formproportionen, Montagekollision, Struktursteifigkeit oder Entformbarkeit und Serienfertigbarkeit. Je nach Validierungsziel sind die Wahl von Prozess, Material, Toleranz und Oberflächenzustand völlig unterschiedlich. Wird falsch gewählt, liefert der Prototyp ein falsch-positives Ergebnis: Er passt, er lässt sich biegen, aber in der Serie hakt es an einer anderen Stelle.
Im Folgenden werden sieben häufige Missverständnisse entfaltet, jedes mit "was tatsächlich passiert" und "was die Alternative ist". Die Kriterien sind möglichst als Punkte formuliert, die man auf Zeichnungen und Angeboten ankreuzen kann, nicht als Gefühl.
Missverständnis eins: Ein Prototyp ist nur "erst mal machen und schauen", der Prozess ist beliebig
Man hört oft: Ein Prototyp muss doch nur passen und ansehnlich sein, wer schnell und günstig ist, bekommt den Auftrag. Das gilt bei einer reinen Formbegutachtung, doch sobald das Validierungsziel Montagekraft, Rückfederung von Schnappverbindungen oder Struktursteifigkeit betrifft, wird eine Mine gelegt.
Der Wert eines Prototyps liegt nicht im "Machen", sondern im "Was validiert wird". Erst das Validierungskriterium klar aufschreiben, dann den Prozess ableiten; ist die Reihenfolge umgekehrt, gibt es Nacharbeit.
| Form, Proportion, Haptik | 3D-Druck (SLA/FDM) | Oberflächentextur unterscheidet sich stark vom Serienspritzgussteil, Glanzbewertung ist nicht übertragbar |
| Passmaße, Bohrungspositionen | CNC | Verformung beim Spannen dünnwandiger Teile frisst Toleranzen auf, Spannkonzept mit der Konstruktion abstimmen |
| Struktursteifigkeit, Rückfederung von Schnappverbindungen | CNC (mit seriennahem Material) | Harz/PLA haben geringere Steifigkeit, Ergebnis ist zu optimistisch |
| Blechbiegung und Maße nach dem Schweißen | Blech | Rückfederung beim Biegen und Schweißverzug müssen in der Zeichnung berücksichtigt werden |
| Kleinserie, nahe am Spritzgussaussehen | Prototypen-Abformung (Vakuumgießen) | Mechanische Eigenschaften des Gießharzes weichen noch vom Spritzgussteil ab, für lasttragende Teile mit Vorsicht |
| Funktionsbestätigung des Serienteils | Spritzgießen (Werkzeugtest) | Hohe Durchlaufzeit und Kosten, üblicherweise nach dem Struktur-Freeze |
Alternative Vorgehensweise: Auf der Zeichnung oder im Angebot ausdrücklich "das diesmalige Validierungskriterium" angeben. Ist das Kriterium ein Passmaß, wählt man CNC und schreibt kritische Maße, Bezug und Prüfpunkte klar auf; ist das Kriterium Aussehen und Haptik, ist 3D-Druck schneller, aber der Oberflächenzustand ist zu kennzeichnen als nicht repräsentativ für die Serie. Ist das Kriterium Struktursteifigkeit, möglichst Material aus derselben Familie wie die Serie verwenden, Wandstärke nach Serienwert, nicht zugunsten des Druckens verdünnen.
Ein Nachtrag: Innerhalb desselben Prototypensatzes können verschiedene Teile verschiedene Prozesse durchlaufen. Das Gehäuse geht in den 3D-Druck zur Formprüfung, der innere lasttragende Träger in CNC zur Steifigkeitsprüfung, die Blechgrundplatte in die Blechfertigung zur Bohrungsprüfung – Kriterien pro Teil aufzuteilen ist einfacher und führt zu weniger Fehlurteilen als ein einheitlicher Prozess für den ganzen Satz.
Irrtum 2: Die Toleranzen des Handmusters werden unverändert aus der Serienzeichnung übernommen
Die häufigste Vorgehensweise ist: die Serienzeichnung unverändert an den Handmusterhersteller senden und die Toleranzen unverändert übernehmen. Das Ergebnis ist, dass zwei Dinge gleichzeitig passieren – das Angebot steigt, und die Verifikationsergebnisse werden sogar unzuverlässiger. Denn die Toleranzen des Handmusters und die Serientoleranzen haben unterschiedliche Adressaten: Die Handmuster-Toleranz dient der Frage „Was soll in dieser Runde verifiziert werden“, die Serientoleranz dient der Montagefunktion, den Prüfvorrichtungen und der Austauschbarkeit. Wenn beides auf derselben Zeichnung steht, kann der Lieferant nur nach der strengsten Position kalkulieren.
Warum es Probleme gibt: Toleranzen sind Beurteilungskriterien, keine Präzisionsvorführung
In der Handmusterphase geht es wirklich um die Fragen: Passen die Bohrungspositionen zusammen, halten die Schnappverbindungen, wird die Formbewertung bestanden. Diese Kriterien benötigen meist keine ±0,05 mm. Branchenüblich ist, die kritischen Passmaße des Handmusters im Bereich von ±0,1 bis ±0,2 mm zu halten, nicht kritische Außenformen und Nicht-Passflächen direkt freizugeben oder gar nicht zu tolerieren; Serienteile werden dann nach Funktion, Prüfvorrichtung und Prozessfähigkeit separat festgelegt. Dieser Bereich ist nur ein Ausgangspunkt für die Beurteilung; die konkreten Werte müssen nach Zeichnungsfunktion und mit dem Lieferanten abgestimmt werden und dürfen nicht als zugesicherte Werte gelten.
Umgekehrt: Wenn auf dem Handmuster ±0,02 mm angegeben ist, muss der Lieferant entweder teurere Verfahren einsetzen (z. B. Feinfräsen mit mehrfachem Umspannen) oder bei der Prüfung tricksen – im Angebot kommt eine vollständige Koordinatenmessung hinzu, die Lieferzeit verlängert sich, die Kosten verdoppeln sich, und das Montagekriterium, das Sie verifizieren, ändert sich überhaupt nicht. Schlimmer noch: Enge Toleranzen lassen sich mit Verfahren geringer Steifigkeit (wie SLA-Harz, FDM) gar nicht stabil fertigen; die gemessenen Daten sind dann eher Rauschen, und bei der Bewertung wird fälschlich „ein Designproblem“ diagnostiziert.
| Symptom | Häufige Ursache | Alternative Vorgehensweise |
|---|---|---|
| Angebot deutlich zu hoch, Lieferzeit verlängert | Toleranzen wie für Serienteile angegeben, Lieferant wählt Verfahren und Prüfung nach der strengsten Position | Toleranzen nach Verifikationsziel staffeln: Passflächen enger, Nicht-Passflächen weiter |
| Gemessene Maße streuen stark, keine Beurteilung möglich | Enge Toleranzen mit Verfahren geringer Steifigkeit gefertigt, Messrauschen größer als das Toleranzband | Verfahren wechseln (CNC) oder das Maß als Referenzmaß angeben |
| Handmuster passt, Serienteil passt nicht | Toleranzband des Handmusters passt nicht zur Prozessfähigkeit der Serie, verdeckt das reale Spiel | Spiel nach typischer Fähigkeit des Serienprozesses vorbeurteilen, Anpassungsreserve einplanen |
Ein weiterer leicht übersehener Punkt: Die Messbezüge von Handmuster- und Serientoleranzen sind oft unterschiedlich. Beim Handmuster gibt es möglicherweise keine spezielle Prüfvorrichtung, gemessen wird im freien Zustand; Serienteile werden erst in der Prüfvorrichtung positioniert und dann gemessen. Die Zahlen sind gleich, die Bedeutung nicht. Wenn bei der Bewertung nur die Zahlen verglichen werden, kommt leicht ein falsches Fazit heraus. Die Vorgehensweise ist, den Messzustand auf der Zeichnung zu vermerken oder den Lieferanten im Bericht Bezug und Spannweise klar angeben zu lassen.
Irrtum 3: Wandstärke, Radien, Entformungsschrägen „in der Handmusterphase erst einmal ignorieren“
Häufig hört man: Das Handmuster dient zunächst nur der Formgebung, Wandstärke, Radien und Entformungsschrägen werden erst vor dem Werkzeugbau geändert. Diese Annahme gilt bei einer reinen Formbewertung; sobald das Handmuster jedoch die Strukturfestigkeit verifizieren soll oder später in den Spritzguss übergeht, entstehen Kosten. Ich habe gesehen, wie ein Gehäusehandmuster im 3D-Druck gefertigt wurde, die Wandstärke entsprechend der Außenform auf 1,2 mm ausgelegt war und sich die Montage normal anfühlte; nach dem Übergang zum Spritzguss traten an derselben Stelle deutliche Einfallstellen auf, und der Schnapphakenfuß brach wegen unzureichender Festigkeit der Bindenaht in Serie.
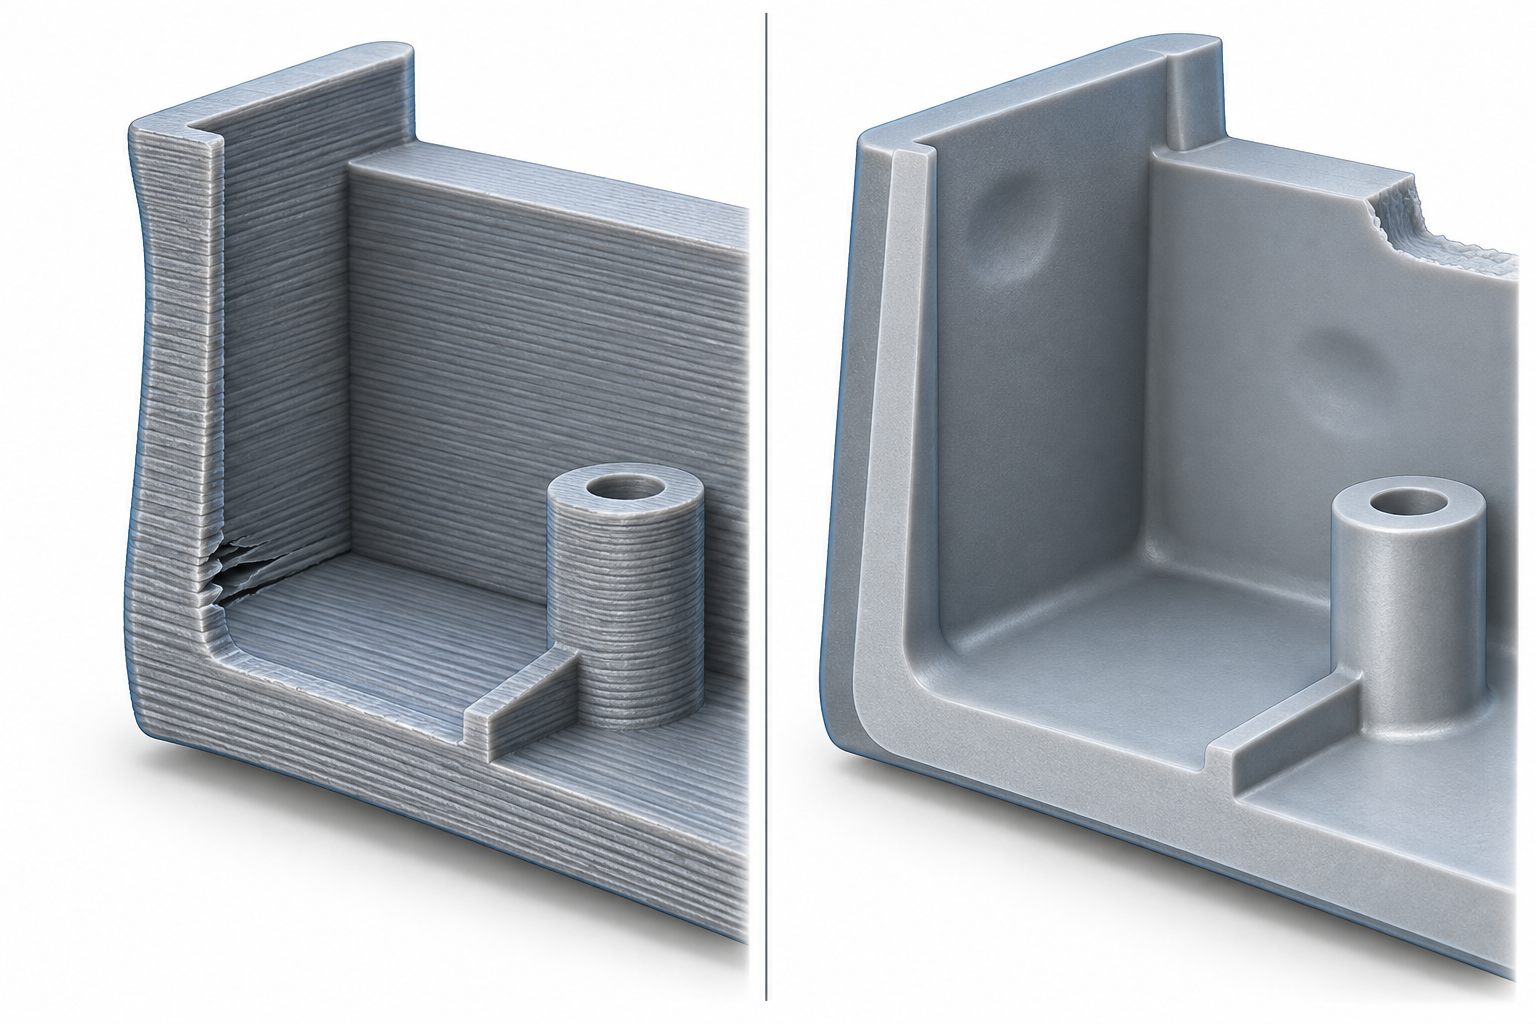
Das Problem liegt nicht im Drucken oder Spritzgießen selbst, sondern darin, dass in der Handmusterphase die Formgebungslogik zweier Verfahren vermischt wurde. Additive Fertigung baut Schicht für Schicht auf; das Hauptrisiko dünner Wände sind Verzug und Zwischenschichtfestigkeit. Spritzguss ist Schmelzefüllung plus Kühlschwindung; die Risiken dünner Wände sind unzureichende Füllung, Einfallstellen und Bindenähte. Bei derselben dünnwandigen Struktur fallen die Versagensstellen der beiden Verfahren oft nicht zusammen.
Versagensunterschiede dünner Wände bei verschiedenen Verfahren
| Strukturmerkmal | Häufiges Verhalten bei additiver Fertigung (FDM/SLA/SLS) | Häufiges Verhalten beim Spritzguss | In der Handmusterphase mögliche Vorwegnahme |
|---|---|---|---|
| Wandstärke unter dem gängigen Erfahrungswert (z. B. Kunststoffteile unter 1 mm) | Verzug dünner Wände, Delamination zwischen Schichten, an langen Kanten deutlicher | Unzureichende Füllung, Einfallstellen, geringe Festigkeit der Bindenähte | Kritische Wandstärken in den verfahrensseitig erreichbaren Bereich anheben oder als nicht serienrepräsentatives Teil kennzeichnen |
| Innenradius zu klein oder fehlend | Für den Druck unproblematisch, aber Spannungskonzentration an scharfen Ecken | Schwierige Füllung an scharfen Ecken, leicht Kurzschüsse und Spannungsrisse | Innenradien vorsehen, krafttragende Stellen bevorzugt |
| Keine Entformungsschräge | Ohne Einfluss auf den Druck | Entformungskratzer, Weißbruch durch Auswerfer, Oberflächenglanzstörungen | Entlang der Entformungsrichtung 1°~2° vorsehen (branchenübliche Praxis, muss gemäß Zeichnung und mit dem Lieferanten abgestimmt werden) |
Alternative Vorgehensweise: Grad der Vorwegnahme anhand des Validierungsziels festlegen
- Zur Validierung der Strukturfestigkeit oder für den Übergang zum Spritzguss: Wandstärke, Radien und Entformungsschräge gemäß Serienprozess vorsehen. Die Wandstärke zunächst im üblichen Bereich für Material und Prozess wählen, Innenradien an lasttragenden Ecken nicht kleiner als das 0,5-Fache der Wandstärke, Entformungswinkel entlang der Entformungsrichtung vorsehen.
- Nur zur Bestätigung von Form und Bauraum für die Montage: Kann gelockert werden, aber auf der Zeichnung als „nicht serienrepräsentatives Teil“ kennzeichnen, um spätere Fehlverwendung zu vermeiden.
- Nichttragende Dekorteile: Dünne Wandstärken und fehlende Entformungsschräge sind akzeptabel, sofern sie nicht an der Montagepositionierung beteiligt sind und keinen wiederkehrenden Lasten ausgesetzt werden.
Irrtum vier: Montage-Handmuster benötigen keine Bezüge
Ich habe eine Charge Struktur-Handmuster gesehen, bei der Prüfung rasteten sie reibungslos ein und Schrauben ließen sich eindrehen, das Fazit war „die Struktur ist in Ordnung“. Nach dem Übergang zum Spritzguss gab es in der ersten Charge von 200 Stück in der Montagelinie etwa 30 % blockierte Schnapphaken und 20 % versetzte Bohrungen. Die Nachforschung ergab: Die Handmuster waren im SLA-Verfahren gedruckt, ohne einheitliche Bezugsfläche, jedes Teil wurde unabhängig positioniert gefertigt, und bei der Montage wurde nach Gefühl ausgerichtet. Die Teile selbst lagen alle innerhalb der Toleranz, aber zwischen den Teilen gab es keine gemeinsame Positionierungsgrundlage – das Problem war nicht, dass ungenau gefertigt wurde, sondern dass gar nicht definiert war, was „genau“ bedeutet.
Die Kernaufgabe von Montage-Handmustern ist nicht, die Form der Teile nachzubilden, sondern die Positionierungsbeziehung zwischen den Teilen nachzubilden. Ohne Bezüge ist eine erfolgreiche Montage nur Zufall, und bei fehlgeschlagener Montage lässt sich nicht feststellen, welche Fläche welches Teils das Problem verursacht. Wird diese Art von Problem bis zur Werkzeugphase verschoben, sind die Kosten und der Zeitaufwand für Werkzeugänderungen weit höher als das Ergänzen eines Positionierstifts in der Handmusterphase.
Vier Bezüge, die vor Beginn der Montage-Handmuster definiert werden müssen
- Bezugsfläche (A-Fläche): Wählen Sie die Ebene, die bei der Montage zuerst anliegt, die größte Fläche hat und am einfachsten zu messen ist, und kennzeichnen Sie sie auf der Zeichnung als ersten Bezug. Bereits in der Handmusterphase sollte diese Fläche bearbeitet oder gedruckt werden, statt wahllos eine Formfläche auszuwählen.
- Positionierstift / Positionierbohrung: Mindestens ein Paar zwischen zwei Teilen, im Durchmesser 0,05~0,15 mm Passungsspiel vorsehen (branchenübliche Praxis, im Einzelnen gemäß Zeichnung und Montageart abstimmen). Fehlt der Positionierstift am Handmuster, kann bei der Montage nur an der Kante ausgerichtet werden, und die Abweichung lässt sich nicht reproduzieren.
- Bohrungspositionen: Die Position der Schraubenbohrungen und Steckeröffnungen relativ zur Bezugsfläche ist entscheidender als der Bohrungsdurchmesser selbst. Ein zu großer Durchmesser lässt sich nachbessern, eine versetzte Bohrung macht die ganze Platte unbrauchbar.
- Passungsspiel: Die Spielwerte für bewegliche Teile, Schnapphaken und Schienen müssen in die Handmusterzeichnung eingetragen werden; werden sie nicht eingetragen, wird standardmäßig nach Lieferantenerfahrung vergeben – welcher Wert dabei herauskommt, ist Glückssache.
| Symptom | Tatsächliche Ursache | Alternative Vorgehensweise |
|---|---|---|
| Handmuster lässt sich montieren, Serienteil nicht | Handmuster ohne einheitliche Bezüge, Ausrichtung von Hand | A/B/C-Bezüge auf der Zeichnung kennzeichnen, Handmuster gemäß Bezügen fertigen |
| Schnapphaken blockiert oder zu locker | Passungsspiel nicht definiert, Lieferant nimmt Werte nach Erfahrung | Spielwert und Toleranzband auf der Zeichnung angeben |
| Bohrungen versetzt | Bohrungspositionen nicht relativ zum Bezug gekennzeichnet, jedes Teil unabhängig gefertigt | Bohrungspositionen mit der Bezugsfläche als Ursprung als Positionsmaß kennzeichnen |
| Ebenheit nach der Montage außerhalb der Toleranz | Bezugsfläche nicht bearbeitet, Druckfläche direkt als Montagefläche verwendet | Bearbeitungszugabe an der Bezugsfläche vorsehen oder nach dem Drucken planfräsen |
Wenn das Handmuster bereits fertig ist und fehlende Bezüge festgestellt werden, kann mit 3D-Scannen eine Bezugsüberprüfung durchgeführt werden: Die gesamte Punktwolke nach der Montage wird gescannt und mit dem theoretischen Modell verglichen, wodurch sich erkennen lässt, in welche Richtung und um wie viel abgewichen wird. Das ist jedoch eine nachträgliche Korrektur – das Scannen zeigt Ihnen, dass abgewichen wurde, aber nicht, wohin angepasst werden muss. Beim nächsten Zeichnungserstellen die Bezüge einzutragen ist nützlicher als zehnmal zu scannen.
Irrtum fünf: Oberflächenbehandlung dient nur der „Optik“
Häufig hört man die Aussage: Das Handmuster wird zunächst nicht behandelt, Hauptsache es passt zusammen, die Oberfläche wird erst in der Serienfertigung festgelegt. Was im Review jedoch tatsächlich schiefgeht, ist oft genau dieser Schritt. Sandstrahlen, Eloxieren, Lackieren und Galvanisieren tragen eine Schicht ab oder auf und verändern damit Maße; Textur und Glanz bestimmen unmittelbar, wie der Kunde „Haptik“ und „Wertigkeit“ beurteilt – bei ein und derselben Konstruktion können matt und glänzend im Review zu gegensätzlichen Schlussfolgerungen führen.
Die Oberflächenschicht verändert die Maße, nicht nur die Farbe
Die Schichtdicke von Anodisierschichten liegt in der Branche üblicherweise im Bereich von einigen Mikrometern bis über zwanzig Mikrometern, Harteloxieren ist dicker; Lackieren liegt einseitig üblicherweise bei 20–60 μm, Pulverbeschichten ist noch dicker. Für Passflächen, Gewindebohrungen und Gleitpaarungen sind diese Dicken kein unbedeutender Rest. Fertigt man das Handmuster nach den Maßen des Rohbauteils und eloxiert anschließend, werden Bohrungen zu klein und Wellen zu stramm. Praktikabel ist: Passmaße in der Zeichnung mit Bezug „vor/nach dem Eloxieren“ kennzeichnen oder Passflächen abdecken (masking), damit die Oberflächenbehandlung nicht im Passbereich liegt.
Oberflächenzustand nach dem Review-Ziel wählen, nicht nach Optik
| Review-Ziel | Empfohlener Oberflächenzustand | Zu beachtende Punkte |
|---|---|---|
| Struktur-/Montagevalidierung | Rohbauteil oder nur entgratet, Passflächen abgedeckt | Jede Beschichtung verändert das Passspiel, zuerst Maße prüfen |
| Haptik- und Griffbewertung | Sandgestrahltes oder entsprechend texturiertes Beschichtungsmuster | Texturnummer und Korngröße müssen in den Anforderungen stehen, sonst ist die Haptik von Charge zu Charge unterschiedlich |
| Design-/CMF-Review | Vergleich mit Beschichtung im gleichen Farbton oder mit Eloxal-Farbmuster | Farbabweichungen am Handmuster sind nicht repräsentativ für die Serienfertigung, separat über Farbmuster bestätigen |
| Verschleiß-/Funktionsflächen | Parallelversuch mit Kleinmuster im gleichen Verfahren wie in der Serie | Wenn Handmuster- und Serienverfahren abweichen, sind die Ergebnisse nicht direkt übertragbar |
Die Alternativen lassen sich auf eine Regel bringen: Zuerst klären, was in diesem Review betrachtet werden soll, dann entscheiden, wie weit die Oberflächenbehandlung geht. Geht es um Montage, die Oberflächenbehandlung von den Passflächen fernhalten; geht es um Haptik, Texturparameter festlegen und Muster aufbewahren; geht es um Optik, anerkennen, dass das Handmuster nur die Richtung angibt und Serienfarbe und -textur separat bestätigt werden müssen. Schreibt man dies in die technischen Anforderungen für das Handmuster, erspart man sich späteren Streit über „die Farbe stimmt nicht“.
Handmuster-Abnahme: Was prüfen, womit prüfen, wie Kriterien formulieren
Das Handmuster ist fertig, doch im Review kann niemand klar sagen, ob es „als konform gilt“. Sichtteile sehen passabel aus, Montageteile passen nicht hinein, Maßbericht und Zeichnung stimmen nicht überein – die Streitpunkte liegen oft nicht in der Fertigungsqualität, sondern in unklar formulierten Abnahmekriterien. Die Abnahmelogik von Handmustern unterscheidet sich von der Serienfertigung: In der Serie prüft man Funktion und Gleichmäßigkeit, beim Handmuster prüft man, „ob das diesmal zu validierende Problem validiert wurde“. Also zuerst das Abnahmeziel festlegen, dann Prüfpositionen und -mittel, und erst zuletzt in das Angebot einfließen lassen.
Gegenüberstellung von Abnahmepositionen und Prüfmitteln
| Abnahmeposition | Übliche Mittel | Anwendungsfall | Hinweise |
|---|---|---|---|
| Kritische Außenmaße | Messschieber, Mikrometer, Lehre | Einzelstück, regelmäßige Geometrie | Messbezug muss mit dem Zeichnungsbezug übereinstimmen; Messschieberwerte sind Richtwerte, strittige Maße mit Koordinatenmessgerät nachmessen |
| Bohrungspositionen, Passspiel | Lehre, Stiftlehre, Koordinatenmessgerät | Montage-Handmuster | Bohrungsabweichungen schnell mit Stiftlehre prüfen, bei Überschreitung mit Koordinatenmessgerät lokalisieren |
| Form- und Lagetoleranzen (Ebenheit, Koaxialität) | Koordinatenmessgerät, Messplatte + Messuhr | Teile mit Montage- oder Bewegungsbeziehung | In der Prototypenphase werden üblicherweise nur die montagerelevanten Punkte geprüft; es müssen nicht alle Positionen der Serienzeichnung repliziert werden |
| Komplexe Freiformflächen, freie Formen | Optisches Scannen (3D-Scan) | Sichtteile, Reverse-Vergleich | Der Scan liefert eine Punktwolken-Abweichungs-Farbkarte; im Kriterium muss klar festgelegt werden, ob gegen CAD oder gegen das physische Bauteil verglichen wird |
| Funktion und Haptik | Montagetest, Funktionstest | Strukturteile, Mensch-Maschine-Interaktionsteile | Maßgeblich ist das tatsächlich gemessene Montageergebnis, nicht nur der Maßbericht |
Vollprüfung oder Stichprobenprüfung
Ein Prototyp liegt meist nur in ein oder zwei Stück vor; über Voll- oder Stichprobenprüfung zu sprechen ist wenig sinnvoll, aber die Regeln müssen vorab klar sein: Kritische Maße, die Montage und Funktion beeinflussen, werden vollgeprüft, Stück für Stück mit Messschieber/Lehrdorn; nicht kritische Sichtflächen und dekorative Maße werden stichprobenartig oder per Sichtprüfung kontrolliert. Beim Vakuumguss (Prototypen-Abguss) in Kleinserie muss das Erstmuster vollgeprüft werden, nachfolgende Teile werden nach kritischen Maßen stichprobenartig geprüft, da die Silikonform mit der Anzahl der Güsse verschleißt und die Maße driften.
Wie das Kriterium zu formulieren ist, in einem Satz: Nur die Maße und Bedingungen angeben, die „diesmal verifiziert werden sollen“, alles andere als Referenz oder ohne Anforderung kennzeichnen. Die Serienzeichnung direkt als Prototypen-Abnahmezeichnung zu verwenden, bringt zahlreiche irrelevante Toleranzen in die Prüfung ein, was sowohl die Kosten erhöht als auch die wirklich kritischen Punkte im Bericht untergehen lässt. Wenn Bezüge überprüft oder ein Reverse-Vergleich durchgeführt werden soll, kann der 3D-Scan-Service genutzt werden; zur Klärung von Prozess und Angebotskonditionen den Online-Angebots-Einstieg verwenden.
Wann diese Empfehlungen nicht gelten
Die Toleranzen, Entformungsschrägen, Bezüge und Prüfanforderungen der vorigen Abschnitte setzen voraus, dass „der Prototyp einen Teil der Verantwortung des Serienteils übernimmt“. Wenn diese Voraussetzung nicht gilt, ist eine Übernahme der Regeln reine Geld- und Zeitverschwendung.
- Reine Sicht-/Haptik-Bewertungsteile: Es werden nur Farbe, Textur und Lage der Trennnähte bewertet, nicht montiert und nicht geprüft. Kritische Maße können auf ±0,3 mm oder noch lockerer erweitert werden; Entformungsschräge und Wanddickengleichmäßigkeit müssen nicht vorab berücksichtigt werden, aber in der Zeichnung oder im Arbeitsauftrag muss vermerkt werden: „Sichtprüfteil, Maße nicht als Abnahmegrundlage“.
- Einmalige Ausstellungsteile: Messe- oder Ausschreibungsmuster, die nach Gebrauch entsorgt werden. Es können die sparsamsten Verfahren und Materialien verwendet werden; die Seriensteifigkeit muss nicht simuliert werden. Wenn jedoch die Montagebeziehung vom Kunden bedient wird, sollten Passbohrungen weiterhin nach Funktionsmaßen gefertigt werden.
- Frühe Konzeptteile mit noch nicht eingefrorener Struktur: Hier ist das Ändern des Designs wichtiger als die Maßkontrolle. Toleranzen nach „muss montierbar sein“ ansetzen; Prüfung nur auf Funktionsmontage, kein vollständiger Maßbericht.
- Extrem kleine Testverkaufsserie: Innerhalb von einigen Dutzend Stück reicht Vakuumguss oder CNC-Kleinserie; es muss keine Stahlform dafür geöffnet werden, und es sollte nicht zur Verifizierung von Verzug und Einfallstellen beim Spritzguss verwendet werden – das sind Serienprozessprobleme.
Kriterium in einem Satz: Betrifft die Frage, die dieser Prototyp beantworten soll, nur „sieht es richtig aus“, dann als Sichtteil fertigen; sobald es um „passt es, hält es, ist es serienfähig“ geht, dürfen die vorigen Regeln nicht eingespart werden. Bei Unsicherheit den Verwendungszweck in die Anfrage schreiben – das ist günstiger als nachträglicher Streit.
Häufige Fragen
Die folgenden Fragen werden in der Prototypen-Angebots- und Abnahmephase am häufigsten wiederholt gestellt. Die Antworten erfolgen nach technischen Kriterien, nicht nach Vertriebsargumenten; bei konkreten Zahlenwerten gelten die Zeichnungsangaben und die Bestätigung des Lieferanten.
Warum unterscheiden sich Prototypen-Angebote für dieselbe Zeichnung um ein Mehrfaches?
Die meisten Unterschiede liegen nicht im Material, sondern in drei Dingen: Prozessroute (CNC-Einzelfertigung vs. 3D-Druck vs. Abguss), Toleranz- und Prüfanforderungen (ob ein vollständiger Koordinatenmessbericht erforderlich ist), Oberflächenbehandlung (Sandstrahlen, Eloxieren, Lackieren haben jeweils eigene Arbeitsschritte). Dasselbe Teil nach „Formbestätigungsteil“ und nach „Montageverifikationsteil“ zu kalkulieren, bedeutet ohnehin unterschiedlichen Aufwand. Bei der Anfrage das Verifikationsziel klar angeben bringt eher vergleichbare Angebote als Preisdrücken.
Muss ein Prototyp unbedingt dieselben Toleranzen wie ein Serienteil haben?
Nicht unbedingt. Prototypentoleranzen dienen dem Verifikationskriterium: Bei Verifikation von Montage und Passung müssen kritische Passmaße enger gefasst werden; bei reiner Verifikation von Form und Haptik können nicht kritische Maße erweitert werden. Branchenüblich werden kritische Prototypenmaße im Bereich ±0,1~±0,2 mm kontrolliert, nicht kritische Maße erweitert, und Serienteile nach Funktion separat festgelegt. Konkrete Werte gelten nach Zeichnung und Lieferantenbestätigung; Serientoleranzen nicht direkt in die Prototypenzeichnung übernehmen.
Sollten in der Prototypenphase Entformungsschrägen und Wanddicken vorab berücksichtigt werden?
Hängt vom Verifikationsziel ab. Wenn nach dem Prototyp Spritzguss oder Vakuumguss folgt und Entformung, Einfallstellen und Füllung verifiziert werden sollen, sollten Entformungsschräge und Wanddicke nach Serienprozess vorab berücksichtigt werden; sonst ist das „montierbar, sieht gut aus“ des Prototyps ein falsch-positiv. Bei reiner Formbewertung oder einmaligen Ausstellungsteilen kann darauf verzichtet werden, aber in der Zeichnung oder im Übergabeschein muss „kein serienrepräsentatives Teil“ vermerkt werden, um Fehlinterpretationen stromabwärts zu vermeiden.
Braucht ein Montageprototyp Bezüge?
Ja. Bei Prototypen ohne Bezugsfläche, Positionierstifte und Bohrungsbezüge treten Montageprobleme oft erst in der Serie auf. Es wird empfohlen, in der Zeichnung Bezugsflächen, Positionierstifte, kritische Bohrungspositionen und Passungsspiele klar anzugeben und bei Bedarf mit 3D-Scan die Abweichung zwischen Ist-Teil und Datensatz zu überprüfen. Ein Prototyp mit unklaren Bezügen kann selbst bei reibungsloser Montage nicht als Freigabegrundlage für die Serie dienen.
Welche Positionen sind bei der Prototypenabnahme zu prüfen, und müssen sie im Angebot stehen?
Ja. Übliche Abnahmepositionen umfassen kritische Maße, Bohrungspositionen, Passungsspiele, Aussehen und Oberflächenzustand, Funktionsmontagetest. Das Prüfmittel wird je Position gewählt: Messschieber/Lehrdorn für übliche Maße, Koordinatenmessgerät oder optischer Scan für Form- und Lage sowie komplexe Konturen, Funktionsmontage zur Verifikation der Passung. Was vollgeprüft und was stichprobenartig geprüft wird, sollte im Angebot oder in der technischen Vereinbarung festgelegt werden; sonst fällt der Abnahmestreit auf die Standardvorgaben des Lieferanten zurück.
Key takeaways
- Der erste Verwendungszweck des Prototyps bestimmt den Prozess: Zur Validierung von Montage und Struktur bevorzugt man den Weg, der mit realer Wandstärke und realer Materialsteifigkeit gefertigt werden kann; nur zur Validierung von Form und Haptik kommt ein kostengünstiges Schnellverfahren in Frage.
- Bei Prototypen dürfen Serientoleranzen nicht einfach übernommen werden. Prototypentoleranzen werden nach dem "Validierungsziel" geschrieben, Serientoleranzen nach der "Montagefunktion"; beides zu vermischen treibt gleichzeitig die Angebotspreise hoch und verdeckt echte Probleme.
- Werte wie Wandstärke, Radien und Entformungsschräge, die für die Serie gelten, müssen bereits am Prototyp in Serienrichtung angelegt werden; eine Strukturänderung am Prototyp bedeutet meist, dass Werkzeug, Prüfvorrichtung und Montagevorrichtung gemeinsam geändert werden müssen.
- Montageprototypen müssen einen Bezug tragen: Positionierstifte, Bezugsflächen und Bohrungspositionen in einem Zug sauber ausführen, sonst passt der Prototyp, aber die Serie nicht, und das Problem wird bis in die teuerste Phase verschoben.
- Bei der Prototypenabnahme muss klar geschrieben sein, was geprüft wird, womit geprüft wird und wie das Kriterium lautet; nur "Maße in Ordnung" zu schreiben ist wie nichts zu schreiben. Optisches Scannen plus Messschieber/Lehrdorn für die kritischen Maße reicht in der Regel aus.



