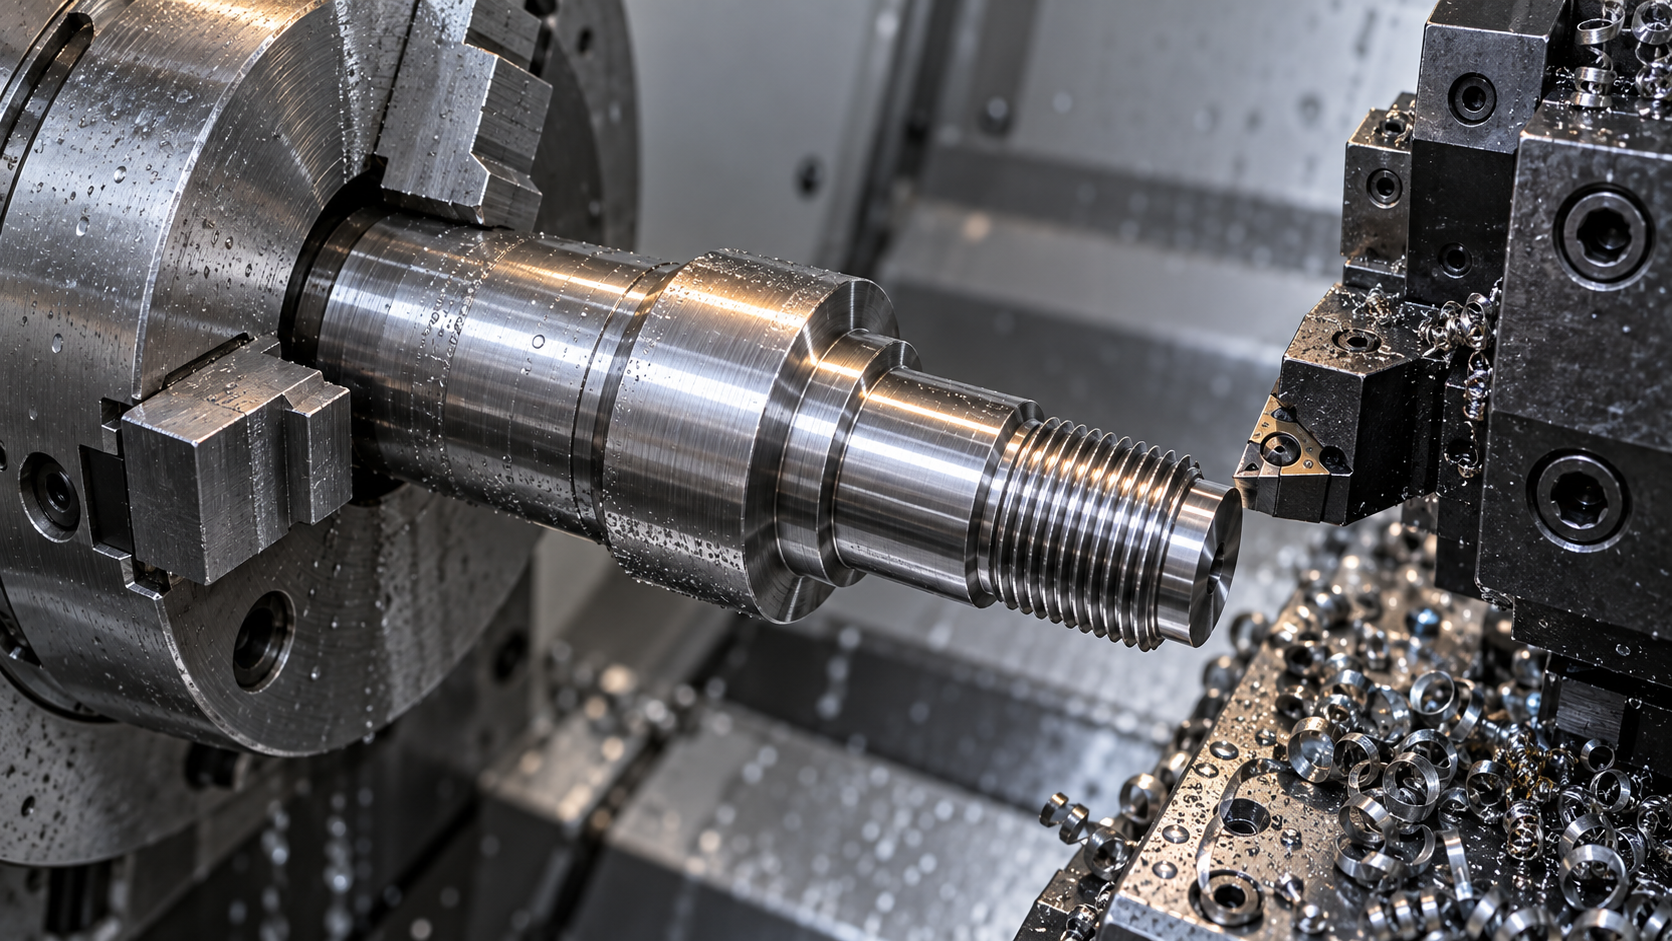
Was CNC-Drehen eigentlich löst: die einstufige Formgebung von Rotationskörpern
- Merkmalfläche betrachten: Außenkreis, Stirnfläche, Innenbohrung, Konusfläche, Gewinde, Ringnut – das ist das Heimspiel des Drehens. Planflächen, Passfedernuten, seitliche Senkungen und unregelmäßige Kavitäten gehören zum Fräsen.
- Prüfen, ob eine zweite Aufspannung nötig ist: Wenn das Teil „eine Planfläche auf der Welle + eine exzentrische Bohrung am Wellenende“ ist, kann die Koaxialität nach dem Drehen und einem erneuten Umspannen auf der Fräsmaschine von 0,02 auf über 0,05 fallen. Hier zeigt sich der Wert des Dreh-Fräsens durch die Reduzierung der Aufspannungen.
- Stückzahl und Form betrachten: Einzelstücke, ungewöhnliche Formen, innere Kühlkanäle – 3D-Druck oder Handmuster-Abformung können schneller sein; erst wenn wirklich Rotationsflächenpräzision gefordert ist und es um einige bis einige Dutzend Stück geht, ist CNC-Drehen gerechtfertigt.
Drehen oder Dreh-Fräsen: Zuerst schauen, auf welcher Fläche das Merkmal liegt
Bei derselben Rotationskörper-Zeichnung kommt es häufig vor, dass sich die Angebote verdoppeln. Die Ursache liegt oft nicht im Material oder der Toleranz, sondern darin, „auf welcher Fläche diese Merkmale liegen“. Um zu entscheiden, ob gedreht, gefräst oder drehgefräst wird, muss man nicht zuerst Maschinentypen auswendig lernen, sondern die Merkmale auf der Zeichnung zunächst nach Position klassifizieren.
Rotationsflächen, Stirnflächen, Außengewinde, Innenbohrungen – diese um die Hauptspindelachse liegenden Merkmale sind das natürliche Terrain des CNC-Drehens. Das Werkstück dreht sich, das Werkzeug fährt geradlinig zu, ein Schnitt formt eine Rotationsfläche ohne Ansatzspuren, und die Rundheit bleibt leicht stabil. Solange der Hauptkörper des Teils ein Rotationskörper ist, ist das Drehen in der Regel der erste und kostengünstigste Arbeitsgang.
Problematisch ist die andere Merkmalsgruppe: seitliche Planflächen, exzentrische Bohrungen im Flansch, quer zur Achse verlaufende Kreuzbohrungen, außenliegende Passfedernuten. Sie liegen nicht auf Rotationsflächen und können auf der Drehmaschine mit Einzelpunktwerkzeug nicht geformt werden. Traditionell wird umgespannt und auf der Fräsmaschine bearbeitet, oder es werden Exzenter-Vorrichtungen gebaut, damit die Drehmaschine es „notdürftig“ bearbeitet. Eine zweite Aufspannung bedeutet erneutes Ausrichten, und Koaxialität sowie Positionstoleranz erhalten eine weitere Fehlerübertragungsschicht. Eine gängige Praxis in der Branche ist: Sobald mehr als zwei oder drei seitliche Merkmale vorhanden sind oder Positionstoleranzen zur Hauptspindel gefordert sind, direkt Fräsen oder Dreh-Fräsen einzuplanen, statt auf der Drehmaschine zu improvisieren.
Eine Entscheidungstabelle: Die Merkmalsposition bestimmt die Arbeitsgangzuordnung
Ordnet man Merkmale und Arbeitsgänge einander zu, wird die Abwägung klar:
- Außenkreis, Stirnfläche, Konusfläche, Innenbohrung, Außen-/Innengewinde – mit CNC-Drehen in einer Aufspannung fertigbar, kein zusätzlicher Arbeitsgang nötig.
- Seitliche Planflächen, Passfedernuten, exzentrische Flanschbohrungen – ins Fräsen legen oder mit der C-Achse/angetriebenem Werkzeugrevolver des Dreh-Fräsens in einer Aufspannung fertigen.
- Kreuzbohrungen quer zur Achse, kleine radiale Bohrungen – Dreh-Fräsen erspart die zweite Aufspannung; bei geringer Anzahl und lockerer Position kann auch erst gedreht und dann gebohrt werden.
- Nicht-rotationsförmige Konturen (unregelmäßige Außenkontur, dünne Scheiben) – direkt Fräsen, 3D-Druck oder Blechbearbeitung, nicht das Drehen anwenden.
Der Wert des Dreh-Fräsens in einem Satz: Merkmale, die ursprünglich zwei oder drei Aufspannungen benötigen, in einer Aufspannung fertigzustellen. Weniger Aufspannungen bedeuten weniger kumulierte Fehler, und Koaxialität sowie Positionstoleranz sind leichter einzuhalten. Es dient nicht dazu, mit Achsenanzahl oder Rundtisch anzugeben. Wenn alle kritischen Merkmale auf der Zeichnung auf Rotationsflächen liegen, macht ein Fünf-Achsen-Dreh-Fräszentrum einfache Teile nur teurer. Umgekehrt sind bei vielen seitlichen Merkmalen und strenger Positionstoleranz die durch weniger Aufspannungen eingesparte Ausrichtzeit und Ausschussquote oft mehr wert als die Maschinenstundensätze.
Gängige CNC-Drehoperationen: Welchen Merkmalen auf der Zeichnung die 10 Bewegungsarten entsprechen
- Außenlängsdrehen: entlang der längsten Außenkonturlinie, von der Stirnfläche bis zur Schulter. Mit dem Außendrehmeißel bestimmen radiale Schnitttiefe und Vorschub die Oberflächenrauheit; bei großem Längen-Durchmesser-Verhältnis ist das Zurückfedern des Werkzeugs am deutlichsten.
- Plandrehen: entlang einer zur Achse senkrechten Fläche. Die Stirnfläche ist der Bezug für alle nachfolgenden Längenmaße; ist die Stirnfläche uneben, wird alles danach schief.
- Einstechen: plötzlich schmaler werdende Breitenabschnitte auf der Zeichnung, meist Freistiche, Sicherungsringnuten, O-Ring-Nuten. Einstechmeißel haben geringe Steifigkeit; bei einem Verhältnis von Nutbreite zu Nuttiefe über 3:1 kommt es leicht zu Ratterschwingungen.
- Abstechen: die zur Achse senkrechte Linie am Ende des Stangenmaterials, die das Teil vom Material trennt. Abstechmeißel sind am dünnsten, der Vorschub muss langsam sein.
- Gewindeschneiden: Linien, die mit M, Tr, G oder Gewindeprofilwinkel bezeichnet sind. Der Gewindemeißel muss mehrfach fahren; Steigung und Gewindetiefe bestimmen die Anzahl der Schnitte, Feingewinde neigt eher zum Verlaufen als Regelgewinde.
- Ausbohren: Maßlinien der Innenbohrung. Je länger der Ausleger des Bohrstangens, desto geringer die Steifigkeit; bei einem Tiefen-Durchmesser-Verhältnis über 4:1 wird die Bohrungsmündung leicht zu groß und der Bohrungsgrund zu klein.
- Reiben: Wenn die Innenbohrung mit H7-, H8-Genauigkeit bezeichnet ist, muss nach dem Drehen oft mit der Reibahle nachgeglättet werden; es ist ein Schlichtverfahren.
- Rändeln: In der Zeichnung sind Kreuz- oder Geradrändel-Symbole vorhanden, sie dienen der Rutschsicherheit von Griffen. Nach dem Rändeln vergrößert sich der Außendurchmesser, daher muss Aufmaß eingeplant werden.
- Formdrehen: Kreisbogen-, Kegel- und Kugelkonturen werden mit Formstahl oder CNC-Interpolation in einem Zug gefahren; der Werkzeugschneidenradius muss zur Kontur passen.
- Bohren: Axiale Bohrungen wie Zentrierbohrungen und Ölbohrungen können auf der Drehmaschine mit Reitstock oder Revolverbohrer gefertigt werden; exzentrische Bohrungen erfordern eine spezielle Vorrichtung.
Spannen und Bezug: der am meisten unterschätzte Schritt beim CNC-Drehen
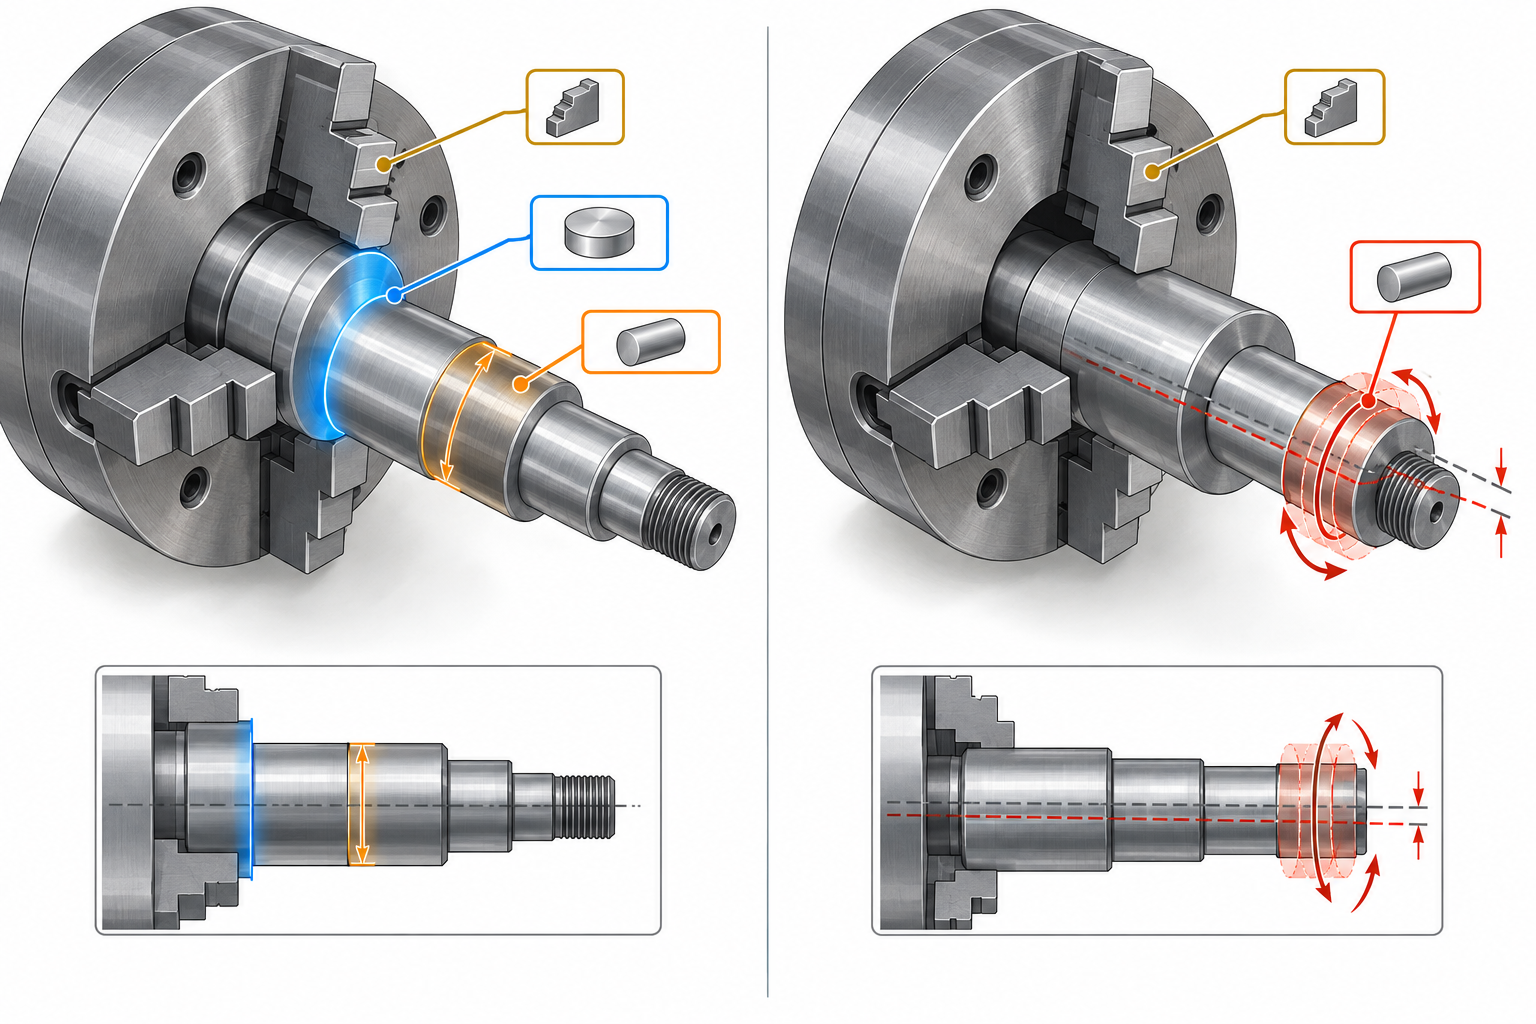
Koaxialität und Planflächenrechtwinkligkeit auf der Zeichnung werden letztlich durch Backen und Bezugsfläche eingelöst. Beim gleichen CNC-Drehen können einmaliges Spannen und zweimaliges Spannen mit Umspannen um eine Größenordnung unterschiedliche Koaxialität ergeben. Um zu beurteilen, ob eine Rotationskörper-Zeichnung gut fertigbar ist, fragt man zuerst: Wo liegt der Bezug, wie oft muss gespannt werden.
Anwendungsgrenzen der gängigen Spannmethoden
Das Dreibackenfutter ist universell, hat große Spannkraft, aber schlechte Wiederholpositionierung; der Rundlauf liegt oft im Bereich 0,02–0,05 mm, geeignet für Schruppen und Außendurchmesser allgemeiner Genauigkeit. Weiche Backen werden passend zum Werkstück innen ausgedreht, die Positioniergenauigkeit steigt eine Stufe, häufig für Schlichten und zur Konsistenz beim Zweitspannen. Spannzangen (Collets) spannen gleichmäßig, haben geringen Rundlauf und sind die effiziente Wahl für schlanke Wellen und kleine Durchmesser, aber der Spannbereich ist eng – eine Spannzange entspricht einem Durchmesserabschnitt.
Zur Innenbohrungs-Positionierung dient ein Dorn (Aufspanndorn): Zuerst wird die Bezugs-Innenbohrung gefertigt, dann wird der Dorn aufgesteckt und der Außendurchmesser gedreht; so wird der Innenbohrungsbezug auf den Außendurchmesser übertragen – ein übliches Verfahren bei hohen Koaxialitätsanforderungen. Stirnseitiger Antrieb (Stirnmitnehmer) eignet sich für Wellen, die in einer Aufspannung über die ganze Länge gedreht werden, und spart das Umspannen. Werkstücke mit großem Längen-Durchmesser-Verhältnis müssen auf eine Lünette oder eine mitlaufende Lünette: Die feste Lünette stützt den statischen Abschnitt, die mitlaufende Lünette folgt dem Werkzeug und stützt den Schnittpunkt – das ist der Schlüssel zur Kontrolle von Werkzeugausweichen und Konizität.
Umspannen für die andere Seite: Wie sich Fehler bei der Bezugsübertragung summieren
Typische Situation: Eine Stufenwelle wird an einem Ende gespannt und gedreht, dann gelöst, umgespannt und das andere Ende gespannt, um den restlichen Außendurchmesser zu drehen. Die radiale Positionierbasis der beiden Aufspannungen ist unterschiedlich; Futterrundlauf, Spannverformung und Stirnflächenanlagefehler summieren sich auf die Koaxialität. Ist die Bezugsfläche der ersten Aufspannung selbst uneben, ist die Achse der zweiten Aufspannung schief. Das Ergebnis zeigt sich oft als Koaxialitätsüberschreitung der Außendurchmesser an beiden Enden und deutlicher Schlag an der mittleren Stufe.
Die Gegenmaßnahmen sind sehr praktisch: Kritische Rotationsflächen, die in einer Aufspannung fertigbar sind, möglichst in einem Zug fertigen; muss umgespannt werden, wird bei der ersten Aufspannung gleichzeitig eine wiederverwendbare Positionierbasis gefertigt (z. B. ein geschlichteter Außendurchmesser oder eine Innenbohrung), und bei der zweiten Aufspannung wird mit Dorn oder weichen Backen auf dieser Basis positioniert; kritische Passflächen erhalten Schlichtaufmaß und werden nach dem Umspannen einheitlich geschlichtet. Den „Bezug“ in die Zeichnung oder den Arbeitsplan zu schreiben, ist weniger Aufwand als nachträgliches Nacharbeiten.
Längen-Durchmesser-Verhältnis: ein gängiges Kriterium für die Spannplanung
Gängige Erfahrung in der Branche: Bei einem Überhang-Längen-Durchmesser-Verhältnis (Überhanglänge / Durchmesser) bis etwa 3-fach ist Spannen im normalen Futter meist unproblematisch; bei 4–6-fach steigt das Risiko von Werkzeugausweichen und Konizität deutlich, meist sind feste oder mitlaufende Lünette nötig; über 6–8-fach braucht es in den meisten Fällen eine mitlaufende Lünette mit kleiner Schnitttiefe und niedrigem Vorschub oder eine andere Prozessroute. Dies sind nur Größenordnungen zur leichteren Beurteilung; im konkreten Fall ist nach Zeichnungstoleranz, Materialsteifigkeit, Maschine und Werkzeug zu entscheiden – keine zugesicherten Werte.
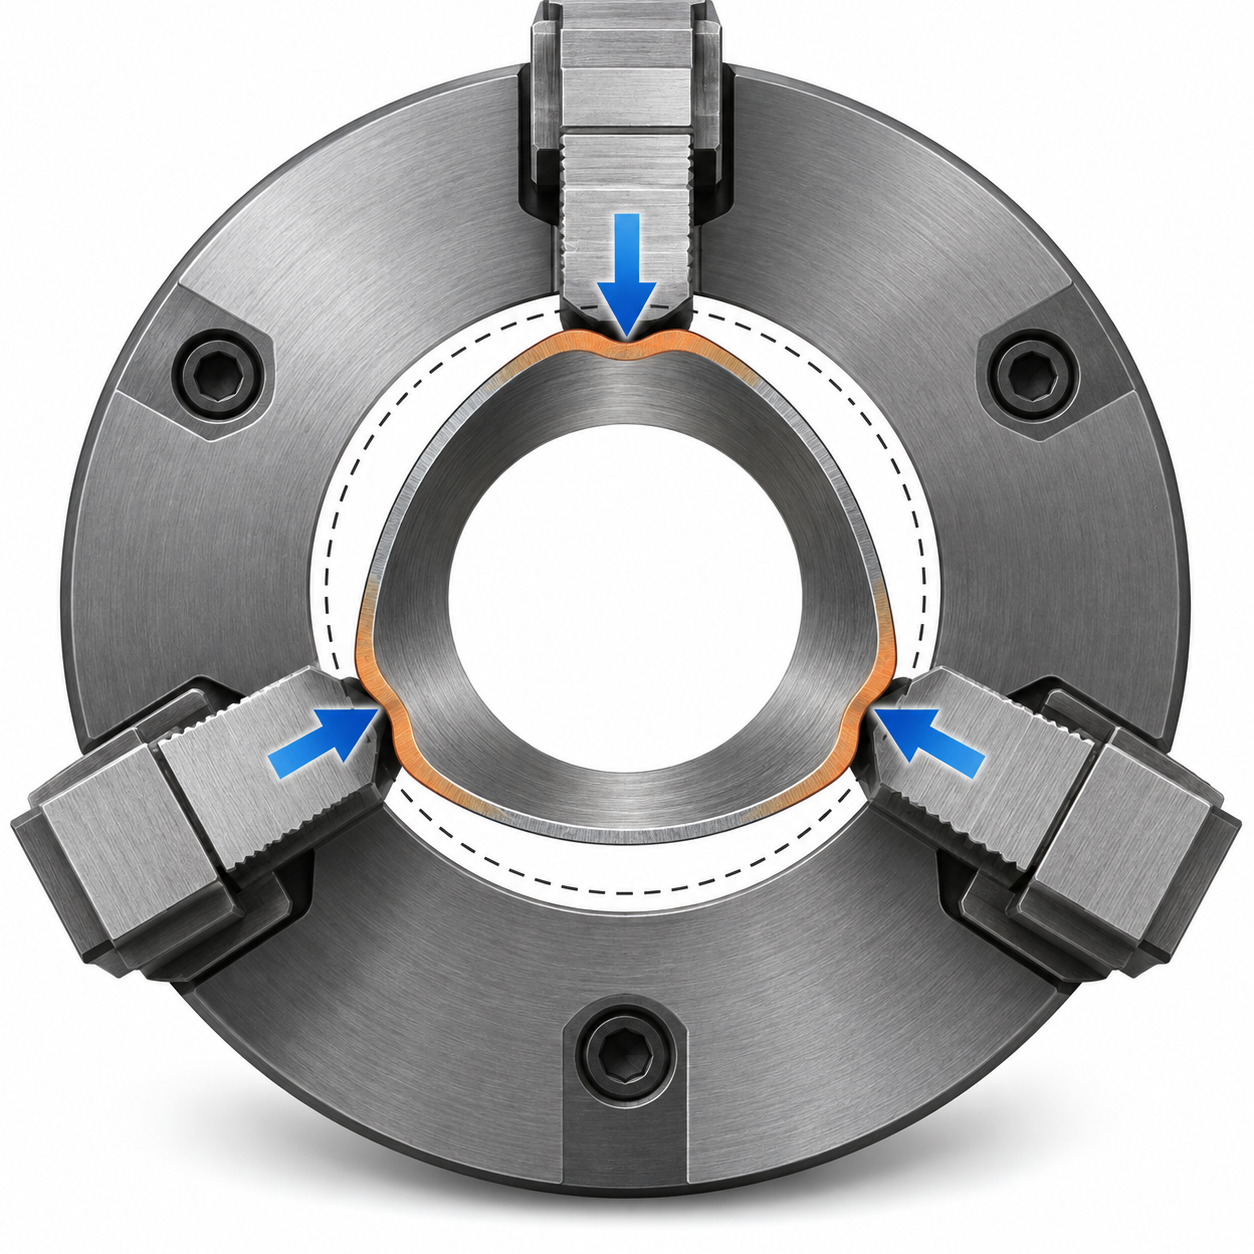
Bei dünnwandigen Teilen ist es umgekehrt zu betrachten: Die Spannkraft selbst verformt das Werkstück, nach dem Lösen federt es zurück. Hier sind axiales Spannen, größere Kontaktfläche und sequenzielles leichtes Spannen oft wirksamer als einfach die Spannkraft zu erhöhen. Ist die Spannplanung festgelegt, ist zu einem großen Teil entschieden, ob CNC-Drehen stabil reproduzierbar ist.
Freistich, Gewindeauslauf und Bohrungsgrund: Ohne Zeichnungsangabe nicht reproduzierbar
Außen-Freistich: Breite und Tiefe entscheiden, ob das Werkzeug „durchkommt“
Gewindeauslauf: Ohne Angabe lässt sich nicht bis zum Grund einschrauben
Bohrungsgrund: Rundungsradius und Überlaufraum
Stirnfase und Überlaufnut: Montageführung und Werkzeugfreiraum
Werkstoff, Toleranz und Oberflächenrauheit: die drei Randbedingungen der CNC-Drehbarkeit
Bei derselben Zeichnung spalten sich Angebot und Ausbeute deutlich, wenn Werkstoff, Toleranzfeld und Rauheitsanforderung wechseln. Diese drei sind keine gleichrangigen Parameter, sondern einander bedingende Randbedingungen: Der Werkstoff bestimmt, wie der Span bricht und wie lange das Werkzeug schneidet; das Toleranzfeld bestimmt, ob geschlichtet oder geschliffen werden muss; die Rauheit ist oft die Anforderung, die beiläufig zu streng geschrieben und am ehesten hinterfragt wird. Um zu beurteilen, ob CNC-Drehen machbar und sinnvoll ist, betrachtet man die drei zunächst getrennt.
Der Werkstoff bestimmt Spanform und Werkzeugstandzeit
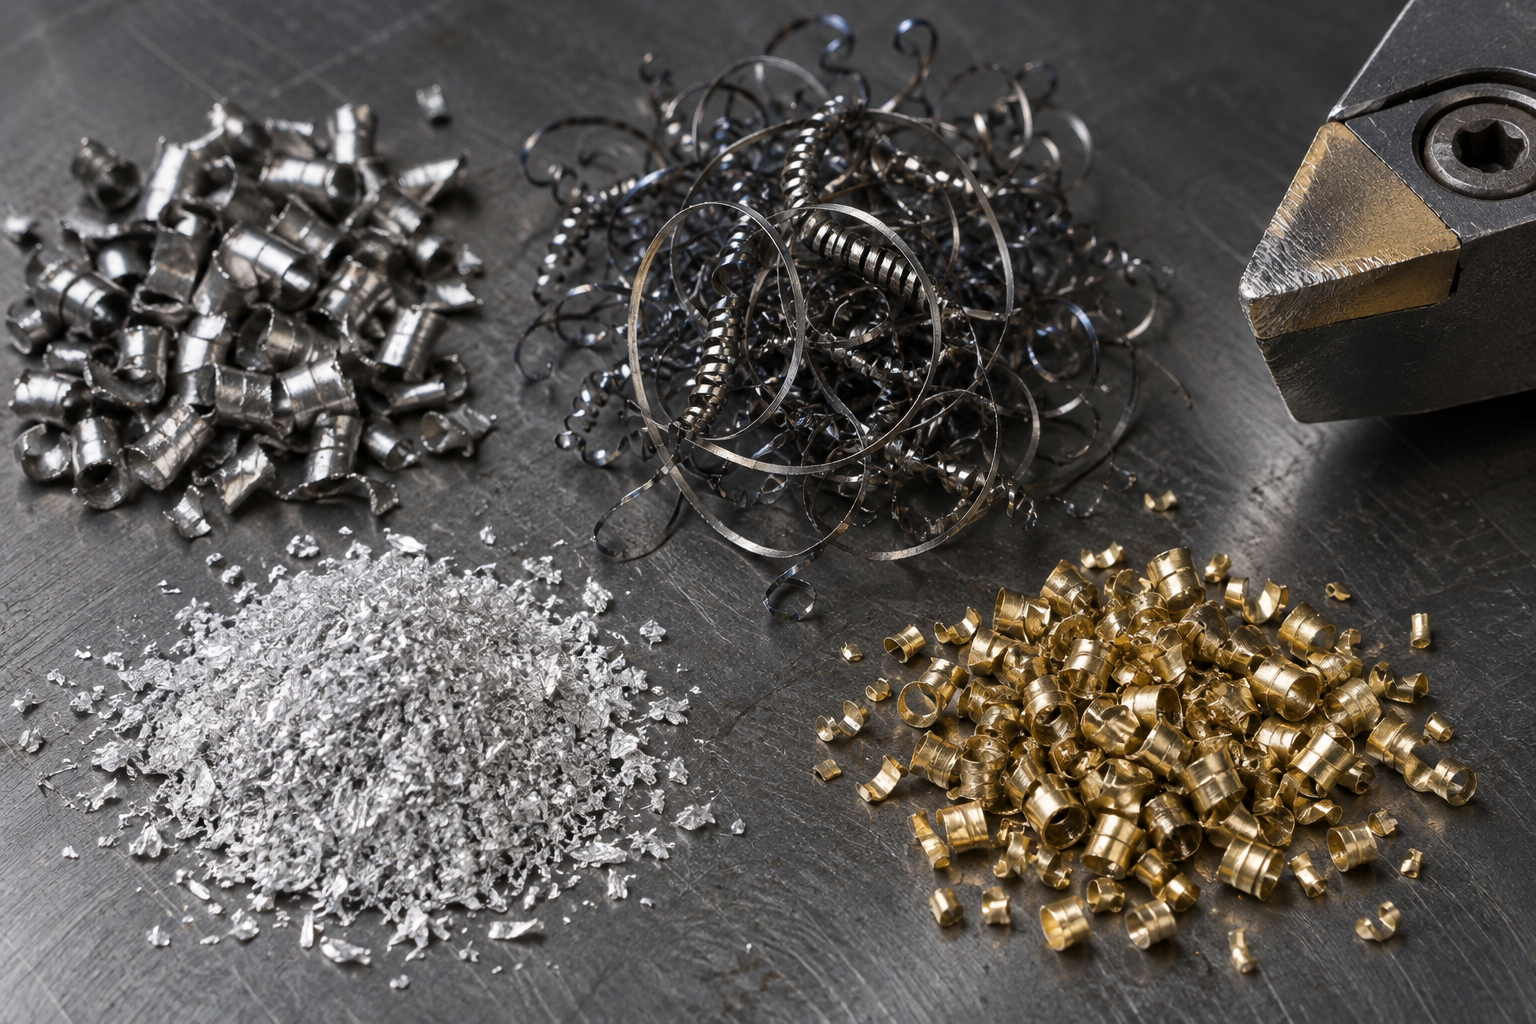
Automatenstahl (z. B. 12L14, 1215) lässt sich am besten drehen: kurze, leicht brechende Späne, keine Spänewicklung um das Werkzeug, leicht feine Oberflächen; normaler Kohlenstoff- und legierter Stahl ist etwas zäher und erfordert passende Drehzahl und Vorschub, um den Span zu brechen. Edelstahl ist eine andere Kategorie: 304/316 verfestigt deutlich; bei zu kleiner Schnitttiefe streicht das Werkzeug über die verfestigte Schicht, die Schneide verschleißt schnell, die Oberfläche glänzt, aber die Maße beginnen zu driften. Üblich ist ein ausreichender Vorschub pro Umdrehung, damit die Schneide unter der verfestigten Schicht schneidet statt leicht darüber zu streichen.
Aluminium (6061, 7075) lässt sich leicht und schnell drehen, neigt aber zum Kleben und zur Aufbauschneide; beim Schlichten wird die Oberfläche dadurch schlechter, dem begegnet man mit hoher Drehzahl, großem Spanwinkel und Kühlschmierstoff. Messing spannt kurz und bröckelig und ist relativ unkompliziert. Titanlegierungen leiten Wärme schlecht, die Wärme konzentriert sich an der Schneidenspitze, die Schnittgeschwindigkeit muss deutlich gesenkt werden, sonst verbrennt die Schneide; technische Kunststoffe (POM, PEEK, Nylon) haben geringe Schnittkräfte, verformen sich aber bei etwas größerer Spannkraft und neigen zu Graten und fadenförmigem, sich wickelndem Span. Diese Unterschiede schlagen direkt auf das Angebot durch – bei gleichen Merkmalen wirkt ein Werkstoffwechsel oft stärker als ein Maschinenwechsel.
Toleranzfeld und Rauheit sind zwei Seiten einer Sache
Maßtoleranz und Oberflächenrauheit sind beim Drehen stark gekoppelt. Beim üblichen Außendrehen sind in der Branche IT8–IT9 erreichbar; um stabil IT7 oder enger zu erreichen, ist meist Schlichten, kleinere Schnitttiefe, Kontrolle des Schneideneckenradius oder gleich Schleifaufmaß nötig. Bei der Rauheit gilt dasselbe: Übliches Drehen liegt oft bei Ra3,2, unter guten Bedingungen bei Ra1,6; darunter, Ra0,8 und Ra0,4, erfordert meist Schlichten, Schleifen oder Rollieren – Kosten und Prozessroute unterscheiden sich.
Wenn in der Zeichnung auch Nicht-Passflächen mit Ra1,6 angegeben sind, ist das oft nur Gewohnheit, kein Funktionserfordernis. Sichtbare, aber nicht kontaktierende Flächen von Ra1,6 auf Ra3,2 zu lockern, spart oft einen Schlicht- oder Polierschritt, ohne die Montage zu beeinflussen. Wirklich enger zu fassen sind Passflächen, Dichtflächen und Gleitflächen. Die Beurteilung ist einfach: Man frage „Welches Teil berührt diese Fläche, wodurch wird die Passung sichergestellt“ – lässt sich das nicht beantworten, kann die Rauheit meist gelockert werden.
Längen-Durchmesser-Verhältnis, dünne Wandungen und unterbrochene Schnittführung: die drei typischen Versagensursachen beim CNC-Drehen
Zu großes Längen-Durchmesser-Verhältnis: Werkzeugausweichen, Konizität und Maßdrift
Dünnwandige Teile: Woher Verformung durch Spannen und Rattermarken kommen
Unterbrochener Schnitt: Standzeit der Schneidenspitze und Maßhaltigkeit unter Stoßbelastung
Was vor der Angebotsabgabe für CNC-Drehteile auf der Zeichnung zuerst geklärt werden sollte
Häufige Fragen
Die folgenden Fragen stammen alle aus den konkreten Beurteilungspunkten des vorstehenden Textes: Spannbezug, Freistichbemaßung, Abwägung zwischen Toleranz und Rauheit, Versagensursachen bei Längen-Durchmesser-Verhältnis und dünner Wandstärke. Die Antworten geben überprüfbare Kriterien, keine zugesicherten Werte.
Warum unterscheidet sich der Preis für dieselbe Zeichnung eines Rotationskörpers so stark, wenn die Spannmethode gewechselt wird?
Weil die Anzahl der Aufspannungen direkt die Arbeitszeit und die Prüfmittel bestimmt. In einer Aufspannung lassen sich Außendurchmesser, Stirnseite und Innenbohrung gleichzeitig drehen, die Koaxialität wird durch die Maschine selbst gewährleistet; beim Umspannen für die andere Seite muss neu ausgerichtet werden, die Koaxialität wird zur Überlagerung zweier Bezüge, und oft kommt noch ein Arbeitsgang zum Messuhr-Ausrichten oder Drehen weicher Backen hinzu. Der Preisunterschied resultiert vor allem aus der Anzahl der Aufspannungen, der Notwendigkeit eines Dorns oder einer Lünette und den damit verbundenen zusätzlichen Prüfschritten, nicht allein aus den Materialkosten.
Kann der Facharbeiter Freistich und Gewindeauslauf selbst festlegen, wenn sie nicht bemaßt sind?
Er kann, aber was er festlegt, sind seine gewohnten Werte, die nicht unbedingt zum Gegenstück passen. Breite und Tiefe des Freistichs sowie die Länge des Gewindeauslaufs entscheiden darüber, ob das Gewinde ganz eingedreht werden kann und ob es beim Zusammenbau zum Anschlag kommt. Es wird empfohlen, auf der Zeichnung Nutbreite, Nutgrundradius und Auslaufart (z. B. Auslauf nach GB/T 3) anzugeben und gemeinsam mit den Überschneidungsverhältnissen zum Gegenstück zu betrachten. Keine Angabe bedeutet, die Reproduzierbarkeit dem Zufall zu überlassen.
Lässt sich wirklich Kosten sparen, wenn man die Oberflächenrauheit nicht passender Flächen von Ra1,6 auf Ra3,2 lockert?
In der Regel ja. Eine feinere Rauheit bedeutet oft kleineren Vorschub, geringere Schnitttiefe, manchmal auch Werkzeugwechsel oder einen zusätzlichen Schlicht- oder Schleifarbeitsgang, was Arbeitszeit und Werkzeugverbrauch erhöht. Voraussetzung ist, dass die Fläche tatsächlich nicht an Passung, Dichtung oder Gleitvorgang beteiligt ist. Beurteilungskriterium ist, ob sie eine Passungstoleranz hat, ob ein Dichtring oder O-Ring anliegt, ob eine optische Anforderung besteht. In der Branche üblich ist Passfläche Ra0,8–1,6, Nichtpassfläche Ra3,2–6,3, im konkreten Fall anhand der Zeichnung und der tatsächlichen Bearbeitung zu bestätigen.
Ab welchem Längen-Durchmesser-Verhältnis sollte man eine Lünette oder einen Mitlaufkegel in Betracht ziehen?
Es gibt keine pauschale Zahl; die in der Branche übliche Erfahrung ist, dass ab einem Längen-Durchmesser-Verhältnis von über 4–5 das Werkzeugausweichen und die Konizität deutlich werden und ab über 8–10 üblicherweise eine Lünette, ein Mitlaufkegel oder eine Reitstockkörnerspitze zur Unterstützung erforderlich sind. Das eigentliche Kriterium sind die Steifigkeit des Teils, die Schnittkraft des Materials und das geforderte Toleranzfeld: Bei gleichem Längen-Durchmesser-Verhältnis verhalten sich eine schlanke Aluminiumwelle und eine schlanke Edelstahlwelle völlig unterschiedlich. Es wird empfohlen, auf der Zeichnung Toleranz und Bezug der kritischen Abschnitte anzugeben und die Stützvariante den Prozessverantwortlichen entscheiden zu lassen.
Ist die Maßdrift nach dem Drehen dünnwandiger rohrförmiger Teile ein Maschinen- oder ein Prozessproblem?
In den meisten Fällen wirken Spannverformung und Schnittwärme zusammen. Das radiale Spannen des Dreibackenfutters lässt dünnwandige Teile im gespannten Zustand rund werden und nach dem Lösen zurückfedern; je nach Messzeitpunkt fällt das Ergebnis unterschiedlich aus. Übliche Gegenmaßnahmen sind der Wechsel zu weichen Backen, Vergrößerung der Kontaktfläche, Verringerung der Spannkraft oder Umstellung auf axiales Anpressen; gleichzeitig die Schnittwärme kontrollieren und Schruppen und Schlichten trennen. Wenn die Zeichnung es zulässt, kann auch zunächst Aufmaß gelassen und nach dem Lösen geschlichtet werden. Solche Probleme sind gemeinsam mit den Prozessverantwortlichen unter Berücksichtigung des Messzustands und des Bezugs zu klären.
Key takeaways
- Die Prozessobergrenze beim CNC-Drehen wird meist durch die Spannung bestimmt: Je mehr Flächen in einer Aufspannung bearbeitet werden können, desto stabiler sind Koaxialität und Planlauf der Stirnfläche; eine zweite Aufspannung ist der Einstiegspunkt für Fehler und Kosten.
- Freistiche, Gewindeausläufe und Bodenradien von Innenbohrungen – diese „nicht-funktionalen Details“ entscheiden darüber, ob das Werkzeug durchfahren kann. Wenn sie nicht in der Zeichnung angegeben sind, muss der Facharbeiter vor Ort entscheiden, und das Ergebnis ist nicht reproduzierbar.
- Längen-Durchmesser-Verhältnis, dünne Wandungen und unterbrochener Schnitt sind die drei typischen Fehlereintrittspunkte beim Drehen; gängige Erfahrungswerte der Branche dienen nur als Kriterium, konkrete Maße müssen anhand der Zeichnung und der tatsächlichen Maschine bestätigt werden.
- Oberflächenrauheit und Toleranz sind nicht je höher desto besser: Nicht-Passflächen von Ra1.6 auf Ra3.2 zu lockern, spart oft mehr Kosten als ein Materialwechsel.
- Reihenfolge der Zeichnungsprüfung vor der Angebotserstellung: Bezug und Spannung → kritische Toleranzfelder → Freistich und Gewinde → Material und Wärmebehandlung → Oberflächenbehandlung und Prüfung.



