
Sinkender Durchsatz bei gleicher Rezeptur: Warum verschleißen Schnecke und Zylinder eines Extruders?
Bei gleicher Rezeptur und Drehzahl sinkt der Durchsatz des Extruders allmählich, während der Schmelzedruck zu schwanken beginnt. In der Praxis wird dann häufig zunächst Schneckenverschleiß vermutet. Änderungen des Durchsatzes lassen sich jedoch nicht unmittelbar mit einem Schneckenausfall gleichsetzen. Auch eine instabile Beschickung, ein verstopftes Sieb, Feuchtigkeit im Rohstoff, eine fehlerhafte Temperaturregelung, Rezepturänderungen sowie Probleme am Getriebe oder an den Lagern können ähnliche Erscheinungen verursachen. Der richtige Ansatz besteht darin, zunächst den Prozesstrend zu bestätigen und anschließend den Passungszustand von Schnecke und Zylinder zu prüfen.
Schnecke und Zylinder arbeiten gemeinsam unter Bedingungen mit hoher Temperatur, hohem Druck, hohem Drehmoment, Reibung und korrosiven Gasen. Die Schnecke übernimmt Förderung, Aufschmelzen, Mischen, Entgasen, Verdichten und Homogenisieren; der Zylinder stellt die beheizte, drucktragende und führende Arbeitsfläche bereit. Durch Verschleiß der Schneckenstege verringern sich die Außenmaße der Schnecke. Durch Verschleiß der Zylinderinnenfläche oder der Auskleidung vergrößert sich der Bohrungsdurchmesser. Beide Veränderungen vergrößern das Betriebsspiel, sodass das Material unter Druck zurückströmt, die Fördereffizienz sinkt und die Stabilität der Plastifizierung abnimmt.
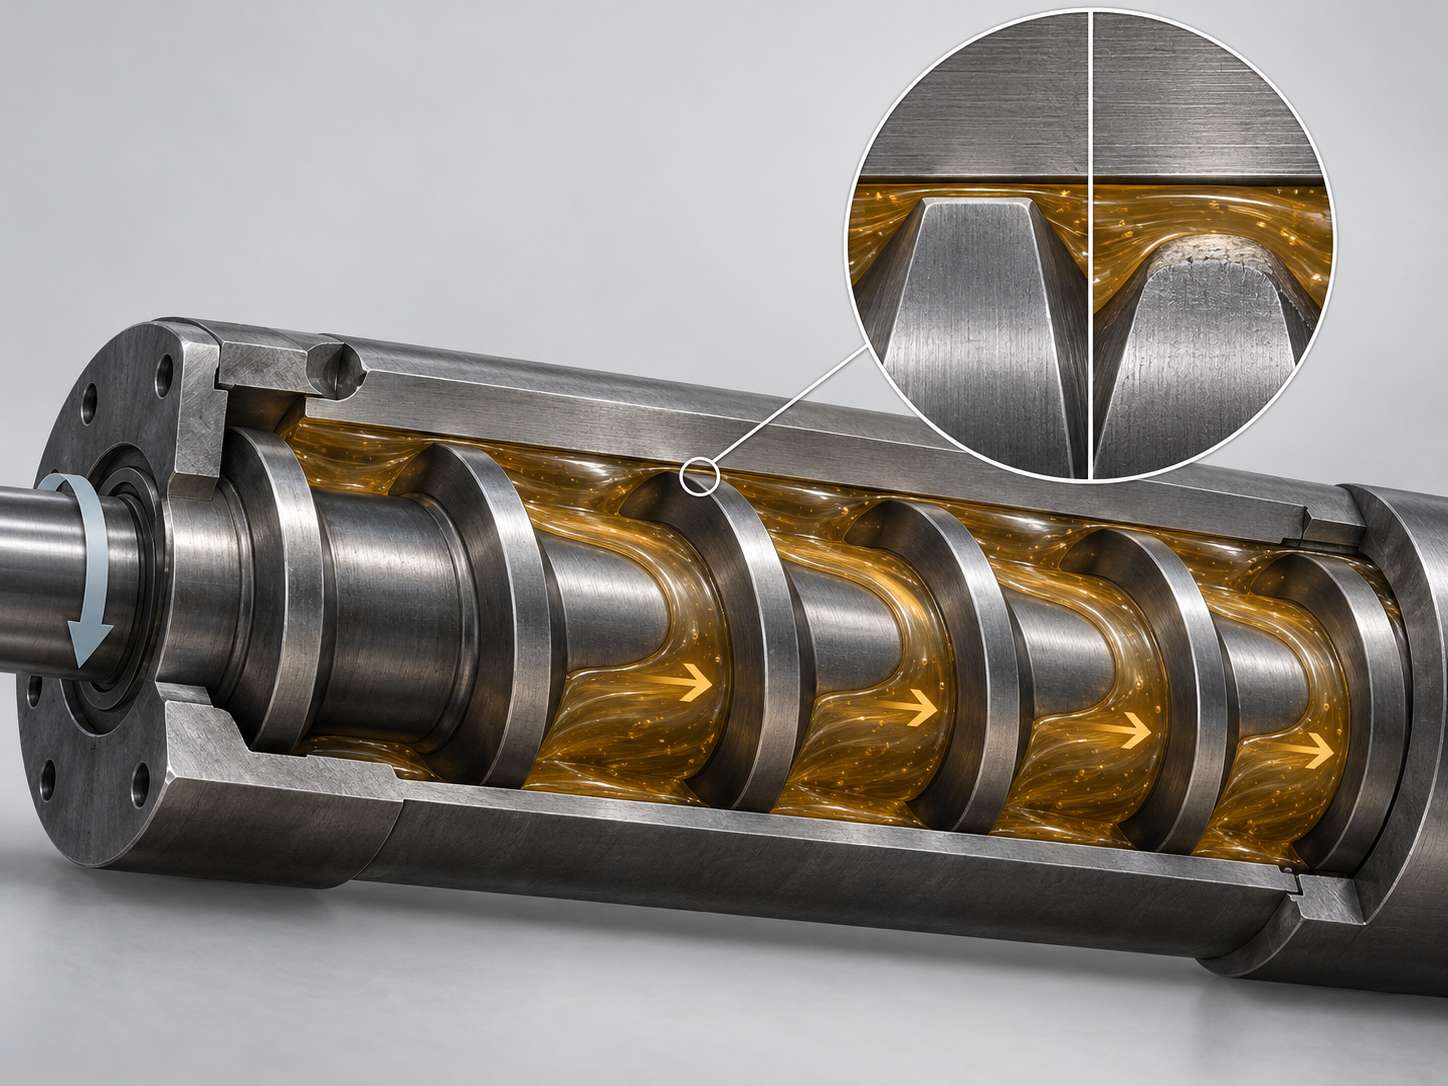
Schnecke und Zylinder des Extruders sind zusammenwirkende Bauteile und keine zwei voneinander unabhängigen Verschleißteile
Daher darf bei der Beurteilung des Extruderverschleißes nicht nur ein einzelner Außendurchmesser der Schnecke gemessen werden. Schneckenstege, Zylinderbohrung, lokales Spiel, Durchbiegung, Koaxialität und Montagebezug müssen in einem gemeinsamen Datensatz verglichen werden. Bei ineinandergreifenden Doppelschnecken wirken zusätzlich Trennkräfte und lokale Drücke, die eine Durchbiegung der Schnecken, eine lokale Druckbeanspruchung des Zylinders oder einen exzentrischen Kontakt verursachen können. In diesem Fall bedeutet ein „größer gewordenes Spiel“ nicht, dass ausschließlich die Schnecke beschädigt ist.
Vor Ort können zunächst Änderungen von Durchsatz, Schmelzedruck, Stromaufnahme oder Drehmoment, Schmelzetemperatur und Plastifizierungsbild dokumentiert werden. Nach dem Stillstand sind anschließend Schneckenstegkanten, Zylinderinnenwand, Riefen und ungewöhnliche Materialablagerungen zu prüfen. Abschließend müssen die Schneckenmaße an kritischen Querschnitten, die Zylinderbohrung, Rundheit, Koaxialität und das Montagespiel gemessen werden. Ausschussgrenzen verschiedener Anlagen dürfen nicht anhand einheitlicher Zahlenwerte festgelegt werden. Maßgeblich sind die Werkszeichnungen, das Anlagenmodell und die von beiden Seiten genehmigte Prüfspezifikation. Bei einigen Anlagen liegt das Verhältnis von Länge zu Durchmesser häufig etwa zwischen 15 und 30; dies dient jedoch nur als konstruktiver Hintergrund und ersetzt nicht die maßgeblichen Abmessungen des jeweiligen Maschinentyps.
Von den Prozesssignalen bis zur Maßprüfung: So wird der Verschleiß von Extruderschnecke und -zylinder diagnostiziert
Wenn bei gleicher Rezeptur und Drehzahl der Durchsatz des Extruders allmählich sinkt, der Schmelzedruck schwankt oder die Plastifizierung ungleichmäßig wird, kann nicht unmittelbar auf Schneckenverschleiß geschlossen werden. Das Betriebsspiel zwischen Schnecke und Zylinder kann sich durch Verschleiß der Schneckenstege, Verschleiß der Zylinderinnenwand, Durchbiegung, Exzentrizität oder eine fehlerhafte Montageausrichtung vergrößern. Auch eine instabile Beschickung, Feuchtigkeit im Rohstoff, ein verstopftes Sieb, eine fehlerhafte Temperaturregelung sowie Probleme am Getriebe oder an den Lagern können ähnliche Signale erzeugen.
Zunächst die Betriebssignale von Extruderschnecke und Zylinder erfassen
Während des Betriebs sollten gleichzeitig Durchsatz, Schmelzedruck, Strom oder Drehmoment, die Temperaturen in den einzelnen Zonen, die Schmelzetemperatur, das Plastifizierungsbild und ungewöhnliche Geräusche aufgezeichnet werden. Wenn sich Drehmoment und Druck synchron verändern, kann dies auf Förderwiderstand, den Schmelzzustand oder lokalen Kontakt hinweisen. Wenn der Durchsatz sinkt, obwohl Einzugsmenge, Temperatur und Druckregelung normal sind, ist ein vergrößertes Spiel eher als Ursache zu vermuten. Metallverunreinigungen, schwarze Punkte oder ungewöhnliche Partikel deuten dagegen auf abrasiven Verschleiß, Fressspuren oder Korrosionsprodukte hin. In diesem Fall sollten Proben aufbewahrt und die Rohstoffcharge zurückverfolgt werden.
Stillstandsinspektion und Maßprüfung getrennt durchführen
Bei der Demontage sind zunächst die Kanten der Schneckenstege, der Schneckenfuß, die Innenwand des Zylinders und die Bereiche mit hoher Scherung zu prüfen. Fressspuren, Lochfraß, lokal glänzende Kontaktspuren, Materialablagerungen und ungewöhnliche abrasive Partikel sind zu dokumentieren. Anschließend werden die Schneckenstegabmessungen an den relevanten Schneckenquerschnitten, der Zylinderbohrungsdurchmesser, Rundheit, Koaxialität, Schneckenbiegung und das Montagespiel gemessen. Bei der Messung müssen Bezug, Querschnitt und Messmethode eindeutig festgelegt werden; ein Schluss darf nicht allein anhand eines punktuell gemessenen Spiels oder des visuellen Erscheinungsbilds gezogen werden.
- Trend bestätigen: Durchsatz-, Druck-, Drehmoment- und Temperaturaufzeichnungen mit denen normaler Chargen vergleichen.
- Beweissicherung beim Stillstand: Schneckenstege, Zylinderinnenwand und Kontaktspuren fotografieren sowie Verunreinigungsproben aufbewahren.
- Äußere Einflussfaktoren ausschließen: Einzug, Feuchtegehalt, Filtersieb, Rezeptur, Schneckenkombination und Zustand der Antriebskomponenten überprüfen.
- Entscheidung treffen: Den Messbericht mit den Herstellerzeichnungen oder der von beiden Parteien genehmigten Prüfspezifikation abgleichen und beurteilen, ob ein Einzelteil ausgetauscht oder eine Bewertung des kompletten Satzes durchgeführt werden muss.
Besonders wichtig ist, dass ein größeres Spiel nicht automatisch bedeutet, dass nur die Schnecke beschädigt ist. Schnecke und Zylinder sind aufeinander abgestimmte Bauteile; lokaler Verschleiß, Verformung, Exzentrizität oder eine fehlerhafte Koaxialität können gleichermaßen Rückströmung und ungewöhnlichen Kontakt verursachen. Es gibt keinen einheitlichen Grenzwert für die Ausmusterung, der für alle Maschinentypen gilt. Maßgeblich sind letztlich die Gerätezeichnungen, die technischen Herstellerbedingungen und die Ergebnisse der Messungen vor Ort.
Welche Bereiche eines Doppelschneckenextruders verschleißen leichter
Bei einem Doppelschneckenextruder verschleißt nicht die gesamte Schnecke gleichmäßig. Die Bereiche für Einzug und Förderung, Aufschmelzen und Mischen, ineinandergreifende Hochscherung, Entgasung sowie Homogenisierung und Dosierung sollten hinsichtlich Materialzustand, Belastungsart und Kontaktspuren getrennt betrachtet werden. Ein größeres Spiel bedeutet ebenfalls nicht automatisch, dass nur die Schnecke beschädigt ist. Verschleiß an den Zylinderbuchsen, eine verbogene Schnecke, exzentrische Montage und mangelhafte Ausrichtung können ebenfalls lokalen Kontakt verursachen.
Einzugs- und Förderbereich: abrasiver Verschleiß durch Fremdkörper und Füllstoffe
Glasfasern, mineralische Füllstoffe, Pigmentagglomerate oder nicht aufgeschmolzene Fremdkörper können nach dem Eintritt in den Einzugsbereich zwischen Schneckenstegen und Zylinderinnenwand abrasiven Verschleiß verursachen. Dieser Bereich übernimmt außerdem die Feststoffförderung und die erste Verdichtung. Bei schwankender Beschickung oder eingeklemmten Fremdkörpern treten an den Kanten der Schneckenstege, am Zylindereinlass und am Übergang der Buchse leicht Fressspuren auf. Bei der Prüfung sind insbesondere lokale Kratzer, Metallspäne und Veränderungen der Stegbreite zu untersuchen, anstatt nur die Durchschnittsabmessungen der gesamten Schnecke zu betrachten.
Aufschmelz-, Misch- und Verzahnungsbereich: Überlagerung von hoher Scherung und Spreizkräften
Im Aufschmelz- und Mischbereich sind Scherung, Druck und Temperatur üblicherweise höher. Das Material in ineinandergreifenden Doppelschnecken erzeugt Spreizkräfte auf die Schnecken, wodurch diese einer Biegetendenz ausgesetzt werden und die Wahrscheinlichkeit eines lokalen Druckverschleißes am Zylinder steigt. Ein kleineres Spiel begünstigt Scherung und Mischung, kann jedoch auch Temperaturüberschreitungen, Drehmomentschwankungen und lokalen Kontakt verstärken. Bei ungewöhnlichen Geräuschen, instabiler Schmelzetemperatur oder Druckschwankungen sollten gleichzeitig Schneckenstege, Zylinderbohrungswand, axiales Spiel und Montageausrichtung überprüft werden.
Entgasungs- und Homogenisierungs-/Dosierbereich: Korrosion, Rückströmung und lokaler Verschleiß
Der Entgasungsbereich kann mit halogenhaltigen oder sauren Stoffen sowie mit flüchtigen Zersetzungsprodukten des Kunststoffs in Kontakt kommen. Das Korrosionsrisiko ist anhand der Rezeptur und des Temperaturverlaufs zu beurteilen. Im Homogenisierungs- und Dosierbereich zeigen sich dagegen eher unzureichender Druckaufbau, Materialrückströmung oder ungleichmäßige Plastifizierung. Diese Erscheinungen können jedoch auch durch gleichzeitigen Verschleiß von Schnecke und Zylinder verursacht werden. Bei der Instandhaltungsentscheidung sind die abschnittsbezogenen Prozessaufzeichnungen mit den bei der Demontage ermittelten Maßen abzugleichen: Zuerst den anomalen Bereich lokalisieren, anschließend Schneckenstege, Bohrungsdurchmesser, Rundheit, Koaxialität und Montagespiel messen. Der Austauschumfang darf nicht allein anhand einer einzelnen Verschleißspur festgelegt werden.
| Bereich | Hauptrisiken | Vorrangig zu prüfen |
|---|---|---|
| Beschickungs- und Förderabschnitt | Abrasiver Verschleiß durch Füllstoffe und Fremdkörper | Einlaufbuchse, Schneckenstegkanten, Kratzer |
| Aufschmelz-, Misch- und Eingriffsbereich | Hohe Scherung, Trennkräfte, lokaler Kontakt | Eingriffsspuren, Verformung, Ausrichtungszustand |
| Entgasungs- und Homogenisierungsabschnitt | Korrosion, Rückströmung, instabiler Druck | Bohrungswand, Schneckenstegabmessungen, Korrosionsflecken und Spalt |
Wie wählt man Werkstoffe für Extruderschnecke und -zylinder aus: Abwägung zwischen Verschleißfestigkeit, Korrosionsbeständigkeit und Zähigkeit
Die Werkstoffe von Extruderschnecke und -zylinder dürfen nicht ausschließlich nach Härte oder Werkstoffbezeichnung ausgewählt werden. Zunächst ist der Versagensmechanismus zu bestimmen: Glasfasern, mineralische Füllstoffe, Pigmentagglomerate und nicht aufgeschmolzene Fremdkörper können abrasiven Verschleiß verursachen; halogenhaltige oder saure Bestandteile sowie flüchtige Zersetzungsprodukte können das Korrosionsrisiko erhöhen; hohe Drehzahlen, große Drehmomente, kleine Spalte und lokale Materialverklemmungen stellen dagegen höhere Anforderungen an Torsionsfestigkeit und Zähigkeit.
Werkstoffe für Extruderschnecken: Zuerst feststellen, ob Verschleißfestigkeit oder Schlagzähigkeit Vorrang hat
Legierter Stahl oder nitrierter Stahl können für allgemeine Betriebsbedingungen als mögliche Lösungen dienen. Dabei sind insbesondere die Festigkeit des Grundwerkstoffs, die Torsionsfestigkeit, der Wärmebehandlungszustand und die Oberflächenhärtungsschicht zu prüfen. Für Rezepturen mit hohem Füllstoffanteil können verschleißfeste Stähle, hochverschleißfeste Legierungen oder lokale Härtungslösungen verglichen werden. Eine höhere Härte bedeutet jedoch nicht automatisch eine insgesamt bessere Leistung; sie kann zu geringerer Zähigkeit, unzureichender Schlagzähigkeit oder erhöhtem Bearbeitungsaufwand führen. Wenn die Anlage Stößen durch Fremdkörper, häufigem An- und Abfahren oder wechselnden Belastungen der Schneckenkombination ausgesetzt ist, müssen Torsionsfestigkeit und Zähigkeit gemeinsam mit der Verschleißfestigkeit bewertet werden.
Werkstoffe für Extruderzylinder: Buchsen und Oberflächenbehandlung müssen zum Material passen
Je nach Verschleißposition und Korrosionsgrad können für den Zylinder massive Legierungswerkstoffe, eine Nitrierbehandlung, andere Oberflächenhärtungsverfahren oder bimetallische verschleißfeste Buchsen verglichen werden. Eine Buchsenlösung ermöglicht eine gezielte Werkstoffauswahl für stark verschleißbeanspruchte Bereiche. Dabei müssen jedoch die Verbindung zwischen Buchse und Grundkörper, die Wärmeausdehnung, der Bohrungsdurchmesser, die Rundheit und die Koaxialität bestätigt werden. Bei einer Materialanfrage sollten Materialtyp, Füllstoffanteil, Temperaturverlauf, Drehzahl, Drehmoment, Scherfestigkeit und das Fremdkörperrisiko angegeben werden. Zudem sollte der Lieferant die empfohlene Lösung und deren Kosten erläutern. Die endgültige Werkstoffbezeichnung, Härte und Anforderungen an die Härtungsschicht sind anhand der Anlagenzeichnungen, Betriebsdaten und rückverfolgbaren Lieferantenberichten zu bestätigen; eine direkte Festlegung ohne Bezug zum Maschinentyp ist nicht zulässig.
| Abrasiver Verschleiß durch Glasfasern und mineralische Füllstoffe | Verschleißfester Stahl, verschleißfeste Legierung, lokale Härtung oder verschleißfeste Buchse | Verschleißfestigkeit, Zähigkeit des Grundwerkstoffs, Prüfung der Härtungsschicht oder der Buchse |
| Korrosive flüchtige Stoffe oder Materialzersetzung | Korrosionsbeständiges Legierungssystem, geeignete Oberflächenbehandlung | Korrosive Umgebung, Temperaturhistorie, Oberflächenbehandlungsverfahren und Anwendungsgrenzen |
| Hohe Drehmomente, Fremdkörperschläge oder häufiges An- und Abfahren | Grundwerkstoff mit Priorität auf Zähigkeit und Torsionsfestigkeit | Stoßbelastungsrisiko, Wärmebehandlungszustand, Torsionsfestigkeit und Bearbeitungsqualität |
Daher sollte die Materialauswahl für Ersatzteile von Extrudern in der Reihenfolge „Ausfallmechanismus – Betriebslast – Werkstoffeigenschaften – Prüfprotokolle“ erfolgen, anstatt zunächst die höchste Härte auszuwählen und anschließend den Anwendungsfall daraus abzuleiten.
Abnahme-Checkliste für Ersatzteile von Extruderschnecken und -zylindern: von äußerer Ähnlichkeit bis zur technischen Rückverfolgbarkeit
Extruderschnecken und -zylinder dürfen bei der Abnahme nicht ausschließlich nach dem Kriterium „ähnliche Abmessungen, äußerlich wie das Original“ beurteilt werden. Beide gehören zu einem Passungspaar; Arbeitsspalt, lokaler Verschleiß, Verformung, Koaxialität und Einbaurichtung beeinflussen Rückstrom, Plastifizierung und anomale Kontakte. In den Beschaffungsunterlagen sollten zunächst Gerätemodell, Zeichnungsstand, Materialrezeptur, Füllstoffanteil, Temperatur, Drehzahl und Drehmoment festgelegt werden, bevor Anforderungen an Werkstoff, Bearbeitung und Prüfung definiert werden.
Werkstoff- und Behandlungsprotokolle für Extruderschnecken und -zylinder
Bei der Abnahme ist vom Lieferanten ein Werkstoffzeugnis sowie die Dokumentation der Wärmebehandlung, Nitrierung oder sonstiger Oberflächenbehandlungen zu verlangen. Bei der Härte- und Einsatzhärtungsschichtprüfung müssen Prüfposition, Verfahren und Ergebnis angegeben werden; „hohe Härte“ darf nicht als Ersatz für konkrete Aufzeichnungen dienen. Bei der Schnecke sind außerdem die Reihenfolge der Elemente, die Drehrichtung, die Stirnseitenorientierung, die Abmessungen von Nuten oder Keilwellen sowie die Montagekennzeichnungen zu prüfen. Die Werkstoffbezeichnung muss mit den von beiden Parteien freigegebenen technischen Bedingungen übereinstimmen; ein Austausch auf Grundlage einer mündlichen Empfehlung des Lieferanten ist nicht ratsam.
Maß- und Montageprüfung von Extruderersatzteilen
| Abnahmepunkt | Zu prüfende Inhalte |
|---|---|
| Schnecke | Außendurchmesser, kritische Abmessungen der Schneckenstege, Wellenende, Keil/Nut oder Keilwelle, Rundlauf sowie Reihenfolge der Elemente |
| Zylinder | Bohrungsdurchmesser, Rundheit, Koaxialität, Passung der Buchse und Montagebezug |
| Äußeres Erscheinungsbild | Riefen, Stoßstellen, Risse, Brandstellen, nicht entfernte Grate und Korrosionsschutzstatus |
| Dokumente und Kennzeichnungen | Zeichnungsstand, Prüfbericht, Verpackungsetikett, Charge und Fotos vor dem Versand |
Bei einem Doppelschneckenextruder müssen vor der Probemontage außerdem die Eingriffsbeziehung, die Drehrichtung, die Stirnseitenorientierung und das Montagespiel bestätigt werden. Eine falsche Reihenfolge oder eine exzentrische Montage kann fälschlicherweise als Materialversagen beurteilt werden. Die verfügbaren Unterlagen enthalten keinen einheitlichen, für alle Maschinentypen geltenden Verschleißgrenzwert, Härtewert oder Abnahmetoleranz. Daher sind Abmessungen, Rundheit, Koaxialität, Härteschicht und Prüfverfahren gemäß den Originalzeichnungen des Herstellers, den technischen Bedingungen der Anlage oder einer von beiden Parteien genehmigten Prüfspezifikation auszuführen. Wenn keine vollständigen Aufzeichnungen vorgelegt werden können, sollte der Einkauf die Freigabe zunächst aussetzen, anstatt die Teile lediglich aufgrund ihres äußeren Erscheinungsbilds anzunehmen.
Welche technischen Fragen sollte der Einkauf dem Lieferanten vor dem Austausch von Ersatzteilen für den Extruder bestätigen?
In der Anfrage darf nicht lediglich „nach Originalteil fertigen“ oder „verschleißfeste Schnecke liefern“ stehen. Ersatzteile für Schnecken und Zylinder eines Extruders müssen auf das tatsächlich verarbeitete Material, den Verschleißmechanismus, die Montagebezüge und die Prüfverfahren abgestimmt sein. Die Beschaffungsunterlagen sollten mindestens das Anlagenmodell, den Schneckendurchmesser und die Schneckenkonstruktion, das Material und den Füllstoffanteil, die Betriebstemperatur, die Drehzahl, den Drehmomentverlauf sowie die Verschleißpositionen und Messaufzeichnungen der Altteile enthalten. Fehlen diese Informationen, kann der Lieferant nur schwer beurteilen, ob vor allem die Verschleißbeständigkeit, die Korrosionsbeständigkeit oder die Torsionsfestigkeit und Zähigkeit verbessert werden müssen.
Zuerst den zum Materialpfad passenden Verschleißmechanismus bestätigen
Die erste Frage an den Lieferanten sollte lauten: Gegen welche Art von Versagen richtet sich der empfohlene Werkstoff oder die Oberflächenbehandlung? Enthält die Rezeptur Glasfasern, mineralische Füllstoffe, Pigmentagglomerate oder können nicht aufgeschmolzene Fremdstoffe eingetragen werden, sollte der Lieferant den Verschleißschutzansatz und die zugrunde liegenden Daten erläutern. Entstehen bei der Zersetzung des Materials saure, halogenhaltige oder andere korrosive flüchtige Stoffe, muss bestätigt werden, wie die Korrosionsbeständigkeit verifiziert wird. Bei hohen Scherkräften, kleinen Spalten und hohen Drehmomenten sollte außerdem erfragt werden, wie sich eine höhere Materialhärte auf Zähigkeit, Schlagfestigkeit und Verarbeitbarkeit auswirkt. Die Werkstoffbezeichnung darf nur als Kandidat dienen und sollte nicht unabhängig von den Betriebsbedingungen direkt festgelegt werden.
Schneckenzylinderkonstruktion und Bezugsgrößen der kritischen Abmessungen abgleichen
Bei einem Doppelschneckenextruder müssen bei der Anfrage die Reihenfolge der Schneckenelemente, die Drehrichtung, die Eingriffsbeziehung, die Stirnseitenorientierung, die Ausführung von Keil oder Keilwelle sowie die Konfiguration der Einzugs-, Misch-, Entgasungs- und Homogenisierungszonen bestätigt werden. Der Lieferant sollte angeben, nach welchen Bezugsgrößen die kritischen Abmessungen wie Schneckenaußendurchmesser, Schneckenstege, Wellenbohrung und Zylinderbohrung gemessen werden, welche Messmittel oder Prüfverfahren zum Einsatz kommen und wie Rundheit, Koaxialität, Durchbiegung und Montagespiel dokumentiert werden. Eine „konforme“ Aussage ohne Zeichnungsversion, Bezugsdefinition und Angabe der Messposition darf nicht akzeptiert werden.
| Zu bestätigender Punkt | Vom Lieferanten anzufordernde oder zu bestätigende Inhalte |
|---|---|
| Werkstoff und Behandlung | Werkstoffnachweis, Wärmebehandlungsprotokoll, Protokoll der Nitrierung oder einer anderen Oberflächenbehandlung sowie Ergebnisse der Härte- und Härteschichtprüfung |
| Abmessungen und Montage | Bericht über die kritischen Abmessungen, Zylinderbohrung, Rundheit, Koaxialität, Schneckendurchbiegung, Keilnut oder Keilwelle sowie Montagebezüge |
| Geeignete Betriebsbedingungen | Material, Füllstoffanteil, Temperatur, Drehzahl, Drehmoment sowie der vom Lieferanten empfohlene entsprechende Verschleißmechanismus |
| Umgang mit Abweichungen | Verfahren zur Nachprüfung und Behandlung bei Montageinterferenzen, lokalen Kontaktstellen, Maßabweichungen oder fehlenden Berichten |
Die Abnahmekriterien sollten abschließend in den Beschaffungsunterlagen festgelegt werden: Maßgeblich sind die Anlagenzeichnungen, die technischen Bedingungen des Originalherstellers oder eine von beiden Parteien genehmigte Prüfspezifikation, nicht eigenständig angewendete allgemeine Härte-, Spiel- oder Verschleißgrenzwerte. Nach Eingang der Ersatzteile müssen außerdem Kennzeichnung, Reihenfolge der Elemente, Stirnseitenorientierung und die werkseitigen Außenaufnahmen abgeglichen werden. Werden vor der Montage lokale Interferenzen oder Kontaktspuren festgestellt, ist die Montage zunächst zu stoppen und der Zustand von Schnecke, Zylinder, Ausrichtung und Lagern erneut zu prüfen. Die richtige Entscheidungsfolge lautet: zunächst den Versagensmechanismus bestätigen, anschließend entscheiden, ob ein Einzelteil oder ein kompletter Satz ersetzt wird, und zuletzt Werkstoff, Abmessungen und Abnahmedokumentation festlegen.
Häufige Fragen zur Verschleißdiagnose von Extruderschnecken und -zylindern
Ob die Schnecke und der Zylinder eines Extruders ausgetauscht werden müssen, lässt sich nicht allein anhand eines Produktionsrückgangs oder des äußeren Zustands nach dem Ausbau beurteilen. Für eine fundierte Bewertung müssen der Betriebsverlauf, Kontaktspuren, kritische Abmessungen, Durchbiegung und Koaxialität sowie durch das Material verursachte Verschleiß- oder Korrosionsmechanismen gemeinsam betrachtet werden. Die folgenden Fragen eignen sich für Instandhaltungsbewertungen und die Abstimmung bei der Ersatzteilbeschaffung.
Kann nach Verschleiß der Extruderschnecke nur die Schnecke ausgetauscht werden?
Das ist möglich, jedoch müssen zunächst der Bohrungsdurchmesser, die Rundheit, die Koaxialität und das Montagespiel des Zylinders gemessen werden. Gleichzeitig sind die Durchbiegung der Schnecke, lokale Kontaktstellen sowie Riefen an der Innenwand des Zylinders zu prüfen. Ist der Zylinder bereits deutlich verschlissen oder besteht eine exzentrische Passung zwischen beiden Bauteilen, kann der alleinige Austausch der Schnecke weiterhin zu Rückströmung, Druckschwankungen oder abnormalem Kontakt führen. Ob ein kompletter Satz ausgetauscht werden sollte, ist anhand der Gerätezeichnungen und der Messergebnisse zu entscheiden.
Wie lässt sich feststellen, ob auch der Zylinder ausgetauscht werden muss?
Nach dem Stillstand sind insbesondere lokaler Verschleiß, Riefen, Korrosion und ungleichmäßige Kontaktstellen an der Innenwand des Zylinders zu prüfen. Anschließend sind an den kritischen Querschnitten der Bohrungsdurchmesser, die Rundheit und die Koaxialität zu messen. Wenn der Verschleiß im Eingriffsbereich oder an einer bestimmten axialen Position konzentriert ist, müssen außerdem die Durchbiegung der Schnecke, eine exzentrische Montage sowie Probleme mit Lagern und Abstützungen untersucht werden. Eine Beurteilung darf nicht allein anhand eines einzelnen Verschleißwerts erfolgen.
Sind eine höhere Härte von Schnecke und Zylinder grundsätzlich besser?
Nicht unbedingt. Bei einem hohen Anteil an Glasfasern, mineralischen Füllstoffen oder nicht aufgeschmolzenen Fremdstoffen kann die Verschleißbeständigkeit wichtiger sein; bei Materialien mit korrosiven flüchtigen Bestandteilen ist dagegen die Korrosionsbeständigkeit zu berücksichtigen. Eine Auslegung auf hohe Härte kann zudem Kompromisse bei Zähigkeit, Schlagfestigkeit und Bearbeitbarkeit erfordern. Das Material sollte unter Berücksichtigung des Füllstoffanteils, der Temperatur, der Drehzahl, des Drehmoments und der Ausfallhistorie ausgewählt und nach Vorlage entsprechender Daten durch den Lieferanten bestätigt werden.
Wie werden die Abnahmekriterien für Ersatzteile festgelegt, wenn keine einheitlichen Verschleißgrenzwerte für die Ausmusterung bestehen?
Als Grundlage dienen die Originalzeichnungen des Herstellers, das Gerätemodell und eine von beiden Parteien genehmigte Prüfspezifikation. Darin sind im Voraus der Materialnachweis, Aufzeichnungen zur Wärme- oder Oberflächenbehandlung, kritische Abmessungen, Härte, Härteschicht, Rundheit, Koaxialität, die Elementreihenfolge und die Prüfmethoden festzulegen. Allgemeine Verschleißgrenzwerte sollten nicht eigenständig übernommen werden. Bei Ersatzteilen für Doppelschnecken sind außerdem die Drehrichtung, das Eingriffsverhältnis, die Stirnseitenorientierung und die Montagekennzeichnungen zu überprüfen.
Key takeaways
- Sinkender Durchsatz und Druckschwankungen können lediglich Hinweise auf Verschleiß sein; sie müssen mit der Inspektion im Stillstand, der Messung kritischer Querschnitte und der Beurteilung von Kontaktspuren kombiniert werden.
- Schnecke und Zylinder sind zusammenwirkende Bauteile. Spiel, lokaler Verschleiß, Durchbiegung, Koaxialität und Montagezustand müssen gemeinsam bewertet werden.
- Glasfasern, mineralische Füllstoffe und nicht aufgeschmolzene Fremdstoffe begünstigen eher abrasiven Verschleiß; korrosive flüchtige Stoffe, hohe Temperaturen und hohe Scherbeanspruchung können den Schadensmechanismus verändern.
- Bei der Werkstoffauswahl sollte nicht ausschließlich eine hohe Härte angestrebt werden. Es muss zwischen Verschleißbeständigkeit, Korrosionsbeständigkeit, Torsionsfestigkeit, Zähigkeit und Schlagfestigkeit abgewogen werden.
- Bei der Ersatzteilabnahme sollten rückverfolgbare Aufzeichnungen zu Werkstoff, Wärme- oder Oberflächenbehandlung, kritischen Maßen, Härte, Koaxialität sowie zur Reihenfolge der Schneckenelemente verlangt werden.



