Medizinische 3D-gedruckte Operationsschablonen: von Patientenbilddaten zum fertigungsgerechten CAD
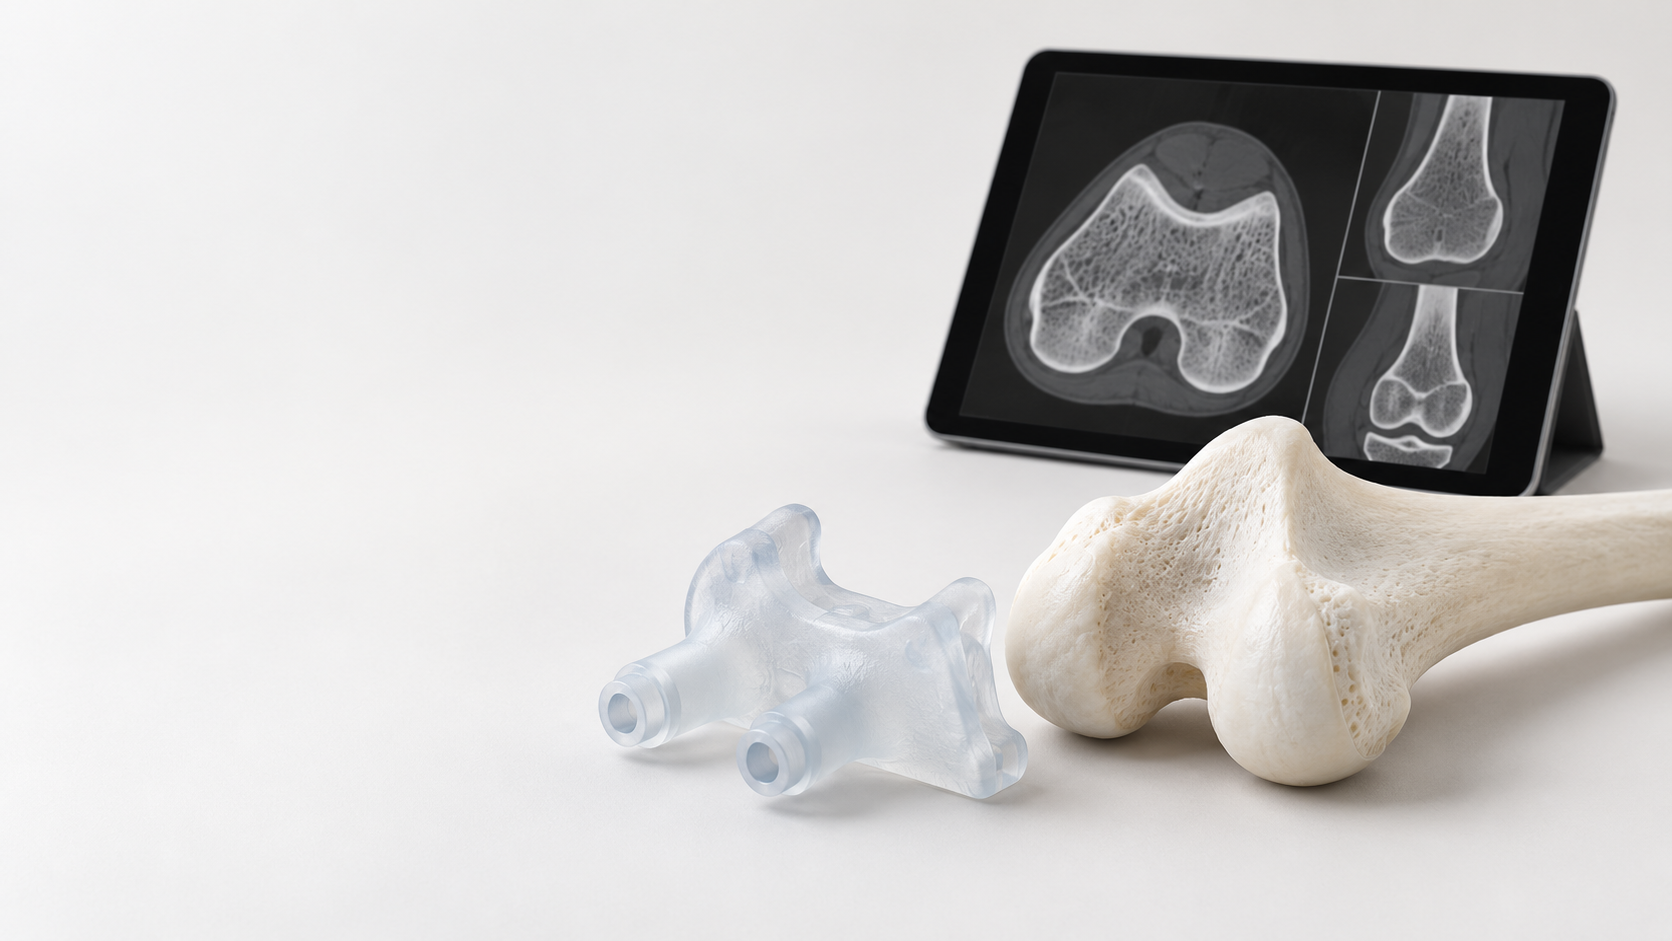
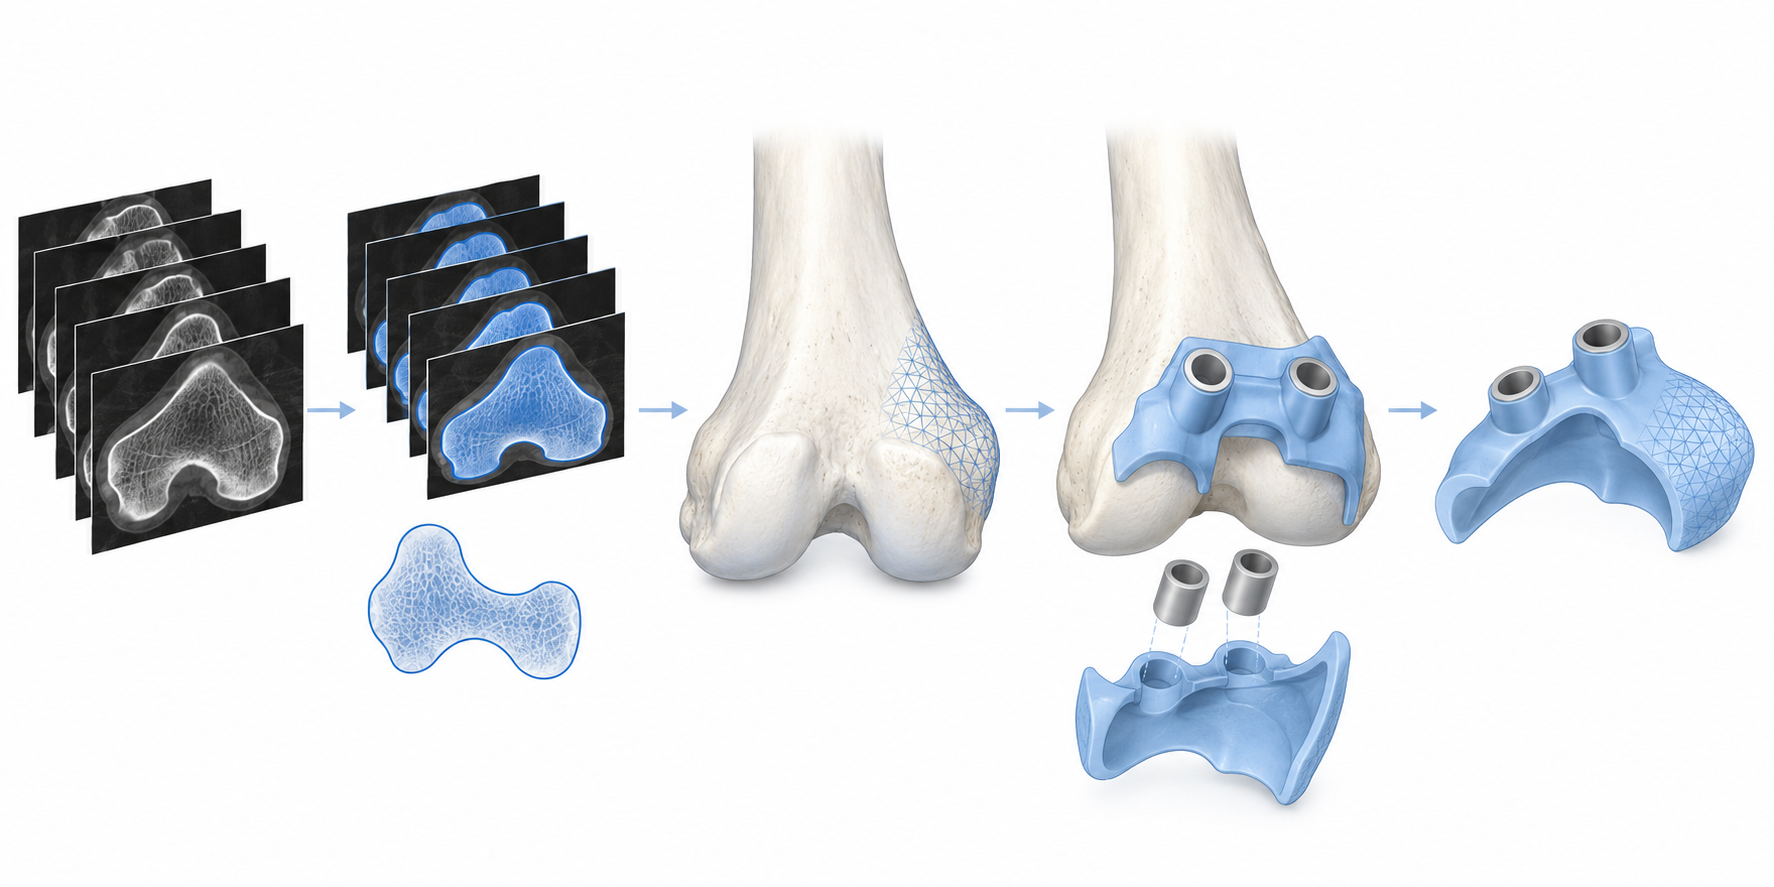
Eine Operationsschablone herzustellen ist nicht so einfach, wie ein gewöhnliches Prototypenteil durch ein „medizinisches Material“ zu ersetzen. Der Prozess beginnt in der Regel mit CT- oder anderen Bilddaten des Patienten, die über Datensegmentierung, 3D-Rekonstruktion, CAD-Konstruktion und 3D-Druck verarbeitet werden. Anschließend muss nachgewiesen werden, dass das fertige Produkt die vorgesehene Positionierung oder Führung von Instrumenten ermöglicht. Die Fertigungsgenauigkeit medizinischer 3D-gedruckter Operationsschablonen hängt daher nicht nur von der Druckausrüstung ab, sondern wird gemeinsam durch Bildqualität, Segmentierungsgrenzen, Konstruktionsbezüge, Materialverformung und Nachbearbeitung beeinflusst.
Wie medizinische 3D-gedruckte Operationsschablonen von DICOM-Daten zum 3D-Modell gelangen
Im ersten Schritt werden die Originalbilddaten, die Patientendaten und das klinische Ziel überprüft. Anschließend werden die DICOM-Daten in die Zielknochenoberfläche oder relevante anatomische Strukturen segmentiert. Segmentierungsschwellenwerte, Schichtabstand, Artefakte und die Beurteilung von Begrenzungen können das 3D-Modell verändern. Die Übereinstimmung des Modells mit den Bilddaten bedeutet nicht automatisch, dass das spätere Druckteil korrekt ist. Bei der Auslieferung sollten die Originalbilddaten, Segmentierungsdateien, 3D-Rekonstruktionsmodelle und Versionsinformationen aufbewahrt werden, um die versehentliche Verwendung veralteter Daten während der Konstruktion zu vermeiden.
Konstruktion der Kontaktflächen und Führungsmerkmale medizinischer 3D-gedruckter Operationsschablonen
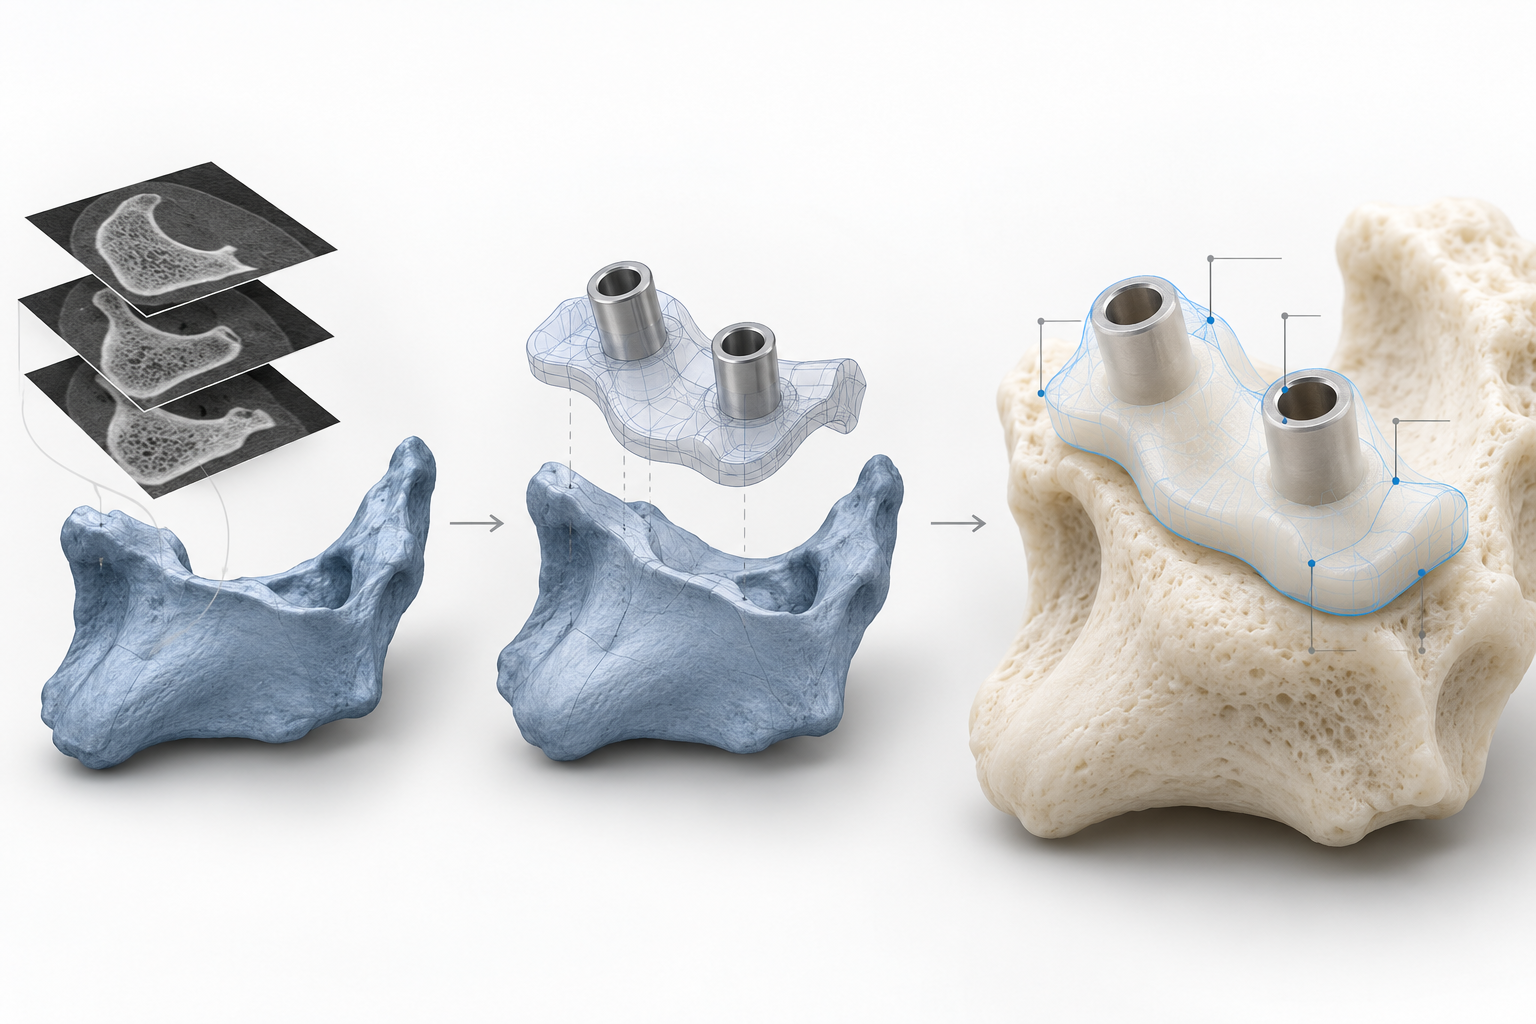
Am Beispiel einer knochenaufliegenden Bohrschablone muss die CAD-Konstruktion zunächst den Kontaktbereich mit der Knochenoberfläche festlegen und anschließend Führungsbohrungen, Positionierstufen, Öffnungen und erforderliche Sichtbereiche anordnen. Die Kontaktfläche sollte möglichst anhand stabiler anatomischer Merkmale als Positionierungsbezug definiert werden. Bei den Führungsbohrungen sind gleichzeitig Bohrungsdurchmesser, Achse, Instrumentenspiel und die Wandstärke der Umgebung zu berücksichtigen. Dünne Wände, tiefe Bohrungen und enge Öffnungen können den Druck, die Reinigung oder die Prüfung erschweren; die äußere Form darf daher nicht allein auf dem Bildschirm beurteilt werden.
Nach Abschluss der Konstruktion sollten die Versionen, Einheiten, Maßstäbe und kritischen Merkmale des CAD-Modells und der für den Druck verwendeten STL- oder anderer Fertigungsdateien abgeglichen werden, um Modellspiegelungen, Skalierungen oder lokale Änderungen auszuschließen. Parameter wie Pixelgröße und Schichtdicke des Geräts können lediglich als Referenz für die Prozessentwicklung dienen und dürfen nicht unmittelbar als endgültige Toleranz der Schablone betrachtet werden. In dieser Phase sollte ein nachvollziehbarer Modellvergleich mit Freigabedokumentation erstellt werden, damit Druck, Prüfung und ursprüngliche Patientendaten in derselben Versionskette bleiben.
Wie man das Material für medizinische 3D-gedruckte Operationsschablonen auswählt: Was neben der Biokompatibilität noch zu beachten ist
Die Auswahl des Materials für chirurgische Bohrschablonen darf nicht mit der Frage beginnen, „welches Harz am härtesten ist“ oder „welches Material als medizinisch gekennzeichnet ist“. Stattdessen muss zunächst die vorgesehene Anwendung eindeutig festgelegt werden: Mit welchem Gewebe kommt die Schablone in Kontakt, wie lange wird sie verwendet, welchen Positionierungs- oder Bohrbelastungen ist sie ausgesetzt und welches Reinigungs- und Sterilisationsverfahren wird letztlich eingesetzt? Bei einmalig und kurzfristig verwendeten, an die Knochenoberfläche angepassten Schablonen müssen in der Regel Biokompatibilität, Steifigkeit, Maßstabilität, Transparenz und Oberflächenrückstände gleichzeitig berücksichtigt werden. Wenn die Schablone im Autoklaven sterilisiert werden muss, ist außerdem zu bestätigen, dass das Material bei der vorgegebenen Temperatur, dem Druck, der Einwirkzeit und der Anzahl der Zyklen nicht deutlich erweicht, sich verzieht oder seine Positioniergenauigkeit verliert.
Medizinische 3D-Druckmaterialien sollten nach dem Anwendungsszenario verglichen werden
Lichthärtende medizinische Harze eignen sich für die Darstellung kleiner Führungsbohrungen, dünner Wände und komplexer, passgenauer gekrümmter Flächen. Ihre Eigenschaften werden jedoch durch Reinigung, Nachhärtung und verbleibendes nicht umgesetztes Material beeinflusst; auch die Transparenz kann sich durch die Nachbehandlung und Sterilisation verändern. Bei pulverbettbasierten Polymerverfahren, beispielsweise mit Nylon, müssen typischerweise Oberflächenporosität, Reinigungsaufwand, Maßstabilität und die Qualität der Kanten von Führungsbohrungen besonders bewertet werden. Angaben des Materiallieferanten zur Biokompatibilität, mechanischen Stabilität oder Sterilisationsfähigkeit einer bestimmten Type können nur als Grundlage für die Materialauswahl dienen. Sie belegen nicht automatisch, dass das gedruckte Endprodukt bereits gereinigt, sterilisiert und verpackt wurde und für die klinische Anwendung freigegeben ist.
- [object Object]
- [object Object]
- [object Object]
- [object Object]
Daher sollte die Schlussfolgerung zur Materialauswahl für 3D-gedruckte chirurgische Bohrschablonen lauten: „Materialtype X ist bei Druckverfahren Y, Nachbearbeitung Z und Sterilisationsbedingungen A für die vorgesehene Anwendung geeignet“ – und nicht einfach: „Das Harz ist sterilisierbar“ oder „Das biokompatible Material kann direkt verwendet werden“. Wenn das Sterilisationsverfahren noch nicht festgelegt ist, sollten die Validierungsbedingungen bereits in der Angebots- und Konstruktionsphase verbindlich definiert werden. Erst danach sollten Wandstärke, Geometrie der Führungsbohrungen und Anforderungen an die Oberfläche festgelegt werden.
Woher kommt die Maßgenauigkeit 3D-gedruckter chirurgischer Bohrschablonen?
Die Genauigkeit einer 3D-gedruckten chirurgischen Bohrschablone ist keine einzelne Zahl aus dem Datenblatt des Druckers. Sie umfasst mindestens drei Zusammenhänge: Stimmen die ursprünglichen Bilddaten mit dem anatomischen Modell überein, nähert sich das gedruckte Bauteil dem CAD-Modell an und kann die Schablone auf der Zielknochenoberfläche stabil positioniert werden? Weicht eine dieser Ebenen ab, kann sich letztlich die Position der Führungsbohrungen verändern.
Geräteauflösung ist nicht gleichbedeutend mit der Toleranz des Endprodukts
Pixelgröße oder Spotgröße, Schichtdicke und Bauraum eines lichthärtenden Geräts beeinflussen die Fähigkeit zur Detailwiedergabe. Ebenso wichtig sind jedoch die Druckausrichtung, die Positionierung im Bauraum, die Anordnung der Stützstrukturen, die Belichtungsparameter und die Materialschrumpfung. Führungsbohrungen, dünne Wände, Öffnungen und Kontaktbereiche zur Knochenoberfläche reagieren besonders empfindlich auf diese Veränderungen. Die in Geräte- oder Lieferantenunterlagen angegebene Auflösung kann nur als Referenz für die Entwicklung dienen und darf nicht direkt als Abnahmetoleranz für chirurgische Bohrschablonen angegeben werden. In Engineering-Projekten werden Geräte- oder Prozesskennwerte im Bereich von einigen Dutzend bis mehreren Hundert Mikrometern manchmal als Ausgangsreferenz verwendet. Letztlich müssen sie jedoch anhand des konkreten Materials, der Geometrie und des Messsystems bestätigt werden.
Bei 3D-gedruckten chirurgischen Bohrschablonen müssen drei Arten der Übereinstimmung getrennt geprüft werden
| Prüfebene | Hauptproblem | Empfohlene Nachweise |
|---|---|---|
| Von der Bildgebung zum Modell | Haben Auflösung, Segmentierung und anatomische Grenzen Abweichungen verursacht? | Originalbilddaten, Segmentierungsmodell, Versionsaufzeichnungen |
| Vom CAD-Modell zum Endprodukt | Verändern Drucken, Schrumpfung, Stützstrukturen und Nachhärtung die kritischen Abmessungen? | Modellvergleich und Messung kritischer Abmessungen |
| Vom fertigen Produkt bis zur Knochenoberfläche | Ist die Kontaktfläche stabil, und entspricht die Achse der Führungsbohrung der Konstruktionsabsicht? | Passform, Positionierung und Funktionsprüfung |
Daher kann die Konformität einer Bohrschablone nicht anhand einer einzigen Außenabmessung beurteilt werden. Vorrangig zu prüfen sind die Kontaktflächen zur Knochenoberfläche, der Durchmesser und die Achse der Führungsbohrung, die Positionierstufen sowie dünnwandige Bereiche. Bei Bohrschablonen mit Knochenauflage belegt die Maßprüfung die Beziehung zwischen Bauteil und digitalem Modell; die Passformprüfung belegt dagegen die Beziehung zwischen Bauteil und der vorgesehenen anatomischen Oberfläche. Beides kann nicht gegenseitig ersetzt werden.
Warum die Nachbearbeitung von 3D-gedruckten chirurgischen Bohrschablonen in die Validierung einbezogen werden muss
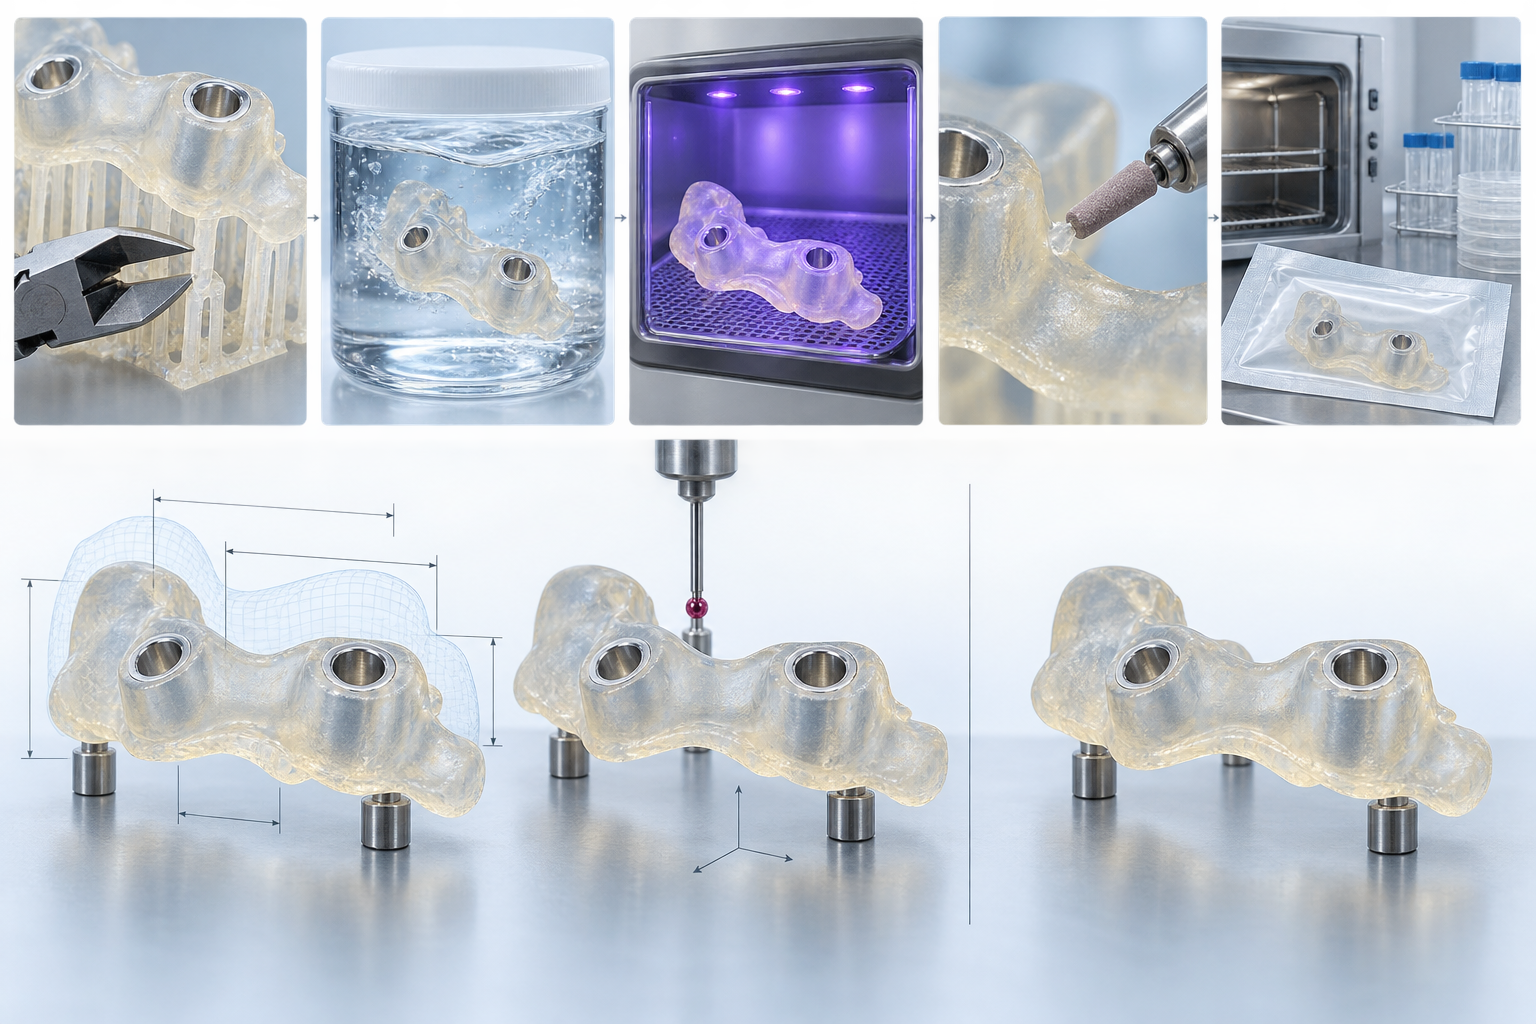
Eine chirurgische Bohrschablone ist kein fertiges Bauteil, sobald sie den Drucker verlässt. Das Entfernen von Stützstrukturen, die Reinigung, die Nachhärtung, die Oberflächenbearbeitung und die Sterilisation verändern möglicherweise die Abmessungen, den Oberflächenzustand oder die mechanischen Eigenschaften der Schablone. Bei Bohrschablonen mit Knochenauflage sind Positionierflächen, Führungsbohrungen und dünnwandige Bereiche Funktionsmerkmale; jede lokale Verformung während der Nachbearbeitung kann daher die Stabilität der Positionierung beeinträchtigen. Die Nachbearbeitung im medizinischen 3D-Druck sollte deshalb als Fertigungsschritt und nicht als einfache Reinigung betrachtet werden.
Entfernen von Stützstrukturen und Reinigung zur Kontrolle lokaler Interferenzen und von Rückständen
Beim Entfernen der Stützstrukturen sind zunächst die Kontaktbereiche zur Knochenoberfläche, die Ränder der Führungsbohrungen und die Positionierstufen zu schützen. Durch Stützpunkte zurückbleibende Erhöhungen können lokale Interferenzen verursachen, während eine übermäßige Nachbearbeitung die Passflächen oder die Form der Bohrungsöffnungen verändern kann. Bei photopolymerbasierten Verfahren ist außerdem auf nicht ausgehärtetes Material in Innenbohrungen, Nuten und engen Spalten zu achten; eine unzureichende Reinigung kann Rückstände, klebrige Oberflächen oder eine ungleichmäßige anschließende Aushärtung verursachen. Reinigungsmedium, Dauer, Strömungsführung und Trocknungsbedingungen sind entsprechend Material und Anlagenprozess festzulegen und durch Chargenaufzeichnungen zu dokumentieren.
Nachhärtung und Oberflächenbearbeitung können kritische Abmessungen verändern
Die Nachhärtung beeinflusst weiterhin die Schrumpfung, Steifigkeit und Sprödigkeit des Materials; Zeit, Energie, Bauteilorientierung und Wandstärke wirken sich auf das Ergebnis aus. Schleifen oder Polieren darf nicht allein nach dem äußeren Erscheinungsbild beurteilt werden: Wird der Kontaktbereich zur Knochenoberfläche zu stark abgetragen, die Führungsbohrung erweitert oder die Kante einer dünnen Wand abgerundet, kann dies die Funktion verändern. Für kritische Materialien und Geometrien ist ein reproduzierbarer Parameterbereich festzulegen und anhand von Worst-Case-Prüfkörpern mit dünnen Wänden, Bohrungen, Nuten und Passflächen zu bestätigen, anstatt nur einfache Normprüfkörper zu validieren.
Bei der Sterilisationsvalidierung müssen die Zustände vor und nach der Behandlung verglichen werden
Wenn die Schablone sterilisiert werden muss, ist anhand des vorgesehenen Verfahrens zu bestätigen, ob das Material bei der festgelegten Temperatur, dem festgelegten Druck, der festgelegten Zeit und der festgelegten Anzahl von Zyklen Verformungen, Erweichung, Rissbildung oder Veränderungen der Positioniergenauigkeit zeigt. Die Sterilisationsangabe des Materiallieferanten für ein bestimmtes Produkt kann nur als Grundlage für die Materialauswahl dienen und ersetzt nicht die Validierung des fertigen Produkts. Technisch sollten vor und nach der Sterilisation die Kontaktflächen zur Knochenoberfläche, der Durchmesser und die Achse der Führungsbohrung, die Positionierstufen und der äußere Zustand verglichen werden; bei Bedarf sind zusätzlich Passform- oder Instrumentenführungsprüfungen durchzuführen. Die abschließende Dokumentation sollte Materialcharge, Druckparameter, Nachbearbeitungsparameter, Sterilisationscharge und Prüfergebnisse miteinander verknüpfen, damit Abweichungen auf einen konkreten Prozessschritt zurückgeführt werden können.
Wie die Qualität personalisierter chirurgischer Bohrschablonen für die Medizin validiert und freigegeben wird
Die Qualitätsvalidierung einer chirurgischen Bohrschablone darf sich nicht auf die äußere Erscheinung oder einige wenige Abmessungen nach dem Druck beschränken. Bei Bohrschablonen mit Knochenauflage müssen die Freigabekriterien die sechs Ebenen Dokumentation, Prozess, Bauteil, Funktion, Reinigung und Sterilisation abdecken. Maßhaltigkeit bedeutet nicht automatisch, dass sich die Schablone stabil auf der vorgesehenen Knochenoberfläche positionieren lässt. Ebenso bedeutet die vom Materiallieferanten erklärte Biokompatibilität nicht, dass das fertige Produkt bereits gereinigt und sterilisiert sowie für die vorgesehene Anwendung validiert wurde.
Bei medizinischen 3D-gedruckten Bohrschablonen zunächst Dateien und Prozess abgleichen
Auf Dokumentebene sind die ursprünglichen Bilddaten, das Segmentierungsmodell, die Patienten- oder Projektnummer, die CAD-Version sowie die exportierte STL-Datei oder Druckdatei darauf zu prüfen, ob sie derselben Version entsprechen. Jede Änderung an den Knochenkontaktflächen, den Achsen der Führungsbohrungen oder den Positionierstufen muss mit einer Versionshistorie und einer Genehmigungsgrundlage dokumentiert werden. Auf Prozessebene sind Materialbezeichnung und Chargennummer, Anlage, Druckausrichtung, Schichtdicke, Positionierung, Stützkonzept sowie die Parameter für Reinigung und Nachhärtung zu dokumentieren. Nur so lässt sich bei Abweichungen am fertigen Produkt auf das Modell, das Material oder den Prozessschritt zurückverfolgen, anstatt lediglich erneut zu drucken.
Auch die kritischen Abmessungen der Bohrschablone müssen durch eine Funktionsprüfung verifiziert werden
Die Prüfung des Bauteils sollte sich an den Funktionsmerkmalen orientieren: Zu messen sind die Knochenkontaktflächen, der Durchmesser und die Achsen der Führungsbohrungen, die Positionierstufen, dünnwandige Bereiche, Öffnungen und der Freiraum für das Ausweichen der Instrumente. Je nach Geometrie können Messmittel, 3D-Scans oder ein Vergleich mit dem digitalen Modell eingesetzt werden. Auflösung, Bezugssystem und Messunsicherheit des Messsystems müssen jedoch zu den Abnahmeanforderungen passen. Bei komplexen Freiformflächen kann eine einzelne Außenabmessung nicht als Ersatz für eine vollständige Prüfung von Lage und Orientierung dienen.
Die Funktionsprüfung muss bestätigen, dass die Schablone entsprechend dem vorgesehenen Bezugssystem anliegt, stabil positioniert werden kann, die Führungsbohrungen den Durchtritt der vorgesehenen Instrumente ermöglichen und nach dem Entfernen der Stützen oder der Oberflächenbehandlung keine Interferenzen auftreten. Falls erforderlich, sind die kritischen Abmessungen, der Verformungszustand und das Anlageergebnis vor und nach der Sterilisation zu vergleichen. Der abschließende Freigabevermerk sollte außerdem den Reinigungszustand, Sterilisationsverfahren und -charge, Verpackungskennzeichnung, Modellversion, Prüfergebnisse und die für die Beurteilung verantwortliche Person enthalten.
- Datei: Ursprüngliche Bilddaten, Segmentierungsmodell, CAD- und Druckdateiversion müssen übereinstimmen.
- Prozess: Materialcharge, Anlagenparameter, Druckausrichtung und Nachbearbeitungsdokumentation sind vollständig.
- Bauteil: Kritische Abmessungen, Achsen, dünnwandige Bereiche und Oberflächenzustand entsprechen den produktspezifischen Anforderungen.
- Funktion: Prüfung der Anlage an der Knochenoberfläche, der Positionierung und der Instrumentenführung abgeschlossen.
- Freigabe: Reinigungs-, Sterilisations-, Verpackungs- und Rückverfolgbarkeitsinformationen müssen dem jeweiligen Produkt zugeordnet werden können.
Daher sollte für patientenspezifische medizinische Bohrschablonen nicht pauschal „±X Millimeter“ als einziges Abnahmekriterium verwendet werden. Zuverlässiger ist es, auf Grundlage des klinischen Risikos, der kritischen Merkmale, des Material- und Prozessfensters sowie der tatsächlichen Messmöglichkeiten produktspezifische Abnahmekriterien für diese Art von Schablonen festzulegen und überprüfbare Freigabenachweise aufzubewahren.
Wie Fertigungsprojekte für Bohrschablonen mit 3D-Druckdienstleistern abgestimmt werden
Eine Bohrschablone ist kein gewöhnliches Prototypenteil, das durch das Hochladen einer einzelnen STL-Datei fertiggestellt werden kann. Der 3D-Druckdienstleister muss deren vorgesehene Anwendung, Kontaktgewebe, Verwendungsdauer und Sterilisationsverfahren kennen, da diese Informationen Material, Druckausrichtung, Nachbearbeitung und die abschließende Abnahme unmittelbar beeinflussen. Bei Bohrschablonen zur Anlage an der Knochenoberfläche sollten außerdem die Achsen der Führungsbohrungen, Bezugsflächen, Öffnungen, dünnwandigen Bereiche und die Eintrittsrichtung der Instrumente angegeben werden.
Anfrageunterlagen sollten zunächst Verwendungszweck und Abnahmerahmen festlegen
Die Beschaffungsunterlagen sollten mindestens Versionsinformationen zu Bilddaten oder Modell, die endgültige CAD-Version, Materialbeschränkungen, Sterilisationstemperatur und Zyklusbedingungen, kritische Abmessungen einschließlich ihrer Toleranzbezüge, Anforderungen an Oberfläche und Transparenz sowie die vom Dienstleister einzureichenden Prüfprotokolle enthalten. Wenn eine Knochenkontaktfläche die wesentliche Positionierungsfunktion übernimmt, darf nicht nur das Außenmaß angegeben werden. Die Prüfmethode für diesen Bereich ist zusätzlich in der Zeichnung, im annotierten Modell oder in der Prüfliste eindeutig festzulegen.
- Datei: Versionsbeziehungen zwischen ursprünglichen Bilddaten, Segmentierungsmodell, CAD- und Druckdatei;
- Prozess: Materialbezeichnung und -charge, Anlagenroute, Druckausrichtung, Schichtdicke, Stütz- und Nachbearbeitungsparameter;
- Abnahme: Kritische Merkmale wie Durchmesser und Achsen der Führungsbohrungen, Positionierstufen, Knochenkontaktflächen, dünnwandige Bereiche und Öffnungen;
- Lieferung: Aufzeichnungen zu Reinigung, Sterilisation, Verpackung, Kennzeichnung und Chargenrückverfolgbarkeit.
Zuerst die Verifikationsnachweise festlegen, dann die Druckroute besprechen
Bei der Kommunikation sollte die Nennauflösung des Geräts nicht direkt mit der Toleranz des fertigen Produkts gleichgesetzt werden. Ebenso sollte nicht lediglich gefordert werden, dass die „Abmessungen den Anforderungen entsprechen“. Der Lieferant sollte anhand der konkreten Geometrie und der Messmöglichkeiten den Umfang des CAD-Modellvergleichs, der Prüfung kritischer Abmessungen sowie der Kontrolle der Anpassung an die Knochenoberfläche oder der Instrumentenführung festlegen. Die Biokompatibilitätserklärung des Materiallieferanten kann die Verifizierung der Reinigung, Sterilisation und Freigabe des fertigen Produkts ebenfalls nicht ersetzen.
FAQ: Materialien, Genauigkeit und Validierung medizinischer 3D-gedruckter Operationsschablonen
Die Eignung einer medizinischen 3D-gedruckten Operationsschablone darf nicht allein danach beurteilt werden, ob sie „gedruckt werden kann“. Material, vorgesehener Verwendungszweck, Druckverfahren, Nachbearbeitung, Reinigung, Sterilisation und abschließende Freigabe müssen als durchgängige Kette der Fertigungsvalidierung überprüft werden.
Kann gewöhnliches 3D-Druckharz direkt für medizinische 3D-gedruckte Operationsschablonen verwendet werden?
In der Regel kann dies nicht allein anhand der Materialkategorie „Harz“ beurteilt werden. Zunächst sind der Gewebekontakt, die Verwendungsdauer, die Steifigkeit, die Maßstabilität, das Reinigungsverfahren und die Sterilisationsbedingungen zu klären. Anschließend sind die Eignungserklärung und die Prozessanforderungen für das konkrete Material abzugleichen. Die Biokompatibilitätserklärung des Materiallieferanten bedeutet außerdem nicht, dass das fertige Produkt bereits hinsichtlich Reinigung, Sterilisation, Verpackung und klinischer Freigabe validiert wurde.
Kann die vom Drucker angegebene Genauigkeit als Abnahmestandard für die fertige Operationsschablone verwendet werden?
Nein, sie kann nicht direkt gleichgesetzt werden. Pixeldimension, Lichtpunktgröße oder Schichtdicke sind lediglich Geräte- und Prozessparameter. Das Endergebnis wird zusätzlich durch die Druckausrichtung, Stützstrukturen, Materialschwindung, Nachhärtung, Sterilisation und die Geometrie der Schablone beeinflusst. Die Abnahme sollte auf Grundlage des konkreten CAD-Modells, kritischer Abmessungen, des Messsystems und der funktionalen Anforderungen erfolgen, anstatt die beworbenen Geräteparameter direkt zu übernehmen.
Worin unterscheiden sich die Maßprüfung und die Kontrolle der Anpassung an die Knochenoberfläche?
Bei der Maßprüfung werden die kritischen geometrischen Merkmale der Schablone mit dem CAD-Modell verglichen, beispielsweise der Durchmesser und die Achse der Führungsbohrungen, Positionierstufen und Wanddicken. Bei der Kontrolle der Anpassung an die Knochenoberfläche wird dagegen überprüft, ob sich die Schablone stabil auf der vorgesehenen anatomischen Oberfläche positionieren lässt und ob Spiel, Interferenzen oder lokale Spalte vorhanden sind. Maßkonformität bedeutet nicht automatisch, dass auch Anpassung und Führungsfunktion einwandfrei sind.
Bedeutet die Angabe, dass ein Material biokompatibel ist, dass das fertige Produkt direkt sterilisiert und klinisch eingesetzt werden kann?
Nein. Zusätzlich muss überprüft werden, wie sich das vorgeschriebene Sterilisationsverfahren und die Zyklusbedingungen auf die Abmessungen, Steifigkeit, Oberfläche und Positioniergenauigkeit der Schablone auswirken. Außerdem sind die Anforderungen an Reinigung, Reststoffkontrolle, Verpackung und Chargenrückverfolgbarkeit zu bestätigen. Ob das Produkt letztlich verwendet werden kann, muss anhand der geltenden Produktvalidierung, Qualitätsverfahren sowie klinischen oder regulatorischen Anforderungen entschieden werden.
Key takeaways
- Die Genauigkeit einer Operationsschablone beginnt bei der Bildsegmentierung und der CAD-Konstruktion – die nominelle Auflösung des Druckers allein ist nicht ausschlaggebend.
- Bei der Materialauswahl sollten gleichzeitig Biokompatibilität, Steifigkeit, Maßstabilität, Transparenz sowie Beständigkeit gegenüber Reinigung und Sterilisation bewertet werden.
- Bei der Abnahme des Endprodukts sind der Vergleich mit dem digitalen Modell, die Prüfung kritischer Maße sowie die Kontrolle der Passung an der Knochenoberfläche und der Führungsfunktion getrennt zu betrachten.
- Das Entfernen von Stützstrukturen, die Reinigung, die Nachhärtung, die Oberflächenbehandlung und die Sterilisation können die Maße und Eigenschaften der Schablone verändern und müssen daher in die Prozessvalidierung einbezogen werden.
- Die Auslieferungsdokumentation sollte die Datenversion, die Materialcharge, die Druckparameter, die Nachbearbeitung, die Prüfungen, die Reinigung, die Sterilisation und den endgültigen Freigabestatus abdecken.



