
Warum darf man bei der CNC-Bearbeitung von Metallteilen für Medizinprodukte nicht nur den Maßbericht betrachten?
Ein Metallteil für ein Medizinprodukt kann im abschließenden Maßbericht vollständig konform sein und dennoch bei der Montage Grat an Bohrungsöffnungen, Rückstände der Oberflächenbehandlung oder Partikel in der Verpackung aufweisen. Maßkonformität bedeutet nicht automatisch, dass das Teil einen montagegerechten, reinigungsfähigen und rückverfolgbaren Lieferzustand erreicht hat. Besonders an Querbohrungen, Gewinden und Dichtnuten können Probleme außerhalb der gemessenen Oberflächen verborgen sein und erst bei der Montage oder Reinigung zum Vorschein kommen.
Die Freigabelogik für präzise Metallteile von Medizinprodukten sollte als Produktanforderungen + Prozesskontrolle + objektive Aufzeichnungen verstanden werden. Es muss nachvollziehbar sein, ob das Material aus der vereinbarten Charge stammt, ob während der Bearbeitung schwer zu entfernende Grate oder Rückstände entstanden sind, ob die Oberflächenbehandlung kritische Maße beeinflusst und ob Endreinigung und Verpackung erneut Verunreinigungen eingebracht haben. Der Maßbericht ist nur eine Art von Nachweis und kann die Bestätigung von Material, Sonderprozessen, Aussehen und Verpackungszustand nicht ersetzen.
| Kontrollpunkt | Möglicher Fehler | Beim Versand zu beachtende Nachweise |
|---|---|---|
| Material und Chargen | Werkstoffbezeichnung, Zustand oder Schmelzchargennummer nicht rückverfolgbar | Materialdokumente, Einsatzprotokolle und Zuordnung zur Teilecharge |
| Bearbeitung und Entgraten | Grate, Späne oder Kühlmittelrückstände an Bohrungen | Prüfprotokolle für kritische Merkmale sowie Ergebnisse der Sichtprüfung und Reinigung |
| Oberflächenbehandlung und Reinigung | Beschichtung, Abdeckungen, Rückstände oder Maßänderungen außerhalb der Anforderungen | Bearbeitungslos, Prozessaufzeichnungen und Reinigungsaufzeichnungen nach der Bearbeitung |
| Prüfung und Verpackung | Daten lassen sich keinem realen Bauteil zuordnen oder das Bauteil wird während des Transports erneut verunreinigt | Maßbericht, Freigabeprotokoll, Verpackungszustand und Kennzeichnung |
Bei der Beschaffung oder der Erstmusterfreigabe sollte man daher nicht nur fragen: „Können die Zeichnungstoleranzen eingehalten werden?“, sondern auch den Umfang der Materialrückverfolgbarkeit, die Definition kritischer Oberflächen, die Methode zur Gratbewertung, die Grenzen der Oberflächenbehandlung, die Prüfaufzeichnungen sowie die Bedingungen für eine saubere Verpackung bestätigen. Qualitätsmanagementsysteme vor dem Hintergrund von ISO 13485 betonen den Lebenszyklus, Risiken und die Rückverfolgbarkeit. Das bedeutet jedoch nicht, dass ein Zertifikat oder ein Maßbericht automatisch die Konformität jedes einzelnen Bauteils nachweist; die Abnahmekriterien für das jeweilige Projekt sollten weiterhin durch Zeichnung, Beschaffungsspezifikation, Qualitätsvereinbarung und geltende Vorschriften festgelegt werden.
Wie lässt sich die Materialrückverfolgbarkeit bei medizinischen Bauteilen umsetzen: von der Werkstoffbezeichnung und Chargenzuordnung bis zum Fertigteil
Bei der Materialrückverfolgbarkeit von präzisionsgefertigten Metallbauteilen für Medizinprodukte reicht es nicht aus, „Edelstahl“ oder „Titanlegierung“ auf der Bestellung anzugeben. Es muss nachgewiesen werden, dass das tatsächlich verarbeitete Material den Projektanforderungen entspricht und sich bei Abweichungen bis zu einer konkreten Bauteilcharge zurückverfolgen lässt. Werkstoffbezeichnung, Abmessungen, Werkstoffzustand und Bedingungen der Oberflächenbehandlung beeinflussen die Zerspanung, die Korrosionsbeständigkeit, die Maßstabilität sowie die Kompatibilität mit der anschließenden Reinigung oder Sterilisation.
Wie sollte die Chargenkette für die Materialrückverfolgbarkeit medizinischer Bauteile aufgebaut werden?
Eine möglichst lückenlose Kette beginnt in der Regel mit der Lieferanten- oder Schmelzchargennummer, führt über die Nachweisdokumente zum Wareneingang sowie die Aufzeichnungen zum Ablängen oder zur Materialbereitstellung und wird der Produktionscharge der Bauteile zugeordnet. Anschließend wird sie um die Charge der Oberflächenbehandlung und die Aufzeichnungen der Endprüfung ergänzt. Tritt bei einem Fertigteil ein Problem mit dem Material, der Beschichtung oder den Abmessungen auf, kann der Einkäufer so den Umfang der betroffenen Teile bestimmen, anstatt jedes Bauteil nur anhand seiner Bauteilnummer einzeln zu untersuchen.
- Zeichnung oder Beschaffungsspezifikation: Konkrete Werkstoffbezeichnung, Abmessungen, Wärmebehandlungszustand und geltende Norm bestätigen.
- Wareneingangsaufzeichnungen: Materialcharge, Menge, Zustand und die vereinbarten Materialnachweise abgleichen.
- Fertigungsaufzeichnungen: Die Zuordnung zwischen Ablängung, Materialbereitstellung und Bauteilcharge aufbewahren.
- Nachgelagerte Aufzeichnungen: Die Charge der Oberflächenbehandlung, die Ergebnisse der Endprüfung und die Behandlung von Abweichungen der Fertigteilcharge zuordnen.
Für alle medizinischen Bauteile gibt es keine einheitliche Dokumentvorlage mit einer allgemeingültigen Dokumentenliste. Ob ein bestimmter Materialnachweis erforderlich ist und ob er für jede Charge oder gemäß Qualitätsvereinbarung eingereicht werden muss, sollte gemeinsam durch Zeichnung, Beschaffungsspezifikation, kundenseitige Qualitätsvereinbarung und geltende Vorschriften festgelegt werden. Wenn diese Anforderungen bereits vor der Anfrage geklärt werden, lässt sich vermeiden, dass erst nach Abschluss der Bearbeitung festgestellt wird, dass der Materialzustand oder die Rückverfolgbarkeitsdokumente die Bedingungen für Montage und Freigabe nicht erfüllen.
Entgratung und Reststoffkontrolle nach der CNC-Bearbeitung medizinischer Bauteile: Welche Merkmale sind besonders zu prüfen?
Die Entgratung medizinischer Bauteile sollte nicht einfach als „glatte Kanten“ beschrieben werden. Wenn Grate, Späne oder Reinigungsmittelrückstände in Funktionsbereichen verbleiben, können sie die Montage, die Dichtheit oder Strömungswege beeinträchtigen und sich bei der späteren Anwendung sogar ablösen. Komplexe Innenräume, tiefe Bohrungen und Querbohrungen sind in der Regel schwieriger zu reinigen als frei zugängliche ebene Flächen; die Kontrollmethode sollte daher unter Berücksichtigung der Bauteilverwendung und der Kundendokumentation festgelegt werden.
Stellen, an denen sich bei der medizinischen CNC-Bearbeitung leicht Späne festsetzen und Grate entstehen
- Kreuzbohrungen, tiefe Bohrungen und Stufenbohrungen: An den Schnittstellen der Werkzeugbahnen können Aufwürfe oder Späne entstehen; zudem lassen sich die Bohrungsinnenflächen nur schwer direkt visuell prüfen.
- Gewinde, Dichtungsnuten und scharfe Kanten: Kleine Grate können das Verschrauben beeinträchtigen, Dichtungen beschädigen oder den lokalen Kontaktzustand verändern.
- Sensor-Montageflächen, Mikrofluidikkanäle und Bereiche in der Nähe optischer Fenster: Partikel, Ölverunreinigungen oder eine ungeeignete Kantenbearbeitung können das Signal, die Reinheit der Flüssigkeit oder die Passung bei der Montage beeinträchtigen.
- Innenräume, die nur schwer direkt einsehbar sind: Eine vergrößerte Prüfung, eine endoskopische Untersuchung oder andere spezielle Prüfverfahren sollten im Voraus vereinbart werden; eine reine Sichtprüfung reicht nicht aus.
In der Beschaffung oder auf der Zeichnung sollten die Fasen oder Radien an kritischen Kanten, der zulässige Gratstatus, die besonders zu prüfenden Stellen und der Prüfvergrößerungsfaktor jeweils separat angegeben werden. Nach dem Entgraten ist außerdem zu bestätigen, dass Späne, Abrasivmittel und Reinigungsrückstände entfernt wurden. Ergebnisse zu Maßen, äußerem Erscheinungsbild, vergrößerter Prüfung und gegebenenfalls zur Reinheit sollten entsprechend den Projektanforderungen separat dokumentiert werden. Werden Grate an Bohrungseintritten, Gewindeschäden oder Rückstände im Innenraum festgestellt, sind die Teile zunächst zu sperren und Nacharbeit, erneute Prüfung oder eine Freigabe mit Abweichung zu bewerten; diese Nachweise dürfen nicht durch einen einzigen Maßbericht ersetzt werden.
Wie lassen sich Oberflächenbehandlung, Endreinigung und die Sauberkeit medizinischer Metallteile aufeinander abstimmen?
Die Oberflächenbehandlung medizinischer Metallteile ist kein unabhängiger „letzter Prozessschritt“. Passivierung, Eloxieren, Elektropolieren, Galvanisieren oder Konversionsbeschichtungen können Schichtdicke, Rauheit, Maße und abgeschirmte Bereiche verändern sowie Rückstände von Prozesslösungen, Partikeln oder Öl verursachen. Daher sollte die Sauberkeitskontrolle medizinischer Teile gemeinsam mit CNC-Bearbeitung, Entgraten, Oberflächenbehandlung und Verpackung geplant werden, anstatt die Teile erst unmittelbar vor der Auslieferung einfach abzuwischen.
Bei medizinischen CNC-Teilen sollten zunächst die Reinigungsreihenfolge und die kritischen Oberflächen festgelegt werden
Eine in der Regel zuverlässigere Prozesslogik lautet: Rückstände und Späne aus der Bearbeitung entfernen, entgraten und anschließend die Oberflächenbehandlung durchführen; danach gemäß den Prozessanforderungen reinigen, die Endreinigung durchführen und anschließend prüfen sowie unter Reinraumbedingungen verpacken. Mikrofluidikkanäle, Sensor-Montageflächen, Bereiche in der Nähe optischer Fenster, Kontaktflächen für Dichtungen sowie Gewinde und tiefe Bohrungen neigen häufig stärker als frei liegende Flächen dazu, Verunreinigungen oder Späne aufzunehmen oder durch Abschirmungen beeinträchtigt zu werden. Ob vor und nach der Oberflächenbehandlung gereinigt werden muss, sollte nicht pauschal nach Erfahrungswerten entschieden werden, sondern unter Berücksichtigung der Verwendung des Teils, des Rückstandsrisikos und der Validierungsanforderungen des Kunden festgelegt werden.
- Auf der Zeichnung oder in der Prozessvereinbarung die behandelten Bereiche, Anforderungen an Schicht und Erscheinungsbild sowie Bezugflächen, Gewinde und Dichtflächen, die nicht behandelt werden dürfen, angeben.
- Den Zustand nach der Endreinigung eindeutig festlegen: Es ist zu definieren, welche Vorrichtungen, Handschuhe und Handhabungsverfahren nach Abschluss der Reinigung zulässig sind, damit nicht durch nachgelagerte Standardprozesse erneut Partikel oder Ölverunreinigungen eingebracht werden.
- Sicherstellen, dass sich die Aufzeichnungen zu Reinigung, Oberflächenbehandlung und Freigabe der Teilecharge zuordnen lassen; bei besonderen Anforderungen an die Sauberkeit, Rauheit oder Rückstände kritischer Oberflächen sind gleichzeitig die Prüfverfahren und die bei der Lieferung vorzulegenden Nachweise festzulegen.
Wie sollten kritische Maße und Nachweise bei der Maßprüfung medizinischer Metallteile definiert werden?
Bei der Maßprüfung präziser Metallteile für Medizinprodukte reicht es nicht aus, lediglich eine vom Zeichnungskontext losgelöste Mes Datentabelle einzureichen. Die Prüfergebnisse müssen drei Fragen beantworten: Welches Merkmal wurde gemessen, auf welcher Bezugsgrundlage wurde gemessen und welcher Teilecharge ist das Ergebnis zugeordnet? Erst wenn Produktanforderungen, Messverfahren und Chargenaufzeichnungen miteinander verknüpft sind, besitzt der Maßbericht die Bedeutung eines belastbaren Liefernachweises.
Kritische und allgemeine Maße nach dem Funktionsrisiko unterscheiden
Die Maße können zunächst in kritische Maße, Funktionsmaße und allgemeine Maße unterteilt werden. Der Bohrungsdurchmesser kann die Passung für eine Welle oder einen Katheter beeinflussen, die Positionstoleranz einer Bohrung kann die Montagebezüge beeinflussen, und Breite sowie Tiefe einer Dichtungsnut bestimmen den Kompressionszustand der Dichtung. Bei Gewinden sind gleichzeitig die nutzbare Länge, der Zustand bei Gut- und Ausschusslehre sowie Grate am Gewindeeinlauf zu beachten. Bei Sensor-Montageflächen, Bereichen in der Nähe optischer Fenster und Präzisionsmontageflächen sollten zusätzlich Ebenheit, Lagebeziehungen oder der Oberflächenzustand berücksichtigt werden. Für kritische Maße können eine 100-%-Prüfung, eine spezielle Prüfung oder ein strengerer Stichprobenplan erforderlich sein; Umfang und Verfahren sollten jedoch anhand von Zeichnung, Toleranzen, Produktrisiko und Qualitätsvereinbarung festgelegt werden.
Rückverfolgbarkeit von Messgeräten und Berichten sicherstellen
Die Prüfaufzeichnungen sollten das Bezugssystem, das Messverfahren, die verwendeten Prüfmittel oder Messgeräte sowie den Nachweis ihres gültigen Kalibrierstatus angeben. Bei tiefen Bohrungen, Innengewinden, Kreuzbohrungen oder schwer zugänglichen Merkmalen darf nicht vorausgesetzt werden, dass der Messwert eines gewöhnlichen Messschiebers ausreicht; das geeignete Prüfverfahren ist in den Projektdokumenten festzulegen. Der Bericht sollte außerdem mit Teilenummer, Produktionscharge und Prüfstatus verknüpft sein. Wird eine Überschreitung der Toleranz festgestellt, ist die betroffene Charge zunächst zu sperren; anschließend sind gemäß Vereinbarung eine Nachmessung, Nacharbeit, Abweichungsbewertung oder Freigabe durchzuführen.
Kontrollgrenzen für die Reinraumverpackung medizinischer CNC-Teile: vom Reinigungsbereich bis zur Montagelinie
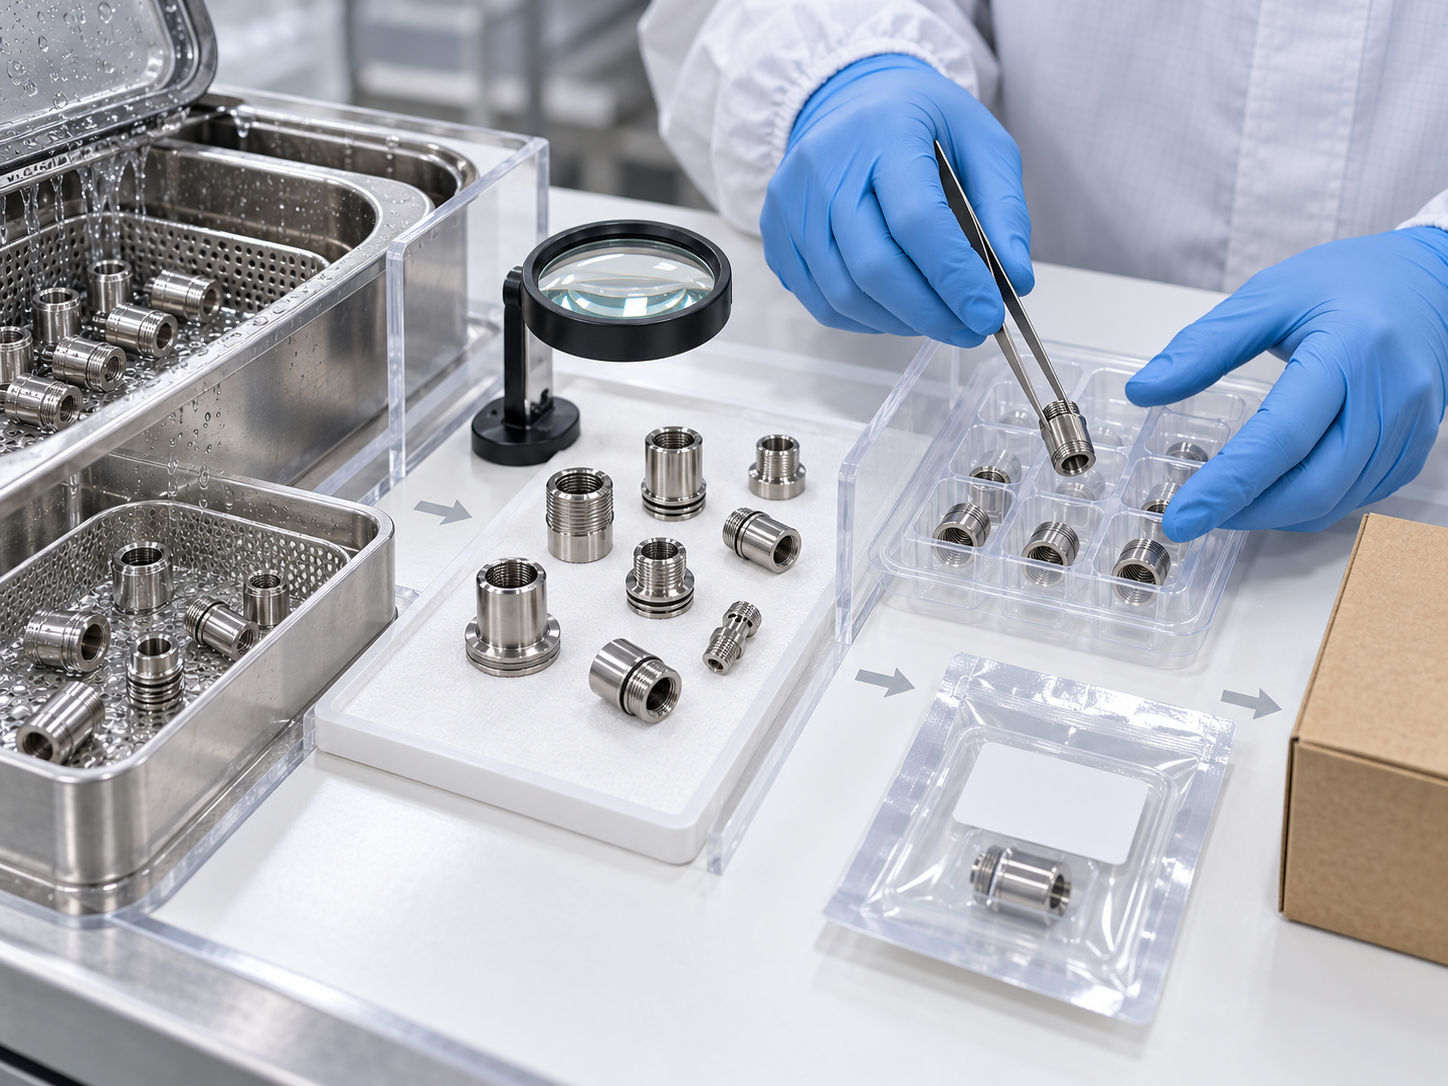
Die Reinverpackung medizinischer CNC-Teile besteht nicht einfach darin, nach Abschluss der Reinigung eine Plastiktüte darüberzuziehen, sondern ist ein kontinuierlicher, kontrollierter Prozess von der letzten Reinigung über den sauberen Transport und die Prüfung bis hin zur Versiegelung. Für nicht sterile externe Geräteteile, Teile mit Kontakt zu Flüssigkeiten oder zum menschlichen Körper sowie Teile, die anschließend noch sterilisiert werden, können sich Verschmutzungsrisiken und Verpackungsanforderungen unterscheiden. Daher kann nicht für alle dieselbe Standardvorgabe verwendet werden.
Wie lassen sich medizinische CNC-Teile nach der letzten Reinigung vor erneuter Kontamination schützen?
Nachdem Bearbeitungsrückstände entfernt, Grate beseitigt und erforderliche Oberflächenbehandlungen abgeschlossen wurden, sollte eindeutig festgelegt sein, wer für die letzte Reinigung verantwortlich ist, wo sie durchgeführt wird, welches Reinigungsmedium verwendet wird und wie der Reinigungsstatus freigegeben wird. Beim Transport ist der Kontakt mit verschmutzten Vorrichtungen, gewöhnlichen Arbeitstischen, bloßen Händen, Ölverunreinigungen und Verpackungsmaterialien, aus denen Partikel austreten können, zu vermeiden. Insbesondere bei tiefen Bohrungen, Querbohrungen, Gewinden und Dichtungsnuten ist zu bestätigen, dass keine Späne, Grate oder Reinigungsmittelrückstände vorhanden sind. Vor Ort sollte eine Zuordnung zu Reinigungscharge, Zustand der Anlage oder des Mediums sowie zum Freigabeprotokoll möglich sein – nicht nur eine Sichtprüfung.
Welche Anforderungen sind für die Verpackung und Kennzeichnung medizinischer CNC-Teile zu bestätigen?
Ob die Verpackungsumgebung kontrolliert werden muss, ob eine zweilagige Verpackung verwendet wird, welches Partikelniveau zulässig ist und ob eine Sterilisation erforderlich ist, sollte anhand der Kontaktart des Produkts, der technischen Kundendokumentation, der geltenden Vorschriften und der Validierungsergebnisse festgelegt werden. Beispiele für Reinraumumgebungen in regulatorischen Leitlinien können nicht unmittelbar auf alle CNC-Teile übertragen werden. Das Etikett sollte mindestens eine Zuordnung zu Teilenummer, Produktionscharge, Menge, Prüfstatus sowie gegebenenfalls zu Angaben über Oberflächenbehandlung oder Reinigung ermöglichen. Bei beschädigter Verpackung, abgefallenem Etikett oder unklarem Status ist das Teil zunächst zu sperren und zu bewerten, anstatt es direkt an die Montagelinie zu geben.
Dokumentenpaket vor der Lieferung und Umgang mit Abweichungen: Was sollte der Einkäufer beim CNC-Lieferanten bestätigen?
Bei der Lieferung präziser Metallteile für medizinische Geräte aus der CNC-Bearbeitung sollte nicht nur ein Maßprüfbericht beigefügt werden. Der Einkäufer muss eine Gruppe miteinander verknüpfter Nachweise bestätigen: Werkstoffbezeichnung, Spezifikation und Charge, Produktionscharge der Teile, Charge der Oberflächenbehandlung, Ergebnisse der kritischen Maßprüfungen sowie Reinigungs-, Verpackungs- und Freigabestatus. Die konkreten Dokumente sind anhand der Zeichnung, der Einkaufsspezifikation, der Qualitätsvereinbarung und der geltenden Vorschriften festzulegen. Je nach Projekt müssen nicht immer exakt dieselben Nachweise gefordert werden.
Welche Kontrollpunkte sollte das Lieferdokumentenpaket abdecken?
- Werkstoff: Vereinbarte Materialzertifikate, Werkstoffbezeichnung und Schmelzennummer oder andere akzeptable Chargeninformationen, die der Teilecharge zugeordnet werden können.
- Bearbeitung und Sonderverfahren: Erforderliche Aufzeichnungen zu Wärmebehandlung, Schweißen, Passivierung, Galvanisieren oder anderen Oberflächenbehandlungen, einschließlich der Behandlungscharge und der geforderten Ergebnisse.
- Prüfung: Ergebnisse der Prüfungen kritischer Maße, des Erscheinungsbilds, der Gratfreiheit und gegebenenfalls der Sauberkeit. Der Bericht sollte Teilecharge, Bezugspunkte, Messmethode oder Informationen zu den Prüfmitteln nennen.
- Reinigung und Verpackung: Status der letzten Reinigung, des Transports, der Verpackung und der Kennzeichnung; das Etikett sollte mindestens die Überprüfung von Teilenummer, Menge, Charge und Bearbeitungsstatus ermöglichen.
- Abweichungsaufzeichnungen: Aufzeichnungen über Sperrung, Bewertung und Behandlung von Problemen wie Maßüberschreitungen, verbliebenen Graten, Abweichungen bei Schichtdicke oder Farbton sowie beschädigter Verpackung.
Wird eine Abweichung festgestellt, sollte die betreffende Charge in der Regel zunächst gesperrt werden, damit keine fehlerhaften Teile in die Montage oder nachfolgende Reinigungsprozesse gelangen. Anschließend sind Nacharbeit, erneute Prüfung, Ausschuss, Annahme mit Abweichgenehmigung oder Freigabe unter Abweichung risikobasiert zu entscheiden. Nach einer Nacharbeit darf nicht nur das Ergebnis aktualisiert werden; auch die Nachweise über die erneute Prüfung und die Bestätigung des Status müssen erhalten bleiben. Ob der Lieferant NCR-, CAPA- oder elektronische Aufzeichnungssysteme verwendet, sollte projektbezogen vereinbart werden. Kein bestimmtes Werkzeug sollte als einheitlich verbindliche Bedingung vorausgesetzt werden.
Acht Anforderungen bei der Angebotsanfrage und der Erstteilfreigabe schriftlich festlegen
Vor einer Angebotsanfrage für die CNC-Bearbeitung medizinischer Teile oder vor der Erstteilfreigabe empfiehlt es sich, Materialcharge, kritische Oberflächen, Gratstandard, Oberflächenbehandlung, Prüfbericht, Reinigungsverfahren, Verpackungsumgebung und Umgang mit Abweichungen jeweils in der Zeichnung, der Qualitätsvereinbarung oder der Einkaufsliste festzuhalten. Dadurch wird sowohl eindeutig festgelegt, was der Lieferant kontrollieren muss, als auch im Voraus der Entscheidungsweg definiert, wenn die Maße zwar konform sind, die Verpackung jedoch beschädigt ist, sich Rückstände auf der Oberfläche befinden oder an kritischen Bohrungskanten noch Grate vorhanden sind. Dies reduziert Streitigkeiten am Lieferort.
Häufig gestellte Fragen zur CNC-Bearbeitung von Metallteilen für medizinische Geräte
Bei der Abnahme von Metallteilen für medizinische Geräte aus der CNC-Bearbeitung reicht es nicht aus, nur den Maßprüfbericht zu betrachten. Ebenso müssen Materialrückverfolgbarkeit, Entgratung, Oberflächenbehandlung, letzte Reinigung, Reinverpackung und Lieferdokumentation berücksichtigt werden. Die folgenden Fragen sollten vor der Angebotsanfrage, der Erstteilfreigabe und der Freigabe von Serienchargen geklärt werden.
Können Metallteile für Medizinprodukte auch ohne Reinraum gefertigt werden?
Das hängt vom Verwendungszweck des Teils, dem Kontaktrisiko, der abschließenden Reinigung und den Kundenspezifikationen ab. Für nicht sterile externe Gerätekomponenten können andere Anforderungen gelten als für Teile, die mit Flüssigkeiten oder dem menschlichen Körper in Kontakt kommen oder anschließend sterilisiert werden. Der Auftraggeber sollte bestätigen, ob eine abschließende Reinigung oder Verpackung unter kontrollierten Umgebungsbedingungen erforderlich ist, und die entsprechenden Reinigungs-, Umgebungs- und Freigabedokumentationen anfordern.
Ist nach der Oberflächenbehandlung eine erneute Reinigung erforderlich?
Das lässt sich nicht pauschal beantworten. Passivierung, Eloxieren, Elektropolieren oder galvanische Beschichtung können Rückstände, abgeschirmte Bereiche und ein Partikelrisiko verursachen. Ob vor und nach der Behandlung gereinigt werden muss, sollte anhand kritischer Oberflächen, des Produktrisikos, der Spezifikation für die Oberflächenbehandlung und der Validierungsanforderungen festgelegt werden. Die Reihenfolge der Reinigung sowie die Nachweise für die Freigabe sind in den Prozessdokumenten eindeutig zu definieren.
Muss für jede Charge ein Materialzertifikat vorgelegt werden?
Die Form und Häufigkeit der Dokumentation hängen von der Zeichnung, der Beschaffungsspezifikation, der Qualitätsvereinbarung und den geltenden Vorschriften ab. Entscheidend ist, eine Rückverfolgbarkeit zwischen Werkstoffbezeichnung, Spezifikation oder Schmelzennummer und der Produktionscharge des Teils, der Charge der Oberflächenbehandlung sowie den Aufzeichnungen der Endprüfung herzustellen, statt schematisch eine bestimmte Art von Zertifikat zu verwenden.
Wie sollten die Gratvorgaben für medizinische CNC-Teile in der Zeichnung festgelegt werden?
Die Kantenbearbeitung und der zulässige Zustand sollten anhand der Funktionsmerkmale eindeutig angegeben werden. Besonderes Augenmerk ist auf Querbohrungen, Tiefbohrungen, Gewinde, Dichtungsnuten, scharfe Kanten und Montageflächen zu legen. Falls erforderlich, sollten außerdem die Prüfvergrößerung, das Prüfverfahren oder spezielle Reinigungsanforderungen definiert werden. Es genügt nicht, lediglich „Grate entfernen“ zu vermerken. Zusätzlich sollte angegeben werden, an welchen Oberflächen keine Späne zurückbleiben dürfen und welche Rückstände die Dichtheit oder den Flüssigkeitsdurchgang beeinträchtigen könnten.
Key takeaways
- Die Freigabenachweise für Medizinteile sollten Produktanforderungen, Prozesskontrolle, Prüfergebnisse und Verpackungszustand abdecken und nicht nur einen Maßbericht enthalten.
- Werkstoffbezeichnung, Spezifikation, Materialcharge, Teilecharge, Charge der Oberflächenbehandlung und Aufzeichnungen der Endprüfung sollten entsprechend den Projektanforderungen miteinander verknüpft werden.
- Für Querbohrungen, Tiefbohrungen, Gewinde, Dichtnuten und Funktionskanten müssen beim Entgraten akzeptable Zustände definiert und die Prüfmethoden eindeutig festgelegt werden.
- Die Reihenfolge von Oberflächenbehandlung, Endreinigung und Reinverpackung beeinflusst Partikel, Ölverunreinigungen, Rückstände der Beschichtung und den Maßzustand.
- Kritische Maße, kritische Oberflächen, Reinigungsverfahren, Verpackungsumgebung und der Umgang mit Abweichungen sollten vorab in der Zeichnung, der Einkaufsspezifikation oder der Qualitätsvereinbarung eindeutig festgelegt werden.



