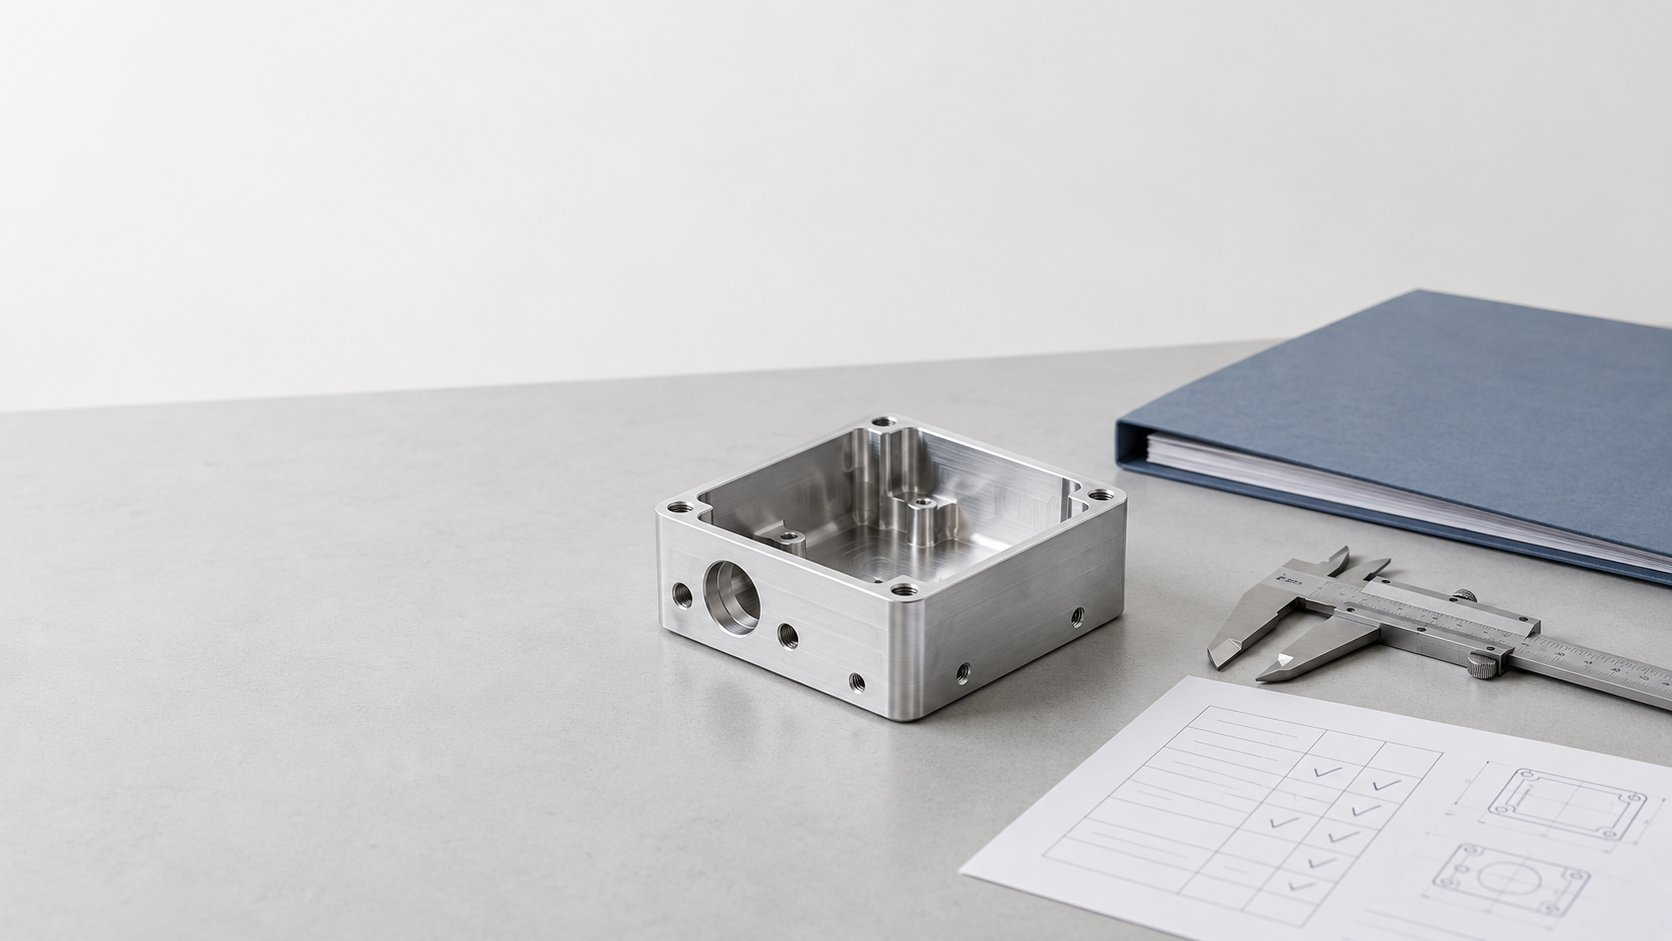
Warum benötigen präzise Kleinserienbauteile eine vorgelagerte Qualitätskontrolle durch Präzisionsfertigungsbetriebe besonders dringend?
Kleinserien bedeuten nicht, dass die Qualitätskontrolle reduziert werden kann. Bei kleinen Stückzahlen lassen sich die Kosten für Vorrichtungen und Programmierung nur schwer umlegen, während jedes Bauteil direkt für Montageprüfungen eingesetzt werden kann. Bereits eine Abweichung an einer Bohrungsposition, Bezugsfläche oder einem Gewinde kann dazu führen, dass die gesamte Charge nachgearbeitet werden muss. Für Präzisionsfertigungsbetriebe entstehen Qualitätsrisiken häufig bereits vor Beginn des Zerspanens: Wenn Zeichnungsversion, Material, Oberflächenbehandlung, Toleranzen oder Abnahmedokumente nicht bestätigt wurden, treten die Probleme meist bei der Erstteil- oder Versandprüfung gebündelt zutage.
Die Prüfung sollte daher nicht erst bei der abschließenden CMM- oder Versandkontrolle beginnen. Eine zuverlässigere Lieferkette lautet: Auftrags- und Zeichnungsprüfung → DFM → Material- und Prozessbestätigung → Erstteilprüfung → Prozessprüfung → Endprüfung und Qualitätsdokumentation. Für jede Stufe sollten Prüfgegenstand, durchzuführende Maßnahmen und die zu erstellenden Aufzeichnungen eindeutig festgelegt sein, anstatt lediglich von einer „strengen Qualitätskontrolle“ zu sprechen.
Was sollte ein Präzisionsfertigungsbetrieb zuerst bestätigen?
- Prüfgegenstände: RFQ, Bestellung, 2D-Zeichnungen, 3D-CAD-Daten, Stückzahl, Material, kritische Abmessungen, Toleranzen, Oberflächenbehandlung und Dokumentationsanforderungen.
- Durchzuführende Maßnahmen: Zeichnungsnummer und -version Punkt für Punkt abgleichen sowie Bezugselemente, Gewinde, Passungen und Abnahmekriterien bestätigen; bei Widersprüchen oder fehlenden Angaben diese vor Produktionsbeginn ansprechen.
- Aufzeichnungen: Ergebnis der Auftrags-/Zeichnungsprüfung, Liste der zu klärenden Punkte, geplante DFM-Schwerpunkte und Prüfumfang.
Diese vorgelagerte Qualitätskontrolle bedeutet nicht, dass der Lieferant das Design eigenmächtig ändern darf. Die Aufgabe des Präzisionsfertigungsbetriebs besteht darin, die Konstruktionsabsicht in ein fertigungsgerechtes und messbares Konzept zu überführen und Risiken sowie alternative Vorgehensweisen dem Kunden zur Bestätigung vorzulegen. Der Kunde sollte bereits in der Anfragephase festlegen, ob das Erstteil freigegeben werden muss, welche Merkmale im Bericht über kritische Abmessungen enthalten sein sollen und ob nicht konforme Produkte vorab gemeldet werden müssen. So verfügen DFM, Erstteilprüfung und Qualitätsdokumentation anschließend über eine gemeinsame Abnahmegrundlage.
Wie sichern Präzisionsfertigungsbetriebe die Qualitätsanforderungen durch die Prüfung von RFQ und Bestellung ab?
Bei präzisen Kleinserienbauteilen entstehen Qualitätsrisiken häufig bereits vor dem Einschalten der Maschine. Eine kleine Stückzahl bedeutet nicht, dass die Anforderungen vereinfacht werden können: Sobald Zeichnungsversion, Werkstoffbezeichnung, kritische Toleranzen oder Abnahmedokumente unklar sind, treten die Probleme meist bei der Erstteil- oder Versandprüfung gebündelt zutage. Präzisionsfertigungsbetriebe sollten daher bereits mit der Prüfung von RFQ und Bestellung beginnen und die Auftragsanforderungen Punkt für Punkt den Zeichnungen zuordnen, statt standardmäßig nach Erfahrungswerten zu fertigen.
Welche Punkte sollten bei der RFQ- und Zeichnungsprüfung zuerst abgeglichen werden?
- Bestätigen Sie, dass Zeichnungsnummer, Versionsstand und 3D-CAD-Datei übereinstimmen, um die Verwendung veralteter Modelle oder Bemaßungen zu vermeiden.
- Prüfen Sie die Stückzahl, die Werkstoffsorte und den Zustand, die Oberflächenbehandlung, die Lieferlose sowie die Anforderungen an die Verpackungskennzeichnung.
- Identifizieren Sie kritische Maße, Toleranzen, Bezugsdatensysteme, Gewinde, Bohrungsdurchmesser, Passungsbeziehungen und erforderliche geometrische Toleranzen.
- Legen Sie fest, welchen Umfang der Maßbericht abdecken muss, ob das Erstmuster einer Kundenfreigabe bedarf und ob Unterlagen zu Material, Oberflächenbehandlung oder Konformität der Lieferung beigefügt werden müssen.
- Prüfen Sie, ob zwischen Bestellung, Zeichnung und Projektspezifikationen Widersprüche bestehen. Bei unklaren Abnahmekriterien sollte vor Produktionsbeginn eine schriftliche Liste offener Punkte erstellt werden.
Der Schwerpunkt dieses Schritts liegt nicht darin, den Dokumentationsaufwand zu erhöhen, sondern die Grundlage für die anschließende Prüfung zu schaffen. Wenn die Zeichnung beispielsweise die relative Position einer Befestigungsbohrung zu einer Bezugsfläche fordert, aber keine Messbezugselemente angibt, kann der Lieferant die Prüfmethodik nur schwer festlegen. Wird beim Material lediglich „Aluminiumlegierung“ angegeben, ohne Werkstoffsorte und Zustand zu nennen, lässt sich außerdem keine wirksame Wareneingangs- und Rückverfolgbarkeit aufbauen.
Wie überführt DFM die Zeichnungsanforderungen eines Präzisionsfertigungsbetriebs in eine fertigungsgerechte Lösung?
Bei Präzisionsteilen in Kleinserien ist DFM nicht einfach eine „Konstruktionsoptimierung“, sondern eine technische Prüfung, die der Präzisionsfertigungsbetrieb vor Produktionsbeginn durchführt. Ziel ist es zu bestätigen, dass die Anforderungen der Zeichnung stabil gefertigt, wiederholgenau gespannt und zuverlässig gemessen werden können. Jeder Änderungsvorschlag muss zunächst seine Auswirkungen erläutern und vom Kunden bestätigt werden; die Konstruktionsabsicht darf nicht eigenmächtig geändert werden.
Welche Fertigungsrisiken sollte ein Präzisionsfertigungsbetrieb prüfen?
- Prüfen Sie die Werkzeugzugänglichkeit bei tiefen Kavitäten, schmalen Nuten und tiefen Bohrungen. Wenn verlängerte Werkzeuge erforderlich sind, können dadurch Werkzeugauslenkung, Vibrationen und die Anzahl der Arbeitsgänge zunehmen.
- Prüfen Sie dünne Wände, dünne Bodenbereiche und scharfe Ecken. Dünne Wände aus Aluminiumlegierungen können sich beim Zerspanen oder Spannen verformen; scharfe Ecken erfordern in der Regel spezielle Werkzeuge oder eine Nachbearbeitung.
- Prüfen Sie Innenradien, Bezugselemente und das Spannkonzept. Wenn kritische Bohrungen und Bezugsflächen in mehreren Aufspannungen bearbeitet werden müssen, kann dies die Positionsbeziehungen und die Konsistenz innerhalb der Charge beeinträchtigen.
- Prüfen Sie, ob kritische Merkmale messbar sind. Für Positionstoleranzen, Profiltoleranzen oder komplexe Freiformflächen in der Zeichnung müssen Bezugselemente, Messmethode und Berichtsumfang vor der Bearbeitung festgelegt werden.
Diese Punkte sollten jeweils einem Prozess-, Kosten-, Konsistenz- oder Abnahmerisiko zugeordnet werden und nicht pauschal als „Änderung empfohlen“ gekennzeichnet werden. Angenommen, die Bestellung umfasst 10–30 Gehäuse aus Aluminiumlegierung mit mehreren Befestigungsbohrungen, einer kritischen Fläche und lokalen Bereichen mit dünnen Wänden: Dann kann die DFM-Prüfung ergeben, dass die Reihenfolge der Aufspannung für die dünnen Wände angepasst werden muss, die Befestigungsbohrungen möglichst mit einem einheitlichen Bezug bearbeitet werden sollten und für die kritische Fläche eine stabile Abstützung sowie eine sichere Messausrichtung erforderlich sind. So können Konstruktionsanforderungen, Bearbeitungsablauf und Prüfkonzept vor dem Erstmuster aufeinander abgestimmt werden.
Wie unterstützen Wareneingangsprüfung und Materialrückverfolgbarkeit die Lieferung von Präzisionsteilen in Kleinserien?
Welche Punkte sollte ein Präzisionsfertigungsbetrieb bei der Wareneingangsprüfung kontrollieren?
- Materialidentität: Werkstoffbezeichnung, Zustand, Abmessungen und Auftragsanforderungen abgleichen, beispielsweise die genaue Bezeichnung und den Lieferzustand einer Aluminiumlegierung; eine bloße Angabe wie „Aluminium“ reicht nicht aus.
- Chargen und Kennzeichnung: Rohmaterial-Chargennummer, Herkunft des Halbzeugs und Wareneingangsdatum dokumentieren und sicherstellen, dass die Kennzeichnung beim Schneiden, bei der CNC-Bearbeitung und bei nachfolgenden Weitergabeprozessen erhalten bleibt oder übertragen wird.
- Aussehen und Abmessungen: Prüfen, ob das Halbzeug deutliche Kratzer, Korrosion, Verformungen oder ein unzureichendes Bearbeitungsaufmaß aufweist; bei Blechen, Stangen oder vorbearbeiteten Halbzeugen zusätzlich die Eingangsdimensionen abgleichen.
- Übereinstimmung der Dokumente: Wenn Vertrag, Zeichnung, Branchenstandard oder kundenspezifische Qualitätsvorgaben Materialzertifikate, Prüfberichte oder Konformitätsdokumente verlangen, müssen Werkstoffbezeichnung und Charge in den Dokumenten mit dem tatsächlich gelieferten Material übereinstimmen.
Wie entscheiden Erststückprüfung und Prozessprüfung darüber, ob ein Präzisionsfertigungsbetrieb die Produktion fortsetzen kann?
Bei Kleinserienteilen ist die Stückzahl gering, doch jedes Teil kann für die Montagevalidierung verwendet werden. Eine Abweichung beim Erststück kann nicht nur die Nacharbeit eines einzelnen Teils erfordern, sondern auch die nachfolgende Montage oder Prüfung unterbrechen. Daher darf ein Präzisionsfertigungsbetrieb das Erststück nicht einfach als Stichprobe vor dem Versand behandeln, sondern sollte die Erststückprüfung als Produktionsfreigabe zur Validierung von Aufspannung, Werkzeugweg und Prozesseinstellungen einsetzen.
Die Erststückprüfung bestätigt zunächst die Prozesseinstellungen und nicht nur das äußere Erscheinungsbild
Das Erststück sollte anhand der Zeichnungs- und Auftragsanforderungen Punkt für Punkt geprüft werden und mindestens Material, Oberflächenbehandlung, kritische Abmessungen, Gewinde, Passverhältnisse sowie gegebenenfalls Ebenheit, Position oder Profil umfassen. Vor der Prüfung müssen Bezugssystem, Messmethode und Aufzeichnungsformat festgelegt werden. Ist das Erststück nicht konform, muss das Problem isoliert, die Ursache bei Werkzeug, Aufspannung, Bezug oder Programm analysiert und nach der Korrektur erneut bestätigt werden; die Bearbeitung darf nicht direkt fortgesetzt werden.
Die Prozessprüfung kontrolliert Schwankungen innerhalb der Charge
Ein bestandenes Erststück bedeutet nicht automatisch, dass die gesamte Charge konform ist. Der Umfang der Prozessprüfung sollte anhand von Toleranzen, Losgröße, Merkmalsrisiken und Fertigungskomplexität festgelegt werden. Dabei sind Werkzeugverschleiß, Wiederholgenauigkeit der Aufspannung, thermische Verformung sowie Maßänderungen vor und nach der Oberflächenbehandlung zu berücksichtigen.
- Gewöhnlicher Außendurchmesser: Kann mit einer Bügelmessschraube geprüft werden; die Messergebnisse und die Teilecharge sind zu dokumentieren.
- Bohrungsdurchmesser und Gewinde: Je nach Zeichnungsanforderung können zur Bestätigung der Passung Prüfstifte oder Gewinde-Gut- und Ausschusslehren verwendet werden.
- Komplexe Konturen und GD&T: Bei Bedarf ein KMG verwenden und mit CAD oder der technischen Zeichnung vergleichen, um einen rückverfolgbaren Bericht zu erstellen.
Endprüfung und Qualitätsdokumentation: Was sollte der Einkauf beim Präzisionsfertigungsbetrieb bestätigen?
Die Endprüfung von Kleinserienteilen sollte nicht lediglich darin bestehen, vor dem Versand einige Abmessungen zu messen. Der Präzisionsfertigungsbetrieb sollte Teilenummer und Zeichnungsstand, tatsächliche Messergebnisse, Prüfmethoden, Materialcharge und Versandcharge miteinander verknüpfen und so rückverfolgbare Aufzeichnungen erstellen. Der Umfang der Dokumentation richtet sich nach Vertrag, Zeichnung, Branchenstandards und kundenspezifischen Qualitätsvorgaben.
Welche Qualitätsdokumente sollte ein Präzisionsfertigungsbetrieb projektbezogen vorbereiten?
- Maßprüfbericht: Auflistung der Zeichnungsmerkmale, Nennmaße, Toleranzen, Istwerte und Prüfergebnisse; für komplexe Konturen, Positionen oder Profile kann je nach Anforderung ein KMG-Bericht oder ein CAD-Vergleichsprotokoll bereitgestellt werden.
- Materialnachweis: Dient zur Überprüfung der Werkstoffbezeichnung, des Zustands und der Charge sowie zur Zuordnung zu einem Bauteil oder einer Produktionscharge. Ob ein Materialnachweis zwingend erforderlich ist, hängt von den Anforderungen der Bestellung ab.
- Aufzeichnungen zur Oberflächen- oder Wärmebehandlung: Wenn in der Zeichnung Anforderungen wie Eloxieren, Beschichten oder Wärmebehandlung festgelegt sind, sollte bestätigt werden, ob der Behandlungsstatus, die Charge und die entsprechenden Aufzeichnungen in die Lieferdokumentation aufgenommen werden müssen.
- Aufzeichnungen zu Konformität, Erstmuster und nichtkonformen Teilen: Je nach Projekt können eine Konformitätserklärung, Erstmusterprüfberichte sowie Aufzeichnungen zur Sperrung und Behandlung nichtkonformer Teile und zur Kundengenehmigung bereitgestellt werden.
Checkliste für die Beschaffung von Präzisionsteilen in kleinen Losgrößen
- Wann wird die DFM-Prüfung abgeschlossen? Wie wird die Kundenfreigabe eingeholt, wenn Probleme mit Toleranzen, Bezügen oder der Messbarkeit festgestellt werden?
- Ist eine Kundenfreigabe für das Erstmuster erforderlich? Welche Messmethoden werden jeweils für kritische Maße, Gewinde, Passungen und geometrische Toleranzen eingesetzt?
- Wie werden Materialchargen, Chargen der Oberflächenbehandlung und Versandchargen rückverfolgt?
- Wie werden nichtkonforme Teile separiert? Muss eine Nacharbeit oder eine Annahme mit Abweichgenehmigung vorab gemeldet werden?
- Welche Prüfberichte, Materialnachweise und Konformitätsdokumente werden abschließend bereitgestellt?
Ein guter Präzisionsfertiger stellt nicht nur die Namen seiner Anlagen heraus, sondern kann Konstruktionsabsicht, Bearbeitungsverfahren, Messplan und Qualitätsnachweise zu einer durchgängig prüfbaren Dokumentationskette verbinden. Wenn der Einkauf diese Anforderungen bereits in der Anfragephase festlegt, lassen sich Abnahmestreitigkeiten in der Regel leichter vermeiden, als wenn die Unterlagen erst nach dem Versand nachgereicht werden.
Häufig gestellte Fragen zur Qualitätskontrolle bei Präzisionsteilen in kleinen Losgrößen
Der Abnahmeumfang für Präzisionsteile in kleinen Losgrößen sollte bereits während der Anfrage- und Zeichnungsprüfungsphase festgelegt werden. Erstmuster, Prozessprüfungen, der Einsatz einer CMM und Qualitätsdokumente sind keine pauschalen, von den Projektanforderungen losgelösten Standardpakete, sondern sollten auf kritische Merkmale, Losgröße, Vertrag und Prüfkapazitäten des Lieferanten abgestimmt werden.
Sind nach bestandener Erstmusterprüfung noch Prozessprüfungen erforderlich?
Ja, in der Regel sollten Prozessprüfungen weiterhin anhand kritischer Merkmale, Werkzeugverschleiß, Wiederholgenauigkeit der Aufspannung und des Risikos der Losgröße geplant werden. Das Erstmuster dient hauptsächlich zur Überprüfung der Prozessparameter und Bezüge und kann nicht gewährleisten, dass alle nachfolgenden Teile automatisch konform sind.
Müssen bei Präzisionsteilen in kleinen Losgrößen alle Maße mit einer CMM geprüft werden?
Nicht unbedingt. Übliche Außendurchmesser, Dicken oder Bohrungsdurchmesser können abhängig von der Toleranz mit Bügelmessschraube, Messschieber oder Lehren geprüft werden. Für komplexe Konturen, Positionstoleranzen, Profiltoleranzen oder Merkmale, die mit CAD verglichen werden müssen, eignet sich möglicherweise eine CMM besser. Die endgültige Methode sollte die Zeichnungsanforderungen, die Zugänglichkeit des Merkmals und die Messunsicherheit berücksichtigen.
Muss bei Bestellungen in kleinen Losgrößen zwingend ein Materialnachweis bereitgestellt werden?
Dafür gibt es keine einheitliche Vorgabe. Ob ein Materialnachweis, ein Materialprüfbericht oder Chargenaufzeichnungen bereitgestellt werden müssen, hängt vom Vertrag, der Zeichnung, den branchenspezifischen Normen und den Qualitätsklauseln des Kunden ab. Der Einkauf sollte bereits in der Anfragephase Werkstoffbezeichnung, Zustand, Chargenrückverfolgbarkeit und Dokumentenformat eindeutig festlegen.
Welche Qualitätsdokumente sollte der Einkauf bereits in der Anfragephase anfordern?
Es sollte eindeutig festgelegt werden, ob eine DFM-Rückmeldung, ein Erstmusterbericht, ein Maßprüfbericht, ein CMM-Bericht, ein Materialnachweis, Aufzeichnungen zur Oberflächen- oder Wärmebehandlung, eine Konformitätserklärung sowie Meldungen und Aufzeichnungen zur Behandlung nichtkonformer Teile erforderlich sind. Der Dokumentationsumfang sollte dem Risiko des Bauteils und den Abnahmekriterien entsprechen.
Key takeaways
- Qualitätsrisiken bei Kleinserienbauteilen entstehen häufig bereits vor der Bearbeitung. Zeichnungsversion, Bezugselemente, Material und Abnahmedokumente sollten bereits in der RFQ-Phase festgelegt werden.
- DFM sollte tiefe Kavitäten, dünne Wände, scharfe Ecken, Werkzeugzugänglichkeit, Spannverformungen und nicht messbare Merkmale konkret identifizieren und die Empfehlungen dem Kunden zur Bestätigung vorlegen.
- Die Erstteilprüfung dient der Validierung der Prozesseinstellungen und der kritischen Merkmale. Ein freigegebenes Erstteil bedeutet nicht, dass bei den nachfolgenden Bauteilen auf Prozess- oder Endprüfung verzichtet werden kann.
- Die Messmittel sollten auf die Bauteilmerkmale und Toleranzen abgestimmt sein: Für Standardabmessungen können Messschieber, Bügelmessschrauben oder Lehren verwendet werden; bei komplexen Geometrien und engen GD&T-Anforderungen kann eine CMM erforderlich sein.
- Die Qualitätsdokumentation sollte Bauteilversion, Materialcharge, Prüfprotokolle, Umgang mit nicht konformen Produkten und Versandcharge miteinander verknüpfen, um die Abnahme und die spätere Ursachenanalyse zu erleichtern.



