Eine Annahme zu einem dünnwandigen Pumpengehäuse: Warum das 3-Achsen-Konzept hier an Grenzen stößt
Wo genau die 5-Achsen „fünf“ sind: die Bewegungsbeziehung von drei Linearachsen plus zwei Rotationsachsen
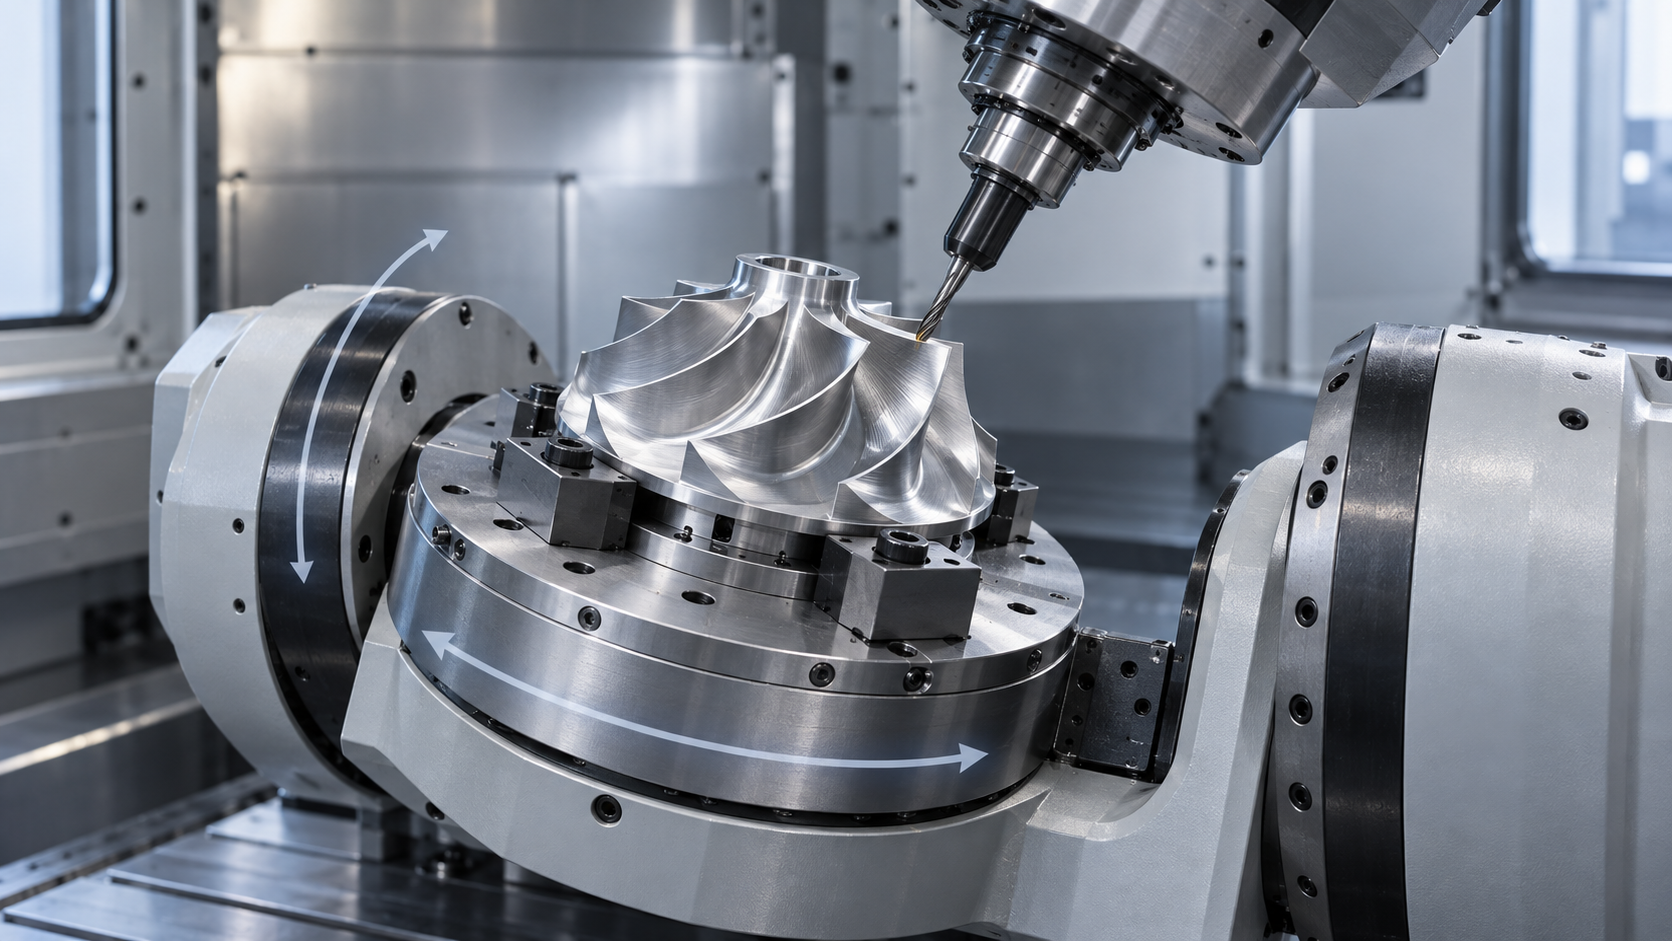
Zerlegt man die 5-Achsen, so sind es drei Linearachsen plus zwei Rotationsachsen, die gleichzeitig am Schnitt beteiligt sind. X, Y, Z sind für die Position der Werkzeugspitze im Raum zuständig, A, B, C für die Orientierung von Werkzeug oder Werkstück. Eine gängige Konvention ist: A-Achse dreht um die X-Achse (Vorwärts-/Rückwärtsneigung), B-Achse dreht um die Y-Achse, C-Achse dreht um die Z-Achse. Dies darf jedoch nicht als eisernes Gesetz gelten – bei verschiedenen Herstellern und Strukturen können Benennung und positive Richtung der Rotationsachsen variieren; vor der Programmierung müssen Maschinenhandbuch und Definition des Maschinenkoordinatensystems geprüft werden, sonst ist die Richtung des aus der Postprozessierung erzeugten G-Codes umgekehrt.
Bei 3-Achsen kann die Werkzeugachse nur stets parallel zu Z gehalten werden. Sobald eine gekrümmte Fläche Seitenwände, Hinterschneidungen oder tiefe Kavitäten aufweist, stößt der Werkzeugschaft an die Wand, oder der Kugelfräser kann nur mit dem Spitzenpunkt kontaktieren, was schlechte Schnittbedingungen bedeutet. Der Wert der 5-Achsen liegt darin, die Werkzeugachsenorientierung der Flächennormalen folgen zu lassen: Beim Seitenfräsen liegt die Seiten Schneide des Werkzeugs an der gekrümmten Fläche an, die Schnittgeschwindigkeit ist gleichmäßig und die Rautiefe gering; in tiefen Kavitäten wird der Werkzeugschaft um einen Winkel geneigt, um Kollisionen zu vermeiden. Das ist nicht „5-Achsen sind höherwertig“, sondern die zwei zusätzlichen Rotationsfreiheitsgrade eröffnen Zugänglichkeit und Schnittwinkel.
| Achse | Typ | Übliche Definition | Typische Funktion |
|---|---|---|---|
| X | Linear | Tisch/Spindel bewegt sich entlang X | Positionierung in Längsrichtung |
| Y | Linear | Tisch/Spindel bewegt sich entlang Y | Positionierung in Breitenrichtung |
| Z | Linear | Spindel hebt/senkt sich entlang Z | Tiefe und Werkzeugachsenrichtung |
| A | Rotation | Üblicherweise um die X-Achse | Werkstück/Spindel neigt sich vor/zurück, Bearbeitung der Seitenfläche |
| B | Rotation | Üblicherweise um die Y-Achse | Werkstück/Spindel schwenkt nach links und rechts |
| C | Rotation | Üblicherweise um die Z-Achse | Rundschaltindexierung, Mehrseitenbearbeitung |
Die Synchronkopplung beruht auf dem geschlossenen Regelkreis von Steuerung und Antrieb
Dass sich fünf Achsen „gleichzeitig“ bewegen, bedeutet nicht, dass jede Achse für sich allein läuft. Die Steuerung übernimmt die Echtzeitberechnung der mehrachsigen Interpolation und stellt sicher, dass Linear- und Rotationsachsen auf derselben Zeitbasis zusammenwirken; die Antriebe führen die Bewegungsinterpolation aus, und die Encoder melden die Ist-Position zur geschlossenen Regelkreis-Korrektur zurück. Jede verzögerte Rückmeldung, jede nicht passende Verstärkung oder jedes zu große Umkehrspiel einer Rotationsachse hinterlässt auf der gekoppelten Bahn Spuren von Über- oder Unterschnitt. Deshalb sind die Anforderungen der Fünfachsbearbeitung an mechanische Genauigkeit, Kalibrierung und Temperaturkontrolle eine Stufe höher als bei drei Achsen – die Fehler stammen nicht mehr nur von einer einzelnen Achse, sondern von der Synchronbeziehung zwischen den Achsen.
Die Maschinenstruktur bestimmt Erreichbarkeit und Steifigkeit: Wie wählt man Head/Head, Head/Table, Table/Table
Die übliche Empfehlung lautet: Bei schweren Teilen und großen Konturen wählt man die Tischrotation, bei leichten Teilen und komplexen Freiformflächen die Schwenkbewegung des Spindelkopfes. Diese Regel gilt für die meisten kleinen und mittleren Teile, versagt jedoch bei sehr großen, sehr schweren oder langgestreckten Teilen – die Tischbelastung, das Trägheitsmoment und die Wärmeverformung werden zum Engpass, und die Schwenkgenauigkeit nimmt sogar ab. Im Folgenden werden die gängigen Strukturen einzeln betrachtet.
Drei Grundstrukturen: Schwenkbewegung am Spindelkopf oder am Tisch
Nach der tragenden Position der beiden Rotationsachsen unterscheidet man üblicherweise drei Kategorien: Spindelkopf/Spindelkopf (Head/Head), Spindelkopf/Tisch (Head/Table), Tisch/Tisch (Table/Table). Die Trunnion-Bauweise (Tragarm) hat üblicherweise eine A-Achse um X und eine C-Achse um Z und ist eine Variante von Head/Table oder Table/Table; die Rotary-Rotary-Bauweise hat häufig eine B-Achse um Y und eine C-Achse um Z. Maßgeblich ist die Bezeichnung in der Maschinenanleitung; verschiedene Hersteller können voneinander abweichen.
| Head/Head | Beide Rotationsachsen liegen am Spindelende | Kleine und mittlere komplexe Freiformflächen, Formnester von Formen, Laufräder | Bei schweren Teilen und stillstehendem Tisch nimmt die Schwenksteifigkeit des Spindelkopfes mit zunehmendem Überhang ab; bei großen Schnittkräften neigt die Anordnung zu Ratterschwingungen |
| Head/Table | Eine Achse am Spindelkopf, eine Achse am Tisch | Mittlere Gehäuse, Teile mit mehrseitigen Merkmalen, hinterschnittene Schalen | Tischbelastung und Trägheitsmoment werden zur Obergrenze; bei sehr großen Teilen sinkt die Positioniergenauigkeit während der Rotation |
| Table/Table (einschließlich Trunnion-Bauweise) | Beide Rotationsachsen liegen am Tisch | Schwere Teile, große Konturen, Rahmenbauteile mit Mehrseitenbearbeitung | Bei übermäßig schweren oder exzentrischen Teilen verstärken sich Servolast und Wärmedrift; langgestreckte Teile verformen sich beim Drehen leicht |
| Rotary-Rotary-Bauweise | Doppelrotation des Tisches | Rotationskörper mit kombinierten Merkmalen, Freiformflächen mit kontinuierlicher Fünfachskopplung | Die Aufspannhöhe ist begrenzt; der erreichbare Werkzeugwinkel unterliegt geometrischen Einschränkungen der Struktur |
Wann „bei schweren Teilen Tischrotation wählen“ versagt
Erkennungssignale: Nach dem Aufspannen des Werkstücks auf den Tisch steigt der Strom der Rotationsachse deutlich an, das Umkehrspiel wird größer, die bearbeitete Oberfläche zeigt periodische Rattermarken, oder die Positionstoleranz des ersten Werkstücks in Rotationsrichtung liegt außerhalb der Toleranz. Wer dann weiter nach der üblichen Empfehlung vorgeht, verliert Ausbeute. Sicherere Wahl: das Werkstück in Module zerlegen, die auf einen kleinen Tisch passen, oder auf Portalbauweise, Indexier-Vorrichtungen, mehrfaches Aufspannen mit einheitlicher Bezugskante umsteigen; bei sehr großen Teilen zuerst die Obergrenzen für Tischbelastung und Trägheitsmoment prüfen, bevor man über Fünfachskopplung spricht.
Von CAD zu G-Code: Warum gerade der Schritt Programmierung und Simulation am häufigsten schiefgeht
Das übliche Vorgehen ist: ein 3D-Modell nehmen, es dem CAM zur Werkzeugwegprogrammierung übergeben, per Postprozessor G-Code ausgeben und auf der Maschine fräsen. Bei drei Achsen funktioniert das meist problemlos. Die Fünfachsbearbeitung verlängert diese Kette um zwei Glieder – den Postprozessor und die Maschinensimulation – und genau diese beiden Stellen werden von Anfängern am häufigsten übersprungen und von erfahrenen Anwendern am wenigsten eingespart. Ein Fehlschlag passiert selten im Moment des Fräsens, sondern meist bei der Dateiübergabe und der Definition des Koordinatensystems.
Die sieben Knoten der Prozesskette – welcher ist der empfindlichste
In dieser Kette ist der Postprozessor das am meisten unterschätzte Glied. Dieselbe Werkzeugwegdatei erfordert bei einer anderen Fünfachsmaschine mit abweichender Struktur einen neu erstellten Postprozessor; verwendet man einfach den alten weiter und stimmen Rotationsachsenrichtung oder Schwenklänge nicht überein, kommt es im besten Fall zu Überschnitt, im schlimmsten Fall zum Zusammenstoß mit der Spindel. Das Beurteilungssignal ist eindeutig: Wenn in der Simulation die Rotationsachsenbewegung entgegengesetzt zur Erwartung verläuft oder die Werkzeugspitzenbahn an Richtungswechseln Stufen zeigt, liegt es meist an den Postprozessorparametern und nicht an der CAM-Strategie.
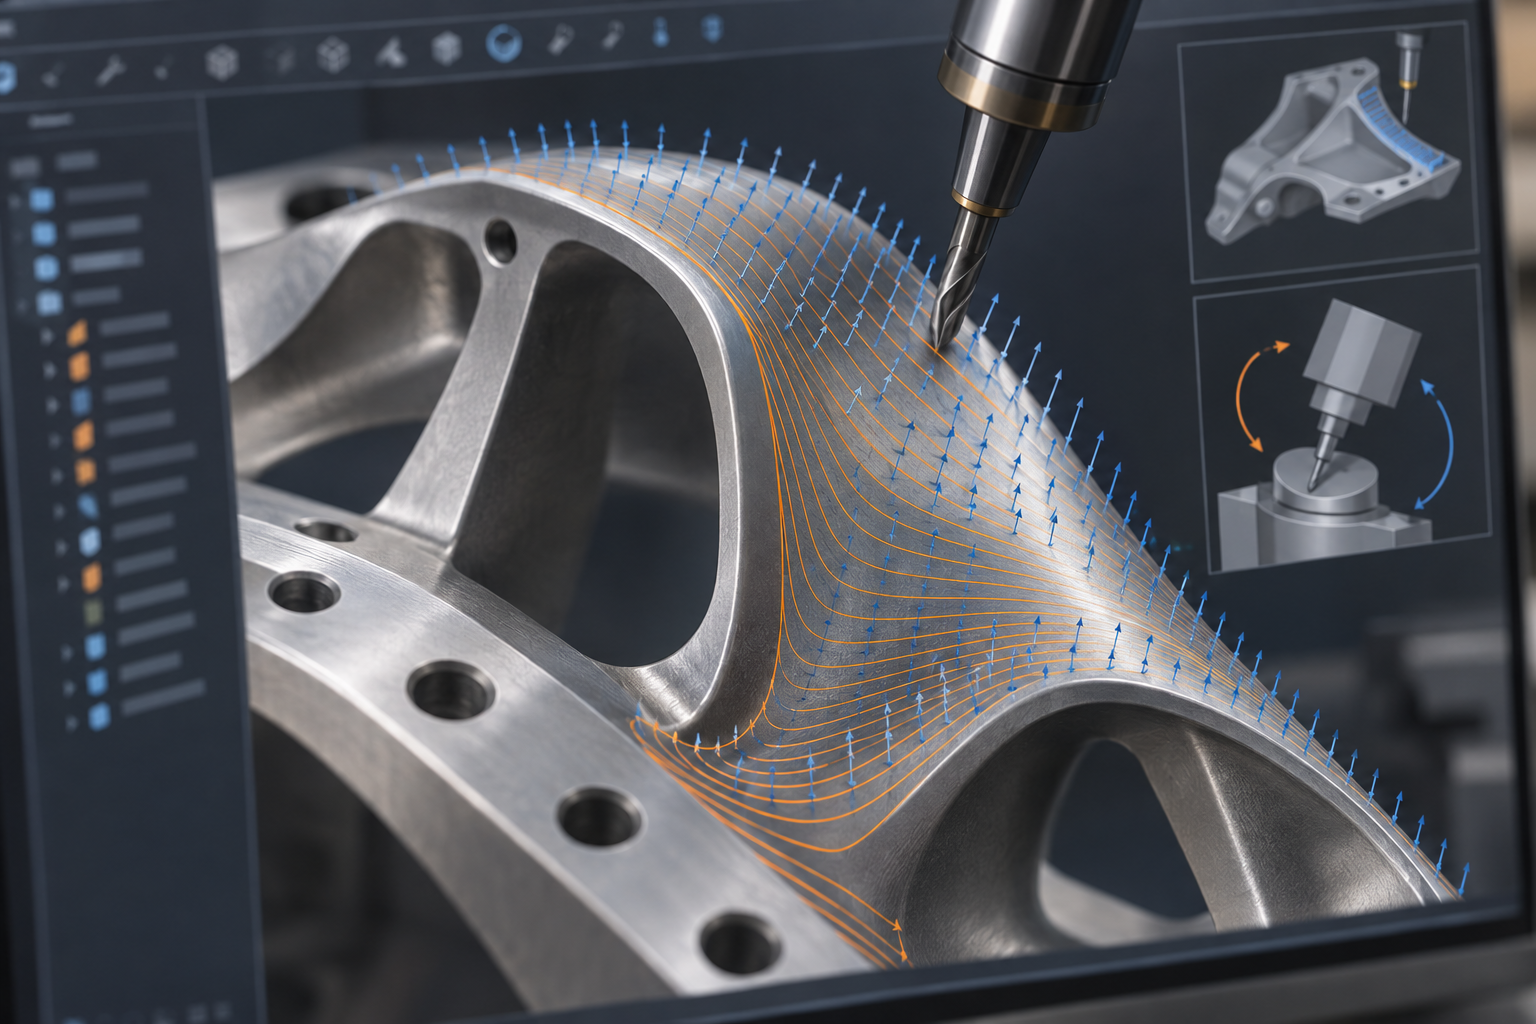
Die sicherere Wahl ist nicht der Kauf eines teureren CAM-Systems, sondern Simulation und Erstmusterprüfung als festen Prozess zu behandeln und sie nicht wegen enger Liefertermine zu überspringen. Eine etwas konservativere Programmierstrategie (zum Beispiel mehr Seitenfräsen, weniger extreme Schwenkwinkel) verlängert die Taktzeit, erhöht aber die Erfolgsquote beim ersten Werkstück. Umgekehrt lässt sich der Aufwand für die Fünfachsprogrammierung kaum amortisieren, wenn das Teil so einfach ist, dass es mit drei Achsen plus einmaligem Umspannen fertig wird – auch das ist eine Grenze.
Grenzbedingungen, bei denen konventionelle Vorgehensweisen versagen: dünnwandig, tiefe Kavitäten, schwer zerspanbare Werkstoffe, Kleinserien
„Eine Aufspannung reduziert kumulierte Fehler, daher ist 5-Achsen stabiler“ – dieser Satz gilt bei den meisten mitteldickwandigen Teilen mit mittleren Toleranzen. Wendet man ihn jedoch als allgemeine Regel auf dünnwandige Teile, tiefe Kavitäten, schwer zerspanbare Werkstoffe und Kleinserien an, kehrt sich das oft um: Die Anzahl der Aufspannungen sinkt, aber Verformung, Rattern, Werkzeughalterkollision und Programmieraufwand werden zum Hauptwiderspruch. Im Folgenden wird Punkt für Punkt nach „übliche Vorgehensweise – Versagensgrenze – Prüfsignal – stabilere Wahl“ aufgeschlüsselt.
Dünnwandige Teile: Steifigkeitsprobleme verschwinden nicht durch weniger Aufspannungen
Die übliche Vorgehensweise ist „5-Achsen, eine Aufspannung, alle Flächen schlichten“. Ausnahme: Bei Rahmenbauteilen mit Wandstärke nahe dem Werkzeugdurchmesser und großer Auskragung ändert die Werkzeuglage beim 5-Achsen-Schwenken die Richtung der Schnittkraft; die dünne Wand weicht an der Stelle der geringsten Normalkraftsteifigkeit aus, federt nach dem Austritt des Werkzeugs zurück, und Wandstärkentoleranz sowie Ebenheit überschreiten gemeinsam die Grenze. Prüfsignal: Wandstärkendifferenz zwischen Wandmitte und Wandfuß überschreitet die halbe Zeichnungstoleranz, Ebenheit federt nach dem Schlichten bei Nachmessung zurück, regelmäßige Rattermarken auf der Oberfläche. Stabilere Wahl: Zuerst 0,3–0,5 mm Aufmaß für das Schruppen lassen, Stirnflächen mit Stützung oder niedrigschmelzender Füllung/Gipsgegenlagerung versehen, dann schlichten; bei Bedarf auf symmetrischen Materialabtrag und leichtes Schichten umstellen. Wenn die Zeichnung keine Prozessbosse oder Gegenlagerung angibt, beim Engineering klären, ob dies zulässig ist.
Tiefe Kavitäten: 5-Achsen können schwenken, aber der Werkzeughalter kommt nicht unbedingt hinein
Die übliche Vorgehensweise ist „mit 5-Achsen-Schwenken ausweichen und die Innenwand der tiefen Kavität in einer Aufspannung fertig fräsen“. Ausnahme: Bei großem Verhältnis von Kavitätentiefe zu Öffnungsbreite und kleinem Bodenradius R stößt der Werkzeughalter oder die Spindelnase beim Schwenken zuerst an die gegenüberliegende Wand, der erreichbare Winkel wird blockiert. Der in der Branche übliche Erfahrungswert für das Länge-Durchmesser-Verhältnis liegt bei etwa 3–4-fach als stabil; darüber steigen die Wahrscheinlichkeiten für Werkzeugausweichen, Rattermarken und Schneidenausbruch deutlich, was konkret anhand der tatsächlichen Werkzeughalterkontur simuliert und bestätigt werden muss. Prüfsignal: Simulation meldet Kollision, in der realen Bearbeitung treten in fester Tiefe Ausweichspuren auf, nach Wechsel auf einen kürzeren Halter mit gleichem Durchmesser verbessert sich die Oberfläche sofort. Stabilere Wahl: Werkzeugauskragung verkürzen, mit Verlängerungsstange nur schruppen in Schichten, beim Schlichten auf einen schwenkbaren kleinen Kugelfräser umstellen und größere Anzahl an Zustellungen akzeptieren; die Abstimmung von Kavitätenbodenradius R und Werkzeugradius muss in der Zeichnungsphase geklärt werden.
Schwer zerspanbare Werkstoffe: Schwenkwinkel hält Schnittbreite, aber Kühlung und Wärmedrift müssen mitziehen
Die übliche Vorgehensweise ist „bei Titan und Hochtemperaturlegierungen mit 5-Achsen-Schwenken den Kugelfräser auf dem effektiven Radius schneiden zu lassen, stabile Schnittbreite, lange Werkzeugstandzeit“. Ausnahme: Diese Werkstoffe leiten Wärme schlecht; nach dem Schwenken erreicht das Kühlmittel den Schnittbereich schwer, und bei langen Programmen mit kontinuierlicher Zerspanung fressen Wärmedrift von Spindel und Werkstück den Genauigkeitsgewinn durch das Schwenken auf. Prüfsignal: Nach zwei Stunden kontinuierlicher Zerspanung eindirektionale Maßdrift, Aufbauschneiden an der Werkzeugspitze, Ra verschlechtert sich. Stabilere Wahl: Hochdruck-Innenkühlung, abschnittsweises Ausweichen und Ruhen, bei Bedarf Messen in der Maschine zur Kompensation; Schruppen und Schlichten trennen, vor dem Schlichten die Maschine thermisch stabilisieren. Ob sich 5-Achsen lohnen, hängt davon ab, ob das Teil wirklich Flächen oder Hinterschneidungen hat, die nur durch Schwenken erreichbar sind, nicht vom Werkstoff selbst.
Kleinserien: Der kritische Punkt, an dem Programmierung und Vorrichtungsaufwand unwirtschaftlich werden
Die übliche Vorgehensweise ist „auch bei Kleinserien 5-Achsen einsetzen, um Aufspannungen zu sparen“. Ausnahme: Bei nur wenigen Stück und einfacher prismatischer Geometrie können die Arbeitsstunden für mehrachsige 5-Achsen-CAM-Strategien, Postprocessing und Kollisionssimulation teurer sein als mehrmaliges Aufspannen auf 3-Achsen, und das Risiko beim ersten Teil ist höher. Prüfsignal: Im Angebot ist der Anteil von Programmierung und Simulation deutlich höher als die Zerspanungszeit, beim ersten Teil werden wiederholt Werkzeugwege geändert. Stabilere Wahl: Zuerst mit 3-Achsen plus speziellen Weichbacken oder Winkelplattenaufspannung validieren, erst bei tatsächlichem Bedarf an Hinterschneidungen oder mehrseitigen Positionstoleranzen auf 5-Achsen wechseln; Bezüge und kritische Positionstoleranzen in die technische Vereinbarung aufnehmen, um Wiederholungen zu reduzieren.
| Szenario | Übliche Regel | Versagensgrenze | Prüfsignal | Stabilere Wahl |
|---|---|---|---|---|
| Dünnwandiger Rahmen | Alle Flächen in einer Aufspannung schlichten | Wandstärke ≈ Werkzeugdurchmesser, große Auskragung, Schwenken ändert Schnittkraftrichtung | Wandstärkendifferenz zwischen Wandmitte und Fuß überschreitet halbe Toleranz, Ebenheit federt zurück | Aufmaß für Halbschlichten lassen, Gegenlagerstützung, symmetrisches leichtes Schichten |
| Tiefe Kavität mit enger Öffnung | Mit Schwenken ausweichen und Innenwand in einer Aufspannung fertig fräsen | Großes Verhältnis Kavitätentiefe/Öffnung, Kollision von Werkzeughalter oder Nase | Simulation meldet Kollision, Ausweichspuren in fester Tiefe | Auskragung verkürzen, Schruppen mit Verlängerungsstange in Schichten, Schlichten mit kleinem Kugelfräser |
| Titan/Hochtemperaturlegierung | Schwenken hält effektive Schnittbreite | Kühlung schwer erreichbar, Wärmedrift bei langen Programmen | Nach kontinuierlicher Zerspanung eindirektionale Maßdrift, Aufbauschneiden | Hochdruck-Innenkühlung, abschnittsweises Ruhen, Kompensation durch Messen in der Maschine |
| Einzelteil/wenige Stück | Auch bei Kleinserien 5-Achsen einsetzen | Programmier- und Simulationsstunden höher als Zerspanungsstunden | Hoher Programmieranteil im Angebot, wiederholte Werkzeugwegänderungen beim ersten Teil | Zuerst 3-Achsen plus spezielle Aufspannung validieren, erst bei tatsächlichem Bedarf auf 5-Achsen wechseln |
Diese Tabelle beurteilt nicht „ob es machbar ist“, sondern „ob es sich lohnt, nach konventioneller Vorgehensweise zu arbeiten“. Wenn ein Teil gleichzeitig zwei oder mehr Grenzbedingungen erfüllt, wird empfohlen, zunächst die stabilere Wahl zu treffen und dann zu bewerten, ob ein Upgrade erfolgen soll. Wenn die Zeichnung keine zulässige Gegenlagerung, Prozessbosse oder segmentierte Bearbeitung angibt, standardmäßig nicht selbst hinzufügen, sondern beim Engineering klären.
Prüfung und Abnahme: Hohe Positioniergenauigkeit bedeutet nicht, dass das Bauteil konform ist
Die häufigste Falle beim Durchblättern von Katalogen ist, die Positioniergenauigkeit und Wiederholbarkeit der Maschine als Konformitätskriterium für das Bauteil zu betrachten. Das sind Ausrüstungskennwerte: im Leerlauf, bei konstanter Temperatur, durch Einzelachsen-Tippbetrieb gemessen. Die Konformität des Bauteils richtet sich nach den Zeichnungsanforderungen wie Konturform, Positionstoleranz und Oberflächenrauheit; dazwischen liegen Werkzeug, Vorrichtung, Wärmeverformung und Rotationsachsenfehler. In der Branche übliche Hochleistungskonfigurationen haben eine nominelle Positioniergenauigkeit in der Größenordnung von ±0,001 mm, Standardkonfigurationen in der Größenordnung von ±0,005 mm, die Wiederholbarkeit liegt bei etwa ±0,0005 bis ±0,002 mm – dies ist ein typischer Konfigurationsbereich, maßgeblich ist der tatsächliche Messbericht der Maschine; er lässt sich nicht direkt auf die Bauteiltoleranz übertragen.
Prüflogik: Zuerst die Bezüge festlegen, dann über die Mittel sprechen
Übliche Vorgehensweise ist, das Erstmuster auf einem Koordinatenmessgerät zu messen und einen vollständigen Maßbericht durchzugehen. Doch es gibt zwei Randbedingungen: Erstens, wenn der Bezug selbst nicht klar definiert ist, können die Messergebnisse nicht mit der Zeichnung in Übereinstimmung gebracht werden – besonders bei Teilen mit mehreren Flächenmerkmalen, da der Bezug unter verschiedenen Aufspannzuständen wandert; zweitens, wenn dünnwandige Teile im freien Zustand gemessen werden, federn sie nach dem Entspannen zurück, und die gemessenen Maße stimmen nicht mit dem Montagezustand überein. Sicherer ist: Bezug, Messzustand (freier Zustand oder Zwangszustand), Stichproben- oder Vollprüfung in die Zeichnung oder technische Vereinbarung aufzunehmen und nicht dem Prüfer vor Ort zu überlassen.
In-Prozess-Messung eignet sich für die Prozesskompensation: Nach Ermittlung der Abweichung wird die Werkzeugkorrektur zurückgeschrieben, um Wärmedrift und Werkzeugverschleißakkumulation zu unterdrücken. Sie kann jedoch nicht die Endprüfung ersetzen – wenn das Maschinenkoordinatensystem nicht mit dem Messbezug übereinstimmt, können die In-Prozess-Daten nur für Trends verwendet werden, nicht als Abnahmegrundlage. Ein typisches Signal für unzureichende Rotationsachsengenauigkeit ist: dasselbe Merkmal wird bei verschiedenen A/C-Winkeln wiederholt gemessen, und die Streuung der Positionstoleranz ist deutlich größer als in Richtung der Linearachsen; das Signal für Wärmedrift ist eine langsame einseitige Drift der Konturform nach längerer Bearbeitung, die nach Abkühlen im Stillstand und erneuter Messung wieder verschwindet.
| Von der Positioniergenauigkeit der Maschine auf die Bauteiltoleranz schließen | Dünnwandig, auskragend, schwer zerspanbare Materialien | Streuung der Konturform, große Ra-Schwankungen | Prozesszugabe gemäß Zeichnungstoleranz, Erstmuster per Koordinatenmessgerät messen |
| Erstmuster konform, dann Serie freigeben | Langzeit-Zerspanung, kontinuierliche Bearbeitung | Maße driften mit der Zeit einseitig | In-Prozess-Messung zur Prozesskompensation, regelmäßige Stichproben |
| Messung im freien Zustand | Dünnwandige, rückfedernde Teile | Maßänderung nach dem Entspannen | Messung im vereinbarten Zwangszustand oder Kennzeichnung der Messvorrichtung |
| Nur in Richtung der Linearachsen messen | Mehrwinklige Flächen, Merkmale mit Beteiligung der Rotationsachsen | Streuung der Positionstoleranz bei verschiedenen Winkeln | Positionier- und Wiederholgenauigkeit der Rotationsachsen nachmessen |
Die Beschaffungsaussage ist nur ein Satz: Prüfmethoden, Bezüge und Stichprobenumfang klar aufzuschreiben ist nützlicher, als im Vertrag „Genauigkeit erfüllt“ zu schreiben. Die 5-Achse reduziert die Anzahl der Aufspannungen und senkt damit tatsächlich die Anzahl der Bezugswechsel, aber nur unter der Voraussetzung, dass Erstmusterbezug und Abnahmebezug klar definiert sind – andernfalls wird der Nutzen der einmaligen Aufspannung in der Abnahmephase durch Streitigkeiten über das erneute Aufspannen aufgehoben.
Wann man nicht auf die 5-Achse setzen sollte: eine Entscheidungsliste für Technik und Einkauf
In den vorherigen Abschnitten ging es darum, was die 5-Achse leisten kann. Dieser Abschnitt dreht es um: Bei welchen Bauteilen die 5-Achse teurer, langsamer und instabiler wird. Die übliche Empfehlung lautet „bei komplexer Geometrie auf die 5-Achse gehen“, doch diese Regel versagt in Szenarien mit niedrigen Toleranzen, ohne Hinterschneidungen und bei Einzelstück-Prototypen – der Mehraufwand bringt keinen entsprechenden Genauigkeits- oder Taktzeitgewinn.
Stellen Sie zuerst diese fünf Fragen, bevor Sie über die 5-Achse entscheiden
- Kann die 3-Achse mit mehrfachem Aufspannen die Anforderungen erfüllen? Wenn alle Flächen des Bauteils eben sind und es sich um Bohrungssysteme handelt, mit Positionstoleranzen in der Größenordnung von ±0,05 mm, reicht die 3-Achse mit spezieller Vorrichtung oft aus; der Programmieraufwand für die 5-Achse amortisiert sich nicht.
- Gibt es echte Hinterschneidungen, tiefe Kavitäten oder kontinuierliche Freiformflächen? Ohne Hinterschneidungen und wenn die Flächen nur einfache Fasen sind, bringt der Zugänglichkeitsvorteil der 5-Achse nichts.
- Kann die Stückzahl Programmier- und Vorrichtungsaufwand amortisieren? Bei Einzelstücken oder Prototypen von drei bis fünf Stück ist der Arbeitsaufwand für mehrachsige CAM-Strategien und Postprocessing sehr hoch, der Stückpreis wird deutlich steigen.
- Muss das Material durch die Werkzeugstellung stabil zerspannt werden? Bei schwer zerspanbaren Materialien wie Titanlegierungen, Hochtemperaturlegierungen und hochsiliziumhaltigem Aluminium kann die 5-Achse Schnittbreite und Kühlung aufrechterhalten, der Nutzen ist real; bei gewöhnlichem Aluminium ist er begrenzt.
- Gibt es vor Ort Postprocessing, Kollisionssimulation und erfahrene Bediener? Eine Maschine zu kaufen bedeutet nicht, dass man sie beherrscht; Postprocessing-Fehler und Kollisionen sind häufige Stolperfallen.
Wenn bei mehr als zwei der fünf Fragen „Nein“ geantwortet wird, sollte man in der Regel zunächst die 3-Achse mit mehrfachem Aufspannen bewerten oder auf andere Verfahren umsteigen (Blechbiegen und Schweißen, Gießen mit anschließender Feinbearbeitung, Handmuster-Abformung zur Formvalidierung). Das heißt nicht, dass die 5-Achse schlecht ist, sondern der Nutzen der 5-Achse kommt aus „komplexe Geometrie in einer Aufspannung lösen“; ist die Geometrie nicht komplex, verschwindet der Nutzen.
| Treiber | Branchenübliche Größenordnung | Wann es zur Belastung wird |
|---|---|---|
| Ausrüstung und Wartung | 5-Achsen-Bearbeitungszentren liegen üblicherweise im Bereich von 200.000–800.000 USD, Hochleistungskonfigurationen höher | Wenn Aufträge unregelmäßig sind und die Anlagenauslastung niedrig ist, werden Abschreibungen auf das Einzelstück umgelegt |
| CAM-Programmierung | Mehrachsstrategien, Postprocessing und Simulationsaufwand liegen weit über denen der 3-Achs-Bearbeitung | Am unwirtschaftlichsten bei Einzelstücken, kleinen Serien und einfacher Geometrie |
| Erfahrene Bediener | In der Branche üblich sind 3–6 Monate Trainingszeit | Bei hoher Personalfluktuation und Nachtschichtplanung sinkt die Stabilität |
| Vorrichtungen und Prüfung | Spezialvorrichtung + Erstmusterprüfung mit Koordinatenmessgerät | Bei Teilen mit geringer Toleranz nicht erforderlich, die Investition wird zu reinen Kosten |
Betrachtet man die obigen Punkte zusammen: einfache prismatische Teile, geringe Toleranz, Einzelprototypen, mehrflächige Merkmale ohne Hinterschneidung – für diese vier Kategorien sind 3-Achs- oder alternative Verfahren vorzuziehen; nur wenn mindestens einer der drei Faktoren Geometriekomplexität, Materialschwierigkeit oder Toleranzanforderung die 3-Achs-Bearbeitung tatsächlich an ihre Grenzen bringt, rechnet sich die 5-Achs-Bearbeitung. Für ein konkretes Teil kann man zunächst die Zeichnung an CNC-Bearbeitungskapazitäten senden, um den Prozessumfang abzugleichen, und dann entscheiden, ob der 5-Achs-Weg eingeschlagen wird, um nicht für nicht benötigte Zugänglichkeit zu bezahlen.
Häufige Fragen: Eignet sich 5-Achs für kleine Serien, ist die Genauigkeit zwangsläufig höher, wo liegt die Schwierigkeit beim Programmieren
In den vorherigen Abschnitten wurden die Randbedingungen recht detailliert aufgeschlüsselt; hier werden die häufigsten Fragen aus Einkauf und Technik konzentriert beantwortet. Alle Antworten haben Voraussetzungen: 5-Achs ist keine Universallösung und nicht automatisch besser, je teurer sie ist.
Eignet sich 5-Achs für kleine Serien? Lohnt sich der Einsatz für ein Einzelstück oder wenige Stücke?
Das hängt von der Teilegeometrie ab. Wenn für die 3-Achs-Bearbeitung drei bis vier Aufspannungen erforderlich sind und bei jeder Aufspannung die Bezüge neu ausgerichtet werden müssen, sollte bei kleinen Serien eher die 5-Achs-Bearbeitung in Betracht gezogen werden – weniger Aufspannungen sparen kumulierte Fehler und Ausrichtzeit. Wenn das Teil jedoch ein einfaches prismatisches Teil mit lockerer Toleranz ist, lassen sich Programmier- und Vorrichtungskosten der 5-Achs-Bearbeitung nicht amortisieren; 3-Achs, Blechbearbeitung oder 3D-Druck können wirtschaftlicher sein. Entscheidungssignal: Erst wenn mehr als drei Aufspannungen erforderlich sind oder Hinterschneidungen und mehrflächige Merkmale vorliegen, kommt das Teil für 5-Achs in Frage.
Ist die Genauigkeit der 5-Achs-Bearbeitung zwangsläufig höher als bei 3-Achs?
Nicht unbedingt. Positioniergenauigkeit und Wiederholbarkeit der Maschine sind Gerätekennwerte; ob ein Teil konform ist, hängt von Konturform, Positionstoleranz und Oberflächenrauheit ab. Der Vorteil der 5-Achs-Bearbeitung liegt darin, dass eine einzige Aufspannung Bezugsumsetzungsfehler reduziert, aber wenn die Rotationsachsen nicht präzise genug sind, thermische Drift nicht kompensiert wird oder das Postprocessing fehlerhaft ist, kann das Ergebnis schlechter sein als bei einer stabilen 3-Achs-Lösung. In der Branche übliche Hochleistungskonfigurationen haben eine Positioniergenauigkeit im Bereich von ±0,001 mm, Standardkonfigurationen im Bereich von ±0,005 mm, die Wiederholbarkeit liegt bei etwa ±0,0005–0,002 mm, dies sind jedoch nur typische Bereiche; maßgeblich sind die Maschinenspezifikationen und Abnahmeprotokolle.
Worin liegt die Schwierigkeit der 5-Achs-Programmierung genau? Wie groß ist der Unterschied zur 3-Achs-Programmierung?
Die Schwierigkeit liegt nicht im einzelnen Werkzeugweg, sondern in der Werkzeuglagekontrolle bei mehrachsiger Interpolation, im Postprocessing und in der Kollisionssimulation. Bei 3-Achs muss nur der Vorschub in drei Richtungen berücksichtigt werden; bei 5-Achs kommen der Verfahrweg der Rotationsachsen, die Interferenz zwischen Werkzeughalter und Werkstück sowie die Unterschiede im Postprocessing verschiedener Maschinenstrukturen hinzu. Wird die CAM-Strategie (Seitenfräsen, konstantes Sektorfräsen, kombiniertes Bohren) falsch gewählt, sind im besten Fall deutliche Ansetzspuren sichtbar, im schlimmsten Fall kommt es zum Werkzeugbruch. Bei unzureichender Programmierkompetenz verlängern konservative Strategien die Taktzeit und heben den Effizienzvorteil der 5-Achs-Bearbeitung auf.
Worin liegt der hohe Preis von 5-Achs-Bearbeitungszentren? Wie beurteilt man den Return on Investment?
Die Kostentreiber sind hauptsächlich Gerät und Wartung, CAM-Programmierung, erfahrene Bediener und Trainingszeit. Die in der Branche üblichen Preisbereiche liegen bei etwa 200.000–800.000 USD, Hochkonfigurationen können 1 Mio. USD übersteigen, dies ist jedoch nur ein Richtwert und schließt Vorrichtungen, Werkzeuge und Software nicht ein. Die Amortisationsdauer hängt von Auftragsstruktur und Anlagenauslastung ab; häufig wird von 2–3 Jahren gesprochen, aber bei unzureichenden Aufträgen oder für 5-Achs ungeeigneten Teilen gilt diese Zahl nicht. Vor dem Kauf sollte man klären: Erfordert die Teilegeometrie tatsächlich 5-Achs, und nicht etwa, um „diese Maschine zu haben“.
Worauf ist bei Prüfung und Abnahme der 5-Achs-Bearbeitung zu achten?
Prüfmethoden, Bezüge und Abnahmekriterien sollten in der Zeichnung oder technischen Vereinbarung festgehalten werden. Für das Erstmuster wird empfohlen, Schlüsselkonturen und Positionsmerkmale mit einem Koordinatenmessgerät zu messen; in der Serienfertigung kann man mit Koordinatenmessgerät stichprobenartig prüfen oder In-Prozess-Messung zur Prozesskompensation nutzen. Wichtig ist die Unterscheidung zwischen Gerätegenauigkeit und Teilegenauigkeit: Eine hohe Positioniergenauigkeit der Maschine bedeutet nicht, dass das Teil konform ist. Unzureichende Genauigkeit der Rotationsachsen und thermische Drift zeigen sich oft erst nach langer Bearbeitungszeit; die Prüfung sollte unter stabilen Bedingungen erfolgen und die Umgebungstemperatur dokumentiert werden.
Key takeaways
- Zuerst prüfen, ob das Bauteil Hinterschneidungen, tiefe Kavitäten oder Mehrflächenmerkmale aufweist, dann entscheiden, ob 5-Achsen eingesetzt werden; allein „schöne gekrümmte Flächen“ sind kein Grund.
- Der Nutzen der 5-Achsen ergibt sich aus der Reduzierung der Aufspannungen, der Preis sind Programmier-, Simulations- und Vorrichtungskosten; bei kleinen Stückzahlen zuerst die Amortisation berechnen und nicht standardmäßig annehmen, dass 5-Achsen wirtschaftlicher sind.
- Bei dünnwandigen Teilen nicht mit 5-Achsen „hochgeschwindigkeitsleichtschneiden“; zuerst die Vorrichtungsabstützung und die Steifigkeit der Rotationsachsen sicherstellen, sonst werden Schwingungen verstärkt statt verringert.
- Voraussetzung für 5-Achsen bei schwer zerspanbaren Werkstoffen ist, dass das Werkzeug eine stabile Schnittbreite und ausreichende Kühlung halten kann, sonst wird durch den Achswechsel nur die Richtung geändert, in der das Werkzeug ausweicht.
- Bei der Abnahme Konturform, Positionstoleranz und Oberflächenrauheit in den Prüfplan aufnehmen; eine hohe Positioniergenauigkeit der Maschine bedeutet nicht, dass das Bauteil konform ist.



