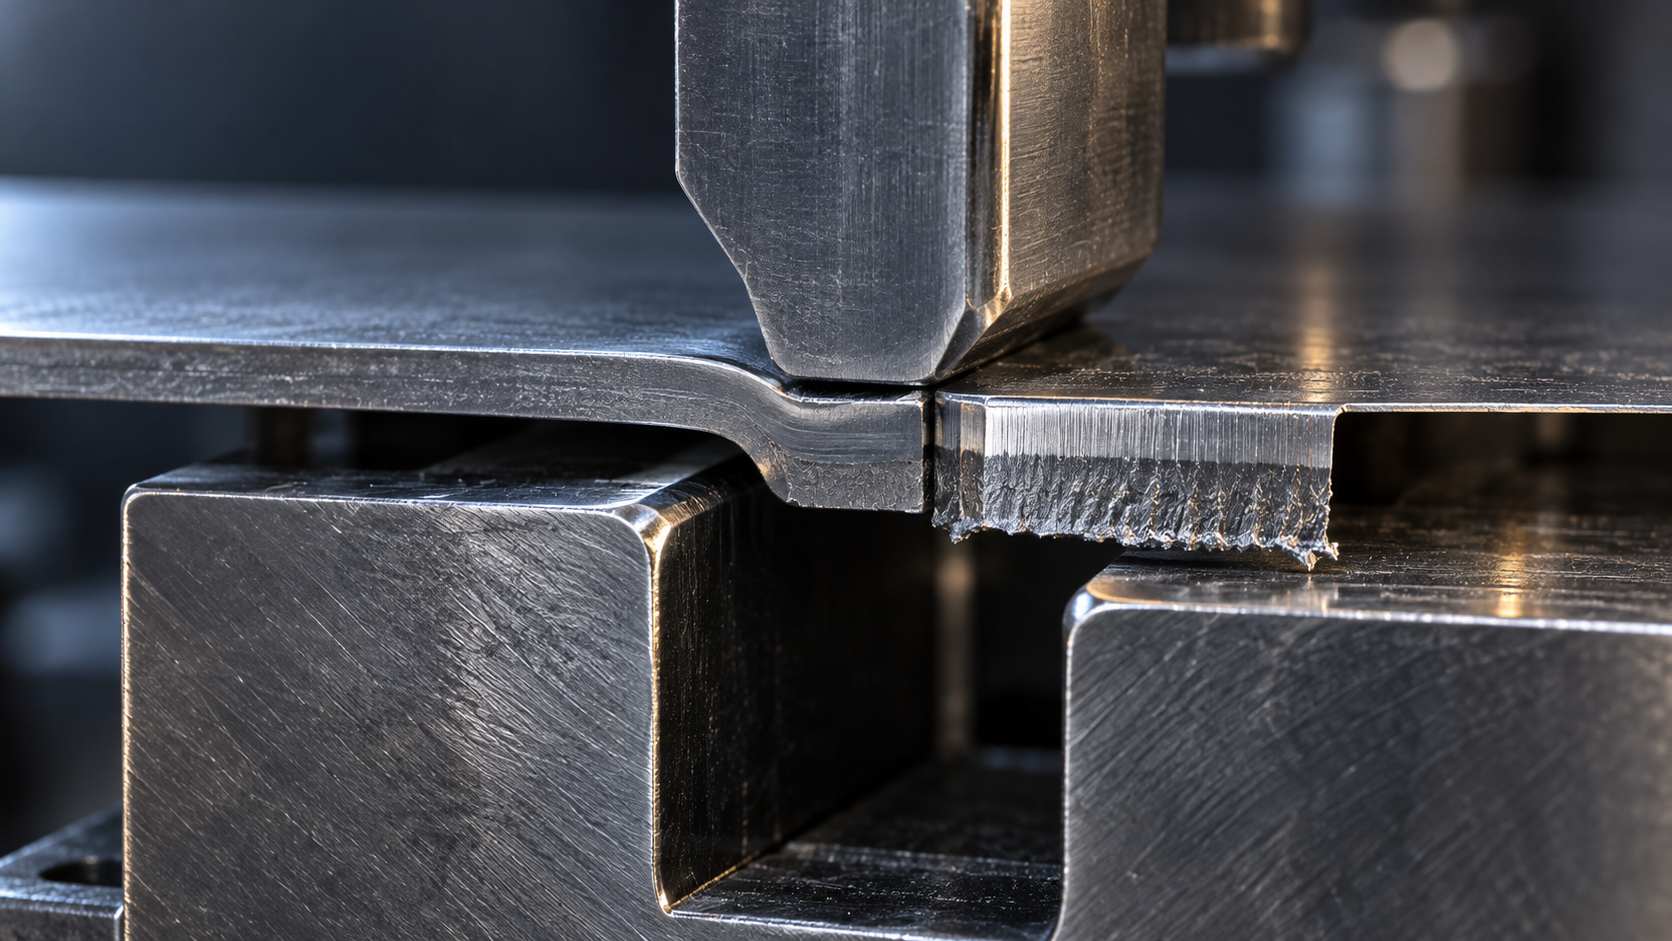
Was ist Stanztechnik: Zuerst der eine Schnitt beim Schließen des Werkzeugs
Trenn- und Umformoperationen: die zwei Hauptlinien der Stanztechnik
- Bei Trennoperationen zählen Schnittflächenqualität und Grat: Spalt, Schneidkantenzustand und Materialzustand sind die Hauptvariablen.
- Bei Umformoperationen zählen Rückfederung, Rissbildung und Faltenbildung: Radius, Niederhalterkraft und Bruchdehnung des Materials sind die Hauptvariablen.
- Bei gemischter Anordnung beider Operationsarten ist zuerst Trennen und dann Umformen meist stabiler, doch Löcher nahe einer Biegung sollten erst nach dem Biegen gestanzt werden.
Wie das Stanzen durchgeführt wird: Wie viele Arbeitsgänge ein Blech durchlaufen muss
Wenn die Stanztechnik in der Werkstatt ankommt, ist der erste Schritt nicht die Wahl der Pressentonnenage, sondern die Festlegung der Arbeitsfolge. Bei ein und demselben Blech entscheidet die Reihenfolge – erst lochen oder erst biegen, bis zu welchem Schritt die Löcher gestanzt werden – direkt über die Anzahl der Werkzeugsätze, die Teilegenauigkeit und die Ausschussrate. Ist die Arbeitsfolge falsch, lässt sich das später durch Nachjustieren der Maschine nicht mehr ausgleichen.
Trennen und Umformen: die beiden Hauptlinien der Arbeitsfolge
Alle Stanzvorgänge lassen sich in zwei Kategorien einteilen. Die Trennverfahren lassen das Blech entlang der Scherfläche brechen: Beim Zuschneiden wird Coil- oder Blechmaterial zu Streifen oder Zuschnitten geschnitten, beim Ausschneiden wird die Außenkontur des Teils ausgestanzt, beim Lochen werden Innenlöcher ausgestanzt, beim Abschneiden wird das Folgeband vom Teil getrennt. Die Umformverfahren lassen das Blech plastisch verformen, ohne zu reißen: Beim Biegen entsteht ein Winkel, beim Tiefziehen wird eine flache Platte zu einer Napf- oder Kastenform gepresst, beim Bördeln wird am Lochrand oder am Außenrand ein Materialkragen aufgestellt, beim Richten erfolgt die abschließende geringfügige Korrektur und Einebnung.
Das Ordnungsprinzip der Arbeitsfolge ist ganz schlicht: Zuerst die Arbeitsgänge, die die ebene Bezugsebene des Materials nicht verändern, danach die Arbeitsgänge, die die Bezugsebene verändern. Ausschneiden und Lochen erfolgen im flachen Zustand, die Positionierung ist am genauesten; sobald Biegen und Tiefziehen stattfinden, ist die ebene Bezugsebene zerstört. Daher lautet die typische Reihenfolge für ein Halterungsteil: Ausschneiden → Lochen → Biegen → Bördeln → Richten. Nur Löcher, deren Position sich nach dem Biegen verschiebt oder bei denen der Biegeradius den Lochrand wegnehmen würde, werden erst nach dem Biegen separat gestanzt.
Einzelplatzwerkzeug, Folgeverbundwerkzeug, Stufenwerkzeug: drei Arten der Werkzeugorganisation
Ein Einzelplatzwerkzeug führt pro Hub nur einen Arbeitsgang aus; mehrere Arbeitsgänge werden über mehrere Werkzeugsätze oder mehrere Aufspannungen erledigt. Der Werkzeugaufbau ist einfach, die Werkzeugkosten sind niedrig, geeignet für kleine Serien, Musterbau sowie große und einfach geformte Teile – der Preis dafür sind manueller Aufwand und kumulierte Fehler zwischen den Arbeitsgängen.
Ein Folgeverbundwerkzeug führt in einem Hub und an derselben Station gleichzeitig Ausschneiden und Lochen aus; die relative Lage von Innen- und Außenkontur wird durch denselben Werkzeugsatz gewährleistet, die Lochposition ist präzise. Nachteil: Der Werkzeugaufbau ist eng, die Wandstärke von Stempel und Matrize begrenzt; das Teil darf nicht zu klein sein und das Loch nicht zu nah am Rand liegen, sonst ist die Schneidkantenfestigkeit nicht ausreichend.
Ein Stufenwerkzeug ordnet mehrere Arbeitsgänge auf mehrere Stationen eines Bandes an; bei jedem Hub der Presse rückt das Band um einen Vorschub vor. Ausschneiden, Lochen, Biegen und Richten können auf einem Werkzeug kontinuierlich ausgeführt werden, geeignet für kleine Teile mit großer Stückzahl, komplexer Form und mehreren Umformschritten. Die Hürde liegt beim Werkzeug: Vorschubgenauigkeit, Führungsstifte, Bandsteifigkeit, Abfallauswurf – wenn einer dieser Punkte nicht stabil ist, treten nach einigen hundert Hüben Probleme auf.
Zurück zu jenem Halterungsteil: Wenn der Abstand vom Loch zur Biegelinie kleiner ist als die doppelte Blechdicke plus Biegeradius, wird das Loch beim Biegen verformt; solche Löcher müssen nach dem Biegen angeordnet werden. Umgekehrt gilt: Wenn das Loch nur ein Montagedurchgangsloch ist und unempfindlich gegenüber Verformung, spart es einen Werkzeugsatz, wenn es zusammen an der Ausschneidestation gestanzt wird. Die Entscheidungsgrundlage ist nicht die Gewohnheit, sondern die Lochlagentoleranz und der Biegeradius in der Zeichnung.
Erst nach der Festlegung der Arbeitsfolge schaut man auf Pressentonnenage und Anzahl der Werkzeugsätze zurück; dann wird die Kostenstruktur klar: Je mehr Arbeitsgänge, desto mehr Werkzeuge, aber der Stücktakt kann schneller sein. Bei kleiner Stückzahl verliert man durch die Zusammenfassung von Arbeitsgängen in ein Folgeverbund- oder Stufenwerkzeug sogar an Werkzeugkosten; bei großer Stückzahl sind die eingesparten Arbeitskräfte und Fehler zwischen den Arbeitsgängen der eigentliche Gewinn.
Werkzeugspalt und Schnittfläche: die beiden Werte, die Grat und Schnittflächenqualität bestimmen
Vier Abschnitte der Schnittfläche: zuerst den Schnitt verstehen, dann den Spalt einstellen
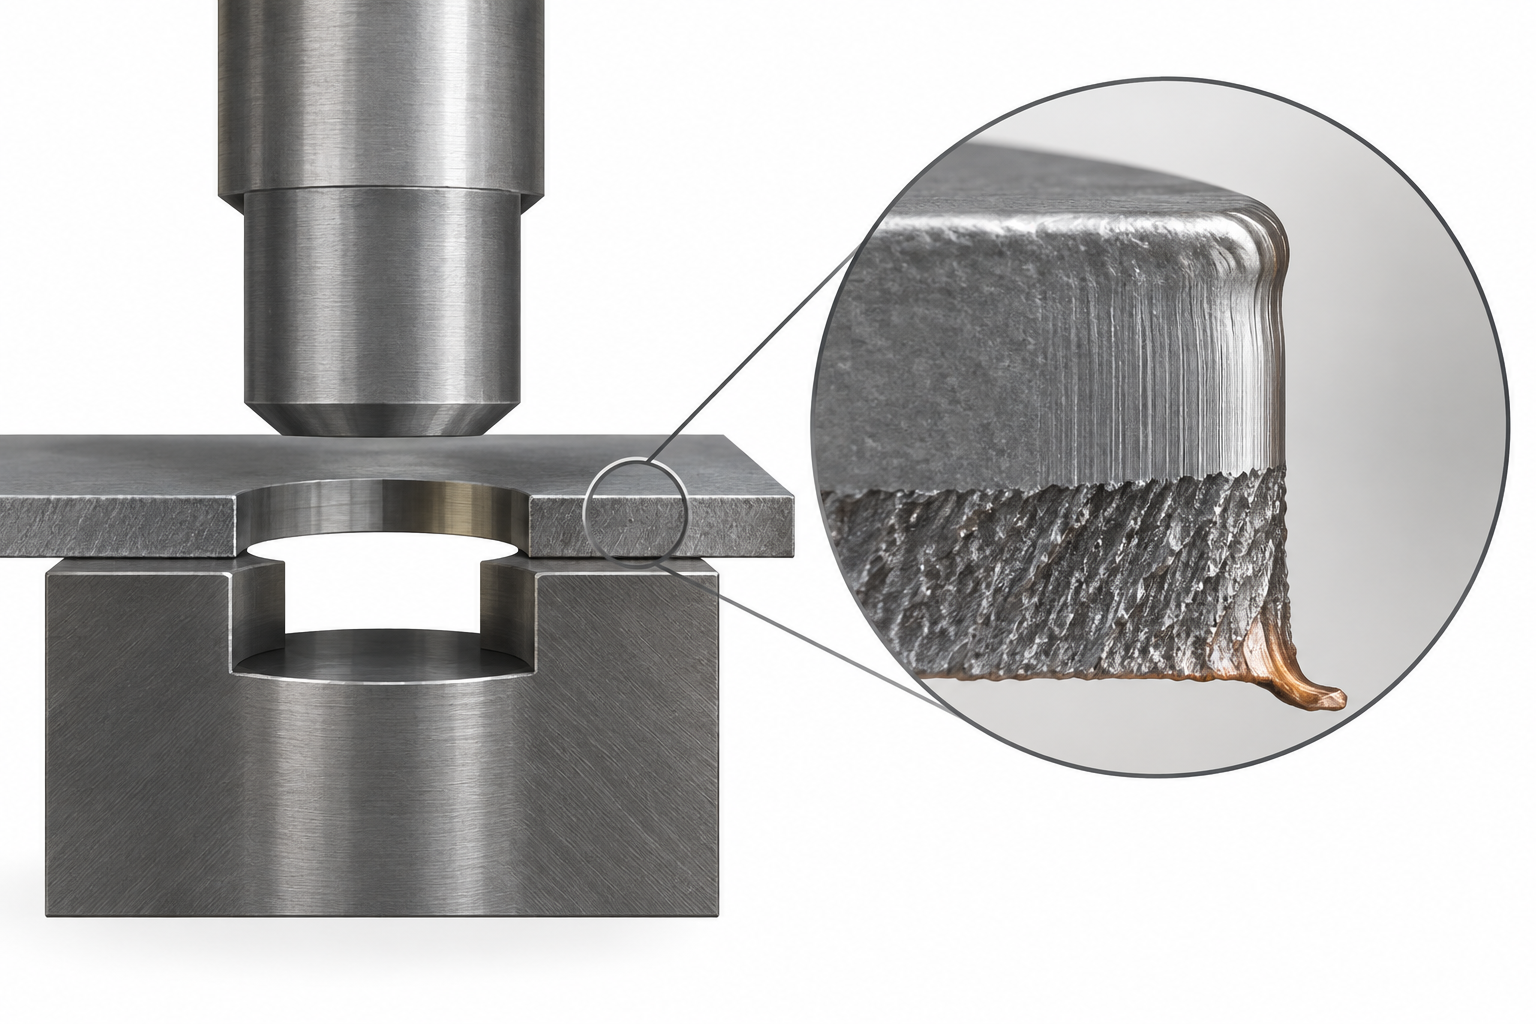
Spalt zu klein und zu groß: zwei unterschiedliche Versagensrichtungen
- Die Grathöhe wird üblicherweise als Prozentsatz der Materialdicke oder als absolute Obergrenze abgenommen; die konkreten Werte müssen in der Zeichnung oder Prüfspezifikation klar festgelegt werden und dürfen nicht stillschweigend mit „nach dem Entgraten passt es schon“ abgetan werden.
- Der Kantenradius ist der Hebel zur Steuerung des Einzugs: Nach dem Abstumpfen der Schneidkante wird der Einzug größer; regelmäßiges Nachschleifen ist sparsamer als ein späterer Werkzeugwechsel.
- Bei der Wahl des Werkzeugstahls werden für Stanzwerkzeuge üblicherweise Kaltarbeitsstähle wie Cr12MoV und SKD11 verwendet; bei hochfestem Stahl oder großen Stückzahlen kommen pulvermetallurgische Schnellarbeitsstähle in Betracht; die konkrete Sorte wird vom Stanzwerk anhand der Standzeitbewertung festgelegt.
- Für die Standzeit bis zum Nachschleifen gibt es keinen einheitlichen garantierten Wert; sie hängt stark von Materialdicke, Materialfestigkeit, Schmierung und Hubzahl ab. Üblich ist es, eine Hubzahlschwelle oder eine Gratüberwachung als Auslöser für das Nachschleifen festzulegen.
Biegen und Tiefziehen: die zwei fehleranfälligsten Umformprozesse in der Stanztechnik
Das Stanzen bestimmt die Kontur, das Biegen und Tiefziehen bestimmen, ob das Teil montiert werden kann. Wenn diese beiden Prozesse Probleme machen, liegt es oft nicht daran, dass das Werkzeug falsch gebaut wurde, sondern daran, dass sich das Material bei der Umformung nicht wie erwartet verhält. Die Schwierigkeit beim Biegen liegt in der Rückfederung und im Schutz der Lochpositionen, die Schwierigkeit beim Tiefziehen im Wechselspiel zwischen Rissbildung und Faltenbildung. Das wird im Folgenden getrennt erläutert.
Biegen: Rückfederung, Radius und Abstand vom Loch zur Biegelinie
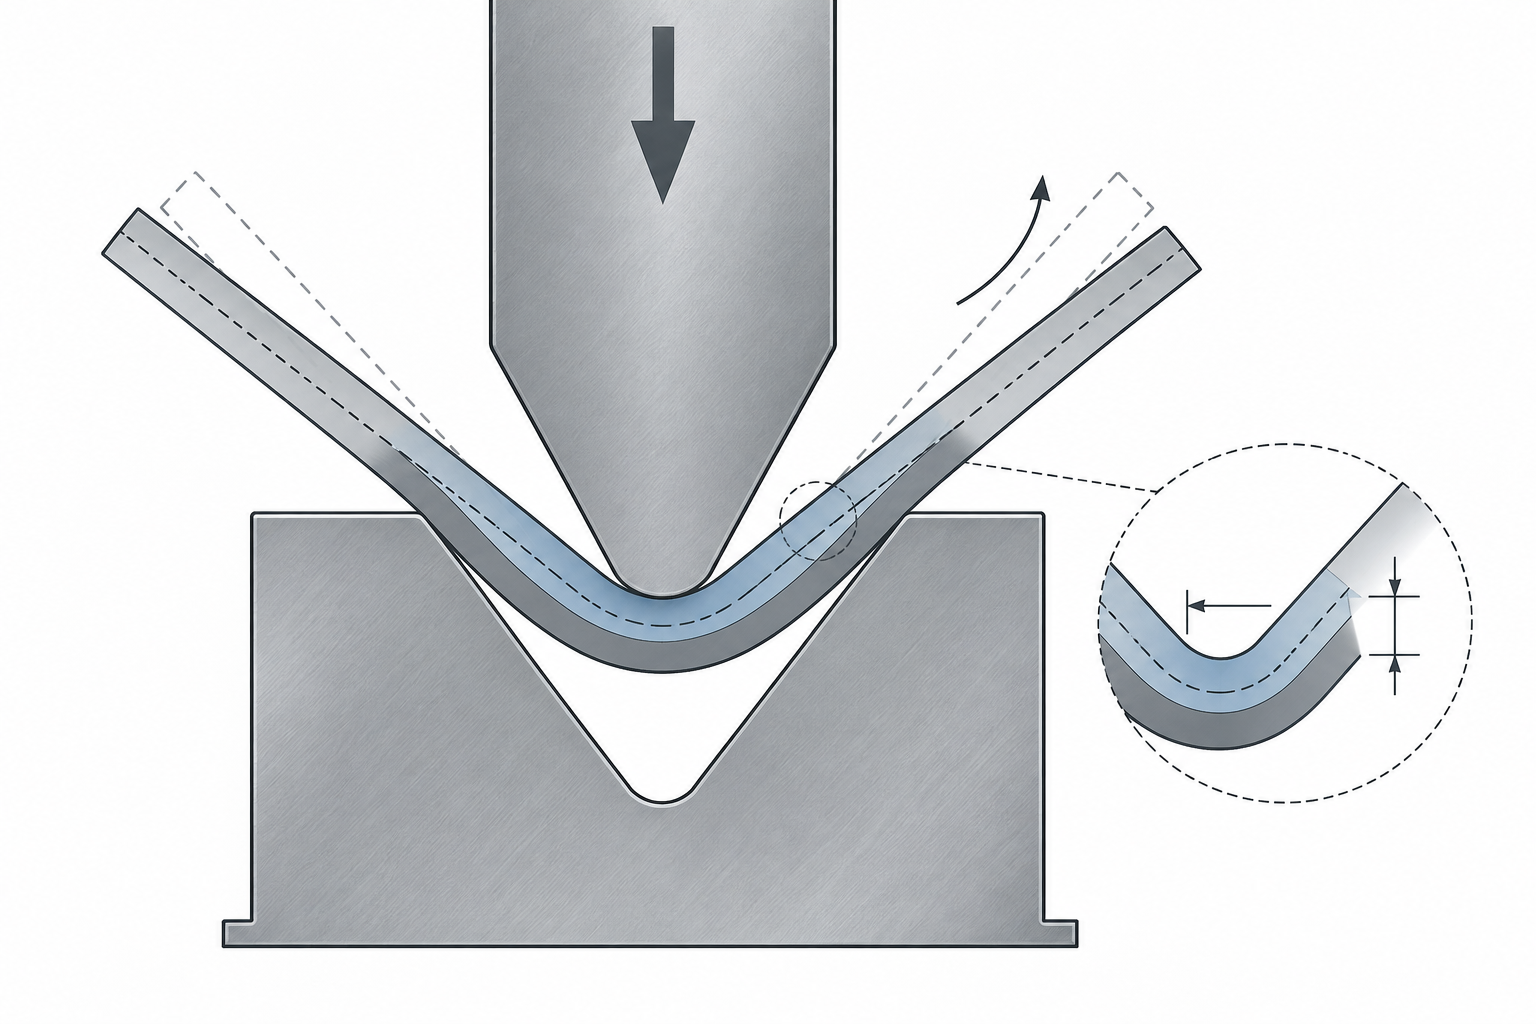
Beim Biegen wird ein Flachblech entlang einer Linie zu einem Winkel geformt. Wenn der Stempel niederdrückt, wird die Innenseite des Blechs gestaucht und die Außenseite gedehnt, während die neutrale Faser im Wesentlichen unverformt bleibt. Nach dem Anheben des Stempels bewirkt die elastische Rückstellung, dass der tatsächliche Winkel kleiner als der Werkzeugwinkel ist; diese Differenz ist die Rückfederung. Die Rückfederung nimmt mit steigender Materialfestigkeit zu: Bei kohlenstoffarmem Stahl ist sie meist gering, bei Edelstahl und Aluminiumlegierungen deutlicher. Üblich ist es, am Werkzeug eine Winkelkompensation vorzusehen oder nach dem Biegen einen Richtvorgang anzuschließen. Wie viel kompensiert werden muss, muss anhand der gemessenen Werte der jeweiligen Materialcharge ermittelt werden.
Der minimale Biegeradius ist eine weitere harte Randbedingung. Ist der Radius zu klein, übersteigt die Zugdehnung an der Außenseite die Bruchdehnung des Materials, es entstehen direkt Mikrorisse, und auch die Oberflächenbeschichtung reißt auf. Übliche Erfahrungswerte: Bei kaltgewalztem kohlenstoffarmem Stahl entspricht der minimale Innenradius etwa der Blechdicke, bei Edelstahl etwa dem 0,5- bis 1-Fachen der Blechdicke, bei Aluminium und Kupfer gibt es je nach Sorte große Unterschiede, was anhand der Zeichnung und des Materialzustands bestätigt werden muss. Auch die Biegerichtung ist wichtig: Biegen in Walzrichtung ist rissanfälliger als quer dazu; dies muss bei der Nestbildung berücksichtigt werden.
Der Abstand vom Loch zur Biegelinie wird oft übersehen. Liegt das Loch zu nahe an der Biegelinie, wird es beim Biegen zu einem Oval verformt oder sogar eingerissen. Üblicherweise wird empfohlen, vom Lochrand bis zur inneren Biegekante mindestens den Abstand aus dem 1,5-Fachen der Blechdicke plus dem Biegeradius einzuhalten; reicht das nicht aus, wird zuerst gebogen und dann gestanzt, oder das Loch wird zu einer Aussparung geändert, durch die die Biegelinie verläuft. Die Biegerichtung (nach oben oder nach unten) muss in der Zeichnung klar angegeben werden, sonst kehren sich Spann- und Vorschubrichtung um.
Tiefziehen: Niederhalterkraft, Ziehverhältnis und die unterschiedlichen Ursachen von Rissbildung und Faltenbildung
Beim Tiefziehen wird ein flacher Rondel in die Matrize gezogen und zu einem Napf oder Kasten geformt. Anders als beim Biegen fließt beim Tiefziehen das Material des gesamten Flanschbereichs in die Matrize, die Umformung ist viel größer. Zwei Kräfte wirken gegeneinander: Der Stempel zieht nach unten, der Niederhalter drückt den Flansch nieder, um Faltenbildung zu verhindern. Ist die Niederhalterkraft zu klein, wirft der Flansch Falten; ist sie zu groß, kann das Material nicht fließen, die Wand wird ausgedünnt oder sogar eingerissen.
Das Ziehverhältnis (Verhältnis von Rondendurchmesser zu Ziehteildurchmesser) ist der Schlüssel zur Beurteilung, ob in einem Zug gezogen werden kann. In der Branche übliche Referenzwerte: Bei kohlenstoffarmem Stahl liegt das Ziehverhältnis für einen Zug bei etwa 1,8–2,0, bei Edelstahl und Aluminium niedriger, sodass meist zwei oder mehr Züge mit Zwischenglühen erforderlich sind. Ein zu kleiner Matrizenradius verstärkt die Rissbildung, ein zu großer begünstigt Faltenbildung; als Startwert dient üblicherweise das 5- bis 10-fache der Blechdicke. Auch der Stempelradius beeinflusst den Materialfluss und darf nicht willkürlich gewählt werden.
Die Anisotropie des Materials führt am Ziehteilrand zu Zipfeln – in vier Richtungen hoch, in vier Richtungen niedrig. Tiefziehstähle steuern die Textur, um diesen Unterschied zu verringern. Schmierung ist beim Tiefziehen keine Option, sondern senkt direkt die Reibung zwischen Flansch und Matrize und lässt das Material fließen; Ziehsicken dienen dazu, die lokale Einzugsgeschwindigkeit zu steuern und zu verhindern, dass ein Abschnitt zu schnell läuft und Falten wirft. Unter den gängigen Werkstoffen lassen sich kohlenstoffarmer Stahl und Tiefziehstahl am besten ziehen; Edelstahl verfestigt schnell und erfordert größere Tonnage und bessere Schmierung; Aluminium und Kupfer haben gute Dehnung, neigen aber zum Ankleben an der Matrize.
Gemeinsames Kriterium beider Prozesse: erst Verformung berechnen, dann Werkzeug festlegen
Biegen und Tiefziehen wirken wie zwei verschiedene Dinge, folgen aber derselben Logik: Zuerst prüfen, ob das Material diese Verformung aushält, dann Werkzeugaufbau und Anzahl der Arbeitsgänge festlegen. Beim Biegen werden die äußere Dehnung und der Rückfederungsausgleich berechnet, beim Tiefziehen das Ziehverhältnis und das Fenster der Niederhalterkraft. Wenn beides berechnet ist und erst dann die Werkzeugkonstruktion beginnt, spart das deutlich mehr als erst das Werkzeug zu bauen und dann durch Versuch und Irrtum zu korrigieren.
Werkstoff und Toleranz: die Kostentreiber in der Stanztechnik
Bei derselben Zeichnung kann sich der Werkzeugpreis verdoppeln, wenn ein anderer Werkstoff gewählt oder eine Toleranzstufe enger gesetzt wird. In der Kostenstruktur der Stanztechnik sind Werkstoff und Toleranz die beiden am häufigsten unterschätzten Hebel – sie ändern nichts an der Presse, verändern aber direkt die Werkzeugstahlsorte, die Anzahl der Stationen, die Häufigkeit des Nachschleifens und die Prüfmittelausstattung.
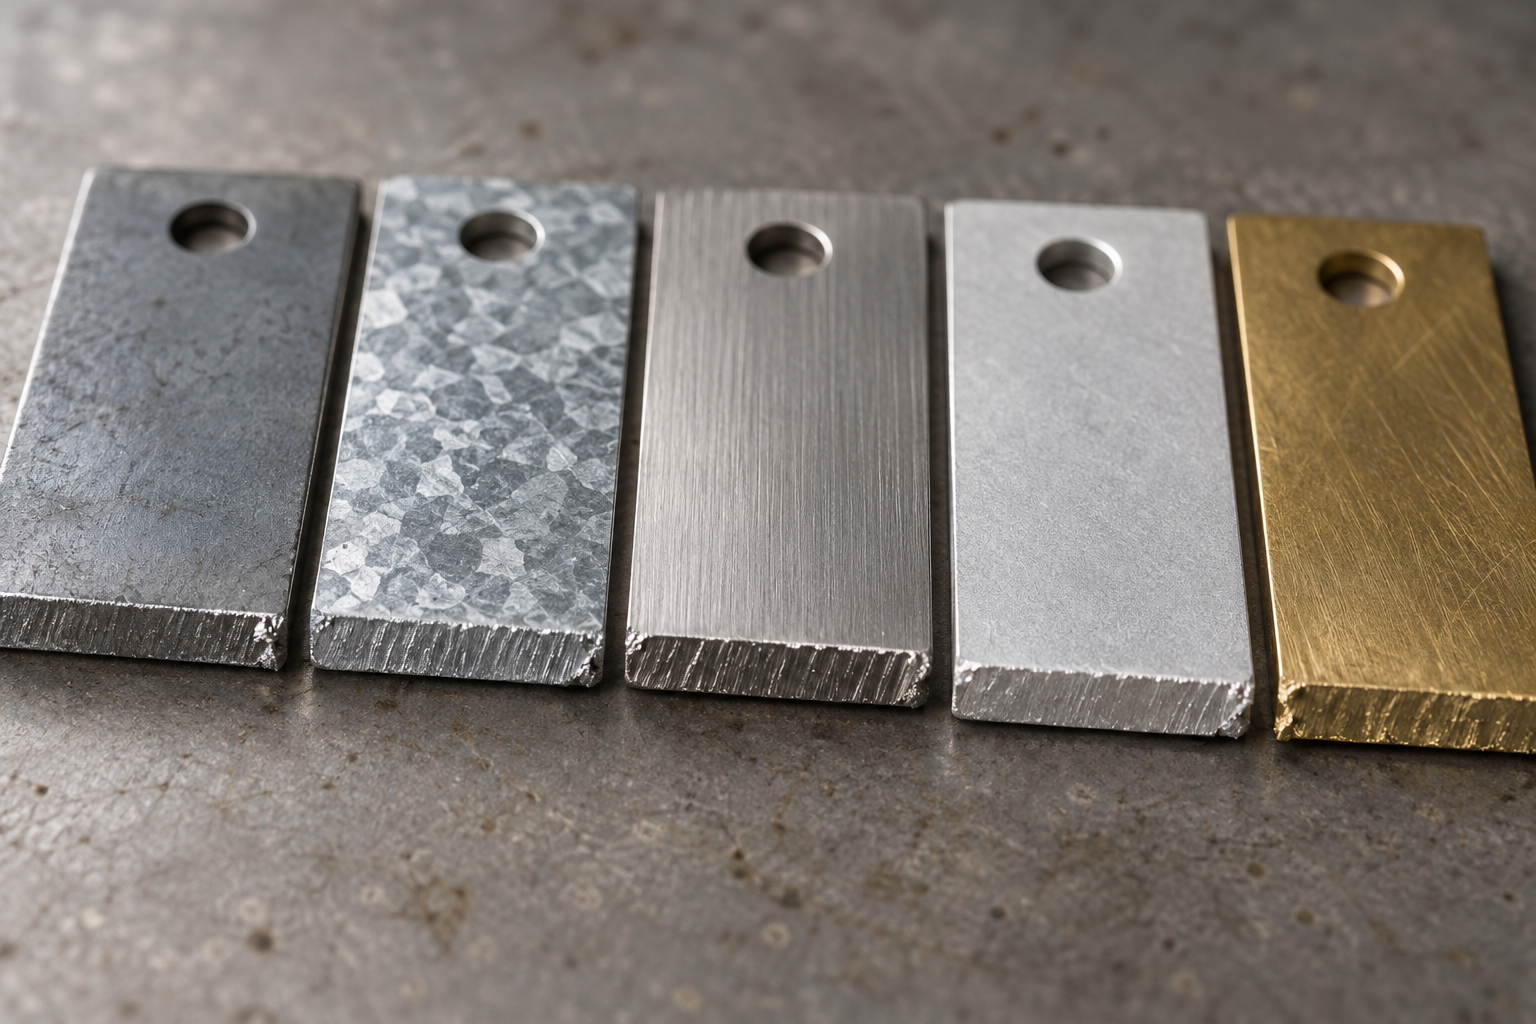
Leistungsunterschiede von fünf gängigen Blechwerkstoffen in der Stanztechnik
Kaltgewalztes kohlenstoffarmes Stahlblech (z. B. SPCC, DC01) ist die am besten geeignete Wahl für das Stanzen: mittlere Festigkeit, hohe Dehnung, geringe Rückfederung; Stanzen, Lochen, Biegen und flaches Tiefziehen sind abgedeckt. Verzinktes Blech hat zusätzlich eine Zinkschicht; beim Schneiden wird das Zink von der Schnittfläche mitgezogen, auf der Gratseite sind häufiger Zinkspäne zu sehen, und das Werkzeugspiel muss meist etwas größer gewählt werden, sonst setzen sich Späne an der Schneidkante ab. Edelstahl (304, 301 usw.) hat hohe Festigkeit und verfestigt schnell, die Schnittkraft steigt deutlich, die Schneidkante verschleißt schnell, und die Rückfederung ist größer als bei kohlenstoffarmem Stahl, sodass der Biegeradius großzügiger zu wählen ist.
Aluminiumblech (5052, 6061 usw.) ist weich, leicht und leitet Wärme gut; beim Stanzen neigt es zum Anhaften am Werkzeug und zu größeren Graten, ist aber für kleine Biegeserien sehr gut geeignet. Kupferlegierungen (Messing, Phosphorbronze) haben gute Dehnung und gute elektrische sowie thermische Leitfähigkeit und werden häufig für Steckverbinder und Klemmen verwendet; der Preis ist jedoch der hohe Werkstoffpreis und die kratzempfindliche Oberfläche, was strengere Anforderungen an die Zuführung und die Oberflächenrauheit des Werkzeugs stellt. Bei der Werkstoffauswahl sind zuerst zwei Fragen zu klären: Welche Last nimmt das Teil auf, und wie tief ist der Umformprozess? Reicht die Dehnung nicht aus, lässt sich selbst mit dem besten Werkzeug kein einwandfreies Ziehteil pressen.
Allgemeiner Bereich erreichbarer Stanzteiltoleranzen: Referenzwerte, keine Zusage
Die in der Branche üblichen Stanzgenauigkeiten verteilen sich etwa so: Außenkonturen liegen meist im Bereich von ±0,1–0,2 mm, Lochdurchmesser und Lochposition meist bei ±0,05–0,15 mm, Biegewinkel üblicherweise bei ±0,5°–1°, die Ebenheit hängt von Blechdicke und Bauteilgröße ab; bei dünnen kleinen Teilen sind 0,1 mm erreichbar, bei großen Teilen wird es lockerer. Diese Zahlen sind Referenzwerte zur Beurteilung, ob eine Zeichnung „gut stanzbar“ ist, keine Garantiewerte eines bestimmten Herstellers – was konkret erreichbar ist, hängt vom Werkstoffzustand, der Werkzeugkonstruktion, der Maschinentonnage und der Prüfmittelausstattung ab und muss anhand der Zeichnung mit dem Lieferanten Punkt für Punkt geklärt werden.
Die Kosten einer engeren Toleranz liegen nicht im eigentlichen Bearbeitungsschritt, sondern im Werkzeug und in den Prüfmitteln. Wird die Lochpositionstoleranz von ±0,15 auf ±0,05 verschärft, bedeutet das oft zusätzliche Zentrierstifte, höhere Passgenauigkeit der Platten und den Umbau von Einzelplatzwerkzeug auf Folgeverbundwerkzeug; Werkzeugkosten und Inbetriebnahmezeit steigen entsprechend. Wird die Ebenheit auf unter 0,1 mm verschärft, können zusätzliche Richtstationen oder Richtprozesse nötig werden. Die Prüfmittel folgen ebenfalls: Was mit dem Messschieber an der Außenkontur geprüft werden konnte, erfordert nun Grenzlehrdorne, Projektor oder sogar Koordinatenmessgerät, und Prüfzeit sowie Vorrichtungskosten fließen in den Stückpreis ein.
Wie häufige Fehler einzuordnen sind: Grat, Rückfederung, Risse, Falten, Druckstellen
Bei der Online-Einstellung in der Stanztechnik entfallen achtzig Prozent der Zeit auf fünf Begriffe: Grat, Rückfederung, Risse, Falten, Druckstellen. Ihre Fehlersuche sollte nicht zufällig erfolgen, sondern der Kette folgen: „zuerst Schneidkante und Spiel, dann Werkstoff und Schmierung, dann Werkzeugkonstruktion und Niederhalterkraft, zuletzt Maschine und Zuführung“. Nachfolgend werden für jeden Punkt umsetzbare Einstellrichtungen angegeben.
Grat: zuerst das Spiel messen, dann die Schneidkante prüfen
Wird der Grat größer, ist als erstes zu messen, ob das einseitige Spiel zwischen Stempel und Matrize den üblichen Prozentsatz der Blechdicke überschreitet (in der Branche üblich 5 %–10 %, bei dünnem Blech kleiner, bei dickem Blech größer; anhand von Zeichnung und Werkstoff zu klären). Ein zu großes Spiel drückt das Material in die Bruchzone, Grat und Einzug werden gemeinsam größer; ein zu kleines Spiel verbreitert die Glanzzone, erhöht aber die Seitenkraft an der Schneidkante und begünstigt Kantenausbrüche. Ist das Spiel in Ordnung, prüfen, ob die Schneidkante stumpf geworden ist – überschreitet der Kantenradius etwa 5 % der Blechdicke, sollte nachgeschliffen werden. Einstellrichtungen: Spiel korrigieren, Schneidkanteneinsatz wechseln oder auf einen Besäumvorgang mit Negativspiel zur Gratunterdrückung umstellen.
Rückfederung: Wenn der Biegewinkel nicht stimmt, zuerst die Kompensation anpassen statt hart nachzudrücken
Die Biegerückfederung ist in der Stanztechnik nahezu unvermeidlich. Bei Baustahl sind 1°–3° üblich, bei Edelstahl und hochfesten Blechen können es 5°–8° sein (Branchenrichtwerte, tatsächlich nach Werkstoff und R/t bestätigen). Reihenfolge der Fehlersuche: zuerst prüfen, ob die Materialcharge gewechselt wurde und ob die Streckgrenze gestiegen ist; dann prüfen, ob der Biegeradius und die V-Nut der Matrize zusammenpassen (eine zu kleine V-Nut vergrößert die Rückfederung); erst zuletzt mit Winkelkompensation, negativer Rückfederung oder einer Richtstation nachbessern. Wenn die Rückfederung in der Serie plötzlich driftet, liegt es meist an kumulativer Kaltverfestigung des Materials oder an der Werkzeugerwärmung – nicht vorschnell das Werkzeug ändern.
Risse und Falten: die zwei Seiten des Tiefziehens, mit entgegengesetzten Ursachen
Tiefziehrisse und Faltenbildung wirken einander entgegen. Risse entstehen meist am Stempelradius oder an der Seitenwand; die Ursachen sind unzureichende Dehnung des Materials, ein zu großes Ziehverhältnis, zu kleine Radien, zu hohe Niederhalterkraft oder unzureichende Schmierung. Falten entstehen am Flansch oder an der Seitenwand; die Ursachen sind zu geringe Niederhalterkraft, zu dünnes Blech oder falsch gesetzte Ziehsicken. Richtung der Anpassung: Bei Rissen zuerst das Ziehverhältnis senken oder den Stempelradius vergrößern und die Schmierung verbessern; bei Falten zuerst die Niederhalterkraft erhöhen oder zusätzliche Ziehsicken anbringen. Treten beide gleichzeitig auf, ist das Prozessfenster bereits zu eng – dann sollte man zur Arbeitsfolge zurückkehren und neu in Stufen aufteilen.
Druckstellen und Prüfung: Messmittel für Erstmuster und Serienstichproben
Druckstellen stammen meist von Fremdkörpern auf der Werkzeugformfläche, einer unebenen Auswerferplatte, Kratzern beim Vorschub oder abgeschabter Beschichtung der Materialoberfläche. Bei der Fehlersuche zuerst das Werkzeug reinigen, das Spiel der Auswerferplatte prüfen, dann die Vorschubführung und das Materialgestell kontrollieren. Prüfschritt: Beim Erstmuster mit Messschieber, Grenzlehre und Projektor die kritischen Maße und Bohrungspositionen prüfen, den Biegewinkel mit Winkelmesser oder Projektionsvergleich kontrollieren; in der Serie nach Frequenz Stichproben ziehen, Ebenheit und Form- und Lagetoleranzen mit Koordinatenmessgerät oder speziellen Lehren nachprüfen. Wird das Erstmuster nicht freigegeben, darf nicht produziert werden – das ist die kostengünstigste Disziplin.
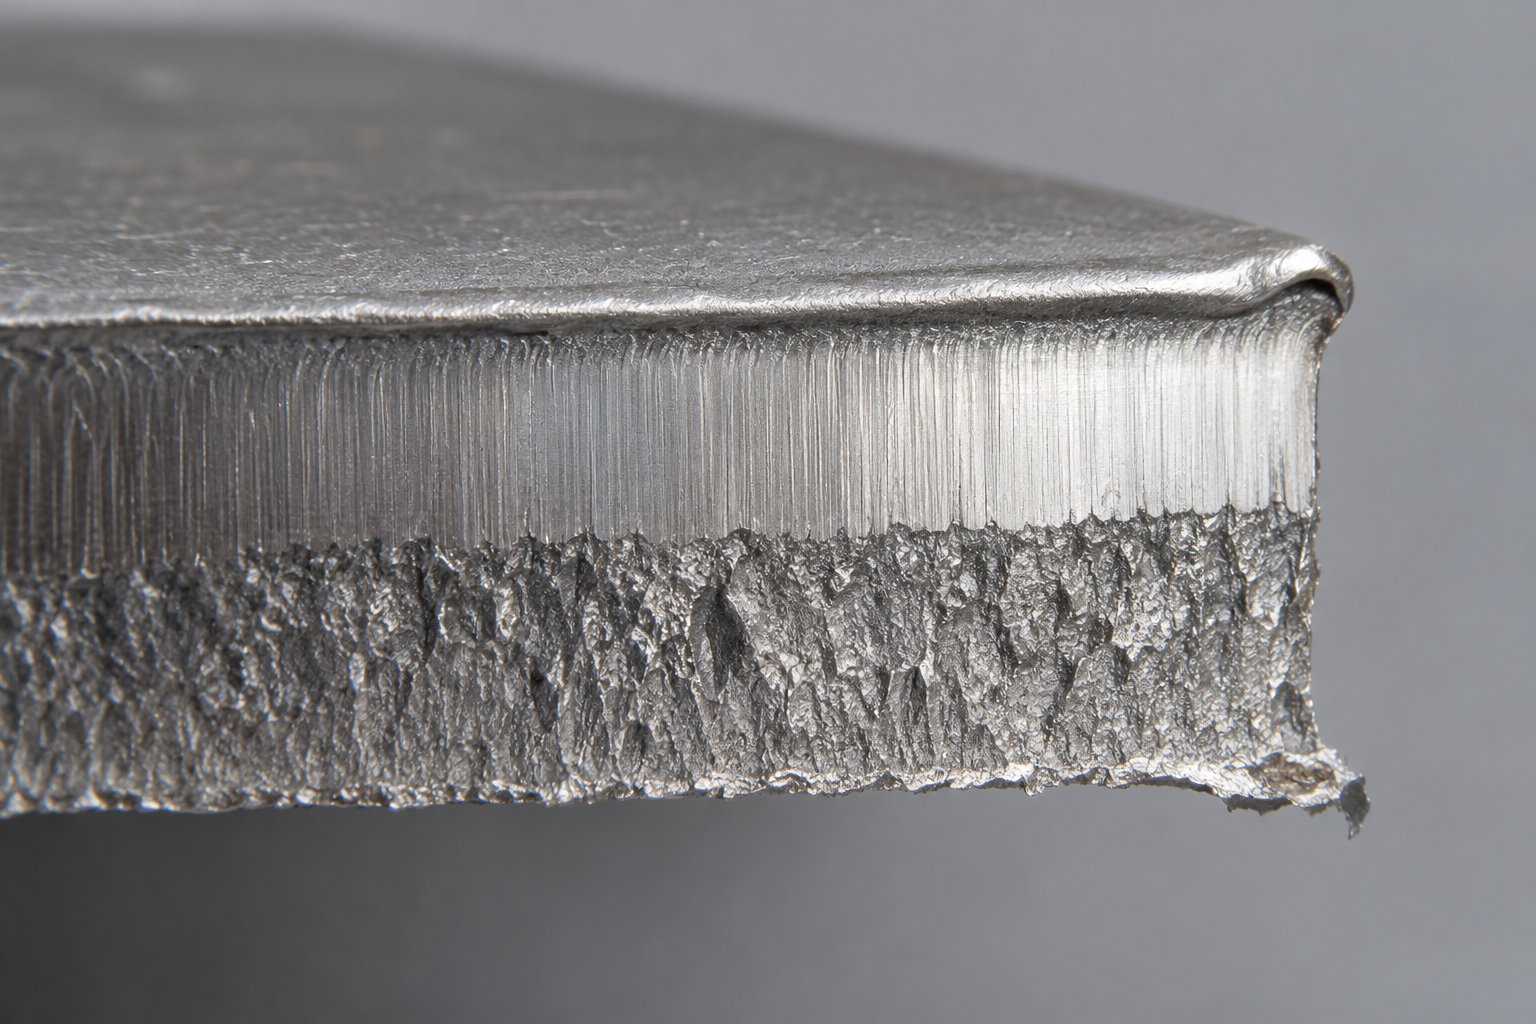
Legt man die Reihenfolge der Fehlersuche für die fünf obigen Fehlerarten fest, wird das Einstellen in der Stanztechnik vom „Ausprobieren“ zum „Nachprüfen“. Im nächsten Abschnitt sehen wir, welche Teile gestanzt werden sollten und welche Teile ein anderes Verfahren brauchen.
Welche Teile für die Stanztechnik geeignet sind und welche ein anderes Verfahren brauchen
Um zu beurteilen, ob ein Teil gestanzt werden sollte, prüft man zuerst vier Variablen: Stückzahl, Form, Materialdicke und Genauigkeit. Sobald eine dieser vier nicht passt, wird das gewaltsame Stanzen zu einer verlustbringenden Werkzeuginvestition.
Zuerst die Stückzahl berechnen: Auf wie viele Teile sich die Werkzeugkosten verteilen müssen
Die Wirtschaftlichkeit des Stanzens ist typischerweise „vorne schwer, pro Stück leicht“. Ein einfaches Werkzeug zum Ausschneiden und Lochen liegt in der Branche üblicherweise im Bereich von einigen Tausend bis einigen Zehntausend Yuan; Folgeverbundwerkzeuge oder Werkzeuge mit Tiefziehen sind deutlich teurer. Dieses Geld muss auf die Stückzahl verteilt werden, um sinnvoll zu sein.
Die praktische Beurteilung lautet nicht „ab wie vielen Teilen lohnt sich ein Werkzeug“, sondern „ob bei der erwarteten Gesamtmenge die Stückkosten mit Werkzeug unter denen des alternativen Verfahrens liegen“. Eine grobe, in der Branche übliche Grenze: Unter einigen Tausend Teilen und bei nicht komplexen Flachteilen sind Laserschneiden plus Biegen oft wirtschaftlicher; ab einigen Zehntausend Teilen zeigt sich der Stückkostenvorteil des Stanzens; ab mehreren Hunderttausend Teilen ist Stanzen nahezu die Standardoption. Das sind nur Referenzgrößenordnungen; konkret kommt es auf die Teilekomplexität und die Werkzeugkonstruktion an und muss anhand der Zeichnung und der Einschätzung des Lieferanten bestätigt werden.
Dann die Form: Flachteile, symmetrische Teile und flachgezogene Teile passen am besten
Die Stanztechnik ist bei zwei Formarten stark. Die eine sind Flachteile: Halterungen, Unterlegscheiben, Federbleche, Verbindungsbleche – Außenkontur plus ein paar Bohrungen lassen sich in einem oder zwei Arbeitsgängen ausschneiden und lochen. Die andere sind symmetrische Umformteile: flachgezogene Gehäuse, napfförmige Teile, gebördelte Flanschteile – solange das Ziehverhältnis im vom Werkstoff erlaubten Bereich liegt, sind Taktzeit und Gleichmäßigkeit des Stanzens kaum zu ersetzen.
Umgekehrt sollte man bei einigen Formen über ein anderes Verfahren nachdenken. Bei komplexen dreidimensionalen Freiformflächen sowie Teilen mit Innenhohlraum und seitlichen Nuten benötigt das Stanzen mehrere Werkzeugsätze oder Schrägkeilkonstruktionen; Kosten und Risiko lohnen sich nicht, hier ist CNC-Bearbeitung meist direkter. Kunststoffteile gehören ohnehin nicht zum Stanzen; bei hoher Stückzahl geht man zum Spritzgießen. Bei Kleinserien von Kunststoffteilen in der Prototypenphase ist es realistischer, mit Handabformung (Vakuumgießen) einige Dutzend Stück zur Strukturvalidierung herzustellen, als ein Stahlwerkzeug zu bauen.
Materialdicke und Genauigkeit: zwei oft unterschätzte Hürden
Zur Materialdicke: Der in der Branche übliche Stanzblechdickenbereich liegt ungefähr zwischen 0,2 und 6 mm. Dünnes Material (unter 0,5 mm) neigt zu Falten und Vorschubabweichungen, dickes Material (über 3 mm) erfordert größere Pressentonnen und härteren Werkzeugstahl, und die Schneidkanten verschleißen schneller. Außerhalb dieses Bereichs ist es nicht unmöglich, aber die Hürden bei Werkzeug und Ausrüstung steigen steil an.
Bei der Genauigkeit muss man zwei Dinge unterscheiden: Die Maße, die das Stanzen stabil erreichen kann, und die in der Zeichnung angegebenen Maße sind nicht unbedingt dasselbe. Außenkontur, Bohrungsposition und Biegewinkel haben jeweils ihre eigenen üblichen Toleranzbänder; Bohrungspositionen lassen sich meist enger fertigen als die Außenkontur, der Biegewinkel ist wegen der Rückfederung eher lockerer. Sobald die Zeichnungsangaben die üblichen Fähigkeiten des Stanzens überschreiten, kann der Lieferant nur durch zusätzliche Richtarbeitsgänge oder zusätzliche Lehren nachbessern, und die Kosten steigen direkt sprunghaft an.
Prototyping-Phase: Nicht sofort das Stanzwerkzeug bauen
Viele Projekte bleiben hier hängen: Die Konstruktion ist noch nicht eingefroren, aber es soll schon ein Stanzwerkzeug gebaut werden. Der stabilere Weg ist, zuerst mit Laserschneiden, CNC-Biegen oder einem einfachen Biegewerkzeug einige Musterteile herzustellen und die Montagebeziehungen, Bohrungspositionen und Biegefolge einmal zu prüfen. In dieser Phase nutzt man die Blechbearbeitungsfähigkeiten für kleine Serien und Testmontagen – kostengünstig und schnell änderbar.
Erst wenn die Konstruktion finalisiert und die Serie bestätigt ist, wird in ein hartes Stanzwerkzeug investiert. Dreht man die Reihenfolge um, kostet eine Werkzeugänderung oft deutlich mehr als die Zeit, die in der Musterphase eingespart wurde. Um zu beurteilen, welcher Weg in der aktuellen Phase geeignet ist, kann man zuerst die Übersicht der Fertigungsfähigkeiten ansehen und dann entscheiden, ob Stanzen, Blechbearbeitung oder CNC der richtige Weg ist.
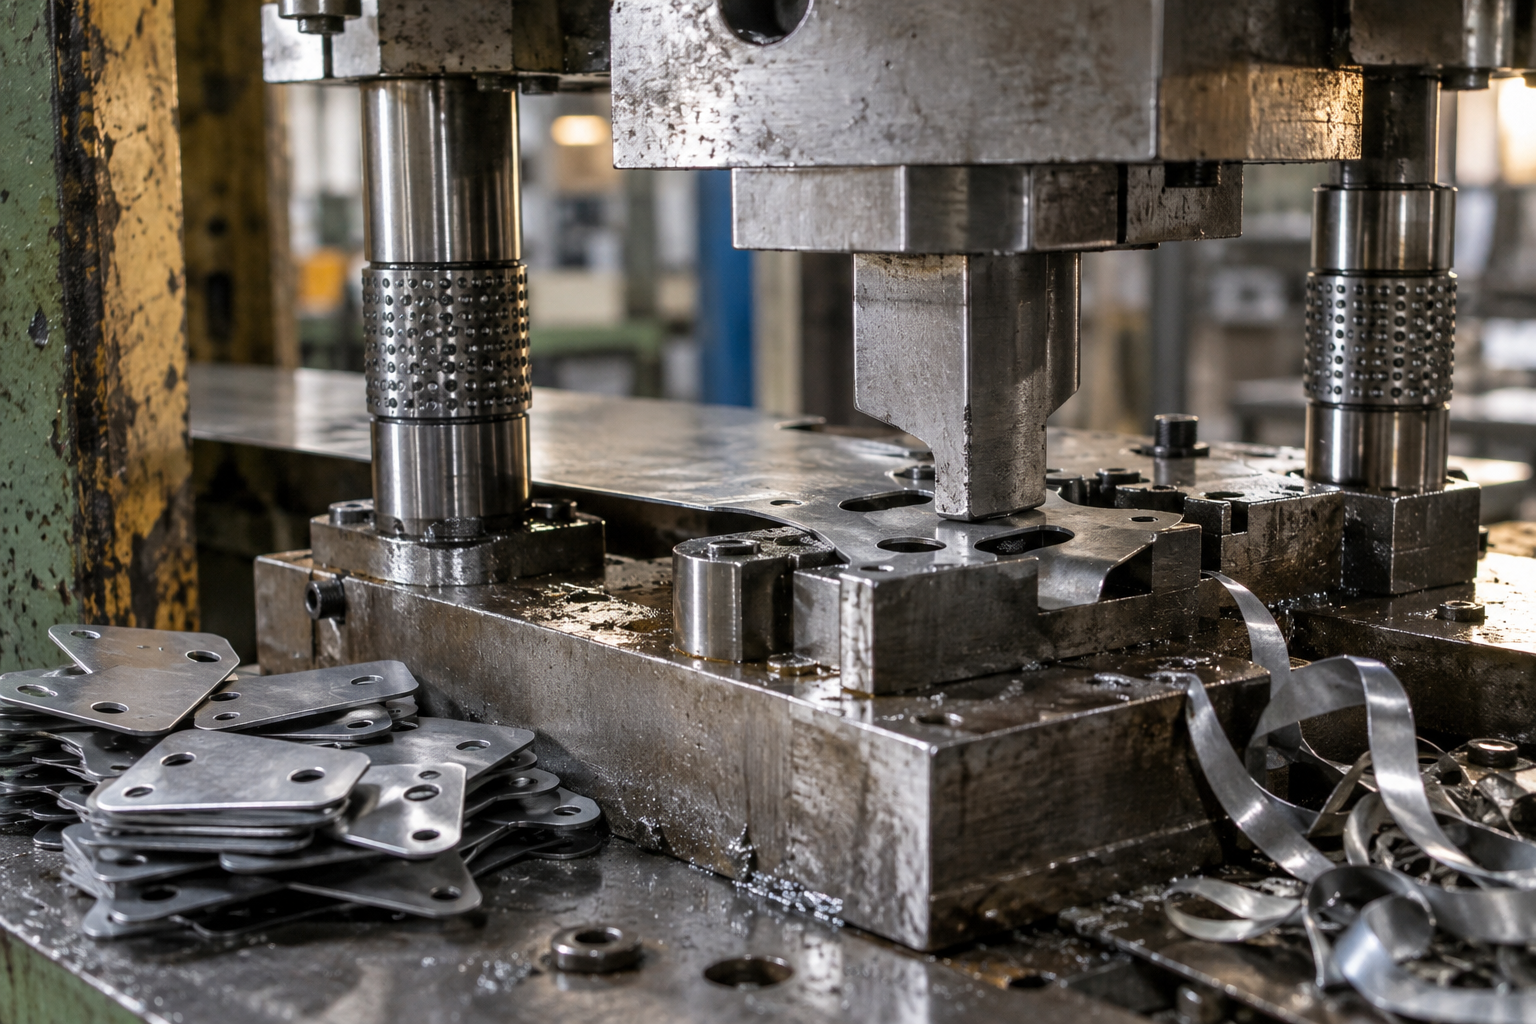
Fasst man die obige Beurteilung in einem Satz zusammen: Ist die Stückzahl groß genug, die Form eher flach oder symmetrisch und liegen Blechdicke und Genauigkeit im üblichen Bereich, dann ist die Stanztechnik die richtige Antwort; überschreitet einer dieser Punkte deutlich die Grenzen, sollte man zuerst Blechbearbeitung, CNC, Spritzguss oder Vakuumguss in Betracht ziehen und die Konstruktionsvalidierung abschließen, bevor man die Werkzeugfrage erneut bewertet.
Von der Zeichnung zur Serienfertigung: DFM-Prüfpunkte für die Stanztechnik
Der größte Kostenblock der Stanztechnik liegt im Werkzeug, nicht im Einzelteil. Eine geänderte Randbreite oder ein geänderter Radius auf der Zeichnung ist meist viel schneller umgesetzt, als ein bereits gebautes Werkzeug zu ändern. Geht man die folgenden Punkte vor dem Werkzeugbau durch, lässt sich eine Runde Probestanzen und Werkzeugänderung einsparen.
- Abstand Bohrung zu Kante: Liegt der Bohrungsrand zu nah am Materialrand, wird der Materialrand beim Stanzen eingedrückt oder sogar eingerissen. In der Branche ist es üblich, den Abstand von Bohrung zu Kante nicht kleiner als die Blechdicke t zu wählen; bei wichtigen Kanten mindestens 1,5t. Konkret nach Zeichnung und Bewertung des Lieferanten bestätigen.
- Abstand Bohrung zur Biegelinie: Bohrungen auf der Innenseite der Biegung verformen sich beim Biegen. Eine gängige Referenz ist, dass der Bohrungsrand mindestens 1,5t + Innenradius der Biegung von der Biegelinie entfernt ist; ist das nicht machbar, wird die Bohrung erst nach dem Biegen gestanzt.
- Minimaler Biegeradius: Ist der Radius zu klein, reißen die Außenfasern. Bei Baustahl kann der Innenradius häufig etwa 0,5t betragen; bei Edelstahl und hartem Aluminium muss er größer sein; maßgeblich sind Materialzustand und Erfahrung des Lieferanten.
- Ziehtiefe und Radien: Übersteigt die Ziehtiefe das, was die Dehnung des Materials aushält, kommt es zu Rissen. Zu kleine Stempel- und Matrizenradien verstärken Rissbildung und Faltenbildung; gegebenenfalls in mehreren Zügen tiefziehen.
- Materialrichtung: Kaltgewalztes Blech hat eine Walzrichtung; verläuft die Biegelinie parallel zur Walzrichtung, ist die Rissgefahr größer. Ist dies auf der Zeichnung nicht angegeben, vor dem Werkzeugbau die Richtung mit dem Lieferanten klären.
- Sind die Toleranzangaben prüfbar: Wird eine Toleranz angegeben, muss es ein passendes Messmittel geben. Für Bohrungsposition, Außenform, Biegewinkel und Ebenheit jeweils klären, welches Messmittel verwendet wird und ob es abgedeckt werden kann – vor dem Werkzeugbau bestätigen, sonst gibt es in der Serie Streit.
- Anforderungen an die Oberflächenbehandlung: Verzinken, Lackieren und Eloxieren verändern Maße und Gratzustand. Ob vor oder nach der Behandlung gestanzt und entgratet wird, muss in der Zeichnung festgehalten werden.
Von diesen Punkten werden der Abstand von der Bohrung zur Biegelinie und der minimale Biegeradius am häufigsten übersehen. DFM in der Stanztechnik bedeutet nicht, Toleranzen nach unten zu drücken, sondern fertigungstechnisch unmögliche Stellen frühzeitig sichtbar zu machen. Die relative Position einer Bohrung auf der Zeichnung zu ändern, ist meist um eine Größenordnung günstiger als eine Werkzeugreparatur. Ist man wirklich unsicher, sollten die funktionalen Maße und optischen Anforderungen klar angegeben werden; den Rest überlässt man dem Lieferanten nach dessen Prozessfähigkeit.
Häufige Fragen
Die folgenden Fragen stammen im Wesentlichen aus den zuvor wiederholt genannten Beurteilungspunkten: Spalt, Rückfederung, Ziehverhältnis, Toleranzen und Verfahrensauswahl. Die Antworten geben branchenübliche Vorgehensweisen wieder; konkrete Werte müssen weiterhin anhand von Zeichnung, Materialzustand und Bewertung des Lieferanten bestätigt werden.
Welcher Stanzspalt sollte in der Stanztechnik gewählt werden?
In der Branche ist es üblich, ihn als Prozentsatz der Blechdicke anzugeben: Bei Baustahl, Aluminium und anderen gut verformbaren Werkstoffen liegt der beidseitige Spalt häufig bei 8 %–12 % der Blechdicke; bei Edelstahl und harten Werkstoffen ist er kleiner, etwa 6 %–10 %. Ist der Spalt zu klein, wird die Glanzzone breiter und die Schnittfläche schöner, aber die Schneidkante verschleißt schnell und neigt zum Ausbrechen; ist der Spalt zu groß, werden Grat und Einzug größer. Der tatsächliche Wert hängt von Werkstoffsorte, Blechdicke und Anforderungen an die Schnittfläche ab; am besten gibt man die akzeptable Grathöhe auf der Zeichnung an und lässt den Werkzeugmacher sie anhand der Probestanzung feinjustieren.
Warum wird zuerst gestanzt und dann gebogen, während einige Löcher erst nach dem Biegen gestanzt werden?
Zuerst stanzen und dann biegen ist die übliche Reihenfolge, weil das Biegen die Lochposition verschiebt. Wenn ein Loch jedoch zu nahe an der Biegelinie liegt – in der Branche wird allgemein empfohlen, dass der Abstand von der Lochkante zur Biegeinnenkante nicht kleiner als Blechdicke plus Biegeradius sein sollte, da sonst das Loch beim Biegen verformt wird –, muss dieses Loch nach dem Biegen separat gestanzt werden. In Folgeverbundwerkzeugen ist es üblicher, solche Löcher in die letzte Station nach der Biegestation zu legen; der Preis dafür ist eine zusätzliche Werkzeugstation und steigende Kosten.
Wie lässt sich der Rückfederung bei Stanzteilen begegnen, kann man sie mit einem Werkzeug in einem Durchgang einstellen?
Rückfederung ist das unvermeidliche Ergebnis der elastischen Rückstellung des Materials und lässt sich kaum in einem Durchgang exakt einstellen. Übliche Verfahren sind Überbiegekompensation (der Werkzeugwinkel wird etwas kleiner als der Zielwinkel ausgeführt), Negativwinkel oder Sicken, Anpassung der Niederhalterkraft und bei Bedarf der Wechsel zu einem Material mit geringerer Rückfederung. Baustahl hat eine geringe Rückfederung, Edelstahl und hochfester Stahl federn deutlich zurück, Aluminium liegt dazwischen. Beim ersten Teil zunächst den Biegewinkel messen und dann das Kompensationsmaß festlegen ist praktischer, als in der Zeichnung starr auf Toleranzen zu bestehen.
Welche Genauigkeit lässt sich mit der Stanztechnik erreichen, und wie viel teurer wird es, wenn die Toleranzen enger gesetzt werden?
Übliche Anhaltswerte aus der Branche: Außenkontur etwa ±0,1–0,3 mm, Lochposition etwa ±0,05–0,15 mm, Biegewinkel etwa ±0,5°–1°, abhängig von Blechdicke und Bauteilgröße. Diese Bereiche dienen zur Beurteilung, nicht als Zusage. Mit jeder engeren Toleranzstufe steigen die Anforderungen an die Schneidkantenpräzision des Werkzeugs, an die Prüflehren und an die Erstmusterprüfung, und die Kosten steigen oft nicht linear. In der Zeichnung prüfbare und messbare Toleranzen anzugeben ist sinnvoller, als eine Reihe von Zahlen anzugeben, die sich mit der Schieblehre nicht messen lassen.
Sollten Kleinserienteile durch Stanzen oder durch Blechbearbeitung bzw. CNC gefertigt werden?
Das hängt von Stückzahl und Form ab. Ab einigen Tausend Stück lohnen sich bei flachen oder tiefgezogenen symmetrischen Teilen die Stückkosten beim Stanzen mit Werkzeug deutlich; bei einigen Dutzend bis einigen Hundert Stück ist Blechbearbeitung mit Laserschneiden und Biegen wirtschaftlicher und spart die Werkzeugbauzeit. Bei komplexen dreidimensionalen Strukturen sowie Einzelstücken oder sehr kleinen Serien ist CNC-Fräsen direkter. In der Musterphase wird häufig zuerst mit Laserschneiden oder CNC die Struktur validiert und erst nach Bestätigung auf Stanzen mit Werkzeug umgestellt, wodurch das Risiko von Werkzeugüberarbeitungen vorverlagert wird. Für die konkrete Auswahl kann man die Einsatzbereiche der Blechbearbeitung und der CNC-Bearbeitung heranziehen.
Key takeaways
- Stanzen nutzt Werkzeug und Presse, um Bleche bei Raumtemperatur zu trennen oder zu formen; der Kern liegt in der Arbeitsgangfolge und im Werkzeugspalt.
- Stanzen, Lochen, Biegen, Tiefziehen, Bördeln und Richten haben jeweils eigene erreichbare Genauigkeiten und Versagensarten.
- Häufige Fehler (Grat, Rückfederung, Tiefziehrisse, Faltenbildung) entsprechen konkreten Parametern wie Spalt, Radius und Niederhalterkraft.
- Die Wirtschaftlichkeit des Stanzens wird durch Stückzahl und Werkzeugamortisation bestimmt; bei kleinen Stückzahlen sind Blechbearbeitung oder CNC oft rentabler.
- Toleranzen und Materialzustand in der Zeichnung müssen vor dem Werkzeugbau bestätigt werden; viele Probleme lassen sich bereits in der DFM-Phase beheben.



