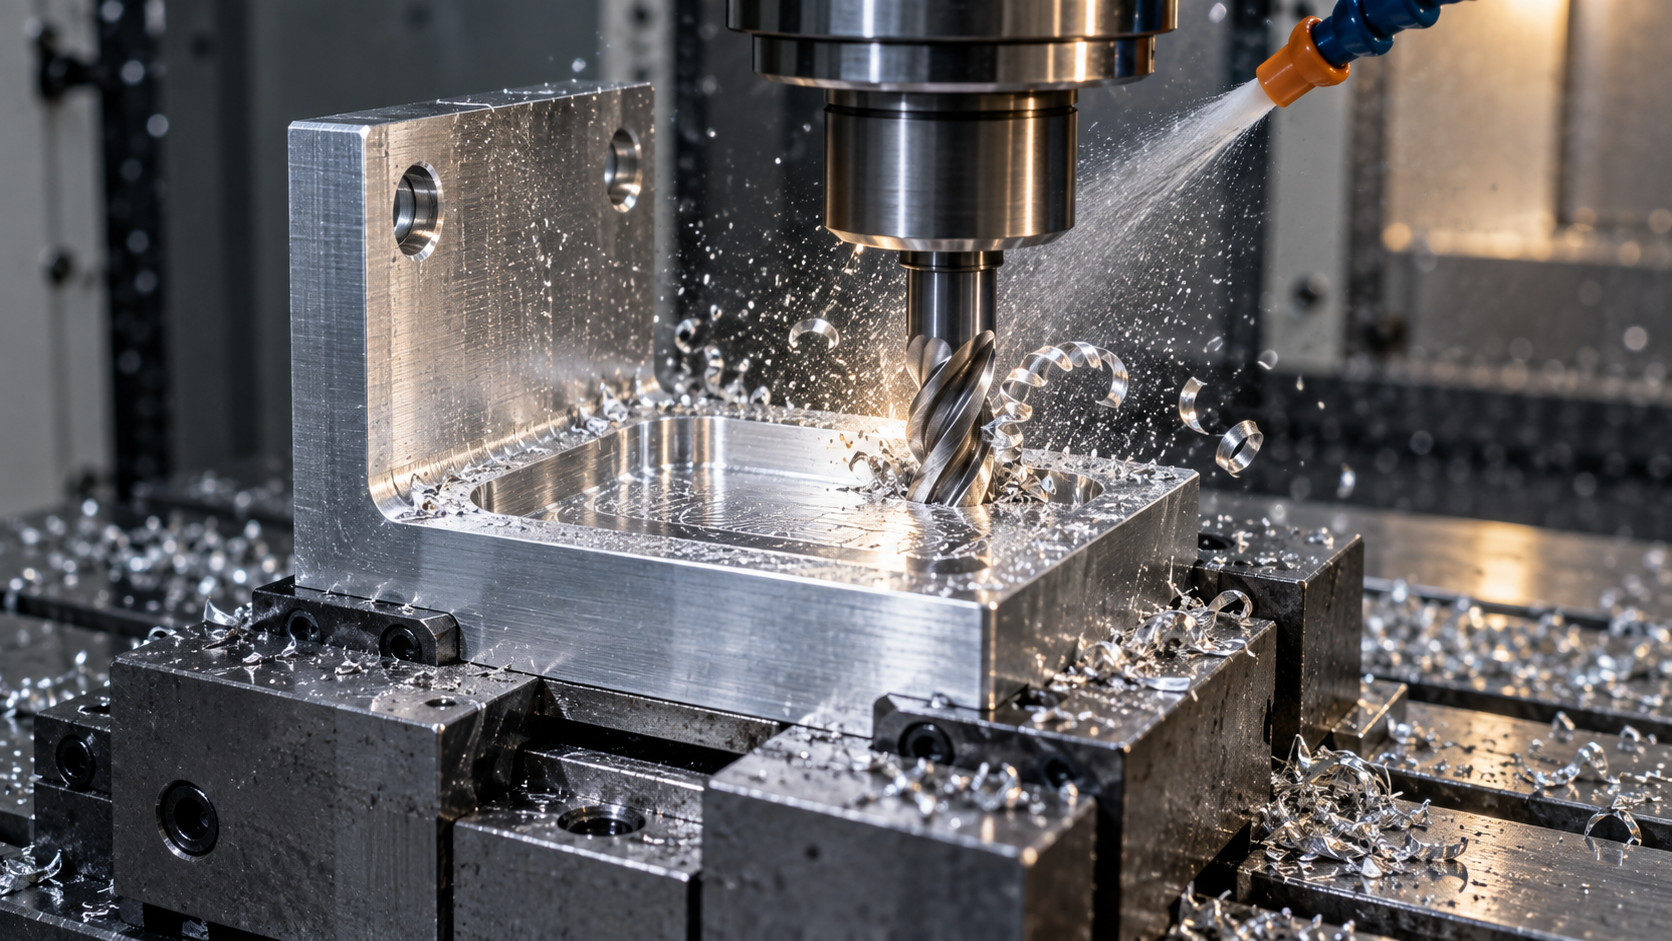
Was ist CNC-Bearbeitung: die digitale subtraktive Kette vom CAD-Modell zum G-Code
CNC-Bearbeitung ist kein Synonym für „hochwertige Werkzeugmaschine“, sondern ein kompletter, von Software und Code gesteuerter subtraktiver Fertigungsprozess: Material wird schrittweise abgetragen, die Form wird vom Programm und nicht vom Gefühl bestimmt. Die Kette ist festgelegt – zuerst wird das Teil in CAD konstruiert, dann werden in CAM die Werkzeugwege erzeugt, per Postprozessor in maschinenlesbaren G-Code und M-Code umgewandelt und schließlich von der Maschine ausgeführt. Ein Fehler in irgendeinem Glied dieser Kette schlägt sich in den Fertigmaßen oder der Oberfläche nieder.
Die Bandbreite der Materialien ist größer, als viele denken: Metalle wie Aluminiumlegierungen, Edelstahl, Titan und Messing, Kunststoffe wie ABS, POM und PEEK sowie Holz, Verbundwerkstoffe, Schaum und teilweise Glas. Die Materialwahl beeinflusst nicht nur, ob geschnitten werden kann, sondern auch Werkzeugauswahl, Schnittparameter und Spannweise.
Größenordnung der Maschinengenauigkeit: Welche Positioniergenauigkeit ist erreichbar
In der Branche gilt die gängige Aussage, dass die Positioniergenauigkeit moderner CNC-Maschinen grob im Bereich von ±0,005mm bis ±0,025mm liegt, abhängig von Maschinenkonstruktion, Kalibrierverfahren (etwa Verifikation nach ISO 230-2), Umgebungstemperatur und Prozessanforderungen. Unter kontrollierten Bedingungen können hochpräzise Bearbeitungszentren strengere Werte erreichen, doch das gilt für spezifische Maschinen und spezifische Bedingungen und darf nicht als allgemeine Zusage verstanden werden. Bei der Beurteilung der Fähigkeiten eines Lieferanten ist es verlässlicher, mit den kritischen Toleranzen aus der Zeichnung zu fragen: Kann diese Maschine, diese Spannvorrichtung, dieses Werkzeug das stabil erreichen, und mit welchen Mitteln wird es verifiziert?
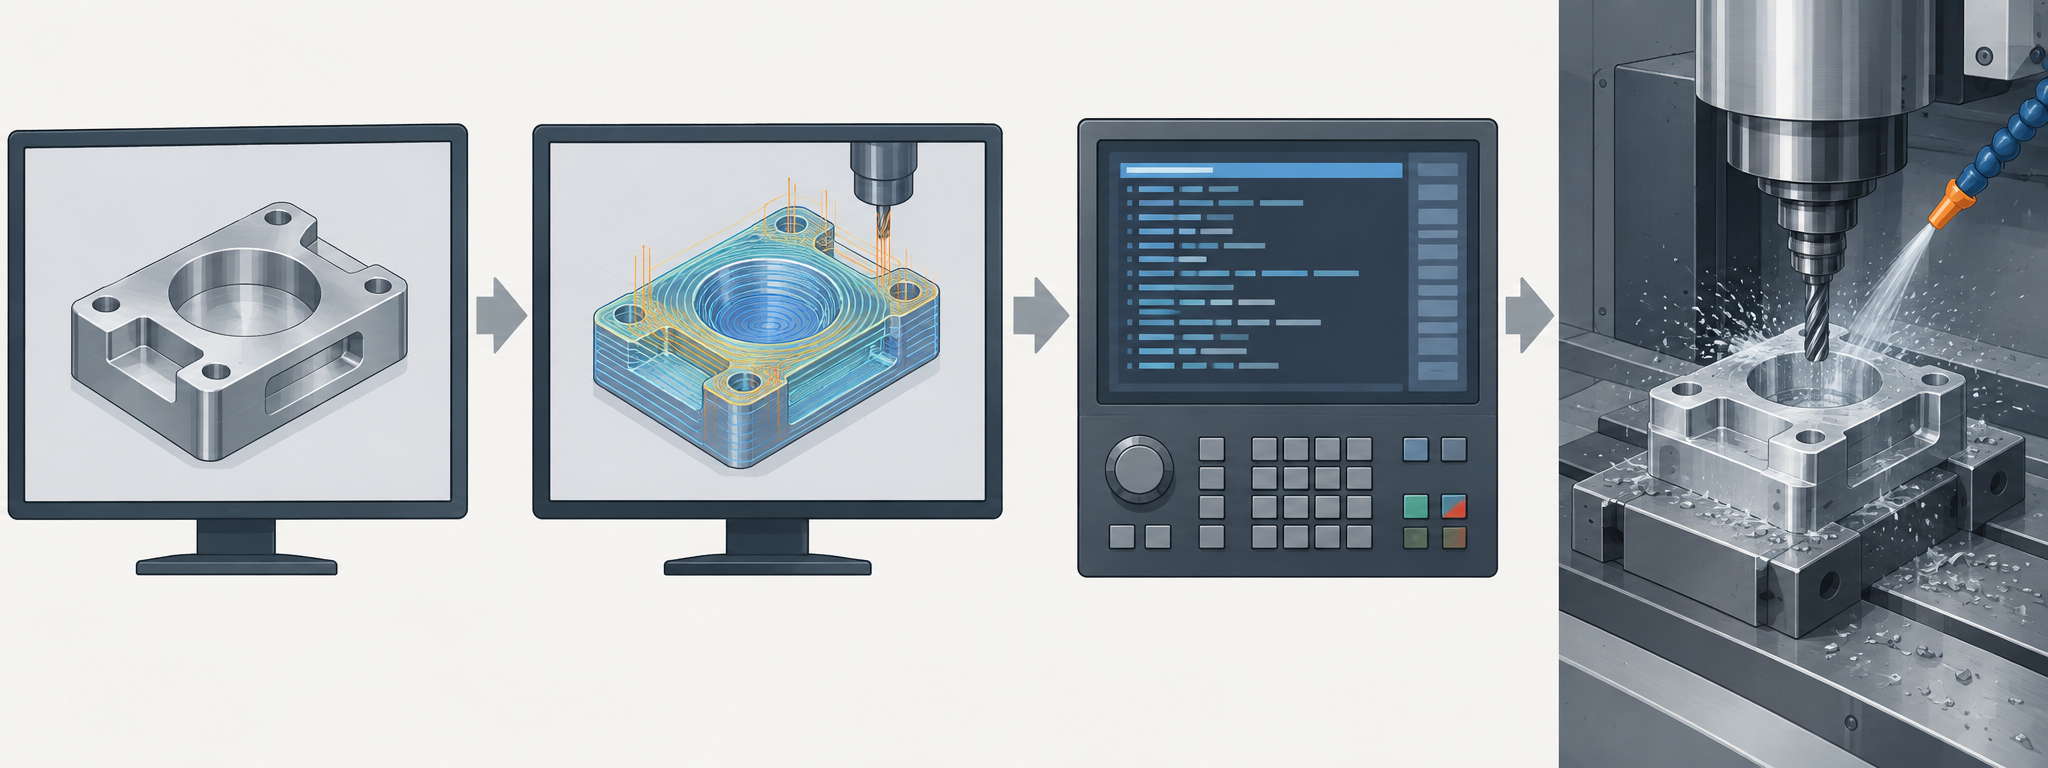
Wer diese Kette klar versteht, hat eine Grundlage für die spätere Diskussion von Parametern, Typen und DFM-Abwägungen. Die CNC-Bearbeitung deckt Fräsen und Drehen ab und eignet sich für Präzisionsteile aus Metall und Kunststoff, ist aber kein isolierter Schritt – viele Teile durchlaufen iterativ CNC, 3D-Druck und Schnellprototyping.
Wie die CNC-Bearbeitung ins Laufen kommt: Zerlegung der Schritte von Programm und Spannen bis zum Schneiden
Bei der CNC-Bearbeitung reicht es nicht, die Zeichnung einfach der Maschine zu übergeben. Es ist eine feste Kette vom Modell zum Fertigteil; wird ein Glied ausgelassen, schlägt sich das in den Maßen oder der Oberflächenqualität nieder. Im Folgenden wird sie in der tatsächlichen Arbeitsreihenfolge aufgeschlüsselt, jeder Schritt mit einem Satz „warum das gemacht wird“.
Von der Bezugsbasis zum Programm: Design legt die Bezüge fest, CAM legt die Werkzeugwege fest
1. Die Teilekonstruktion legt die Bezüge fest. Zuerst wird bestimmt, welche Flächen und Bohrungen Montagebezüge sind, danach werden die übrigen Maße festgelegt. Sind die Bezüge unklar, haben später alle Toleranzen keinen Anhaltspunkt.
2. CAM-Programmierung. Das CAD-Modell wird in CAM importiert, Werkzeuge gewählt, Werkzeugwege angeordnet, An- und Abfahrweisen festgelegt und per Postprozessor in G-Code/M-Code umgewandelt. Dieser Schritt bestimmt die Bearbeitungsreihenfolge und die Anzahl der Aufspannungen und beeinflusst direkt die Zykluszeit.
3. Materialauswahl und Materialvorbereitung. Das Material wird nach Belastung, Korrosionsbeständigkeit und Kosten gewählt, der Rohteilzuschnitt erfolgt passend zu Lagerstangen- oder Plattenabmessungen. Wie viel Aufmaß das Rohteil behält, muss dem späteren Spannen und Schlichten genügend Raum lassen.
Spannen, Trockenlauf und Prozessüberwachung: die zwei am leichtesten eingesparten Schritte
4. Maschineneinrichtung und Werkstückpositionierung. Zu große Spannkraft verformt dünnwandige Teile, zu geringe lässt das Werkzeug beim Schneiden ausweichen. Präzisionsschraubstöcke, weiche Backen und Vakuumspannplatten decken jeweils bestimmte Teilearten ab; wird die falsche Spannweise gewählt, helfen die besten Parameter nichts.
5. Programm laden und Fehlerkorrektur im Trockenlauf. Dieser Schritt wird aus Zeitdruck oft übersprungen. Richtig ist, zuerst im Eilgang Koordinaten und Sicherheitshöhe zu prüfen, dann im Einzelsatz die Position und Tiefe des ersten Schnitts zu kontrollieren und erst nach Bestätigung kontinuierlich zu fahren. Diese zehn Minuten ersparen oft einen Werkzeugbruch oder eine Charge Ausschuss.
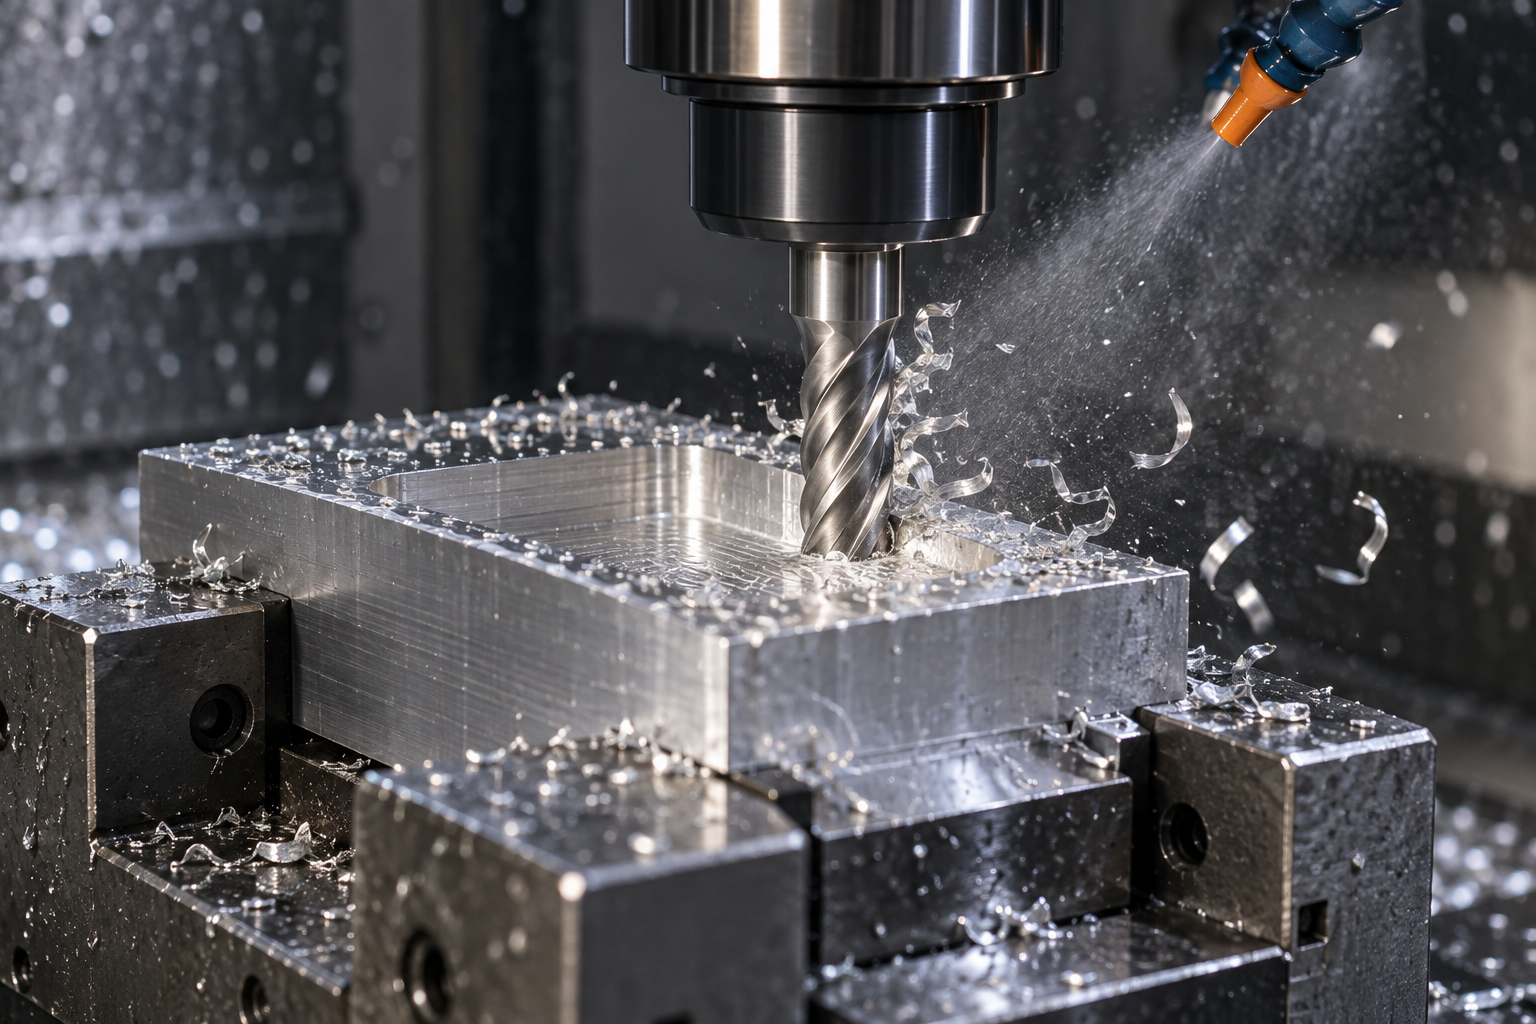
6. Schneiden und Prozessüberwachung. Ein schriller werdendes Schnittgeräusch, blau verfärbte oder pulverförmige Späne sind Signale für ungeeignete Parameter. Auf Geräusche zu hören und Späne zu beobachten ist deutlich günstiger, als Abweichungen erst bei der Endkontrolle zu entdecken.
7. Schlichten und Entnahme zur Prüfung. Vor dem Schlichten werden 0,2–0,5mm Aufmaß belassen; durch Verringern des radialen Eingriffs werden Maßgenauigkeit und Oberflächenrauheit erkauft. Nach dem Abnehmen werden Grate entfernt, gereinigt und dann zur Prüfung gegeben.
Die Leistungsgrenze dieses gesamten Ablaufs wird von sechs Variablen gemeinsam bestimmt: Schnittgeschwindigkeit, Vorschub pro Zahn, Schnitttiefe, Werkzeuggeometrie, Maschinensteifigkeit und thermische Stabilität. Sie bedingen einander – wer die Effizienz steigern will, muss Schnitttiefe oder Vorschub erhöhen, doch sobald der Werkzeugüberstand lang und die Steifigkeit gering wird, frisst Vibration sofort die Oberflächenqualität. Die folgenden Abschnitte zu Parametern und DFM drehen sich alle um die Abwägung dieser sechs Variablen.
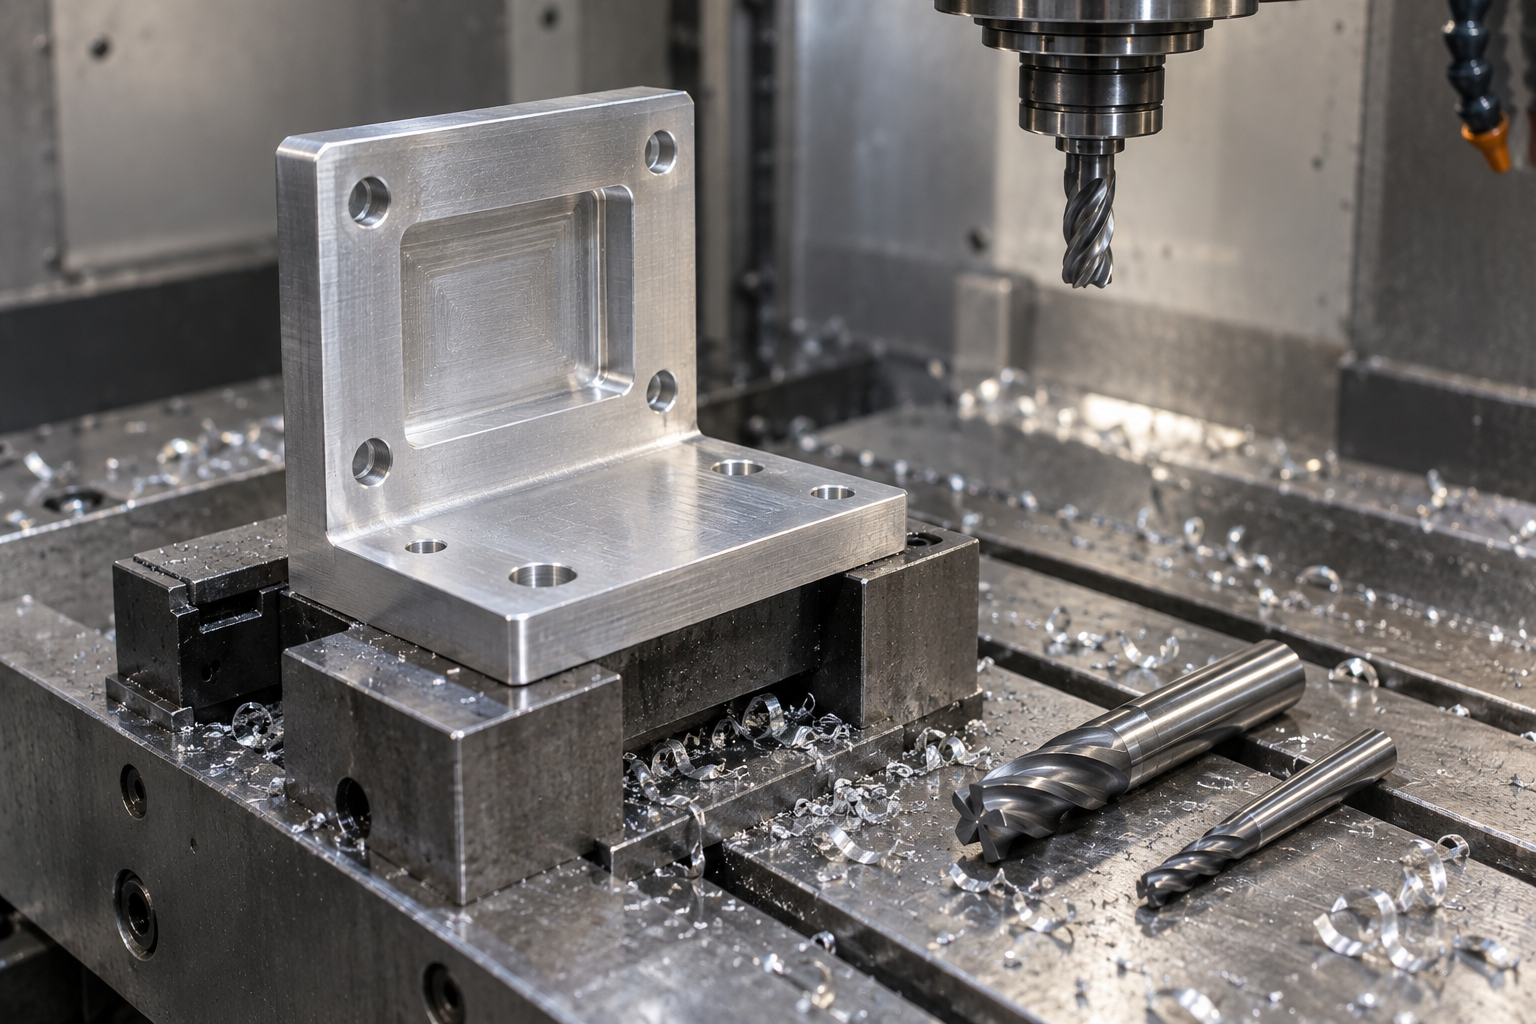
Fallbeispiel: der komplette Ablauf der CNC-Bearbeitung einer L-förmigen Aluminiumhalterung
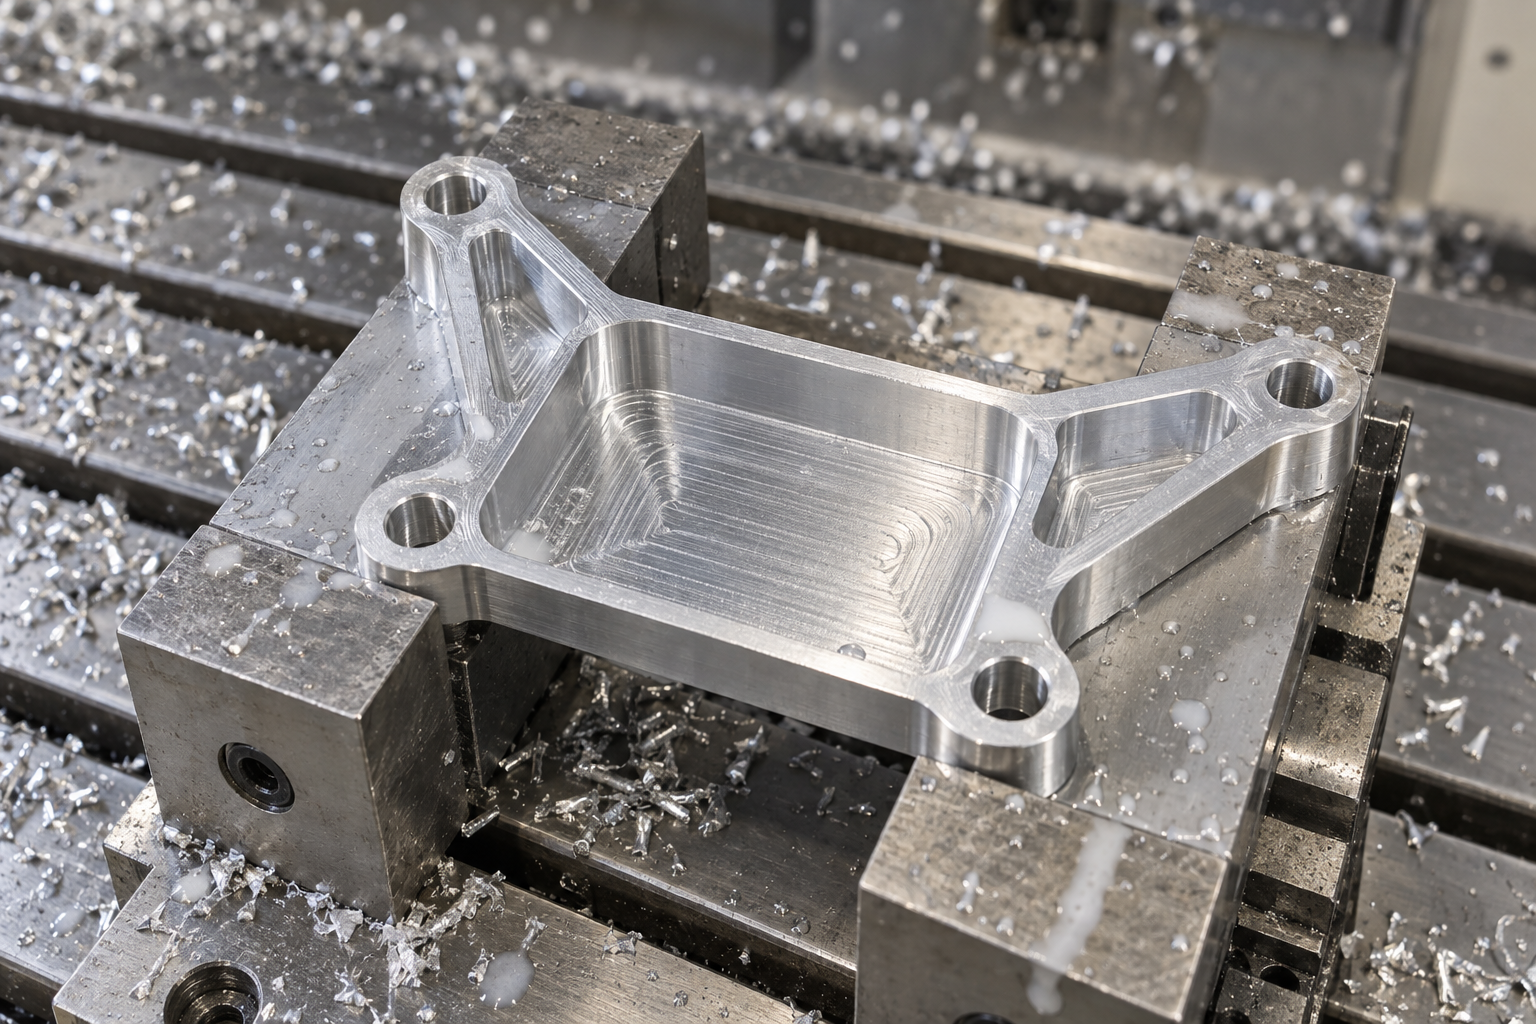
Ein konkretes Teil zeigt schneller als eine Definition. Die folgende L-förmige Aluminium-Montagehalterung ist ein komplettes Fallbeispiel der CNC-Bearbeitung vom CAD bis zum fertigen, abgenommenen Teil. Werkstoff: Aluminium 6061-T6, Fertigmaße 120mm×80mm×10mm, mit 2 Montagebohrungen φ10mm, 4 Befestigungsbohrungen φ6,5mm, mittig eine 70mm×40mm×5mm große Gewichtserleichterungsnut, Innenradius R3. Die Toleranz der kritischen Montagemerkmale beträgt ±0,05mm, die Zieloberflächenrauheit der Montagefläche Ra 1,6μm.
Konstruktion: Bezüge, Toleranzen und Radien zuerst festlegen
In der Konstruktionsphase werden zuerst die Bezüge festgelegt. Die Mittellinien der beiden Montagebohrungen φ10mm dienen als Hauptbezug, die Montagefläche als Nullpunkt in Z-Richtung. Die ±0,05mm gelten nur für die Montagemerkmale und Bohrungspositionen; die Toleranzen für Außenkontur und Nuttiefe können auf ±0,1mm erweitert werden, um zu vermeiden, dass eine strenge Bemaßung aller Maße die Prüfkosten in die Höhe treibt. Der Innenradius R3 entspricht dem Radius eines Schaftfräsers φ6mm – diese Zuordnung entscheidet direkt darüber, ob das Werkzeug die Innenecke in einem Zug fertigen kann; passt sie nicht, muss ein kleineres Werkzeug gewählt und mehrfach gefahren werden. Als Rohteil wird eine Aluminiumplatte 130mm×90mm×12mm gewählt, mit Aufmaß an allen vier Seiten sowie oben und unten, um späteres Ausrichten und Planen zu erleichtern.
Programmierung: vom Modell zu G-Code und Werkzeugliste
Die Programmierung erfolgt in CAM: Modell importieren, Werkstückkoordinatensystem und Rohteil festlegen, Werkzeuge wählen, Werkzeugwege erzeugen und per Postprozessor in G-Code umwandeln. Die Werkzeugliste für dieses Teil ist kurz – ein Schaftfräser φ10mm für Schruppen und Außenkontur, ein Schaftfräser φ6mm für die Nut und den Innenradius R3, Bohrer φ10mm und φ6,5mm für die Bohrungen, ein Planfräser für die Montagefläche. Bei der Werkzeugwegstrategie wird beim Schruppen mit Taschenfräsen schnell Material abgetragen, beim Schlichten mit Konturfräsen entlang der Wand gefahren. Nach der Codeerzeugung zuerst im Trockenlauf prüfen, ob Werkzeugwechselpositionen und Eilgangbahnen ein Risiko für Kollisionen mit der Spannvorrichtung bergen, dann das erste Teil im Einzelsatz probeschneiden.
Bearbeitung: Spannen, Parameter und Abwägungen beim Schlichten
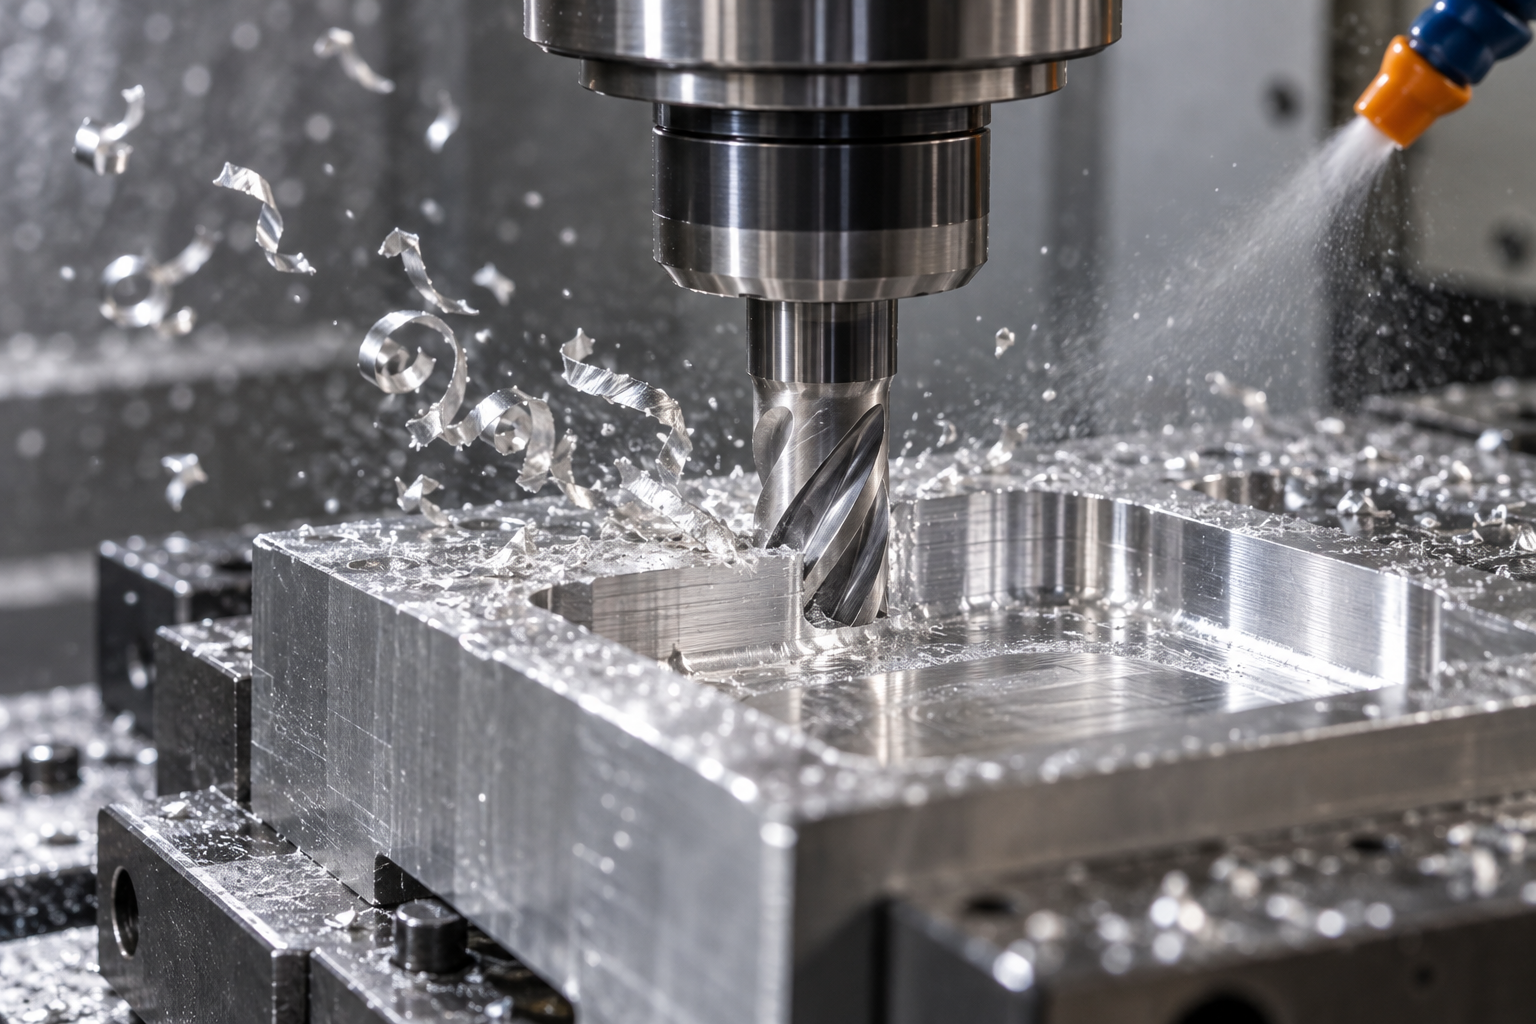
Das Rohteil wird in einem Präzisionsschraubstock gespannt, die Unterseite plan unterlegt, der Bearbeitungsbereich freigelegt. Beispielparameter fürs Schruppen sind etwa 12.000 rpm, 2.500 mm/min Vorschub und 3mm axiale Schnitttiefe – dies sind Referenzwerte für Aluminium 6061-T6 unter diesen Werkzeug- und Maschinenbedingungen, keine allgemeine Empfehlung; in der Praxis müssen sie an Werkzeugdurchmesser, Maschinensteifigkeit und Oberflächenanforderung angepasst werden. Beim Schruppen werden 0,3–0,5mm Aufmaß fürs Schlichten belassen. Beim Schlichten wird der radiale Eingriff verringert und ein scharfes neues Werkzeug eingesetzt, um die Schnittkräfte zu senken; nur so sind Maßgenauigkeit und Oberflächenqualität gewährleistet. Die Nut ist 5mm tief und wird in Zustellschichten gefräst, wobei jede Schicht nicht mehr als die Hälfte des Werkzeugdurchmessers betragen sollte, um schlechten Spanabtransport und Vibration zu vermeiden.
Verifikation: CMM und Rauheitsmessgerät im Abgleich mit Toleranz und Ra
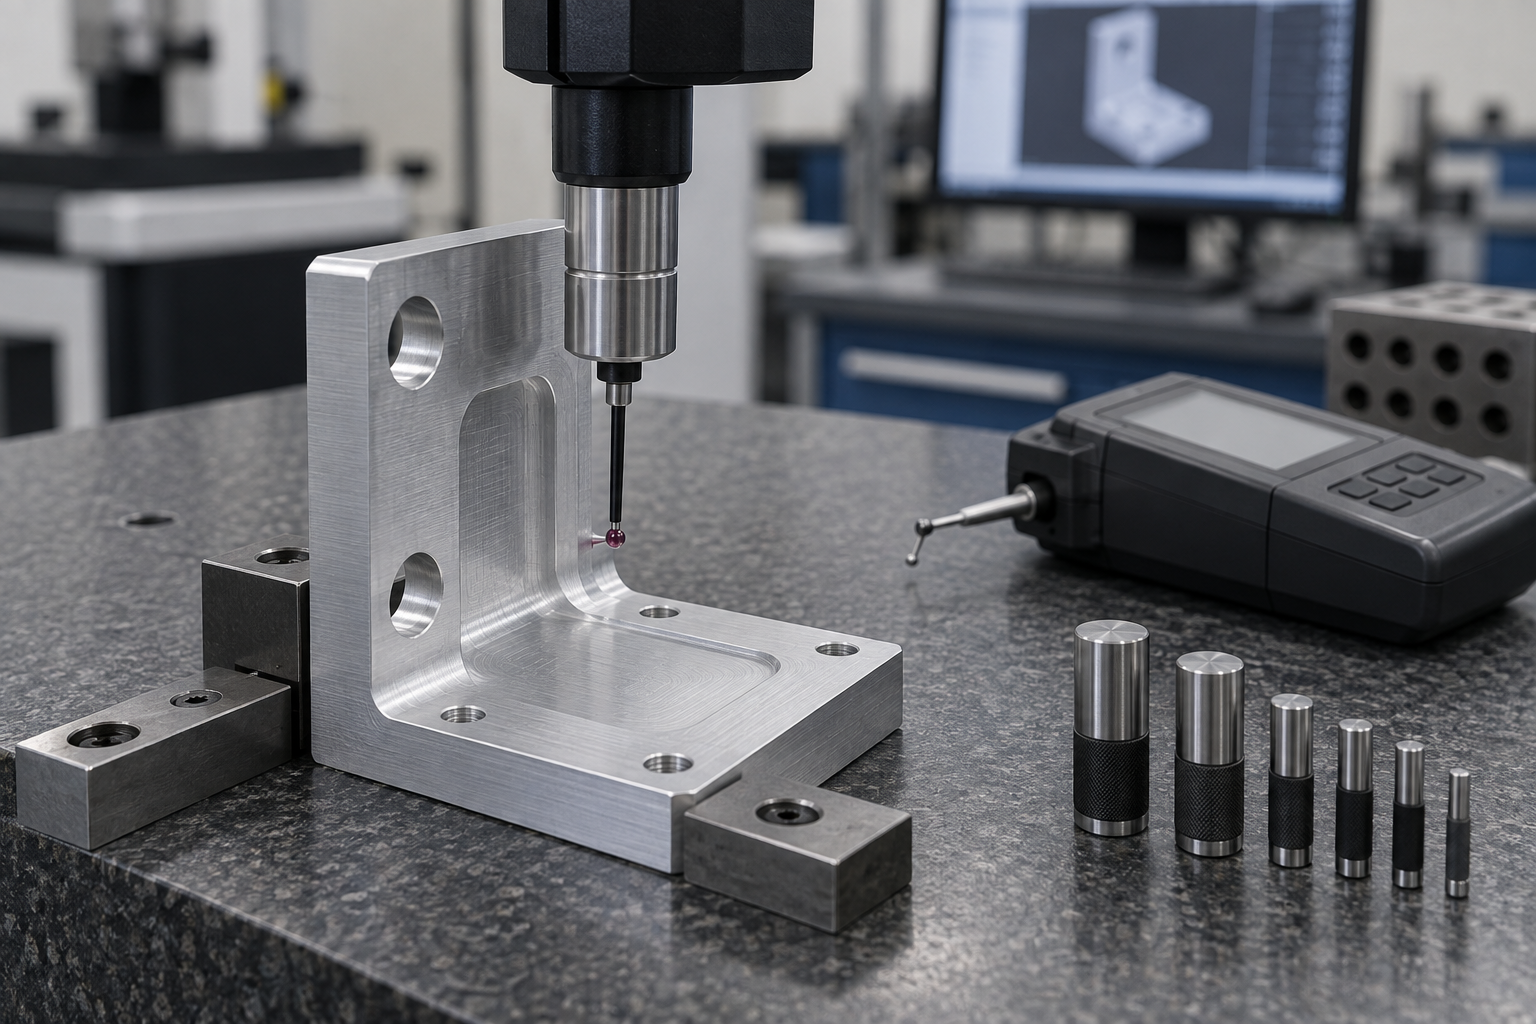
Nach dem Abnehmen erfolgt zuerst die Erstmusterprüfung. Das CMM misst den Mittenabstand der beiden Montagebohrungen φ10mm, die Position der Bohrungen zur Bezugsfläche sowie die Rechtwinkligkeit der Montagefläche zur Bohrungsachse und vergleicht mit ±0,05mm; das Rauheitsmessgerät misst das Ra der Montagefläche und prüft, ob es innerhalb von 1,6μm liegt. Eine Digitalmessschieber-Kontrolle prüft schnell die 4 Befestigungsbohrungen φ6,5mm, Grenzlehrdorne bestätigen die untere Grenze des Bohrungsdurchmessers. Zeigt das CMM eine Bohrungsverschiebung, wird zuerst der Werkzeugradius-Korrekturwert und das Werkstückkoordinatensystem auf Fehler geprüft, dann, ob sich Späne auf der Positionierfläche des Schraubstocks befinden – solche Abweichungen sind oft kein Problem der Maschinengenauigkeit, sondern von Spannen und Korrektur, die nicht zusammenpassen.
Wie man gängige CNC-Bearbeitungstypen auswählt: Einsatzbereiche von Fräsen, Drehen, Bohren, Schleifen, EDM und Mehrachs
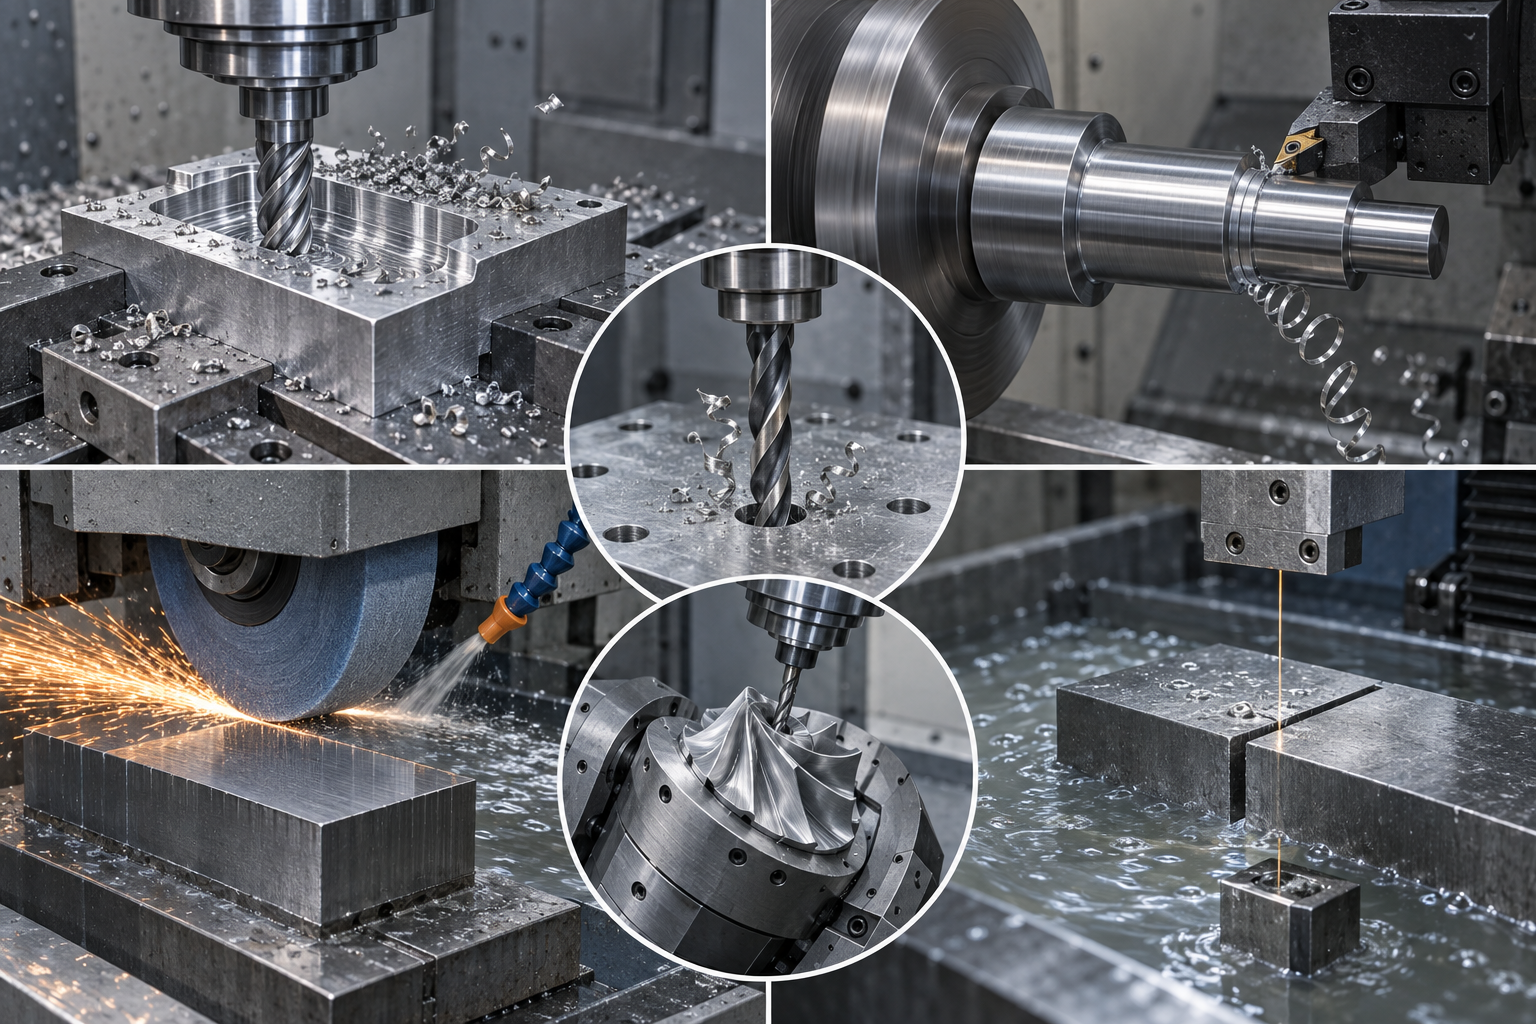
CNC-Bearbeitung ist nicht der Name einer Werkzeugmaschine, sondern eine Sammlung subtraktiver Fertigungsverfahren. Der Ausgangspunkt der Auswahl ist nicht die Geräteliste, sondern die Bauteilform: Rotationskörper, Gehäuse, Plattenbauteile, gehärtete Formen – die jeweils passenden Bearbeitungsarten unterscheiden sich stark. Im Folgenden wird nach „Typ – wofür geeignet – für wen" paarweise erläutert, am Ende folgt eine Reihe von Entscheidungsdimensionen.
Fräsen: Werkzeug rotiert, Werkstück steht still, für Ebenen, Taschen und Konturen
Fräsen ist die häufigste CNC-Bearbeitungsart. Ein vertikales Bearbeitungszentrum mit Schaftfräser kann Ebenen fräsen, Taschen ausheben, Außenkonturen fahren und Gewichtserleichterungsnuten einbringen. Die zentrale 70×40×5mm-Nut und die R3-Innenecke des zuvor erwähnten L-förmigen Aluminiumhalters sind typische Fräsarbeiten. Geeignet für Plattenbauteile, Gehäuse, Halterungen, Vorrichtungsgrundplatten und ähnliche Teile mit Ebenen- und Stufenmerkmalen; branchenweit abgedeckt sind Automatisierungsanlagen, elektronische Strukturteile und Vorrichtungen.
Drehen, Bohren und Schleifen: Rotationskörper, Bohrungssysteme und Oberflächen mit engen Toleranzen
Beim Drehen rotiert das Werkstück, das Werkzeug steht still; es eignet sich für Wellen, Buchsen, Flansche, Verbindungsstücke und andere Rotationskörper. Außendurchmesser, Stirnflächen, Einstiche und Gewinde lassen sich in einer Aufspannung größtenteils fertigen. Das Bohren übernimmt Bohrungssysteme und Kernlöcher für Gewinde; die Positionsgenauigkeit wird durch Bohrlehren oder direkt durch die Maschinenpositionierung gewährleistet. Schleifen wird für harte Werkstoffe oder Fälle mit strengeren Anforderungen an Maß und Oberfläche eingesetzt, etwa gehärtete Wellenzapfen oder Lehrenflächen, und ist üblicherweise als Schlichtoperation nach der Wärmebehandlung angesiedelt.
EDM, Gravieren und Mehrachs: enge tiefe Nuten, Eckenräumen, komplexe Freiformflächen
Funkenerosion (EDM) trägt Material durch Entladung ab und kann gehärteten Stahl, enge tiefe Nuten, scharfe Eckenräumungen und Formnester bearbeiten; sie ist das Ergänzungsverfahren für Stellen, die der Fräser nicht erreicht. Graviermaschinen werden meist für Bedienfelder, Typenschilder, Flachreliefs und Kennzeichnungen verwendet. Mehrachs (3/4/5 Achsen) eignen sich für komplexe 3D-Freiformflächen und das Fertigen mehrseitiger Merkmale in einer Aufspannung: weniger Wiederholaufspannungen bedeuten weniger Positionierfehler durch Bezugswechsel – der Preis dafür ist komplexere Programmierung und Vorrichtung.
Wie entscheiden: fünf Entscheidungsdimensionen
Die Auswahl in fünf Punkte zu zerlegen geht schneller: Materialhärte, Werkstückgröße und -dicke, Designkomplexität, Genauigkeitsanforderungen, Stückzahl und Anzahl der Aufspannungen. Bei hartem oder gehärtetem Material kommen vorrangig Schleifen und EDM infrage; bei Rotationskörpern zuerst an Drehen denken, bei Gehäusen zuerst an Fräsen; bei dünnwandigen großen Teilen Verformung und Aufspannkonzept frühzeitig bewerten; mit jeder Stufe höherer Genauigkeit steigen auch Prüfmittel und Kosten. Die tatsächliche Auswahl hängt zudem von der Maschinenausstattung und dem Werkzeugbestand des Lieferanten ab; dieselbe Zeichnung kann in verschiedenen Werkstätten unterschiedlich gefertigt werden.
Wie Schnittparameter festgelegt werden: die Kausalkette von Drehzahl, Vorschub, Schnitttiefe und Vibration
Abwägung von Vorschub pro Zahn, Schnitttiefe und Werkzeugüberstand
Was bei auftretender Vibration zuerst geändert wird
DFM für die spanende CNC-Bearbeitung: Kosten kontrollieren, bevor Metall geschnitten wird
DFM (Design for Manufacturing) ist keine höfliche Empfehlung in der Zeichnungsprüfung, sondern eine proaktive Maßnahme, um Kostenursachen frühzeitig zu finden. Sobald Bauteilgeometrie, Toleranzen und Materialspezifikation eingefroren sind, lastet der gesamte Spielraum zur Kosteneinsparung auf Werkzeugwegen und Aufspannung – der ist gering. Die Kostentreiber der spanenden CNC-Bearbeitung sind Bearbeitungszeit, Werkzeugverschleiß und Prüfaufwand; alle drei lassen sich in der Designphase senken.
Geometrievereinfachung: komplexe Freiformflächen und scharfe Ecken durch werkzeugtaugliche Formen ersetzen
Toleranzen und Oberflächenrauheit: nur Passflächen enger tolerieren, Nicht-Passflächen freigeben
Werkzeug- und Materialstandardisierung: weniger Werkzeugwechsel, weniger Zerspanvolumen
Häufige Fehler und Vorbeugung: Maßabweichungen, Grate, Werkzeugspuren und Verformung
Fehler in der spanenden CNC-Bearbeitung sind selten isoliert. Sie lassen sich fast immer auf die Parameterwahl, das Aufspannkonzept oder DFM-Entscheidungen des vorigen Abschnitts zurückführen. Daher ist die Prüfreihenfolge wichtig: zuerst das prüfen, was sich am wahrscheinlichsten ändert und am einfachsten messen lässt, dann Parameter anfassen. Im Folgenden wird nach Fehlertyp die Reihenfolge „was zuerst prüfen, was dann ändern" angegeben; nach Änderungen unbedingt Programm und Werkzeugkorrekturtabelle aktualisieren, sonst wiederholt sich beim nächsten Erstmuster alles.
Maßabweichungen: zuerst Werkzeugverschleißkorrektur und Wärmedrift prüfen
Bei systematisch zu großen oder zu kleinen Maßen zuerst prüfen, ob der Werkzeugverschleißkorrekturwert noch auf dem Stand der letzten Charge ist. Hartmetall-Schaftfräser verschleißen bei 6061-T6-Aluminium langsam, bei Edelstahl oder gehärtetem Stahl jedoch deutlich schneller, sodass die Korrektur mitgeführt werden muss. Zweitens die Wärmedrift prüfen: Nach mehreren Stunden Dauerzerspanung erwärmen sich Spindel und Kugelgewindetrieb, die Positioniergenauigkeit der Maschine driftet; branchenüblich sind etwa ±0,005mm bis ±0,025mm, abhängig von Umgebung und Kühlbedingungen; unter kontrollierten Bedingungen können hochpräzise Bearbeitungszentren enger liegen, was jedoch anhand der konkreten Maschinenkalibrierung und Zeichnungsanforderungen zu bestätigen ist.
Nach Ausschluss von Verschleiß und Wärmedrift prüfen, ob die Vorrichtung nachgibt – dünnwandige oder weit auskragende Werkstücke weichen unter der Schnittkraft zurück; dann sind Stützung und Schnittkraft zu ändern, nicht der Korrekturwert.
Grate und Werkzeugspuren: Ursachen bei Vorschub, Überstand und Rundlauf suchen
Grate treten meist an der Austrittsseite und an Bohrungsöffnungen auf. Zuerst prüfen, ob das Werkzeug stumpf ist – ein stumpfes Werkzeug drückt das Material eher, statt es zu scheren, wodurch die Grate dicker werden. Dann prüfen, ob der Vorschub zu klein ist: Ein zu niedriger Vorschub pro Zahn lässt die Schneide auf der Oberfläche reiben statt schneiden, was Grate und Kaltverfestigung sogar verstärkt. Bei Bedarf eine Entgratoperation ergänzen, aber der vorherige Schritt ist, beim Schruppen ein sinnvolles Aufmaß zu lassen und beim Schlichten in einem Zug sauber zu schneiden.
Werkzeugspuren gibt es in zwei Arten. Rattermarken (regelmäßige Wellen) stammen meist von zu langem Werkzeugüberstand oder von einer Nichtübereinstimmung zwischen Spindeldrehzahl und Halterrundlauf; zuerst den Überstand verkürzen, den Halterrundlauf prüfen, dann die Kombination aus Drehzahl und Vorschub anpassen. Anschlussmarken entstehen durch das Aneinandersetzen mehrerer Werkzeugbahnen und sind ein Problem der Werkzeugwegplanung; geändert werden Überlappung sowie An- und Austrittsweise, nicht die Parameter. Nach Behebung dieser beiden Problemarten daran denken, die neuen Drehzahlen, Vorschübe und Werkzeugwegparameter ins Programm zurückzuschreiben.
Verformung dünnwandiger und schlanker Teile: symmetrischer Materialabtrag, Hilfsstützen
Verformung zeigt sich oft erst nach dem Lösen der Spannvorrichtung. Ursache sind meist Spannungsabbau und ungleichmäßige Schnittkräfte. Gegenmaßnahmen: radialen Eingriff verringern, nicht mit voller Werkzeugbreite schruppen; symmetrischen Materialabtrag anwenden, damit beide Seiten des Werkstücks im Kräftegleichgewicht sind; Hilfsstützen ergänzen oder auf Vakuumspannplatten und weiche Backen umstellen, damit die Spannkraft das Werkstück nicht verformt. Die 70×40×5mm-Erleichterungsnut im Fallbeispiel ist eine dünnbödige Struktur; je dünner der Nutenboden, desto stärker müssen radialer Eingriff und Bearbeitungsreihenfolge kontrolliert werden. Diese Änderungen beeinflussen die Zykluszeit, sind aber günstiger als ein Ausschussteil.
Prüfung und Qualitätskontrolle: CMM, Rauheitsmessgerät und geschlossene Rückkopplung
Der letzte Schritt der CNC-Bearbeitung ist nicht das „Entladen“, sondern der Nachweis der in der Zeichnung geforderten Toleranzen und Oberflächenanforderungen. Die ±0,05 mm und Ra 1,6 μm im Fallbeispiel gelten nicht automatisch, nur weil die Parameter gut geschrieben sind – sie müssen mit Prüf- und Messmitteln Punkt für Punkt bestätigt werden. Endprüfung und Prozessstichprobe haben unterschiedliche Aufgaben: Die Erstmusterprüfung (FAI) bestätigt, ob Programm, Werkzeugkorrektur und Spannpositionierung auf Anhieb stimmen; die Prozessstichprobe achtet auf langsame Abweichungen durch Werkzeugverschleiß und thermische Drift.
Wofür die einzelnen Prüfmittel zuständig sind: Lassen Sie nicht ein Gerät alles abdecken
- CMM (Koordinatenmessgerät): zuständig für Bohrungsdurchmesser, Bohrungsposition, Positionstoleranz und Maße kritischer Montagemerkmale. Im Fallbeispiel eignen sich die Mittelabstände der 2 Bohrungen φ10 mm und der 4 Bohrungen φ6,5 mm sowie der Abstand der Tasche zur Bezugskante dafür, mit dem CMM nach Aufbau des Koordinatensystems anhand der Bezüge Punkt für Punkt angetastet zu werden.
- Optischer Scanner: zuständig für den Vergleich der Gesamtkontur und von Freiformflächen; geeignet für die schnelle bildliche Erfassung von Formabweichungen an Erleichterungstaschen und R3-Innenradien, doch die absolute Maßgenauigkeit ist meist geringer als beim CMM – daher als Ergänzung geeignet.
- Oberflächenrauheitsmessgerät: zuständig für das Ra-Ziel. Anforderungen wie Ra 1,6 μm an Montageflächen lassen sich mit einem tragbaren Rauheitsmessgerät entlang der Vorschubrichtung über einige Bahnen zuverlässiger messen als durch Sichtprüfung.
- Digitale Messschieber und Grenzlehrdorne: zuständig für Bohrungsdurchmesser und schnelle Stichproben. Für φ10 mm-Bohrungen ist die Gut-/Schlecht-Beurteilung mit Grenzlehrdornen direkter; Messschieber eignen sich für Nutbreite, Stufenhöhe und andere untergeordnete Merkmale.
Wie man nach einer Überschreitung zurückverfolgt: erst kompensieren, dann Vorrichtung, dann thermische Effekte
Bei Maßüberschreitung nicht voreilig das Programm ändern. Der Reihe nach prüfen: Werkzeugverschleiß und Korrekturwert – zuerst prüfen, ob die Standzeitzählung und die Maschinenkorrektur aktualisiert werden müssen; Vorrichtungssteifigkeit und Positionierwiederholbarkeit – verformt der Präzisionsschraubstock das dünnwandige Teil, liegt Späne auf der Auflagefläche; thermische Effekte und Kühlschmierstoff – nach kontinuierlicher Bearbeitung führen Temperaturanstiege von Spindel und Werkstück zu langsamem Maßdrift, und ob der Kühlschmierstoff ausreichend abdeckt. Nachdem die Ursache gefunden ist, die Korrektur in Programm und Arbeitsanweisung zurückschreiben, statt nur einmal die Maschine zu verstellen.
Dieser geschlossene Regelkreis hängt mit den zuvor besprochenen Parametern und DFM zusammen: Je enger die Toleranzen und je niedriger die Ra-Anforderung, desto stärker steigen Prüfaufwand und Ausschussrisiko. Deshalb sollten beim Bemaßen kritische Montagemerkmale getrennt von anderen Flächen behandelt werden, was bei der Prüfung viel Zeit spart. Wenn Sie ein konkretes Teil zur Bewertung der Fertigbarkeit haben, können Sie über den CNC-Angebotseingang Zeichnungen hochladen und zuerst das DFM-Feedback ansehen, bevor Sie entscheiden, wie die Toleranzen bemaßt werden.
Häufige Fragen
Im Folgenden finden Sie häufige Rückfragen zum Fallbeispiel und zur Entscheidungskette dieses Artikels; die Antworten decken nur die im Haupttext behandelten Inhalte ab und betreffen keine konkreten Lieferzeiten, Preise oder Zertifizierungszusagen.
CNC-Bearbeitung oder 3D-Druck – wann sollte man was wählen?
Das hängt von den funktionalen Anforderungen und der Stückzahl des Teils ab. Wenn Metall, Kraftaufnahme und enge Toleranzpassflächen gefordert sind (etwa die ±0,05 mm-Montagemerkmale und die Ra 1,6 μm-Montagefläche des Halters in diesem Artikel), ist meist die CNC-Bearbeitung der Weg; bei komplexer Form, internen Kanälen, kleinen Stückzahlen und Prototypenteilen ohne Passungsfunktion in der Montage ist 3D-Druck einfacher. Beide sind keine Ersatzbeziehung füreinander; üblich ist, zuerst mit 3D-Druck Form und Montagebeziehungen zu prüfen und dann mit CNC Funktionsprüfteile oder Kleinserien herzustellen.
Kann ich die 12.000 rpm, 2.500 mm/min und 3 mm Schnitttiefe aus dem Fallbeispiel direkt auf mein Teil übertragen?
Nicht direkt übertragen. Diese Parameter sind Beispielwerte für 6061-T6-Aluminium unter bestimmten Werkzeug- und Spannbedingungen; bei anderem Material, anderem Werkzeugdurchmesser oder anderer Auskraglänge ändern sie sich. Übertragbar ist die Denkweise: Beim Schruppen mit größerer axialer Schnitttiefe schnell Material abtragen, beim Schlichten die radiale Eingriffsbreite verringern, um Maßgenauigkeit und Oberflächenqualität zu gewinnen. Die tatsächlichen Parameter sollten mit den Herstellerempfehlungen beginnen und dann anhand des Schneidgeräuschs und der Spanform fein abgestimmt werden.
Warum sollte DFM vor dem Metallschneiden erfolgen und nicht erst, wenn bei der Bearbeitung Probleme auftreten?
Weil der größte Teil der Kosten bereits vor der Erzeugung der Werkzeugwege festgelegt wird. Ob Innenradien zum Radius eines Standard-Schaftfräsers passen, ob die Tiefe von Erleichterungstaschen lange auskragende Werkzeuge erzwingt, ob Nicht-Passflächen mit engen Toleranzen bemaßt sind – sobald dies ins Programm eingeht, ändern sich nicht nur die Zeichnung, sondern auch Werkzeugliste, Spannkonzept und Prüfplan. R3 in R2 zu ändern und Toleranzen nach Funktion zu staffeln spart oft viel mehr als nachträgliches Parameterjustieren.
Wenn dünnwandige Teile sich nach der Bearbeitung verformen – zuerst Parameter oder zuerst Spannung prüfen?
Zuerst Spannung und Materialabtragreihenfolge prüfen. Verformungen dünnwandiger Teile entstehen meist durch ungleichmäßige Spannkräfte und Freisetzung von Eigenspannungen, nicht durch die Drehzahl. Man kann weiche Backen oder Vakuumspannung, symmetrischen Materialabtrag, geringere radiale Eingriffsbreite und zusätzliche Hilfsstützen einsetzen. Die Parameteranpassung ist der zweite Schritt. Nach jeder Änderung müssen Programm, Werkzeugkorrekturtabelle und Arbeitsanweisung aktualisiert werden, sonst wiederholt sich dasselbe Problem in der nächsten Charge.
Wenn das Erstteil mit CMM gemessen wurde, ist bei der Serie trotzdem eine Stichprobe nötig?
Ja. Ein konformes Erstteil zeigt nur, dass Werkzeug, Vorrichtung und thermischer Zustand zu diesem Zeitpunkt stimmten. Im Serienprozess verschleißen Werkzeuge, die Kühlschmierstofftemperatur driftet, und die Auflageflächen der Vorrichtung sammeln Späne. Üblich ist: vollständige Maßprüfung des Erstteils, im Prozess Stichproben kritischer Maße mit digitalem Messschieber und Grenzlehrdornen sowie regelmäßige Nachprüfung des Ra-Ziels mit dem Rauheitsmessgerät. Sobald ein Trend zur Überschreitung erkennbar ist, in der Reihenfolge Werkzeugverschleißkompensation, Vorrichtungssteifigkeit, thermische Effekte zurückverfolgen und die Korrektur ins Programm zurückschreiben.
Key takeaways
- Das Wesen der CNC-Bearbeitung ist die digitale subtraktive Fertigung: Ein CAD-Modell wird per CAM in Werkzeugwege umgesetzt, anschließend in G-Code konvertiert und von der Maschine ausgeführt; Programmtrockenlauf und Prozessüberwachung sind zwei Schritte in der Kette, die nicht eingespart werden dürfen.
- Zwischen Schnittparametern und Ergebnis besteht eine Kausalkette: Spindeldrehzahl, Vorschub, Schnitttiefe und Werkzeugüberstand bestimmen direkt Vibration, Maßgenauigkeit und Oberflächenrauheit. Bei Rattermarken sollten zuerst der radiale Eingriff und der Überstand angepasst werden, statt blind das Werkzeug zu wechseln.
- Der Maschinentyp wird nach Materialhärte, Werkstückgröße, geometrischer Komplexität und Genauigkeitsanforderung gewählt: Fräsen deckt Ebenen und Kavitäten ab, Drehen rotationssymmetrische Körper, Schleifen und EDM harte Werkstoffe und enge tiefe Merkmale.
- DFM sind Maßnahmen zur Kostenkontrolle, bevor Metall geschnitten wird: Geometrie vereinfachen, scharfe Kanten und unnötig komplexe Freiformflächen vermeiden, Schaftfräser und Bohrer standardisieren, Material nach Lagerabmessungen wählen, Toleranzen und Oberflächenanforderungen klar festlegen.
- Die Verifikation muss geschlossen sein: Wenn CMM, optische Scans, Rauheitsmessgeräte und Messmittel Abweichungen feststellen, werden Werkzeugverschleiß, Spannvorrichtungssteifigkeit und thermische Effekte zurückverfolgt und die Korrekturen ins Programm zurückgeschrieben.



