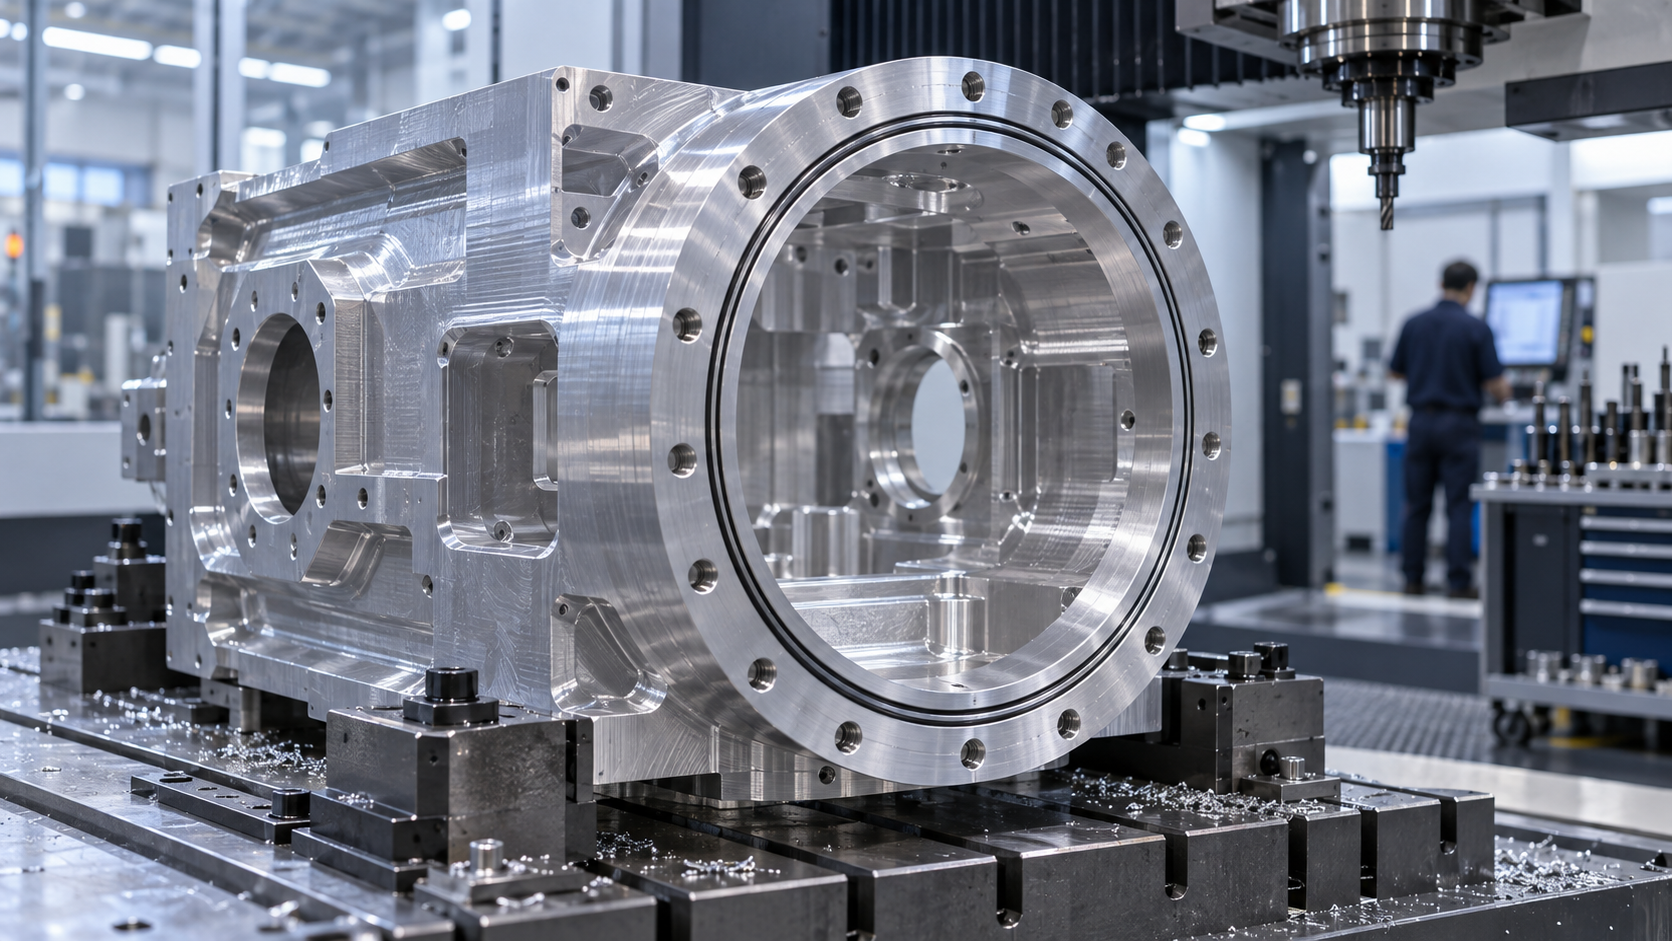
Fragen, die eine Kammerzeichnung aufwirft: Warum ist die Bearbeitung von Halbleiterkammern schwierig?
Diese Zeichnung landete am Dienstagnachmittag bei Prozessingenieur Lao Zhou. Der Bauteilname lautete „Ätzkammer-Oberdeckel“, Material 6061-T6, Außenmaße etwa 320×280×90 mm, im Inneren der Kammer eine stufenförmige tiefe Kavität, am Flansch ein Kranz mit 24 M6-Gewindebohrungen und innen außerdem zwei Dichtungsnuten. Die Anforderungen unten rechts auf der Zeichnung waren nicht ohne: Innenflächen-Oberfläche Ra 0,4 μm, Planheit des Flansches 0,02 mm, nicht bemaßte Maße nach allgemeinen Toleranzen, aber die Breitentoleranz der Dichtungsnut war mit +0,02/0 angegeben. Der Kunde ergänzte in den Bemerkungen: „Die Oberfläche darf keine Kratzer, Grate oder Partikelrückstände aufweisen.“
Lao Zhou gab nicht voreilig ein Angebot ab. Zuerst ordnete er diese Zeichnung dort ein, wo sie hingehört – im Wafer-Herstellungsprozess. Waferherstellung, Strukturübertragung, Materialdotierung, Abscheidung, Ätzen und Verpackung – in diesen Schritten werden Ätzen und Abscheidung beide in einer geschlossenen Kammer durchgeführt. Die Kammer ist der Behälter des Prozesses: Gas tritt durch den Gaseinlass ein, reagiert auf der Waferoberfläche, und Nebenprodukte werden abgesaugt. Die Form der Innenoberfläche, die Rauheit und die Dichtheit der Kammer bestimmen direkt, ob der Gasstrom gleichmäßig ist, ob das Plasma stabil ist und ob Partikel herabfallen. Daher liegt die Hürde der Präzisionsbearbeitung von Halbleiterkammern nicht darin, „ob man sie herausfräsen kann“, sondern darin, ob sie nach der Bearbeitung noch als qualifizierte Prozessumgebung dienen kann.
Daraus ergeben sich vier unumgängliche Schwierigkeiten. Dünnwandige Verformungsneigung – um Gewicht zu sparen und Wärme zu leiten, sind die Seitenwände der Kammer oft nur 5–8 mm dick; beim Schruppen wird einmal gespannt und gelöst, die Spannungen werden freigesetzt, und die Flanschfläche verzieht sich. Schwierige Späneabfuhr in tiefen Kavitäten – die Tiefe der Innenkavität beträgt ein Vielfaches des Werkzeugdurchmessers, Späne können nicht abgeführt werden, und sobald das Werkzeug stoppt, kommt es zu Werkzeugquetschen und Schneidenausbrüchen. Hohe Anforderungen an die Dichtfläche – sobald an der Dichtungsnut und der Flanschfläche Anschliffspuren oder eine Überschreitung der Planheit auftreten, lässt sich die Vakuum-Leckagerate nach der Montage nicht mehr niedrig halten. Reinheit lässt sich nicht nachträglich ausgleichen – sobald Partikel in die Oberfläche eingebettet sind, lassen sie sich durch spätere Reinigung nur schwer vollständig entfernen.
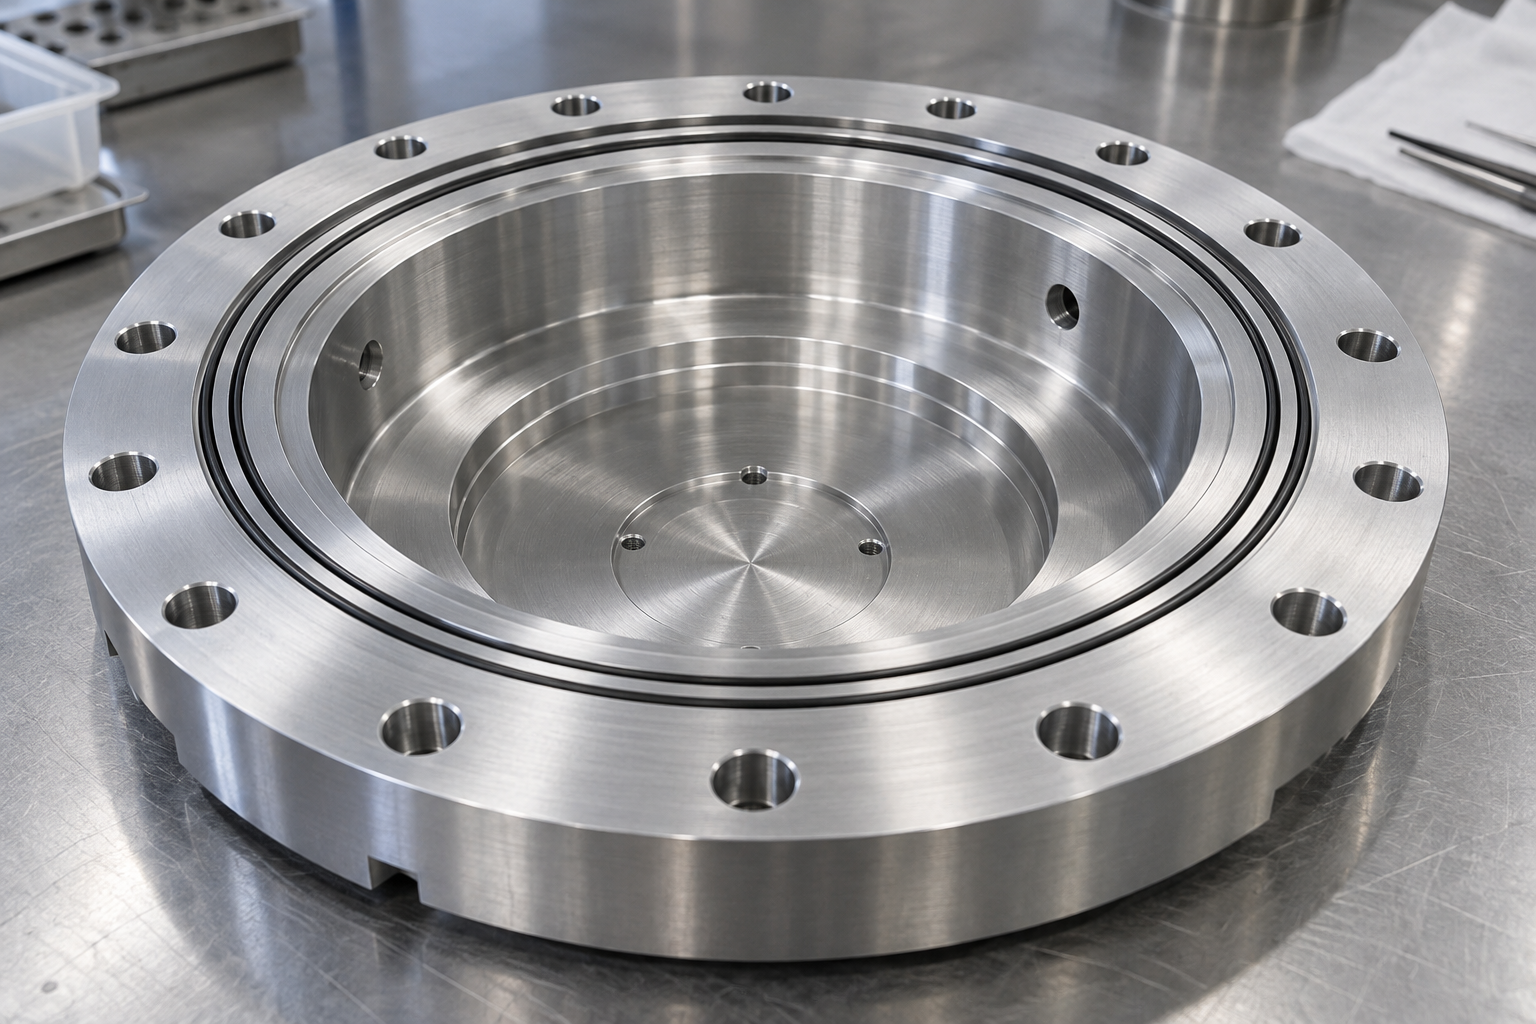
Welche Geräte werden für die Präzisionsbearbeitung von Kammern benötigt: eine Geräteliste von 5-Achsen- bis Drahterodieren
An jenem Nachmittag breitete Prozessingenieur Lao Zhou die Zeichnung auf dem Edelstahlarbeitstisch der Werkstatt aus. Es handelte sich um den unteren Grundkörper einer Ätzkammer, Material 6061-T6 Aluminiumlegierung, Außenabmessungen 420 × 380 × 260 mm, die Innenkavität musste 180 mm tief ausgearbeitet werden, in der Wand befanden sich außerdem zwei Ringe von φ6-Kühlkanälen und sechs schräge Gaseinlassbohrungen. Er zeigte auf die kleine Zeile auf der Flanschfläche und sagte: „Bei diesem Dichtflächenkranz muss die Planheit in Mikrometern gerechnet werden; die Ecken in der Innenkavität dürfen keinen großen Radius haben, sonst sammelt sich der Gasstrom.“ Ob eine Kammerzeichnung umgesetzt werden kann, hängt oft nicht davon ab, ob es eine 5-Achsen-Maschine gibt, sondern davon, ob jede Geräteart an der richtigen Position eingesetzt wird.
Die für die Präzisionsbearbeitung von Halbleiterkammern verwendeten Geräte lassen sich nach Funktion grob in vier Gruppen einteilen: Formgebende Bearbeitung, Sonderbearbeitung, Fügen und Oberflächenbehandlung, Prüfung und Reinheit. Im Folgenden wird in der Reihenfolge vom Rohteil bis zum Versand von Lao Zhous Kammer Punkt für Punkt erläutert, welches Problem die einzelnen Geräte lösen und welche branchenüblichen Genauigkeitsgrößenordnungen gelten – beachten Sie, dass dies Referenzwerte zur Beurteilung sind und keine von uns zusagbaren Lieferkennzahlen.
Formgebende Bearbeitungsgeräte: 5-Achsen-Bearbeitungszentrum und CNC-Drehmaschine
- 5-Achsen-Bearbeitungszentrum: Die vielen Flanschflächen, schrägen Gaseinlassbohrungen und Innenkavitätsstufen an der Kammer liegen oft nicht auf derselben Bezugsfläche. Der Wert der 5-Achsen-Bearbeitung liegt darin, mehrere Flächen in einer Aufspannung zu bearbeiten und kumulative Fehler durch wiederholtes Ausrichten zu reduzieren. Die branchenübliche Positioniergenauigkeit liegt in der Größenordnung von ±5 μm bis ±20 μm; das tatsächlich stabil kontrollierbare Toleranzband wird noch von Werkzeug, Spannsteifigkeit und Schnittwärme beeinflusst und hängt konkret davon ab, wo die kritischen Maße der Zeichnung festgelegt sind.
- CNC-Drehmaschine: Rotationsenddeckel, Sichtfensterflansche und Dichtungsringnuten der Kammer sind Rotationsmerkmale; beim Drehen lassen sich Rundheit und Stirnflächenrechtwinkligkeit leichter gewährleisten als beim Fräsen. Dünnwandige Rotationsbauteile müssen in mehreren Aufspannungen gedreht und die Spannkraft kontrolliert werden; branchenüblich wird die Spannverformung durch weiche Backen oder Spannhülsen reduziert.
Sonderbearbeitungsgeräte: Erodieren und Drahterodieren
- Senkerodiermaschine: Enge Nuten in der Tiefe der Innenkavität, Eckenausarbeitungen und Blindlochböden sind für Fräser unerreichbar oder nicht steif genug. Die Elektrode kann in die entsprechende Form gebracht werden, um Eckenradien in der Größenordnung von 0,2–0,5 mm zu erzielen, abhängig vom Elektrodenverschleiß und den Entladeparametern.
- Drahterodieren: Geeignet für durchgehende Sonderprofile, dünnwandige Fenster und präzise Führungsnuten. Die Schnittflächenrauheit ist in der Regel gleichmäßiger als beim Fräsen, aber die Effizienz ist gering; es wird meist zur abschließenden Konturierung eingesetzt.
Verbindungs- und Prüfgeräte: Vakuumschweißen, Koordinatenmessung und Reinigungsreinigung
- Vakuumschweißgeräte: Große Kammern werden oft als obere und untere Hälfte zusammengeschweißt; Vakuumlöten oder Elektronenstrahlschweißen können Oxidation und Verformung reduzieren, aber Fugenausführung und Schweißreihenfolge wirken sich direkt auf die spätere Planheit der Flanschfläche aus.
- Koordinatenmessgerät und Rauheitsmessgerät: Maßtoleranzen, Flanschplanheit und Rauheit der Innenkavitätsflächen werden damit Punkt für Punkt validiert. Nach dem Schlichten liegt Ra üblicherweise in der Größenordnung von 0,2–0,8 μm, bei Ultrapräzisionsbearbeitung kann er niedriger sein; entscheidend ist der Funktionsbedarf.
- Reinigungslinie: Zur Kontrolle der Partikelrückstände vor Auslieferung der Kammer gilt branchenüblich für die Einzelwaferreinigung ein Referenzwert von weniger als 10 Partikeln/W (Partikel ≥0,08 μm), für die Tauchbadreinigung ein Referenzwert von etwa 200 Partikeln/W; der konkrete Abnahmestandard richtet sich nach Zeichnung und Kundenspezifikation.
Nachdem die Geräteliste bis hierher aufgeführt war, klappte Lao Zhou die Zeichnung zu und sagte einen ehrlichen Satz: „Vollständige Ausstattung ist nur die Eintrittskarte; was wirklich entscheidet, ob diese Charge Kammern die Prüfung besteht, ist, wie die einzelnen Geräte miteinander übergeben.“ Im nächsten Abschnitt wird diese Übergabekette in der Reihenfolge von CAD bis QMS aufgeschlüsselt.
Die Prozesskette der Kammerbearbeitung: acht Schritte von CAD bis QMS
Als die Zeichnung der Aluminiumkammer vor dem Prozessingenieur ausgebreitet wurde, tat er zuerst nicht das, was an der Maschine getan wird, sondern zerlegte und fügte das Modell in CAD wieder zusammen. Die Kammer ist kein einzelnes Bauteil, sondern eine Staffelübergabe einer Reihe von Arbeitsgängen: Wenn ein Glied locker ist, können die späteren Schlicht-, Schweiß- und Reinigungsprozesse das nicht mehr ausgleichen. Die folgende Prozesskette wird in der Reihenfolge, in der wir bei der Auftragsverfolgung tatsächlich vorgegangen sind, in acht Schritte zerlegt; bei jedem Schritt wird der Punkt markiert, auf den bei der Präzisionsbearbeitung von Halbleiterkammern in diesem Arbeitsgang geachtet werden muss.
Erster bis dritter Schritt: Modellierung und Review, Prozessplanung und Schruppen zum Materialabtrag
1) Designmodellierung und Fertigungsgerechtigkeitsprüfung. Die Kundenzeichnung in ein bearbeitbares 3D-Modell umwandeln; Schwerpunkt ist die Prüfung der Werkzeugzugänglichkeit der tiefen Kavität, der Lagebeziehung zwischen Flanschschraubenbohrungen und Dichtungsnuten sowie der Frage, ob an dünnwandigen Stellen Verstärkungsrippen vorhanden sind. Wird dieser Schritt eingespart, stellt sich oft erst beim Schlichten heraus, dass das Werkzeug nicht hineinreicht.
2) Prozessplanung und Schnittsimulation. Spannkonzept, Bezugsflächen und Werkzeugwege festlegen und dann in CAM simulieren. Branchenerfahrung ist, dass die Simulation die Testschnittzeit um etwa 40 % senken kann – eingespart wird nicht ein einzelner Schnitt, sondern das Risiko des Ausschusses eines ganzen Aluminiumblocks. In der Simulation lassen sich der Werkzeugausweichbetrag in tiefen Kavitäten erkennen und Rattermarkenrisiken an dünnen Wänden frühzeitig entdecken.
3) Schruppen zum Materialabtrag. Mit großem Zerspanvolumen wird der Rohteil ausgehöhlt und Aufmaß für Halbschlichten und Schlichten belassen. Dieser Schnitt bringt keine Maße, sondern schafft Raum für die Spannungsfreisetzung in den nachfolgenden Arbeitsgängen – wenn bei einer Aluminiumkammer nach dem Schruppen die inneren Spannungen nicht abgebaut werden, läuft die Planheit nach dem Schlichten innerhalb weniger Tage allmählich weg.
Vierter bis sechster Schritt: Halbschlichten, Schlichten und Sonderbearbeitung zum Eckenausarbeiten
4) Halbschlichten und Spannungsarmglühen. Das Aufmaß wird auf eine Größenordnung eingeengt, die beim Schlichten stabil kontrollierbar ist; dazwischen wird ein Arbeitsgang zur Spannungsfreisetzung eingeplant – Vibrationsentlastung oder Wärmebehandlung je nach Material und Struktur. Branchenüblich ist, dass dünnwandige Kammern nach dem Halbschlichten eine Nacht stehen gelassen und dann geschlichtet werden, um den Maßen ein stabiles Fenster zu geben.
5) Schlichten zur Formhaltung. Dies ist der entscheidende Schritt für die Oberflächenqualität einer Präzisionskammer. Nach dem Schlichten ist die Oberflächenrauheit branchenüblich in der Größenordnung von Ra 0,2–0,8 μm erreichbar, bei Ultrapräzisionsbearbeitung niedriger; konkret hängt es von Werkzeug, Drehzahl und Kühlmethode ab. Die Planheit der Flanschdichtfläche muss zusammen mit der Rauheit betrachtet werden – ist die Rauheit gut, aber die Planheit schlecht, presst sich der Dichtring trotzdem nicht dicht.
6) Sonderbearbeitung zum Eckenausarbeiten und Nuten. Tiefe enge Nuten, innere rechtwinklige Ecken und Sonderprofile, die der Fräser nicht erreicht, werden der Senkerodiermaschine oder dem Drahterodieren übergeben. Dieser Schritt bestimmt die Gleichmäßigkeit der inneren Gas- oder Flüssigkeitskanäle der Kammer, nicht das Aussehen des Bauteils.
Siebter und achter Schritt: Schweißmontage, Oberflächenbehandlung und QMS-Prüfarchivierung
7) Schweißen, Montage und Oberflächenbehandlung. Bei geteilten Kammern wird entweder zuerst zusammengeschweißt und dann geschlichtet oder zuerst geschlichtet und dann zusammengeschweißt; die Reihenfolge hängt vom Maß der Wärmeverformung ab. Nach dem Schweißen folgen elektrolytisches Polieren oder Läppen; bei Kammern für Nassprozesse sind häufig SS316-elektrolytisches Polieren oder die Montage von PFA/PTFE-Auskleidungen erforderlich. Oberflächenbehandlung ist keine Dekoration, sondern eine Voraussetzung für Korrosionsbeständigkeit und Ausgasungskontrolle.
8) Prüfung und QMS-Archivierung. Das Koordinatenmessgerät prüft Maße und Planheit, das Rauheitsmessgerät die Oberfläche, die Vakuum-Leckprüfung die Leckagerate, und die Reinigungslinie kontrolliert Partikelrückstände. Die Daten jedes Schritts fließen in das QMS und bilden eine rückverfolgbare Bearbeitungsaufzeichnung. Diese Kette von CAD bis QMS ist der tatsächliche Arbeitsumfang der Bearbeitung von Halbleiterkammern – mit den drei Worten Drehen, Fräsen und Bohren lässt sie sich nicht zusammenfassen.
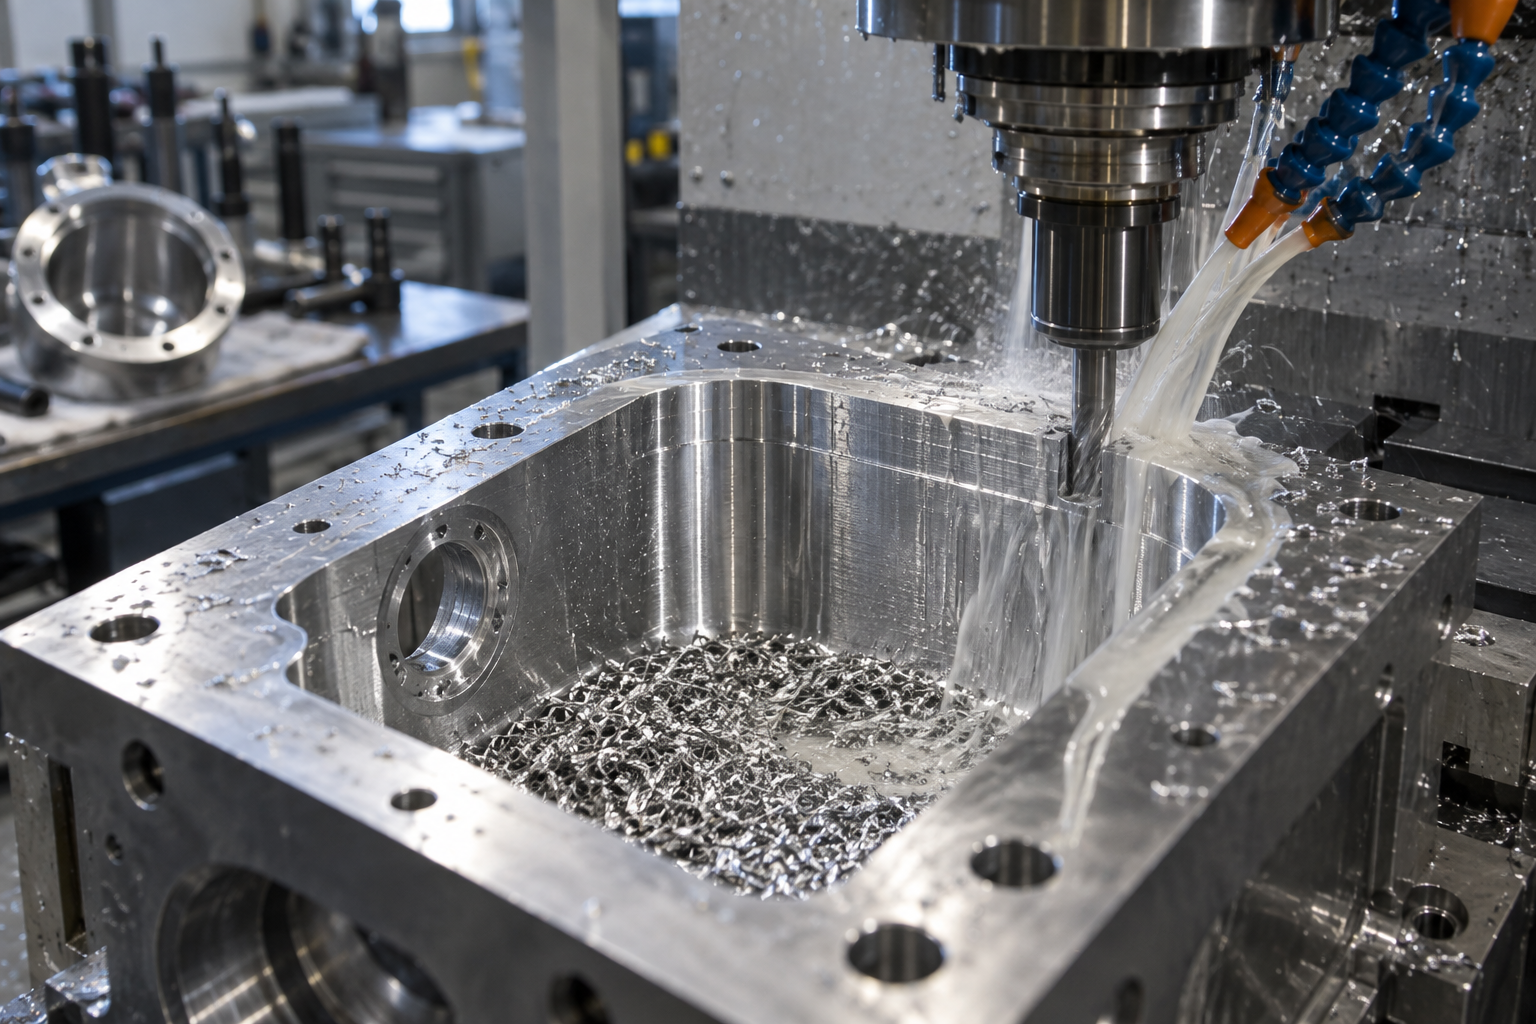
Materialien und Oberflächenbehandlung: Unterschiedliche Anforderungen an die Kammer bei Nass- und Trockenverfahren
Auf der Zeichnung steht AL6061-T6, die Flanschfläche erhält eine Hartanodisierung. Doch der Einkauf fragte zuerst: Wird diese Kammer im Nass- oder im Trockenverfahren betrieben? Diese eine Frage holte die Materialauswahl und Oberflächenbehandlung aus dem Feld „Bemerkung“ zurück an den Anfang der Konstruktion. Die Kammer ist der physische Raum, in dem Ätzen, Abscheiden und Reinigen stattfinden – je nach Prozessroute ändern sich auch die Anforderungen an das Kammermaterial.
Nasskammer: Korrosionsbeständigkeit und Auskleidung haben Priorität
Im Nassverfahren werden Reinigung oder Ätzen in der Kammer mit Säuren, Laugen und Lösungsmitteln durchgeführt, die Kammer steht dauerhaft in Kontakt mit chemischen Medien. Branchenüblich ist es, den Grundkörper aus einem korrosionsbeständigen Edelstahl wie SS316 zu fertigen und die Innenfläche elektrolytisch zu polieren, um die Rauheit zu senken und Rückstände der Chemikalien an der Wand zu reduzieren; an Stellen, die stark korrosiven Medien ausgesetzt sind, können PFA- oder PTFE-Auskleidungen ergänzt werden. Wird Aluminiumlegierung in einer Nasskammer eingesetzt, ist in der Regel eine dickere Anodisierung oder Beschichtung erforderlich, und es muss geprüft werden, ob die Korrosionsbeständigkeitsklasse die verwendeten Chemikalien abdeckt – dabei darf man nicht nur auf die Werkstoffbezeichnung schauen, sondern muss die Chemikalienverträglichkeitstabelle Punkt für Punkt abgleichen.
Trockenkammer: Ausgasung und Partikel sind der Hauptkonflikt
Trockenätzkammern und PECVD-Kammern arbeiten im Vakuum, hier zählen Ausgasungsrate und Partikel stärker. Aluminiumlegierung, Titanlegierung und Keramik kommen infrage: Aluminiumlegierung lässt sich gut bearbeiten und leitet Wärme schnell ab, eignet sich für den Grundkörper der Kammer; Titanlegierung ist hochfest und korrosionsbeständig und wird häufig für Bauteile verwendet, die dem Plasma ausgesetzt sind; Keramik hat gute Isoliereigenschaften und wird meist in der Nähe von Dielektrikumfenstern oder Isolierringen eingesetzt. Bei der Oberflächenbehandlung erhalten Aluminiumlegierungen oft eine Hartanodisierung oder Nickelbeschichtung, um Verschleißfestigkeit und Widerstand gegen Plasma-Beschuss zu erhöhen. Beachtenswert ist, dass die Anodisierungsschicht selbst Wasserdampf adsorbieren kann; Vakuumkammern müssen vor der Montage in der Regel ausgeheizt und entgast werden, wobei Ausheiztemperatur und -dauer anhand der Vakuumanforderungen zu verifizieren sind.
Oberflächenbehandlung ist keine Dekoration. Bei derselben Zeichnung führt eine Reduzierung der Innenflächen-Ra von 0,8 μm auf die Größenordnung von 0,2 μm zu deutlich unterschiedlicher Neigung zu Partikelanhaftung und Chemikalienrückständen – ob diese Verbesserung jedoch notwendig ist, muss anhand der Prozessreinheitsklasse beurteilt werden, denn glatter ist nicht automatisch besser. Handelt es sich nur um ein strukturelles Stützteil, erhöht das übermäßige Streben nach Spiegelglanz nur Kosten und Lieferzeitrisiko. Material und Oberflächenbehandlung der Kammer müssen letztlich die Frage beantworten: Welches Prozessmedium wird eingefüllt, welche Reinheitsklasse wird benötigt und welcher Wartungszyklus ist akzeptabel.
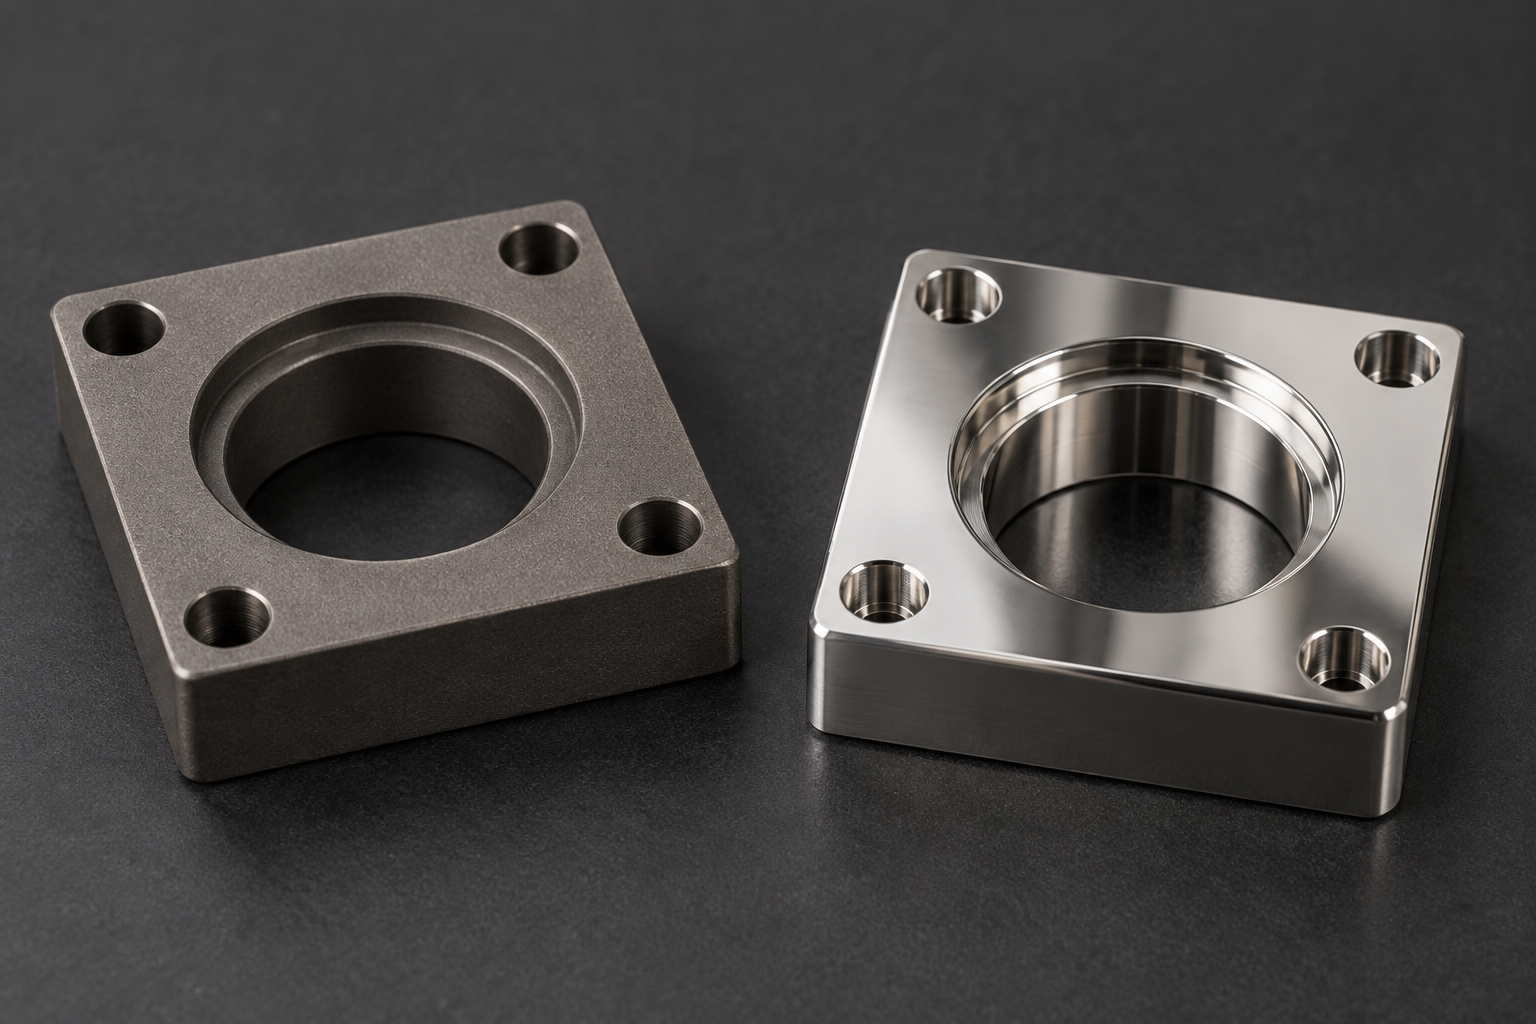
Reinheit und Prüfung: der letzte Torhüter der Kammerbearbeitung
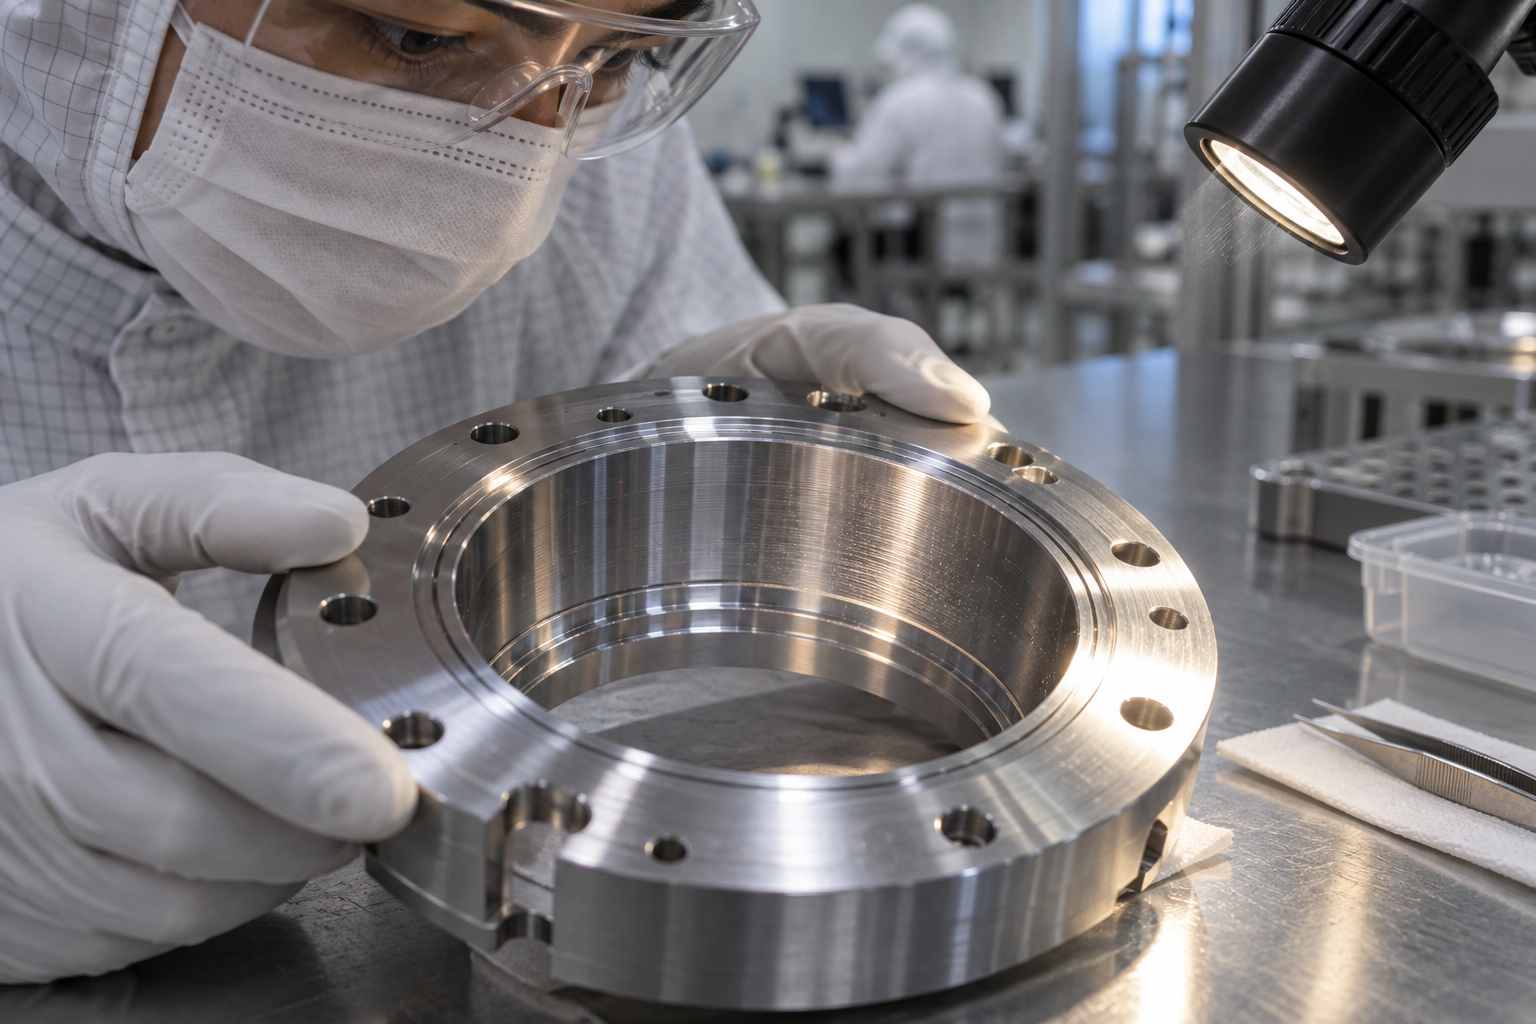
In der sechsten Woche der Auftragsabwicklung kam die Aluminium-Ätzkammer endlich aus der Reinigungslinie. Vor der Montage drehte der Prüfer mit Handschuhen die Flanschfläche um und suchte unter schrägem Starklicht nach Fäden und Rückständen. Er sagte mir einmal einen Satz: Die Stelle, an der die Kammerbearbeitung am ehesten schiefgeht, ist oft nicht das Maß, sondern das mit bloßem Auge unsichtbare Partikel. Ein auf der Kammerinnenwand verbliebener Metallspan kann im Gerät den Wafer zerkratzen oder zum Nukleationspunkt der nächsten Abscheidung werden – und schon ist die Ausbeute einer ganzen Charge dahin.
Der Grund, warum bei der Präzisionsbearbeitung von Halbleiterkammern Reinheit und Prüfung an die letzte Stelle gesetzt werden, ist, dass die Kammer der physische Raum ist, in dem der Prozess stattfindet. Im Waferfertigungsablauf werden Ätzen, Abscheiden und Reinigen in der Kammer durchgeführt; branchenüblich kann der gesamte Fertigungszyklus eines Wafers bis zu 16–18 Wochen dauern, hinzu kommt die Reihenfolge für Packaging und Test. Wird eine Prozessstufe wegen Kammerkontamination verschrottet, sind die vorangegangenen zehn-plus Wochen verloren. Deshalb muss die Kammer vor Auslieferung Punkt für Punkt verifiziert werden und nicht per Stichprobe abgehakt werden.
Prüfpunkte der Reihe nach: von Maßhaltigkeit bis Partikelrückstände
- Maße und Form- und Lagetoleranzen: Tiefe der tiefen Kammer, Ebenheit der Flanschfläche, Parallelität der Dichtfläche. In der Branche sind bei der Präzisionsbearbeitung üblicherweise Größenordnungen von ±0,002–0,02 mm erreichbar, je nach Anlage und Prozess; die Ebenheit der Dichtfläche wird oft separat enger gesetzt, weil ein nicht satt anliegender O-Ring zu Leckage führt.
- Oberflächenrauheit: Nach der Feinbearbeitung liegt Ra üblicherweise in der Größenordnung von 0,2–0,8 μm; bei feineren Anforderungen an die Innenfläche sind Feinstbearbeitung oder Elektropolieren erforderlich. Die Rauheit steht in direktem Zusammenhang mit Partikelanhaftung und Ausgasung.
- Partikelrückstände: Nach der Reinreinigung werden sie durch Partikelzählung oder Wischproben verifiziert. Bei Einzelwafer-Reinigungsanlagen lässt sich die Anzahl anhaftender Partikel in der Branche auf unter 10 pro Wafer (Partikel über 0,08 μm) begrenzen, bei Badanlagen liegt der Referenzwert bei etwa 200 pro Wafer – die Zahlenunterschiede zeigen, dass die Reinigungsmethode selbst die Obergrenze der Reinheit bestimmt.
- Vakuum-Leckagerate: Helium-Leckagetest entlang jeder Schweißnaht und jeder Dichtfläche. Bei Kammern aus zusammengeschweißten Segmenten sind Schweißnähte die Zonen mit hoher Leckagehäufigkeit.
- Taupunkt und Umgebung: Bei Testumgebungen wie Proberstationen muss der Taupunkt unter -40 °C liegen; die Feuchtigkeitstoleranz im Lithografiebereich kann in der Branche streng auf ±1 % begrenzt werden. Trocknung und Verpackung vor der Auslieferung der Kammer müssen zu dieser Größenordnung passen.
Diese Tabelle ist nicht mit einmaligem Abhaken erledigt. Maße und Form- und Lagetoleranzen werden auf der Koordinatenmessmaschine protokolliert, das Rauheitsmessgerät ergänzt die Daten der Innenfläche, Partikel und Leckagerate werden von der Reinheits- bzw. der Leckageprüfstation dokumentiert und schließlich im QMS archiviert. Wird ein Punkt nicht bestanden, geht es zurück zur entsprechenden Prozessstufe – eine Ebenheitsabweichung kann zurück zur Feinbearbeitung führen, eine Partikelüberschreitung meist zurück zur Reinigungslinie für einen erneuten Durchlauf. Deshalb nenne ich die Reinheit den „Torhüter“: Mag die Bearbeitung der fünf vorangegangenen Stufen noch so gut sein, wird diese Hürde verfehlt, gilt die Kammer nicht als konform.
Wenn Ihre Zeichnung ähnliche Kammerbauteile enthält, sollten Sie die kritischen Toleranzen, die Oberflächenbehandlung und die Reinheitsanforderungen lieber schon in der Angebotsphase angeben, statt Probleme erst vor der Auslieferung zu entdecken.AI-Dialog-Angebot Sie können Zeichnung und Anforderungen direkt hochladen, damit die Fertigung schon vor Arbeitsbeginn beurteilt, welche Prozessstufen besonders kontrolliert werden müssen.
Häufige Fragen zur Präzisionsbearbeitung von Halbleiterkammern
Die folgenden Fragen werden im Verlauf der Auftragsabwicklung am häufigsten gestellt. Die Antworten orientieren sich an den in diesem Artikel genannten Anlagen, Prozessketten und Prüflogiken; konkrete Zahlenwerte richten sich nach Zeichnung und tatsächlicher Prozessverifizierung.
Welcher Schritt ist bei der Präzisionsbearbeitung von Halbleiterkammern am schwierigsten zu kontrollieren?
In den meisten Fällen ist es nicht ein einzelner Schnitt, sondern die Verformung dünnwandiger Teile und die Stabilität der Dichtfläche. Kammern sind oft dünnwandig, tief und haben große Flanschflächen; Restspannungen nach der Grobbearbeitung werden bei der Feinbearbeitung oder nach dem Schweißen freigesetzt und führen zu Ebenheitsabweichungen. Branchenüblich wird nach der Halbfertigbearbeitung ein Spannungsarmglühen eingeplant und anschließend feinbearbeitet, um die Form zu halten. Bei Ihrem konkreten Bauteil muss zuerst Wandstärke und Flanschspannweite betrachtet werden, bevor Spannvorrichtung und Rhythmus des Spannungsarmglühens festgelegt werden.
Worin unterscheiden sich die Bearbeitungsanforderungen von Nassprozesskammern und Trockenätzkammern?
Nasskammern stehen in Kontakt mit Säure- und Laugenchemikalien, Material und Oberflächenbehandlung sind stärker auf Korrosionsbeständigkeit ausgerichtet; branchenüblich kommen SS316 mit Elektropolieren, PFA/PTFE-Auskleidungen usw. zum Einsatz. Trockenätzkammern legen mehr Wert auf Ausgasungsrate, Partikel und Vakuumdichtheit, die Kontrolle von Oberflächenrauheit und Reinheit ist strenger. Beide erfordern eine unterschiedliche Abstimmung von Werkzeugen, Kühlschmierstoffen und Reinigungsablauf; auf der Zeichnung sind in der Regel Medium und Reinheitsklasse angegeben, nach denen man sich richten sollte.
Wie wird die Reinheit nach der Kammerbearbeitung verifiziert?
Üblicherweise in mehreren Schritten: Maße und Form- und Lagetoleranzen werden mit der Koordinatenmessmaschine verifiziert, die Oberflächenrauheit wird mit dem Rauheitsmessgerät stichprobenartig geprüft, Partikelrückstände werden nach der Reinreinigung gemäß der vereinbarten Korngrößenschwelle gezählt, und bei Vakuumkammern wird zusätzlich ein Leckageratetest durchgeführt. In der Branche kann die Anzahl anhaftender Partikel bei Einzelwafer-Reinigung auf unter 10 pro Wafer (Partikel über 0,08 μm) begrenzt werden, doch dies ist eine Referenz für die Anlagenfähigkeit und nicht für alle Kammern zwingend erforderlich. Abnahmekriterien richten sich nach Zeichnung und den beiderseits vereinbarten Prüfpunkten.
Wie streng sollten die Toleranzen auf der Kammerzeichnung festgelegt werden?
In der Präzisionsbearbeitungsbranche sind typischerweise Größenordnungen von ±0,002 mm bis ±0,02 mm erreichbar, abhängig von Anlage, Material und Struktur; die Wiederholgenauigkeit geschlossener Systeme liegt bei etwa ±2–5 Mikrometern. Doch je strenger die Toleranz, desto besser ist nicht automatisch: Dichtflächen und Passflächen sollten streng sein, bei Nicht-Passflächen spart eine Lockerung Kosten. Es empfiehlt sich, auf der Zeichnung zwischen kritischen und allgemeinen Maßen zu unterscheiden, damit die Prozessplanung Spielraum für Abwägungen hat.
Worauf ist beim Ablauf von Kleinserien-Prototypen für Kammern zu achten?
Kleinserien laufen üblicherweise über CNC-Bearbeitung oder Handmuster-Abformung; zuerst wird eine Fertigbarkeitsprüfung durchgeführt, um die Machbarkeit von Späneabfuhr bei tiefen Kammern, Spannen dünnwandiger Teile und Entgraten mit Sonderverfahren zu bestätigen, dann wird die Prozesskette festgelegt. In der Prototypenphase sollten Prüfpunkte und Reinheitsanforderungen mit in die technische Vereinbarung aufgenommen werden, um zu vermeiden, dass Musterteile konform sind, die Abnahmekriterien in der Serienfertigung aber nicht übereinstimmen. Lieferzeit und Preis sind anhand der konkreten Zeichnung zu bewerten, hierzu wird keine Zusage gemacht.
Key takeaways
- Die Kammer ist der physische Raum, in dem Prozesse wie Ätzen, Abscheidung und Reinigung stattfinden; ihre Bearbeitungsgenauigkeit, der Zustand der Innenoberfläche und die Reinheit stehen in direktem Zusammenhang mit der Prozessgleichmäßigkeit.
- Präzisionsbearbeitung von Kammern lässt sich nicht mit den drei Worten Drehen, Fräsen und Bohren zusammenfassen, sondern ist eine Kette: Designmodellierung → Prozessplanung und Simulation → Schruppen → Schlichten → Sonderbearbeitung → Schweißmontage → Oberflächenbehandlung und Reinigung → Prüfung und Reinheitsvalidierung.
- Zu den üblichen Geräten gehören 5-Achsen-Bearbeitungszentren, CNC-Drehmaschinen, Senkerodiermaschinen, Drahterodiermaschinen, Vakuumschweißgeräte, Koordinatenmessgeräte, Rauheitsmessgeräte und Reinigungsketten; jede Geräteart entspricht einer konkreten Schwierigkeit der Kammer.
- Material und Oberflächenbehandlung müssen zum Prozess passen: Kammern für Nassprozesse erfordern häufig korrosionsbeständige Materialien und Auskleidungen, während bei Kammern für Trockenätzen die Reinheit und die Ausgasungskontrolle empfindlicher sind.
- Prüfung und Reinheitskontrolle sind der letzte Torhüter: Maßtoleranzen, Oberflächenrauheit, Partikelrückstände und Leckagerate müssen Punkt für Punkt validiert werden; man darf sich nicht nur auf einen Endprüfbericht verlassen.



