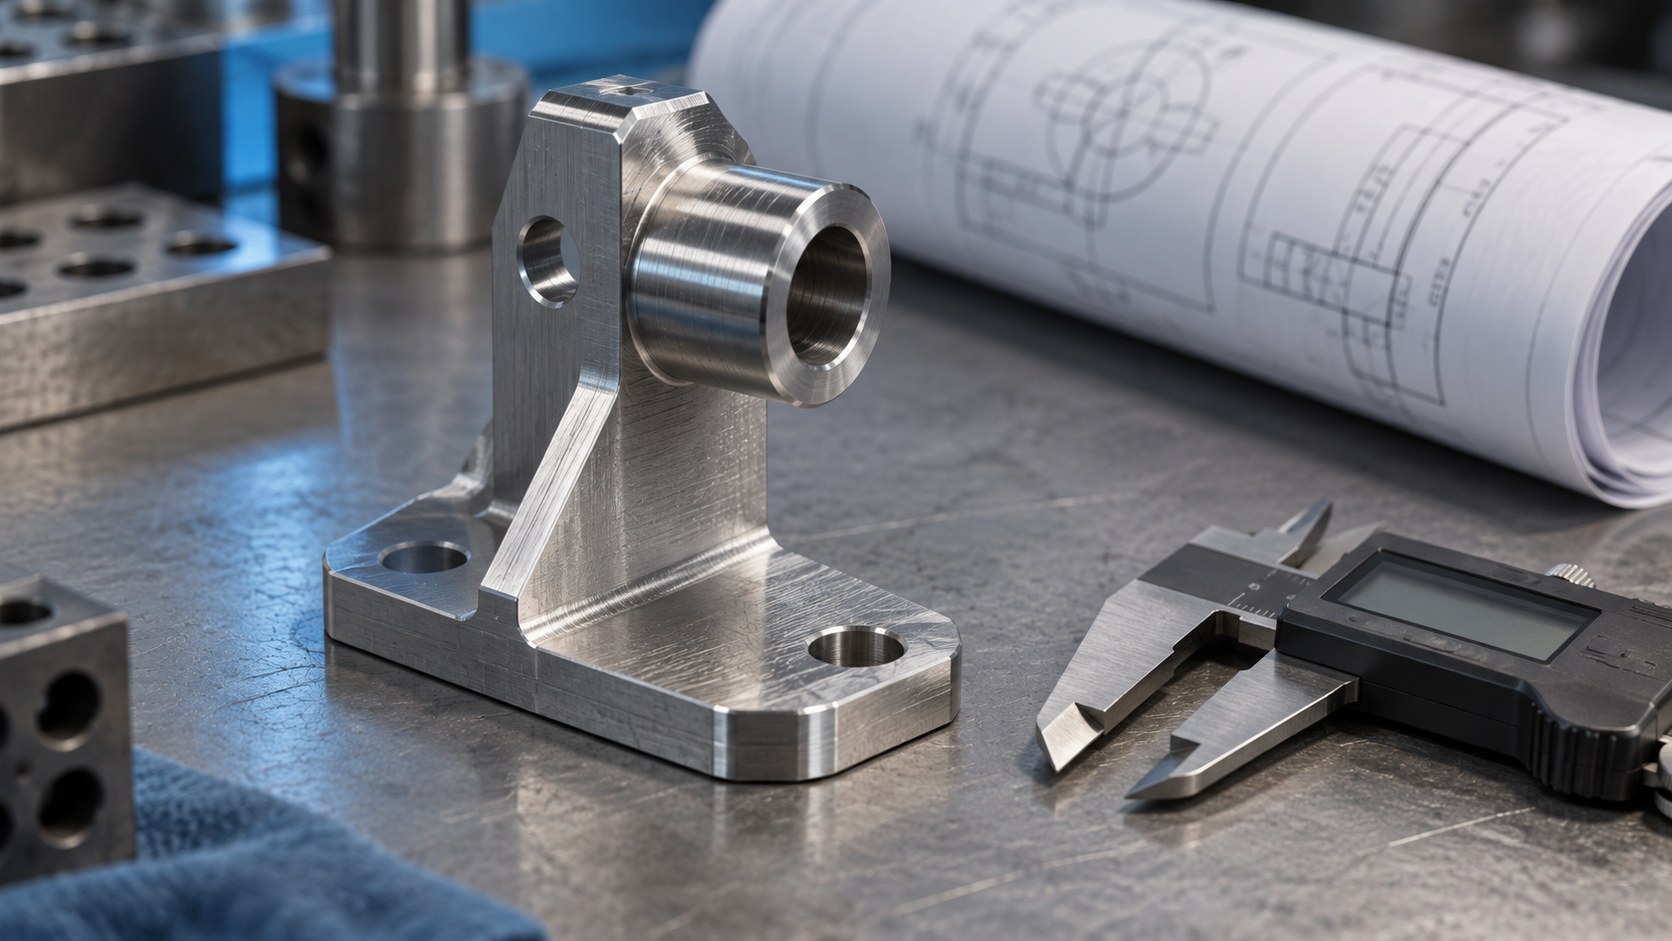
Was sind maßgefertigte Teile? Zuerst Standardteile und Nicht-Standard-Teile unterscheiden
Um maßgefertigte Teile zu verstehen, sollte man am besten mit ihrem Gegenteil beginnen – den Standardteilen. Schrauben, Muttern, Unterlegscheiben und Wälzlager sind in Struktur, Abmessungen, Darstellung und Kennzeichnung längst vollständig standardisiert und werden von spezialisierten Herstellern nach einheitlichen Spezifikationen in Serie produziert; bei der Beschaffung muss nur die Spezifikationsbezeichnung angegeben werden, und die erhaltenen Produkte sind zwischen verschiedenen Herstellern direkt austauschbar. Die Logik der Standardteile lautet: einheitliche Spezifikation, bei wem auch immer gleich.
Nicht-Standard-Teile gehen genau den anderen Weg. Die Branche definiert Nicht-Standard-Teile so: Der Staat hat keine strengen Normspezifikationen und Parameterfestlegungen erlassen, sie werden vom Unternehmen selbst gesteuert und nach Kundenzeichnung oder konkreter Anforderung gefertigt. Mit anderen Worten: Es gibt keine universelle Typenbezeichnung zum Nachschlagen; die Spezifikation wird durch diese eine Zeichnung und diese eine Charge von Anforderungen individuell definiert. Standardteile werden „ausgewählt“, Nicht-Standard-Teile werden „hergestellt“.
Vereinfachte Klassifizierung von Nicht-Standard-Teilen: Metall und Nichtmetall
Für Nicht-Standard-Teile gibt es kein sehr normiertes Klassifizierungssystem; in der Branche wird üblicherweise nach Material in zwei Gruppen geteilt: Metallteile und Nichtmetallteile. Metallische Nicht-Standard-Teile beginnen oft beim Guss oder Stangenmaterial und enden bei der Feinbearbeitung, wobei über den gesamten Prozess Qualitätskontrolle betrieben wird; die Arbeitsgänge sind komplex und die Variabilität groß. Nichtmetallteile betreffen eher technische Kunststoffe, Acryl, Gummi usw., und Bearbeitungsweise sowie Wärmebehandlungslogik unterscheiden sich völlig. Diese Zweiteilung ist nur ein vereinfachtes Raster, um zunächst die Verfahrensrichtung einzuschätzen, und ersetzt keine konkrete Materialauswahl.
Gerade weil es keine einheitlichen Spezifikationen gibt, sind Kosten und Prozesskomplexität von maßgefertigten Teilen in der Regel höher als bei Standardteilen. Standardteile können Vorrichtungs- und Einrichtkosten über die Stückzahl amortisieren; bei Nicht-Standard-Teilen entspricht jede Charge einer erneuten vollständigen Prozessvorbereitung, weshalb die Entwicklungszeit naturgemäß länger ist. Das ist eine inhärente Eigenschaft von Nicht-Standard-Teilen und nicht die geringe Effizienz einer bestimmten Fabrik.
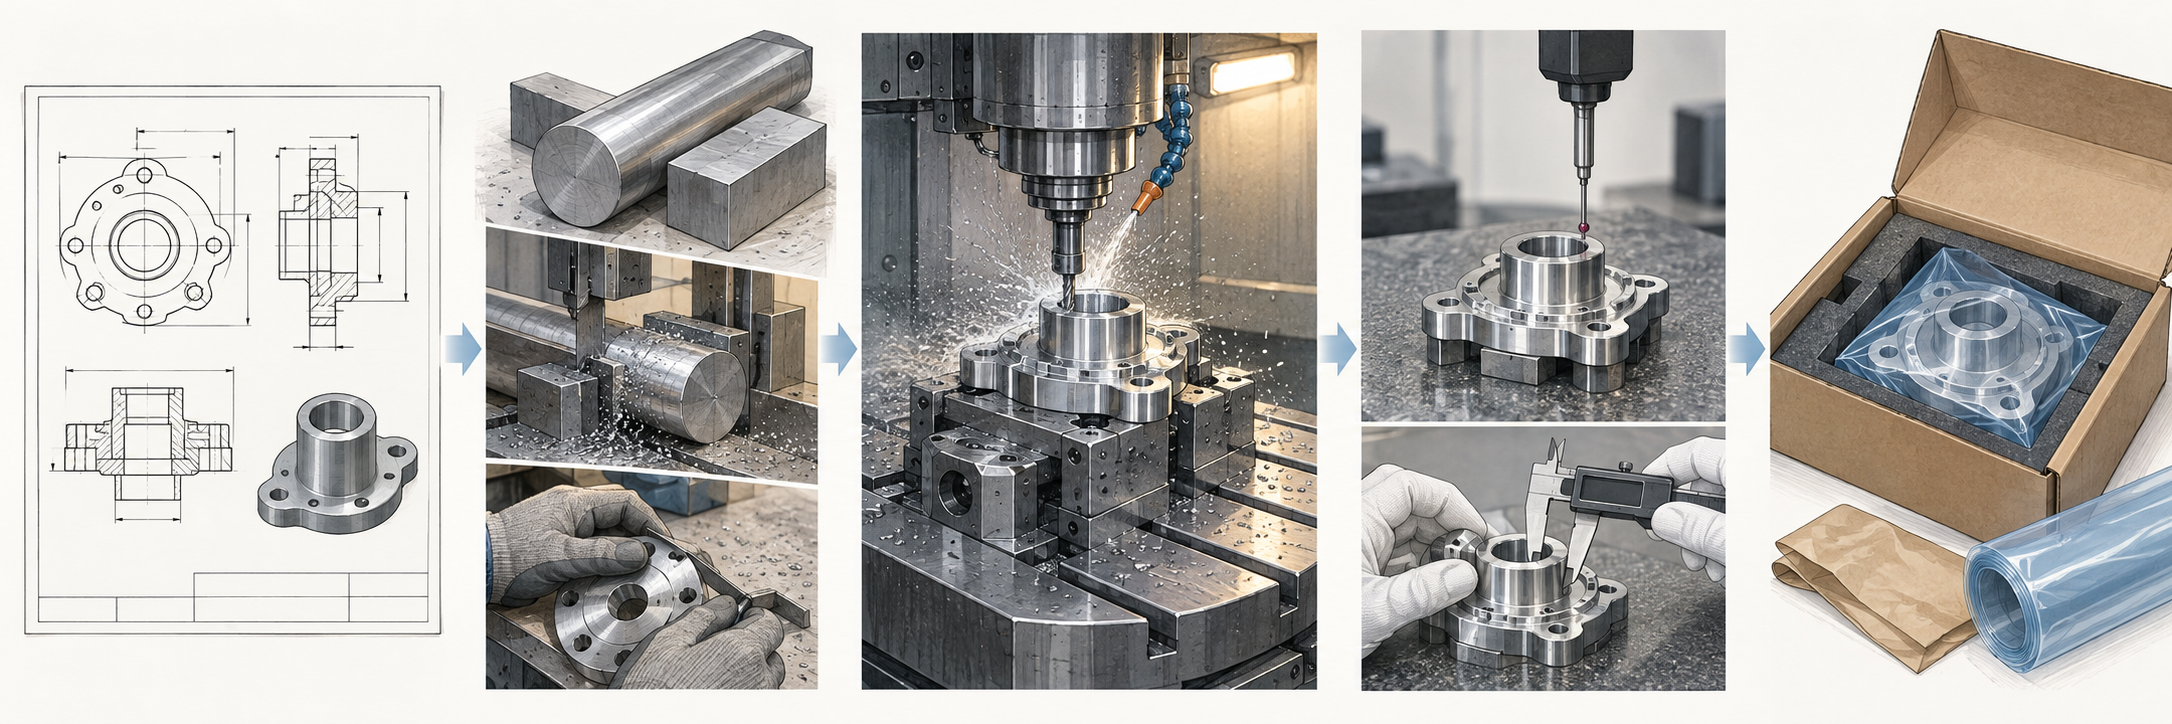
Typische Prozesskette für maßgefertigte Nicht-Standard-Präzisionsteile
Standardteile können nach Katalog bestellt werden, maßgefertigte Teile nicht. Nicht-Standard-Teile haben keine einheitlichen Spezifikationen, die Arbeitsgänge lassen sich nicht einfach übernehmen und müssen entlang der Zeichnung schrittweise bestätigt werden. Die folgende Kette ist nach „Input – Aktion – Output“ gegliedert; die einzelnen Abschnitte werden in den folgenden Kapiteln nacheinander erläutert.
Diese Kette ist viel länger als bei Standardteilen, weil die Variabilität groß ist: Metallische Nicht-Standard-Teile müssen oft vom Gießen oder Schmieden bis zur Feinbearbeitung durchgängig qualitätskontrolliert werden; wenn in einem Zwischenschritt die Bezugsfläche oder das Aufmaß nicht richtig gewählt wurde, muss später nachgearbeitet werden. Gerade wegen der komplexen Arbeitsgänge sind Kosten und Durchlaufzeit maßgefertigter Teile in der Regel höher als bei Standardteilen gleicher Spezifikation; das ist kein Aufschlag des Herstellers, sondern liegt im Prozess selbst begründet.
Vorbereitung und Zeichnungsanalyse: die erste Hürde bei maßgefertigten Teilen
Ob ein Auftrag für maßgefertigte Teile (Nicht-Standard-Teile) zustande kommt, entscheidet sich oft schon vor Arbeitsbeginn zu sieben oder acht Zehnteln. Wenn die Zeichnung eingeht, ist die erste Aufgabe des Herstellers nicht das Angebot, sondern das vollständige Erfassen der Informationen: Maße, Form, Material, Toleranzen, und tiefer gehend Struktur, Maßgenauigkeit, Form- und Lagetoleranzen sowie Oberflächenrauheit. Ist einer dieser Punkte unklar, kann daraus später eine Zeichnungsänderung, Nacharbeit oder ein Preisaufschlag werden.
Was der Kunde liefern muss: Eine Zeichnung allein reicht nicht
Eine 2D-Fertigungszeichnung plus ein 3D-Modell sind meist nur der Anfang. Damit maßgefertigte Teile tatsächlich gefertigt werden können, muss der Kunde mindestens drei Dinge klarstellen:
- Bezug und kritische Maße: Welche Fläche ist der Bezug, welche Maße sind funktionale Montagemaße, welche sind nur Referenz. Je eindeutiger die Bemaßung, desto weniger Rückfragen.
- Material und Zustand: Ob 6061-T6 oder 304, ob eine Wärmebehandlung erforderlich ist, ob Platten- oder Stangenmaterial vorgegeben wird – all das beeinflusst Kosten und nachfolgende Arbeitsgänge.
- Menge und Verwendungszweck: Einzelstück-Muster, Kleinserien-Versuch oder Hochlauf zur Serienfertigung entscheidet direkt darüber, ob CNC oder ein anderes Verfahren genutzt wird, und auch darüber, ob eine spezielle Prüfvorrichtung nötig ist.
Der Preis fehlender Zeichnungsinformationen ist ganz konkret: Bei einer Passbohrung ohne Toleranzangabe fertigt der Hersteller nach Freimaßtoleranz; stellt sich bei der Montage heraus, dass sie nicht passt, muss neu bearbeitet werden. Das Problem liegt nicht in der Werkstatt, sondern darin, dass in der Zeichnungsphase die funktionale Anforderung nicht in Fertigungssprache übersetzt wurde.
Was der Hersteller bestätigen muss: von der Zeichnung zur Fertigbarkeit
Nach Erhalt der Zeichnung umfassen die Bestätigungsschritte des Herstellers üblicherweise: ob die Struktur mit Standardwerkzeugen erreichbar ist, ob dünne Wände oder tiefe Kavitäten sich während der Bearbeitung verformen, ob Form- und Lagetoleranzen mit der Aufspannweise kollidieren und ob die geforderte Oberflächenrauheit zusätzliches Schleifen oder Polieren erfordert. Diese Bestätigungen im Vorfeld durchzuführen ist viel günstiger, als mitten in der Arbeit anzuhalten und zu ändern.
Wenn eine klare Zeichnung und Stückzahl vorliegen, ist es ein vergleichsweise sicherer Einstieg für maßgefertigte Teile, zunächst eine Fertigbarkeitsprüfung durchzuführen und dann in die Angebotsphase zu gehen. Dieser Schritt löst nicht alle Probleme, kann aber die meisten Stellen, die „konstruktiv machbar, fertigungstechnisch unangenehm“ sind, frühzeitig offenlegen.

Die Abnahmekriterien in die Zeichnung zu schreiben ist günstiger, als hinterher darüber zu streiten, wer recht hat. Dieser Satz gilt für maßgefertigte Teile besonders – Nicht-Standard-Teile haben keine einheitlichen Normspezifikationen, auf die man sich stützen könnte; die Zeichnung ist die einzige gemeinsame Grundlage beider Seiten.
Materialauswahl und Vorbehandlung: der Ausgangspunkt für die Leistungsfähigkeit maßgefertigter Teile
Die Zeichnungsanalyse maßgefertigter Teile legt „Form und Toleranzen“ fest; der nächste Schritt ist, das Material verbindlich zu bestimmen. Sobald das Material in die Werkstatt gelangt, müssen sich alle nachfolgenden Arbeitsgänge – Schnittparameter, Aufspannweise, Spannungsarmglühen, Oberflächenbehandlung – danach richten. Wird das falsche Material gewählt, ist oft nicht nur ein Teil Ausschuss, sondern die gesamte Charge driftet in den Maßen und die Produktion muss neu geplant werden. Daher geht es in diesem Abschnitt nur um die Auswahllogik: Zuerst wird die Materialkategorie nach Verwendungszweck festgelegt, dann zwischen Metall und Nichtmetall abgewogen und schließlich mit der Vorbehandlung die Maßstabilität erkauft.
Zuerst den Verwendungszweck betrachten, dann Metall und Nichtmetall
Der Verwendungszweck bestimmt die Obergrenze der Materialkategorie. Lasttragende Strukturteile, Bewegungsgelenke und Dichtflächen priorisieren in der Regel Metall; Gehäuse, Strömungsführungsteile, Isolierteile und Leichtbauhalterungen sind mit Nichtmetallen oft wirtschaftlicher. Innerhalb der Metalle wird weiter unterschieden: Kohlenstoffstahl und legierter Stahl bieten hohe Festigkeit und niedrige Kosten, doch Korrosionsbeständigkeit muss durch Beschichtungen oder Überzüge ergänzt werden; Edelstahl ist korrosionsbeständig, neigt aber deutlich zur Kaltverfestigung, wodurch Werkzeuge beim Schneiden schnell verschleißen; Aluminiumlegierungen haben eine niedrige Dichte und gute Zerspanbarkeit, sind aber weniger steif als Stahl, sodass lange auskragende Strukturen leicht zum Werkzeugausweichen führen; Kupferlegierungen leiten Wärme und Strom gut, sind jedoch preissensibel. Bei Nichtmetallen sind das geringe Gewicht, die Chemikalienbeständigkeit und die elektrische Isolierung von technischen Kunststoffen vorteilhaft, der Preis dafür sind eingeschränkte Steifigkeit, Temperaturbeständigkeit und Kriechverhalten.
Ein verbreitetes Missverständnis gilt es zu klären: Temperaturbeständigkeit bedeutet nicht „kann man heißes Wasser berühren“. Die in der Branche üblichen Hochtemperatur-Spezialkunststoffe (wie PEEK, PEI, PPS und ähnliche) können in der Regel bei 150 °C–350 °C in hochbeanspruchten Umgebungen langfristig eingesetzt werden; die konkrete Obergrenze hängt von der Type, dem Füllstoffsystem und der Belastungsdauer ab. Dies ist ein Beispiel für Materialfähigkeiten, keine Garantie eines einzelnen Anbieters. Wenn kundenspezifische Teile in der Nähe von Motorräumen, Öfen oder Desinfektionsgeräten eingesetzt werden, müssen bei der Materialauswahl „Spitzentemperatur“ und „Dauertemperatur“ getrennt in die Zeichnung aufgenommen werden.
Vorbehandlung: Maßhaltigkeit im Voraus einkaufen
Viele kundenspezifische Teile lassen sich nicht deshalb nicht fertigen, weil sie nicht bearbeitbar wären, sondern weil sie sich zwei Tage nach der Bearbeitung verändern. Beim Schruppen wird viel Material abgetragen, die inneren Spannungen verteilen sich neu, besonders deutlich bei dünnwandigen Teilen, langen Wellen und großen Platten. Üblich ist, nach dem Schruppen ein Spannungsarmglühen einzuplanen und dann zu schlichten; bei Aluminiumlegierungen müssen Entspannungstemperatur und Haltezeit je nach Type bestätigt werden, die Kurven von Stahl dürfen nicht einfach übernommen werden. Bei Guss- und Schmiederohlingen wird in der Regel ebenfalls eine Stabilisierungsbehandlung vor dem Schlichtprozess empfohlen.
Die Vorbehandlung von Nichtmetallen verläuft in eine andere Richtung: Kunststoffteile müssen vor der Bearbeitung oder dem Spritzgießen getrocknet werden; feuchtigkeitsaufnehmendes Nylon oder PC führt beim direkten Formen zu Silberschlieren, Blasen und Maßabweichungen; bei manchen Materialien müssen die vom Lieferanten vorgegebenen Trocknungstemperaturen und -zeiten eingehalten werden, statt einfach „mal kurz zu trocknen“. Metallteile müssen zwischen den Arbeitsgängen gegen Rost geschützt werden, insbesondere Kohlenstoffstahlteile zwischen Spannungsarmglühen und Warten auf die Schlichtbearbeitung; wird ein Rostschutz versäumt, können später zusätzliches Schleifen und Nacharbeit anfallen.
Die Auswahllogik lässt sich in drei Sätzen zusammenfassen: Zuerst die Kategorie nach Last, Temperatur, Medium und Gewicht festlegen; dann innerhalb derselben Kategorie Zerspanbarkeit, Korrosionsbeständigkeit und Kosten vergleichen; schließlich mit Spannungsarmglühen, Trocknung und Rostschutz die Maßhaltigkeit sichern. Die Materialliste muss nicht aufgebläht werden, aber diese drei Sätze müssen in der Zeichnung oder technischen Vereinbarung zu eindeutigen Werkstofftypen, Zuständen und Wärmebehandlungsanforderungen werden. Bei kundenspezifischen Teilen mit unklarer Werkstofftype sind Preis und Lieferzeit in der Regel nicht kontrollierbar.
Welche Geräte gibt es für die kundenspezifische Bearbeitung von Nichtstandardteilen? Fünf Kategorien nach Verwendungszweck
Bei der Suche nach „Geräte für die kundenspezifische Bearbeitung von Nichtstandardteilen“ erhält man leicht eine Reihe von Modellnummern und Marken. Für Einkauf und Ingenieure ist eine Gruppierung nach Verwendungszweck nützlicher: Welches Problem löst dieses Gerät, statt wie es heißt. Die Prozesskette kundenspezifischer Teile erstreckt sich über Schweißen, Schneiden, Umformen, Zerspanen, Nachbehandlung und Prüfung; dieselbe Charge Teile durchläuft oft mehrere Gerätekategorien. Im Folgenden werden die Zuständigkeitsgrenzen der fünf Kategorien erläutert.
Schweißen und Schneiden: Verbinden und Zuschnitt lösen
Zu den Schweißgeräten gehören üblicherweise Stumpfschweißmaschinen und WIG-Schweißgeräte. Erstere dienen dem Stumpfstoß von Stangen, Drähten und Profilen, letztere dem Formschweißen von dünnwandigen Teilen aus Edelstahl, Aluminium usw. mit kleiner Wärmeeinflusszone und guter Schweißnahtausbildung. Zu den Schneidgeräten gehören üblicherweise Trennschleifmaschinen, Luft-Plasmaschneidgeräte und Winkelschleifer: Trennschleifen eignet sich zum Zuschnitt von Profilen, Plasmaschneiden zum Konturenzuschnitt von Mittel- und Dickblechen, Winkelschleifer meist zum Entgraten und Nacharbeiten nach dem Schweißen. Diese Gerätekategorie entscheidet darüber, „ob das Material zugeschnitten und das Teil verbunden werden kann“, und ist der Vorbereitungsschritt, bevor kundenspezifische Teile in die Schlichtbearbeitung gelangen.
Umformen und Zerspanen: Form und Genauigkeit kundenspezifischer Teile
Zu den Umformgeräten gehören Abkantpressen, Tafelscheren, Rundbiegemaschinen und Stanzen; sie bearbeiten hauptsächlich Blechteile und Gehäuseteile: Abkanten legt den Winkel fest, Tafelscheren die Abwicklungsmaße, Rundbiegen erzeugt Bogenflächen, Stanzen Lochpositionen und Zuschnitte. Die Zerspanungsgeräte sind der eigentliche Ort der Genauigkeit kundenspezifischer Teile. Hier ist ein oft verwechselter Unterschied zu nennen: Der Kernunterschied zwischen einem CNC-Bearbeitungszentrum und einer CNC-Fräsmaschine liegt im automatischen Werkzeugwechsel und der Realisierung mehrerer Arbeitsgänge in einer Aufspannung – Fräsen, Bohren, Reiben und Gewindeschneiden können unter derselben Bezugsbasis erfolgen, wodurch kumulative Fehler durch wiederholtes Aufspannen reduziert werden. Bei kundenspezifischen Teilen mit vielen Flächen und Arbeitsgängen schlägt sich dieser Unterschied direkt darin nieder, ob Toleranzen stabil gehalten werden können. Die in der Branche üblichen Hochpräzisionsbereiche: CNC-Geräte erreichen eine Positioniergenauigkeit in der Größenordnung von 0,0025 mm und enge Toleranzen im Bereich von ±0,005 mm; dies sind Beispiele für Gerätefähigkeiten, ob sie konkret erreicht werden, hängt von Struktur, Material und Aufspannung ab und muss in der Zeichnung Punkt für Punkt bestätigt werden.
Nachbehandlung und Prüfung: kundenspezifische Teile abnahmefähig machen
Zur Nachbehandlung gehören Entgraten, Anfasen, Polieren, Eloxieren, Brünieren, Sandstrahlen usw.; sie dienen Aussehen, Korrosionsbeständigkeit und Montagegefühl. Zu den Prüfgeräten gehören Messschieber, Mikrometer, Bildmessgeräte, Koordinatenmessgeräte (KMG) und Rauheitsmessgeräte; sie beantworten die Frage, „ob diese Charge kundenspezifischer Teile tatsächlich konform ist“. Die Prüfweise wird üblicherweise in Erstmuster-, Zwischen- und Versandstichprobenprüfung unterteilt; bei hoher Präzision oder kritischen Funktionsmaßen wird häufig ein KMG-Bericht verlangt. Auch dies sind branchenübliche Verfahren, die in die Einkaufsanforderungen aufgenommen werden müssen, statt davon auszugehen, dass der Lieferant sie stets bereitstellt.
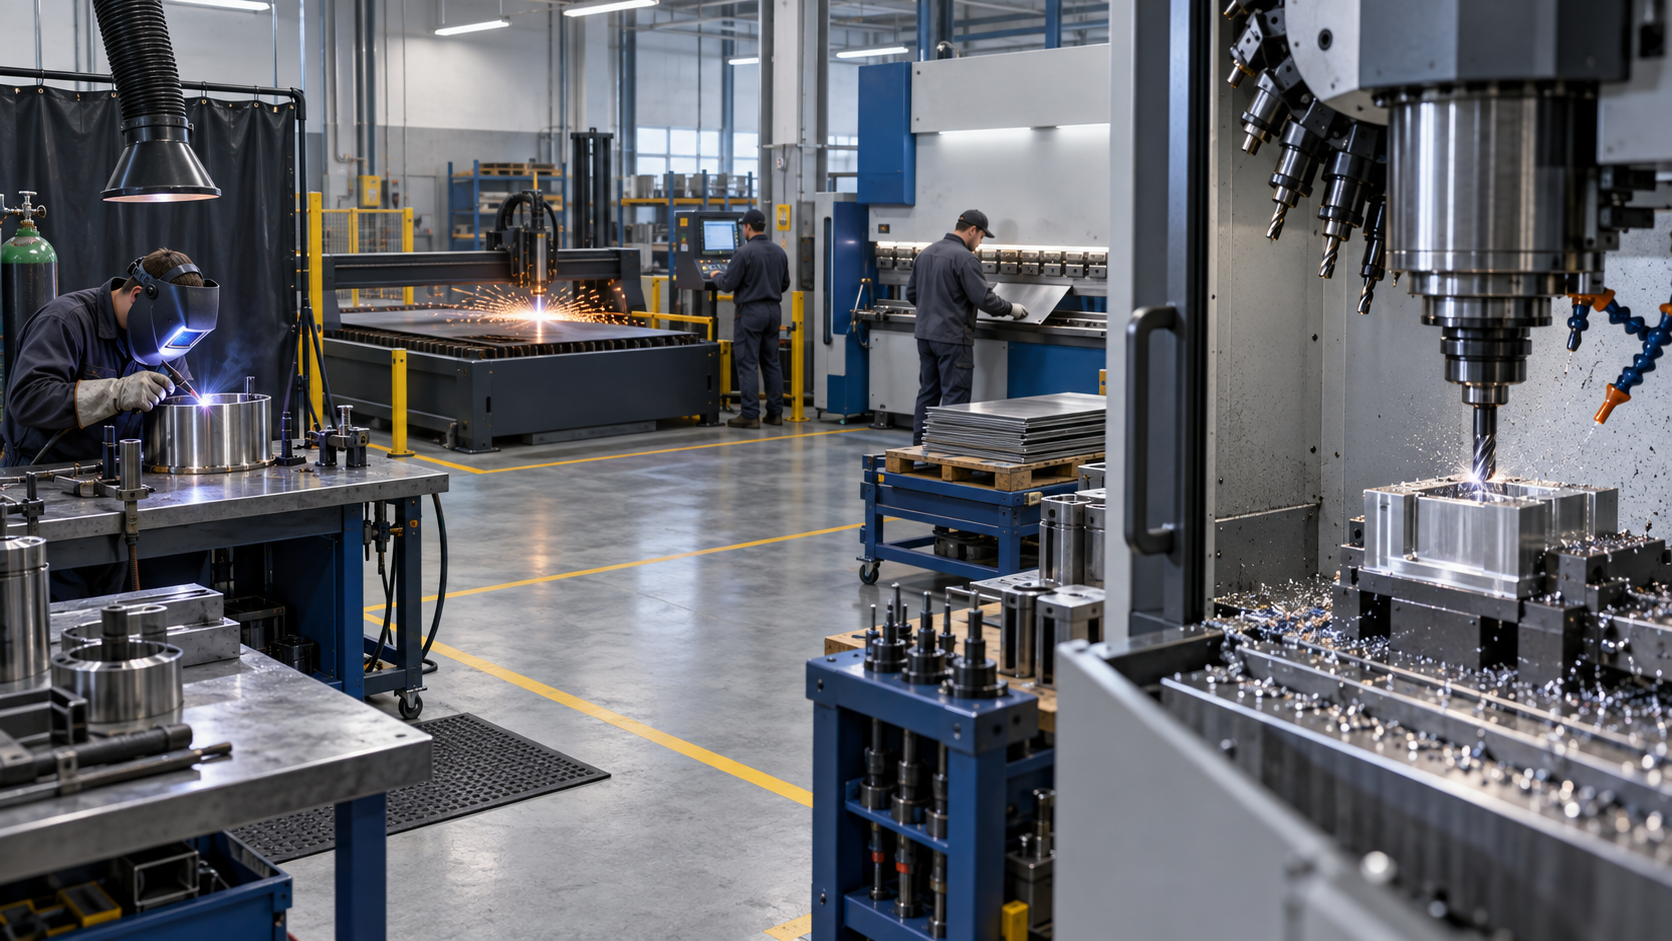
Die Einteilung in fünf Kategorien nach Verwendungszweck ist deutlich nützlicher, als Modellnummern auswendig zu lernen. Bei der Lieferantenauswahl ist es besser zu fragen: „Welche Gerätekategorien nutzen Sie für diese Art kundenspezifischer Teile, und welcher Arbeitsgang wird fremdvergeben?“ statt „Welche Geräte haben Sie?“. Je mehr Fremdvergabeschritte, desto schwieriger sind Lieferzeit und Toleranzkette zu kontrollieren.
DFM vorab: Warum Kosten- und Lieferzeitprobleme bei kundenspezifischen Teilen meist in der Designphase entstehen
Wenn Angebote für kundenspezifische Teile zu hoch ausfallen und sich die Lieferzeit immer weiter verzögert, ist die erste Reaktion von Einkauf und Ingenieuren oft „die Werkstatt hat die Produktion nicht gut geplant“. Doch beim Durchsehen der Nacharbeitsaufzeichnungen zeigt sich, dass die meisten Kostenüberschreitungen und Verzögerungen nicht vor der Maschine entstehen, sondern früher – in der Designphase, in der Fertigungsbeschränkungen zu wenig berücksichtigt werden. Dass sich eine Zeichnung im CAD „zeichnen lässt“, heißt nicht, dass sie in der tatsächlichen Bearbeitung „herstellbar ist“. DFM (Design for Manufacturing) vorab bedeutet, solche Probleme vor die Angebotsphase zu verlagern.
Was DFM tatsächlich prüft: drei Fragen
Nichtstandardteile haben keine einheitliche Spezifikation, die Fertigungsbeschränkungen variieren je nach Struktur; DFM ist daher keine feste Checkliste, sondern dreht sich um einige wiederkehrende Fragen. In der Technik werden üblicherweise diese drei betrachtet:
- Kann die Struktur mit Standardwerkzeugen bearbeitet werden? Tiefe enge Nuten, innere rechtwinklige Ecken, zu kleine Bodenradien und Positionen, in die das Werkzeug nicht hineinreicht, erzwingen Funkenerosion oder Sonderwerkzeuge, wodurch Kosten und Durchlaufzeit steigen. Vergrößert man den Innenradius auf den Bereich, den ein Standardfräser erreichen kann, ändert das oft nicht die Funktion, spart aber einen Arbeitsgang.
- Passen die Toleranzen zum Funktionsbedarf? Die Toleranzen der gesamten Zeichnung einheitlich auf einen Hochpräzisionsbereich zu verschärfen, ist die häufigste Überdimensionierung. Wirklich streng zu kontrollieren sind in der Regel nur Passflächen, Positionierflächen und kritische Funktionsmaße; nicht passende Flächen können mit allgemeinen Toleranzen versehen werden. In der Branche sind enge Toleranzen bis zur Größenordnung von ±0,005 mm möglich, doch das ist ein bedarfsweise genutzter Bereich, kein Standardwert.
- Liegt eine Überdimensionierung vor? Zu dicke Wände, zu viele Verstärkungsrippen und komplexe Strukturen, die unbedingt einteilig gefertigt werden müssen, treiben Material- und Arbeitsaufwand in die Höhe. Wo Blechbiegen das Fräsen aus dem Vollen ersetzen kann und Standardprofile kundenspezifische Querschnitte ersetzen können, lohnt sich eine Kalkulation.
Diesen drei Fragen ist gemeinsam, dass sie alle in der Zeichnungsphase geändert werden können und die Änderungen in der Regel die Funktion nicht beeinträchtigen. Werden sie erst in der Werkstatt entdeckt, werden die Änderungen zu Nacharbeit, Zeichnungsänderung, erneutem Aufspannen und erneuter Produktionsplanung.
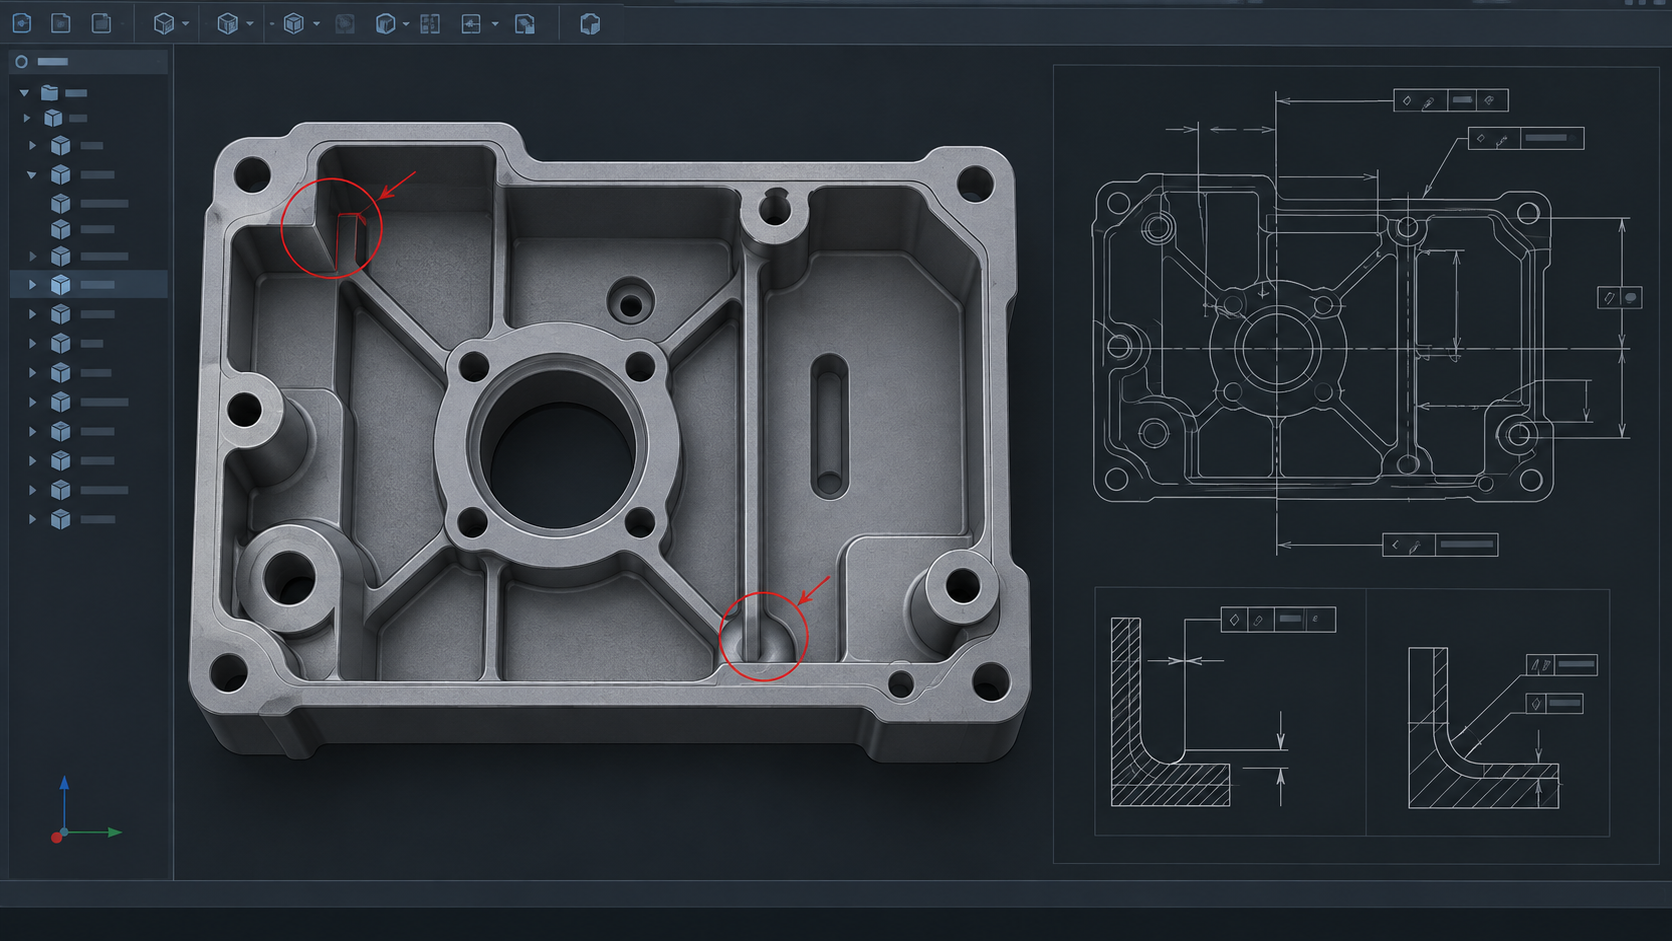
Fallstricke bei kundenspezifischen Teilen vermeiden: DFM vor das Angebot legen
Die Reihenfolge ist entscheidend. Erst ein Angebot, dann DFM bedeutet, mit einer noch nicht optimierten Zeichnung über Preis und Lieferzeit zu verhandeln, und jede spätere Änderung erfordert einen Neustart. Stabiler ist folgendes Vorgehen:
- Nach dem Hochladen der CAD-Datei zunächst eine Runde DFM-Prüfung durchführen, Fertigbarkeitsfeedback einholen und dann in die formale Angebotsphase eintreten;
- In der Zeichnung kritische Funktionsmaße und Bezüge klar kennzeichnen, für die übrigen Maße allgemeine Toleranzen angeben, um „Verschärfung überall“ zu vermeiden;
- Sichtflächen und Funktionsflächen unterscheiden – Sichtflächen betreffen Oberflächenrauheit und Struktur, Funktionsflächen betreffen Maße und Form- und Lagetoleranzen; die Anforderungen sind unterschiedlich und müssen nicht miteinander verknüpft werden.
In einem Satz zusammengefasst: Probleme, die auf der Zeichnung geändert werden können, sollten nicht in der Werkstatt geändert werden. Für kundenspezifische Teile ist DFM kein zusätzlicher Prozess, sondern ein Schritt, der Unsicherheiten bei Kosten und Lieferzeit im Voraus beseitigt. Wenn eine Zeichnung vorliegt, ist der nächste Schritt üblicherweise zunächst eine Runde DFM-Prüfung und dann die Abstimmung über Material, Toleranzen und Menge.
Vom CAD bis zur Lieferung: der Online-Ablauf für kundenspezifische Teile
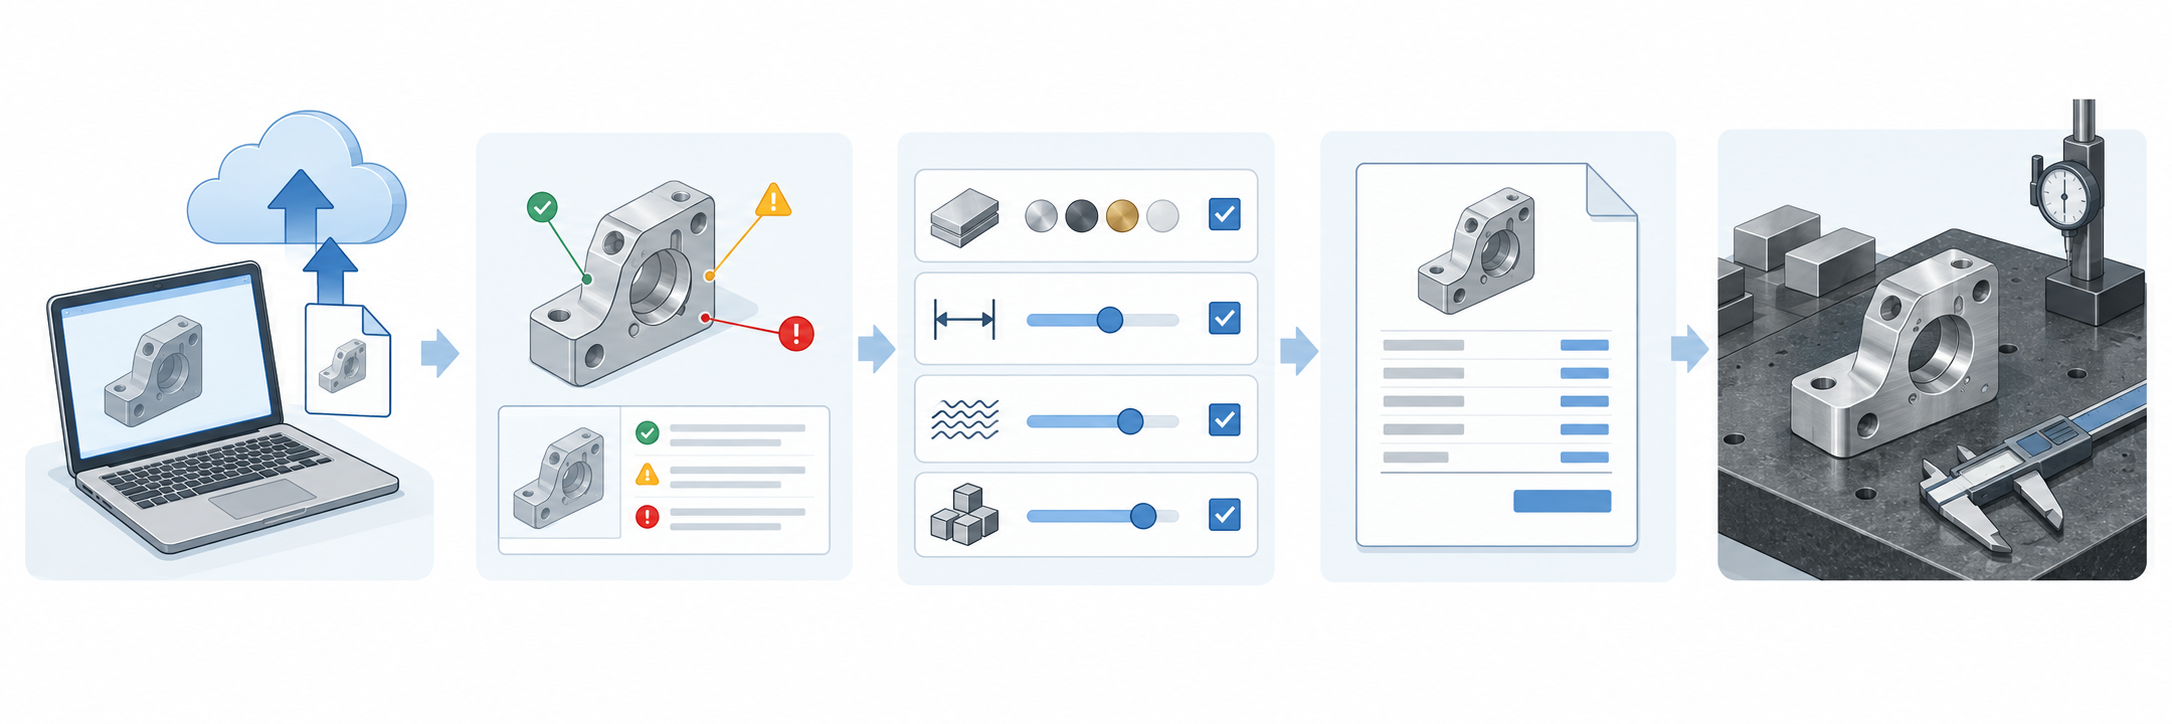
Der Online-Ablauf für kundenspezifische Teile ist letztlich eine Linie, die aus einigen festen Kommunikationsknoten besteht: CAD-Datei hochladen → DFM-Feedback erhalten → Details abgleichen → Angebot → Produktion und Qualitätskontrolle. Je klarer an jedem Knoten die Grenzen sind, was der Kunde zurückmelden muss und was der Hersteller bestätigen muss, desto weniger Änderungsrunden gibt es. Im Folgenden wird nach Knoten aufgeschlüsselt.
CAD hochladen und DFM erhalten: der Ausgangspunkt des Ablaufs für kundenspezifische Teile
Der Kunde lädt üblicherweise ein Dateipaket hoch: ein 3D-Modell (STEP, IGES oder natives Format) plus eine 2D-Fertigungszeichnung. Liegt nur das 3D-Modell vor, kann der Hersteller Geometrie und grobe Bearbeitbarkeit beurteilen; Maßtoleranzen, Form- und Lagetoleranzen, Oberflächenrauheit und Bezüge stehen fast ausschließlich in der 2D-Zeichnung. Fehlt die Zeichnung, kann das DFM-Feedback oft nur auf der Ebene „ist die Struktur machbar“ bleiben, und die Genauigkeitsanforderungen müssen separat ergänzt werden.
Wenn das DFM-Feedback zum Kunden zurückkommt, werden üblicherweise drei Arten von Problemen genannt: zu dünne Wandstärken oder tiefe Hohlräume, die den erreichbaren Bereich von Standardwerkzeugen überschreiten; Toleranzangaben, die nicht zum Funktionsbedarf passen; sowie Strukturen, die vereinfacht werden könnten, aber verkompliziert wurden. Dieser Schritt ist der kosteneffizienteste in der gesamten Prozesskette kundenspezifischer Teile – eine Zeichnungsänderung kostet weit weniger als eine Änderung des Maschinenprogramms oder das Aussortieren bereits bearbeiteter Teile.
Detailabgleich und Angebot: Material, Toleranzen, Oberflächenbehandlung, Menge
Nach erfolgreichem DFM erfolgt die Prüfung vor der Angebotserstellung. Vom Kunden bestätigt werden müssen in der Regel vier Punkte: Werkstoffgüte und Zustand (z. B. 6061-T6 oder 7075-T6, geglüht oder lösungsgeglüht und künstlich gealtert), kritische Toleranzbänder (welche Maße streng sein müssen, welche gelockert werden können), Oberflächenbehandlung (Eloxieren, Brünieren, Sandstrahlen, Beschichten usw.), Menge und Charge. Ändert sich einer dieser vier Punkte, ändert sich auch der Preis.
An diesem Punkt wird am häufigsten hin- und hergeändert. Häufig ist der Fall: In der Zeichnung steht nur „Toleranz nach GB/T 1804-m“, aber die tatsächliche Montage erfordert engere Toleranzen; oder bei der Oberflächenbehandlung steht nur „Eloxieren“, ohne Schichtdicke und Farbe anzugeben. Der Hersteller kann beim Angebot nur von üblichen Annahmen ausgehen und passt die Fertigung dann nach mündlicher Ergänzung des Kunden an – bei unterschiedlichem Verständnis auf beiden Seiten entstehen Probleme. Funktionsmaße und Sichtflächen separat zu kennzeichnen ist deutlich effektiver, als sich mit allgemeinen Toleranztabellen herumzuschlagen.
Fertigung und Qualitätskontrolle: Die Kontrolle vor der Auslieferung kundenspezifischer Teile
Nach Fertigungsbeginn gibt es für den Kunden eigentlich nicht viele Punkte, an denen er mitwirken kann, aber einige Kontrollpunkte lohnen sich, vorab zu vereinbaren: ob das Erstmuster zur Prüfung eingereicht wird, mit welchem Messmittel kritische Maße gemessen werden, ob ein Prüfbericht mitgeliefert werden muss. In der Branche üblich ist: Strenge Toleranzen können bis zur Stufe ±0,005 mm erreicht werden, aber das gehört zum Hochpräzisionsbereich und nicht jede Struktur kann das erreichen; es hängt von der Merkmalsgröße, dem Werkstoff und der Spannweise ab; Dokumente wie CMM-Vollmaßbericht, Werkstoffzeugnis, NDA-Geheimhaltungsvereinbarung können in der Regel auf Anfrage bereitgestellt werden, müssen aber vorab verlangt werden – eine nachträgliche Ergänzung kommt oft zu spät.
Der Vorteil des Online-Prozesses zeigt sich erst hier: Dateien, DFM-Aufzeichnungen, Angebotsbestätigung und Prüfdaten liegen alle in derselben Kette, bei Problemen kann bis zum konkreten Punkt zurückverfolgt werden. Bei kundenspezifischen Teileprojekten, die offline per E-Mail hin- und hergehen, ist der Streit darüber, „welche Version damals gemeint war“, am häufigsten.
Qualitätskontrolle, Verpackung und Versand sowie After-Sales-Betreuung: Die letzte Meile kundenspezifischer Teile
Nachdem die Zeichnung bestätigt, der Werkstoff gewählt und die Maschine gestoppt wurde, erreicht das kundenspezifische Teil erst den am leichtesten übersehenen Abschnitt: wie man nachweist, dass es qualifiziert ist, wie man sicherstellt, dass es unbeschädigt bei Ihnen ankommt, und wie man bei Problemen nachverfolgen kann. Sind diese drei Dinge nicht geregelt, werden die zuvor eingesparte Zeit und die eingesparten Kosten hier wieder zurückgezahlt.
Prüfmethoden: Erstmuster, Stichprobenprüfung und Messmittel
Bei kundenspezifischen Teilen in Serien- oder Kleinserienfertigung wird üblicherweise zuerst eine Erstmusterprüfung durchgeführt – das erste Teil wird Punkt für Punkt gegen die Zeichnung geprüft, um zu bestätigen, dass Maße, Form- und Lagetoleranzen sowie Oberflächenrauheit im Rahmen liegen, bevor die weitere Bearbeitung freigegeben wird. Wird das Erstmuster nicht bestanden, ist alles Folgende Ausschuss. Nach Stabilisierung der Serie geht man zur Stichprobenprüfung über; Stichprobenumfang und Annahmeregeln sollten in der Bestellung festgeschrieben werden, nicht mündlich vereinbart.
Die Messmittel richten sich nach der Art des Maßes. Geometrische Größen wie Kontur, Bohrungsdurchmesser und Positionstoleranz werden in der Branche üblicherweise mit Koordinatenmessgeräten (CMM) oder Bildmessgeräten gemessen; die Oberflächenrauheit mit einem Rauheitsmessgerät. Branchenüblich ist, dass ein Eigenprüfbericht mitgeliefert wird; bei Bedarf können ein Werkstoffzeugnis oder ein Prüfbericht eines Dritten verlangt werden. Dies sind Branchengepflogenheiten, die „in der Regel verlangt werden können“; maßgeblich sind die bei der Bestellung mit dem Hersteller vereinbarten Prüfpositionen – gehen Sie nicht davon aus, dass jede Bestellung automatisch das komplette Berichtspaket enthält.
Verpackung, Korrosionsschutz und Begleitdokumente
Kundenspezifische Teile haben oft einen hohen Stückwert und eine geringe Stückzahl – wird eines beschädigt, fehlt eines. Metallteile müssen vor Korrosion geschützt werden: Korrosionsschutz zwischen den Arbeitsgängen, Trocknung nach der Reinigung, Zugabe von Korrosionsschutzpapier oder VCI-Folie; Teile mit Passflächen oder Spiegelflächen werden getrennt verpackt, um gegenseitige Reibung zu vermeiden. Nichtmetallteile müssen vor Druckverformung und elektrostatischer Aufladung geschützt werden. Die Verpackungsart sollte am besten in der Bestellung festgeschrieben werden, insbesondere bei Sichtteilen.
Zu den Begleitdokumenten gehören in der Regel Lieferschein und Eigenprüfbericht; bei Rückverfolgbarkeitsanforderungen können Werkstoffzeugnis, Wärmebehandlungsprotokoll und Prüfbericht verlangt werden. Sind die Dokumente unvollständig, muss bei der Abnahme nachgebessert werden, und der Nachbesserungsprozess kostet wieder einen Tag.
After-Sales-Rückverfolgung: Passt nicht zusammen, Maßdrift, Chargeninkonsistenz
Bei kundenspezifischen Teilen gibt es drei häufigste After-Sales-Probleme. Passt nicht zusammen: meist liegt eine Überschreitung der Passmaße oder Form- und Lagetoleranzen vor, oder die Bezugsbasis der Zeichnung stimmt nicht mit der tatsächlichen Montagebasis überein. Maßdrift: Bei derselben Charge laufen die Maße vorne und hinten allmählich auseinander, was meist auf Werkzeugverschleiß, Spannverformung oder Abbau von Eigenspannungen im Werkstoff hindeutet. Chargeninkonsistenz: Wurde die Werkstoffcharge oder ein Fremdfertigungsschritt gewechselt, passen zwei Chargen am Ende nicht zusammen.
Voraussetzung für die Rückverfolgung sind Aufzeichnungen: Zeichnungsversion, Schmelznummer der Werkstoffcharge, Bearbeitungsparameter, Prüfdaten. Ohne diese kann man nur raten. Deshalb ist es viel billiger, die Abnahmekriterien in Zeichnung und Bestellung festzuschreiben, als sich hinterher zu streiten. Die letzte Meile kundenspezifischer Teile besteht im Kern darin, die Definition von „qualifiziert“ vorab festzunageln, statt nach Auftreten eines Problems darüber zu streiten, wer schuld ist.
Häufige Fragen
Die folgenden Fragen sind die Stellen, an denen man nach der Lektüre des Vorstehenden am ehesten hängen bleibt. Die Antworten geben möglichst Entscheidungsgrundlagen, keine leeren Floskeln.
Wie unterscheidet man kundenspezifische Teile und Normteile eigentlich? Nach welchem Ansatz sollte ich beschaffen?
Normteile sind häufig verwendete Teile, deren Struktur, Maße, Zeichnungsdarstellung und Kennzeichnung vollständig standardisiert sind und die von spezialisierten Herstellern in Serie produziert werden, z. B. Schraubverbindungselemente, Wälzlager. Kundenspezifische Teile (Nicht-Normteile) haben keine einheitliche staatliche Standardvorgabe, sie werden nach Ihrer Zeichnung oder Ihren Anforderungen gefertigt und vom Hersteller eigenverantwortlich kontrolliert. Fragen Sie sich beim Einkauf zuerst: Kann dieses Teil durch ein vorhandenes Normteil ersetzt werden? Wenn ja, spart man die gesamte Kette aus Zeichnung, DFM und Erstmusterbestätigung; wenn nicht, folgt man dem Nicht-Norm-Prozess.
Warum sind Angebot und Lieferzeit bei kundenspezifischen Teilen generell höher als bei Normteilen?
Nicht-Normteile haben komplexe Arbeitsgänge und große Variabilität; Metallteile durchlaufen oft vom Rohteil bis zur Feinbearbeitung eine vollständige Qualitätskontrolle, dazwischen liegen noch Zeichnungsanalyse, Spannkonzept, Nachbehandlung und Prüfung. Diese Schritte sind bei Normteilen bereits fixiert und auf viele Stücke umgelegt, bei kundenspezifischen Teilen muss jedes Stück sie erneut durchlaufen. Dass es teuer und langsam ist, liegt also nicht an Absicht des Herstellers, sondern an der Kette selbst. Will man es komprimieren, geht das vor allem über vorgelagertes DFM zur Reduzierung von Zeichnungsänderungen und Nacharbeit, nicht über das Drücken des Stückpreises.
Was kann ich selbst prüfen, bevor ich die Zeichnung herausgebe?
Bestätigen Sie mindestens vier Dinge: Sind die kritischen Funktionsmaße klar bemaßt, passen die Toleranzen zur Montagefunktion, sind Bezugsbasis und Form- und Lagetoleranzen eindeutig, sind Sichtflächen und Funktionsflächen unterschieden. Denken Sie noch eine Ebene weiter: Kann diese Struktur mit Standardwerkzeugen maßhaltig bearbeitet werden, gibt es offensichtliche Überkonstruktion. Die zuvor erwähnte DFM-Prüfung besteht im Kern darin, diese Fragen für Sie vorab zu stellen. Je vollständiger die Zeichnungsinformationen, desto weniger Änderungsrunden.
Bis zu welchem Grad sind Präzision und Prüfung bei kundenspezifischen Teilen in der Regel möglich?
Der in der Branche übliche Hochpräzisionsbereich kann die Stufe ±0,005 mm erreichen; als Beispiel für die Leistungsfähigkeit von CNC-Anlagen wird teils 0,0025 mm genannt, doch all das hängt von Werkstoff, Struktur, Spannung und Messmittel ab und ist nicht bedingungslos erreichbar. Bei der Prüfung sind Erstmuster, Stichprobenprüfung, CMM oder Bildmessung, Rauheitsmessgerät gängige Verfahren; Prüfberichte und Werkstoffzeugnisse können in der Regel verlangt werden. Wie viel genau erreicht werden kann, muss in der Zeichnung als Abnahmekriterium festgeschrieben und mit dem Hersteller Punkt für Punkt bestätigt werden.
Kleinserien kundenspezifischer Teile: CNC, 3D-Druck oder Blechumformung?
Es kommt auf Form und Verwendungszweck des Teils an: Bei rotationssymmetrischen oder komplexen Kavitäten, bei Bedarf an Metallfestigkeit und Präzision wählt man CNC; bei komplexer Struktur und schneller Montagevalidierung ist 3D-Druck wirtschaftlicher; bei Platten-, Gehäuse- und Trägerteilen sind Blechbiegen und Schweißen meist sparsamer. Handmuster-Abguss eignet sich für Sichtprüfung und Kleinserienreplikation. Für die Auswahl gibt es keine eindeutige Antwort; entscheidend ist, zuerst Funktionsanforderungen und Menge zu klären und den Hersteller dann Empfehlungen zur fertigungstechnischen Machbarkeit geben zu lassen.
Key takeaways
- Maßgefertigte Teile (Nicht-Standard-Teile) sind ein Begriff im Gegensatz zu Standardteilen: Es gibt keine einheitlichen staatlichen Normspezifikationen, sie werden nach Kundenzeichnung oder Anforderung gefertigt und vom Unternehmen selbst gesteuert; Kosten und Prozesskomplexität sind in der Regel höher als bei Standardteilen.
- Der Kern der Vorbereitung ist die Zeichnungsanalyse – Klärung von Maßen, Form, Material und Toleranzen sowie Beachtung von Struktur, Maßgenauigkeit, Form- und Lagetoleranzen und Oberflächenrauheit.
- Vorgelagertes DFM kann spätere Zeichnungsänderungen, Nacharbeit und Terminrisiken reduzieren: Der Schwerpunkt liegt auf der Erreichbarkeit mit Standardwerkzeugen, der Übereinstimmung von Toleranz und Funktion sowie der Vermeidung von Überkonstruktion.
- Die Geräte lassen sich besser merken, wenn man sie nach Verwendungszweck gruppiert: Schweißen, Schneiden, Umformen, Spanen (CNC-Bearbeitungszentren können automatisch Werkzeuge wechseln und mehrere Arbeitsgänge in einer Aufspannung ausführen), Nachbehandlung und Prüfung.
- Branchenübliche Hochpräzisionsbereiche können das Niveau von 0,0025 mm erreichen, enge Toleranzen das Niveau von ±0,005 mm, doch dies sind Fähigkeitsbeispiele und keine feste Zusage eines Anbieters; sie müssen je nach Zeichnung einzeln bestätigt werden.



