Was Wasserstrahlschneiden wirklich ist: „Hochgeschwindigkeitserosion“ in einem Satz erklärt
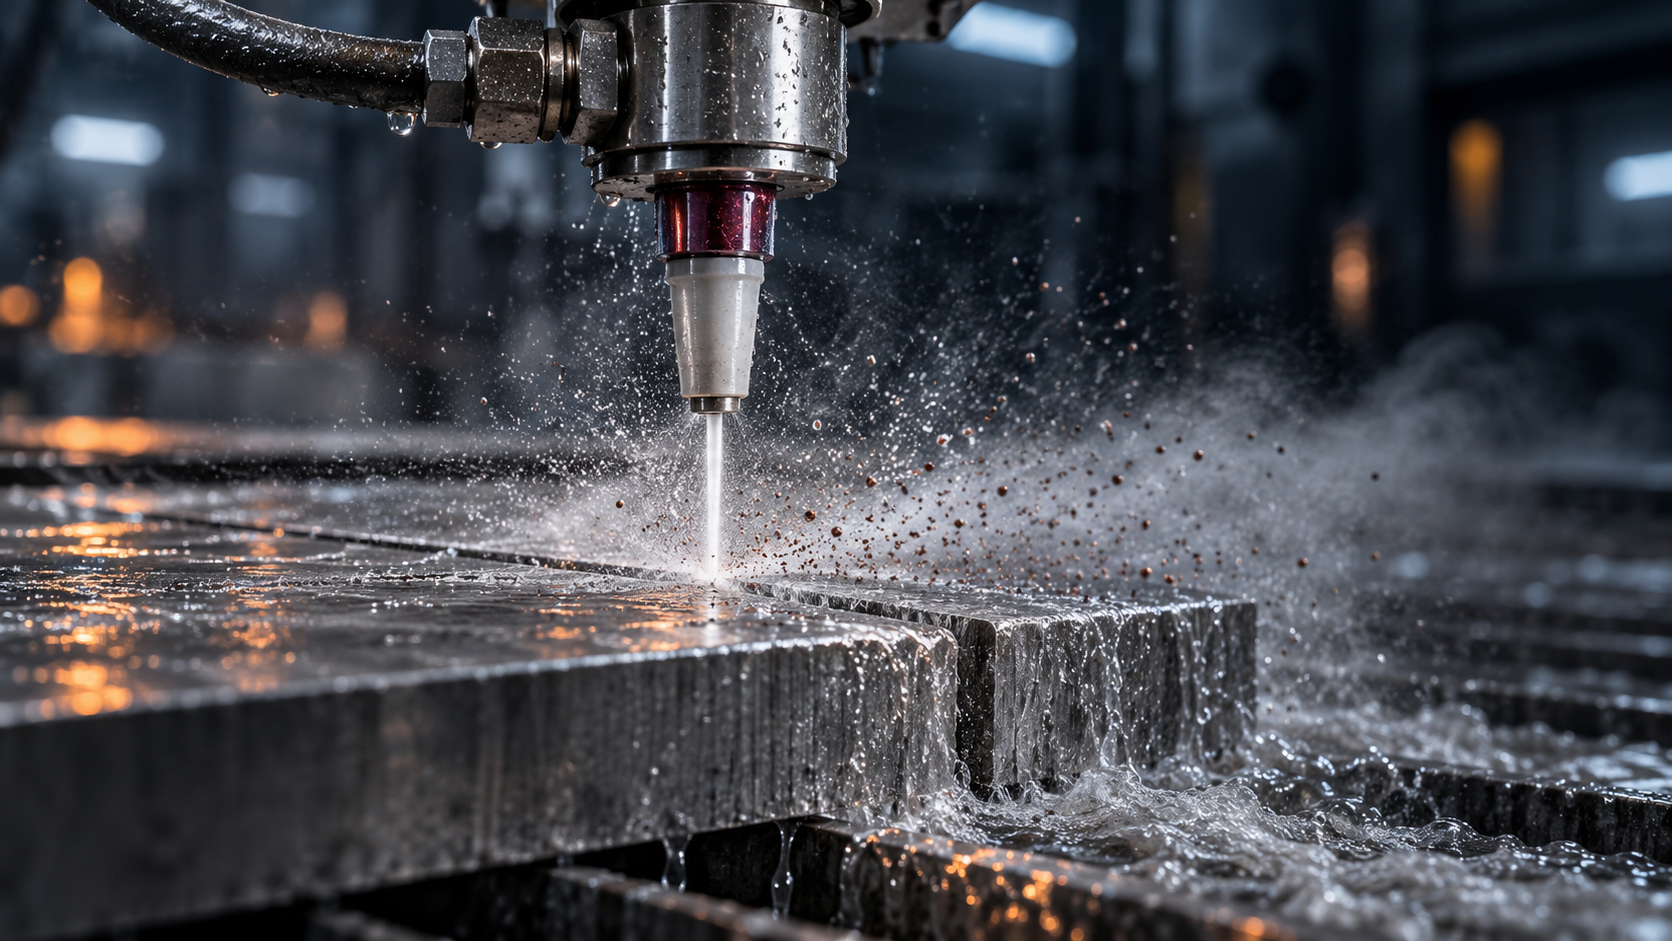
Zunächst eine kontraintuitive Tatsache: Wasserstrahlschneiden beruht nicht auf Hitze, sondern auf Geschwindigkeit. Normales Leitungswasser wird durch eine Hochdruckpumpe unter Druck gesetzt und tritt aus einer sehr kleinen Edelsteindüse aus; die Geschwindigkeit kann nahe an die Schallgeschwindigkeit heranreichen oder sie sogar übertreffen. Was das Material tatsächlich durchtrennt, ist die Erosion des Materials durch diesen Hochgeschwindigkeitswasserstrahl – ähnlich einem extrem feinen Sandstrahl, der das Material kontinuierlich abträgt, statt es zu verbrennen oder zu schmelzen.
Die genaue Definition des Wasserstrahlschneidens lautet daher: ein Kalt-Schneidverfahren, bei dem mithilfe eines Ultrahochdruck-Wasserstrahls (bei Abrasivzugabe eines Gemischstrahls aus Wasser und Abrasivmittel) Material durch Hochgeschwindigkeitserosion abgetragen und so ein Schnittspalt erzeugt wird. Es gehört zur mechanischen Abrasion und unterscheidet sich in seinem physikalischen Mechanismus grundlegend von thermischen Schmelzschneidverfahren wie Laser-, Plasma- oder Flammschneiden.
Das Wort „kalt“ ist keine Rhetorik. Da das Material im gesamten Prozess nicht bis zum Schmelzpunkt erhitzt wird, entsteht an den Schnittkanten keine Wärmeeinflusszone – Metall verändert durch die Schneidwärme weder sein Gefüge noch verfärbt es sich blau; bei manchen wärmeempfindlichen Edelstählen, Hastelloy- oder Inconel-Legierungen ist dies oft wichtiger als eine hohe Schnittgeschwindigkeit.
Im Folgenden wird anhand einer physikalischen Kette erklärt, „wie es gemacht wird“: wie Leitungswasser zu einem Überschallstrahl wird, worin sich Reinwasserstrahl und Abrasivwasserstrahl unterscheiden, welche Schritte ein Schnitt vom Druckaufbau bis zum Auffangen des Wassers durchläuft, welche Materialien geeignet sind und bei welchen man aufmerksam sein sollte. Die Reihenfolge folgt dem Wasser und beginnt nicht mit der Geschichte oder den Vorteilen.

Wie ein Wasserstrahlschneider arbeitet: vom Leitungswasser zum Überschallstrahl
Zunächst das Fazit: Wasserstrahlschneiden beruht nicht auf Hitze, sondern auf Geschwindigkeit. Wasser selbst ist kein Abrasivmittel; es wird lediglich so stark beschleunigt, dass es das Material Stück für Stück wie Schleifpapier abtragen kann. Um zu verstehen, wie ein Wasserstrahlschneider arbeitet, kommt es daher nicht darauf an, „welches Feuer verwendet wird“, sondern darauf, „wie das Wasser beschleunigt wird“.
Der Ausgangspunkt dieser Beschleunigungskette ist Leitungswasser. Bevor das Wasser in das Gerät gelangt, muss es gefiltert werden, um Partikel und Verunreinigungen zu entfernen – sie verschleißen Dichtungen und Düsen und machen den Strahl instabil. Das gefilterte Wasser wird in die Hochdruckpumpe geleitet. Der in der Branche übliche Nenndruck von Wasserstrahlschneidanlagen liegt in der Größenordnung von etwa 60.000–94.000 psi (etwa 4.100–6.400 bar) und fällt damit in den Ultrahochdruckbereich; die konkreten Werte richten sich nach dem Typenschild und den Herstellerangaben, da die Unterschiede zwischen den Modellen erheblich sind.
Wie Druck zu Geschwindigkeit wird: die Rolle der Edelsteindüse
Der Hochdruck selbst schneidet nichts. Was die eigentliche „Umwandlung“ vollzieht, ist die kleine Edelsteindüse mit geringem Durchmesser an der Spitze des Schneidkopfs (üblicherweise aus Saphir oder Diamant). Das Wasser wird gezwungen, durch diese extrem kleine Öffnung gepresst zu werden, wobei der Druck in diesem Moment in kinetische Energie umgewandelt wird und die Strahlgeschwindigkeit den Überschallbereich erreichen kann. Mit anderen Worten: Die Pumpe ist für das „Ansammeln von potenzieller Energie“ zuständig, die Düse für die „Freisetzung von kinetischer Energie“.
Der Düsendurchmesser, die Rundheit der Öffnung und die Qualität der Innenwand bestimmen direkt, ob der Strahl „zusammenhängend“ ist. Wenn der Düsendurchmesser verschleißt, größer wird oder Ausbrüche auftreten, fächert der Strahl auf, die Schneidleistung sinkt und die Schnittfuge wird breiter und rauer. Auch das ist einer der Gründe, warum Düsen als Verbrauchsmaterial für Wasserstrahlschneidanlagen gelten.
Unterschiedliche Pumentypen, Effizienzunterschiede größer als gedacht
Obwohl es sich in beiden Fällen um „Hochdruckpumpen“ handelt, ist die Umsetzung nicht dieselbe. Es gibt zwei gängige Typen:
- Direkt angetriebene Dreizylinder-Plungerpumpe mit Kurbelwelle: Der Motor treibt über die Kurbelwelle direkt den Plunger hin und her, es gibt wenige Energieübertragungsstufen, die branchenübliche Effizienz liegt bei etwa 85 %–90 %.
- Hydraulische Druckübersetzerpumpe: Niederdruck-Hydrauliköl treibt einen Kolben mit vergrößertem Flächenverhältnis zur Druckerhöhung an; die Bauweise ist ausgereift, aber jede Umwandlungsstufe verursacht Verluste, die Effizienz liegt häufig bei etwa 65 % oder darunter.
Diese beiden Zahlen sind nur branchenübliche Größenordnungen und keine zugesicherten Werte eines bestimmten Geräts; die tatsächliche Effizienz hängt auch von Wartungszustand, Wassertemperatur, Düsenverschleiß und weiteren Faktoren ab. Die Richtung ist jedoch klar: Direkt angetriebene Pumpen sind in der Regel stromsparender und erzeugen weniger Wärme, was bei langem kontinuierlichem Schneiden die Stromkosten und die Kühllast senkt.
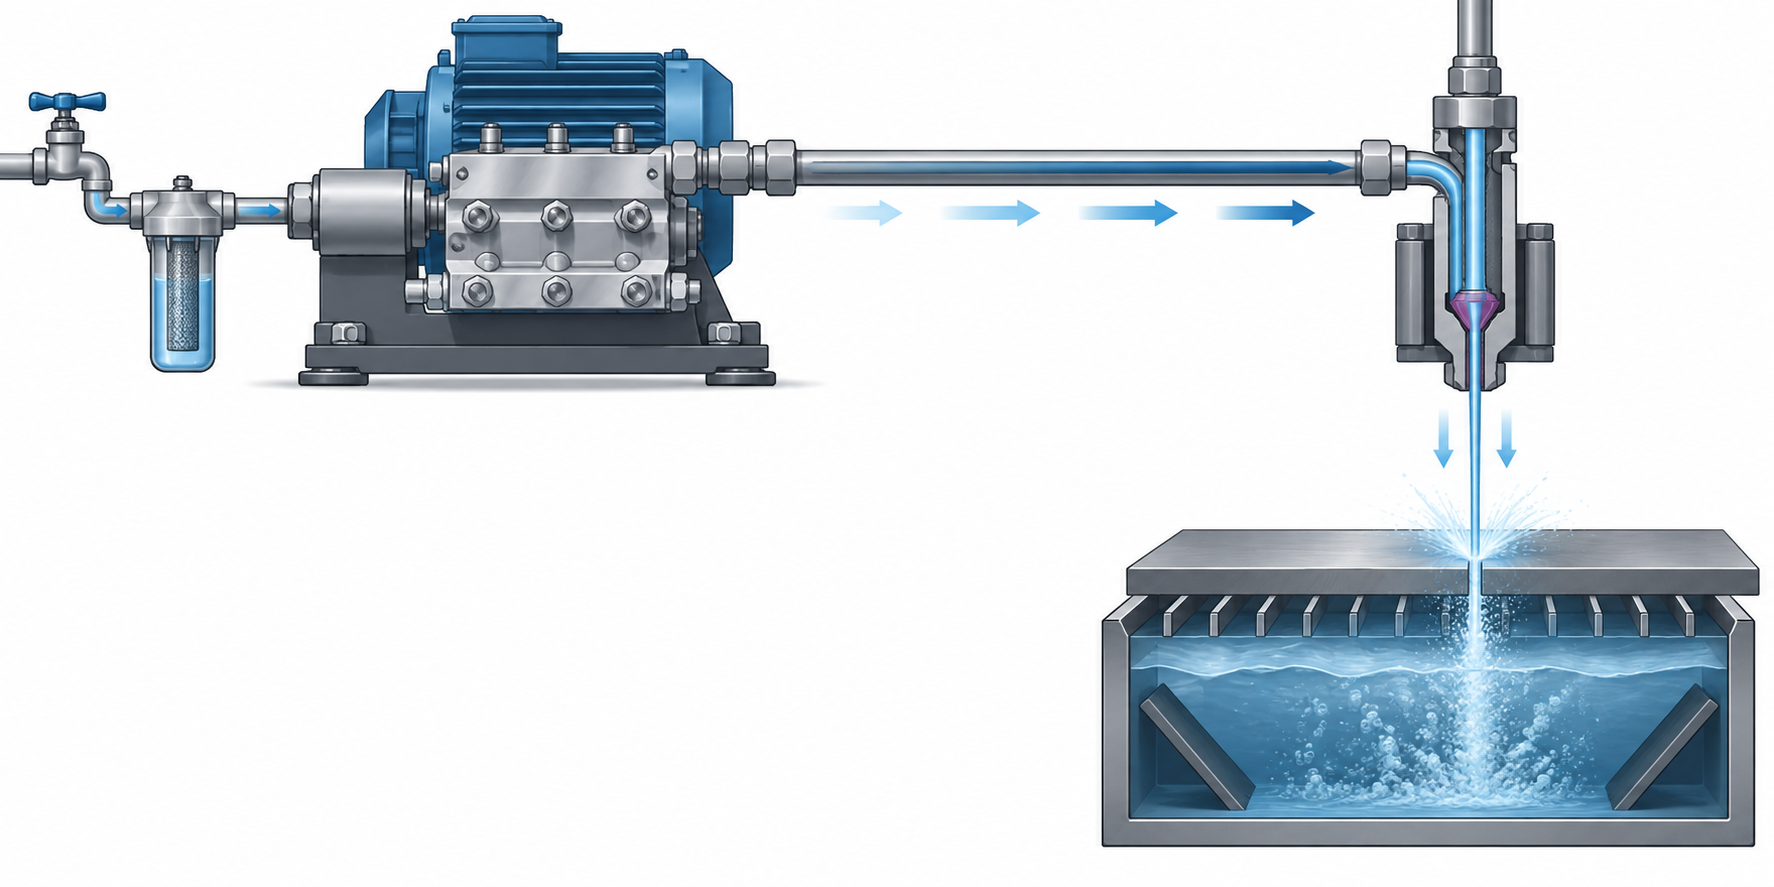
Merken Sie sich diesen Abschnitt, dann haben später das Sandzuführen, das Durchstechen und das Schneiden einen Anknüpfungspunkt: Alle Vorgänge beim Wasserstrahlschneiden bestehen im Wesentlichen darin, „die Qualität dieses Strahls“ zu steuern. Je zusammenhängender und konzentrierter der Strahl ist, desto schmaler und sauberer wird die Schnittfuge; sobald der Strahl auffächert, kann kein Parameter mehr etwas retten.
Reinwasserstrahlschneiden und abrasives Wasserstrahlschneiden: Wann verwendet man welches Verfahren?
Im vorigen Abschnitt ging es um Druckbeaufschlagung und Düse. Was aber wirklich bestimmt, was eine Wasserstrahlschneidanlage schneiden kann, ist die Frage, ob sich im Schneidkopf „Sand“ befindet. Es gibt zwei Grundformen des Wasserstrahlschneidens: Beim Reinwasserstrahlschneiden wird nur Wasser verwendet, beim abrasiven Wasserstrahlschneiden wird dem Wasser Schleifmittel beigemischt. Dieser Abschnitt erläutert die Auswahlkriterien nach der Logik „Material → empfohlener Typ → Hinweise“.
Reinwasserstrahlschneiden: Schneiden mit der kinetischen Energie des Wassers selbst
Beim Reinwasserstrahlschneiden wird kein Wasserstrahlschneidsand zugesetzt. Hochdruckwasser bildet durch die Edelsteindüse einen Überschallstrahl und trifft mit der kinetischen Energie des Wassers selbst auf das Material. Die Schneidleistung ist begrenzt – die Impulsdichte eines Wasserstrahls ist weit geringer als die eines mit Schleifmittel versetzten Wasser-Sand-Strahls –, daher eignet es sich nur für weiche Materialien: Schaumstoff, Gummi, Dichtungen, einige Kunststoffe, Lebensmittel (z. B. das Zerteilen gefrorener Lebensmittel), Papierprodukte, Teppiche usw.
Hier liegen die Vorteile des Reinwasserstrahlschneidens: saubere Schnittfuge, keine Schleifmittelrückstände, keine Notwendigkeit der Sandrückgewinnung, niedrige Betriebskosten. Beim Schneiden von Schaumstoff und Gummi müssen die Kanten in der Regel nicht nachbearbeitet werden. Wenn man jedoch mit dem Reinwasserstrahlschneiden eine 6 mm dicke Aluminiumplatte schneiden will, ist das Ergebnis meist, dass nicht durchgeschnitten wird oder die Schnittfläche rau ist – das ist ein Fall der falschen Typwahl, kein Geräteproblem.
Abrasives Wasserstrahlschneiden: Das Schleifmittelzufuhrsystem verwandelt Wasser in eine Schleifmittelsuspension
Beim abrasiven Wasserstrahlschneiden gibt es im Schneidkopf eine zusätzliche Schlüsselkomponente: das Schleifmittelzufuhrsystem. Das Hochdruckwasser bildet zunächst durch die kleine Edelsteindüse einen zusammenhängenden Wasserstrahl; der Hochgeschwindigkeitswasserstrom erzeugt im Venturi-Rohr einen Unterdruck, saugt den Wasserstrahlschneidsand (in der Branche üblicherweise Granat) dosiert in die Mischkammer und beschleunigt Wasser und Schleifmittel durch das keramische Mischrohr zu einer Hochgeschwindigkeits-Wasser-Sand-Schleifmittelsuspension, die ausgestoßen wird.
Der Schlüssel liegt im „Mischrohr“. Die Düse (Edelstein) wandelt Druck in Geschwindigkeit um, das Mischrohr führt das Abrasivmittel gleichmäßig in den Strahl ein. Das Mischrohr besteht aus Keramik; Innendurchmesser und Länge beeinflussen Schnittleistung und Schnittkegel. Es ist ein Verbrauchsmaterial und nutzt sich durch den Abrasivmittel-Abtrag allmählich ab. Abrasivmittel ist nicht umso grober, desto besser: Grober Sand schneidet schnell, der Schnitt wird eher rau; feiner Sand ergibt einen feinen Schnitt, ist aber langsam. In der Branche übliche Granat-Körnungen liegen zwischen 80 Mesh und 120 Mesh, konkret maßgeblich sind Versuche mit Anlage und Material.

Material → empfohlener Typ → Hinweise
- Schaumstoff, Gummi, Weichplastik, Lebensmittel: empfohlen reiner Wasserstrahl; Hinweis: Material fixieren, damit der Strahl das Werkstück nicht wegbläst.
- Aluminium, Stahl, Edelstahl, Kupfer: empfohlen Abrasiv-Wasserstrahl; Hinweis: Schnittkegel, bei dicken Platten eventuell Kompensation oder Nachbearbeitung erforderlich.
- Stein, Fliesen, Glas: empfohlen Abrasiv-Wasserstrahl; Hinweis: bei spröden Materialien Einstichpunkt und Auflage beachten, Kantenausbrüche vermeiden.
- Verbundwerkstoffe (Kohlenstofffaser, Laminat): empfohlen Abrasiv-Wasserstrahl; Hinweis: Delaminierung und Staubabsaugung beachten.
- Dünnblech und Stapel: Abrasiv-Wasserstrahl kann gestapelt schneiden, um die Effizienz zu erhöhen; Hinweis: Versatz zwischen den Lagen, Spannen erforderlich.
Ein leicht übersehener Punkt: Reiner Wasserstrahl und Abrasiv-Wasserstrahl sind keine entweder-oder-Geräte; viele Maschinen können durch Wechseln des Schneidkopfs oder Abschalten der Abrasivmittelzufuhr zwischen beiden Modi umschalten. Sobald jedoch das Abrasivmittel-Fördersystem angeschlossen ist, müssen Wasserweg, Mischrohr und Auffangbecken entsprechend gewartet werden. Bei der Auswahl zuerst die Materialhärte prüfen, dann die Dicke, zuletzt die Schnittanforderungen – mit diesen drei Schritten lässt sich im Wesentlichen festlegen, welcher Typ verwendet wird.
Wenn ein Teil sowohl weiche als auch harte Materialien enthält, ist die übliche Vorgehensweise das getrennte Schneiden von Bereichen oder die Bearbeitung mit Kopfwechsel, statt zwangsweise einen einzigen Modus für alles zu verwenden. Für Ihre Zeichnung sollten Sie vor der Bestellung am besten Werkstoffsorte, Dicke und Schnitttoleranz klar angeben, damit die Fertigungsseite beurteilen kann, ob reiner Wasserstrahl oder Abrasiv-Wasserstrahl verwendet wird. Die Seiten CNC-Bearbeitungsfähigkeiten und Blechbearbeitungsfähigkeiten von AGX listen die anschlussfähigen Folgeprozesse auf; wasserstrahlgeschnittene Teile müssen in der Regel noch gebogen, gebohrt oder entgratet werden.
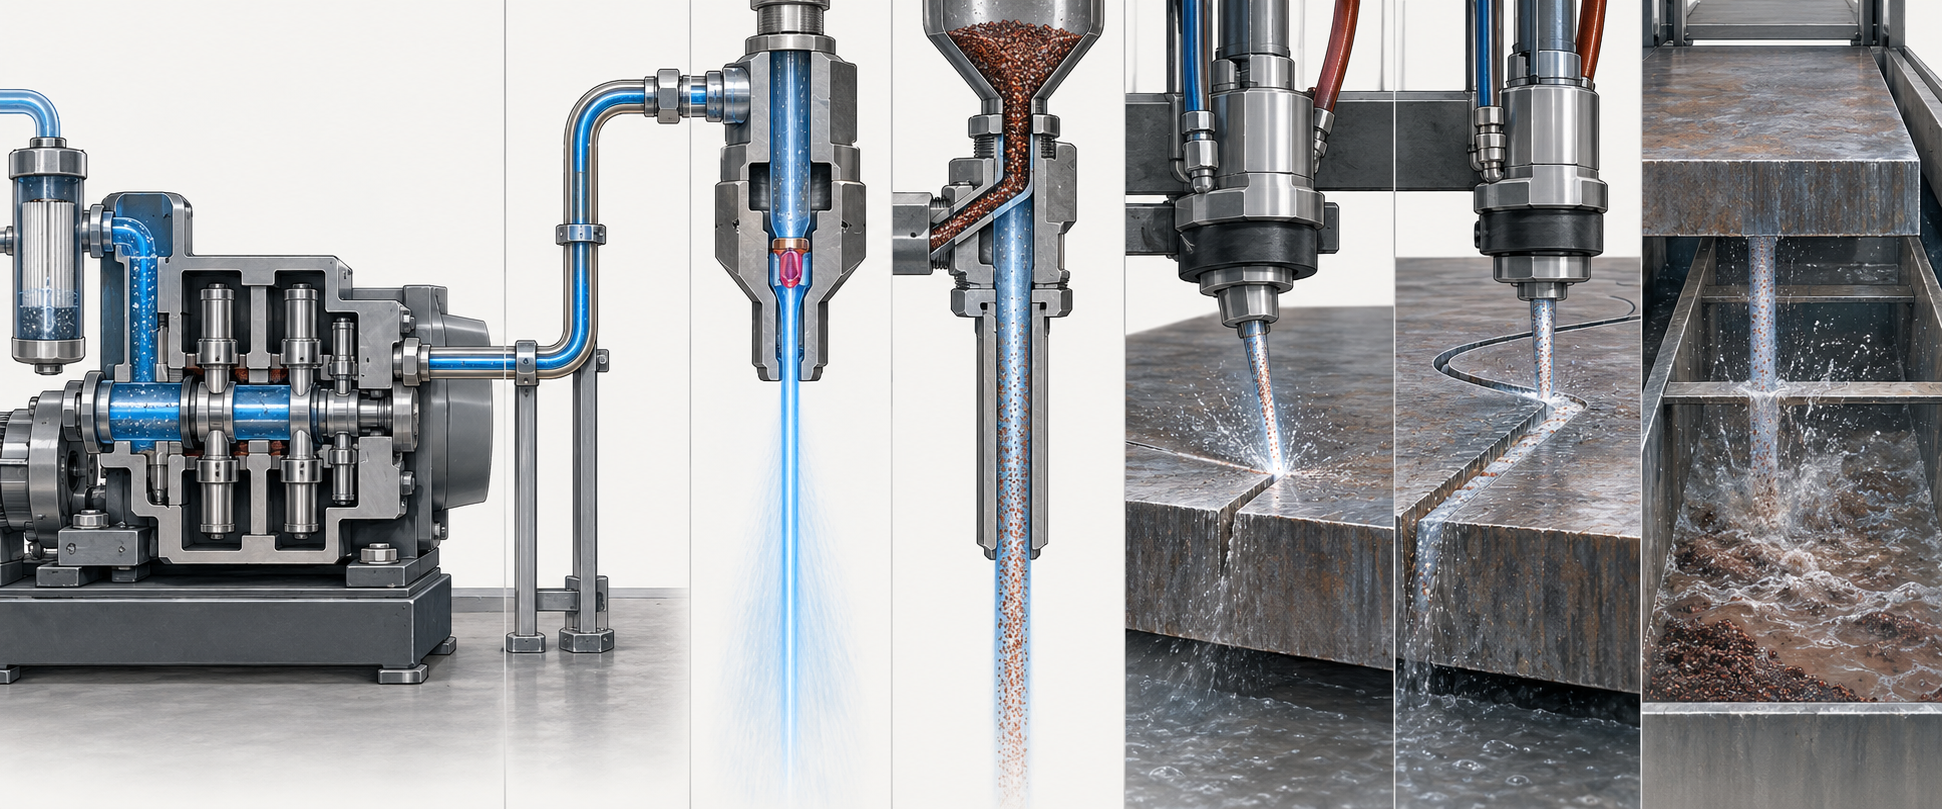
Die vollständigen Schritte eines Wasserstrahlschnitts: Druckbeaufschlagung, Transport, Düse, Mischung, Einstechen, Schneiden, Auffangen
Erster bis dritter Schritt: Druckbeaufschlagung, Transport und Düsenformung
Vierter Schritt: Wo wird beim Abrasivschneiden das Abrasivmittel eingemischt
Fünfter bis sechster Schritt: Erstes Einstechen, dann entlang der Kontur den Schnitt ausführen
Siebter Schritt: Auffangbecken sammelt Wasser und Sand, und wie die gesamte Kette zusammenwirkt
Was der Wasserstrahl schneiden kann und was nicht: die Grenzen von Material und Dicke
Der Anwendungsbereich des Wasserstrahlschneidens ist tatsächlich sehr breit, aber „breit“ bedeutet nicht „ohne Grenzen“. Die Grenzen klar zu benennen ist weit nützlicher, als „keine Materialbeschränkung“ zu rufen – denn ob geschnitten werden kann und wie gut geschnitten wird, hängt oft von der Dicke, der Materialstruktur und den paar Zeilen Beschriftung auf der Zeichnung ab.
Materialdimension: von Schaumstoff bis Titanlegierung liegt der Unterschied darin, „welches Messer“ verwendet wird
Ordnet man nach weich und hart, ergibt sich die Auswahllogik von selbst. Schaumstoff, Gummi, Schaum, einige Lebensmittel und niedrigdichte Verbundwerkstoffe lassen sich mit einem reinen Wasserstrahl schneiden; die kinetische Energie des Wasserstrahls reicht aus, um sie zu trennen, und das spart Abrasivkosten und anschließende Reinigung. Harte Materialien wie Metall, Stein, Glas und Keramik erfordern einen abrasiven Wasserstrahl, der sich mit der abrasiven Wirkung des Wasser-Abrasiv-Gemischstrahls durch das Material frisst.
Der Zwischenbereich erfordert Aufmerksamkeit. Zum Beispiel lassen sich Kohlenstofffaserverbundwerkstoffe, Schichtstoffe und Wabenstrukturen mit dem Wasserstrahl schneiden, aber an den Schnittkanten können Delaminierung oder Fransen auftreten, sodass Testchnitte zur Parameterbestätigung nötig sind; Verbundglas und einige spröde Steine neigen beim Durchdringen zu Ausbrüchen, weshalb üblicherweise vom Rand aus angesetzt oder ein Vorstich gesetzt wird. Das heißt nicht „kann nicht geschnitten werden“, sondern „die Vorgehensweise muss an die Materialeigenschaften angepasst werden“.
Dicken-Dimension: je dicker, desto unnachgiebiger Konizität und Geschwindigkeit
Die erste Veränderung durch zunehmende Dicke ist die Schnittkonizität. Der Strahl verliert beim Durchdringen allmählich Energie, der Eintritt ist breit, der Austritt schmal, bei dicken Platten besonders ausgeprägt. Übliche Praxis in der Branche ist, dies durch Reduzierung der Schnittgeschwindigkeit, Anpassung der Düsenhöhe oder mehrere Schnittgänge zu kompensieren, doch die Kompensation selbst verlängert die Bearbeitungszeit. Die zweite Veränderung ist die sinkende Schnittgeschwindigkeit; die Vorschubgeschwindigkeit bei dickem Metall kann nur ein Bruchteil der bei dünnem Blech betragen, weshalb Wasserstrahl bei dicken Platten oft gegen Plasma und Laser abgewogen wird.
Ein weiterer leicht übersehener Punkt: Stapelschneiden. Mehrere dünne Bleche übereinander in einem Durchgang zu schneiden klingt effizient, aber wenn zwischen den Schichten Spalte sind oder nicht fest gespannt wird, breitet sich der Strahl in den Spalten aus, was zu Versatz der unteren Schnittkanten und rauen Rändern führt. Stapelschneiden erfordert festes Spannen, Ausrichtung, und die Gesamtdicke ist weiterhin durch die Anlagenfähigkeit begrenzt.

Vor der Bestellung sollten diese Dinge klar auf der Zeichnung stehen
- Werkstoffsorte und Zustand: Auch bei gleichem 304-Edelstahl können sich geglühter und kaltgewalzter Zustand im Schnittverhalten unterscheiden; bei Verbundwerkstoffen ist die Lagenrichtung anzugeben.
- Dicke und Toleranzanforderungen: Bei dicken Platten ist der Toleranzbereich für kritische Maße eindeutig anzugeben; gehen Sie nicht davon aus, dass „Wasserstrahl sehr genau“ ist. Übliche Wasserstrahl-Toleranzen in der Branche können etwa in der Größenordnung von 0,001 Zoll liegen, aber das ist ein idealer Betriebszustand; dicke Platten, Konizität und Anlagenzustand wirken sich aus, maßgeblich sind tatsächlich Testchnitte oder Messungen mit Prüfmitteln.
- Qualitätsklasse der Schnittkante: Reicht es, dass das Teil abgetrennt ist, oder werden Rauheit der Schnittfläche und Gratfreiheit verlangt? Das entscheidet direkt über Schnittgeschwindigkeit und Kosten.
- Startpunkt und Einfahrposition: Der erste Einstich hinterlässt ein kleines Loch im Material. Wenn die Bauteiloberfläche keine Einstichspuren zulassen darf, muss ein Start vom Rand oder eine Prozesszugabe festgelegt werden.
- Stapeln oder Einzelteil: Beim Stapeln müssen Spannweise und Ausrichtungsbezug angegeben werden, sonst führt ein versetzter Schnitt nur zu Nacharbeit.
Diese Angaben in die Zeichnung oder die Prozessbeschreibung aufzunehmen, erspart viel Ärger, als hinterher darüber zu streiten, „warum die Schnittkante eine Konizität hat“. Die Grenzen des Wasserstrahlschneidens sind im Kern eine Reihe von technischen Bedingungen, die sich vorab abstimmen und prüfen lassen – und nicht ein bloßes „geht“ oder „geht nicht“.
Wasserstrahlschneiden im Vergleich zu anderen Trennverfahren: Was bedeutet „keine Wärmeeinflusszone“
Zunächst eine leicht übersehene Vergleichsdimension. Plasma-, Laser- und Brennschneiden nutzen alle Wärme, um das Material zu schmelzen oder oxidativ wegzublasen; beidseits der Schnittkante bleibt eine Wärmeeinflusszone (HAZ) zurück. Wasserstrahlschneiden ist ein Hochgeschwindigkeits-Erosionsprozess: Die Energie gelangt in Form von Bewegungsenergie ins Material, in der Nähe des Schnittspalts gibt es kein Schmelzen, keine Zunderschicht und auch nicht das schmale Band eines veränderten Gefüges. Das ist die praktische Bedeutung von „keine Wärmeeinflusszone“ in der Fertigung.
Für wärmeempfindliche Werkstoffe ist das besonders wichtig. Bestimmte nichtrostende Stähle, Hastelloy- und Inconel-Legierungen neigen nach Wärmeeinwirkung zur Ausscheidung von Phasen oder zur Veränderung des KorngEFÜGES; wird nach dem thermischen Schneiden noch gefräst oder geglüht, steigen Kosten und Zeit. Die beim Wasserstrahlschneiden entstandenen Kanten sind in der Regel direkt verwendbar, anschließend ist nur Entgraten oder Feinschleifen nötig. Das heißt nicht, dass die Wasserstrahl-Schnittfläche perfekt ist – sie weist durch den Abrasivstrahl verursachte Riefen und eine gewisse Konizität auf, nur eben keine Wärmeprobleme.
Größenordnungsvergleich von Geschwindigkeit und Toleranz
Beim thermischen Schneiden dicker Metalle ist der Geschwindigkeitsvorteil deutlich. Gängige Größenordnungen in der Branche: Dickblech-Plasmaschneiden kann etwa 200 Zoll pro Minute erreichen, Wasserstrahlschneiden vielleicht nur etwa 15 Zoll pro Minute. Der Unterschied liegt über dem Zehnfachen, daher ist thermisches Schneiden für große Stückzahlen von Kohlenstoffstahlteilen mit geringen Anforderungen an die Schnittfläche oft wirtschaftlicher. Umgekehrt fällt der Geschwindigkeitsnachteil des Wasserstrahls bei dünnen Blechen, unregelmäßigen Konturen und Teilen, die in einem Arbeitsgang ohne Nachbearbeitung fertig werden sollen, weniger ins Gewicht.
Bei den Toleranzen kann Wasserstrahlschneiden etwa die Größenordnung von 0,001 Zoll erreichen, Plasmaschneiden etwa 0,015 Zoll. Beide Zahlen sind „können“-Angaben und hängen stark vom Zustand der Anlage, dem Düsenverschleiß, der Materialdicke und der Schnittgeschwindigkeit ab; sie sind keine zugesicherten Maschinenwerte. Bei der tatsächlichen Bestellung sollte man eher fragen: Welche Maße des Bauteils sind in der Zeichnung als kritisch gekennzeichnet, und ist nach dem Schneiden eine Nachbearbeitung erforderlich?
Wann „keine Wärmeeinflusszone“ wirklich wertvoll ist
Drei Szenarien verdienen vorrangige Berücksichtigung. Erstens: Das Material selbst ist wärmeempfindlich, etwa bereits wärmebehandelte Legierungsteile, deren Gefüge nach dem Schneiden nicht mehr verändert werden soll. Zweitens: Das Teil ist dünn oder langgestreckt, sodass Wärmeeintrag leicht Verzug verursacht – beim Wasserstrahlschneiden gibt es praktisch keine Wärmeverformung. Drittens: Verbundwerkstoffe und Laminatbauteile, bei denen thermisches Schneiden das Harz verbrennen oder delaminieren lässt, während Wasserstrahlschneiden ein Kalt-Trennverfahren ist.
Umgekehrt gilt: Handelt es sich um dickes Kohlenstoffstahlblech mit einfacher Kontur, großzügigen Toleranzen und großer Stückzahl, ist thermisches Schneiden meist wirtschaftlicher. Der Wert des Wasserstrahlschneidens liegt nicht im „Schneiden können“, sondern darin, dass „das Material nach dem Schnitt seinen ursprünglichen Zustand behält“. Die empfohlene Prüfreihenfolge: zuerst schauen, ob das Material wärmeempfindlich ist, dann, ob Verformung gefürchtet wird, und erst zuletzt die Geschwindigkeit vergleichen.

Zu beachten ist, dass hier der qualitative Unterschied „Wärmeeinfluss ja oder nein“ diskutiert wird und nicht eine Rangfolge der beiden Verfahren. Die Wahl hängt von Material, Dicke, Toleranz und Stückzahl ab. Steht das Schneidverfahren fest, gilt: Je klarer Toleranzband, Oberflächenrauheitsanforderungen und Entgratangaben in der Zeichnung festgehalten sind, desto weniger Streit gibt es bei Angebot und Abnahme.
Worauf beim Betrieb eines Wasserstrahlschneiders zu achten ist: Verbrauchsmaterial, Sicherheit und tägliche Wartung
Nachdem wir das Wasserstrahlschneiden vom Leitungswasser bis zur Schnittkante durchgegangen sind, geht es zum Schluss zurück in die Werkstatt: Wie pflegt man dieses System im Alltag, was verschleißt zuerst, und worauf muss man achten, wenn man daneben steht. Störungen beim Wasserstrahlschneiden sind meist kein „plötzlicher Ausfall“, sondern Verbrauchsmaterial, das allmählich abgetragen wird, und Parameter, die langsam driften – bis eine Konizität der Schnittfläche oder ein unvollständiger Schnitt es offenbart.
Lebensdauer der Verbrauchsmaterialien: zuerst die Düse, dann die Hochdruckkomponenten
Der Verbrauch beim Wasserstrahlschneiden unterscheidet sich um Größenordnungen. Teile, die direkt mit dem Strahl in Berührung kommen, wie Edelstein-Düsen und Mischrohre, haben in der Branche üblicherweise eine Lebensdauer in der Größenordnung von etwa 100 Stunden; druckbeaufschlagte Komponenten wie Hochdruckpumpen und Druckspeicher können etwa 10.000 Stunden erreichen. Das sind nur Größenordnungs-Referenzen; die tatsächliche Lebensdauer hängt stark von Druck, Wasserqualität, Abrasivart und der Häufigkeit von Start und Stopp ab – dass dieselbe Anlage unter unterschiedlichen Bedingungen um ein Mehrfaches abweicht, ist normal.
Ob eine Düse ausgetauscht werden muss, muss man nicht abwarten, bis sie völlig versagt: Man schaut auf den Strahl. Ein normaler Wasserstrahl ist ein dünnes, konzentriertes Bündel; nach Verschleiß der Düse fächert der Strahl auf, der Schnitt wird breiter und die Konizität größer. Bei der Abrasivwasserstrahltechnik muss man zusätzlich das Mischrohr prüfen: Wenn die Innenwand trichterförmig ausgeschliffen ist, sinkt die Beschleunigungseffizienz des Abrasivs, was sich darin zeigt, dass bei gleichen Parametern langsamer geschnitten wird und die Schnittfläche rauer ist. Auch die Düsenausrichtung ist eine tägliche Aufgabe – sind Düse und Mischrohr nicht koaxial, wird der Strahl abgelenkt und eine Seite des Schnitts ist deutlich schlechter als die andere.
Wasserqualität und Abrasivzufuhr: die unsichtbare Quelle der Stabilität
Das Wasser vor der Pumpe muss gefiltert werden. Schwebstoffe und Härtebildner im Wasser beschleunigen den Verschleiß von Hochdruckdichtungen und Edelsteindüsen und führen außerdem zu Ablagerungen in den Leitungen. Filterfeinheit und Wasseraufbereitungsart unterscheiden sich je nach Geräteanforderung; maßgeblich sind die Herstellervorgaben – diesen Punkt sollte man nicht aus Erfahrung heraus weglassen.
Die Abrasivzufuhr bei der Abrasivwasserstrahltechnik muss stabil, trocken und klumpenfrei sein. Schwankt der Abrasivdurchfluss, schwankt auch die Schneidleistung, und auf der Schnittfläche entstehen Streifen, die mal grob, mal fein sind. Der übliche Granat hat verschiedene Korngrößen: Grobe Körnung schneidet schnell, aber der Schnitt ist etwas rauer; feine Körnung umgekehrt. Ein Wechsel der Korngröße entspricht einem neuen Parametersatz – Geschwindigkeit und Kompensationswerte müssen neu abgestimmt werden. Prüfpunkte der Abrasivzufuhr sind vor allem, ob der Bunker Brücken bildet, ob der Transport gleichmäßig ist und ob Schläuche durchgescheuert sind.
Sicherheit: Hochdruckstrahl, Abrasivstaub und Lärm
Auch wenn der Ultrahochdruckstrahl durch die Düse abgeschwächt wird, ist die Restenergie noch gefährlich. Niemals Hände oder Körperteile in den Schneidbereich halten und niemals direkt in den Strahl blicken. Hochdruckleitungen, Anschlüsse und Druckspeicher sind Druckbauteile; Leckagen prüft man indirekt mit Pappe oder Spiegel, nicht mit der Hand – ein Hochdruckwasserstrahl kann die Haut durchdringen, und solche Verletzungen sind in der Branche ein eindeutig schwerer Unfalltyp.
- Den Schneidbereich geschlossen halten oder abschirmen, während des Betriebs nicht öffnen
- Bei Abrasivstaub auf Belüftung und Schutz achten, besonders in geschlossenen Werkhallen
- Der Lärmpegel ist meist hoch; Gehörschutz nach Messung vor Ort wählen
- Nach dem Stoppen erst Druck abbauen, dann Düse, Mischrohr und andere Teile behandeln
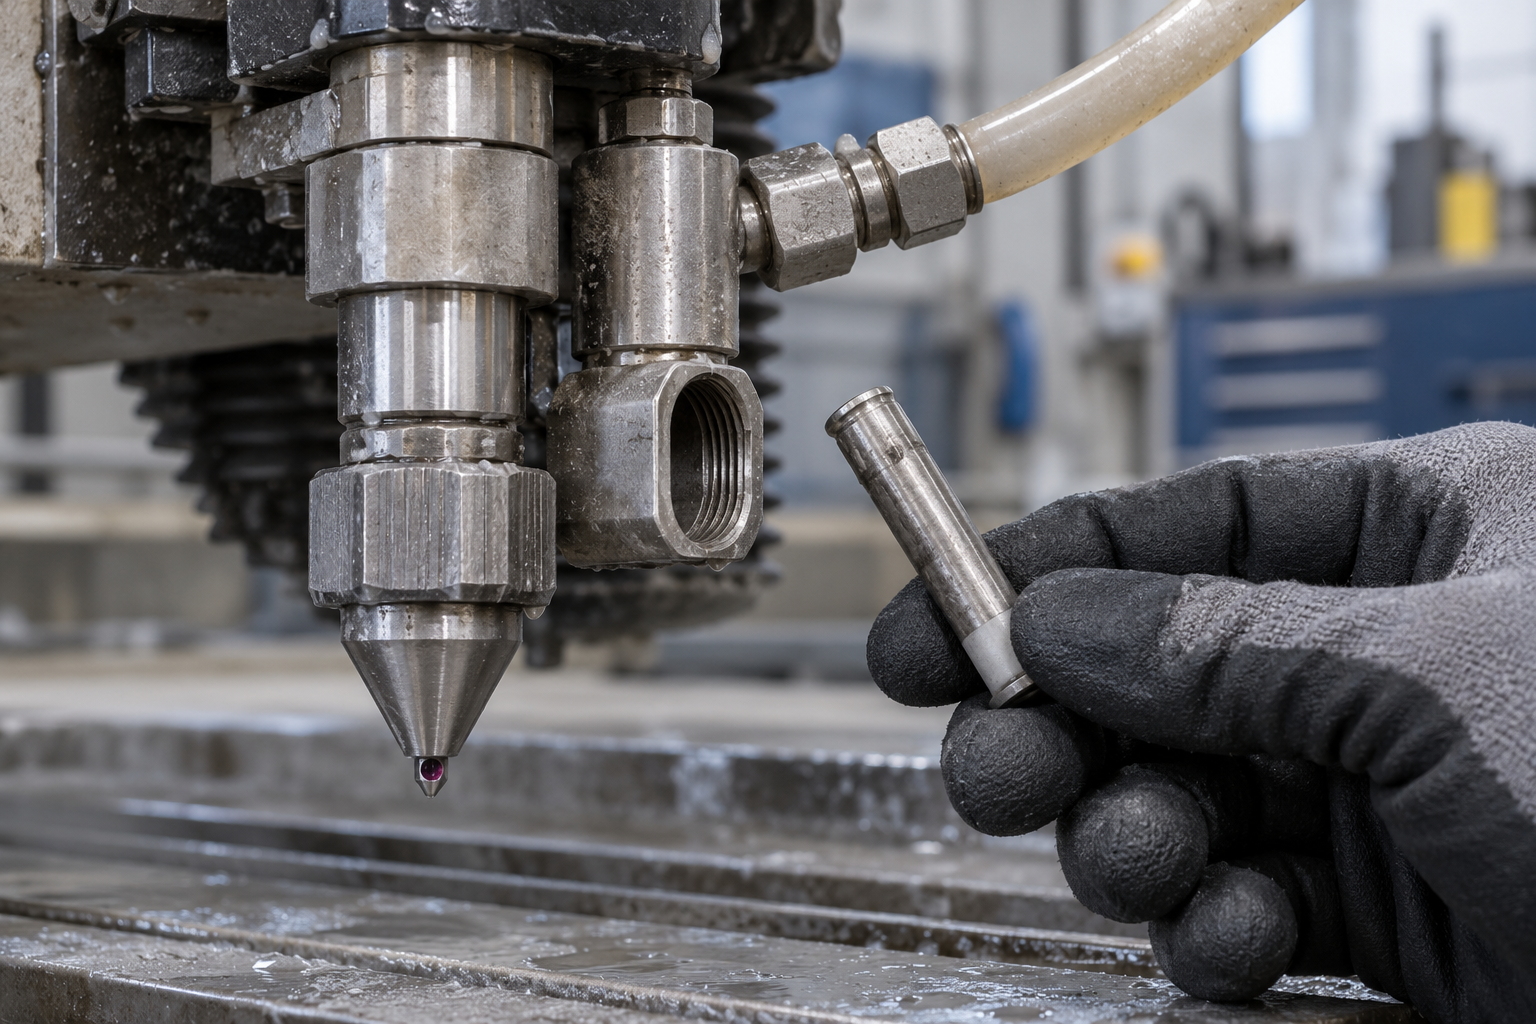
Der Wartungsrhythmus muss nicht kompliziert sein: pro Schicht Strahl und Schnittfläche prüfen, regelmäßig Düsenausrichtung, Abrasivdurchfluss und Hochdruckleitungsanschlüsse kontrollieren und Dichtungen nach Herstellerintervall wechseln. Diese Punkte tabellarisch zu dokumentieren ist viel weniger Aufwand, als später Schnittflächenproblemen nachzugehen.
Häufige Probleme beim Wasserstrahlschneiden
Die folgenden Probleme stammen im Grunde alle aus der zuvor genannten Kette „Druckaufbau → Transport → Düse → Mischung → Einstich → Schnitt → Auffang“. Die Antworten nennen möglichst Größenordnungen und Beurteilungsgrundlagen; konkrete Werte richten sich weiterhin nach Typenschild, Werkstoffbezeichnung und Zeichnungsanforderung.
Warum gilt Wasserstrahlschneiden nicht als thermisches Schneiden?
Weil es auf Hochgeschwindigkeitserosion beruht, nicht auf Schmelzen oder Oxidation. Hochdruckwasser (bei Abrasivbetrieb Wasser plus Abrasiv) trifft mit extrem hoher Geschwindigkeit auf die Materialoberfläche und löst Materialpartikel nach und nach ab; der gesamte Prozess kennt keine Verbrennung und keinen Lichtbogen. Daher entsteht nahe dem Schnitt praktisch keine Wärmeeinflusszone, und wärmeempfindliche Werkstoffe wie Edelstahl, Hastelloy oder Inconel neigen nicht dazu, durch Schnittwärme zu verfärben oder ihr Gefüge zu verändern. Umgekehrt heißt das nicht, dass gar keine Wärme entsteht – Pumpe und Leitungen erwärmen sich, aber das betrifft die Geräteseite, nicht die Materialseite.
Kann ein reiner Wasserstrahl Metall schneiden?
Üblich ist: Der reine Wasserstrahl wird vor allem für weiche Materialien wie Schaum, Gummi, Lebensmittel und einige weiche Kunststoffe verwendet; für harte Materialien wie Metall, Stein oder Glas wechselt man in der Regel zum Abrasivwasserstrahl, bei dem im Schneidkopf ein Abrasiv wie Granat zugemischt wird, sodass ein Hochgeschwindigkeits-Wasser-Sand-Schleifmittelgemisch austritt. Ein reiner Wasserstrahl kann dünnes Metall nicht völlig unmöglich schneiden, aber Effizienz und Schnittqualität sind meist unbefriedigend. Vor der Auftragserteilung sollte man daher Werkstoffbezeichnung und Dicke klar angeben, damit die Verfahrensseite entscheiden kann, welche Form zu verwenden ist.
Warum ist der erste Einstich langsam?
Weil das Wasser beim ersten Kontakt mit dem Material zuerst das Material durchdringen muss, bevor es in den normalen Schneidpfad eintreten kann. In dieser anfänglichen Einstichphase erodiert der Strahl kontinuierlich an einem Punkt, wodurch die Geschwindigkeit naturgemäß langsamer ist als beim Schneiden entlang einer Bahn; je dicker und härter das Material, desto länger die Einstichzeit. In manchen Fällen wird zuerst mit niedrigem Druck oder durch Bohren ein Vorloch erzeugt und dann die Kontur geschnitten, um die Einstichzeit zu verkürzen und die Belastung von Düse und Material zu verringern. Deshalb muss bei Angebot und Fertigungsplanung auch die Anzahl der Einstichpunkte berücksichtigt werden.
Wie groß ist die Toleranz beim Wasserstrahlschneiden ungefähr?
Die in der Branche übliche Größenordnung ist: Wasserstrahlschneiden kann etwa 0,001 Zoll (ca. 0,025 mm) erreichen, während thermisches Schneiden wie Plasma oft bei etwa 0,015 Zoll (ca. 0,38 mm) liegt. Diese Zahl wird jedoch stark vom Zustand der Anlage, der Materialdicke, der Schneidgeschwindigkeit und dem Düsenverschleiß beeinflusst; bei dicken Platten ist sie oft lockerer. Wenn in der Zeichnung kritische Maße vorhanden sind, empfiehlt es sich, Toleranzband und Bezug klar anzugeben, damit die Fertigungsseite bestätigen kann, ob dies stabil erreichbar ist, und nicht einfach davon auszugehen, dass „Wasserstrahlschneiden auf jeden Fall sehr genau“ ist.
Was ist beim Schneiden von dicken Platten zu beachten?
Bei zunehmender Dicke sind häufige Phänomene eine größere Schnittfase und eine sinkende Schneidgeschwindigkeit; manchmal muss der Vorschub verringert werden, um das Durchschneiden sicherzustellen. Obwohl das Stapelschneiden die Effizienz erhöhen kann, kommt es leicht zu Verschiebungen zwischen den Lagen und zu uneinheitlicher Kantenqualität. Vor der Bestellung lohnt es sich, in der Zeichnung klar anzugeben: Werkstoffgüte, Dicke, Toleranzen kritischer Maße, ob Entgraten oder Anfasen erforderlich ist, Anforderungen an die Oberflächenrauheit. Je konkreter diese Informationen sind, desto fundierter ist die fertigungstechnische Beurteilung.
Key takeaways
- Wasserstrahlschneiden beruht auf Hochgeschwindigkeitserosion, nicht auf Schmelzen: Der Strahl hat keine Wärmeeinflusszone, wärmeempfindliche Materialien verfärben sich durch das Schneiden nicht und ihr Gefüge verändert sich nicht.
- Reinwasserstrahl und Abrasivwasserstrahl sind zwei Wege: Weiche Materialien werden mit Reinwasser geschnitten, harte Materialien wie Metall, Stein und Glas benötigen in der Regel ein Abrasivmittel wie Granat.
- Die entscheidenden Knotenpunkte eines Schnitts sind Druckaufbau → Transport → Düse → (Abrasiv-)Mischung → erster Einstich → Schnitt → Auffang, wobei der „erste Einstich“ der eigenständige Schritt ist, bei dem das Wasser erstmals das Material durchdringt.
- Der Druck bestimmt die Strahlgeschwindigkeit und damit die Schneidleistung; je höher der Druck, desto höher steigen in der Regel auch die Kosten für Anlage, Verbrauchsmaterial und Betrieb.
- Wasserstrahlschneiden kennt keine „unbegrenzte Dicke“: Je dicker das Material, desto kegelförmiger kann der Schnittspalt werden und desto langsamer wird der Prozess; Toleranzen und Konizität müssen im Zuschnittauftrag klar angegeben werden.



