Präzisions- und Ultrapräzisionsbearbeitung: Zuerst ein Maßstab der Präzisionsleiter
Bei der Präzisions- und Ultrapräzisionsbearbeitung gilt: erst die Stufe klären, dann das Verfahren. Die in der Branche übliche Einteilung ist folgende: Allgemeine Bearbeitungsgenauigkeit etwa 10 μm (grob entsprechend IT5~IT7), Oberflächenrauheit Ra 0,2~0,8 μm; Präzisionsbearbeitung rückt die Genauigkeit auf 10~0,1 μm, Ra unter 0,1 μm; bei der Ultrapräzisionsbearbeitung wird das Toleranzband auf 0,1~0,01 μm gedrückt, Ra bis zur Größenordnung von 0,001 μm. Anders, feiner ausgedrückt: Mikrometerbereich 3~0,3 μm, Ra 0,3~0,03 μm; Submikrometerbereich 0,3~0,03 μm, Ra 0,03~0,005 μm; Nanometerbereich etwa 30 nm, Ra besser als 5 nm.
Dies sind branchenübliche Größenordnungen, mit denen beurteilt wird, auf welche Stufe ein Bauteil fällt – keine zugesicherten Werte eines bestimmten Betriebs. Der Unterschied liegt nicht im Verfahrensnamen, sondern in der Größenordnung der Genauigkeit und den Anforderungen an die Oberflächenrauheit. Sobald ein Bauteil in den Submikrometer- oder Nanometerbereich gelangt, sind Werkzeugmaschine, Werkzeug, Messtechnik und Umgebung keine vier unabhängigen Optionen mehr, sondern ein einziges System.
Die wichtigsten Verfahren der Ultrapräzisionsbearbeitung: Zerspanung, Schleifen/Polieren und Mikrobearbeitung
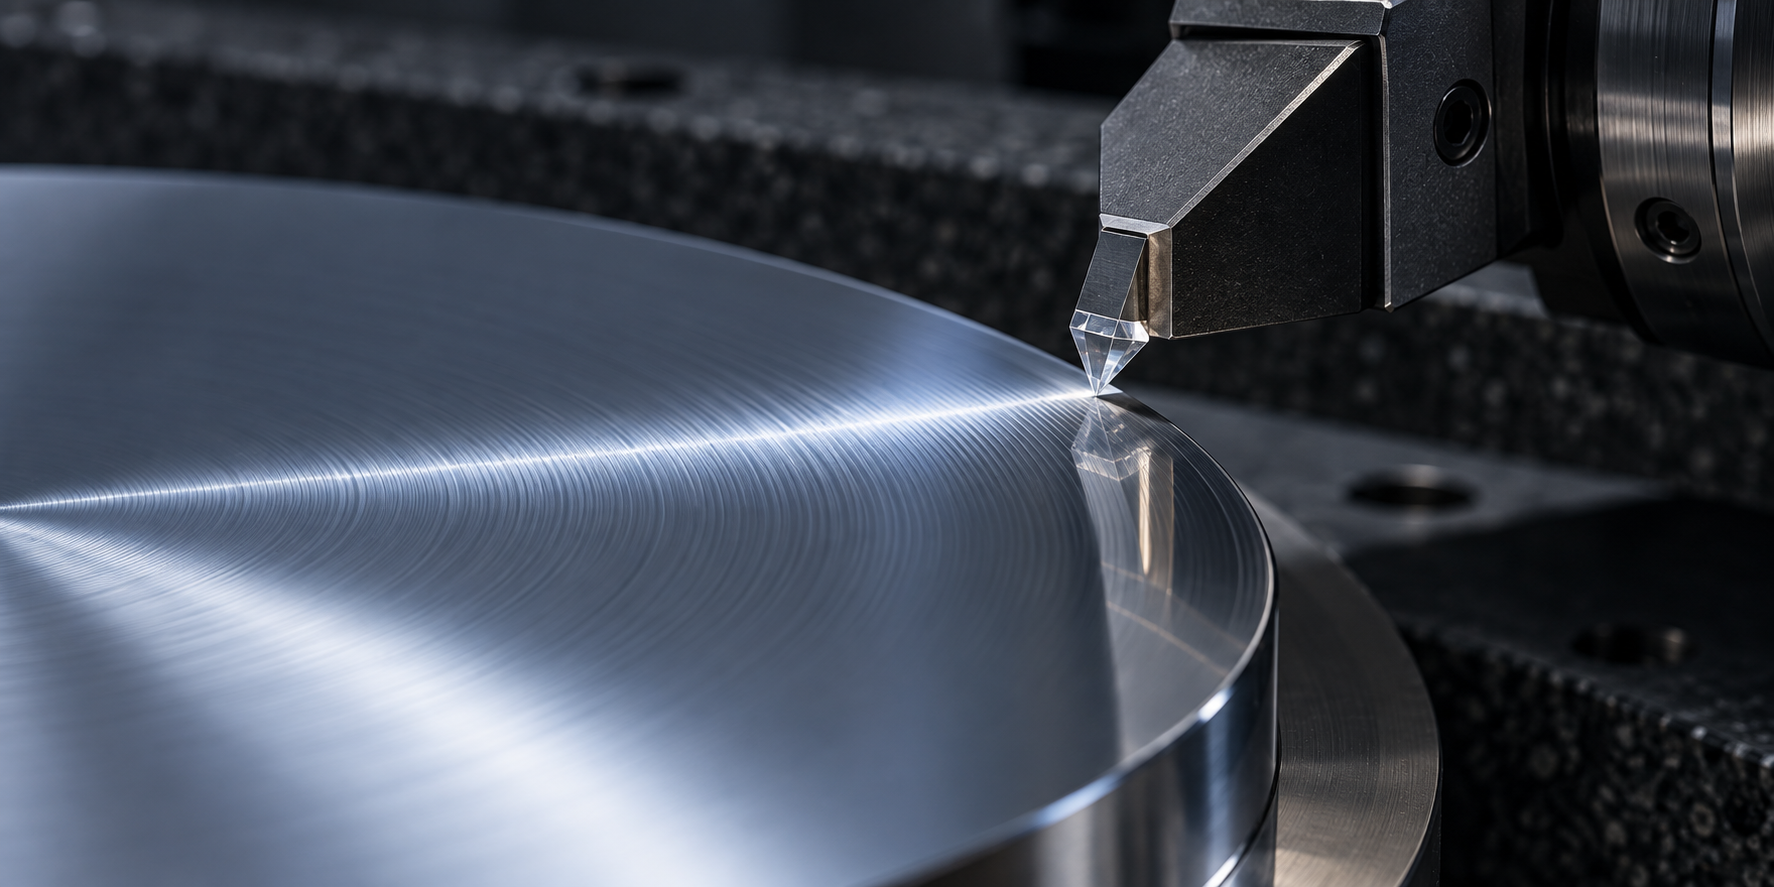
Ultrapräzisionsbearbeitung ist kein einzelnes Verfahren, sondern drei parallele Wege. Der erste ist die ultrapräzise Zerspanung: Mit monokristallinen Diamantwerkzeugen wird spiegelnd gedreht oder gefräst, um direkt optische Oberflächen zu erzeugen. Die Grenze ist klar – Diamant hat eine Affinität zu eisenhaltigen Materialien, beim Schneiden von Eisenbasislegierungen verschleißt das Werkzeug extrem schnell, daher wird dieses Verfahren meist für Kupfer, Aluminium, Nickel-Phosphor-Beschichtungen und einige Kunststoffe verwendet; beim Schneiden von Stahl muss auf kubisches Bornitrid oder beschichtete Werkzeuge gewechselt werden, wodurch die Oberflächenqualität eine Stufe sinkt.
Der zweite ist das ultrapräzise Schleifen, Läppen und Polieren. Das Schleifen bringt harte Materialien, die der Diamant nicht schneiden kann (Hartmetall, Keramik, gehärteter Stahl), auf das Submikrometerniveau; Läppen und Polieren dienen der Formkorrektur und Rauheitsreduzierung, beispielsweise wird das endgültige Ra optischer Spiegel oft durch Polieren erzielt. Der dritte ist die ultrapräzise Mikrobearbeitung – Elektronenstrahl, Ionenstrahl, Laserstrahl und LIGA-Verfahren; sie entfernen Material nicht mit Werkzeugen, sondern ätzen mit Energiestrahlen oder elektrochemisch und eignen sich für Mikrostrukturen, Mikrobohrungen und nanoskalige Muster.
Welcher Weg gewählt wird, hängt zuerst vom Material ab, dann von Formgenauigkeit und Ra-Anforderung. Die in der Branche übliche Grenze ist: Bei Ra über 0,1 μm genügt gewöhnliches Präzisionsschleifen oder -drehen; erst bei 0,01 μm oder feiner sind Diamantzerspanung oder ultrapräzises Schleifen/Polieren erforderlich. Diese Größenordnungen sind branchenübliche Werte; was konkret erreichbar ist, hängt von Werkzeugmaschine, Werkzeug, Aufspannung und Messbedingungen ab. Es wird empfohlen, die kritischen Flächen in der Zeichnung klar anzugeben und mit dem Bearbeiter abzustimmen.
Ingenieurtechnische Merkmale der Ultrapräzisionsbearbeitung: Warum sie die Integration von Bearbeitung und Prüfung erfordert
Ultrapräzisionsbearbeitung bedeutet nicht, gewöhnliche Bearbeitung feiner einzustellen, sondern ist das Ergebnis der Überlagerung von vier ingenieurtechnischen Merkmalen. Sobald die Größenordnung unter 0,1 μm fällt, zehrt jeder einzelne Schwachpunkt direkt die Genauigkeitsreserve auf.
- Bearbeitungsobjekt ist das Präzisionsbauteil selbst. Bei Bauteilen wie Trägheitsnavigations-Schwimmern, Laserspiegeln und Servoventil-Schiebern sind die Maßketten kurz und die Steifigkeit gering; die Spannkraft allein kann das Werkstück über das Toleranzband hinaus verformen.
- Interdisziplinäre Integration. Maschinensteifigkeit, Rundlaufabweichung der Spindel, Schneidkantenqualität des Werkzeugs, Messunsicherheit und Umgebungstemperaturgradient müssen gleichzeitig konvergieren; fehlt eines, bleibt man im Submikrometerbereich stecken.
- Integration von Bearbeitung und Prüfung. In-situ- oder Inline-Messung ist eine notwendige Bedingung. Sobald das Bauteil abgespannt und erneut gemessen wird, gibt es bei Überschreitung oft keine Nacharbeitsreserve mehr – die Ausrichtungsbezugsfläche ist weg, und der durch erneutes Aufspannen eingebrachte Fehler ist größer als die Zerspanung selbst.
- Produktionsautomatisierung und Fehlerkompensation. Rechnergesteuerte Echtzeitkorrektur von Wärmeverformung und Werkzeugverschleiß; manuelle Feinjustierung kann der Nanometer-Drift nicht folgen.
Der zweite Punkt wird am häufigsten unterschätzt: Die Fertigungsgenauigkeit der Ultrapräzisionsbearbeitung wird im Wesentlichen durch das schwächste Glied der vier Ketten Werkzeugmaschine, Werkzeug, Messtechnik und Umgebung bestimmt. In der Branche ist es üblich, das Inline-Messsignal direkt zur geschlossenen Regelkreis-Kompensation an die Steuerung zurückzuführen, statt nach der Bearbeitung stichprobenartig zu prüfen. Prüfverfahren wie 3D-Scannen werden in der Reverse-Engineering- und Nachprüfungsphase häufig zur Kreuzvalidierung eingesetzt, können aber die In-situ-Messung während des Zerspanungsprozesses nicht ersetzen.
Welche Bauteile die Ultrapräzisionsbearbeitung unterstützt: von Gyrolagern bis zu asphärischen Spiegeln
Die Genauigkeit der Ultrapräzisionsbearbeitung muss sich letztlich in konkreten Bauteilen niederschlagen. Die folgenden typischen Teile sind jeweils an eine verifizierbare Genauigkeitskennzahl gebunden, was den Abgleich mit den eigenen Zeichnungsanforderungen erleichtert.
- Schwimmer und Halterung eines luftgelagerten Trägheitsnavigations-Gyroskops: Die Tragfähigkeit erfolgt über einen Luftfilm; Rundheit und Oberflächenqualität der Passflächen bestimmen direkt die Driftstabilität.
- Vakuum- und schmierstofffreie Lager für Satelliteninstrumente: In der Branche ist es üblich, die Laufbahn auf Ra etwa 1 nm zu bringen und Rundheit sowie Zylindrizität im Nanometerbereich zu halten, um eine Verdampfung des Schmierstoffs und Kontamination der optischen Nutzlast zu vermeiden.
- Präzisions-Servoventil-Schieber und -Hülse: Submikrometer-Passspiel; durch Präzisionsbearbeitung werden Nullstellungs-Leckage und Ansprechkonsistenz gewährleistet.
- Laser-Gyroskop-Spiegel: Ebenheit etwa 0,05 μm, Ra etwa 0,001 μm, Reflexionsgrad bis zur Größenordnung von 99,99 %, was direkt die Resonatorverluste und die Gyroskopempfindlichkeit beeinflusst.
- Asphärische Spiegel und Halbleiter-Harzkapselungsformen: Formfehler und Oberflächenrauheit bestimmen gemeinsam die Abbildungsqualität und die Kapselungskonsistenz.
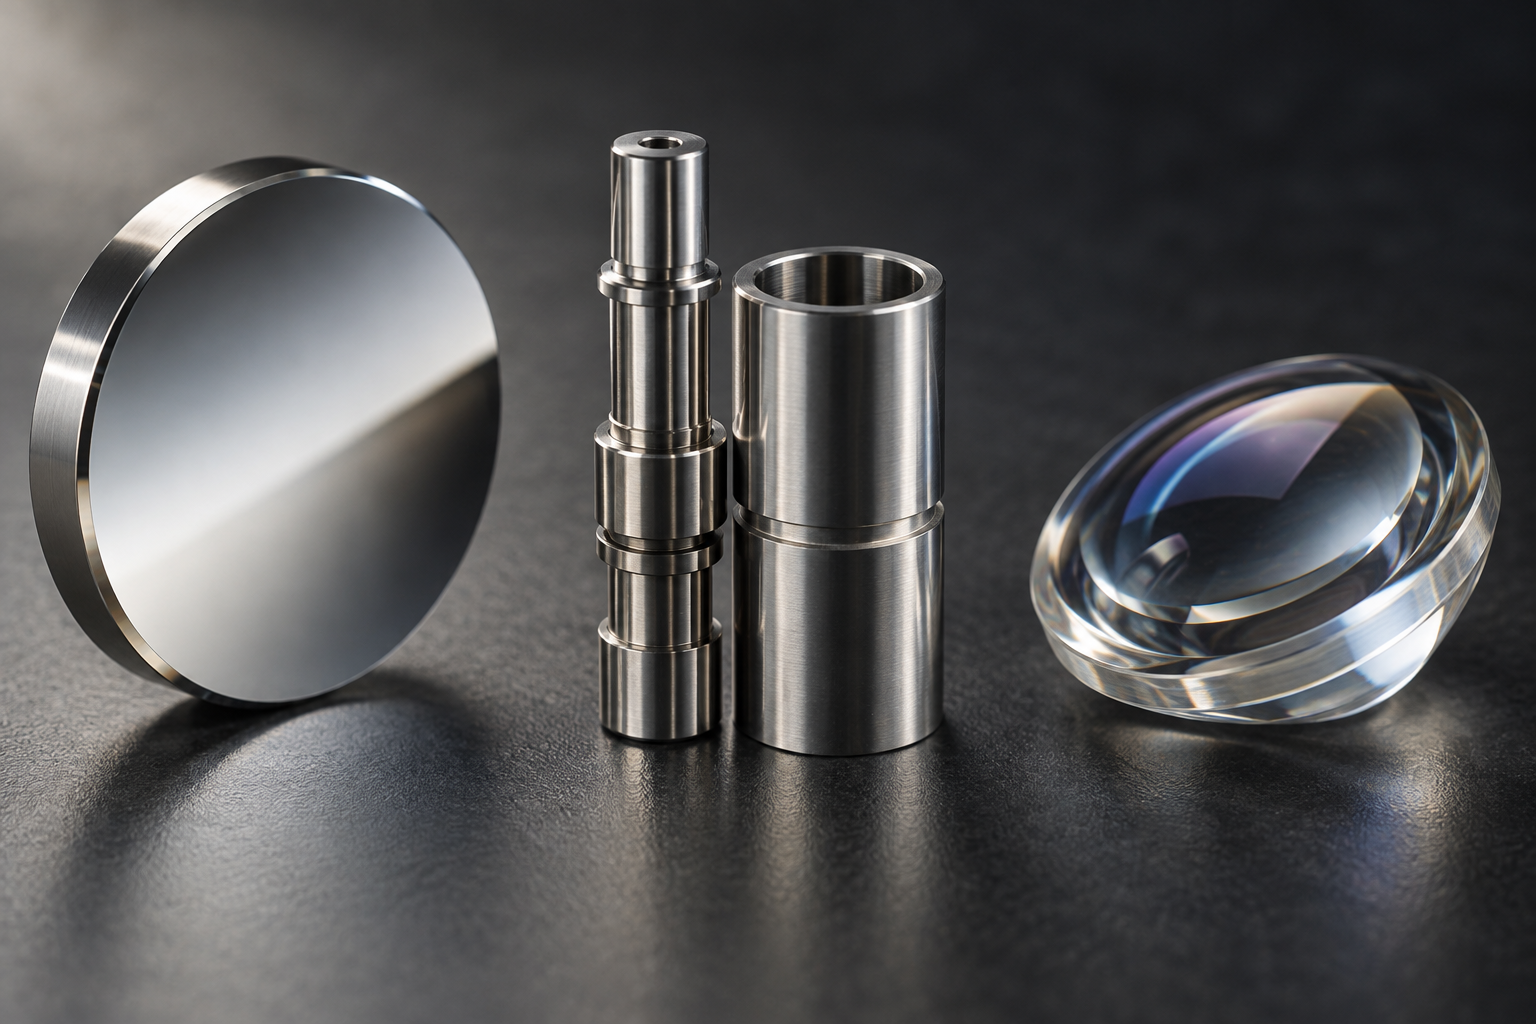
Diese Bauteile zeigen gemeinsam: Der Wert der Ultrapräzisionsbearbeitung liegt nicht im „Glänzenderen“, sondern darin, dass Passspiel, Formfehler und Oberflächenqualität gleichzeitig kontrolliert werden. Wird in der Zeichnung nur ein Ra angegeben, reicht das oft nicht aus, um den tatsächlichen Bedarf auszudrücken. Über den Einstieg klassisches Angebot können Sie zunächst Zeichnungen einreichen, damit die Engineering-Seite die kritischen Maße und Prüfverfahren bestätigt.
Von der Theorie zur Fertigungslinie: Umsetzungsbedingungen der Ultrapräzisionsbearbeitung und Unternehmenspraxis
Um die Genauigkeit auf das Submikrometer- und Nanometerniveau zu bringen, genügt eine gute Werkzeugmaschine allein nicht. Eine Halbleiter-Harzkapselungsform ist ein typisches Szenario: Das Bauteil muss sowohl miniaturisiert als auch über viele Kavitäten hinweg konsistent sein. Der Ansatz von TOWA besteht nicht darin, ein universelles Verfahren zu wählen, sondern die drei Verfahren Zerspanung, Schleifen und Erodieren nach Flächenregeln zu kombinieren und die Höhendifferenz der einzelnen Bearbeitungsflächen auf unter 1 μm zu halten; mit selbst hergestellten CBN-Schafffräsern lässt sich eine Oberflächenrauheit bis Ra 5 nm erzielen, wodurch der unkontrollierbare manuelle Polierschritt entfällt; in Reinraumumgebung werden mit selbst entwickelten Anlagen nanoskalige Feinstbearbeitungen durchgeführt, sodass auf einer Fläche von Φ220 mm zehntausende Pyramidenkörper mit etwa 6 μm Höhe und 0,3 μm Genauigkeit gefertigt werden können. Dieser Weg zeigt: Die Fertigungslinienfähigkeit der Ultrapräzisionsbearbeitung ist das Kombinationsergebnis von Werkzeugmaschine, Werkzeug, Mess- und Steuerungstechnik sowie Umgebungssteuerung.
Die vier Stützbedingungen der Ultrapräzisionsbearbeitung
- Werkzeugmaschine: Rundlaufgenauigkeit der Spindel, Geradheit der Führungen und thermische Stabilität bestimmen die Genauigkeitsobergrenze.
- Werkzeug: Die Schneidkantenqualität von Diamant- oder CBN-Werkzeugen schlägt sich direkt in der Oberflächenrauheit nieder.
- Messtechnik und Steuerung: Erst In-situ-Prüfung plus Fehlerkompensation ermöglicht es, die Abweichung im geschlossenen Regelkreis zu drücken.
- Umgebungskontrolle: konstante Temperatur, Wärmedämmung, Reinheit – reduziert Wärmeverformung und Partikelkratzer.
Wenn die Teilegenauigkeit im Mikrometer- oder Submikrometerbereich liegt, müssen zuerst Toleranzband der Zeichnung, Material und Prüfmethode geklärt werden, bevor über das Verfahren gesprochen wird; branchenüblich ist, zuerst die Zeichnung zu prüfen und dann Geräte und Stückpreis festzulegen. Sie können sich auf CNC-Bearbeitungskapazitäten beziehen oder direkt über klassisches Angebot die Machbarkeit bewerten lassen.
Häufige Fragen: Wie setzt man Präzisions- und Ultrapräzisionsbearbeitung in die Praxis um
Die folgenden Fragen drehen sich alle um die zuvor beschriebene Genauigkeitsleiter und die Umsetzungsbedingungen, damit Sie sie mit Ihrer eigenen Zeichnung abgleichen und beurteilen können.
Soll mein Teil als Präzisionsbearbeitung oder als Ultrapräzisionsbearbeitung angeboten werden?
Schauen Sie zuerst, in welche Stufe Toleranzband und Oberflächenrauheit fallen, und nicht zuerst auf den Verfahrensnamen. Branchenübliche Größenordnungen sind: allgemeine Bearbeitungsgenauigkeit etwa 10μm, Ra 0,2~0,8μm; Präzisionsbearbeitung etwa 10~0,1μm, Ra<0,1μm; Ultrapräzisionsbearbeitung Toleranz 0,1~0,01μm, Ra in der Größenordnung von 0,001μm. Dies sind typische Branchenbereiche, keine zugesicherten Werte eines einzelnen Anbieters. Wenn Ihr kritisches Maß unterhalb eines Submikrometers liegt und zusätzlich ein spiegelglattes Ra verlangt wird, sollten Sie den Weg der Ultrapräzisionsbearbeitung wählen und Geräte, Werkzeuge, Prüfung und Umgebung bewerten, statt es als gewöhnliche Schlichtbearbeitung zu bestellen.
Warum muss bei der Ultrapräzisionsbearbeitung eine In-situ-Prüfung durchgeführt werden?
Weil bei ultrapräzisen Teilen die Nachbearbeitungszugabe oft schon nahe null liegt. Wird das Werkstück abgespannt und dann auf einem Koordinatenmessgerät oder Profilometer gemessen, kann bei festgestellter Maßabweichung meist nicht mehr mit einem weiteren Schnitt korrigiert werden, und die Freisetzung von Aufspannspannungen kann die Maße weiter driften lassen. Eine In-situ- oder Inline-Messung kann den Fehler im Maschinenkoordinatensystem in Echtzeit auslesen und mit Fehlerkompensation einen weiteren Schnitt ermöglichen. Deshalb wird im Text die „Integration von Bearbeitung und Prüfung“ als eigenständiges technisches Merkmal aufgeführt – sie gehört zusammen mit Maschine, Werkzeug und Umgebung zu einem einzigen System.
Kann Diamant-Spiegeldrehen alle Materialien bearbeiten?
Nein. Diamantwerkzeuge unterliegen bei eisenhaltigen Materialien einem deutlichen chemischen Verschleiß und werden üblicherweise für Aluminium, Kupfer, sauerstofffreies Kupfer, Nickel-Phosphor-Beschichtungen, einige Kunststoffe und Infrarotkristalle usw. verwendet. Für Stahlteile mit Spiegeleffekt sind in der Branche eher Ultrapräzisionsschleifen, Läppen und Polieren oder zuerst Nickel-Phosphor-Beschichten und dann Drehen üblich. Klären Sie vor der Verfahrenswahl die Verträglichkeit von Material und Werkzeug und halten Sie den Verfahrensnamen nicht für einen Universalschlüssel.
Wodurch wird die Genauigkeit der Ultrapräzisionsbearbeitung gewährleistet?
Durch Systemintegration, nicht allein durch eine gute Maschine. Die im Text zusammengefassten vier Stützen sind: Maschine (Spindelrundlaufgenauigkeit, Geradheit der Führungen, thermische Stabilität), Werkzeug (Schneidkantenqualität und Verschleißkontrolle), Messung und Steuerung (Inline-Messung, Fehlerkompensation), Umgebungskontrolle (konstante Temperatur, Wärmedämmung, Reinheit). Ist ein Glied schwach, wird die endgültige Genauigkeit von diesem Glied begrenzt. In der Unternehmenspraxis ist beispielsweise bei Halbleiter-Verpackungsformen der Einsatz einer kombinierten Konfiguration aus Schneiden, Schleifen und Erodieren, mit der Höhenunterschiede der Bearbeitungsfläche auf unter 1μm gedrückt werden, ebenfalls das Ergebnis dieses Zusammenspiels des Systems.
Reicht es, wenn auf der Zeichnung nur Ra angegeben ist, um Ultrapräzisionsanforderungen zu beschreiben?
In der Regel nicht. Ra spiegelt nur die arithmetische Mittelabweichung des Profils wider und begrenzt weder Form, Welligkeit noch lokale Hochpunkte. Bei Teilen wie Laser-Gyroskop-Spiegeln ist das eigentlich Kritische eine Formkenngröße wie Ebenheit 0,05μm; Ra 0,001μm ist nur einer der Punkte. Es wird empfohlen, Formtoleranz, Welligkeit, Bezug und Prüfmethode vollständig anzugeben und bei Bedarf Prüfgeräte und Berichtsform zu vereinbaren, um bei der Abnahme unterschiedliche Auslegungen zu vermeiden.
Key takeaways
- Die Grenze zwischen Präzisions- und Ultrapräzisionsbearbeitung liegt in der Größenordnung der Genauigkeit und der Oberflächenrauheit, nicht im Verfahrensnamen
- Ultrapräzisionsbearbeitung ist die Systemintegration von Werkzeugmaschine – Werkzeug – Messtechnik – Umgebung; ein einzelner Schwachpunkt bestimmt die Obergrenze
- Inline-/In-situ-Messung ist eine notwendige Bedingung der Ultrapräzisionsbearbeitung; nach dem Abspannen und erneuten Messen ist eine Nacharbeit oft nicht mehr möglich
- Typische Bauteile sind Gyrolager, Laser-Gyroskop-Spiegel, Servoventil-Schieber und -Hülsen sowie asphärische Spiegel
- Die im Text genannten Genauigkeitsbereiche sind in der Branche übliche Größenordnungen; die konkreten Werte variieren mit Material, Struktur und Ausrüstung



