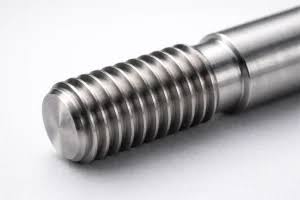
Welche Verfahren zur Gewindebearbeitung gibt es? Zunächst zwischen Zerspanung und Umformen unterscheiden
Für die Gewindebearbeitung gibt es keine unter allen Bedingungen beste Lösung. Vor der Auswahl muss zunächst geklärt werden, ob es sich um ein Innen- oder Außengewinde handelt. Anschließend sind Gewindeprofil, Steigung, Drehrichtung, Gangzahl und Gewindetoleranz zu prüfen. Danach wird beurteilt, ob sich das Werkstück um seine Mittelachse dreht, ob das Material gut spanbar ist, ob die Struktur dünnwandig ist oder eine große Auskragung aufweist und ob Spanntechnik, Spanabfuhr und Leistungsfähigkeit der Werkzeugmaschine zusammenpassen.
Nach dem Bearbeitungsprinzip lassen sich die gängigen Verfahren in zwei Gruppen einteilen. Drehen, Fräsen, Gewindebohren, Schneiden von Außengewinden, Schleifen und Wirbelfräsen gehören zur Zerspanung; dabei wird Material mit einem Werkzeug oder Schleifmittel abgetragen, um das Gewindeprofil zu erzeugen. Gewindewalzen und Gewindeformen gehören zur plastischen Umformung; dabei wird der Rohling mithilfe von Walzen oder Formen verformt. Gewindebohren wird üblicherweise für Innengewindebohrungen eingesetzt, das Schneiden von Außengewinden üblicherweise für Außengewinde. Außengewinde können jedoch auch durch Drehen, Fräsen und andere Verfahren hergestellt werden.
| Verfahren | Typische Werkstücke | Wesentliche Vorteile | Wesentliche Einschränkungen |
|---|---|---|---|
| Gewindedrehen | Rotierende Wellen und hülsenförmige Werkstücke | Breiter Anwendungsbereich für verschiedene Gewindeprofile | Erfordert eine stabile Rotation und einen synchronisierten Vorschub |
| Gewindefräsen | Nicht rotationssymmetrische Teile, dünnwandige Teile, Gewinde mit großem Durchmesser | Geringere Schnittkräfte, erleichtert die Spanabfuhr | Abhängig von Fräsmaschine und Programmierung |
| Gewindeschneiden / Gewindebohren | Innengewindebohrungen / Außengewinde | Direktes Verfahren, häufig für gängige Abmessungen eingesetzt | Drehmoment, Spanabfuhr und Spanverklemmen müssen kontrolliert werden |
| Gewinderollen / Gewindeformen | Für Serienbauteile geeignet, die sich durch plastische Verformung umformen lassen | Das Gewindeprofil wird nicht durch Abtragen von Material erzeugt | Durch Material, Rohling und Ausrüstung begrenzt |
| Gewindeschleifen / Wirbelfräsen | Präzisionsfertigteile / schlanke Schrauben | Für spezielle Feinbearbeitungen oder schlanke Bauteile geeignet | Erfordert spezielle Ausrüstung und Prozessbedingungen |
Daher ist die Antwort auf die Frage „Welche Verfahren zur Gewindeherstellung gibt es?“ nur der Ausgangspunkt. Für eine fundierte Prozessentscheidung müssen Gewindeart, Bauteilgeometrie, Material, Losgröße und Prüfanforderungen gemeinsam verglichen werden: Bei rotationssymmetrischen Teilen kann zunächst das Drehen bewertet werden, bei nicht rotationssymmetrischen oder dünnwandigen Strukturen das Fräsen, bei gängigen Innengewindebohrungen das Gewindebohren, während beim Gewinderollen und Gewindeformen zunächst zu prüfen ist, ob die Materialplastizität und die Umformeinrichtung geeignet sind.
Gewindedrehen: Ein gängiges Verfahren zur Bearbeitung von Gewinden an rotationssymmetrischen Werkstücken
Gewindedrehen ist ein Verfahren zur Gewindeherstellung, das auf der Rotation des Werkstücks basiert. Nach dem Einspannen von Wellen, Buchsen, Flanschen und anderen rotationssymmetrischen Teilen auf der Drehmaschine dreht sich das Werkstück um die Spindelachse. Das Werkzeug bleibt entsprechend der Gewindesteigung mit der Spindeldrehzahl synchron und wird schrittweise axial zugestellt, um das vorgeschriebene Gewindeprofil zu schneiden. Durch den Wechsel des Werkzeugs sowie die Anpassung von Vorschub und Schnittweg lassen sich in der Regel sowohl Außengewinde als auch Innengewinde und Gewinde mit unterschiedlichen Profilen herstellen.
Geeignete Einsatzszenarien für das Gewindedrehen
Wenn sich ein Bauteil stabil um das Drehzentrum positionieren lässt und die Gewindeachse mit der Spindelrichtung übereinstimmt, ist das Gewindedrehen in der Regel relativ einfach zu planen. Es eignet sich für Einzelteile oder Kleinserien von rotationssymmetrischen Werkstücken und ermöglicht eine einfache Anpassung von Steigung, Drehrichtung, Gangzahl und Gewindeprofil anhand der Zeichnung. Bei der Bearbeitung von Innengewinden müssen außerdem der Innendurchmesser, die Bohrungstiefe sowie der Raum für das Ein- und Ausfahren des Werkzeugs geprüft werden; bei Außengewinden ist zu kontrollieren, ob am Ende eine ausreichend große Freistichnut oder eine sichere Rückzugsposition vorhanden ist.
Spannen und Einschränkungen beim Gewindedrehen
Das Ergebnis des Gewindedrehens hängt nicht nur vom Werkzeug ab, sondern wird auch von der Steifigkeit der Spannung, der Spindelsynchronisation, dem Spanbruchverhalten des Materials, dem Zustand der Schneidkante und den Schnittparametern beeinflusst. Bauteile mit großer Auskragung oder dünnen Wandungen neigen unter der Wirkung der Schnittkräfte zu Schwingungen und Verformungen; bei Innengewinden in tiefen Bohrungen können zudem Schwierigkeiten bei der Spanabfuhr und Kühlung auftreten. Bei solchen Strukturen sollten Spannkonzept, Werkzeugauskragung, Freistichnut und Bearbeitungsreihenfolge erneut bewertet werden. Das endgültige Verfahren muss weiterhin unter Berücksichtigung der Gewindetoleranz, der Oberflächenanforderungen sowie der Prüfung mit Gewindelehren oder anderen Prüfmethoden bestätigt werden. Allein aus der Bezeichnung „Drehen“ lässt sich keine feste Genauigkeit ableiten.
Gewindefräsen: die Wahl für dünnwandige Bauteile, große Auskragungen und nicht rotationssymmetrische Werkstücke
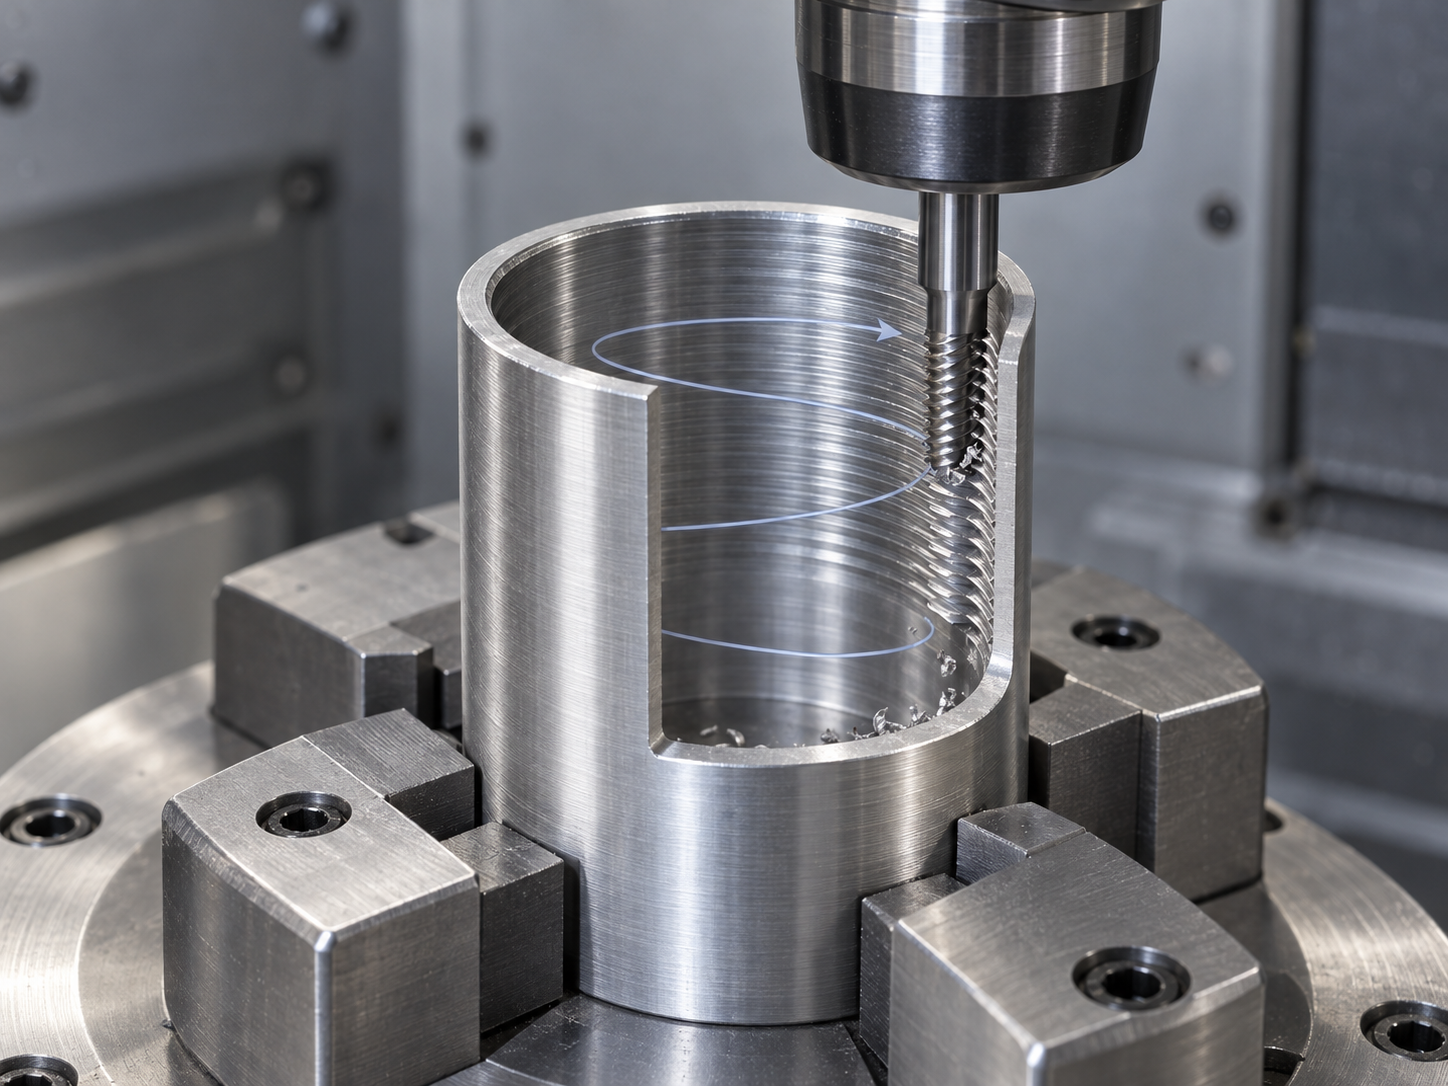
Beim Gewindefräsen wird das Gewindeprofil schrittweise durch eine spiralförmige Interpolationsbewegung des Fräsers erzeugt. Das Werkzeug bewegt sich in Umfangsrichtung und wird gleichzeitig entsprechend der Gewindesteigung axial zugestellt. Dadurch lassen sich sowohl Innen- als auch Außengewinde bearbeiten. Das Werkstück muss sich nicht zwingend um seine eigene Achse drehen, weshalb sich das Verfahren für nicht rotationssymmetrische Bauteile eignet; bei rotationssymmetrischen Werkstücken können Gewinde auch an Positionen außerhalb des Drehzentrums bearbeitet werden.
Für welche Bauteile eignet sich das Gewindefräsen?
Wenn ein Bauteil dünnwandige Bereiche, große Auskragungen oder Gewinde mit großem Durchmesser aufweist oder sich nur schwer stabil auf einer Drehmaschine spannen lässt, ist das Gewindefräsen in der Regel eine prüfenswerte Option. Der unterbrochene Charakter des Fräsvorgangs kann zu geringeren Schnittkräften führen; Spanabfuhr und Verformungskontrolle sind häufig einfacher zu bewältigen als bei kontinuierlicher Zerspanung. Bei Strukturen mit großer Auskragung ist dies besonders wichtig. Das tatsächliche Ergebnis hängt jedoch weiterhin von Material, Werkzeug, Parametern und Spannsteifigkeit ab.
Anlagen- und Programmierbeschränkungen beim Gewindefräsen
Für das Gewindefräsen ist eine Fräsmaschine mit geeigneter Interpolationsfähigkeit sowie ein Werkzeugdurchmesser und eine nutzbare Schneidenlänge erforderlich, die auf die Gewindeabmessungen abgestimmt sind. Die spiralförmige Bahn, die An- und Abfahrwege sowie die Werkzeugkorrektur im Programm müssen zuverlässig ausgelegt sein. Außerdem muss die Spannung verhindern, dass sich das Werkstück unter der Schnittkraft bewegt. Allein aus dem Wort „Fräsen“ lassen sich weder eine feste Genauigkeit noch ein bestimmter Wirkungsgrad zusichern. Das Verfahren sollte letztlich anhand der Zeichnungstoleranzen, der Werkzeugkonfiguration und der Prüfanforderungen bestätigt werden.
Gewindebohren und Gewindeschneiden: gängige Verfahren für Innen- und Außengewinde
Bei den Verfahren zur Gewindeherstellung wird das Gewindebohren in der Regel zur Bearbeitung von Innengewinden eingesetzt, während das Gewindeschneiden gewöhnlich für Außengewinde verwendet wird. Beim Gewindebohren dringt der Gewindebohrer in eine zuvor hergestellte Kernbohrung ein; seine Schneiden tragen das Material schrittweise ab und bilden das Gewindeprofil. Beim Gewindeschneiden wird dagegen ein Schneideisen oder ein spezielles Schneidwerkzeug verwendet, um entlang der zylindrischen Außenfläche ein Gewinde zu schneiden. Beide Verfahren gehören zur spanenden Bearbeitung, unterscheiden sich jedoch hinsichtlich Bearbeitungsobjekt, Spanabfuhr und Ausfallrisiken.
Die Wahl des Gewindebohrens bei der Gewindeherstellung
Das Gewindebohren eignet sich für viele Innengewindebohrungen kleiner und gängiger Abmessungen. Die Bauteile können rotationssymmetrisch oder nicht rotationssymmetrisch sein. Bei der Prozessfreigabe darf nicht nur die Nenngröße des Gewindes betrachtet werden; auch Kernlochdurchmesser, Steigung, Bohrungstiefe und Gewindeform müssen geprüft werden. Durchgangsbohrungen ermöglichen in der Regel eine leichtere Spanabfuhr als Sacklöcher. Bei Sacklöchern sind hingegen die nutzbare Länge des Gewindebohrers, der Raum für die Spanaufnahme und der Weg zur Spanabfuhr zu berücksichtigen. Das Spanbruchverhalten des Materials, die Schmierbedingungen, der Gewindebohrertyp und die Drehmomentregelung der Maschine beeinflussen sämtlich das Risiko von Spanverklemmen, Kammfehlern und Gewindebohrerbruch.
Grenzen des Gewindeschneidens bei der Gewindeherstellung
Das Gewindeschneiden wird häufig für Außengewinde auf zylindrischen Außenflächen eingesetzt und eignet sich für Bauteile mit einfacher Geometrie, bei denen das Werkzeug gut angesetzt und positioniert werden kann. Vor der Bearbeitung müssen Außendurchmesser, Fasen am Ende und Spannzustand geeignet sein. Andernfalls lässt sich das Schneideisen möglicherweise nur schwer ansetzen, oder am Gewindeanfang entstehen Fehlgänge. Das Gewindeschneiden ist nicht das einzige Verfahren für Außengewinde: Bei rotationssymmetrischen Wellen können auch Gewindedrehen und bei nicht rotationssymmetrischen Bauteilen oder Sondergeometrien beispielsweise Gewindefräsen eingesetzt werden. Die endgültige Auswahl muss weiterhin unter Berücksichtigung von Gewindetoleranz, Material, Losgröße, Maschinenkapazität und Prüfanforderungen getroffen werden.
Walzen und Gewindeformen: Verfahren zur Gewindeherstellung ohne Materialabtrag
Walzen und Gewindeformen unterscheiden sich vom Gewindedrehen, Gewindefräsen und Gewindebohren. Dabei wird kein Aufmaß mit Schneiden abgetragen. Stattdessen wird der Rohling mithilfe von Walzen, Formen oder Formwerkzeugen unter Druck plastisch verformt, bis sich das Gewindeprofil schrittweise ausbildet. Daher ist der Begriff Gewindeherstellungsverfahren in diesem Zusammenhang als „Formen“ und nicht als „Zerspanen“ zu verstehen.
Anwendungsbedingungen für Gewinderollen und -extrudieren
Bei diesen Verfahren zur Gewindeherstellung muss das Material zunächst eine geeignete Plastizität aufweisen. Der Durchmesser des Rohteils bzw. die Kernlochabmessungen, der Oberflächenzustand, das Gewindeprofil, die Steigung und das Umformaufmaß müssen auf die Rollen oder Werkzeuge abgestimmt sein; auch die Steifigkeit der Maschine sowie Führung und Spannung beeinflussen, ob das Gewindeprofil vollständig ausgeprägt wird. Bei kontinuierlicher Produktion und stabilen Teilespezifikationen können Gewinderollen oder -extrudieren als Ansätze für eine Serienumformung bewertet werden. Die konkreten Ergebnisse müssen jedoch weiterhin anhand von Musterteilen und einer Gewindeprüfung bestätigt werden.
Umformverfahren sind nicht für alle Werkstoffe und Bauteilgeometrien geeignet. Bei spröden Werkstoffen, komplexen Innengewinden, Sonderprofilen oder Bauteilen mit engen Toleranzen müssen möglicherweise Drehen, Fräsen, Gewindeschneiden oder spezielle Feinbearbeitungsverfahren eingesetzt werden. Allein aus dem Umstand, dass „keine Späne“ entstehen, lässt sich weder ableiten, dass Gewinderollen oder -extrudieren grundsätzlich schneller oder kostengünstiger ist, noch dass dadurch zwangsläufig eine höhere Festigkeit und längere Lebensdauer erreicht wird. Diese Beurteilungen hängen von Werkstoff, Rohteil, Werkzeug, Maschine, Losgröße und Prüfanforderungen ab.
Für welche Anwendungen eignen sich Gewindeschleifen und Gewindewirbeln?
Gewindeschleifen für die Feinbearbeitung und besondere Toleranzanforderungen
Das Gewindeschleifen wird in der Regel bei der Feinbearbeitung von Gewinden oder bei besonderen Genauigkeitsanforderungen eingesetzt. Die Schleifscheibe trägt entlang einer Schraubenlinie geringe Materialmengen ab und kann zur Kontrolle von Gewindeprofil, Steigung und Oberflächenqualität dienen. Es ist jedoch kein universell einsetzbares Verfahren, das unabhängig von den Bedingungen Drehen oder Fräsen ersetzen kann. Die tatsächliche Eignung hängt von Werkstoff des Werkstücks, Schleifscheibentyp, Abrichtzustand, Maschinensteifigkeit, Spannmethode und Zeichnungstoleranzen ab. Auch die Geometrie von Innen- und Außengewinden, der Auslaufraum und die Prüfanforderungen beeinflussen die Prozessplanung. Handelt es sich beim Gewinde um eine Passfläche, darf nicht nur beurteilt werden, ob die Oberfläche glatt ist; das Ergebnis muss zusätzlich mit Gewindelehren oder anhand der in der Zeichnung festgelegten Prüfverfahren bestätigt werden.
Gewindewirbeln eignet sich für schlanke Schraubenteile
Das Gewindewirbeln wird häufig für schlanke Bauteile eingesetzt, beispielsweise für Schraubenteile. Das Werkzeug führt eine spezielle Schneidbewegung um das Werkstück aus und kann unter geeigneten Bedingungen bei einem einzigen Arbeitsgang größere Aufmaße abtragen, wodurch das durch wiederholte Schnitte verursachte Biegrisiko sinkt. Es eignet sich besonders für Geometrien, bei denen beim herkömmlichen Drehen leicht Durchbiegung, Schwingungen oder Probleme bei der Spanabfuhr auftreten.
Das Gewindewirbeln erfordert eine entsprechende Spezialmaschine oder Werkzeuganordnung. Werkstückabstützung, Spannsteifigkeit, Werkzeugposition und Spanabfuhrweg müssen im Voraus geprüft werden. Es ist kein anderes Wort für gewöhnliches Gewindefräsen, und allein aus der Aussage „ein Arbeitsgang“ lassen sich weder eine feste Bearbeitungsleistung noch eine bestimmte Genauigkeit ableiten. Bei der Auswahl des Gewindeverfahrens sollten das Verformungsrisiko schlanker Teile und die Maschinenbedingungen gemeinsam bewertet werden.
Wie wählt man ein Gewindebearbeitungsverfahren aus? Beurteilung anhand von sechs Kriterien
Für die Auswahl eines Gewindebearbeitungsverfahrens gibt es keine „beste Lösung“ unabhängig von den Bedingungen. Die praktische Auswahl kann anhand von sechs Fragen erfolgen: Zunächst ist zu klären, ob es sich um ein Innen- oder Außengewinde handelt und ob sich das Bauteil um seine Achse dreht. Anschließend werden Profil, Steigung, Drehrichtung, Gangzahl, Abmessungen und Gewindetoleranz geprüft. Abschließend werden Werkstoff, Losgröße, Spannung und Maschinenkapazität berücksichtigt, um das geeignete Verfahren auszuwählen. So lässt sich vermeiden, die Entscheidung lediglich anhand von Bezeichnungen wie „Drehen, Fräsen oder Gewindeschneiden“ zu treffen.
- Das Gewindeobjekt prüfen: Bei üblichen Innengewindebohrungen kann Gewindeschneiden bewertet werden; bei Außengewinden können Gewindeschneiden mit Schneideisen, Drehen, Fräsen oder andere spezielle Verfahren verglichen werden.
- Den Bauteilzustand prüfen: Bei rotierenden Wellenteilen wird in der Regel zunächst das Gewindedrehen in Betracht gezogen; bei nicht rotationssymmetrischen Teilen, dünnwandigen Teilen, großen Durchmessern oder langen Auskragungen kann Gewindefräsen bewertet werden.
- Werkstoff und Geometrie prüfen: Spanbrechverhalten und Plastizität des Werkstoffs, Bohrungstiefe, Wandstärke und Auskraglänge beeinflussen die Spanabfuhr, die Werkzeugbelastung und das Verformungsrisiko.
- Losgröße und Maschine prüfen: Bei der Serienfertigung können Umformverfahren wie Gewinderollen und -extrudieren verglichen werden; bei schlanken Schrauben kann Gewindewirbeln bewertet werden, vorausgesetzt, die entsprechende Maschine, das Werkzeug und die Spannbedingungen sind vorhanden.
- Prüfanforderungen prüfen: Bei der Bewertung des Verfahrens darf nicht nur der Bearbeitungsvorgang betrachtet werden. Auch Zeichnungstoleranzen, Gewindelehren, Gut-/Ausschusslehren oder andere Prüfmethoden müssen bestätigt werden; bei Bedarf sind die Parameter anhand der Ergebnisse des Erstteils anzupassen.
Bei rotationssymmetrischen Wellenteilen kann die Bewertung beim Drehen beginnen, bei üblichen Innengewindebohrungen beim Gewindeschneiden, bei nicht rotationssymmetrischen dünnwandigen Teilen beim Fräsen und bei schlanken Schrauben mit der Prüfung der Bedingungen für das Gewindewirbeln. Letztlich wird das Gewindebearbeitungsverfahren gemeinsam anhand von Gewindespezifikation, Werkstoff, Werkzeug, Maschine und Prüfanforderungen festgelegt.
Häufige Fragen zu Gewindebearbeitungsverfahren
Die Auswahl eines Gewindebearbeitungsverfahrens darf nicht nur anhand der Bearbeitungsgeschwindigkeit oder der Maschinenbezeichnung erfolgen. Auch Innen- und Außengewinde, die Frage, ob sich das Bauteil dreht, das Spanbrechverhalten des Werkstoffs, die Steigung, die Toleranz und die Losgröße müssen berücksichtigt werden. Im Folgenden werden einige besonders häufig verwechselte Fragen beantwortet.
Was ist der Unterschied zwischen Gewindeschneiden und Gewindedrehen?
Beim Gewindeschneiden werden Innengewindebohrungen in der Regel mit einem Gewindebohrer hergestellt; es eignet sich für viele gängige Gewinde kleiner Abmessungen. Beim Gewindedrehen wird das Profil durch einen synchron zugestellten Drehmeißel erzeugt und hauptsächlich an rotierenden Werkstücken eingesetzt, wobei sowohl Innen- als auch Außengewinde bearbeitet werden können. Das konkrete Verfahren hängt weiterhin von Bohrungsgeometrie, Werkstoff, Gewindetoleranz und Maschinenbedingungen ab.
Können an nicht rotationssymmetrischen Werkstücken Gewinde hergestellt werden?
Ja. Gewindefräsen eignet sich für nicht rotationssymmetrische Werkstücke und kann auch bei dünnwandigen Werkstücken, großen Auskragungen, großen Durchmessern oder Werkstücken eingesetzt werden, die sich nur schwer in einer Drehmaschine spannen lassen. Es muss geprüft werden, ob Bearbeitungsmaschine, Werkzeugabmessungen, Programmierung und Spanntechnik zueinander passen.
Ist Gewinderollen grundsätzlich besser als Gewindeschneiden?
Nicht unbedingt. Beim Gewinderollen wird der Werkstoff plastisch verformt. Die Eignung hängt vom Werkstoff, den Abmessungen des Rohlings, dem Gewindeprofil, der Losgröße und der Maschine ab. Für spröde Werkstoffe, komplexe Innengewinde oder spezielle Toleranzen kann das Schneiden besser geeignet sein. Festigkeit, Kosten und Effizienz lassen sich nicht unabhängig von den konkreten Bedingungen beurteilen.
Welche Angaben müssen in der Zeichnung festgelegt sein, bevor das Gewindebearbeitungsverfahren ausgewählt wird?
Mindestens müssen Innen- oder Außengewinde, Gewindeprofil, Gewindesteigung, Drehrichtung, Gangzahl, Abmessungen, Toleranzen, nutzbare Gewindelänge und Werkstoff eindeutig angegeben werden. Bei Sacklöchern sind außerdem die Tiefe der Kernlochbohrung, die nutzbare Gewindetiefe und die Prüfanforderungen zu kennzeichnen. Zudem ist anzugeben, ob Gewindelehren oder andere Prüfmittel verwendet werden sollen.
Key takeaways
- Verfahren zur Gewindebearbeitung sollten zunächst in Zerspanung und plastische Umformung unterteilt werden; nicht alle Verfahren dürfen einfach gleichrangig nebeneinandergestellt werden.
- Gewindedrehen ist hauptsächlich für rotierende Werkstücke geeignet; Gewindefräsen eignet sich besser für nicht rotationssymmetrische Werkstücke, dünnwandige Bauteile, große Auskragungen und große Durchmesser.
- Gewindebohren wird üblicherweise für Innengewinde eingesetzt, das Schneiden von Außengewinden üblicherweise für Außengewinde. Das konkrete Verfahren hängt jedoch weiterhin von der Bohrungsform, dem Material, dem Gewindeprofil und dem Werkzeug ab.
- Gewindewalzen und Gewindeformen erzeugen das Gewinde durch plastische Verformung. Für die Eignung müssen gleichzeitig die Materialduktilität, die Abmessungen des Rohteils und die Bedingungen der Ausrüstung geprüft werden.
- Bei der endgültigen Auswahl sollten nacheinander Innen- oder Außengewinde, Rotationszustand des Werkstücks, Abmessungen und Toleranzen, Spanbrechverhalten des Materials, Losgröße, Spannung und Leistungsfähigkeit der Werkzeugmaschine geprüft werden.



