
Aus welchen Bauteilen besteht eine Automobil-Pedalplatte? Warum das Material nicht pauschal festgelegt werden kann
Bei einem Notbremstest von 100–0 km/h brachen bei drei Fahrzeugen sämtliche Pedalhalterungen; im Moment des Bruchs betrug die Pedalkraft etwa 1612 N. Nach Bekanntwerden der Nachricht driftete die Diskussion schnell zu einer Ja-Nein-Frage ab: Kunststoff oder Metall? Diese Frage ist bereits falsch gestellt. In einer realen Einheit sind Kunststoff und Metall gleichzeitig vorhanden, und ihre Aufgaben sind klar verteilt.
Zerlegt man die Pedaleinheit, gibt es mindestens drei Arten lasttragender Bauteile, deren Lastpfade völlig unterschiedlich sind:
- Pedalarm: nimmt direkt die Kraft und den Weg des Fußtritts auf, hat eine komplexe, gewölbte Form; in Serienfahrzeugen wird er häufig im Spritzguss einteilig aus glasfaserverstärktem technischen Kunststoff gefertigt, es gibt aber auch gestanzte und geschweißte Stahlblechvarianten.
- Befestigungshalterung: leitet die Last des Pedalarms auf die Stirnwand oder Spritzwand der Karosserie weiter. Genau hier liegt die problematische Stelle in den Bruchmeldungen – gebrochen ist nicht das Pedal, sondern die Halterung. Ob die Halterung aus PP+GF40 (Polypropylen mit 40 % Glasfaser) oder aus Stahl bzw. Aluminiumlegierung besteht, bestimmt unmittelbar das Versagensmuster.
- Drehachse und Gestänge: sind für die Drehung zuständig und nehmen zugleich Biegemomente und Torsionsmomente aus seitlichem Treten auf. Hier handelt es sich meist noch um Metallteile, da Verschleißfestigkeit und Dauerfestigkeit bei wiederholter Drehung erforderlich sind.
Die richtige Frage lautet daher nicht „Aus welchem Material besteht eine Automobil-Pedalplatte“, sondern „Welches Bauteil, unter welchen Lastfällen, mit welchem Verfahren gefertigt“. Bei ein und derselben Halterung unterscheiden sich die Spannungsverteilungen beim Vorwärtstreten und beim Seitwärtstreten; bei ein und demselben Werkstoff unterscheiden sich die Zähigkeitseigenschaften bei -35 °C und bei Raumtemperatur. Hinter dem Materialstreit steht in Wahrheit eine Gesamtabwägung aus Verfahrensroute, Stückzahl, Kosten und Prüflastfällen – genau das wird in den folgenden Abschnitten im Detail aufgeschlüsselt.

Wie wählt man zwischen Kunststoffpedal und Metallpedal? Für welche Stückzahlen eignen sich Spritzguss, Stanzen, Druckguss und CNC-Bearbeitung jeweils
Zunächst das Fazit vorweg: Die Materialwahl für Pedale ist kein Richtungsstreit im Sinne von „Kunststoff fortschrittlich oder Stahl zuverlässig“, sondern die simultane Lösung eines Gleichungssystems aus vier Variablen: Stückzahl, Strukturkomplexität, Kosten und Gewicht. In ein und derselben Automobil-Pedalplatte kann der Pedalarm im Spritzguss aus glasfaserverstärktem Kunststoff, die Befestigungshalterung gestanzt aus Stahl und die Drehachse im Aluminium-Druckguss oder spanend gefertigt sein – drei Verfahren existieren gleichzeitig, was keinen Widerspruch darstellt. Entscheidend ist die Frage: Wie hoch ist die Jahresproduktion dieses Bauteils, wie komplex ist die Struktur, und wie sieht das Versagensmuster aus.
Spritzguss: erste Wahl für komplexe Strukturteile in großen Stückzahlen
Für Pedalarme und einen Teil der Halterungen in Serien-Pkw wird häufig glasfaserverstärkter technischer Kunststoff verwendet, vorherrschend PP+GF30/GF40 oder PA (Polyamid) mit Glasfaser; es handelt sich nicht um gewöhnlichen Alltagskunststoff. Der Grund: Beim Spritzguss lassen sich Verstärkungsrippen, Clips und Montagelöcher in einem Arbeitsgang formen, wodurch mehrere Montageschritte entfallen und die Stückkosten mit steigender Stückzahl schnell sinken. Der Preis dafür sind hohe Vorabinvestitionen in die Form – branchenüblich kostet eine Spritzgussform etwa 100.000–250.000 RMB; je komplexer die Struktur und je mehr Schieber erforderlich sind, desto teurer. Die Anwendungsgrenze des Spritzgusses liegt daher bei ausreichend großer Jahresproduktion und ausreichend komplexer Struktur; ist die Stückzahl zu niedrig, lassen sich die Formkosten nicht auf die Einzelteile umlegen. Branchenüblich kostet eine PP+GF40-Halterung in der Serienfertigung etwa 10–28 RMB pro Stück (je nach Strukturkomplexität); in dieser Spanne sind die Formkosten nicht enthalten, und die Unterschiede zwischen verschiedenen Lieferanten sind sehr groß.
Stanzen: Stahlbleche, Großserie, kleine Strukturbauteile vom Typ Halterung
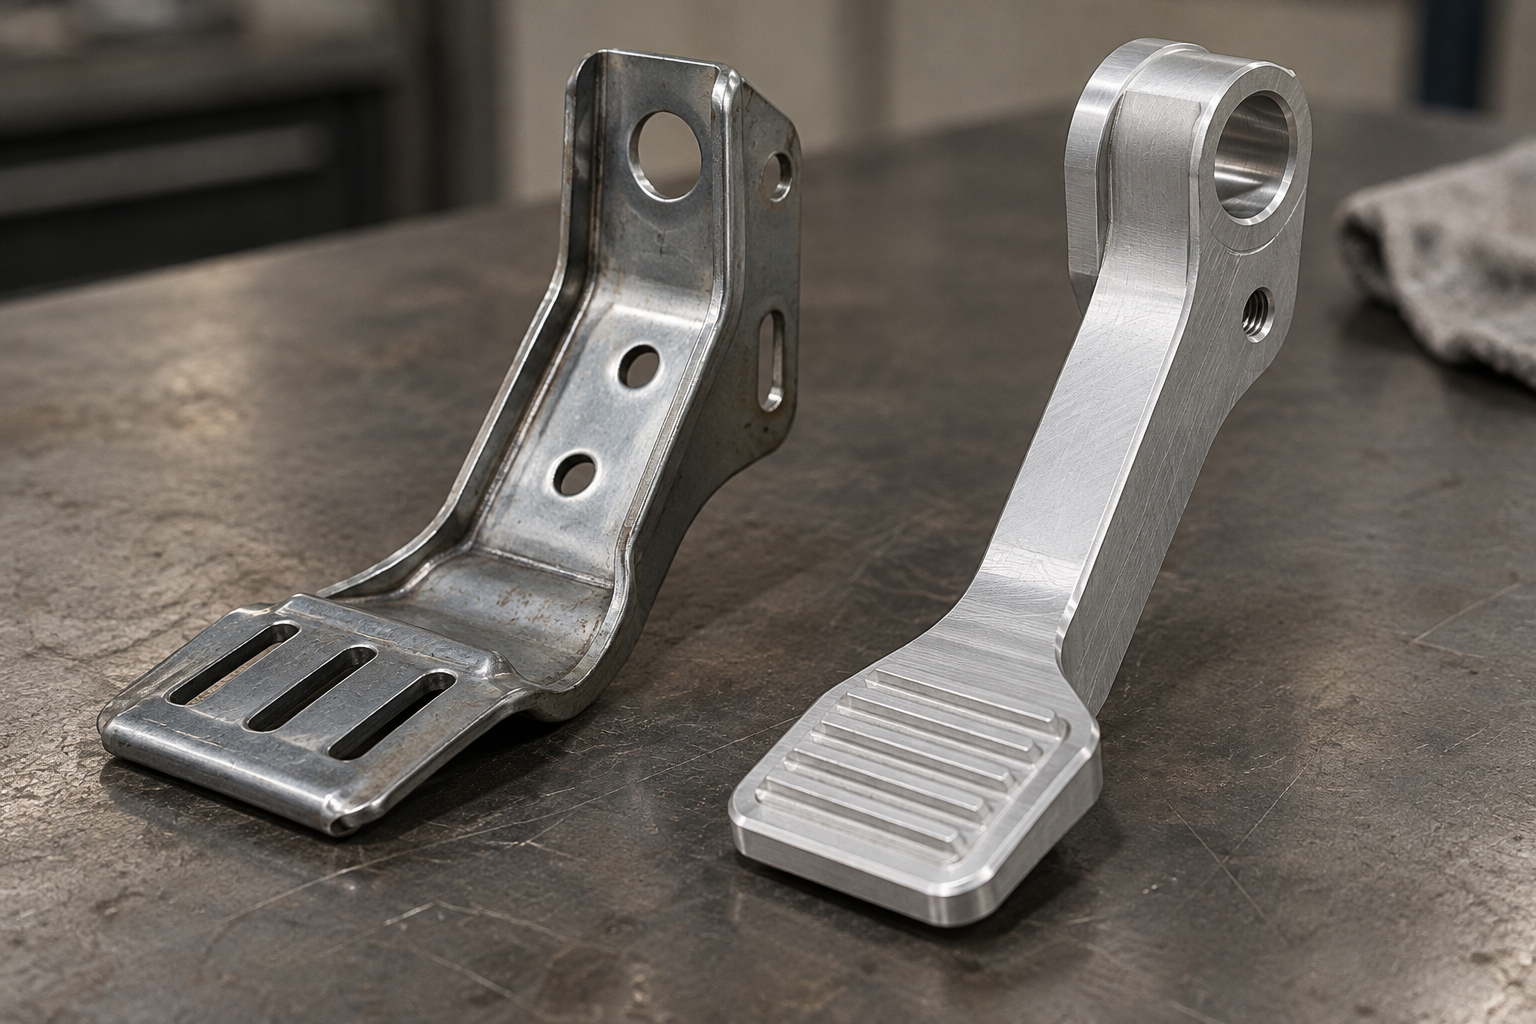
Blechstanzen ist die umfassende Kaltumformung von Metallblechen, einschließlich Schneiden, Stanzen, Biegen, Schweißen, Nieten und Umformen. Die Befestigungshalterungen, Verstärkungsbleche und Verbindungsstücke in der Pedalbaugruppe sind typische Teile dafür: geringe Teilevielfalt, hohe Stückzahlen, kleinere Strukturbauteile – genau im Effizienzbereich des Stanzens. Die Tragfähigkeit von Stahlblechhalterungen ist in der Regel sehr hoch; in öffentlichen Berichten wird erwähnt, dass ein Stahlpedal eines bestimmten Fahrzeugmodells über 3000 N Druck aushalten kann. Diese Größenordnung dient nur als Referenz, konkrete Werte richten sich nach den Spezifikationen und Zeichnungen des Fahrzeugherstellers. Das Ausfallrisiko von Stanzteilen liegt meist bei der Spannungskonzentration an Biegerundungen und Schnittkanten. Bei der Konstruktion muss man auf den Rundungsradius und den Materialdickenübergang achten, nicht nur auf die Werkstoffsorte.
Druckguss und CNC-Bearbeitung: Leichtbau in mittleren bis großen Serien vs. Kleinserien-Vorserie
Aluminium-Druckguss eignet sich für mittlere bis große Serien, für Halterungen, die Gewicht sparen und einteilig geformt werden sollen. Die Werkzeugkosten sind höher als beim Spritzgießen; branchenüblich liegen Druckgussformen bei etwa 150.000–400.000 RMB, und ein typischer Aluminium-Druckgusshalter kostet etwa 25–50 RMB pro Stück (ohne Formkosten). Er ist leichter als Stahl, aber die Wanddicke und die Steuerung innerer Lunker sind schwierig; Wärmebehandlung und Entgraten dürfen nicht entfallen.
CNC-Bearbeitung ist ganz anders positioniert: kein Formenbau nötig, Zeichnungsänderung gleich Teileänderung, geeignet für Kleinserien-Vorserien, Umbauten und Vorrichtungen. Aluminium, Stahl, Edelstahl und Titan lassen sich bearbeiten; als Oberflächenbehandlung sind Eloxieren, Polieren, Pulverbeschichten und Galvanisieren möglich. Der Preis dafür ist der hohe Einzelstück-Zeitaufwand; branchenüblich kostet ein kleines Aluminium-Drehteil in Kleinserie etwa 80–120 RMB, deutlich mehr als ein Serienteil aus Spritzguss oder Druckguss. Der Wert liegt nicht im Stückpreis, sondern darin, schnell ein einbaufertiges reales Teil zu erhalten. Um den Bearbeitungsweg für solche Musterteile einzuschätzen, kann man mit dem Vergleich von CNC-Bearbeitungskapazität und Spritzgusskapazität beginnen und dann entscheiden, welche Linie man wählt.

Welche Rolle spielen Blechstanzen und CNC-Bearbeitung jeweils in der Pedalfertigung
Diese beiden Verfahren werden zusammen behandelt, weil sie am leichtesten verwechselt werden: Beide können Metallteile liefern und beide haben mit „Stahl“ zu tun, aber ihre Position in einem Pedalprojekt ist völlig unterschiedlich. Eine Einschätzung vorab in einem Satz – Blechstanzen ist das wichtigste Umformverfahren für Metallteile in der Serienpedalfertigung, CNC-Bearbeitung ist das Ergänzungsmittel für Musterteile, Vorrichtungen und Kleinserien.
Blechstanzen: die Hauptkraft für die Umformung von Serienhalterungen und Verstärkungsblechen
Blechverarbeitung ist ein umfassendes Kaltumformverfahren für Metallbleche und umfasst Schneiden, Stanzen/Schneiden, Biegen, Schweißen, Nieten, Umformen usw. Stanzbleche eignen sich besonders für Produkte mit geringer Teilevielfalt, hohen Stückzahlen und kleineren Strukturbauteilen. Die Befestigungshalterungen, Verstärkungsbleche, Verbindungsstücke und Montageböden in der Pedalbaugruppe sind genau solche Teile. Die Vorteile sind schnelle Taktzeit, niedrige Stückkosten und gute Chargenkonsistenz; der Preis dafür sind hohe Formkosten – eine Strukturänderung bedeutet eine Formänderung.
Auch die Versagensarten von Stanzteilen folgen eigenen Regeln: Brüche treten meist an Biegerundungen und Schnittkanten auf. Die Biegeaußenseite wird durch Zug dünner; ist die Rundung zu klein, entsteht Spannungskonzentration. Grate und Mikrorisse an der Schnittkante sind Ausgangspunkte für Ermüdungsrisse. Deshalb sind Biegeradius, Lochrandabstand und Entgratungsanforderungen auf der Zeichnung keine optischen Fragen, sondern Lebensdauergrenzen. Für Stahlblechhalterungen gibt es in öffentlichen Berichten die Aussage „kann über 3000 N Druck aushalten“, was nur als Größenordnungsreferenz dient; konkrete Werte richten sich nach den Spezifikationen und Zeichnungen des Fahrzeugherstellers.
CNC-Bearbeitung: Musterteile, Vorrichtungen und Kleinserien-Metallpedalarme
Die Rolle der CNC-Bearbeitung ist „ohne Formenbau ein Metallteil zu erhalten“. Aluminium, Stahl, Edelstahl und Titan sind gängige Werkstoffe; als Oberflächenbehandlung sind Eloxieren, Polieren, Pulverbeschichten und Galvanisieren möglich. Für Pedalmusterteile, Prüflehren, Schweißvorrichtungen und Metallpedalarme für Umbauten gilt: Zeichnungsänderung gleich Teileänderung, schneller Iterationsrhythmus – das ist sehr wertvoll für die frühe Validierung von Montagebeziehungen und ergonomischen Maßen.
Die Grenzen müssen klar benannt werden: Der Einzelstück-Zeitaufwand ist hoch, und die Stückkosten von Metallteilen in Kleinserien sind deutlich höher als bei Serienteilen aus Stanzen oder Druckguss. Noch entscheidender ist: Faserorientierung, Eigenspannungen und Oberflächenzustand von CNC-bearbeiteten Teilen unterscheiden sich von Serien-Spritzgussteilen oder Druckgussteilen; das Ermüdungsverhalten lässt sich nicht direkt übertragen. Musterteile validieren Montage und Steifigkeit, nicht die Sicherheitsschlussfolgerung für die Serie.
Sicherheitskennzahlen für das Bremspedal: Pedalkraft, Ermüdung, Temperatur, laterale Lastfälle
Zunächst ein Urteil: Die Sicherheit des Pedals wird nicht durch einen einzelnen Kraftwert getragen, sondern durch eine Kombination von Lastfällen. Die statische Pedalkraft ist nur der Einstieg; was wirklich darüber entscheidet, ob der Halter nach einigen Jahren an der Rundung bricht, sind Ermüdung, Temperatur und seitliches Treten.
Statische Pedalkraft: erst die Größenordnung, dann die Bauteile
Fahrzeughersteller und Vorschriften geben für die Pedaleinheit einen Kraftschwellenwert vor, bei dem kein Versagen auftreten darf. In öffentlichen Berichten sind zwei Größenordnungen aufgetaucht: Bei einem Fahrzeugmodell betrug die Pedalkraft im Moment des Halterbruchs während eines Notbremstests etwa 1612 N, während ein anderer Hersteller bekannt gab, dass sein Pedal über 3000 N aushält. Diese beiden Zahlen lassen sich nicht direkt miteinander vergleichen – die eine ist die gemessene Last beim Bruch, die andere die Auslegungsbelastbarkeit; Fahrzeugmodell, Bauteil und Lastfall sind unterschiedlich. Maßgeblich sind die konkreten Grenzwerte in Zeichnungen und Herstellerspezifikationen; verwenden Sie keine Nachrichtenzahlen als Abnahmekriterium.
Ermüdung und Temperatur: Glasfaserverstärkter Kunststoff und Metall versagen auf unterschiedlichen Pfaden
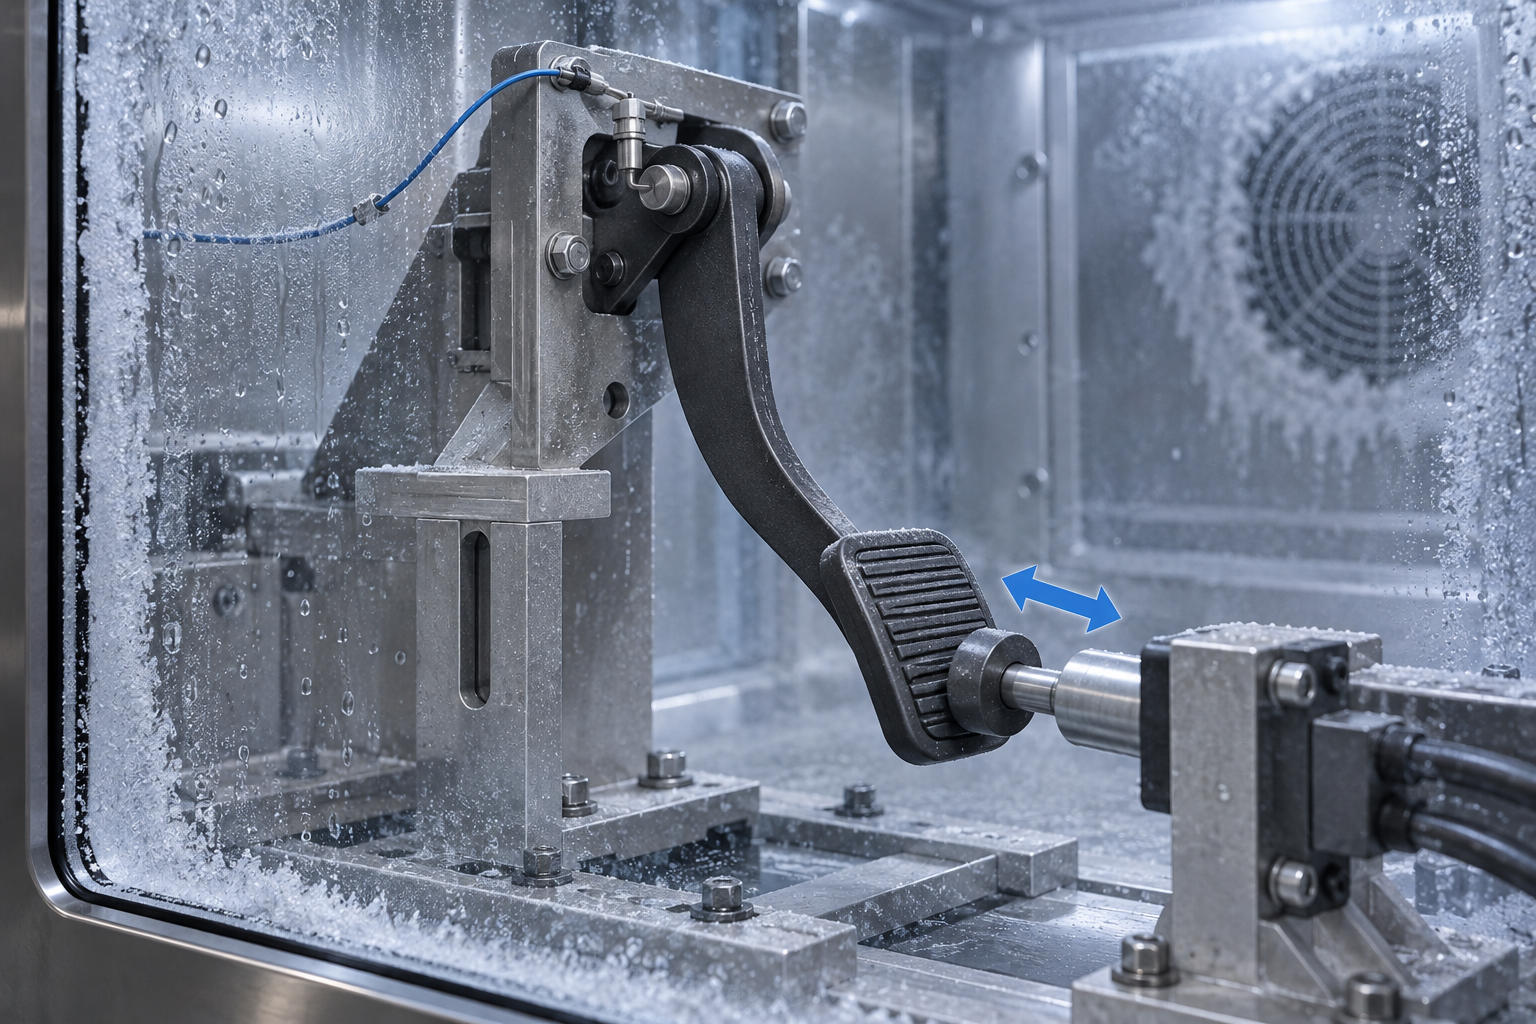
Das Pedal ist ein hochfrequent betätigtes Bauteil – Dutzende Betätigungen pro Tag, über zehn Jahre sind das Hunderttausende. Die Ermüdungslebensdauer wird durch Lastspielzahl und Lastkollektiv bestimmt; die Rundung am Halterfuß und die Wand der Drehzapfenbohrung sind häufige Rissausgangspunkte. Die Temperatur ist separat zu betrachten: Die Validierung deckt üblicherweise Lastfälle bei -35 °C, Raumtemperatur und 80 °C ab, da die Tieftemperaturzähigkeit von glasfaserverstärktem PP oder PA deutlicher abnimmt als bei Stahl; das Risiko der Kaltversprödung darf nicht aus Raumtemperaturdaten extrapoliert werden. Metallteile verhalten sich bei Kälte stabiler, doch ist auf die Wärmeeinflusszone von Schweißnähten und auf Gasporosität in Gussteilen zu achten.
Laterale Lastfälle: häufige Bruchursache, muss zusammen mit der Längsrichtung geprüft werden
Schräges oder seitliches Treten oder eine Fußpositionsverschiebung beim Crash verwandeln die Last von axial in lateral. Dabei wirken nahe dem Drehzapfen gleichzeitig Biegemoment und Torsionsmoment; der Halterfuß und die Drehzapfenbohrung werden zu Spannungskonzentrationspunkten. Konstruktiv begegnet man dem mit größeren Rundungen, Verstärkungsrippen, höherem Glasfaseranteil oder lokal eingesetzten Metalleinlegern, doch all diese Maßnahmen müssen sowohl im Längs- als auch im Lateral-Lastfall validiert und bis zum ungünstigsten Temperaturpunkt wiederholt werden. Betrachtet man nur die statische Längskraft, übersieht man die realen Versagensmodi.
Längs- und seitliches Treten: Warum die Testergebnisse stark abweichen
Derselbe Halter, der in Längsrichtung besteht, kann bei seitlichem Treten brechen – das ist keine gefälschte Prüfung, sondern liegt daran, dass die Kraftpfade der beiden Lastfälle grundlegend verschieden sind. Beim Treten in Längsrichtung wird die Kraft entlang des Pedalarms weitgehend axial übertragen; der Befestigungshalter wird hauptsächlich auf Druck und einachsige Biegung beansprucht, die Spannungsverteilung über den Querschnitt ist relativ gleichmäßig. Beim seitlichen Treten – der Fuß rutscht an den Pedalrand, tritt schräg, oder der Körper verschiebt beim Crash die Fußposition – weicht die Lastrichtung vom Auslegungspfad ab, und nahe dem Drehzapfen entstehen gleichzeitig Biegemoment und Torsionsmoment.
Die Überlagerung dieser beiden Schnittgrößen verändert den gefährdeten Querschnitt. Der Halterfuß und der Rundungsübergangsbereich um die Drehzapfenbohrung sind ohnehin geometrische Sprungstellen; im Lateral-Lastfall steigt der Spannungskonzentrationsfaktor deutlich an. Die Anisotropie glasfaserverstärkter Kunststoffe verstärkt dieses Problem noch: Beim Spritzgießen richten sich die Glasfasern entlang der Fließrichtung aus, senkrecht zur Orientierung ist die Festigkeit geringer; fällt die seitliche Last gerade in die schwache Orientierungsrichtung, tritt das Versagen umso plötzlicher ein. Metallteile haben kein Faserorientierungsproblem, doch Schweiß- oder Gussfehler führen unter Torsion ebenfalls leicht zu Rissbildung.
Wie man konstruktiv mit lateralen Lastfällen umgeht
Übliche Vorgehensweisen: die Übergangsrundung am Halterfuß vergrößern, um die Spannungskonzentration zu senken; in Richtung der seitlichen Belastung Verstärkungsrippen ergänzen, um das Flächenträgheitsmoment zu erhöhen; den Glasfaseranteil erhöhen oder die gefährdetste Stelle lokal als Metalleinleger ausführen; das Passungsspiel zwischen Drehzapfen und Bohrung optimieren, um zusätzliche Biegemomente zu verringern. All diese Maßnahmen haben ihren Preis – größere Rundungen brauchen Bauraum, Verstärkungsrippen beeinflussen Fließverhalten und Verzug beim Spritzgießen, Einleger erhöhen den Montageaufwand. Welches Set gewählt wird, hängt davon ab, welches Gewicht die seitliche Last im realen Fahrzeuglastfall tatsächlich hat.
Bei der Validierung müssen Längs- und Lateralrichtung getrennt geprüft werden; man darf nicht nur eine Richtung messen und daraus schließen. Robuster ist es, die seitliche Belastung bei mehreren Temperaturpunkten zu wiederholen – bei Kälte sinkt die Zähigkeit des Kunststoffs, und das Versagensrisiko im Lateral-Lastfall ist am höchsten. Branchenüblich deckt die Validierungstemperatur Lastfälle bei -35 °C, Raumtemperatur und 80 °C ab; welche Punkte konkret geprüft, wie hoch belastet und wie oft zyklisiert wird, richtet sich nach Herstellerspezifikation und Zeichnungsanforderungen und unterscheidet sich stark zwischen Fahrzeugmodellen. Erst wenn laterale Lastfälle und Temperatur kombiniert geprüft werden, hat man wirklich die Versagensgrenze dieses Bauteils erreicht.
Können mit CNC-Bearbeitung oder 3D-Druck gefertigte Pedale für die Kleinserienfertigung die Serienvalidierung direkt ersetzen?
Was können dann CNC-bearbeitete und 3D-gedruckte Pedalmuster überhaupt validieren?
Was in der Musterphase und was in der Serienphase jeweils festgeschrieben werden muss
- Musterphase: Klar aufschreiben, was in dieser Runde verifiziert wird (Montage, Mensch-Maschine, Steifigkeit), und Musterergebnisse nicht in den Sicherheitsbericht aufnehmen; die Materialmarke darf zunächst angenähert werden, aber auf der Zeichnung muss „Nicht-Serienverfahren“ vermerkt werden.
- Übergangsphase: Vor der Serie sind Kleinserien-Echtteile erforderlich, entweder über Handmuster-Abformung/Vakuumguss oder Kleinserien-Spritzguss, damit Materialsystem und Formgebungsverfahren möglichst nahe an die Serie heranreichen, wobei die Unterschiede zum endgültigen Spritzgussteil weiterhin gekennzeichnet werden müssen.
- Serienphase: Verfahrensroute, Materialmarke und Glasfaseranteil, Werkzeugzustand und Angusslage festschreiben. Materialwechsel, Werkzeugwechsel und Angussänderungen gelten alle als Verfahrensänderung, und die Ermüdungsdaten müssen neu bewertet werden.

Häufige Fragen
Die folgenden Fragen sind die Punkte, die nach der Lektüre der vorangegangenen Analyse von Material, Verfahren und Sicherheitskennwerten am ehesten nachgefragt werden.
Sollte ein Auto-Fußpedal aus Kunststoff oder Metall sein?
Das lässt sich nicht pauschal beantworten. In einer Pedaleinheit sind Pedalarm, Befestigungsbügel und Drehpunkt/Lenkgestänge drei Bauteiltypen mit unterschiedlichen Betriebsbedingungen. Bei Serien-Pkw werden Pedalarm und ein Teil der Halterungen häufig als glasfaserverstärkte PP- oder PA-Spritzgussteile ausgeführt, während lasttragende Drehpunkte und einige Metallhalterungen weiterhin aus Stahl oder Aluminiumlegierung bestehen. Die Materialwahl richtet sich nach einer Gesamtlösung aus Stückzahl, Strukturkomplexität, Kosten und Gewicht, nicht nach einem Streit zwischen fortschrittlich und rückständig.
Für welche Stückzahlen eignen sich Spritzguss, Stanzen, Druckguss und CNC-Bearbeitung jeweils?
Spritzguss eignet sich für große Stückzahlen komplexer einteiliger Strukturen; die Werkzeugkosten sind hoch, aber die Stückkosten werden verdünnt. Stanzen eignet sich für Blechhalterungen mit geringer Variantenvielfalt und hoher Stückzahl. Druckguss eignet sich für Aluminiumlegierungen in mittleren bis großen Stückzahlen, leicht, aber mit hohen Werkzeugkosten. CNC-Bearbeitung eignet sich für kleine Stückzahlen, Prototypen und Umbauten, ohne Werkzeugbau, Zeichnungsänderung bedeutet Teileänderung, aber die Stückzeit ist hoch. Branchenüblich liegen Spritzgusswerkzeuge bei etwa 100.000–250.000 Yuan und Druckgusswerkzeuge bei etwa 150.000–400.000 Yuan, je nach Struktur und Lieferant.
Welche Sicherheitskennwerte sind beim Bremspedal hauptsächlich relevant?
Mindestens vier: statische Pedalkraft, Ermüdungslebensdauer, Temperaturwechsel sowie Vorwärts- und Seitenbetätigungsbedingungen. In öffentlichen Berichten sind zwei Größenordnungen von 1612 N und über 3000 N aufgetreten, was zeigt, dass die Unterschiede zwischen verschiedenen Fahrzeugmodellen und Bauteilen groß sind; konkrete Werte richten sich nach Zeichnung und OEM-Spezifikation. Diese Punkte müssen kombiniert verifiziert werden; nur der statische Kraftwert lässt reale Versagensmodi übersehen.
Warum treten bei seitlicher Betätigung eher Probleme auf als bei Vorwärtsbetätigung?
Bei Vorwärtsbetätigung wird die Last axial entlang des Pedalarms übertragen, die Halterung wird hauptsächlich auf Druck und Biegung beansprucht; seitliche Betätigung (Fuß seitlich versetzt, schräg oder Positionsverschiebung des Fußes bei einer Kollision) erzeugt in der Nähe des Drehpunkts eine Überlagerung von Biegemoment und Torsionsmoment, und der Halterungsfuß sowie das Drehpunktloch werden zu Spannungskonzentrationspunkten. Konstruktiv wird dem üblicherweise durch größere Radien, Verstärkungsrippen, höheren Glasfaseranteil oder lokal eingesetzte Metalleinleger begegnet; bei der Verifikation müssen sowohl Vorwärts- als auch Seitenbetätigung beim ungünstigsten Temperaturpunkt wiederholt werden.
Können Pedale aus CNC-Bearbeitung oder 3D-Druck für die Kleinserienfertigung direkt die Serienvalidierung ersetzen?
Nein. CNC-bearbeitete Teile und 3D-gedruckte Teile unterscheiden sich in Faserorientierung, innerer Dichte, Eigenspannungen und Oberflächenbeschaffenheit von Serien-Spritzguss- oder Druckgussteilen; insbesondere das Ermüdungsverhalten ist nicht äquivalent. Musterteile können die Montage, die Ergonomie und die anfängliche Steifigkeit validieren, doch um auf Sicherheitsaussagen für die Serie zu schließen, müssen Validierungsteile mit serienidentischem Verfahren und Material gefertigt werden, und Werkstoffmarke, Glasfasergehalt sowie Formzustand müssen fixiert werden.
Key takeaways
- Die Pedaleinheit besteht nicht aus einem einzigen Material: Pedalarm, Befestigungshalterung und Drehachse/Gestänge gehören oft drei verschiedenen Routen an – Kunststoff, Stahl und Aluminiumlegierung.
- Der vorherrschende Werkstoff für Kunststoffhalterungen in der Serienfertigung ist glasfaserverstärktes PP oder PA (Polyamid); der Glasfaseranteil liegt üblicherweise in der Größenordnung von 30 %–40 %, es handelt sich nicht um gewöhnlichen Alltagskunststoff.
- Die Stückzahl bestimmt das Verfahren: Spritzguss eignet sich für große Stückzahlen komplexer Strukturen, Stanzen für große Stückzahlen einfacher Teile, Druckguss für mittlere bis große Stückzahlen von Aluminiumlegierungen, CNC-Bearbeitung für kleine Stückzahlen in der Prototypenfertigung und im Umbau.
- Mindestens vier Sicherheitskennzahlen: statische Pedalkraft, Ermüdungslebensdauer, Temperaturwechsel (z. B. -35 °C/Raumtemperatur/80 °C), Belastungsfälle beim Vorwärts- und Seitwärtstreten.
- Das Verfahren der Prüfmuster muss mit dem Serienverfahren übereinstimmen – Ermüdungsergebnisse von CNC- oder 3D-Druck-Mustern lassen sich nicht direkt auf Serien-Spritzgussteile übertragen.



