
Wie eine hydraulische Tafelschere Maßgenauigkeit, Gratbildung und Verformung von Blechteilen beeinflusst
Uneinheitliche Längen nach dem Scheren von Blechteilen, übermäßige Grate an den Schnittkanten oder eine leichte Verformung dünner Bleche sind in der Regel nicht einfach darauf zurückzuführen, dass die „Maschinengenauigkeit nicht ausreicht“. Das Bearbeitungsergebnis einer hydraulischen Tafelschere hängt von einer vollständigen Prozesskette ab: Positionierung am Hinteranschlag – Fixierung durch den Niederhalter – Scheren durch Ober- und Untermesser – Unterstützung auf dem Arbeitstisch – Erstteilprüfung. Wenn ein Glied dieser Kette instabil ist, können Abweichungen in nachfolgende Biege-, Schweiß- oder Montageprozesse übertragen werden.
Während des Betriebs bestimmt der Hinteranschlag zunächst die Schnittlänge; das Blech muss vollständig an der Anlagefläche anliegen. Die Niederhaltevorrichtung verhindert das Verrutschen des Blechs. Ober- und Untermesser trennen das Material durch ihre Relativbewegung. Arbeitstisch und zusätzliche Auflagen helfen dabei, dünne Bleche stabil zu halten. Schnittspalt, Zustand der Schneidkanten und Schnittwinkel beeinflussen die Qualität des Schnittquerschnitts. Eine mangelnde Parallelität des Anschlags, Spiel in der Mechanik oder unzureichendes Anliegen des Blechs führen dagegen leichter zu Maßabweichungen.
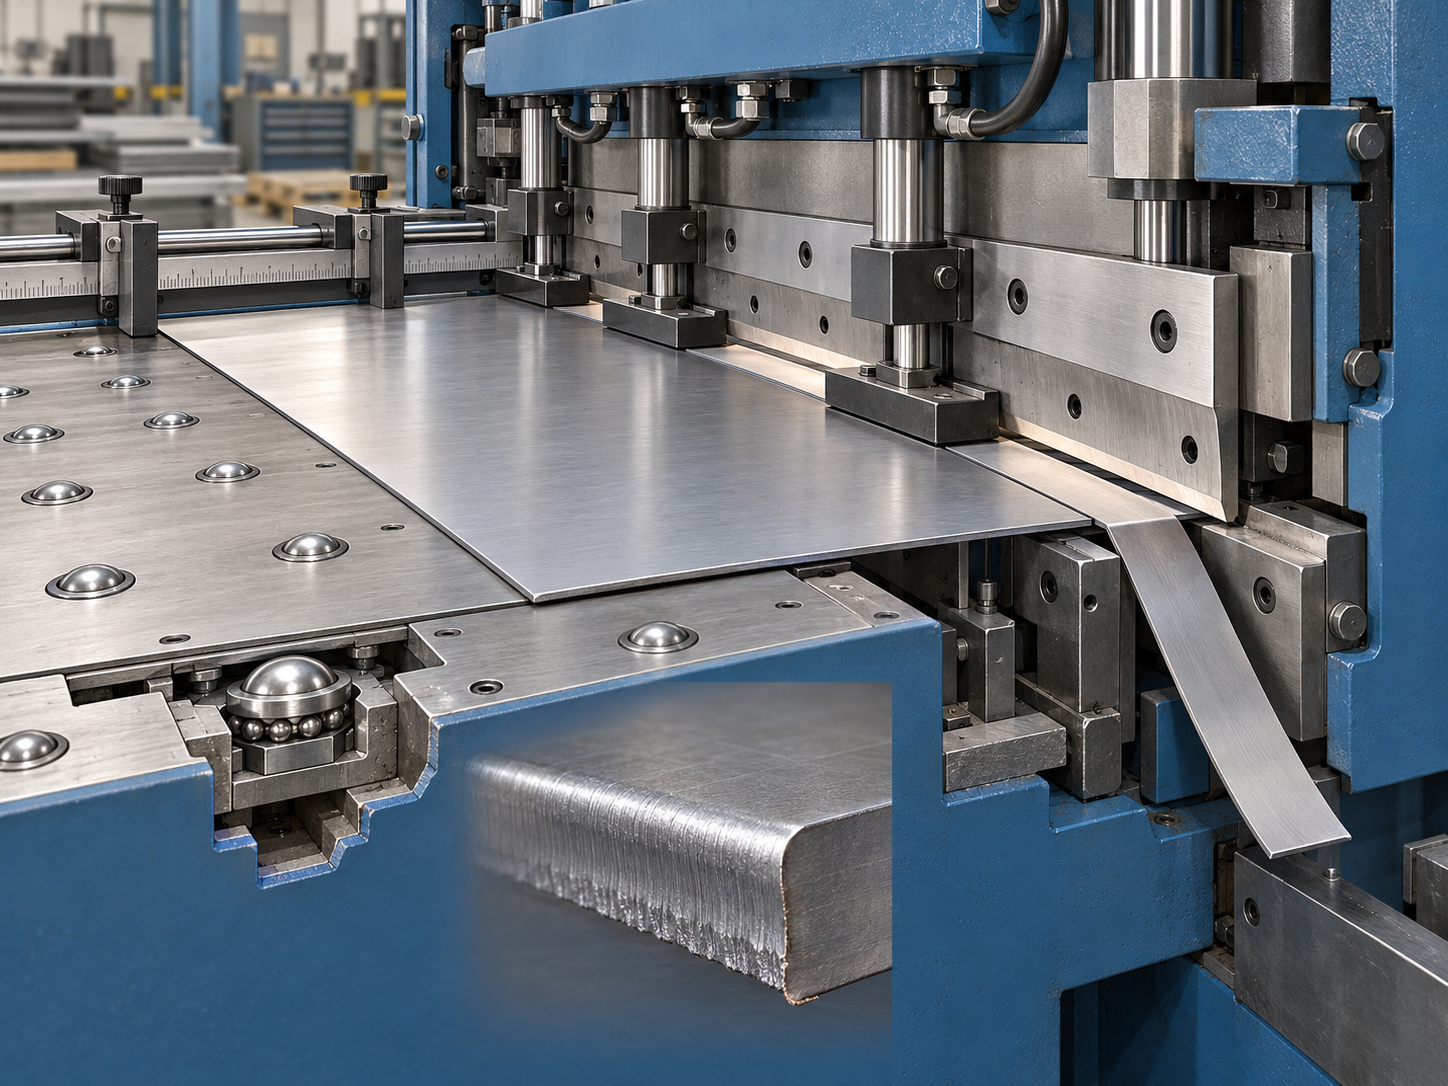
Die Qualitätsanalyse bei hydraulischen Tafelscheren sollte von den Ergebnissen ausgehend auf die Parameter zurückschließen
- Abweichungen bei Länge oder Breite: Zuerst die Einstellung des Hinteranschlags, die Sauberkeit der Anlagefläche, das Anliegen des Blechs und die Parallelität prüfen, statt nur den am Steuergerät angezeigten Wert zu betrachten.
- Grate und Ausrissstufen: Schnittspalt, Messerverschleiß, Ausbrüche an der Schneidkante sowie die Gleichmäßigkeit des Spalts auf der linken und rechten Seite prüfen.
- Verformung oder Verdrehung dünner Bleche: Niederhalter, Auflagen und Ebenheit des Blechs überprüfen und anschließend beurteilen, ob eine Anpassung des Schnittwinkels erforderlich ist.
- Plötzliche Zunahme der Schnittunterschiede: Serienproduktion unterbrechen, Probeschneideteile aufbewahren und prüfen, ob Maschine und Material zueinander passen.
Bei der Auswahl einer hydraulischen Tafelschere darf daher nicht nur die maximale Schnittdicke verglichen werden. Zunächst sind Material, übliche Blechdicken, nutzbare Schnittlänge und Anforderungen der nachfolgenden Prozesse zu klären; anschließend sollte ein Probeschneiden mit dem tatsächlichen Material durchgeführt werden. Bei deutlichen Ausrissen, anhaltenden Maßabweichungen oder instabilem Blech ist die Freigabe zu stoppen und die Parameterdokumentation aufzubewahren. Die Überprüfung sollte in der Reihenfolge „Maschinenabstimmung – Parametereinstellung – Positionierzustand – Erstteilprüfung“ erfolgen.
Auswahl von hydraulischen Tafelscheren: Schwenkschnitt oder Guillotinenschnitt – welche Prozessbedingungen sind zuerst zu prüfen?
Eine hydraulische Tafelschere sollte nicht ausschließlich nach der „maximalen Schnittdicke“ ausgewählt werden. Werkstoffgüte und Festigkeit, übliche Materialdicke, effektive Schnittlänge, Häufigkeit des kontinuierlichen Betriebs sowie die Frage, ob die Schnittkanten anschließend gebogen oder geschweißt werden, beeinflussen die Maschinenbelastung und die Schnittstabilität. Die Nenndicke muss in der Regel zusätzlich anhand der jeweiligen Werkstofffestigkeit, der Messerspezifikation und der Schnittbreite bestätigt werden; beim Schneiden von schmalem Material und von Blechen über die volle Breite wirken auf ein und derselben Maschine unterschiedliche Kräfte.
Die Unterschiede zwischen Schwenkschnitt- und Guillotinenscheren müssen im Kontext des Prozesses beurteilt werden
Schwenkscheren eignen sich in der Regel für das Ablängen von Standardblechen und für die Blechbearbeitung in kleinen und mittleren Serien. Guillotinenscheren verwenden eine eindeutigere lineare Bewegung und Führungsstruktur und werden bei größeren Schnittlängen, dickeren Blechen oder hohen Anforderungen an die Gleichmäßigkeit der Schnittkante häufig in den Vergleich einbezogen. Dies ist jedoch lediglich eine strukturelle Tendenz und keine losgelöste Aussage unabhängig vom jeweiligen Modell. Der tatsächliche Einsatzbereich muss weiterhin anhand von Material, Dicke, Länge und der Nennleistung der Maschine durch einen Probeschnitt bestätigt werden.
- Materialbedingungen: Werkstoffgüte, Zugfestigkeit oder Materialangaben des Lieferanten angeben; „Stahlblech“ oder „Aluminiumblech“ allein reicht nicht aus.
- Abmessungen und Taktzeit: Maximale und übliche Materialdicke, Schnittlänge pro Arbeitsgang, Tagesmenge und gewünschte Taktzeit aufführen sowie effektive Schnittlänge und Belastbarkeit im Dauerbetrieb prüfen.
- Nachfolgende Arbeitsgänge: Bei Biegeteilen sind Grate, Kantenabsenkung und Längenabweichungen zu beachten; bei Schweißteilen ist außerdem zu bestätigen, dass Geradheit der Schnittkante und Verformung des Blechs die Montage nicht beeinträchtigen.
- Anforderungen an die Positionierung: Wenn sich die Teileabmessungen auf einen engen Bereich konzentrieren, sollten Hub des Hinteranschlags, Positioniermethode und Verfahren zur Überprüfung der Wiederholgenauigkeit besonders kontrolliert werden, anstatt nur auf die Funktionen der Steuerung zu achten.
Beim Einkauf sollte vom Lieferanten verlangt werden, mit dem tatsächlichen Material und den üblichen Materialdicken Probeschnitte durchzuführen und Musterteile, Parameteraufzeichnungen sowie die Abnahmemethode vorzulegen. Bei öffentlich verfügbaren Modellen sind Hinteranschlaghübe von etwa 20–600 mm oder 20–800 mm zu finden; dies sind jedoch Parameter bestimmter Modelle und kann nicht unmittelbar für alle hydraulischen Tafelscheren gelten. Treten beim Probeschnitt deutliche Grate, Verformungen dünner Bleche oder Längenschwankungen auf, sollten zunächst Materialbedingungen, Messer und Positioniereinstellungen erneut geprüft werden, bevor entschieden wird, ob ein Maschinenwechsel erforderlich ist.
Wie der Schnittspalt Grate, Rissbildung und Messerlebensdauer bei hydraulischen Tafelscheren beeinflusst
Der Schnittspalt einer hydraulischen Tafelschere ist weder umso besser, je größer er ist, noch bedeutet ein kleinerer Spalt automatisch höhere Präzision. Er muss auf Materialart, Blechdicke, Messerzustand und Maschinenkonstruktion abgestimmt werden. Bei einer ungeeigneten Spalteinstellung treten an der Schnittkante häufig zunächst Grate, Rissbildung oder ein rauer Schnittquerschnitt auf, was anschließend die Passung beim Biegen und die Montage beim Schweißen beeinträchtigen kann.
Schnittmerkmale bei zu großem oder zu kleinem Schnittspalt einer hydraulischen Tafelschere
| Einstellzustand | Typische Erscheinungen an der Schnittkante | Vorrangig zu prüfen und zu behandeln |
|---|---|---|
| Schnittspalt zu groß | Deutlich ausgeprägte Rissstufen, abgesunkene Kanten, zunehmende Gratbildung und ein eher rauer Schnittquerschnitt | Materialdicke und Messerzustand bestätigen, den Schnittspalt gemäß Maschinenhandbuch schrittweise verkleinern und Probeschnitte durchführen |
| Schnittspalt zu klein | Erhöhter Schneidwiderstand, Spuren eines zweiten Schneidvorgangs sowie beschleunigter Messerverschleiß oder Ausbrüche an der Schneidkante | Last und Schneidklingen prüfen, den Spalt schrittweise vergrößern und eine direkte kontinuierliche Produktion vermeiden |
In öffentlich zugänglichen Unterlagen wird als üblicher Ausgangsrichtwert für Probeschnitte häufig Folgendes genannt: etwa 3%–5% der Blechdicke bei weichen Metallen und etwa 5%–8% bei Kohlenstoffstahl. Dies ist kein einheitlicher Standard und kann die Betriebsanleitung der Maschine nicht ersetzen. Materialfestigkeit, tatsächliche Dicke, effektive Schnittlänge und Werkzeugverschleiß beeinflussen das Ergebnis. Es sollte ein geschlossener Regelkreis aus „Einstellung – Probeschnitt – Schnittfläche prüfen – Feinjustierung – Dokumentation“ angewendet werden.
Reihenfolge bei der Fehlersuche an lokalen Graten einer hydraulischen Tafelschere
Wenn nur auf einer Seite oder lokal die Gratbildung zunimmt, sollte dies nicht sofort auf einen insgesamt falschen Schnittspalt zurückgeführt werden. Zuerst prüfen, ob die Schneidklingen verschlissen oder ausgebrochen sind oder nicht parallel montiert wurden. Anschließend den Spalt links und rechts sowie den Anpresszustand der Schneidklingen vergleichen. Danach sicherstellen, dass das Blech stabil anliegt. Verschlechtern sich mehrere Schnittflächen gleichzeitig oder treten trotz einer Einstellung weiterhin Risse und Beschädigungen an der Schneidkante auf, sollte die Produktion angehalten, das Probeschnittteil separiert und beim Maschinenlieferanten die Klingenspezifikation, die Montagebezugspunkte und der zulässige Einstellbereich bestätigt werden.
Wie Schneidwinkel, Niederhalter und Auflage die Verformung von Blechen bei hydraulischen Tafelscheren reduzieren
Wenn dünne Bleche nach dem Schneiden wellig oder verdreht sind oder die Zustände beider Schnittseiten voneinander abweichen, muss dies nicht unbedingt durch den Schnittspalt verursacht werden. Der Schneidwinkel bestimmt die momentane Krafteinleitung beim Eindringen der Schneidklinge in das Blech sowie die effektive Schnittlänge. Bei einem größeren Winkel kann der Schneidvorgang die Spitzenlast möglicherweise leichter verteilen. Die dadurch auf das Blech wirkende Biegung und Verschiebung müssen jedoch in Verbindung mit dem Maschinenaufbau, der Dicke und der Länge beurteilt werden. Bei öffentlich dokumentierten Modellen finden sich Beispiele für Winkel von etwa 30′–2°30′. Dies sind lediglich Parameter bestimmter Maschinen und kann nicht als allgemeiner Bereich für alle hydraulischen Tafelscheren übernommen werden.
Niederhalter und Auflage der hydraulischen Tafelschere: Zuerst das Verrutschen kontrollieren
Die Aufgabe des Niederhalters besteht darin, das Blech sicher zu fixieren und das Verrutschen sowie lokale Anheben im Moment des Schneidens zu verringern. Bei unzureichender Niederhalterkraft können ein schräger Schnitt, Maßabweichungen oder eine erhöhte Gratbildung auf einer Seite auftreten. Eine ungleichmäßige Kontaktfläche oder zu hoher Druck kann jedoch Druckstellen hinterlassen. Arbeitstisch, Auflagekugeln und zusätzliche Auflagen tragen lange Werkstücke und dünne Bleche und verringern Durchhängen, Verdrehen und Kratzer beim Handling. Vor dem Betrieb sollten die Auflageflächen gereinigt werden, damit das Blech eben anliegt und nicht schräg vorgeschoben wird. Anschließend ist zu prüfen, ob die Niederhalterbewegung synchron erfolgt und die Kontaktpositionen angemessen sind.
Prüfreihenfolge bei der Verformung von Blechen in hydraulischen Tafelscheren
- Zuerst den Zustand des Blechs prüfen: Kontrollieren, ob das Ausgangsmaterial bereits Welligkeit, Eigenspannungen, lokale Druckstellen oder eine ungleichmäßige Dicke aufweist, um Materialprobleme nicht fälschlicherweise als Fehler der Tafelschere zu beurteilen.
- Dann Auflage und Anlage prüfen: Sicherstellen, dass Arbeitstisch, Auflagekugeln und zusätzliche Auflagen sauber und annähernd auf gleicher Höhe sind. Lange Werkstücke und dünne Bleche müssen ausreichend abgestützt werden; das Blech darf nicht schräg eingeschoben werden oder frei durchhängen.
- Niederhalterbewegung prüfen: Sicherstellen, dass der Niederhalter gleichmäßig anliegt, synchron arbeitet und keinen zu hohen Druck ausübt. Eine unzureichende Niederhalterkraft verursacht Verrutschen und Welligkeit, während ungleichmäßiger Kontakt oder zu hoher Druck Druckstellen erzeugen kann.
- Zum Schluss die Schneidparameter erneut prüfen: Nachdem das Blech stabil fixiert wurde, Schneidwinkel, Schnittspalt, Schneidklingenkante und Parallelität anhand der Betriebsanleitung prüfen. Mit Material aus derselben Charge einen Probeschnitt durchführen, Schnittzustand und Ebenheit vergleichen und erst nach Bestätigung der Konformität die Serienproduktion wieder aufnehmen.
Der Hinteranschlag steuert die Maßgenauigkeit der hydraulischen Tafelschere: Wie sind Positionierfehler zu prüfen?
Der Hinteranschlag einer hydraulischen Tafelschere ist nicht einfach eine „Maßanzeige“, sondern ein Steuerelement innerhalb der Positionierkette des Blechs. Abweichungen bei der Programmeinstellung, der Sauberkeit der Anschlagfläche, dem Anliegen des Blechs, der Parallelität der Mechanik oder der Stabilität der Wiederholpositionierung können dazu führen, dass die Schnittlänge systematisch abweicht.
Prüfreihenfolge für den Hinteranschlag einer hydraulischen Tafelschere
Bei der Fehlersuche sollten zunächst das Sollmaß und die Einheit im Programm überprüft werden. Danach sind Anschlagfläche, Arbeitstisch und Kontaktbereiche des Blechs zu reinigen und es ist zu bestätigen, dass das Blech tatsächlich fest am Anschlag anliegt. Weist das Blech Grate oder Welligkeit auf oder liegt es schräg am Anschlag an, kann die tatsächliche Schnittlänge trotz korrekter Anzeige am Steuergerät zu groß oder zu klein sein. Anschließend die Parallelität des Hinteranschlags prüfen und kontrollieren, ob an Spindel und Linearführungen ungewöhnliches Spiel, Klemmen oder Stoßspuren vorhanden sind. Bei Maschinen, an denen es bereits zu einer Kollision gekommen ist, muss außerdem geprüft werden, ob sich die Halterung des Hinteranschlags verformt hat.
| Erscheinungsbild | Vorrangig zu prüfende Punkte | Prüfmethode |
|---|---|---|
| Alle Werkstücklängen weisen eine gleichgerichtete Abweichung auf | Programmeinstellungen, Anschlagfläche und Anliegezustand | Das Erstteil mit einem Messmittel nachmessen und die tatsächliche Kontaktposition prüfen |
| Das Maß driftet von Werkstück zu Werkstück | Spindel, Führungsschienen, Parallelität und Wiederholgenauigkeit | Mehrere Teile aus demselben Material nacheinander positionieren und messen, anschließend den Maßtrend vergleichen |
| Deutliche Maßunterschiede zwischen linker und rechter Seite | Parallelität des Hinteranschlags, Lage des Blechs und Verformung der Mechanik | Die Positioniermaße auf beiden Seiten getrennt messen und die Kollisionsaufzeichnungen prüfen |
Bei öffentlich verfügbaren Modellen sind Hinteranschlagwege von etwa 20–600 mm oder 20–800 mm angegeben. Dabei handelt es sich jedoch nur um Parameter bestimmter Anlagen; bei der Beschaffung sollte die Bestätigung anhand der Verteilung der Teileabmessungen erfolgen. Bei der Abnahme darf man sich nicht nur auf die Anzeige des Controllers oder die Anzeigeresolution verlassen. Stattdessen sollten mit dem tatsächlichen Material kontinuierlich Probeschnitte durchgeführt, der eingestellte Wert mit der Länge der fertigen Teile verglichen und die Ergebnisse der Wiederholpositionierung dokumentiert werden. Wenn das Maß einen trendmäßigen Drift zeigt oder die Positionierung nach einer Kollision nicht stabil reproduzierbar ist, sollte die Freigabe ausgesetzt werden. Zunächst sind der Hinteranschlagmechanismus und die Messmethode erneut zu überprüfen.
Von der Erstteilprüfung bis zur Seriencharge: Prüfliste für die Blechbearbeitung mit hydraulischen Tafelscheren
Was sollte bei der Erstteilprüfung einer hydraulischen Tafelschere dokumentiert werden?
Stichprobenprüfung und Freigabeentscheidung bei Serienfertigung mit hydraulischen Tafelscheren
- Erstteilfreigabe: Nach Freigabe des Erstteils die Position des Hinteranschlags, den Schneidspalt, den Zustand der Messer und die Prüfmethodik festlegen.
- Prüfung während des Prozesses: Entsprechend der Losgröße und dem Qualitätsplan kritische Längen, Diagonalen, Grate und Verzug erneut messen; besonderes Augenmerk darauf legen, ob die Position des Hinteranschlags allmählich driftet.
- Behandlung von Abweichungen: Wenn die Abweichung kontinuierlich zunimmt, sich die Gratbildung plötzlich verschlechtert, die linken und rechten Schnittkanten deutlich unterschiedlich sind oder das Erstteil nicht mit den nachfolgenden Teilen übereinstimmt, sollte die Freigabe ausgesetzt, die verdächtige Ware separiert und der Zustand von Messern, Schneidspalt, Niederhalter, Auflage und Hinteranschlag erneut geprüft werden.
Häufige Schneidfehler und Reihenfolge der Maßnahmen: Was ist zuerst zu prüfen, und wann ist die Maschine anzuhalten?
Wenn bei einer hydraulischen Tafelschere Grate, Risse, Maßdrift oder Verzug bei dünnen Blechen auftreten, sollte der Schneidspalt nicht vorschnell und stark nach Erfahrungswerten verstellt werden. Die Prüfung sollte in der Reihenfolge „Messer und Montage – Schneidspalt – Niederhalter – Hinteranschlag – Auflage“ erfolgen; außerdem sind Probeschnittmuster aufzubewahren. Ein einzelnes Fehlerbild kann durch das Zusammenwirken mehrerer Faktoren verursacht werden. Die folgenden Prüfpunkte dienen als Hinweise zur Eingrenzung und stellen keine eindeutige Diagnose dar.
Fehlerbilder bei hydraulischen Tafelscheren und vorrangig zu prüfende Punkte
| Fehlerbild | Prioritär zu prüfende Punkte | Prüfmaßnahme |
|---|---|---|
| Zunehmender Grat auf einer Seite, raue Schnittfläche oder Auftreten von zwei Glanzstreifen | Schneidkanten der Messer, Parallelität bei der Montage sowie linkes und rechtes Schneidspiel | Messer reinigen und prüfen, bei niedriger Geschwindigkeit einen Probeschnitt mit Material derselben Charge durchführen und die Schnittflächen beider Seiten vergleichen |
| Ausgerissene Stufe, deutlich ausgeprägter Einbruch an der Ecke | Ist das Schneidspiel zu groß oder ist das Messer verschlissen? | Nach der Betriebsanleitung der Maschine neu einstellen und anschließend einen Probeschnitt durchführen; keine allgemeinen Verhältnisse direkt übernehmen |
| Allmähliches Driften der Schnittlänge | Anlage des Hinteranschlags, Parallelität, Spindel/Führungsschiene und Wiederholpositionierung | Mehrere Teile des ersten Musters fortlaufend messen und die tatsächlichen Maße mit den vom Steuergerät angezeigten Werten vergleichen |
| Verzug oder Oberflächenkratzer bei dünnen Blechen | Niederhalter, Auflage, Ebenheit des Blechs und Handhabungshaltung | Sicherstellen, dass das Blech ausreichend anliegt, und Auflagekugeln, Arbeitstisch sowie zusätzliche Auflagen prüfen |
Wenn beispielsweise bei Blechen aus Kohlenstoffstahl derselben Charge gleichzeitig ein zunehmender Grat auf einer Seite, ein allmähliches Driften der Länge und ein leichter Verzug auftreten, sollten zunächst die Schneidkanten und die Parallelität der Messer geprüft werden. Anschließend sind Schneidspiel, Zustand der Niederhalter, Wiederholpositionierung des Hinteranschlags und Auflageart zu überprüfen, anstatt sofort die Maschine auszutauschen. Werden Ausbrüche an der Schneidkante, eine mögliche Verformung des Hinteranschlags durch einen Zusammenstoß oder ein unkontrollierbarer Maßtrend festgestellt oder beeinträchtigen Grat und Einbruch an der Ecke bereits nachfolgende Biege- oder Schweißarbeiten, muss die Maschine angehalten und das in Arbeit befindliche Material isoliert werden. Erst nach erneuter Prüfung der Parameter, des Zustands der Mechanik und der Abnahmemethode darf es freigegeben werden.
Häufige Probleme bei hydraulischen Tafelscheren: Fragen und Antworten zu Auswahl, Inbetriebnahme und Prüfung
Das Bearbeitungsergebnis einer hydraulischen Tafelschere darf nicht allein anhand der vom Hersteller angegebenen maximalen Scherfähigkeit beurteilt werden. Werkstoffsorte, Blechdicke, Schnittlänge, Messerzustand, Schneidspiel, Positionierung des Hinteranschlags und Prüfverfahren können die Maße, den Grat und die Verformung von Blechteilen beeinflussen. Die folgenden Fragen und Antworten behandeln häufige Entscheidungen bei der Maschinenauswahl, der Inbetriebnahme vor Ort und der Freigabe von Serienchargen.
Reicht es bei der Auswahl einer hydraulischen Tafelschere aus, nur auf die maximale Scherdicke zu achten?
Nein. Zusätzlich sollten Werkstoffart und -festigkeit, übliche Blechdicken, effektive Schnittlänge, Chargengröße und Produktionszyklus sowie die Anforderungen nachfolgender Biege- oder Schweißarbeiten an die Schnittkantenqualität geprüft werden. Die Nennblechdicke muss anhand des konkreten Modells, der Messerspezifikation und eines tatsächlichen Probeschnitts bestätigt werden.
Kann das Schneidspiel direkt anhand eines Verhältnisses zur Blechdicke eingestellt werden?
Nicht direkt übernehmen. Die in öffentlich zugänglichen Unterlagen genannten Werte von etwa 3–5 % der Blechdicke für weiche Metalle bzw. etwa 5–8 % für Kohlenstoffstahl können lediglich als Ausgangsreferenz für einen Probeschnitt dienen. Die endgültige Einstellung sollte sich nach dem Maschinenhandbuch, dem Materialzustand, dem Verschleiß der Messer und dem Schnittbild des Probeschnitts richten. Dabei sind Grate, Risse und Spuren eines zweiten Schnitts zu beobachten.
Warum stimmt das vom Hinteranschlag angezeigte Maß nicht mit der tatsächlichen Schnittlänge überein?
Mögliche Ursachen sind Fremdkörper an der Anschlagfläche, ein nicht ausreichend anliegendes Blech, eine fehlerhafte Parallelität des Anschlags, Spiel in der Gewindespindel oder den Führungen sowie Verformungen infolge eines Zusammenstoßes. Das Erstteil sollte mit demselben Material durch wiederholte Positionierung gemessen werden. Der vom Steuergerät angezeigte Wert oder die Auflösung darf nicht direkt als Fertigungsgenauigkeit betrachtet werden.
Muss bei einer Verformung von dünnen Blechen zunächst der Schneidspalt angepasst werden?
Nicht unbedingt. Zunächst sollte geprüft werden, ob die Niederhalterung stabil ist, der Arbeitstisch bzw. die zusätzlichen Auflagen ausreichend sind, das Blech eben und vollständig anliegt und beim Transport keine schrägen Kräfte eingewirkt haben. Anschließend sind der Schnittwinkel und der Schneidspalt erneut zu überprüfen. Treten am Schnitt gleichzeitig Risse oder deutliche Grate auf, sollten Messer und Schneidspalt vorrangig untersucht werden.
Welche Nachweise sollte man beim Kauf einer hydraulischen Tafelschere vom Lieferanten verlangen?
Empfehlenswert sind Probeschnitt-Muster, die dem tatsächlichen Werkstoff, der Blechdicke und der Schnittlänge entsprechen. Dabei sollten Schneidspalt, Schnittwinkel und Messerspezifikation dokumentiert sowie die Wiederholgenauigkeit des Hinteranschlags, der Zustand der Niederhalterung und die Abstützung überprüft werden. Die konkreten Maßtoleranzen, Grenzwerte für Grate und Abnahmemethoden sollten vorab in der Zeichnung oder den Abnahmebedingungen des Einkaufs festgelegt werden.
Key takeaways
- Eine hydraulische Tafelschere sollte nicht nur nach der maximalen Schnittdicke ausgewählt werden. Auch Materialfestigkeit, übliche Blechdicken, nutzbare Schnittlänge, Losgröße sowie Anforderungen an nachfolgende Biege- und Schweißprozesse müssen berücksichtigt werden.
- Der Schnittspalt sollte anhand des Maschinenhandbuchs und des tatsächlich verwendeten Materials eingestellt und anschließend durch die Prüfung des Probeschnittquerschnitts verifiziert werden. Ein zu großer oder zu kleiner Spalt führt jeweils zu unterschiedlichen Schnittfehlern.
- Die am Hinteranschlag angezeigte Sollgröße entspricht nicht automatisch der tatsächlichen Positioniergenauigkeit. Anschlagfläche, Parallelität, Führungseinrichtung, Anlage des Blechs und Zustand der Wiederholpositionierung müssen überprüft werden.
- Beim Erstteil sollten Abmessungen, Diagonalen, Geradheit der Schnittkante, Grat, Ausrisse im Schnittquerschnitt, Verformungen und Oberflächenkratzer geprüft werden. In der Serienproduktion sind außerdem Messerverschleiß und Maßtrends zu überwachen.



