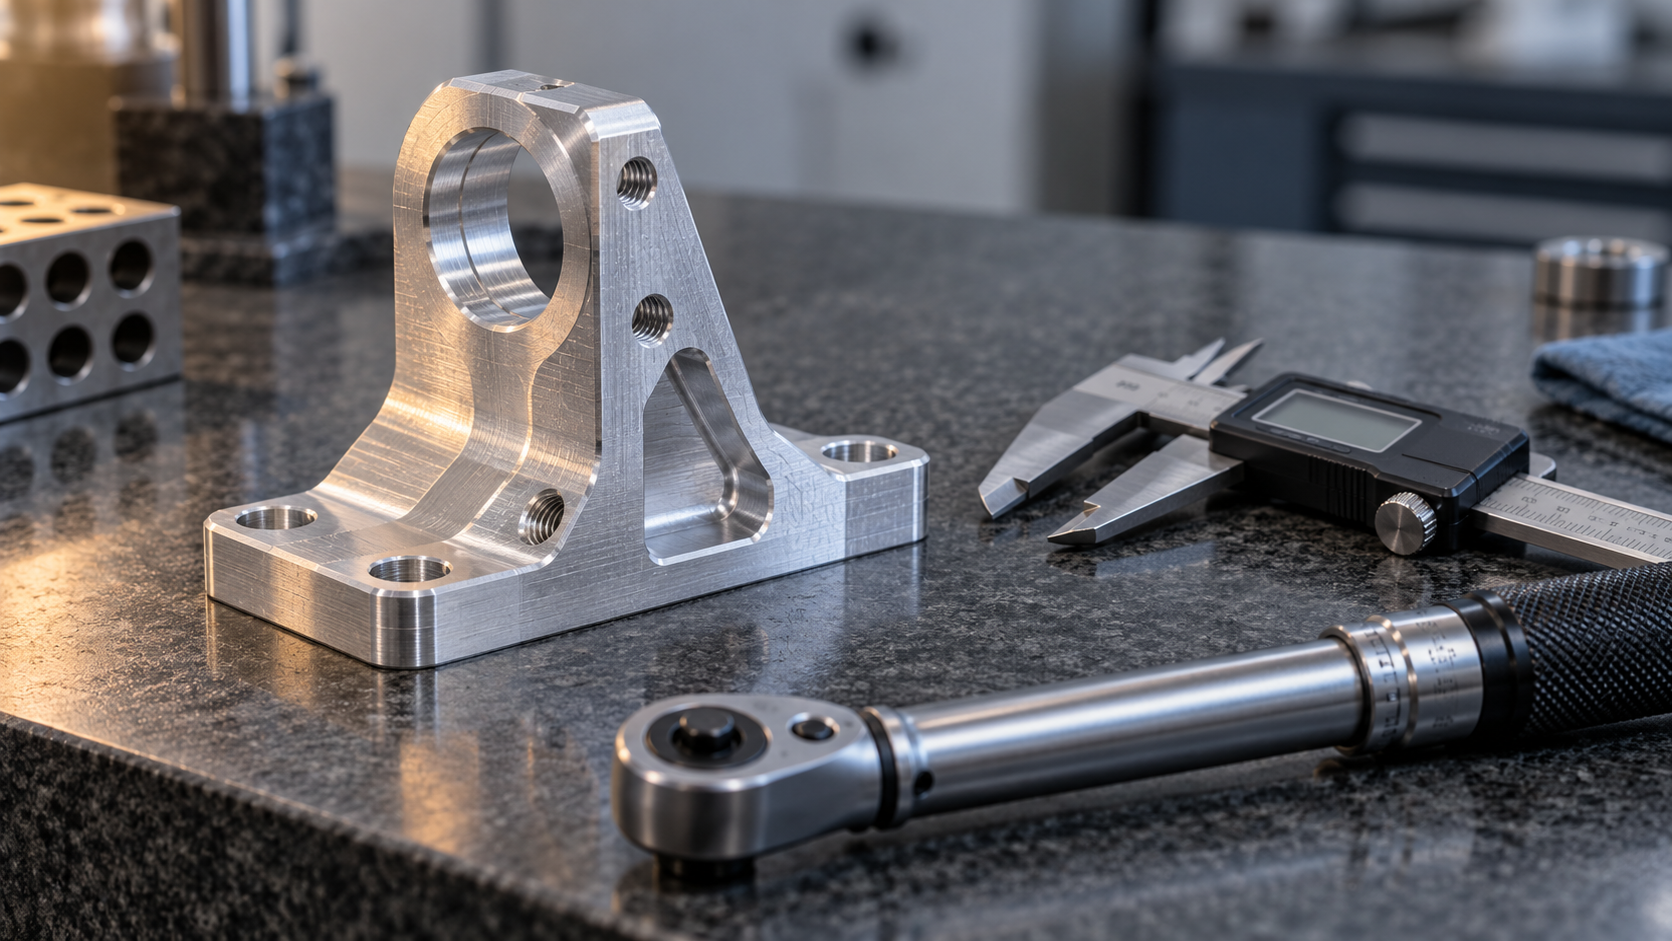
Mechanische Bearbeitung und Montage sind eine Kette, nicht zwei Arbeitsgänge
Toleranzen sind nicht je strenger desto besser: das reale Verhältnis von Bearbeitungskosten und Erreichbarkeit
Auf der Zeichnung steht ±0,02, der erfahrene Meister in der Werkstatt wirft einen Blick darauf, und das Angebot verdoppelt sich sofort. Das ist keine willkürliche Preissteigerung, sondern sobald die Toleranz eine bestimmte Grenze überschreitet, wechselt die Bearbeitungsart von „einmal normal fräsen“ zu „Werkzeugwechsel, Kühlung, langsamer Vorschub, Vollprüfung mit Koordinatenmessgerät“. In der Kette aus mechanischer Bearbeitung und Montage ist die Toleranz die erste Stelle, an der Kosten und Prozess aneinander gebunden werden.
Eine Stufe engere Toleranz, ein möglicherweise anderes Prozess-Set
Bei gleicher Außenkontur ist es mit gewöhnlichem CNC-Fräsen Routine, eine Größenordnung von ±0,05 mm zu erreichen; um stabil auf ±0,02 mm zu kommen, muss man oft Schlicht- und Schruppfräsen trennen, die Schnittwerte reduzieren und den Werkzeugverschleiß im Auge behalten. Geht man weiter in Richtung ±0,01 mm, sind Schleifen oder hochpräzise Maschinen zuverlässig – und es reicht nicht, dass „die Maschinengenauigkeit ausreicht“: Steifigkeit der Spannvorrichtung, Umgebungstemperatur und Messmittel zehren alle an diesem Restspielraum. In der Branche ist es üblich, beim normalen Fräsen eine Größenordnung von ±0,05 mm, beim Schlichtfräsen ±0,02 mm und beim Schleifen ±0,005 mm anzugeben, aber das sind nur Anhaltswerte für die Beurteilung; ob ein konkretes Merkmal erreicht werden kann, muss anhand der Zeichnung und des tatsächlichen Spannkonzepts bestätigt werden.
Der Kostensprung entsteht nicht durch linear steigende Bearbeitungszeit, sondern weil Anzahl der Arbeitsgänge, Prüfmittel und Ausschussrisiko gleichzeitig steigen. Ein Loch mit ±0,05: bohren und kurz reiben genügt; ein Loch mit ±0,01: möglicherweise ausspindeln, messen, nacharbeiten. Jeder zusätzliche Schritt summiert Arbeitszeit und Risiko.
Welche Merkmale von Natur aus teuer sind und welche entspannt werden können
Bei gleicher Toleranz unterscheidet sich der Schwierigkeitsgrad je nach Merkmal stark. Tiefe Bohrungen, dünnwandige Teile, schlanke Wellen und kleine Toleranzen auf großen Flächen gehören alle zu „einfach aussehend, schwer zu fertigen“. Bei tiefen Bohrungen ist die Spanabfuhr schwierig, das Werkzeug hat großen Überhang und weicht leicht aus; dünnwandige Teile verformen sich beim Spannen und springen nach dem Lösen zurück, sodass die Maße wieder nicht stimmen. Umgekehrt müssen Passstiftbohrungen und Lagerstellen für die Montage streng gehalten werden, weil diese Maße direkt entscheiden, ob die Montage hineingepresst werden kann.
- Wo es streng sein muss: Passdurchmesser, Positionierbohrungen, Lageraufnahmen, Dichtflächen – bei diesen Maßen führt eine Überschreitung der Toleranz zu Montageproblemen.
- Wo es entspannt werden kann: nicht passende Außenformen, Freistiche, Innenradien, Konturen ohne Kontakt zu anderen Teilen.
- Wo leicht fälschlich verschärft wird: die Intuition „das sieht nach Präzision aus“ als ±0,01 in die Zeichnung zu schreiben, obwohl die Montage das überhaupt nicht benötigt.
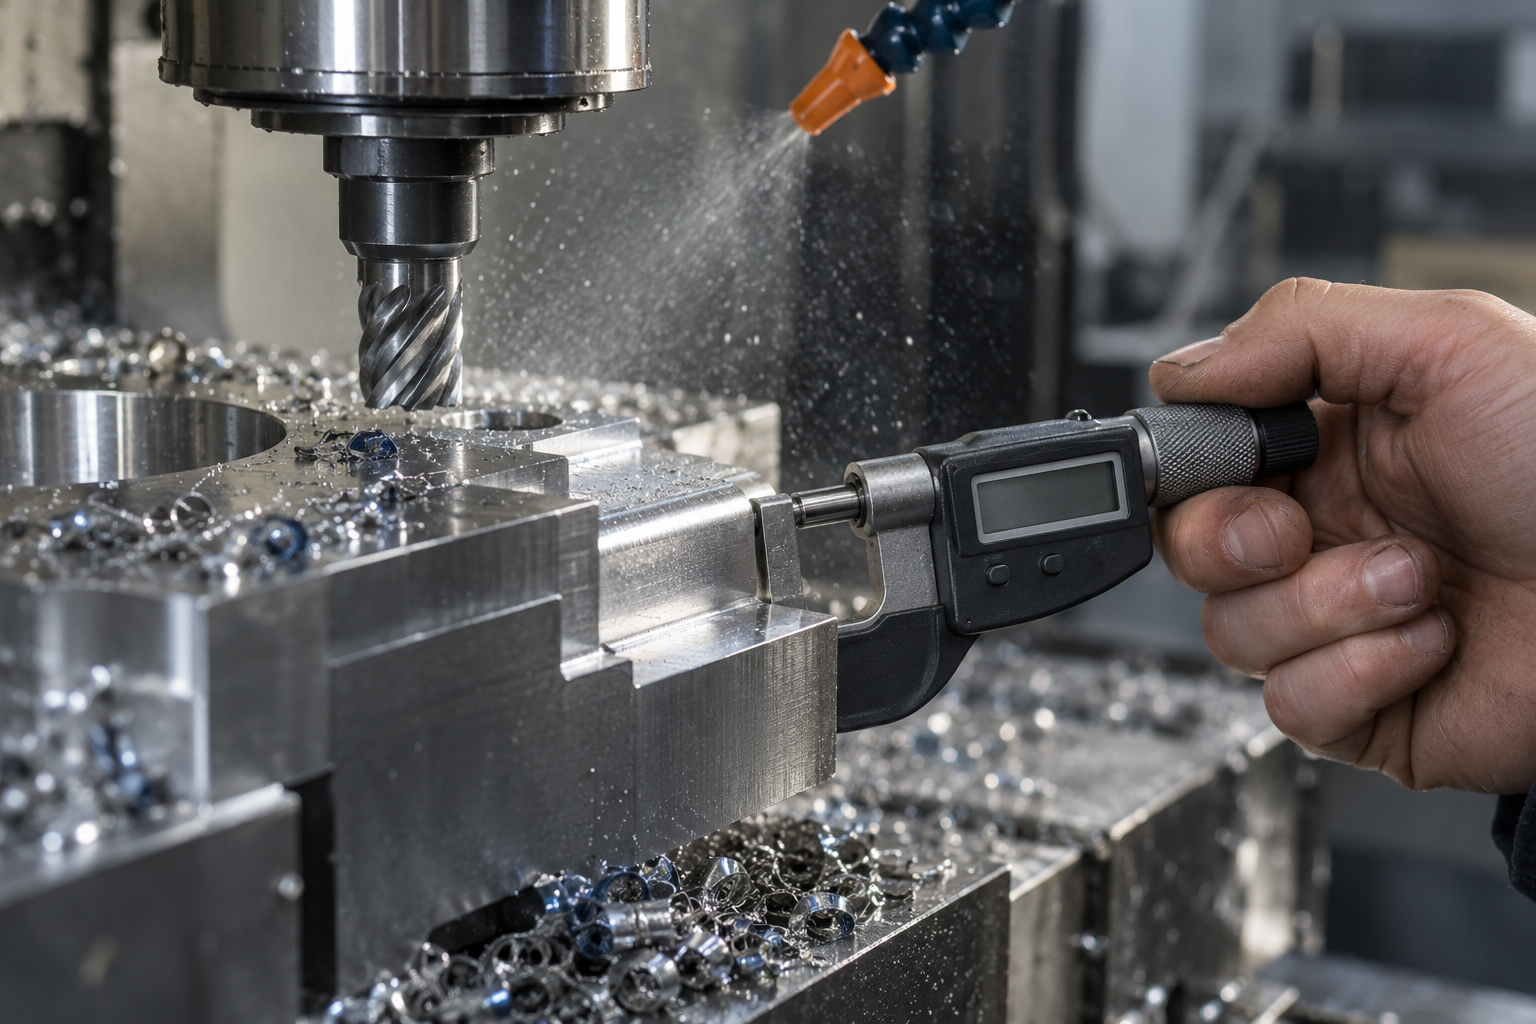
Die Kettenreaktion von Toleranz, Messung und Montage
Toleranz hängt auch mit der Messung zusammen. Wenn das Messgerät selbst nur eine Auflösung von 0,02 mm hat und man damit ein Maß von ±0,01 misst, ist der abgelesene Wert an sich unzuverlässig. In der Branche wird üblicherweise verlangt, die Unsicherheit des Messgeräts auf 1/10 bis 1/5 des Toleranzbands zu begrenzen, zum Beispiel bei einer Toleranz von ±0,02 möglichst eine Bügelmessschraube mit Ablesbarkeit in der Größenordnung von 0,002 mm oder ein höher präzises Prüfmittel zu verwenden. Ist dieser Schritt nicht passend ausgestattet, ist die vorherige Bearbeitungsgenauigkeit vergeudet.
Noch versteckter ist die Montageseite. Zwei Teile liegen jeweils innerhalb der Toleranz, und zusammengebaut kann der Spalt zu groß oder die Übermaßpassung zu stark sein. Das ist das Problem der Toleranzverteilung – nicht jedes Teil muss am strengsten gefertigt werden, um gut zusammenzupassen, sondern in der Konstruktionsphase muss das Montagespiel sinnvoll auf die einzelnen Teile aufgeteilt werden. Ist die Toleranzverteilung richtig gemacht, sinken Bearbeitungskosten und Montageschwierigkeit gemeinsam.
Um zu beurteilen, ob eine Toleranz streng sein sollte, kann man drei Fragen stellen: Hat dieses Maß Kontakt zu anderen Teilen? Führt eine Überschreitung dazu, dass es nicht montierbar ist, oder ist es nur unschön? Kann das vorhandene Messgerät zuverlässig messen? Wenn man diese drei Fragen durchgeht, lassen sich meist eine Reihe überhöhter Toleranzanforderungen herausfiltern. Wenn eine konkrete Bewertung nötig ist, kann man die Zeichnung dem Bearbeiter zur Fertigungsgerechtigkeitsprüfung geben und dann entscheiden, wie die Toleranz angegeben wird.
Bezug und Spannen: Der Fehler entsteht, bevor das Werkstück überhaupt geschnitten wird
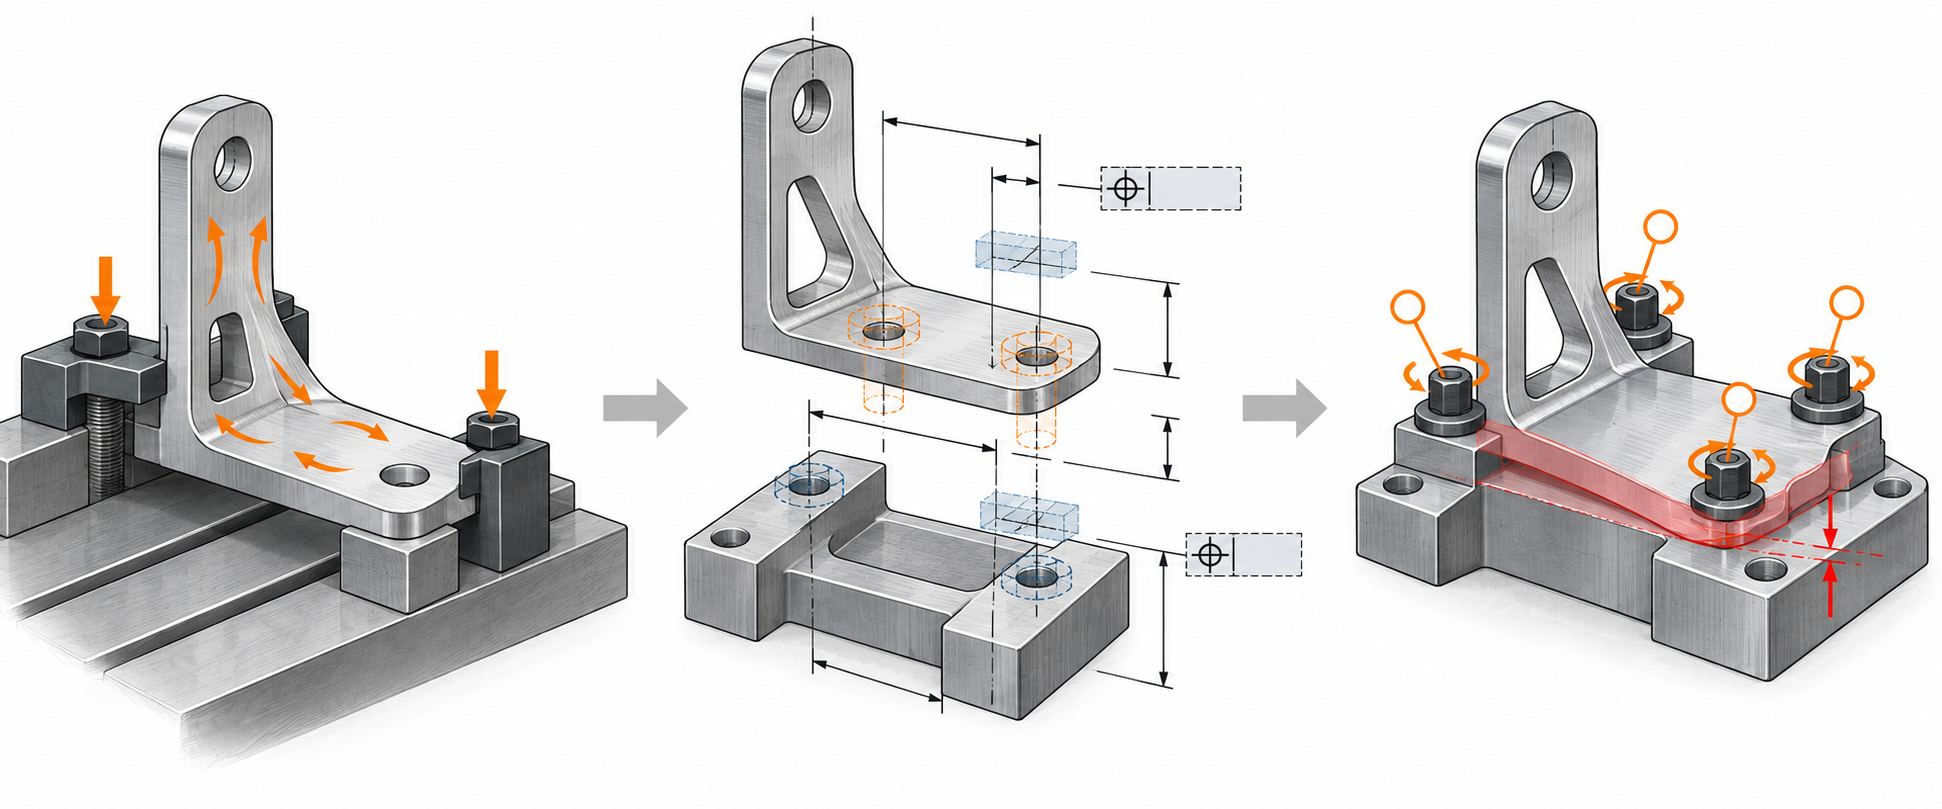
Viele Maßprobleme lassen sich bis zum Schluss nicht darauf zurückführen, dass das Werkzeug ungeeignet oder die Maschinengenauigkeit unzureichend ist, sondern dass Bezug und Spannen nicht gut geregelt wurden. In der Kette von mechanischer Bearbeitung und Montage ist das Spannen der erste Schritt, der die ideale Geometrie der Zeichnung „auf den Boden bringt“ – die Art des Aufsetzens bestimmt den Ausgangspunkt aller späteren Fehler. Bevor das Werkstück geschnitten wird, wird ihm durch Positionieren und Klemmen tatsächlich bereits ein Satz geometrischer Zwangsbedingungen aufgezwungen. Wenn dieser Satz von Zwangsbedingungen nicht mit dem Konstruktionsbezug übereinstimmt, beginnt hier die Fehlerakkumulation.
Bezugsvereinheitlichung: Zeichnungsbezug, Fertigungsbezug und Messbezug möglichst auf einer Linie
Das Prinzip der Bezugsvereinheitlichung ist einfach ausgedrückt: Konstruktionsbezug, Fertigungsbezug und Messbezug möglichst zur Deckung bringen. In der Praxis liegt das Problem oft in der Bezugsübertragungskette. Zum Beispiel bei einem Träger ist in der Konstruktion die Unterseite A als Bezug angegeben, und die Position der oberen Bohrung relativ zu A ist gefordert. Wenn im ersten Arbeitsgang mit der Rohteilseitenfläche positioniert und die Unterseite A bearbeitet wird und im zweiten Arbeitsgang dann mit A positioniert gebohrt wird, lautet die Bezugskette „Rohteilseitenfläche→A→Bohrung“. Formfehler der Rohteilseitenfläche werden über A verstärkt oder verschoben und auf die endgültige Position der Bohrung übertragen. Eine zusätzliche Umwandlung bedeutet eine zusätzliche Gelegenheit zur Fehlerakkumulation.
Daher wird in der Fertigungsplanung üblicherweise zuerst eine zuverlässige Bezugsfläche bearbeitet und in den folgenden Arbeitsgängen möglichst verwendet. Wenn das Teil Maßanforderungen in mehreren Richtungen hat, kann man kombinierte Bezüge wie eine Fläche und zwei Bohrungen verwenden, um alle sechs Freiheitsgrade festzulegen und zufällige Fehler durch wiederholtes Ausrichten zu verringern. Bei mechanischer Bearbeitung und Montage zeigt sich so manches Montagehindernis bei genauerem Hinsehen darin, dass die Bezugskette bereits in der Bearbeitungsphase verschoben wurde.
Spannkraft und Schnittkraft: Dünnwandige Teile federn nach dem Lösen zurück
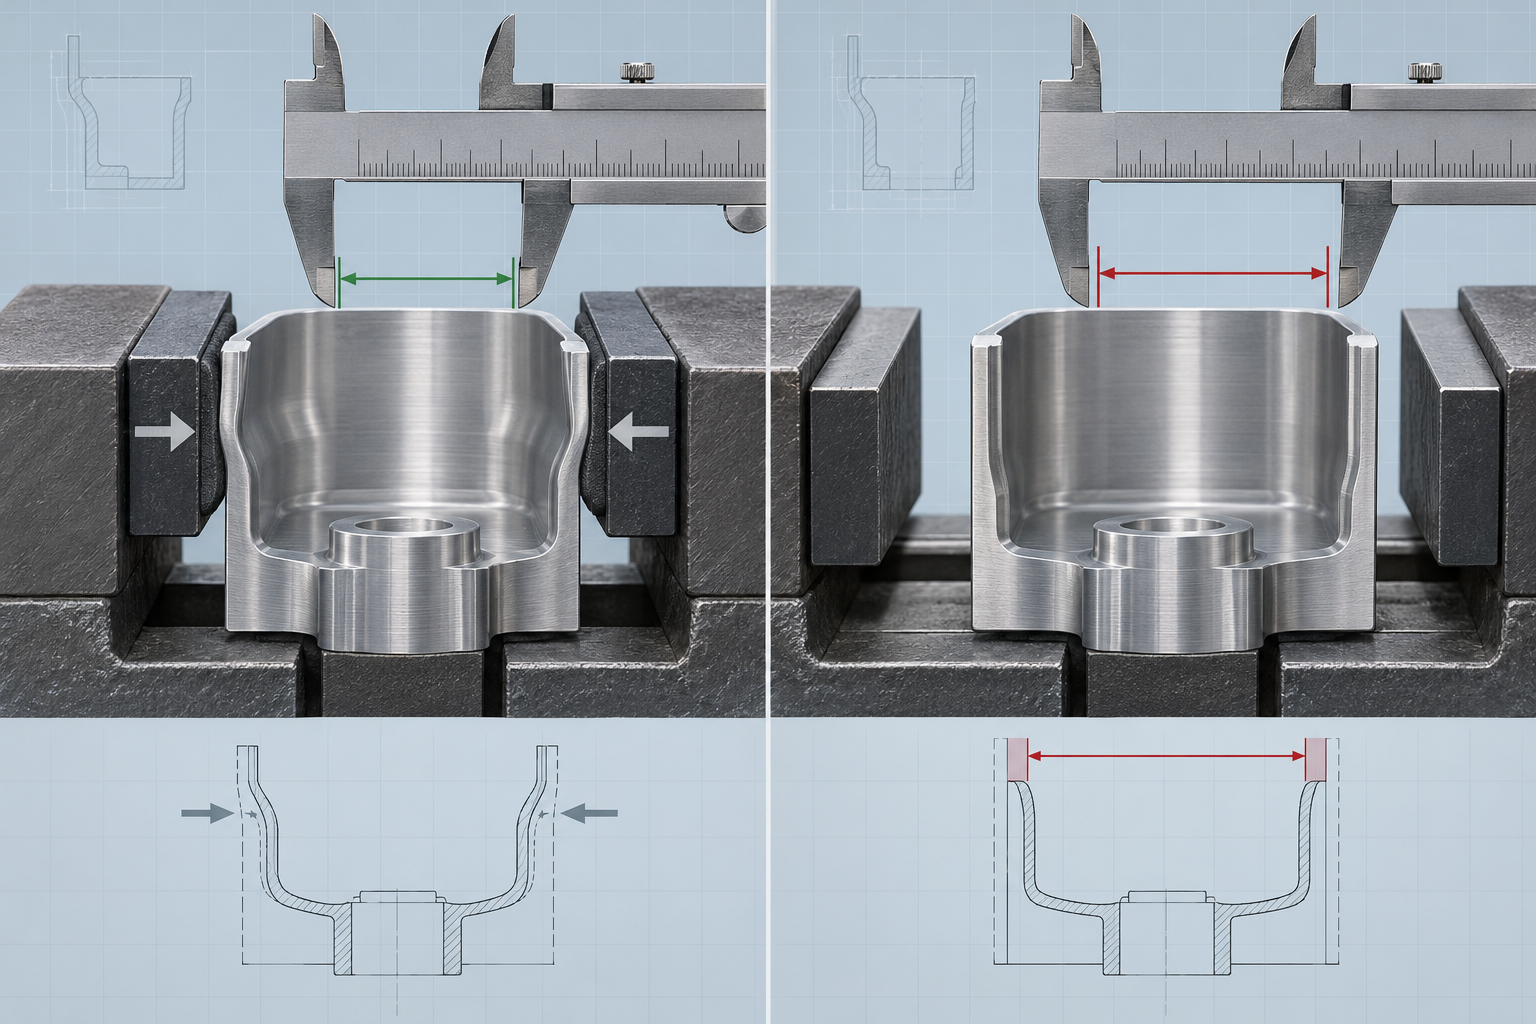
Dünnwandige Teile sind das typischste Beispiel. Beim Spannen mit Dreibackenfutter oder Schraubstock wird das Werkstück verformt, und in diesem Zustand gemessene Maße sind in Ordnung; nach dem Lösen der Spannvorrichtung verändern elastische Rückfederung Maß und Rundheit wieder. Solche Probleme lassen sich nicht vollständig durch „etwas leichter spannen“ lösen, denn eine zu geringe Spannkraft kann dazu führen, dass sich das Werkstück unter der Schnittkraft bewegt. Übliche Lösungsansätze sind: zusätzliche Hilfsstützen, Verwendung von Weichbacken oder speziellen Spannvorrichtungen zur Verteilung der Spannkraft, Anordnung der Spannpunkte an steiferen Stellen, Trennung von Schrupp- und Schlichtbearbeitung und Ausführung der Schlichtbearbeitung mit geringerer Spannkraft.
Schlanke Wellen sind ein weiteres Beispiel. Beim Drehen ist die Steifigkeit des Werkstücks selbst unzureichend, die Schnittkraft biegt das Werkstück durch, sodass es in der Mitte „ausweicht“ und die Bearbeitung eine tonnenförmige Form ergibt. Mit einer Mitlauf- oder Setzstütze an einer Stelle nahe dem Schnittpunkt eine Stütze bereitzustellen, ist gängige Praxis. Aber die Stütze selbst bringt auch neue Kontaktfehler mit sich und muss eingestellt werden.
Anzahl der Aufspannungen reduzieren: Was in einer Aufspannung erledigt werden kann, nicht auf zwei aufteilen
Jede zusätzliche Aufspannung bedeutet einen weiteren Ausrichtfehler, eine weitere Spannverformung und einen weiteren Rüstzeitanteil. Wenn mehrere Flächen in einer Aufspannung auf einer Maschine bearbeitet werden können, ist das in der Regel stabiler als mehrere Aufspannungen. Das ist auch einer der Gründe, warum Fünfachser und Dreh-Fräs-Komplettbearbeitung so häufig eingesetzt werden – nicht um anzugeben, sondern um Bezugsumspannungen auf ein Minimum zu reduzieren. Natürlich hat eine einzige Aufspannung auch ihren Preis: Die Vorrichtung kann komplexer sein, die Werkzeugzugänglichkeit ist eingeschränkt, Späneabfuhr und Kühlung sind schwieriger. Fertigungstechnisch muss abgewogen werden, nicht blind „alles in einem Durchgang“ angestrebt werden.
Bei Teilen, die tatsächlich mehrere Aufspannungen erfordern, ist eine praktische Vorgehensweise, einen einheitlichen Fertigungsbezug beizubehalten, zum Beispiel am Rohteil vorab einen Fertigungsansatz oder eine Fertigungsbohrung anzubringen, die bei jeder folgenden Aufspannung wieder angetastet wird. So ist die Positionierabweichung jeder Aufspannung in derselben Richtung, und sie addieren sich nicht regellos. Nach Festlegung des Aufspannkonzepts ist es am besten, am ersten Teil die Rückfederung nach dem Lösen tatsächlich zu messen; selbst wenn nur der Trend dokumentiert wird, ist das besser als eine Beurteilung nach Gefühl. Die konkrete Rückfederung hängt von Werkstoff, Wandstärke und Spannweise ab und muss gemäß Zeichnung und tatsächlichen Gegebenheiten bestätigt werden; es gibt keinen direkt übertragbaren festen Wert.
Vom Rohteil zum Fertigteil: einige entscheidende Abwägungen in der Bearbeitungsreihenfolge
Dieselbe Zeichnung, an zwei Werkstätten gegeben, kann Teile hervorbringen, die beide maßhaltig sind, aber Ausschussquote, Durchlaufzeit und reibungsloser Ablauf der späteren Montage unterscheiden sich erheblich. Der Unterschied liegt oft nicht an der Maschine, sondern an der Reihenfolge der Arbeitsgänge. Viele Probleme in der mechanischen Bearbeitung und Montage sind in der Reihenfolge angelegt: welche Fläche zuerst gefräst wird, wann die Wärmebehandlung erfolgt, wie lange nach der Schruppbearbeitung bis zur Schlichtbearbeitung gewartet wird – das sieht nach interner Werkstattplanung aus, entscheidet aber direkt darüber, ob es am Ende passt.
Schruppen und Schlichten zu trennen, ist eine der grundlegendsten Regeln der Reihenfolge. Das Ziel des Schruppens ist nicht das Maß, sondern den Großteil des Aufmaßes abzutragen und die Form zu erzeugen. In dieser Phase sind die Schnittkräfte groß, die Wärmeentwicklung hoch, das Werkzeug weicht deutlich aus, und die inneren Eigenspannungen des Werkstücks verteilen sich neu, während Material abgetragen wird. Wenn Schruppen und Schlichten in einem Durchgang erfolgen, wird das Schlichtmaß an einem noch verformten Werkstück gemessen; sobald das Teil abkühlt und die Spannungen freigesetzt werden, driftet das Maß. Üblich ist, beim Schruppen 0,3–1 mm Aufmaß zu lassen (konkret je nach Werkstoff und Steifigkeit des Teils, gemäß Zeichnung und Prozess bestätigen) und dann zu schlichten. Bei dünnwandigen Teilen und lang auskragenden Teilen bleibt mehr stehen.
Spannungsarmglühen: Verformung vor der Schlichtbearbeitung stattfinden lassen
Ob nach dem Schruppen spannungsarmgeglüht werden muss, hängt von Werkstoff, Aufmaßgröße und Endtoleranz ab. Gussteile, Schmiedeteile und Schweißteile tragen Guss- oder Schweißspannungen in sich und verziehen sich, sobald das Schruppen beginnt; solche Teile werden häufig nach dem Schruppen spannungsarmgeglüht und dann geschlichtet. Bei Aluminiumlegierungen, manchen nichtrostenden Stählen und gehärtetem Stahl ist die Verformung ebenfalls deutlich, wenn beim Schruppen viel Material abgetragen wird. Natürliche Alterung (einige Tage bis Wochen liegen lassen) und künstliche Alterung (Spannungsarmglühen) sind zwei Wege; erstere ist langsam und kostengünstig, letztere schnell und erfordert Abstimmung mit der Wärmebehandlung. Welcher Weg gewählt wird, richtet sich nach Termin und Toleranzanforderung – bei enger Toleranz und großer Stückzahl neigt man üblicherweise zur künstlichen Alterung. Hier gibt es keine allgemeingültige Antwort; es muss am konkreten Teil beurteilt werden.
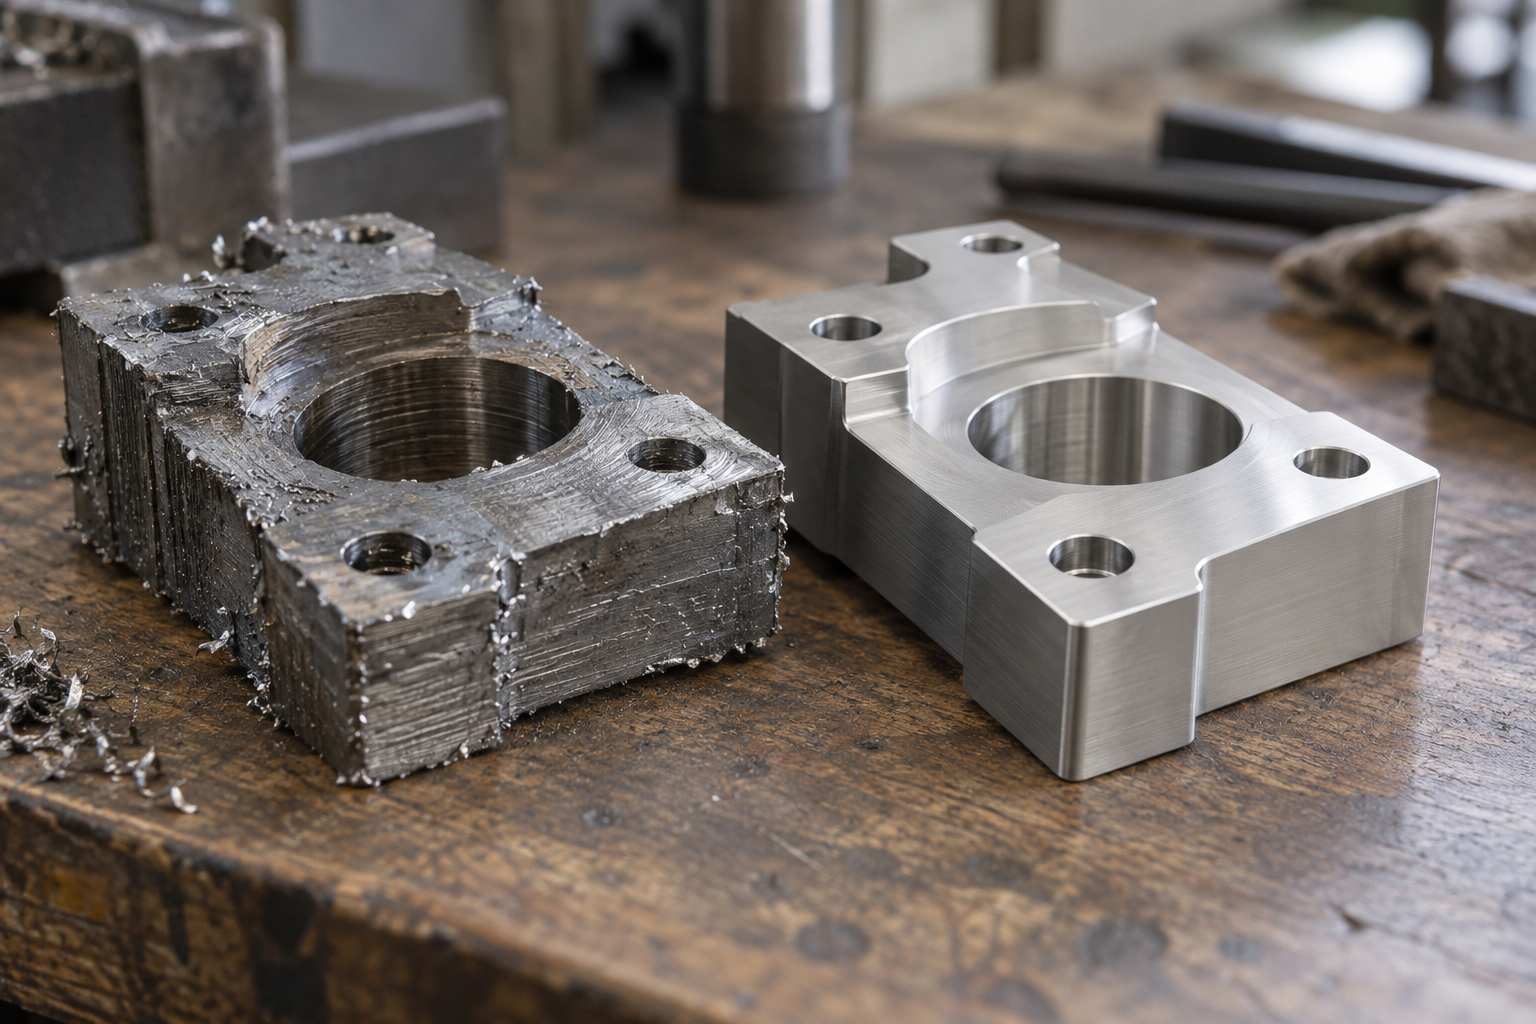
Die Bezugsfläche zuerst zu bearbeiten, ist eine weitere leicht übersehene Regel. Die nachfolgenden Arbeitsgänge positionieren sich alle über den Bezug; wenn die Bezugsfläche selbst Rohteiloberfläche und uneben ist, ist jede folgende Positionierung schief. Die richtige Reihenfolge ist, zuerst eine zuverlässige Bezugsfläche (oder Bezugsbohrung) zu bearbeiten und dann mit dieser als Positionierung die anderen Flächen zu bearbeiten, sodass eine einheitliche Bezugskette entsteht. Ist der Bezug durcheinander, kann das Teil trotz maßhaltiger Abmessungen nicht montierbar sein, weil die Lagebeziehungen falsch sind.
Wo die Wärmebehandlung eingeordnet wird, entscheidet, ob sich das Teil noch verformt
Bei Teilen, die gehärtet oder vergütet werden müssen, bringt die Wärmebehandlung Verformung und Maßänderung mit sich, daher kann sie nicht beliebig nach der Schlichtbearbeitung eingeschoben werden. Üblich ist: Schruppen → Wärmebehandlung → Schlichten. Die Wärmebehandlung vor die Schlichtbearbeitung zu legen, lässt die Verformung zuerst stattfinden und wird dann beim Schlichten korrigiert; legt man sie nach die Schlichtbearbeitung, zerstört die Härteverformung alle bereits erreichten Maße und Lagen. Bei manchen Teilen muss nach dem Härten noch geschliffen oder geläppt werden; dann sind nach der Wärmebehandlung entsprechende Schlichtaufmaße vorzusehen.
Die Anzahl der Aufspannungen wird ebenfalls von der Reihenfolge beeinflusst. Jede zusätzliche Aufspannung bedeutet eine weitere Akkumulation von Positionierfehlern. Flächen, die in einer Aufspannung fertig bearbeitet werden können, möglichst zusammenzulegen, um Wenden und erneutes Ausrichten zu reduzieren, ist bei der Reihenfolge eine Abwägung wert. Der Preis ist manchmal ein längerer Werkzeugweg oder eine spezielle Vorrichtung; ob sich das lohnt, hängt davon ab, ob der akkumulierte Fehler bereits an das Toleranzband heranreicht. Für solche Beurteilungen gibt es keine einheitliche Formel; sie sind in der Regel in Verbindung mit den Merkmalen des Teils und den tatsächlichen Fähigkeiten der Werkstatt zu treffen.
Prüfen ist nicht der letzte Schritt: Wie die Prozessprüfung die Maße im Griff behält
Erstmusterprüfung: Bestätigt wird die Prozessfähigkeit, nicht ein einzelnes Teil
Koordinatenmessgerät, Messschieber, Mikrometer, Prüfvorrichtungen: Es geht nicht um höhere oder geringere Genauigkeit, sondern um unterschiedliche Aufgaben
- Messschieber/Mikrometer: messen das Maß selbst, etwa Außendurchmesser, Dicke, Nutbreite. Schnell, aber Form- und Lagetoleranzen lassen sich damit nicht messen, und Bezugsbeziehungen sind schwer abzubilden.
- Koordinatenmessgerät (KMG): misst räumliche Beziehungen und zusammengesetzte Toleranzen, geeignet für Erstmuster, Endprüfung und Schiedsverfahren.
- Spezielle Prüfvorrichtungen (Grenzlehrdorn, Ringlehre, Positionslehre): verdichten eine komplexe Beurteilung zu einer einzigen Aktion „geht hinein/geht nicht hinein“, geeignet für schnelle Durchgangsprüfungen in der Großserienfertigung.
- 3D-Scan: geeignet für Freiformflächen, Gussrohteile, Reverse-Engineering-Vergleiche sowie für Fälle, in denen die gesamte Abweichungsverteilung statt einzelner Punktwerte betrachtet werden muss.
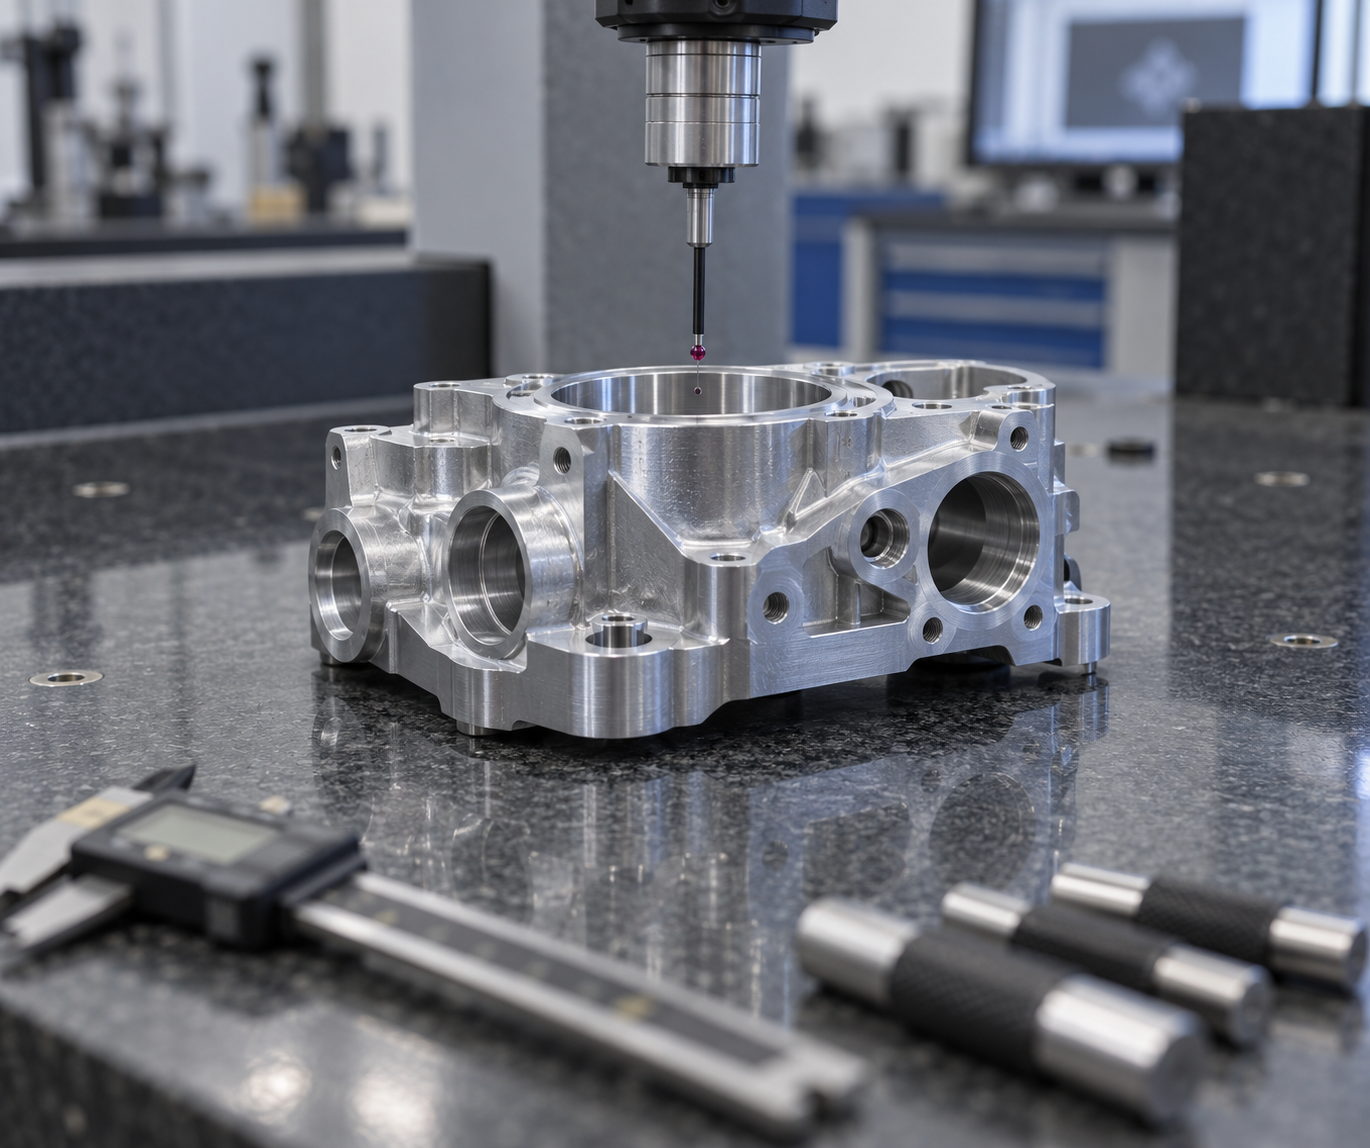
Auch Messmittel selbst haben eine Unsicherheit; die Auswahl muss zum Toleranzband passen
Montagephase: Ob Teile hineinpassen, muss schon bei der Bearbeitung bedacht werden
Die Montage bekommt am leichtesten die Schuld für „alle Teilemaße sind in Ordnung, aber es lässt sich nicht montieren“. Solche Probleme sind in der Kette von spanender Bearbeitung und Montage sehr typisch: Auf der Bearbeitungsseite wird jedes Teil nach Zeichnung geprüft und besteht, doch am Montagetisch passt Bohrung nicht zu Bohrung, Fläche nicht zu Fläche, Welle nicht in den Sitz. Das Problem ist nicht, dass jemand etwas falsch gemacht hat, sondern dass Montagestörungen bereits in der Zeichnungsphase angelegt wurden und die Bearbeitung sie nur Wirklichkeit werden lässt.
Deshalb sollte die Montage nicht als passiver Empfänger der Bearbeitung betrachtet werden. Sie ist ein Glied, dessen Schwierigkeit sich bereits in der Konstruktionsphase aktiv senken lässt – durch Toleranzzuordnung, konstruktive Gestaltung und Passungsauswahl wird „es passt hinein“ zu einem wahrscheinlichen Ereignis, statt von Nacharbeit durch den Schlosser vor Ort abzuhängen.
Spiel, Übergang, Übermaß: Die Wahl der Passung bestimmt die Montageart
Die Passungsbeziehung ist kein abstrakter Begriff; sie bestimmt direkt, welche Werkzeuge vor Ort verwendet werden und wie viel Zeit aufgewendet wird:
- Spielpassung: Die Bohrung ist größer als die Welle, sie lässt sich von Hand einschieben oder mit einem Gummihammer leicht eintreiben. Die Montage ist am einfachsten, erfordert jedoch Anforderungen an Koaxialität und Positionstoleranz; je größer das Spiel, desto leichter wackelt es, und die Positioniergenauigkeit wird durch andere Strukturen (Stifte, Absätze, Stirnflächen) sichergestellt.
- Übergangspassung: Es kann ein geringes Spiel oder auch ein geringes Übermaß vorliegen; bei der Montage ist oft leichtes Eintreiben mit einem Kupferstab oder Einpressen mit einer Presse erforderlich. Sie verlangt zugleich Positioniergenauigkeit und eine gewisse Befestigungswirkung und ist eine häufige Wahl für viele Lagergehäuse und Positionierstifte.
- Übermaßpassung: Die Welle ist größer als die Bohrung, die Montage erfolgt durch Einpressen oder Temperaturdifferenzverfahren (Erwärmen des Bohrungsteils oder Kühlen des Wellenteils). Die Drehmomentübertragungsfähigkeit ist hoch, aber Einpresskraft, Einpressgeschwindigkeit und Rauheit der Passfläche beeinflussen, ob es letztlich zu Rissen oder Kratzern kommt.
Die in der Branche übliche Einschätzung lautet: Wenn eine Spielpassung gewählt werden kann, sollte man nicht leichtfertig auf eine Übermaßpassung zurückgreifen, es sei denn, es ist tatsächlich erforderlich, Kraft oder Positionierung über die Passung zu übertragen. Das Montagerisiko einer Übermaßpassung ist oft höher, als der Konstrukteur schätzt – die Einpresskraft lässt sich nicht genau berechnen, und dünnwandige Teile verformen sich zuerst.
Nacharbeit und Auswahlpassung: zwei „Korrektur"-Logiken in der Montagehalle
Wenn die Toleranzkette nicht gewährleisten kann, dass die Montage in einem Durchgang maßhaltig ist, gibt es auf der Montageseite üblicherweise zwei Vorgehensweisen. Eine ist die Nacharbeit: An einer Stelle wird ein Aufmaß belassen, das vor Ort geschliffen, geschabt oder gefeilt wird, bis das passende Maß erreicht ist – hohe Genauigkeit, aber abhängig vom handwerklichen Geschick, nicht für Serienfertigung geeignet. Die andere ist die Auswahlpassung: Die Teile werden nach Istmaß in Klassen eingeteilt, große Welle zu großer Bohrung, kleine Welle zu kleiner Bohrung, und durch Gruppierung wird die Passung „hergestellt". Die Auswahlpassung ermöglicht es, die Einzelteil-Toleranz zu erweitern, zum Preis eines erhöhten Aufwands für Messung, Klassifizierung und Lagerverwaltung.
Beide Lösungen sollten keine nachträgliche Korrektur sein, sondern bereits bei der Prozessplanung durchdacht werden: Welche Passungen müssen durch die Bearbeitung gewährleistet werden, bei welchen darf ein Nacharbeitsaufmaß belassen werden, und in wie viele Klassen muss unterteilt werden, um die Gutrate zu steigern.
Verstellbare Struktur: „Passt nicht hinein" wird zu „lässt sich zurückstellen"
Wirtschaftlicher als die Erhöhung der Toleranz ist manchmal der Entwurf eines verstellbaren Elements: Langlöcher, verstellbare Unterlegscheiben, Gewindefeineinstellung, Langloch mit Exzenterbuchse. Die Logik besteht darin, die Anforderung an die Maßgenauigkeit von „jedes Teil muss genau sein" auf „beim Montieren kompensierbar" zu verlagern. Der Preis ist eine etwas komplexere Struktur und möglicherweise einige Teile mehr, doch die gewonnene Montagetoleranz ist bei kleiner Stückzahl und langer Toleranzkette oft wirtschaftlich.
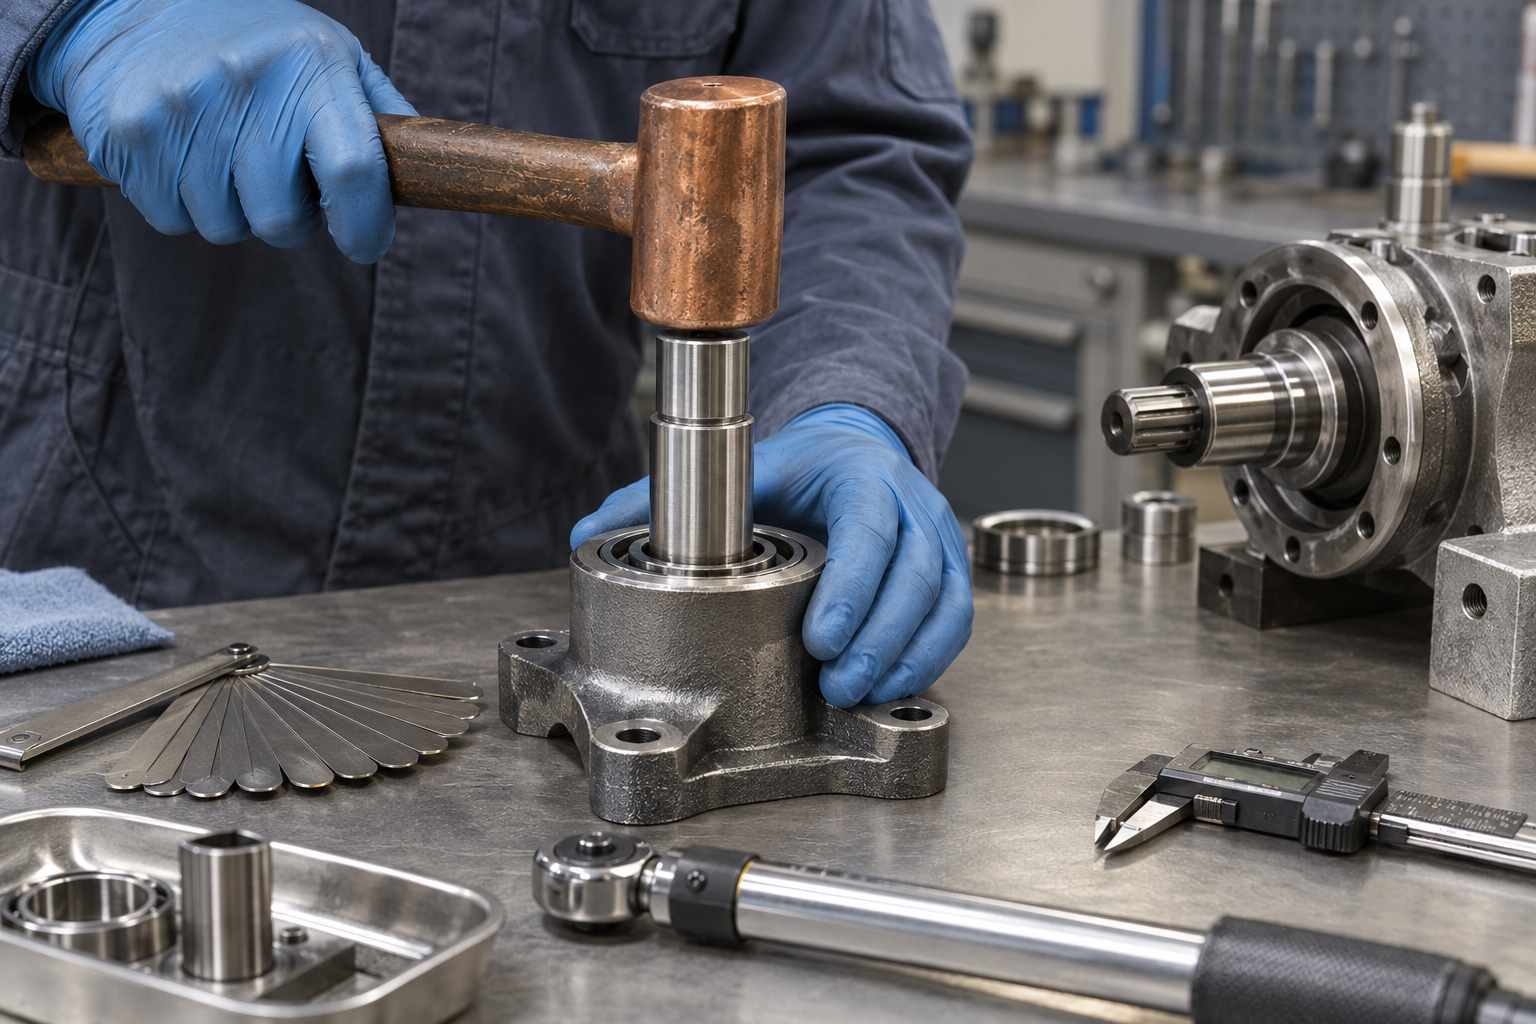
Die Fehlersuche bei Montageinterferenzen hat ebenfalls eine Reihenfolge: Zuerst prüfen, ob die Bezüge einheitlich sind, dann, ob sich die Toleranzkette zu einer Überschreitung summiert, und erst zuletzt den Verdacht auf die Maße eines einzelnen Teils richten. Oft liegt das Problem in der Bezugsabweichung – Konstruktionsbezug, Fertigungsbezug und Montagebezug sagen jeweils etwas anderes, die Teile sind einzeln geprüft alle gut, und zusammengesetzt passen sie nicht.
Die Montageanforderungen vorab in die Zeichnung aufzunehmen, ist der kostengünstigste Schritt: an kritischen Passstellen die Passungsart angeben, in Montagerichtung Platz für Werkzeuge lassen, am Ende der Toleranzkette ein verstellbares Element vorsehen. Sieht die Fertigungsseite diese Informationen, werden Spannung und Prüfung entsprechend angepasst. Um diese Passungsbeurteilung auf konkrete Teile anzuwenden, können Sie zunächst über AI-Dialog-Angebot Zeichnung und Montageanforderungen gemeinsam durchgehen.
Montageprozessdokumente und Ausführung vor Ort: Drehmoment, Reihenfolge, Fehlervermeidung
Nachdem die Teile bearbeitet, geprüft und an den Montageplatz geliefert wurden, glauben viele, der Rest sei „Schraubenanziehen". Doch die eigentliche Schwierigkeit in der Montagehalle liegt nicht in der Schnelligkeit der Hände, sondern in drei Dingen: wie viel Drehmoment angezogen wird, in welcher Reihenfolge angezogen wird und wie der Werker ohne Nachdenken nichts falsch montieren kann. Wenn diese drei Dinge nur im Kopf des Meisters bleiben, treten bei einem Personalwechsel oder einer neuen Teilecharge sofort Probleme auf. Die Aufgabe des Montageprozessdokuments besteht darin, diese Beurteilungen von Erfahrung in ausführbare Vorgaben vor Ort zu verwandeln.
Was auf einem Montageprozessblatt wirklich klar geschrieben werden muss
Bei einem umsetzbaren Montageprozessblatt geht es im Kern nicht darum, Stücklisten aufzulisten, sondern einige fehleranfällige Punkte festzunageln: Passungsart (Spiel-, Übergangs- oder Übermaßpassung, ob Erwärmen/Einpressen erforderlich ist), Anzugsparameter (Drehmomentwert oder Drehwinkelverfahren, ob schrittweises Anziehen gefordert ist), Anzugsreihenfolge (diagonal, sternförmig oder von der Mitte nach außen), Schmier- und Klebeanforderungen (Typ des Gewindeklebers, Auftragstelle, Aushärtezeit), Reinigung und Schutz (gibt es Anforderungen zur Fremdkörperkontrolle). Fehlen diese Parameter, hängt die Montagequalität allein vom individuellen Gefühl ab, und zwischen Chargen kommt es zwangsläufig zu Abweichungen.
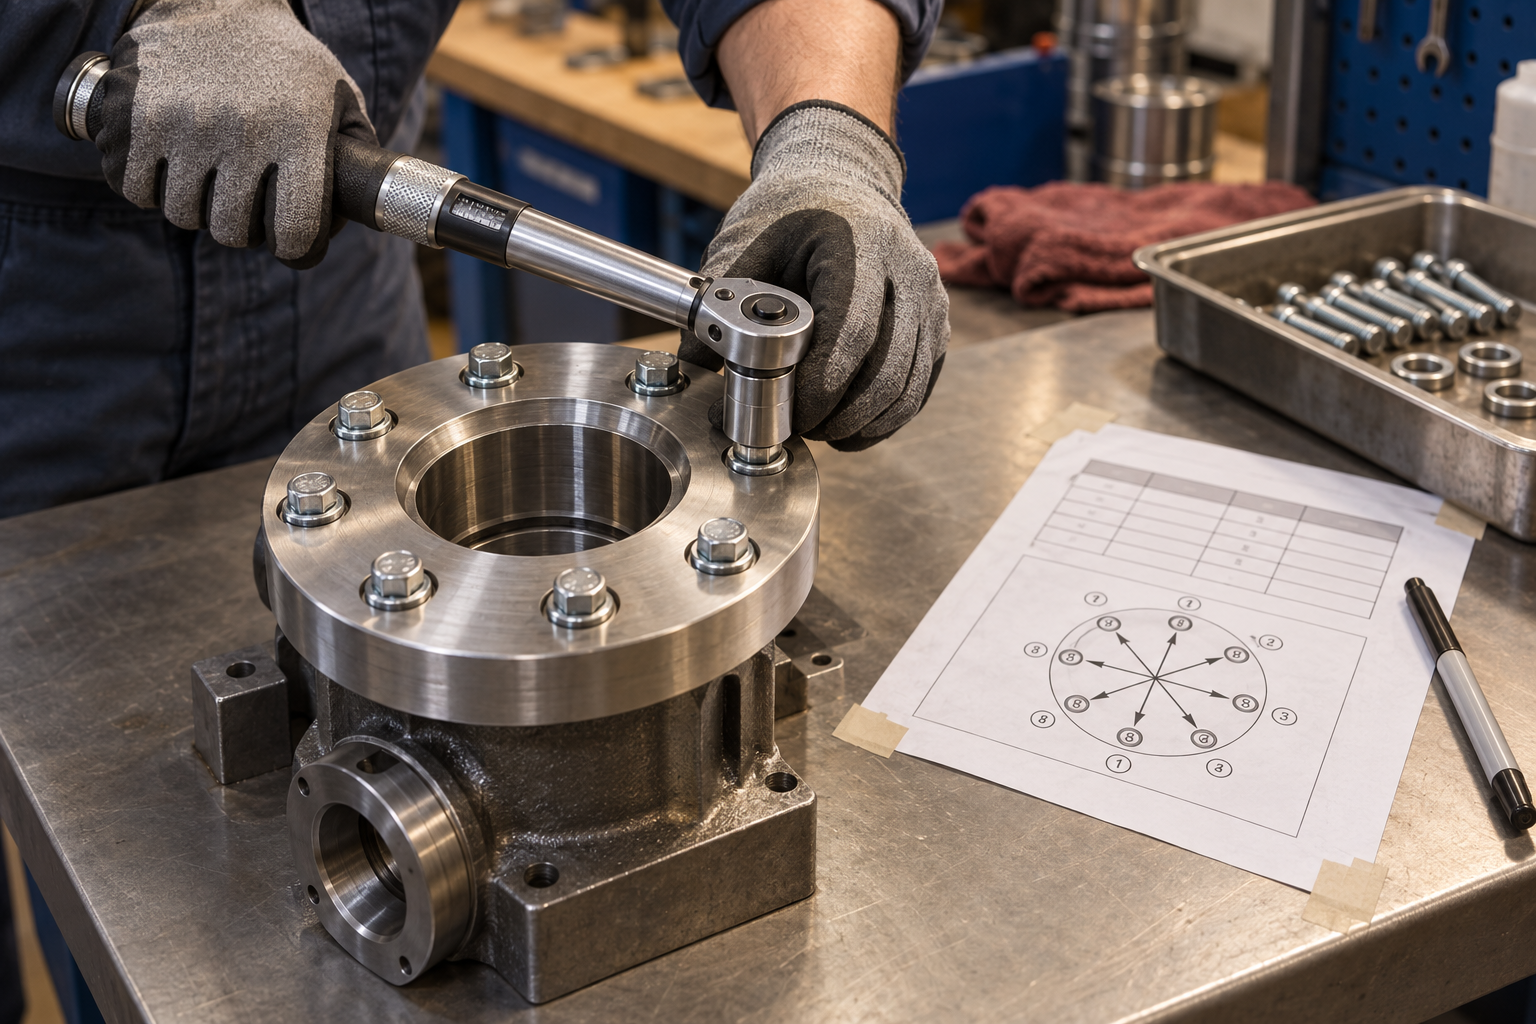
Bei Mehrschraubenverbindungen – etwa Flanschen, Enddeckeln, Gehäusefugen – bestimmt die Anzugsreihenfolge oft stärker als der Drehmomentwert den Endzustand. Das schrittweise diagonale Anziehen (zum Beispiel zuerst 30 % Drehmoment, dann 70 %, schließlich auf den Zielwert) dient dazu, die Fugenfläche gleichmäßig anzulegen und zu vermeiden, dass eine Seite zuerst festgezogen wird und die andere hochsteht. Ist die Reihenfolge falsch, kann selbst bei korrektem Drehmoment jeder Schraube ein Spalt oder eine örtliche Spannungskonzentration in der Fugenfläche bestehen. Solche Probleme sind bei der Montage nicht sichtbar und zeigen sich nach einiger Laufzeit durch Dichtungslecks oder gelockerte Schrauben.
Die realen Grenzen der Drehmomentsteuerung
Die Drehmomentmethode zur Steuerung der Vorspannkraft wird selbst stark vom Reibungskoeffizienten beeinflusst. Beim gleichen Drehmomentwert kann die tatsächliche Vorspannkraft je nach Schmierungszustand des Gewindes um zwei bis drei Zehntel abweichen. In der Branche üblich ist: kritische Verbindungen mit kalibriertem Drehmomentschlüssel, wichtige Verbindungen mit Drehmoment-plus-Drehwinkel-Verfahren oder direkter Vorspannkraftmessung (z. B. hydraulisches Dehnen). Bei gewöhnlicher Montage werden drehmomentbegrenzte Werkzeuge mit Alarm und Prozessaufzeichnung verwendet. Hier sei darauf hingewiesen: die Genauigkeit des Drehmomentschlüssels selbst, ob er regelmäßig kalibriert wird, die Kraftausübung des Bedieners beeinflussen das Ergebnis. Dass auf Zeichnung oder Prozessblatt ein Drehmomentwert steht, bedeutet nicht, dass er vor Ort stabil reproduziert werden kann; dies ist anhand der tatsächlichen Werkzeugfähigkeit und des Kalibrierzyklus zu bestätigen.
Fehlervermeidende Konstruktion: Fehler gar nicht erst hineinpassen lassen
Zuverlässiger als Schulung und Verantwortungsbewusstsein ist Fehlervermeidung (Poka-Yoke). Häufige Mittel: asymmetrisch angeordnete Positionierstifte, sodass Teile verkehrt nicht hineinpassen; versetzte Schraubenbohrungen, um die Verwechslung langer und kurzer Schrauben zu vermeiden; Verpolungsschutz an Steckverbindern, sodass sie in falscher Richtung nicht hineingehen. Fehlervermeidende Konstruktion muss bereits in der Teilefertigung geometrisch umgesetzt werden, erst dann kann die Montage vor Ort wirklich entspannt sein. Wenn das Teil selbst ein falsches Einbauen zulässt und man sich auf die Selbstprüfung der Werker verlässt, wird das Risiko nur bis zum nächsten Arbeitsgang verschoben, wo es sich zeigt.
Nach der Montage folgen üblicherweise noch Funktionstests oder Bewegungsprüfungen – ob es sich leicht dreht, ob die Dichtung den Druck hält, ob elektrisch Durchgang besteht. Die Prüfstation muss eindeutige Bewertungskriterien und Dokumentationsweise festlegen, sonst sind „geprüft“ und „als in Ordnung geprüft“ zwei verschiedene Dinge. Nacharbeit aufgrund falscher Montagereihenfolge bedeutet oft nicht nur Auseinanderbauen und neu Zusammenbauen: Ein Presssitzteil kann nach dem Ausbau bereits die Passfläche beschädigt haben, wiederholtes Anziehen von Gewinden verändert die Vorspannkraftcharakteristik, einzelne Teile können nur verschrottet und neu gefertigt werden. Deshalb lohnt es sich, die Montageprozessdokumente schon vor der Fertigungsplanung gemeinsam durchzusehen.
Häufige Ausfallmodi: Von der Bearbeitung bis zur Montage treten Probleme oft phasenübergreifend auf
Maßhaltig, aber nicht montierbar: Die Toleranzverteilung wurde nicht sauber berechnet
Verformung nach der Montage: Bearbeitungsspannungen wirken erst beim Anziehen
Gewindeüberdrehen und Ermüdungsbruch: verborgen und teuer
Häufige Fragen
Die folgenden Fragen sind im Wesentlichen die, die Leser nach dem vorstehenden Text am häufigsten nachfragen: Wie Toleranzen festgelegt werden, wie man beim Spannen spart, wie die Prüfung abgestimmt wird, wie Montagekollisionen frühzeitig erkannt werden. Die Antworten folgen der Argumentationslogik des vorstehenden Textes; konkrete Zahlenwerte sind anhand der Zeichnung und des tatsächlichen Prozesses zu bestätigen.
Nach welcher Vorgabe wird bei der mechanischen Bearbeitung verfahren, wenn in der Zeichnung keine Toleranz angegeben ist?
Nach der Norm für nicht eingetragene Toleranzen, wobei die konkrete Klasse im Schriftfeld der Zeichnung oder in der technischen Vereinbarung festgelegt wird. Üblich ist, lineare Maße nach einer mittleren Genauigkeitsklasse zu steuern, doch die Werte verschiedener Normen (GB/T 1804, ISO 2768 usw.) sind unterschiedlich und dürfen nicht als selbstverständlich angenommen werden. Sicherer ist: die für die Montage relevanten Passmaße gesondert zu bemaßen und den Rest freizugeben. Die im vorstehenden Text erwähnte Aussage „Toleranzen sind nicht so streng wie möglich zu wählen“ gilt bei nicht bemaßten Maßen besonders – alles nach engen Toleranzen zu fertigen lässt die Kosten sprunghaft steigen, während die Montage gar nicht so eng sein muss.
Ist die Verformung dünnwandiger Teile nach der Bearbeitung ein Spannproblem oder wurde nicht genug spannungsarm geglüht?
Beides ist möglich, und häufig liegen beide zugleich vor. Die Prüfreihenfolge sollte sein: zuerst schauen, ob die Spannkraft zu groß ist und ob die Spannpunkte auf wenig steifen Bereichen liegen; dann prüfen, ob der Rohteil Restspannungen aufweist und ob nach der Schruppbearbeitung eine Spannungsarmbehandlung oder natürliche Alterung vorgesehen wurde. Im vorstehenden Text zu Bezug und Spannen wurde erwähnt, dass Fehler entstehen können, bevor das Werkstück überhaupt geschnitten wird – das typische Anzeichen ist das Zurückfedern nach dem Lösen der Spannung. Wenn dieselbe Charge von Teilen in die gleiche Richtung verformt ist, deutet das eher auf Spannen oder Prozessreihenfolge hin; ist die Richtung zufällig, eher auf Eigenspannungen im Material. Bei der Fehlersuche sollten am besten die Maßaufzeichnungen der Halbfertigteile nach der Schruppbearbeitung aufbewahrt werden, um unterscheiden zu können, in welchem Abschnitt sie eingebracht wurden.
Bei der Montage stellt man fest, dass Teile nicht hineinpassen – sollte man das Teil oder die Montagemethode ändern?
Ändern Sie nicht vorschnell eine der beiden Seiten. Klären Sie zuerst, wie groß die Überschneidung ist und ob es sich um ein Einzelteilproblem oder ein Chargenproblem handelt. Bei einem einzelnen Teil außerhalb der Toleranz sind Nacharbeit oder selektive Paarung meist am schnellsten; bei einem Chargenproblem liegt ein Fehler in der Toleranzverteilung oder in der Bezugskette vor, und eine Änderung der Montagemethode würde das nur verdecken. Im vorherigen Abschnitt zur Montagephase wurde erwähnt, dass die Montage kein passiver Abnehmer der Bearbeitung ist – bereits in der Konstruktionsphase kann man den Schwierigkeitsgrad durch Toleranzverteilung, verstellbare Strukturen oder Gruppenpaarung senken. Ein Teil zu ändern bedeutet, Bearbeitung und Prüfung erneut zu durchlaufen; die Montagemethode zu ändern kann einfach eine andere Schraubweise oder eine zusätzliche Führung bedeuten. Die Kostenunterschiede sind groß, daher lohnt es sich, zuerst klar zu rechnen.
Reicht ein Messschieber für die Prozessprüfung, und wann muss zwingend ein Koordinatenmessgerät eingesetzt werden?
Das hängt von Toleranz und Merkmalstyp ab. Messschieber und Bügelmessschraube eignen sich für übliche Maße und schnelle Entscheidungen vor Ort, aber das Messmittel selbst hat eine Unsicherheit, und die Auswahl muss zur Toleranz passen – mit einem Messmittel unzureichender Auflösung enge Toleranzen zu messen, liefert unzuverlässige Werte. Für Form- und Lagetoleranzen wie Positionstoleranz, Profiltoleranz und Koaxialität sowie für komplexe Merkmale, bei denen ein Bezugssystem aufgebaut werden muss, sind in der Regel ein Koordinatenmessgerät oder spezielle Prüfvorrichtungen erforderlich. Im vorherigen Abschnitt zur Prüfung wurde erwähnt, dass auch das Prüfmittel selbst eine Unsicherheit hat; deshalb sollte die Aufteilung zwischen Erstmusterprüfung und Prozessstichprobe vorab festgelegt werden, statt erst nach Montageproblemen nachträglich zu messen.
Anzugsmoment und Anzugsreihenfolge – was tun, wenn sie nicht in der Zeichnung stehen?
Dass es nicht in der Zeichnung steht, heißt nicht, dass man beliebig anziehen darf. Bei Mehrschraubenverbindungen gibt es üblicherweise eine empfohlene Anzugsreihenfolge (z. B. über Kreuz, stufenweises Anziehen), damit die verbundenen Teile gleichmäßig belastet werden und örtliche Verformung vermieden wird. Drehmomentwerte werden in der Regel vom Konstrukteur entsprechend den Anforderungen an die Vorspannkraft vorgegeben; fehlen sie tatsächlich, sollte man dies mit der Konstruktion klären, statt vor Ort nach Gefühl anzuziehen. Im vorherigen Abschnitt zu Montageprozessdokumenten wurde erwähnt, dass eine falsche Reihenfolge zu Nacharbeit oder sogar Ausschuss führen kann – besonders bei dünnen Blechen oder Kunststoffteilen kann einmal zu festes Anziehen zum Einbeulen führen. Solche Parameter sollten in die Montageprozesskarte aufgenommen werden und nicht nur in der Erfahrung erfahrener Fachkräfte bleiben.
Key takeaways
- Toleranzen sind ein Kostenschalter: Erreichbar heißt nicht erforderlich – vor dem Bemaßen erst klar denken, welche Maße wirklich streng sein müssen und welche nur aus Gewohnheit verschärft werden
- Die Aufspannung selbst ist eine Fehlerquelle, besonders bei dünnwandigen und langgestreckten Teilen – Schnittkraft und Spannkraft verformen zuerst das Werkstück und lassen dann die Maße aus der Toleranz laufen
- Uneinheitliche Bezüge lassen Toleranzen sich Schicht für Schicht addieren; Montagekollisionen werden oft schon in der Bearbeitungsphase angelegt
- Montage ist nicht der Endpunkt der Bearbeitung: Nacharbeit, Passung durch Auswahl und verstellbare Konstruktionen sind Mittel für Reserven, die bereits auf Konstruktionsebene vorgesehen werden sollten
- Die Zeichnung regelt nur die Maße, die Montage nur das Hineinpassen – die Fertigungsgerechtheit zwischen beiden braucht eine gemeinsame Sprache



