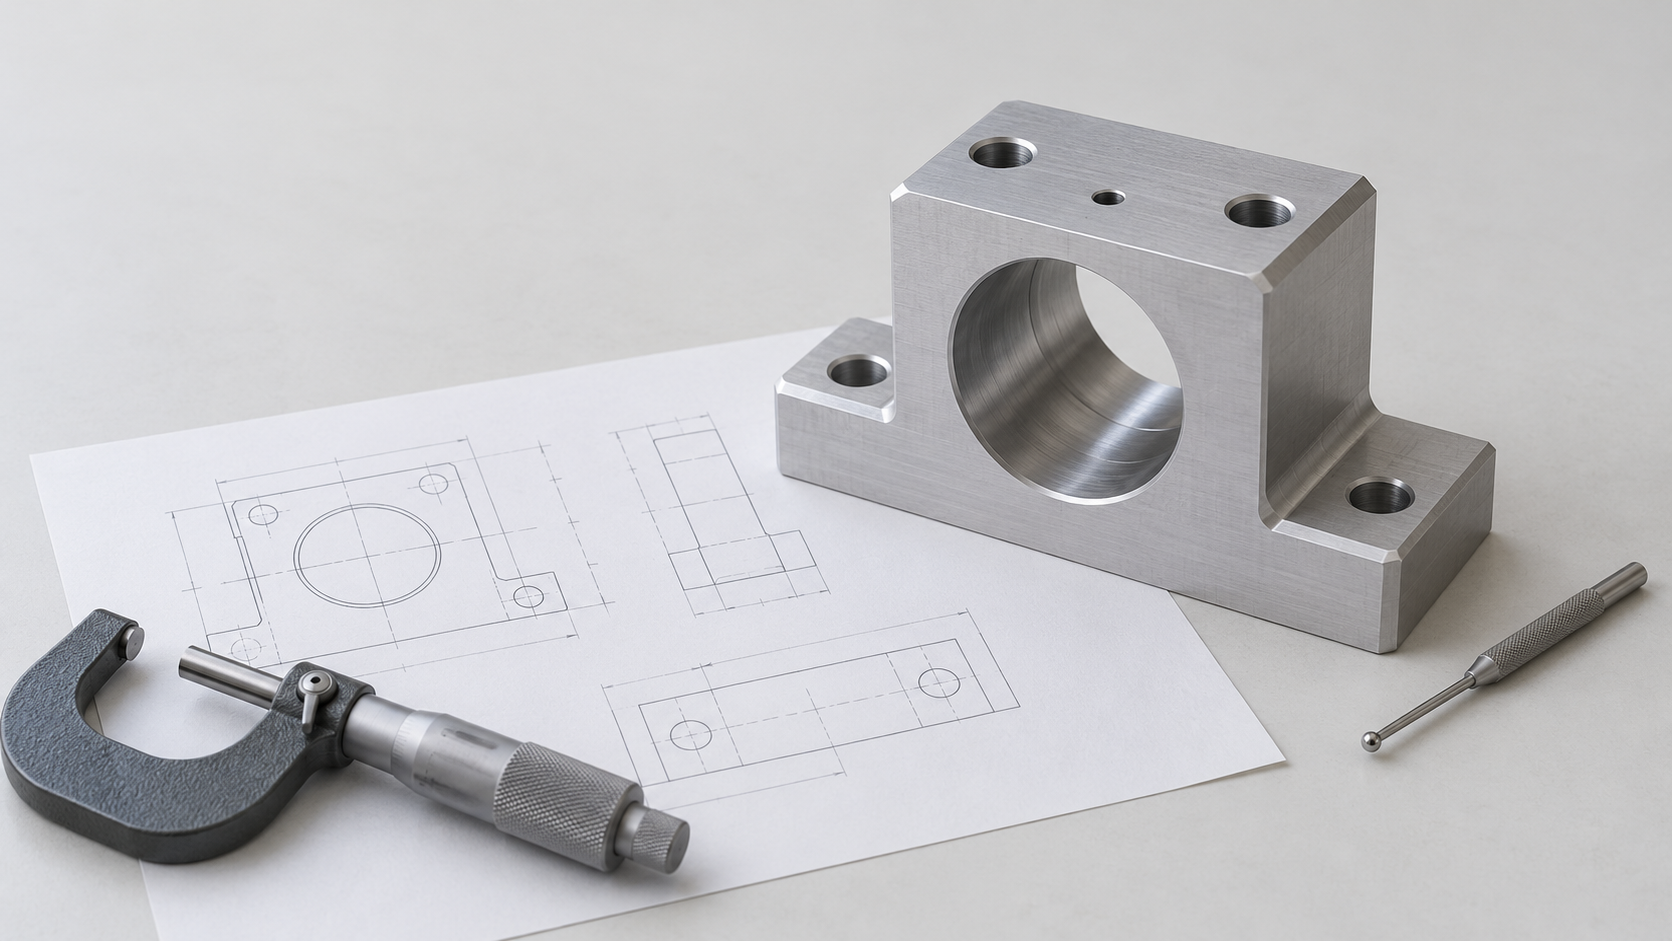
Warum bei der präzisen CNC-Bearbeitung „hohe Genauigkeit“ allein nicht ausreicht: Zusammenhang zwischen Toleranzen, Werkstoff und Prüfung
Auf einer Zeichnung steht „Präzisionsbearbeitung“, doch für zwei Bohrungen sind weder die Bohrungs-Wellen-Beziehung noch der Messbezug eindeutig festgelegt. Als Werkstoff ist lediglich „Aluminiumlegierung“ angegeben, während die Prüfanforderung „100%-Prüfung“ lautet. Für den Lieferanten ist es bei einem solchen Fertigungsprojekt schwierig, den Bearbeitungsablauf zuverlässig zu bestimmen und die Grenzen von Angebot und Abnahme zu bestätigen. Selbst wenn das Bauteil gefertigt wird, können beide Seiten unterschiedliche Vorstellungen davon haben, was als „konform“ gilt.
Präzision ist keine vollständige Beschaffungsanforderung. Sie muss in Funktionsmerkmale, zulässige Abweichungen, Werkstoffzustand, Bearbeitungsverfahren und Prüfkonzept überführt werden. Engere Toleranzen bedeuten in der Regel höhere Anforderungen an die Spannung, das Werkzeugmanagement, die Maßstabilisierung und den Messaufwand, machen das Bauteil jedoch nicht automatisch besser. Überzogene Vorgaben ohne funktionale Begründung können den Bearbeitungs- und Prüfaufwand erhöhen, ohne die Montage oder Betriebsleistung zu verbessern.
Toleranzen für die Präzisionsbearbeitung zunächst aus der Funktion ableiten
Das Entwicklungsteam sollte zunächst erläutern, wie das Bauteil eingesetzt wird: Welche Bohrungen dienen der Positionierung, welche sind für die Aufnahme von Lagern oder Bolzen vorgesehen, welche Flächen bilden die Montagebezüge und welche Maße dienen lediglich als Freiraum oder definieren die Außenkontur? Die Positionsbeziehung von Positionierbohrungen, Durchmesser sowie Form und Lage von Lagerbohrungen und die Ebenheit oder Rechtwinkligkeit von Montageflächen verdienen häufig eine separate Kontrolle, die über die Kontrolle nicht funktionaler Außenkonturen hinausgeht. Maßhaltigkeit allein bedeutet nicht automatisch Montagekonformität; Bohrungslage, Koaxialität, Bezugswechsel und Oberflächenrauheit können das Ergebnis gemeinsam bestimmen.
Werkstoffzustand und Prüfanforderungen gemeinsam in die Unterlagen zur Präzisionsfertigung aufnehmen
Angaben wie „Aluminiumlegierung“, „Stahl“ oder „technischer Kunststoff“ reichen in der Regel nicht aus, um eine Prüfung der präzisen CNC-Bearbeitung zu ermöglichen. Werkstoffbezeichnung, Lieferzustand, Wärmebehandlung und Oberflächenbehandlung beeinflussen Schnittkräfte, Werkzeugverschleiß, Verformung dünnwandiger Bereiche, Wärmeausdehnung und nachfolgende Maßänderungen. Außerdem muss eindeutig festgelegt werden, ob kritische Maße vor oder nach der Oberflächenbehandlung abgenommen werden. Gleichzeitig sollten für jedes kritische Merkmal vorab vier Fragen beantwortet werden: Von welchem Bezug aus wird gemessen, welches Merkmal wird gemessen, welches Messmittel oder Messgerät wird verwendet und welche Aufzeichnung wird ausgegeben? Erst wenn Funktionsanforderungen, Toleranzen, Werkstoff und Prüfung eine reproduzierbare Kette bilden, kann der Lieferant ein angemessenes Verfahren festlegen; zugleich erhält das Projekt einen einheitlichen Abnahmestandard.
ISO 2768 und ISO 286 bei der präzisen CNC-Bearbeitung: Wie allgemeine Maße und Bohrungs-Wellen-Passungen unterschieden werden
Bei Zeichnungen für die präzise CNC-Bearbeitung führt nicht die Bezeichnung der Norm, sondern deren Anwendungsbereich am häufigsten zu Missverständnissen. ISO 2768 wird hauptsächlich für lineare und Winkelmaße verwendet, die in der Zeichnung nicht gesondert toleriert sind; ISO 286 hingegen kommt überwiegend für Passungsmaße von Bohrungen und Wellen sowie für zwei parallele gegenüberliegende Flächen zum Einsatz. Beide Normen können an ein und demselben Bauteil getrennt angewendet werden. Allgemeintoleranzen decken jedoch nicht automatisch kritische Passungen, Form- und Lagetoleranzen oder Funktionsbezüge ab.
Allgemeine Maße bei der Präzisionsfertigung: ISO 2768 ist keine feste Tabelle mit ±0,1 mm
Die Toleranzklassen nach ISO 2768 stehen in der Regel in Zusammenhang mit dem Bereich der Nennmaße. Innerhalb derselben Klasse werden für kurze und längere Maße nicht zwingend dieselben zulässigen Abweichungen verwendet. Als anschauliches Beispiel aus der Quellentabelle unterscheiden sich die dort für ISO 2768-m angegebenen Beispielwerte für den Bereich der linearen Maße von 3–6 mm und den Bereich von 30–120 mm. Dies zeigt, dass die Angabe „ISO 2768-m“ im Schriftfeld einer Zeichnung nicht bedeutet, dass für alle Maße dieselbe Abweichung zulässig ist. Bei formellen Projekten sollten weiterhin die anzuwendende Normausgabe, die allgemeinen Zeichnungsangaben und die konkreten Toleranzangaben geprüft werden.
Passungen von Bohrungen und Wellen sowie wichtige Bezugsmerkmale: ISO 286 ersetzt keine Funktionsdefinition
Für Lagerbohrungen, Bolzenbohrungen, Positionierbohrungen und Passflächen von Wellen muss zunächst die Funktion festgelegt werden, bevor die Toleranzfelder für Bohrungen und Wellen ausgewählt werden. IT6, IT7 und IT8 nach ISO 286 stehen für unterschiedliche Toleranzklassen; das Beispiel aus der Quelle zeigt, dass die entsprechenden Werte im Maßbereich von 3–6 mm nicht identisch sind. Dieser Unterschied dient lediglich dem Verständnis des Verhältnisses zwischen den Toleranzklassen und darf nicht losgelöst von der Bohrungs-Wellen-Passung, dem Werkstoff, dem Montagespiel und der Betriebstemperatur direkt angewendet werden.
| Merkmaltyp | Geeignete Definitionsart | Nicht zu vergessende Angaben |
|---|---|---|
| Nicht funktionale Außenkonturen, allgemeine Einbaumaße | Anzuwendende Allgemeintoleranz | Nennmaßbereich, Winkel und Normausgabe |
| Bohrungen, Wellen, Lagersitze | Toleranzfeld für Bohrung und Welle oder unabhängige Maßtoleranz | Passungsverhältnis, Bezüge, Rauheit und Abnahmezustand |
| Positionierbohrungen, Bohrungsgruppen | Grundmaß mit Lage- oder entsprechenden Form- und Lagetoleranzanforderungen | Bezugssystem, Lagebeziehung der Bohrungen und Messverfahren |
| Montagebezugsflächen, Dichtflächen | Unabhängige Anforderungen an Ebenheit, Rechtwinkligkeit, Parallelität oder Rauheit | Funktionsrichtung, Zustand vor und nach der Oberflächenbehandlung |
Außerdem müssen Maßtoleranzen, Form- und Lagetoleranzen sowie die Oberflächenrauheit unterschieden werden. Eine Allgemeintoleranz ersetzt nicht automatisch Anforderungen an Ebenheit, Rechtwinkligkeit, Koaxialität oder Parallelität und legt auch nicht automatisch die Oberflächenrauheit fest. Wenn eine Bohrung mit einer Welle zusammenpassen muss, kann der Lieferant anhand der Angabe „Präzisionsbearbeitung“ oder eines Verweises auf eine Allgemeintoleranz allein nicht beurteilen, wie Bohrungsdurchmesser, Bohrungslage und Bezugsbeziehungen abzunehmen sind. Zeichnung und Anfrageunterlagen sollten die wichtigen Merkmale, Bezüge, den Passungszustand und das Prüfverfahren eindeutig festlegen. Für die übrigen nicht funktionalen Maße kann anschließend eine geeignete Allgemeintoleranz verwendet werden, um zu vermeiden, dass für alle Merkmale die strengste Toleranzklasse angesetzt wird.
Welche Merkmale der Präzisionsbearbeitung müssen mit eigenen Toleranzen versehen werden? Eine hierarchische Definition am Beispiel eines Montagesockels
Ein Montagehalter aus Aluminiumlegierung kann gleichzeitig Positionierbohrungen, eine Lagerbohrung, Montagebezugflächen und eine nicht funktionsrelevante Außenkontur enthalten. Sie alle gehören zu derselben Aufgabe der Präzisionsfertigung, sollten jedoch nicht derselben Toleranzklasse unterworfen werden. Maßgeblich ist nicht, „wo etwas präzise aussieht“, sondern ob das Merkmal an Positionierung, Montage, Kraftübertragung, Abdichtung oder Bewegung beteiligt ist. Funktionsmerkmale sollten separat definiert werden; für nicht kritische Außenkonturen lassen sich anschließend geeignete allgemeine Toleranzen verwenden. Dadurch entstehen in der Regel leichter umsetzbare Anforderungen für Fertigung und Abnahme.
Präzisionsbearbeitung: Zuerst nach Funktion gliedern, dann die Art der Bemaßung festlegen
Bei den beiden Positionierbohrungen müssen zunächst Bohrungsdurchmesser, Bohrungsposition sowie die Maß- oder Lagetoleranzen gegenüber den Bezugflächen eindeutig festgelegt werden. Wird nur der Bohrungsdurchmesser kontrolliert, nicht jedoch die Bohrungsposition, kann das Ergebnis lauten: „Alle Bohrungen sind in Ordnung, das Bauteil lässt sich dennoch nicht montieren.“ Bei einer Lagerbohrung reicht es ebenfalls nicht aus, nur eine Durchmessertoleranz anzugeben. Zur Beurteilung der Funktion müssen auch die Lagerpassung, Rundheit, Zylindrizität, die Beziehung der Bohrungsachse zu anderen Bezügen sowie die Rauheit der Bohrungswand berücksichtigt werden. Besteht zwischen der Lagerbohrung und einem anderen Bohrungssystem eine Anforderung an Koaxialität oder relative Lage, sollte in der Zeichnung ein eindeutiges Bezugssystem festgelegt werden.
Übernimmt eine Montagebezugfläche die Positionierung bei der Montage, sind Ebenheit, Rechtwinkligkeit oder Parallelität anhand der tatsächlichen Montagekette zu berücksichtigen. Maßhaltigkeit bedeutet nicht automatisch, dass die Bezugbeziehungen erfüllt sind: Eine Fläche kann zwar die Maßanforderung erfüllen, aufgrund unzureichender Ebenheit jedoch zu einer Neigung des montierten Teils führen. Ebenso können die Durchmesser zweier Bohrungen innerhalb der Toleranz liegen, während eine Abweichung ihrer Position verhindert, dass ein Befestigungselement hindurchgeführt werden kann.
| Merkmal | Hauptfunktion | Schwerpunkte der empfohlenen Bemaßung | Vom Lieferanten zu bestätigen |
|---|---|---|---|
| Positionierbohrung | Festlegung der Montageposition | Bohrungsdurchmesser, Bohrungsposition, Positionsanforderungen gegenüber den Bezügen; bei Bedarf zusätzlich die Richtung der Bohrungsachse | Art der Bezugserstellung, Verfahren zur Prüfung der Bohrungsposition, Erforderlichkeit einer vollständigen Erstmusterprüfung |
| Lagerbohrung | Herstellung einer Drehpassung oder Unterstützung | Passung des Bohrungsdurchmessers, Rundheit, Zylindrizität, Achsbeziehung, Rauheit | Passungspartner und Montagezustand, Messbezug, Format des Berichts zu Bohrungsdurchmesser und Form- und Lagetoleranzen |
| Montagebezugfläche | Bereitstellung von Positionierung oder Unterstützung | Ebenheit sowie Rechtwinkligkeit und Parallelität zu Bohrungssystemen oder angrenzenden Flächen | Aufspannbezug, Bearbeitungsreihenfolge, Abnahmestatus vor und nach der Oberflächenbehandlung |
| Nicht funktionsrelevante Außenkontur | Anforderungen an Außenkontur und Freiräume erfüllen | Anwendbare allgemeine Toleranzen für Längen- und Winkelmaße | Vorhandensein nicht angegebener Interferenzen, Anforderungen an das Erscheinungsbild oder Grenzen der Montage |
Kritische Merkmale in für den Lieferanten umsetzbare Informationen überführen
Die Regel lautet: Merkmale, die an der Montage und am Betrieb beteiligt sind, werden einzeln gekennzeichnet; Außenmaße werden gemäß den anwendbaren allgemeinen Toleranzen behandelt. Ausnahmen sind dünnwandige Bereiche, tiefe Bohrungen, wärmebehandelte Teile und oberflächenbehandelte Teile. Diese Merkmale können die Montage auch dann beeinflussen, wenn sie nicht direkt an der Passung beteiligt sind, da Verformungen oder Maßänderungen nach der Behandlung auftreten können. Die an den Lieferanten zu übergebenden Zeichnungen oder Angebotsunterlagen sollten mindestens die Bezugsreihenfolge, die Kennnummern der kritischen Merkmale, Maß- und Form-/Lageanforderungen, Rauheit, Materialzustand, Oberflächenbehandlung sowie den endgültigen Abnahmezustand aufführen.
Außerdem sollte angegeben werden, ob das Prüfobjekt ein einzelnes Merkmal oder die Beziehung zwischen mehreren Merkmalen ist. Die Angabe „zwei Positionierbohrungen vollständig prüfen“ ist beispielsweise noch nicht konkret genug. Es muss festgelegt werden, ob der Bohrungsdurchmesser, die Bohrungsposition, die Bohrungsachse oder die relative Position zwischen den beiden Bohrungen gemessen werden soll. Nur so können sich Angebotserstellung, Prozessprüfung und Erstmusterprüfung bei der Präzisionsbearbeitung auf dieselben funktionalen Anforderungen stützen, anstatt die Bedeutung von „präzise“ erst nach Abschluss der Bearbeitung vorläufig zu interpretieren.
Wie Werkstoffe die Toleranzen bei der Präzisions-CNC-Bearbeitung verändern: Härte, thermische Stabilität und Verformungsrisiko
Bei der Präzisions-CNC-Bearbeitung sind „Aluminiumlegierung“, „Stahl“ oder „Kunststoff“ keine vollständigen Materialanforderungen. Werkstoffbezeichnung, Lieferzustand, Wärmebehandlung, Oberflächenbehandlung und endgültiger Abnahmezustand beeinflussen die Bearbeitungsstrategie, die Toleranzkontrolle und den Messzeitpunkt. Je enger die Toleranzen sind, desto deutlicher wirken sich das Werkstoffverhalten auf die Spannung, das Werkzeug und die Maßstabilität aus. Ein festes Ergebnis kann daher nicht allein aufgrund der Werkstoffgruppe zugesagt werden.
Aluminiumlegierungen bei der Präzisions-CNC-Bearbeitung: dünne Wände, Spannung und Wärmeausdehnung
Aluminiumlegierungen weisen in der Regel eine gute Zerspanbarkeit auf. Dünne Wände, schmale Kanten und lokal freiliegende Bereiche können sich jedoch unter der Wirkung von Spann- oder Schnittkräften leicht verformen. Die während der Bearbeitung entstehende Wärme sowie der Temperaturunterschied zwischen Bauteil und Umgebung können ebenfalls zu Änderungen der Maßablesung führen. Bei Montagebasen, Gehäusen oder Halterungen mit dünnwandigen Strukturen sollten bei der Anfrage die Mindestwandstärke, die kritischen Flächen und die Einschränkungen bei der Spannung angegeben werden. Gegebenenfalls sollten auch die Abstützung und die Bearbeitungsreihenfolge abgestimmt werden.
Auch wenn lediglich „Aluminiumlegierung“ angegeben wird, unterscheiden sich Festigkeit, Eigenspannungen und Maßstabilität je nach Legierung und Zustand. In der Zeichnung oder den Beschaffungsunterlagen sollten mindestens die konkrete Legierung, der Lieferzustand sowie Anforderungen an Oberflächenbehandlungen wie Eloxieren oder Lackieren angegeben werden. Außerdem ist zu bestätigen, ob kritische Bohrungsdurchmesser, Bezugsflächen und Passmaße vor oder nach der Oberflächenbehandlung abgenommen werden.
Stahl, Edelstahl und technische Kunststoffe bei der Präzisions-CNC-Bearbeitung
Härte, Neigung zur Kaltverfestigung und Abrasivität von Stahl und Edelstahl können die Schnittbelastung und den Werkzeugverschleiß erhöhen. Veränderungen des Werkzeugzustands können Maßabweichungen verursachen; auch der Abbau von Eigenspannungen nach der Wärmebehandlung kann zu Verformungen des Bauteils führen. Bei wärmebehandelten Teilen sollten daher Bearbeitungszugaben, Behandlungsreihenfolge sowie der Zeitpunkt der Prüfung kritischer Maße – vor der Wärmebehandlung oder im Endzustand – frühzeitig festgelegt werden. Bei hochharten oder verschleißfesten Werkstoffen muss der Lieferant außerdem die Auswahl der Werkzeuge, die Spannung und die anschließende Feinbearbeitung bestätigen.
Bei technischen Kunststoffen sind insbesondere Wärmestau, Spannverformung, Feuchtigkeitsaufnahme und die langfristige Maßstabilität zu beachten. Eine unmittelbar nach der Bearbeitung durchgeführte Messung von Kunststoffteilen repräsentiert nicht unbedingt deren stabiles Maß unter Montagebedingungen. Bei Buchsen, Gleitblöcken und dichtungsrelevanten Teilen sollten Betriebstemperatur, Passfunktion und Messzustand angegeben werden, anstatt lediglich „Präzisionsbearbeitung von Kunststoff“ zu schreiben.
| Werkstoff oder Zustand | Hauptrisiken bei der Bearbeitung | In den Beschaffungsunterlagen zu bestätigende Inhalte |
|---|---|---|
| Dünnwandige Teile aus Aluminiumlegierung | Spannverformung, Schnittwärme, Maßänderungen nach der Oberflächenbehandlung | Legierung und Zustand, Mindestwandstärke, Abnahmestufe der kritischen Maße |
| Stahl oder Edelstahl | Schnittbelastung, Werkzeugverschleiß, Eigenspannungen und Verformung durch die Wärmebehandlung | Härte- oder Wärmebehandlungsanforderungen, Bearbeitungszugaben, Prüfzustand der Endkontrolle |
| Technische Kunststoffe | Wärmeakkumulation, Feuchtigkeitsaufnahme, Verformung durch Einspannung und langfristige Maßänderungen | Werkstoffbezeichnung, Arbeitstemperatur, Montagefunktion, Messbedingungen |
Bei der praktischen Prüfung sollten die Materialinformationen den entscheidenden Merkmalen eindeutig zugeordnet werden: Welche Bohrung benötigt eine stabile Passung, welche Bezugsfläche bestimmt die Montage, welcher dünnwandige Bereich könnte sich verformen und welches Maß muss nach der Oberflächenbehandlung erneut geprüft werden? Nur so definierte Anforderungen an die Präzisionsfertigung unterstützen gleichzeitig die Prozessprüfung, die Angebotserstellung und die Abnahme und verhindern, dass Werkstoffbezeichnung und Toleranzanforderungen voneinander losgelöst betrachtet werden.
Von der Schruppbearbeitung zur Stabilisierung: Wie die Präzisionsfertigung Maßabweichungen kontrolliert
Präzisionsfertigung darf sich nicht allein auf den letzten Schlichtbearbeitungsschritt verlassen, um Maße wieder „einzufangen“. Toleranzanforderungen müssen in der Prozesskette umgesetzt werden: Rohteilzustand, Schruppaufmaß, Vorschlichtbearbeitung, Schlichtbearbeitung, Wärme- oder Oberflächenbehandlung sowie der Zustand bei der Endprüfung müssen in dieselbe Maßkontrollkette integriert werden. Enge Toleranzen bedeuten in der Regel strengere Anforderungen an Einspannung, Temperatur, Werkzeuge und Prüfung, nicht jedoch, dass für alle Merkmale die strengste Toleranzstufe angewendet werden sollte.
Aufmaß, Einspannung und Bezugssysteme in der Präzisionsfertigung
Die Aufgabe der Schruppbearbeitung besteht darin, das Hauptaufmaß zu entfernen und gleichzeitig übermäßige Verformungen durch Schnittwärme, den Abbau von Eigenspannungen oder Spannkräfte zu vermeiden. Bei dünnwandigen, tiefen und lang auskragenden Strukturen muss nach der Schruppbearbeitung in der Regel ein angemessenes Aufmaß verbleiben, bevor durch Vorschlicht- und Schlichtbearbeitung schrittweise das Zielmaß erreicht wird. Das konkrete Aufmaß darf nicht losgelöst von Werkstoff, Bauteilabmessungen und Werkzeugzustand festgelegt werden, sondern sollte vom Lieferanten im Rahmen einer Prozessprüfung bestätigt werden.
Mehrfaches Einspannen führt zu Fehlern durch den Wechsel des Bezugssystems. Bei Positionierbohrungen, Lagerbohrungen und miteinander verknüpften Bohrungsbildern sollte vorrangig geprüft werden, ob die geforderte hohe Lagebeziehung funktional innerhalb desselben Bezugssystems hergestellt werden kann oder wie das Bezugssystem beim zweiten Einspannen reproduziert wird. Bei der Lieferantenprüfung kann direkt gefragt werden: Müssen die kritischen Bohrungen in einer einzigen Aufspannung gefertigt werden, wie wird die Bezugsfläche hergestellt, wie werden dünnwandige Bereiche abgestützt und welche Maße werden nach dem erneuten Einspannen überprüft?
Werkzeugverschleiß, Schnittwärme und Maßabweichungen innerhalb einer Charge
Werkzeugverschleiß verändert schrittweise Bohrungsdurchmesser, Nutbreite, Außendurchmesser oder Oberflächenzustand; Schnittwärme kann dazu führen, dass das Werkstück während der Bearbeitung und nach dem Abkühlen unterschiedliche Messwerte aufweist. Da sich Härte, Abrasivität und thermische Stabilität der Werkstoffe unterscheiden, zeigen sich auch die Maßabweichungen unterschiedlich. Bei der Präzisions-CNC-Bearbeitung sollte daher nicht nur geklärt werden, welche Maschine eingesetzt wird, sondern auch, wie die Werkzeugstandzeit überwacht wird, wann Korrekturen vorgenommen oder Werkzeuge gewechselt werden und bei welcher Temperatur und in welchem Zustand kritische Maße gemessen werden.
Bei Serienteilen muss insbesondere zwischen der Freigabe des Erstteils und der laufenden Prozessstabilität unterschieden werden. Am Erstteil sollten Bezugssystem, kritische Maße, Form- und Lagetoleranzen sowie der Zustand vor und nach der Oberflächenbehandlung überprüft werden; bei der anschließenden Produktion sind je nach Prozessplanung Stichprobenprüfungen oder Anpassungen erforderlich. Wenn die Zeichnung lediglich „100-%-Prüfung“ vorgibt, ohne Merkmale, Messmittel, Messbedingungen und Aufzeichnungsformat zu spezifizieren, sind die Prüfergebnisse möglicherweise trotzdem nicht reproduzierbar.
Bei wärmebehandelten oder oberflächenbehandelten Teilen sollten die Maßkontrollpunkte frühzeitig festgelegt werden. Es muss geklärt werden, ob für kritische Flächen vor der Behandlung Aufmaß vorgesehen wird, ob nach der Behandlung eine erneute Schlichtbearbeitung erfolgt, welche Bereiche geschützt werden müssen und ob die Endabnahme vor oder nach der Behandlung stattfindet. Verfahren wie das Eloxieren von Aluminiumlegierungen oder die Wärmebehandlung von Stahlteilen können Maße oder Oberflächenzustand verändern; Abweichungen nach der Behandlung dürfen daher nicht einfach der CNC-Bearbeitung zugeschrieben werden.
Bei der Anfrage oder Prüfung durch den Lieferanten empfiehlt es sich, die Prozessbestätigung in beantwortbare Fragen zu fassen: Was ist der Bearbeitungsbezug der kritischen Merkmale? Wie werden dünnwandige Bereiche eingespannt? Ist vor der Schlichtbearbeitung eine Stabilisierung oder ausreichende Abkühlung vorgesehen? Wie wird der Werkzeugverschleiß dokumentiert? Wie werden Erstteile und Serienteile bei der Prüfung unterschieden? Erst dadurch werden die Toleranzanforderungen der Präzisionsfertigung von Zahlen auf der Zeichnung in einen umsetzbaren und rückverfolgbaren Produktionsplan überführt.
Von der Zeichnung zur Erstteilprüfung: Messmittel und CMM auf Präzisionsbearbeitungsmerkmale abstimmen
Die Prüfanforderungen der Präzisionsbearbeitung dürfen nicht erst nach Fertigstellung des Bauteils ergänzt werden. Bereits bei der Zeichnungsprüfung und Angebotsanfrage sollten vier Fragen für jedes Merkmal beantwortet werden: Von welchem Bezug aus wird gemessen, welches Merkmal wird gemessen, mit welchem Gerät wird gemessen und welche Aufzeichnung wird letztlich ausgegeben? Andernfalls kann es selbst bei Maßwerten nahe an den Anforderungen zu Streitigkeiten zwischen Lieferant und Einkauf kommen, wenn Bezugssystem, Messzustand oder Bewertungsmethode voneinander abweichen.
Messmittel für die Präzisionsbearbeitung müssen zu Merkmalen und Toleranzen passen
Bei einfachen Geometrien oder Maßen mit angemessenen Toleranzen kann unter stabilen Werkstückbedingungen und bei geeigneter Kontaktierung ein Messschieber in Betracht gezogen werden; für Maße von etwa 0,01–0,05 mm sind möglicherweise ein Mikrometer oder andere spezielle Messmittel erforderlich; Anforderungen von etwa 0,005 mm oder darunter erfordern in der Regel eine CMM oder ein geeigneteres hochpräzises Messkonzept. Diese Bereiche dienen lediglich als Erfahrungswerte und stellen keine allgemeingültige Auswahlregel dar. Werkstückabmessungen, Merkmaltiefe, Messunsicherheit, Umgebungstemperatur, Aufbau des Bezugssystems und unternehmensinterne Prüfvorschriften beeinflussen die Auswahl der Ausrüstung ebenfalls.
| Prüfobjekte | Häufige Prüfschwerpunkte | In Betracht kommende Prüfverfahren | Im Dokument zu bestätigende Informationen |
|---|---|---|---|
| Allgemeine Außenabmessungen | Länge, Breite, Dicke | Messschieber, Mikrometer oder spezielle Messmittel | Messpositionen, Genauigkeitsanforderungen, Stichprobenanteil |
| Bohrungs- und Wellendurchmesser | Abmessungen, Rundheit, Passungsverhältnis | Innenmessgeräte, Mikrometer, pneumatische Messgeräte oder CMM | Bohrungs- und Wellenbezüge, Passungsklasse, Messzustand |
| Bohrungspositionen und komplexe Bohrungssysteme | Positionstoleranz, Koaxialität, Bohrungsabstand | CMM oder geeignete spezielle Prüfmittel | Bezugssystem, Bewertungsmethode, Berichtsformat |
| Bezugsflächen und Form- und Lagetoleranzen | Ebenheit, Rechtwinkligkeit, Parallelität | CMM, Messmittel in Verbindung mit einer Messplatte oder spezielle Prüfmittel | Bezugsreihenfolge, Regeln für die Punktaufnahme, Abnahmekriterien |
Was ist bei der Erstmusterprüfung in der Präzisionsfertigung zu dokumentieren
Eine CMM eignet sich für die Erstmusterprüfung, die Bewertung von Bohrungspositionen und Form- und Lagetoleranzen sowie die vollständige Maßprüfung komplexer Teile. Die auf der Seite eines bestimmten Lieferanten angegebenen Gerätefähigkeiten dürfen jedoch nicht unmittelbar als Garantie für alle Geräte betrachtet werden. Der Erstmusterprüfplan sollte mindestens die Werkstoffbezeichnung und Chargeninformationen, kritische Abmessungen, Form- und Lagetoleranzen, die Oberflächenrauheit, den Zustand der Oberflächenbehandlung, die Messtemperatur und den Zustand des Werkstücks enthalten. Außerdem ist festzulegen, welche Merkmale vollständig und welche stichprobenartig geprüft werden und ob der Bericht als Maßliste, Prüfbericht oder grafische Aufzeichnung mit Messpunktpositionen erstellt wird.
Bei Teilen nach einer Wärme- oder Oberflächenbehandlung ist eindeutig festzulegen, ob die Endabnahme vor oder nach der Behandlung erfolgt. Bei Bohrungspositionen, Lagerbohrungen und Montagebezügen darf der Bericht nicht nur die Abmessungen aufführen, sondern muss auch die Art der Bezugserstellung und die Bewertungsergebnisse angeben. Auch der Umgang mit Nichtkonformitäten sollte im Voraus vereinbart werden: Nacharbeit, Abnahme mit Abweichgenehmigung oder eine erneute Bestätigung der Funktionsanforderungen.
Mindestinformationspaket vor der Beauftragung eines Präzisionsbearbeitungszulieferers
Zusammen mit den Anfrageunterlagen sollten folgende Informationen übermittelt werden: die aktuellste 2D-Zeichnung einschließlich Revisionsstand, das 3D-Modell, die Werkstoffbezeichnung und der Lieferzustand, Anforderungen an Wärme- und Oberflächenbehandlung, eine Liste der kritischen Merkmale, das Bezugssystem, gegebenenfalls anzuwendende Allgemeintoleranzen oder Passungsnormen, Anforderungen an Messmittel und Prüfberichte sowie Anforderungen an Musterteile oder Erstmuster. Wenn bestimmte Maße ausschließlich aus optischen Gründen oder für Freiräume erforderlich sind, sollten sie nicht derselben engen Toleranzklasse wie Lagersitze, Positionierbohrungen und Dichtflächen unterliegen. Je konkreter die Informationen sind, desto leichter lassen sich die Prozessprüfung, die Kalkulationsgrenzen und die Endabnahme bei der Präzisionsfertigung einheitlich gestalten.
Häufig gestellte Fragen: Wie werden Toleranzen, Werkstoffe und Prüfungen bei der Präzisions-CNC-Bearbeitung festgelegt?
Bei der Abnahme einer Präzisions-CNC-Bearbeitung reicht es nicht aus, lediglich zu prüfen, ob ein einzelnes Maß innerhalb der Toleranz liegt. Vielmehr müssen auch Funktion, Toleranzen, Werkstoffzustand, Bezüge und Messverfahren berücksichtigt werden. Die folgenden Fragen sollten bei der Zeichnungsprüfung und der Abstimmung mit dem Zulieferer frühzeitig geklärt werden.
Können Allgemeintoleranzen die Toleranzen für kritische Maße ersetzen?
In der Regel nicht. Allgemeintoleranzen eignen sich für nicht kritische Maße ohne gesonderte Toleranzangabe. Positionierbohrungen, Lagersitze, Dichtflächen, Montagebezüge sowie Bohrungs- und Wellenpassungen sollten entsprechend ihrer Funktion mit eigenen Maßtoleranzen und gegebenenfalls erforderlichen Form- und Lagetoleranzen versehen werden.
Wann sollte in Zeichnungen für die Präzisionsfertigung GD&T verwendet werden?
Wenn das Montage- oder Betriebsergebnis von Bohrungspositionen, Koaxialität, Ebenheit, Rechtwinkligkeit, Parallelität oder anderen Bezugsbeziehungen abhängt, sollte die Verwendung von GD&T in Betracht gezogen werden. Die konkreten Symbole, das Bezugssystem und die Toleranzwerte müssen gemeinsam aus der Funktionskette und dem Prüfkonzept abgeleitet werden.
Reicht es aus, als Werkstoff lediglich „Aluminiumlegierung“ anzugeben?
In der Regel nicht. Es sollten die genaue Werkstoffbezeichnung, der Lieferzustand, die Wärmebehandlung und die Oberflächenbehandlung festgelegt werden. Außerdem ist anzugeben, ob kritische Maße vor oder nach der Behandlung abgenommen werden. Verformungen dünnwandiger Bereiche, Wärmeausdehnung und Eigenspannungen können das Ergebnis der Präzisionsbearbeitung beeinflussen.
Müssen alle Maße mit einer CMM gemessen werden?
Nicht unbedingt. Das Messmittel muss auf das Merkmal, das Toleranzfeld und die Messunsicherheit abgestimmt sein. Einfache Maße können sich für Messschieber oder Mikrometer eignen; bei Bohrungspositionen, komplexen Form- und Lagetoleranzen sowie bei der vollständigen Erstmusterprüfung wird häufig eine CMM eingesetzt. Maßgeblich sind jedoch letztlich der Messplan und die Prüfvorgaben des Zulieferers.
Was muss die Erstmusterprüfung bei einer Präzisions-CNC-Bearbeitung mindestens umfassen?
Mindestens abzudecken sind Angaben zu Werkstoff und Charge, kritische Maße, Form- und Lagetoleranzen, Oberflächenbehandlung, Rauheit, Messbezüge und Messzustand. Außerdem müssen Prüfumfang, Messmittel, Berichtsformat und das Vorgehen bei Nichtkonformitäten festgelegt werden.
Key takeaways
- „Präzisionsbearbeitung“ kann konkrete Maßtoleranzen, Form- und Lagetoleranzen, Bezüge und Abnahmemethoden nicht ersetzen.
- ISO 2768 eignet sich für allgemeine, nicht gesondert angegebene Längen- und Winkelmaße. Bohrungs-Wellen-Passungen und kritische Funktionsmerkmale müssen separat definiert werden.
- Werkstoffbezeichnung, Lieferzustand, Wärmebehandlung und Oberflächenbehandlung können die Bearbeitungsstabilität und die Endmaße verändern und müssen gemeinsam mit den Toleranzen bestätigt werden.
- Die Prüfanforderungen sollten bereits in der Anfrage- und Zeichnungsprüfungsphase festgelegt werden, einschließlich Messbezügen, Messmitteln oder KMG, Messzustand und Umfang der Dokumentation.
- Vor der Übermittlung an den Lieferanten sollten die Zeichnungsrevisionsnummer, das 3D-Modell, Werkstoffangaben, eine Liste der kritischen Merkmale, das Bezugssystem und die Anforderungen an das Erstmuster vorbereitet werden.



