Welche Erscheinungsformen haben Schnittschwingungen? Von Oberflächenwellen und ungewöhnlichen Geräuschen bis zu Maßabweichungen
Wenn vor Ort Schnittschwingungen auftreten, zeigt sich meist nicht nur ein einziges Signal: Auf der Oberfläche bleiben periodische Wellen zurück, das Werkzeug erzeugt ein scharfes Pfeifen, die Werkzeugspuren werden allmählich tiefer, und auch die Maße können sich nach längerer Bearbeitung verändern. Die hier gemeinte „Problemfokussierung“ bezeichnet die Konzentration auf die Lokalisierung und Behebung der Grundursache der Schwingungen, nicht auf eine Verschiebung des optischen Fokus bei der Laserbearbeitung. Es handelt sich um unterschiedliche Verfahren, die nicht vermischt werden dürfen.
Betrachten Sie „Drehzahl reduzieren“ zunächst nicht als Allheilmittel gegen Schnittschwingungen. Bei demselben Programm können die Wellen durch eine zu große Werkzeugauskragung, eine instabile Werkstückspannung, Werkzeugverschleiß, eine falsche Höhe der Werkzeugspitze oder Veränderungen am Zustand der Werkzeugmaschine verursacht werden. Zunächst sollte das Fehlerbild dokumentiert und anschließend anhand des Pfads „Fehlerbild – vorrangige Prüfung – erste Maßnahme – Verifizierungsmethode“ bewertet werden.
| Fehlerbild | Vorrangige Prüfung | Erste Maßnahme | Verifizierungsmethode |
|---|---|---|---|
| Periodische Wellen oder wiederkehrende Werkzeugspuren | Werkzeugauskragung, Werkstückauskragung, Kontaktflächen der Vorrichtung | Zunächst die Auskragung verkürzen oder die Abstützung verbessern und sicherstellen, dass die Spannung keine einseitige Belastung verursacht | Kurzstrecken-Testbearbeitung durchführen und Wellenabstand sowie Oberflächenstruktur vergleichen |
| Scharfes Pfeifen, dessen Ton sich beim Eintauchen verändert | Werkzeuggeometrie, Werkzeughalterspannung, Schnittbelastung | Prüfen, ob das Werkzeug locker oder verschlissen ist, und anschließend versuchen, die Belastung zu reduzieren | Alle anderen Variablen unverändert lassen und Geräusch sowie Zustand der Werkzeugschneide vergleichen |
| Die Abmessungen driften während der kontinuierlichen Bearbeitung allmählich | Werkzeugverschleiß, Werkstücktemperatur sowie Zustand von Maschine und Messung | Schneidkante und Messbezug prüfen, nach der Temperaturstabilisierung warten und anschließend erneut messen | Maßdaten von Erstteil, laufend gefertigten Teilen und nach der Abkühlung vergleichen |
Bei der ersten Beurteilung kommt es vor allem auf folgende Reihenfolge an: Zunächst prüfen, ob das System stabil ist, dann den Werkzeugzustand untersuchen und erst anschließend die Schnittparameter anpassen. Wenn eine strukturelle Nachgiebigkeit nicht ausgeschlossen wurde, ändern Drehzahl, Vorschub oder Schnitttiefe meist nur vorübergehend das Geräusch, beseitigen jedoch nicht die eigentliche Ursache. Jede Änderung sollte mit einer Kurzstrecken-Testbearbeitung, einer Oberflächenprüfung und einer Maßmessung verbunden werden.
Zuerst die Systemsteifigkeit gegen Schnittschwingungen verbessern: Werkzeugauskragung, Werkzeughalter und Werkstückspannung prüfen
Bei der Fehlersuche an Schnittschwingungen sollte zunächst die Systemsteifigkeit geprüft werden, anstatt als erste Maßnahme die Drehzahl zu reduzieren. Werkzeug, Werkzeughalter, Werkstück, Spannvorrichtung und Werkzeugmaschine bilden gemeinsam ein Kraftsystem. Ist eine dieser Komponenten zu nachgiebig, wird sie durch die Schnittkräfte ausgelenkt und verstärkt die periodischen Schwingungen auf Oberfläche und Maß.
Zuerst die Werkzeugauskragung verkürzen, dann die Schnittparameter anpassen
Zunächst die effektive Werkzeugauskragung, den Werkzeugdurchmesser und den Spannzustand des Werkzeughalters prüfen. Bei der Bearbeitung tiefer Kavitäten kann die Auskragung, sofern möglich, verkürzt, der Werkzeugdurchmesser vergrößert oder ein konisches beziehungsweise modular aufgebautes Werkzeug mit höherer Steifigkeit eingesetzt werden, um die Werkzeugauslenkung zu reduzieren. Kegelflächen des Werkzeughalters, Spannzange oder Schrumpffutter auf Sauberkeit prüfen und sicherstellen, dass das Werkzeug nicht rutscht, keinen Rundlauffehler aufweist und ausreichend gespannt ist. Nach einer Änderung nicht sofort gleichzeitig Drehzahl und Vorschub verändern, sondern zunächst eine kurze Testbearbeitung durchführen und Pfeifton, Wellenabstand sowie Werkzeugrundlauf vergleichen. Wird die Oberflächenstruktur deutlich gleichmäßiger, ist die Struktursteifigkeit mit hoher Wahrscheinlichkeit die Hauptursache.
Werkstückauskragung verkürzen und sicherstellen, dass die Spannvorrichtung nicht einseitig belastet wird
Anschließend Werkstückauskragung, Auflagepositionen und Kontaktflächen der Spannung prüfen. Beim Drehen sollte die Werkstückauskragung möglichst kurz gehalten und, sofern möglich, ein Reitstock oder eine zusätzliche Abstützung verwendet werden. Beim Fräsen ist zu prüfen, ob die Unter- und Seitenflächen des Werkstücks ausreichend anliegen und ob die Spannkraft dünnwandige Teile verformt. Eine einseitig belastete Spannvorrichtung, zu wenige Auflagepunkte oder Spannpratzen auf schwachen Bereichen können dazu führen, dass das Werkstück während der Bearbeitung federt. Bei dünnwandigen Teilen sollten eine geeignete Abstützung und eine schichtweise Zustellung zur Anwendung kommen; eine Erhöhung der Spannkraft allein reicht nicht aus.
Mehrfaches erneutes Positionieren verändert ebenfalls den Kraftfluss und die Stabilität der Bezugspunkte. Treten bei demselben Programm nach unterschiedlichen Spannvorgängen unterschiedliche Wellen auf, sollten zuerst Auflageflächen, Spannreihenfolge und Wiederholgenauigkeit der Spannvorrichtung überprüft werden, anstatt direkt die Spindeldrehzahl zu ändern. Nach der Anpassung der Spannung eine Vergleichs-Testbearbeitung mit demselben Werkzeug und denselben Parametern durchführen, die Maße im bearbeiteten Bereich messen und beobachten, ob sich die Struktur von kontinuierlichen Wellen zu gleichmäßigen Werkzeugspuren verändert. Erst wenn die Systemstabilität bestätigt ist, sollten Werkzeuggeometrie und Parameter angepasst werden.
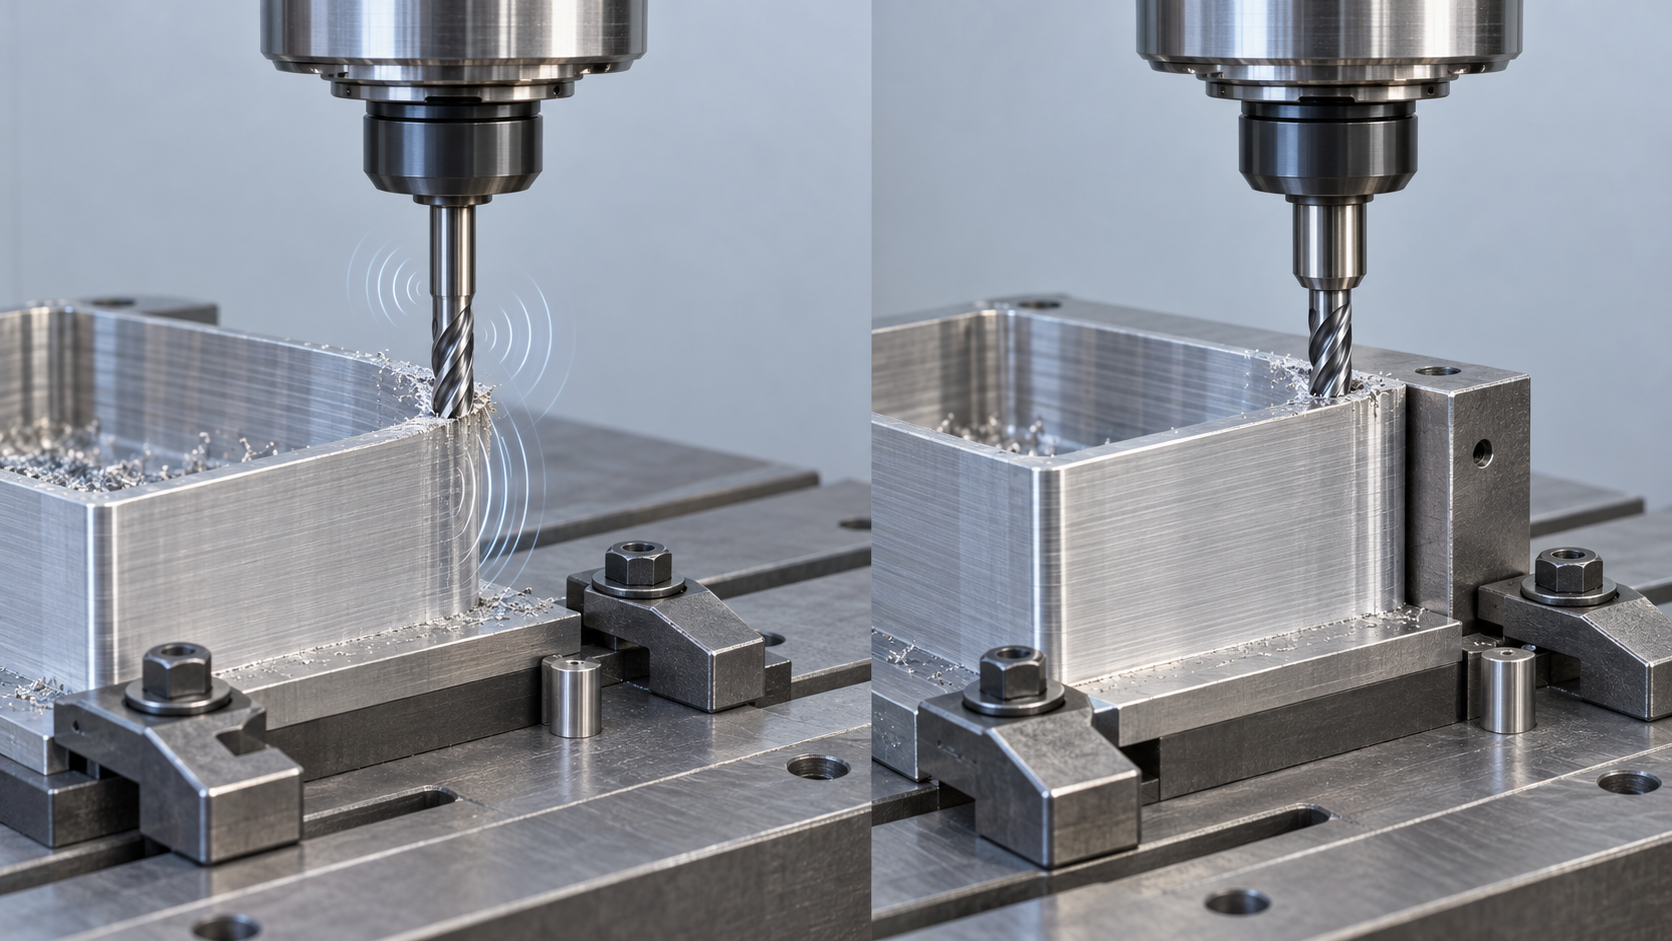
Schnittschwingungen durch Werkzeuggeometrie reduzieren: positiver Spanwinkel, Schneidkantenradius und Werkzeugmittelhöhe
Die Werkzeuggeometrie verändert direkt die Richtung und Größe der Schnittkräfte. Wenn die Spannung und der Werkzeugüberhang bereits stabil sind, aber weiterhin Pfeiftöne, periodische Wellen oder eine Werkzeugauslenkung auftreten, sollten Spanflächengeometrie, Eckenradius und Spitzenhöhe als nächste Prüfpunkte betrachtet werden. Die Anpassung sollte durch vergleichende Probebearbeitungen erfolgen, anstatt direkt anzunehmen, dass eine bestimmte Geometrie für alle Werkstoffe und Bearbeitungsschritte geeignet ist.
Schnittlast durch positiven Spanwinkel und scharfe Schneidkanten reduzieren
Wenn Werkstofffestigkeit, Schneidkantenstabilität und Spanabfuhr dies zulassen, kann der aktuelle Schneideinsatz mit einer schärferen Geometrie mit positivem Spanwinkel verglichen werden. Eine positive Geometrie trägt in der Regel dazu bei, den Eindringwiderstand und die passive Schnittkraft zu reduzieren und dadurch durch Werkzeugauslenkung verursachte Schnittschwingungen zu verringern. Bei der Probebearbeitung sollte nur der Schneideinsatz gewechselt werden; Drehzahl, Vorschub, Schnitttiefe und Spannweise bleiben unverändert. Anschließend werden Geräusch, Oberflächenstruktur und Zustand der Schneidkante verglichen.
Je schärfer die Schneidkante ist, desto höher muss ihre Stoßfestigkeit jedoch nicht zwangsläufig sein. Bei unterbrochenem Schnitt, harten Einschlüssen oder unzureichender Steifigkeit der Spannvorrichtung kann eine zu scharfe Schneidkante ausbrechen. Treten Ausbrüche, zunehmende Gratbildung oder eine unkontrollierte Spanbildung auf, sollte die Beurteilung anhand von Werkstoff, Schneideinsatzfestigkeit und Schnittrichtung erneut vorgenommen werden, anstatt die Schneidenschärfe weiter zu erhöhen.
Einfluss von Eckenradius und Spitzenhöhe auf Schnittschwingungen prüfen
Beim Drehen kann ein kleinerer Eckenradius getestet werden, um passive Schnittkräfte und Werkzeugauslenkung zu reduzieren. Der Eckenradius sollte in der Regel nicht größer als die effektive Schnitttiefe sein, da die Schneidenecke sonst eine starke Druckwirkung im Werkstoff erzeugen und dadurch die Schnittlast sogar erhöhen kann. Dieser Zusammenhang muss weiterhin unter Berücksichtigung von Werkstoff, Schnitttiefe und Oberflächenanforderungen überprüft werden; ein bestimmter fester Radius darf nicht als allgemeingültige Lösung betrachtet werden.
Gleichzeitig ist sicherzustellen, dass sich die Schneidenecke auf der korrekten Spitzenhöhe befindet. Eine Abweichung von der Spitzenhöhe verändert den tatsächlichen Schnittwinkel, die Kraftrichtung und die Spanbildung und führt dadurch zu einer instabilen Oberflächenqualität. Auch der Spitzenwinkel des Schneideinsatzes kann als Versuchsvariable dienen. Ein kleinerer Spitzenwinkel kann manchmal einen Ausgleich zwischen leichtem Schnitt und Schneidkantenfestigkeit schaffen, sollte jedoch schrittweise anhand von Schnittrichtung, Werkstückabstützung und Werkstoff verglichen werden. Pro Versuch sollte nur eine wesentliche Variable verändert werden. Nach einer kurzen Probebearbeitung ist anhand von Oberflächenwellen, Maßhaltigkeit und Werkzeugverschleiß gemeinsam zu prüfen, ob die Schnittschwingungen tatsächlich abgenommen haben.
Schnittschwingungen beim Drehen, Fräsen und Bohren: Erste Anpassung je nach Bearbeitungsschritt wählen
Die Schnittschwingungen beim Drehen, Fräsen und Bohren können sich an der Oberfläche ähnlich zeigen, ihre Ursachen sind jedoch unterschiedlich. Die erste Anpassung sollte sich an der effektiven Werkzeuglänge, der Werkstückabstützung und der Art des Schneideneingriffs orientieren, anstatt direkt einen festen Satz von Drehzahl- oder Vorschubparametern zu übernehmen.
Schnittschwingungen beim Drehen: zuerst Werkstücküberstand, Eckenradius und Spitzenhöhe prüfen
Beim Drehen verstärken ein zu großer Werkstücküberstand sowie eine unzureichende Abstützung durch Reitstock oder zusätzliche Auflagen häufig die radialen Schwingungen. Zunächst sollte der Überstand verkürzt und geprüft werden, ob die Spannflächen frei von einseitiger Belastung sind. Wenn möglich, ist eine zusätzliche Abstützung vorzusehen. Anschließend wird kontrolliert, ob sich die Schneidenecke auf der korrekten Spitzenhöhe befindet. Ein zu großer Eckenradius kann die passive Schnittkraft erhöhen. Sofern Werkstoff, Schneidkantenfestigkeit und effektive Schnitttiefe dies zulassen, kann ein Schneideinsatz mit kleinerem Radius oder kleinerem Spitzenwinkel getestet werden. Bei der Überprüfung sollte nur ein kurzer Abschnitt bearbeitet und Wellenbildung, Geräusch und Außendurchmesser verglichen werden.
Schnittschwingungen beim Fräsen: Werkzeugüberhang, Spannvorrichtungsabstützung und Eintauchbewegung kontrollieren
Beim Fräsen sind zunächst Werkzeugüberhang, Spannung im Werkzeughalter und Werkstückabstützung zu prüfen. Eine Verkürzung der effektiven Länge trägt in der Regel zur Erhöhung der Systemsteifigkeit bei. Bei dünnwandigen Werkstücken oder tiefen Kavitäten ist zu vermeiden, dass die Schnittkräfte direkt auf einen nicht abgestützten Bereich wirken. Wenn der Werkzeugweg stoßartige, unterbrochene Belastungen verursacht, sollten Eintauch- und Austrittsrichtung sowie plötzlich wechselnde lokale Aufmaße geprüft werden. Durch eine Werkzeugwegsimulation lassen sich instabile Abschnitte frühzeitig erkennen. Bei der ersten Probebearbeitung sollten Werkzeug und Spannvorrichtung unverändert bleiben. Stattdessen wird nur eine Eintauchbewegung oder die Abstützungsart angepasst und anschließend mit Oberflächenstruktur und Zustand der Schneidkante verglichen.
Schnittschwingungen beim Bohren: Bohrerlänge verkürzen und Spanabfuhr sicherstellen
Schwingungen beim Bohren stehen häufig mit einem zu langen Bohrer oder einer nicht auf Bohrtiefe und Spanabfuhr abgestimmten Bearbeitung in Zusammenhang. Wenn die Bohrtiefe mit einem kürzeren Bohrer erreicht werden kann, sollte die effektive Länge reduziert werden. Bei tiefen Bohrungen sind insbesondere Spanabfuhr, Kühlung und Rückzugsstrategie zu prüfen, um zu verhindern, dass sich Späne stauen und die Bohrungswand wiederholt beschädigen. Bei Graten am Bohrungseingang, instabilem Bohrungsdurchmesser oder intermittierenden ungewöhnlichen Geräuschen des Bohrers sollte nicht nur die Drehzahl reduziert werden. Zusätzlich sind Spannsteifigkeit und Bohrerverschleiß zu prüfen. Durch eine Probebearbeitung einer kurzen Bohrung oder der ersten Bohrung werden Bohrungsdurchmesser, Zylindrizität und Beschaffenheit der Bohrungswand gemessen, um die Wirksamkeit der Anpassung zu bestätigen.
Schnittparameter anpassen: jeweils nur eine Variable ändern und durch Probebearbeitung überprüfen
Bevor die Fehlersuche bei Schnittschwingungen in die Parameterphase eintritt, ist zunächst sicherzustellen, dass Werkzeugüberhang, Spannvorrichtungsabstützung, Spannung im Werkzeughalter und Werkzeugverschleiß keine offensichtlichen Probleme aufweisen. Anschließend sind aktuelle Drehzahl, Vorschub, Schnitttiefe, Werkzeugzustand, Materialcharge und Position des Auftretens der Schwingungen zu dokumentieren. Ohne Referenzaufzeichnungen lässt sich selbst bei verbesserter Oberfläche nur schwer feststellen, welche Änderung tatsächlich wirksam war.
Zuerst die Schnittlast reduzieren, anschließend Drehzahl und Vorschub vergleichen
Die Reduzierung der Drehzahl darf nicht als universelle Lösung für Schnittschwingungen betrachtet werden. Drehzahl, Vorschub und Schnitttiefe beeinflussen sich gegenseitig. Eine alleinige Drehzahlreduzierung verändert mitunter den Schnittzustand, beseitigt jedoch keine durch dünnwandige Werkstücke, großen Überhang oder einseitige Belastung der Spannvorrichtung verursachte strukturelle Instabilität. Beim ersten Versuch kann die Schnitttiefe oder die Schnittlast angemessen reduziert werden, ohne andere wesentliche Variablen zu verändern. Anschließend wird beobachtet, ob Werkzeugbelastung und Oberflächenwellen abnehmen. Bestehen die Schwingungen weiterhin, werden Drehzahl oder Vorschub jeweils in kleinen Schritten einzeln verglichen.
Änderungen der Schnittschwingungen durch kurze Probebearbeitungen überprüfen
Pro Versuch sollte nur eine wesentliche Variable verändert und eine kurze, wiederholbare Probebearbeitung durchgeführt werden. Nach jeder Probebearbeitung sind vier Ergebnisgruppen zu dokumentieren: ob sich das Geräusch von einem scharfen Pfeifen zu einem gleichmäßigen Klang verändert hat, ob sich Abstand und Tiefe der Oberflächenwellen verändert haben, ob die kritischen Maße stabil sind und ob an der Schneidenecke Ausbrüche, Aufbauschneiden oder ungewöhnlicher Verschleiß auftreten. Die Beurteilung darf nicht allein nach dem Gehör erfolgen, da lokale harte Stellen im Werkstoff, eine unzureichende Spanabfuhr und Wärmestau das Geräusch vorübergehend verändern können.
- Dokumentation: Parameter, Werkzeugzustand und Materialcharge jeder Probebearbeitung aufbewahren.
- Vergleichen: Prüfen Sie Oberflächenstruktur und Abmessungen an denselben Messpositionen, um einen direkten Vergleich verschiedener Bereiche zu vermeiden.
- Bestätigen: Bearbeiten Sie erst längere Wege, wenn die Parameter stabil sind, und überprüfen Sie erneut die Schneidkante des Werkzeugs sowie die Abmessungen der aufeinanderfolgenden Werkstücke.
Wenn die Vibrationen nach einer Verringerung der Schnittbelastung deutlich abnehmen, zeigt dies, dass das Parameterfenster oder die Systemsteifigkeit noch optimiert werden müssen. Wenn sich das Geräusch verbessert, die Abmessungen jedoch weiter driften, sollten stattdessen die thermische Stabilität, der Werkzeugverschleiß und die Messmethode überprüft werden. Ziel der Parameteranpassung ist nicht, einen universell gültigen Wert zu finden, sondern durch nachvollziehbare Probebearbeitungen einen stabilen Schnittzustand für die aktuelle Kombination aus Material, Werkzeug, Spannung und Maschine zu bestätigen.
Nachlassende Schneidvibrationen, aber weiterhin Maßfehler: Wärme, Verschleiß, Programmierung und Kalibrierung ausschließen
Oberflächenwelligkeit und scharfe ungewöhnliche Geräusche haben sich verbessert, doch die Abmessungen driften während der kontinuierlichen Bearbeitung weiterhin? Dann sollten nicht alle Probleme weiterhin auf Schneidvibrationen zurückgeführt werden. Vibrationen können nur eines von mehreren Phänomenen sein; auch Werkzeugverschleiß, Werkstücktemperatur, Änderungen der Werkzeugkorrektur, der Programmpfad oder der Maschinenzustand können ähnliche Ergebnisse verursachen. In diesem Fall sollte die „Fehlersuche bei Vibrationen“ in einen dokumentierbaren Prüfkreislauf überführt werden: Änderung, Probebearbeitung, Messung, Dokumentation, Überprüfung.
Zuerst die Werkstücktemperatur bestätigen, dann die Maßdrift beurteilen
Metallische Werkstücke dehnen sich durch den Temperaturanstieg beim Schneiden aus und ziehen sich nach dem Abkühlen wieder zusammen. Wird unmittelbar nach der Bearbeitung gemessen, repräsentiert das ermittelte Maß möglicherweise nicht den stabilen Zustand. Bei Werkstücken, deren Oberfläche verbessert wurde, deren Abmessungen jedoch weiterhin driften, sollte nach Erreichen einer annähernd stabilen Temperatur mit demselben Messbezug erneut gemessen werden. Vergleichen Sie dabei die Daten des ersten Werkstücks, der aufeinanderfolgenden Werkstücke und des abgekühlten Werkstücks. Liegt das Maß nach der thermischen Stabilisierung wieder innerhalb des Toleranzbands, liegt die Hauptursache möglicherweise im Messzeitpunkt oder in der Temperaturregelung und nicht in verbleibenden Vibrationen.
Werkzeugverschleiß, Werkzeugkorrektur und Programmpfad prüfen
Wenn sich das Maß mit zunehmender Bearbeitungsmenge allmählich verschiebt, sollte geprüft werden, ob die Schneidkante verschlissen ist, ob die Werkzeugkorrektur geändert wurde und ob sich die Position des Werkzeugs in der Aufnahme verändert hat. Werkzeugverschleiß verändert das tatsächlich erzeugte Maß und kann außerdem dazu führen, dass sich die lokale Oberflächenstruktur wieder verschlechtert. Wenn das Maß insgesamt stabil ist und nur in einem bestimmten Abschnitt eine abweichende Oberflächenstruktur auftritt, sollten der Programmpfad, die Art des Ein- und Ausfahrens sowie das lokale Aufmaß überprüft werden, um wiederholte Werkzeugwege, einen Pfadfehler oder eine plötzliche lokale Änderung der Schnittbelastung auszuschließen.
Maschine und Messbezug anhand der Daten des ersten Werkstücks überprüfen
Auch wenn bei Werkzeug und Programm keine offensichtlichen Auffälligkeiten vorliegen, müssen der Kalibrierzustand der Maschine, Koordinatenoffsets, der Spannbezug und die Messmethode erneut überprüft werden. Beurteilen Sie nicht allein anhand des Geräuschs, ob die Schneidvibrationen bereits beseitigt sind. Es empfiehlt sich, Drehzahl, Vorschub, Schnitttiefe, Werkzeugzustand, Werkstücktemperatur, Messergebnisse und Oberflächenaufnahmen vor und nach den Änderungen aufzubewahren. Ändern Sie jeweils nur eine wesentliche Variable und bestätigen Sie die Wirkung durch eine kurze Probebearbeitung. Erst wenn Geräusch, Oberflächenstruktur, Abmessungen und die Daten der aufeinanderfolgenden Werkstücke gleichzeitig stabiler werden, kann die aktuelle Vibrationsbehandlung als wirksam betrachtet werden.
Häufige Fragen: Wie beurteilt man die Fehlersuche bei Schneidvibrationen vor Ort?
Die Fehlersuche bei Schneidvibrationen darf nicht allein anhand des Geräuschs oder der Oberflächenstruktur beurteilt werden. Werkzeugüberstand, Werkstückspannung, Werkzeuggeometrie, Schnittparameter, Materialtemperatur und Messergebnisse sollten systematisch überprüft werden. Ändern Sie jeweils nur eine wesentliche Variable und bestätigen Sie die Wirkung durch eine kurze Probebearbeitung.
Warum sollte man bei der Behebung von Schneidvibrationen nicht zuerst einfach die Drehzahl reduzieren?
Eine Drehzahlreduzierung kann den instabilen Schnittzustand manchmal verändern, ist jedoch keine universelle Lösung. Vibrationen können auch durch einen zu großen Werkzeugüberstand, unzureichendes Spannen des Werkzeughalters, einen zu großen Werkstücküberstand, eine einseitig belastete Spannung oder Werkzeugverschleiß verursacht werden. Zuerst sollten Systemsteifigkeit und Werkzeugzustand geprüft werden. Anschließend sind unter Berücksichtigung von Material, Werkzeugdurchmesser, Schnitttiefe und Maschinensteifigkeit kleine Parameteränderungen durch Probebearbeitungen zu testen.
Wie lässt sich feststellen, ob Schneidvibrationen hauptsächlich vom Werkzeug oder von der Spannung ausgehen?
Ohne andere Bedingungen zu verändern, kann zunächst der Werkzeugüberstand verkürzt oder eine steifere Spannmethode verwendet werden. Anschließend werden Geräusch, Oberflächenwelligkeit und Maßänderungen verglichen. Danach sollten Werkstücküberstand, Kontaktflächen der Spannvorrichtung und der Zustand der Abstützung überprüft werden. Wenn sich die Vibrationen nach einer Änderung des Werkzeugüberstands deutlich verringern, ist eher das Werkzeugsystem verdächtig. Verbessert sich das Ergebnis nach erneutem Spannen oder durch zusätzliche Abstützung, sollten Spannung und Werkstücksteifigkeit vorrangig überprüft werden.
Sind Schneidvibrationen mit einem kleineren Eckenradius an der Werkzeugspitze zwangsläufig leichter zu beheben?
Nicht unbedingt. Ein kleinerer Eckenradius kann die passiven Schnittkräfte unter geeigneten Bedingungen verringern. Das Ergebnis wird jedoch auch von Schneidkantenfestigkeit, Material, Schnitttiefe, Spanabfuhr und Spannstabilität beeinflusst. Der Eckenradius sollte in der Regel in Verbindung mit der effektiven Schnitttiefe durch Versuche ermittelt werden. Ein kleinerer Radius darf nicht unabhängig vom Bearbeitungsschritt als feste Lösung betrachtet werden.
Warum driften die Abmessungen des Werkstücks weiter, nachdem die Schneidvibrationen abgenommen haben?
Maßabweichungen werden nicht zwangsläufig durch Vibrationen verursacht. Nach der Bearbeitung können sich die Messwerte des Materials aufgrund von Wärmeausdehnung und -kontraktion verändern. Außerdem sollten Werkzeugverschleiß, Werkzeugkorrekturen, der Programmierweg, der Kalibrierzustand der Werkzeugmaschine und der Messbezug geprüft werden. Es wird empfohlen, die Messung nach einer Stabilisierung der Werkstücktemperatur zu wiederholen und die Daten des Erstteils mit denen der Serienteile zu vergleichen, um thermische Stabilitätsprobleme, Verschleißprobleme und den tatsächlichen Einfluss von Vibrationen voneinander zu unterscheiden.
Key takeaways
- Bei der Fehlersuche bei Schnittschwingungen sollten zunächst die Werkzeugauskragung, die Spannung des Werkzeughalters, die Werkstückauskragung und die Abstützung der Vorrichtung überprüft werden. Anschließend werden die Parameter angepasst.
- Ein positiver Spanwinkel, eine scharfe Schneidkante und ein kleinerer Eckenradius können als Ansätze zur Verringerung der Schnittbelastung getestet werden, müssen jedoch unter Berücksichtigung von Werkstoff und Einspannsteifigkeit überprüft werden.
- Die Schwerpunkte zur Schwingungsreduzierung unterscheiden sich beim Drehen, Fräsen und Bohren. Daher kann nicht für alle Bearbeitungsschritte derselbe Parametersatz oder dieselbe Checkliste verwendet werden.
- Bei einem Parameter-Versuchsschnitt sollte jeweils nur eine wesentliche Variable geändert werden. Gleichzeitig sind Geräusch, Oberflächenstruktur, Maße und Veränderungen an der Schneidkante des Werkzeugs zu dokumentieren.
- Auch wenn die Schwingungen nachlassen, müssen Wärmeausdehnung und Wärmeschrumpfung, Werkzeugverschleiß, Fehler im Programmpfad sowie Kalibrierungsprobleme der Werkzeugmaschine ausgeschlossen werden.



