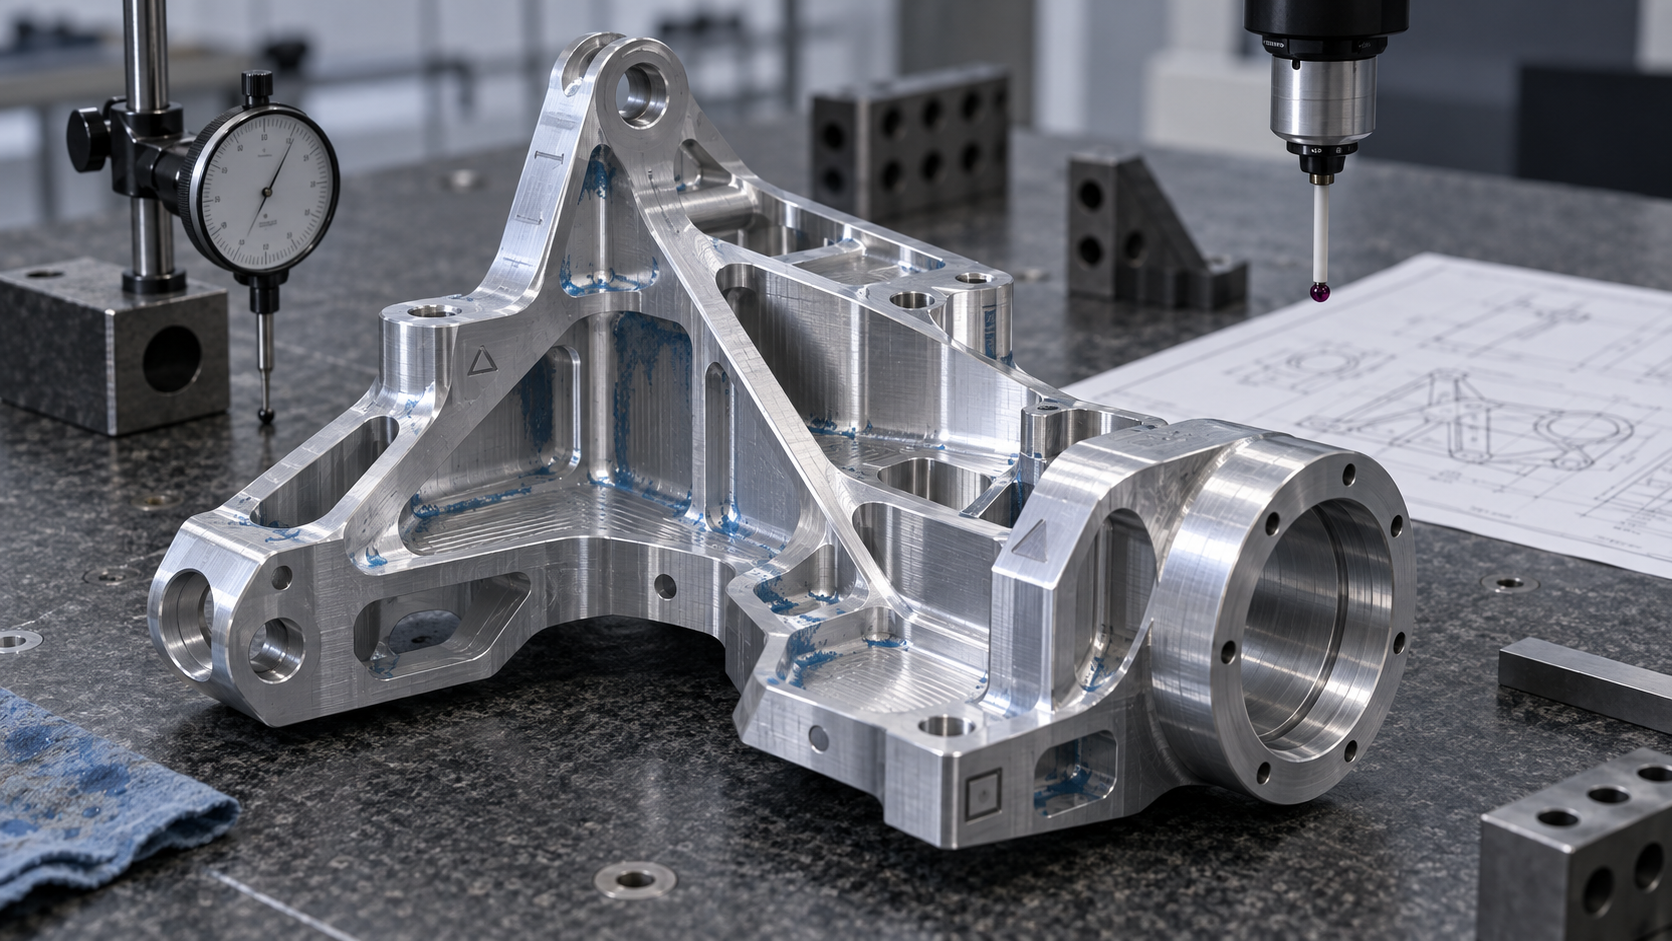
Worin genau liegt die Schwierigkeit bei der Bearbeitung komplexer Teile: zuerst die Aufspannungen zählen, dann über Präzision sprechen
Nehmen wir einen Aluminiumträger mit 30°-Schräge, 60 mm tiefer Innenkavität und 1,5 mm Seitenwand und fragen: Kann man das fertigen? Die meisten Werkstätten sagen ja. Die eigentliche Frage ist jedoch, wie oft umgespannt werden muss, wie viele Werkzeuge gewechselt werden, wo die Referenz liegt und womit am Ende gemessen wird. Die Hürde bei der Bearbeitung komplexer Teile liegt selten bei der Wiederholpositioniergenauigkeit einer einzelnen Maschine, sondern dabei, wie sich Fehler summieren, wenn diese vier Punkte zusammenwirken.
Die Komplexität hat im Wesentlichen drei Quellen. Die erste ist die geometrische Zugänglichkeit: Kann das Werkzeug hineinreichen, in welcher Orientierung schneidet es ein, wo liegen Kollisionsbereiche. Bei tiefen Kavitäten zählt das Länge-Durchmesser-Verhältnis des Werkzeugs, bei Schrägen der Schwenkwinkel der Spindel, bei inneren Freistellungen der minimale Werkzeugradius. Die zweite ist Steifigkeit und Verformung: Dünne Wände, lange Auskragungen und dünne Bodenplatten weichen unter Schnittkräften aus, geben nach und verformen sich. Die dritte ist die Messbarkeit: In der Zeichnung ist eine Positionstoleranz angegeben, aber am Teil findet sich keine Referenzfläche, an der man eine Messuhr oder Tastspitze ansetzen kann – dann ist die Messaussage nicht haltbar.
Übertragen wir diese drei Punkte auf den genannten Träger. Auf einer 3-Achsen-Maschine muss die Vorderseite für die Innenkavität gefräst, dann für die Rückseite umgespannt und danach noch zweimal umgespannt werden, um die Bohrungen auf den beiden Schrägen zu fertigen. Bei jedem Umspannen muss neu ausgerichtet werden; Ausrichtfehler, Fehler der Vorlagenauflageflächen und Spänereste summieren sich in die Endmaße. Eine in der Branche verbreitete Erfahrungsrelation lautet: Mit jeder zusätzlichen Aufspannung steigt der kumulierte Positionsfehler oft um eine Größenordnung – die konkreten Werte hängen von Vorrichtung und Ausrichtmethode ab und müssen anhand des Zeichnungstoleranzbands und des tatsächlichen Prozesses bestätigt werden. Eine 5-Achsen-Maschine kann diese Summation mit einer einzigen Aufspannung vermeiden, aber nur, wenn Werkzeugzugänglichkeit und Steifigkeit stimmen.
Deshalb listet dieser Artikel keine Maschinenliste auf, sondern folgt einer Entscheidungskette: Geometriemerkmale → Spannreferenz → Maschinenauswahl → Toleranzzuweisung → Prüfkreis. Jede Stufe liefert anwendbare Kriterien und Grenzen statt Adjektiven wie „hochpräzise, hocheffizient“.
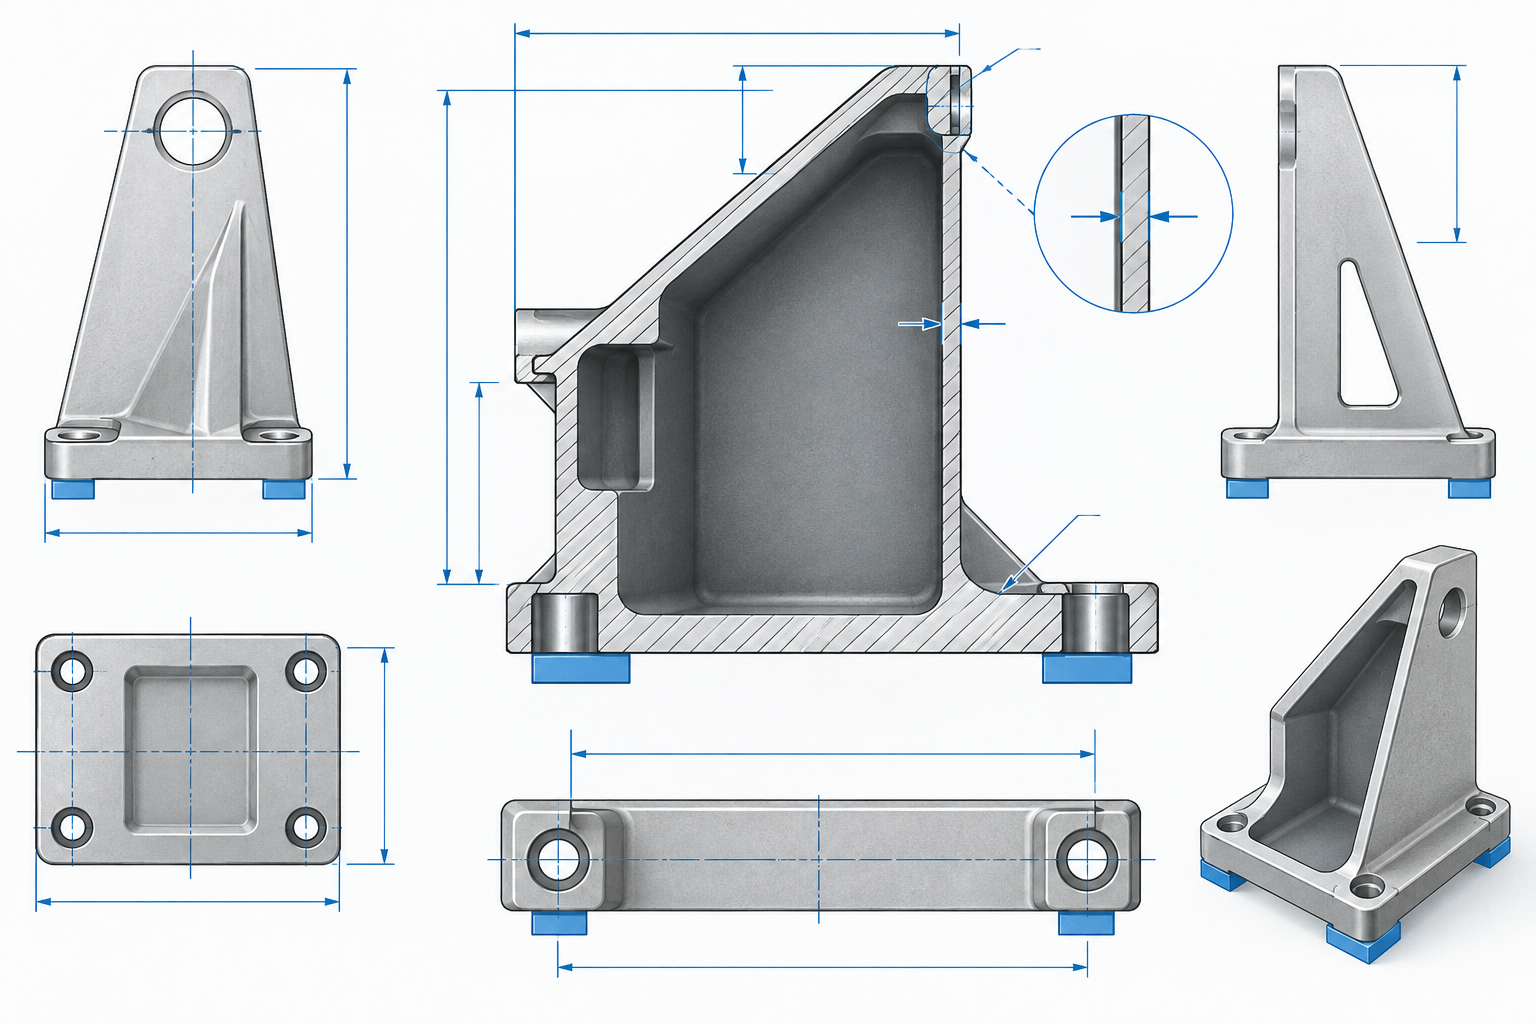
Spannen, Referenzen und Prozessroute: der am meisten unterschätzte Abschnitt bei der Bearbeitung komplexer Teile
Referenzvereinheitlichung: Konstruktionsreferenz, Fertigungsreferenz und Prüfreferenz möglichst zur Deckung bringen
Das Ein-Aufspannung-Prinzip und die Grenzen gängiger Spannmittel
- Weiche Backen / Drehfutter: geeignet für Rotationskörper, können sich an bereits bearbeitete Flächen anlegen und Spannmarken reduzieren, lösen aber nicht das Positionierungsproblem von unregelmäßig geformten Teilen.
- Spezialvorrichtungen: Positionierung und Spannung können teilespezifisch ausgelegt werden, geeignet für komplexe Teile mit gewisser Stückzahl; bei Einzelstücken und kleinen Serien können die Vorrichtungskosten die Bearbeitungskosten übersteigen und müssen abgewogen werden.
- Vakuumspannplatten: geeignet für dünne Platten und großflächige ebene Teile, gleichmäßige Spannkraft, geringe Verformungsgefahr, aber schlechte Abdichtung bei gekrümmten Flächen und Teilen mit Durchgangsbohrungen.
- Nullpunktspannsysteme: fixieren die Spannreferenz auf der Palette und ermöglichen schnellen Wechsel zwischen mehreren Arbeitsgängen; Voraussetzung ist, dass die Palette selbst präzisionsstabil ist und das Teil zuverlässig auf der Palette befestigt werden kann.
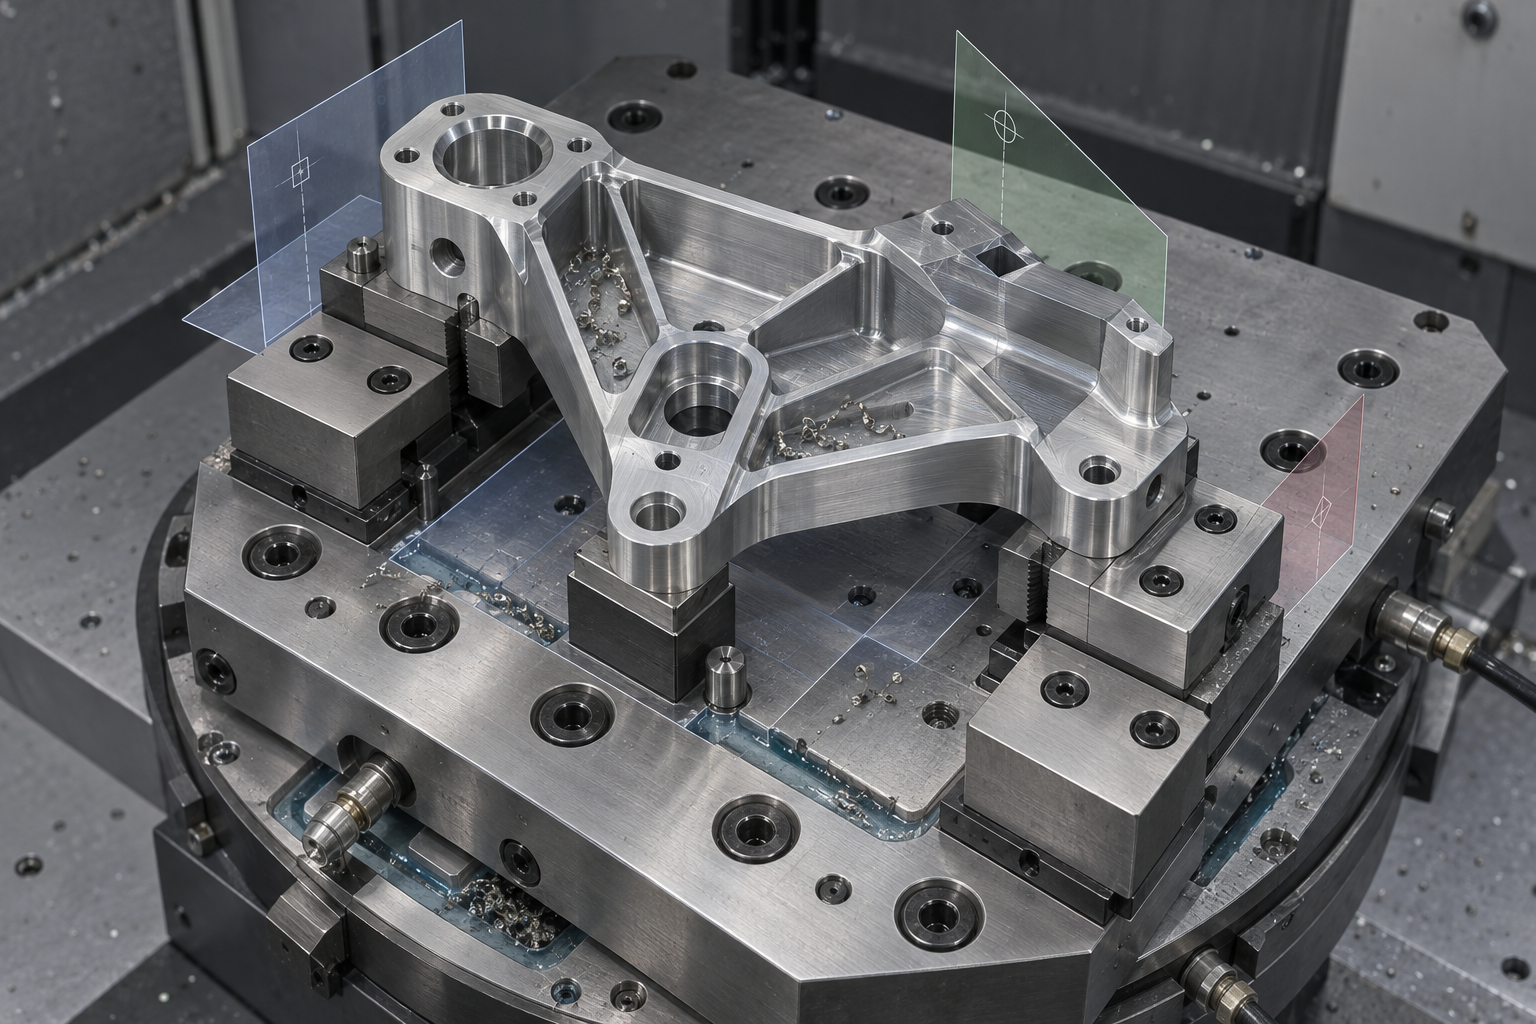
Prozessauswahl nach Geometriemerkmalen: tiefe Kavitäten, dünne Wände, Schrägen und unregelmäßige Bohrungen richtig zuordnen
Für dieselbe Zeichnung eines komplexen Teils weichen die von verschiedenen Fachleuten angebotenen Prozessrouten oft um zwei oder drei Aufspannungen voneinander ab. Der Unterschied liegt meist nicht im Alter der Maschinen, sondern darin, ob Geometriemerkmale und Bearbeitungsfähigkeiten richtig zugeordnet wurden. Im Folgenden werden einige häufige Merkmalsarten aufgeschlüsselt; die Kriterien sind eher konservativ, konkrete Werte sind anhand von Zeichnung und Lieferantenbestätigung festzulegen.
Tiefe Kavitäten und enge Nuten: zuerst das Länge-Durchmesser-Verhältnis des Werkzeugs prüfen, dann über Fräsen sprechen
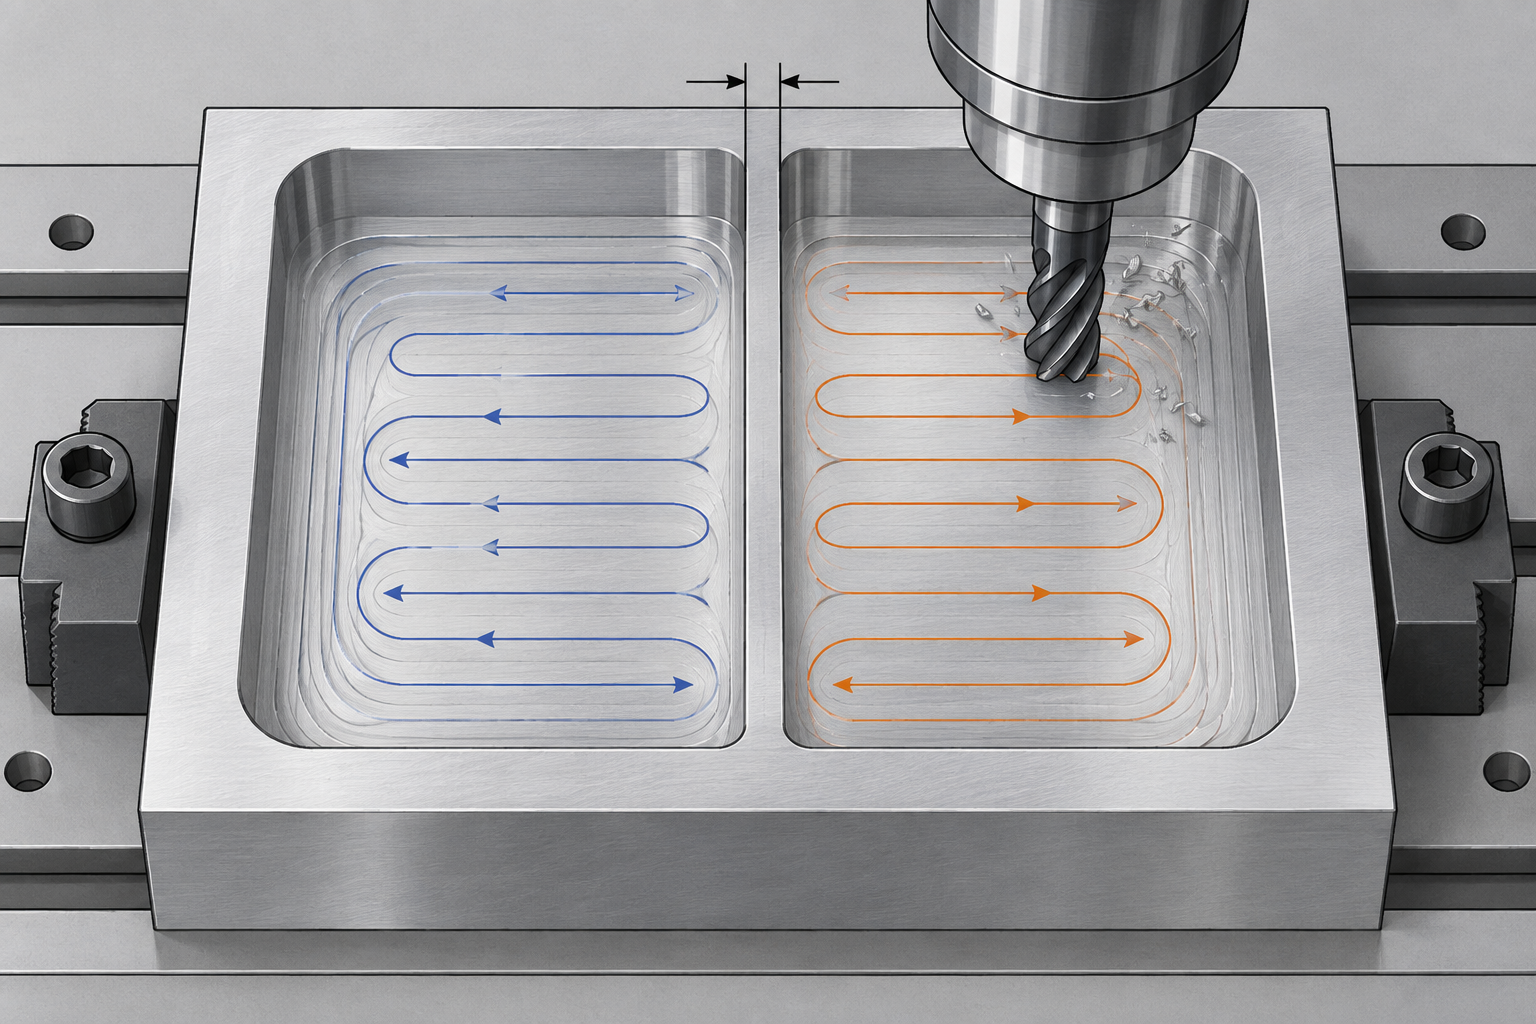
Die Schwierigkeit tiefer Kavitäten ist der Werkzeugüberhang. Sobald das Länge-Durchmesser-Verhältnis (Überhanglänge ÷ Schaftdurchmesser) den in der Branche üblichen Wert von 4–5 übersteigt, werden Werkzeugausweichen und Rattern zur Hauptfehlerquelle; die Oberfläche zeigt regelmäßige Muster, und die Maße weichen zu einer Seite ab. Die Gegenmaßnahme ist nicht, dagegen anzukämpfen, sondern schichtweise zu zerspanen, zuerst mit einem kurzen Werkzeug größeren Durchmessers grob vorzuarbeiten und den Kavitätenboden mit Tauchfräsen oder Erodieren freizustellen. Ist die Kavität tiefer als die erreichbare Werkzeugtiefe, ist die übliche Vorgehensweise die segmentierte Bearbeitung oder der Wechsel zur Funkenerosion; man sollte nicht erwarten, mit einem langen Werkzeug bis zum Grund zu kommen.
Dünne Wände und unregelmäßige Bohrungen: Schnittkraft und Spannverformung sind die Hauptursache
Bei dünnwandigen Teilen (geringes Verhältnis von Wandstärke zu Höhe) stammen die Fehler selten aus der geometrischen Genauigkeit der Maschine, sondern eher daraus, dass Schnittkraft und Spannkraft das Werkstück verformen und es nach dem Lösen zurückfedert. Übliche Vorgehensweisen sind das Stehenlassen von Rippen, symmetrischer Materialabtrag, geringere radiale Schnitttiefe und verteiltes Spannen mit weichen Backen oder Vakuumspannplatten. Unregelmäßige Bohrungen, Schrägbohrungen und Kreuzbohrungen stellen Anforderungen an die Ein- und Austrittsbahn des Werkzeugs – was mit einer Aufspannung durch Schwenkwinkel einer 5-Achsen-Maschine gefertigt werden kann, sollte möglichst ohne mehrfaches Umspannen und Neuausrichten erfolgen. Bei kleiner Stückzahl, komplexer Außenform und geringen Oberflächenanforderungen kann Vakuumguss als Übergangslösung dienen, doch Maßstabilität und Materialeigenschaften unterscheiden sich von der direkten Bearbeitung und müssen vorab bestätigt werden.
Schrägflächen und zusammengesetzte Flächen: Fünf-Achs-Bearbeitung in einer Aufspannung ersetzt mehrfaches Wenden
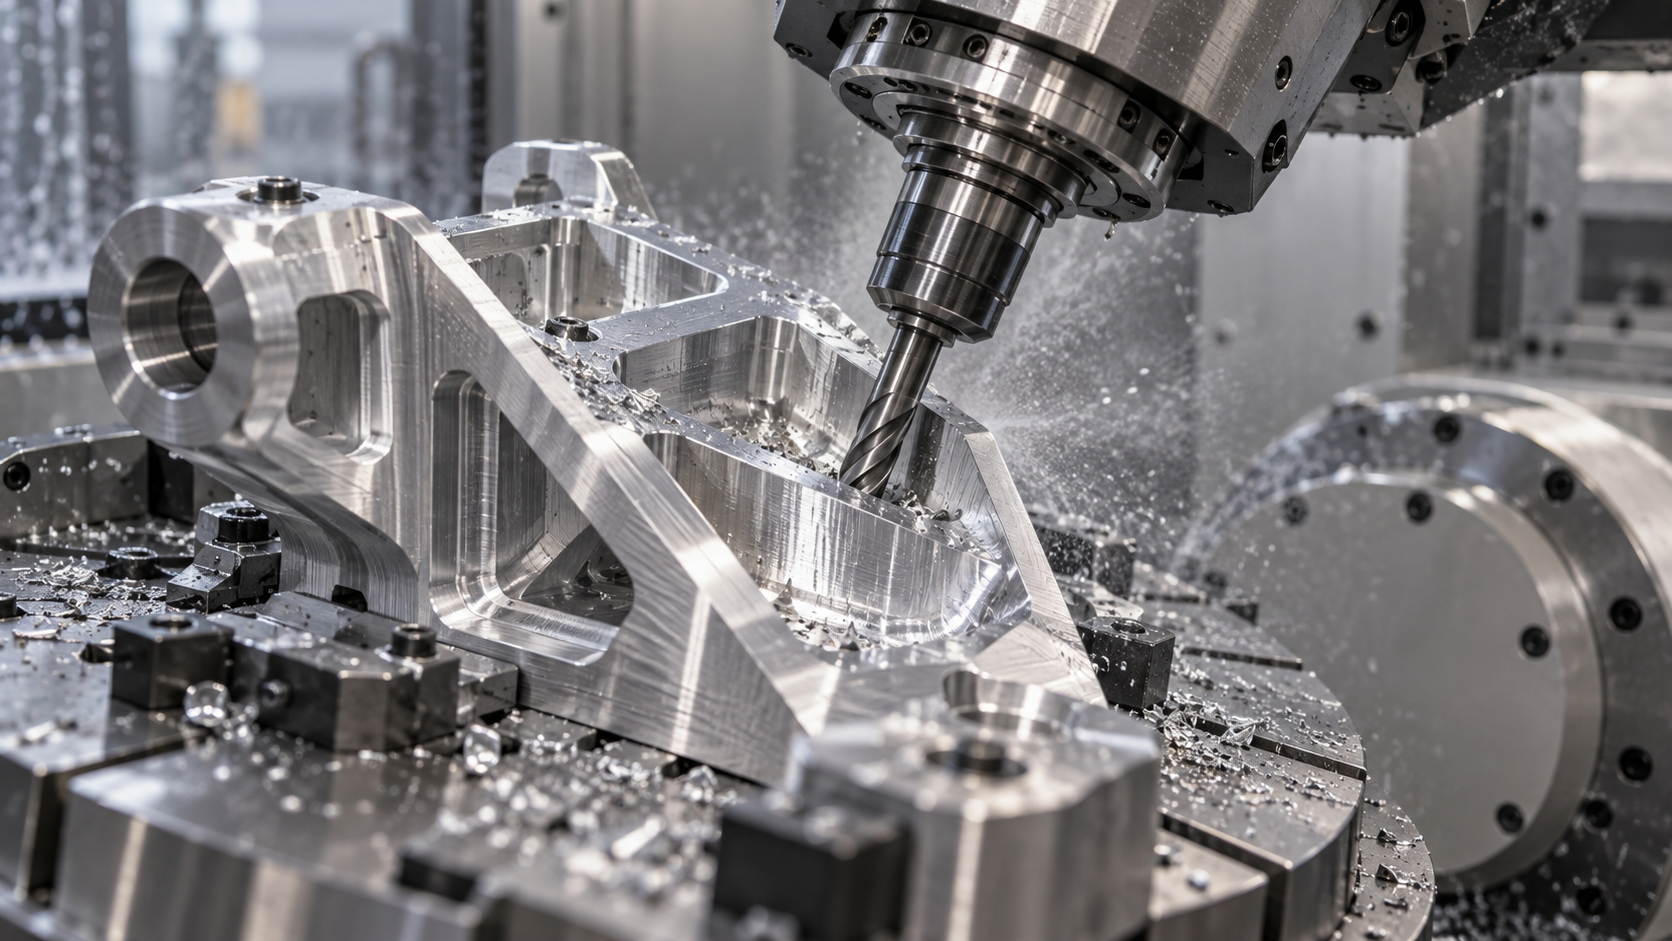
Bei Bauteilen mit Schrägflächen, zusammengesetzten Winkeln und räumlich gekrümmten Flächen muss die Drei-Achs-Bearbeitung durch mehrfaches Aufspannen und spezielle Vorrichtungen zusammengesetzt werden. Jedes Umspannen führt zu erneuten Ausrichtfehlern, die sich kumulieren und einen Großteil der Toleranz aufbrauchen können. Genau hier liegt der Wert der Fünf-Achs-Bearbeitung: Mehrere Flächen werden in einer Aufspannung fertig bearbeitet, die Anzahl der Aufspannungen sinkt von drei oder vier auf eine, die Fehlerquellen nehmen deutlich ab. Doch Fünf-Achs ist kein Allheilmittel – bei überwiegend ebenen Flächen, flachen Taschen und einfachen Merkmalen ist der Einsatz von Fünf-Achs sogar Verschwendung: Die Programmier- und Werkzeugkosten steigen, der Nutzen zeigt sich jedoch nicht. Die Entscheidungsfrage ist einfach: Wie oft müsste dieses Bauteil ohne Fünf-Achs gewendet werden? Je häufiger gewendet werden muss, desto eher lohnt sich Fünf-Achs.
Von Drei-Achs bis Fünf-Achs, Dreh-Fräs und Funkenerosion: Entscheidungskriterien für die Maschinenauswahl bei der Bearbeitung komplexer Bauteile
Drei-Achs mit mehrfachem Aufspannen vs. Fünf-Achs in einer Aufspannung: Wo liegt der Kostenunterschied
Dreh-Fräs-Kombination: Bei rotationsunsymmetrischen Teilen werden Aufspannungen gespart, der Preis liegt in Programmierung und Werkzeugen
Funkenerosion und Drahterosion: Unverzichtbarkeit bei harten Werkstoffen, scharfen Ecken und engen Schlitzen
Wann Fünf-Achs Verschwendung ist: flache Taschen, überwiegend ebene Flächen, kleine Stückzahlen und einfache Merkmale
Kostentreibende Toleranzen und Oberflächenrauheit: Die teuersten Zahlen in der Bearbeitung komplexer Bauteile
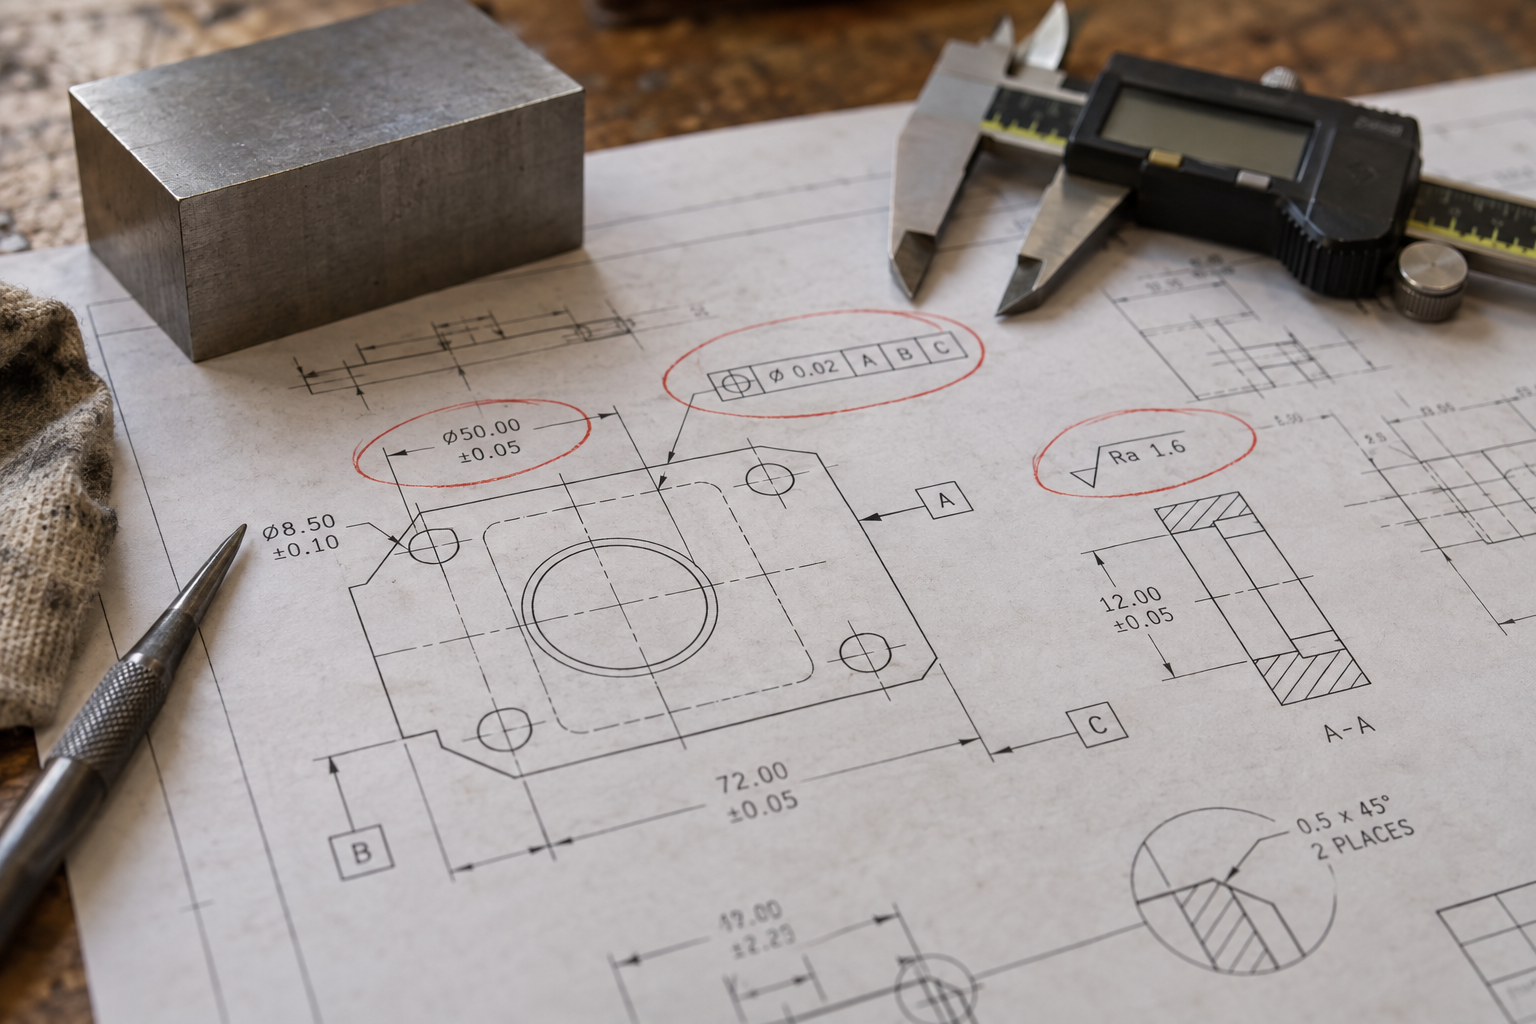
Die Kosten der Bearbeitung komplexer Bauteile werden oft nicht durch die Geometrie in die Höhe getrieben, sondern durch einige wenige Toleranzangaben in der Zeichnung. Bei demselben Aluminiumhalter kann der Preis deutlich abweichen, je nachdem, ob alle Maße einheitlich mit ±0,05 mm angegeben werden oder ob Passbohrungen auf ±0,02 mm eingeengt und nichtfunktionale Außenformen auf ±0,2 mm erweitert werden – der Unterschied liegt in der Bearbeitungsmethode, den Arbeitsstunden und der Ausschussrate, nicht im Material. Was in der Zeichnung die Kosten wirklich bestimmt, sind die kostentreibenden Toleranzen: welche Flächen eng sein müssen, welche locker sein dürfen und in welchen erreichbaren Bereich welcher Bearbeitungsmethode diese Zahlen fallen.
Um wie viel steigen Arbeitsstunden und Ausschussrate, wenn die Toleranz um eine Stufe enger wird
Das Verhältnis zwischen Maßtoleranz und Bearbeitungskosten ist nicht linear. In der Branche ist häufig zu beobachten: Von ±0,1 mm auf ±0,05 mm können die meisten Fräsflächen noch mit konventionellem Schlichtfräsen abgedeckt werden; bei ±0,02 mm oder enger sind oft langsamer Vorschub, geringe Schnitttiefe, mehrere Schlichtgänge und sogar eine stabilere Aufspannung erforderlich. Die Arbeitsstunden können sich vervielfachen, und die Wahrscheinlichkeit von Nacharbeit und Ausschuss wegen Überschreitung steigt deutlich. Ab welcher Stufe es „anfängt teuer zu werden“, hängt von Werkstoff, Merkmalssteifigkeit und Maschinenzustand ab, muss anhand des konkreten Verfahrens und der Zeichnung bestätigt werden und lässt sich nicht verallgemeinern.
Daher ist die vernünftige Vorgehensweise nicht „alles eng angeben, um professionell zu wirken“, sondern die Zuweisung nach Funktion: Passflächen, Dichtflächen, Lagerstellen und Führungsflächen eng; nichtfunktionale Außenformen, Freiräume und Dekorflächen locker. Bei der Zeichnungsprüfung lohnt es sich, zuerst diese Funktionsflächen einzukreisen und dann zu fragen – wird diese engere Stufe bei der Montage wirklich gebraucht.
Oberflächenrauheit ist nicht je glatter, desto besser; sie ist an die nachfolgenden Prozesse gebunden
Auch die Oberflächenrauheit muss nach Verwendungszweck festgelegt werden. Dichtflächen und Gleitflächen erfordern meist niedrigere Ra-Werte und möglicherweise Schlichtfräsen, Schleifen oder Läppen; viele Passflächen benötigen nur ein konventionelles Schlichtniveau. Häufiger übersehen wird: Die Rauheitsangabe muss mit der nachfolgenden Oberflächenbehandlung abgestimmt sein. Anodisieren, Lackieren und Galvanisieren verändern den Oberflächenzustand; wird vor der Behandlung bereits auf das Endmaß geschliffen, ist dies nicht nur Verschwendung von Arbeitszeit, sondern bleibt nach der Behandlung möglicherweise nicht erhalten; umgekehrt muss, wenn nach dem Lackieren noch eine bestimmte Rauheit gefordert ist, die Lackdicke und der Prozess mit berücksichtigt werden. Oberflächenrauheit ist wie Maßtoleranz eine Funktionsanforderung, keine ästhetische.
Form- und Lagetoleranzen: Leichter zu übersehen als Maßtoleranzen und stärker montagerelevant
Bei der Bearbeitung komplexer Bauteile sind es oft nicht die Maße, die die Montage blockieren, sondern die Form- und Lagetoleranzen. Werden Angaben wie Parallelität, Rechtwinkligkeit, Position und Rundlauf nur als allgemeine nicht angegebene Toleranz behandelt, sind alle Einzelmaße in Ordnung, doch zusammengebaut passt es möglicherweise nicht oder sitzt schief. Der Grund ist direkt: Maßtoleranzen regeln ein einzelnes Maß, Form- und Lagetoleranzen regeln die Beziehung zwischen Flächen und zwischen Bohrungen, und genau auf diesen Beziehungen beruht die Montage.
Es wird empfohlen, in der Zeichnung ein klares Bezugssystem festzulegen, die kritischen Positionen und Rundläufe funktionsgerecht anzugeben und die Prüfmethode zu benennen. Zu enge Form- und Lagetoleranzen treiben die Aufspann- und Prüfkosten direkt in die Höhe, doch wenn an Stellen, die eng sein müssen, nicht angegeben wird, zeigt sich der Preis oft erst in der Montagelinie oder beim Kunden. Welche Richtung teurer ist, hängt vom Verwendungszweck und der Stückzahl des Bauteils ab und muss anhand der konkreten Einsatzbedingungen beurteilt werden.
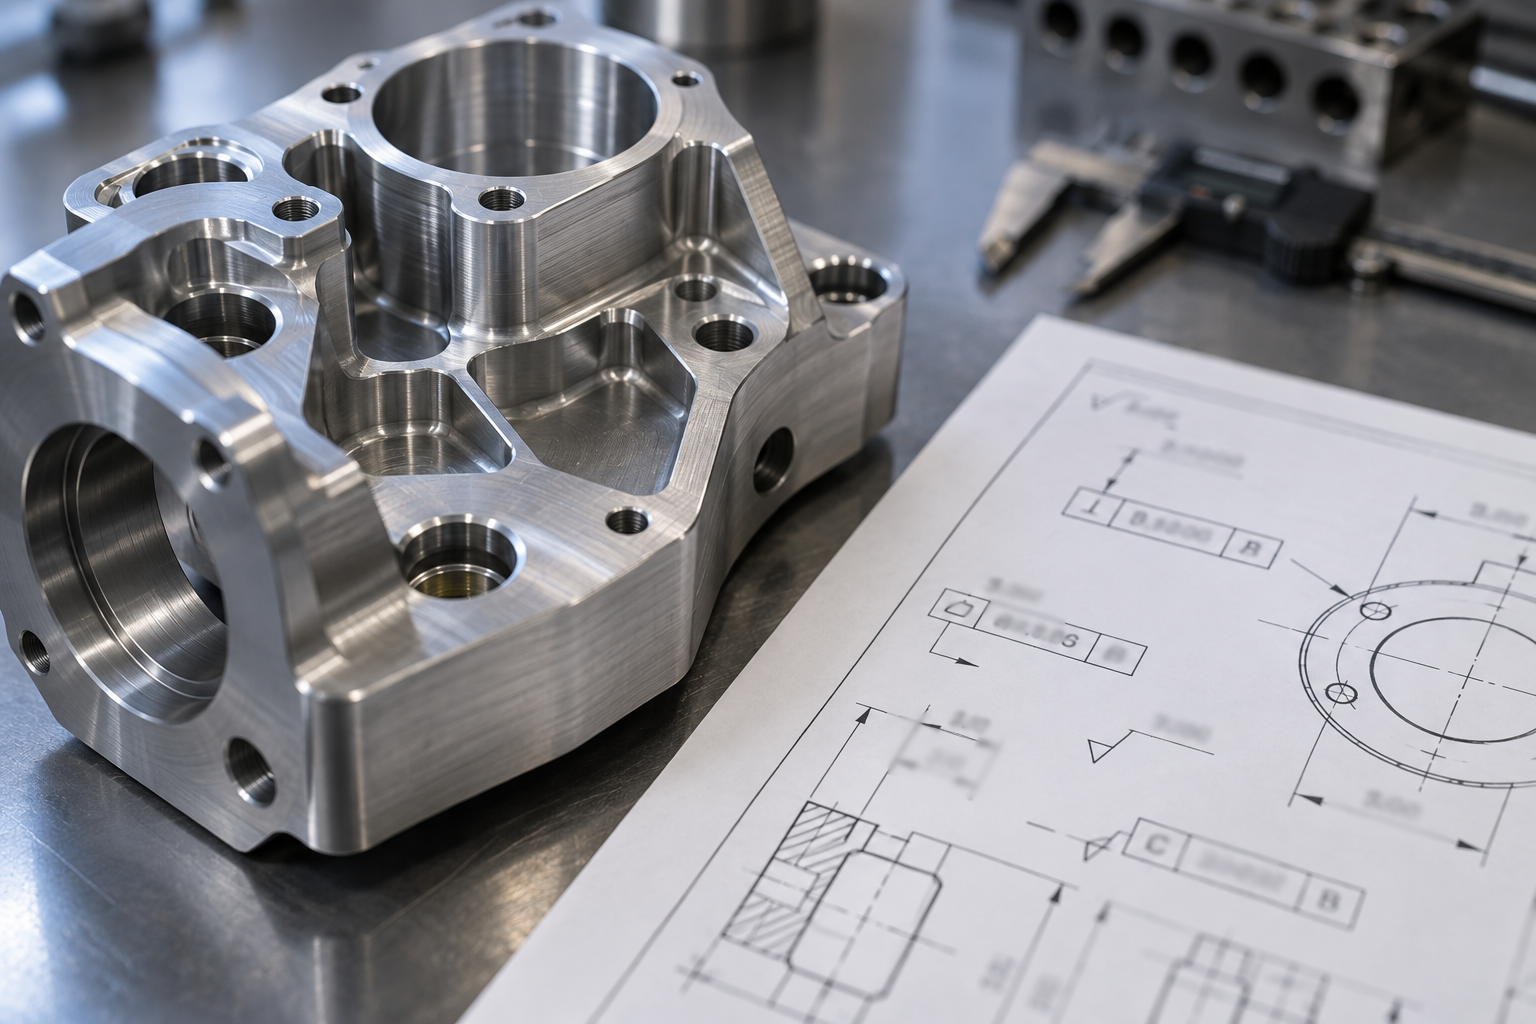
Diese Zahlen klar zuzuordnen ist im Kern eine Abwägung zwischen Kosten und Funktion: Enge Toleranzen werden dort eingesetzt, wo sie wirklich gebraucht werden, und Rauheit sowie Form- und Lagetoleranzen werden nach Funktion und Einfluss auf die Montage festgelegt. Jede Zahl in der Zeichnung erscheint am Ende im Angebot – vor dem Eintragen klar überlegen, welchen Montageschritt sie absichert.
Verformung, Rattern und Werkzeugstandzeit: Versagensarten und Gegenmaßnahmen bei der Bearbeitung komplexer Bauteile
Verformung dünnwandiger Teile: Erkennungssignale und Strategie der schichtweisen Materialabtragung
Tiefe Kavitäten: Werkzeugausweichen und Rattern bei langen, schlanken Werkzeugen – Ursachen aus Geräusch und Riefen ableiten
Eigenspannungen und Drift durch Wärmebehandlung: Ursachen und Gegenmaßnahmen für Verzug nach der Bearbeitung
Prüfung und geschlossener Regelkreis: Wie man bei der Bearbeitung komplexer Teile die Maßhaltigkeit nachweist
Maßhaltigkeit bei der Bearbeitung komplexer Teile bedeutet nicht „es ist hergestellt“, sondern „es ist genau messbar und sicher beurteilbar“. Die Prüfung ans Ende der Prozesskette zu legen ist die teuerste Vorgehensweise; richtig ist, sie als Teil eines geschlossenen Regelkreises zu behandeln: Fertigungsbezug und Prüfbezug stimmen überein, die Messpunktauswahl spiegelt die Montagefunktion wider, und die Messergebnisse fließen in Spannmittel- und Werkzeugkorrektur zurück. Koordinatenmessgeräte, Blaulichtscanner, optische Bildmessung und spezielle Prüflehren haben jeweils ihre Einsatzbereiche; wählt man die falsche Prüfmethode, driftet das Ergebnis selbst.
Gängige Prüfmethoden: Einsatzbereiche von Koordinatenmessgeräten, Blaulichtscannern, optischer Bildmessung und speziellen Prüflehren
Koordinatenmessgeräte (KMG) messen Maße und Form- und Lagetoleranzen am zuverlässigsten und eignen sich für Passflächen, Bohrungspositionen und Bezugsflächen, bei denen ein Beurteilungswert angegeben werden muss; nachteilig ist die begrenzte Anzahl an Messpunkten, und bei dünnwandigen Teilen kann die Kontaktkraft Messverformungen verursachen. Blaulichtscanner eignen sich für Freiformflächen, unregelmäßige Teile und vollflächige Abweichungskarten; sie zeigen schnell den gesamten Verformungstrend, doch die absolute Genauigkeit einzelner Punkte ist meist geringer als bei KMG und erfordert eine Kalibrierung mit Normalkugeln. Optische Bildmessung ist effizient bei kleinen, ebenen Teilen mit klaren Kanten, wird aber bei tiefen Kavitäten, reflektierenden Flächen und Schrägen leicht ungenau. Spezielle Prüflehren (Grenzlehrdorne, Prüfdorne, Funktionslehren, Positioniervorrichtungen) sind auf ein bestimmtes Montagemerkmal ausgerichtet, am schnellsten und am nächsten am Einsatzzustand, aber keine Universalmessmittel.
Beurteilungsprinzip: Merkmale, die darüber entscheiden, ob die Montage passt, werden mit speziellen oder Funktionsprüflehren verifiziert; Maße und Form- und Lagetoleranzen, die einen konkreten Zahlenwert erfordern, werden mit KMG gemessen; für die Beurteilung von Verformung über die gesamte Fläche und Abweichungen von gekrümmten Flächen ergänzt man mit Blaulichtscannen. Gängige Praxis in der Branche ist, das Erstmuster mit KMG oder Scan vollständig zu verifizieren und in der Serie Schlüsselmerkmale mit Lehren stichprobenartig zu prüfen – die konkreten Merkmale sind nach Zeichnung und Losgröße festzulegen.
Bezugs- und Messpunktauswahl: Warum etwas gemessen maßhaltig ist, aber nicht montiert werden kann
„Gemessen maßhaltig, aber nicht montierbar“ ist meist kein Bearbeitungsproblem, sondern ein Problem unterschiedlicher Bezüge. Konstruktionsbezug, Fertigungsbezug und Prüfbezug sollten möglichst vereinheitlicht werden; wird bei der Prüfung der Bezug gewechselt, können sich die gemessene Positionstoleranz oder Koaxialität völlig verändern. Auch Messpunkte müssen funktionsbewusst gesetzt werden: Bohrungspositionen werden entsprechend der tatsächlichen Passrichtung des Montagestifts gesetzt, Dichtflächen entsprechend dem Leckagepfad, und nicht einfach an bequem erreichbaren Stellen. Anzahl, Lage und Messkraft der Messpunkte sollten im Prüfplan festgehalten werden, damit verschiedene Prüfer nicht zu unterschiedlichen Ergebnissen kommen.
Erstmuster, Stichprobenprüfung und Inline-Messung: Prüfkosten gehören in den Prozessablauf
Das Erstmuster muss vollständig geprüft werden, einschließlich Bezug, Schlüsselmaßen, Form- und Lagetoleranzen und Funktionslehren; erst nach Freigabe des Erstmusters kann über die Serie gesprochen werden. Die Stichprobenfrequenz hängt von der Prozessfähigkeit ab: Bei schnellem Werkzeugverschleiß, großen Schwankungen der Materialcharge und Verformungsneigung dünnwandiger Teile muss dichter geprüft werden. Inline-Messung (Maschinenmesstaster, Messen auf der Maschine) reduziert Umspannvorgänge, doch Tastergenauigkeit, Tasterlänge und Kühlmittelreste bringen Fehler ein; sie eignet sich zur Trendüberwachung, nicht zur endgültigen Beurteilung. Prüfkosten sind keine nachträglich ergänzte Qualitätsprüfgebühr, sondern gehören in den Prozessablauf – wie viele Aufspannungen, wie viele Messungen, ob spezielle Prüflehren erforderlich sind, all das sollte bereits in der Angebotsphase geklärt werden.
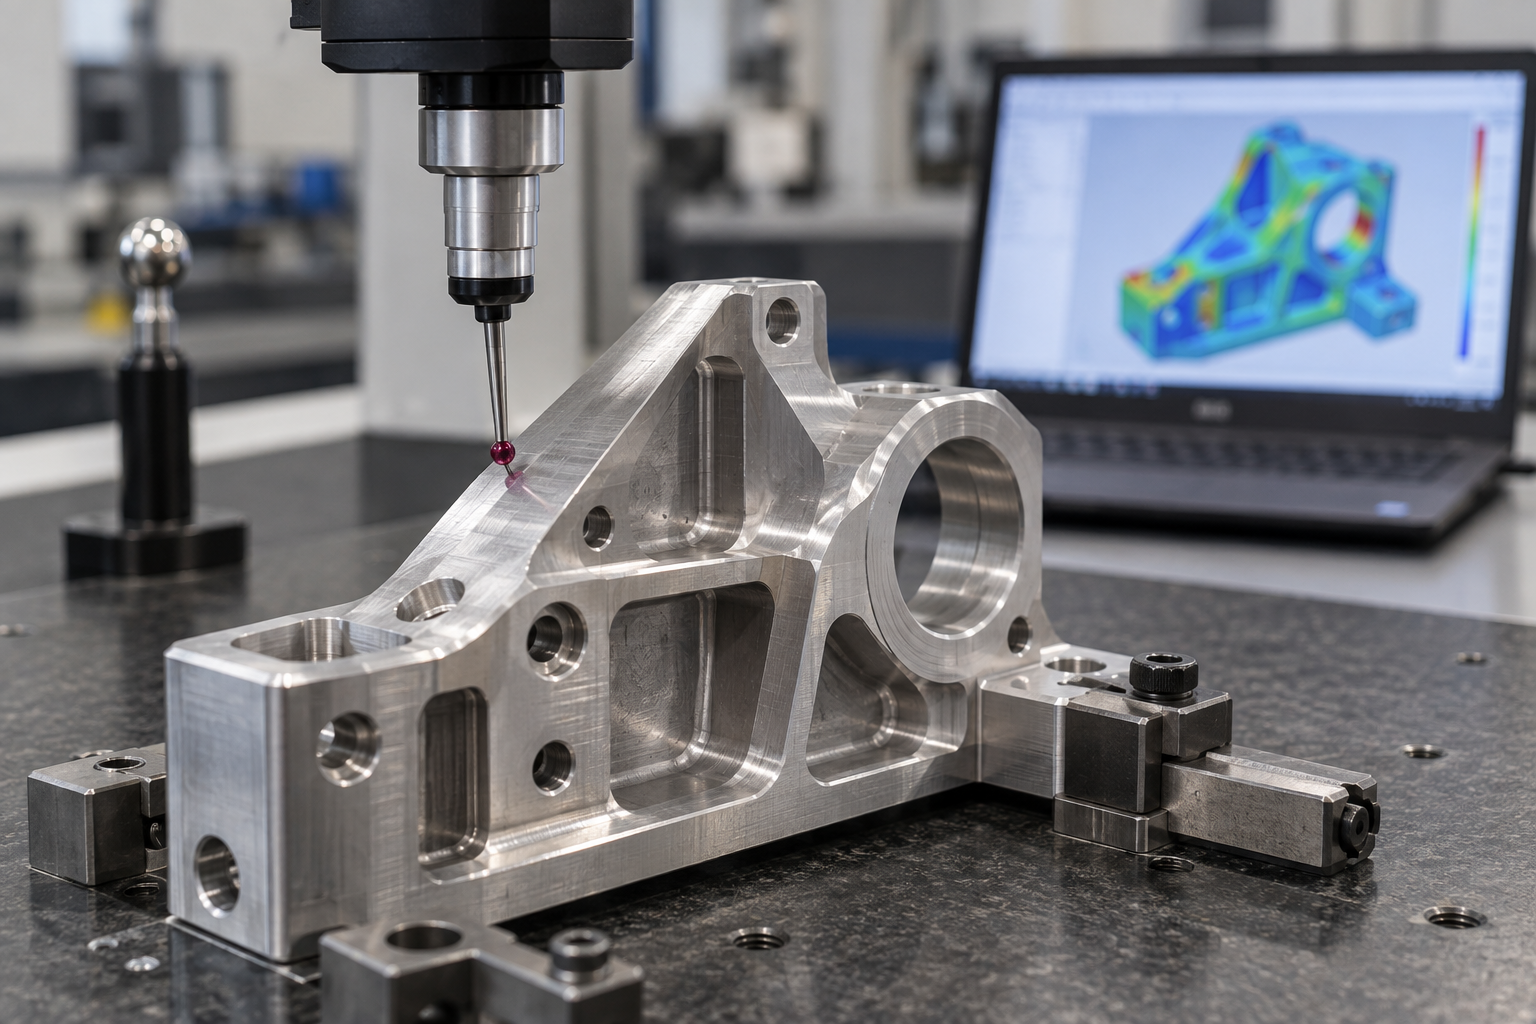
Auch die Messung selbst hat eine Unsicherheit: Gerätegenauigkeit, Umgebungstemperatur, Aufspannweise und Tasterform beeinflussen das Ergebnis. Die in der Zeichnung angegebene Prüfmethode sollte mit der tatsächlichen Prüfung übereinstimmen – wenn „Positionstoleranz“ angegeben ist, aber der Lochabstand mit dem Messschieber beurteilt wird, ist das Ergebnis nicht vergleichbar. Damit bei der Bearbeitung komplexer Teile ein geschlossener Regelkreis entsteht, müssen Prüfplan, Zeichnungsangaben und Fertigungsbezug in derselben Sprache ausgerichtet sein; wenn ergänzende Scans oder Reverse-Vergleiche erforderlich sind, siehe 3D-Scan-Fähigkeiten.
Von der Zeichnung zum Angebot: Kommunikationscheckliste und häufige Missverständnisse bei der Bearbeitung komplexer Teile
Wenn die Bearbeitung komplexer Teile die Angebotsphase erreicht, ist das Teuerste nie die Maschinenzeit, sondern die hin- und hergehenden Klärungs-E-Mails. Ist die Zeichnung unklar, kann der Lieferant nur nach dem konservativsten Verfahren kalkulieren, und der Preis bleibt entsprechend hoch; umgekehrt kann er nur dann eine fertigungsnahe Lösung anbieten, wenn Sie die Entscheidungsgrundlagen auf einmal klar darlegen. Die folgende Checkliste enthält Punkte, die vor der Angebotsabgabe Punkt für Punkt geklärt werden sollten.
Sieben Punkte, die vor der Angebotsabgabe geklärt werden sollten
- Werkstoff und Zustand: Neben der Werkstoffnummer sind auch der Wärmebehandlungszustand (z. B. T6, Vergüten, Weichglühen) und die Rohform (Stangenmaterial, Platte, Schmiedeteil, Gussteil) anzugeben. Derselbe Werkstoff verhält sich in verschiedenen Zuständen bei Zerspanbarkeit und nachfolgender Verformung sehr unterschiedlich.
- Kritische Toleranzen: Welche Maße die Funktion tatsächlich beeinflussen und welche nur Referenz sind. Kritische Maße separat zu kennzeichnen oder aufzulisten ist nützlicher, als die Zeichnung mit Toleranzfeldern zu überziehen.
- Bezüge: Wo der Konstruktionsbezug liegt und an welcher Fläche bei der Montage positioniert wird. Ist der Bezug unklar, kann der Lieferant nur Annahmen treffen, und die Prüfergebnisse lassen sich nicht ausrichten.
- Oberflächenbehandlung und Rauheit: Eloxieren, Beschichten, Lackieren, Passivieren sowie die entsprechenden Ra-Anforderungen. Die Behandlung verändert die Maße, insbesondere der Einfluss der Schichtdicke auf die Passung.
- Stückzahl und Losgröße: Einzelstück, Kleinserie oder Dauerauftrag – das entscheidet, ob der Prozessablauf auf schnelles Prototyping oder auf Serienfertigung ausgelegt wird.
- Prüfanforderungen: Vollständiger Messbericht, Erstmusterprüfbericht oder Stichprobenprüfung kritischer Maße. Auch die Prüfmethode (KMG, Scan, spezielle Prüflehre) ist anzugeben.
- Montagebeziehung: Mit welchem Teil dieses Bauteil zusammengebaut wird und wie groß das Spiel ist. Anhand einer einzelnen Teilezeichnung ist die eigentliche Toleranzquelle oft nicht erkennbar.
Vier immer wiederkehrende Missverständnisse
Nur 3D-Modell, keine 2D-Bemaßung. Ein Modell kann die Form darstellen, aber keine Toleranzen, Bezüge und Oberflächenanforderungen. Fehlen diese, kann der Lieferant nur nach allgemeinen Toleranzen kalkulieren, und das Ergebnis entspricht meist nicht Ihren Vorstellungen.
Alle Toleranzen auf dieselbe Klasse setzen. Alles auf dieselbe Stufe zu verschärfen bedeutet, auch Nicht-Funktionsflächen über die Schlichtbearbeitung laufen zu lassen. Gängige Praxis in der Branche ist, Passflächen und Dichtflächen enger zu setzen und den Rest lockerer; wie locker im Einzelnen, hängt von Montageanforderungen und Prozessfähigkeit ab und ist nach Zeichnung festzulegen.
Spannungsarmglühen vernachlässigen. Bei der Bearbeitung komplexer Teile kann es nach dem Schlichten oder im Einsatz zu Verzug kommen, wenn Eigenspannungen nach dem Schruppen nicht beseitigt werden. Dass es auf der Zeichnung nicht steht, heißt nicht, dass es fertigungstechnisch nicht erforderlich ist; dies ist oft vorab mit dem Lieferanten zu klären.
Musterprozess direkt auf die Serie übertragen. In der Musterphase wird oft mit schnellem Prototyping oder Einzelteilbearbeitung gearbeitet; ab einigen hundert Stück müssen Aufspannweise, Werkzeugstandzeit und Prüfrhythmus neu berechnet werden. Wird die Musterroute beibehalten, entstehen Probleme bei Kosten und Gleichmäßigkeit.
Wenn Sie gerade eine Zeichnung eines komplexen Teils zur Hand haben, können Sie die genannten Punkte zunächst auf einer Seite zusammenstellen und dann den Angebotsprozess durchlaufen. AGX bietet KI-Dialog-Angebot; nach dem Hochladen der Zeichnung können Werkstoff, Toleranzen und Prozessablauf Punkt für Punkt geklärt werden, was schneller ist als wiederholte E-Mails.
Häufige Fragen: Entscheidungsfragen zur Bearbeitung komplexer Teile
Die folgenden Fragen stammen im Wesentlichen aus den in den vorangegangenen Abschnitten wiederkehrenden Beurteilungspunkten: Anzahl der Aufspannungen, Zuordnung von Geometriemerkmalen zu Maschinen, Toleranzverteilung, Verformungskontrolle und geschlossener Prüfregelkreis. Die Antworten geben nur Richtung und Grenzen an; konkrete Zahlenwerte sind weiterhin anhand der Zeichnung und des Prozesses zu klären.
Warum wird bei der Bearbeitung komplexer Teile zuerst die Anzahl der Aufspannungen betrachtet und nicht zuerst die Maschinengenauigkeit?
Weil mehrfaches Aufspannen Neuausrichtfehler addiert und die Positioniergenauigkeit der Maschine selbst oft nicht die Hauptfehlerquelle ist. Wenn ein Teil viermal umgespannt wird, kann die bei jeder Ausrichtung eingebrachte Abweichung um eine Größenordnung größer sein als der Fehler einer einzelnen Bearbeitung. In der Branche ist es üblich, Merkmale, die in einer Aufspannung fertig bearbeitet werden können, möglichst zusammenzufassen und die Bezüge auf dieselbe Gruppe von Fertigungsbezügen zu vereinheitlichen. Wie viele Aufspannungen konkret zulässig sind, hängt davon ab, auf welcher Fläche die kritischen Toleranzen liegen, und muss anhand der Zeichnung geklärt werden.
Müssen Merkmale wie tiefe Kavitäten und dünne Wände unbedingt auf einer Fünfachsanlage bearbeitet werden?
Nicht unbedingt. Bei tiefen Kavitäten kommt es vor allem auf das Längen-Durchmesser-Verhältnis des Werkzeugs an; ist es zu groß, sind Werkzeugausweichen und Rattern der Engpass, und der Einsatz kürzerer Werkzeuge, segmentierte Bearbeitung oder eine geänderte Vorschubstrategie sind oft direkter als ein Maschinenwechsel. Bei dünnen Wänden sind Schnittkräfte und Verformung durch die Spannung entscheidend; Vakuumspannplatten, weiche Backen und symmetrischer Materialabtrag sind hier wichtiger. Der Wert der Fünfachsbearbeitung liegt darin, die Anzahl der Aufspannungen zu reduzieren und die Werkzeugzugänglichkeit zu verbessern – wenn die Merkmale selbst einfach sind und nur wenige Aufspannungen nötig sind, ist Fünfachsbearbeitung nicht unbedingt wirtschaftlich. Entscheidend sind geometrische Zugänglichkeit und Anzahl der Aufspannungen, nicht die Maschinenklasse.
Ist es sicherer, Toleranzen möglichst eng zu tolerieren?
Nein. Wird die Toleranz um eine Stufe enger gesetzt, steigen Bearbeitungszeit und Ausschussquote in der Regel deutlich, und dieser Anstieg ist oft nicht linear. Bei Passflächen, Dichtflächen und Form- und Lagetoleranzen mit Montagebezug sollte man eng tolerieren, wenn nötig; nicht funktionale Flächen und Sichtflächen können großzügiger sein. Häufiger ist das Problem, dass alle Maße mit derselben Toleranzklasse angegeben werden, sodass der Bearbeiter nicht beurteilen kann, wo unbedingt einzuhalten ist und wo gespart werden kann. Form- und Lagetoleranzen (Parallelität, Position, Rundlauf) werden leichter übersehen, beeinflussen die Montage aber stärker; sie sollten separat angegeben und mit Bezug erläutert werden.
Kann die Prüfung Verzug oder Maßdrift nach der Bearbeitung abfangen?
Nein. Verzug, Abbau von Eigenspannungen und Maßdrift nach der Wärmebehandlung sind Probleme der Prozesskontrolle; eine Endprüfung kann sie nur feststellen, nicht beheben. Übliche Gegenmaßnahmen sind: Schruppen und Schlichten trennen, dazwischen Spannungsarmglühen oder Altern vorsehen, symmetrischer Materialabtrag, Anpassung der Spannpunkte und Schnittparameter. Erkennbare Signale sind meist Geräuschänderungen, ungewöhnliche Oberflächenstrukturen und eindirektionale Maßtrends. Wenn erst bei der Endprüfung des Fertigteils festgestellt wird, sind die Nacharbeitskosten bereits sehr hoch.
Wann sollte das Prüfkonzept festgelegt werden?
Bereits in der Phase der Fertigungsplanung, nicht erst nach der Bearbeitung, wenn überlegt wird, wie gemessen werden soll. Koordinatenmessgeräte, Blaulichtscanner, optische Bildverarbeitung und spezielle Prüfvorrichtungen haben jeweils ihre Einsatzbereiche; die Gestaltung der Messpunkte und die Wahl des Bezugs beeinflussen das Ergebnis direkt. Auch die Messung selbst hat eine Unsicherheit; wenn Zeichnungsangaben und Prüfmethode nicht übereinstimmen, kann die Frage „konform oder nicht“ zum Streitfall werden. Es wird empfohlen, vor der Angebotsabgabe die Prüfmethode und den Bezug für kritische Maße festzulegen, um spätere Nachmessungen oder wiederholte Nachprüfungen zu vermeiden.
Key takeaways
- Der größte Kostenblock bei der Bearbeitung komplexer Teile sind oft die Anzahl der Aufspannungen und Referenzwechsel, nicht die Zerspanung selbst; zähle zuerst die Aufspannungen, dann rede über die Maschine.
- Bei Merkmalen wie tiefen Kavitäten, dünnen Wänden und schlanken Strukturen sind zuerst das Länge-Durchmesser-Verhältnis des Werkzeugs und die Steifigkeit zu lösen; auch der erzwungene Einsatz einer 5-Achsen-Maschine rettet Werkzeugausweichen und Rattern nicht.
- Toleranzen sind nicht so eng wie möglich zu wählen: Nur Montage-, Dicht- und Passflächen verdienen engere Toleranzen, alles andere wird als kostengetriebene Toleranz auf ein Band erweitert, das der Prozess stabil abdecken kann.
- Das Prüfkonzept muss bereits in der Angebotsphase feststehen: Referenzen, Messpunkte und Prüfmittel entscheiden darüber, ob ein Teil als konform nachgewiesen werden kann.
- 5-Achsen, Dreh-Fräsen, Erodieren und Vakuumguss haben jeweils ihre Versagensgrenzen; die Zuordnung nach Geometriemerkmalen spart mehr Gesamtkosten als die Sortierung nach Stückpreis.



