
Worin unterscheiden sich Fünf-Achs-Simultanfräsen und 3+2-Bearbeitung? Zuerst die Bearbeitungsstrategie anhand der Teilemerkmale auswählen
Enthält ein und dasselbe Bauteil schräge Bohrungen, tiefe Kavitäten und kontinuierliche Freiformflächen, kann die Drei-Achs-Bearbeitung mehrere Umspannvorgänge, lange Werkzeuge oder spezielle Spannvorrichtungen zur Kollisionsvermeidung erfordern. Das Fünf-Achs-Simultanfräsen kann die Anfahrrichtung des Werkzeugs verändern. Das bedeutet jedoch weder, dass das Bauteil zwingend in einer einzigen Aufspannung vollständig bearbeitet werden kann, noch dass das Programm Kollisionen automatisch vermeidet. Zunächst ist zu beurteilen, ob der Zielbereich aus einer geeigneten Richtung zugänglich ist, ob für Werkzeughalter und Spannvorrichtung ausreichend Freiraum vorhanden ist, ob sich die Rundachsen innerhalb ihres nutzbaren Verfahrwegs befinden und ob die endgültige Oberflächenstruktur den Anforderungen entspricht.
3+2-Bearbeitung bedeutet in der Regel, dass das Werkstück oder Werkzeug zunächst in eine feste Orientierung gedreht und geneigt wird und anschließend im Drei-Achs-Verfahren geschnitten wird. Sie eignet sich für schräge Flächen, schräge Bohrungen und die Bearbeitung mehrerer Seitenflächen. Im Mittelpunkt stehen dabei die Reduzierung einiger Umspannvorgänge und die Verbesserung des Werkzeuganstellwinkels. Bei der 4+1-Bearbeitung wird in bestimmten Arbeitsgängen eine Rundachse kontinuierlich bewegt; nicht alle Schneidbewegungen werden jedoch synchron über fünf Achsen gesteuert. Die simultane Fünf-Achs-Bearbeitung passt dagegen während des Schneidens kontinuierlich sowohl die Werkzeugposition als auch die Werkzeugachsenrichtung an. Sie eignet sich besser für Schaufeln, kontinuierliche Freiformflächen, tiefe schmale Kanäle und andere Merkmale, bei denen ein konstanter Kontaktwinkel sowie eine gleichmäßige Änderung der Werkzeugachsenrichtung erforderlich sind.
| Bearbeitungsstrategie | Wesentliches verfahrenstechnisches Ziel | Besonders geeignete Merkmale | Wesentliche Risiken |
|---|---|---|---|
| 3+2-Indexierung | Bearbeitung mit fester Orientierung nach Änderung der Bearbeitungslage | Schräge Bohrungen, geneigte Wände, mehrseitige Bauteile | Neupositionierung, Lageänderung und Kollisionen mit der Spannvorrichtung |
| 4+1-Bearbeitung | Bestimmte Rotationsachsen in spezifische Bearbeitungspfade einbeziehen | Regelmäßige Nuten, Seitenwände oder rotationssymmetrische Merkmale | Unzureichende Übereinstimmung von Bewegungsbereich und Nachprozessor |
| Synchrones 5-Achs-Fräsen | Position und Werkzeugachse während des Schneidens kontinuierlich verändern | Laufräder, komplexe Freiformflächen, enge Kanäle | Kollisionen, Überläufe, sprunghafte Werkzeugachsenänderungen und instabile Oberflächenstrukturen |
Daher darf die Wahl des 5-Achs-Bearbeitungsmodus nicht nur anhand der Anzahl der Maschinenachsen erfolgen. Wenn sich die Oberfläche kontinuierlich verändert, das Werkzeug ständig geneigt werden muss oder bei einer 3-Achs-Lösung ein übermäßig langes Werkzeug erforderlich wäre, kann synchrones 5-Achs-Fräsen die bessere Wahl sein. Besteht das Bauteil dagegen lediglich aus Ebenen, Bohrungen oder Seitenwänden in mehreren Richtungen, ist eine 3+2-Indexierung oft ausreichend. Bei der Prozessprüfung sollten Oberflächenkontinuität, Erreichbarkeit der Werkzeugachse, Kollisionsrisiko und die zu akzeptierende Oberflächenstruktur in einer gemeinsamen Checkliste berücksichtigt werden, bevor der geeignete Bearbeitungspfad festgelegt wird.

Erster Schritt bei der Bearbeitung komplexer Oberflächen: Erreichbarkeit der 5-Achs-Werkzeugachse prüfen
Die Erreichbarkeit der Werkzeugachse beim 5-Achs-Simultanfräsen ist nicht einfach damit erledigt, dass die Werkzeugspitze die Oberfläche erreichen kann. Nachdem der Kontaktpunkt die Zielposition erreicht hat, muss zusätzlich geprüft werden, ob der Werkzeughalter mit dem Werkstück, der Spannvorrichtung oder dem Rundtisch kollidiert, ob die Werkzeugauskragung zu groß ist und ob die Rundachsen über ausreichenden Verfahrweg und angemessene Bewegungsgeschwindigkeiten verfügen. Bei tiefen Kavitäten, geneigten Bohrungen und kontinuierlich gekrümmten Oberflächen muss tatsächlich überprüft werden, ob das gesamte Werkzeugsystem den Bearbeitungsbereich in einer stabilen Orientierung anfahren kann.
Die Erreichbarkeit der 5-Achs-Werkzeugachse muss von der Werkzeugspitze bis zum Maschinenarbeitsraum geprüft werden
Vor der Programmierung kann die Prüfung schrittweise nach dem Schema „Kontaktpunkt – Richtung der Werkzeugachse – Werkzeughalter und Spannvorrichtung – Maschinenbewegung“ erfolgen. Zunächst ist zu bestätigen, ob die Zielfläche durch angrenzende Wände verdeckt wird; anschließend wird geprüft, ob sich der Neigungswinkel der Werkzeugachse kontinuierlich verändert. Eine plötzliche Änderung des Neigungswinkels kann die effektive Schneidenlänge verändern und dadurch Schwingungen, Restmaterial oder eine deutlich erkennbare Oberflächenstruktur verursachen. Danach werden Werkzeughalter, Spannvorrichtung, Werkstück und rotierende Komponenten in denselben Prüfbereich einbezogen. Dass die Werkzeugspitze im CAD-Modell erreichbar ist, beweist allein noch nicht, dass die Bearbeitung nach dem tatsächlichen Aufspannen weiterhin möglich ist.

Checkliste für die Prüfung vor der Programmierung beim 5-Achs-Simultanfräsen
- Bestätigen Sie, dass Werkzeugdurchmesser, Schneidenlänge, Gesamtauskragung und die Außenkontur des Werkzeughalters die erforderlichen Freiraumbedingungen im Zielbereich erfüllen.
- Prüfen Sie den Neigungswinkel der Werkzeugachse, die Schwenkrichtung und die Veränderungen des Kontaktpunkts, um zu große Lageänderungen oder instabile lokale Kontakte zu vermeiden.
- Prüfen Sie den verfügbaren Verfahrweg, die Endpositionen, die Bewegungsgeschwindigkeit und die Ausgabeweise des Postprozessors von Rundtisch oder Schwenkkopf.
- Beziehen Sie die tatsächliche Vorrichtung, das Rohteil und die Aufspannrichtung in die Kollisionsprüfung ein und planen Sie ausreichend Platz für die Spanabfuhr, die Messung und den Werkzeugwechsel ein.
Wenn ein sehr langes Werkzeug erforderlich ist, um eine Abschattung durch das Werkstück zu überbrücken, sollte zunächst geprüft werden, ob sich die Aufspannrichtung ändern, eine 3+2-Indexierung einsetzen oder der Bearbeitungsbereich aufteilen lässt, anstatt den Werkzeugüberstand direkt zu vergrößern. Das simultane Fünfachsfräsen verbessert die Zugangsrichtung des Werkzeugs, ersetzt jedoch weder Steifigkeit und sichere Spannung noch die Programmvalidierung. Die endgültige Lösung sollte außerdem durch eine Vollmaschinensimulation auf Kollisionen, Interferenzen und Überläufe geprüft werden. Anschließend ist anhand der Ergebnisse des Erstteils zu bestätigen, ob die Werkzeugachsbahn stabil ist.
Wie lassen sich Schruppen, Restmaterialbearbeitung und Schlichten auf komplexe Freiformflächenmerkmale abstimmen?
Beim simultanen Fünfachsfräsen kann nicht das gesamte Bauteil mit einer einzigen Werkzeugbahn bearbeitet werden. Ziel des Schruppens ist die stabile Materialabtragung bei einem kontrollierbaren Aufmaß; die Restmaterialbearbeitung deckt Bereiche ab, die das vorherige Werkzeug nicht erreichen konnte; beim Schlichten müssen Kontaktpunkt des Werkzeugs, Werkzeugachsenänderung, Bahnabstand und die endgültige Oberflächentextur kontrolliert werden. Die Prozessreihenfolge sollte durch die geometrischen Merkmale bestimmt werden und nicht lediglich anhand der Bezeichnungen „Schruppen – Schlichten“ nach einem Muster erfolgen.
Bei tiefen Taschen und engen Kanälen zunächst den Werkzeugüberstand kontrollieren
Bei tiefen Taschen oder engen Kanälen wird in der Regel zunächst schichtweise Material abgetragen, wobei Schnitttiefe und lokale Belastung schrittweise reduziert werden. Je länger der Werkzeugüberstand, desto geringer die Steifigkeit und desto höher das Risiko für Schwingungen, Werkzeugauslenkung und Restmaterial. Daher sollte zuerst geprüft werden, ob ein kürzeres Werkzeug durch eine Änderung der Werkzeugachsenrichtung an den Zielbereich herangeführt werden kann. Beim Schruppen sind vor allem das abgetragene Rohteilvolumen, die konstante Belastung und das verbleibende Aufmaß zu beobachten. Bei der Restmaterialbearbeitung werden anschließend Ecken, Taschengründe und Übergänge zwischen Boden und Seitenwänden gezielt nachbearbeitet, damit das Schlichtwerkzeug nicht für große Materialmengen eingesetzt wird.
Fünfachs-Bearbeitungsstrategien für Laufräder, geneigte Wände und Freiformflächen
Die Herausforderungen bei Laufrädern oder Laufradscheiben liegen in den Blattzwischenräumen, den Übergängen zur Nabe und der Restmaterialverteilung in der Nähe des Teilers. Die Werkzeugbahn muss Materialabtragung und Freistellung des Werkzeughalters gleichermaßen berücksichtigen; es reicht nicht aus, nur zu prüfen, ob die Werkzeugspitze das Ziel erreicht. Bei geneigten Wänden kann unter geometrisch kontinuierlichen und geeigneten Bedingungen die Bearbeitung mit der Werkzeugschneide in Betracht gezogen werden, um die durch schichtweise Bahnen entstehende Textur zu reduzieren. Kontaktlänge der Schneide, Werkzeugsteifigkeit und Wandtoleranz müssen jedoch durch einen Probeschnitt oder anhand von Erstteildaten bestätigt werden. Beim Schlichten von Freiformflächen sollte die Werkzeugachsenänderung gleichmäßig verlaufen, der Bahnabstand angemessen eingestellt und geprüft werden, ob an Stellen mit Krümmungssprüngen Restmaterial, Überfräsungen oder ausgeprägte Werkzeugspuren auftreten.
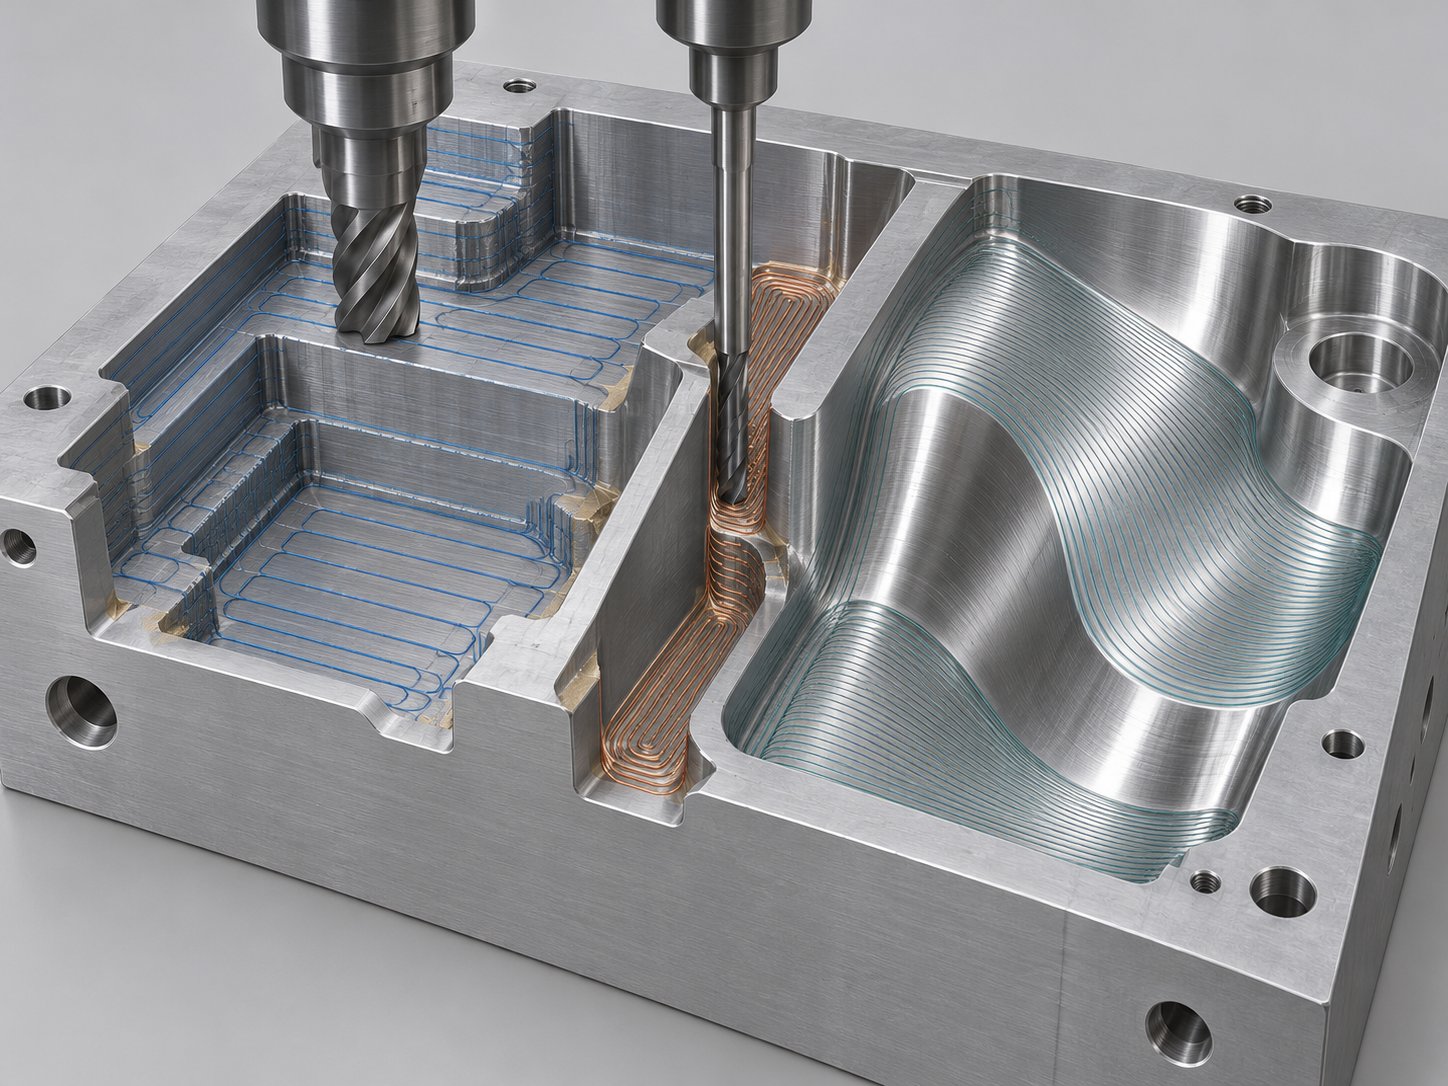
Daher sollten beim Fünfachs-Bearbeitungsprozess Schruppaufmaß, Restmaterialbereiche und die beim Schlichten abzunehmenden Flächen getrennt dokumentiert werden. Beim Schruppen steht die Stabilität der Materialabtragung im Mittelpunkt, bei der Restmaterialbearbeitung die Erreichbarkeit und das verbleibende Material, beim Schlichten Kontur, Oberflächentextur und Kontinuität der Werkzeugachse. Die Bewertungsmaßstäbe dieser drei Schritte unterscheiden sich und können nicht allein anhand des Endmaßes rückwirkend zur Beurteilung der Werkzeugbahn herangezogen werden.
Was ist bei der Simulation von Fünfachs-Werkzeugbahnen zu prüfen: Kollisionen, Überläufe und Anomalien der Rotationsachsen
Die Simulation einer Fünfachs-Werkzeugbahn besteht nicht darin, die Bahn nur einmal abzuspielen, sondern zu überprüfen, ob das Programm für das simultane Fünfachsfräsen auf der tatsächlichen Maschine sowie mit dem realen Spann- und Werkzeugsystem sicher ausgeführt werden kann. Vor der Simulation sollte ein mit der Situation vor Ort übereinstimmendes kinematisches Maschinenmodell erstellt und Rohteil, Werkstück, Spannvorrichtung, Werkzeug und Werkzeughalter importiert werden. Fehlen im Modell Details zu Rundtisch, Schwenkkopf oder Spannvorrichtung, bedeutet die Anzeige „bearbeitbar“ nicht zwangsläufig, dass die Bearbeitung in der Realität möglich ist.
Prüfreihenfolge bei der Simulation von Fünfachs-Werkzeugbahnen
Die Prüfung kann in der Reihenfolge vom Nahbereich zum Fernbereich erfolgen: Zunächst ist zu kontrollieren, ob der Kontakt zwischen Schneide und Werkstück kontinuierlich ist und ob Überfräsungen, unbearbeitete Stellen oder ungewöhnliche Restmaterialbereiche auftreten. Anschließend werden die Abstände zwischen Werkzeughalter, Spannvorrichtung, Rundtisch und Schwenkkopf geprüft. Danach sind Positionen der Rotationsachsen, nutzbare Verfahrwege und Grenzbereiche zu beobachten. Besonderes Augenmerk gilt dabei Überläufen, abrupten Drehungen bei Annäherung an die Grenzen sowie Richtungsumkehrungen der Rotationsachsen.
Auch Anomalien der Rotationsachsen und die Ausgabe des Postprozessors müssen überprüft werden
Ein Sicherheitsabstand ist zwar unproblematisch, bedeutet aber nicht automatisch, dass das Programm bereits stabil läuft. In der Simulation sollten außerdem Bereiche mit dicht aufeinanderfolgenden kurzen Segmenten, plötzliche Änderungen des Werkzeugachsenwinkels, ungewöhnlich hohe Geschwindigkeiten der Rundachsen, häufige Richtungsumkehrungen sowie Änderungen bei der Beschleunigung und Verzögerung der Maschine beobachtet werden. Diese Bewegungen können Vibrationen, eine ungleichmäßige Oberflächenstruktur oder kurzzeitige Stillstände verursachen. Bei tiefen Kavitäten und durchgehenden Freiformflächen ist insbesondere zu prüfen, ob die Werkzeugachse zur Kollisionsvermeidung plötzlich abgelenkt wird. So lässt sich vermeiden, dass zwar keine Kollision an der Werkzeugspitze auftritt, der effektive Schneidzustand jedoch bereits instabil ist.
Abschließend muss bestätigt werden, dass der in der Simulation verwendete Postprozessor mit dem tatsächlichen Maschinensteuerungssystem übereinstimmt. Außerdem sind Koordinatensystem, Werkzeuglängenkorrektur, positive und negative Drehrichtung der Rundachsen sowie das Ausgabeformat des Programms zu überprüfen. Eine Ganzmaschinensimulation kann lediglich das Risiko von Kollisionen und Achsüberläufen verringern, nicht aber den Probeschliff am Erstteil ersetzen. Das Erstteil muss weiterhin unter Berücksichtigung der tatsächlichen Aufspannung, Ausrichtung, des Werkzeugzustands und des Schnittgeräuschs validiert werden. Anschließend sind die Bahnparameter anhand der Maß- und Oberflächenqualitätsergebnisse rückwirkend zu korrigieren.
Kann eine einzige Aufspannung die Maß- und Qualitätsanforderungen bei der Fünfachsbearbeitung gewährleisten? Von der Bezugsermittlung bis zur Erstteilprüfung
Eine einzige Aufspannung kann bestimmte Risiken bei der Übertragung von Bezugspunkten und der wiederholten Positionierung reduzieren, gewährleistet jedoch nicht automatisch die Maß- und Qualitätsanforderungen der Fünfachsbearbeitung. Vor der Bearbeitung müssen weiterhin der Hauptbezug, wichtige Bohrungspositionen, Freiformflächenkonturen und die Beziehungen zwischen den einzelnen Elementen eindeutig festgelegt werden. Erst danach können Aufspannart, Ausrichtmethode und Prüfbezüge bestimmt werden. Weist das Bauteil tiefe Kavitäten, geneigte Flächen oder durchgehende Freiformflächen auf, muss die Aufspannung sowohl die Erreichbarkeit der Werkzeugachse sicherstellen als auch eine Verdeckung des Messbereichs durch die Vorrichtung vermeiden.
Bezüge und Ausrichtung bei der Fünfachsbearbeitung kommen vor der Werkzeugbahn
Eine Aufspannung weniger bedeutet nicht automatisch eine Fehlerart weniger. Thermische Drift der Maschine, Positionierfehler der Rundachsen, Werkzeugverschleiß, Materialverformung sowie Abweichungen bei der Antastung und Ausrichtung können das Endmaß verändern. Bei wichtigen Bohrungen, Montageflächen oder Konturflächen sollte die Priorität der Bezüge in der Zeichnung angegeben werden. Außerdem sollten Schruppen, Vorschlichten und Schlichten auf nachvollziehbaren Positionierbeziehungen basieren. Gegebenenfalls ist ein angemessenes Aufmaß beizubehalten, damit das Bauteil nach einer Verformung oder Messabweichung noch korrigiert werden kann, statt es in einem einzigen Bearbeitungsschritt auf das Endmaß zu bringen.
Die Verfahrenstechniker sollten außerdem bestätigen, dass das Antast- oder Ausrichtkonzept mit der Kinematik der tatsächlichen Maschine übereinstimmt. Muss ein Bauteil in mehreren Aufspannungen bearbeitet werden, sind für jede Aufspannung die Auflageflächen, die Umsetzbeziehung und die Methode der Nachmessung zu dokumentieren, anstatt lediglich im Programm das Koordinatensystem zu wechseln. Nur so lässt sich bei Maßabweichungen feststellen, ob die Ursache in der Aufspannung, dem Werkzeug, der Maschine oder dem Material liegt.
Maße, Kontur und Oberflächenqualität getrennt abnehmen
Bei der Prüfung von Fünfachsbearbeitungen sollte nicht lediglich „maßhaltig“ vermerkt werden. Linearmaße und Bohrungsdurchmesser können entsprechend der Zeichnung mit geeigneten Messmitteln oder einer Koordinatenmessmaschine geprüft werden. Die Lagebeziehungen zwischen Bohrungen und Montageflächen sind auf Grundlage eines einheitlichen Bezugssystems zu bewerten. Bei Freiformflächen sind Konturabweichungen, lokale Restmaterialbereiche und die Richtung der Werkzeugspuren zu berücksichtigen. Komplexe Freiformflächen können durch Scannen mit einer Koordinatenmessmaschine oder durch taktile Messung geprüft werden. Das Messprogramm muss jedoch dieselben Bezüge, Koordinatensysteme und Bewertungsbereiche wie das Konstruktionsmodell verwenden, damit aufgrund unterschiedlicher Ausrichtung keine nicht vergleichbaren Ergebnisse entstehen.

Bei der Erstteilprüfung sollten gleichzeitig die wichtigen Maße, die Form- und Konturabweichung, die Lagebeziehungen und der Oberflächenzustand kontrolliert und den Bearbeitungsbezügen zugeordnet werden. Im Prüfbericht sind außerdem Messmethode, Bezugssystem sowie gegebenenfalls erforderliche Umgebungs- oder Aufspannbedingungen anzugeben. Erst wenn Bearbeitungskonzept, Ausrichtprotokoll und Prüfergebnisse gegenseitig nachvollziehbar sind, lässt sich beurteilen, ob die Fünfachsbearbeitung tatsächlich stabil ist, anstatt eine „einzige Aufspannung“ fälschlich als Qualitätsgarantie zu betrachten.
So holen Sie präzise Angebote bei Anbietern für Fünfachsbearbeitung ein: Checkliste für Zeichnungen, Verfahren und Abnahmeinformationen
Fragen Sie bei einer Angebotsanfrage nicht nur: „Verfügen Sie über eine Fünfachsmaschine?“ Bei Bauteilen mit komplexen Freiformflächen sind die Bewegungskinematik der Maschine, der Bearbeitungsraum, die Erreichbarkeit der Werkzeugachse, das Aufspannungskonzept, die Programmverifizierung und die Prüfmethoden entscheidend für das Ergebnis. Der Anbieter muss zunächst die geometrischen Merkmale des Bauteils und die Abnahmebezüge kennen, um beurteilen zu können, ob eine 3+2-Indexierung, eine 4+1- oder eine simultane Fünfachsbearbeitung eingesetzt werden sollte, statt lediglich aufgrund der Achsanzahl Zusagen zu machen.
Unterlagen für die Angebotsanfrage zur Fünfachsbearbeitung: Geometrie und Abnahmeanforderungen klar angeben
Mit der Anfrage sollten gleichzeitig das 3D-Modell, die 2D-Zeichnung, die Werkstoffbezeichnung, der Zustand des Halbzeugs, Anforderungen an Wärme- und Oberflächenbehandlung, die voraussichtliche Stückzahl sowie wichtige Bezüge und Einschränkungen bei der Aufspannung übermittelt werden. In der Zeichnung sind lineare Maße, Bohrungslagebeziehungen, Konturtoleranzen von Freiformflächen, Winkel, Wandstärken und Oberflächenrauheiten voneinander zu unterscheiden. Eine pauschale Angabe wie „hohe Präzision“ reicht nicht aus. Gibt es Bereiche, die nicht berührt werden dürfen, Sichtflächen, eine vorgegebene Richtung der Werkzeugspuren oder nachgelagerte Montagebezüge, sind diese ebenfalls in der Zeichnung oder in einer technischen Vereinbarung zu kennzeichnen.
Fragen an den Anbieter zur Validierung von Werkzeugbahnen und Aufspannung bei der Fünfachsbearbeitung
- Soll 3+2 oder simultan fünfachsig bearbeitet werden? Welche Bereiche erfordern mehrere Aufspannungen, und wie wird der Bezug nach dem erneuten Aufspannen übertragen?
- Wird anhand der tatsächlichen Maschine, des Rund- oder Schwenkkopfs, der Vorrichtung, des Werkzeughalters und des Halbzeugs eine Ganzmaschinensimulation erstellt? Wie werden Kollisionen, Interferenzen, Achsüberläufe und ungewöhnliche Drehbewegungen geprüft?
- Besteht bei tiefen Kavitäten, schrägen Bohrungen oder durchgehenden Freiformflächen das Risiko, dass die Werkzeugachse nicht erreichbar ist, das Werkzeug zu weit auskragt, der Kontaktpunkt instabil wird oder sich die Oberflächenstruktur abrupt verändert?
- Wie werden beim Erstteil die Ausrichtung und die Prüfung durchgeführt? Welche Bezugssysteme und Methoden werden jeweils für kritische Maße, Freiformflächen, Positionsbeziehungen und den Prüfbericht verwendet?
Der Lieferant sollte außerdem aufgefordert werden, die Rückmeldung bei Abweichungen zu erläutern, beispielsweise wenn beim Erstteil ein Aufmaß an Freiformflächen, eine Abweichung der Bohrungspositionen oder eine Abweichung vom Montagebezug festgestellt wird. Wer ist für die Ursachenbestätigung zuständig, muss die Werkzeugbahn oder die Aufspannung angepasst werden, und wie wird nach der Änderung eine erneute Prüfung durchgeführt? Der Einkauf muss nicht die Offenlegung sämtlicher Programmierdetails verlangen, sollte jedoch die für die Abnahme unmittelbar relevanten prozesstechnischen Beurteilungen und Verifikationsaufzeichnungen erhalten. Entscheidend ist letztlich nicht, ob eine „5-Achs-Maschine“ vorhanden ist, sondern ob sich die Erreichbarkeit der Werkzeugachse, die Bearbeitungsrisiken und die Maßqualitätskontrolle in einem einheitlichen Lieferkonzept umsetzen lassen.
FAQ: Ist simultanes 5-Achs-Fräsen bei komplexen Bauteilen grundsätzlich besser geeignet als 3-Achs-Fräsen?
Ob simultanes 5-Achs-Fräsen geeignet ist, kann nicht allein anhand der Anzahl der Maschinenachsen beurteilt werden. Maßgeblich sind die Bauteilmerkmale: die Erreichbarkeit der Werkzeugachse, die Freiräume für Werkzeughalter und Spannmittel, die Verfahrwege der Rundachsen, die Kontinuität der Freiformflächen sowie die endgültigen Prüfbezüge. Die Schlussfolgerungen im FAQ sollten stets anhand der konkreten Zeichnung, der Kinematik der Werkzeugmaschine und der Erstteildaten bestätigt werden.
Ist simultanes 5-Achs-Fräsen bei komplexen Bauteilen grundsätzlich besser geeignet als 3-Achs-Fräsen?
Nicht unbedingt. Tiefe Kavitäten, schräge Bohrungen, Merkmale auf mehreren Seiten oder kontinuierliche Freiformflächen können für die 5-Achs-Bearbeitung besser geeignet sein. Wenn sich das Bauteil jedoch durch eine geeignete 3+2-Indexierung bearbeiten lässt, kann 3-Achs- oder 3+2-Bearbeitung wirtschaftlicher und stabiler sein. Entscheidend ist der Vergleich von Erreichbarkeit, Anzahl der Aufspannungen, Kollisionsrisiken und Prüfanforderungen.
Wann ist eine 3+2-Bearbeitung bereits ausreichend, und wann wird simultane 5-Achs-Bearbeitung benötigt?
Wenn die zu bearbeitenden Flächen nach festen Richtungen gruppiert werden können und das Werkzeug in jeder Stellung nicht kontinuierlich geschwenkt werden muss, ist 3+2 in der Regel möglicherweise bereits ausreichend. Bei kontinuierlichen Freiformflächen wie Schaufelblättern, engen Kanälen oder Bereichen, in denen die Werkzeugachse zur Kollisionsvermeidung fortlaufend angepasst werden muss, ist eher simultane 5-Achs-Bearbeitung erforderlich.
Bedeutet die 5-Achs-Bearbeitung komplexer Freiformflächen automatisch, dass eine hohe Genauigkeit erreicht wird?
Nein. Die 5-Achs-Bearbeitung verbessert die Annäherungsrichtung des Werkzeugs und die geometrische Erreichbarkeit. Das Maßergebnis wird jedoch auch durch Materialverformung, Werkzeugverschleiß, den thermischen Zustand der Maschine, Fehler der Rundachsen, den Postprozessor und die Prüfmethodik beeinflusst. Die Validierung sollte durch Simulation, die Bearbeitung eines Erstteils und eine geeignete Freiformflächenprüfung erfolgen.
Kann eine einmalige Aufspannung die Maßprüfung ersetzen?
Nein. Weniger erneute Aufspannungen können das Risiko von Bezugsübertragungen und Wiederholpositionierungsfehlern verringern, beseitigen jedoch weder Ausrichtfehler noch thermische Drift oder Werkzeugabweichungen. Kritische Maße, Positionsbeziehungen, Freiformflächenkonturen und Oberflächenqualität müssen weiterhin jeweils anhand der Zeichnungsbezüge abgenommen werden.
Wie kann der Einkauf beurteilen, ob ein Lieferant tatsächlich über 5-Achs-Bearbeitungskompetenz verfügt?
Nicht nur danach fragen, ob eine 5-Achs-Maschine vorhanden ist. Der Lieferant sollte erläutern, ob 3+2 oder simultane 5-Achs-Bearbeitung eingesetzt wird, wie Maschinenkinematik und Bearbeitungshüllraum bestimmt werden, wie Interferenzen zwischen Werkzeughalter und Spannmitteln geprüft werden, ob eine vollständige Maschinensimulation durchgeführt wird und wie Erstteil- und Prüfbericht den Zeichnungsbezügen zugeordnet sind.
Key takeaways
- Der zentrale Vorteil der Fünf-Achs-Simultanbearbeitung liegt in der Verbesserung der Anfahrrichtung und der geometrischen Zugänglichkeit des Werkzeugs – nicht darin, automatisch eine höhere Genauigkeit zu erzielen.
- 3+2-Indexierung eignet sich für die Bearbeitung mit fester Orientierung; für kontinuierliche Freiformflächen und kollisionsgefährdete Bereiche ist eher eine simultane Fünf-Achs-Bearbeitung erforderlich.
- Die Werkzeugachsen-Zugänglichkeit muss unter Einbeziehung von Werkzeug, Werkzeughalter, Spannvorrichtung, Verfahrwegen der Rundachsen, Maschinenhüllkurve und Postprozessor geprüft werden.
- Schruppen, Restmaterialbearbeitung und Schlichten sollten hinsichtlich Werkzeugkontakt, Aufmaß und Oberflächenstruktur jeweils separat geplant werden.
- Die Maßhaltigkeit sollte bereits anhand von Bezugssystem, Spannung und Prüfkonzept geplant werden. Außerdem sollte bereits in der Angebotsphase verlangt werden, dass der Lieferant seine Methoden für Simulation und Erstmusterprüfung erläutert.



