Angefangen bei Graten an einer Bohrungskante: warum symmetrischer Lagenaufbau sie nicht rettet
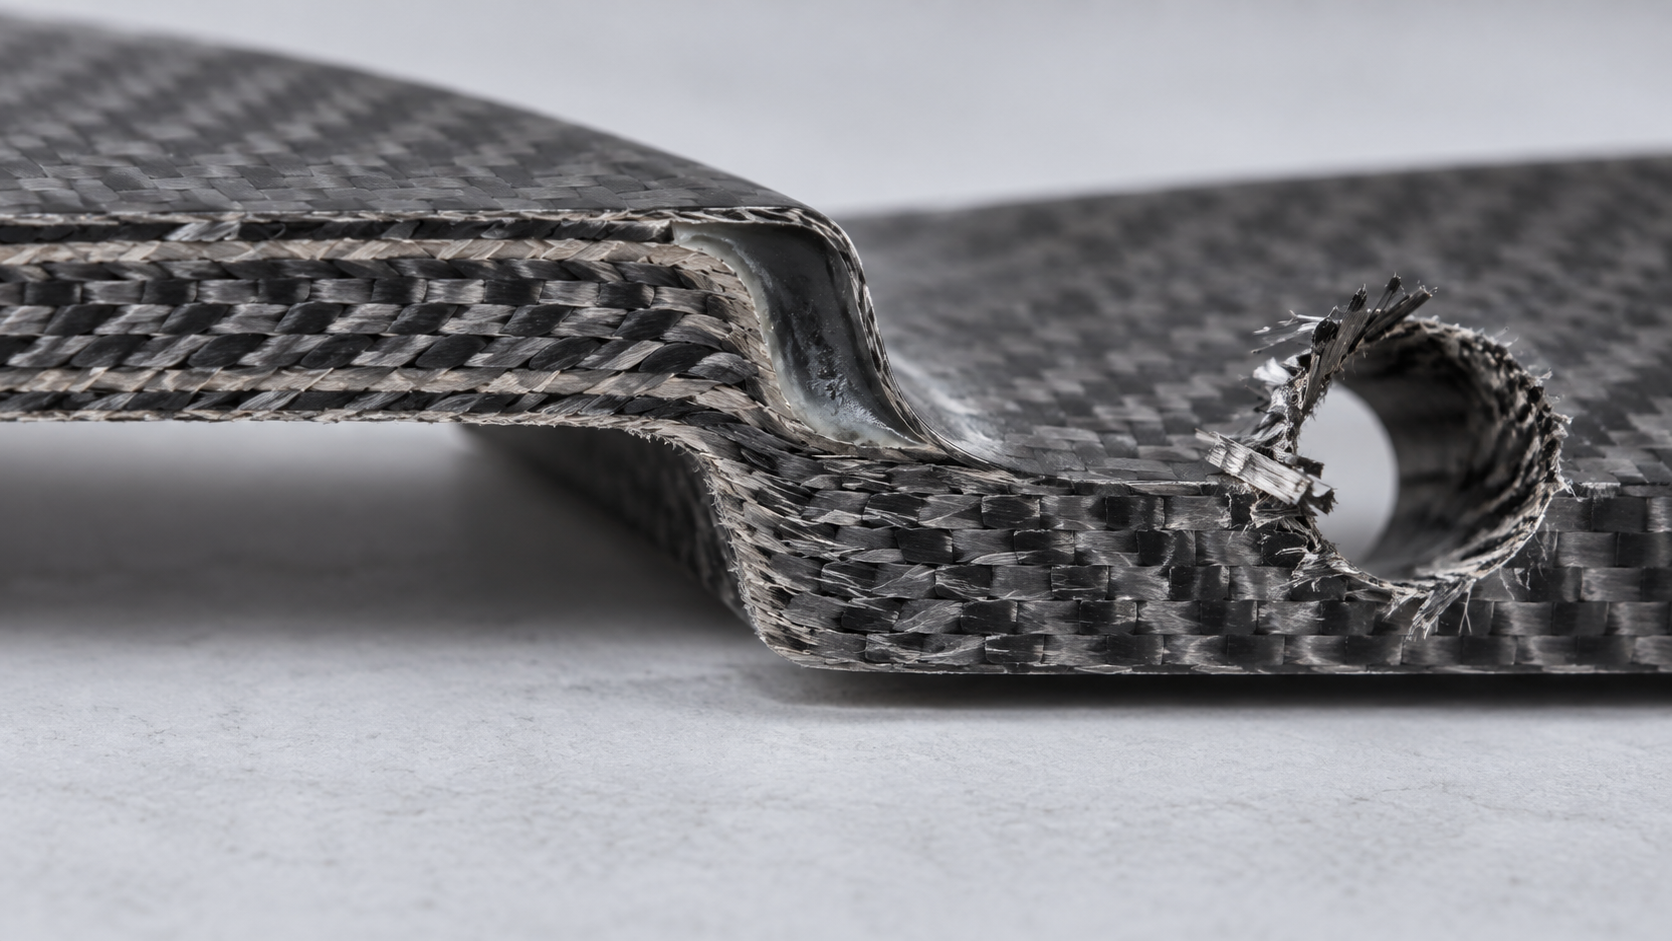
Bei der Montage zeigte sich an der Bolzenbohrungsöffnung ein ringförmiger Faserausbruch, der sich rau anfühlte, und nach dem Anziehen fiel das Drehmoment ab. Bei der Zerlegung zeigte sich Delamination an der Bohrungswand, kein Einzelfall an einer Bohrung. Rückverfolgung der Zeichnung: Der Lagenaufbau war symmetrisch angegeben, doch die Bohrung wurde nach dem Laminieren gebohrt, und die Bohrungskante lag genau auf der Grenze der 45°-Lagen. Die übliche Regel „symmetrischer Lagenaufbau ist stabil“ versagt hier – Symmetrie regelt die globale Kopplung, nicht das Verdrängen der Fasern an der Bohrungskante durch das Werkzeug.
- Prüfsignal: Grate an der Bohrungsöffnung, auffällige Geräusche bei Ultraschall oder Klopfen an der Bohrungswand, wiederholt abfallendes Drehmoment nach dem Anziehen – meist expandiert eine Delamination an der Bohrungskante.
- Vorgelagerte Entscheidung: ob die Bohrung nachträglich gebohrt oder beim Lagenaufbau ausgespart wird, Werkzeugtyp und Vorschub, ob an der Bohrungskante nachlaminiert wird.
- Robustere Wahl: In Bohrungsdichten Bereichen die Bohrungspositionen bereits in der Lagenaufbauphase aussparen oder diamantbeschichtete Werkzeuge mit niedrigem Vorschub verwenden; in der Zeichnung Nachlaminierung an der Bohrungskante und zulässigen Ausbruchbereich angeben.
Randbedingung eins: Dünne Wände und Übergangszonen – Gesamtdicke erreicht bedeutet nicht, dass es lokal nicht reißt
Die übliche Erfahrung lautet: Wenn die lokale Wanddicke von Kohlenstofffaser-Bauteilen nicht unter etwa 1,5 mm liegt und an der Rippenwurzel Radien vorgesehen sind, gilt die Struktur als sicher. Diese Regel gilt für homogene, gleich dicke Laminatplatten, versagt jedoch bei Dickenübergangszonen – die Gesamtdicke ist erreicht, dennoch entstehen Risse an der Rippenwurzel oder an der Stufenschulter.
Die Ursache liegt nicht in der Dicke selbst, sondern darin, dass der Lagenaufbau hier nicht kontinuierlich sein kann. Wenn vom dicken zum dünnen Bereich direkt mit einer Stufe abgeschlossen wird, werden Fasern durchtrennt, und das Harz übernimmt die gesamte interlaminare Schubkraft; nach dem Aushärten konzentrieren sich Eigenspannungen auf dieser Linie, und unter Montagevorspannung oder Vibration kommt es zuerst zur Delamination. In der Branche ist es üblich, die Übergangszone als Schrägschichtung auszuführen, sodass jede Lage versetzt abschließt; die Schräglänge und der Versatz zwischen den Lagen hängen jedoch vom Lagenaufbau und vom Werkzeug ab und müssen bei fehlender Angabe in der Zeichnung mit der Fertigung abgestimmt werden; Erfahrungswerte dürfen nicht direkt zur Materialzuschnittsgrundlage gemacht werden.
- Wenn die Länge der Übergangszone kleiner als das 5- bis 10-Fache der Dicken differenz ist, dann vorrangig die Struktur ändern (Rippenwurzel verbreitern oder Stufe in einen Gradienten umwandeln), statt durch Verdickung zu verstärken.
- Wenn der dünnwandige Bereich unter 1,2 mm liegt und zusätzlich gebohrt oder Gewinde geschnitten werden soll, dann die Bohrung in den dicken Bereich verschieben oder auf eingebettete Metallteile zur Kraftaufnahme umstellen.
- Wenn nur ein steiler Übergang beibehalten werden kann, dann die nicht tragende Fläche als Sichtfläche belassen und die tragende Fläche mit flachem Gefälle ausführen; nicht beide Seiten gleichzeitig mit Stufe abschließen.
Wie man es frühzeitig erkennt
Eine zerstörende Querschnitts-Metallographie zeigt direkt, ob der Versatz zwischen den Lagen kontinuierlich ist; zerstörungsfrei kann man durch Klopfen auf auffällige Geräusche achten oder eine Ultraschall-C-Scan-Prüfung durchführen, wobei der Schwerpunkt auf der Übergangszone und nicht auf dem ebenen Bereich liegt. Prüfsignale sind: sprunghafte Echos auf beiden Seiten der Übergangslinie oder weiße Flecken in der Nähe der Montagebohrung beim Erstmuster (Beginn der Delamination). In der Musterphase ein Teil zu schneiden und den Querschnitt zu prüfen, ist deutlich günstiger, als die gesamte Charge zu fertigen und dann nachzuarbeiten.

Randbedingung zwei: Kleine Stückzahlen und Replikation – was Handmuster-Replikation leisten kann und was nicht vorausgesetzt werden darf
Die übliche Empfehlung lautet: „Bis zu einigen Dutzend Stück zuerst Handmuster-Replikation.“ Diese Regel versagt bei lasttragenden Bauteilen aus Endlosfasern: Beim Vakuumguss werden Kurzfasern oder Füllstoffharze verwendet, der Faservolumenanteil ist üblicherweise niedriger als bei Laminatbauteilen, die Orientierung ist zufällig, und Zugfestigkeit sowie interlaminare Festigkeit liegen in einer anderen Größenordnung. Wenn Replikatteile anstelle von Autoklav-Laminatbauteilen zur Strukturvalidierung verwendet werden, fällt die gemessene Steifigkeit zu optimistisch aus oder erreicht die Anforderung direkt nicht.
| Kriterien | Autoklav-/Formpress-Laminatbauteil | Handmuster-Replikat (Vakuumguss) |
|---|---|---|
| Faserform | Endlosfasern, Lagenaufbau steuerbar | Kurzfasern/Füllstoffe, Orientierung zufällig |
| Faservolumenanteil | Höher, nach Lagenaufbau ausgelegt | Üblicherweise niedriger, mit der Fertigung abzustimmen |
| Oberfläche und Details | Beeinflusst durch Werkzeug und Entformung | Silikonform kann feine Rillen wiedergeben, Kanten leicht stumpf |
| Maßhaltigkeit | Mit Aushärtungsschwindung und Lagenaufbau | Harzschwindung beim Aushärten deutlicher, lange Teile verziehen sich leicht |
| Stückkostengetrieben | Form + Lagenaufbau-Arbeitszeit | Silikonform-Lebensdauer + Gießarbeitszeit |
Wann Abformen die falsche Wahl ist
Wenn ein Bauteil Last trägt, auf Ermüdung beansprucht wird oder ein Ausreißversuch an Befestigungselementen durchgeführt werden soll, gehen Sie nicht davon aus, dass Abformteile das Endteil repräsentieren – es eignet sich eher für optische Bewertung, Montage-Interferenzprüfung und Marktmuster. Erkennungssignale: radiäre feine Risse in der Nähe von Befestigungslöchern am Abformteil, nicht passende Bohrungen bei der Montage, Verzug langer Teile nach einigen Tagen. Diese Fälle zeigen, dass Sie ein Optikteil als Strukturteil verwendet haben. Robuster ist: Strukturvalidierung über CNC oder Laminat, Abformen nur für Optik und Kleinserienlieferung.
Randbedingung drei: Flächenformtoleranz, Rauheit und Prüflehre – gleichzeitig festgeschrieben kollidieren sie
Üblich ist, auf der Zeichnung gleichzeitig Flächenformtoleranz und Oberflächenrauheit anzugeben und anzunehmen, dass beide sich nicht beeinflussen. Bei Carbonfaser-Laminaten versagt diese Regel oft: Je enger die Flächenformtoleranz, desto schwerer die Rauheit zu halten; umgekehrt wird durch Schleifen zur Rauheitserfüllung die Flächenform herausgedrückt.
Die Erkennungssignale sind eindeutig – die Flächenform ist bei Messung an der Auflagefläche der Lehre konform, aber die Sichtfläche fühlt sich fleckig an und hat Schleifspuren; oder die Oberfläche ist konform, aber die Flächenform per Koordinatenmessgerät ist außer Toleranz. Wenn beides gleichzeitig festgeschrieben wird und keine Bezüge angegeben sind, arbeiten Lehre und Prozess nach eigenem Verständnis und kollidieren schließlich bei der Abnahme.
Zuerst Bezugsfläche und Prüflehre festlegen, dann Toleranzen verteilen
- Zuerst klären, welche Fläche die funktionale Bezugsfläche ist (Auflage, Dichtung, Montage); die Flächenformtoleranz nur an dieser Fläche anbringen;
- Dann die Lehrenform klären: Auflagelehre, Koordinatenmessung oder 3D-Scan-Vergleich – verschiedene Verfahren liefern unterschiedliche Flächenform-Ergebnisse;
- Erst dann die Rauheit verteilen: Sichtfläche und Funktionsfläche getrennt angeben, Funktionsfläche priorisiert Flächenform halten, Sichtfläche nach Schleifen separat bewerten;
- Wenn Zeichnung keine Bezüge und Lehren angibt, zuerst mit der Technik klären, nicht standardmäßig die strengste Kombination anbieten.
Branchenüblich ist, Flächenformtoleranz und Rauheit flächenweise zu kennzeichnen und das Prüfverfahren festzulegen; konkrete Werte sind je nach Bauteilfunktion und Zeichnung zu bestätigen. Müssen beide gleichzeitig verschärft werden, bedeutet das meist, dass die Prozessroute gewechselt werden muss (z. B. Formpressen oder Nachbearbeitung), was Kosten und Lieferzeit verändert – das muss vor der Toleranzfestlegung offen besprochen werden.
Häufige Fragen (FAQ)
Die folgenden Punkte sind die häufigsten Grenzfragen bei Anfragen und Zeichnungserstellung für Carbonfaserteile; die Antworten haben jeweils Voraussetzungen und sind keine allgemeinen Zusagen.
Kann auf einer Carbonfaserteil-Zeichnung direkt ±0,1 mm angegeben werden?
Kommt auf Bezüge und Merkmale an. Laminatbauteile federn nach dem Aushärten zurück, Entformungsverzug frisst einen Teil der Toleranz; ±0,1 ist bei kleinen ebenen Merkmalen branchenüblich, aber bei großen Spannweiten der Flächenform, Bohrungspositionen und Dickenrichtung oft zu lockern; zuerst Bezugsflächen und Lehren festlegen, dann Toleranzen verteilen, nicht die ganze Zeichnung mit einem Toleranzrahmen überziehen.
Können Handmuster-Abformteile (Vakuumguss) als Strukturteile verwendet werden?
Nicht standardmäßig. Abformteile sind meist kurzfaserverstärkte Harze; Faservolumenanteil und Kontinuität sind geringer als bei Autoklav-Laminaten, Lastaufnahme, Ermüdung und Temperaturbeständigkeit sind eine Stufe schwächer. Geeignet für Optikvalidierung, Montageversuche, nicht primär lasttragende Teile; für Lastaufnahme muss nach Lagenaufbau Formpressen oder Autoklav gewählt werden, konkret gemäß Zeichnung und Prozess bestätigen.
Wie beurteilt man Ausbrüche und Delamination an Bohrungskanten als Ausschuss oder reparierbar?
Zuerst Position und Tiefe prüfen: In nicht lasttragenden Bereichen, einzelne flache Ausbrüche oft reparierbar; lasttragende Bohrungen, mehrschichtige Delamination, zusammenhängende Ausfransungen am Bohrungsrand tendieren zu Ausschuss. Erkennungssignale sind Grat am Bohrungsrand, dumpfer Klang beim Klopfen, Anomalien im Ultraschall- oder C-Scan-Echo. Kriterien müssen in Zeichnung oder Prüfkarte festgeschrieben werden, nicht vor Ort mündlich festgelegt.
Was sollte auf einer Zeichnung für Carbonfaserteile mindestens angegeben werden?
Lagenreihenfolge und -orientierung, Faservolumenanteil oder Materialbezeichnung, Bezugsflächen, kritische Bohrungspositionen und Flächenformtoleranz, zulässige Oberflächenfehlergrade, Prüfverfahren. Fehlen Lageninformationen, sind Angebot und gefertigtes Teil unkontrollierbar.
Welche Mittel werden zur Dimensionsprüfung von Carbonfaserteilen verwendet?
Üblich sind Koordinatenmessgerät oder 3D-Scan zum Vergleich von Bezugsflächen und Bohrungspositionen; Flächenform über Punktwolkenabweichung. Innere Fehler über Ultraschall oder C-Scan, Klopfmethode nur als Grobscreening. Lehren und Bezüge müssen vorab mit dem Lieferanten abgestimmt werden, sonst passen die Daten nicht zusammen.
Key takeaways
- Symmetrischer Lagenaufbau ist eine gute Regel, doch die Übergangszone zwischen dünner Wand und lokaler Verstärkungszone ist der Ausgangspunkt der Delamination; in der Zeichnung muss die Übergangszone angegeben werden, nicht nur die Gesamtdicke.
- Bei konzentrierten Bohrungen zuerst fragen: „Wurden die Bohrungen gebohrt oder bereits beim Lagenaufbau ausgespart?“ – die beiden Vorgehensweisen haben völlig unterschiedliche Toleranz- und Gratrisiken.
- Bei kleinen Stückzahlen (Größenordnung einige Dutzend Stück) ist bei der Priorisierung von Handmuster-Replikation/Vakuumguss zuerst der Faservolumenanteil und die Oberflächenanforderung zu klären; nicht automatisch von Autoklavteilen ausgehen.
- Formtoleranz und Oberflächenrauheit nicht gleichzeitig festschreiben: zuerst die Montagebezugsfläche und das Prüfmittelkonzept festlegen, dann entscheiden, welche Flächen toleriert werden können.
- Jede Zusage „erreichbar ±0,0x“ muss auf eine konkrete Fläche, ein konkretes Prüfmittel und eine konkrete Prozessroute heruntergebrochen werden, sonst ist die Zeichnung nicht abnahmefähig.



