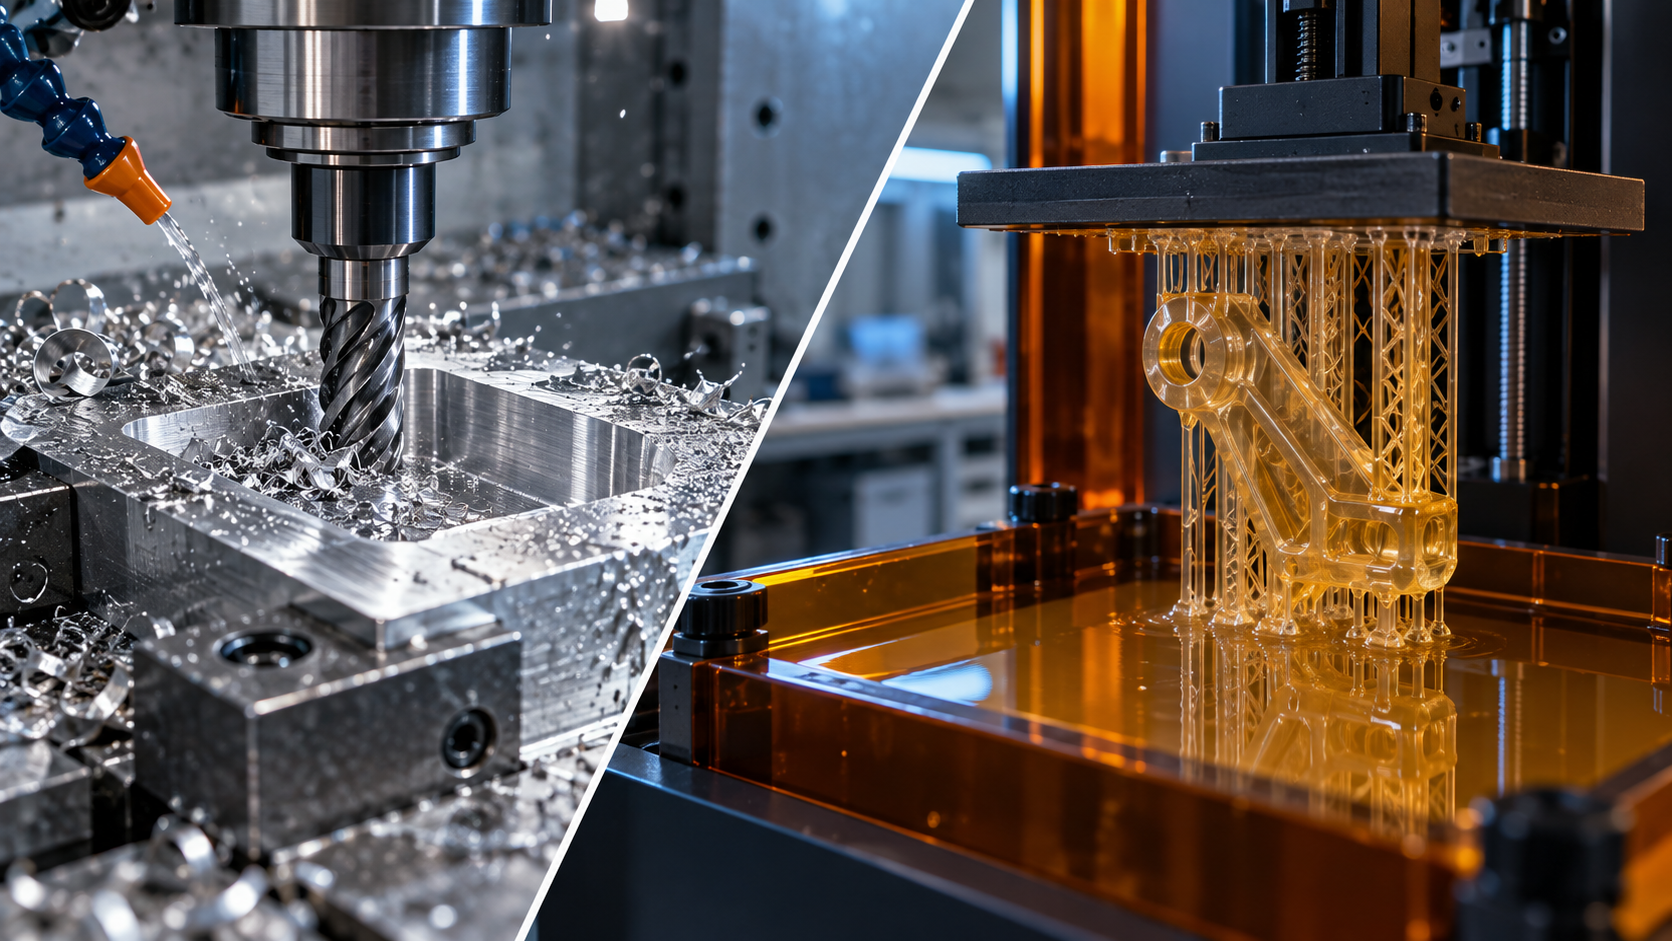
Eine Halterungszeichnung – warum zwei Anbieter den dreifachen Preisunterschied anbieten
Letzte Woche wurde eine Zeichnung einer Alu-Halterung 200×80 zur Angebotsanfrage verschickt, und die zurückkommenden Zahlen waren interessant: Ein Anbieter bot CNC-Fräsen an, Stückpreis 480 Yuan; der andere bot 3D-Druck an, Stückpreis 160 Yuan. Der Kunde kam mit zwei Angeboten und fragte: Schlampt der zweite Anbieter etwa?
Ein Blick in die Zeichnung erklärt es. Auf dem Teil befinden sich zwei Ø8H7-Passstifte, eine Dichtungsmontagefläche mit Ra1,6, der Rest sind Verbindungsrippen und Gewichtserleichterungsnuten. In der Zeichnung stand nur „Aluteil“, es waren weder Anforderungen an die Funktionsflächen noch die Stückzahl angegeben. Der CNC-Anbieter fertigte nach Passfläche, mit zwei Aufspannungen, Ausbohren plus Schlichtfräsen, die Arbeitszeit ließ sich nicht drücken; der 3D-Druck-Anbieter fertigte als Sichtteil, in einem Stück geformt, in der Nachbearbeitung wurde nur die Stützfläche geschliffen. Keiner der beiden lag falsch – falsch war, dass die Zeichnung nicht klarstellte, „wo die Funktionsflächen sind“ und „wie viele Stück benötigt werden“.
Solche Preisunterschiede entstehen nicht dadurch, dass der Lieferant abzockt, sondern durch unterschiedliche Kostenstrukturen aufgrund verschiedener Verfahrensrouten. Bei CNC liegt der Großteil der Kosten in Aufspannung, Werkzeugen und Arbeitszeit; beim 3D-Druck liegt der Großteil der Kosten in Materialvolumen, Stützen und Nachbearbeitung. Dieselbe Geometrie, zwei Wege, der Preis kann um das Zwei- bis Dreifache abweichen, und die Lieferqualität ist völlig unterschiedlich.
Daher darf die Auswahl nicht mit „Was ist billiger“ beginnen, sondern muss von „Welche Flächen müssen erhalten werden, wie viele Stück, welches Material“ rückwärts abgeleitet werden. Die folgenden fünf Kriterien, einmal der Reihe nach durchgegangen, können im Wesentlichen festlegen, welcher Weg oder ob eine Hybridroute gewählt werden sollte.
Subtraktiv und additiv: zuerst die prinzipiellen Unterschiede klären, dann über die Auswahl sprechen
Bei derselben Halterungszeichnung steht im CNC-Angebot „Rohling 6061-T6, 3-Achsen-Fräsen, Entgraten“, im 3D-Druck-Angebot „SLS-Nylon, Entpulvern, Sandstrahlen“. Beide können die Außenform herstellen, aber Innenspannungen, Oberflächentextur und Bohrungswandglätte sind völlig unterschiedlich. Die Auswahl ist kein Preisvergleich, sondern ein Vergleich der physikalischen Prozesse – ob das Werkzeug Material abträgt oder Material Schicht für Schicht aufgebaut wird. Dieser Unterschied bestimmt alle folgenden Kriterien.
CNC ist subtraktiv: Das Werkzeug schneidet Späne aus dem ganzen Rohling, Zerspanungsrate, Schnittkräfte und Aufspannsteifigkeit bestimmen direkt, wie tief, wie schnell und wie dünn geschnitten werden kann. 3D-Druck ist additiv: Laser oder Düse fügen Material Schicht für Schicht hinzu, die Schichtdicke liegt üblicherweise zwischen 0,02–0,2 mm (je nach Verfahren, muss gerätebezogen bestätigt werden), die Schichthaftfestigkeit ist oft geringer als die des Grundmaterials selbst. Ersteres ist durch Werkzeuginterferenz und Einspannung begrenzt, Letzteres durch Stützstrukturen und Wärmehistorie.
Designfreiheit: Hinterschneidungen, interne Kanäle, Gitterstrukturen – wer kann was
CNC kann keine geschlossenen Innenräume fertigen, in die das Werkzeug nicht hineinreicht, und auch keine engen Nuten mit zu großem Tiefen-Breiten-Verhältnis; 3D-Druck ist nahezu keinen geometrischen Einschränkungen unterworfen, interne Kanäle, Gitterstrukturen und integrierte Scharniere können in einem Stück geformt werden. Aber Druckteile benötigen Stützen, der Überhangwinkel sollte im Allgemeinen innerhalb von 45° gehalten werden, sonst verschlechtert sich die Bodenrauheit deutlich. Wenn in der Zeichnung Kreuzbohrungen oder interne Kühlkanäle vorhanden sind, zuerst fragen: Kann CNC von beiden Enden aus aufeinandertreffend bohren? Wenn ja, dann CNC; wenn nicht, erst additiv in Betracht ziehen.
Material und Eigenspannungen: Anisotropie vs. Walzrichtung
CNC verwendet gewalzte oder geschmiedete Rohlinge, das Material ist dicht und gut isotrop, die Auswahl an Metallwerkstoffen ist groß (Aluminiumlegierungen, Edelstahl, Titan, Kupfer, technische Kunststoffe). 3D-gedruckte Kunststoffteile sind anisotrop: Die Festigkeit in XY-Richtung ist üblicherweise höher als in Z-Richtung, die Schichtgrenze ist die Schwachstelle. Metall-Druck (DMLS) kann eine sehr hohe Dichte erreichen, aber Wärmespannungen führen leicht zu Verzug, es sind Substratvorwärmung oder nachträgliche Wärmebehandlung erforderlich. Wenn das Teil Wechselbelastung oder Stoß ausgesetzt ist, vorrangig CNC wählen oder nach dem Druck eine Verdichtungsbehandlung durchführen.
| Designfreiheit | Begrenzt durch Werkzeugzugänglichkeit und Aufspannung, Hinterschneidungen erfordern getrennte Arbeitsgänge oder Montage | Nahezu keine geometrischen Einschränkungen, interne Kanäle und Gitterstrukturen können in einem Stück geformt werden |
| Material | Viele Metallwerkstoffe, Kunststoffe überwiegend als Platten-/Stangenmaterial, gleichbleibende Eigenschaften | Kunststoffe anisotrop, Metall-Druck erfordert Nachbearbeitung, Werkstoffauswahl relativ gering |
| Maßgenauigkeit | Üblich ±0,02–±0,1 mm, je nach Merkmal und Aufspannung | Üblich ±0,1–±0,3 mm, oder nach Geräteangabe, muss bestätigt werden |
| Oberflächenqualität | Ra 0,8–3,2 μm üblich, durch Schlichtbearbeitung niedriger möglich | Schichtlinien deutlich sichtbar, Ra muss oft durch Sandstrahlen/Schleifen verbessert werden |
| Stückzahl-Eignung | Von Einzelstück bis Großserie möglich, bei Großserie amortisieren sich Programmierkosten | Wirtschaftlich von Einzelstück bis einige Dutzend Stück, bei großer Stückzahl sinken die Stückkosten nur langsam |
| Kostentreiber | Programmierung, Aufspannung, Werkzeuge, Zerspanungsvolumen | Maschinenzeit, Stützstrukturen, Nachbearbeitung, Materialausnutzung |
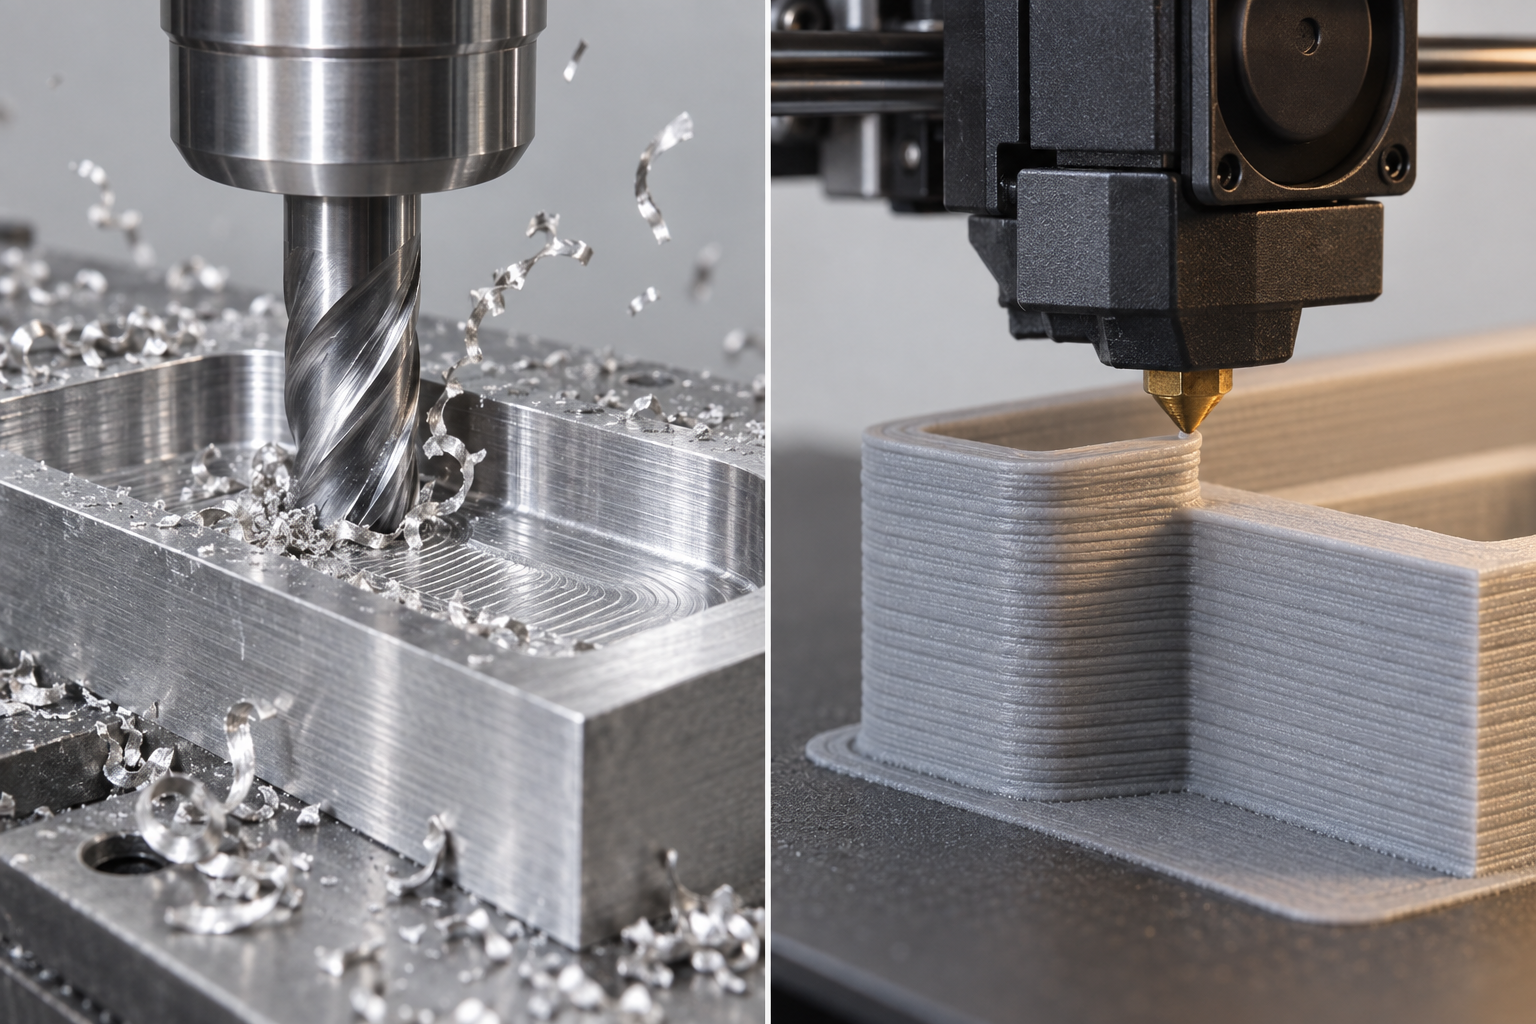
Hinweis: Die Toleranzen und Oberflächenrauheiten in der obigen Tabelle sind branchenübliche Referenzwerte, keine Zusagen eines bestimmten Herstellers. Was tatsächlich erreichbar ist, hängt von Merkmalsgröße, Spannweise, Werkzeugweg und Messmitteln ab. Wenn in der Zeichnung Werte unter ±0,05 angegeben sind, erst Bezug und Prüfmittel klären, dann über den Prozess sprechen.
Kriterium eins: Funktionsflächen und Toleranzband bestimmen die Prozessuntergrenze
Was in Zeichnungen am leichtesten übersehen wird, ist die Frage: „Welche Flächen arbeiten wirklich?“ Passflächen, Dichtnuten, Gleitführungen, lasttragende Bohrungen – deren Toleranzbänder und Oberflächenrauheiten legen die Prozessuntergrenze direkt fest. Beim 3D-Druck (FDM/SLS/MJF) liegen Maßabweichungen in der Aufbaurichtung üblicherweise bei ±0,3–0,5 mm/100 mm, die Stufen zwischen den Schichten weisen oft Ra 12–25 μm auf; beim CNC-Schlichtfräsen von Passflächen sind branchenüblich ±0,02–0,05 mm beherrschbar, beim Feinschleifen noch enger. Wenn die Zeichnung nur eine Gesamttoleranz angibt, aber keine Funktionsflächen unterscheidet, gehen sowohl Angebot als auch Prozess in die falsche Richtung.
Die Beurteilung ist einfach: Teilen Sie die Flächen in der Zeichnung in drei Kategorien ein – Pass-/Dicht-/Gleit-/Lastflächen müssen über CNC laufen; Sichtflächen können gedruckt und anschließend geschliffen werden; unkritische Stützflächen können einfach gedruckt werden. Ein häufiger Fehler ist, das gesamte Bauteil mit ±0,05 zu bemaßen; das Ergebnis: 3D-Druck schafft es nicht, CNC wird unbezahlbar. Richtig ist, nur die Funktionsflächen enger zu tolerieren und den Rest nach Allgemeintoleranz (z. B. GB/T 1804-m) freizugeben.
Zuordnung von Toleranzband und Prüfmittel
Bevor Sie eine Toleranz bemaßen, fragen Sie: Womit wird diese Toleranz gemessen? Ein Messschieber hat 0,02 mm Auflösung, für ±0,05 ist das schon knapp; unter ±0,02 braucht man Bügelmessschraube, Koordinatenmessgerät oder optische Scanverfahren. Wenn der Hersteller kein passendes Prüfmittel hat, ist die Bemaßung nutzlos. Eine noch verstecktere Falle ist der Bezug: In der Zeichnung ist eine Positionstoleranz angegeben, aber keine Bezugsfläche – beim Spannen auf der CNC kann man nur raten. Bei Druckteilen gilt das umso mehr – die Schichtverbindungsflächen sind naturgemäß anisotrop; wählt man die Bezugsfläche falsch, verdoppeln sich die Bohrungsabweichungen.
| Toleranzanforderung (typisch) | CNC-Erreichbarkeit | 3D-Druck-Erreichbarkeit | Empfohlenes Prüfmittel |
|---|---|---|---|
| über ±0,1 mm | problemlos, gewöhnliches Fräsen genügt | bei FDM/SLS meist erreichbar, Schwindung muss kontrolliert werden | Messschieber |
| ±0,05 mm | konventionelles Schlichtfräsen, stabiles Spannen erforderlich | nur bei SLA/MJF an einzelnen Flächen erreichbar, Nachbearbeitung nötig | Bügelmessschraube/Messschieblehre |
| ±0,02 mm | Schlichtfräsen + Nacharbeiten der Bezüge, Temperierung oder Kompensation erforderlich | in der Regel nicht erreichbar, außer CNC-Nachbearbeitung nach dem Druck | Koordinatenmessgerät/Bügelmessschraube |
| unter ±0,01 mm | Schleifen/Läppen, spezielle Prüfmittel erforderlich | nicht erreichbar | Koordinatenmessgerät/optischer Scanner |
Anwendung dieser Tabelle: Zuerst prüfen, in welche Zeile die Toleranz der Funktionsfläche fällt, dann die Prozessroute festlegen. Fällt sie unter ±0,02, kommt vorrangig CNC infrage; ist die Geometrie so komplex, dass das Spannen auf der CNC schwierig wird, dann die Hybridroute „3D-gedruckter Rohling + CNC-Nachbearbeitung der Funktionsflächen“ prüfen. Hinweis: Die Werte in der Tabelle sind branchenübliche Referenzwerte, keine zugesicherten Werte eines bestimmten Herstellers; vor der Angebotsabgabe unbedingt vom Lieferanten bestätigen lassen, ob dessen Anlagen und Prüfmittel Ihr Toleranzband abdecken.
Abschließender Hinweis: Wenn in der Zeichnung „Passfläche Ra 0,8“ steht, aber kein Bearbeitungssymbol angegeben ist, oder „Bohrungsposition ±0,05“, aber kein Bezug – dann nicht sofort bestellen; solche fehlenden Angaben sind die Hauptursache späterer Streitigkeiten. Funktionsflächen markieren, Toleranzbänder klar bemaßen, dann hat die Prozessauswahl eine Grundlage.
Kriterium zwei: Stückzahl und geometrische Komplexität bestimmen die Kostenkurve
Die Stückkostenkurve ist nicht linear. Bei derselben Zeichnung sind die Kostenstrukturen für 1 Stück und 500 Stück völlig unterschiedlich: Beim 3D-Druck liegen die Kosten fast vollständig bei Material und Maschinenzeit, Spannen und Programmierung gehen gegen null; bei CNC machen Programmierung, Vorrichtungen, Werkzeugvermessung und Erstmusterprüfung – also die „Fixkosten“ – den Großteil aus, die Materialkosten pro Stück sind dagegen nebensächlich. Deshalb bei der Auswahl zuerst nach der Stückzahl fragen, dann nach der Geometrie.
Stückzahl-Schwelle: bis einige Dutzend Stück dominiert der Druck, ab einigen Hundert Stück überholt CNC bei einfacher Geometrie
Branchenüblich gilt: 1–50 Stück – 3D-Druck (besonders SLS/MJF-Kunststoffteile oder DMLS-Metallteile) spart Vorrichtungen und Werkzeuge, die Stückkosten sind günstiger; 50–200 Stück ist der Übergangsbereich, hier entscheiden Bauteilgeometrie und Material – bei einfachen Rotationskörpern und Platten teilen lässt sich mit CNC mit Weichbacken oder Vakuumspannplatte arbeiten, die Stückkosten beginnen unter die des Drucks zu fallen; ab 200 Stück ist CNC bei einfacher Geometrie meist deutlich günstiger, weil die Fixkosten verdünnt werden, während Maschinenzeit und Materialkosten beim Druck kaum sinken. Das ist keine harte Grenze: Je komplexer die Zeichnung und je schwieriger das Material zu drucken, desto weiter verschiebt sich die Schwelle zur Druckseite.
Unterschätzen Sie nicht den Einfluss der geometrischen Komplexität auf die Form der Kostenkurve. Die CNC-Kosten steigen mit der Anzahl der Merkmale, Hinterschneidungen, tiefen Taschen und dünnen Wänden schnell – jede zusätzliche Fläche erfordert ein weiteres Spannen oder einen Werkzeugwechsel; 5-Achsen reduziert das Spannen, aber die Maschinenzeitkosten sind hoch. Die 3D-Druckkosten sind gegenüber der Komplexität nahezu unempfindlich: interne Kanäle, Gitterstrukturen, integrierte Scharniere, konturnahe Kühlkanäle – all das ist auf der CNC entweder nicht herstellbar oder erfordert Zerlegen, Schweißen und Nachbearbeiten, während es in der additiven Fertigung nur ein paar zusätzliche Schichten im Slicing bedeutet. Wenn das Bauteil also Merkmale enthält, die „nur die additive Fertigung kann“, verliert die Stückzahl-Schwelle ihre Gültigkeit – dann direkt die Druck- oder Hybridroute wählen.
| Szenario | 3D-Druck | CNC | Beurteilung |
|---|---|---|---|
| 1–50 Stück, einfache Geometrie | Weniger Aufspannungen, niedriger Stückpreis | Programmierung + Vorrichtungen lassen sich nicht amortisieren, hoher Stückpreis | Druck bevorzugen, außer bei Passflächen |
| 1–50 Stück, komplexe Geometrie (interne Kanäle/Gitterstruktur) | Einzig machbar | Erfordert Zerlegung oder ist nicht herstellbar | Direkt drucken, Funktionsflächen mit Aufmaß versehen und nachbearbeiten |
| 50–200 Stück, einfache Geometrie | Stückpreis gleichbleibend oder etwas höher | Fixkosten beginnen sich zu amortisieren | Nach Preisvergleich CNC wählen, auf Materialkonsistenz achten |
| Über 200 Stück, einfache Geometrie | Maschinenzeit + Materialkosten sinken nicht, hoher Stückpreis | Nach Amortisierung niedriger Stückpreis | CNC bevorzugen, außer Material ist nur druckbar |
| Beliebige Stückzahl, mit Hinterschneidungen/tiefen Kavitäten | Einmalige Formgebung, keine zusätzlichen Kosten | Erfordert 5-Achsen oder mehrfaches Aufspannen, Kosten steigen stark | Hybrid evaluieren: Druck-Rohteil + CNC-Feinbearbeitung |
Eine leicht zu übersehende Falle: „große Stückzahl“ direkt mit „CNC ist günstig“ gleichzusetzen. Wenn das Teil dünnwandig, verformungsanfällig und mehrfaches Aufspannen erforderlich ist, können Ausschussrate und Rüstzeiten bei CNC den Stückzahlvorteil auffressen. Umgekehrt steigen die Stückkosten, wenn Druckteile umfangreiche Nachbearbeitung erfordern (Stützen entfernen, Schleifen, Imprägnieren, Wärmebehandlung). Fragen Sie beim Kostenvergleich den Lieferanten: Enthält das Angebot Nachbearbeitung, Erstmusterprüfung und Vorrichtungskosten?
Wenn die geometrische Komplexität so hoch ist, dass CNC eine Zerlegung erfordert, oder die Stückzahl im Übergangsbereich liegt und unsicher ist, können Sie die Zeichnung gleichzeitig beiden Verfahren zur Gegenüberstellung vorlegen. Schreiben Sie in AI-Dialog-Angebot Stückzahl, Material und kritische Toleranzen klar hinein – das liefert meist schneller eine vergleichbare Entscheidungsgrundlage als nur ein 3D-Modell zu senden.
Kriterium drei: Material und Nachbearbeitung entscheiden über die Machbarkeit
Sind die ersten beiden Kriterien erfüllt, heißt das noch nicht, dass die Zeichnung umsetzbar ist – Materialgüte und Nachbearbeitung zeigen Probleme oft erst nach dem Angebot. CNC kann Werkstoffe wie 6061, 7075, 304, 316L, POM, PEEK verarbeiten, wobei verschiedene Chargen derselben Güte konsistent sind; 3D-gedruckte Kunststoffe (PLA, ABS, PETG, Nylon, Harz) sind anisotrop: Die Schichthaftung ist oft geringer als in XY-Richtung, und Nylonteile verziehen sich nach Feuchtigkeitsaufnahme. Metall-3D-Druck (DMLS) kann 316L, Ti64, AlSi10Mg liefern, doch Dichte, Eigenspannungen und Stützenentfernung beeinflussen die endgültige Performance. Fragen Sie vor der Materialwahl: Woran versagt dieses Teil? Bei Delamination zwischen Schichten muss die Druckorientierung geändert oder auf CNC gewechselt werden.
Unterschiede in der Erreichbarkeit von Metall und Kunststoff
CNC-Metallteile erreichen nahezu Schmiedeeigenschaften und eignen sich für Lastaufnahme, Dichtheit und Gleitpassungen; 3D-gedruckte Kunststoffteile eignen sich eher für Gehäuse, Vorrichtungen und nicht tragende Strukturen. Metall-3D-Druck kann komplexe Kanäle und Leichtbaugitter ergänzen, doch Oberflächenrauheit, Eigenspannungen und Gewindefestigkeit sind meist schlechter als bei CNC. Wenn das Teil eloxiert, galvanisiert oder wärmebehandelt werden soll, prüfen Sie zuerst das Prozessfenster – gedruckte Teile können sich bei Wärmebehandlung verziehen, Aufmaß oder Nachbearbeitung ist erforderlich.
| Dimension | CNC-Bearbeitung | 3D-Druck (Kunststoff/Metall) |
|---|---|---|
| Materialgüte | Viele Metall-/Kunststoffgüten, chargenkonsistent | Kunststoffe begrenzt, Metall-3D-Druck-Güten weniger |
| Anisotropie | Isotrop (außer Walzrichtung) | Geringe Schichthaftung, in Z-Richtung schwach |
| Nachbearbeitung | Entgraten, Wärmebehandlung und Oberflächenbehandlung sind ausgereift | Stützen entfernen, Schleifen, Sandstrahlen, Nachhärten |
| Funktionsfläche | Kann direkt als Passfläche verwendet werden | In der Regel muss Aufmaß für die Nachbearbeitung vorgesehen werden |
| Feuchtigkeitsaufnahme/Alterung | Metalle sind stabil, bei Kunststoffen ist die Materialauswahl entscheidend | Nylon nimmt Feuchtigkeit auf, Harze altern unter UV-Einfluss |
Nachbearbeitung ist keine Option, sondern Teil der Funktion
Die durch das Entfernen von Stützen entstehenden Stufen, die Gleichmäßigkeit des Sandstrahlens und die Dauer der Nachhärtung verändern alle Maße und Aussehen. Wenn die Zeichnung nur „oberflächenfehlerfrei“ angibt, kann der Lieferant nur nach Erfahrung arbeiten. Es wird empfohlen, in der Zeichnung klar anzugeben: Ra-Anforderung der Funktionsfläche, ob Stützspuren zulässig sind, Wärmebehandlungszustand (z. B. T6), ob Einfärben oder Galvanisieren erforderlich ist. Bei Unsicherheit zunächst eine kleine Serie zur Validierung fertigen und dann die Nachbearbeitungsspezifikation festlegen.
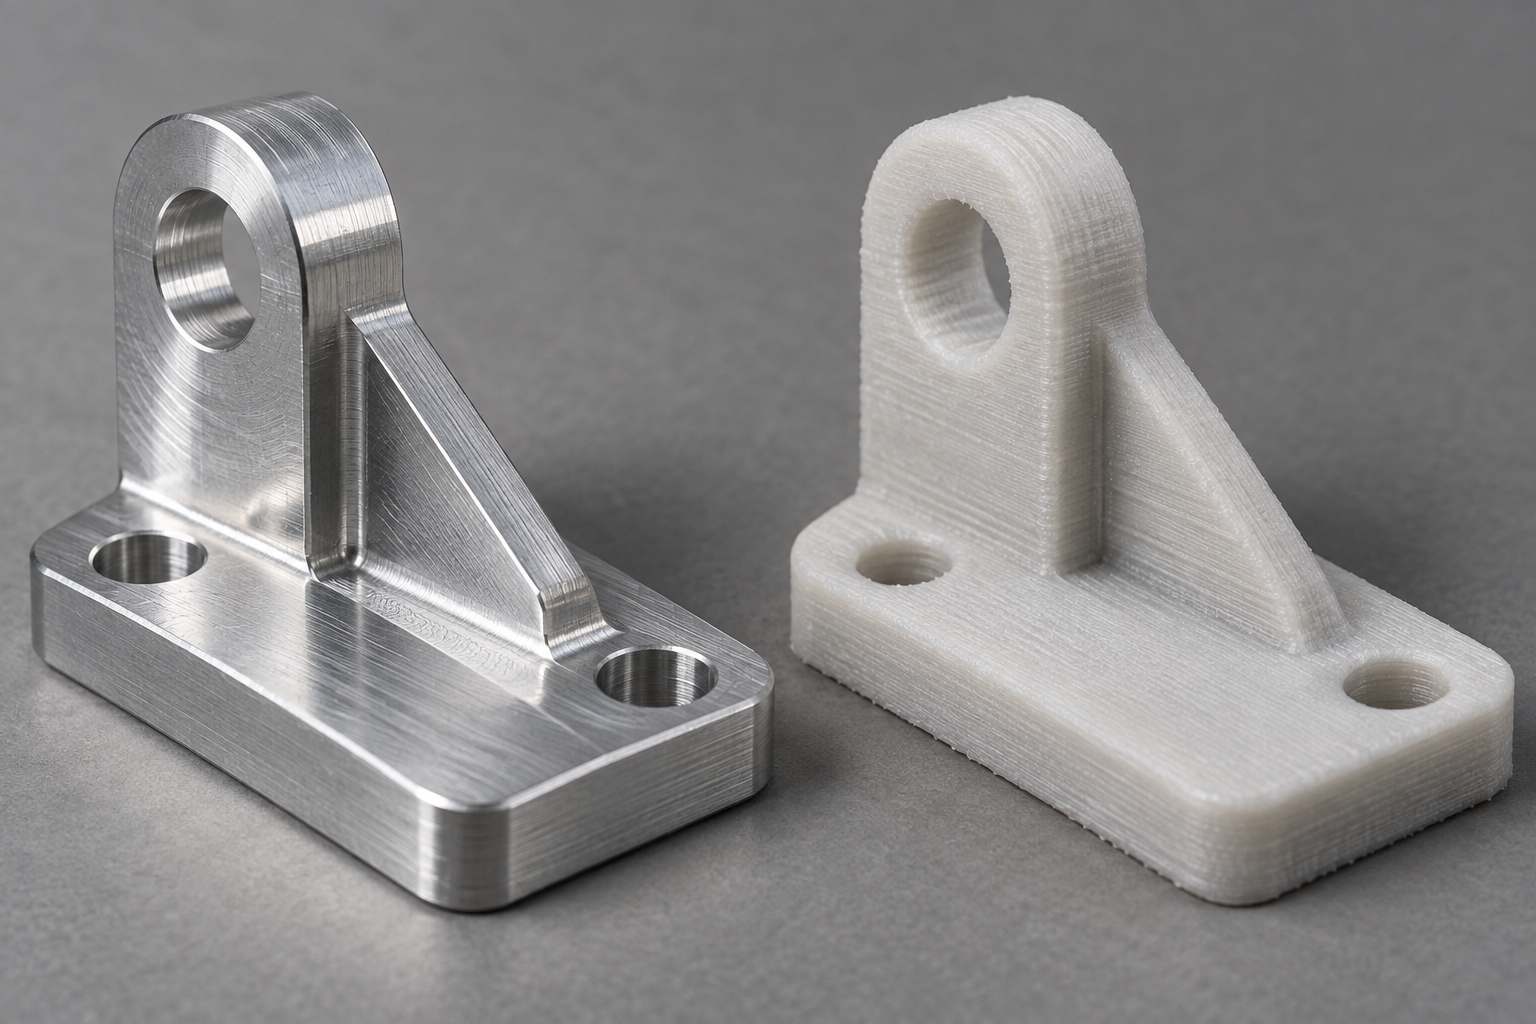
Nachdem Material und Nachbearbeitung bestätigt sind, geht es zurück zum Angebot. Wenn in der Zeichnung konkrete Werkstoffgüte und Wärmebehandlungszustand angegeben sind, kann die KI-Dialog-Angebotserstellung das Verfahren schneller zuordnen; wenn Sie sich noch in der Materialauswahl befinden, können Sie zunächst in der Materialbibliothek die Machbarkeit prüfen.
Hybrider Ansatz: Wie man 3D-gedruckte Rohteile + CNC-Feinbearbeitung plant
Bei manchen Teilen ist ein einzelnes Verfahren auf beiden Seiten unbefriedigend. Zum Beispiel ein Formeinsatz für einen Spritzguss mit internen konturnahen Kühlkanälen: Bei vollständiger CNC-Fräsung müssen die Kanäle in mehrere Teile zerlegt und zusammengeschweißt werden, viele Dichtflächen, lange Durchlaufzeit; bei vollständigem Metalldruck werden die Kanäle in einem Zug geformt, aber Rauheit und Maßgenauigkeit der Pass- und Dichtflächen erreichen nicht die Montageanforderungen. Dann ist der hybride Ansatz – Rohteil drucken, Funktionsflächen CNC-feinbearbeiten – oft wirtschaftlicher als sich mit einem einzelnen Verfahren abzumühen.
Prozessreihenfolge: zuerst drucken, dann feinbearbeiten
Kleines Fallbeispiel: ein Formeinsatz mit Kühlkanälen
Die Teilekontur beträgt 80×60×40 mm, Werkstoff 1.2709 Formenstahl, interner konturnaher Kühlkanal mit 6 mm Durchmesser, der Kanal hat einen Mindestabstand von 4 mm zur Oberfläche. Die Passfläche erfordert eine Ebenheit von 0,02 mm, die Dichtungsnut ist 3 mm breit mit einer Toleranz von ±0,02 mm.
Vorgehensweise: Metall-Druck des gesamten Rohteils, Kontur und Kanäle in einem Zug geformt; Passflächen, Dichtungsnut und Auswerferstiftbohrungen mit 0,5 mm Aufmaß pro Seite; nach dem Drucken Spannungsarmglühen; CNC fräst zuerst die Bodenfläche und zwei Referenzseitenflächen, dann wenden und die Passfläche fein fräsen, die Dichtungsnut fein fräsen, Auswerferstiftbohrungen bohren. Die Kanäle werden nicht bearbeitet und behalten die ursprüngliche Druckoberfläche – die Rauheit der Kanalinnenwand beeinflusst die Kühleffizienz, aber in der Regel ist keine Spiegeloberfläche erforderlich, der Druckzustand ist akzeptabel; wenn der Kanal Ra 1,6 oder besser erfordert, ist zusätzliches Gleitschleifen oder elektrochemisches Polieren erforderlich, was zur Nachbearbeitung gehört und nicht durch CNC gelöst werden kann.
Die entscheidende Beurteilung hier ist: Welche Flächen müssen CNC-bearbeitet werden, welche Flächen können im Druckzustand verbleiben. Passflächen, Dichtflächen, Gleitflächen und tragende Flächen müssen feinbearbeitet werden; Merkmale wie Kanäle, Gitterstrukturen und innere Hohlräume, in die Werkzeuge nicht hineinkommen, bleiben im Druckzustand das Endprodukt. Wie viel Aufmaß verbleibt, hängt von der Maßabweichung und Oberflächenrauheit des Druckverfahrens ab – zu wenig, dann können Schichtlinien oder Verzug bei der Feinbearbeitung nicht entfernt werden; zu viel, dann steigt die Zerspanungszeit, und dünnwandige Teile können sich durch Schnittkräfte verformen. In der Branche üblich sind 0,3–0,8 mm pro Seite, aber letztlich muss dies entsprechend der Leistungsfähigkeit der Druckausrüstung und der Steifigkeit des Teils bestätigt werden.
Der hybride Ansatz hat tatsächlich Grenzen für geeignete Szenarien: interne Merkmale sind so komplex, dass CNC sie nicht bearbeiten kann, während außen gleichzeitig einige hochpräzise Funktionsflächen vorhanden sind. Wenn die internen Merkmale auch mit CNC hergestellt werden können (z. B. gerade Bohrungen, einfache Kavitäten) oder die Genauigkeitsanforderungen der äußeren Funktionsflächen nicht hoch sind (der Druckzustand genügt), dann ist der hybride Ansatz eine überflüssige Abfolge zusätzlicher Arbeitsgänge. Die Beurteilungsreihenfolge ist: zuerst prüfen, ob die Toleranzen der Funktionsflächen im Druckzustand erfüllbar sind – wenn ja, einzelnes Verfahren; wenn nicht, dann prüfen, ob die internen Merkmale mit CNC herstellbar sind – wenn ja, einzelnes CNC-Verfahren; erst wenn beides nicht geht, den hybriden Ansatz in Betracht ziehen. Diese Reihenfolge vermeidet, dass man um des „Fortschrittlichen“ willen das Geld für zwei zusätzliche Arbeitsgänge ausgibt.
Versagensarten und Prüfung: Was vor Ort passiert, wenn das falsche Verfahren gewählt wurde
Wird das falsche Verfahren gewählt, zeigt sich das nicht sofort im Angebot, sondern in der Montagelinie. Im Folgenden wird nach Fehlererscheinung, Grundursache, Prüfmittel und Beschaffungsmaßnahme in vier Spalten gegliedert, direkt entsprechend den Toleranzen, Bezügen und Stückzahlen in der Zeichnung.
| Fehlererscheinung | Häufige Grundursachen | Prüfmittel | Beschaffungs-/Konstruktionsmaßnahme |
|---|---|---|---|
| Rissbildung zwischen Schichten bei Druckteilen | Geringe Festigkeit in Z-Richtung, Druckorientierung senkrecht zur Kraftrichtung, unzureichende Nachhärtung | Sichtprüfung + Messen der kritischen Maße mit Koordinatenmessgerät; bei Bedarf Zug-/Scherprüfung als Stichprobe | Wareneingangsprüfung um Orientierungsbestätigung ergänzen; Lieferant stellt Druckrichtungsdiagramm bereit |
| Verzug von Druckteilen | Wärmespannung, große ebene Flächen ohne Stützen, ungleichmäßige Kühlung | Ebenheit mit Fühlerlehre messen, 3D-Scan-Abgleich mit CAD | Lieferant zur Vorlage eines Erstmuster-Scanberichts auffordern; große ebene Flächen auf CNC umstellen oder verrippen |
| Bohrungsabweichung | Anisotrope Schwindung beim Drucken, deutlicher bei Bohrungsdurchmessern unter 3 mm | Messschieber/Lehrdorn + Stichprobenprüfung mit Koordinatenmessgerät | Bohrungstoleranzen in der Zeichnung angeben; kritische Bohrungen mit Aufmaß versehen und nach dem Drucken reiben |
| Verformung dünnwandiger CNC-Teile | Zu große Spannkraft, Schnittwärme, Wandstärke unter 1 mm | Wandstärke mit Mikrometer messen, Ebenheit mit Koordinatenmessgerät messen | Vom Lieferanten weiche Backen/Vakuumspannfutter verlangen; Schrupp- und Schlichtbearbeitung trennen |
| CNC-Einspannverformung | Hartbacken spannen direkt auf die schlichtbearbeitete Fläche | Sichtprüfung + Oberflächenrauheitsmessgerät | In der Zeichnung die Nicht-Spannfläche angeben; vom Lieferanten Kupferblech/Nylon-Unterlage verlangen |
Zuordnung von Prüfmitteln zu den Zeichnungstoleranzen
Nicht alle Maße sind es wert, auf ein Koordinatenmessgerät zu gehen. Messschieber schaffen ±0,1 mm, Mikrometer bis ±0,01 mm, und erst Koordinatenmessgeräte und 3D-Scans decken Passmaße innerhalb von ±0,02 mm zuverlässig ab. Wenn in der Zeichnung enge Toleranzen angegeben sind, aber Bezüge und Prüfmittel nicht definiert werden, misst der Lieferant nach eigenem Verständnis, und das Ergebnis ist, dass „konform“ und „nicht konform“ jeweils unterschiedlich ausgelegt werden. Branchenüblich ist: kritische Passmaße mit Bezug A/B/C bemaßen und die Prüfmethode angeben; nicht funktionale Maße erhalten Allgemeintoleranzen.
Beschaffungs-Implikationen: Wareneingangsprüfung und Bestätigung der Lieferantenfähigkeit
Bevor man das Verfahren wählt, sollte man prüfen, ob der Lieferant überhaupt prüfen kann. Bei Druckteilen fragen, ob ein Nachhärtungsofen vorhanden ist und ob ein Scanbericht geliefert werden kann; bei CNC-Teilen fragen, ob ein Koordinatenmessgerät vorhanden ist und ob eine Erstmusterprüfung mit allen Maßen möglich ist. Bei der Wareneingangsprüfung nicht nur die Außenform messen, sondern Passbohrungen, Montageflächen und Kernlochbohrungen für Gewinde als Pflichtprüfpunkte aufführen. Bei Losgrößen über einigen Dutzend Stück vom Lieferanten einen Erstmusterbericht und SPC-Daten der kritischen Maße verlangen, sonst muss man Montagekonflikte später selbst nacharbeiten.
Wenn der Fehler bereits aufgetreten ist, nicht sofort das Verfahren wechseln. Mit 3D-Scan das Ist-Teil mit dem CAD vergleichen und feststellen, ob es eine Maß- oder eine Form- und Lagetoleranzabweichung ist; dann die Einspannprotokolle und Druckparameter prüfen. In den meisten Fällen von „das Verfahren taugt nicht“ ist die Ursache ein uneinheitlicher Bezug oder ein vergessener Nachbearbeitungsschritt. Die Prüfdaten zurückzuholen ist nützlicher als ein neues Angebot.
Häufige Fragen (FAQ)
Die folgenden Fragen tauchen bei Zeichnungsprüfungen und Angebotskorrespondenz am häufigsten auf. Die Antworten haben alle Voraussetzungen; bevor man die Schlussfolgerung übernimmt, sollte man sie mit dem eigenen Teil abgleichen.
Nur ein Einzelstück – CNC oder 3D-Druck, was wählen?
Zuerst die Funktionsflächen betrachten. Flächen mit Passung, Dichtung, Gleit- oder Kraftübertragungsfunktion und einer Toleranz innerhalb von ±0,05 mm: CNC. Reine Optikprüfung, Montagekonfliktprüfung, Struktur-Handmuster: 3D-Druck ist schneller. Die Kosten für CNC-Einzelstücke liegen vor allem in Programmierung und Einspannung, nicht im Material; je einfacher die Geometrie und je weniger Funktionsflächen, desto näher kommt der Preis eines CNC-Einzelstücks dem Druck. Umgekehrt gilt: Bei innenliegenden Kanälen, Gitterstrukturen oder tiefen Hinterschneidungen kann CNC entweder gar nicht oder nur durch Zerlegen und Zusammenfügen gefertigt werden – dann ist der Druck die einzige Lösung.
Können Metallteile direkt im 3D-Druck gefertigt werden?
Ja, aber es kommt auf die Werkstoffbezeichnung und die Nachbehandlung an. Metalladditive Verfahren (z. B. DMLS) können Edelstahl, Aluminium, Titan usw. verarbeiten und eignen sich für komplexe Kanäle und Leichtbaustrukturen; doch die Druckoberfläche ist rau und es bleiben Stützreste zurück, Passflächen müssen meist noch CNC-feinbearbeitet werden. Wenn das Teil ein lasttragendes Teil ist oder unter Ermüdungsbedingungen arbeitet, müssen auch Druckrichtung, Wärmebehandlung und Dichtheitsprüfung bestätigt werden; man darf nicht nur nach der Werkstoffbezeichnung bestellen. Die konkret erreichbaren Werkstoffe bitte auf der Seite 3D-Druck-Fähigkeiten prüfen.
Wie eng sollten Toleranzen in der Zeichnung angegeben werden, um angemessen zu sein?
Toleranzen sind nicht je enger desto besser; sie treiben Kosten und Prüfhürden direkt in die Höhe. Branchenüblich ist: nicht funktionale Flächen mit Allgemeintoleranzen (z. B. ±0,1~±0,2 mm) bemaßen; Passflächen mit der tatsächlichen Passungsart entsprechenden Toleranzen wie H7/g6 angeben; nur Positionier-, Dicht- und Lagerstellen auf ±0,02 mm einengen. Bei Angaben unter ±0,05 mm zuerst prüfen, ob der Bezug eindeutig und das Prüfmittel ausreichend ist – eine Toleranz ohne passendes Prüfmittel kann vor Ort nur geraten werden, und bei der Abnahme kommt es leicht zu Streit.
Ist 3D-gedruckter Rohling + CNC-Feinbearbeitung immer teurer?
Nicht unbedingt; es hängt von der Teileform und der Losgröße ab. Bei komplexen Innenräumen, konturnaher Kühlung oder Leichtbaugittern muss reines CNC aus dem Vollen herausarbeiten, mit großem Materialabtrag und schnellem Werkzeugverschleiß – die Hybridroute spart dann; bei einfacher Geometrie und großer Stückzahl bedeutet Druckrohling plus Feinbearbeitung jedoch einen zusätzlichen Arbeitsgang und eine zusätzliche Einspannung und ist meist nicht wirtschaftlich. Der Beurteilungspunkt ist: Ist der Anteil des von CNC abzutragenden Materialvolumens so hoch, dass Werkzeuge und Arbeitszeit nicht mehr tragbar sind?
Wie bestätigt man, dass ein Lieferant diese Zeichnung wirklich fertigen kann?
Nicht nur fragen „können Sie das machen?“, sondern drei Dinge fragen: Welche Ausrüstung, wie wird gespannt, wie wird geprüft. Den Anbieter im Angebot die Prozessroute, die den kritischen Toleranzen entsprechenden Prüfmittel (Messschieber, Koordinatenmessgerät oder 3D-Scan) sowie den Umfang der Nachbearbeitung angeben lassen. Wenn die Antworten zu Funktionsflächen und Bezügen vage sind oder angegebene Toleranzen offensichtlich über die übliche Fähigkeit hinausgehen, ohne dass ein Prüfkonzept erläutert wird, ist Vorsicht geboten. Bei Bedarf zuerst ein Erstmuster fertigen und mit 3D-Scan Ist-Maße und Modell vergleichen, bevor über die Serie entschieden wird.
Key takeaways
- Zuerst die Funktionsflächen betrachten: Flächen mit Passung, Dichtung, Gleit- oder Kraftübertragungsfunktion vorrangig per CNC oder nach dem 3D-Druck durch Nachbearbeitung fertigen; nur reine Sichtteile oder reine Platzhalterteile kommen für den direkten Druck infrage.
- Toleranzen sind nicht je enger, desto besser: Wenn in der Zeichnung unter ±0,05 angegeben ist, zuerst Bezug und Prüfmittel bestätigen, sonst treibt die Toleranz nur die Kosten hoch und ist nicht prüfbar.
- Die Stückzahl ist die Wasserscheide: Bei Einzelstücken bis zu einigen Dutzend Stück spart 3D-Druck Aufspann- und Werkzeugkosten; ab mehreren Hundert Stück und bei einfacher Geometrie kehren sich die Stückkosten von CNC oder Spritzguss ins Gegenteil.
- Metallteile nicht standardmäßig drucken: Bei Metallkonstruktionsteilen, die per CNC gefertigt werden können, sind Lieferzeit und Materialkonsistenz meist besser kontrollierbar; Metall-Druck lohnt sich nur bei geometrisch eingeschränkten Fällen wie Leichtbau oder internen Kanälen.
- Bei der Hybridroute müssen die Arbeitsgänge geordnet werden: 3D-gedruckter Rohling + CNC-Nachbearbeitung der Funktionsflächen eignet sich für Teile mit komplexer Form, aber hohen Anforderungen an die kritischen Flächen; jedoch müssen Bearbeitungszugaben und Bezüge vorgesehen werden.



