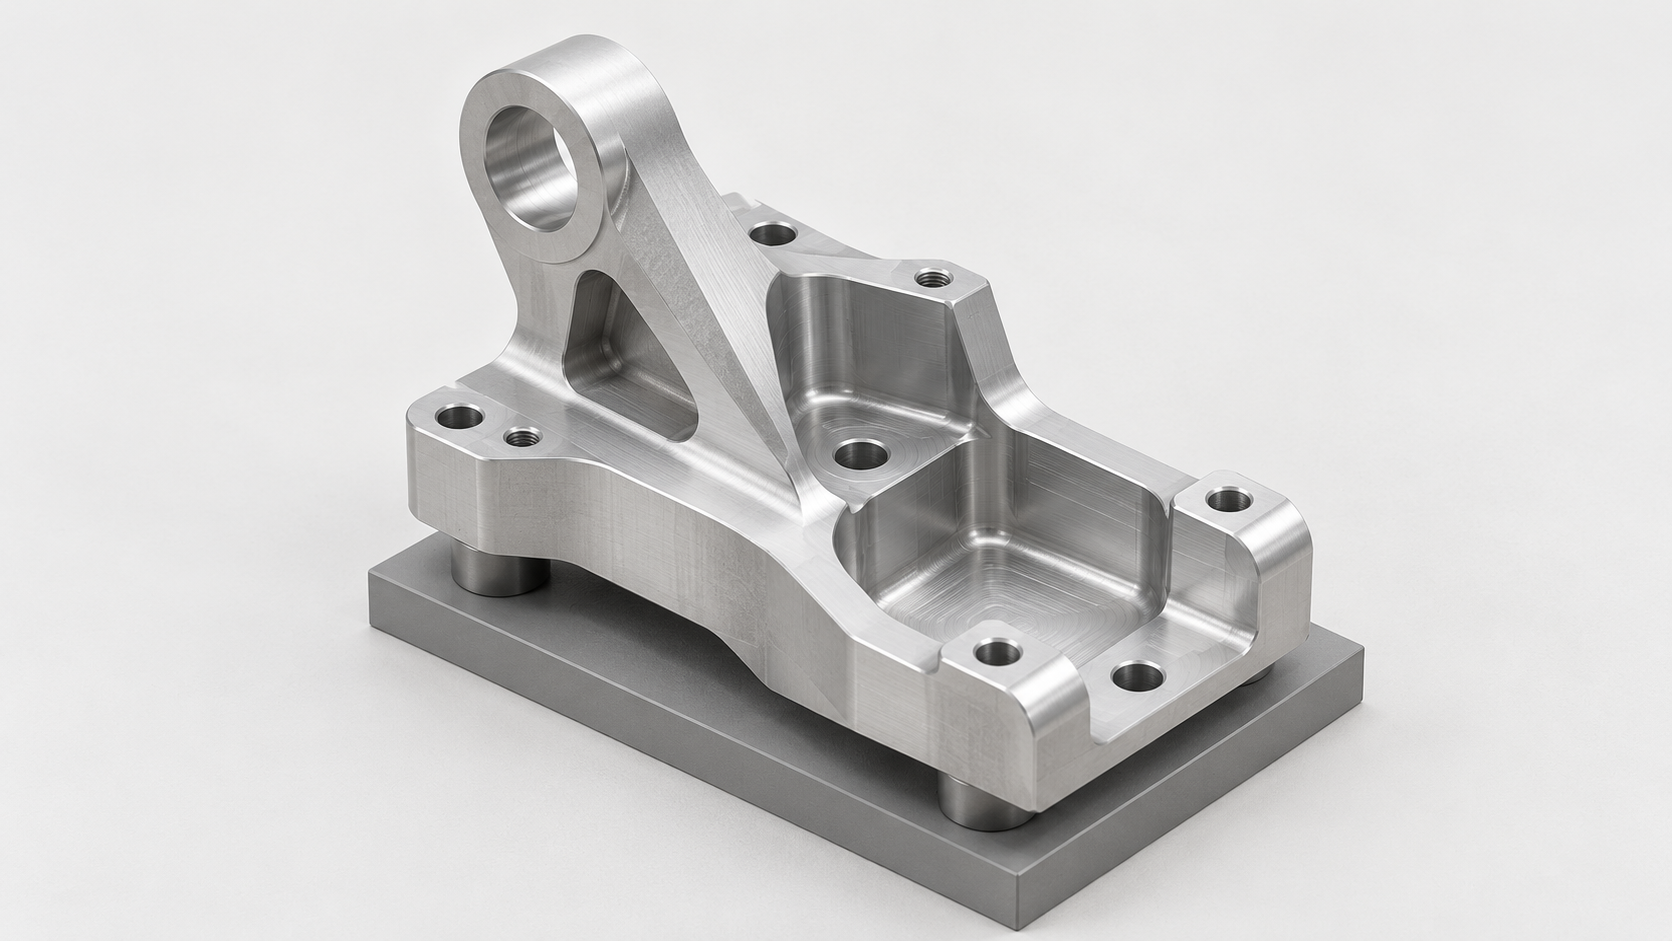
Warum die CNC-Bearbeitung komplexer, unregelmäßig geformter Werkstücke schwierig ist: Bezugspunkte, Zugänglichkeit und Verformungsrisiken
Die Schwierigkeit bei unregelmäßig geformten Werkstücken liegt meist nicht darin, „ob sie auf einer Fünfachsmaschine bearbeitet werden können“, sondern darin, ob innerhalb einer begrenzten Anzahl von Spannvorgängen ein stabiles Bezugssystem aufgebaut werden kann und ob sich die kritischen Maße anschließend wiederholbar messen lassen. Bauteile wie Gerätehalterungen oder Roboterverbindungselemente mit unregelmäßigen Freiformflächen, schrägen Bohrungen, tiefen Taschen und mehreren Bezugsflächen sind häufig gleichzeitig vier Risiken ausgesetzt: unzugängliche Geometriemerkmale, unzureichende Spannsteifigkeit, lokale Verformungen nach dem Zerspanen sowie nicht reproduzierbare Messbezüge.
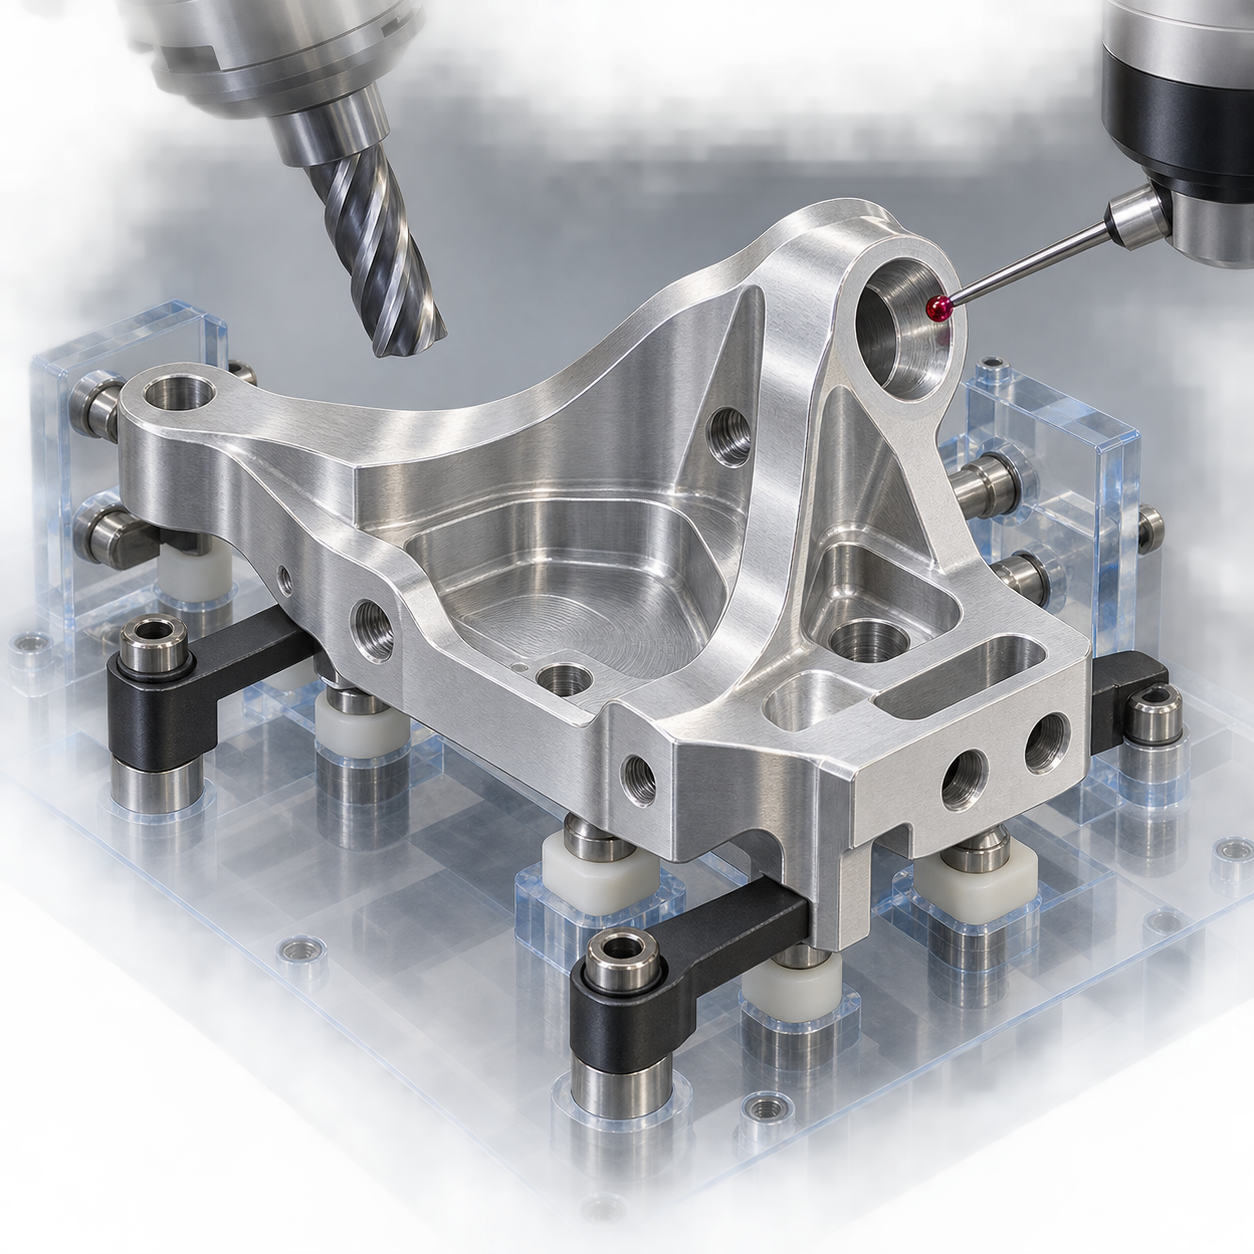
Vier Risiken, die bei der CNC-Bearbeitung unregelmäßig geformter Werkstücke zuerst geprüft werden sollten
Die geometrische Zugänglichkeit bestimmt, ob das Werkzeug schräge Bohrungen, den Boden einer Tasche oder Hinterschneidungsbereiche erreichen kann; dass das Werkzeug „ankommt“, bedeutet nicht, dass keine Kollision zwischen Werkzeughalter, Spannvorrichtung und Werkstück besteht. Die Spannsteifigkeit bestimmt, ob während des Zerspanens Vibrationen auftreten, wobei insbesondere dünnwandige, gekrümmte und frei auskragende Bereiche zu beachten sind. Zerspanungsbedingte Verformungen können durch Spannkräfte, Eigenspannungen, Werkzeugüberhang oder einen zu schnellen lokalen Materialabtrag entstehen; nach dem Ausspannen kann das Bauteil außerdem zurückfedern. Die Reproduzierbarkeit der Messung erfordert, dass bei der Prüfung ein klares Bezugssystem beibehalten wird. Andernfalls lässt sich selbst bei plausiblen Messwerten nur schwer beurteilen, ob Bohrungspositionen, Freiformflächen und relative Positionen tatsächlich innerhalb der Anforderungen liegen.
Daher sollte die Prozessreihenfolge lauten: zuerst die Bezugspunkte stabilisieren, dann die Werkzeugbahn optimieren und zuletzt mit einer geeigneten Prüfmethode validieren. Zunächst werden aus der 2D-Zeichnung und dem 3D-Modell der Hauptbezug, Nebenbezüge, kritische Bohrungspositionen und Funktionsflächen ermittelt. Anschließend wird geprüft, ob die Spannbereiche schwache oder noch zu bearbeitende Flächen vermeiden. Danach werden Werkzeugorientierung, Überhang, Spanabfuhr und lokale Kollisionen bewertet; abschließend werden für die kritischen Maße die Prüfbezüge vorab definiert. Eine Fünfachsbearbeitung kann einige wiederholte Spannvorgänge reduzieren, beseitigt jedoch nicht automatisch die durch Maschine, Vorrichtung, Werkzeug und Messbedingungen verursachten Fehler.
Zuerst Drei-Achs-, 3+2- oder Fünfachsbearbeitung wählen: Entscheidung anhand der Merkmale des unregelmäßig geformten Werkstücks
Bei der CNC-Bearbeitung unregelmäßig geformter Werkstücke sollte nicht zuerst gefragt werden, „ob unbedingt eine Fünfachsbearbeitung erforderlich ist“, sondern ob die Merkmale zuverlässig erreicht werden können. Die Beurteilung erfolgt üblicherweise in dieser Reihenfolge: Bearbeitungsflächen und Bezugspunkte identifizieren, die Werkzeugzugänglichkeit prüfen und anschließend Spannanzahl, Werkzeugorientierung, Materialabtrag und Maßtoleranzen bewerten. Das Potenzial der Fünfachsbearbeitung zur Reduzierung wiederholter Spannvorgänge ist nur dann relevant, wenn die Bauteilgeometrie tatsächlich einen Zugang aus mehreren Richtungen erfordert; eine geringere Anzahl von Spannvorgängen bedeutet nicht automatisch, dass Fehler verschwinden.
Auswahl zwischen Drei-Achs-, 3+2- und simultaner Fünfachsbearbeitung
| Bearbeitungsverfahren | Besonders geeignete Merkmale | Wichtigste Prüfpunkte |
|---|---|---|
| Dreiachs | Ebenen, Stufen, Bohrungen in nur einer Richtung und einfachere Freiformflächen | Ist ein mehrfaches Wenden erforderlich, und ist der Bezugsfehler nach dem Wenden akzeptabel? |
| 3+2-Indexierung | Schrägflächen, Bohrungen in mehreren Richtungen und lokale Freiformflächen, für die eine feste Werkzeugorientierung erforderlich ist | Bezugsfestlegung nach der Indexierung, Positionierung der Drehachsen und Kollisionen mit der Vorrichtung |
| Simultane Fünfachsbearbeitung | Kontinuierliche komplexe Freiformflächen, Hinterschnitte, tiefe Kavitäten und Bereiche mit häufigen Richtungswechseln | Änderung der Werkzeugorientierung, lokale Kollisionen, Maschinensteifigkeit und Zuverlässigkeit der Nachbearbeitung |
Bei prismatischen Werkstücken mit vielen ebenen Flächen und begrenzten Richtungsmerkmalen sollte zunächst eine Dreiachsbearbeitung geprüft werden, die sich durch eine sinnvolle Aufteilung und eine geeignete Vorrichtung realisieren lässt. Bei schrägen Bohrungen, zusammengesetzten Winkeln oder mehreren Seiten, die wiederholt positioniert werden müssen, ist eine 3+2-Indexierung oft direkter als eine simultane Bearbeitung: Zunächst werden die B- und C-Achse auf einen festen Winkel eingestellt, anschließend erfolgt der Schnitt mit den Linearachsen. Erst wenn das Werkzeug seine Orientierung entlang einer Freiformfläche kontinuierlich ändern muss oder eine Dreiachs- bzw. 3+2-Bearbeitung zu häufigem Umspannen und zu großer Werkzeugauskragung führen würde, ist eine simultane Fünfachsbearbeitung ernsthaft zu prüfen.
Die Maschinenausstattung wirkt sich umgekehrt auf die Aufspannung und die Zugänglichkeit aus
Auch die Bauweise der Fünfachsmaschine muss in die Prozessentscheidung einbezogen werden. Ein Dreh-Schwenktisch oder ein Drehtisch erleichtert in der Regel die Fixierung des Werkstücks und kann der Steifigkeit sowie der Schwerzerspanung zugutekommen; jedoch sind die Tischtragfähigkeit, der Schwenkbereich und die Werkstückhüllkurve zu prüfen. Eine Schwenkkopfmaschine kann größeren oder schwereren Werkstücken hingegen einen flexibleren Zugang ermöglichen, wobei Änderungen der Werkzeugorientierung, die Auskragung und die Maschinensteifigkeit separat zu validieren sind. Die endgültige Auswahl hängt weiterhin von den Abmessungen des Bauteils, dem Material, der Vorrichtung, der Losgröße und den Zeichnungstoleranzen ab – nicht von der Anzahl der Achsen allein.
Positionierung und Aufspannung prismatischer Werkstücke: Bezugsflächen, Auflagepunkte und Spannkräfte richtig planen
Die Positionierung und Aufspannung prismatischer Werkstücke darf nicht mit der Frage beginnen, wo sich das Werkstück bequem spannen lässt, sondern muss zunächst auf die Zeichnung und das 3D-Modell zurückgreifen: Hauptbezug, Nebenbezüge, kritische Bohrungen, kritische Freiformflächen und die Flächen, die innerhalb desselben Bezugssystems bearbeitet werden müssen, sind zu bestimmen. Bei einem Gerätehalter mit schrägen Bohrungen, Freiformflächen und tiefen Kavitäten können sich die Lagebeziehungen der Bohrungen und die Position der Freiformflächen mit jedem erneuten Aufspannen durch kumulierende Spannfehler verändern. Die wichtigste Aufgabe des Aufspannungskonzepts besteht darin, sicherzustellen, dass das Werkstück während der Bearbeitung, der Messung und nach dem Umspannen stets dieselbe Koordinatenbeziehung reproduzieren kann.
Bei der Positionierung und Aufspannung prismatischer Werkstücke zunächst Bezug und Bearbeitungsreihenfolge festlegen
In der Regel wird zuerst eine stabile, ausreichend steife Bezugsfläche gewählt; anschließend werden mit Bohrungen, Seitenflächen oder Positionierstiften zusätzliche Freiheitsgrade eingeschränkt. Die Positionierpunkte sollten möglichst von später zu bearbeitenden Flächen, dünnwandigen Bereichen und einsturzgefährdeten Kanten ferngehalten werden. Auch die Bearbeitungsreihenfolge muss auf das Aufspannungskonzept abgestimmt sein: Zuerst wird der Bezug bearbeitet, der anschließend zur Positionierung dient, danach folgen die kritischen Bohrungen und die wesentliche Außenkontur. Abschließend werden die verformungsanfälligen dünnwandigen oder freistehenden Bereiche bearbeitet. Wenn das Werkstück nicht über ausreichend ebene Flächen verfügt, können weiche Spannbacken, formangepasste Auflagen, zusätzliche Abstützungen oder eine Sondervorrichtung geprüft werden; die konkrete Auswahl hängt jedoch von Material, Wandstärke, Krümmung und Schnittlast ab.
Spannkräfte und Abstützung prismatischer Werkstücke müssen sowohl während der Bearbeitung als auch nach dem Ausspannen berücksichtigt werden
Bei Bauteilen mit gekrümmten Flächen, dünnwandigen Bereichen oder bei Gussteilen darf nicht nur eine möglichst „feste Spannung“ angestrebt werden. Eine lokal zu hohe Spannkraft kann Druckstellen, Querschnittsverformungen oder scheinbare Maße während der Bearbeitung verursachen. Nach dem Lösen der Vorrichtung kann die elastische Rückfederung zudem zu Maßänderungen führen. Die Auflagepunkte sollten nahe am Wirkungsbereich der Schnittkräfte liegen und gleichzeitig ausreichend Platz für Werkzeug, Messtaster und Späneabfuhr lassen. Dabei ist zu vermeiden, dass Druck auf wichtige fertig bearbeitete Flächen ausgeübt wird. Bei der Prozessprüfung sollten der gespannte Zustand und der freie Zustand nach dem Ausspannen getrennt überprüft werden. Falls erforderlich, sind die kritischen Maße in beiden Zuständen zu vergleichen, um sicherzustellen, dass Prüfbezug, Abstützung und Spannkraft die tatsächliche Verformung nicht verdecken.
- Positionierung: Können Hauptbezug, Nebenbezüge und kritische Bohrungen wiederholgenau eingerichtet werden?
- Steifigkeit: Sind Schnittkräfte, Werkzeugauskragung und dünnwandige Bereiche ausreichend abgestützt?
- Kollisionen: Behindern Vorrichtung, Spannpratzen oder Positionierelemente Werkzeug, Messtaster oder Späneabfuhr?
- Verformung: Wurde die Maßdifferenz zwischen gespanntem Zustand und freiem Zustand nach dem Ausspannen in den Prüfplan aufgenommen?
Von der Schruppbearbeitung bis zur Schlichtbearbeitung gekrümmter Flächen: Anordnung von Werkzeugbahnen und Werkzeugorientierungen bei komplexen Werkstücken
Die Werkzeugbahn für komplexe Werkstücke darf nicht ausschließlich anhand der Außenkontur erzeugt werden. Bei Bauteilen mit tiefen Kavitäten, dünnen Wänden oder durchgehend gekrümmten Flächen kann eine sofortige Schlichtbearbeitung leicht zu Schwingungen und Verformungen führen, wenn das Aufmaß ungleichmäßig ist, die Abstützung nicht ausreicht oder die Werkzeugauskragung zu groß ist. Robuster ist eine stufenweise Planung nach Schruppbearbeitung – Halbschlichtbearbeitung – Schlichtbearbeitung, wobei Spannkonzept, Aufmaßverteilung und Werkzeugorientierung aufeinander abgestimmt bleiben sollten.
Schrupp- und Halbschlichtbearbeitung: Aufmaß zunächst stabil abtragen
Aufgabe der Schruppbearbeitung ist es, den größten Teil des Materials sicher abzutragen, nicht sofort die endgültige Kontur zu erzeugen. Die Werkzeugbahn sollte plötzlich stark zunehmende Eingriffsbedingungen, Bearbeitung mit großer Auskragung und einen zu frühen Verlust der Abstützung bei dünnen Wänden vermeiden. Bei tiefen Kavitäten sind außerdem Späneabfuhr, Kollisionen mit dem Werkzeughalter und die Prozesswärme zu berücksichtigen. Bei der Halbschlichtbearbeitung sollte das Aufmaß möglichst gleichmäßig verteilt werden, um für die anschließende Schlichtbearbeitung kontrollierbare Eingriffsbedingungen zu schaffen. Ist das Restmaterial an einer Stelle deutlich zu dick, kann es bei der Schlichtbearbeitung zu plötzlichen Laständerungen, verstärkter Riefenbildung oder Maßabweichungen kommen.
Schlichtbearbeitung gekrümmter Flächen: Werkzeugorientierung entsprechend Krümmung und Kontaktzustand planen
Bei flach gekrümmten Flächen können in der Regel parallele, z-konstante oder 3D-Offset-Werkzeugbahnen geprüft werden. In Bereichen mit starken Krümmungsänderungen ist dagegen zu kontrollieren, ob der Kontaktpunkt des Werkzeugs stabil bleibt und ob zwischen benachbarten Werkzeugbahnen deutlich sichtbare Riefen entstehen. Bei tiefen Kavitäten, Hinterschneidungen oder komplexen Winkeln können eine 3+2-Indexierung oder eine simultane Fünf-Achs-Bearbeitung die Werkzeugorientierung verbessern. Die Fünf-Achs-Bearbeitung ist jedoch nicht automatisch die richtige Lösung. Der Wert zusätzlicher Achsen besteht darin, das Werkzeug aus einem geeigneteren Winkel an die Fläche heranzuführen. Dadurch werden Spannfehler, Werkzeugrundlauf oder thermische Verformungen jedoch nicht beseitigt.
Branchenunterlagen nennen häufig eine geringere radiale Schnitttiefe, geeignete Schnittgeschwindigkeiten und Vorschübe als Ansatz für die Hochgeschwindigkeitsbearbeitung, um Schnittkräfte, Wärmestau und Gratbildung zu reduzieren. Die konkreten Parameter dürfen jedoch nur als Ausgangspunkt für einen Probeschnitt dienen und müssen unter Berücksichtigung von Werkstoff, Werkzeugdurchmesser, Maschinensteifigkeit und Spannzustand validiert werden. Bei der Bearbeitung komplexer Werkstücke sollte die Programmprüfung mindestens Werkzeugauskragung, lokale Überbearbeitung, Kollisionen zwischen Werkzeughalter und Vorrichtung, Restmaterialverteilung, Schwingungen, Gratbildung und die endgültige Oberflächenstruktur kontrollieren. Wenn die Simulation lediglich zeigt, dass der Bereich erreicht werden kann, muss durch einen Probeschnitt zusätzlich bestätigt werden, dass eine stabile Bearbeitung möglich ist.
- Schruppbearbeitung: Prüfen, ob der Materialabtrag gleichmäßig erfolgt, und verhindern, dass dünne Wände zu früh ihre Abstützung verlieren.
- Halbschlichtbearbeitung: Aufmaß an Flächen und in Kavitäten vereinheitlichen, um plötzliche Laständerungen bei der Schlichtbearbeitung zu reduzieren.
- Schlichtbearbeitung: Werkzeugorientierung, Kontaktzustand, Restmaterial, Riefenrichtung und Toleranzen kritischer Flächen abgleichen.
- Probeschnitt oder Erstteil: Mit den tatsächlichen Maßen und dem Oberflächenzustand vergleichen und Werkzeugbahn, Abstützung oder Werkzeugauskragung bei Bedarf korrigieren.
Schrägbohrungen, tiefe Kavitäten und Hinterschneidungen: Prüfung der Bearbeitbarkeit und auf Kollisionen
Bei lokalen Merkmalen komplexer Werkstücke besteht die Herausforderung nicht nur darin, ob das Werkzeug den Bearbeitungsbereich „erreichen“ kann. Ebenso entscheidend sind eine stabile Werkzeugorientierung, kontrollierbare Schnittkräfte sowie die Vermeidung von Kollisionen zwischen Werkzeughalter und Vorrichtung. Bei der Programmprüfung sollten Bearbeitbarkeit, stabile Zerspanung und die abschließende Prüfung getrennt bewertet werden. Eine Schlussfolgerung allein aufgrund einer visuellen Kontrolle des 3D-Modells ist nicht ausreichend.
Schrägbohrungen an komplexen Werkstücken: Zunächst Bohrungsachse und Eingangsbezug festlegen
Vor der Bearbeitung einer Schrägbohrung sind die Richtung der Bohrungsachse zum Hauptbezug, die Normale der Eintrittsfläche, die Ausführung des Bohrungsgrunds und die Lagetoleranz der Bohrung eindeutig festzulegen. Beim Bohren oder Fräsen muss die Werkzeugachse jeweils auf die konstruktiv vorgegebene Richtung ausgerichtet werden. Bei einer ungeeigneten Spannrichtung kann sich das Werkzeug zwar der Bohrungsmündung nähern, aber keine stabile Orientierung beibehalten. Bohrungslage und Neigungswinkel sind Bezugsmaße. Für die Endprüfung eignen sich daher in der Regel ein optisches Messgerät oder eine CMM besser als eine ausschließliche Messung der Bohrungsmündung mit dem Messschieber.
Tiefe Kavitäten und Hinterschnitte bei komplex geformten Werkstücken: Auskragung, Spanabfuhr und Hüllkurvenkollisionen prüfen
Bei der Bearbeitung tiefer Kavitäten müssen gleichzeitig die Werkzeugauskragung, der Rundlauf des Werkzeugs, der Raum für die Spanabfuhr, die Verrundung am Kavitätsboden und die Verteilung des Restmaterials bewertet werden. Ein einfaches Verlängern des Werkzeugs kann zwar die erreichbare Tiefe erhöhen, verstärkt jedoch auch Schwingungen, Werkzeugdurchbiegung und Maßabweichungen. Bei Hinterschnitten oder zusammengesetzten Winkeln müssen die Bewegungsbahnen von Werkzeugaufnahme, Werkzeugkörper, Spannvorrichtung und Werkstück geprüft werden, um sicherzustellen, dass es beim Richtungswechsel nicht zu Kollisionen kommt.
Nach erfolgreicher Simulation sollten außerdem Restmaterial, Überfräsrisiko, Werkzeugspuren und die Qualität kritischer Oberflächen überprüft werden. Wenn die Werkzeugorientierung dauerhaft ungünstig ist, sollte zunächst eine Neudefinition der Aufspannrichtung oder die Bewertung von Lösungen wie 3+2-Indexierung oder simultaner 5-Achs-Bearbeitung in Betracht gezogen werden. Der Wert der 5-Achs-Bearbeitung liegt in der Verbesserung der Erreichbarkeit und der Orientierungssteuerung und bedeutet nicht, dass Aufspannfehler automatisch beseitigt werden. Nach dem Probeschneiden oder der Bearbeitung des Erstmusters sollten das tatsächlich verbleibende Restmaterial, Schwingungen und Maßresultate in die Korrektur der Werkzeugbahn zurückgeführt werden.
Maßprüfung und Lieferunterlagen für komplex geformte Werkstücke: Ergebnisse reproduzierbar machen
Die Prüfung komplex geformter Werkstücke darf nicht erst am Ende der Bearbeitung erfolgen. Bei der Erstmusterprüfung muss zunächst bestätigt werden, dass das Bezugssystem, die Aufspannorientierung und die Werkzeugbahn mit der Zeichnung übereinstimmen. Die Prozessprüfung dient der Überwachung kritischer Maße, Bohrungspositionen und der Verformung dünnwandiger Bereiche. Bei der Endprüfung werden die Messmittel entsprechend den Toleranzen und geometrischen Merkmalen ausgewählt. Nur so lässt sich unterscheiden, ob Ergebnisabweichungen durch Bearbeitungsfehler, Rückfederung nach dem Spannen oder ein uneinheitliches Messbezugssystem verursacht wurden.
Die Maßprüfung komplex geformter Werkstücke muss zu Merkmalen und Toleranzen passen
Für gewöhnliche Außen- und Innendurchmesser oder Längenmaße können zunächst herkömmliche Messmittel wie Messschieber und Höhenmessgeräte bewertet werden. In der Branche werden Maße von etwa ±0.05 mm und darüber häufig als Bewertungsbereich für Messschieber betrachtet. Maße von etwa ±0.01–0.05 mm eignen sich in der Regel besser für eine Kontrolle mit einem Mikrometer oder Innenmikrometer. Bei engeren Toleranzen, Positionsbeziehungen von Bohrungen, Achsen schräger Bohrungen und komplexen Freiformflächen sollten optische Messgeräte oder eine CMM in Betracht gezogen werden. Im Bericht müssen dabei das Messbezugssystem, die Aufspannorientierung und die Bewertungsmethode eindeutig angegeben werden. Diese Bereiche dienen lediglich als Referenz für die verfahrenstechnische Beurteilung und sind keine allgemein gültigen Abnahmestandards. Tatsächlich beeinflussen auch der Messbereich, die Auflösung des Messmittels, die Temperatur und der Bediener das Ergebnis.
Vor der Lieferung Bezugsystem, kritische Merkmale und Prüfanforderungen eindeutig festlegen
Bei der Fremdvergabe der Bearbeitung reicht es nicht aus, lediglich eine CAD-Datei zu senden und vom Lieferanten die eigenständige Sicherstellung der Maße zu verlangen. Die Unterlagen sollten mindestens Folgendes enthalten:
- 2D-Zeichnung und 3D-Modell sowie Hauptbezug, Nebenbezüge und Kennzeichnungen kritischer Merkmale;
- Maßtoleranzen, Form- und Lagetoleranzen, Materialzustand, Oberflächenbehandlung und Anforderungen an kritische Freiformflächen;
- Prüfverfahren und Messbezugssystem für risikoreiche Merkmale wie schräge Bohrungen, tiefe Kavitäten und dünne Wände;
- Zeitpunkt der Erstmusterfreigabe, Prozessprüfpunkte, Format des Endprüfberichts und die Angabe, ob ein Maßprotokoll erforderlich ist.
Für die Bewertung kann eine Matrix nach dem Schema „Merkmal – Risiko – Prozess – Prüfung“ erstellt werden: Bei schrägen Bohrungen sind die Werkzeugerreichbarkeit und die Abweichung der Bohrungsachse relevant; dabei sollten die Indexierung oder 5-Achs-Positionierung sowie die Ergebnisse von optischem Messgerät und CMM besonders geprüft werden. Bei dünnwandigen Freiformflächen ist die Verformung durch das Spannen maßgeblich; deshalb müssen die Maße im aufgespannten und im freien Zustand verglichen werden. Bei mehreren Bezugsflächen ist insbesondere der kumulierte Fehler durch wiederholtes Aufspannen zu prüfen, wobei die Endprüfung dasselbe Bezugssystem wie die Zeichnung verwenden sollte. Bei komplex geformten Werkstücken ist das Prüfkonzept keine nachträgliche Abhilfemaßnahme nach der Lieferung, sondern ein Bestandteil der Entscheidungen zu Aufspannung und Bearbeitung.
Häufige Fragen zur CNC-Bearbeitung komplex geformter Werkstücke
Bei der CNC-Bearbeitung komplex geformter Werkstücke liegt der Schwerpunkt der Beurteilung nicht allein auf der Anzahl der Maschinenachsen, sondern auf den Faktoren Bezugssystem, Steifigkeit, Werkzeugorientierung, Toleranzen und Messbedingungen. Die folgenden Fragen behandeln die technischen Entscheidungen, die bei 3-Achs-, 3+2- und 5-Achs-Bearbeitung sowie bei Aufspannung und Prüfung am häufigsten verwechselt werden.
Ist die 5-Achs-Bearbeitung immer genauer als die 3-Achs-Bearbeitung?
Nicht unbedingt. 5-Achs- oder 3+2-Bearbeitung kann bestimmte wiederholte Aufspannungen reduzieren und die Werkzeugerreichbarkeit bei schrägen Flächen, schrägen Bohrungen und komplexen Freiformflächen verbessern. Das tatsächliche Maßresultat wird jedoch weiterhin von Maschinensteifigkeit, Spannvorrichtung, Werkzeugrundlauf, thermischer Verformung und Messbezugssystem beeinflusst. Wenn das Bauteil hauptsächlich aus ebenen Flächen und wenigen Richtungsmerkmalen besteht, kann ein 3-Achs-Verfahren mit geeigneter Aufspannung ebenfalls besser geeignet sein.
Bedeutet eine einmalige Aufspannung null Fehler?
Nein. Eine einmalige Aufspannung kann lediglich Fehlerquellen durch eine erneute Positionierung reduzieren, nicht jedoch Werkzeugverschleiß, Schnittverformung, Spannverformung, Maschinenfehler und Messfehler beseitigen. Bei komplex geformten Werkstücken müssen weiterhin die Anlageflächen, Auflagepunkte, Werkzeugkollisionen und die Maße im freien Zustand nach dem Abspannen geprüft werden.
Müssen komplexe Freiformflächen zwingend im Fünf-Achs-Verfahren bearbeitet werden?
Nicht zwangsläufig. Zunächst sollten die Zugänglichkeit der Oberfläche, der Werkzeugüberstand, die Oberflächenstruktur und die Anzahl der Aufspannungen geprüft werden. Einige Flächen lassen sich mit drei Achsen oder im 3+2-Verfahren bearbeiten. Bei durchgängigen Freiformflächen, Hinterschneidungen, tiefen Kavitäten oder häufigen Richtungswechseln bietet die simultane Fünf-Achs-Bearbeitung jedoch einen größeren fertigungstechnischen Nutzen, insbesondere wenn eine feste Werkzeugorientierung nur schwer gewährleistet werden kann.
Warum benötigen dünnwandige Freiformflächen eine konturangepasste oder zusätzliche Abstützung?
Dünnwandige Bauteile oder Gussteile neigen beim Spannen und Zerspanen zu lokalen Verformungen. Konturangepasste Abstützungen, weiche Spannbacken oder zusätzliche Abstützungen können die Steifigkeit an geeigneten Stellen erhöhen. Die Auflageflächen dürfen jedoch weder auf kritischen Flächen noch in schwachen Bereichen anliegen. Außerdem muss geprüft werden, ob sich das Bauteil nach dem Entfernen der Vorrichtung zurückfedert. Die konkrete Lösung muss unter Berücksichtigung der Bauteilgeometrie und der Bearbeitungsreihenfolge festgelegt werden.
Wie sollte die Prüfart für schräge Bohrungen und komplexe Bohrungspositionen ausgewählt werden?
Zunächst sind die Bohrungsachse, der Bohrungsdurchmesser, die Positionstoleranz und deren Bezug zu den Bezugsflächen zu bestimmen; anschließend wird das geeignete Messmittel ausgewählt. Bei allgemeinen Maßprüfungen kann zunächst ein Messschieber in Betracht gezogen werden. Für Maße im Bereich von etwa ±0,01–0,05 mm eignen sich gegebenenfalls ein Mikrometer oder Innenmikrometer. Strenge Positionsbeziehungen, die Achse schräger Bohrungen oder komplexe Freiformflächen lassen sich in der Regel besser mit einem Bildverarbeitungsmessgerät oder einem Koordinatenmessgerät (CMM) prüfen. Die oben genannten Angaben stellen lediglich branchenübliche Anhaltspunkte dar und ersetzen nicht die Abnahmeanforderungen der Zeichnung.
Key takeaways
- Das wichtigste Thema bei unregelmäßig geformten Werkstücken ist die Vereinheitlichung der Bezugspunkte, die Kontrolle der Spannverformung und die Sicherstellung der Messbarkeit kritischer Merkmale – nicht die unreflektierte Erhöhung der Maschinenachsen.
- Drei-Achs-, 3+2- und simultane Fünfachsbearbeitung sollten anhand der schrägen Bohrungen, tiefen Taschen, Hinterschneidungen, der Kontinuität von Freiformflächen, der Anzahl der Spannvorgänge und der Toleranzanforderungen gemeinsam beurteilt werden.
- Beim Positionieren und Spannen sind gleichzeitig die Steifigkeit der Abstützung, die Spannbereiche, Werkzeugkollisionen, der Werkzeugüberhang sowie die Verformung im freien Zustand nach dem Ausspannen zu prüfen.
- Die Werkzeugbahn sollte in Schruppen, Vorschlichten und Schlichten unterteilt werden. Bei der Bearbeitung von Freiformflächen sind Restmaterial, Werkzeugorientierung, Vibrationen und Oberflächenstruktur zu überprüfen.
- Die Maßprüfung muss auf Merkmal und Toleranz abgestimmt sein: Herkömmliche Messmittel eignen sich für allgemeine Maße; für Bohrungsbeziehungen, komplexe Freiformflächen und engere Toleranzen sind in der Regel optische Messgeräte, KMGs oder vergleichbare Verfahren erforderlich.



