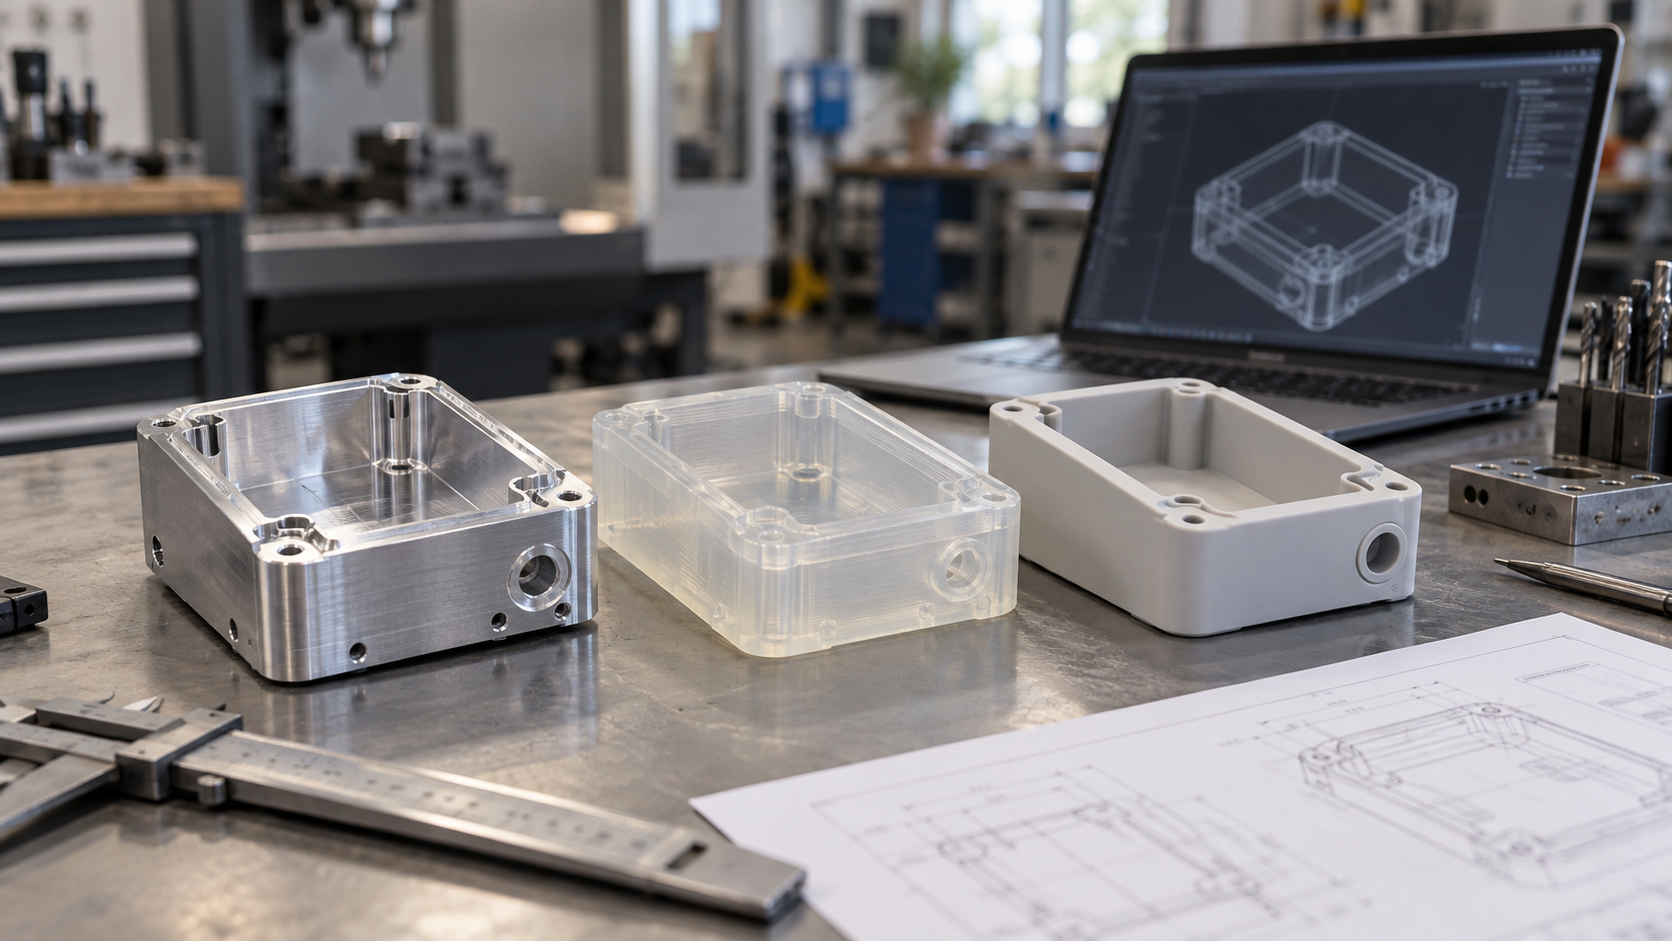
Zuerst fragen, welche Fragen der Prototyp beantworten soll, dann über das Verfahren sprechen
Dieselbe Zeichnung an drei Lieferanten gegeben, kann drei völlig unterschiedliche Vorgehensweisen ergeben. Das Problem liegt oft nicht beim Lieferanten, sondern darin, dass die Anforderung selbst nicht klar formuliert ist: Welche Fragen soll dieser Prototyp eigentlich beantworten?
Die drei häufigen Zielsetzungen führen zu deutlich unterschiedlichen Verfahrenswegen: Montagevalidierung betrifft Lochbild, Passflächen, Gewinde und Strukturfestigkeit und tendiert eher zur CNC-Bearbeitung; Designbewertung betrifft Freiformflächen, Trennnähte, Oberflächenbeschaffenheit und Farbgebung, wofür 3D-Druck oder Vakuumguss besser geeignet sind; Kleinserienmontage erfordert eine Abwägung zwischen Stückzahl, Stückkosten und späterem Serienverfahren, wobei Vakuumguss oder Blechbearbeitung dem realen Lieferzustand oft näherkommen.
Die empfohlene Entscheidungsreihenfolge ist: zuerst die Frage klären → dann das Verfahren wählen → zuletzt Material und Oberflächenbehandlung festlegen. Bei umgekehrter Reihenfolge entsteht leicht der Fehler, „mit dem falschen Verfahren ein Problem zu validieren, das es grundsätzlich nicht validieren kann“, etwa ein Druckteil zur Beurteilung des Montagegefühls eines Spritzgussteils zu verwenden oder ein CNC-Teil zur Beurteilung des Aussehens eines Serienspritzgussteils.
Dieser Artikel behandelt die Entscheidungslogik der Verfahrensauswahl und nicht konkrete Toleranzwerte, Zertifizierungen oder Lieferzusagen – diese müssen anhand von Zeichnung und Verwendungszweck Punkt für Punkt mit dem Engineering-Team geklärt werden.
CNC, 3D-Druck, Vakuumguss: die Grenzen der drei gängigen Prototypenverfahren
Beim Prototypenverfahren gibt es kein „Bestes“, nur das „am besten zur aktuellen Frage Passende“. Im Folgenden werden die drei gängigen Wege einzeln erläutert, jeweils mit einem Entscheidungssatz, damit Sie in der Zeichnungsbesprechung schnell die Richtung festlegen können.
CNC-Bearbeitung: Wenn Passung, Gewinde und Festigkeit gefragt sind, kommt sie zuerst infrage
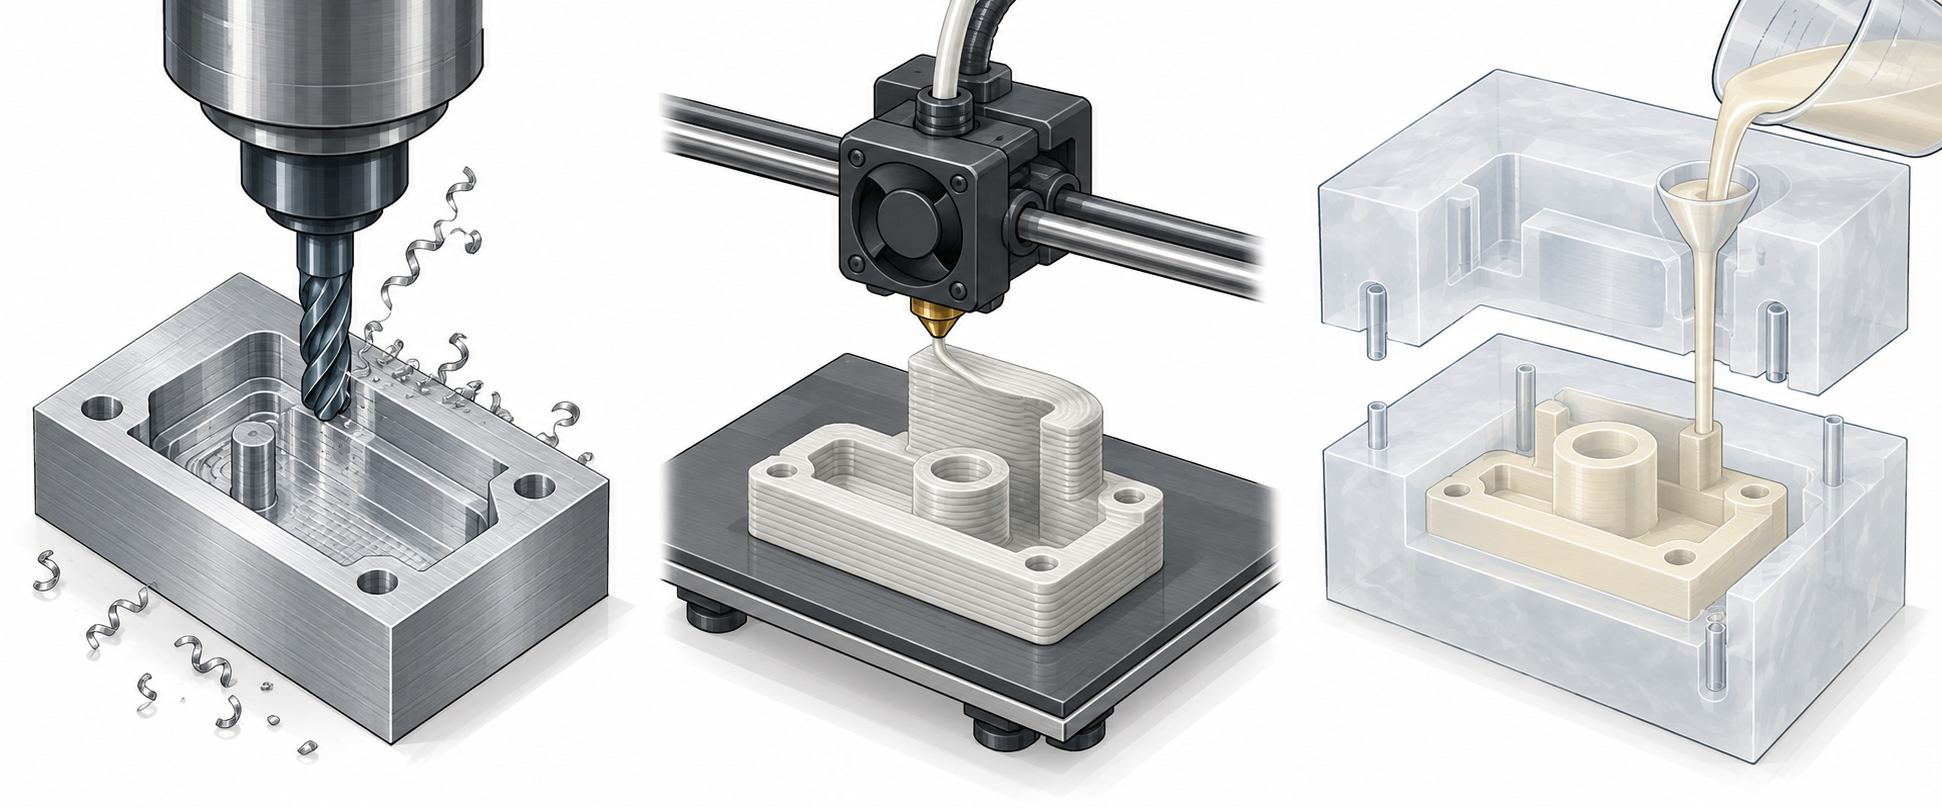
Die CNC-Bearbeitung formt durch Materialabtrag aus einem massiven Metall- oder Kunststoffblock und eignet sich für Strukturteile, Montageteile und Teile mit echten Gewinden und Passflächen. Metallteile wie Aluminiumlegierung und Edelstahl sowie Kunststoffteile wie POM, ABS und PC können direkt zu Teilen bearbeitet werden, die dem Endzustand nahekommen, und dienen der Strukturfestigkeitsvalidierung und der Prüfung von Montageüberschneidungen.
Wann sie bevorzugt zu wählen ist: Wenn das Teil klare Passmaße hat, Gewinde geschnitten oder Einpressmuttern eingesetzt werden müssen, Fall- oder Lasttests durchzuführen sind oder für die spätere Kleinserie weiterhin der Zerspanungsweg vorgesehen ist, liefert der CNC-Prototyp die größte Informationsmenge. Die Grenzen liegen bei komplexen Innenräumen, tiefen engen Nuten und extrem dünnwandigen Strukturen, bei geringer Materialausnutzung und relativ hohen Stückkosten.
3D-Druck: Bei komplexer Geometrie und häufigen Iterationen erst einmal loslegen
3D-Druck ist additive Fertigung und formt direkt aus dem digitalen Modell; er eignet sich für schnelle Prototypen und Kleinserienfertigung. Interne Kanäle, Gitterstrukturen und integrierte Sonderformen – Geometrien, die für CNC schwer zu bearbeiten sind – lassen sich im Druck oft in einem Zug fertigen, und nach einer Zeichnungsänderung ist ein neues Teil schnell erstellt, was für mehrere Iterationsrunden geeignet ist.
Wann er bevorzugt zu wählen ist: Wenn das Design sich noch schnell ändert, Form und Montagebeziehungen zu validieren sind und die Geometrie komplex ist, ohne dass extreme Anforderungen an die absolute Festigkeit bestehen, ist der Druck der effizienteste Ausgangspunkt. Die Grenzen liegen in der Schichtbindung und Anisotropie; lasttragende Teile, präzise Passflächen und Gewindebohrungen erfordern meist Bearbeitungszugaben oder eine CNC-Nachbearbeitung.
Vakuumguss (Vakuumgießen): Für Kleinserien von Außenteilen, wenn die Stückzahl dazwischenliegt
Beim Vakuumguss wird zunächst mit CNC oder 3D-Druck ein Urmodell gefertigt, dann eine Silikonform abgeformt und durch Vakuumgießen eine Kleinserie von Teilen repliziert. Der Wert liegt in Oberflächenbeschaffenheit und Farbgebung: Es lassen sich Sichtflächen erzeugen, die Spritzgussteilen nahekommen, und Farben sowie Härtegrade können abgestimmt werden, was für Designbewertung, Musterversand und Kleinserienmontage geeignet ist.
Wann er bevorzugt zu wählen ist: Wenn die Stückzahl über die Einzelmusterfertigung hinausgeht, aber noch nicht die Größenordnung einer Stahlform erreicht, und das Teil vor allem auf Aussehen, Haptik und Farbgebung ausgelegt ist, ist der Vakuumguss eine gängige Wahl. Die Grenzen liegen in der begrenzten Lebensdauer der Silikonform und der geringeren Maßstabilität als beim Spritzguss; für lasttragende Strukturteile wird er in der Regel nicht zur finalen Validierung verwendet.
Bei Blechteilen folgt der Prototypenbau einer anderen Logik
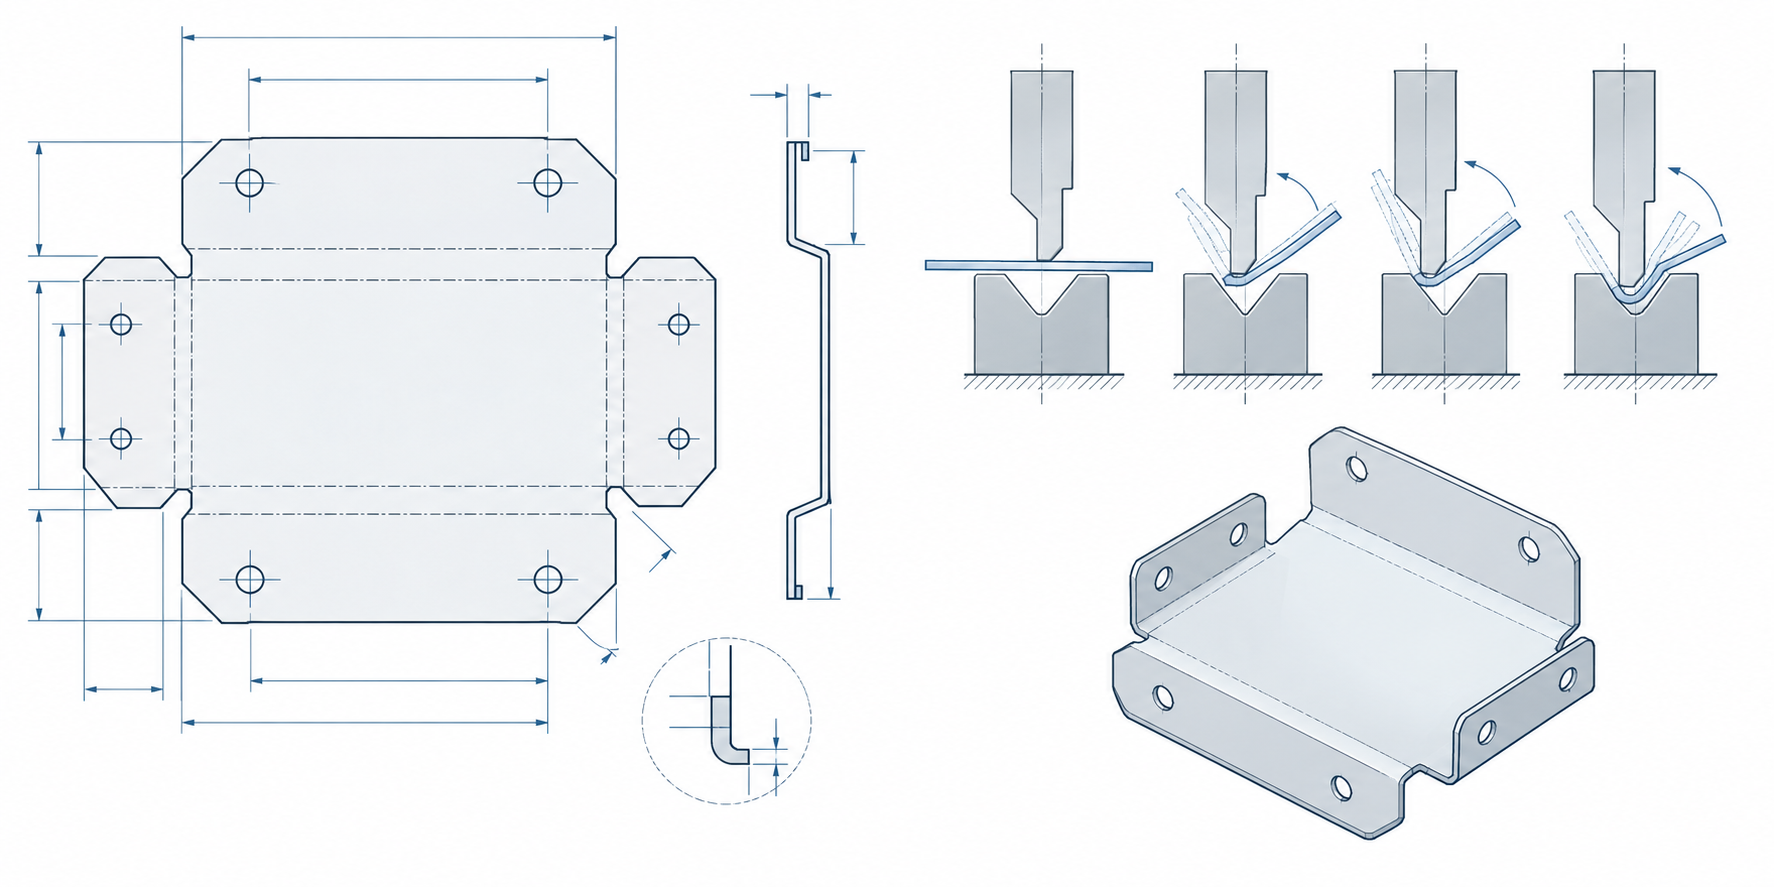
Bei Teilen wie Gehäusen, Halterungen und Montageplatten folgt man dem Blechweg, und die Schwerpunkte des Prototyps unterscheiden sich völlig von zerspannten Teilen. Beim CNC-Prototyp achtet man auf Passflächen und Lochgenauigkeit, beim Blechprototyp dagegen auf Abwicklung, Biegefolge und Montagebezug – ist die Abwicklung falsch berechnet, passt das gebogene Teil nicht, und das Problem liegt oft nicht in der Bearbeitung, sondern in der Zeichnung selbst.
Vor dem Musterbau sollten Ingenieure die Abwicklung, die Biegefolge und die Bezugslöcher klar bestätigen, insbesondere bei Stellen, an denen mehrere Biegungen einander behindern. Bei Schweißteilen ist zudem der Einfluss des Schweißverzugs auf die Lochpositionen zu berücksichtigen sowie die Frage, ob die spätere Oberflächenbehandlung (Lackieren, Eloxieren, Bürsten) die Montagespalte verändert. Diese Faktoren zeigen sich bereits in der Einzelmusterphase und sind deutlich günstiger zu korrigieren als erst in der Serie.
Auf der Einkaufsseite ist zudem zu fragen: Wird für die spätere Kleinserie dasselbe Verfahren beibehalten? Wenn der Prototyp per Laserschneiden und Biegen gefertigt wird, für die Serie aber ein Stanzwerkzeug vorgesehen ist, können Lochbild und Kantenzustand des Prototyps nur als Referenz für die Montagevalidierung dienen und nicht direkt als Abnahmebasis für Serienteile. Zu Blechkompetenz und Verfahrensgrenzen siehe die Seite Blechbearbeitungskapazitäten; konkrete Abwicklungs- und Biegekonzepte sollten mit dem Engineering abgestimmt werden.
Wenn diese Punkte vor der Angebotserstellung klar sind, spart man eine Runde
Dass ein Prototypenangebot mehrere Runden durchläuft, liegt meist nicht daran, dass der Lieferant langsam kalkuliert, sondern daran, dass die Anforderung selbst nicht abgestimmt ist. Werden die folgenden Punkte bei der Anfrage auf einmal klar genannt, lässt sich in der Regel eine Klärungsrunde einsparen.
- Verwendungszweck: Montagevalidierung, Designbewertung oder Kleinserienvorproduktion – das bestimmt direkt die Verfahrensrichtung.
- Materialvorstellung: Muss es dem Endmaterial nahekommen, oder steht die Formvalidierung im Vordergrund?
- Kritische Maße und Sichtflächen: Welche Passflächen, Lochbilder und Gewinde müssen gewährleistet sein, welche Flächen sind Sichtflächen?
- Stückzahl und spätere Anbindung: Einzelstück, wenige Stück oder einige Dutzend, und erfolgt später der Übergang zu Spritzguss oder Blechkleinserie?
Neben der Zeichnung sollte am besten ein Satz beigefügt werden: „Welches Problem bereitet diesem Teil am meisten Sorgen?“ – danach kann das Engineering die Verfahrensabwägung beurteilen. Bei unsicherem Material kann zunächst die Materialbibliothek zur Orientierung dienen, bevor man sich abstimmt.
Häufige Fragen (FAQ)
Die folgenden Fragen tauchen in Prototypenbesprechungen am häufigsten auf; die Antwort hängt vom Verwendungszweck ab, nicht vom Verfahren selbst.
Muss ein Prototyp unbedingt aus dem endgültigen Serienmaterial gefertigt werden?
Nicht unbedingt. Wenn das Ziel die Montagevalidierung und die Prüfung struktureller Überschneidungen ist, können leicht zu bearbeitende oder leicht zu druckende Ersatzmaterialien für schnelle Iterationen verwendet werden; wenn es um Designbewertung, Temperaturbeständigkeit oder chemische Kompatibilität geht, ist es ratsam, so nah wie möglich am Endmaterial zu bleiben. Im Einzelnen sollten die wichtigsten Leistungsmerkmale zunächst mit der Technik abgestimmt werden.
Sollten Außenteile per 3D-Druck oder Vakuumguss gefertigt werden?
Bei Einzelstücken oder kleinen Mengen und komplexer Geometrie sind 3D-Druck-Iterationen schneller; wenn eine konsistente Oberflächenqualität und Farbgebung über mehrere Teile hinweg erforderlich ist, ist der Handmuster-Vakuumguss in der Regel besser geeignet. Beide Verfahren können die Oberfläche durch Nachbearbeitung verbessern; letztlich gilt der Bewertungsstandard.
Können CNC-Handmuster direkt als Kleinserienlieferung dienen?
Bei geringer Stückzahl und einer für die Zerspanung geeigneten Struktur können CNC-Teile direkt für die Probemontage oder sogar für Kleinserien verwendet werden; wenn jedoch später auf Spritzguss umgestellt werden soll, müssen Struktur und Werkzeugmachbarkeit dennoch nach dem Serienprozess neu bewertet werden.
Müssen für Blech-Handmuster Werkzeuge gefertigt werden?
Die meisten Blech-Handmuster werden durch Laserschneiden, Biegen und Schweißen hergestellt und erfordern in der Regel keine Stanzwerkzeuge; nur wenn bestätigt ist, dass in der Serie gestanzt wird und die Stückzahl erheblich ist, muss in Werkzeuge investiert werden.
Eine Schnellübersicht: Probleme den Verfahren zuordnen
| Fragen, die ein Handmuster beantworten soll | Bevorzugt zu berücksichtigendes Verfahren | Worauf hauptsächlich zu achten ist | Häufige Fallstricke |
|---|---|---|---|
| Passt es zusammen, stimmt die Passung? | CNC-Bearbeitung | Bohrpositionen, Passflächen, Gewinde, Strukturfestigkeit | Mit gedruckten Teilen das Montagegefühl von Spritzgussteilen bewerten |
| Sind Form und Struktur sinnvoll, ist die Iteration schnell? | 3D-Druck | Flächenverlauf, Überschneidungen, Bauraum | Den Oberflächenzustand des Druckteils als endgültige Optik ansehen |
| Sieht die Optik ähnlich aus, stimmen Farbe und Haptik? | Vakuumguss (Handmuster-Vakuumguss) | Sichtflächen, Trennnähte, Farbgebung, Härte | Bei sehr kleiner Stückzahl sind die Stückkosten hoch |
| Kleinserien-Probemontage, Musterversand an den Markt | Vakuumguss / Kleinserien-CNC | Stückzahl, Stückkosten, Anschlussfähigkeit an den Serienprozess | Handmusterverfahren und Serienverfahren stimmen nicht überein, Abnahmekriterien sind verschoben |
| Sind Biegen, Bohrpositionen und Schweißen machbar? | Blechmusterbau | Abwicklung, Biegefolge, Referenzbohrungen, Schweißverzug | Abwicklungszeichnung falsch berechnet, das Problem liegt in der Zeichnung, nicht in der Bearbeitung |
Drei häufige Fehleinschätzungen und wie man sie vorab vermeidet

Key takeaways
- Zuerst festlegen, welche Fragen der Prototyp beantworten soll: Passt er zusammen, sieht er wie das Endprodukt aus, ist eine Kleinserie möglich – dann das Verfahren wählen.
- CNC eignet sich für Maß- und Passungsvalidierung, 3D-Druck für schnelle Iterationen, Vakuumguss für Kleinserien von Außenteilen.
- Bei Blechteilen folgt der Prototypenbau einer anderen Logik; der Schwerpunkt liegt auf Abwicklung, Lochbild und Schweißverzug.
- Wenn das Prototypenverfahren und das Serienverfahren auseinanderlaufen, kann der Prototyp nur als Referenz für Montage und Form dienen, nicht als Abnahmebasis für die Serie.
- Vor der Angebotserstellung sollten Verwendungszweck, Materialvorstellung, kritische Maße, Sichtflächen und Stückzahl klar genannt werden; das reduziert den Abstimmungsaufwand erheblich.



