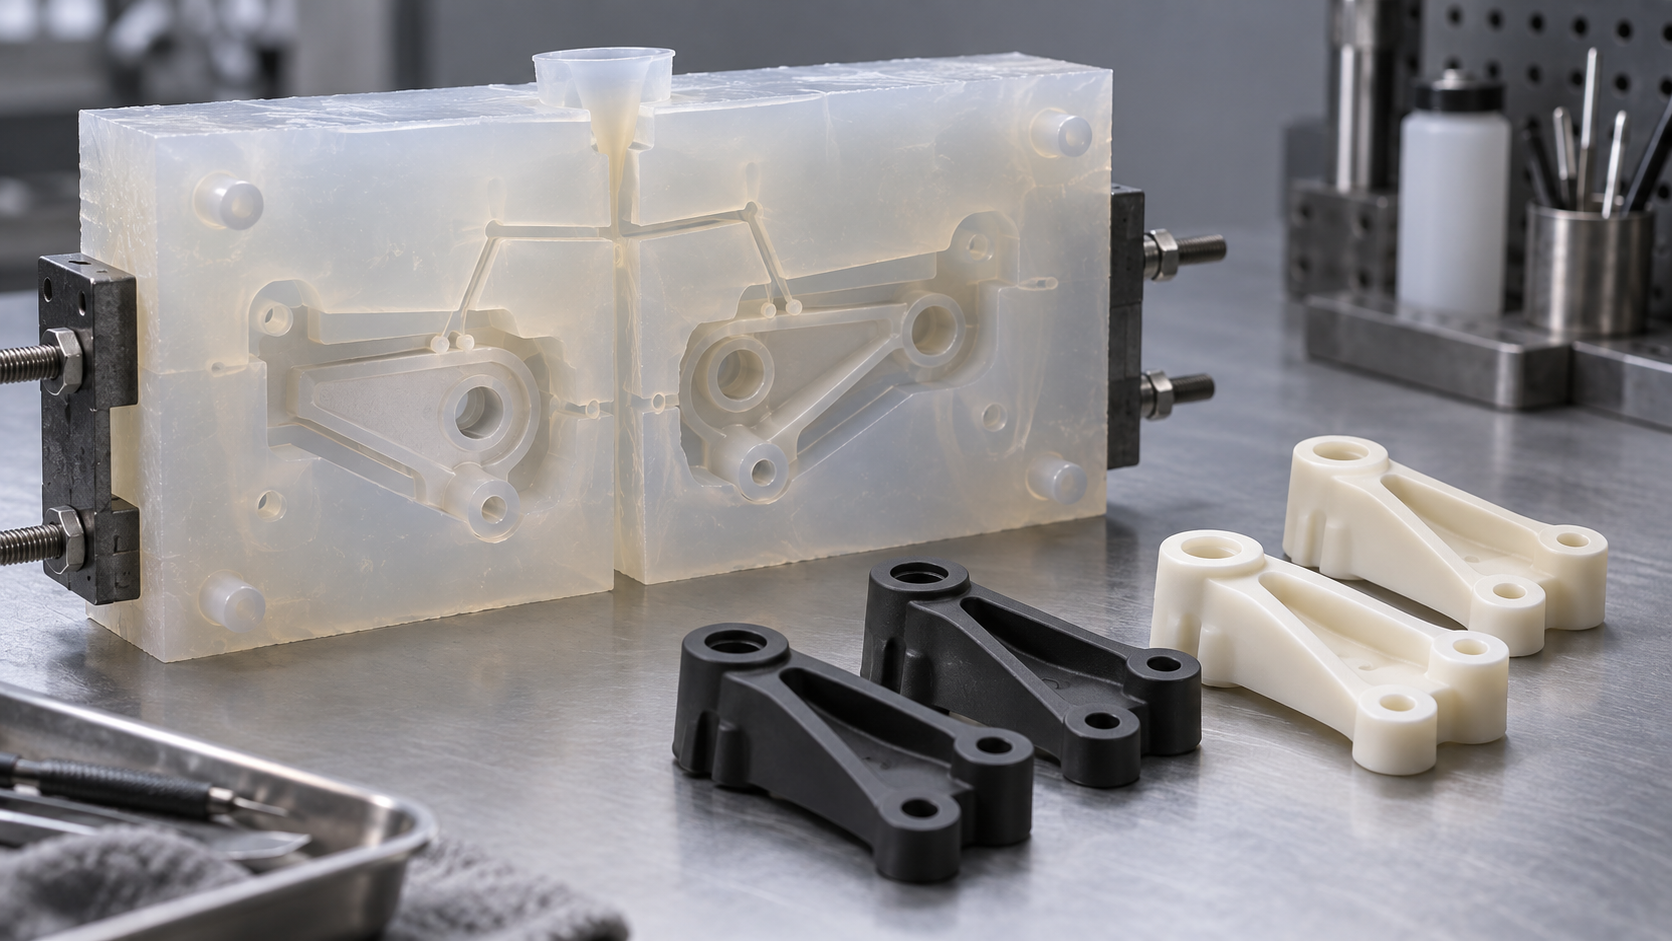
Warum kann ein Urmodell einige Dutzend Sichtteile abformen?
Der Kunde hat bereits ein per CNC bearbeitetes oder 3D-gedrucktes Urmodell, die Strukturvalidierung ist bestanden, und nun werden einige Dutzend Musterteile benötigt, deren Aussehen und Haptik nahe an Serienteile heranreichen – für Montagevalidierung, Kundenmuster oder Kleinserien-Testverkauf. In diesem Fall ist eine Spritzguss-Stahlform unwirtschaftlich, und direkter 3D-Druck erreicht die Oberflächen- und Qualitätsanforderungen nicht. Der Vakuumguss (Handmuster-Abformung) fällt genau in diesen Bereich: Das Urmodell wird mit einer Silikonform umschlossen und anschließend unter Vakuumbedingungen Polyurethan oder ein ähnliches Harz eingegossen, wodurch Oberflächenbeschaffenheit, Textur und Maßmerkmale des Urmodells auf jedes Abformteil übertragen werden.
Abgeformt werden Oberfläche und Form des Urmodells, nicht dessen Material. Was am Urmodell ist, ist auch am Abformteil: Polierspuren, Werkzeugriefen, Schichtlinien und Trennnähte werden von der Silikonform originalgetreu abgebildet. Daher wird die Obergrenze dieses Verfahrens praktisch in dem Moment festgelegt, in dem das Urmodell fertig ist. Die Silikonform selbst ist elastisch und kann gewisse Hinterschneidungen und leichte Entformungsschrägen aufnehmen, doch das ist kein Freifahrtschein – bei unzureichender Entformungsschräge oder falsch gewählter Trennung reißen oder verformen sich die Abformteile trotzdem.
Positioniert liegt es zwischen Rapid Prototyping und Spritzguss: näher an Serienteilen in Aussehen und Haptik als 3D-Druck, flexibler als Spritzguss und besser geeignet für Kleinserien in der Größenordnung von einigen Dutzend Stück. Erst mit diesem Verständnis finden die nachfolgende Prozesskette und die Fehlerlogik einen Ansatzpunkt.
Prozesskette: Sechs Schritte vom Urmodell zum Abformteil
Die Kernlogik des Vakuumgusses (Handmuster-Abformung) ist die Abformung des Urmodells mit einer Silikonform. Die gesamte Kette lässt sich in sechs Schritte unterteilen, jeder mit entsprechenden DFM-Beurteilungspunkten; wird an einer Stelle gespart, werden die Fehler in den folgenden Schritten verstärkt.
Urmodellvorbereitung und Oberflächenbehandlung
Das Urmodell stammt üblicherweise aus einem CNC-Bearbeitungsteil oder 3D-Druckteil. Zuerst die Oberfläche prüfen: Unzureichend polierte Werkzeugriefen und Schichtlinien werden von der Silikonform originalgetreu auf jedes Abformteil übertragen. Danach Reinigung und Trennmittelbehandlung, und die Entformungsrichtung bestätigen – weist das Urmodell Hinterschneidungen oder senkrechte Wände auf, reißt die Silikonform beim Öffnen leicht, und das Abformteil wird verzerrt. Dieser Schritt bestimmt die Obergrenze der Oberfläche des Abformteils.
Trennung und Angussdesign
Die Trennnnaht sollte auf einer Nichtsichtfläche oder Kante liegen und keine große ebene Fläche durchqueren. Für die Angusslage gilt dasselbe: zur Nichtsichtfläche hin ausgerichtet, damit die Fließfront zuletzt die Sichtfläche erreicht und Fließlinien sowie Lufteinschlüsse reduziert werden. Ein zu kleiner Anguss behindert die Nachspeisung, ein zu großer hinterlässt deutliche Spuren bei der Nachbearbeitung. Trennung und Anguss sind die beiden Entscheidungen, die in der Silikonformphase am meisten Abwägung verdienen.
Silikonform gießen, öffnen und Vakuumverguss
Das Silikon wird nach Rezeptur gemischt, um das Urmodell gegossen und nach dem Aushärten aufgeschnitten, um eine weiche Formkavität mit Trennebene zu bilden. Anschließend wird das Harz unter Vakuum vergossen: Vakuumentgasung entfernt beim Mischen eingeschlossene Luftblasen und ist der Schlüsselschritt zur Reduzierung von Lufteinschlussfehlern. Nach dem Vergießen gemäß Materialanforderung aushärten, dann entformen, Anguss entfernen, entgraten und Oberfläche behandeln.
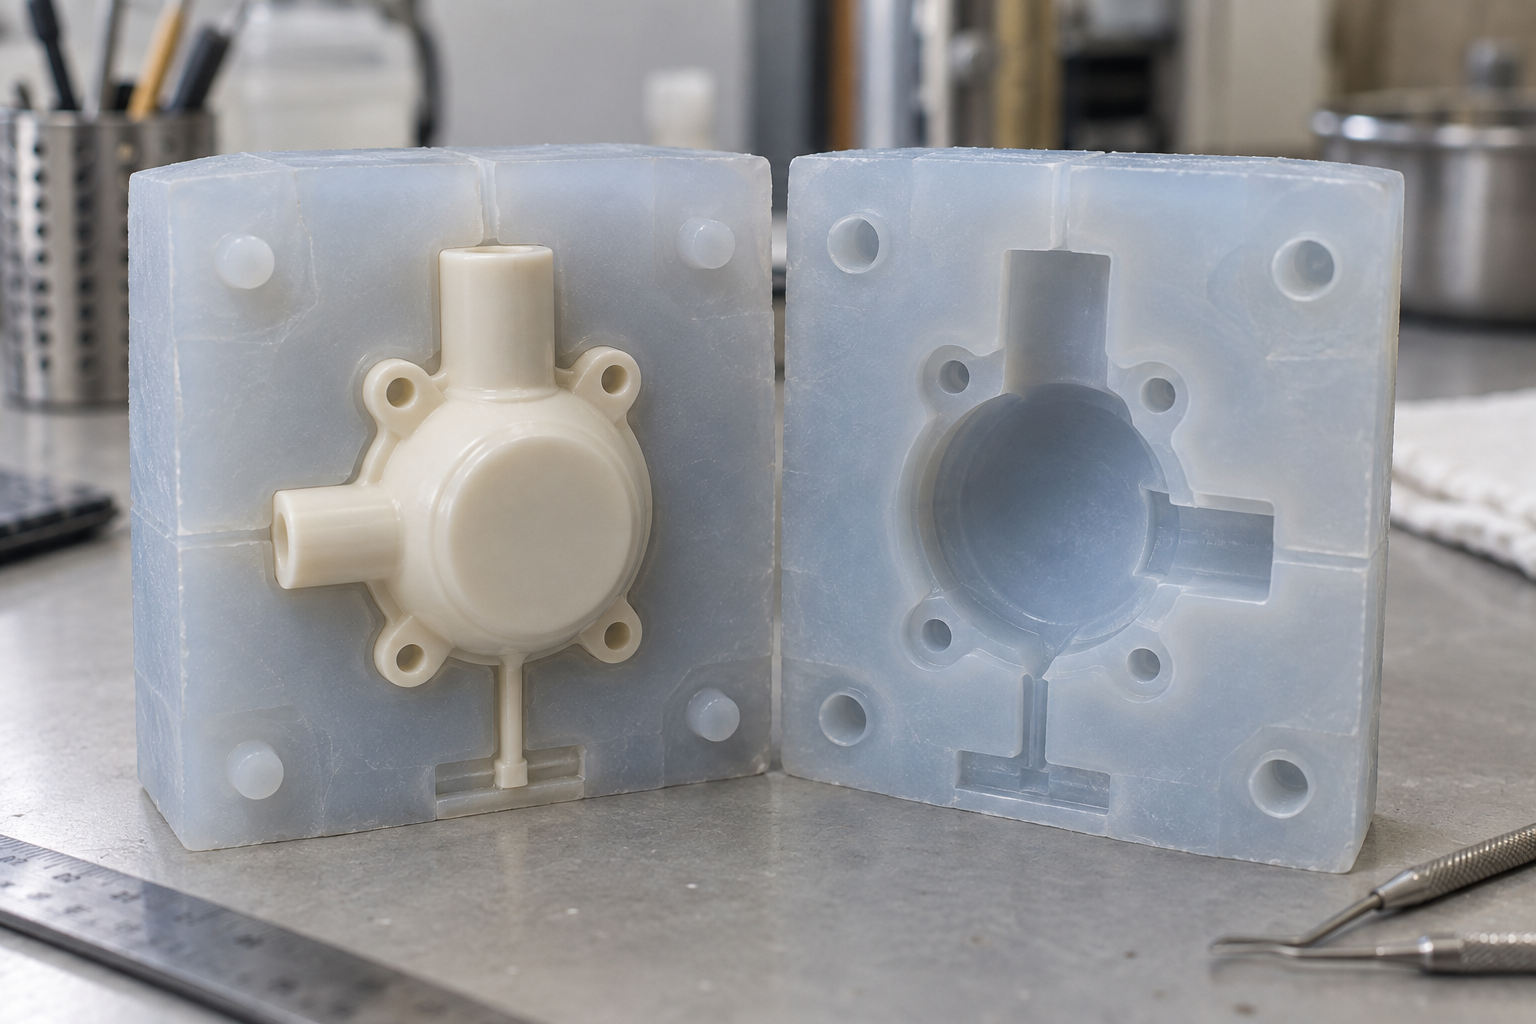
Erst nach allen sechs Schritten entsteht ein Abformteil. Entscheidend für Erfolg oder Misserfolg sind nicht die Geräte, sondern die Urmodellqualität sowie die beiden vorgelagerten Entscheidungen Trennung und Anguss – sind sie einmal falsch festgelegt, können alle nachfolgenden Arbeitsgänge nur noch korrigieren.
Das Urmodell bestimmt die Obergrenze: Oberfläche, Entformungsschräge und Trennung
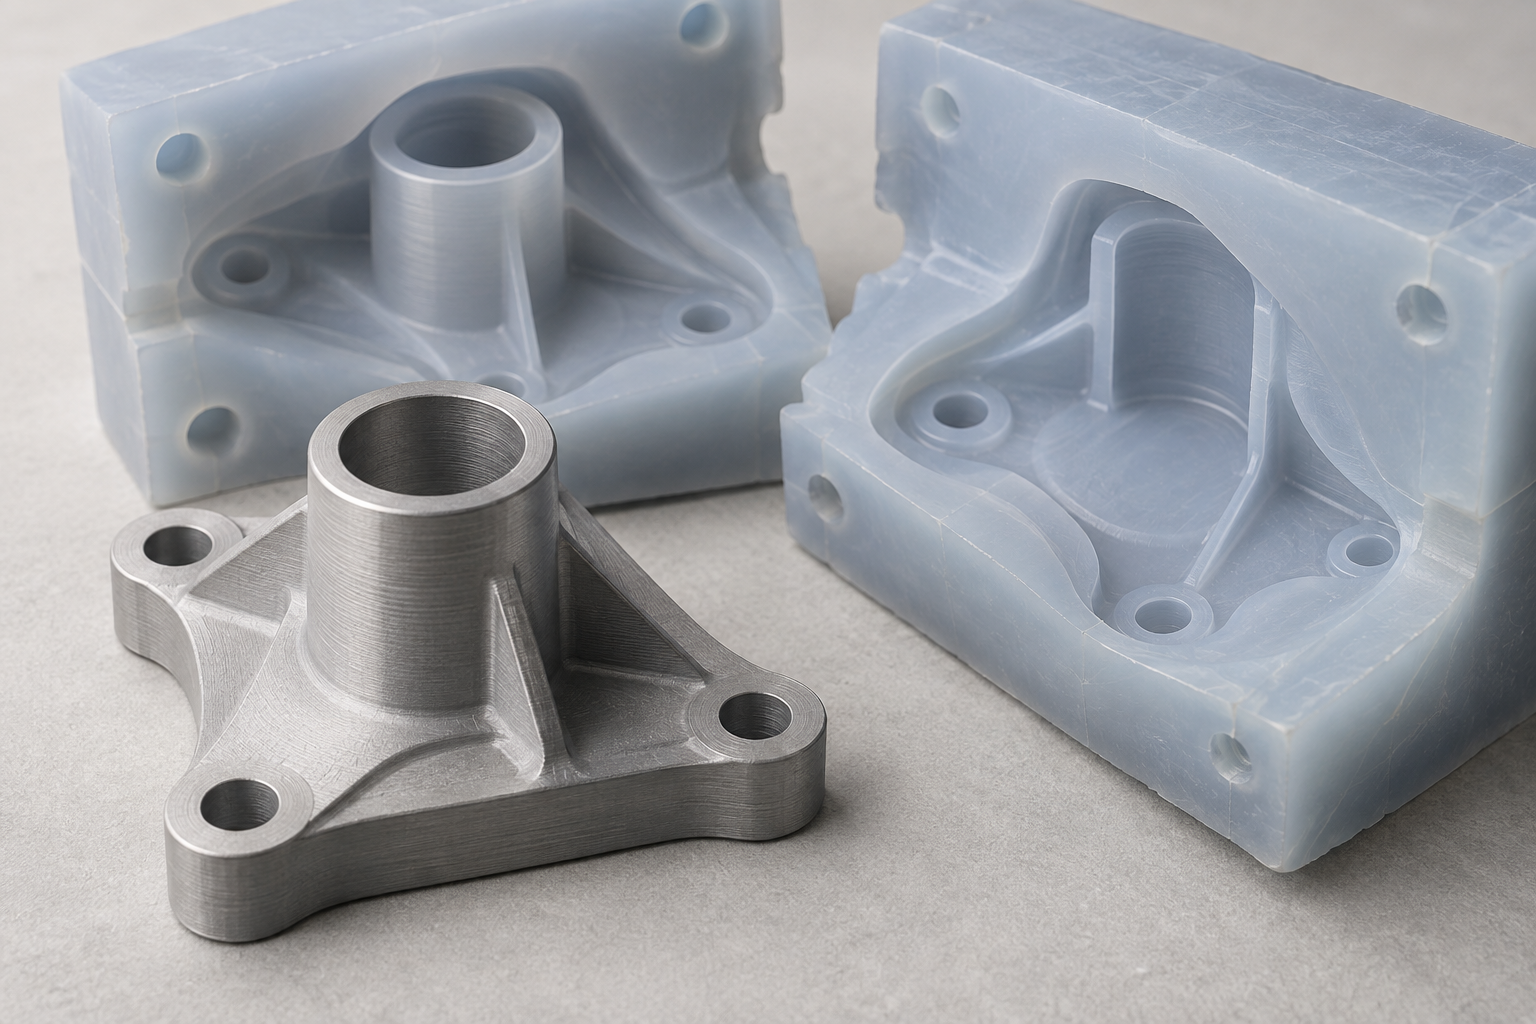
Das Abformteil beim Vakuumguss ist im Wesentlichen eine „Kopie“ der Silikonformkavität. Und die Kavität der Silikonform wird vollständig vom Urmodell bestimmt. Daraus folgt eine sehr schlichte Schlussfolgerung: Nur ein gut gefertigtes Urmodell führt zu stabilen Abformteilen. Jede Werkzeugriefe, jede Polierspur und jede Trennnnaht am Urmodell erscheint originalgetreu (sogar vergrößert) an einigen Dutzend Abformteilen. Die am Urmodell eingesparte Zeit wird in der Nachbearbeitung meist doppelt zurückgezahlt.
Wie Oberflächentextur und Politur abgeformt werden
Das Silikon legt sich an die mikroskopischen Unebenheiten der Urmodelloberfläche an, daher entspricht die Rauheit des Urmodells im Wesentlichen der des Abformteils. Für einen matten oder Ledereffekt muss das Urmodell selbst die entsprechende Textur aufweisen; für eine Hochglanzfläche muss das Urmodell fein genug poliert sein, sonst erscheint das Abformteil „matt und fleckig“. Zu beachten ist, dass Silikon auch sehr feine Polierspuren reproduzieren kann; mit bloßem Auge kaum erkennbare Kratzer am Urmodell können am Abformteil je nach Lichtwinkel deutlich hervortreten. Für Sichtflächen wird daher üblicherweise eine gleichmäßige Polierrichtung am Urmodell empfohlen, um unregelmäßige Spuren durch kreuzweises Schleifen zu vermeiden.
Der Preis unzureichender Entformungsschräge: Reißen und Verformung
Die Silikonform ist ein Elastomer und lässt beim Entformen durch Dehnung Hinterschneidungen passieren, doch das bedeutet nicht, dass beliebig senkrechte Wände möglich sind. Bei unzureichender Entformungsschräge konzentriert sich der Entformungswiderstand lokal, was leicht zum Reißen der Silikonform oder zu Verformung und Weißbruch des Abformteils führt. Tiefe Kavitäten, schlanke Säulen und dichte Rippen sind besonders empfindlich. Technisch wird üblicherweise eine angemessene Entformungsschräge am Urmodell in Entformungsrichtung verlangt; bei Hinterschneidungen ist zu prüfen, ob sie in entnehmbare Einsätze umgewandelt oder die Trennung angepasst werden sollte. Scharfe Kanten am Urmodell sollten ebenfalls verrundet werden, was sowohl die Entformung erleichtert als auch Spannungskonzentrationen im Abformteil reduziert.
Wo die Trennnnaht liegen sollte, um die Sichtfläche nicht zu beeinträchtigen
Die Trennnnaht ist die Fuge beim Schließen der Silikonform und hinterlässt zwangsläufig Spuren am Abformteil. Das Prinzip ist einfach: Die Trennnnaht auf Nichtsichtflächen, Kanten oder Strukturgrenzen legen. Ist die Sichtfläche eine durchgehende gekrümmte Fläche, sollte die Trennnnaht möglichst entlang von Kanten oder Ecken verlaufen und keine große ebene Fläche durchqueren. Bereits in der Urmodellkonstruktion muss die Trennlage vorhergesehen werden; bei Bedarf Positionier- oder Trennstufen am Urmodell vorsehen, um das Schließen präziser und den Grat geringer zu machen. Ist die Trennung einmal falsch festgelegt, bleibt später nur manuelle Nacharbeit, und die Konsistenz sinkt deutlich.
Einfluss des Urmodellmaterials auf die Oberfläche des Abformteils
Häufige Urmodellquellen sind CNC-Bearbeitungsteile oder 3D-Druckteile. CNC-Urmodelle haben eine dichte Oberfläche und lassen sich direkt polieren, geeignet für Abformteile mit hohen Oberflächenanforderungen; bei 3D-gedruckten Urmodellen ist auf Schichtlinien zu achten – sie werden vom Silikon reproduziert und erfordern üblicherweise Schleifen, Spachteln oder Sprühbehandlung vor dem Abformen. Unabhängig vom Urmodelltyp sollten vor dem Abformen Trennmittelreste und Staub entfernt werden, sonst werden diese Fehler mit abgeformt. Auch die Maßstabilität des Urmodells ist wichtig; eine Verformung des Urmodells überträgt sich direkt auf die Silikonformkavität.
Fehleratlas: Blasen, Einfallstellen, Trennnähte und Farbabweichungen
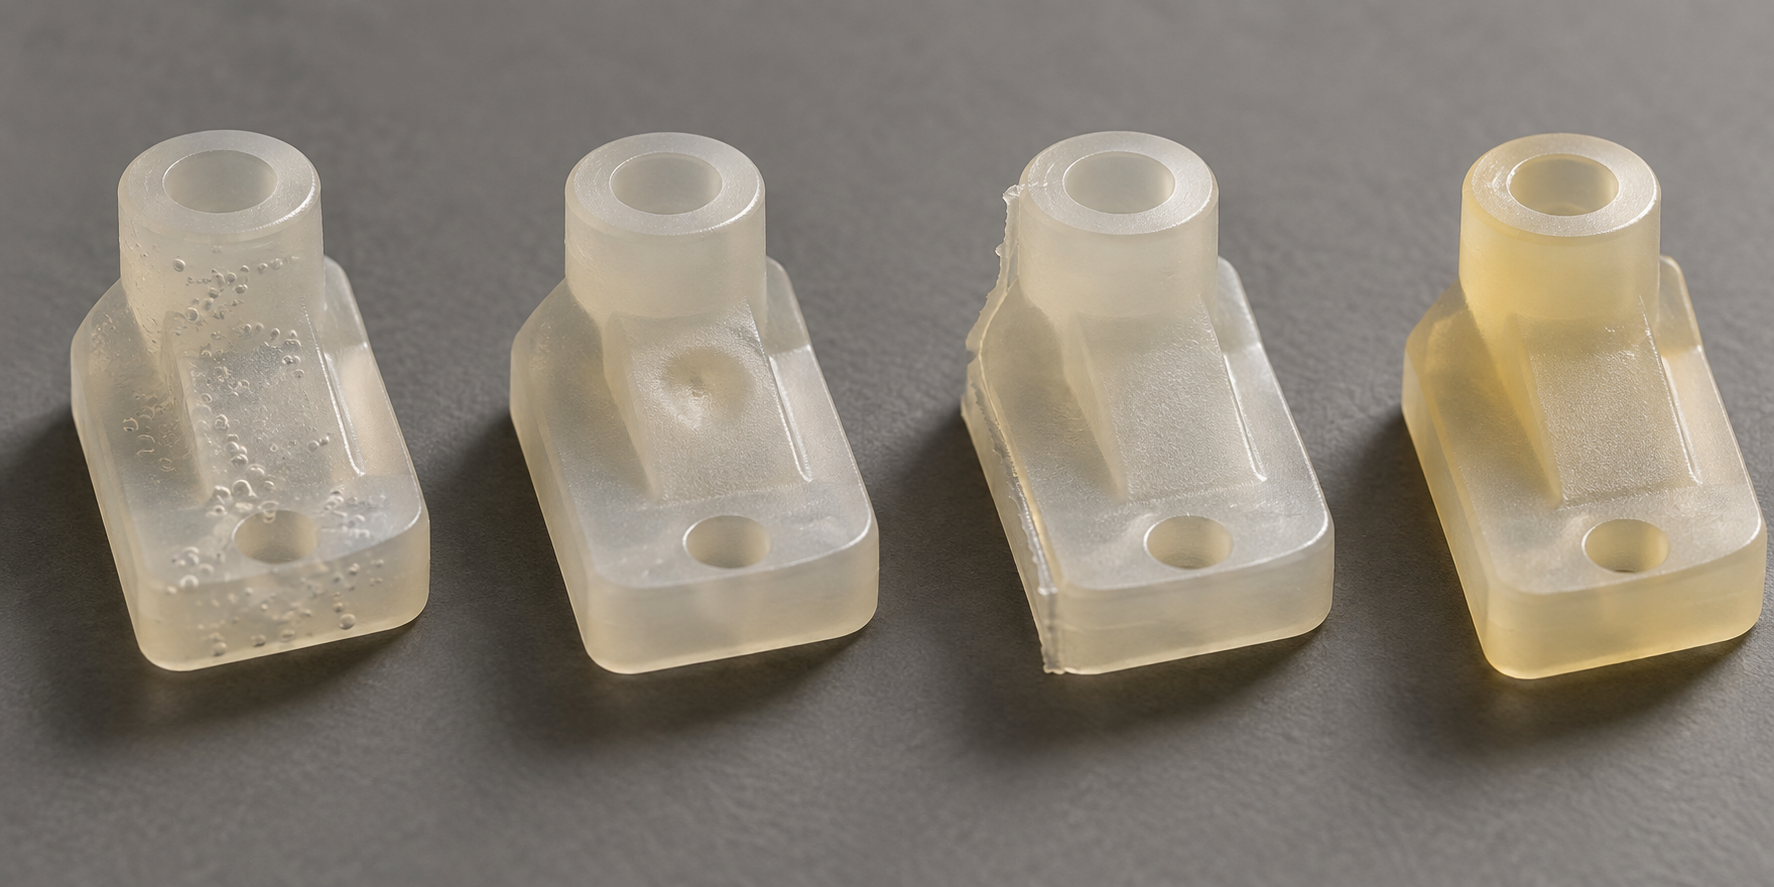
Defekte beim Vakuumgießen treten selten zufällig auf – sie entsprechen jeweils einem nachvollziehbaren Glied in der Prozesskette. Häufige Probleme nach dem Muster „Phänomen – Ursache – Gegenmaßnahme“ aufzuschlüsseln ist nützlicher, als pauschal „auf Qualität achten“ zu sagen.
Blasen: Entlüftung und Angussausrichtung
Blasen lassen sich in zwei Kategorien unterteilen: Zum einen Blasen, die nicht vollständig aus dem Harz entweichen konnten, zum anderen Luft, die beim Gießen eingeschlossen wird. Erstere hängen davon ab, ob die Vakuumentlüftung vor dem Gießen der Silikonform ausreichend war und ob das Harz nach dem Mischen lange genug ruhen konnte; letztere stehen in direktem Zusammenhang mit der Angusslage und der Gießgeschwindigkeit. Liegt der Anguss direkt gegenüber der Sichtfläche, bleiben Blasen und Fließspuren unmittelbar im sichtbaren Bereich zurück. Deshalb wird der Anguss üblicherweise an einer nicht sichtbaren Fläche oder an einer später nachbearbeitbaren Kante angeordnet. Bei unzureichend ausgelegten Entlüftungskanälen in dickwandigen Bereichen sammeln sich Blasen leicht in Toträumen – Entlüftungswege müssen daher bereits in der Formenkonstruktion vorgesehen werden.
Einfallstellen: Wandstärke und Nachspeisung
Einfallstellen entstehen an Stellen mit plötzlicher Wandstärkenänderung – wenn der dicke Bereich beim Abkühlen schrumpft, ist die Oberfläche bereits erstarrt, und die innere Schrumpfung zieht die Oberfläche zu einer Vertiefung ein. Beim Vakuumgießen wird die Wandstärke der Abformung in der Regel vom Urmodell bestimmt, daher muss die Kontrolle von Einfallstellen beim Urmodell-Design ansetzen: Wandstärken möglichst gleichmäßig halten, zwischen dicken und dünnen Bereichen allmähliche Übergänge vorsehen und isolierte dicke Blöcke vermeiden. Die Angusslage sollte die dicken Bereiche nahe am Anguss platzieren, um die Nachspeisung zu erleichtern. Ist das Urmodell selbst ungleichmäßig wandstark, wird die Abformung Einfallstellen nahezu zwangsläufig reproduzieren – dieser Punkt muss bereits in der Urmodell-Prüfphase angesprochen werden.
Trennnähte und Farbabweichungen
Die Trennnaht ist ein unvermeidliches Produkt der Trennebene der Silikonform. Wo sie liegt, hängt vom Trennungskonzept ab: An einer Kante oder einer nicht sichtbaren Fläche ist der Nachbearbeitungsaufwand gering; in der Mitte einer gekrümmten Fläche lassen sich Bearbeitungsspuren kaum vollständig beseitigen. Eine schlecht anliegende Trennebene erzeugt zudem Grat, der nach dem Entformen einzeln versäubert werden muss. Farbabweichungen stammen meist aus Chargenunterschieden und ungleichmäßiger Mischung – dasselbe Harz, dasselbe Mischungsverhältnis und dieselben Härtungsbedingungen sind die grundlegende Voraussetzung zur Steuerung der Farbabweichung. Bei der Abformung mehrerer Teile empfiehlt es sich, in derselben Charge zu gießen und verschiedene Chargen nicht zu mischen. Bei hohen Anforderungen an die Farbkonsistenz sollte bei der Bestellung ein Farbmuster oder ein Farbcode eindeutig angegeben und mit dem Fertigungspartner der reproduzierbare Bereich abgestimmt werden.
Wann man es wählen sollte: die Grenzen zu CNC, 3D-Druck und Spritzguss
Der Sweet Spot des Vakuumgießens ist klar umrissen: einige bis einige Dutzend Stück, benötigte Optik und Haptik nahe am Serienteil und der Wunsch, mit einem einzigen Urmodell schnell zwischen mehreren Materialien zu wechseln. Es spart gegenüber CNC-Einzelteilen Nachbearbeitungszeit, bietet eine Oberfläche, die näher am Spritzgussteil liegt als beim 3D-Druck, und hat eine deutlich niedrigere Einstiegshürde als der Spritzguss mit Stahlform. Zur Beurteilung sollten zunächst drei Fragen gestellt werden: In welchem Stückzahlbereich liegt die Menge, wie hoch sind die Anforderungen an die Sichtfläche und muss das Material in mehreren Runden erprobt werden.
Stückzahl und Strukturkomplexität bestimmen die Priorität
Bei Einzelstücken oder äußerst komplexen Strukturen mit internen Kanälen und Leichtbaugittern ist 3D-Druck vorzuziehen, da die Einschränkungen durch Trennung und Entformungsschräge entfallen. Erst ab einigen Dutzend Stück und bei stabilen Material- und Optikanforderungen überwiegen beim Spritzguss die Grenzkosten tatsächlich. Das Vakuumgießen liegt dazwischen: Es kopiert die Form des Urmodells, daher kann das Urmodell selbst weiterhin per CNC oder 3D-Druck hergestellt werden.
Optik, Haptik und Mehrfachmaterial-Erprobung
Wenn ein Projekt Ledernarbung, Mattierung, Soft-Touch-Haptik benötigt oder mehrere Harze und Farbcodes auf derselben Form verglichen werden sollen, lässt sich die Silikonform des Vakuumgießens wiederholt verwenden, und die Materialwechselkosten sind gering. Stehen hingegen Tragfähigkeit und präzise Passung im Vordergrund, ist die Maßhaltigkeit von CNC direkter. In der Praxis sind Kombinationen üblich: CNC fertigt das Urmodell und die kritischen Passungsteile, das Vakuumgießen liefert die Optikmuster, und beide werden parallel validiert.
Häufige Fragen (FAQ)
Im Folgenden finden Sie die Fragen, die Einkauf und Engineering bei der Bewertung des Vakuumgießens (Handmuster-Abformung) am häufigsten stellen. Die Antworten basieren auf der Prozesslogik; konkrete Werte müssen mit dem Bauteil und den Fähigkeiten des Lieferanten abgestimmt werden.
Worin genau unterscheiden sich Vakuumgießen und Spritzguss?
Vakuumgießen verwendet Silikonformen und eignet sich für Kleinserien bis zu einigen Dutzend Stück; die Formkosten sind niedrig und die Durchlaufzeit kurz, doch die Eigenschaften der Abformung liegen in der Regel unter denen von Spritzgussteilen. Spritzguss verwendet Stahlformen und eignet sich für große Serien; die Stückkosten sind niedrig und die Konsistenz gut, doch der Werkzeugaufwand ist hoch. Die Wahl hängt von der Stückzahl sowie den Anforderungen an Optik und Leistung ab.
Wie viele Teile kann eine Silikonform abformen?
Die Lebensdauer einer Silikonform hängt von der Komplexität des Urmodells, dem Material und der Handhabung ab; üblicherweise lassen sich einige Dutzend Teile abformen, die genaue Anzahl muss mit dem Lieferanten abgestimmt werden. Wird dieser Bereich überschritten, kann die Form verschleißen und Details verloren gehen – dann sollte Spritzguss geprüft werden.
Entsprechen die Eigenschaften der Abformung denen eines Spritzgussteils?
In der Regel nicht. Die mechanischen Eigenschaften von Vakuumgussmaterialien liegen nach dem Aushärten im Allgemeinen unter denen vergleichbarer Spritzgussmaterialien, zudem können Unterschiede zwischen Chargen auftreten. Bei struktureller Tragfähigkeit oder Temperaturanforderungen sollte die Materialwahl mit dem Engineering besprochen oder auf Spritzguss umgestellt werden.
Lassen sich Oberflächentexturen und Polierwirkungen reproduzieren?
Die Silikonform kann die Oberflächentextur und Politur des Urmodells recht gut reproduzieren, doch feine Texturen können mit zunehmender Abformzahl verblassen. Die Oberflächenbehandlung des Urmodells bestimmt unmittelbar die Optik der Abformung; das Urmodell sollte daher gemäß den endgültigen Optikanforderungen gefertigt werden.
Wie werden Vakuumgussteile abgenommen?
Bei der Abnahme stehen üblicherweise die Optik (Blasen, Einfallstellen, Trennnähte, Farbabweichungen), die Maße und die Montage im Fokus. Es wird empfohlen, vor der Bestellung Abnahmekriterien und Stichprobenverfahren mit dem Lieferanten festzulegen und bei Bedarf einen 3D-Scan zum Vergleich heranzuziehen.
Key takeaways
- Das Kernkapital des Vakuumgusses ist die Silikonform; die Oberflächenqualität des Urmodells wird nahezu eins zu eins auf jedes Abformteil übertragen.
- Sein wirtschaftlicher Bereich liegt üblicherweise in der Größenordnung von einigen Dutzend Stück: zu wenig lohnt sich weniger als 3D-Druck, zu viel weniger als Spritzguss mit Stahlform.
- Lufteinschlüsse, Einfallstellen, Trennnähte und Farbabweichungen sind die vier häufigsten Fehlerarten; die meisten lassen sich bereits in der Phase von Urmodell- und Angussdesign vermeiden.
- Abformteile können Aussehen und Haptik von Spritzgussteilen nahezu erreichen, doch mechanische Eigenschaften und Langzeitkonsistenz sind nicht gleichwertig mit Serienspritzgussteilen.
- Vor der Abnahme sollten zunächst die drei Punkte Sichtfläche, Montagebezug und Materialhaptik festgelegt werden, bevor Maße und Serienkonsistenz besprochen werden.



