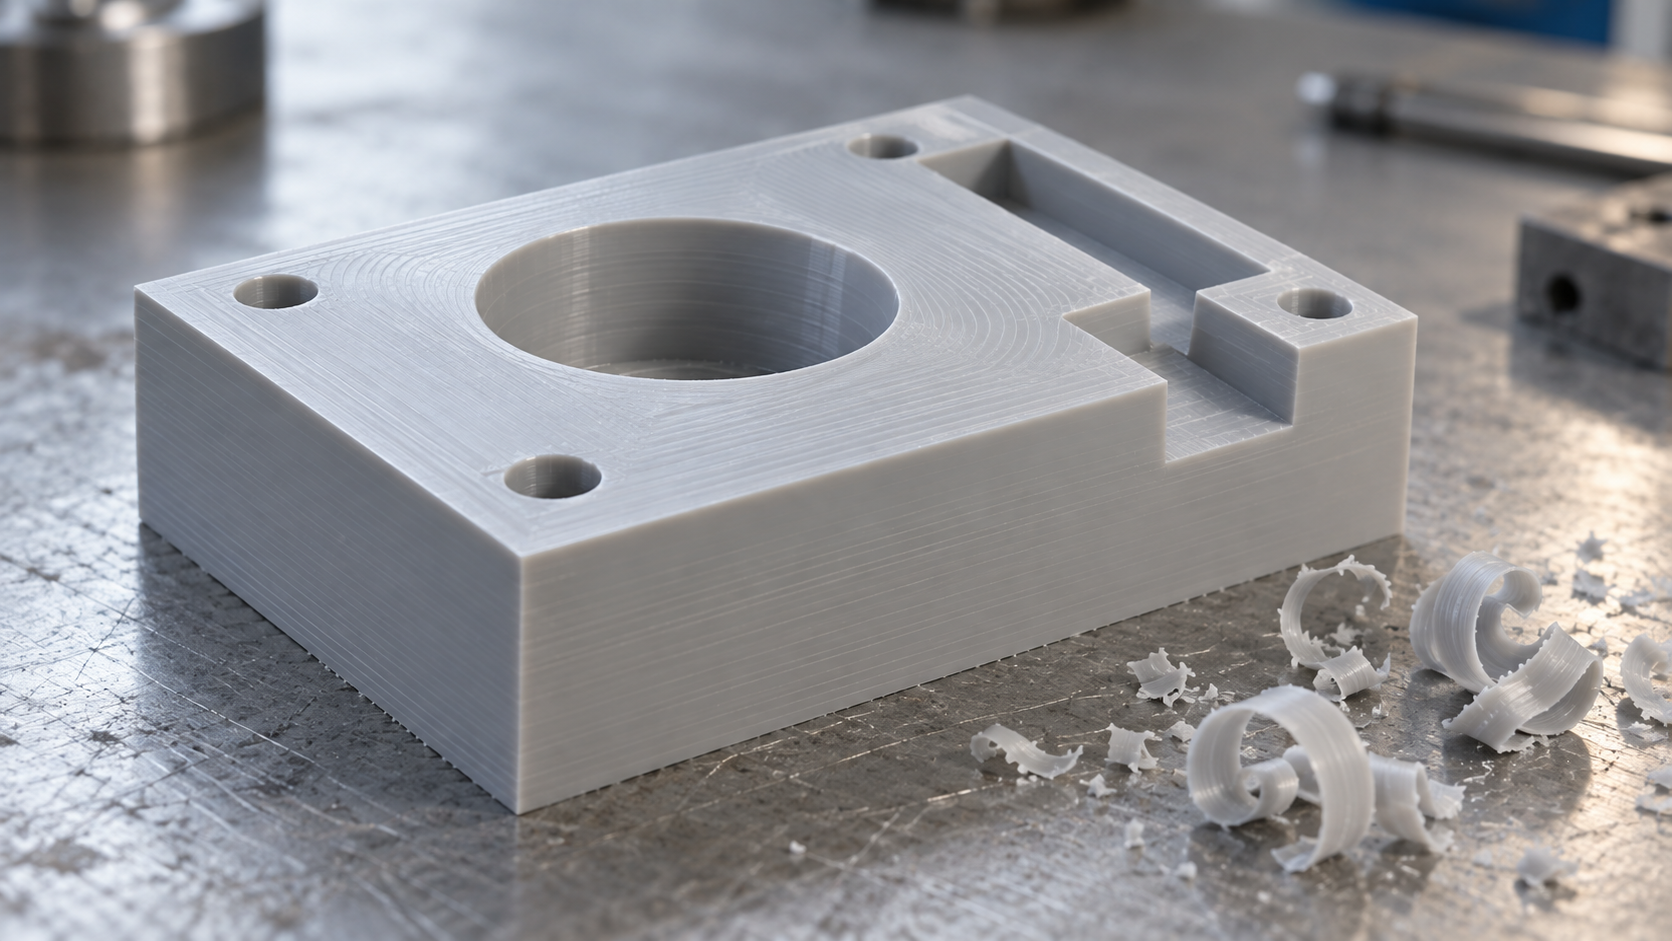
Nachdem eine PVC-Platte zurückgeschickt wurde: Zuerst klären, ob es ein Materialproblem oder ein Bearbeitungsproblem ist
In der Werkstatt ist folgende Szene häufig: Eine PVC-Platte wird nach der Bearbeitung an die Montagelinie geliefert, und die Qualitätskontrolle stellt fest, dass der Rand vergilbt ist, stellenweise Schmelzränder und Fäden vorhanden sind und einzelne Bohrungen maßlich nicht passen. Die erste Reaktion des Einkaufs ist: „Diese Charge PVC-Platten ist unbrauchbar“, und es wird ein Materialaustausch beim Lieferanten verlangt. Doch wenn man dieselbe Plattencharge auf einer anderen Maschine und mit einem anderen Werkzeug erneut schneidet, verschwindet das Problem oft – das zeigt, dass die Ursache der Rücksendung nicht unbedingt im Material selbst liegt.
Das Bearbeitungsverhalten von PVC ist das Ergebnis des Zusammenspiels von Rezeptursystem, Schnittwärme und Verfahrensauswahl und nicht allein durch eine Type bestimmt. Dieselbe Platte verbrennt bei stumpfem Werkzeug und hoher Drehzahl, während sie mit scharfen Werkzeugen und vernünftiger Spanabfuhr eine saubere Schnittfläche ergibt. Auch der Unterschied zwischen weichem und hartem PVC ist weit größer als der zwischen zwei Metallwerkstoffen. Daher ist die Leitlinie dieses Beitrags klar: Zuerst „Materialproblem“ und „Bearbeitungsproblem“ trennen, dann über die Verfahrensauswahl sprechen.
Die tatsächliche Position von PVC als Konstruktionswerkstoff
In der Werkstatt wird PVC oft als „billiger Ersatz“ angesehen, doch es hat klare Einsatzgrenzen. Seine Stärken liegen in mehreren Bereichen: niedrige Rohstoffkosten, stabile Beständigkeit gegen Säuren, Laugen und die meisten anorganischen chemischen Medien, gute elektrische Isolierung, klebbar mit Lösungsmitteln und auch heißluftschweißbar; flammgeschützte Rezepturen sind in Elektro- und Bauanwendungen weit verbreitet. Diese Eigenschaften sichern PVC seit Langem einen Platz bei Schutzverkleidungen von Chemieanlagen, Auskleidungen von Schaltschränken, Bauteilen der Wasseraufbereitung sowie Präsentations- und Strukturvalidierungsteilen.
Die Schwächen sind ebenso klar. Die Wärmeformbeständigkeit von PVC ist nicht hoch; in der Nähe von Wärmequellen oder bei Reibungswärme erweicht es leicht. Bei dauerhafter Belastung tritt Kriechen auf, also eine langsame Verformung. Witterungs- und Lösungsmittelbeständigkeit hängen stark von der Rezeptur ab – Weichmachergehalt, Stabilisatorsystem und die Frage, ob Flammschutzmittel zugesetzt sind, lassen dieselbe Art „PVC“ völlig unterschiedliche Verhalten zeigen. Bei der Materialauswahl darf man daher nicht nur „PVC“ angeben, sondern muss die konkrete Platte, den Stab oder die Granulattype festlegen.
Platten/Stäbe und Spritzgussgranulat führen nicht zu denselben Schlussfolgerungen
Für die Zerspanung verwendete PVC-Platten und -Stäbe sind in der Regel bereits geformte und stabilisierte Halbzeuge; beim Schneiden sind Spanabfuhr, Schnittwärme und Verformung durch die Einspannung von Bedeutung. PVC-Granulat für den Spritzguss durchläuft dagegen Schmelzen, Fließen und Schwindung beim Abkühlen; hier sind Fließfähigkeit, Wärmestabilität und Formenentlüftung entscheidend. Rezepturausrichtung, Verarbeitungsfenster und Abnahmeschwerpunkte unterscheiden sich. Aus den Zerspanungserfahrungen mit Platten auf die Eigenschaften von Spritzgussteilen zu schließen oder umgekehrt führt leicht zu falschen Schlussfolgerungen. Vor einer Verfahrensentscheidung sollte man zuerst klären, welche Materialart vorliegt, und erst dann Parameter und Abnahme besprechen.
CNC-Bearbeitung von PVC: praktische Logik bei Werkzeug, Spanabfuhr und Schnittwärme
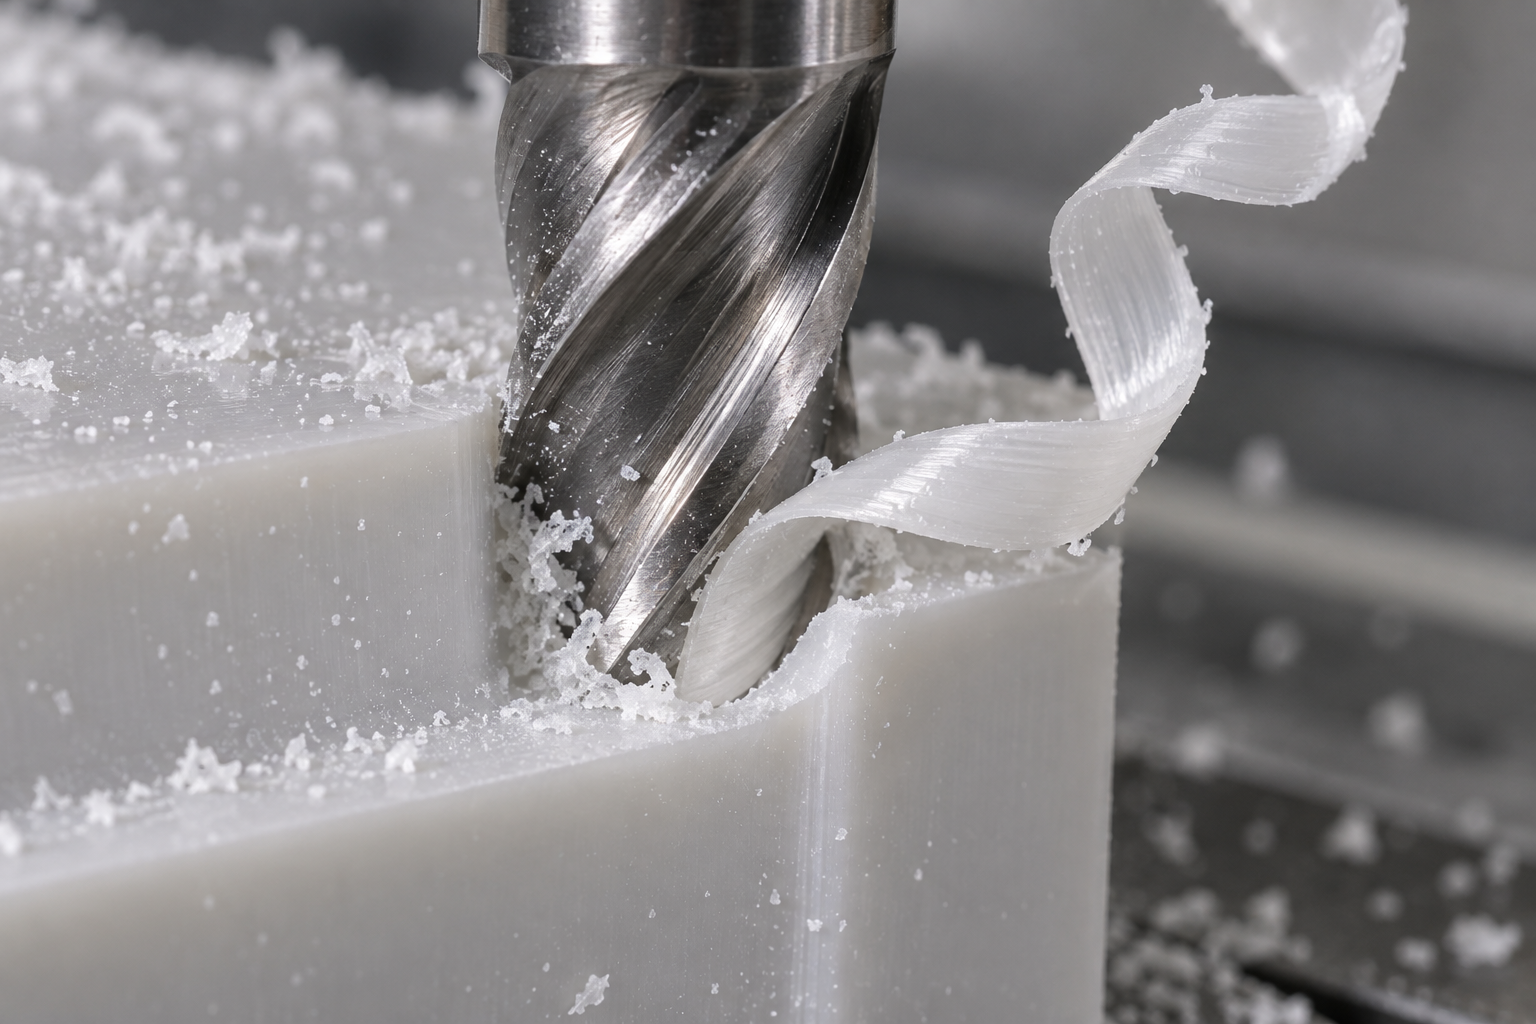
PVC ist auf der CNC nicht schwer zu schneiden, aber es ist besonders empfindlich gegenüber Schnittwärme. Weiche und weichmacherhaltige Rezepturen neigen besonders zum Aufschmieren; an der Schneide bildet sich schnell eine Aufbauschneide, die die ursprünglich scharfe Schneidkante in einen stumpfen Rundbogen verwandelt. Die geschnittene Fläche wird glänzend und klebrig, und die Maße beginnen zu schwanken. Die zuverlässigste Beurteilung vor Ort besteht nicht darin, zuerst Parameter zu ändern, sondern zuerst die Späne zu betrachten: Ideal sind zusammenhängende, aber leicht brechende band- oder kurze Spiralspäne, deren Farbe der des Grundwerkstoffs ähnelt. Wenn die Späne weich werden, Fäden ziehen oder am Werkzeug kleben, deutet das auf Wärmeakkumulation hin, und die Wärmeentwicklung pro Zeiteinheit muss gesenkt werden.
Strategisch eignet sich PVC besser für scharfe Werkzeuge mit größerer Schnitttiefe und mäßigem Vorschub pro Zahn, damit die Späne die Wärme abführen, statt mit hoher Drehzahl und kleiner Schnitttiefe denselben Bereich wiederholt zu reiben. Die Spanabfuhr muss reibungslos sein; sobald Späne in der Nut ein zweites Mal geschnitten werden, steigt die lokale Temperatur schnell. Bei der Kühlung ist Druckluft oft sauberer als viel Kühlschmierstoff und erleichtert die Beobachtung der Spanform. Wenn Flüssigkühlung erforderlich ist, ist zu beachten, dass manche Rezepturen empfindlich auf Inhaltsstoffe des Kühlschmierstoffs reagieren und Oberflächenweißung oder Spannungsrisse verursachen können; eine Vorprüfung mit kleinen Mustern wird empfohlen.
Ursachen von Vergilbung und Schmelzrändern
Vergilbte Ränder und lokale Schmelzränder sind fast immer thermische Schäden und keine Verfärbung des Materials selbst. Häufige Quellen gibt es in drei Kategorien: Reibungswärme nach Abstumpfen des Werkzeugs, zu langsamer Vorschub, durch den die Schneide an derselben Stelle verweilt, sowie zu hohe Spannkraft, die zusätzliche Reibung zwischen Werkstück und Werkzeug erzeugt. Dünnwandige Teile werden zudem leicht durch die Spannvorrichtung verformt und federn nach dem Lösen zurück, was sich als „Maße passen nicht“ zeigt. Zum Entgraten wird ein scharfes Schabmesser oder eine feinzahnige Feile mit einseitiger Bearbeitung empfohlen, um zu vermeiden, dass eine Hochgeschwindigkeitsschleifscheibe den Rand erneut gelb verbrennt. Beim Polieren mit niedriger Drehzahl und leichtem Druck in mehreren Durchgängen arbeiten.
Prototypen und Kleinserien: Sollte PVC per CNC, Vakuumabformung oder Spritzguss verarbeitet werden?
Bei PVC-Teilen im Prototypenbau beeinflusst die Wahl des Weges das Ergebnis oft stärker als das Material selbst. Die drei Wege haben jeweils Grenzen: CNC-Bearbeitung von Platten eignet sich für Einzelteile und Strukturvalidierung und liefert direkt Haptik und Montagerückmeldung des echten Materials; Vakuumabformung (Prototypenabformung) vervielfältigt mit einem Urmodell mehrere Sichtteile und eignet sich für Kleinserienversuche oder Messe-Prototypen; Spritzguss ist erst die echte Serienfertigung, erfordert aber ein Werkzeug und verursacht höhere Vorlaufkosten und längere Durchlaufzeiten. Das Entscheidungskriterium ist einfach: Wie viele Teile werden benötigt, soll die Struktur geändert werden, wie hoch sind die Anforderungen an das Aussehen?
| Weg | Geeignete Szenarien | Wichtige Punkte zur PVC-Eignung |
|---|---|---|
| CNC-Bearbeitung | Einzelteile, Strukturvalidierung, Montageversuch | Platten/Stäbe direkt zerspanen, auf Schnittwärme und Verformung durch Einspannung achten |
| Vakuumabformung | Kleinserien-Sichtteile, konsistente Vervielfältigung mehrerer Teile | Die Oberflächenqualität des Urmodells bestimmt das Aussehen der Abformteile; Gießmaterial und PVC sind in den Eigenschaften nicht vollständig gleichwertig |
| Spritzguss | Serienfertigung, einheitliche Eigenschaften und Kostenverteilung erforderlich | Werkzeug erforderlich; das PVC-Granulatsystem unterscheidet sich von Platten, Schwindung und Rezeptur müssen mit der Technik abgestimmt werden |
Zu beachten ist: Vakuum-Abgusskopien verwenden in der Regel Gießharzsysteme, deren Chemikalienbeständigkeit und Brandschutzverhalten nicht unbedingt mit PVC-Platten übereinstimmen. Wenn das Bauteil später mit Säuren oder Laugen in Kontakt kommt oder eine Brandschutzzertifizierung benötigt, gehen Sie nicht davon aus, dass das Abgussteil das PVC selbst ersetzen kann; teilen Sie der Konstruktion die Einsatzumgebung frühzeitig mit. Wenn es nur um Optik- und Montagevalidierung geht, reicht das Abgussteil; wenn es um langfristige Belastung oder chemischen Kontakt geht, ist CNC oder die Bewertung anderer Materialien die sicherere Wahl.
Abnahme von PVC-Teilen und häufige Ausfallmodi
Bei der Abnahme von PVC-Teilen sollten Sie zunächst thermische Bearbeitungsschäden und materialimmanente Defekte getrennt beurteilen, sonst kommt es leicht zu Fehlrückweisungen. Optisch ist auf Vergilbung, Schmelzkanten und Kratzer zu achten: Vergilbung und Schmelzkanten konzentrieren sich meist auf Bereiche mit der höchsten Schnittwärme und sind ein bearbeitungsseitiges Problem; Farbabweichungen, Verunreinigungspunkte oder innere Poren des Rohmaterials hingegen verteilen sich zufällig und haben nichts mit der Werkzeugbahn zu tun. Bei den Maßen können PVC-Teile nach der Bearbeitung durch Spannungsabbau langsam driften; es wird empfohlen, sie in konstanter Temperaturumgebung eine Zeit lang zu lagern und dann die kritischen Maße nachzumessen, statt direkt nach der Fertigung zu urteilen.
Bei der Montage sind zwei Punkte zu beachten: erstens die Gewindefestigkeit – PVC ist relativ weich, wiederholtes Montieren oder Überdrehen führt leicht zum Gewindeausreißen; bei Bedarf Metallgewindeeinsätze verwenden oder die Gewindeeingriffslänge vergrößern. Zweitens das Kleben – vor dem Kleben von PVC müssen die Klebeflächen gereinigt und angeschliffen werden, um Trennmittel und Ölverschmutzungen zu entfernen; die Wirkung lösungsmittelbasierter Klebstoffe variiert je nach Rezeptur stark, daher wird empfohlen, zuerst einen Kleinteilversuch durchzuführen und erst dann in Serie zu arbeiten. Diese Punkte in eine Checkliste aufzunehmen ist wirksamer, als im Nachhinein darüber zu streiten, ob es ein Materialproblem ist.
Häufige Fragen (FAQ)
Die folgenden Fragen decken im Wesentlichen die von der Materialauswahl bis zur Abnahme am häufigsten nachgefragten Punkte zu PVC ab. Die Antworten geben möglichst die Beurteilungslogik wieder und keine absoluten Zahlen – das Verhalten von PVC hängt stark von der konkreten Rezeptur und den Bearbeitungsbedingungen ab; im Zweifel sollte dies mit der Konstruktion geklärt werden.
Kann PVC CNC-bearbeitet werden?
Ja. PVC-Platten und -Stäbe werden tatsächlich beim CNC-Fräsen, Drehen und Bohren eingesetzt, aber ihr Zerspanungsverhalten ist eher „weich und klebrig“, neigt zum Werkzeugkleben und zu schlechtem Spanabfluss. Entscheidend sind scharfe Werkzeuge, Kontrolle der Schnittwärme und rechtzeitiger Spanabfluss, nicht die Übernahme von Metall-Schnittparametern. Vor der Bearbeitung sollte der Rezepturtyp der Platte geklärt werden, da sich verschiedene Rezepturen deutlich unterscheiden.
Warum vergilben die Kanten von PVC nach der Bearbeitung?
In den meisten Fällen handelt es sich um lokale thermische Schäden durch Wärmeakkumulation beim Schneiden und nicht um mangelhafte Materialqualität. Zu langsamer Vorschub, stumpfe Werkzeuge und wiederholte Reibung an derselben Stelle erhöhen die Temperatur in der Nähe von Spänen und Schneidkante und führen zu gelben Kanten oder Schmelzkanten. Prüfen Sie zuerst Spanform und Werkzeugverschleiß und entscheiden Sie dann, ob Parameter angepasst oder Werkzeuge gewechselt werden – das ist meist wirksamer, als direkt das Material zu wechseln.
Kann ein PVC-Handmuster im Vakuum-Abgussverfahren hergestellt werden?
Der Vakuum-Abguss (Handmuster-Abguss) eignet sich grundsätzlich, um mit einem Urmodell mehrere optische Teile zu kopieren, aber beim Abguss werden häufig Polyurethan-Materialien verwendet, die nicht dasselbe System wie PVC sind. Wenn Ihr Ziel ein „Handmuster aus PVC-Material“ ist, ist die direktere Methode die CNC-Bearbeitung von PVC-Platten; wenn es nur um Kleinserien von Optikteilen geht, kann der Abguss als Alternative diskutiert werden, konkret nach Bewertung durch die Konstruktion.
Ist PVC für die Zerspanung dasselbe wie PVC für das Spritzgießen?
Nein. Bei der Zerspanung werden bereits geformte Platten oder Stäbe verwendet, beim Spritzgießen Granulat; Rezepturen, Additive und Verarbeitungshistorie sind unterschiedlich, und mechanische sowie thermische Eigenschaften lassen sich nicht direkt übertragen. Dass eine Type als Platte gut abschneidet, bedeutet nicht, dass das entsprechende Spritzgussmaterial am Spritzgussteil zum gleichen Ergebnis führt.
Kann sich ein PVC-Teil bei langfristiger Nutzung verformen?
Möglich. Die Wärmeformbeständigkeit von PVC ist nicht besonders hoch, und unter langfristiger Belastung besteht Kriechneigung; Temperatur, Last und Abstützung beeinflussen das Ergebnis. Wenn das Bauteil langfristig Kräfte aufnehmen soll oder in einer Umgebung mit höherer Temperatur eingesetzt wird, sollten die Einsatzbedingungen bereits bei der Materialauswahl klar benannt werden; gegebenenfalls ist ein Materialwechsel oder eine Strukturanpassung zu erwägen, statt nachträglich nachzubessern.
Key takeaways
- Die Stärken von PVC sind Kosten, Chemikalienbeständigkeit und leichte Klebbarkeit; die Schwächen sind Wärmeempfindlichkeit, zum Aufschmieren neigende Späne und langfristige Maßstabilität. Bei der Auswahl sollte man nach Verwendungszweck entscheiden, nicht nach dem Preis.
- Beim CNC-Bearbeiten von PVC kommt es entscheidend auf Schneidenschärfe, Spanabfuhr und Kontrolle der Schnittwärme an. Vergilbung, Schmelzränder und Grate entstehen meist durch Reibungswärme und nicht durch das Material selbst.
- In der Prototypenphase lassen sich sowohl durch Bearbeitung von PVC-Platten als auch durch Vakuumabformung schnell Teile mit annähernd serienmäßigem Aussehen herstellen. Die Abformung eignet sich jedoch besser für die Vervielfältigung kleiner Stückzahlen, während die Einzelteilvalidierung mit CNC direkter bleibt.
- Spritzguss-PVC und zerspantes PVC sind zwei unterschiedliche Rezeptursysteme. Dass ein zerspantes Teil die Prüfung besteht, bedeutet nicht, dass ein Spritzgussteil die gleichen Eigenschaften aufweist; beide müssen getrennt bestätigt werden.
- Bei der Abnahme von PVC-Teilen sollten Aussehen, Maße und Montage getrennt beurteilt werden. Zuerst ist zu klären, ob eine thermische Schädigung durch die Bearbeitung vorliegt, bevor über Toleranzen und Ausschuss gesprochen wird.



