
Genauigkeit ist kein Maschinenparameter, sondern die zeitliche Überlagerung von Fehlern
In der Werkstatt ist folgende Szene häufig: Ein Bearbeitungszentrum mit nominell hoher Positioniergenauigkeit, Programm, Werkzeug und Material unverändert, und dennoch überschreiten die gefertigten Halbleiterbauteile bei kritischen Maßen die Toleranz. Der Bediener verdächtigt zuerst die Maschine, richtet das Werkzeug neu ein, richtet neu aus oder wechselt sogar die Anlage – das Problem bleibt. Die eigentliche Ursache liegt oft nicht in den statischen Parametern der Maschine, sondern darin, dass sich Fehler über den Bearbeitungszyklus hinweg Stück für Stück aufsummieren.
Halbleiterbauteile haben meist gemeinsame Merkmale: geringe Größe, aber konzentrierte Form- und Lagetoleranzen; als Material häufig Edelstahl, Aluminiumlegierung, technischer Kunststoff oder Sonderlegierung; strukturell oft dünnwandig, mit tiefen Kavitäten, feinen langen Bohrungen oder hohem Längen-Durchmesser-Verhältnis. Solche Teile reagieren empfindlicher auf „Stabilität“ als auf „Spitzenpräzision“. Die Rundheit und Geradheit, die eine Maschine im kalten Zustand misst, und ihr Verhalten nach vier Stunden kontinuierlicher Bearbeitung können völlig unterschiedlich sein.
Zerlegt man die Fehler, stammen sie grob aus vier Richtungen: Wärme – Umgebung, Spindel, Kugelgewindetrieb und Schnittwärme verändern die Relativposition zwischen Werkzeug und Werkstück fortlaufend; Kraft – Schnittkräfte lassen dünnwandige Bereiche ausweichen und verteilen Eigenspannungen neu; Vibration – Ratterschwingungen und dynamische Spindeleigenschaften beeinflussen Oberfläche und Maßhaltigkeit; Messung – wenn Messbezugsbasis, Temperaturkompensation und Tasterkompensation nicht aufeinander abgestimmt sind, kann „in Ordnung“ nur ein Trugbild sein. Diese vier Fehlerarten existieren nicht unabhängig voneinander; sie verstärken sich im selben Bearbeitungszeitraum gegenseitig.
Daher folgt dieser Artikel nicht der üblichen Reihenfolge „Maschine – Werkzeug – Vorrichtung“, sondern organisiert sich nach dem zeitlichen Überlagerungspfad der Fehler: zuerst Wärme, dann Kraft und Vibration, danach die Bezugsübertragung bei der Einspannung und schließlich Messung und Prozesskontrolle. Das Ziel ist kein Allheilmittel-Parameter, sondern eine in der Werkstatt nutzbare Beurteilungslogik – damit man bei Maßabweichungen weiß, welches Glied zuerst zu prüfen ist, wie man es verifiziert und welche Minderungsmaßnahmen sich lohnen.

Wärme: die unterschätzte erste Abweichungsquelle
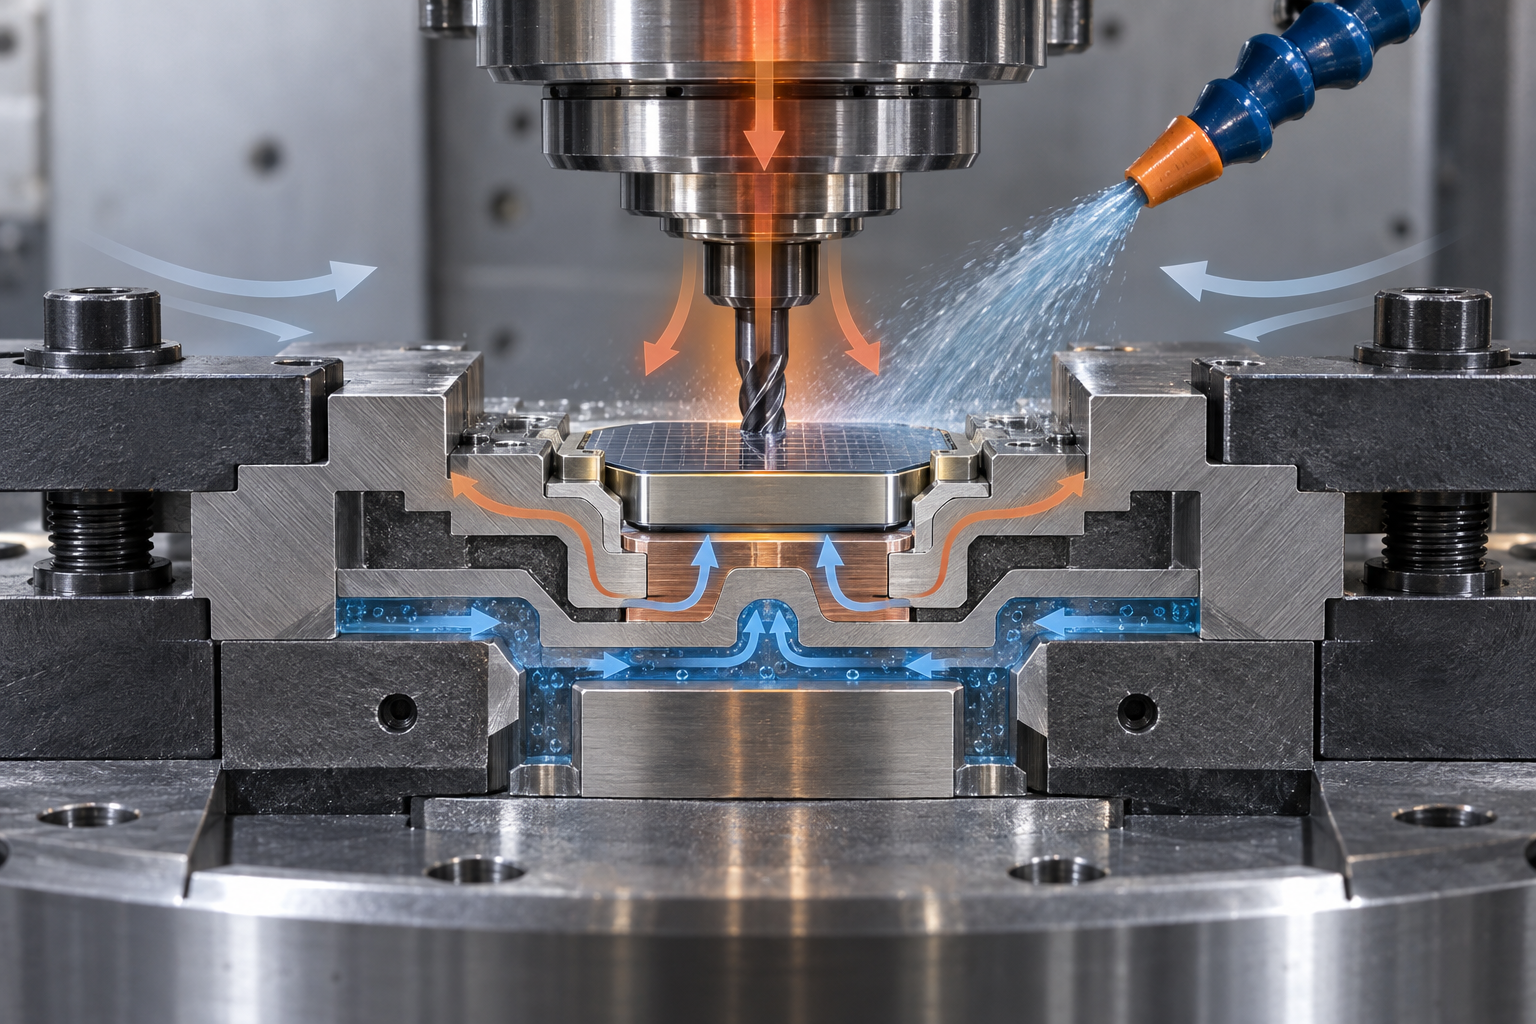
Bei Halbleiterbauteilen ist die Maßkette oft mit sehr wenig Aufmaß versehen, und Wärmedeformation ist die einzige Fehlerart, bei der „die Maschine stillsteht, das Werkstück sich aber bewegt“. Sie zeigt sich nicht in der statischen geometrischen Genauigkeit der Maschine, verändert aber während des Bearbeitungszyklus fortlaufend die Relativposition von Werkzeug und Werkstück. Um Wärme zu verstehen, muss man zunächst anerkennen, dass sie keine einzelne Quelle ist, sondern mehrere Pfade gleichzeitig wirken.
Vier thermische Pfade: von der Umgebung zum Werkstück
- Umgebungstemperaturschwankungen: Tages- und Nachtemperaturunterschiede in der Werkstatt oder das Ein- und Ausschalten der Klimaanlage lassen Bett, Werkstück und Messmittel gemeinsam langsam dehnen und schrumpfen. Je größer das Teil und je höher der Ausdehnungskoeffizient des Materials, desto deutlicher diese Drift.
- Thermische Dehnung von Spindel und Kugelgewindetrieb: Bei kontinuierlicher Bearbeitung erwärmen sich Spindel und Kugelgewindetrieb, die axiale Position verändert sich entsprechend. Das zeigt sich als Maßunterschied zwischen „erstem Teil nach dem Einschalten“ und „nach zwei Stunden Laufzeit“.
- Schnittwärme gelangt ins Werkstück: Besonders bei schlecht wärmeleitenden Materialien wie Edelstahl und Titanlegierungen konzentriert sich die Wärme in der Schnittzone; dünnwandige Teile dehnen sich lokal aus und ziehen sich nach dem Abkühlen wieder zusammen.
- Ungleiche Kühlmitteltemperatur: Kühlmittel ist sowohl Spanabfuhrmedium als auch Wärmeträger. Bei instabiler Flüssigkeitstemperatur bringt es die Wärme sogar ungleichmäßig auf Werkstück und Maschinenbett.
Die Art der Überlagerung dieser vier Pfade bestimmt: Betrachtet man nur einen davon, findet man die Ursache oft nicht. In der Praxis ist es sinnvoller, in der Zeitdimension zu messen statt an einem einzelnen Teil.
Zwei kostenlose Beurteilungsmethoden
Erstens: Vergleich von erstem und letztem Teil bei kontinuierlicher Bearbeitung. Gleiches Programm, gleiche Einspannung, mehrere Teile hintereinander laufen lassen und nur die kritischen Maße messen. Driften die Maße in eine Richtung, ist Wärme der Hauptverdacht; schwanken die Maße zufällig, sind eher Vibration, Einspannung oder Werkzeugverschleiß die Ursache. Zweitens: Nachmessung nach Stillstand. Ein gerade entnommenes Teil in konstanter Temperaturumgebung eine Zeit lang liegen lassen und dann messen. Federt das Maß deutlich zurück, wirken Schnittwärme oder Einspannspannungen, nicht eine ungenaue Positionierung der Maschine.
Minderungsansatz: Wärme zuerst stabilisieren
Die Richtung ist nicht „Wärme beseitigen“, sondern Wärme in einen stationären Zustand zu bringen, bevor kritische Maße geschnitten werden. Übliche Maßnahmen: die Maschine vor kritischen Arbeitsgängen leer laufen lassen oder bis zum thermischen Gleichgewicht vorwärmen; die Schlichtbearbeitung nach der Schruppbearbeitung in einem relativ temperaturstabilen Zeitfenster einplanen; bei dünnwandigen Teilen symmetrischen Materialabtrag verwenden, um einseitige Wärme- und Spannungsansammlung zu vermeiden; die Kühlmitteltemperatur möglichst stabil halten, bei Bedarf mit separater Temperaturregelung. Diese Maßnahmen ändern nicht die nominelle Maschinengenauigkeit, können aber die Drift innerhalb des Bearbeitungszyklus deutlich verringern. Konkrete Parameter müssen unter Berücksichtigung von Werkstoff, Struktur und Anlagenzustand gemeinsam mit dem Engineering-Team festgelegt werden.
Vibration und Schnittkraft: die eigentlichen Gegner dünnwandiger und tiefer Kavitäten
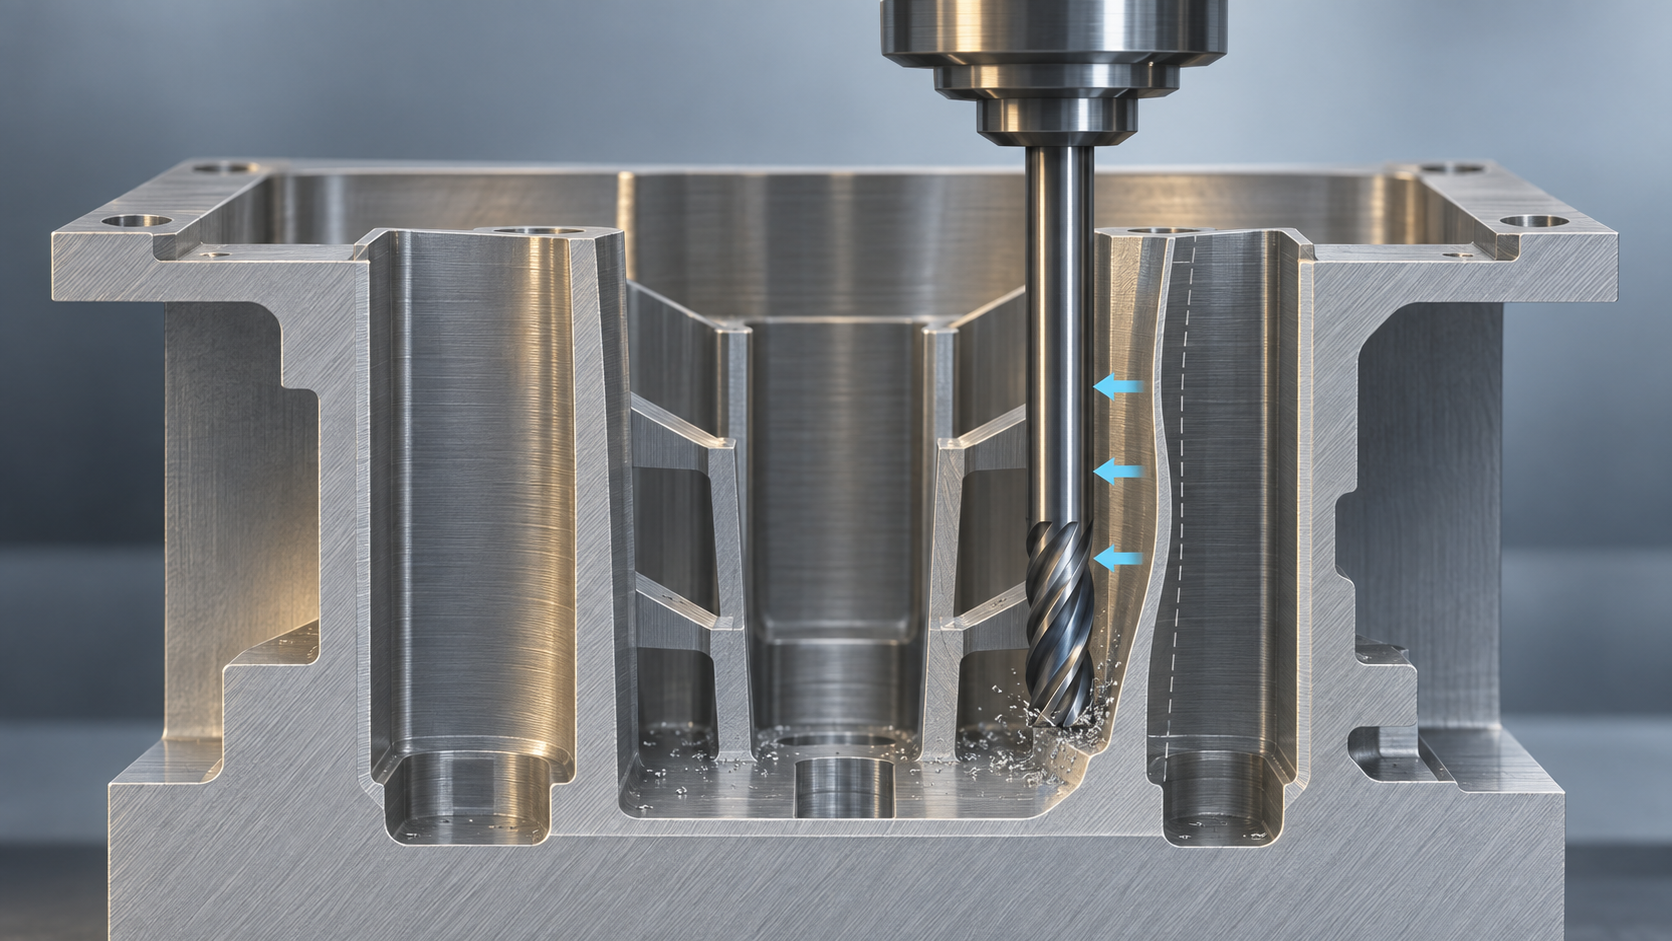
Viele Bauteile in Halbleiteranlagen sehen äußerlich einfach aus, sind aber schwierig wegen dünner Wände, tiefer Kavitäten und hoher Längen-Durchmesser-Verhältnisse. Zum Beispiel eine Kühlplatte mit dichten Kühlkanälen, eine Deckplatte mit sehr dünner Wandstärke oder eine schlanke Übertragungswelle. Solche Strukturen haben gegenüber Schnittkräften kaum Steifigkeit: Sobald das Werkzeug eintaucht, weicht das Werkstück zuerst aus, dann schneidet das Werkzeug, und das Maß driftet. Wärmedeformation ist eine langsame Variable, Vibration und Schnittkraft sind schnelle Variablen, die bei jedem Schneidzahn auftreten – die Behandlungslogik beider ist völlig unterschiedlich.
Rattern, Werkzeugausweichen und Eigenspannungen: drei verschiedene Driftarten
Die in der Werkstatt auftretende Maßdrift stammt meist aus drei Mechanismen, deren Erscheinungsbilder jedoch leicht verwechselt werden. Rattern ist selbsterregte Schwingung zwischen Werkzeug und Werkstück; sie hinterlässt regelmäßige Rattermarken auf der Oberfläche, und die Maße schwanken oft innerhalb eines bestimmten Bereichs. Werkzeugausweichen bedeutet, dass die Schnittkraft dünnwandige Bereiche wegdrückt, das Werkzeug tatsächlich weniger schneidet als programmiert, die Wandstärke zu groß und die Nutbreite zu klein wird. Eigenspannungsabbau ist noch versteckter – der Materialabtrag bricht das ursprüngliche Spannungsgleichgewicht im Rohteil, und das Teil verzieht sich erst nach der Bearbeitung oder sogar nach einer gewissen Liegezeit langsam. Die Beurteilung ist direkt: Wenn bei gleichem Programm und gleichem Werkzeug die Maßabweichung mit dünner werdender Wand zunimmt, ist es meist Werkzeugausweichen; wenn die Oberfläche periodische Muster und begleitende Geräusche zeigt, zuerst an Rattern denken; wenn das erste Teil in Ordnung ist, aber nach Liegen oder späterem Spannungsabbau außer Toleranz liegt, Eigenspannungen prüfen.
Werkzeugüberhang und Vorschubstrategie: erst Kraft senken, dann über Geschwindigkeit sprechen
Bei dünnwandigen tiefen Kavitäten lautet das erste Prinzip, die radiale Schnittkraft zu senken, statt einfach die Drehzahl zu erhöhen. Je länger der Werkzeugüberhang, desto deutlicher sinkt die Steifigkeit; daher so kurz wie möglich halten und bei Bedarf mit verstärktem Werkzeughalter oder spezieller Verlängerung Steifigkeit zurückgewinnen. Beim Vorschub sind geringe Schnitttiefe und großer Vorschub pro Zahn oft stabiler als große Schnitttiefe und kleiner Vorschub, weil Ersteres die Kraft axial verteilt und das Ausweichen verringert. Bei tiefen Kavitäten kann schichtweise abgetragen werden, damit das Aufmaß gleichmäßig freigesetzt wird und kein Schnitt plötzlich die volle Breite erfasst. Bei schlanken Merkmalen mit hohem Längen-Durchmesser-Verhältnis ist erst Schruppen, dann Schlichten und symmetrischer Abtrag kontrollierbarer als ein Durchgang bis zum Ende. Kühlung und Spanabfuhr sind ebenfalls zu berücksichtigen; Spanansammlungen zerkratzen die bereits bearbeitete Oberfläche ein zweites Mal.
Stützweise: die Steifigkeit des Werkstücks „zurückborgen“
Wenn das Bauteil selbst nicht steif genug ist, muss mit Stützung nachgeholfen werden. Übliche Verfahren: in der Kavität Prozessrippen oder Prozessbosse stehen lassen und nach der Bearbeitung entfernen; dünnwandige Bereiche vorübergehend mit entfernbaren Füllmaterialien stützen; oder die Arbeitsfolge ändern, zuerst die steifen Bereiche bearbeiten und zuletzt die dünnwandigen Bereiche freisetzen. Diese Maßnahmen erhöhen den Arbeitsaufwand, sind aber im Vergleich zu Nacharbeit wegen Maßabweichungen meist wirtschaftlicher. Welche gewählt wird, hängt davon ab, ob das Bauteil am Ende Stützspuren zulassen darf und ob nachgelagert Entgrat- und Reinigungskapazität vorhanden ist. Bei solchen Strukturen empfiehlt es sich, Zeichnung und kritische Merkmale vor der Angebotsabgabe an das Engineering zur Bewertung zu geben, Stützlösung und Prüfweise zu bestätigen und dann zu entscheiden, ob CNC oder zunächst eine Prototypenvalidierung eingesetzt wird.
Spannen: der fehleranfälligste Schritt bei der Bezugsübertragung
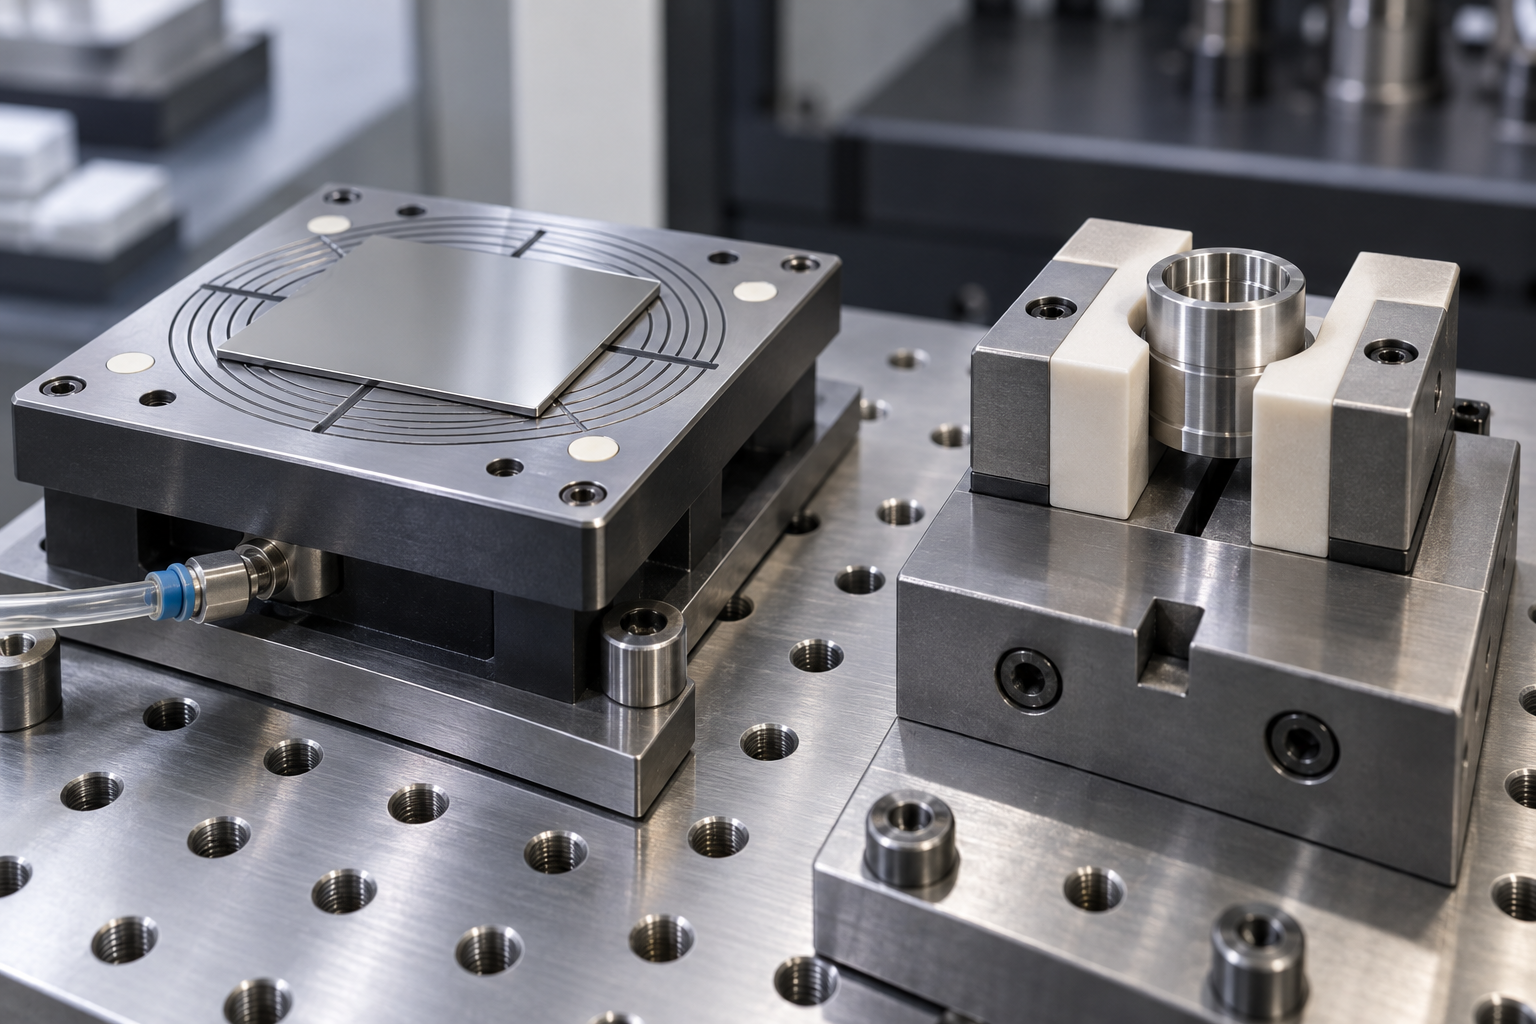
Unter den Halbleiterbauteilen gibt es einen typischen Strukturtyp: nicht groß, aber mit mehreren Bohrungen, Nuten oder Dichtflächen mit sehr engen Positionstoleranzen, und oft können nur ein oder zwei Flächen zur Positionierung genutzt werden. Präzisionsprobleme bei solchen Teilen entstehen selten dadurch, dass die Maschine „nicht schneiden kann“, sondern häufiger dadurch, dass bereits beim Spannen die Bezugsbeziehungen verloren gehen. Spannkräfte verursachen elastische Verformungen des Werkstücks, die nach dem Lösen der Spannbacken zurückfedern; mehrfaches Spannen summiert Positionierfehler Schicht für Schicht bis zum Endmaß.
Durch Spannkraft verursachte elastische Verformung
Dünnwandige oder freitragende Strukturen werden beim Spannen niedergedrückt; beim Schneiden „sieht“ das Werkzeug eine eingespannte Form, nach dem Lösen federt das Werkstück zurück, und Maß sowie Ebenheit ändern sich. Die Beurteilung ist direkt: Messen Sie die kritischen Maße im gespannten Zustand und erneut nach dem Lösen; die Differenz ist die durch das Spannen eingebrachte Verformung. Gegenmaßnahmen sind üblicherweise: Spannkraft reduzieren, Stützpunkte hinzufügen, die Spannposition in steifere Bereiche verlegen oder statt Punktkontakt Flächenkontakt verwenden.
Bezugsvereinheitlichung und Vorrichtungswahl
Es gibt nur ein Prinzip: Bearbeitungsbezug möglichst gleich Messbezug. Wenn im ersten Arbeitsgang eine Rohteilfläche zur Positionierung dient und später auf eine bereits bearbeitete Fläche umgespannt wird, wechselt der Bezug, und Fehler addieren sich. Vakuumspannfutter eignen sich für großflächige, dünne Teile; die Spannkraft ist gleichmäßig, aber die Saugkraft begrenzt. Weiche Backen eignen sich für bereits bearbeitete Außendurchmesser oder regelmäßige Außenkonturen; sie reduzieren Spannmarken, aber die Wiederholpositionierung hängt von der Genauigkeit des Spannfutters ab. Spezielle Vorrichtungen eignen sich für stabile Serien und feste Strukturen; der Anfangsaufwand ist hoch, aber der Bezug wird fixiert. Welche Wahl richtig ist, hängt von Steifigkeit, Stückzahl und späterer Messmethode ab; klären Sie dies am besten bereits in der Musterphase mit der Konstruktion.
Messen: Wenn die Messmethode falsch ist, ist „konform“ nur eine Illusion
Bei Halbleiterbauteilen tritt immer wieder dasselbe Szenario auf: Der Koordinatenmessbericht zeigt Maße innerhalb der Zeichnungstoleranz, aber bei der Montage passt es nicht, oder nach der Montage driftet die Funktion. Das Problem liegt oft nicht in der Bearbeitung, sondern im Messprozess – die Messmethode selbst bringt Abweichungen ein, oder der Messzustand stimmt nicht mit dem Montagezustand überein. Wenn Messen als „letzte Bestätigung“ statt als „Teil der Bearbeitung“ verstanden wird, ist Konformität nur auf dem Papier konform.
Wofür Koordinatenmessung, Bildmessung und 3D-Scan jeweils zuständig sind
Berührende Koordinatenmessung eignet sich für regelmäßige Geometrien, tiefe Bohrungen, Stufen und Maße mit strenger Bezugsausrichtung; Tasterradius-Korrektur und Messpunktverteilung beeinflussen das Ergebnis direkt. Bildmessung ist freundlich zu dünnwandigen Konturen, kleinen Merkmalen und Kantenprojektionen, hat aber schwächere Bindung in Höhenrichtung und bei bezugsfreien Freiformflächen. 3D-Scan ist stark bei Gesamtform, Freiformflächen und Reverse-Vergleich und liefert schnell flächige Abweichungswolken; sein Wert hängt jedoch von der Bezugsausrichtung und der Oberflächenvorbereitung vor dem Scan ab. Die drei Verfahren ersetzen einander nicht, sondern decken unterschiedliche Merkmalstypen ab.
Die Temperaturkompensation wird oft übersehen. Nach dem Abnehmen von der Maschine ändert sich die Temperatur des Werkstücks noch; wird sofort gemessen, driftet der Messwert mit der Abkühlung. Sicherer ist es, das Werkstück in der Messumgebung thermisch auszugleichen und erst dann zu messen sowie den Umgebungszustand bei der Messung im Bericht zu dokumentieren. Tasterradius-Korrektur, Tasterkalibrierung und Bezugsausrichtung sind ebenfalls Fehlerquellen: Ist der Bezug falsch gewählt, verschieben oder verdrehen sich alle nachfolgenden Maße insgesamt.

Wenn das Bauteil eine Freiformfläche, dünnwandig ist oder ein flächiger Vergleich mit dem ursprünglichen CAD-Modell erforderlich ist, ist die Rolle des 3D-Scans klar: Er erweitert „Punktmaße“ zu „Flächenabweichungen“ und hilft, Verformungstendenzen und Montagekonfliktbereiche zu beurteilen. Solche Prüfungen reagieren empfindlicher auf Bezugsbildung und Scanparameter; klären Sie den Vergleichsbezug am besten gemeinsam mit dem Bearbeiter, statt nur eine farbige Abweichungskarte zu verwenden. Wenn Sie Unterstützung für Reverse Engineering oder Prüfscans benötigen, können Sie sich über 3D-Scan-Fähigkeiten über den Anwendungsbereich informieren oder direkt über AI-Dialog-Angebot Zeichnung und Prüfanforderungen zusammen einreichen.
Präzision in den Prozess einbauen: Kontrollpunkte von der Musterfertigung bis zur Kleinserie
In den vorherigen Abschnitten ging es darum, woher Fehler kommen. Dieser Abschnitt betrachtet es aus einem anderen Blickwinkel: Präzision entsteht nicht durch einmaliges „Justieren“, sondern wird durch den Prozess „festgeschrieben“. Warum ist bei derselben Maschine und demselben Programm das erste Teil konform, während das dreißigste zu driften beginnt? Oft liegt es nicht daran, dass die Maschine plötzlich schlechter wird, sondern daran, dass im Prozess einige Kontrollpunkte fehlen, die Fehler zurückweisen.
Erstmusterfreigabe und Prozessstichproben: „konform“ klar definieren
Erstmusterfreigabe bedeutet nicht nur, ein Maß zu messen. Sie muss drei Fragen beantworten: Stimmt der Bezug mit der Zeichnung überein, liegen die kritischen Merkmale im erwarteten Bereich, und hat der Bearbeitungsprozess bereits thermisches Gleichgewicht erreicht? Wenn das Erstmuster direkt nach dem Einschalten der Maschine gefertigt wird, ist es möglicherweise nur „kalt konform“ und repräsentiert keinen stabilen Zustand. Sicherer ist: Die Maschine zunächst eine Aufwärm- oder Leerfahrphase durchlaufen lassen, nach Stabilisierung das Erstmuster bestätigen und die Erstmusterdaten als Referenz für spätere Stichproben verwenden.
Die Häufigkeit der Prozessstichproben hängt von der Kritikalität des Bauteils und der Bearbeitungsdauer ab. Bei maßempfindlichen Anwendungen wie Halbleiterbauteilen wird üblicherweise während der kontinuierlichen Bearbeitung in festen Intervallen stichprobenartig geprüft, statt erst nach Abschluss alles gemeinsam zu messen. Wird eine trendförmige Abweichung erkannt, kann vor Ausschuss in der Serie gegengesteuert werden.
Warten auf thermisches Gleichgewicht und Werkzeugstandzeit: zwei oft übersprungene Wartezeiten
Warten auf thermisches Gleichgewicht klingt nach Zeitverschwendung, ist aber oft günstiger als Nacharbeit. Bei kontinuierlicher Bearbeitung steigen die Temperaturen von Spindel, Kugelgewindetrieb und Werkstück langsam an, und die Maße driften mit. Wenn der Prozess es zulässt, ist es oft stabiler, zwischen Schruppen und Schlichten eine Kühl- oder Stabilisierungszeit einzuplanen und erst dann zu schlichten, als alles in einem Zug zu fertigen. Ähnlich ist es bei der Werkzeugstandzeit: Gegen Ende der Nutzung desselben Werkzeugs ändern sich Schnittkräfte und Werkzeugausweichung; die Schlichtbearbeitung kritischer Maße sollte in eine Phase mit gutem Werkzeugzustand gelegt oder ein Werkzeugwechselpunkt festgelegt werden.
Nachvollziehbare Aufzeichnung: Probleme müssen nachvollziehbar sein
Aufzeichnungen sind keine Formsache. Programmversion, Werkzeugnummer, Spannmethode, Messdaten und Umgebungszustand sind bei Chargenabweichungen die einzigen Hinweise, mit denen die Fehlerquelle rekonstruiert werden kann. Ohne Aufzeichnungen bleibt nur Raten; mit Aufzeichnungen lässt sich beurteilen, ob es an Wärme, Spannung oder Werkzeugverschleiß liegt.
Musterphase: CNC, 3D-Druck und Handmuster-Abguss decken jeweils einen Abschnitt ab
In der Validierungsphase von Halbleiterbauteilen überschneiden sich die Rollen der drei Verfahren nicht. CNC-Bearbeitung eignet sich zur Validierung von Maßen und Montage mit realem Material, insbesondere wenn Metall oder technischer Kunststoff tragen, dichten oder passen muss; 3D-Druck eignet sich besser zur schnellen Validierung von Form, Kanälen und Montagekonflikten, mit schneller Iteration, aber Material und Endteil unterscheiden sich oft und sind nicht direkt mit Serienleistung gleichzusetzen; Handmuster-Abguss (Vakuumgießen) eignet sich in der Kleinserienphase für Funktions- oder Oberflächenvalidierung mit Harzteilen nahe am Endmaterial und liegt zwischen Prototyp und Serie.
Der Zeitpunkt des Verfahrenswechsels hängt üblicherweise vom Validierungsziel ab: Geht es darum, „ob es hineinpasst“, kann 3D-Druck ausreichen; geht es darum, „ob die Maße unter realen Bedingungen stabil sind“, braucht es CNC- oder Abgussteile. Validierungsziele mit den Verfahrensfähigkeiten abzustimmen spart mehr Zeit, als stets „möglichst seriennah“ anzustreben.
Häufige Fragen: Die am häufigsten gestellten Präzisionsfragen vor Ort
Wenn Halbleiterbauteile außer Toleranz liegen, sollte man zuerst die Maschine oder zuerst Wärme und Spannung prüfen?
Zuerst Wärme und Spannung ausschließen, dann die Maschine verdächtigen. Die statische geometrische Genauigkeit der Maschine ist relativ stabil, während thermische Drift und Spannverformung sich mit Zeit und Charge ändern. Sinnvolle Reihenfolge: Zuerst Erst- und Letztteil einer kontinuierlichen Bearbeitung vergleichen, um einseitige Drift festzustellen; dann kritische Maße im gespannten und gelösten Zustand je einmal messen, um die durch Spannen eingebrachte Verformung zu quantifizieren; erst wenn beides ausgeschlossen ist, zur geometrischen Genauigkeit der Maschine, zur dynamischen Spindelcharakteristik und zum Werkzeugzustand zurückkehren. So vermeidet man blinden Gerätewechsel oder wiederholtes Einrichten.
Warum ist bei der Bearbeitung dünnwandiger Teile die Wandstärke stets zu groß und die Nutbreite zu klein?
Das ist ein typisches Werkzeugausweichphänomen: Die Schnittkraft drückt die dünne Wand weg, das tatsächliche Zerspanvolumen ist kleiner als der programmierte Wert, daher wird die Wandstärke zu groß und die Nutbreite zu klein. Die Gegenmaßnahme ist, die radiale Schnittkraft zu senken, nicht die Drehzahl zu erhöhen. Versuchen Sie kürzeren Werkzeugüberhang, kleine Schnitttiefe mit großem Vorschub pro Zahn, zusätzliche Prozessrippen in der Kavität oder temporäre Füllstützen und legen Sie die Schlichtbearbeitung nach dem Spannungsabbau. Treten gleichzeitig regelmäßige Rattermarken auf, ist zusätzlich Schwingungsanregung zu berücksichtigen; prüfen Sie Spindeldynamik und Werkzeugspannsteifigkeit.
Die Koordinatenmessung ist konform, aber bei der Montage passt es nicht – woran liegt das?
Meist stimmen Messzustand und Montagezustand nicht überein. Häufige Ursachen: Messbezug und Bearbeitungsbezug sind nicht vereinheitlicht, wodurch Positionstoleranzen verdeckt werden; das Werkstück wird nach dem Abnehmen ohne thermisches Gleichgewicht gemessen, der Messwert driftet mit der Abkühlung; Tasterradius-Korrektur oder Tasterkalibrierung weisen Abweichungen auf; und es werden nur Punktmaße gemessen, ohne Gesamtform und Verformungstendenz zu bewerten. Empfehlung: Werkstück in der Messumgebung stabilisieren, dann messen, Umgebungszustand im Bericht dokumentieren und bei Freiformflächen oder dünnwandigen Teilen zusätzlich 3D-Scan für flächigen Vergleich einsetzen.
In der Kleinserien- und Musterphase: Wie weit sollte die Präzisionskontrolle gehen?
Der Wert der Musterphase liegt nicht darin, dass ein einzelnes Teil maßhaltig ist, sondern darin, dass Bezug, Aufspannung und Prüfkonzept gemeinsam klar definiert werden. Es wird empfohlen, bereits in der Erstmusterphase Folgendes festzulegen: ob der Bearbeitungsbezug gleich dem Messbezug ist, ob die Spannkraft messbare Verformungen verursacht, mit welcher Messmethode die kritischen Maße geprüft werden und wie lange die thermische Stabilisierung dauert. Sobald diese Informationen fixiert sind, nehmen die Schwankungen in der Serienphase deutlich ab. Wenn beim Mustern nur das Maßhalten angestrebt und die Prozesskonsistenz vernachlässigt wird, muss in der Serienproduktion häufig nachgearbeitet werden.
Auf welches Niveau muss die Werkstattemperatur geregelt werden, damit sie ausreicht?
Es gibt keinen einheitlichen Zahlenwert; er hängt von der Bauteilgröße, dem Wärmeausdehnungskoeffizienten des Materials und der Toleranzzone ab. Das Beurteilungsprinzip lautet: Die durch Umgebungstemperaturschwankungen verursachte Maßänderung soll kleiner sein als ein angemessener Anteil der Toleranzzone. Wichtiger als eine möglichst niedrige absolute Temperatur ist die Temperaturstabilität – vermeiden Sie zyklische Drift durch Ein- und Ausschalten der Klimaanlage, häufiges Öffnen von Türen oder Tag-Nacht-Temperaturschwankungen. Bei präzisionsempfindlichen Arbeitsgängen kann die Maschine bis zum thermischen Gleichgewicht vorgewärmt werden, bevor kritische Maße geschnitten werden, und die Schlichtbearbeitung sollte möglichst in Zeitfenster mit relativ stabiler Temperatur gelegt werden.
Key takeaways
- Genauigkeit ist das Ergebnis der zeitlichen Überlagerung von vier Fehlerarten: Wärme, Kraft, Vibration und Messung. Betrachtet man nur eine davon, findet man die Ursache oft nicht.
- Dünnwandige, tiefe Kavitäten und Strukturen mit hohem Längen-Durchmesser-Verhältnis machen Einspann- und Schnittkräfte zu den Hauptabweichungsquellen. Kraftreduzierung ist wirksamer als Geschwindigkeitssteigerung.
- Temperaturstabilität ist wichtiger als das Streben nach extremen Maschinenparametern. Der Vergleich von erstem und letztem Teil bei kontinuierlicher Bearbeitung ermöglicht eine schnelle Beurteilung der thermischen Drift.
- Wenn die Messbezugsbasis nicht mit der Bearbeitungsbezugsbasis übereinstimmt, werden echte Abweichungen als „in Ordnung“ verschleiert.
- Bereits in der Musterphase sollten Bezugsbasis, Einspannung und Prüfkonzept gemeinsam definiert werden, statt erst nach Maßabweichungen nachzubessern.



