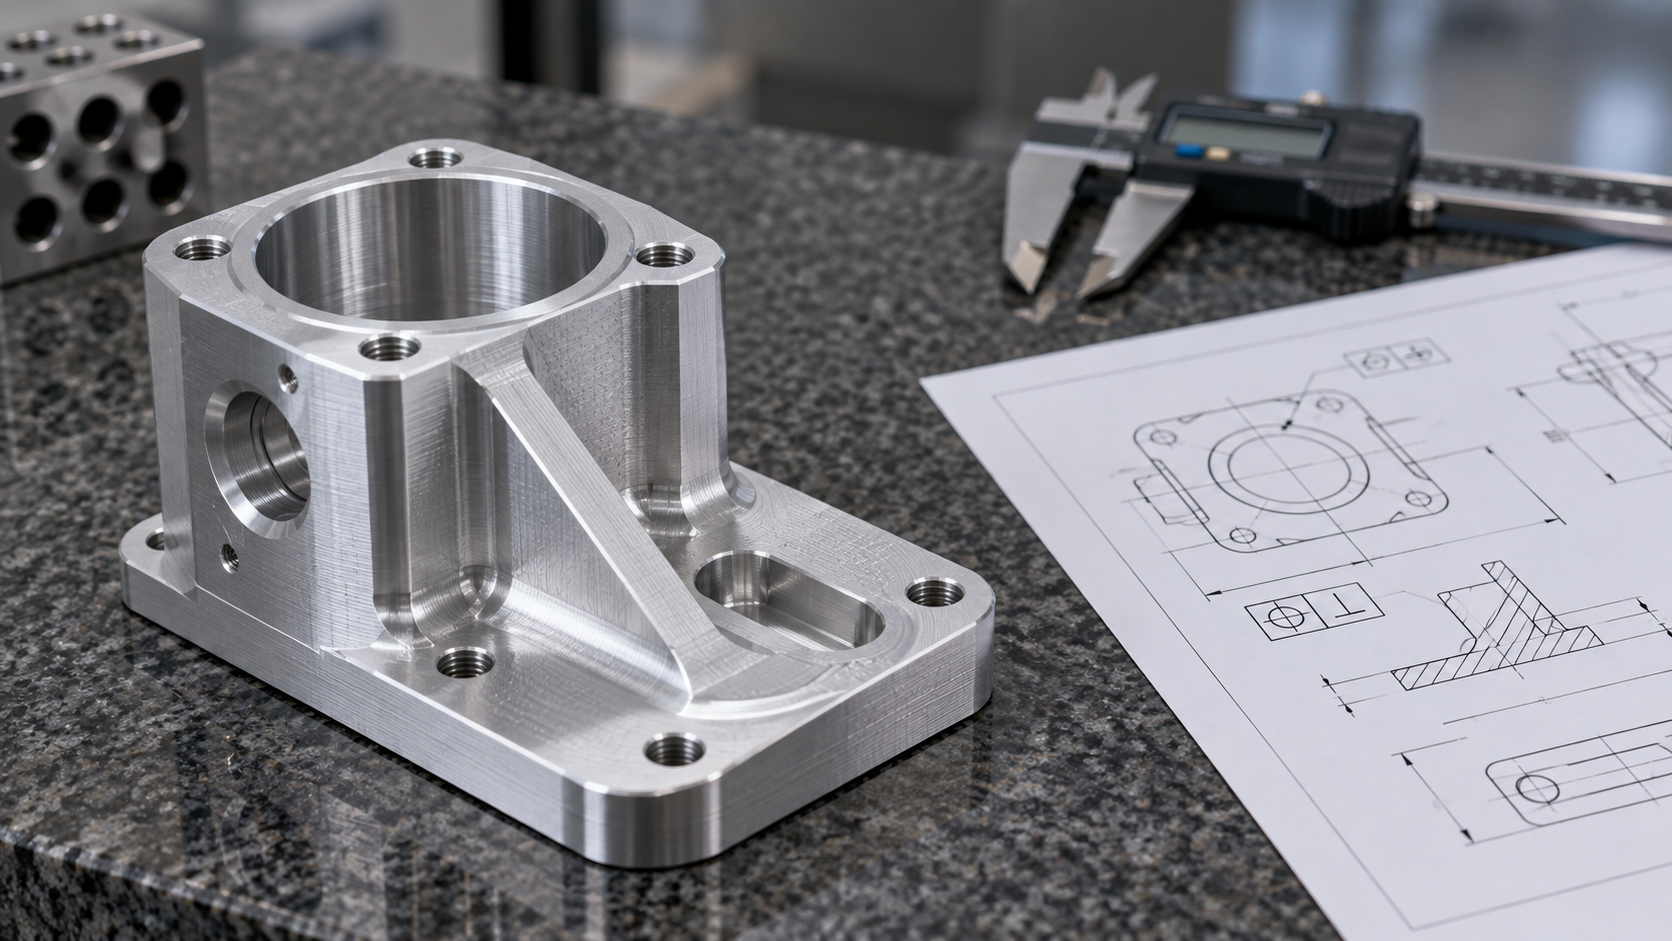
Suchen Sie nicht vorschnell nach der „besten“, sondern definieren Sie zuerst Ihr Teil
Viele Einkäufer und Ingenieure öffnen das Suchfeld und geben „Welche inländische Präzisionsfertigungsfabrik für Teile ist gut“ ein, doch was ihnen tatsächlich fehlt, ist keine Fabrikliste, sondern eine Teileanforderungsspezifikation, mit der sie vergleichen können. Beim selben Teil sind je nach CNC-Bearbeitung, 3D-Druck oder Blechschweißen die passenden Fabriktypen, die Angebotslogik und sogar die Kommunikationssprache unterschiedlich. Wenn Sie mit vagen Anforderungen zehn Fabriken anfragen, erhalten Sie oft zehn Angebote mit uneinheitlichen Grundlagen, was die Beurteilung noch schwieriger macht.
Der erste Schritt ist also nicht die Auswahl der Fabrik, sondern das „Übersetzen“ des Teils in Parameter, die die Fabrik versteht. Die folgende Liste muss nicht kompliziert sein, aber jeder Punkt beeinflusst direkt, wie Sie die Gegenseite später bewerten.
- Prozessweg: Ist dieses Teil subtraktiv (CNC-Fräsen/Drehen), additiv (3D-Druck), Blech (Stanzen, Biegen, Schweißen) oder formgebunden (Spritzguss, Vakuumguss für Handmuster)? Wenn Sie noch unsicher sind, klären Sie zuerst, ob es sich um ein Strukturteil, ein Sichtteil oder ein Funktionsprüfteil handelt.
- Material: Metall oder Kunststoff, und ob die konkrete Sorte bereits festgelegt ist. Ist das Material nicht festgelegt, haben die Prozessempfehlungen der Fabrik Spielraum; ist es festgelegt, kommt es darauf an, ob die Gegenseite häufig mit dieser Materialart arbeitet.
- Genauigkeitsschwerpunkte: Nicht pauschal „hohe Präzision“ sagen, sondern benennen, welche Maße, welche Passfläche und welche Form- und Lagetoleranz die Montage oder Funktion wirklich beeinflussen.
- Stückzahl: Einzelstück, wenige Stücke, einige Dutzend Stücke oder Serienproduktion. Die Stückzahl entscheidet, ob der Prozess gewechselt werden muss und wie Form- oder Vorrichtungskosten im Angebot verteilt werden.
- Lieferzeit-Sensibilität: Muss ein bestimmter Termin eingehalten werden, oder kann nach dem Rhythmus der Fabrik geplant werden? Bei knapper Lieferzeit werden Prozesswahl und Produktionsplanungsfähigkeit der Fabrik neu bewertet.
Wenn Sie diese Punkte klar aufschreiben und dann mit den Fähigkeiten der Fabrik abgleichen, werden Sie feststellen, dass sich die Frage „Welche ist gut“ ganz natürlich in „Welche passt zu meinem Teil“ verwandelt. Das ist auch die gemeinsame Voraussetzung der folgenden fünf Kriterien – über die Qualität einer Fabrik ohne Bezug zu einem konkreten Teil zu sprechen, ist im Grunde bedeutungslos.
Kriterium eins: Passt die Prozessabdeckung zu Ihrem Teileweg?
Viele Einkäufer senden bei der Anfrage gewohnheitsmäßig dieselbe Zeichnung gleichzeitig an drei bis fünf Fabriken und vergleichen dann die Preise. Wenn diese Fabriken jedoch völlig unterschiedliche Prozesswege haben, sind die Angebote selbst nicht vergleichbar. Präzisionsfertigung von Teilen ist kein einzelner Prozess, sondern eine Gruppe von Wegen: CNC-Bearbeitung eignet sich für präzises Schneiden von Metall und Kunststoff, 3D-Druck für schnelle Prototypen und Kleinserienversuche, Blechbearbeitung für Plattenstrukturen durch Stanzen, Biegen und Schweißen, Vakuumguss für Handmuster für Kleinserien von Sichtteilen und Spritzguss für Kunststoffteile in Serie. In welcher Phase sich Ihr Teil befindet, entscheidet, welcher Weg sinnvoller ist.
Vom Prototyp zur Serie wechselt der Prozess
Ein typischer Produktentwicklungsrhythmus ist: Zuerst einige Teile zur Strukturprüfung, möglicherweise per 3D-Druck oder CNC; nach dem Einfrieren der Struktur eine Kleinserie für Montageversuche, möglicherweise per Vakuumguss für Handmuster oder Kleinserien-CNC; nach Marktbestätigung dann Spritzgussformen oder Blechserien. Das Problem ist: Wenn jede Phase eine andere Fabrik mit nur einem einzigen Prozess nutzt, müssen Zeichnung, Bezüge, Materialannahmen und Nachbearbeitungsanforderungen jedes Mal neu erklärt werden. Der Kommunikationsaufwand ist nicht nur Zeit, sondern umfasst auch das Risiko von Informationsverfälschung bei der Weitergabe – die „kritische Fläche“, wie sie die vorherige Fabrik verstanden hat, kann die nächste als normale Fläche behandeln.
Deshalb können Sie bei der Bewertung einer Fabrik zuerst fragen: Welche Wechsel vom Prototyp über die Kleinserie bis zur Serie können Sie abdecken? Eine Fabrik, die CNC, 3D-Druck, Blech, Vakuumguss für Handmuster und Spritzguss abdecken kann, muss nicht jede Leistung selbst auf Maschinen fahren, aber sie kann zumindest intern die Prozessübergänge klar darstellen und Ihnen das Hin- und Herkommunizieren ersparen. Sie können zuerst einen Überblick über die Fertigungsfähigkeiten ansehen, ihn mit Ihrem Teileweg abgleichen und beurteilen, welche Schritte dieselbe Fabrik übernehmen sollte und welche getrennt werden können.
Auch Einzelprozess-Fabriken haben ihren Platz
Das heißt nicht, dass Einzelprozess-Fabriken schlecht sind. Wenn Ihr Teil langfristig stabil in einem Prozess bleibt, etwa über Jahre dieselbe Art CNC-Aluminiumteil, dann ist eine auf diesen Prozess spezialisierte Fabrik mit ausgereiftem Spannmittel- und Werkzeugmanagement oft bei Konsistenz und Kosten im Vorteil. Entscheidend ist, die „Phase“ klar zu denken: Mehrprozessabdeckung löst die Kommunikations- und Verifizierungsprobleme in der Wechselphase, Spezialisierung auf einen Prozess löst das Effizienzproblem stabiler Serien. Beides ersetzt einander nicht, sondern entspricht der Entwicklungsphase, in der Sie sich gerade befinden.
Eine praktische Methode ist, die möglichen Prozessänderungen der nächsten sechs bis zwölf Monate aufzulisten: Wird aus einem Druckteil vielleicht ein Spritzgussteil? Wird ein Blechgehäuse vielleicht zu Druckguss oder Spritzguss? Wenn die Antwort „ja“ lautet, ist es bei der Fabrikauswahl meist einfacher, die Prozessabdeckung in die Bewertungsliste aufzunehmen, als nur auf den Stückpreis zu schauen.
Kriterium zwei: Was im Angebot steht, ist wichtiger als die Höhe des Angebots
Wenn dieselbe Zeichnung an drei Fabriken geht, können die Angebote um das Doppelte abweichen. Viele Einkäufer reagieren zuerst mit „Will mich die teurere Fabrik reinlegen?“, doch es lohnt sich eher, zuerst zu prüfen, was im Angebot tatsächlich steht. Ein Angebot, das nur „CNC-Bearbeitung, Stückpreis XX Yuan“ enthält, und ein Angebot, das Materialspezifikation, Prozessweg, Nachbearbeitung, Prüfmethode und Mengenstaffel aufführt, sind im Wesentlichen nicht dasselbe – Ersteres ist eine Zahl, Letzteres eine ausführbare Fertigungsannahme.
Ein niedriges Angebot bedeutet oft nicht, dass die Fabrik effizient ist, sondern dass sie bestimmte Kosten vorerst ausgelassen hat. Ausgelassene Teile verschwinden nicht, sondern kommen später in Form von Änderungsaufträgen, Nachforderungen, Nacharbeit oder Lieferverzug zurück. Deshalb zeigt die Informationsdichte eines Angebots bei der Bewertung einer Fabrik besser als der Stückpreis selbst, ob diese Fabrik verlässlich ist.
Welche Felder ein strukturiertes Angebot enthalten sollte
- Materialspezifikation: Welche Sorte, welcher Zustand (z. B. Platte, Stange, Schmiedeteil), statt pauschal „Aluminium“ oder „Stahl“. Unterschiedliche Materialien haben unterschiedliche Zerspanbarkeit, Nachbearbeitung und Kosten.
- Prozessannahmen: CNC-Fräsen oder Drehen, ob 3D-Druck zur Verifizierung nötig ist, ob Blechteile Biegen und Schweißen umfassen, Vakuumguss für Handmuster oder direkt Spritzguss. Der Prozessweg bestimmt die Genauigkeitsobergrenze und die Kostenstruktur.
- Nachbearbeitung: Ob Entgraten, Eloxieren, Sandstrahlen, Wärmebehandlung, Oberflächenbeschichtung usw. enthalten sind oder separat berechnet werden.
- Prüfmethode: Ob nach den kritischen Maßen der Zeichnung geprüft wird, ob Prüfaufzeichnungen bereitgestellt werden oder nur eine visuelle Sichtprüfung erfolgt.
- Mengenstaffel: Wie sich der Stückpreis bei Einzelstück, Kleinserie und Serie ändert und ob Form- oder Vorrichtungskosten separat ausgewiesen werden.
- Angebotsgültigkeit und Annahmen: Zeichnungsversion, Lieferzeitvoraussetzungen, ob Fracht und Steuern enthalten sind.
Diese Felder wirken kleinteilig, beantworten aber gemeinsam eine Frage: Unter welchen Voraussetzungen gilt dieser Preis. Sind die Voraussetzungen klar geschrieben, gibt es für spätere Änderungen eine Grundlage; sind sie vage, kann jede Anpassung zu Streit werden.
Warum vage Angebote leicht zu Streitfällen werden
Ein typischer Satz bei vagen Angeboten lautet: „Machen wir erst zu diesem Preis, Details später.“ Das Problem ist, dass bei der Präzisionsfertigung von Teilen die „Details“ oft der größte Kostenblock sind: eine kritische Toleranz, eine dünne Wand, eine tiefe Tasche können die ursprüngliche Prozessannahme ungültig machen. Wenn mitten in der Bearbeitung festgestellt wird, dass Spannmittel, Werkzeuge oder zusätzliche Prüfungen nötig sind, und die Fabrik dann eine Änderung nachreicht, fühlt sich der Einkäufer übervorteilt und die Fabrik findet, die Zeichnung sei nicht klar gewesen – beide Seiten haben nicht unrecht; der Fehler lag darin, die Annahmen in der Angebotsphase nicht offenzulegen.
Das verstecktere Risiko ist eine undurchsichtige Mengenstaffelung. Manche Angebote sind bei Einzelstücken sehr günstig, aber der Mengenpreis sinkt kaum – das deutet darauf hin, dass die Fabrik möglicherweise keine Prozessoptimierung für die Serie vorgenommen hat. Umgekehrt: Ist der Einzelpreis sehr hoch und fällt der Mengenpreis abrupt, sollte man klären, ob Werkzeug- oder Vorrichtungskosten bereits eingerechnet sind. Nur wenn die Staffelung ausgewiesen ist, kann der Einkauf beurteilen, ob diese Preisstruktur plausibel ist.
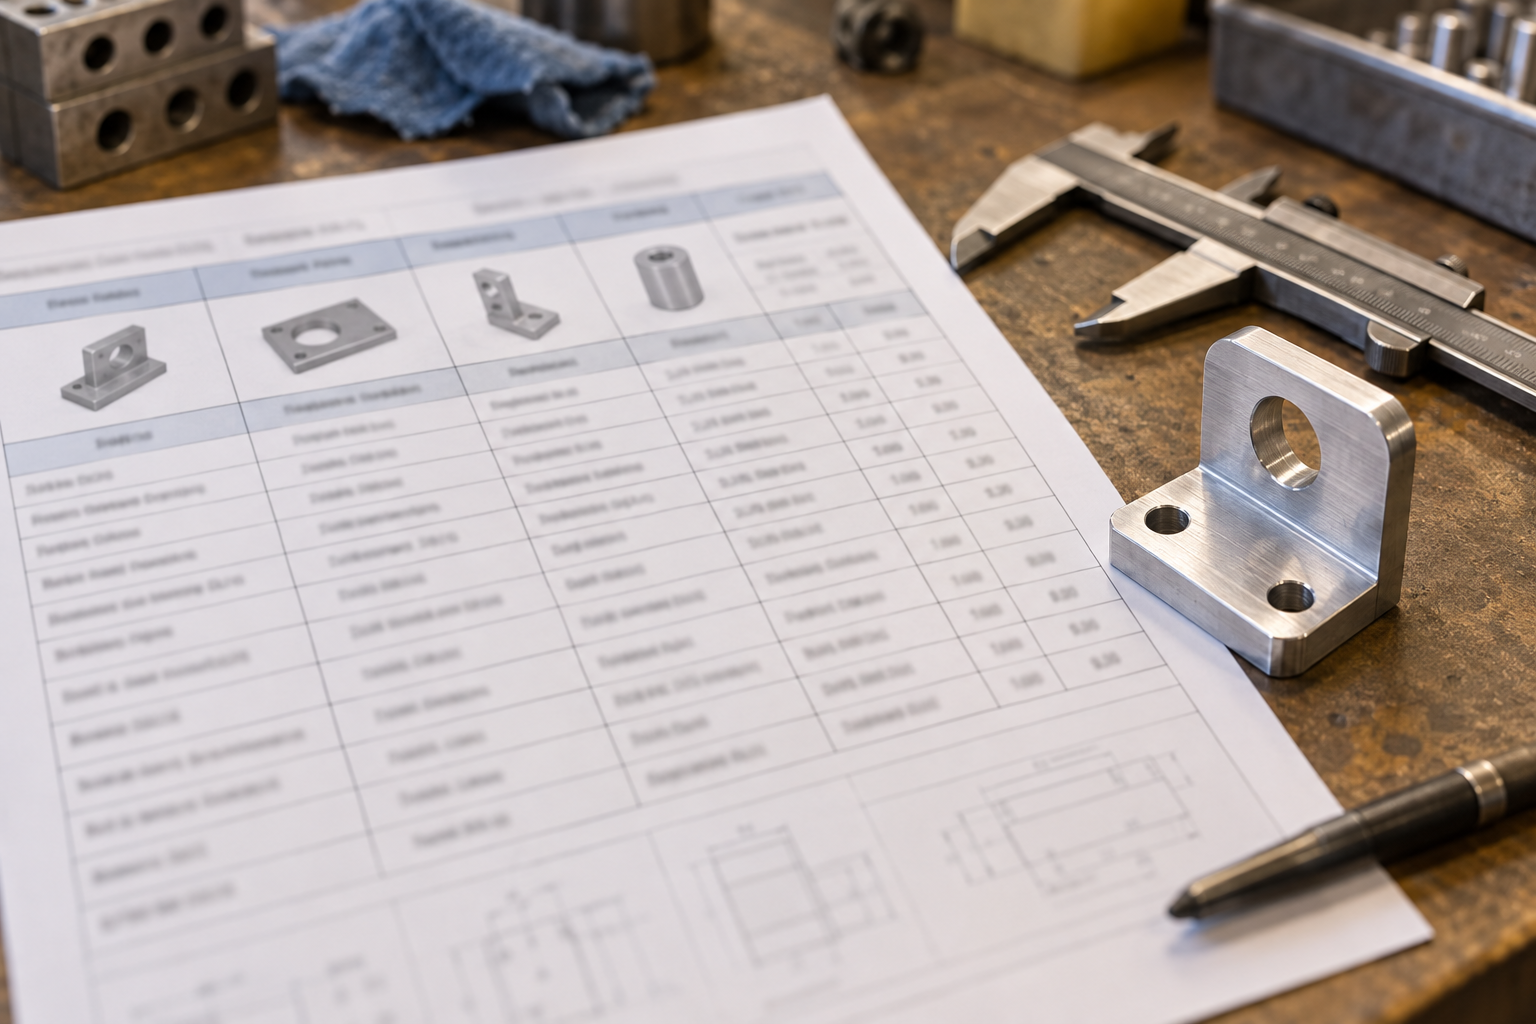
Beim Vergleich von Angeboten empfiehlt es sich daher, zunächst drei Angebote anhand derselben Feldgruppe auszurichten und erst dann die Preise zu vergleichen. Fehlen in einem Angebot bereits Felder, kann man direkt nachfragen: Nach welcher Spezifikation wird das Material berechnet? Ist die Nachbearbeitung enthalten? Wie wird geprüft? Fabriken, die diese Fragen klar beantworten, sind in der Serienphase meist auch besser zu handhaben. Mit einer konkreten Zeichnung den strukturierten Angebotsprozess zu durchlaufen, zeigt die Unterschiede deutlicher als wiederholtes Preisvergleichen – Sie können die Zeichnung über AI-Dialog-Angebot oder den klassischen Angebotseinstieg einreichen und die Fabrik ihre Annahmen offenlegen lassen.
Kriterium drei: Erstmusterprüfung und Prüflogik
Nach der Preisverhandlung wird die Zeichnung geschickt, und die Fabrik sagt: „Kein Problem, das können wir machen.“ Ob dieses Wort vertrauenswürdig ist, zeigt sich meist erst in der Erstmusterphase. Die Erstmusterprüfung ist keine Formsache – sie ist das direkteste Fenster, um zu beurteilen, ob eine Fabrik die Zeichnung wirklich gelesen und die Toleranzabsicht verstanden hat. Viele Ursachen für Serienausschuss werden tatsächlich schon im Moment der Erstmusterfreigabe angelegt.
Was bei der Erstmusterfreigabe tatsächlich bestätigt wird
Die Erstmusterfreigabe umfasst mindestens drei Ebenen: Spannweise, Bezugsauswahl und Messwerte der kritischen Maße. Eine Fabrik, die die Zeichnung sorgfältig liest, wird in der Erstmusterphase aktiv mit Ihnen klären: ob die in der Zeichnung angegebene Bezugsfläche mit ihrem Spannbezug übereinstimmt; welche Maße Funktionsmaße und welche nur Referenzmaße sind; welche Merkmale in nachfolgenden Arbeitsgängen erneut bearbeitet werden. Wenn die Fabrik nur mit „Bearbeitung nach Zeichnung“ antwortet, aber nicht erklären kann, wie der Bezug festgelegt und wie kritische Maße gemessen werden, deutet das oft darauf hin, dass sie die Zeichnung nur als Formreferenz betrachtet und nicht als Träger der Toleranzabsicht.
Prüfprotokolle sind nützlicher als mündliche Zusicherungen
Nach dem Erstmuster ist die Bereitschaft der Fabrik, ein Prüfprotokoll vorzulegen, die Wasserscheide zwischen „kann messen“ und „will messen“. Dieses Protokoll muss nicht komplex sein, sollte sich aber auf die kritischen Maße der Zeichnung beziehen und angeben, mit welchem Messmittel, an welchen Positionen und mit welchem Ergebnisbereich gemessen wurde. Bei Teilen mit Passungsanforderungen sollte die Fabrik zudem die Umgebungs- und Spannbedingungen bei der Messung erläutern – denn viele Maße unterscheiden sich im freien Zustand und im gespannten Zustand. Eine Fabrik, die dies vor der Serie klar darlegt, ist meist auch eher in der Lage, in der Serie stabil zu bleiben.
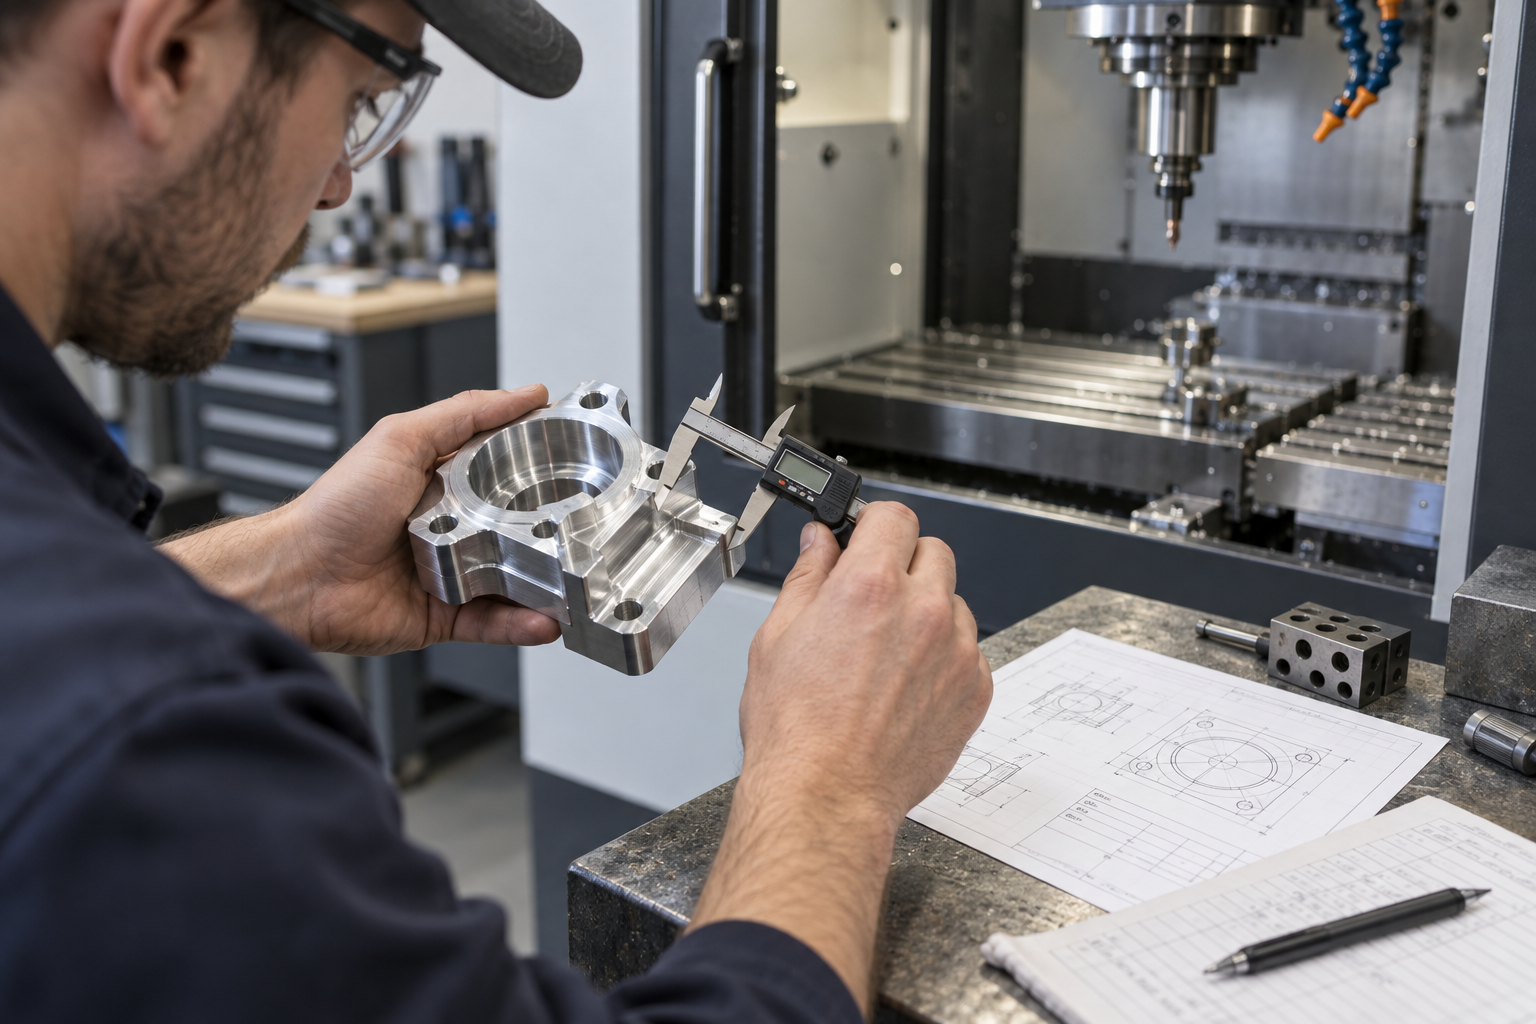
Zu bedenken ist: Ein bestandenes Erstmuster bedeutet nicht, dass die Serie besteht. Der Wert der Erstmusterprüfung liegt darin, zu bestätigen, dass Prozessweg und Spannlogik tragfähig sind – nicht darin, die gesamte Charge zu bescheinigen. Wirklich solide ist es, die Erstmusterfreigabe als Prozessreview zu behandeln: Ist das Spannen wiederholbar, verschleißen die Werkzeuge in der Serie, muss das Programm für die Serie feinjustiert werden? Werden diese Fragen in der Erstmusterphase aufgedeckt, sind die Kosten am niedrigsten; werden sie erst nach Abschluss der Serie entdeckt, wird es teuer. Wenn Sie die Erstmusterfreigabe und die anschließende Serie reibungsloser verzahnen möchten, können Sie auf der Seite CNC-Bearbeitungskapazität typische Abläufe kennenlernen oder direkt über den Angebotseinstieg Zeichnungen einreichen, damit das Engineering-Team bereits in der Angebotsphase Empfehlungen zu Prüfung und Erstmuster gibt.
Kriterium vier: Kommunikationseffizienz und Engineering-Feedback
Sie schicken die Zeichnung los, warten zwei Tage, und zurück kommt nur: „Können wir machen, Preis folgt.“ Eine solche Antwort ist praktisch keine Antwort. Eine Fabrik mit echter Engineering-Kompetenz sollte bereits im ersten Feedback konkrete Dinge nennen: ob die Werkzeugauskraglänge für eine tiefe Tasche ausreicht, ob eine dünne Wand beim Spannen nachgibt, ob der in der Zeichnung angegebene Bezug mit dem tatsächlichen Bearbeitungsbezug übereinstimmt.
Kommunikationseffizienz bedeutet nicht schnelle Antwort, sondern eine Antwort auf Basis der Zeichnung. Floskelhaftes „Wir sind gut ausgestattet und erfahren“ hilft bei der Beurteilung nicht; wertvolles Feedback ist eher „Der Radius an dieser Stelle sollte etwas größer sein, sonst kommt das Werkzeug nicht hinein“ oder „Wenn die Positionstoleranz dieser Bohrung nach Zeichnung geprüft werden soll, muss zuerst geklärt werden, wie der Bezug festgelegt wird“. Solche Aussagen zeigen, dass der Gegenüber die Zeichnung wirklich gelesen hat und die Datei nicht einfach an einen Angebotssachbearbeiter weitergeleitet hat.
DFM-Feedback, das bereits in der Angebotsphase kommen sollte
Je früher DFM-Feedback (Design for Manufacturing) kommt, desto weniger Nacharbeit später. Beachtenswerte Signale sind: schwierig zu bearbeitende Merkmale aktiv ansprechen, nach der Funktion kritischer Maße fragen, Alternativen für Material oder Nachbearbeitung vorschlagen, erläutern, welche Merkmale Spannen oder Prüfen beeinflussen. Wenn ein Angebot von Anfang bis Ende keine technische Stellungnahme enthält, ist das Teil entweder wirklich einfach, oder der Gegenüber hat nicht genau hingesehen.
Umgekehrt bedeutet die Bereitschaft einer Fabrik, in der Angebotsphase Fragen zu stellen, dass sie bereit ist, Kommunikationsaufwand zu tragen. Diese Bereitschaft sagt oft mehr über die Reaktionsfähigkeit in der Serienphase aus als eine Ausstattungsliste – denn in der Serie kostet meist nicht die Bearbeitung selbst die Zeit, sondern Maßstreitigkeiten, Änderungsbestätigungen und die Behandlung von Abweichungen.
Wie man die Kommunikationsqualität des Gegenübers schnell testet
Eine praktische Methode: Lassen Sie bei der Anfrage bewusst einen klärungsbedürftigen Punkt offen, z. B. ein kritisches Passmaß ohne eindeutigen Prüfbezug, und beobachten Sie, ob der Gegenüber von sich aus nachfragt. Wer nachfragt, wird sich später meist auch abstimmen wollen; wer ohne Nachfrage direkt anbietet, bei dem müssen Sie in der Serie wahrscheinlich selbst hinterherklären. Kommunikationseffizienz spiegelt letztlich die Tiefe der Engineering-Einbindung wider, nicht die Reaktionsgeschwindigkeit des Kundenservice.
Kriterium fünf: Serienkonsistenz beruht auf Prozesskontrolle, nicht auf Mustern
Viele Einkäufer lassen bei der Bewertung einer Fabrik zunächst einige Musterteile fertigen. Sind die Muster schön, wird angenommen, dass die Serie auch kein Problem ist. In der realen Produktion liegt der Unterschied zwischen Muster und Serie jedoch meist im „Prozess“, nicht im „Handwerk“. In der Musterphase kann man mit Muße arbeiten, der Bediener kann wiederholt Probeschnitte machen und manuell kompensieren; in der Serienphase zählt Wiederholbarkeit – gleiches Programm, gleiche Spannung, gleiche Materialcharge, und das 1. und das 100. Teil müssen innerhalb der Zeichnungsanforderungen übereinstimmen.
Bei der Bewertung einer Fabrik sollte man daher nicht nur fragen „Können Sie das Muster machen?“, sondern „Wie machen Sie die Serie?“. Konkret kann man mehrere Aspekte prüfen: Spannwiederholbarkeit – werden spezielle Vorrichtungen oder Weichbacken zur Positionierung verwendet, bleibt der Bezug nach dem Wechseln stabil; Werkzeug- und Programmverwaltung – wird die Standzeit erfasst, ist die Programmversion kontrolliert, um Maßdrift durch zwischenzeitliche Parameteränderungen zu vermeiden; Materialkonsistenz – stammt dieselbe Materialcharge aus derselben Schmelze oder derselben Lieferantencharge, da Unterschiede im Materialzustand das Zerspanverhalten und die Endmaße direkt beeinflussen.
Ein weiterer leicht übersehener Punkt ist der Rhythmus der Prozessprüfung. Wird in der Serie nach der Erstmusterprüfung einfach bis zum Ende durchgearbeitet, oder wird in festen Intervallen stichprobenartig geprüft und bei erkennbarem Trend nachgesteuert? Ersteres verlässt sich auf Glück, Letzteres ist Prozesskontrolle. Sie können direkt fragen: Wenn in der Serie die Maße in eine Richtung driften, wie gehen Sie damit um? Maschine stoppen und Programm anpassen oder weiterfertigen und später aussortieren? Die Antwort auf diese Frage sagt mehr über das Managementniveau der Fabrik aus als jede Broschüre.
Bei Teilen, die vom Prototyp in die Kleinserie oder Serie übergehen, kann sich auch das Verfahren selbst ändern – etwa von CNC-Bearbeitung zur Validierung der Struktur hin zum Spritzgießen oder von Blechbiegeteilen zum Stanzen. Beim Wechsel entscheidet die Bereitschaft der Fabrik, Bezug, Spannung und Prüfmethode neu zu bestätigen, statt einfach die Prototyp-Parameter zu übernehmen, direkt darüber, ob die Serienteile stabil werden. Wenn Sie einen solchen Übergang planen, können Sie auf den Seiten Schnelles Prototyping oder Spritzgusskapazität zunächst die übliche Logik der Verfahrensverzahnung kennenlernen und dann mit dem Engineering-Team das Serienkonzept für konkrete Teile besprechen.
Häufige Fragen (FAQ)
Die folgenden Fragen stammen aus den typischen Entscheidungspunkten, auf die Einkauf und Engineering bei der Auswahl von Fabriken für die Präzisionsbearbeitung am häufigsten stoßen. Die Antworten erläutern nur Logik und Vorgehen und versprechen keine konkreten Toleranzen, Zertifizierungen oder Lieferzeiten.
Kann ohne vollständige Zeichnung zunächst ein Angebot erstellt werden?
Ja, aber die Verlässlichkeit des Angebots hängt von der Informationsmenge ab. In der Regel müssen mindestens Funktion des Teils, Materialtendenz, kritische Passflächen, Stückzahl und Anforderungen an die Nachbearbeitung angegeben werden. Liegt nur ein 3D-Modell ohne Toleranzangaben vor, kann die Fabrik nur mit allgemeiner Genauigkeit schätzen; nach Detaillierung der Zeichnung kann sich der Preis ändern. Sinnvoller ist es, zunächst kritische Maße und Bezüge zu vervollständigen und die Fabrik dann ein strukturiertes Angebot erstellen zu lassen.
Lohnt es sich, für Kleinserien eine spezialisierte Fabrik zu suchen?
Ja, aber es kommt auf die Phase an. In der Prototyp- oder Kleinserienphase liegt der Wert der Fabrik in Prozessempfehlungen und schneller Iteration, nicht nur im Stückpreis. Wenn das Teil später in die Serie übergehen soll, reduziert die frühe Wahl einer Fabrik, die Wege von CNC über 3D-Druck und Handmuster-Abformung bis zum Spritzguss abdeckt, wiederholte Abstimmung und den Neuaufbau von Bezügen durch einen Fabrikwechsel.
Wie beurteilt man, ob eine Fabrik für mein Material geeignet ist?
Zunächst sollte man prüfen, ob die Fabrik bereit ist, in der Angebotsphase über Materialalternativen und Prozesspassung zu sprechen, statt nur zu fragen „Welches Material?“. Die Bearbeitungslogik von Metallen und Kunststoffen unterscheidet sich stark, und dasselbe Material verhält sich in verschiedenen Verfahren anders. Man kann die Fabrik bitten, die Bearbeitungsschwerpunkte des Materials zu erläutern, etwa Verformung, Werkzeugverschleiß oder Nachbearbeitungsmethoden, und dann beurteilen, ob ihre Erfahrung zu Ihrem Teil passt.
Die Angebote mehrerer Anbieter weichen stark voneinander ab – wie vergleicht man sie?
Vergleichen Sie nicht nur den Gesamtpreis, sondern zunächst, was im Angebot steht: ob Prozessannahmen, Materialspezifikationen, Mengenstaffeln, Nachbearbeitung und Prüfmethoden konsistent sind. Große Unterschiede entstehen oft durch unterschiedliche Annahmen, zum Beispiel ob eine Erstmusterprüfung enthalten ist oder ob nach unterschiedlichen Spannkonzepten kalkuliert wird. Erst wenn die Annahmen abgeglichen sind, ist ein Preisvergleich aussagekräftig.
Worauf wird bei der Erstmusterfreigabe üblicherweise geachtet?
Der Schwerpunkt liegt darauf, ob die Fabrik die kritischen Maße gemäß Zeichnung prüft, ob Prüfprotokolle bereitgestellt werden und ob vor der Serienfertigung Spannung und Bezugssystem bestätigt werden. Die Bedeutung des Erstmusters liegt nicht nur in „maßhaltig“, sondern darin, zu verifizieren, dass die Fabrik die Zeichnungsabsicht wirklich verstanden hat. Werden bereits in der Erstmusterphase Probleme mit Bezugssystem oder Spannung erkannt, ist das in der Regel besser kontrollierbar, als wenn sie erst nach der Serienfertigung auftreten.
Standard fünf: Serienkonsistenz beruht auf Prozesskontrolle, nicht auf Mustern
- Werkzeug- und Vorrichtungsmanagement: Ob Standzeiten der Werkzeuge erfasst werden und ob spezielle Vorrichtungen verwendet werden, um die Wiederholgenauigkeit der Spannung zu gewährleisten, entscheidet direkt darüber, ob die Serienmaße stabil sind.
- Einfrieren von Programm und Parametern: Nach der Erstmusterfreigabe sollten Programm und Schnittparameter gesperrt werden; jede Anpassung vor Ort muss dokumentiert und bestätigt werden.
- Prüfhäufigkeit und Aufzeichnungen: In welcher Häufigkeit kritische Maße in der Serie geprüft werden und ob die Aufzeichnungen rückverfolgbar sind, ist der Schlüssel zur Unterscheidung zwischen „messbar“ und „beherrscht“.
- Mechanismus zur Abweichungsbehandlung: Ob bei Maßabweichungen isoliert, der Kunde informiert und die Ursache analysiert wird, zeigt die Zuverlässigkeit der Fabrik besser als eine spätere Nacharbeit.
Häufige Fragen
Wie beginnt man die Auswahl, wenn es keine Fabrik-Whitelist gibt?
Formulieren Sie zunächst eine klare Anforderungsbeschreibung für das Teil (Prozessweg, Material, Genauigkeit, Stückzahl, Liefertermin) und gleichen Sie dann die Fähigkeiten der Fabrik Punkt für Punkt mit diesen fünf Standards ab. Statt Listen zu sammeln, ist es sinnvoller, dieselbe Anforderung an drei bis fünf Fabriken zu stellen und die Qualität ihrer Rückmeldungen zu vergleichen.
Ist ein auffällig niedriges Angebot zwangsläufig problematisch?
Nicht unbedingt, aber es lohnt sich nachzufragen. Entscheidend ist, ob im Angebot Materialspezifikation, Prozessannahmen, Nachbearbeitung und Mengenstaffel angegeben sind. Ein niedriger Preis mit geringer Informationsdichte bedeutet oft, dass bestimmte Kosten vorerst ausgelassen wurden und später über Änderungsaufträge oder Nacharbeit zurückkommen können.
Kann es trotz freigegebenem Erstmuster in der Serie noch Probleme geben?
Ja. Das Erstmuster validiert, ob Prozessroute und Spannlogik tragfähig sind, was nicht gleichbedeutend mit Serienstabilität ist. Weiter zu bestätigen sind Standzeitmanagement der Werkzeuge, ob das Programm eingefroren ist, die Prüfhäufigkeit in der Serie und der Mechanismus zur Abweichungsbehandlung.
Wie wählt man zwischen einer Fabrik mit nur einem Verfahren und einer mit mehreren Verfahren?
Das hängt von der Phase Ihres Produkts ab. Bleibt ein Teil langfristig stabil in einem Verfahren, hat eine spezialisierte Fabrik oft Vorteile bei Konsistenz und Kosten; durchläuft das Produkt in den nächsten sechs bis zwölf Monaten einen Verfahrenswechsel von Prototyp über Kleinserie bis zur Serienfertigung, kann eine breitere Verfahrensabdeckung Kommunikations- und Validierungskosten reduzieren.
Wie beurteilt man die Engineering-Fähigkeit einer Fabrik schnell?
Achten Sie darauf, ob die erste Rückmeldung auf der Zeichnung basiert. Wertvolle Antworten weisen auf schwer bearbeitbare Merkmale hin, fragen nach der Absicht kritischer Maße und geben Empfehlungen zu Material oder Nachbearbeitung; floskelhafte Aussagen wie „umfassend ausgestattet, erfahren“ helfen bei der Beurteilung kaum.
Key takeaways
- Auf „Welche ist gut“ gibt es keine einheitliche Antwort. Klären Sie zuerst Teileprozess, Material und Stückzahl und gleichen Sie dann die Fähigkeiten der Fabrik damit ab.
- Die Prozessabdeckung entscheidet, ob die Fabrik den Phasenwechsel vom Prototyp über die Kleinserie bis zur Serienproduktion übernehmen kann.
- Angebotstransparenz zeigt die späteren Risiken besser als die Höhe des Angebots: ob Prozessannahmen, Material und Nachbearbeitung klar aufgeführt sind.
- Erstmusterprüfung und Prüfaufzeichnungen sind das entscheidende Fenster, um zu beurteilen, ob die Fabrik die Zeichnung wirklich versteht.
- Serienkonsistenz hängt von der Prozesskontrolle bei Werkzeugen, Programmen und Prüfung ab, nicht davon, dass ein einzelnes Musterstück gut gefertigt wurde.



