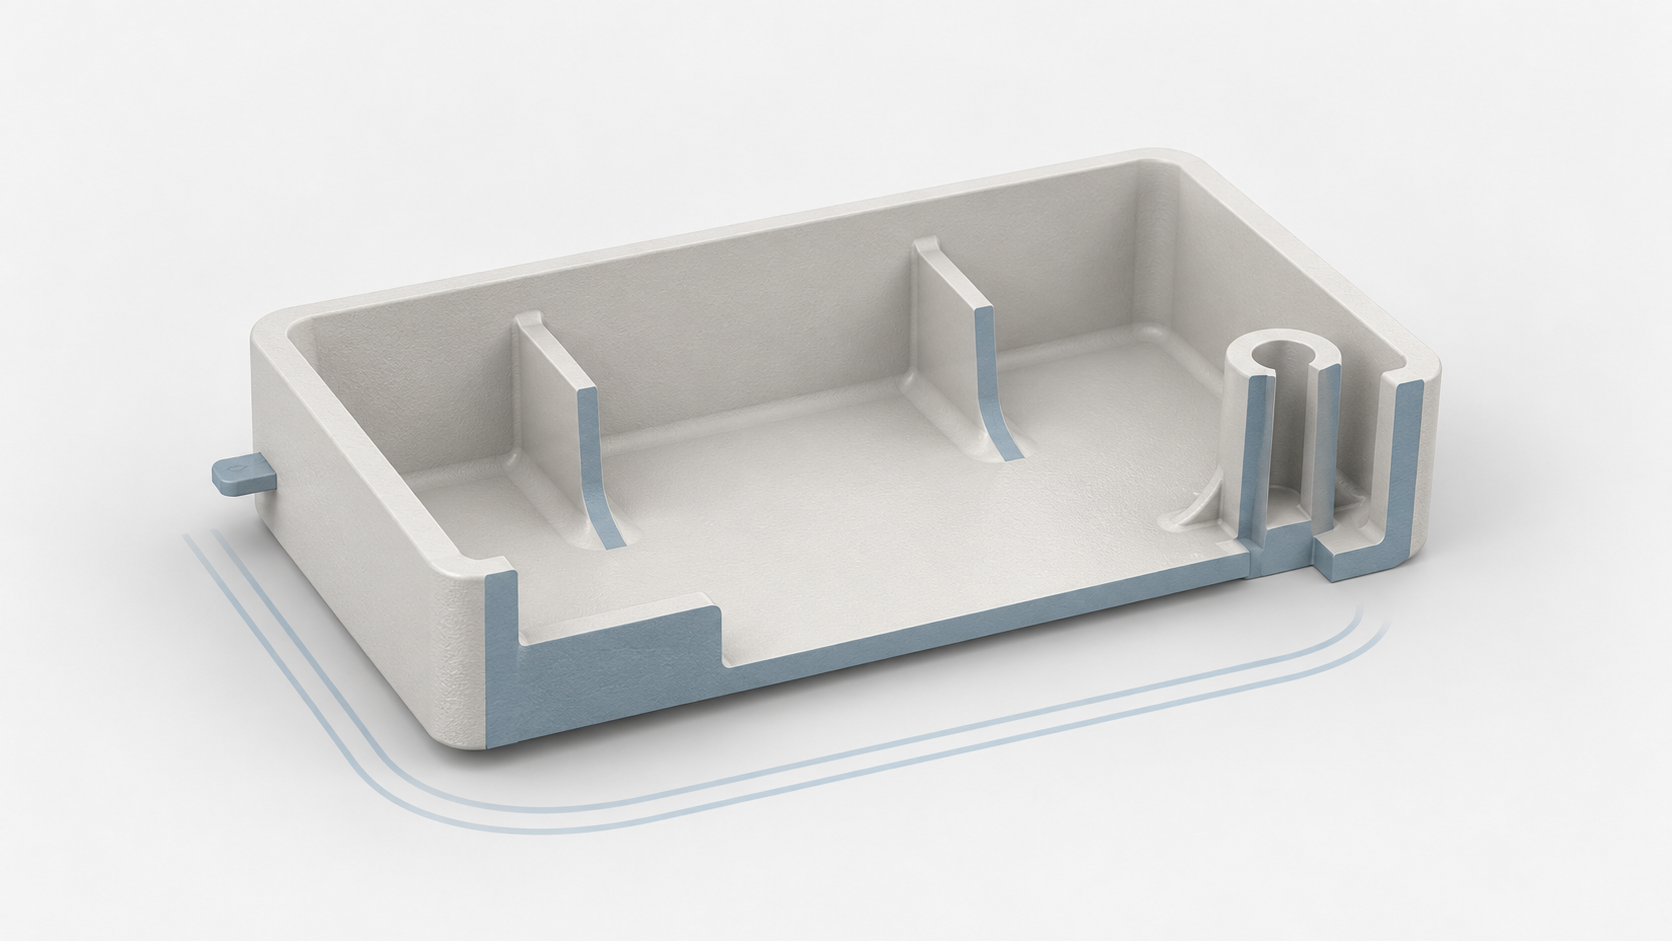
Warum Spritzgussteile Schwindung, Einfallstellen und Verzug aufweisen: von lokalen Dickstellen bis zur ungleichmäßigen Kühlung
Nach der Bemusterung eines Gehäuses aus technischem Kunststoff traten auf der Sichtfläche Einfallstellen auf, während die Ebenheit der Montagefläche außerhalb der Toleranz lag und es zwischen Halterung und Gegenstück zu Verklemmungen kam. In der Praxis wird zunächst häufig versucht, den Nachdruck zu erhöhen, was jedoch nicht unbedingt wirksam ist. Liegt die Ursache in ungleichmäßigen Wandstärken, Materialanhäufungen am Fuß von Verstärkungsrippen, Dickstellen am Boden von Domen oder einer unausgeglichenen Werkzeugkühlung, kann eine reine Anpassung der Spritzgussparameter lediglich das Erscheinungsbild des Fehlers verändern, nicht aber die unterschiedlichen Schwindungsraten beseitigen.
Bei Spritzgussteilen aus technischen Kunststoffen beginnt die Schwindung meist an Dickstellen
Nach dem Füllen der Form kühlt die Kunststoffschmelze schrittweise ab und schrumpft. In dicken Querschnitten wird die Wärme langsamer abgeführt; außerdem kann der Nachdruck möglicherweise nicht ausreichend bis in entfernte Bereiche übertragen werden, sodass die Volumenschwindung nach dem Abkühlen stärker ausfällt. Verstärkungsrippen hinter Sichtflächen, Schraubendome, Kreuzungspunkte von Rippen und plötzlich verdickte Übergangsbereiche sind daher besonders auf Einfallstellen zu prüfen. Eine direkte Verdickung der Hauptwand kann den Materialverbrauch, die Kühlzeit und die lokale Schwindung erhöhen. Eine gezielte Reduzierung der Rippen- und Wandstärken von Domen sowie Hohlräume oder abgestufte Übergänge sind meist besser geeignet, Dickstellen zu beherrschen.
Verzug beim Spritzgießen entsteht durch Schwindungsunterschiede, nicht nur durch Maschinenparameter
Wenn sich Kühlgeschwindigkeit, Materialorientierung oder Schwindungsmaß in verschiedenen Bereichen eines Bauteils unterscheiden, werden innere Restspannungen nach der Entformung freigesetzt. Dies zeigt sich als Biegung, Verdrehung oder Verformung der Montagefläche. Glasfaserverstärkte technische Kunststoffe können außerdem eine Anisotropie in Fließrichtung aufweisen. Die Fehlersuche sollte in einer festen Reihenfolge erfolgen: Zunächst sind Geometrie und lokale Dickstellen zu prüfen, anschließend die Materialtype und Schwindungsdaten. Danach werden Anschnittposition, Kühllayout und Nachdruckfenster kontrolliert. Abschließend sind die Messbezüge für Ebenheit und kritische Maße sowie die tatsächlichen Montageanforderungen zu bestätigen. Eine Moldflow-Analyse kann beim Vergleich von Varianten helfen, muss jedoch weiterhin durch Bemusterungsteile und Maßprüfungen validiert werden.

So wird die Wandstärke von Spritzgussteilen aus technischen Kunststoffen festgelegt: Ausgleich zwischen Gleichmäßigkeit, Fließlänge und funktionaler Festigkeit
Die Wandstärke ist die erste konstruktive Bewertung im DFM-Prozess für Spritzgussteile aus technischen Kunststoffen. Für bestimmte thermoplastische Spritzgussteile können etwa 1,2–3 mm als anfänglicher Prüfbereich dienen; dies ist jedoch keine allgemeingültige Vorgabe. Materialtype, Fließlänge, Bauteilabmessungen, Fülldruck und funktionale Belastung beeinflussen den geeigneten Wert. Bei der Zeichnungsprüfung sollte zunächst die Nennwandstärke T markiert werden. Anschließend sind Änderungen der Wandstärke, lange Fließwege und wichtige Montageflächen gesondert zu prüfen.
| Konstruktive Beobachtungspunkte | Empirische erste Einschätzung | Zu bestätigende Risiken |
|---|---|---|
| Nennwanddicke | Bei einigen Thermoplastteilen zunächst ca. 1,2–3 mm prüfen | Materialfließfähigkeit, Fließlänge, Kurzschuss und Fülldruck |
| Übergang zwischen unterschiedlichen Wanddicken | Möglichst graduell, nicht absolute Gleichheit in allen Bereichen anstreben | Langsamere Kühlung dicker Bereiche, höherer Materialverbrauch und Einfallstellen |
| Funktionale Verdickung | Hohlraumgestaltung, lokale Abstützung oder Versteifungsrippen bevorzugen | Am Rippenfuß, am Fuß von Befestigungsdomen und an Kreuzungsstellen entstehen lokale dicke Bereiche |
Bei der Wanddickenauslegung von Spritzgussteilen aus technischen Kunststoffen sollten unterschiedliche Schwindungsgrade kontrolliert werden, statt eine vollständig identische Wanddicke anzustreben.
Dickwandige Bereiche kühlen in der Regel langsamer ab, und die Nachdruckwirkung kann sich mit zunehmender Fließlänge und aufgrund von Veränderungen der erstarrten Randschicht ebenfalls verringern. Dies äußert sich letztlich in Einfallstellen, Maßabweichungen oder lokalen Verformungen. Dünne Wände und lange Fließwege können dagegen den Fülldruck erhöhen und das Risiko von Kurzschüssen, Bindenähten oder ungleichmäßiger Füllung steigern. Daher ist eine „gleichmäßige Wanddicke“ so zu verstehen, dass die Materialmassenverteilung und die Kühlbedingungen möglichst ausgewogen sind, nicht dass jeder Funktionsbereich dieselbe Dicke aufweist. Bereiche, die Lasten aufnehmen müssen, können durch rückseitige Abstützungen, Hohlstrukturen und graduelle Übergänge verstärkt werden, anstatt die gesamte Fläche direkt dicker auszuführen.
Auf Zeichnungen von Spritzgussteilen aus technischen Kunststoffen sollten T, Bezugsmerkmale und Montageanforderungen dokumentiert werden
In der DFM-Dokumentation sollten T, die Positionen lokaler dicker Bereiche, die Art der Dickenübergänge und die Materialbezeichnung angegeben werden. Außerdem sind Sichtflächen, Dichtflächen, Gleitflächen und wichtige Montageflächen zu unterscheiden. Wenn ein bestimmter Bereich zwingend dicker ausgeführt werden muss, sollten zugleich die zulässigen Positionen von Einfallstellen, die Maßbezüge sowie Anforderungen an Ebenheit oder Spalt angegeben werden. So kann der Lieferant die Wanddickenauslegung gemeinsam mit Anschnitt, Kühlung und Prüfverfahren bewerten, anstatt erst nach dem Werkzeugversuch durch eine Erhöhung des Nachdrucks Abhilfe zu schaffen.

Wie lassen sich Versteifungsrippen und Befestigungsdome so auslegen, dass die Steifigkeit erhöht wird, ohne Einfallstellen zu verursachen
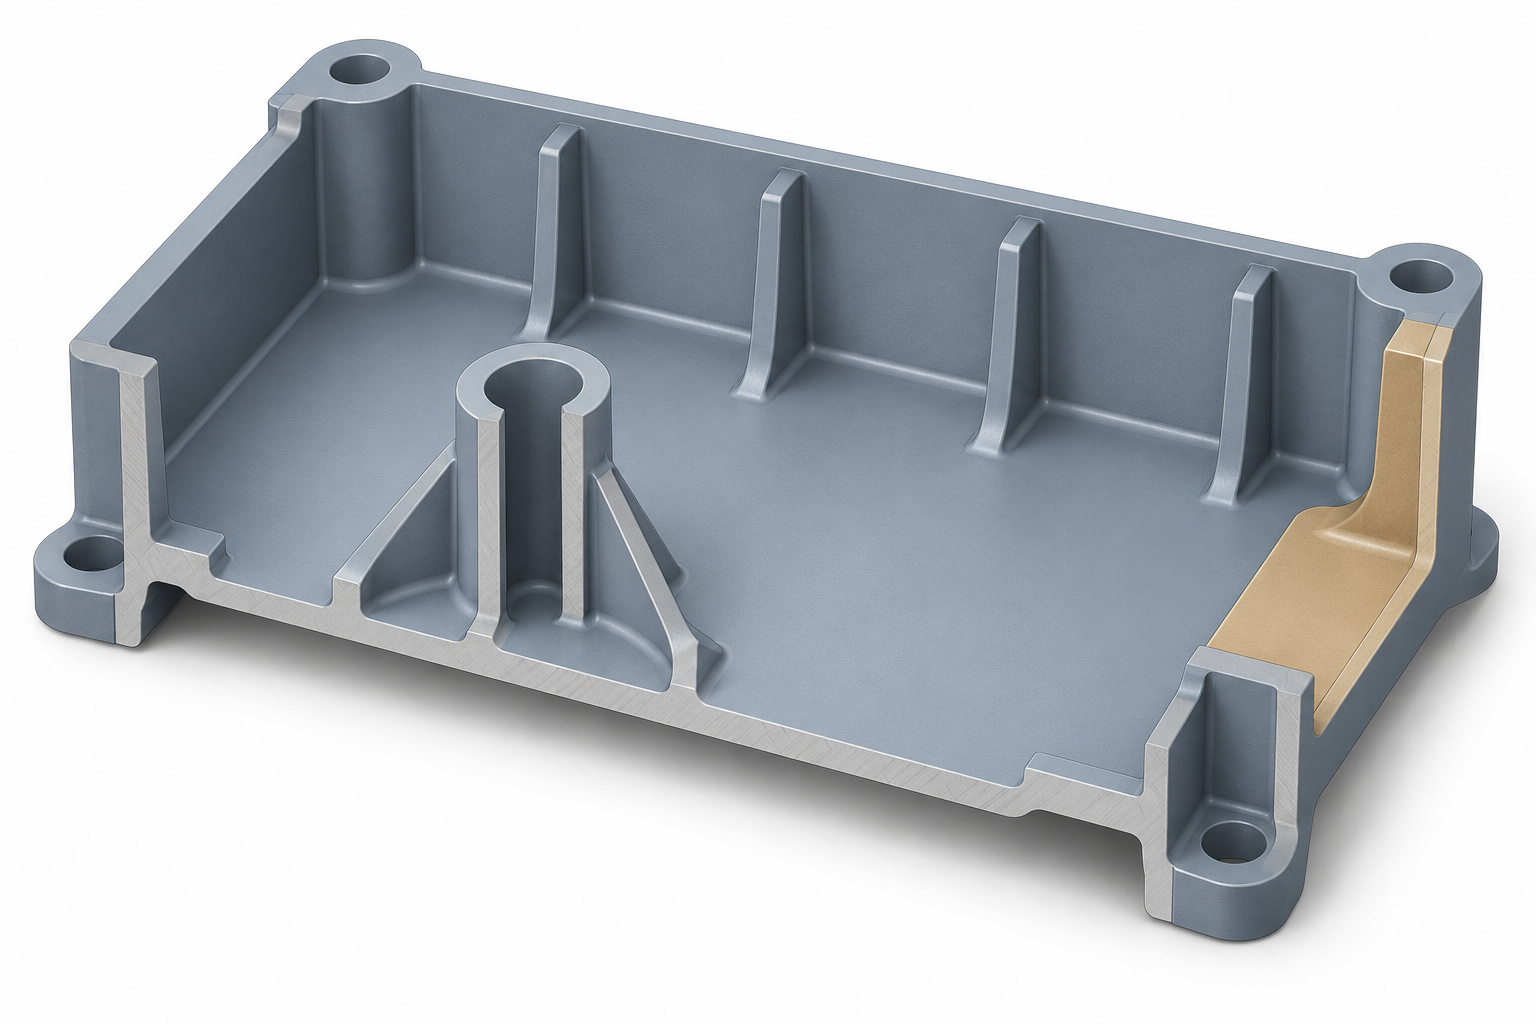
| Rippendicke | Etwa 0.5–0.6T; bei bestimmten Konstruktionen kann dies auf etwa 0.75T gelockert werden | Schwindstellen am Rippenansatz, ungleichmäßige Kühlung, Verformung der Sichtfläche |
| Höhe der Verstärkungsrippe | Zunächst kann mit etwa 2.5T geprüft werden | Eine zu große Höhe führt zu Veränderungen bei Füllung, Entformung und Steifigkeitsgewinn |
| Wanddicke des Vorsprungs | Zunächst kann geprüft werden, ob sie höchstens etwa 60% der Hauptwanddicke beträgt | Dicker Bereich am Vorsprungsfuß, Schwindstellen und Auswerferverformung |
Gleichgewicht zwischen Steifigkeit und Schwindstellen bei Verstärkungsrippen von Spritzgussteilen aus technischen Kunststoffen
Entformungsschräge, Verrundungen und Trennebene: Beim Spritzguss-DFM zuerst die Entformung lösen, dann über Optik und Maße sprechen
Beim Abkühlen schrumpfen Spritzgussteile aus technischen Kunststoffen, wodurch sich die Innenwand möglicherweise am Kern festzieht. Bei unzureichender Entformungsschräge steigt die Auswerferkraft, und an der Oberfläche können Schleifspuren, Weißbruch oder Auswerferabdrücke entstehen. Im Extremfall erhöht sich auch das Risiko von Beschädigungen an Kern und Werkzeug. Daher sollte die Entformungsschräge bereits in der Spritzguss-DFM-Phase festgelegt und nicht erst kurz vor dem Werkzeugbau nachgebessert werden.
Für allgemeine, nicht strukturierte Seitenwände kann zunächst ein Erfahrungswert von etwa 0.5°–2° als Ausgangswert für die Prüfung verwendet werden; bei tiefen Kavitäten, geschlossenen Flächen, stärker schrumpfenden Materialien oder strukturierten Oberflächen können etwa 3°–5° erforderlich sein. Letztlich müssen Entformungsrichtung, Strukturtiefe, Material, Anforderungen an die Oberfläche und Werkzeugaufbau gemeinsam berücksichtigt werden. Eine größere Entformungsschräge trägt in der Regel zur Verringerung der Entformungskraft bei, kann jedoch die optische Begrenzung, das Montagespiel oder die wirksamen Maße beeinflussen und darf nicht unabhängig von der Bauteilfunktion vergrößert werden.
Wie sich Verrundungen im Spritzguss-DFM zur Kontrolle von Wanddickensprüngen einsetzen lassen
Verrundungen dienen nicht nur der Verbesserung der Optik, sondern reduzieren auch Spannungskonzentrationen an scharfen Ecken, unterstützen die Umlenkung der Schmelze und verringern lokale Materialanhäufungen durch abrupte Wanddickenänderungen. Innenverrundungen können zunächst ausgehend von mindestens etwa 0.5T geprüft werden, wobei T die angrenzende nominale Wanddicke bezeichnet. Dies ist lediglich ein erfahrungsbasierter Ausgangswert und muss weiterhin unter Berücksichtigung von Wanddicke, Fließverhalten, Werkzeugbearbeitung und Belastungsanforderungen bestätigt werden. Der Rippenansatz, der Bereich am Vorsprungsfuß sowie die Übergänge zwischen Innen- und Außenschale sollten besonders geprüft werden, um sowohl zu kleine Verrundungen mit Füll- und Spannungsrisiken als auch zu große Verrundungen mit neuen dicken Bereichen zu vermeiden.
Trennebene, Auswerferposition und Sichtflächen von Spritzgussteilen gemeinsam bewerten
Die Trennebene sollte möglichst von den wesentlichen Sichtflächen, Dichtflächen und wichtigen Montageflächen ferngehalten werden; Auswerfer sollten dagegen an Positionen mit ausreichender Steifigkeit angeordnet werden, die die Auswerferkraft aufnehmen können. Bei der Konstruktionsprüfung müssen Entformungsrichtung, der Bedarf an Schiebern oder Schrägauswerfern, akzeptable Bereiche für Auswerferabdrücke sowie die Frage, ob die Strukturrichtung die Anforderungen an die Entformung verändert, gemeinsam bestätigt werden. Wenn am Gehäuse Hinterschnitte durch Schnapphaken oder Montageklemmen auftreten, sollten zunächst Entformung, Trennebene und Auswerferbezug geprüft werden, bevor eine Anpassung der Prozessparameter in Betracht gezogen wird.
Wie Anguss, Kanäle und Kühllayout Schwindung und Verzug beim Spritzguss beeinflussen
Bei Spritzgussteilen aus technischen Kunststoffen ist der Anguss nicht lediglich ein Detail des Werkzeugs, sondern eine DFM-Entscheidung, die den Füllweg, die Wirksamkeit des Nachdrucks, die Materialorientierung und die Schwindungsverteilung beeinflusst. Ein Anguss in der Nähe eines dicken Bereichs kann die Nachspeisung dieses Bereichs verbessern, jedoch auch Materialanhäufungen, Oberflächenfehler oder Restspannungen in Angussnähe verstärken; bei einem vom dicken Bereich entfernten Anguss müssen dagegen der Druckverlust entlang des langen Fließwegs und das Risiko von Schwindstellen am Fließwegende geprüft werden. Die Angussposition sollte außerdem von stark belasteten Flächen, Montageflächen und deutlich sichtbaren Oberflächen ferngehalten werden. Angussrest und Verfahren zu seiner Entfernung sind frühzeitig festzulegen.
Beim Spritzguss-DFM zunächst die Füllwege vergleichen und erst danach die Anschnittposition festlegen
Bei einem Mehrfachanschnitt-Konzept darf nicht nur betrachtet werden, „ob das Teil vollständig gefüllt wird“. Ebenso wichtig ist, ob die einzelnen Fließfronten ausgewogen sind, ob die Bindenähte in schwachen Bereichen liegen und ob die Orientierung der Glasfasern bei verstärkten Materialien Maßabweichungen verstärkt. Für dasselbe Bauteil können unterschiedliche Anschnittkonzepte zum Vergleich der Füllung, des Nachdrucks und der Schwindungstendenzen herangezogen werden. Die Ergebnisse der Fließsimulation müssen jedoch weiterhin anhand von Erstmusterteilen, kritischen Maßen und der tatsächlichen Montage verifiziert werden.
Ungleichmäßige Kühlung verstärkt den Verzug beim Spritzgießen
In dickeren Bereichen, am Übergang zu Rippen, an den Unterseiten von Vorsprüngen und an Kreuzungen von Rippen erfolgt die Kühlung langsamer. Wenn die Kühlbedingungen im Kern, in der Kavität oder in verschiedenen Bereichen nicht einheitlich sind, schrumpfen die beiden Seiten des Bauteils mit unterschiedlicher Geschwindigkeit. Dies führt letztlich zu Verzug, unzulässiger Ebenheitsabweichung oder Klemmen bei der Montage. Die Fehlersuche sollte in der folgenden Reihenfolge erfolgen:
- Zuerst Wanddicken, lokale Verdickungen sowie abrupte Übergänge zwischen dicken und dünnen Bereichen prüfen und feststellen, ob das Problem durch eine ungünstige Geometrieverteilung verursacht wird.
- Anschließend Materialtyp, Verstärkungsanteil und Schwindungsdaten des Lieferanten abgleichen. Einheitliche Kompensationswerte, die nicht auf den konkreten Materialbedingungen basieren, dürfen nicht verwendet werden.
- Danach Anschnitt, Angusskanäle, Kühlkreisläufe und Nachdruckfenster vergleichen und dabei auf Füllausgleich, Temperaturunterschiede während der Kühlung und den Nachschwindungsausgleich achten.
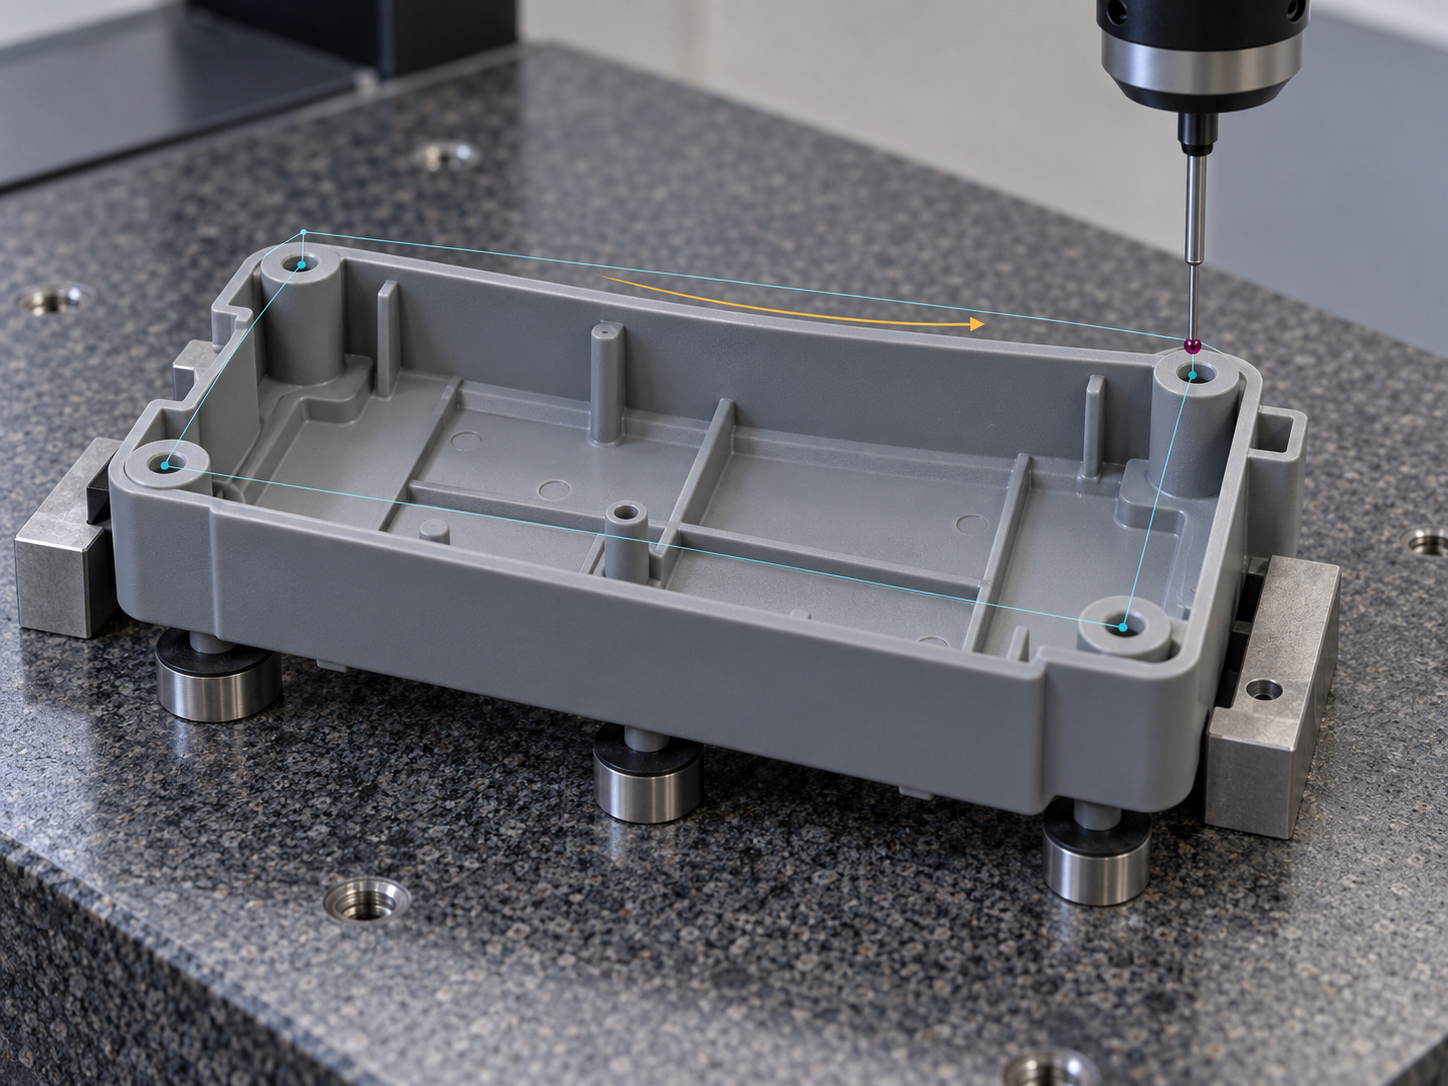
- Abschließend Prüfbezüge, das Verfahren zur Ebenheitsmessung und die Montagebedingungen eindeutig festlegen, damit der Verzug nicht anhand uneinheitlicher Bezugssysteme beurteilt wird.
Amorphe und teilkristalline sowie verstärkte und unverstärkte Materialien: Wie Materialunterschiede in das Spritzguss-DFM einfließen
Bei der Auswahl des Materials für spritzgegossene Bauteile aus technischen Kunststoffen dürfen nicht nur Festigkeit, Temperaturbeständigkeit oder Preis betrachtet werden. Amorphe und teilkristalline Materialien können sich hinsichtlich Schwindungsverhalten, Maßhaltigkeit, Chemikalienbeständigkeit und Schmelzefließverhalten unterscheiden. Auch nach einem Wechsel des Harztyps innerhalb derselben Materialklasse müssen Anschnittrichtung, Nachdruckfenster und kritische Toleranzen möglicherweise neu bewertet werden. Das Spritzguss-DFM sollte das Material als Bestandteil von Konstruktion und Prozess behandeln und nicht als Beschaffungsinformation, die erst nach der Werkzeugherstellung bestätigt wird.
Materialdaten für spritzgegossene Bauteile aus technischen Kunststoffen dürfen nicht durch eine einheitliche Schwindungsrate ersetzt werden
Die Schwindung wird gemeinsam durch Harztyp, Formfüllrichtung, Füllstoffanteil, Anschnittposition, Nachdruck und Kühlbedingungen beeinflusst. Liegen keine Angaben zum konkreten Harztyp, zum Verstärkungsanteil und zum Lieferanten vor, sollte nicht direkt ein einzelner Schwindungskompensationswert übernommen werden. Die DFM-Dokumentation sollte mindestens den Materialtyp, den unverstärkten oder verstärkten Zustand, den Glasfaseranteil, das empfohlene Verarbeitungsfenster sowie die Quelle und die Gültigkeitsrichtung der Schwindungsdaten enthalten.
Bei spritzgegossenen Bauteilen aus verstärkten technischen Kunststoffen Faserorientierung und Anisotropie prüfen
Glasfaserverstärkte Materialien erhöhen in der Regel Steifigkeit und Maßhaltigkeit. Die Fasern richten sich jedoch entlang der Fließrichtung aus, wodurch sich Schwindung und Steifigkeit in den verschiedenen Richtungen unterscheiden. Bei einer ungeeigneten Anschnittauslegung können an Sichtflächen, Längskanten oder Montagebezügen Verformungen, Strukturänderungen oder Maßverschiebungen auftreten. Nach einer Materialänderung oder Anpassung des Verstärkungsanteils sollten daher Anschnittrichtung, Fließlänge, Verzugstendenz und kritische Montagemaße erneut geprüft und durch Erstmusterteile sowie tatsächliche Messungen bestätigt werden.

Wie Moldflow-Analyse, Erstmusterprüfung und Maßprüfung das Verzugrisiko beim Spritzgießen verifizieren
Die Moldflow-Analyse eignet sich dazu, Risiken vor der Werkzeugherstellung zu priorisieren, ist jedoch kein Schalter, der Spritzgussteile garantiert „verzugsfrei“ macht. Sie kann Anschnittkonzepte vergleichen, Unterschiede bei Füllung, Nachdruck und Kühlung sichtbar machen und mögliche Bereiche mit konzentrierter Schwindung markieren. Bei der Verwendung glasfaserverstärkter technischer Kunststoffe sollte außerdem die mögliche Anisotropie infolge der Faserorientierung berücksichtigt werden. Die Analyseergebnisse sollten Konstruktionsentscheidungen unterstützen: Sollen Wanddicken und lokale Verdickungen angepasst oder Anschnitt, Kühlkreisläufe oder Entformungsrichtung geändert werden?
Das Verzugrisiko beim Spritzgießen muss durch Erstmusterprüfung und Maßprüfung verifiziert werden
Erstmusterteile müssen anhand der Zeichnungsbezüge gemessen werden und dürfen nicht nur nach dem äußeren Erscheinungsbild beurteilt werden. Mindestens kritische Maße, Ebenheit, Lochpositionen, Sichtflächen und das tatsächliche Montagespiel sind zu prüfen. Bei Gehäusen oder Halterungen ist außerdem zu bestätigen, dass an Schraubendomen, Positionierstiften und Gegenbauteilen keine Klemmstellen auftreten. Messmethode, Bezugssystem, Umgebungsbedingungen und Lage des Bauteils beeinflussen das Ergebnis und müssen im Prüfbericht eindeutig dokumentiert werden. Wenn sich dieselbe Stelle in verschiedenen Formchargen wiederholt verschiebt, sollten Material, Anschnitt, Kühlung und Nachdruckfenster erneut betrachtet werden, anstatt nur einen einzelnen Prozessparameter isoliert zu vergrößern.
Anforderungen an die Abnahme von Moldflow-Analysen und Spritzgussteilen als nachvollziehbare Aufzeichnungen festhalten
Die DFM-Ergebnisse sollten die Materialbezeichnung und den Verstärkungsanteil, Toleranzen kritischer Maße, Ebenheit oder Montagespiele, Prüfbezüge und Messmethoden dokumentieren sowie Bereiche für Anschnitt, Auswerferabdrücke und zulässige Einfallstellen kennzeichnen. Wenn sich Material, Anschnittposition, Werkzeugkühlung oder eine kritische Struktur ändern, muss erneut bewertet werden, welche Analysen und Maße überprüft werden müssen. Nur so lässt sich „möglicher Verzug“ in ein überprüfbares technisches Risiko überführen, anstatt nach dem Bemustern bei einer mündlichen Auseinandersetzung zu bleiben.
DFM-Checkliste für Spritzgussteile aus technischem Kunststoff vor dem Werkzeugbau
Die DFM-Ergebnisse für Spritzgussteile aus technischem Kunststoff sollten nicht bei einer mündlichen Bestätigung in der Besprechung stehen bleiben. Vor dem Werkzeugbau sollten Material, Struktur, Aussehen, Maße und Validierungsbedingungen in nachvollziehbaren Aufzeichnungen zusammengefasst werden. Dabei ist klar festzuhalten, welche Punkte bestätigt sind und welche noch durch den Werkzeug- oder Materiallieferanten überprüft werden müssen.
Material- und Strukturdaten zuerst festlegen
- Die genaue Harzbezeichnung sowie Art und Anteil der Verstärkung dokumentieren; nach einer Materialänderung Schwindung, Verzug, Fließrichtung und kritische Toleranzen erneut bewerten.
- In der Zeichnung oder im 3D-Modell die Nennwanddicke T, lokale Verdickungen, Übergänge zwischen dicken und dünnen Bereichen, Rippen und Bossabmessungen kennzeichnen. Rippendicke, Rippenfußradius, Rippenabstand und der Bereich unterhalb von Bossen sollten besonders geprüft werden; die durchschnittliche Wanddicke allein reicht nicht aus.
- Entformungsrichtung, Texturtiefe, Trennebene sowie den Bedarf an Schiebern oder Schrägauswerfern bestätigen und die zulässigen Positionen der Auswerferstifte frühzeitig kennzeichnen. Eine unzureichende Entformung kann zu einer Klemmung am Kern, Schleifspuren und Auswerferverformungen führen.
- Sichtflächen, kritische Montageflächen, Bezüge, Maßtoleranzen, Ebenheits- oder Spielanforderungen sowie zulässige Bereiche für Einfallstellen, Bindenähte, Anschnittmarkierungen und Auswerferabdrücke angeben.
Anschnitt, Stückzahl und Validierungsmethode im DFM dokumentieren
Das Anschnittkonzept sollte unter Berücksichtigung des Füllverlaufs, der Anforderungen an das Aussehen sowie der Belastungs- und Montagebereiche festgelegt werden. Außerdem sind die Methode zur Anschnittentfernung und die zulässige Position von Rückständen anzugeben. Die Anfrageunterlagen sollten auch die Zielstückzahl, die Messmethode für kritische Maße, den Messbezug für die Ebenheit, die Montagebedingungen der Musterteile und den zulässigen Fehlerumfang enthalten. Eine Moldflow-Analyse kann zum Vergleich von Anschnitt-, Nachdruck- und Kühlkonzepten eingesetzt werden; maßgeblich bleiben jedoch die Bemusterungsteile, die Maßprüfung und die Validierung unter realen Montagebedingungen.
Häufige Fragen
Schwindung, Verzug und Montageabweichungen bei Spritzgussteilen aus technischem Kunststoff müssen in der Regel unter Berücksichtigung von Struktur, Material, Werkzeug und Prüfbedingungen bewertet werden. Die folgenden Fragen behandeln häufige Entscheidungen zu Wanddicke, Rippen, Materialorientierung und DFM-Validierung.
Ist ein Spritzgussteil aus technischem Kunststoff umso stabiler, je dicker die Wand ist?
Nicht unbedingt. Eine größere Wanddicke kann die lokale Tragfähigkeit erhöhen, führt jedoch auch zu höherem Materialverbrauch, längeren Kühlzeiten und stärkerer Schwindung in dicken Bereichen, wodurch Einfallstellen oder Verzug entstehen können. In der Regel sollten zunächst eine gleichmäßige Hauptwanddicke, Rippen, Radien und eine geeignete Abstützung zur Erfüllung der Steifigkeitsanforderungen eingesetzt werden. Anschließend sind Materialbezeichnung, Belastung und Montageanforderungen zu berücksichtigen.
Warum darf die Rippendicke nicht einfach der Hauptwanddicke entsprechen?
Wenn die Rippendicke der Hauptwanddicke entspricht, bildet sich am Rippenfuß leicht ein lokaler dicker Bereich, der langsamer abkühlt. Auf der Sichtfläche können Einfallstellen auftreten, und Unterschiede in der Schwindung können den Verzug verstärken. Als erste Prüfung kann etwa 0,5–0,6T der angrenzenden Hauptwanddicke T angesetzt werden; bei bestimmten Konstruktionen kann dieser Wert überschritten werden, jedoch müssen Rippenfuß, Kreuzungspunkte, Radien und die Kühlanordnung erneut überprüft werden.
Ist Verzug ein Konstruktionsproblem oder ein Problem der Spritzgießparameter?
Beides ist möglich, jedoch sollten zunächst Struktur und Material geprüft werden. Ungleichmäßige Wandstärken, Materialanhäufungen am Fuß von Vorsprüngen oder Rippen, die Anschnittposition, die Schwindung teilkristalliner Materialien und die Glasfaserausrichtung können zu unterschiedlichen Schwindungswerten führen; auch die Prozessfenster für Nachdruck, Kühlung und Werkzeugtemperatur beeinflussen das Ergebnis. Bei der Prüfung sollten zunächst Geometrie und Material, anschließend Anschnitt, Kühlung und Prozess betrachtet und zuletzt anhand von Maßen und Montage überprüft werden.
Warum muss bei glasfaserverstärkten technischen Kunststoffen die Anschnittrichtung stärker berücksichtigt werden?
Glasfasern richten sich mit der Schmelzeströmung aus, sodass Schwindung und Steifigkeit in Fließrichtung und senkrecht dazu unterschiedlich sein können. Anschnittposition, Fließweg und die Auslegung mehrerer Anschnitte beeinflussen daher Verzug, kritische Maße und das Erscheinungsbild. Im DFM sollten die genaue Type und der Verstärkungsanteil dokumentiert werden. Außerdem sollte der Material- oder Werkzeuglieferant eine entsprechende Einschätzung zu Schwindung und Faserausrichtung bereitstellen.
Wie lassen sich ohne Fließsimulation die Risiken von Schwindung und Verzug vor dem Werkzeugbau prüfen?
Markieren Sie zunächst im 3D-Modell und in der Zeichnung die Nennwandstärke T, starke Wanddickenänderungen, Rippenfüße, die Unterseiten von Vorsprüngen, sich kreuzende Rippen, Sichtflächen und kritische Montageflächen. Bestätigen Sie anschließend Materialtype, Anschnittrichtung, Entformungsschrägen und die Machbarkeit der Kühlung. Tragen Sie Ebenheit, Maßtoleranzen, zulässige Bereiche für Einfallstellen sowie die Positionen von Anschnitt- und Auswerfermarkierungen in die DFM-Dokumentation ein und überprüfen Sie diese anhand von Probeteilen, kritischen Maßen und der tatsächlichen Montage.
Key takeaways
- Die Wandstärkengestaltung ist die erste Kontrollmaßnahme zur Vermeidung von Schwindung und Verzug beim Spritzgießen. Der endgültige Bereich muss jedoch unter Berücksichtigung von Materialtype, Fließlänge und funktionalen Anforderungen festgelegt werden.
- Verstärkungsrippen und Dome sollten durch kontrollierte Wandstärken, Radien, Abstände und geeignete Anbindungen die Steifigkeit erhöhen. Eine lokale Verdickung darf nicht einfach als Ersatz für eine konstruktiv durchdachte Struktur verwendet werden.
- Entformungsschrägen, Anschnitt und Kühllayout müssen vor dem Formenbau festgelegt werden. Andernfalls können Entformungskräfte, Fließorientierung und eine unausgeglichene Kühlung die Maßrisiken verstärken.
- Die Moldflow-Analyse eignet sich zum Vergleich von Varianten und zur Priorisierung von Risiken. Sie kann jedoch weder Bemusterungen noch die Prüfung kritischer Maße, die Ebenheitsprüfung oder die praktische Montagevalidierung ersetzen.
- DFM- und Angebotsunterlagen sollten Materialtype, Sichtflächen, wichtige Bezugselemente, Toleranzen, zulässige Positionen für Anschnitt- und Auswerfermarkierungen sowie die Methode zur Fehlerbewertung eindeutig festlegen.



