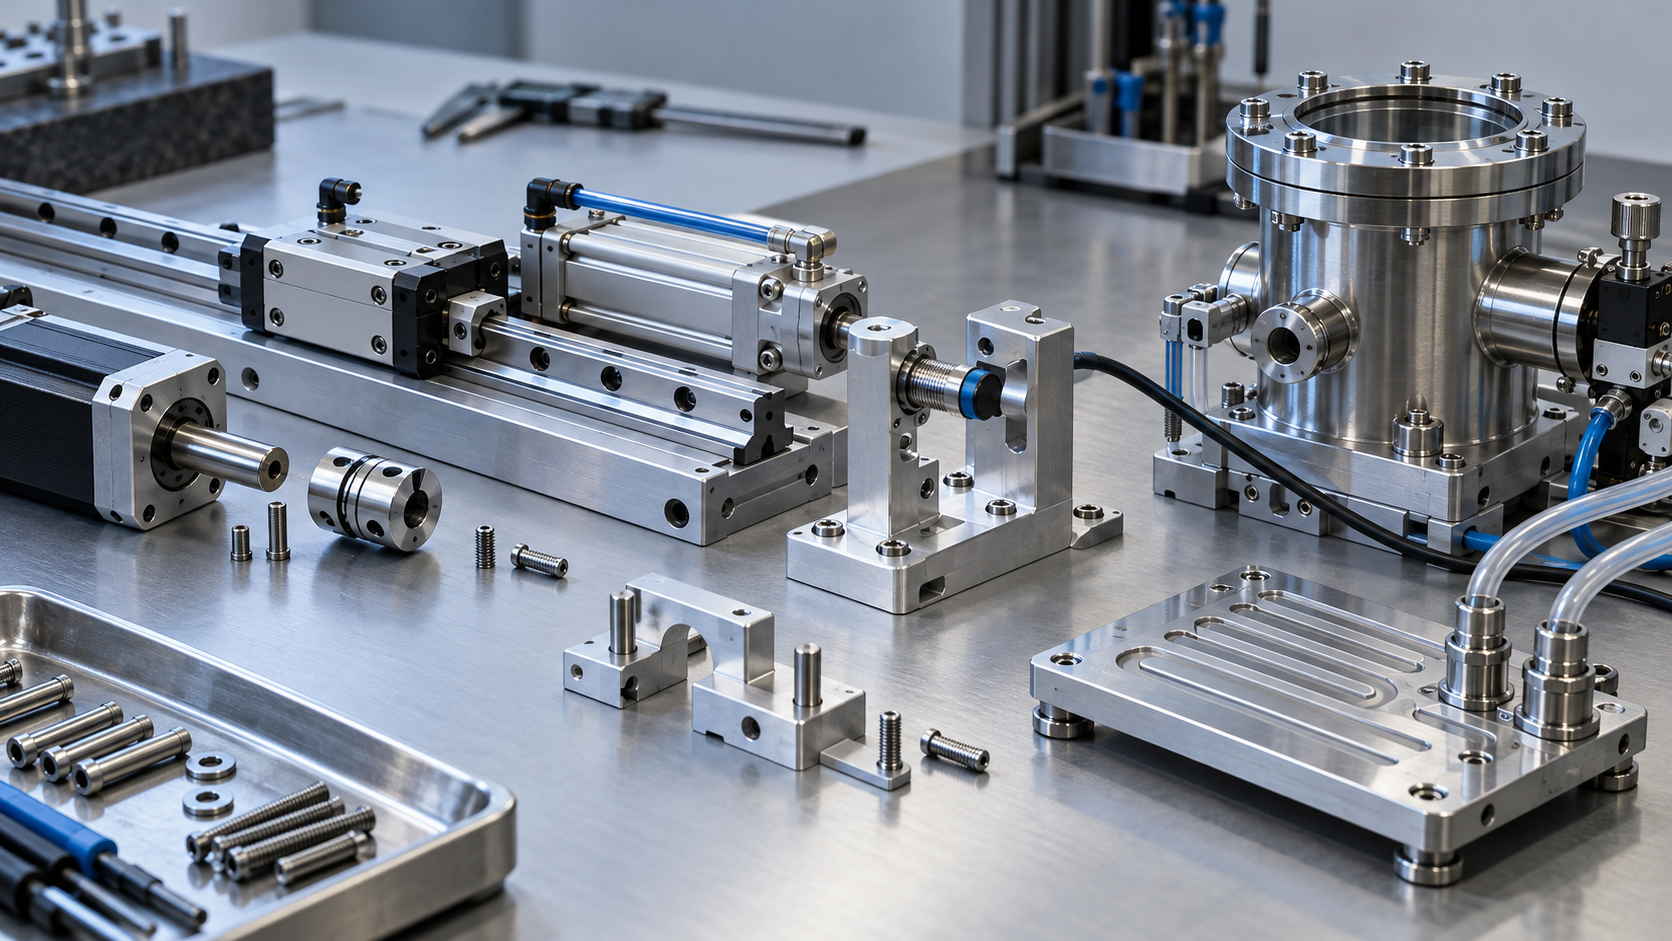
Was sind Anlagenbauteile: Wie unterscheiden sich Teile, Baugruppen und Komponenten?
Wenn eine Anlage stillsteht, liegt das Problem nicht zwangsläufig an der gesamten Maschine. Möglich sind auch ein verschobenes Montagebezugsmerkmal einer Linearführung, eine nicht zum Medium passende Dichtung oder eine nicht übereinstimmende Schnittstelle von Sensor oder Ventil. Wer Anlagenbauteile verstehen will, darf keine Liste nur nach Form oder Werkstoff erstellen, sondern muss vor allem betrachten, welche Aufgabe das Bauteil innerhalb der Funktionskette der Anlage übernimmt.
Im technischen Sprachgebrauch bezeichnet „Teil“ in der Regel ein einzelnes Bauelement, das nicht weiter zerlegt werden kann oder sollte, beispielsweise einen Positionierstift, eine Welle, einen Flansch oder eine Trägerplatte. Eine „Baugruppe“ ist dagegen eine Kombination mehrerer Teile, die eine bestimmte Bewegung oder Funktion eigenständig ausführen kann, beispielsweise eine Linearbaugruppe aus Führung, Führungsschlitten und Montageplatte oder eine Antriebseinheit aus Zylinder, Anschluss und Montagehalter. „Komponente“ ist ein weiter gefasster Sammelbegriff und kann sowohl ein einzelnes Teil als auch eine Baugruppe mit Montagebeziehungen bezeichnen. Diese Unterscheidung gehört zur grundlegenden technischen Terminologie; die Benennung in BOMs und Zeichnungen kann je nach Unternehmen abweichen.
Außerdem müssen Hierarchiebegriffe und Fertigungsverfahren unterschieden werden. Gussteile, Schmiede- und Pressteile, zerspanend bearbeitete Teile sowie Blechbauteile beschreiben die Formgebung oder den Bearbeitungsweg, nicht eine andere Hierarchieebene von Komponenten. Ein und derselbe Maschinenfuß kann zunächst als Gussrohling hergestellt und anschließend per CNC bearbeitet werden, um Bezugsflächen und Montagebohrungen zu erzeugen. Eine Trägerbaugruppe kann gleichzeitig bearbeitete Platten, Verbindungselemente und Standardprofile enthalten. Die weitere Klassifizierung sollte daher auf die Anlagenfunktion zurückgeführt werden: Dient das Bauteil der Bewegung, Positionierung, Prüfung, Fluidsteuerung oder der Aufnahme und Abstützung? Erst dadurch lassen sich Schnittstellen, Toleranzen, Werkstoffe, Umgebungs- und Prüfanforderungen zuverlässig bestimmen.
Welche Anlagenbauteile gibt es: Sechs Kategorien nach Anlagenfunktion
- Bewegung und Antrieb: Linearführungen, Kugelgewindetriebe, Kupplungen und Synchronriemenscheiben übernehmen jeweils die lineare Bewegung, die Übertragung von Drehbewegungen oder die Drehzahlumsetzung. Bei Führungen und Gewindetrieben müssen Belastung, Verfahrweg, Steifigkeit, Montagebezugsmerkmale und Schmierbedingungen gemeinsam bewertet werden; die Nennabmessungen allein sind nicht ausreichend.
- Positionierung und Spannen: Positionierstifte, Positionierblöcke, Kniehebelspanner und kundenspezifische Spannvorrichtungen dienen dazu, Positionen wiederholgenau herzustellen, die Bewegung von Werkstücken zu begrenzen oder die Montagelage zu halten. Entscheidend sind das Positionierbezugssystem, die Kraftrichtung, der Raum für Be- und Entladen sowie die Frage, ob die Spannkraft dünnwandige Teile verformt.
- Prüfung und Steuerung: Optische Sensoren, Näherungssensoren sowie Druck- und Temperatursensoren melden Position, Anwesenheit oder Prozessparameter an das Steuerungssystem zurück. Erfassungsabstand, Einbauraum, Signalschnittstelle, Ansprechbedingungen und die Umgebungsbedingungen vor Ort bestimmen gemeinsam die Eignung.
- Pneumatik, Hydraulik und Vakuum: Zylinder übernehmen lineare Bewegungen, Magnetventile schalten Medien, während Vakuumventile und Dichtungen die Evakuierung, Isolierung oder Ansaugfunktion aufrechterhalten. Medium, Druck, Temperatur, Leckageanforderungen und Wartungsweise müssen gemeinsam geprüft werden.
- Förderung und Abstützung: Förderrollen, Laufrollen, Aluminiumprofilgestelle und Montageplatten lösen Aufgaben der Materialförderung, der Aufnahme von Anlagenlasten und der Modulbefestigung. Bei Gestellen sind Steifigkeit, Verbindungsart und Bauraum zu berücksichtigen. Bei Förderelementen müssen außerdem Belastung, Reibung, Taktzeit und Reinigungsanforderungen bewertet werden.
- Temperatur und Verrohrung: Heizelemente, Kühlplatten, Rohranschlüsse und Strömungskomponenten werden zum Erwärmen, zur Wärmeabfuhr und zum Transport von Medien eingesetzt. Neben der Temperaturstabilität muss geprüft werden, ob Strömungskanäle, Dichtungsnuten, Wandstärken, Anschlussrichtungen und die anschließende Reinigung umsetzbar sind.
Häufige Maschinenteile in Automatisierungsanlagen: Führungsschienen, Kupplungen, Sensoren und Zylinder
Maschinenteile für Automatisierungsanlagen dürfen nicht allein anhand ihrer Form oder Spezifikation ersetzt werden. Zunächst ist zu klären, welche Bewegung die Anlage ausführen soll; anschließend sind Last, Bezugssystem, Montageschnittstellen, Arbeitsumgebung und Wartungsraum abzugleichen. Führungsschienen sorgen für eine stabile Bewegung, Kupplungen übertragen das Drehmoment, Sensoren erfassen Positionen oder Zustände, und Zylinder führen lineare Druck- und Zugbewegungen aus. Nicht passende Schnittstellen können sich dabei jeweils als schwergängige Bewegung, Vibrationen, Fehldetektionen oder unvollständige Bewegungen äußern.
- Linearführungen: Lastaufnahme und Führung. Zu prüfen sind insbesondere Lastrichtung, Steifigkeit, Bewegungsgenauigkeit, Parallelität zwischen den Führungsschienen, Montagebezüge und Schmierbedingungen. Wenn die Montageflächen nicht koplanar sind, kann es zu ungewöhnlichen Widerständen im Laufwagen kommen. In der Zeichnungsphase sollten Bezugsflächen und Positionen der Montagebohrungen eindeutig festgelegt werden, anstatt lediglich die Bezeichnung der Führungsschiene anzugeben.
- Kupplungen: Verbindung von Motor und Antrieb. Wellendurchmesser, Passfedernut oder Klemmanschluss, Koaxialität, zulässige Abweichungen und übertragbares Drehmoment bestimmen gemeinsam die Eignung. Kupplungen können zwar einen Teil der Montagefehler ausgleichen, ersetzen jedoch keine Ausrichtung des Wellenstrangs. Bei unzureichender Ausgleichsfähigkeit nehmen Motorvibrationen und die Lagerbelastung zu.
- Sensoren: Erfassung von Position, Abstand oder Zustand. Zu bestätigen sind Erfassungsabstand, Zielmaterial, Einbauraum, Signalanschluss, Reaktionsanforderungen sowie Umgebungsbedingungen wie Ölnebel, Staub oder Kühlschmierstoff. Sensoren mit identischen Gehäuseabmessungen können unterschiedliche Ausgangsarten und Erfassungsbedingungen haben und dürfen daher nicht allein anhand des Montagegewindes beschafft werden.
- Zylinder: Ausführen von Druck-, Zug-, Spann- oder Positionierbewegungen. Hub, Kraft, Montageart, Geschwindigkeitsregelung, Dämpfungsstruktur und Arbeitsmedium müssen zur Mechanik passen. Ein ausreichender Zylinderhub bedeutet nicht automatisch einen zuverlässigen Betrieb. Bei exzentrischer Last, unzureichender Führung oder zu geringem Wartungsraum können Kolbenstangen weiterhin verschleißen oder klemmen.
Die Auswahl von Maschinenteilen sollte daher anhand der Kette „Bewegung – Schnittstelle – Folgen eines Fehlverhaltens“ geprüft werden: Bei Führungsschienen sind die Bewegungsbezüge zu betrachten, bei Kupplungen die Beziehungen im Wellenstrang, bei Sensoren die Erfassungsbedingungen und bei Zylindern Last und Montage. Bei der Beschaffung oder Fremdvergabe sollten neben Typ und Menge auch die Positionen der Montagebohrungen, Passmaße, Lastrichtung, der Hub, Signal- oder Pneumatikanschlüsse sowie der für Demontage und Schmierung erforderliche Raum angegeben werden.
Warum Präzisionsmaschinenteile schwer zu bearbeiten sind: Vakuumkammern, Kühlplatten und Sprühplatten
Maschinenteile für spezielle Anlagen, etwa in der Halbleiterindustrie, zeichnen sich häufig durch viele Varianten, kleine Losgrößen, Sonderabmessungen sowie kombinierte Anforderungen an Vakuum, Reinheit, Korrosionsbeständigkeit und thermische Stabilität aus. Die Herausforderung besteht nicht nur darin, ein 3D-Modell zu bearbeiten, sondern darin, Material, Struktur, Bezugssysteme, Dichtungen und Prüfverfahren gleichzeitig beherrschbar zu machen.
Vakuumkammern: Dichtflächen, Leckage und Bearbeitungsverzug
Bei Vakuumkammern ist zunächst die relative Lage von Flanschen, Dichtungsnuten und Verbindungsbohrungen sicherzustellen. Werkzeugspuren, lokale Verformungen oder Grate auf Dichtflächen können die Dichtheit beeinträchtigen. Ungleichmäßige Wandstärken, die Bearbeitung tiefer Kavitäten und mehrfaches Aufspannen können zudem Verformungen infolge des Abbaus von Eigenspannungen verursachen. In der Zeichnung sollten die maßgeblichen Bezüge, die Oberflächenanforderungen der Dichtbereiche sowie Anforderungen an Reinigung oder Ölfreiheit eindeutig festgelegt werden. Außerdem ist zu definieren, wie Leckage, Maße und äußere Beschaffenheit geprüft werden, anstatt lediglich „hohe Präzision“ zu fordern.
Kühlplatten und Sprühplatten: Engpässe durch Innenstrukturen und Mikrolöcher
Die wesentlichen Randbedingungen bei Kühlplatten sind in der Regel die Anordnung der Strömungskanäle, die geschlossene Struktur, die Wandstärke und die Temperaturgleichmäßigkeit. Bei der Bearbeitung sind tiefe Bohrungen, dünne Wände und die Ebenheit nach dem Verschließen der Platte zu berücksichtigen. Bei der Prüfung dürfen nicht nur die Außenmaße gemessen werden; zusätzlich ist zu bestätigen, dass die Strömungskanäle durchgängig und die Anschlüsse kompatibel sind.
Sprühplatten können dagegen aus spröden Materialien bestehen und mehrere hundert bis mehrere tausend Mikrolöcher aufweisen. Lochdurchmesser, Positionsabweichungen und Defekte an den Lochöffnungen beeinflussen die Gasverteilung und erhöhen zugleich die Schwierigkeit bei der Beherrschung von Bruch, Ausbrüchen und Reinigung. Ein Branchenartikel hat bereits Mikrolöcher und Bearbeitungsdaten im Mikrometerbereich für eine bestimmte Anlagenlösung vorgestellt. Diese Angaben gehören jedoch zu einem Einzelfall und dürfen nicht als einheitliche Kennwerte für alle Maschinenteile verstanden werden. Die tatsächlichen Fertigungs- und Prüfverfahren sind anhand von Material, Lochdurchmesser, Aspektverhältnis und funktionaler Verteilung festzulegen.
Bei solchen Maschinenteilen liegt der Schwerpunkt der Prozesskontrolle auf einheitlichen Bearbeitungsbezügen und der Reduzierung unnötiger Umspannvorgänge. Bereits in der Zeichnungsphase sollten Messflächen, Positionierbohrungen oder Schnittstellen für spezielle Prüfmittel vorgesehen werden. Für Dichtflächen, Strömungskanäle, Mikrolöcher und Reinbereiche sind jeweils Anforderungen an Zwischenprüfungen, Endprüfung und Reinigung zu definieren.
DFM-Prüfung von CNC-bearbeiteten Maschinenteilen: Von der CAD-Geometrie zu Fertigbarkeit und Prüfbarkeit
Dass sich ein Maschinenteil in CAD darstellen lässt, bedeutet nicht, dass Werkzeug, Vorrichtung und Messmittel es stabil umsetzen können. Vor der CNC-Bearbeitung sollte die Zeichnung Punkt für Punkt in drei Fragen übersetzt werden: Kann das Werkzeug die Stelle erreichen, lässt sich das Werkstück zuverlässig spannen, und können die entscheidenden Merkmale gemessen werden?
Werkzeugzugänglichkeit bei Maschinenteilen: Zuerst tiefe Kavitäten, Innenradien und Freiräume für den Werkzeugrückzug prüfen
Tiefe Kavitäten, kleine Öffnungen und zu tiefe Innenwinkel begrenzen Werkzeugdurchmesser und Auskraglänge; auch scharfe Ecken werden in der Praxis meist durch den Werkzeugradius beeinflusst. Bei der Zeichnungsprüfung ist zu bestätigen, dass das Werkzeug aus einer sinnvollen Richtung einfahren kann und ausreichend Raum für Werkzeugrückzug, Spanabfuhr und Messung vorhanden ist. Nicht funktionsrelevante scharfe Kanten können durch eindeutig definierte Radien ersetzt werden. Bei tiefen Kavitäten können Freistiche vorgesehen oder die Trennstruktur angepasst werden.
Spannung und Bezugssysteme bei Maschinenteilen: Fehler durch wiederholtes Positionieren reduzieren
Wenn ein und dasselbe Bauteil einer Anlage mehrmals aufgespannt werden muss, erhöht jede erneute Ausrichtung das Risiko einer Bezugssystemumwandlung. Bei der Konstruktion sollten daher einheitliche Bearbeitungsbezüge bevorzugt, Funktionsflächen für eine durchgängige Bearbeitung angeordnet und geprüft werden, ob die Vorrichtung über ausreichend Auflage- und Spannstellen verfügt. Bei dünnwandigen Teilen müssen außerdem Verformungen durch Schnittkräfte und Wärme berücksichtigt werden. Erforderlichenfalls sind Bearbeitungszugaben, zusätzliche Auflagebereiche oder eine schrittweise Materialabtragung vorzusehen.
Toleranzen und Prüfung von Anlagenbauteilen: Präzision nur auf Funktionsflächen konzentrieren
Wenn alle Maße mit engen Toleranzen versehen werden, erschwert dies häufig die Bearbeitung und Prüfung, ohne die Anlagenleistung zwangsläufig zu verbessern. Vorrangig sollten Merkmale kontrolliert werden, die Passung, Dichtheit, Ausrichtung und Bewegung beeinflussen. Für die übrigen Maße sind Toleranzbereiche zu verwenden, die die Funktion sicher unterstützen. Für kritische Bohrungen, Ebenheit, Koaxialität oder Positionstoleranzen sollten bereits in der Zeichnungsphase Messverfahren wie Koordinatenmessgeräte, Lehren, Tiefenmessgeräte oder spezielle Prüfmittel festgelegt und Prüfbereiche vorgesehen werden. Bei Werkstoffen mit hoher Festigkeit oder Härte sind außerdem Werkzeugverschleiß, Wärmeentwicklung und Verformungsrisiken zu überprüfen, anstatt nur die nominelle Werkstofffestigkeit zu betrachten.
Technische Anforderungen für Anlagenbauteile festlegen: Funktion, Toleranzen, Werkstoff und Umgebung aufeinander abstimmen
Die technischen Anforderungen an Anlagenbauteile sollten nicht mit dem Grundsatz „je höher die Präzision, desto besser“ festgelegt werden, sondern ausgehend von den Folgen eines möglichen Versagens. Funktionsflächen, die Passung, Dichtheit, Ausrichtung und Bewegung beeinflussen, sind vorrangig mit geeigneten Toleranzen zu versehen. Außenmaße ohne funktionale Bedeutung sollten dagegen nicht durchgängig mit engen Toleranzen festgelegt werden. Auch Werkstoff, Oberflächenbehandlung und Prüfverfahren müssen auf die Einsatzumgebung und die Wartungsweise abgestimmt sein.
Die Anforderungen an Führungen, Dichtungsnuten und Vakuumkammern unterscheiden sich
| Anlagenbauteil | Vorrangig zu beachtende technische Anforderungen | Schwerpunkte bei Zeichnung und Fertigungsprüfung |
|---|---|---|
| Linearführungen und Montageflächen | Belastung, Steifigkeit, Bewegungsgenauigkeit, Parallelität, Schmierung | Einheitliche Montagebezüge festlegen, Ebenheit und gegenseitige Lage der Montageflächen prüfen sowie ausreichend Wartungsraum vorsehen |
| O-Ringe und Dichtungsnuten | Medium, Temperatur, Verpressung, Nutabmessungen, Oberflächenzustand | Verträglichkeit des Dichtungswerkstoffs mit dem Medium bestätigen sowie Nutbreite, Nuttiefe, Fasen und Rauheit der Dichtflächen prüfen |
| Vakuumkammern | Korrosionsbeständigkeit, Dichtflächen, Leckage, Sauberkeit, Oberflächenrauheit | Wandstärke und Bearbeitungsverformung bewerten sowie Reinigungs-, Lecktest- und Abnahmemethoden nach dem Schweißen oder der spanenden Bearbeitung eindeutig festlegen |
Bei Führungen ist entscheidend, ob das Bewegungsbauteil unter Belastung seine relative Position beibehalten kann. Bei O-Ringen kommt es darauf an, ob Verpressung und Mediumsumgebung eine stabile Abdichtung gewährleisten. Vakuumkammern müssen zusätzlich mit der Sauberkeit der Innenwände, kleinsten Leckagen und Verformungen durch die Bearbeitung mehrerer Flächen umgehen. Alle drei gehören zu den Anlagenbauteilen, dennoch können nicht dieselben Toleranzen, Werkstoffe oder Oberflächenanforderungen angewendet werden.
Die Werkstoffauswahl für Anlagenbauteile muss gemeinsam mit Verfahren und Einsatzumgebung beurteilt werden
Materialfestigkeit, Härte, Korrosionsbeständigkeit und thermische Stabilität wirken sich direkt auf Werkzeugverschleiß, Wärmeentwicklung, Verformung und die anschließende Oberflächenbehandlung aus. Bei der Werkstoffauswahl sollten zunächst auch Betriebsmedium, Temperatur, Belastung, Sauberkeitsanforderungen und Wartungsweise geklärt werden, bevor beurteilt wird, ob CNC-Bearbeitung, Blechbearbeitung oder ein anderer Fertigungsweg geeignet ist. Die endgültigen technischen Anforderungen sollten Funktionsbezüge, kritische Toleranzen, Werkstoffzustand, Oberflächenbehandlung, Sauberkeitsanforderungen und Prüfmerkmale eindeutig festlegen, anstatt lediglich „hohe Präzision“ oder „hohe Festigkeit“ anzugeben.
Welche Unterlagen werden vor der Fremdvergabe von Maschinenteilen benötigt: von der Zeichnung bis zur Prüfcheckliste
Vor der Fremdvergabe von Maschinenteilen sollte zunächst eindeutig festgelegt werden, „was gefertigt wird, unter welchen Bedingungen es arbeitet und wie die Abnahme erfolgt“. Zu den grundlegenden Unterlagen gehören 2D-Zeichnungen, 3D-Modelle, Werkstoffbezeichnung und -zustand, Stückzahl sowie wichtige Bezüge, Gewinde, Passungen und Montageschnittstellen.
- Funktionsanforderungen: Merkmale kennzeichnen, die Bewegung, Positionierung, Abdichtung, Belastbarkeit oder Ausrichtung beeinflussen, und nicht für alle Maße enge Toleranzen festlegen.
- Fertigungsanforderungen: Oberflächenbehandlung, Rauheit, Fasen, Entgraten, Reinigung oder Ölfreiheitsanforderungen angeben sowie Betriebsmedium und Temperatur nennen.
- Prüfanforderungen: Zu messende Maße, Form- und Lagetoleranzen, Gewinde, Dichtflächen und äußere Merkmale auflisten und bei Bedarf Prüfprotokolle oder spezielle Prüfmittel vorgeben.
- Montageinformationen: Schnittstellen zu angrenzenden Teilen, Einbaurichtung, Wartungsfreiräume und Anforderungen an die Austauschbarkeit bereitstellen, damit der Lieferant die Funktion nicht allein anhand eines Einzelteils erraten muss.
Bei Normteilen sollten insbesondere Spezifikation, Belastbarkeit, Schnittstellen und Austauschbarkeit überprüft werden. Bei kundenspezifischen Maschinenteilen sind zusätzlich Fertigungsweg, Spannkonzept, Bezugserzeugung und Messmethode zu klären. Beim Vergleich von Fertigungsvarianten sollte nicht nur die nominelle Genauigkeit betrachtet werden. Vielmehr ist zu prüfen, ob die kritischen Funktionsflächen stabil gefertigt werden können und Messergebnisse vorgelegt werden können, die den Anforderungen der Zeichnung entsprechen.
Häufig gestellte Fragen zu Maschinenteilen (FAQ)
Maschinenteile dürfen nicht nur anhand ihrer äußeren Form oder nominellen Genauigkeit beurteilt werden. Entscheidend sind auch die Maschinenfunktion, Montageschnittstellen, Einsatzumgebung und Prüfmethoden. Die folgenden Fragen behandeln zentrale Unterschiede bei Klassifizierung, Genauigkeit, CNC-Fertigbarkeit sowie bei der Prüfung von Vakuumteilen.
Nach welcher Logik sollten Maschinenteile klassifiziert werden?
Vorrangig nach der Maschinenfunktion, zum Beispiel Bewegung und Antrieb, Positionierung und Spannen, Erfassung und Steuerung, Pneumatik/Hydraulik/Vakuum, Transport und Abstützung sowie Temperatur und Verrohrung. Dadurch lassen sich die Teile den Aufgaben hinsichtlich Belastung, Hub, Abdichtung, Erfassung oder Tragfähigkeit zuordnen, anstatt sie lediglich nach Werkstoff oder äußerer Form zu katalogisieren.
Benötigen alle Maschinenteile eine hohe Genauigkeit?
Nein. Toleranzen sollten vorrangig den Funktionsflächen zugewiesen werden, die Passung, Abdichtung, Ausrichtung und Bewegung beeinflussen. Bei Stützteilen stehen möglicherweise Steifigkeit, Schnittstellen und Montagebezüge im Vordergrund; bei Führungen Parallelität und Bewegungsgenauigkeit; bei Dichtnuten sind Medium, Temperatur und Kompressionsmaß zu berücksichtigen.
Warum müssen vor der CNC-Bearbeitung von Maschinenteilen tiefe Kavitäten, dünne Wände und die Spannung geprüft werden?
Diese Merkmale beeinflussen direkt die Werkzeugzugänglichkeit, die Zerspanungssteifigkeit, die Verformungskontrolle und die wiederholgenaue Herstellung der Bezüge. Bei der Zeichnungsprüfung sollte geklärt werden, ob das Werkzeug in tiefe Kavitäten gelangen kann, ob dünne Wände ausreichend abgestützt sind und ob scharfe Innenwinkel der tatsächlichen Werkzeuggeometrie entsprechen. Außerdem sollten Spann- und Messkonzept frühzeitig festgelegt werden.
Worin unterscheiden sich die Prüfanforderungen an Vakuumkammern und gewöhnliche Stützteile?
Bei gewöhnlichen Stützteilen werden in der Regel äußere Form, Lochpositionen, Montageschnittstellen und belastungsrelevante Maße geprüft. Bei Vakuumkammern sind zusätzlich Dichtflächen, Leckagekontrolle, Oberflächenzustand, Reinheitsanforderungen, Korrosionsbeständigkeit des Werkstoffs sowie Verformungen durch Bearbeitung oder Schweißen zu berücksichtigen. Die konkreten Prüfmerkmale sollten anhand der Einsatzumgebung und der Abnahmeanforderungen festgelegt werden; dieselbe Maßliste darf nicht unverändert für alle Teile verwendet werden.
Key takeaways
- Anlagenbauteile sollten nach der Funktionskette der Anlage klassifiziert werden, nicht lediglich nach Werkstoff oder äußerer Form.
- Bei Standardbauteilen stehen Spezifikationen, Belastung, Schnittstellen und Austauschbarkeit im Vordergrund. Bei speziellen Präzisionsteilen müssen zusätzlich Abdichtung, Sauberkeit, Verformung und die Eignung für die Umgebungsbedingungen kontrolliert werden.
- CAD kann Geometrien darstellen, bedeutet jedoch nicht, dass Werkzeug, Spannvorrichtung und Messmittel diese Geometrien stabil fertigen bzw. prüfen können. Tiefe Kavitäten, dünne Wände, scharfe Ecken und unnötig enge Toleranzen sollten bereits in der Zeichnungsphase überprüft werden.
- Toleranzen sollten vorrangig den Funktionsmerkmalen zugewiesen werden, die Passung, Abdichtung, Positionierung und Bewegung beeinflussen. Gleichzeitig müssen Bezugsmerkmale und Prüfverfahren definiert werden.
- Vor der Vergabe an externe Fertiger sollten vollständige Zeichnungen, 3D-Modelle, der Werkstoffzustand, wichtige Bezugsmerkmale, Oberflächenbehandlungen, Reinigungsanforderungen und Prüfpunkte bereitgestellt werden.



