Erst nach den Ausfallfolgen fragen, dann nach dem Verfahren
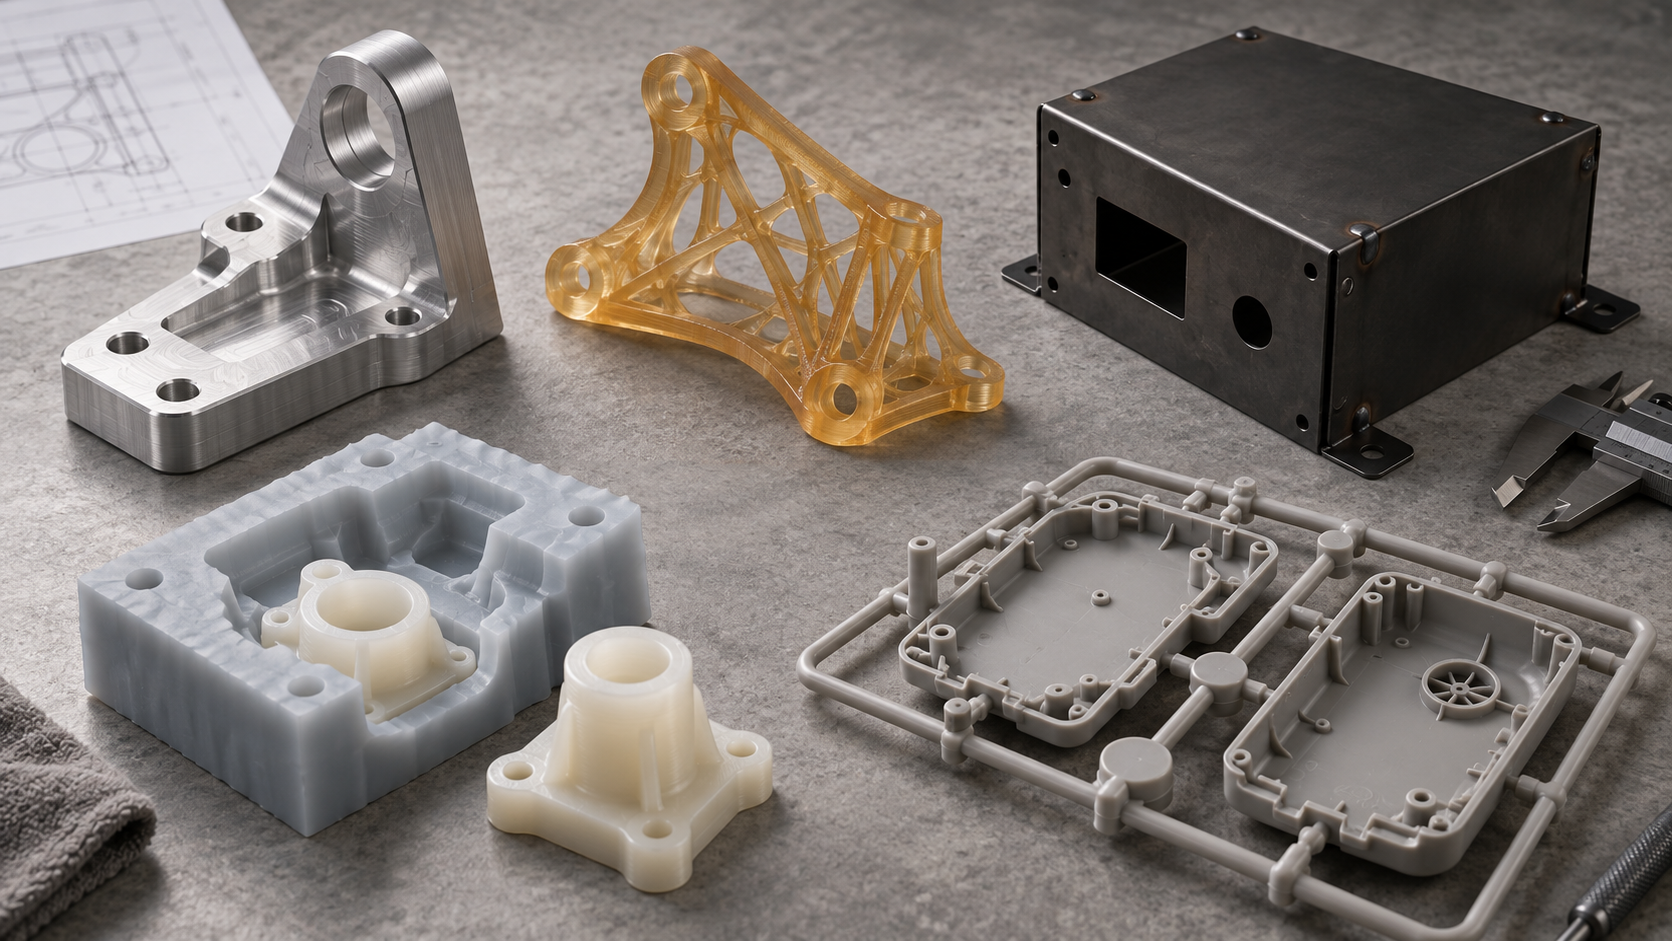
Schickt man dieselbe Zeichnung an zwei Lieferanten, können die Empfehlungen völlig gegensätzlich ausfallen: Der eine sagt „Dieses Teil fräsen wir am stabilsten direkt per CNC“, der andere sagt „Ein einfaches Werkzeug für Vakuumguss ist wirtschaftlicher“. Beide liegen nicht falsch, doch ihre Annahmen über die Ausfallfolgen unterscheiden sich. Der erste geht von einem tragenden Strukturteil aus, dessen Ausfall die ganze Maschine stilllegt; der zweite von einem Optikmuster, das nach ein paar Fotos wieder abgebaut wird. Der erste Schritt der Verfahrensbeurteilung ist nicht, die Verfahrensliste durchzugehen, sondern zu fragen: Was passiert, wenn dieses Bauteil versagt?
Zerlegt man diese Frage, fallen meist vier Dimensionen an. Erstens: Wo liegen die Funktionsflächen – Passflächen, Dichtflächen, Führungsbahnen, Zahnflanken. An diesen Stellen bestimmen Maße und Oberflächenqualität direkt die Funktion; das Verfahren muss sie vorrangig sichern, statt das ganze Bauteil gleichmäßig zu behandeln. Zweitens: Art der Belastung – statische Last, zyklische Last, Stoß oder reine Dekoration. Die Materialkontinuität entlang des Kraftflusses (Faserrichtung, Schichtbindung, Schweißnaht) schließt sofort eine Reihe von Verfahren aus. Drittens: Ist es sicherheitsrelevant – sobald ein Versagen Personen oder erheblichen Sachschaden betrifft, neigt die Entscheidung sofort zu Wegen, die prüfbar, rückverfolgbar und materialdicht sind, statt zu „erst mal herstellen und dann sehen“. Viertens: Sichtteil oder Innenteil – die Optikklasse bestimmt die Gewichtung von Nachbearbeitung und Oberflächenkonsistenz, während bei Innenteilen das Budget eher der Maßhaltigkeit zugutekommt.
Diese vier Dimensionen müssen nicht exakt quantifiziert werden, aber sie müssen zuerst priorisiert werden. Bei einem inneren Halter mit statischer Last und ohne Sicherheitsrelevanz stehen beispielsweise „Lässt es sich herstellen?“ und „Stückkosten“ vor „Wie schön ist die Oberfläche?“; umgekehrt müssen bei einem Gehäuse eines Handgeräts mit hoher Optikklasse und vielen Montageflächen Oberflächenkonsistenz und Passgenauigkeit die Stückkosten überwiegen. Je nach Priorisierung sieht die Liste der Kandidatenverfahren völlig anders aus.
Strukturmerkmale schließen zunächst eine Reihe von Verfahren aus
Funktion und Ausfallfolgen bestimmen, „was erreicht werden muss“, während Strukturmerkmale oft direkt bestimmen, „welche Verfahren gar nicht machbar sind“. Viele Verfahrensdebatten wiederholen sich, weil beide Seiten über eine konstruktiv bereits nicht umsetzbare Lösung diskutieren. Effizienter ist es, zunächst die Strukturmerkmale durchzugehen, offensichtlich unpassende Verfahren zu streichen und dann unter den verbleibenden Kandidaten Kosten, Genauigkeit und Lieferzeit zu vergleichen.
Welche Strukturmerkmale blockieren Verfahren am häufigsten
Dünnwände, tiefe Kavitäten, Innenradien, geschlossene Hohlräume, großflächige dünne Platten, schlanke Ausleger, Präzisionsgewinde und Passflächen – diese Merkmale unterscheiden sich stark in der „Toleranz“ gegenüber Verfahren. So bedeuten tiefe Kavitäten und Innenradien für subtraktive Verfahren Herausforderungen bei Werkzeugzugänglichkeit und Steifigkeit, für additive Verfahren Stütz- und Pulverentfernungsprobleme; geschlossene Hohlräume lassen sich im Spritzguss kaum entformen, in der additiven Fertigung aber möglicherweise durch Teilung oder Opfermaterial realisieren. Bei der Beurteilung sollte man nicht fragen „Kann dieses Verfahren das?“, sondern „Welchen Preis fordert dieses Merkmal in diesem Verfahren?“.
| Strukturmerkmal | CNC-Bearbeitung | 3D-Druck | Blechumformung | Vakuumguss | Spritzguss |
|---|---|---|---|---|---|
| Dünnwand (große Spannweite) | Verformung durch Einspannung und Schnittkräfte, Prozessböckchen oder Stützen nötig | Relativ unproblematisch, aber zu dünn neigt zum Verziehen | Rückfederung und Druckstellen beim Biegen müssen kontrolliert werden | Schwindung beim Gießen neigt zur Verformung | Füllen und Nachdruck schwierig, leicht Fehlstellen |
| Tiefe Kavität / tiefer Kanal | Begrenzt durch Länge-Durchmesser-Verhältnis des Werkzeugs, Aufteilung oder Erodieren nötig | Stützen und Pulverentfernung nötig, Innenflächenqualität eingeschränkt | Nicht geeignet | Entformen aus Silikonform schwierig | Schieber oder Einsätze nötig, Werkzeug komplex |
| Innenradius | Eckenfreie Werkzeuge oder Erodieren erforderlich, Radius wirtschaftlicher | Umformbar, aber Spannungskonzentration an Innenkanten | Nicht anwendbar | Umformbar, Radius fördert den Fluss | Einsätze oder Schieber erforderlich, sonst kein Entformen möglich |
| Geschlossener Hohlraum | Getrennte Fertigung und Montage erforderlich | Einteilig umformbar, Pulverentfernung oder Stützstrukturen auflösen erforderlich | Schweißen und Zusammenbauen erforderlich | Getrenntes Gießen und anschließendes Kleben erforderlich | Einteiliges Entformen nahezu unmöglich |
| Großflächiges Dünnblech | Schwingungsanfällig, Vakuumspannung oder spezielle Vorrichtung erforderlich | Verzugsanfällig, Richten erforderlich | Biegen und Schweißen sind übliche Wege | Ebenheit schwer zu gewährleisten | Langer Fließweg, hohes Verzugsrisiko |
| Schlanker Ausleger | Geringe Steifigkeit, zusätzliche Abstützung erforderlich | Relativ günstig, aber Richtungsabhängigkeit beeinflusst die Festigkeit | Nicht anwendbar | Bruchgefährdet | Am Füllende Materialmangel möglich |
| Präzisionsgewinde / Passfläche | Bearbeitbar, Spannen und Messen müssen kontrolliert werden | Begrenzte Gewindegenauigkeit, oft Nachschneiden erforderlich | Gewindeschneiden und Nieten genügen für übliche Passungen | Gewindefestigkeit und -genauigkeit begrenzt | Gewindeeinsätze oder Nachbearbeitung erforderlich |
Erst Struktur ändern oder erst Verfahren wechseln
Die Entscheidungslogik lässt sich auf zwei Punkte vereinfachen: Wenn Strukturmerkmale eng mit der Funktion zusammenhängen (z. B. Passflächen, Dichtflächen, Kraftpfade), sollte die Struktur vorrangig beibehalten und das Verfahren gewechselt werden; wenn Strukturmerkmale nur Designgewohnheit oder optische Vorliebe sind (z. B. innere rechte Winkel, geschlossene Hohlräume, zu dünne Wandstärken), sollte vorrangig die Struktur leicht angepasst und das wirtschaftlichere Verfahren beibehalten werden. In der Praxis ist es oft rentabler, innere rechte Winkel in Radien umzuwandeln, geschlossene Hohlräume durch getrennte Bauweise mit Dichtung zu ersetzen, dünne Wandstärken zu verdicken oder Verstärkungsrippen hinzuzufügen, als mit Gewalt ein teures Verfahren zu wählen.
Zu beachten ist, dass die Fertigungsgerechtheit der Struktur nicht mit einer einmaligen Beurteilung abschließend festgelegt werden kann. Dasselbe Bauteil kann in der Prototypenphase durch additive Fertigung das Problem tiefer Hohlräume umgehen, muss aber in der Serienphase wieder auf die Entformungslogik von Spritzguss oder Druckguss zurückgeführt und neu konstruiert werden. Daher sollte die Strukturprüfung möglichst an die Verfahrensphase gebunden werden: Zuerst die Ziele der aktuellen Phase bestätigen (Funktionsnachweis, Montagenachweis oder Nachweis der Serienfertigbarkeit), dann entscheiden, welche Strukturmerkmale kompromittiert werden können. Wenn man bei der Fertigbarkeit bestimmter Merkmale unsicher ist, ist es in der Regel zuverlässiger, Zeichnung und Anwendungsszenario gemeinsam zur technischen Bewertung einzureichen, als selbst zu raten.
Die Stückzahl ist die Wasserscheide: Der Verfahrenswechsel vom Einzelstück zur Serie
Wenn die Struktur bestanden ist und das Material ebenfalls plausibel erscheint, ist die nächste, am leichtesten übersehene und zugleich die Kostenstruktur am stärksten verändernde Randbedingung die Stückzahl. Bei derselben Zeichnung sind die sinnvollen Verfahren für 1 Stück und für 5000 Stück oft völlig unterschiedlich. Der Grund liegt nicht darin, dass ein Verfahren „höherwertig“ ist, sondern darin, dass die Kostenstruktur jedes Verfahrens anders ist: Bei manchen liegt der Kostenanteil in der Bearbeitungszeit pro Stück, bei anderen in den einmaligen Investitionen für Formen und Vorrichtungen.
Um dies zu verstehen, kann man es mit einer einfachen Kostenkurve betrachten. Die Gesamtkosten lassen sich ungefähr schreiben als:
Gesamtkosten ≈ Einmalige Investition (Form/Vorrichtung/Programmierung/Erstmusterprüfung) + Stückkosten × Stückzahl
CNC und 3D-Druck haben nahezu keine einmalige Investition, aber hohe Stückkosten; Spritzguss und Blechumformung haben hohe einmalige Investitionen, aber niedrige Stückkosten. Die Stelle, an der sich die beiden Linien schneiden, ist der kritische Punkt des Verfahrenswechsels. Je größer die Stückzahl, desto eher lohnt es sich, zur Senkung der Stückkosten Vorabinvestitionen zu tätigen.
Einzelstück und Prototyp: Funktionsnachweis hat Priorität
Das Ziel dieser Phase ist in der Regel nicht „billig“, sondern möglichst schnell ein reales Bauteil zu erhalten, das montiert, getestet und geändert werden kann. CNC-Bearbeitung eignet sich für Teile, die echte Materialeigenschaften, Passflächen, Gewinde oder tragende Strukturen benötigen; 3D-Druck eignet sich für komplexe Formen, interne Kanäle, leichtbauende Topologiestrukturen oder Fälle, in denen innerhalb von ein bis zwei Tagen mehrere Versionen iteriert werden müssen. Beide werden oft kombiniert: 3D-Druck für Optik- und Montageprüfung, CNC für kritische tragende Teile.
Kleinserie: Abwägung zwischen Vakuumguss und CNC
Wenn die Stückzahl auf einige Dutzend oder Hundert steigt, beginnt die reine CNC-Bearbeitung mit ihrem Zeitaufwand pro Stück teuer zu werden, während die Anschaffung einer Spritzgussform noch unwirtschaftlich ist. Dann rückt häufig der Vakuumguss (Silikonformguss) in den Blick: Aus einem Urmodell wird eine Silikonform abgeformt und daraus werden mehrere Teile gegossen; geeignet für Optikteile, Gehäuse und Bauteile mit relativ einfacher Struktur und nicht extremen Anforderungen an die Materialeigenschaften. Wenn das Bauteil strenge Passungen, Tragfähigkeit oder metallische Werkstoffe erfordert, ist die weitere Nutzung von CNC jedoch sicherer. Der entscheidende Punkt ist: Dient diese Charge zum „Ansehen“ oder zum „Einsatz“?
Mittlere Serie bis stabile Serienfertigung: Die Form beginnt sich zu amortisieren
Wenn der Bedarf stabil ist, das Design eingefroren ist und die Stückzahlen kontinuierlich steigen, werden die Fixkosten für Spritzguss und Blechumformung verteilt, und der Stückkostenvorteil zeigt sich erst dann wirklich. Blechteile eignen sich durch die Kombination aus Biegen, Stanzen und Schweißen für plattenbasierte Strukturen wie Gehäuse, Halterungen und Paneele; Spritzguss eignet sich für Kunststoffgehäuse und Funktionsteile. Hier sei daran erinnert: Sobald ein Werkzeug gefertigt ist, steigen die Kosten für Designänderungen deutlich an, daher sollten Struktur, Material und Nachbearbeitung vor der Serienproduktion vollständig geklärt sein, statt während der Fertigung Änderungen vorzunehmen.
| Stückzahlbereich | Typische Tendenz | Hauptkostentreiber | Zu beachten |
|---|---|---|---|
| Einzelstück / Prototyp | CNC, 3D-Druck | Einzelbearbeitungszeit, Programmierung | Messbarkeit und Montierbarkeit priorisieren |
| Kleinserie | Handmuster-Abformung, CNC | Urmodell und Silikonform, Einzelstückzeit | Bestätigen, ob es sich um ein Sicht- oder Funktionsteil handelt |
| Mittlere Serie | CNC, Blechumformung, einfache Vorrichtungen | Werkzeuginvestition und Stückkosten im Gleichgewicht | Ist das Design bereits eingefroren |
| Stabile Serienproduktion | Spritzguss, Blechumformwerkzeuge | Werkzeugamortisation, Stücktakt | Hohe Kosten bei Designänderungen |
Es sei betont, dass es zwischen den Stückzahlbereichen keine harten Grenzen gibt; sie hängen von Teilekomplexität, Material, Genauigkeitsanforderungen und Nachbearbeitung ab. In der Praxis ist ein stufenweiser Übergang üblicher: Prototypen per 3D-Druck oder CNC, Kleinserien per Handmuster-Abformung oder CNC, Serienproduktion dann umgestellt auf Spritzguss oder Blechumformwerkzeuge, wobei jede Stufe die Verifikationsergebnisse der vorherigen beibehält. So lassen sich frühe Risiken kontrollieren und spätere Investitionen besser begründen.
Material und Nachbearbeitung: die unterschätzte zweite Einschränkungsebene
Die Struktur ist bestanden, die Stückzahl passt, und dennoch wird die Verfahrensempfehlung abgelehnt – das Problem liegt oft auf der Ebene von Material und Nachbearbeitung. Sie ist nicht so offensichtlich wie die Struktur, aber oft entscheidend: Materialanforderungen schließen eine Reihe von Verfahren direkt aus, und Nachbearbeitungsanforderungen sieben die bereits ausgewählten Verfahren noch einmal durch.Viele Nacharbeiten entstehen nicht, weil etwas nicht herstellbar ist, sondern weil erst zur Hälfte bemerkt wird, dass Material oder Oberflächenbehandlung nicht mithalten können.
Wie Materialanforderungen den Verfahrensbereich umgekehrt einschränken
Betrachtet man die Materialanforderungen entlang mehrerer Dimensionen, wird die Beurteilung deutlich klarer:
- Temperatur und Chemikalienbeständigkeit: Teile, die langfristig hohen Temperaturen ausgesetzt sind oder mit Öl, Lösungsmitteln, Säuren und Laugen in Kontakt kommen, schließen gewöhnliche Harze und einige Kunststoffe aus und erfordern oft Metall oder Hochleistungskunststoffe. Dann verengt sich die Auswahl an Materialien für 3D-Druck und Spritzguss deutlich.
- Transparenz und Optik: Teile, die lichtdurchlässig sein oder hohe Optikanforderungen erfüllen müssen, stellen höhere Anforderungen an die Oberflächenformung des Verfahrens. CNC kann transparente Teile herstellen, aber Werkzeugspuren und Polierkosten müssen vorab bewertet werden; beim Spritzguss bestimmt der Poliergrad des Werkzeugs direkt die Optik.
- Lebensmittelkontakt und Flammschutz: Solche Anforderungen entsprechen meist spezifischen Materialkonformitätssystemen, die nicht alle Verfahren abdecken. Vor der Verfahrenswahl sollte geklärt werden, ob es auf der Materialseite entsprechende Optionen gibt, statt dies nachträglich zu ergänzen.
- Elastomere und Weichkunststoffe: Bei Teilen, die Härte, Rückfederung oder Umspritzung erfordern, sind Handmuster-Abformung und Spritzguss üblicher; reines CNC-Schneiden von Weichkunststoffen ist bei Einspannung und Verformung nachteilig.
Anders gesagt: Material wird nicht nach der Verfahrenswahl ausgewählt, sondern konvergiert gleichzeitig mit dem Verfahren. Zur ersten Eingrenzung können die Materialbibliothek und der Materialleitfaden herangezogen werden, bevor man zum Verfahren zurückkehrt.
Nachbearbeitung muss bei der Verfahrenswahl mit berücksichtigt werden
Zur Nachbearbeitung gehören Oberflächenbehandlung (Eloxieren, Sandstrahlen, Galvanisieren, Lackieren), Wärmebehandlung, Siebdruck und Lasergravur sowie Montage. Ihr Einfluss auf die Verfahrenswahl zeigt sich an drei Stellen:
- Ist das Verfahren kompatibel: Bestimmte Oberflächenbehandlungen stellen Anforderungen an Substrat und Formgebungsart; 3D-Druckteile benötigen wegen Schichtlinien und Poren bei hochwertiger Optikbehandlung meist zusätzliches Schleifen; bei Blechteilen können Biege- und Schweißnahtbereiche nach dem Lackieren sichtbar werden.
- Sind die Maße stabil: Wärmebehandlung, Lackieren und Galvanisieren können Maß- oder Formänderungen mit sich bringen. Wenn kritische Passflächen danach noch bearbeitet werden, muss die Verfahrensreihenfolge neu geordnet werden.
- Ist die Montage machbar: Bei Produkten aus mehreren Bauteilen kann das Einzelverfahren noch so gut sein – wenn die Montagebezüge nicht einheitlich sind, bleibt das Gesamtergebnis außerhalb der Toleranz. Montagebeziehungen sollten als Eingabe für die Verfahrenswahl dienen, nicht als Abschlussarbeit.
Eine praktische Vorgehensweise: Bereits bei der Verfahrensprüfung die Nachbearbeitungsliste erstellen und Punkt für Punkt klären, ob „dieses Verfahren das übernehmen kann“. Wenn nicht, entweder das Verfahren wechseln oder das Nachbearbeitungskonzept ändern – je früher die Entscheidung, desto geringer die Kosten. Wenn es um das Zusammenspiel von Blechgehäuse mit Lackierung und Siebdruck geht, lohnt zunächst ein Blick auf die Blechumformung; bei Kunststoffteilen in puncto Optik und Werkzeugpolitur kann die Spritzgussfähigkeit herangezogen werden.
Ein wiederverwendbares Entscheidungsflussdiagramm
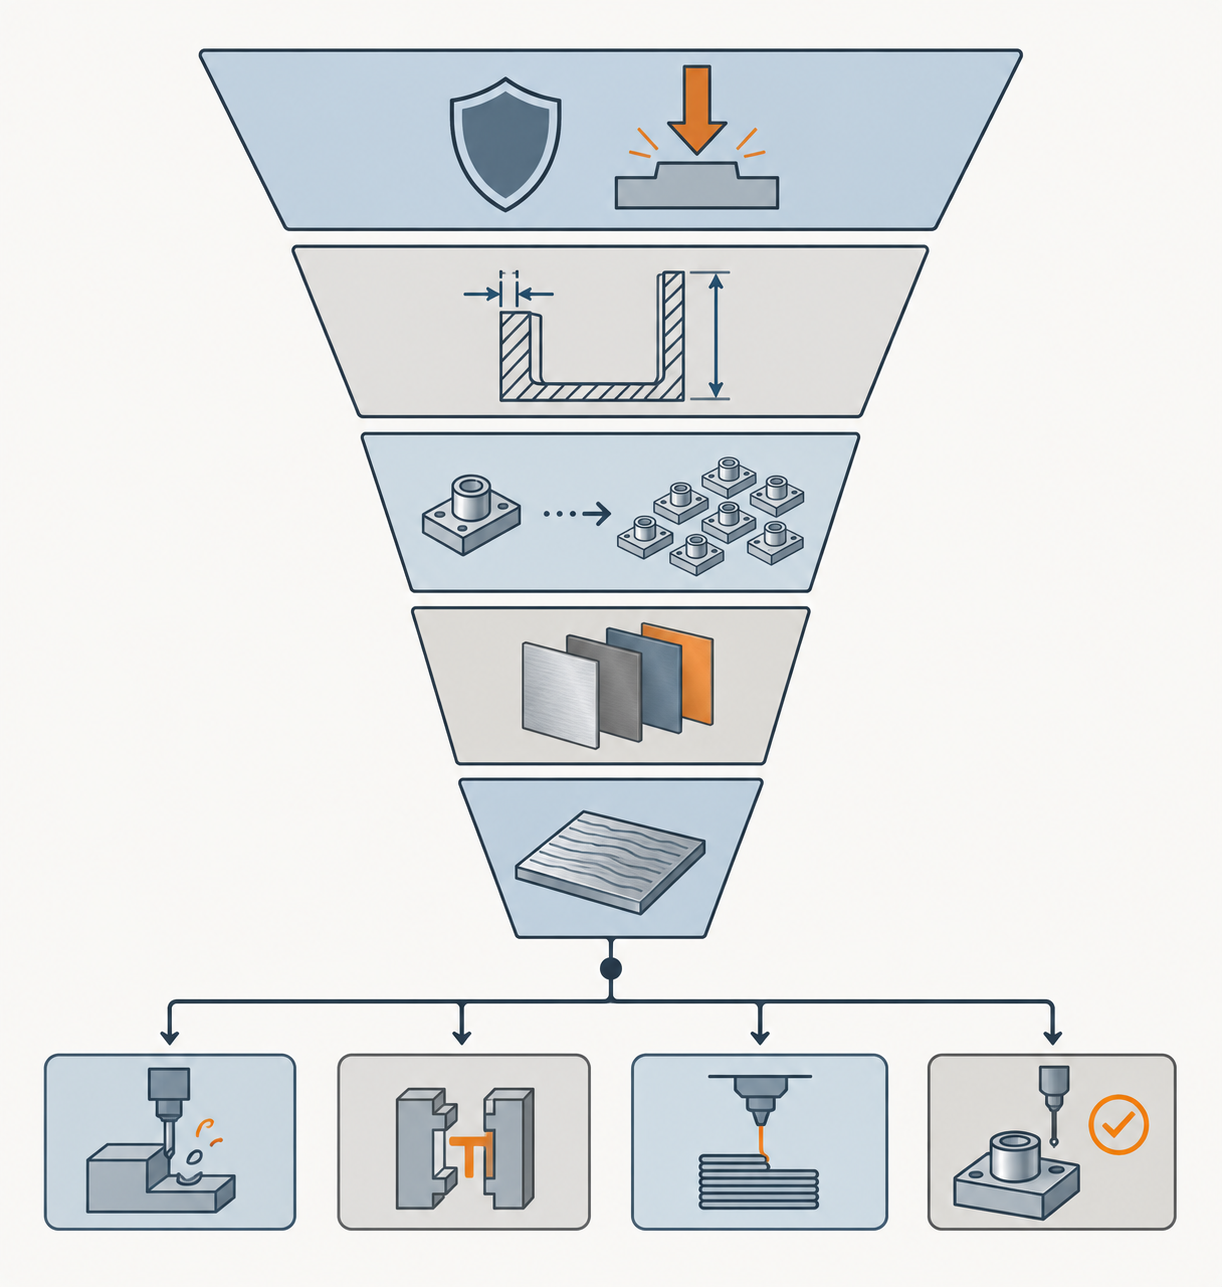
Die vorherigen Abschnitte haben die Verfahrenswahl aus vier Blickwinkeln zerlegt: Fehlerfolgen, Strukturmerkmale, Stückzahl sowie Material und Nachbearbeitung. In der Praxis sind diese vier Blickwinkel nicht gleichgeordnet, sondern ein sequenzieller Filtertrichter: Mit jeder Ebene verringert sich die Zahl der Kandidatverfahren, und nur die verbleibenden sind es wert, angeboten und bemustert zu werden. Eine feste Reihenfolge vermeidet den häufigen Fehler, „zuerst das Verfahren zu denken und dann Gründe zu suchen“.
Erste Ebene: Funktion und Fehlerfolgen
Zunächst drei Fragen: Welche Folgen hat ein Versagen dieses Teils? Wirkt es unter statischer Last, Ermüdung, Stoß oder dient es rein der Montagepositionierung? Gibt es sicherheits-, dichtheits- oder vorschriftenrelevante Eigenschaften? Bei schwerwiegenden Fehlerfolgen sollte die Verfahrenswahl in Richtung „prüfbar, rückverfolgbar, materialdicht“ tendieren statt Kosten zu priorisieren. Umgekehrt sind bei reinen Sichtteilen oder internen Stützteilen die Freiheitsgrade deutlich größer.
Zweite bis vierte Ebene: Struktur, Stückzahl, Material
Die Strukturebene eliminiert Verfahren, die „nicht herstellbar“ oder „nur mit extrem hohem Aufwand herstellbar“ sind, etwa geschlossene Hohlräume, tiefe enge Nuten, großflächige dünne Wände. Die Stückzahlebene entscheidet, ob sich eine Werkzeuginvestition amortisiert; Einzelstücke und Kleinserien fallen üblicherweise auf CNC, 3D-Druck oder Handmuster-Abformung, erst bei stabiler Serienproduktion kommen Spritzguss und Blechumformwerkzeuge zum Zug. Die Materialebene verengt den Bereich umgekehrt: Bei Anforderungen wie Hochtemperatur, Transparenz, Flammschutz oder Elastomeren bleiben oft nur wenige Verfahrensrouten übrig. Die Reihenfolge dieser drei Ebenen ist austauschbar, aber es wird empfohlen, zuerst die Struktur und dann die Stückzahl zu betrachten, da Strukturänderungen das Werkzeugkonzept direkt verändern.
Fünfte Ebene: Nachbearbeitung und Verifizierungsmethode
Die letzte Ebene wird oft übersprungen, verursacht aber am häufigsten Nacharbeit. Oberflächenbehandlung, Wärmebehandlung, Lackierung, Siebdruck und Montage können neue Maßänderungen oder optische Risiken einbringen und schränken zudem die vorgelagerten Prozesse ein. Gleichzeitig muss die Verifizierungsmethode klar sein: Erstmusterprüfung mit vollständiger Maßkontrolle, Funktionstest oder Scan-Vergleich. Sobald die Verifizierungsmethode feststeht, konvergiert die Prozessempfehlung deutlich schneller.
- Funktion und Folgen eines Ausfalls: Was passiert bei einem Ausfall? Art der Belastung? Sicherheitsrelevant?
- Strukturelle Merkmale: Dünnwände, tiefe Kavitäten, Innenradien, geschlossene Hohlräume, lange schlanke Ausleger?
- Menge und Phase: Einzelstück, Kleinserie, Mittelserie oder stabile Serienfertigung? Spätere Revision geplant?
- Materialanforderungen: Welche harten Vorgaben gelten für Temperatur, Chemikalien, Transparenz, Flammschutz, Elastomere?
- Nachbearbeitung und Verifizierung: Welche Oberflächen- und Wärmebehandlungen sind nötig? Wie wird die Konformität bestätigt?
Nach diesen fünf Schritten erhält man in der Regel zwei bis drei Kandidatenprozesse statt einer „Standardantwort“. Das ist normal – die Prozessauswahl ist grundsätzlich mehrdeutig und wird letztlich durch Kostenstruktur, Termindruck und Risikopräferenz bestimmt. Wenn eine schnelle Konvergenz nötig ist, können Zeichnung und die genannten Informationen direkt eingereicht werden, damit die Engineering-Seite einen Vergleich der Kandidatenprozesse liefert, z. B. über AI-Dialog-Angebot oder Übersicht der Fertigungsfähigkeiten, um zunächst die Prozessgrenzen zu klären und dann in die konkrete Angebotserstellung einzusteigen.
Häufige Fehleinschätzungen: Entscheidungen, die günstig wirken, aber tatsächlich teurer sind
Fehler bei der Prozessbeurteilung entstehen oft nicht aus Unkenntnis der Verfahren, sondern weil nur der Stückpreis betrachtet wird, nicht die Gesamtkosten. Die folgenden Fehleinschätzungen sind in der Angebotsphase sehr verbreitet, und die Erkennungssignale sind typisch.
Fehleinschätzung 1: 3D-Druck für lasttragende Teile
Erkennungssignal: Das Teil muss Dauerlast, Stöße oder wiederholte Montage aushalten, aber wegen „Druck ist schnell, kein Werkzeug nötig“ wird direkt 3D-Druck gewählt. Die Schichtbindung und Anisotropie der additiven Fertigung führen dazu, dass die Belastungsrichtung deutlich schwächer ist als bei einem dichten Teil aus demselben Material. Der sinnvollere Weg: lasttragende Bereiche mit CNC-Bearbeitung, nicht lasttragende Gehäuse, Halterungen und Kabelführungen weiterhin mit 3D-Druck, beide zusammengebaut. Wenn gedruckte Teile tatsächlich Last tragen sollen, sollte mindestens die Belastungsrichtung mit der Druckrichtung ausgerichtet und eine Verifizierung vorgesehen werden.
Fehleinschätzung 2: CNC für große Stückzahlen einfacher Teile
Erkennungssignal: Das Teil ist einfach aufgebaut, ohne komplexe Freiformflächen, aber die Stückzahl liegt bei mehreren Tausend oder mehr, und es wird weiterhin CNC verwendet. Dann wird die Einzelstück-Bearbeitungszeit wiederholt verbraucht, während die Vorabinvestition in Form oder Vorrichtung längst amortisiert wäre. Der sinnvollere Weg ist die Bewertung von Spritzguss oder Blechumformwerkzeugen; wenn die Struktur tatsächlich nicht formwerkzeuggeeignet ist, kommen Mehrfachspannvorrichtungen oder spezielle Vorrichtungen in Betracht, um die Stückzeit zu reduzieren.
Fehleinschätzung 3: Spritzguss für einige Dutzend Stück
Erkennungssignal: Die Stückzahl liegt nur bei einigen Dutzend, aber weil „am Ende soll es Spritzguss sein“, wird vorzeitig ein Werkzeug gebaut. Die Vorabinvestition in das Werkzeug lässt sich in diesem Stückzahlbereich kaum amortisieren, und jede Designänderung wird direkt zu Werkzeugänderungskosten. Der sinnvollere Weg: zunächst mit Schnellprototypen oder 3D-Druck Struktur und Montage validieren, für Kleinserien mit CNC oder Vakuumguss überbrücken und erst nach Design-Freeze und stabiler Stückzahl das Werkzeug bauen.
Fehleinschätzung 4: Nachbearbeitung vernachlässigen und Nacharbeit verursachen
Erkennungssignal: Bei der Angebotserstellung werden nur die Formgebungsprozesse kalkuliert, während Lackierung, Siebdruck, Wärmebehandlung, Entgraten, Reinigung und Montage später geklärt werden. Das Ergebnis: Die Formteile sind fertig, müssen aber wegen Oberflächenzustand, Farbcharge oder nicht passender Montagebezüge nachgearbeitet werden. Sinnvoller ist es, bei der Prozessauswahl die gesamte Nachbearbeitungskette mitzubewerten: Manche Oberflächenbehandlungen verändern Maße, manche Wärmebehandlungen verursachen Verzug – all das muss in der Prozessroute mit Reserven berücksichtigt werden.
Fehleinschätzung 5: Sichtteile wie Innenteile fertigen
Erkennungssignal: Das Teil ist später für den Nutzer sichtbar, wird aber nach den Standards eines internen Strukturteils gefertigt und oberflächenbehandelt. Sichtteile sind empfindlicher gegenüber Trennnähten, Angussstellen, Fräsriefenrichtung und Farbabweichungen; nach der falschen Prozesswahl lässt sich das oft nur durch umfangreiches Schleifen und Lackausbessern retten, was die Kosten sogar erhöht. Der sinnvollere Weg: Sichtflächen separat klassifizieren und bei Bedarf Sichtteil und Strukturteil in zwei separate Teile aufteilen, die jeweils mit dem am besten geeigneten Verfahren gefertigt werden.
Was vor der Angebotserstellung vorbereitet werden sollte: Prozessbeurteilung schneller konvergieren lassen
Die Genauigkeit der Prozessbeurteilung hängt stark davon ab, wie vollständig die bereitgestellten Informationen sind – weniger davon, wie stark der Lieferant ist. Bei derselben Zeichnung kann die Empfehlung je nach Zusatzinformation von „CNC empfohlen“ zu „zuerst Struktur ändern, dann Werkzeug bauen“ wechseln. Die Vorbereitung vor der Angebotserstellung ist kein Formalprozess, sondern das einmalige klare Darlegen aller für die Beurteilung nötigen Randbedingungen.
Sechs Arten von Informationen, die zwingend angegeben werden müssen
- Funktion und Einsatzumgebung: Welche Funktion hat das Teil, trägt es Last, ist es eine Bewegungsführung, kommt es mit hohen Temperaturen oder Chemikalien in Kontakt. Das bestimmt die Untergrenze für Material und Prozess.
- Kritische Maße und Bezüge: Welche Maße beeinflussen tatsächlich Montage und Funktion, wo liegt die Bezugsfläche. Kritische Maße klar zu kennzeichnen ist nützlicher, als die gesamte Zeichnung mit Toleranzen zu überziehen.
- Optische Anforderungen: Sichtteil oder Innenteil, welche Flächen sind sichtbar, sind Fräsriefen, Schichtlinien oder Stützspuren akzeptabel. Optische Anforderungen schließen bestimmte Verfahren direkt aus.
- Montagebeziehungen: Mit welchen Teilen wird zusammengebaut, ist die Passung Spiel-, Übergangs- oder Übermaßpassung, gibt es Gewinde, Schnappverbindungen, Dichtflächen.
- Menge und Phase: Aktuell Validierungs- oder Serienphase, erwartete Gesamtmenge und Batch-Rhythmus. Der Stückzahlbereich bestimmt den Zeitpunkt des Prozesswechsels.
- Nachbearbeitung und Verifizierungsmethode: Sind Oberflächenbehandlung, Wärmebehandlung, Lackierung, Siebdruck oder Montage nötig; akzeptable Verifizierung ist Stichprobenmessung, funktionelle Montageprüfung oder Scan-Vergleich.
Wie die Informationsvollständigkeit die Qualität der Empfehlung beeinflusst
Bei fehlenden Informationen kann die Engineering-Seite nur auf Basis der konservativsten Annahmen empfehlen – das bedeutet meist teurere Verfahren oder strengere Toleranzen, um Unsicherheiten abzudecken. Umgekehrt kann die Engineering-Seite bei vollständigen Informationen aktiv darauf hinweisen, dass „dieses Merkmal gelockert werden kann“ oder „diese Fläche nicht feinbearbeitet werden muss“, und so die Kosten unter Erfüllung der Funktion senken. Anders gesagt: Je näher die bereitgestellten Informationen am realen Einsatzszenario sind, desto näher kommt die Prozessempfehlung der optimalen Lösung statt der sichersten Lösung.
Wenn noch kein vollständiges 3D-Modell vorliegt, kann die Kommunikation auch mit Skizzen, Angaben zu kritischen Maßen und Funktionsbeschreibung starten; die Engineering-Seite gibt darauf basierend eine erste Prozessrichtung an und verfeinert sie nach Vervollständigung des Modells. Entscheidend ist, zuerst Funktion, Menge und Optik klar zu benennen – sie haben den größten Einfluss auf die Prozessauswahl.
Wenn zunächst die Leistungsgrenzen der einzelnen Verfahren geklärt werden sollen, kann die Übersicht der Fertigungsfähigkeiten eingesehen werden, um dann zu entscheiden, welche Informationen als Schwerpunkt ergänzt werden.
Häufige Fragen (FAQ)
Die folgenden Fragen decken im Wesentlichen die Punkte ab, an denen Ingenieure und Einkäufer in der Phase der Prozessbeurteilung am häufigsten hängen bleiben. Die Antworten geben möglichst die Beurteilungslogik statt konkreter Ergebniszahlen – für ein bestimmtes Teil sind weiterhin Zeichnung und Einsatzbedingungen zur Bestätigung nötig.
Kann dasselbe Bauteil in verschiedenen Phasen mit unterschiedlichen Verfahren gefertigt werden?
Ja, und das ist sehr verbreitet. In der Prototypenphase werden Struktur und Montage mit 3D-Druck oder CNC schnell validiert, bei der Kleinserienfertigung geht es weiter zu Handmuster-Abformungen, und in der stabilen Serienproduktion wechselt man dann zu Spritzguss- oder Blechumformwerkzeugen – das ist ein typischer Pfad des Verfahrenswechsels. Zu beachten ist, dass ein Verfahrenswechsel oft bedeutet, dass sich Material, Oberflächenzustand und einige Maßbezüge ändern. Bereits in der Validierungsphase sollten die kritischen Passflächen und Sichtflächen markiert werden, damit nicht erst in der Serienproduktion auffällt, dass etwas nicht montierbar ist.
Wenn kein 3D-Modell vorliegt, sondern nur Zeichnungen oder ein physisches Objekt, kann man dann das Verfahren beurteilen?
Eine richtungsweisende Einschätzung ist möglich, aber die Genauigkeit ist begrenzt. Aus 2D-Zeichnungen lassen sich Strukturmerkmale, kritische Maße und Materialanforderungen erkennen; bei einem physischen Objekt kann per 3D-Scan eine Reverse-Modellierung erfolgen, bevor die Verfahrensbewertung beginnt. Fehlen 3D-Daten, werden Merkmale wie tiefe Kavitäten, innere Strömungskanäle und Freiformflächen leicht unterschätzt. Es wird empfohlen, zuerst das Modell zu vervollständigen und dann das Verfahren festzulegen, da sonst Angebot und tatsächliche Bearbeitung leicht voneinander abweichen.
Sollte man bei Kleinserien eher CNC oder Handmuster-Abformung wählen?
Das hängt von Struktur und Stückzahl ab. Bei einfacher Struktur, überwiegend Metall oder technischen Kunststoffen und Stückzahlen im Bereich von einigen Dutzend ist CNC meist direkter und Änderungen am Design sind flexibel. Bei komplexer Struktur, dünnen Wänden oder feinen Texturen, einer Oberfläche nahe am Spritzguss und Stückzahlen zwischen einigen Dutzend und einigen Hundert ist die Stückkostenkurve der Handmuster-Abformung oft günstiger. Beides kann auch kombiniert werden: tragende Teile per CNC, Sichtteile per Abformung.
Worauf muss man verfahrenstechnisch achten, wenn die Anforderungen an die Optik hoch sind?
Zuerst die Oberflächenklasse und die sichtbaren Flächen festlegen, dann das Verfahren wählen. Bei Spritzgussteilen sind Trennnähte und Angusslage zu beachten, bei CNC-Teilen die Richtung der Bearbeitungsspuren und Spannmarken, bei 3D-Druckteilen Schichtlinien und Stützstruktur-Rückstände, bei Blechteilen Biegeradien sowie Schweiß- und Schleifstellen. Sichtteile benötigen in der Regel zusätzlich Nachbearbeitung wie Lackieren, Siebdruck oder Bürsten; diese Arbeitsschritte sollten bereits bei der Verfahrensauswahl berücksichtigt werden und nicht erst, wenn das Teil gefertigt ist.
Was tun, wenn die Verfahrensempfehlung und das endgültige Angebot nicht übereinstimmen?
Zuerst klären, woher die Abweichung kommt: Hat sich der Stückzahlbereich geändert, wurde eine Nachbearbeitung übersehen, oder wurde die Struktur vor dem Angebot noch geändert? Die Verfahrensempfehlung ist in der Regel eine erste Einschätzung auf Basis der Zeichnung; im formellen Angebot werden Vorrichtungen, Materialausnutzung und Prüfanforderungen neu kalkuliert. Die Abweichungspunkte Punkt für Punkt abgleichen und bei Bedarf Konstruktion und Angebotsersteller gemeinsam die kritischen Merkmale durchgehen – das ist effektiver, als wiederholt Preise zu vergleichen.
Key takeaways
- Die erste Frage bei der Verfahrensauswahl lautet nicht „Welches Verfahren ist gut?“, sondern „Welche Folgen hätte ein Ausfall dieses Bauteils?“ Funktion und Ausfallfolgen bestimmen die Untergrenze für Genauigkeit und Material.
- Strukturmerkmale entscheiden oft stärker über das Verfahren als das Material: Dünnwände, tiefe Kavitäten, Innenradien, geschlossene Hohlräume und große ebene Flächen schließen jeweils einen Teil der Verfahren aus.
- Die Stückzahl ist die Wasserscheide: Einzelstücke und Prototypen bevorzugen CNC und 3D-Druck, Kleinserien können im Vakuumgussverfahren gefertigt werden, und erst bei stabiler Serienfertigung kommen Spritzguss und Blechumformwerkzeuge infrage.
- Wenn vor der Angebotsanfrage Funktionsflächen, Bezüge, kritische Maße, Optikanforderungen, Einsatzumgebung und Montagebeziehungen klar benannt werden, senkt das die Gesamtkosten stärker als wiederholtes Preisvergleichen.
- Es gibt kein „optimales Verfahren“, nur die „unter den aktuellen Randbedingungen am wenigsten schlechte Wahl“; dasselbe Bauteil in verschiedenen Phasen mit unterschiedlichen Verfahren zu fertigen, ist normal und üblich.



