Nicht gleich in die Werkstofftabelle schauen: Welche Fragen muss man bei der Werkstoffauswahl für ein Bauteil zuerst beantworten?
Viele öffnen bei einer Zeichnung als Erstes das Werkstoffhandbuch und wählen aus Sorten wie 6061, 304 oder POM eine aus, die „passend aussieht“. Diese Reihenfolge ist eigentlich verkehrt. Die Werkstoffauswahl für ein Bauteil bedeutet nicht, einen Namen mit den besten Werkstoffeigenschaften zu wählen, sondern eine Gruppe von Randbedingungen zu beantworten: Wie wird es versagen, bis zu welchem Grad darf es versagen, in welcher Umgebung versagt es, und wie viele Stück werden gebraucht. Sind diese vier Fragen zuerst klar beantwortet, schrumpft die Werkstofftabelle von mehreren hundert Zeilen auf eine Kandidatenliste von drei bis fünf Zeilen.
Konkret ist der erste Schritt die Frage nach der Last. Wirkt auf das Bauteil eine statische Zugkraft, eine wiederholte Biegebeanspruchung, ein Stoß oder eine dauerhafte Reibung anliegender Flächen? Je nach Lastart kann sich das Verhalten desselben Werkstoffs völlig umkehren. So kann eine Aluminiumlegierung bei statischer Last ausreichend fest sein, unter Wechsellast jedoch aufgrund von Kerbempfindlichkeit vorzeitig reißen.
Der zweite Schritt ist die Frage nach der Verformung. Die zulässige elastische Verformung, die langfristige Kriechverformung und die Maßdrift durch Wärmeausdehnung schließen direkt eine Reihe von Werkstoffen aus. Ein Träger, der eine stabile Positioniergenauigkeit erfordern soll, und ein Gehäuse, das nur montierbar sein muss, folgen völlig unterschiedlichen Auswahllogiken.
Der dritte Schritt ist die Frage nach der Umgebung. Temperaturbereich, Feuchtigkeit, Medium, UV und kontaktierende Fremdmetalle sind die unsichtbaren Treiber des Werkstoffversagens. Viele Probleme vor Ort entstehen nicht durch unzureichende Festigkeit, sondern durch Kontaktkorrosion, Wasseraufnahme und Quellung von Kunststoffen oder Versprödung bei niedrigen Temperaturen. Wird dieser Schritt nicht geklärt, kann die spätere noch so genaue Berechnung vergeblich sein.
Der vierte Schritt ist die Frage nach der Stückzahl. Ein Stück, fünfzig Stück oder fünfzigtausend Stück zu fertigen sind völlig unterschiedliche Welten der Werkstoffauswahl. Bei Einzelstücken kann man um der Leistung willen hohe Bearbeitungskosten tolerieren; bei großen Stückzahlen muss man sich umgekehrt der Fertigung anpassen und den Werkstoff an Form, Entformungsschräge und Schwindung anpassen. Die Stückzahl entscheidet, ob man überhaupt über Wege wie Spritzguss oder Druckguss sprechen kann, die eine Formherstellung erfordern.
Sind diese vier Fragen beantwortet, steht auch die Auswahlreihenfolge dieses Artikels fest: Versagensart → Leistungsschwellen → Geometrie und Toleranz → Fertigung und Stückzahl → Kosten und Verifikation. Es ist ein Trichter, bei dem jede Ebene eine Subtraktion vornimmt. Zuerst klar denken, wie das Bauteil versagen wird, dann festlegen, welche Kennwerte der Werkstoff erfüllen muss; danach prüfen, ob Strukturmerkmale bestimmte Werkstoffe direkt ausschließen; anschließend mit der Stückzahl den Fertigungsbereich eingrenzen und umgekehrt die Werkstoffkandidaten verengen; zuletzt die Kosten vergleichen und mit Mustern oder Erstteilen verifizieren.
Allgemein gesagt ist die Werkstoffauswahl wie eine ärztliche Untersuchung: zuerst die Symptome (Versagen) betrachten, dann die Untersuchungspunkte (Kennwerte) festlegen, dann Kontraindikationen (Struktur und Fertigung) ausschließen, und erst zum Schluss das Medikament (die Sorte) verschreiben. Wer sofort einen Medikamentennamen nennt, heilt oft entweder nicht oder übertherapiert – indem er einen viel teureren Werkstoff einsetzt, um ein Problem zu lösen, das eigentlich durch Struktur und Einspannung verursacht wird. Auf der nächsten Seite zerlegen wir zunächst die entscheidende Ebene der „Versagensart“.
Von Fehlermodi zurück zu den Leistungsschwellen: Wie sind Festigkeit, Zähigkeit, Härte und Korrosionsbeständigkeit zu priorisieren
Der häufigste Fehler bei der Materialauswahl für Bauteile ist, zuerst zu fragen „Ist dieses Material gut?" und dann nach Gründen zu suchen. Robuster ist das umgekehrte Vorgehen: Zuerst annehmen, wie es versagen wird, und daraus ableiten, welche Eigenschaft zuerst den Schwellenwert erreichen muss. Dieselbe Materialtabelle ergibt in den beiden Szenarien „statischer Bruch" und „Wechselermüdung" eine völlig andere Rangfolge.
Zunächst das Fazit: Leistungskennwerte haben keine absolute Priorität, sondern nur eine an den Einsatzfall gebundene Priorität. Über „hohe Festigkeit" zu sprechen, ohne Temperatur, Medium, Lastart und Lebensdaueranforderung zu nennen, ist gleichbedeutend mit gar keiner Aussage. Im Folgenden wird nach häufigen Fehlermodi aufgeschlüsselt.
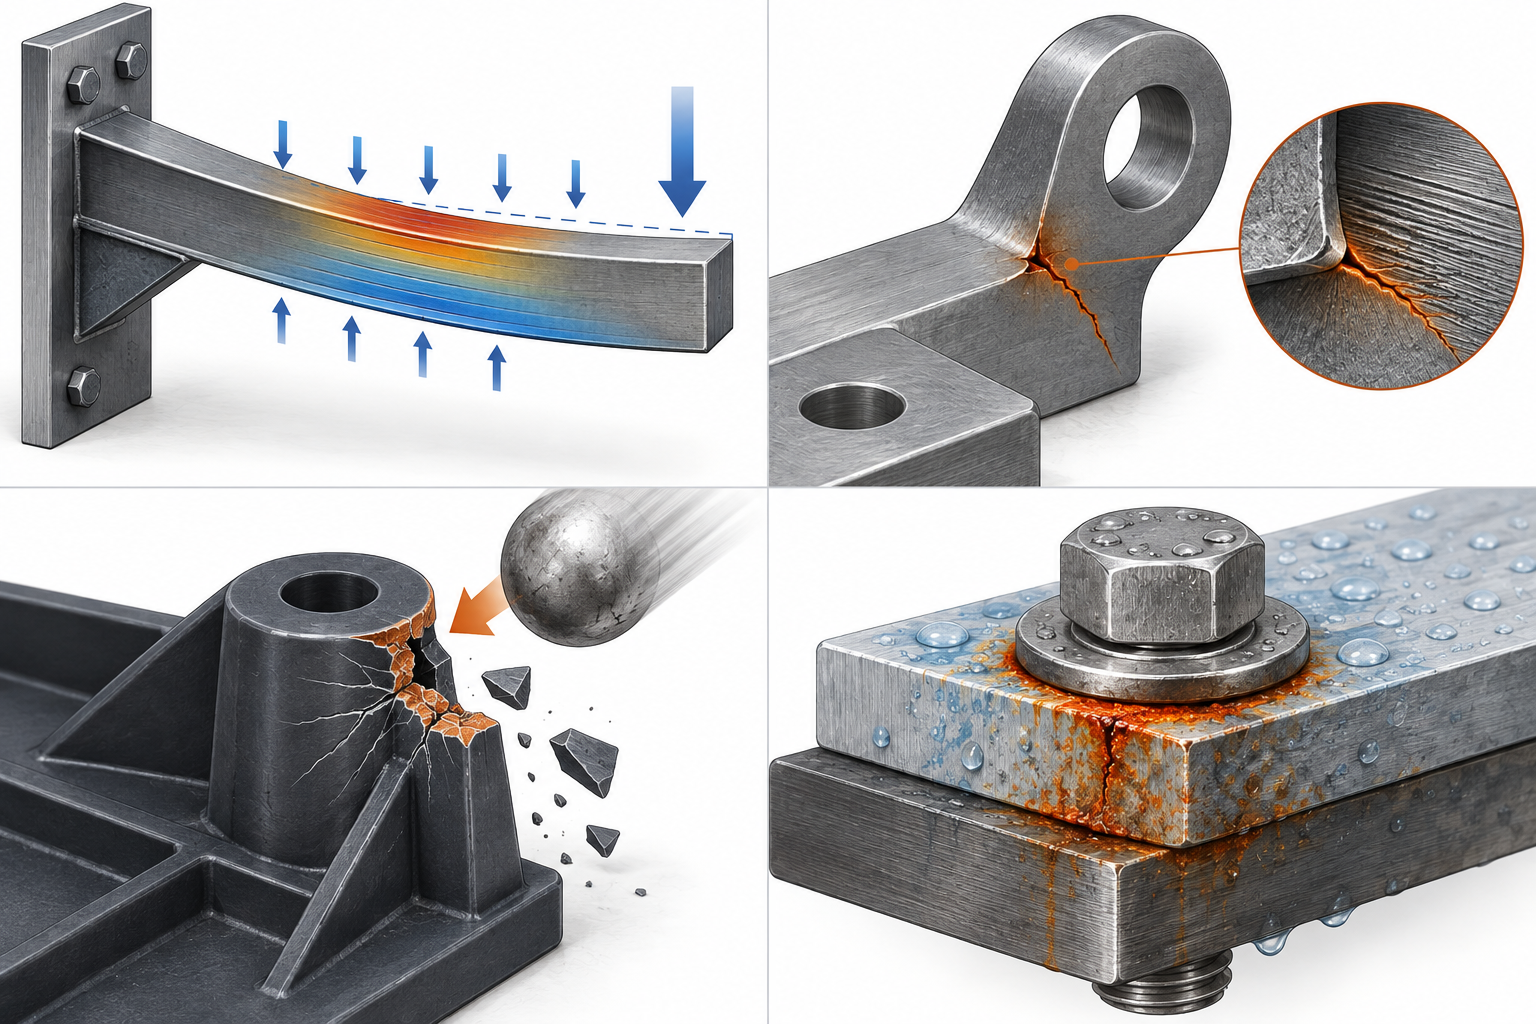
Bei statischem Bruch zählen Festigkeit und Sicherheitsfaktor, bei Ermüdung Kerben und Oberfläche
Bei einmaligem Zug, Druck oder Biegung zählen vor allem Streckgrenze und Zugfestigkeit, zusammen mit einem Sicherheitsfaktor. In der Branche ist es üblich, je nach Einsatzfall einen Sicherheitsfaktor von 1,5 bis 3 zu wählen, bei Stoß oder unbestimmter Last höher; der konkrete Faktor muss anhand der Zeichnung und des tatsächlichen Einsatzfalls bestätigt werden und darf nicht einfach übernommen werden.
Bei wiederholt belasteten Teilen jedoch, etwa hin- und hergehenden Pleuelstangen oder häufig startenden und stoppenden Halterungen, ist für das Versagen oft nicht die Festigkeit ausschlaggebend, sondern die Kerbenpfindlichkeit und der Oberflächenzustand. Scharfe Ecken, Gewindegründe und raue Bearbeitungsriefen sind Ausgangspunkte für Risse. Eine Erhöhung der Materialfestigkeit kann dann sogar die Zähigkeit senken und sich nicht auszahlen. Bei demselben 6061-T6 ist das Ermüdungsverhalten nach dem Polieren der Oberfläche zur Beseitigung von Riefen in der Regel deutlich besser als bei demselben Teil mit Bearbeitungsriefen.
Bei Stoß zählt Zähigkeit, bei Verschleiß Härte und Passfläche
Bei Teilen, die Stürzen, Aufprall oder plötzlicher Überlast ausgesetzt sind, hat Zähigkeit Vorrang vor Härte. Harte und spröde Materialien neigen unter Stoß zum Ausbrechen von Ecken; spröde Kunststoffe und gehärteter Stahl gehören dazu und eignen sich nicht für dünnwandige, stoßbeanspruchte Abdeckungen oder Clips.
Bei Gleitpassungen, häufigem Stecken und Ziehen sowie Kontaktflächen mit Relativbewegung zählen dagegen Härte und Oberflächenrauheit. Die Härte bestimmt den Widerstand gegen abrasiven Verschleiß und gegen Adhäsion, doch die Paarung betrifft beide Seiten – erhöht man nur die Härte eines Teils, kann der gesamte Verschleiß auf die Gegenseite verlagert werden. Daher sind bei Verschleißszenarien stets die Werkstoffe und Oberflächenbehandlungen beider Paarungsteile gemeinsam festzulegen, statt einzeln das „härteste" auszuwählen.
Bei Korrosion zählen Medium und Potenzialpaarung, nicht die drei Wörter „Edelstahl"
„Korrosionsbeständig" ist stets relativ zum Medium zu verstehen. 304-Edelstahl verhält sich in Atmosphäre, Süßwasser und den meisten Lebensmittelumgebungen gut, neigt aber bei Chloridionen (Küstenatmosphäre, chlorhaltige Desinfektionsmittel, Salzwasser) zu Lochfraß; 316 hat einen höheren Molybdänanteil und ist gegenüber Chloridionen meist besser, aber auch nicht universell. Kohlenstoffstahl kann in trockenen Innenräumen lange stehen, rostet aber bei Feuchtigkeit.
Verborgener ist die Kontaktkorrosion: Wenn zwei Metalle mit großer Potenzialdifferenz direkt in Kontakt kommen und etwas Elektrolyt (Kondenswasser, Reinigungslösung) hinzukommt, korrodiert das mit dem niedrigeren Potenzial beschleunigt. Aluminium und Edelstahl, Kohlenstoffstahl und Kupferlegierungen direkt gepaart zu montieren, ist eine typische Kombination. Die Lösung ist Trennung – Isolierunterlagen, Beschichtungen oder der Wechsel zu Materialien mit ähnlichem Potenzial. Dieser Punkt wird in Montagezeichnungen oft übersehen, tritt aber im Freien und in feuchter Umgebung immer wieder auf.
Ordnet man diese Kategorien, zeigt sich, dass die Reihenfolge bei der Materialauswahl tatsächlich lautet: Zuerst den dominierenden Fehlermodus erkennen, dann den entsprechenden Hauptkennwert wählen und die übrigen Kennwerte als Randbedingungen behandeln. Bei einer Außenhalterung etwa dominieren Korrosion und Ermüdung, die Festigkeit muss nur ausreichen; bei einer Abdeckung für Fallhammerstoß dominiert die Zähigkeit, die Härte ist eher niedrig zu halten.
Geometrie, Toleranzen und Oberflächenrauheit: Welche Konstruktionsmerkmale Materialien direkt ausschließen
Die ersten beiden Schritte prüfen, „ob es standhält". Der nächste Schritt ist praktischer: Wie ein Bauteil aussieht, kann ein Material oft eher ausschließen als die Frage, wie viel Kraft es aushält. Derselbe 6061-Aluminiumblock lässt sich problemlos zu einem 2 mm dünnwandigen Vierkantgehäuse fertigen, als 0,8 mm schlanker Ausleger jedoch wartet man auf Werkzeugausweichen und Verformung; dieselbe 7075-Welle lässt sich im Vollmaterial gut drehen, mit kreuzweise tiefen Nuten wird daraus ein Tanz der Schneidenspitze. Wer bei der Materialauswahl nicht zuerst die Geometrie betrachtet, schreibt leicht eine Lösung, die bei der Leistung voll punktet und bei der Bearbeitung null.
Dünnwandig, tiefe Kavitäten, schlanke Stäbe: Materialien mit unzureichender Steifigkeit scheiden zuerst aus
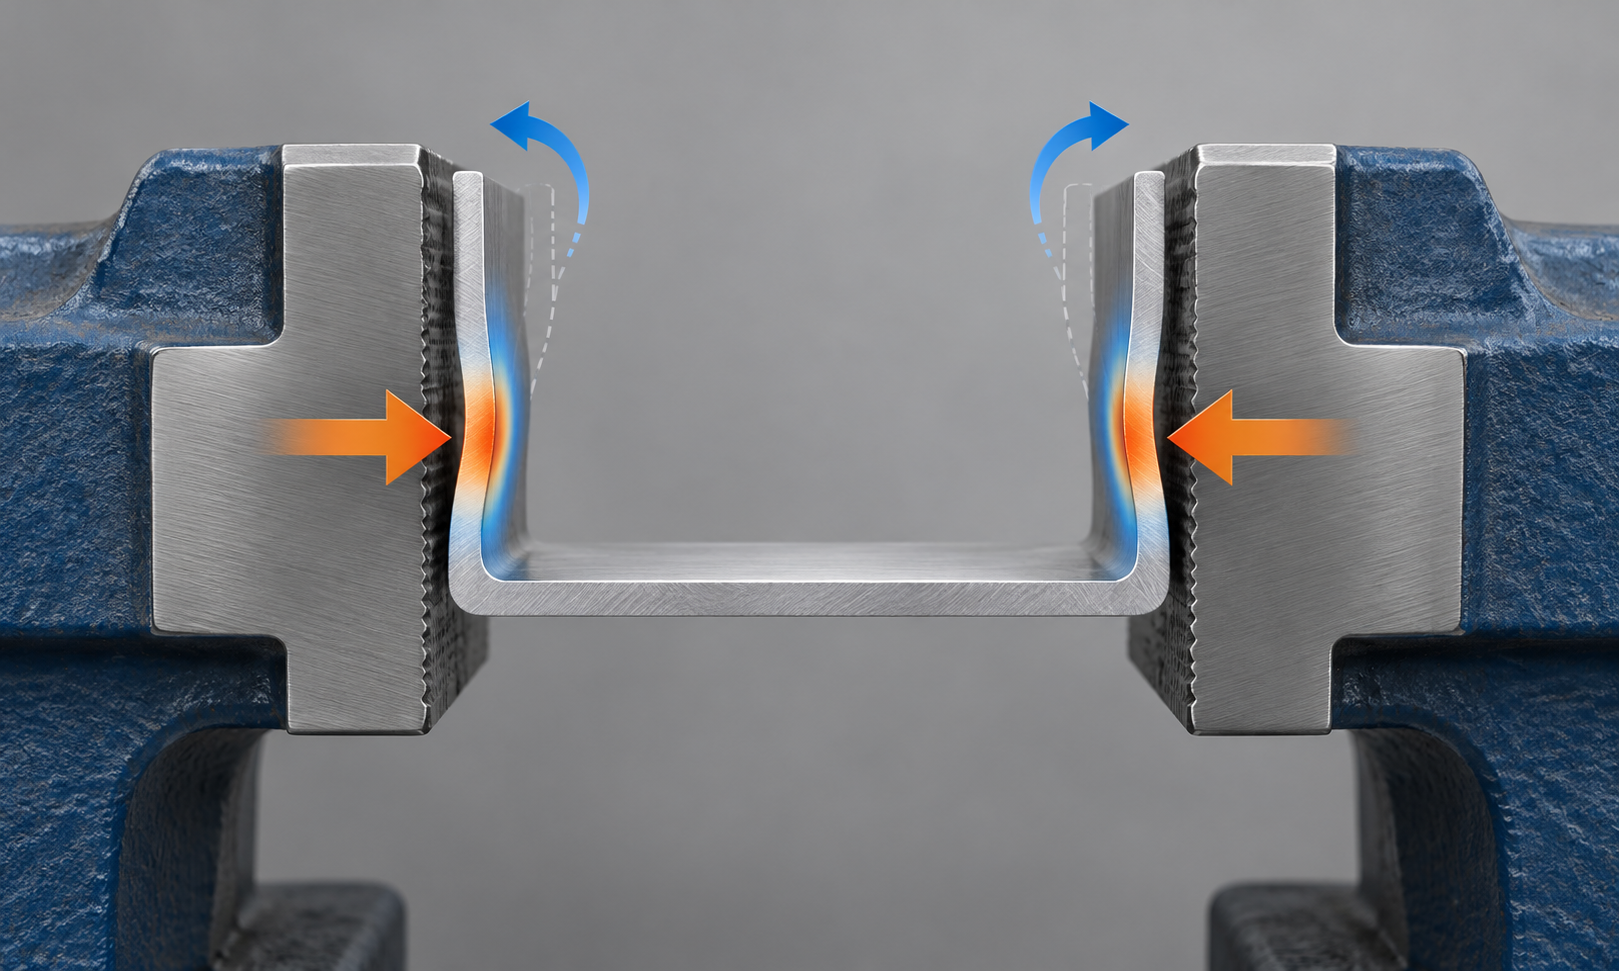
Dünnwandige und schlanke Strukturen fürchten vor allem zwei Dinge: Spannkräfte und Schnittkräfte. Je weicher und weniger steif das Material, desto leichter entstehen beim Spannen Druckstellen oder Rückfederung, und nach dem Lösen wandert das Maß wieder zurück; beim Schneiden kommt es leicht zu Rattern und Wellen auf der Oberfläche. In der Branche gilt die Erfahrung, dass bei dünnwandigen Aluminiumteilen die Wandstärke nicht ohne Weiteres unter 1 mm liegen sollte, Stahlteile dürfen etwas dünner sein, müssen aber Verformung durch Wärmebehandlung berücksichtigen, und Kunststoffteile wie POM oder Nylon ändern selbst bei ausreichender Wandstärke durch Wasseraufnahme oder Eigenspannungen innerhalb weniger Tage ihre Maße. Tiefe Kavitäten (Tiefe mehr als das 3- bis 4-Fache des Werkzeugdurchmessers) fordern Spanabfuhr und Werkzeugauskragung: weiche und klebrige Materialien neigen zu Spänewickeln und Werkzeugbrand, harte und spröde zu Schneidenausbrüchen. Schlanke Stäbe (Schlankheitsverhältnis größer als 10) erfordern fast zwangsläufig eine Setzstock- oder segmentierte Bearbeitung; hier entscheidet die Materialsteifigkeit direkt darüber, ob in einer Aufspannung fertigbearbeitet werden kann.
Toleranzband und Oberflächenrauheit schränken das Material ihrerseits ein
Viele glauben, Toleranzen seien ein Bearbeitungsproblem, doch tatsächlich blockieren sie zuerst das Material. Für eine Passbohrung der IT6-Klasse muss das Material stabil zerspanbar sein und darf keinen allzu absurden Wärmeausdehnungskoeffizienten haben, sonst ist es bei der Messung konform und bei der Montage zu eng. Für eine Dichtfläche mit Ra 0,4 muss das Material schleif- oder feindrehbar sein – eine Aufgabe, die Gusseisen und Automatenstahl sehr gut beherrschen, bei der weiches Aluminium leicht zum Aufkleben und Aufreißen neigt und bei der Titanlegierungen mit reduzierter Geschwindigkeit, anderen Werkzeugen und doppelter Bearbeitungszeit verbunden sind. Umgekehrt gilt: Wenn die Zeichnung nur eine gewöhnliche Montagefläche mit Ra 3,2 angibt, muss man nicht wegen eines winzigen Oberflächenqualitätsvorteils teures Material wählen. Beim Blick auf die Zeichnung sollte man daher zuerst drei Dinge prüfen: das engste Toleranzband, die feinste Oberflächenrauheit, das dünnste oder tiefste Merkmal – diese drei bestimmen im Wesentlichen die Obergrenze der Materialkandidatenliste.
Hier gibt es eine leicht übersehene Kettenreaktion: Um eine bestimmte Oberflächenrauheit zu erreichen, kann das Verfahren von Fräsen auf Schleifen oder Läppen umgestellt werden, und Läppen setzt eine Mindesthärte des Materials voraus – zu weiches Material verschmiert die Schleifscheibe. Ebenso kann es erforderlich sein, zur Einhaltung einer bestimmten Toleranz eine Auslagerung oder Glühbehandlung hinzuzufügen, doch manche Kunststoffe und Aluminiumlegierungen sind temperaturempfindlich, und nach der Wärmebehandlung weichen die Maße noch stärker ab. Fazit: Toleranzen und Rauheiten sind keine isolierten Zahlen auf der Zeichnung; sie bilden mit Material und Verfahren eine Gruppe von Parametern, die gemeinsam festgelegt werden müssen. In den CNC-Bearbeitungskapazitäten von Agile-X / AGX wird diese Wechselwirkung von „Geometrie – Material – Verfahren“ üblicherweise vor der Angebotserstellung zusammen mit der Zeichnung durchgesehen.
Spröde Materialien versus Stoß, Gewinde versus scharfe Kanten: eine weitere Ausschlussmethode
Eine weitere Ausschlusskategorie hat nichts mit Steifigkeit zu tun, sondern damit, ob ein Merkmal sicher gefertigt werden kann. Gusseisen, Keramik und manche hochsiliziumhaltigen Aluminiumlegierungen sind spröde und eignen sich nicht für stoßbeanspruchte Clips oder dünnwandige Ausleger; beim Bohren platzen leicht die Austrittskanten aus. Für kleine Gewinde unter M2 gilt: Zu weiches Material führt zum Gewindeausreißen, zu hartes zum Gewindebohrerbruch – mittelharte, zähe Materialien sind am stabilsten. Scharfe Innenkanten (R kleiner als der Werkzeugradius) lassen sich beim Fräsen nicht herstellen, und wenn das Material hart und zäh ist, steigen die Kosten für Erodieren oder Drahterodieren sofort. Wenn ein Teil gleichzeitig scharfe Kanten, tiefe enge Nuten und Dichtflächen aufweist, sollte man nicht vorschnell die Werkstoffsorte festlegen, sondern zuerst fragen: Lassen sich diese Merkmale ändern? Wenn nicht, ist die Materialauswahl bereits sehr eng.
Stückzahl und Verfahren: der jeweils nutzbare Materialbereich von CNC, 3D-Druck, Blech, Vakuumguss und Spritzguss
Nach den ersten Filterstufen sollte man eine „Leistungsschwellenliste“ in der Hand haben – Festigkeit, Zähigkeit, Korrosionsbeständigkeit, Einsatztemperatur, zu vermeidende Medien. Doch die Liste wird nicht von selbst zur Werkstoffsorte. Dazwischen liegt noch ein hartes Sieb: Wie viele Teile gefertigt werden, bestimmt, welche Verfahren möglich sind; ist das Verfahren festgelegt, verengt sich die Materialauswahl ebenfalls stark. Bei derselben Zeichnung sind für 1 Stück und für 50.000 Stück oft nicht dieselben Werkstofffamilien nutzbar. Die Schwierigkeit der Materialauswahl liegt oft nicht darin, „welches Material besser ist“, sondern darin, „welche Materialien bei dieser Stückzahl gar nicht herstellbar sind“.
Einzelstück bis einige Dutzend: die Materialgrenzen von CNC und 3D-Druck
Bei Einzelstücken, kleinen Serien und Prototypen sind CNC-Bearbeitung und 3D-Druck die Hauptverfahren; ihre Materialpools überschneiden sich kaum, und die Auswahlmethoden unterscheiden sich. CNC ist subtraktiv: Material ist grundsätzlich geeignet, solange es „vom Werkzeug geschnitten und gespannt werden kann“ – Aluminiumlegierungen (6061, 7075, 2024 usw.), Edelstähle (303, 304, 316, 17-4PH), Messing, Titanlegierungen und technische Kunststoffe (POM, PEEK, PC, Nylon, Acryl) liegen im üblichen Bereich. Eine gängige Faustregel lautet: Für Muster und Kleinserien bevorzugt man leicht zerspanbare Sorten, etwa 6061-T6 oder Edelstahl 303, um Risiken bei Spannung, Verformung und Werkzeugverschleiß zu minimieren; will man wirklich 7075 oder 17-4PH, sollte man zuerst prüfen, ob der Lieferant die passenden Werkzeuge und Erfahrung hat.
3D-Druck ist additiv, und der Materialbereich wird deutlicher durch Gerät und Verfahren begrenzt: FDM nutzt meist PLA, PETG, ABS, Nylon, PC; SLA nutzt Fotoharz; SLS/MJF nutzt Nylonpulver; im Metallbereich verwendet DMLS meist Edelstahl, Aluminiumlegierungen, Titanlegierungen, Kobalt-Chrom usw. Seine Stärke sind komplexe Innenkanäle und Leichtbaustrukturen, seine Schwäche sind Anisotropie und Oberflächenrauheit – die Festigkeit zwischen den Schichten ist meist geringer als innerhalb der Schicht, und Dichtflächen sowie präzise Passflächen müssen oft nachbearbeitet werden. Um Passflächen von 3D-gedruckten Teilen unter Ra 0,8 zu bringen, muss man Bearbeitungszugabe vorsehen und anschließend auf die Maschine gehen, was praktisch eine Rückkehr zum CNC-Prozess bedeutet.
Einige Dutzend bis einige Hundert: der Anwendungsbereich des Vakuumgusses (Handmuster-Abformung)
Einige Dutzend bis einige Hundert Stück sind ein unangenehmer Bereich: Bei CNC lassen sich die Stückkosten nicht senken, und Spritzgussformen lohnen sich noch nicht. Hier wird häufig der Vakuumguss (Handmuster-Abformung) eingesetzt – zuerst wird vom Urmodell eine Silikonform abgeformt, dann werden Polyurethanharze gegossen, wodurch Kleinserienteile mit nahezu spritzgussähnlichem Aussehen entstehen. Die Materialien sind überwiegend verschiedene Polyurethanharze, deren Härte, Farbe und teils mechanische Eigenschaften einstellbar sind; auch transparente Teile sind möglich. Die Einschränkung ist, dass Harze in Temperatur- und Witterungsbeständigkeit meist technischen Kunststoffen unterlegen sind; bei langfristiger Belastung oder hohen Temperaturen ist Vorsicht geboten. Die Formstandzeit ist begrenzt, meist driftet die Genauigkeit nach einigen Dutzend bis etwa hundert Teilen; konkret gilt der vom Lieferanten gemessene Wert. Es ist eine Übergangslösung, keine endgültige Lösung.
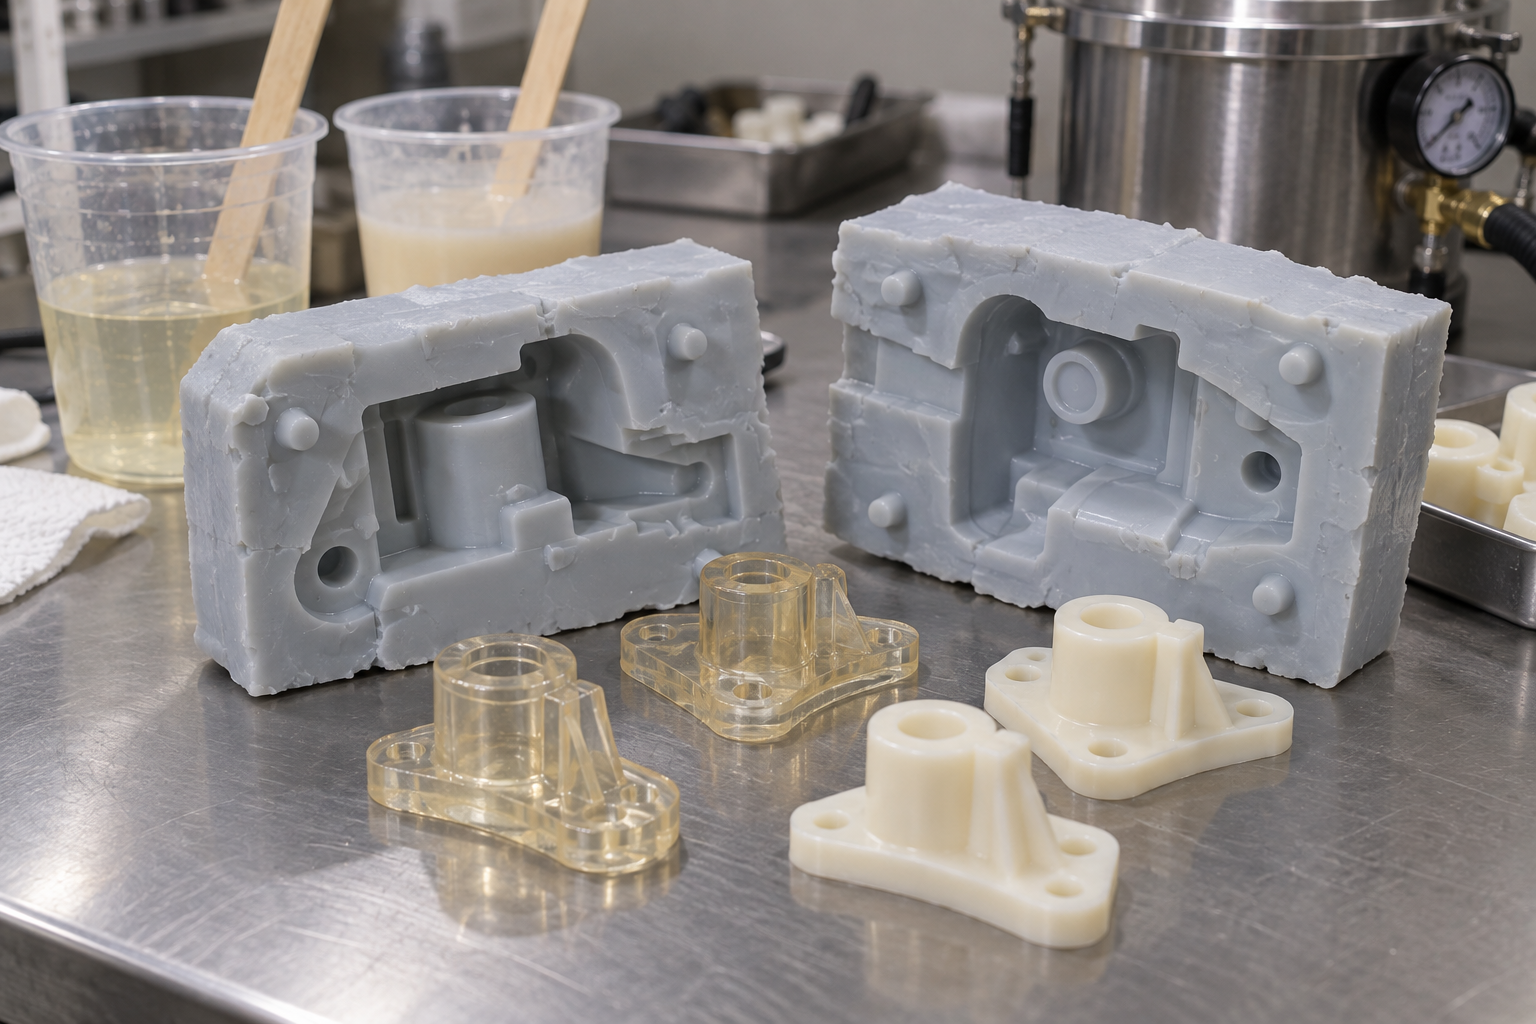
Blech und Spritzguss: Plattenzwang und Formzwang
Blechbearbeitung kennt keine „freie Werkstoffwahl“, sie kennt Plattenformate. Üblich sind kaltgewalztes Blech, warmgewalztes Blech, verzinktes Blech, Edelstahlblech, Aluminiumblech und Kupferblech; die Dicken sind diskret – schreibt man 1,8 mm, hat der Lieferant möglicherweise nur 1,5 oder 2,0 mm auf Lager. Biegeradius, minimaler Lochrandabstand und Abwicklungsmaße werden ebenfalls durch die Duktilität des Materials eingeschränkt: Aluminiumblech reißt beim Biegen leicht, hartes Edelstahlblech federt stark zurück, und je größer die Dicke, desto ausgeprägter. Die Materialauswahl für Blechteile ist daher im Wesentlichen eine Abstimmung innerhalb von verfügbarer Blechdickentabelle + Biegefähigkeit und nicht die freie Wahl einer Metallwerkstoffsorte.
Spritzguss folgt einer anderen Logik: Material ist nahezu frei wählbar – ABS, PC, PC/ABS, PA, POM, PMMA, PP, TPE sind alle möglich –, aber die Form bindet das Material fest. Die Schwindung bestimmt die Formmaße; glasfaserverstärkte Materialien schwinden deutlich anisotrop und verschleißen die Form stärker; zu dünne Wandstärken erschweren das Fließen, zu dicke führen zu Lunkern; unzureichende Entformungsschräge führt beim Auswerfen zu Kratzern. Ist die Form einmal geöffnet, kann das Material grundsätzlich nicht mehr gewechselt werden; ein Materialwechsel bedeutet Formänderung. Bei Spritzguss im Zehntausenderbereich muss die Materialentscheidung daher synchron mit der Formkonstruktion erfolgen, nicht erst Material festlegen und dann die Form zeichnen. Ist das Verfahren festgelegt, verengt sich die Materialauswahl stark – dieser Satz zeigt sich beim Spritzguss am deutlichsten.
Betrachtet man diese Prozessarten zusammen, zeigt sich eine Regel: Je größer die Stückzahl, desto stärker wird die Materialauswahl durch den Prozess eingeschränkt; je kleiner die Stückzahl, desto freier ist die Materialauswahl, aber desto höher ist der Stückpreis. Die praktische Reihenfolge bei der Materialauswahl für ein Bauteil ist meist: zuerst anhand der Stückzahl 1–2 machbare Prozesse eingrenzen, dann in der Materialliste dieses Prozesses die Eigenschaften filtern – statt mit dem Materialhandbuch von der ersten Seite an zu blättern. Wer Materialien und realisierbare Bereiche für einen Prozess schnell vergleichen möchte, sieht zuerst die entsprechende Fähigkeitsseite oder Materialbibliothek an und geht dann mit der Zeichnung zur Bestätigung.
Kosten sind nicht der Stückpreis: Materialausnutzung, Werkzeugstandzeit, Nachbearbeitung und Prüfung
Viele vergleichen Materialpreise, indem sie die Lieferantenangebote öffnen, den Preis pro Kilogramm ansehen und dann das Günstigste wählen. Bei der Materialauswahl für Bauteile führt das fast zwangsläufig zu Fehlern, denn Material ist nur ein Posten in den Kosten – und oft nicht der größte. Was die Kosten pro Stück wirklich bestimmt, ist, wie viele Arbeitsgänge diese Charge durchläuft, wie viel Material verschwendet wird, wie viele Werkzeuge gewechselt werden und wie viele Prüflehren angefertigt werden.
Halbzeugabmessungen und Materialausnutzung: günstiges Material wird oft stärker verschwendet
Zuerst die Ausnutzung berechnen. Beim selben Bauteil können die Materialkosten um mehr als das Doppelte abweichen, je nachdem, ob man Blech oder Stangenmaterial nahe der Fertigform verwendet oder ein Halbzeug eine Nummer größer – denn das weggeschnittene Material wurde ebenfalls bezahlt. Was in der Konstruktionsphase geändert werden kann, ist die Halbzeugform – quadratische Teile aus Blech verschachteln, Drehteile auf Standard-Stangendurchmesser umstellen –, was oft mehr Geld spart als ein Wechsel der Materialsorte. In der Branche ist es üblich, am Halbzeug 2–5 mm Aufmaß pro Seite zu lassen, aber wie viel genau, hängt von der Spannweise und dem Verzug beim Wärmebehandeln ab und muss anhand von Zeichnung und Prozess bestätigt werden – pauschal lässt sich das nicht sagen.
Werkzeugstandzeit und Bearbeitungszeit: höhere Härte bedeutet auch höhere Bearbeitungszeit
Der zweite Posten ist die Bearbeitungszeit. Ob derselbe Fräser 6061-Aluminium oder 304-Edelstahl schneidet, macht bei den Schnittparametern einen großen Unterschied: Edelstahl neigt stark zur Kaltverfestigung, der Vorschub ist langsam, die Spanabfuhr schwierig, der Werkzeugverschleiß hoch; die Bearbeitungszeit kann sich verdoppeln oder verdreifachen, und der Verbrauch an Wendeschneidplatten ist höher. Gehärteter Stahl und Titanlegierungen sind noch extremer. Deshalb wird ein „niedriger Materialpreis“ oft durch „hohe Bearbeitungskosten“ aufgefressen. Umgekehrt gibt es Fälle, in denen teures Material Arbeitsgänge spart: Manche korrosionsbeständigen Teile lassen sich direkt aus Edelstahl drehen, sodass keine Beschichtung oder Lackierung nötig ist – die eingesparten Arbeitsgänge und Umweltbehandlungskosten können den Materialpreisunterschied deutlich übersteigen.
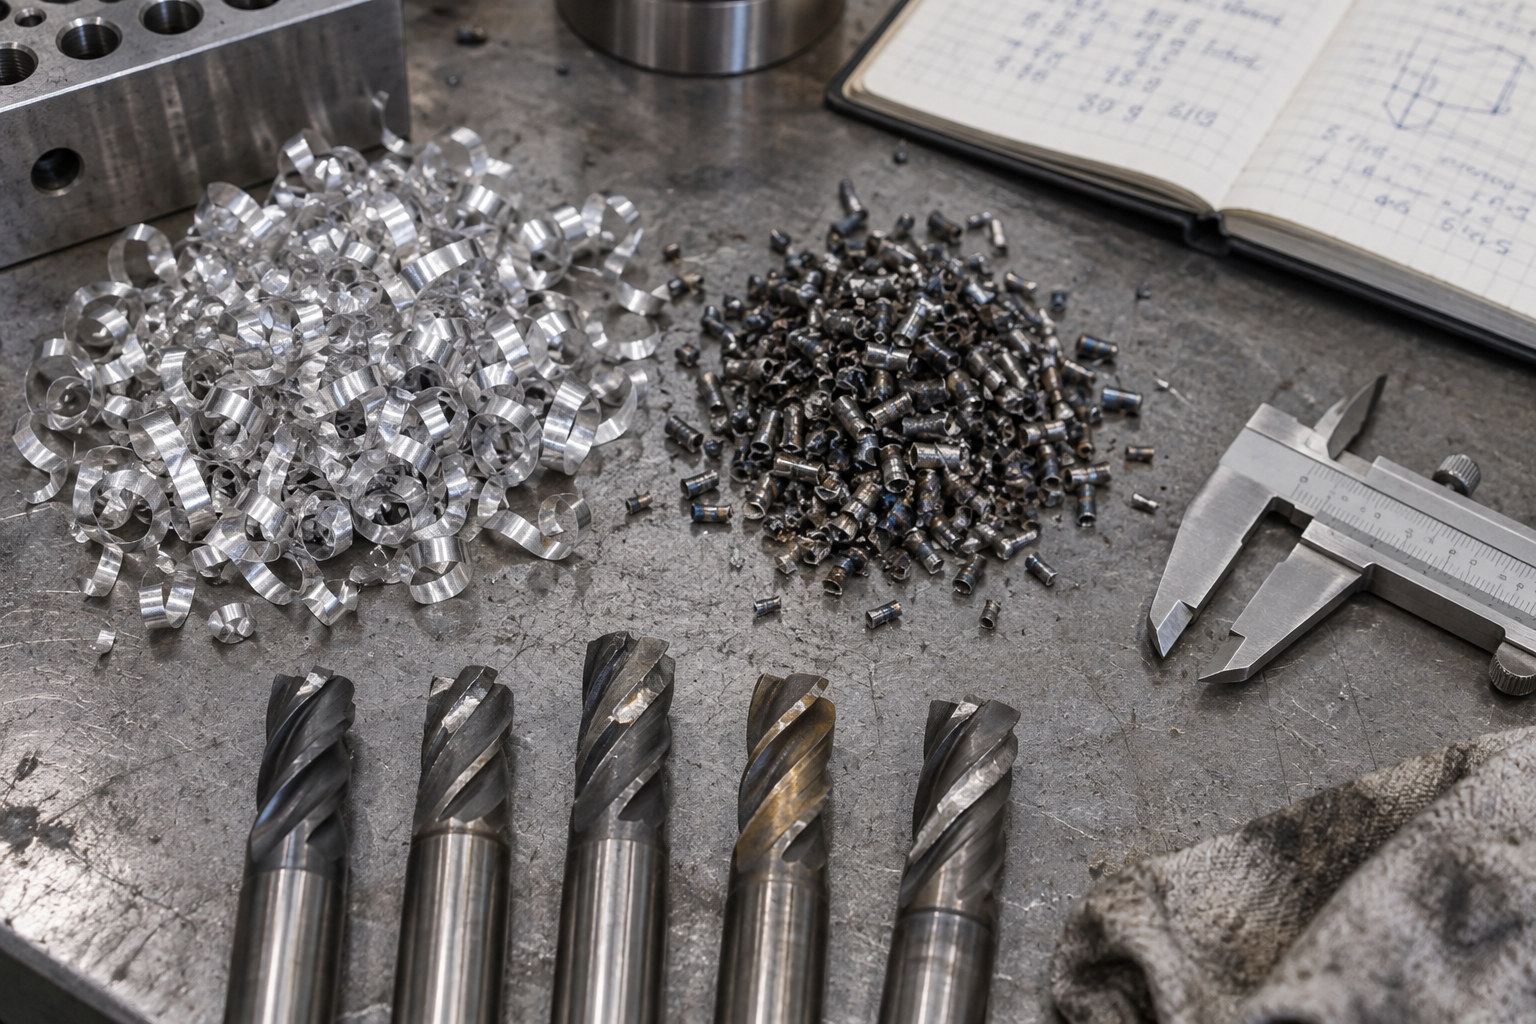
Wärmebehandlung, Oberflächenbehandlung, Prüflehren und Ausschussquote: die Liste der versteckten Kosten
Die dritte Kategorie sind Nachbearbeitung und Verifikation. Wärmebehandlung führt zu Verzug; Verzug erfordert Aufmaß, ein zweites Spannen und eventuell Richten; Anodisieren, Galvanisieren, Sandstrahlen und Passivieren haben jeweils eigene Voraussetzungen und Ausschussrisiken. Wenn Dichtflächen und Passflächen Ra 0,4 oder feiner erfordern, sind oft separate Fein- oder Läppprozesse nötig, dazu passende Prüflehren – auch Messmittel sind Kosten. Dazu kommen Ausschuss in der Einfahrphase, Erstmusterprüfung und Stichprobenprüfung in der Serie; zusammen ist das oft mehr als die Materialkosten.
Die richtige Vorgehensweise ist daher nicht, Materialstückpreise zu vergleichen, sondern „Material + Arbeitszeit + Werkzeug + Nachbearbeitung + Prüfung + Ausschuss“ gemeinsam als Stückkosten zu berechnen und über die Stückzahl zu verteilen. Je kleiner die Stückzahl, desto höher der Anteil der Fixkosten (Programmierung, Spannen, Prüflehren), und die Materialkosten sind nicht der Schwerpunkt; je größer die Stückzahl, desto mehr werden Material und Formen zum dominierenden Posten. Deshalb ist eine Angebotskalkulation aus dem Bauch heraus anhand des Materialstückpreises unzuverlässig; ein Angebot sollte auf Basis von Zeichnung, Materialzustand, Toleranzen und Oberflächenanforderungen gemeinsam bewertet werden. Wenn dieser Schritt konkretisiert werden soll, kann man die Zeichnung direkt in den klassischen Angebotseingang hochladen, damit das Angebot nach Prozessweg aufgeschlüsselt wird, statt nur einen Materialpreis zu nennen.
Ein paar leicht zu übersehende Fallen: Sortenverwechslung, Zustand ignorieren, Textur und Anisotropie
Sind die ersten Filterebenen richtig gemacht, kann es trotzdem an Details scheitern. Die eigentlichen Schwierigkeiten bei der Materialauswahl für Bauteile liegen oft nicht in der groben Richtung, sondern dort, wo beim Zeichnen nicht klar angegeben wurde und beim Blick in die Materialtabelle etwas als selbstverständlich angenommen wird. Die folgenden Fehleinschätzungen treten bei Prototypen und kleinen Serien am häufigsten auf.
6061 und 7075 als dasselbe „Aluminium“ behandeln
Beide Sorten heißen Aluminiumlegierung, doch die Eigenschaften liegen weit auseinander. In der Branche ist üblich: 6061-T6 hat eine Streckgrenze von ungefähr 240–280 MPa, ist bei Zerspanbarkeit, Schweißbarkeit und Korrosionsbeständigkeit ausgewogen und eignet sich für Halterungen, Gehäuse und Grundplatten von Vorrichtungen; 7075-T6 hat eine Streckgrenze meist um 450–500 MPa, Härte und Festigkeit kommen teilweise an Stahl heran, aber beim Zerspanen verschleißt das Werkzeug schnell, es ist kerbempfindlich, Schweißen wird praktisch nicht empfohlen, und nach dem Anodisieren ist der Farbton eher dunkel und grau.
Die Folgen sind unmittelbar: Verwendet man 6061 für einen auskragenden Teil mit hohem Biegemoment, kann die Steifigkeit nicht ausreichen und es verformt sich wiederholt; verwendet man 7075 für einen Rahmen, der geschweißt werden muss, oder für eine Blende, die günstig anodisiert werden soll, stocken Kosten und Prozess. Die Prüfmaßnahme ist einfach – auf der Zeichnung nicht „Alu“ schreiben, sondern „6061-T6“ oder „7075-T6“, und angeben, ob eine Ersatzsorte zulässig ist. Die genannten Werte dienen nur als Referenz zur Größenordnung; maßgeblich sind das Werkszeugnis des Lieferanten und die Zeichnung.
Wärmebehandlungszustand ignorieren: gleiche Sorte, T6 und geglüht sind zwei Materialien
Die drei Zeichen „6061“ liefern nicht genug Information. 6061-O (geglüht) ist weich, leicht zu biegen und hat niedrige Festigkeit; 6061-T6 ist hart und hochfest, aber der Biegeradius muss größer gewählt werden, sonst reißt die Außenfläche leicht auf. Bei Edelstahl ist es genauso: 304 kaltgewalzt und geglüht unterscheiden sich deutlich in Rückfederung beim Biegen und in der Neigung zur Kaltverfestigung. Bei Titanlegierungen und manchen Stahlsorten entscheidet der Lieferzustand (normalgeglüht, vergütet, lösungsgeglüht) ebenfalls direkt darüber, ob anschließend direkt feinbearbeitet werden kann.
Am leichtesten wird hier übersehen, dass nachfolgende Prozesse den Zustand verändern: Schweißen erweicht die Wärmeeinflusszone, und Eigenspannungen aus der Zerspanung werden nach dem Materialabtrag freigesetzt und verursachen Verzug. Deshalb müssen auf der Zeichnung oder dem Arbeitsplan neben der Werkstoffsorte auch der Lieferzustand, ob eine Wärmebehandlung nach dem Schweißen zulässig ist und die Planung des Spannungsarmglühens vor der Feinbearbeitung angegeben werden. Nur die Sorte ohne den Zustand anzugeben bedeutet, das Risiko an die Werkstatt abzugeben.
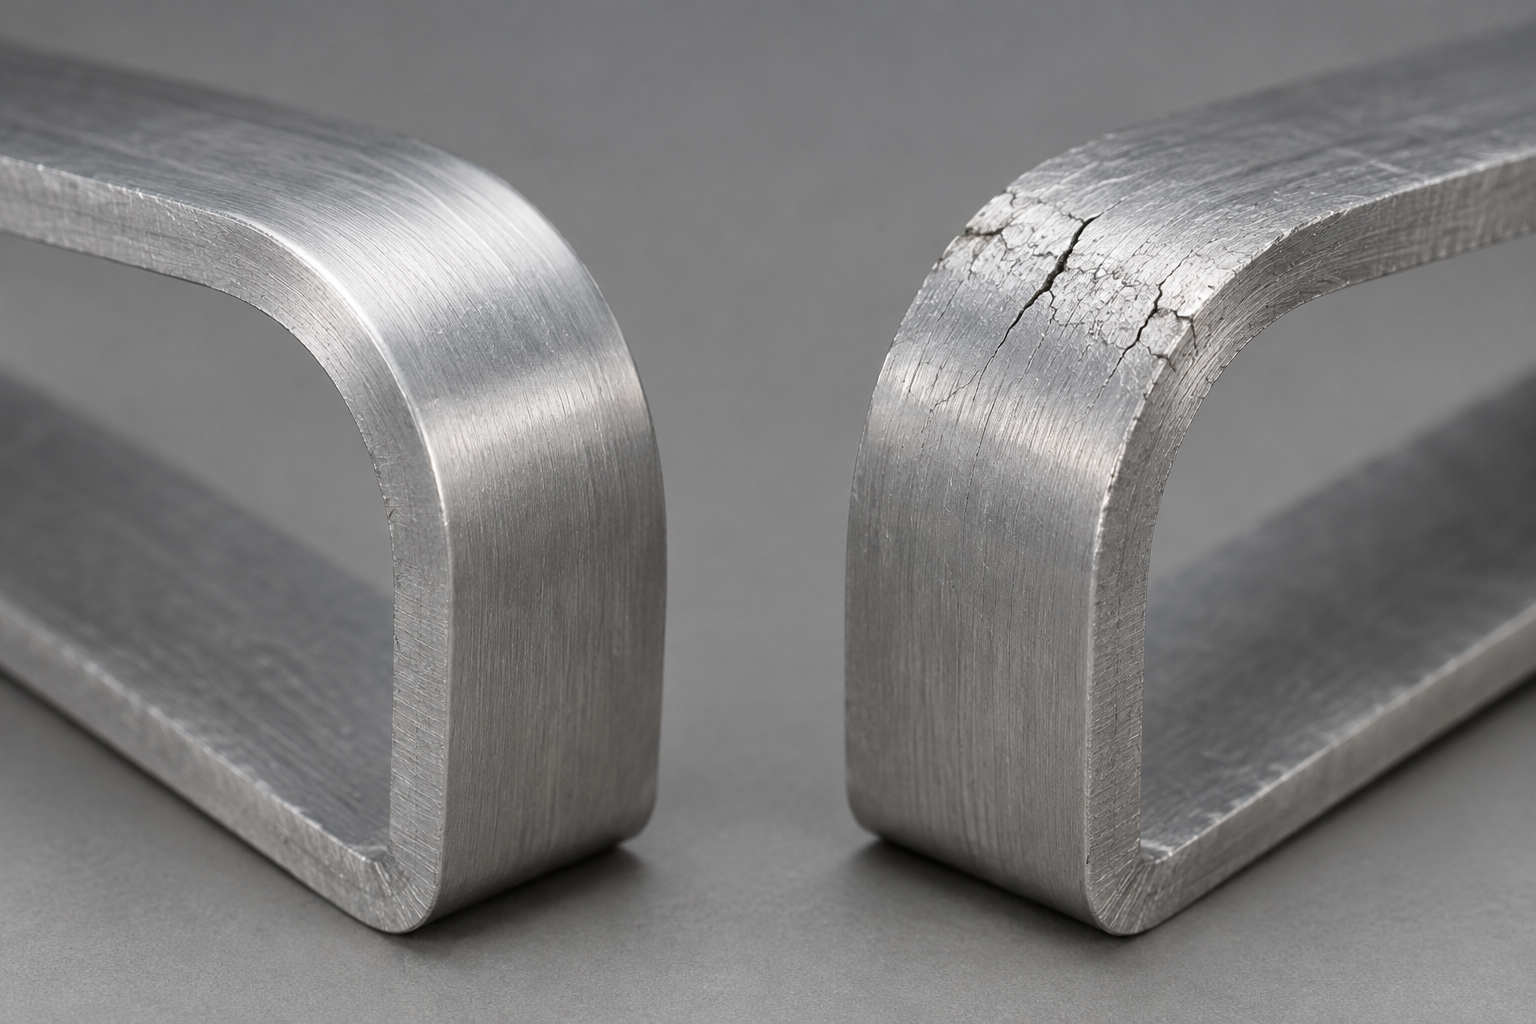
Die durch Walzrichtung und Faserrichtung verursachte Anisotropie wird vergessen
Nach dem Walzen und Strangpressen sind die Körner von Blechen und Stangen entlang der Fließrichtung gestreckt, wodurch die mechanischen Eigenschaften eine Richtungsabhängigkeit erhalten. Wenn die Biegekante im Blech parallel zur Walzrichtung verläuft, ist die Wahrscheinlichkeit von Rissen an der Außenfläche deutlich höher als senkrecht zur Walzrichtung. Beim Konstruieren von Biegeteilen sollte die Biegekante, wenn es die Bedingungen zulassen, möglichst senkrecht zur Faserrichtung des Blechs verlaufen oder der Biegeradius angemessen vergrößert werden.
Bei der additiven Fertigung ist die Anisotropie noch ausgeprägter. Bei FDM und einigen Metalldruckteilen sind Festigkeit und Bruchdehnung in Richtung zwischen den Schichten meist geringer als innerhalb der Schicht; fällt die Kraftrichtung genau zwischen die Schichten, muss der Sicherheitsfaktor neu berechnet werden. Bei Kunststoffen folgt die Faserorientierung glasfaserverstärkter Teile der Angusslage und dem Fließweg; lange Fasern verstärken deutlich entlang der Fließrichtung, senkrecht dazu wesentlich weniger. Prüfmaßnahme: In der Zeichnung oder in der Prozessabstimmung Texturrichtung, Biegerichtung und Hauptkraftrichtung angeben und die Werkstatt nicht raten lassen.
Diese drei Dinge: Wasseraufnahme von Kunststoffen, Kontaktkorrosion und Temperaturerweichung
Nach der Wasseraufnahme quillt Polyamid (PA) im Maß und verliert an Steifigkeit. Für Präzisionspassungen sollte man entweder Werkstoffe mit geringer Wasseraufnahme wählen (z. B. POM, PBT) oder auf der Zeichnung die Feuchtigkeitsbedingungen der Einsatzumgebung und das zulässige Toleranzband angeben. Kontaktkorrosion tritt auf, wenn zwei Metalle mit großer Potenzialdifferenz direkt in Kontakt kommen und zusätzlich ein Elektrolyt vorhanden ist; auf die Kombination von Aluminium und Stahl sowie von Edelstahl- und Kohlenstoffstahlschrauben ist zu achten. Nötigenfalls trennt man dieses Paar durch Isolierunterlagen, Beschichtungen oder die Wahl von Werkstoffen mit ähnlichem Potenzial.
Der Einfluss der Temperatur auf Kunststoffe wird häufig unterschätzt. ABS und PC, die bei Raumtemperatur steif genug sind, beginnen bei 60–80 °C deutlich weich zu werden, und das Kriechen beschleunigt sich. Bei der Auswahl von Kunststoffteilen sollte man die höchste Einsatztemperatur in die Anforderungsliste schreiben und dann die Wärmeformbeständigkeit des Werkstoffs prüfen; das ist deutlich verlässlicher, als nur Raumtemperaturdaten zu betrachten. All diesen Fallstricken ist gemeinsam, dass „der Werkstoff selbst nicht falsch ist, sondern Paarung und Einsatzbedingungen nicht klar genug angegeben wurden“.
Eine nachvollziehbare Auswahlreihenfolge: von der Anforderung über die Werkstoffsorte bis zur Verifizierung
Fasst man die vorherigen Ebenen zusammen, lässt sich die Werkstoffauswahl für ein Bauteil tatsächlich in einer festen Reihenfolge durchgehen. Ist die Reihenfolge richtig, werden selbst bei geringer Erfahrung Punkte kaum übersehen; ist sie durcheinander, verliert man sich leicht im ziellosen Blättern in Werkstofftabellen. Die folgenden sieben Schritte haben jeweils ein klares Ergebnis; erst nach einem Schritt geht es zum nächsten.
- Einsatzbedingungen auflisten – Lastart und -größe, Temperaturbereich, Medium, Lebensdaueranforderung, Montagebeziehung. Ergebnis: eine Seite Anforderungsliste.
- Versagensarten festlegen – wie es am wahrscheinlichsten versagt: Bruch, Ermüdung, Durchscheuern, Korrosion, Verformung, Kriechen. Ergebnis: nach Priorität geordnete Versagensliste.
- Leistungsschwellen setzen – die Versagensarten in nachschlagbare Kennwerte übersetzen: Zugfestigkeit, Dauerfestigkeit, Härte, Korrosionsbeständigkeitsklasse. Ergebnis: Kennwerttabelle mit zahlenmäßigen Untergrenzen.
- Nach Geometrie und Toleranz aussortieren – Merkmale wie dünne Wände, tiefe Kavitäten, Dichtflächen und Feingewinde schließen direkt eine Reihe von Werkstoffen aus. Ergebnis: die Kandidaten schrumpfen von über zehn auf drei bis fünf.
- Nach Stückzahl das Verfahren wählen – Einzelstücke über CNC oder 3D-Druck, bei Dutzenden bis Hunderten kann man an Vakuumguss denken, erst ab Zehntausenden kommt Spritzgießen infrage. Ergebnis: Prozessplan und zugehörige Werkstofffamilie.
- Kosten vergleichen – Ausnutzungsgrad des Rohlings, Bearbeitungszeit, Werkzeugverschleiß, Nachbearbeitung und Prüfung berechnen, nicht den Werkstoffpreis pro Einheit vergleichen. Ergebnis: Vergleich von zwei bis drei machbaren Varianten.
- Mit Mustern verifizieren – Probeteile fertigen, kritische Maße und Funktion messen, bei Bedarf Salzprüh- oder Ermüdungstests durchführen. Ergebnis: Verifizierungsplan und Freigabeentscheidung.
Von diesen sieben Schritten neigen der vierte und der fünfte am ehesten zum Zurückspringen. Ist die Geometrie zu anspruchsvoll, muss das Verfahren vielleicht eine Stufe vorgezogen werden; verdoppelt sich die Stückzahl plötzlich, kann der Werkstoff von Aluminiumlegierung auf einen billigeren Kunststoff wechseln, der aber ein Formwerkzeug erfordert. Rücksprünge sind erlaubt, doch bei jedem Rücksprung müssen die Versagensarten erneut durchgegangen werden, damit nicht heimlich eine Ebene übersprungen wird.
Welche überprüfbaren Aufzeichnungen bei jedem Schritt hinterlassen werden sollten
Der Wert der Auswahlreihenfolge liegt zur Hälfte im Prozess selbst und zur Hälfte in den hinterlassenen Aufzeichnungen. Die Anforderungsliste muss auf den Kunden oder das Einsatzszenario zurückverfolgbar sein; die Kennwerttabelle muss Teststandards oder Datenquellen klar angeben; der Fertigungsplan muss die entscheidenden Einschränkungen vermerken (zum Beispiel minimale Wandstärke, Entformungsanforderungen); der Validierungsplan muss festhalten, was gemessen wird, mit welchem Messmittel und nach welchen Kriterien. Diese Aufzeichnungen sind bei späteren Überarbeitungen oder Lieferantenwechseln deutlich verlässlicher als mündliche Erfahrung.
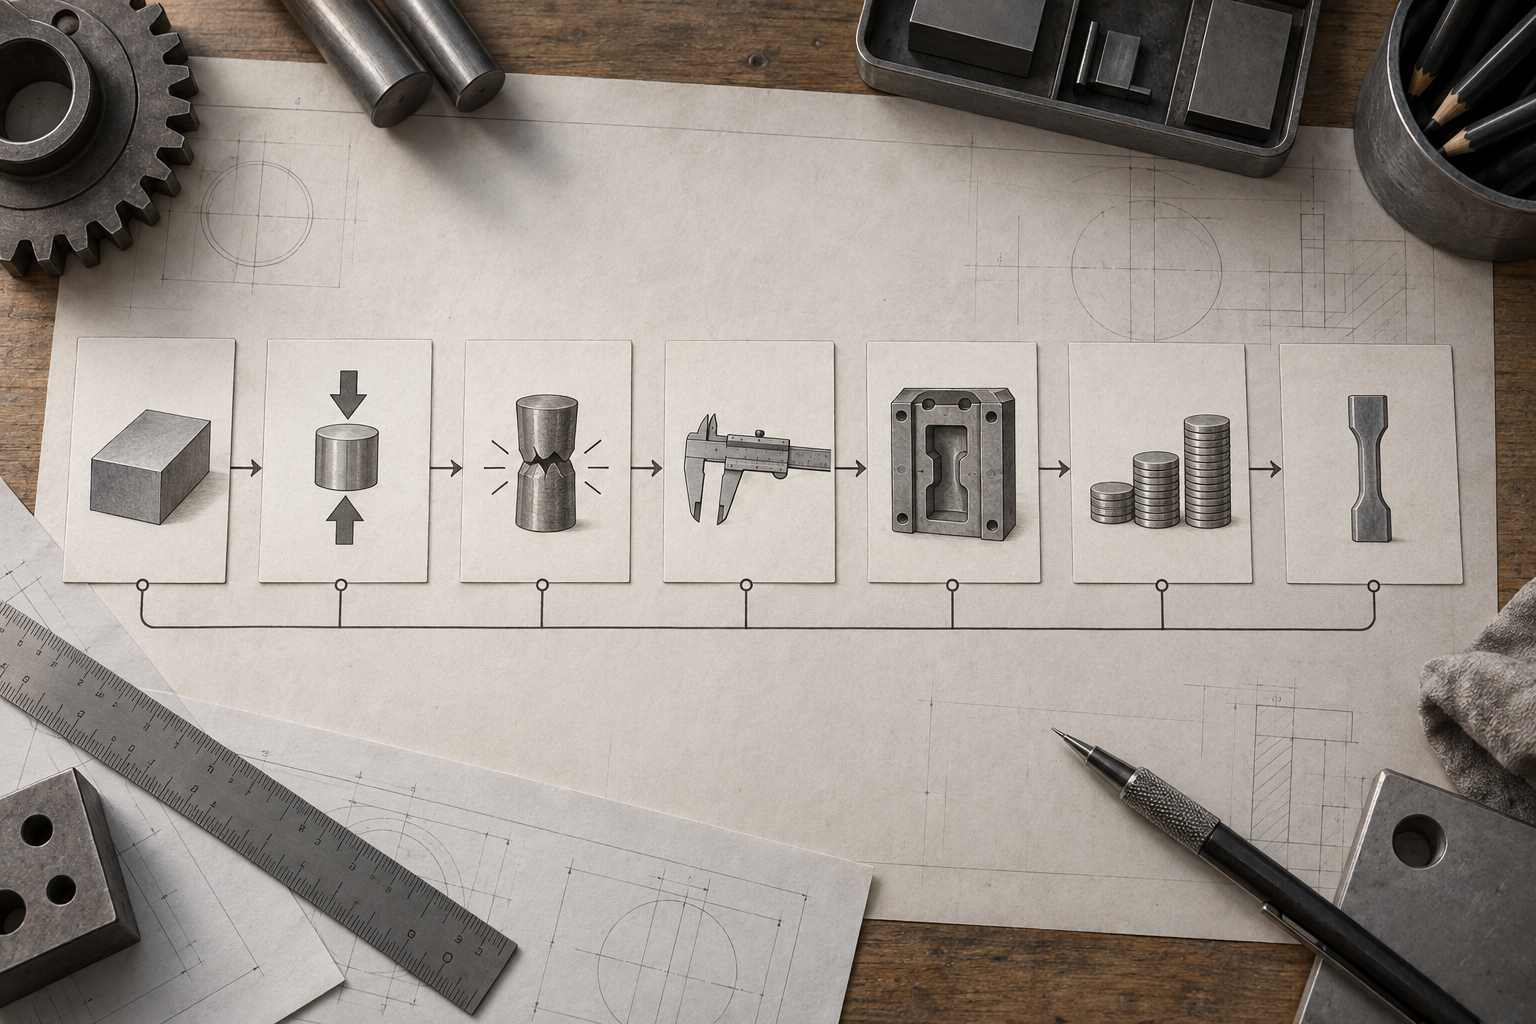
Zum Schluss eine Erinnerung: Die in der Branche üblichen Materialeigenschaftsbereiche, Bearbeitbarkeitsbewertungen und Kostenbereiche sind nur Ausgangspunkte für die Beurteilung. Bei derselben Werkstoffgüte können sich die gemessenen Werte je nach Charge, Zustand und Lieferant unterscheiden. Das endgültige Auswahlergebnis muss sich nach den Zeichnungsangaben, dem Materialzeugnis und der physischen Validierung richten. Wenn der Plan zu einem fertigbaren Teil umgesetzt werden soll, können Sie zunächst Zeichnung und Einsatzbedingungen aufbereiten und dann anhand der Materialbibliothek oder der Übersicht der Fertigungsfähigkeiten die prozesstechnische Machbarkeit prüfen.
Häufige Fragen: Einige besonders oft gestellte Nachfragen zur Materialauswahl für Teile
In den vorherigen Abschnitten wurde „Wie wählt man Material für ein Teil aus?“ in die Ebenen Versagensmodi, geometrische Toleranzen, Prozessstückzahlen, Kosten und Validierung zerlegt. Hier werden einige der am häufigsten gestellten und am leichtesten mit einem Satz falsch beantworteten Nachfragen herausgegriffen und ihre Grenzen jeweils klar erläutert.
Aluminiumlegierung oder Edelstahl – wie wählt man schnell zwischen beiden aus?
Betrachten Sie zuerst zwei Fragen: Was ist wichtiger – Gewicht oder Korrosionsbeständigkeit? Wenn Gewichtsreduzierung, Wärmeleitfähigkeit oder Eloxieren zum Einfärben gefragt sind, tendiert man zu Aluminiumlegierung; wenn Korrosionsbeständigkeit, Verschleißfestigkeit oder strukturelle Steifigkeit gefragt sind, tendiert man zu Edelstahl. Die Dichte von Aluminiumlegierung beträgt etwa ein Drittel der von Stahl, aber der Elastizitätsmodul ist ebenfalls niedriger, sodass sie bei gleichem Querschnitt „weicher“ ist; bei langen Auslegern oder hochsteifen Strukturen muss der Querschnitt dicker gewählt werden. Edelstahl neigt deutlich zur Kaltverfestigung, die Zerspanbarkeit ist meist schlechter als bei Aluminiumlegierung, und Arbeitszeit sowie Werkzeugverschleiß sind höher. In der Branche ist es üblich, für Halterungsteile in nicht korrosiver Umgebung mit Schwerpunkt auf Gewichtsreduzierung Aluminiumlegierungen wie 6061 zu verwenden; für Teile, die Wasserdampf, Chemikalien oder verschleißfeste Passflächen berühren, Edelstähle wie 304/316. Die endgültige Entscheidung wird anhand der Einsatzbedingungen in der Zeichnung getroffen.
Können Kunststoffteile Metallteile ersetzen?
Szenarien, in denen ein Ersatz möglich ist, sind üblicherweise: geringe Belastung, niedrige Temperatur, keine Anforderung an elektrische oder thermische Leitfähigkeit und keine strengen Anforderungen an Maßhaltigkeit. Die Vorteile von Kunststoff sind Selbstschmierung, Chemikalienbeständigkeit, Spritzgießbarkeit komplexer Strukturen und niedrige Stückkosten. Aber der Elastizitätsmodul von Kunststoff ist ein bis zwei Größenordnungen niedriger als der von Metall, Kriechen, Wasseraufnahme und Wärmeausdehnung sind deutlicher ausgeprägt, und bei langfristiger Belastung verformt er sich langsam. Glasfaserverstärkung kann Steifigkeit und Festigkeit erhöhen, aber die Anisotropie ist deutlich, und Schwindung sowie Verzug sind schwerer zu kontrollieren. Die Beurteilung ist ganz direkt: Listen Sie die tatsächliche Belastung, Arbeitstemperatur und Lebensdaueranforderungen des Metallteils auf und vergleichen Sie sie mit der zulässigen Spannung und den Kriechdaten des Kunststoffs bei dieser Temperatur. Wenn Sie unsicher sind, führen Sie eine Mustervalidierung durch.
Wie beginnt man mit der Materialauswahl, wenn keine Lastdaten vorliegen?
Keine Daten zu haben bedeutet nicht, dass man nicht auswählen kann, aber man muss zunächst die minimalen Eingaben ergänzen: Wo wird das Teil eingebaut, wirkt Zug-, Druck- oder Biegebelastung, gibt es Stöße, gibt es Relativbewegungsverschleiß, wie sind Arbeitstemperatur und Medium. Selbst eine nur größenordnungsmäßige Beschreibung wie „die Kraft beim Handanziehen einer Schraube“ oder „das Gewicht, wenn jemand darauf tritt“ ist besser als völlige Leere. Für den Anfang kann man die Last nach dem „Worst Case“ abschätzen, mit einem Sicherheitsfaktor multiplizieren und nach der Auswahl von Kandidatenmaterialien eine Musteranprobe oder einen einfachen Belastungstest durchführen. Zu bedenken ist: Schätzungen taugen nur für die Vorauswahl und ersetzen keine Designprüfung; in der offiziellen Zeichnung sollten die Lastbedingungen klar angegeben werden, damit die Materialauswahl eine Grundlage hat.
Worin unterscheidet sich die Materialauswahl bei kleiner und großer Stückzahl?
Der Unterschied liegt vor allem in Prozessbeschränkungen und Kostenstruktur. Bei Einzelstücken bis zu einigen Dutzend Stück können CNC und 3D-Druck nahezu beliebige Werkstoffgüten verwenden, die Materialauswahl ist sehr frei, aber man muss höhere Stückzeiten akzeptieren. Bei einigen Dutzend bis einigen Hundert Stück kann Vakuumgießen (Handmuster-Abformung) Harze wie ABS-ähnliche oder PP-ähnliche schnell reproduzieren, geeignet für Optik- und Montagevalidierung, aber die mechanischen Eigenschaften sind meist niedriger als bei Spritzgussteilen. Erst ab Zehntausenden Stück kommt Spritzguss und Druckguss infrage; dann muss sich das Material der Form unterordnen: Entformungsschrägen, Schwindungskontrolle, Vermeidung zu dicker Wandstärken, und die Werkstoffgüte wird oft durch Schwindungsrate und Fließfähigkeit umgekehrt ausgewählt. Daher kann das optimale Material für dasselbe Teil bei unterschiedlichen Stückzahlen nicht dasselbe sein.
Reicht es, wenn auf der Zeichnung als Material nur „Stahl“ oder „Aluminium“ steht?
Nein, und das ist eine der häufigsten Ursachen für Nacharbeit. Es muss mindestens Werkstoffgüte plus Zustand angegeben werden, zum Beispiel 6061-T6, 304, 45 Stahl vergütet. Der Zustand beeinflusst Festigkeit, Härte und Zerspanbarkeit direkt: Zwischen 6061 im geglühten Zustand und im T6-Zustand gibt es große Unterschiede, und auch dieselbe Werkstoffgüte verhält sich nach unterschiedlicher Wärmebehandlung bei der Bearbeitung anders. Wenn Richtungsanforderungen bestehen, muss zusätzlich die Walzrichtung oder Faserrichtung angegeben werden; bei Oberflächenanforderungen müssen Rauheit und Behandlungsart klar geschrieben werden. Sind die Materialangaben unvollständig, kann der Bearbeiter nur mit üblichen Standardwerten arbeiten, und das Ergebnis passt möglicherweise zusammen, erfüllt aber nicht die Designabsicht. Werkstoffgüte, Zustand, Wärmebehandlung und Oberflächenbehandlung zu vervollständigen ist der letzte Schritt, um die Materialauswahl auf die Zeichnung zu bringen.
Key takeaways
- Die Reihenfolge der Werkstoffauswahl lautet: zuerst die Versagensart festlegen, dann die Leistungsschwellen bestimmen und schließlich Fertigung und Kosten die Kandidaten aussortieren lassen. Umgekehrt vorzugehen führt meist in der Muster- oder Serienphase zu Nacharbeit.
- Kennwerte wie Festigkeit, Härte, Korrosionsbeständigkeit und Verschleißfestigkeit müssen an konkrete Einsatzbedingungen gebunden werden (Lastart, Temperatur, Medium, Lebensdauer). Losgelöst von den Einsatzbedingungen ist die Aussage, ob ein Werkstoff gut ist, bedeutungslos.
- Toleranz, Oberflächenrauheit, Wandstärke und Strukturmerkmale entscheiden oft früher über den Werkstoff als die Festigkeit: zu weich spannt nicht, zu hart verschleißt die Werkzeuge, zu spröde bricht an den Kanten – alles häufige Ausschlussgründe.
- Die Stückzahl bestimmt die Fertigung, und die Fertigung schränkt umgekehrt den Werkstoffbereich ein: Einzelstücke laufen über CNC, einige Dutzend Stück können im Vakuumguss gefertigt werden, erst bei Zehntausenden lohnt sich Spritzguss oder Druckguss – die Werkstoffliste erweitert oder verengt sich entsprechend.
- Jede Sorte muss anhand der Zeichnung hinsichtlich Zustand (geglüht/vergütet/gehärtet), Faserrichtung, Wärmebehandlung und Oberflächenbehandlung bestätigt werden, bevor der Lieferant sie am realen Bauteil verifiziert.



