Warum Ihr Produkt immer wieder vom Werkzeug „festgebissen“ wird: Das Wesen und die Kosten der Entformungsschräge
Der am häufigsten in der Werkstatt gehörte Satz lautet „Es haftet schon wieder am Werkzeug“. Auswerferstifte bewegen sich nicht, das Produkt zeigt Weißbruch, die Oberfläche wird zerkratzt oder sogar durchstoßen – hinter diesen Erscheinungen steckt in neun von zehn Fällen eine unzureichende Entformungsschräge des Spritzgussteils. Die Entformungsschräge ist kein dekorativer Winkel, der im Zeichnungssatz optional eingezeichnet wird, sondern eine „Trennungsvereinbarung“ zwischen Produkt und Werkzeug: Im Moment des Öffnens muss das Teil entlang der Entformungsrichtung sauber und entschieden Formnest und Kern verlassen, ohne zu schleppen und ohne Narben zu hinterlassen.
Wenn Kunststoff beim Abkühlen schrumpft, entsteht eine Umschließungskraft auf den Kern. Ohne Schräge wandelt sich diese Umschließungskraft vollständig in Reibung um; zusammen mit der Vakuumhaftung zwischen Hochglanzflächen steigt der Entformungswiderstand drastisch. Nach Branchenerfahrung kann die Entformungskraft bei schräglosem Design um ein Mehrfaches höher sein als bei normaler Schräge, der Verschleiß von Führungssäulen, Schiebern und Auswerfermechanismen nimmt zu und die Werkzeuglebensdauer sinkt deutlich; in der Produktionslinie bedeutet das, dass die Gutteilrate unter achtzig Prozent fallen kann und die Kosten für Werkzeugreparatur, Stillstand und Sortieren den Gewinn auffressen. Wie man die Entformungsschräge von Spritzgussteilen festlegt, ist daher keine Option nach dem Motto „ungefähr reicht es“, sondern eine Voraussetzung dafür, dass dieses Werkzeug den Auftrag sicher durchläuft.
Wo entstehen die Kosten bei fehlender oder unzureichender Schräge?
Die Kosten treten in drei Ebenen auf. Die erste Ebene betrifft das Produktäußere: Auswerferweiß, Kratzspuren, Nebelflecken, lokal glänzende Stellen – Hochglanzteile und transparente Teile reagieren besonders empfindlich. Die zweite Ebene betrifft das Werkzeug: Aufrauen des Kerns, Beschädigung der Schieber, Verbiegen oder Brechen von Auswerferstiften, verkürzte Wartungsintervalle. Die dritte Ebene betrifft das Prozessfenster: Um zu entformen, müssen Auswerferkraft erhöht, Auswerfergeschwindigkeit gesenkt und Kühlzeit verlängert werden; der Formzyklus wird länger, doch die Ausbeute kommt nicht unbedingt zurück. Diese drei Kostenebenen sind oft miteinander verkettet: Anfangs ist es nur „etwas zu stramm“, nach Zehntausenden von Schüssen folgt die große Werkzeugüberholung.
Es gibt keine universelle Schräge, nur die passende Schräge
Manche fragen: „Wie viele Grad Entformungsschräge soll man denn nun geben?“ Darauf gibt es keine einzelne Antwort. Dieselbe 1°-Schräge kann bei einem POM-Zahnrad ausreichen, bei einem ABS-Gehäuse mit Ledernarbung jedoch zum Anhaften führen. Reibungskoeffizient des Materials, Wandtiefe, Oberflächentextur, Oberflächenanforderungen und Maßgenauigkeitsanforderungen verändern die Antwort. Üblicherweise wird eine Entformungsschräge von 1° bis 3° empfohlen, die Mindestschräge untexturierter Seitenwände sollte nicht unter 0,5° liegen, und bei texturierten Seitenwänden muss zusätzlich entsprechend der Texturtiefe aufgeschlagen werden. Dies sind branchenübliche Bereiche; das konkrete Bauteil muss weiterhin anhand von Zeichnung und Material bestätigt werden.
Die Vorgehensweise, die Schräge als „zum Schluss einfach pauschal ein Grad“ zu behandeln, bricht häufig geballt in der Bemusterungsphase hervor. Der sicherere Ansatz ist: bereits in der DFM-Prüfung Entformungsrichtung, Trennebene, Material und Textur gemeinsam durchzugehen, damit die Entformungsschräge des Spritzgussteils schon an der Konstruktionsquelle eine Grundlage hat, statt erst nach dem Anhaften das Werkzeug nachträglich zu ändern.
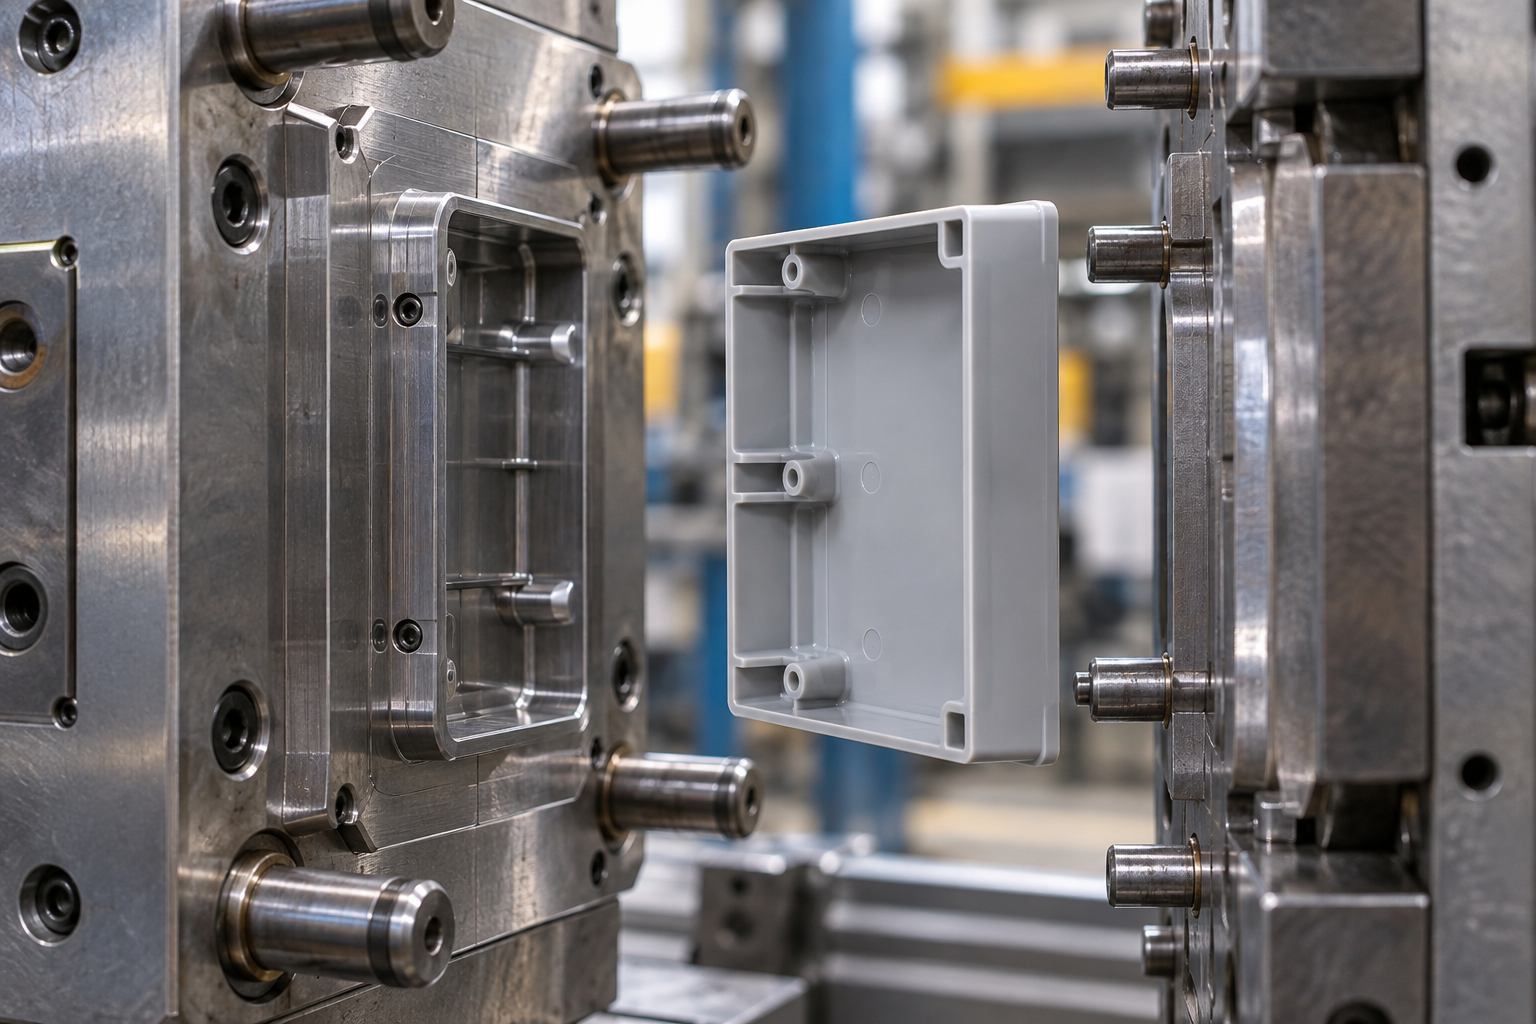
Wie man den Entformungswinkel von Spritzgussteilen festlegt: Vier-Schritte-Entscheidungsmethode
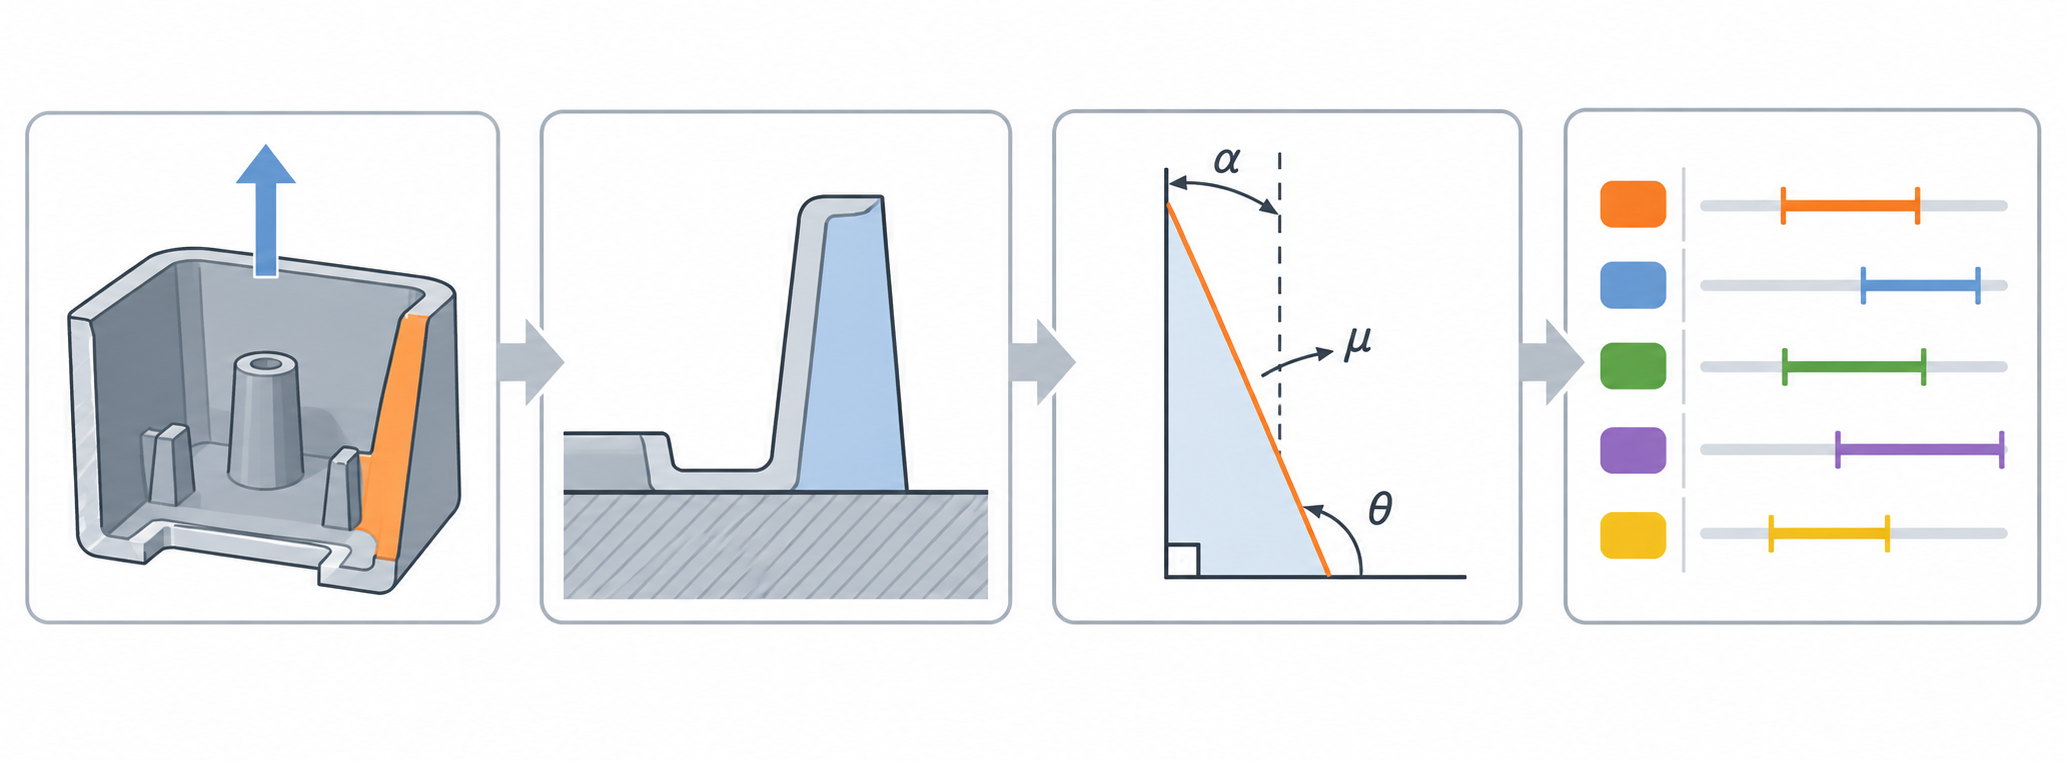
Die in der Branche übliche Vorgehensweise ist, zuerst den Winkel festzulegen und dann die Struktur zu zeichnen, aber die wirklich solide Reihenfolge ist umgekehrt: zuerst die Entformungsrichtung festlegen, dann die Bezugsfläche wählen, dann den minimalen Winkel abschätzen und schließlich nach Material und Prozess korrigieren. Diese vier Schritte erfordern keine komplexe Software, eine Skizze genügt zur Ableitung. Im Folgenden werden für jeden Schritt Vorrangregeln und Prüfpunkte angegeben, damit man beim Zeichnen direkt gegenprüfen kann.
Schritt 1 Entformungsrichtung bestimmen: die Seite mit der geringsten Genauigkeitsanforderung finden
Die Entformungsrichtung bestimmt, entlang welcher Achse das Teil die Form verlässt, und auch, welche Flächen entformt werden können und welche Flächen Hinterschnitte bilden. Es gibt nur eine Vorrangregel: Wählen Sie die Fläche mit der geringsten Maßgenauigkeitsanforderung als die in Entformungsrichtung bewegte Fläche. Passflächen und Sichtflächen mit hohen Genauigkeitsanforderungen sollten möglichst nahe an der Trennebene liegen und nicht über die lange Strecke des Entformungshubs verteilt werden.
Prüfliste: Gibt es am Produkt Flächen, die parallel zur Entformungsrichtung verlaufen? Diese Flächen müssen entweder mit Winkel versehen oder konstruktiv geändert werden. Gibt es Hinterschnittmerkmale, die seitliches Ausfahren oder Schrägauswerfer erfordern? Die Lage des Hinterschnitts bestimmt die spätere Winkelauslegung von Schiebern und Schrägauswerfern. Bleibt das Teil nach dem Öffnen in der beweglichen oder der festen Formhälfte? Das beeinflusst Auswerfermechanismus und Richtung der Schrumpfverformung. Wenn dieser Schritt nicht richtig gemacht wird, dienen die folgenden drei Schritte nur dem Stopfen von Lücken.
Schritt 2 Bezugsfläche wählen: große Fläche, stabile Struktur, möglichst parallel zur Trennebene
Die Bezugsfläche ist der Ausgangspunkt des Winkels. Erfahren gemäß wählt man bevorzugt eine große, strukturell stabile Fläche, die möglichst parallel zur Trennebene liegt – so liegt nach dem Entformen das größte Maß nahe der Trennebene, und Schrumpfung und Auswerfen sind gleichmäßiger. Wenn die Bezugsfläche an einer dünnwandigen oder freitragenden Struktur gewählt wird, kann der aufgebrachte Winkel die Maßkette sogar verziehen.
Prüfliste: Liegt die Bezugsfläche nahe der Trennebene? Bei einer gestuften Trennebene muss der shut-off-Bereich separat mit Winkel versehen werden und darf nicht mit der Hauptbezugsfläche vermischt werden. Kann der Abstand von der Bezugsfläche zur Trennebene durch den Winkel eine größere Maßabweichung verursachen? Wenn ja, erwägen Sie, die Bezugsfläche näher an die Trennlinie zu verlegen. Ist die Bezugsfläche senkrecht zur Entformungsrichtung? Wenn nicht, muss sie in zwei Richtungswinkel aufgeteilt und getrennt bemaßt werden.
Schritt 3 Minimalen Winkel abschätzen: die Formel dient nur als Ausgangspunkt
Der minimale Winkel wird üblicherweise mit dieser Beziehung abgeschätzt: α_min = arctan(μ / cosθ). μ ist der Reibungskoeffizient zwischen Kunststoff und Formenstahl, θ ist der Rauheitskompensationswinkel, der in der Branche erfahrungsgemäß mit 0,5°~1° angenommen wird. Die physikalische Bedeutung dieser Formel ist direkt: Je größer der Reibungskoeffizient und je rauer die Oberfläche, desto größer der erforderliche Winkel. Die Formel setzt jedoch eine glatte Oberfläche, keine Textur und keine Vakuumhaftung voraus; reale Spritzgussteile sind selten so ideal.
Daher dient der aus der Formel berechnete Wert nur als untere Referenz; der endgültige Winkel hängt auch von Materialschrumpfung, Texturtiefe und Auswerfart ab. Prüfliste: Passt der angesetzte Reibungskoeffizient zum tatsächlichen Material? Deckt der Rauheitskompensationswinkel den tatsächlichen Bearbeitungszustand der Formenoberfläche ab? Überschreitet die Merkmalstiefe den Anwendungsbereich der Formel? Wenn die Tiefe etwa 50 mm überschreitet, sind zum Formelergebnis üblicherweise noch 0,5°~1° zu addieren. Nach der Berechnung mit der Materialtabelle im nächsten Schritt kreuzvalidieren.
Schritt 4 Material und Prozess anpassen: Tabelle zur Korrektur nutzen, nicht nur der Formel vertrauen
Bei gleichem 1° Winkel lässt sich PP möglicherweise reibungslos entformen, während ein transparentes PC-Teil weiß verstreckt. Materialschrumpfung, Steifigkeit und Oberflächenenergie beeinflussen alle den Entformungswiderstand. In der Branche übliche einseitige Winkelbereiche: ABS etwa 1°~1,5° (für Hochglanzflächen wird ≥2° empfohlen), PP etwa 0,5°~1° (mit Glasfaser erhöht auf etwa 1,5°), PC etwa 1,5°~2° (bei transparenten Teilen müssen die Winkel beider Seiten übereinstimmen), TPE etwa 2°~3°, POM etwa 0,5°~1°. Dies sind Ausgangspunkte zur Beurteilung, keine garantierten Werte.
Auch die Prozessseite muss korrigiert werden: Bei Oberflächentextur den Winkel entsprechend der Texturtiefe erhöhen; bei tiefen Kavitäten mit kleiner Auswerffläche den Winkel angemessen vergrößern; bei dünnwandigen Teilen im Hochgeschwindigkeitsspritzguss kann der Winkel etwas kleiner sein, aber die Auswerfgeschwindigkeit muss dazu passen. Prüfliste: Decken die empfohlenen Werte der Materialtabelle die aktuelle Wandtiefe ab? Wird die Texturtiefe nach der Regel von etwa 0,4° pro 0,1 mm ergänzt? Passt die Auswerfart (Auswerferstift, Auswerferplatte, Gasunterstützung) zum Winkel? Legen Sie die Ergebnisse der vier Schritte übereinander, nehmen Sie den größten Wert als Konstruktionswinkel und lassen Sie etwas Reserve für Anpassungen beim Formversuch.
Wie man die Bezugsgrößen für Entformungsrichtung und Entformungswinkel wählt
Um den Entformungswinkel von Spritzgussteilen festzulegen, ist der erste Schritt nicht das Zeichnen eines Winkels, sondern zuerst die Festlegung der Entformungsrichtung und der Bezugsfläche. Wird die Richtung falsch festgelegt, kehren sich später alle Winkel um, und die Form reißt beim Öffnen. Erst wenn die Richtung feststeht und die Bezugsfläche gut gewählt ist, hat der Winkel einen Bezug.
Die Entformungsrichtung zeigt zur Formenoberseite, das Teil wird von der Form weg entformt
Die in der Branche übliche Vorgehensweise ist, die Entformungsrichtung zur Formoberseite hin auszurichten, sodass das Teil beim Öffnen der Form sich von der Form weg bewegt, auf der Auswerferseite verbleibt und leicht ausgestoßen werden kann. Die Beurteilung ist anschaulich: Bei einer hohlen Box ist die korrekte Entformungsschräge so, dass die Öffnung oben etwas breiter als unten ist – oben breit, unten schmal, nur so kann die Box vom Kern abgleiten. Umgekehrt, bei oben schmal und unten breit, wird das Teil am Kern „festgebissen“, und beim Ausstoßen wird es entweder weißgezogen oder durchgestoßen.
Für die Wahl der Entformungsrichtung gilt eine Prioritätsregel: Wählen Sie die Seite mit den geringeren Maßgenauigkeitsanforderungen als Entformungsrichtung. Denn die Entformungsschräge verändert Maße; verlagern Sie die Veränderung in die Richtung mit lockerer Toleranz, und vermeiden Sie nach Möglichkeit Schrägkompensation bei kritischen Passmaßen. Gleichzeitig müssen Hinterschnitte vermieden werden – Bereiche mit Hinterschnitten lassen sich nicht durch Schrägen lösen, sondern müssen Schiebern oder Schrägauswerfern überlassen werden.
Bezugsfläche: große Fläche, stabile Struktur, möglichst parallel zur Trennebene wählen
Die Bezugsfläche bestimmt, von welcher Linie aus die Schräge berechnet wird. Erfahren gemäß wählt man bevorzugt eine Fläche, die groß, strukturell stabil und möglichst parallel zur Trennebene ist. Mit der Trennebene als Bezug stellen Sie sicher, dass größere Maße nahe der Trennebene liegen, sodass die durch die Schräge verursachten Maßänderungen sich auf der von der Trennebene abgewandten Seite konzentrieren und die Passmaße in der Nähe der Trennebene am wenigsten beeinflusst werden. Wenn die Bezugsfläche an einem kleinen Bossen oder einer dünnen Wand gewählt wird, drückt die Schräge diese dünne Wand noch dünner und erzeugt umgekehrt neue Risiken für Einfallstellen und Verzug.
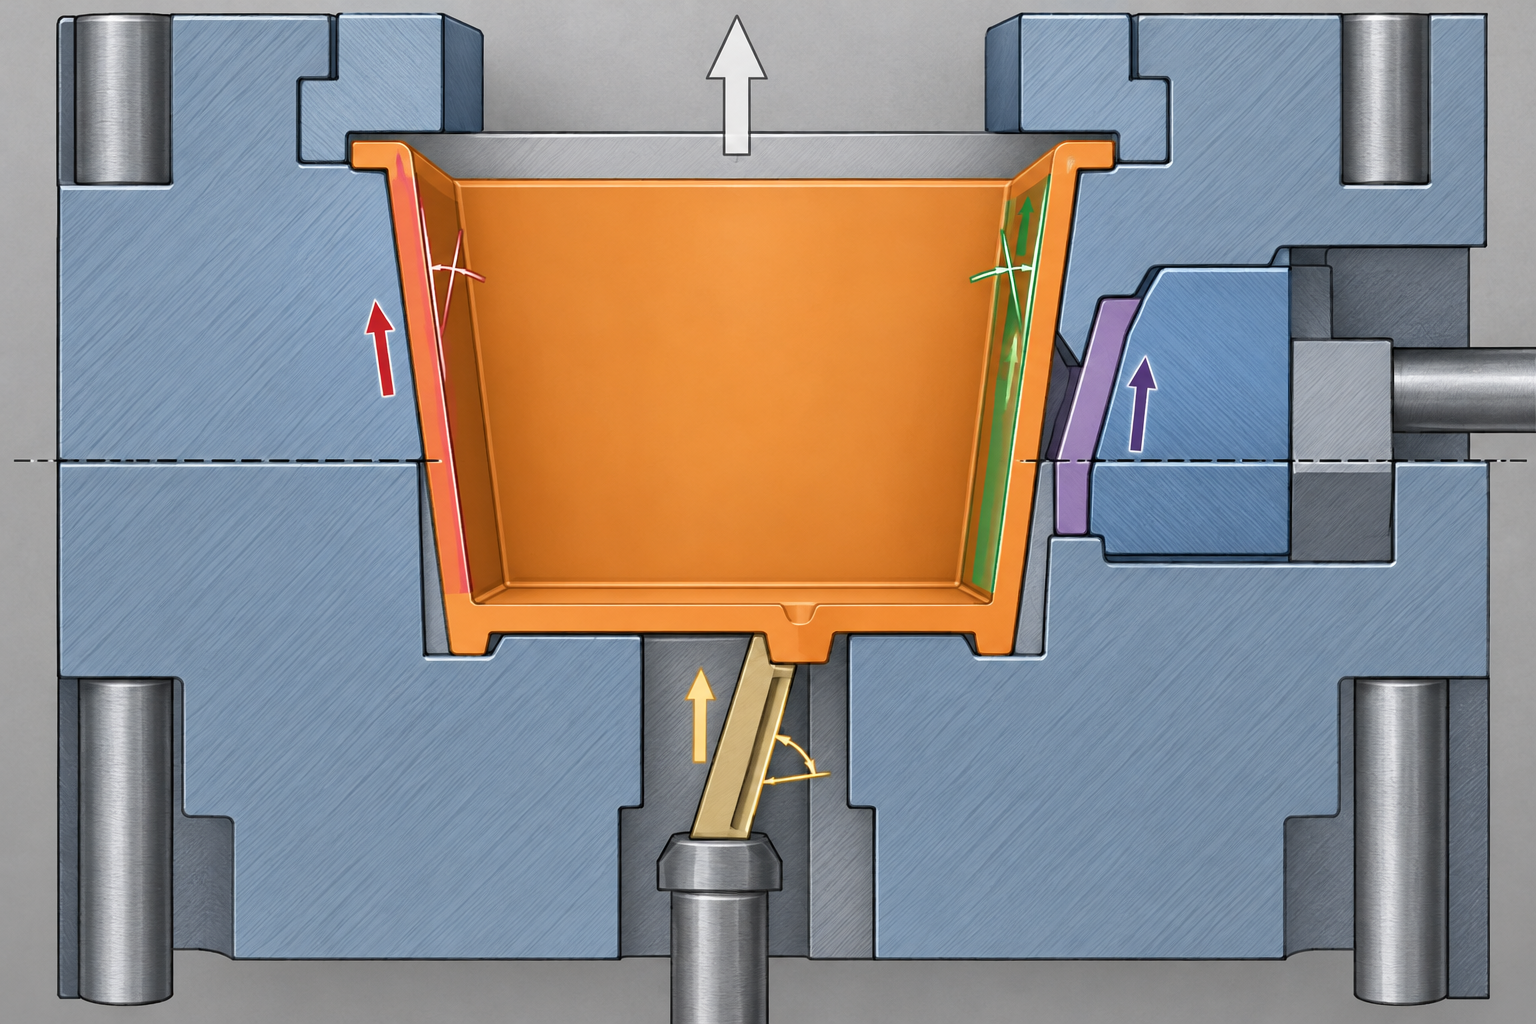
Vier Arten von Entformungswinkeln unterscheiden: Formnest, Kern, Schieber, Schrägauswerfer
Nachdem Richtung und Bezug festgelegt sind, werden die Entformungswinkel nach Bereichen in vier Kategorien eingeteilt, die jeweils unterschiedliche Krafteinwirkungen und Richtungen haben:
- Formnest-Entformungswinkel: Außenflächenseite, üblicherweise zur Trennebene hin verjüngt, damit das Teil aus der Matrize austritt.
- Kern-Entformungswinkel: Innenflächenseite, Richtung entgegengesetzt zum Formnest, damit das Teil vom Patrizenkern austritt. Bei tiefen Innenbohrungen ist dieser Teil besonders kritisch; tiefe Bohrungen ohne Schräge neigen stark zu Kratzern.
- Schieber-Entformungswinkel: Bereich des seitlichen Ausfahrens, Richtung entlang der Schieberbewegung, um ein Ziehen an der Produktseitenwand beim Ausfahren zu vermeiden.
- Schrägauswerfer-Entformungswinkel: Schräge in Ausstoßrichtung des Schrägauswerfers, muss mit der Bewegungsrichtung des Schrägauswerfers übereinstimmen, sonst entstehen Kratzer im Moment des Ausstoßens.
Das gemeinsame Prinzip der vier Winkelarten ist: Richtung mit der Trennebene als Bezug, größere Maße nahe der Trennebene. Welche Fläche zum Formnest und welche zum Kern gehört, muss vor dem Zeichnen der Schräge in der Zeichnung eindeutig markiert werden. Die Schrägen von Formnest und Kern sind entgegengesetzt gerichtet; bei falscher Kennzeichnung wird das Teil gleichzeitig von beiden Seiten festgehalten, und die Entformungskraft verdoppelt sich.
Sobald Richtung und Bezug festgelegt sind, haben die nachfolgende Schrägenschätzung, Materialauswahl und Texturkompensation eine stabile Referenz. Wenn diese Punkte noch schwanken, justieren Sie nicht vorschnell den Winkel – kehren Sie zum Modell zurück, bestätigen Sie die Entformungsrichtung und fahren Sie dann fort.
Schätzung der Mindestschräge: Formel, Reibung und Vakuumsog
Nachdem Entformungsrichtung und Bezugsfläche bestimmt sind, muss als Nächstes die Festlegung der Entformungsschräge von Spritzgussteilen in einer konkreten Zahl münden. In der Technik schätzt man zunächst mit einer Formel einen unteren Grenzwert und korrigiert diesen dann mit Material, Textur und Tiefe. Die Formel liefert den Ausgangspunkt, nicht den Endpunkt.
Die Reibungsformel zeigt, wogegen die Schräge wirkt
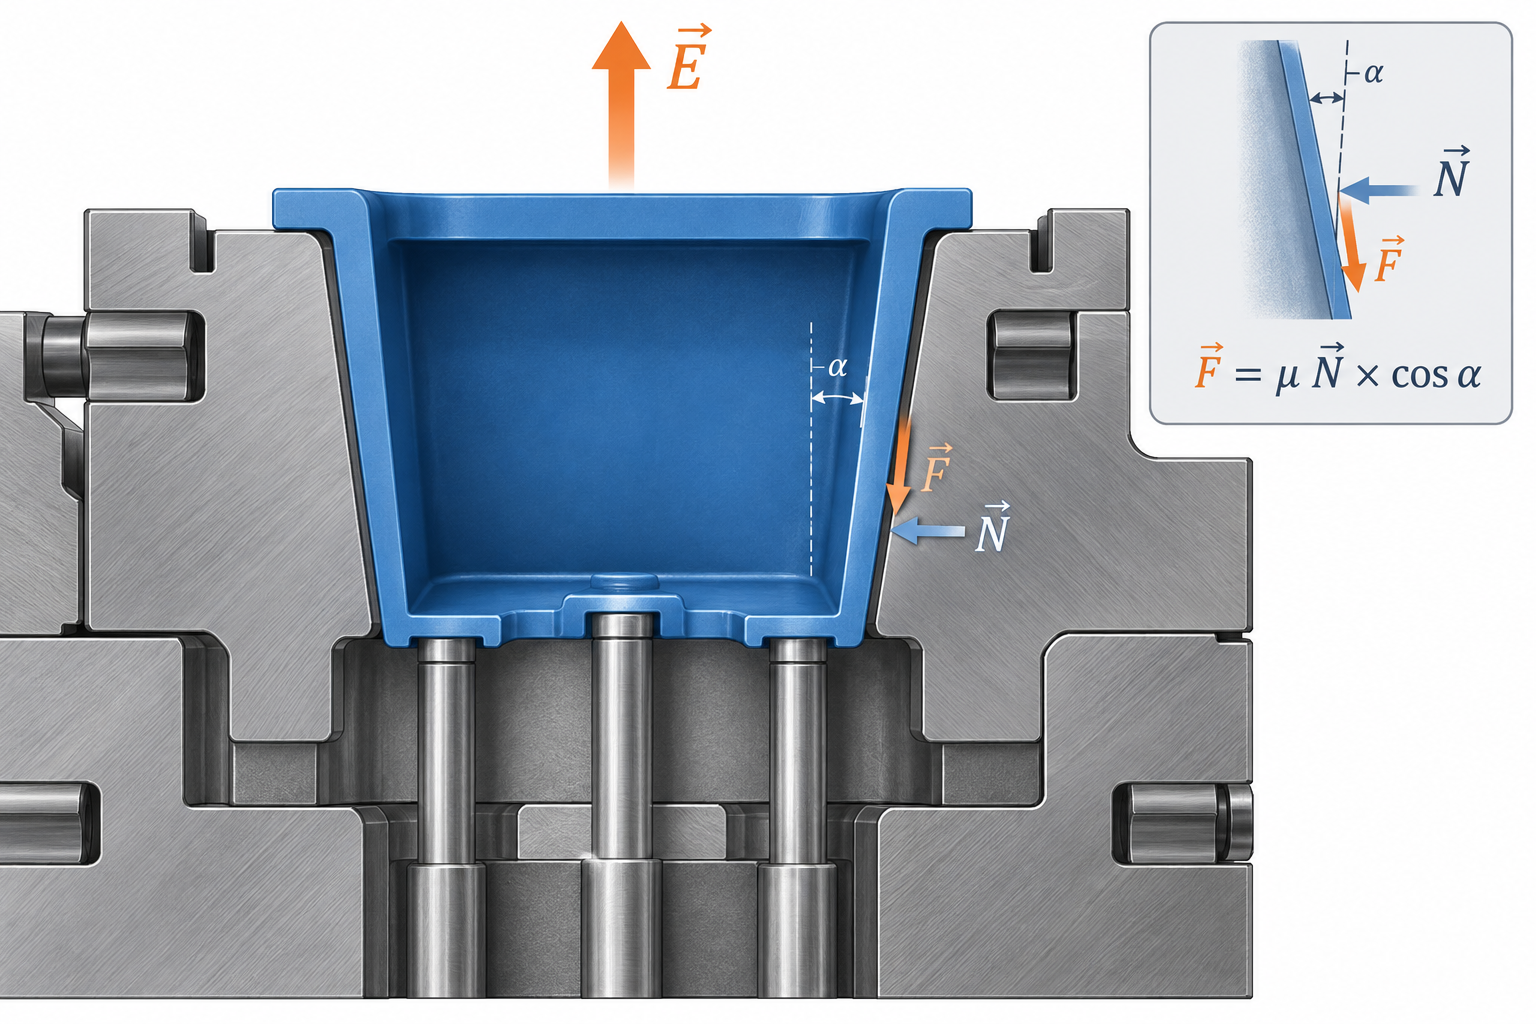
Beim Entformen entsteht zwischen der Seitenwand des Kunststoffteils und dem Formstahl Reibung, deren Richtung der Ausstoßrichtung entgegengesetzt ist. Vereinfacht ausgedrückt als f = μ × Fn × cosα: μ ist der Reibungskoeffizient zwischen Kunststoff und Formstahl, Fn ist die Normalkraft der Seitenwand auf die Form (aus der Schrumpf-Umschließkraft), α ist die Entformungsschräge. Wenn die Schräge α zunimmt, nimmt cosα ab, und die Reibung sinkt entsprechend. Das ist die unmittelbarste Funktion der Entformungsschräge – den Seitenwandkontakt von „Flächenreibung“ in „Keilablösung“ zu überführen.
Umgekehrt: Wenn die Schräge null ist, ist cosα = 1, die Reibung maximal, und im Moment des Ausstoßens kann es zu Weißziehen, Kratzern oder sogar Kleben in der Form kommen. Erfahren gemäß kann die Entformungskraft an einer Seite ohne Schräge um ein Mehrfaches höher sein als bei 1°~2° Schräge; der genaue Faktor hängt von Materialschrumpfung und Oberflächenrauheit ab und lässt sich nicht pauschal angeben.
Physikalische Bedeutung von α_min = arctan(μ / cosθ)
Eine häufig verwendete Näherungsformel ist α_min = arctan(μ / cosθ). μ ist der Reibungskoeffizient zwischen Kunststoff und Formenstahl, θ ist der Rauheitskompensationswinkel, in der Branche üblicherweise 0,5°~1°, um mikroskopische Oberflächenunebenheiten, Trennmittelrückstände und Formenverschleiß zu kompensieren. Diese Formel bedeutet: Je größer die Reibung, desto größer die erforderliche Mindestschräge; je rauer die Oberfläche, desto größer der Kompensationswinkel.
Das berechnete α_min ist nur die theoretische Untergrenze. In der Praxis wird beim Zeichnen üblicherweise eine Sicherheitsreserve von 0,5°~1° addiert, da die Formel Vakuumsog, Mikroverzahnung von Texturoberflächen und unsymmetrische Auswerferbelastung nicht berücksichtigt. Betrachten Sie es als Prüflinie für „darf nicht unterschritten werden“, nicht als endgültigen Konstruktionswert.
Vakuumsog bei Hochglanzflächen: der unsichtbare Entformungswiderstand
Bei Hochglanz- oder Spiegelformflächen liegt das Formteil sehr dicht an der Formnestwand an, und im Moment der Entformung entsteht dazwischen ein lokales Vakuum, das einen zusätzlichen Ansaugwiderstand erzeugt. Diese Kraft steckt nicht in f = μ × Fn × cosα, ist aber häufig die Hauptursache für Weißbruch bei transparenten Teilen und Hochglanzteilen. Die Schräge hat hier die Aufgabe, der Luft einen Weg zum Eindringen zu geben und das Vakuum zu brechen; bei unzureichender Schräge kann der Vakuumsog die Reibungskraft selbst übertreffen.
Daher wird bei Hochglanzflächen üblicherweise empfohlen, die Schräge auf über 2° auszulegen und mit einer geeigneten Auswerfergeschwindigkeit zu kombinieren. Ist die Geschwindigkeit zu hoch, kann sich das Formteil nicht rechtzeitig von der Form lösen, der Vakuumsog entlädt sich konzentriert, und Weißbruch ist leicht möglich; wird die Geschwindigkeit verlangsamt, hat die Luft Zeit einzudringen, und die Entformung verläuft gleichmäßiger.
Erfahrungsvergleich zwischen Merkmalstiefe und Mindestschräge
Je tiefer die Seitenwand, desto länger der Entformungsweg bei gleichem Winkel, desto deutlicher die Reibungsakkumulation, und die erforderliche Schräge muss entsprechend erhöht werden. Nachfolgend eine in der Branche übliche Erfahrungstabelle; die Originaldaten sind in Zoll angegeben, hier in metrische Einheiten umgerechnet und als Erfahrungswerte gekennzeichnet:
| Merkmalstiefe | Empfohlene Mindestschräge | Erläuterung |
|---|---|---|
| ca. 6 mm | 0,5° | Flache Seitenwand, geringer Entformungswiderstand |
| ca. 13 mm | 1° | Üblicher Ausgangspunkt für Gehäuseseitenwände |
| ca. 19~38 mm | 1°~2° | Anpassung je nach Tiefe und Materialschwindung |
| ca. 50 mm | 2° | Tiefe Hohlräume erfordern eine größere Neigung zum Ausgleich der Reibung |
Diese Zahlenwerte dienen nur als Ausgangspunkt. Bei ebenfalls 50 mm Tiefe kann PP aufgrund starker Schwindung und hoher Anpresskraft über 2° erfordern; ABS schwindet weniger, sodass 1,5° manchmal ausreichen. Letztlich muss dies anhand der Materialempfehlungstabellen und der Texturkompensationsregeln bestätigt werden.
Zusammenfassend: Die Formel liefert die Untergrenze, die Tiefentabelle dient als Referenz, und Vakuumsog sowie Textur erfordern weitere Korrekturen. Wie die Entformungsschräge von Spritzgussteilen festgelegt wird, ist nie mit dem Nachschlagen eines einzelnen Werts erledigt, sondern erfordert die gemeinsame Berücksichtigung von Reibung, Anhaftung, Material und Geometrie.
Material und Textur: Schnellübersicht der empfohlenen Entformungsschrägen für verschiedene Kunststoffe
Die ersten vier Schritte liefern Richtung, Bezug und physikalische Untergrenze. Für ein konkretes Bauteil muss jedoch eine praktischere Frage beantwortet werden: Wie viel Grad sind für diesen Kunststoff und diese Oberfläche tatsächlich anzugeben. Die Antwort liegt nicht in der Formel, sondern in der Kombination aus Materialschwindung, Reibungskoeffizient und Texturtiefe. Übliche Branchenpraxis ist, zunächst den Materialrichtwert nachzuschlagen und dann je nach Textur- und Optikanforderungen schrittweise Zuschläge zu addieren.
Materialrichtwerte nachschlagen: Empfohlene einseitige Schrägen für verschiedene Kunststoffe
Die folgenden Werte sind branchenübliche typische Empfehlungsbereiche (einseitiger Winkel in Grad) für eine schnelle Beurteilung in der Angebots- und DFM-Phase, keine verbindlichen Unternehmenswerte; maßgeblich sind die Zeichnungsangaben und die Prüfung durch den Formenbauer. Beim selben Material können unterschiedliche Typen und Fließrichtungen ebenfalls abweichendes Entformungsverhalten zeigen.
| Materialtyp | Empfohlene einseitige Schräge | Besondere Anforderungen |
|---|---|---|
| ABS | 1°~1,5° | Für Hochglanzflächen wird ≥2° empfohlen; Vakuumanhaftung vermeiden |
| PP | 0,5°~1° | Bei Glasfaserverstärkung auf etwa 1,5° erhöhen; starke Schwindung, neigt zum Kleben an der Form |
| PC | 1,5°~2° | Die beidseitige Neigung von transparenten Teilen muss identisch sein, um optische Verzerrungen zu vermeiden |
| TPE | 2°~3° | Weiche Materialien verformen sich leicht; vor dem Auswerfen ist ausreichende Entformung erforderlich |
| POM | 0,5°~1° | Selbstschmierend und reibungsarm, aber strukturierte Oberflächen benötigen dennoch zusätzliche Neigung |
Der am leichtesten übersehene Punkt in der Tabelle ist die „identische beidseitige Neigung“ bei PC. Bei transparenten Teilen ist die Lichtbrechung auf beiden Seiten äußerst empfindlich gegenüber Wanddickenänderungen. Bei 1,5° auf der einen und 1° auf der anderen Seite wird die Wanddickendifferenz über eine lange Fließstrecke verstärkt, was visuell als Fließlinien oder Regenbogenstreifen sichtbar wird. Die 2°~3° bei TPE sind ebenfalls nicht konservativ, sondern weil Weichgummi beim Auswerfen leichter gedehnt und gerissen wird; bei unzureichender Neigung verformt sich das Teil beim Auswerferstoß sofort.
Versteckte Regel bei strukturierten Oberflächen: pro 0,1 mm Tiefe zusätzlich etwa 0,4°
Ätzstrukturen, Ledernarben und Gittermuster „beißen“ sich direkt in das Werkzeug. Branchenerfahrung: Bei strukturierten Seitenwänden wird pro 0,1 mm Strukturtiefe zusätzlich etwa 0,4° Neigung hinzugefügt, äquivalent dazu etwa 0,25° pro 0,025 mm Tiefe. Je tiefer die Struktur, desto mehr mikroskopische Hinterschneidungen entstehen in Entformungsrichtung; die Entformungsschräge schafft diesen Hinterschneidungen den nötigen Freiraum.
Betrachtet man Strukturtiefe und Neigung getrennt, sind die Kosten offensichtlich: Bei unzureichender Neigung kann die Entformungskraft um ein Mehrfaches steigen, im Moment des Auswerfens wird die Bauteiloberfläche durch die Struktur blank geschabt, im schlimmsten Fall wird die gesamte Strukturfläche aufgerissen und das Werkzeug muss für die Strukturreparatur stillgelegt werden. Sobald die Strukturtiefe in der Ätzphase festgelegt ist, bedeutet eine spätere Neigungsänderung eine Änderung des Stahlmaterials und der Elektroden – die Kosten liegen weit über den zusätzlichen halben Grad, der in der Designphase gewährt worden wäre.
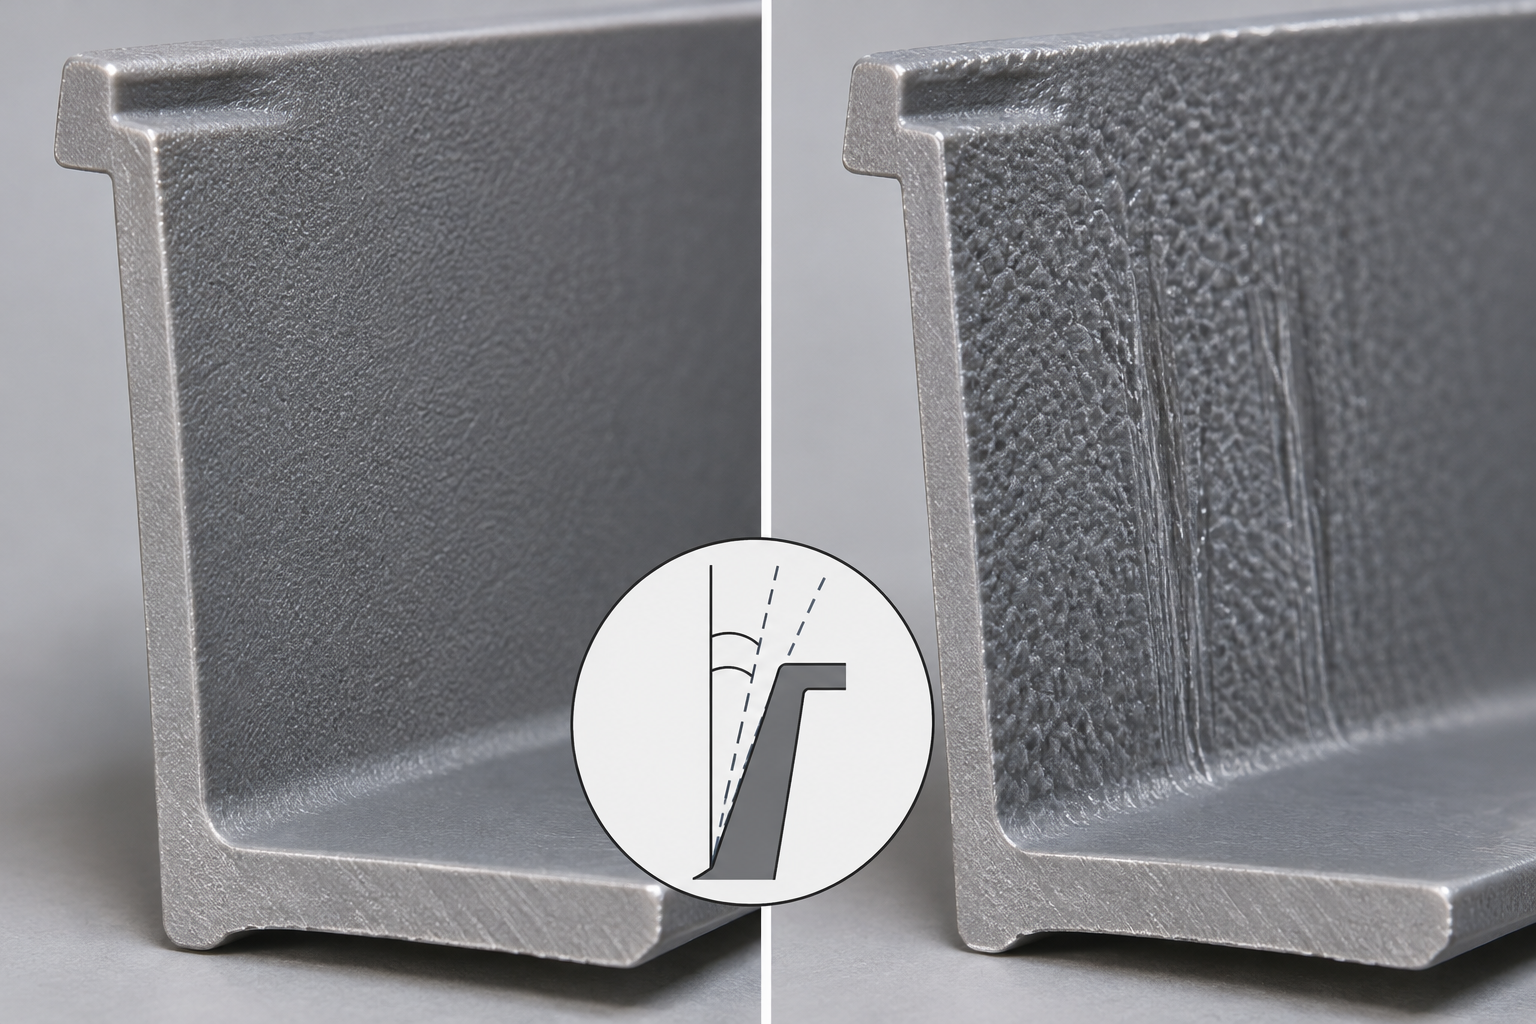
Empfohlene Vorgehensreihenfolge in der Praxis: Zuerst die Basisneigung gemäß Materialtabelle festlegen, dann entsprechend der Strukturtiefe addieren und abschließend anhand der Oberflächenanforderungen überprüfen. Hochglanzflächen werden gemäß ABS mit ≥2° behandelt; matte oder ledernarbige Flächen erhalten zusätzlich 0,4°~0,8° auf die Basisneigung. Wenn Sie in der DFM-Phase prüfen, können Sie direkt anhand dieser Tabelle die Neigung jeder Seitenwand markieren, anstatt auf die Rückkehr des Werkzeugs zu warten. Wenn Sie anhand eines konkreten Modells prüfen möchten, können Sie ein 3D-Modell hochladen, um DFM-Feedback zu erhalten.
Praxisfall: Rettung von Gitterstruktur-Klebformen und Weißverfärbung bei transparenten Lampenabdeckungen
In den vorherigen Abschnitten wurde die Beurteilungslogik der Entformungsschräge in Richtung, Basiswert, Formel und Materialtabelle aufgeteilt. Doch Probleme in der Werkstatt treten selten kapitelweise auf: Ein Werkzeug besteht den Probeschuss, und nach drei Monaten Serienproduktion beginnt es plötzlich zu kleben; ein transparentes Teil läuft hunderte Zyklen einwandfrei, und bei einer neuen Materialcharge tritt Weißverfärbung auf. Die folgenden zwei Fälle folgen dem Vier-Schritt-Schema Problem – Analyse – Lösung – Ergebnis. Die Zahlen stammen aus öffentlich zugänglichen Erfahrungswerten und sind keine zugesicherten Kennzahlen eines bestimmten Werks; sie sollen Ihnen helfen einzuschätzen, ob Ihr Bauteil in dieselbe Falle geraten ist.
Fall 1: Gitterstrukturteil für eine Kfz-Instrumententafel – warum 0,8° Neigung die Serienproduktion nicht trägt
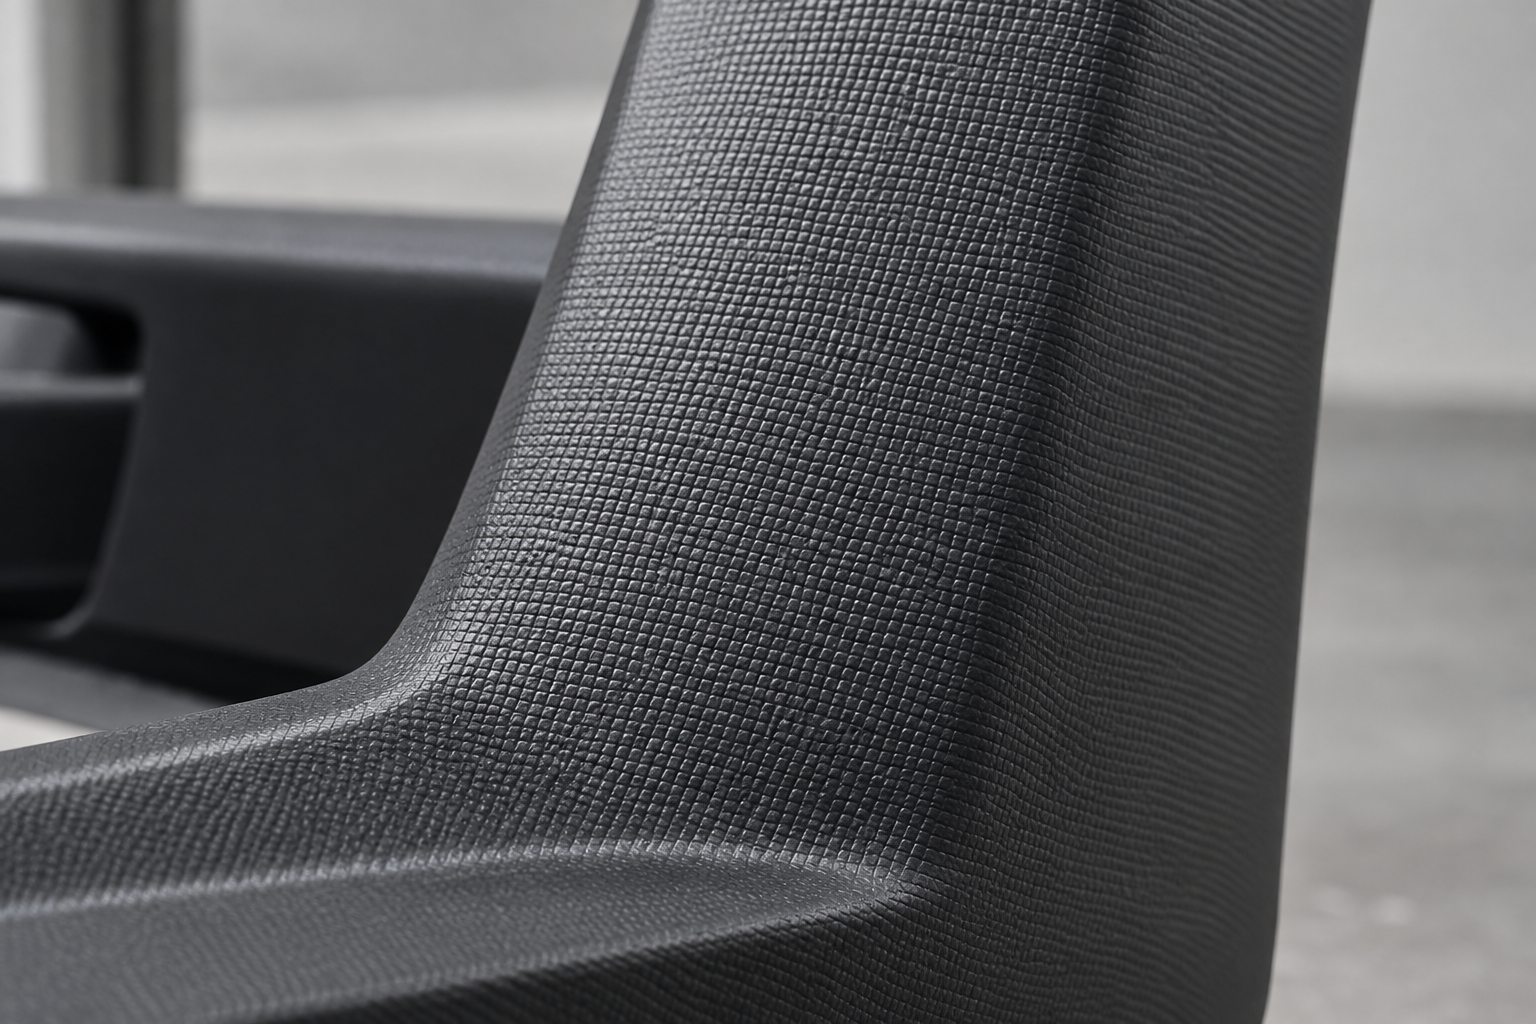
Problem. Ein Zierbauteil für eine Kfz-Instrumententafel mit gitterartiger Oberflächenstruktur erhielt anfangs eine Entformungsschräge von 0,8° an der Seitenwand nach Erfahrungswert. In der Probephase konnten Teile gerade noch entformt werden; nach dem Übergang zur Serienanlaufphase fiel die Gutrate auf etwa 65 %, wobei die Hauptfehler lokal aufgerissene Gitterstrukturen durch „Festbeißen“ im Werkzeug sowie lokale Weißverfärbungen beim Auswerfen waren. Bei etwas höherer Werkzeugtemperatur oder größerem Nachdruck stieg der Anteil klebender Teile deutlich an.
Analyse. Der Wert 0,8° ist für sich genommen bei dieser Seitenwandtiefe nicht unvernünftig; das Problem liegt in der Struktur. Das Gitter bildet an der Seitenwand zahlreiche kleine mechanische Verzahnungsflächen; beim Entformen entsteht nicht nur Flächenreibung, sondern auch lokaler Widerstand durch die Strukturfase. Je kleiner die Neigung und je tiefer die Struktur, desto schneller steigt der Entformungswiderstand. Bei der Nachanalyse stellten die Werkzeugingenieure fest, dass die tatsächlich wirksame Entformungsfläche viel kleiner war als die theoretische Seitenwandfläche; die Kräfte konzentrierten sich auf die Strukturerhebungen, und im Moment des Auswerfens überschritt die lokale Spannung die Streckgrenze des Materials, sodass gleichzeitig Aufreißen und Weißverfärbung auftraten.
Lösung. Zwei Maßnahmen gleichzeitig umsetzen, statt nur die Neigung zu erhöhen. Erstens: Die Entformungsschräge der Seitenwand von 0,8° auf 1,5° erhöhen, damit die Texturfläche im Moment des Öffnens zuerst eine minimale Trennungstendenz entwickelt und das Verzahnen reduziert wird. Zweitens: Die Texturtiefe von etwa 2 mm auf etwa 1,5 mm reduzieren, wodurch die Höhe der einzelnen Textureinheit und damit der mechanische Widerstand beim Entformen verringert wird. Gleichzeitig die Ausstoßgeschwindigkeit angemessen verlangsamen, um zu vermeiden, dass ein stoßartiger Ausstoß lokale Spannungen verstärkt.
Ergebnis. Laut Fallaufzeichnung stieg die Gutrate nach der Anpassung auf etwa 95 %, und die Ausstoßkraft sank um etwa 40 %. Erinnernswert ist hier nicht die Zahl „1,5°“ selbst, sondern dass Texturteile nicht allein durch erhöhte Schräge bestehen können: Schräge und Texturtiefe sind eine Gruppe von Parametern, die gemeinsam abgestimmt werden müssen. Wird nur die Schräge erhöht, ohne die Textur zu ändern, ist die Verbesserung oft begrenzt.
Fall zwei: Weißverfärbung beim Entformen einer transparenten PC-Lampenabdeckung, Schräge von 1° auf 2° plus Geschwindigkeitsreduzierung
Problem. Transparente PC-Lampenabdeckung mit hohen optischen Anforderungen, Entformungsschräge der Seitenwand im Ausgangsentwurf 1°. Beim Formversuch traten in der Nähe der Ausstoßposition radiale Weißverfärbungen auf, mit bloßem Auge sichtbar, von der optischen Prüfung als nicht konform bewertet. Merkwürdig war, dass dasselbe Formwerkzeug bei der Herstellung von undurchsichtigen PC-Teilen nahezu keine Probleme zeigte – die Weißverfärbung wurde von der Farbe verdeckt.
Analyse. Die „Weißverfärbung“ bei transparenten Teilen ist im Wesentlichen darauf zurückzuführen, dass die lokale Spannung im Moment des Ausstoßens die Streckgrenze des Materials überschreitet, wodurch Silberrisse oder Mikrorisse entstehen, die das Licht streuen und weiß erscheinen. Eine Schräge von 1° ist bei PC nicht grundsätzlich unbrauchbar, aber PC hat eine hohe Schmelzefestigkeit und ist scher empfindlich; zudem kann eine hochglänzende Oberfläche leicht Vakuumhaftung bilden, wodurch der Entformungswiderstand größer ist als bei normalen Teilen. Die Ausstoßgeschwindigkeit von 50 mm/s war zu hoch, was bei ohnehin knapper Schräge einem zusätzlichen Stoß gleichkam.
Lösung. Die Schräge von 1° auf 2° erhöhen, um dem Entformen einen großzügigeren Trennweg zu geben; die Ausstoßgeschwindigkeit von 50 mm/s auf 20 mm/s senken, damit sich die Spannung mit der Zeit abbauen kann, statt sich in einem Moment zu konzentrieren. Bei transparenten Teilen müssen zudem die Schrägen auf beiden Seiten möglichst gleich sein, um Verzug oder einseitige Weißverfärbung durch ungleichmäßige Belastung zu vermeiden.
Ergebnis. Nach der Fallerfahrung verschwand die Weißverfärbung, und die optische Bewertung wurde bestanden. Dieser Fall zeigt, dass Schräge und Ausstoßparameter ein Paar bilden: Die Schräge liefert die geometrische Reserve, die Ausstoßgeschwindigkeit die zeitliche Reserve. Nur die Schräge zu erhöhen, ohne die Geschwindigkeit zu senken, oder nur die Geschwindigkeit zu senken, ohne die Schräge zu erhöhen, kann das Problem möglicherweise nur unterdrücken statt lösen.
Gemeinsamkeit der beiden Fälle: Die Entformungsschräge ist ein Systemparameter, keine isolierte Zahl
Betrachtet man beide Fälle zusammen, ist das Muster klar. Erstens: Textur und transparente Optik verändern die Entformungsschwierigkeit erheblich; dieselbe Schräge verhält sich bei unterschiedlichen Oberflächenanforderungen völlig anders. Zweitens: Schräge, Texturtiefe, Ausstoßgeschwindigkeit und Werkzeugtemperatur sind eine Gruppe wechselwirkender Variablen; ändert man eine, muss oft eine andere mit angepasst werden. Drittens: Die Werte 1,5°, 2°, 95 % und 40 % in den Fällen sind Erfahrungswerte für bestimmte Teile, bestimmte Materialien und bestimmte Formwerkzeuge und lassen sich nicht direkt auf Ihre Zeichnung übertragen. Wirklich übertragbar ist die Beurteilungsmethode: Zuerst lokalisieren, wo sich der Entformungswiderstand konzentriert, dann entscheiden, ob die Schräge erhöht, die Textur reduziert oder der Ausstoß angepasst wird.
Wenn Sie gerade bei einem ähnlichen Teil über die Wahl der Schräge grübeln, können Sie das 3D-Modell zusammen mit den Oberflächenanforderungen an die Formwerkzeugseite für eine Entformungsanalyse geben – das ist viel schneller, als auf der Zeichnung wiederholt Zahlen zu raten. Wenn ein konkretes Teil hinsichtlich der Entformungsschräge bewertet werden muss, können Sie das Modell unter Sofortangebot hochladen und Oberflächen- sowie Texturanforderungen vermerken, damit das DFM-Feedback hilft, die Schräge in einem sinnvollen Bereich festzulegen.
Herausforderung durch Schrägenüberschreitung in Sonderfällen: Textur, Nullschräge und seitliche Schieber
Texturflächen: Die Schräge muss entsprechend der Texturtiefe addiert werden, nicht als einzelne Zahl gewählt werden
Nullschräge-Verbotszone: Wie Präzisionszahnräder und optische Linsen bestehen
- Zwangsentformung: Der Entformungshub wird der elastischen Verformung des Materials überlassen; geeignet für dünnwandige, zähe Materialien (z. B. PP, teilweise TPE), aber Ausstoßkraft und Ausstoßgeschwindigkeit müssen separat berechnet werden, sonst kommt es zu Weißverfärbung oder Ausstoßweiß.
- Opferstruktur: Die Nullschräge so ausführen, dass sie nachbearbeitet werden kann; nach dem Entformen auf Maß nacharbeiten; teuer, aber zuverlässig.
- Teilung aufteilen oder ändern: Das Merkmal auf Schieber, Schrägauswerfer oder separate Einsätze verlagern, damit der Hauptkörper weiterhin mit normaler Schräge entformt werden kann.
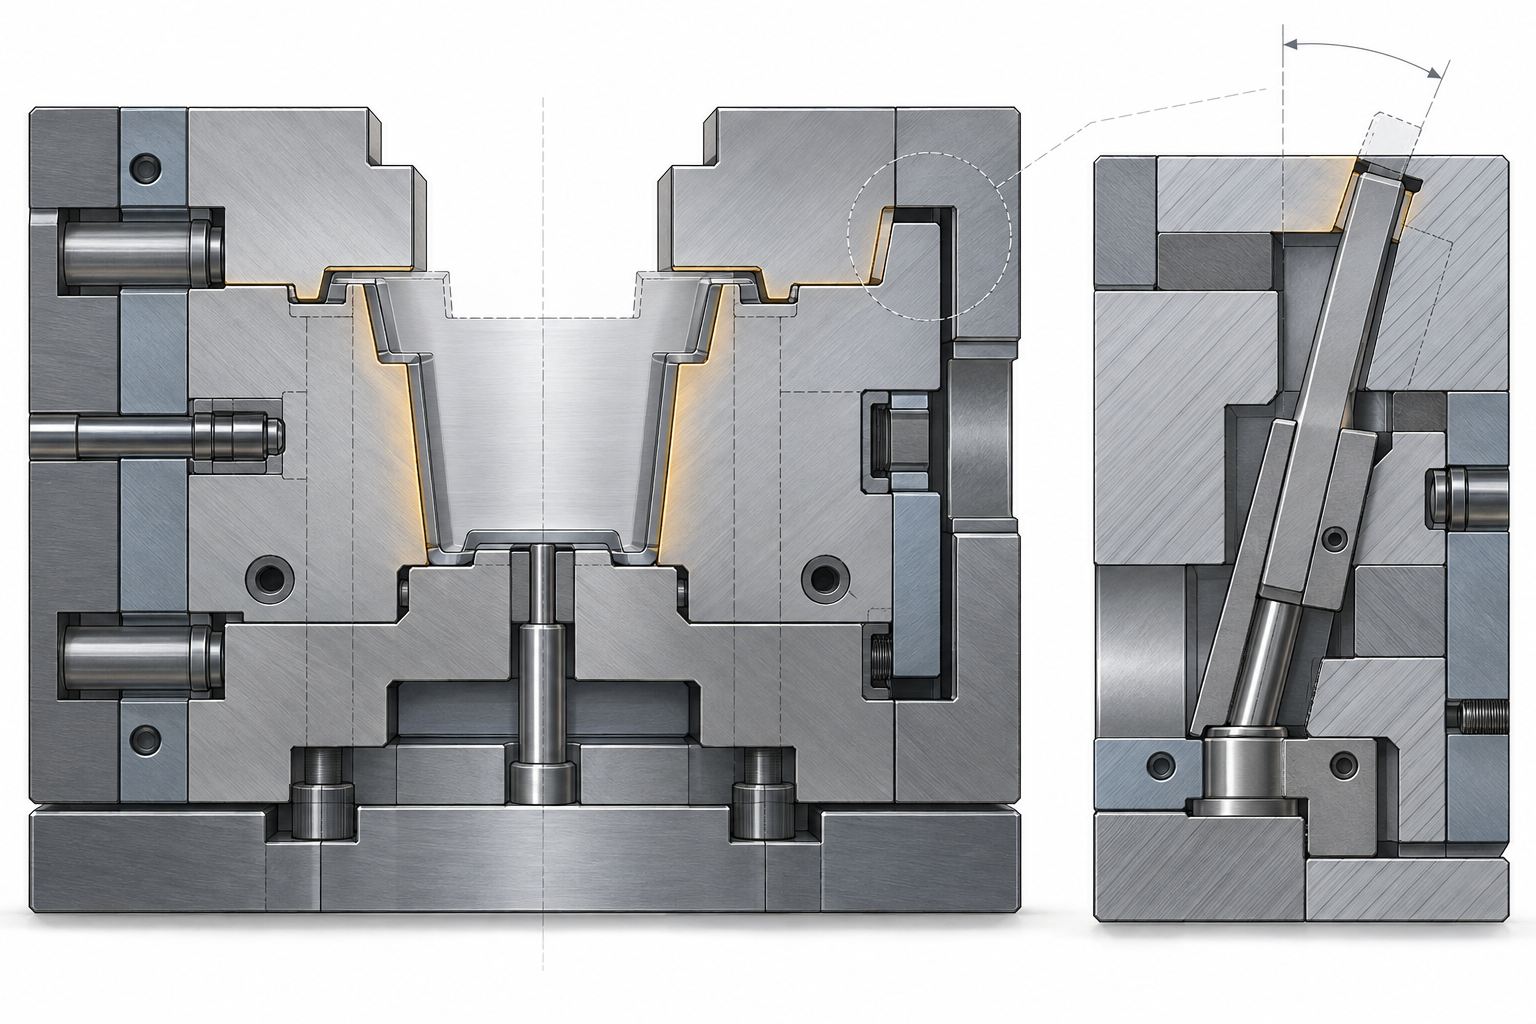
Seitliches Ausfahren und Schrägauswerfer: Winkelobergrenzen und harte Randbedingungen im shut-off-Bereich
Wer legt die Entformungsschräge fest: Konstruktionsingenieur oder Werkzeugingenieur
Häufige Fragen (FAQ)
Im Folgenden finden Sie einige häufige Rückfragen rund um wie die Entformungsschräge von Spritzgussteilen festgelegt wird. Die Antworten basieren auf der Vier-Schritte-Entscheidungsmethode, der Schnellübersicht zu Material und Textur sowie Erfahrungen aus Fallbeispielen; konkrete Werte müssen weiterhin anhand der Teilezeichnung und des Werkzeugkonzepts bestätigt werden.
Ist eine größere Entformungsschräge immer besser?
Nein. Eine größere Schräge verringert den Entformungswiderstand, verändert aber auch die Maße und das Aussehen von Passflächen. Üblicherweise wird ein Wert im branchenüblichen Bereich von 1°~3° empfohlen; untexturierte Seitenwände können minimal 0,5° haben, texturierte Seitenwände erhalten Zuschlag entsprechend der Texturtiefe. Ist die Schräge größer als nötig, kann an Montageflächen eine sichtbare Konizität entstehen oder die Wanddickenänderung außerhalb des Toleranzbands liegen. Zuerst den ausreichenden Mindestwert nach Material und Tiefe wählen und dann etwa 0,5° Sicherheitsreserve einplanen – das ist die stabilere Vorgehensweise.
Kann die Größe nach dem Hinzufügen der Entformungsschräge außerhalb der Toleranz liegen?
Ja, aber es lässt sich beherrschen. Die Schräge ist im Wesentlichen ein Maß, das sich entlang der Entformungsrichtung allmählich ändert – das Ende nahe der Trennebene ist größer, das Ende entfernt von der Trennebene kleiner. In Zeichnungen werden Passmaße üblicherweise auf der Seite nahe der Trennebene angegeben oder mit dem Hinweis „Maß an der Trennebene ist maßgebend“. Wenn das Teil strenge Anforderungen an den Montagespalt hat, empfiehlt es sich, in der DFM-Phase die Bezugsfläche zu kennzeichnen, damit der Werkzeugingenieur Schrägheitsrichtung und Toleranzband aufeinander abstimmt, statt es nachträglich durch Werkzeugkorrektur hart auszugleichen.
Warum muss die Schräge bei transparenten Teilen größer sein?
Transparente Teile reagieren empfindlicher auf Oberflächenfehler. Bei unzureichender Schräge hinterlassen örtliche Spannungen im Moment des Auswerfens Weißverstreckungen, Silberstreifen oder matte Stellen, die bei transparentem PC und PMMA besonders deutlich sind. Im Beispiel im Haupttext verschwand die Weißverstreckung bei einer transparenten PC-Lampenabdeckung erst, als von 1° auf 2° erhöht und gleichzeitig die Auswerfergeschwindigkeit von 50 mm/s auf 20 mm/s gesenkt wurde. Außerdem wird bei transparenten Teilen häufig eine beidseitig gleiche Schräge verlangt, um Verzerrungen durch Lichtbrechung zu vermeiden. Der konkrete Winkel hängt weiterhin von Wanddicke und Anspritzposition ab.
Kann die mit der Formel berechnete Mindestschräge direkt in die Zeichnung übernommen werden?
Die Formel α_min=arctan(μ/cosθ) gibt die theoretische Untergrenze an, nicht den endgültigen Wert. Sie berücksichtigt nur den Reibungskoeffizienten und den Rauheitskompensationswinkel (in der Branche üblicherweise 0,5°~1°), nicht aber Textur, Vakuumsog, Materialschrumpfungsunterschiede und Ausstoßart. Beim tatsächlichen Zeichnen muss man in der Regel zum Formelergebnis einen texturzusätzlichen Winkel addieren und dann anhand der Materialempfehlungstabelle runden. Es wird empfohlen, die Formel als Ausgangspunkt und die Material- sowie Tiefentabellen als Grundlage für die endgültige Festlegung zu betrachten.
Reicht die Schräge bei Texturteilen nicht aus, kann man später noch nachbessern?
Das hängt davon ab, wie viel fehlt. Wenn nur 0,2°~0,3° fehlen, kann man manchmal vorübergehend durch Verringern der Texturtiefe, Anpassen der Ausstoßgeschwindigkeit oder Zugabe von Trennmittel Abhilfe schaffen, aber das ist keine stabile Lösung. Wenn deutlich mehr fehlt, ist in der Regel eine Formkorrektur mit erneutem Erodieren oder eine Änderung der Textur erforderlich, was die Kosten deutlich erhöht. Die sicherere Vorgehensweise ist, bereits vor dem Formenbau gemäß der Regel „pro 0,1 mm Texturtiefe zusätzlich etwa 0,4°“ Schräge vorzusehen und im DFM-Feedback die Zuordnung von Texturtiefe und Schräge zu bestätigen.
Key takeaways
- Die Entformungsschräge wird in vier Schritten festgelegt: Entformungsrichtung, Bezugsfläche, Abschätzung der Mindestschräge sowie Material- und Texturkorrektur – zuerst die Richtung, dann der Winkel.
- In der Branche liegen übliche einseitige Schrägen bei 1° bis 3°, die Mindestschräge untexturierter Seitenwände bei etwa 0,5°; je tiefer die Seitenwand und je gröber die Textur, desto größer die erforderliche Schräge.
- Texturierte Flächen erfordern üblicherweise pro 0,1 mm Texturtiefe zusätzlich etwa 0,4°; für gestufte Trennebenen (Shut-off-Bereiche) werden häufig über 7° empfohlen, 5° gelten als Untergrenze.
- Eine unzureichende Schräge erhöht die Entformungskraft und verstärkt Kratzspuren sowie Vakuumhaftung; transparente Teile, Hochglanzflächen und glasfaserverstärkte Materialien reagieren besonders empfindlich auf die Schräge.
- Der Winkel von Schrägauswerfern wird in der Branche üblicherweise auf unter 12° begrenzt, um Selbsthemmung zu vermeiden; Bereiche ohne Schräge müssen durch Zwangsentformung oder konstruktive Zugeständnisse ausgeglichen werden.



