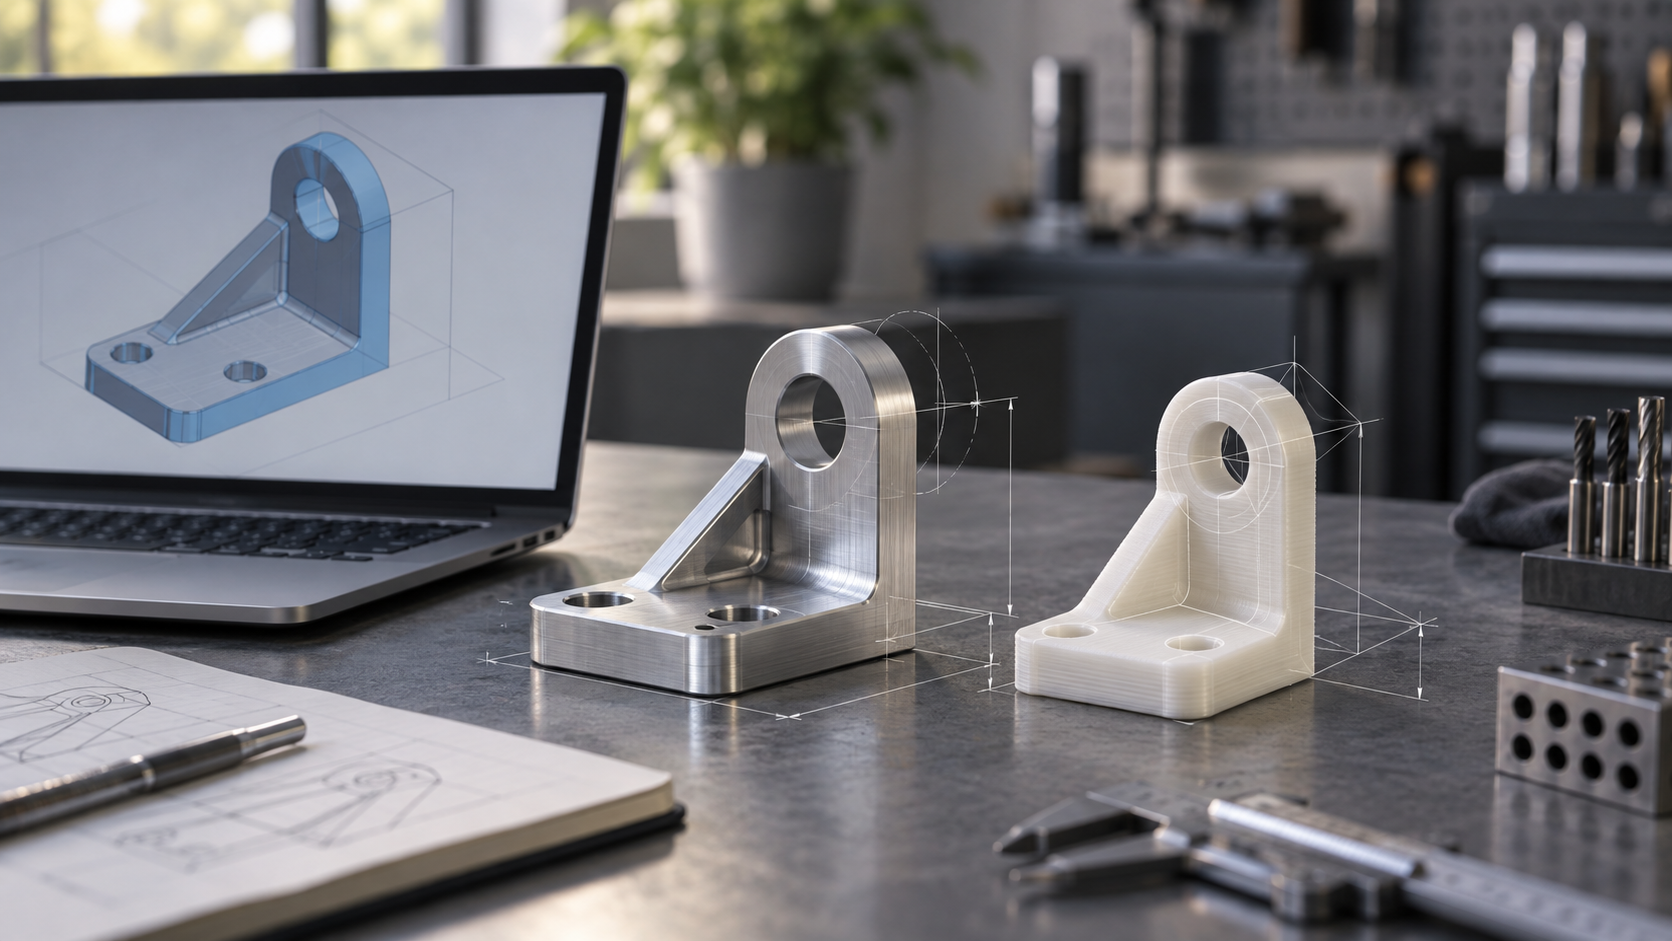
Nach dem Hochladen der Zeichnung: Welcher Schritt wirklich über Erfolg oder Misserfolg entscheidet
Der Käufer zieht die STEP-Datei in das Upload-Feld, und Sekunden später erscheinen Preis und Lieferzeit auf dem Bildschirm. Der Prozess scheint beendet, doch die eigentliche technische Beurteilung beginnt gerade erst. Online-Plattformen verkürzen die Zeit für Anfrage und Warten, nicht den Beurteilungsaufwand der Fertigung selbst. Ein häufiges Szenario: In der Zeichnung sind kritische Passmaße angegeben, aber keine Bezüge erläutert und keine Prüfmethode vereinbart; das Angebotssystem kalkuliert nach Standardgrundlage, die Fabrik fertigt nach eigenem Verständnis, und erst nach Wareneingang zeigt sich, dass die Montagebeziehungen nicht passen.
Entscheidend ist meist nicht die Maschinengenauigkeit, sondern drei vorgelagerte Knotenpunkte: ob ein DFM-Review tatsächlich durchgeführt wurde, ob die Prozessroute zur Stückzahl passt und ob die Prüfvereinbarung vor der Bestellung klar festgehalten wurde. Wird einer dieser drei Punkte übersprungen, vervielfachen sich die späteren Nacharbeitskosten.
Der Wert der Online-Abwicklung liegt darin, die Angebotserstellung für Standardteile von Tagen auf Minuten zu verkürzen und die Engineering-Ressourcen auf die Stellen zu konzentrieren, die wirklich Beurteilung erfordern. Deshalb ist der pragmatischere Weg: Zeichnungsinformationen vervollständigen, kritische Maße und Abnahmekriterien klar angeben und dann das System kalkulieren lassen. Schnelles Angebot bedeutet nicht schnelle Beurteilung; die Beurteilung denen zu überlassen, die sie durchführen sollten, ist die eigentliche Effizienzquelle der Online-Fertigung.
Was ein Online-Angebot wirklich kalkuliert: Die Kalkulationsgrundlage ist wichtiger als der Stückpreis
Für dieselbe Zeichnung nennt Plattform A 180 und Plattform B 260; viele denken sofort: „B will mich abzocken.“ Doch wenn man beide Angebote nebeneinanderlegt, liegt der Unterschied oft nicht in der Marge, sondern in der Kalkulationsgrundlage: Der eine rechnet das Material nach Rohteilgewicht, der andere nach Fertiggewicht; der eine setzt Standardtoleranzen an, der andere rechnet zusätzlichen Prüfaufwand für kritische Maße ein; der eine enthält keine Oberflächenbehandlung, der andere enthält Eloxieren. Der Stückpreis ist nur das Ergebnis, die Kalkulationsgrundlage ist die Ursache.
Ein Online-Angebot setzt sich meist aus mehreren Blöcken zusammen: Materialkosten (Güte, Spezifikation, Verlust), Prozessstunden (Aufspannungen, Werkzeugwege, Werkzeugwechsel), Oberflächenbehandlung und Nachbearbeitung, Prüfanforderungen sowie Mengenstaffel. Wird ein Block vereinfacht oder weggelassen, wirkt der Preis „günstiger“.
Eine Checkliste, die es sich lohnt, vor der Bestellung Punkt für Punkt zu prüfen
- Ist die Materialgüte festgeschrieben: Nur „Aluminium“ oder „Edelstahl“ zu schreiben, überlässt die Wahl der Fabrik, und das Endteil ist möglicherweise nicht die Sorte, die Sie erwarten.
- Sind die Toleranzen eingerechnet: Sind in der Zeichnung kritische Maße angegeben, und spiegeln sich die entsprechenden Bearbeitungs- und Prüfkosten im Angebot wider?
- Ist die Oberflächenbehandlung enthalten: Sandstrahlen, Eloxieren, Galvanisieren, Lackieren – im Stückpreis enthalten oder separat berechnet?
- Sind die Prüfanforderungen klar: Vollprüfung, Stichprobenprüfung oder nur Sichtprüfung – das beeinflusst die Arbeitszeit direkt.
- Mengenstaffel: Die Stückpreiskurve für 1 Stück, 10 Stück und 100 Stück zeigt, wie stark Aufspann- und Programmierkosten verteilt werden.
Erst wenn diese Punkte abgeglichen sind, ist ein Preisvergleich sinnvoll. Sonst vergleichen Sie nicht die Fähigkeiten zweier Fabriken, sondern zwei Schätzungen mit unterschiedlicher Kalkulationsgrundlage. Wenn Sie schnell ein Angebot mit klarer Kalkulationsgrundlage erhalten möchten, können Sie beim Online-Angebotseingang beginnen und Material, Toleranzen und Oberflächenbehandlung in einem Schritt klar angeben.
Wie die Prozessroute gewählt wird: Die Übergangslogik vom Prototyp zur Serie
Dieselbe Zeichnung kann mit unterschiedlichen Verfahren hergestellt werden, und Kosten, Aussehen sowie Montageverhalten können völlig unterschiedlich ausfallen. Die Verfahrenswahl bedeutet nicht, das „modernste“ zu wählen, sondern das, was zur aktuellen Stückzahl, den Strukturmerkmalen und der Validierungsphase passt. Die übliche Reihenfolge ist: zuerst Stückzahl, dann Struktur, schließlich Material- und Oberflächenanforderungen.
Nach Stückzahl gestaffelt: Validierung, Übergang, Serie
Bei Einzelstücken bis zu einigen Dutzend liegt der Fokus darauf, „ein physisches Teil zur Designvalidierung zu erhalten“; 3D-Druck und CNC-Bearbeitung sind beide geeignet; Ersterer ist schneller und formfreier, Letzterer kommt bei Maßstabilität und Oberflächenqualität näher an das Endteil heran. Bei einigen Dutzend bis einigen Hundert Stück, wenn die Struktur eingefroren ist, aber das Werkzeugbudget noch nicht genehmigt wurde, sind Schnellprototyping in Kombination mit Vakuumgießen (Handmuster-Abformung) ein üblicher Übergangsweg: Mit Silikonformen wird eine Kleinserie abgeformt, deren Materialverhalten dem Spritzgussteil nahekommt. Erst in der Serienphase von Kunststoffteilen zeigt Spritzguss seinen Vorteil bei den Stückkosten, aber nur, wenn Struktur, Entformungsschrägen und Angusslage bereits geprüft wurden.
Nach Struktur aufgeteilt: Gehäuse, Halterungen und Präzisionsteile
Strukturen, die überwiegend aus dünnen Blechen bestehen, wie Platten, Biegeteile und Gehäuserahmen, lassen sich direkter mit Blechumformung fertigen; die Kombination aus Stanzen, Biegen und Schweißen deckt Gehäuse- und Halterungsanforderungen ab. Metall- und Kunststoffteile, die Passflächen, Positionsgenauigkeit von Bohrungsgruppen oder Gewindeverbindungen erfordern, werden üblicherweise an CNC gegeben. In einem Produkt existieren oft beide Teilearten gleichzeitig; die Verfahren getrennt zu wählen und dann die Montagebezüge zu vereinbaren, ist wirtschaftlicher, als alle Teile mit einem Verfahren fertigen zu wollen.
| Verfahren | Typische Einsatzszenarien | Zeitpunkt des Wechsels |
|---|---|---|
| 3D-Druck | Schnelles Prototyping, Kleinserien-Fertigung, Validierung komplexer Formen | Wenn die Struktur eingefroren ist und höhere Maßstabilität oder Oberflächenqualität benötigt wird |
| CNC-Bearbeitung | Metall- und Kunststoffpräzisionsteile, Passflächen und Bohrungssysteme | Bei steigender Stückzahl und zu hohem Anteil der Einzelstückzeit andere Verfahren bewerten |
| Blechbearbeitung | Dünnblechstrukturen wie Gehäuse, Halterungen, Rahmen | Bei Bedarf an einteiliger Formgebung oder höheren optischen Anforderungen neu bewerten |
| Handmuster-Abformung | Kleine Serien als Übergang, Materialverhalten nahe am Spritzguss | Bei ausreichendem Werkzeugbudget und Stückzahl zur Amortisation des Werkzeugs auf Spritzguss umstellen |
| Spritzguss | Kunststoffteile in Serie | Bei nicht eingefrorener Konstruktion oder zu kleiner Stückzahl nicht vorzeitig ein Werkzeug öffnen |
Für den Umschaltzeitpunkt gibt es keine einheitliche Zahl; er hängt vom Gleichgewicht zwischen Werkzeugkosten, Stückpreis und Markteinführungsrhythmus ab. Das solide Vorgehen ist: vor dem Einfrieren der Konstruktion mit schnellen Verfahren iterieren, nach dem Einfrieren das Serienverfahren bewerten und vermeiden, bereits in der Validierungsphase in ein Werkzeug zu investieren.
DFM-Review: der im Online-Prozess am häufigsten übersprungene Schritt
Online-Angebote sind deshalb schnell, weil das System nur Geometrie und Volumen ausliest. Ob ein Teil jedoch stabil gefertigt werden kann, hängt von den Beschränkungen jenseits der Geometrie ab: ob das Werkzeug hineinreicht, ob Kunststoff entformt werden kann, ob beim Blechbiegen das Werkzeug kollidiert. Diese Beurteilungen lassen sich kaum vollständig automatisieren und erfordern meist Eingriff durch die Technik. Wird das DFM-Review übersprungen, verschwinden die Probleme nicht, sondern verschieben sich von der Angebotsphase in die Fertigungsphase – zu höheren Kosten.
Bearbeitungsteile: zuerst prüfen, ob das Werkzeug erreichbar ist
Das typischste DFM-Problem bei der CNC-Bearbeitung ist die Werkzeugzugänglichkeit. Tiefe Taschen, schmale Nuten, Innenwinkel und Bodenfreistellungen schränken Werkzeugdurchmesser und Auskraglänge ein. Je länger das Werkzeug auskragt, desto geringer die Steifigkeit und desto schwerer sind Oberflächenqualität und Maßstabilität zu gewährleisten. Im Review wird üblicherweise geachtet auf: das Verhältnis von Taschentiefe zu Öffnungsweite, ob die Nutbreite kleiner als der gängige Werkzeugdurchmesser ist, ob Innenwinkel einen Freistellradius zulassen, ob Kernloch und Fase von Gewindebohrungen mit der Werkzeugbahn kollidieren. Zu dünne Wandstärken verformen sich zudem unter Spann- und Schnittkräften; solche Probleme sind in der Angebotsphase nicht sichtbar und zeigen sich erst auf der Maschine.
Blech und Spritzguss: die jeweiligen harten Beschränkungen
Bei Blechteilen sind das Verhältnis von Biegeradius zu Blechdicke, Bohrungen oder Aussparungen nahe der Biegelinie und der ausreichende Abstand von Bohrung zur Biegekante zu prüfen, da es sonst beim Biegen zu Verformungen kommt. Bei Spritzgussteilen sind Entformungsschräge, Wandstärkengleichmäßigkeit, das Dickenverhältnis von Verstärkungsrippen zur Hauptwand und die Frage zu prüfen, ob die Angusslage sichtbare Spuren hinterlässt. Diese Regeln sind keine absoluten Zahlen, sondern erfahrungsbasierte Beurteilungen, die mit Material und Konstruktion variieren und am konkreten Teil diskutiert werden müssen.
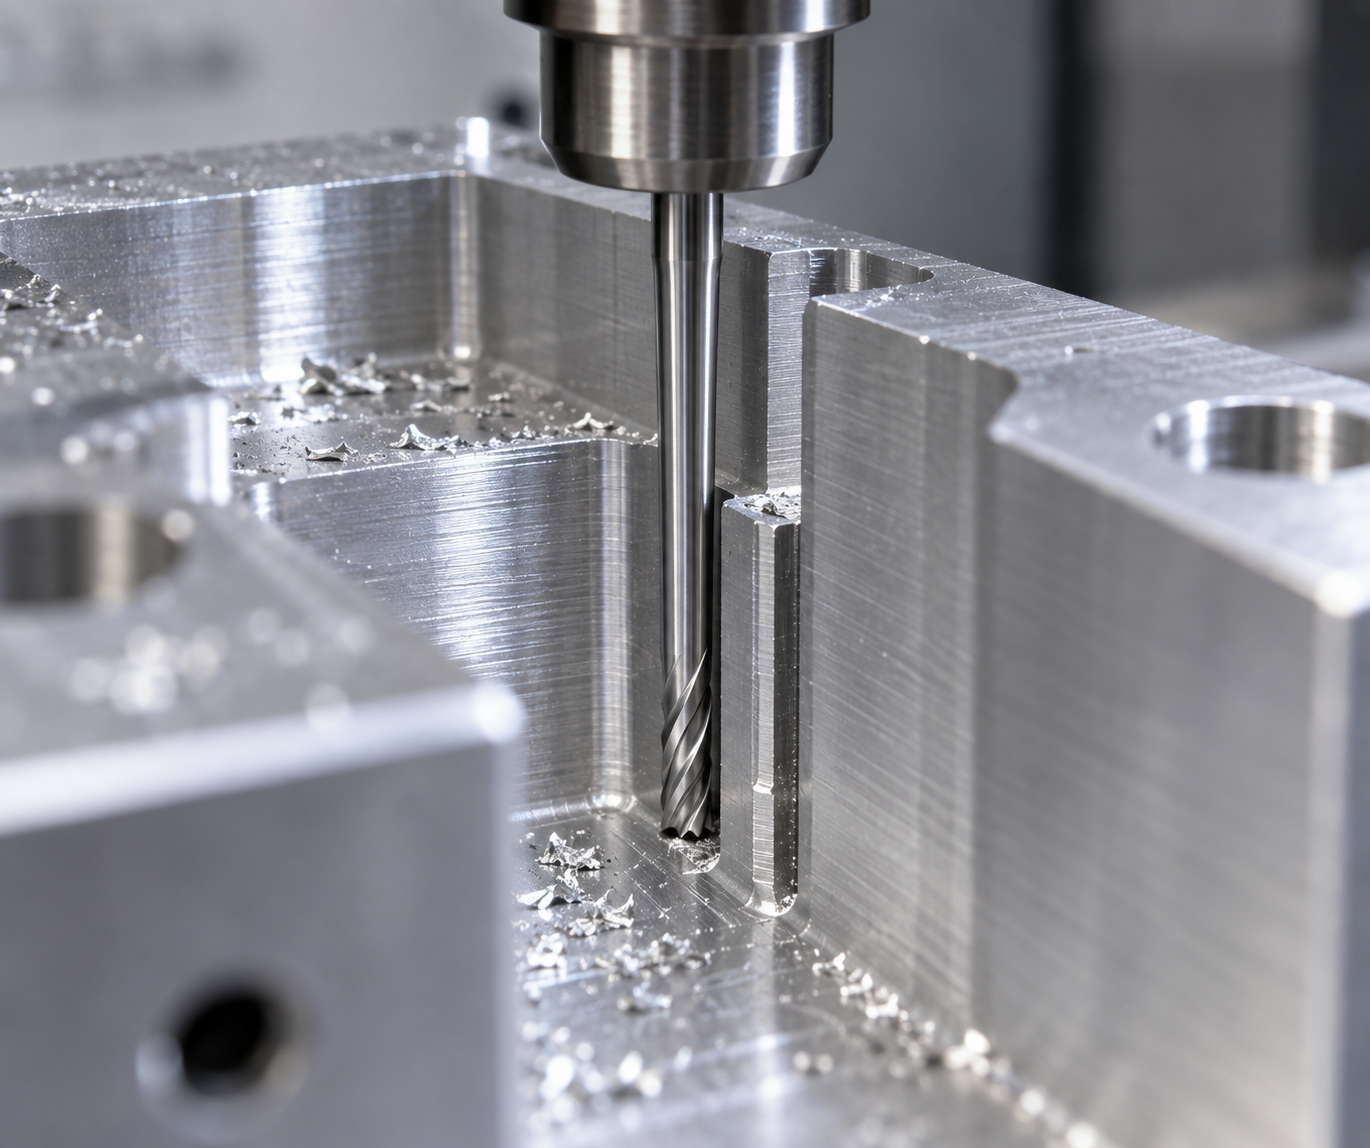
Das pragmatische Vorgehen ist: nach dem Hochladen der Zeichnung die kritischen Passflächen, Montagebeziehungen und kraftaufnehmenden Bereiche klar zu kennzeichnen, damit die Technik im Review gezielt prüfen kann. Bestehen offensichtliche Risiken in der Konstruktion selbst, ist es besser, die Geometrie im Review anzupassen oder das Teil aufzuteilen, als auf Nacharbeit nach der Fertigung zu warten. Der dafür aufgewendete Aufwand ist meist deutlich günstiger als Nacharbeit.
Erstmusterprüfung und Inspektion: Abnahmekriterien vor der Bestellung klären
Der am leichtesten übersehene Schritt bei der Online-Bestellung ist, „konform“ klar zu definieren. Steht in der Zeichnung nur „Fertigung nach 3D-Modell“, können Lieferant und Käufer dieselbe Aussage völlig unterschiedlich verstehen: Gelten nicht im Modell bemaßte Fasen, Grate, Werkzeugspuren und die Passgenauigkeit von Montageflächen als Problem oder nicht? Wird erst nach Wareneingang gestritten, müssen die Kosten für Nacharbeit, Neuanfertigung und Verzug von beiden Seiten getragen werden – und solche Streitigkeiten entstehen fast immer daraus, dass vor der Bestellung keine Abnahmekriterien vereinbart wurden.
Die Erstmusterprüfung (FAI) dient dazu, den Standard vor der Serieninvestition zu „vergegenständlichen“. Sie ist nicht nur ein Maßbericht, sondern überführt die abstrakten Anforderungen der Zeichnung in konkrete Teile und schafft Einigkeit über Bezüge, kritische Maße und optische Standards. Bei kleinen Serien oder Einzelstücken ist das Erstmuster oft das Lieferteil selbst; dann ist eine Klärung vor Arbeitsbeginn umso wichtiger statt einer nachträglichen Korrektur.
Prüflogik: erst Bezug festlegen, dann über Maße sprechen
Der erste Schritt der Prüfung ist nicht das Messen von Maßen, sondern das Festlegen des Bezugs. Bei derselben Bohrungsposition können die Ergebnisse je nach Bezugsfläche in unterschiedlichen Bereichen liegen. In der Zeichnung sollten Bezugsfläche, Bezugsachse oder Montagebeziehung eindeutig angegeben sein, besonders bei Strukturen mit mehreren zusammenwirkenden Teilen. Kritische Maße sind üblicherweise diejenigen, die Montage, Funktion oder Optik beeinflussen; übrige Maße können nach allgemeinen Anforderungen behandelt werden. Welche Maße als kritisch gelten, muss der Käufer anhand des tatsächlichen Verwendungszwecks beurteilen und nicht den Fertiger für sich entscheiden lassen.
Auch der optische Standard muss vorab klar benannt werden. CNC-Bearbeitung hinterlässt Werkzeugspuren, 3D-Druck Schichtlinien, Blechbiegen Rückfederungsspuren – das sind verfahrensimmanente Merkmale, keine Fehler. Gibt es bestimmte Anforderungen an Sichtflächen, sollte angegeben werden, welche Fläche sichtbar ist und welche Behandlung zulässig ist (z. B. Schleifen, Sandstrahlen, Eloxieren), statt pauschal „saubere Oberfläche“ zu schreiben. Die Kosten unklarer Angaben verlagern sich oft in die spätere Sortierung, Nacharbeit oder sogar Ausschuss.
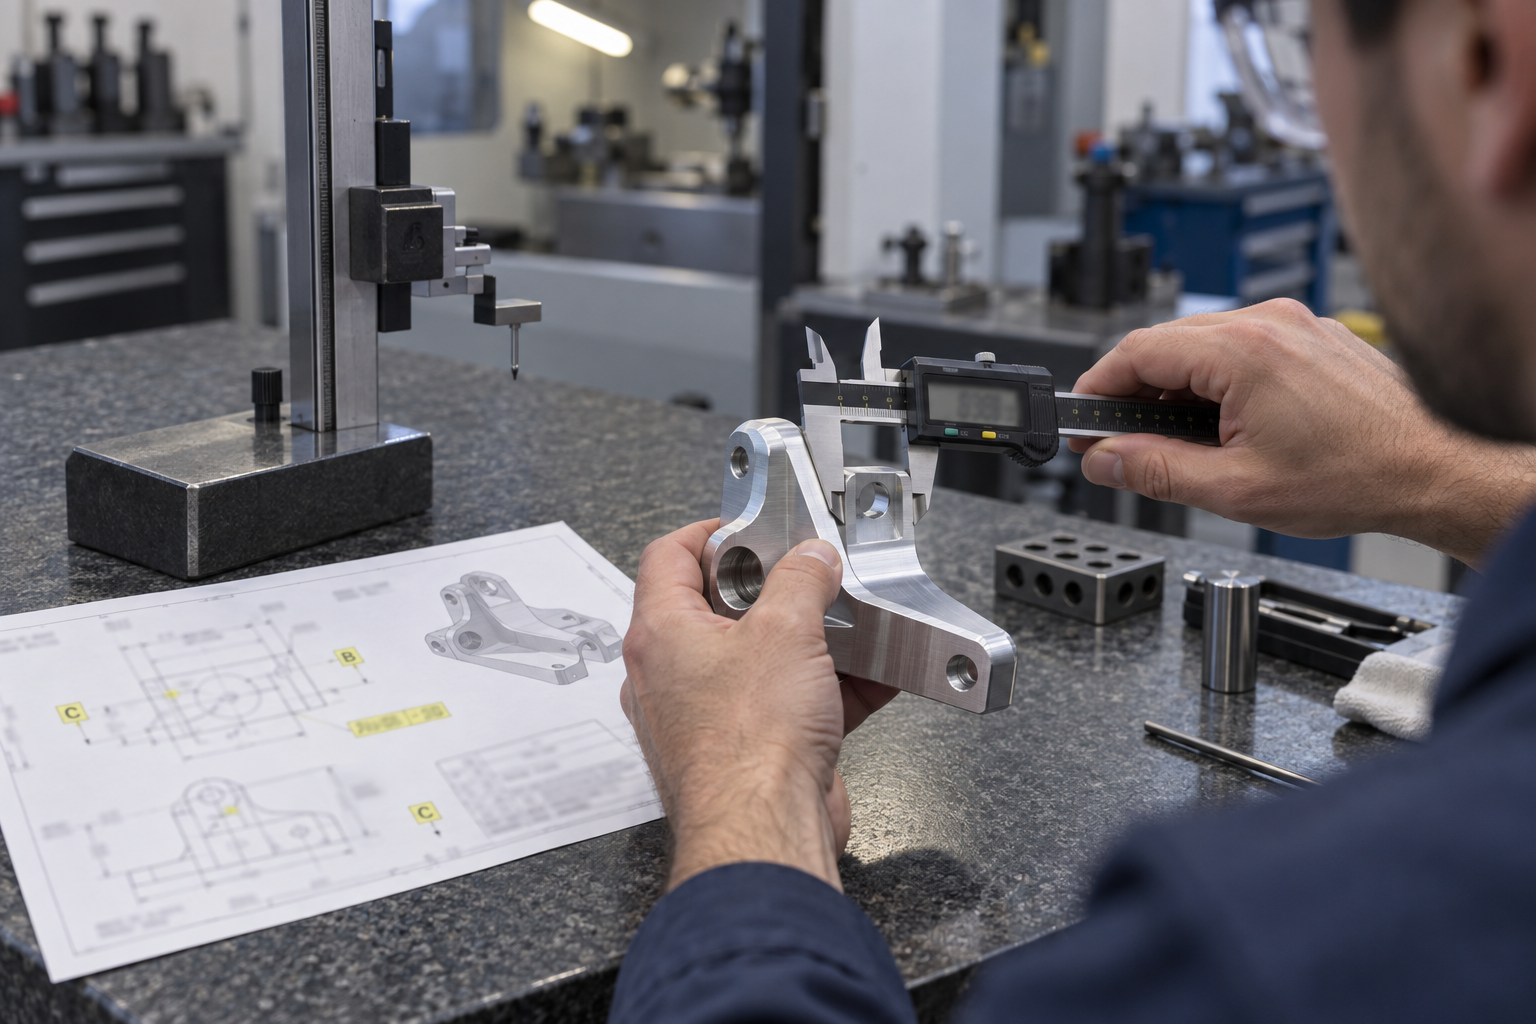
Um Prüfanforderungen im Online-Prozess zu vereinbaren, ist es am praktischsten, in den Bestellhinweisen oder Zeichnungsbemerkungen drei Dinge festzuhalten: welche Maße kritisch sind, welcher Bezug gilt und wo die Sichtflächen liegen. Bei komplexen Strukturen oder Toleranzketten in der Montage empfiehlt sich der Wechsel zur manuellen Abstimmung, um das Prüfkonzept gemeinsam zu bestätigen. Soll ein konkretes Teil hinsichtlich Prüfung und Fertigungsplan bewertet werden, können Sie die Zeichnung über AI-Dialog-Angebot einreichen, damit die Technik bereits in der Angebotsphase die Abnahmekriterien abstimmt.
Welche Schritte sich online erledigen lassen und welche zwingend zurück in die technische Abstimmung gehören
Den Online-Prozess als automatische Fließstraße zu verstehen, ist die häufigste Falle für Einkäufer. Genauer gesagt: Das Online-System eignet sich für Aufgaben mit vollständigen Informationen und geringem Beurteilungsspielraum; sobald der Beurteilungsspielraum größer wird, muss die Entscheidung zurück an die Technik gehen. Diese Grenzlinie bestimmt, ob Sie „Bestellung absenden“ oder „Technik kontaktieren“ wählen sollten.
Fälle, die sich online abschließen lassen
- Zeichnungsinformationen vollständig: 3D-Modell und 2D-Bemaßung stimmen überein, Material, Oberflächenbehandlung und Menge sind klar angegeben.
- Konventionelle Struktur: Platten, Wellen, Halterungen, Gehäuse usw., ohne tiefe Taschen oder schmale Nuten jenseits üblicher Werkzeugzugänglichkeit.
- Ausgereiftes Verfahren: Standardwege wie CNC-Bearbeitung, 3D-Druck, Blechbiegen mit begrenztem Parameterraum.
- Abnahmekriterien klar: kritische Maße, Bezüge und optische Anforderungen sind bereits in Zeichnung oder Prüfhinweisen festgehalten.
Fälle, für die manuelle Abstimmung empfohlen wird
- Montage-Toleranzkette: Zwischen mehreren Teilen bestehen Passbeziehungen; ein konformes Einzelteil bedeutet nicht konforme Montage.
- Sonderstruktur oder Spezialmaterial: Es müssen Bearbeitbarkeit, Alternativen oder Verfahrensmachbarkeit geklärt werden.
- Komplexe Oberflächenbehandlung und nachgelagerte Prozesse: betrifft die Verkettung mehrerer Arbeitsschritte, Maskierungsanforderungen oder die Beurteilung von Oberflächenklassen.
- Mengen- und kostenempfindlich: Der Zeitpunkt des Prozesswechsels muss bewertet werden, statt nach Stücklogik zu kalkulieren.
Das Beurteilungskriterium ist eigentlich ganz einfach: Wenn für ein Problem mehr als zwei sinnvolle Vorgehensweisen existieren und eine falsche Wahl zu Nacharbeit oder Montagefehlern führt, sollte es nicht allein durch das Online-Formular entschieden werden. Bei solchen Fragen spart ein vorheriges Gespräch von gut zehn Minuten in der Regel deutlich mehr, als eine spätere Nacharbeit kostet. Sie können zunächst einen Blick in die Übersicht der Fertigungsmöglichkeiten werfen, um die Prozessgrenzen zu prüfen, und dann über Kontakt Ihre Fragen in einem Zug klären.
Häufige Fragen (FAQ)
Die folgenden Fragen werden fast bei jeder Anfrage gestellt. Die Antworten geben möglichst die Beurteilungslogik wieder, statt eine Zahl zu nennen, die präzise wirkt, tatsächlich aber von der konkreten Zeichnung abhängt.
Wie genau ist der Preis aus dem Online-Angebot?
Bei Bauteilen mit klarer Struktur sowie vollständigen Angaben zu Material und Toleranzen liegt das Online-Angebot in der Regel nahe am endgültigen Abrechnungspreis. Abweichungen entstehen vor allem aus drei Situationen: nicht gekennzeichnete kritische Toleranzen oder Oberflächenbehandlungen in der Zeichnung, tiefe Hohlräume und enge Nuten, die eine technische Beurteilung erfordern, sowie Mengenänderungen, die eine Neukalkulation der Arbeitszeit bedingen. Es empfiehlt sich, das Online-Angebot als Entscheidungsreferenz zu betrachten und zugleich zu prüfen, welche Arbeitsschritte und Prüfpositionen im Angebotsumfang enthalten sind.
In welchem Format müssen Zeichnungen hochgeladen werden?
Für 3D-Modelle bevorzugt STEP oder IGES, für 2D-Zeichnungen PDF; beides zusammen ist am sichersten – das Modell definiert die Geometrie, die Zeichnung definiert Toleranzen, Bezüge und Oberflächenanforderungen. Liegt nur eine 2D-Zeichnung vor, kann es bei Bauteilen mit komplexen Flächen leicht zu Missverständnissen kommen; klären Sie dies besser vor der Bestellung mit der Technik ab.
Was wähle ich bei kleinen Stückzahlen – CNC, 3D-Druck oder Vakuumguss?
Entscheidend sind drei Dinge: Material, Genauigkeitsanforderung und Stückzahl. Metallteile und Kunststoffteile mit hoher Maßhaltigkeit werden üblicherweise per CNC-Bearbeitung gefertigt; für Strukturvalidierung und schnelle Prototypen eignet sich 3D-Druck; bei Kunststoffteilen im Bereich von einigen Dutzend Stück mit annähernd spritzgussähnlicher Optik kommt Handmuster-Vakuumguss infrage. Steigt die Stückzahl weiter und eignet sich das Material für Spritzguss, kann die Werkzeugherstellung geprüft werden. Die konkrete Abwägung sollte anhand der Zeichnung mit der Technik besprochen werden.
Warum unterscheiden sich die Lieferzeiten?
Die Lieferzeit wird gemeinsam durch Materialbeschaffung, Länge der Prozesskette, Oberflächenbehandlung und Prüfschritte bestimmt. Bei derselben Zeichnung verändern ein Materialwechsel, zusätzliche Oberflächenbehandlung oder höhere Prüfanforderungen den Produktionsrhythmus. Die vom Online-System angegebene Zeit ist in der Regel eine Schätzung für den Normalfall; bei Sondermaterialien oder komplexer Nachbehandlung gilt die von der Technik bestätigte Zeit.
Was tun, wenn nach Erhalt der Ware Maßabweichungen festgestellt werden?
Prüfen Sie zunächst, ob Messmethode und Bezug mit der Zeichnung übereinstimmen – viele Streitfälle entstehen durch unterschiedliche Messgrundlagen. Bestätigt sich eine Bearbeitungsabweichung, bewahren Sie das Bauteil, den Prüfbericht und die Zeichnungsversion auf und kontaktieren Sie schnellstmöglich Ihren Ansprechpartner; beschreiben Sie die Position der Abweichung und das Ausmaß der Beeinträchtigung der Montage. Je früher die Rückmeldung erfolgt, desto leichter lässt sich entscheiden, ob Nacharbeit, Neuanfertigung oder eine Anpassung der Folgechargen sinnvoll ist.
Key takeaways
- Was Online-Plattformen wirklich verkürzen, ist die Wartezeit bei Angebot und Produktionsplanung, nicht die technische Beurteilung selbst; das DFM-Review bleibt der entscheidende Knotenpunkt für die Ausbeute.
- Die Verfahrenswahl hängt von Stückzahl, Strukturkomplexität und Material ab: In der Prototypenphase sind CNC und 3D-Druck üblich, für den Übergang zur Kleinserie kann Vakuumguss genutzt werden, und in der Serienfertigung wechselt man zu Spritzguss oder Blechumformung.
- Unterschiede bei Online-Angeboten entstehen oft durch abweichende Kalkulationsgrundlagen – ob Materialgüte, Oberflächenbehandlung, Toleranzangaben und Prüfanforderungen eingerechnet sind, ist wichtiger zu prüfen als der Stückpreis selbst.
- Je vollständiger die Zeichnungsinformationen sind (Bezüge, kritische Maße, Montagebeziehungen), desto reibungsloser läuft der Online-Prozess; unklare Angaben verlagern Kosten in spätere Nacharbeit und Abstimmung.
- Die Logik von Erstmusterbestätigung und Prüfung sollte bereits vor der Bestellung vereinbart werden, statt erst nach Wareneingang festzustellen, dass die Abnahmekriterien nicht übereinstimmen.



