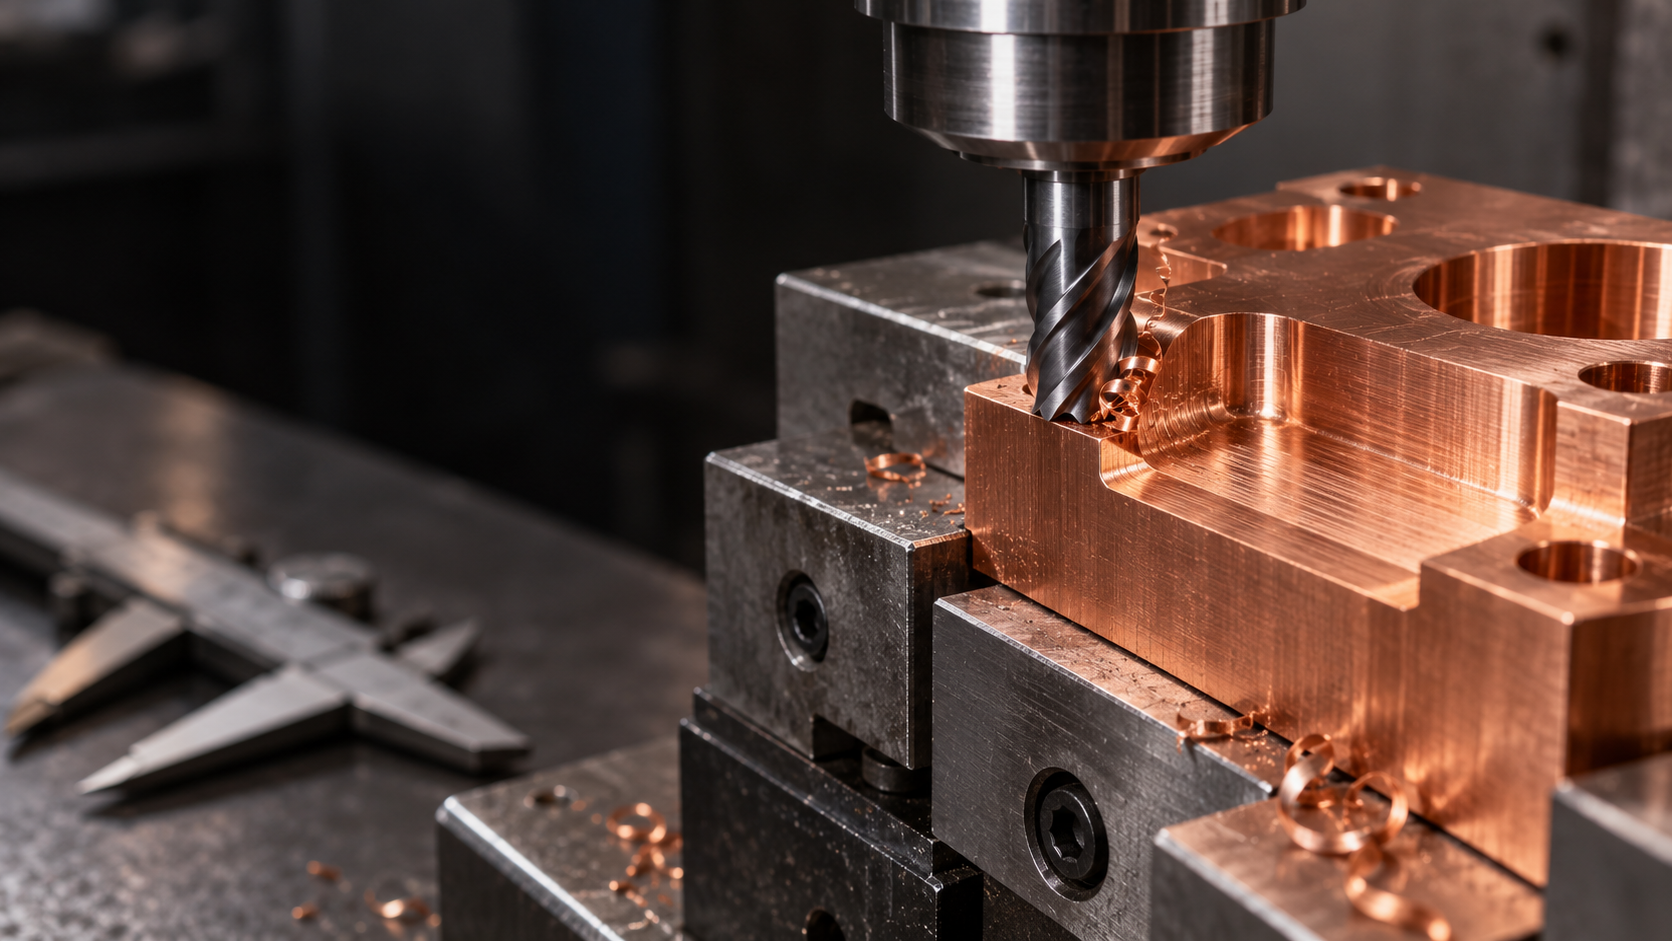
Was ist sauerstofffreies Kupfer? Verständnis von Sauerstoffgehalt, Reinheit und gängigen Werkstoffgüten
Wenn Steckverbinder, Sammelschienen, Anschlussleitungen und Kühlkomponenten elektrischen Strom oder Wärme zuverlässig leiten müssen, wird sauerstofffreies Kupfer häufig als Werkstoffkandidat berücksichtigt. Auch bei bestimmten elektronischen Hochvakuumanlagen, Elektronenröhren und Komponenten für Glas-Metall-Dichtungen wird auf die Kontrolle von Sauerstoff und Verunreinigungen im Kupfer geachtet. Sein Wert liegt nicht in der „höchsten Festigkeit“, sondern in der Kombination aus niedrigem Sauerstoffgehalt, hoher Reinheit sowie elektrischer und thermischer Leitfähigkeit.
Für Funktionsteile geeignet zu sein bedeutet jedoch nicht, dass der Werkstoff leicht zu bearbeiten ist. Sauerstofffreies Kupfer ist in der Regel relativ weich und duktil. Bei der CNC-Bearbeitung können Werkzeugverklebung, Spanverwicklung, Grate an Bohrungen und Oberflächenverletzungen auftreten. Die Werkstoffbezeichnung ist nur der Ausgangspunkt; Werkstoffgüte, Lieferzustand und Teilegeometrie beeinflussen das tatsächliche Bearbeitungsverhalten.
Sauerstoffgehalt und Reinheit: Zuerst die Werkstoffgrenzen bestätigen
In einschlägigen Unterlagen wird sauerstofffreies Kupfer häufig als hochreine Kupferkategorie mit einem Sauerstoffgehalt von höchstens etwa 0,003 % und einer Kupferreinheit von mehr als etwa 99,95 % beschrieben. Diese Werte dürfen jedoch nicht unmittelbar als einheitliche Kennwerte für jedes sauerstofffreie Kupfer betrachtet werden. Sauerstoffgehalt, Grenzwerte für Verunreinigungen und elektrische Leitfähigkeit müssen weiterhin anhand der jeweils geltenden Norm, der konkreten Werkstoffgüte und des Materialzeugnisses bestätigt werden. „Sauerstofffrei“ bedeutet außerdem nicht, dass das Material absolut keinen Sauerstoff enthält, sondern dass der Sauerstoffgehalt streng kontrolliert wird.
C10100 und C10200: Als Identifizierungseinstieg statt als einfache Synonyme
Kennzeichnungen wie C10100 (OFE) und C10200 (OF) sind in technischen Unterlagen häufig anzutreffen und können als Einstieg zur Identifizierung von sauerstofffreiem Kupfer dienen. Sie dürfen jedoch nicht unmittelbar mit sämtlichem Rotguss, Reinkupfer oder anderen Kupferwerkstoffgüten gleichgesetzt werden. Vor der Bestellung sollten mindestens folgende Angaben geprüft werden:
- Werkstoffgüte, anwendbare Normen und Materialzeugnis des Lieferanten;
- Lieferzustand, beispielsweise geglüht oder kaltverfestigt, sowie die zugehörige Härte;
- Anforderungen an elektrische Leitfähigkeit und Wärmeleitfähigkeit sowie die tatsächliche Funktion des Teils;
- In Form von Platten, Stangen, Rohren oder kundenspezifischen Rohlingen sowie mit dem anschließend erforderlichen Bearbeitungsaufmaß.
Wenn ein Bauteil gleichzeitig elektrische Leitfähigkeit, Wärmeleitfähigkeit, Hochvakuumverträglichkeit oder eine Dichtpassung erfordert, sollten Materialzeugnisse, Oberflächenreinheit und Abnahmekriterien gemeinsam in der Zeichnung oder den Beschaffungsanforderungen festgelegt werden, anstatt lediglich „sauerstofffreies Kupfer“ anzugeben.
Warum sauerstofffreies Kupfer für die Bauteilbearbeitung geeignet ist: elektrische Leitfähigkeit, Wärmeleitfähigkeit und Hochvakuumanforderungen
Der Wert von sauerstofffreiem Kupfer zeigt sich zunächst in seinen funktionalen Eigenschaften und nicht in seiner Festigkeit. Der geringe Sauerstoffgehalt und die hohe Reinheit begünstigen eine hohe elektrische Leitfähigkeit und eine gute Wärmeleitfähigkeit. Daher wird es häufig für Steckverbinder, Stromschienen und Anschlussbauteile sowie für Kühlkörper und Wärmetauscherkomponenten eingesetzt. Bei bestimmten Hochvakuum-Elektronikgeräten, Elektronenröhren und Bauteilen im Zusammenhang mit Glas-Metall-Dichtungen sind ebenfalls die Materialreinheit, der geringe Sauerstoffgehalt und die Oberflächenreinheit von sauerstofffreiem Kupfer relevant.
Sauerstofffreies Kupfer für elektrisch leitende Bauteile: Zuerst Strompfad und Kontaktflächen betrachten
Bei Steckverbindern, Stromschienen und Anschlussbauteilen wird sauerstofffreies Kupfer in der Regel gewählt, um die Verluste im Strompfad zu reduzieren und die Anforderungen an die Kontaktierung von Anschlüssen, Bohrungen oder Überlappungsflächen zu erfüllen. Bei der Bearbeitung darf nicht nur geprüft werden, ob die Außenkontur ausgebildet ist; auch Grate an Bohrungsöffnungen, Riefen an Nutenkanten und der Ebenheitszustand der Kontaktflächen müssen kontrolliert werden. Grate können das Montagespiel beeinflussen, während verbleibende Späne oder Oberflächenverunreinigungen die Kontaktfläche verändern können. In der Zeichnung sollten die maßgeblichen Kontaktbereiche, Maßtoleranzen sowie Anforderungen an das Entgraten und die Reinigung eindeutig festgelegt werden, anstatt lediglich „sauerstofffreies Kupfer“ anzugeben.
Sauerstofffreies Kupfer für Kühlbauteile: Der Wärmeleitpfad ist wichtiger als die Werkstoffbezeichnung
Bei Kühlkörpern und Wärmetauscherkomponenten ist entscheidend, wie die Wärme von der Wärmequelle zu den Kühlrippen, der Grundplatte oder der Kontaktfläche zum Fluid übertragen wird. Sauerstofffreies Kupfer kann hohe Anforderungen an die Wärmeleitfähigkeit erfüllen, doch dünne Wände, tiefe Nuten und großflächige Ebenen bergen auch das Risiko von Verzug, Verformung oder unzureichendem Kontakt. Bei der Konstruktion sollten unnötig dünne Strukturen vermieden und ausreichend Platz für den Werkzeugeingriff, die Spanabfuhr und das anschließende Entgraten vorgesehen werden. Nach der Bearbeitung sind Ebenheit, durchgängige Nutgeometrie und der Kontaktzustand mit den Gegenbauteilen zu überprüfen. Eine gute Wärmeleitfähigkeit bedeutet nicht, dass das Bauteil automatisch über ausreichende Steifigkeit oder Verschleißfestigkeit verfügt.
Bauteile aus sauerstofffreiem Kupfer für Hochvakuumanwendungen: Reinheit und Sauberkeit müssen gemeinsam bestätigt werden
Bei Bauteilen für Hochvakuum-Elektronikgeräte, Elektronenröhren oder Glas-Metall-Dichtungen ist die Werkstoffbezeichnung nur der Ausgangspunkt. Bearbeitungsöl, verbleibende Späne, Oberflächenriefen und eine ungeeignete Reinigung können die anschließende Montage oder die Einsatzumgebung beeinträchtigen. Daher müssen Materialzeugnis, Kontrolle von Bearbeitungsrückständen, Reinigungsprozess und Verpackungsart gemeinsam bewertet werden. Dass sauerstofffreies Kupfer für solche Anwendungen geeignet ist, bedeutet nicht, dass ein herkömmlich bearbeitetes Bauteil automatisch die Anforderungen an Hochvakuum oder Dichtheit erfüllt. Die endgültige Bewertung sollte weiterhin auf Grundlage der konkreten Werkstoffbezeichnung, Bauteilgeometrie, Oberflächenbeschaffenheit und Abnahmespezifikation erfolgen.
Herausforderungen bei der CNC-Bearbeitung von sauerstofffreiem Kupfer: Werkzeugverklebung, Spanabfuhr, Grate und Maßstabilität
Sauerstofffreies Kupfer eignet sich für elektrisch leitende, wärmeleitende und bestimmte hochvakuumbezogene Bauteile, ist deshalb jedoch nicht automatisch leicht zerspanbar. Sauerstofffreies Kupfer ist in der Regel relativ weich und duktil, sodass es beim Zerspanen leicht zu Materialanhaftungen kommt. Sobald sich an der Schneidkante eine Aufbauschneide bildet, können sich die Späne um das Werkzeug oder Werkstück wickeln und dadurch Spanstaus, Oberflächenriefen und Maßschwankungen verursachen. Vor der Bearbeitung sollte auf scharfe Werkzeuge geachtet und eine für Kupfer geeignete Werkzeuggeometrie verwendet werden. Die Schnittparameter sind abhängig von Werkstoffbezeichnung, Lieferzustand, Maschinensteifigkeit und Werkzeugbedingungen zu ermitteln; einheitliche Schnittgeschwindigkeiten oder Vorschübe sollten nicht ungeprüft übernommen werden.
Werkzeugverklebung, Spanabfuhr und Oberflächenqualität bei sauerstofffreiem Kupfer
Die langen, zusammenhängenden Späne von sauerstofffreiem Kupfer können sich in tiefen Nuten, Sacklöchern und engen Hohlräumen ansammeln. Kühlschmierstoffzufuhr, Richtung des Luftstroms und Spanräume des Werkzeugs müssen auf die Bauteilgeometrie abgestimmt werden. Bei Bedarf können tiefe Nuten in mehreren Bearbeitungsstufen gefertigt werden, um einen zu tiefen Eintauchvorgang zu vermeiden. Treten auf der bearbeiteten Fläche Schleifspuren, glänzende Stellen oder lokale Ausrisse auf, sollten zunächst Schneidenschärfe, Spananhaftungen und Spannstabilität überprüft werden, anstatt lediglich den Vorschub zu erhöhen. An Bohrungsöffnungen, Nutkanten und Außenkonturen können außerdem leicht Aufwürfe und Grate entstehen. Bei der Konstruktion sollten unnötig kleine Radien vermieden und ausreichend zugänglicher Raum zum Entgraten vorgesehen werden.
Verformung dünnwandiger Bauteile und Maßstabilität bei der Bearbeitung von sauerstofffreiem Kupfer
Dünnwandige Bauteile, schlanke Werkstücke und großflächige Ebenen gehören zu den empfindlicheren Geometrien bei der CNC-Bearbeitung von sauerstofffreiem Kupfer. Spannkräfte können lokale Verformungen verursachen, während Schnittwärme und die Wärmeausdehnung des Materials zu Maßabweichungen während der Bearbeitung führen können. Nach dem Lösen des Werkstücks können außerdem Rückfederung oder Änderungen der Ebenheit auftreten. Eine zuverlässigere Vorgehensweise besteht darin, den Überstand zu reduzieren, werkstücknahe Auflagen und angemessene Spannkräfte zu verwenden sowie Schrupp-, Vorschlicht- und Schlichtbearbeitung voneinander zu trennen. Beim Schruppen wird zunächst das wesentliche Aufmaß entfernt; erst nachdem sich Temperatur und Spannungszustand des Werkstücks stabilisiert haben, werden die kritischen Maße fertigbearbeitet. Kritische Lochabstände, Ebenheiten und Passmaße sollten in mehreren Bearbeitungsstufen geprüft und bei Bedarf nach dem Lösen der Spannung erneut gemessen werden.
- [object Object]
- [object Object]
- [object Object]
- [object Object]
Für welche Bearbeitungsverfahren eignen sich Teile aus sauerstofffreiem Kupfer: Fräsen, Drehen und Umformen
Bei der Bearbeitungsroute für Teile aus sauerstofffreiem Kupfer sollten zunächst die Konstruktion und Funktion und anschließend die Losgröße betrachtet werden. CNC-Fräsen eignet sich für Gehäuse von Steckverbindern, Busbar-Konturen, Kühlrippen und komplex geformte Volumenkörper. Dabei können Ebenen, Bohrungen, Nuten und lokale Konturen in einer einzigen Aufspannung gefertigt werden. CNC-Drehen eignet sich eher für rotationssymmetrische Anschlüsse, Ringe, Hülsen und Teile mit zentrischer Bohrung. Sauerstofffreies Kupfer ist weich und hoch duktil. Bei einer ungeeigneten Bearbeitungsroute besteht das Problem daher meist nicht darin, ob sich das Material überhaupt zerspanen lässt, sondern darin, ob Grate, Verformungen, Werkzeugverklebungen und kritische Maße zuverlässig kontrolliert werden können.
Wie lassen sich Fräsen und Drehen von sauerstofffreiem Kupfer entsprechend der Bauteilgeometrie auswählen?
Beim Fräsen von sauerstofffreiem Kupfer erhöhen tiefe Nuten, kleine Bohrungen und schmale Rippen gleichzeitig die Anforderungen an Werkzeugauskragung, Spanabfuhr und Entgratung. Beim Drehen dünnwandiger Hülsen oder Ringe können Spannkraft und Schnittwärme dagegen Änderungen von Rundheit, Wandstärke oder Stirnflächenmaßen verursachen. Bei sichtbaren Qualitätsflächen sind außerdem die Schärfe des Werkzeugs, die Richtung der Werkzeugspuren und die Gefahr von Kratzern durch Späne auf bereits bearbeiteten Flächen zu beachten. Daher sollten bereits in der Konstruktionsphase dünne Bereiche ohne stabile Abstützung vermieden, unnötig kleine Radien reduziert und ausreichend Raum für den Werkzeugeintritt sowie die nachträgliche Entgratung vorgesehen werden.
Wann sollte bei Teilen aus sauerstofffreiem Kupfer eine Umformroute in Betracht gezogen werden?
Umformverfahren wie das Kaltfließpressen eignen sich in der Regel besser für Teile mit relativ einfachem Querschnitt und einfacher Geometrie sowie stabilen Stückzahlen. Komplexe Bohrungen und Nuten, frei geformte Außenkonturen oder lokale Strukturen mit hoher Präzision erfordern häufig weiterhin eine nachgelagerte CNC-Bearbeitung. Wenn Formteilung, Entformung oder Materialfluss nur schwer kontrollierbar sind, muss möglicherweise auf spanende Bearbeitung umgestellt oder der Prozess neu aufgeteilt werden. Umformen bedeutet nicht automatisch, dass alle komplexen Strukturen wirtschaftlicher hergestellt werden können.
- [object Object]
- [object Object]
- [object Object]
Bewertung des Einsatzes von sauerstofffreiem Kupfer in Elektronik-, Elektro- und Kühlteilen
Die Eignung von sauerstofffreiem Kupfer sollte ausgehend von der Funktion des Bauteils beurteilt werden und nicht allein anhand der Bezeichnungen „Reinkupfer“ oder „hohe elektrische Leitfähigkeit“. Bei Teilen wie Steckverbindern, Stromschienen und Anschlussleitern stehen in der Regel Stromübertragung, Kontaktfläche und Montagesicherheit im Mittelpunkt. Bei der Bearbeitung sind insbesondere die Positionen von Bohrungen und Nuten, die Ebenheit der Kontaktflächen sowie Grate an Bohrungseintritten und Außenkonturen zu prüfen. Grate können die Montage behindern oder den Kontaktzustand verändern. Bei Kontaktteilen, die beschichtet oder anderweitig oberflächenbehandelt werden, sind außerdem die Maß- und Schnittstellenänderungen nach der Behandlung zu berücksichtigen.
Sauerstofffreies Kupfer für Kühlkörper und Wärmetauscherkomponenten
Bei der Auswahl von sauerstofffreiem Kupfer für Kühlkörper und Wärmetauscherkomponenten steht die Herstellung eines durchgängigen, stabilen Wärmeflusses im Mittelpunkt, nicht eine möglichst hohe Werkstoffhärte. Die Fertigungszeichnung sollte die Bezugsflächen, die Kontinuität der Nuten, die Ebenheit und die Kontaktbereiche zu den Gegenbauteilen eindeutig festlegen. Dünnwandige Rippen, tiefe Nuten und dicht angeordnete Kanäle können sich durch Spannkräfte, Schnittwärme oder eine unzureichende Spanabfuhr verziehen. Prozessseitig lassen sich die Risiken durch eine geeignete Spannung, eine schrittweise Bearbeitung der Aufmaße und eine erneute Messung nach dem Lösen der Spannung kontrollieren. Riefen am Nutgrund oder verbleibende Grate können außerdem die Reinigung, den Kontakt und die anschließende Montage beeinträchtigen.
Sauerstofffreies Kupfer für Hochvakuum- und Dichtungskomponenten
Bei bestimmten Komponenten für Hochvakuumelektronik, Senderöhren sowie Glas-Metall-Dichtungen werden die niedrigen Sauerstoffgehalteigenschaften und die Reinheit von sauerstofffreiem Kupfer berücksichtigt. Ein gewöhnliches Teil aus sauerstofffreiem Kupfer ist jedoch nicht automatisch für Hochvakuumanwendungen geeignet. Bei solchen Teilen müssen zusätzlich Materialzeugnisse, Bearbeitungsrückstände, Oberflächenzustand, Reinigungsprozess und Verpackungsart bestätigt werden. Dichtflächen sind separat auf Kratzer, Grate und lokale Druckstellen zu prüfen. Wenn das Bauteil eine hohe Verschleißfestigkeit, hohe Belastbarkeit oder eine langfristige Reibfunktion erfüllen muss, kann die Weichheit von sauerstofffreiem Kupfer eine Einschränkung darstellen. In diesem Fall sollten Kupferlegierungen oder andere Werkstoffe erneut verglichen werden.
Oberflächenbehandlung und Qualitätsprüfung von Teilen aus sauerstofffreiem Kupfer: Von den Funktionsanforderungen zurück zur Zeichnung
Eine Oberflächenbehandlung ist bei Teilen aus sauerstofffreiem Kupfer kein Standardschritt. Ob galvanisch beschichtet, poliert, sandgestrahlt oder chemisch behandelt wird, sollte durch Anforderungen an Kontaktwiderstand, Korrosionsbeständigkeit, Dichtheit, Optik und Montage bestimmt werden. Bei elektrischen Kontaktflächen kann eine Kontrolle der Oxidschicht und des Schnittstellenzustands erforderlich sein. Bei Dichtflächen stehen Ebenheit, Kratzer und Rückstände im Vordergrund. Sichtflächen müssen vor Farbabweichungen, Fehlstellen oder Maßänderungen nach der Behandlung geschützt werden.
Der Bearbeitungsschritt kann kritische Maße, die Oberflächenrauheit und die Schnittstelleneigenschaften verändern. Eine galvanische Beschichtung beeinflusst Bohrungsdurchmesser, Passungsspiel und Kontaktmaße, während das Polieren die Form von Kanten verändern kann. Sandstrahlen oder chemische Behandlungen können ebenfalls Partikel und Rückstände hinterlassen. Daher sollten die Bezeichnung der Oberflächenbehandlung, die zu behandelnden Bereiche, die Nachmessung kritischer Maße und der Abnahmezustand direkt in der Zeichnung oder den Prüfanforderungen festgelegt werden. Der Vermerk „Oberflächenbehandlung“ allein in den Beschaffungshinweisen reicht nicht aus.
Schwerpunkte der Prüfung nach der Bearbeitung von sauerstofffreiem Kupfer
- Werkstoffbezeichnung, Lieferzustand und Materialzeugnis überprüfen; „sauerstofffreies Kupfer“ ersetzt nicht die konkreten Werkstoffanforderungen wie C10100 oder C10200.
- Prüfen Sie die kritischen Abmessungen, Toleranzen, Ebenheit, den Zustand von Bohrungen und Nuten sowie die Montagebezugspunkte. Besonderes Augenmerk ist auf Grate an Bohrungsöffnungen, Nutkanten und Außenkonturen zu legen.
- Prüfen Sie Oberflächenkratzer, Druckstellen, Verfärbungen, Beschichtungsfehler und Rückstände aus der Behandlung. Bei Funktionsbauteilen für elektrische Leitfähigkeit oder Wärmeleitung sind die entsprechenden Eigenschaften zusätzlich gemäß Zeichnung zu bestätigen.
- Dünnwandige Bauteile aus sauerstofffreiem Kupfer sollten nach dem Lösen der Spannung aus der Aufspannung und nach Abschluss der Oberflächenbehandlung erneut vermessen werden, um Fehlbeurteilungen der Abmessungen infolge von Spannverformungen oder thermischen Zuständen zu vermeiden.
Bei Bauteilen für Hochvakuum- oder Dichtungsanwendungen muss die Sauberkeit ebenso eindeutig festgelegt werden wie Material und Abmessungen. Bearbeitungsöl, Schleifmittel, Polierpaste, Fingerabdrücke und Verpackungspartikel können die spätere Verwendung beeinträchtigen. Zu bestätigen sind der Reinigungsprozess, die Trocknungsmethode, die Kontaktmaterialien, die Anforderungen an die Verpackungssauberkeit sowie das Prüfverfahren. Ein gewöhnliches Bauteil aus sauerstofffreiem Kupfer ist nach der Reinigung nicht automatisch als hochvakuumgeeignet einzustufen. Bei der Endabnahme müssen Werkstoffgüte, Bearbeitungsabmessungen, Oberflächenzustand, Funktionskennwerte und Sauberkeit lückenlos zusammengeführt werden.
Häufige Probleme bei der Bearbeitung von sauerstofffreiem Kupfer
Bei der Auswahl und Bearbeitung von sauerstofffreiem Kupfer darf nicht nur die Werkstoffbezeichnung betrachtet werden. Werkstoffgüte, Lieferzustand, Bauteilgeometrie, Funktionsanforderungen und Prüfkonzept müssen gemeinsam bestätigt werden.
Wie sind sauerstofffreie Kupfersorten C10100 und C10200 zu überprüfen?
C10100 (häufige Bezeichnung OFE) und C10200 (häufige Bezeichnung OF) können als Einstieg in die technische Identifizierung dienen, dürfen jedoch nicht allein anhand der Bezeichnung bestellt werden. Zu prüfen sind das Materialzeugnis, die anzuwendende Norm, die Grenzen für Sauerstoffgehalt oder Reinheit, der Lieferzustand, die Härte und die elektrische Leitfähigkeit. Außerdem ist zu bestätigen, dass diese Kennwerte die Funktion des Bauteils erfüllen.
Warum neigt sauerstofffreies Kupfer zu Aufbauschneiden und Gratbildung?
Sauerstofffreies Kupfer ist in der Regel relativ weich und sehr duktil. Beim Zerspanen kann das Material am Werkzeug anhaften, und die Späne neigen zum Verwickeln. Dadurch entstehen an Bohrungsöffnungen, Nutkanten und Außenkonturen leichter Grate. Technologisch sollten scharfe Werkzeuge verwendet, die Spanabfuhr und Kühlung verbessert und die Schnittparameter an die Bauteilgeometrie angepasst werden. Die Bearbeitungsbedingungen für gewöhnlichen Stahl dürfen nicht unverändert übernommen werden.
Wie lässt sich das Verformungsrisiko bei dünnwandigen Wärmeableitteilen aus sauerstofffreiem Kupfer reduzieren?
Zunächst sollten unnötig dünne Wände und zu tiefe Nuten vermieden werden. Anschließend sind Spannkraft, Werkzeugauskragung, Bearbeitungsreihenfolge und Aufmaßverteilung zu optimieren. Nach der Schruppbearbeitung können eine Entspannungsphase und eine erneute Vermessung vorgesehen werden. Bei der Fertigbearbeitung ist ein konzentrierter Abtrag des Aufmaßes auf nur einer Seite zu vermeiden. Maßgeblich für die Endabmessungen sind die Prüfergebnisse nach dem Lösen aus der Aufspannung.
Wann müssen Oberflächenbehandlung und Sauberkeit in die Zeichnung aufgenommen werden?
Wenn Bauteile für elektrische Kontakte, Dichtungen, Korrosionsbeständigkeit, optische Anforderungen oder Hochvakuumanwendungen vorgesehen sind, müssen Oberflächenbehandlung, Rauheit, Rückstände und Sauberkeit in der Zeichnung oder den Abnahmeanforderungen eindeutig festgelegt werden. Galvanisieren, Polieren, Sandstrahlen und chemische Behandlungen können Abmessungen und Grenzflächeneigenschaften verändern. Daher sind die kritischen Abmessungen vor und nach der Behandlung zu überprüfen.
Key takeaways
- Der wesentliche Wert von sauerstofffreiem Kupfer liegt in der elektrischen und thermischen Leitfähigkeit sowie der Eignung für bestimmte Hochvakuumanwendungen aufgrund seines niedrigen Sauerstoffgehalts und seiner hohen Reinheit – nicht in hoher Festigkeit oder guter Zerspanbarkeit.
- C10100/OFE und C10200/OF können lediglich als Einstieg in die Werkstoffauswahl dienen. Letztlich sollten Materialzeugnis, Lieferzustand, Härte und Anforderungen an die elektrische Leitfähigkeit geprüft werden.
- Bei der CNC-Bearbeitung von sauerstofffreiem Kupfer müssen gleichzeitig die Schärfe der Werkzeuge, die Spanabfuhr, die Steifigkeit der Spannung, dünnwandige Strukturen und die Bearbeitungstemperatur kontrolliert werden.
- Bei Steckverbindern, Sammelschienen, Kühlkörpern und Komponenten für Hochvakuumanwendungen unterscheiden sich die Konstruktionsschwerpunkte. Die Eignung eines Werkstoffs darf daher nicht allein anhand der Branchenbezeichnung beurteilt werden.
- Oberflächenbehandlung, Sauberkeit und Endprüfung sollten entsprechend den Anforderungen an Kontaktwiderstand, Dichtheit, Erscheinungsbild und Montage jeweils separat festgelegt werden.



