
Warum eignet sich PLA für die frühe Validierung von FDM-Funktionsprototypen?
Ein PLA-Prototyp lässt sich bei Raumtemperatur möglicherweise problemlos montieren, doch in der Nähe einer Wärmequelle oder unter dauerhafter Belastung können sich die Bohrungspositionen allmählich verändern. Dieses Phänomen zeigt: PLA eignet sich für die frühe Validierung vieler Funktionsprototypen, ist aber nicht automatisch für den dauerhaften Einsatz geeignet. Wenn das Validierungsziel im Erscheinungsbild, in Montagespalten, in der Bedienung bei geringer Belastung oder in der Prüfung eines Vorrichtungskonzepts liegt, ist PLA in der Regel eine geeignete Wahl für schnelle Iterationen. Muss das Bauteil jedoch dauerhaft Lasten aufnehmen, wiederholten Stößen standhalten oder in einer Umgebung mit hohen Temperaturen eingesetzt werden, sollte das Material erneut bewertet werden.
Materialprofil von PLA für Funktionsprototypen: einfach zu drucken, aber begrenzte Flexibilität
Aus Sicht der technischen Materialauswahl lassen sich die typischen Eigenschaften von PLA wie folgt zusammenfassen: geringe Druckschwierigkeit, meist geringe Schrumpfung und geringe Verzüge, mittlere Festigkeit und geringe Flexibilität. Einige Filament-Leitfäden nennen ein typisches Prozessfenster von etwa 190–230 °C für die Düse und etwa 35–55 °C für das Druckbett. Die tatsächliche Temperatur sollte jedoch anhand des Datenblatts des jeweiligen Filaments, der Farbformulierung und der Maschinenparameter festgelegt werden. Geringe Verzüge helfen dabei, die äußere Form und die Montagebezüge beizubehalten, und eignen sich daher für das schnelle Drucken mehrerer Varianten während der Konstruktionsiteration. Die geringe Flexibilität bedeutet jedoch auch, dass Schnappverbindungen, dünne Wände, Gewinde und Strukturen für wiederholte Montage und Demontage leichter brechen oder an den Kanten ausbrechen können.
Was kann PLA validieren – und was kann es nicht ersetzen?
Funktionsprototypen aus PLA sollten daher zunächst konkreten Validierungsaufgaben dienen: der Bestätigung von Proportionen und Erscheinungsbild, der Prüfung von Montagebeziehungen, der Bewertung der Haptik bei geringer Belastung oder der Validierung, ob ein Vorrichtungskonzept ein Bauteil positionieren kann. PLA kann helfen, Interferenzen, fehlerhafte Bohrungspositionen und unzureichenden Bedienraum zu erkennen, beweist jedoch nicht automatisch, dass das endgültige Bauteil dauerhaft belastbar ist. Insbesondere wenn die Belastungsrichtung nicht mit der Druckrichtung übereinstimmt, verändern Schichthaftung, Wandstärke und Füllmuster das Ergebnis. Vor der Druckfreigabe sollten Belastung, Einsatztemperatur, Kontaktzeit und kritische Maße am besten in der Zeichnung oder in den Anmerkungen festgehalten werden. So wird vermieden, dass „einfach zu drucken“ fälschlich als „für alle technischen Anwendungen geeignet“ verstanden wird.
Wie beeinflusst der FDM-Formgebungsprozess die Leistungsfähigkeit von PLA-Funktionsprototypen?
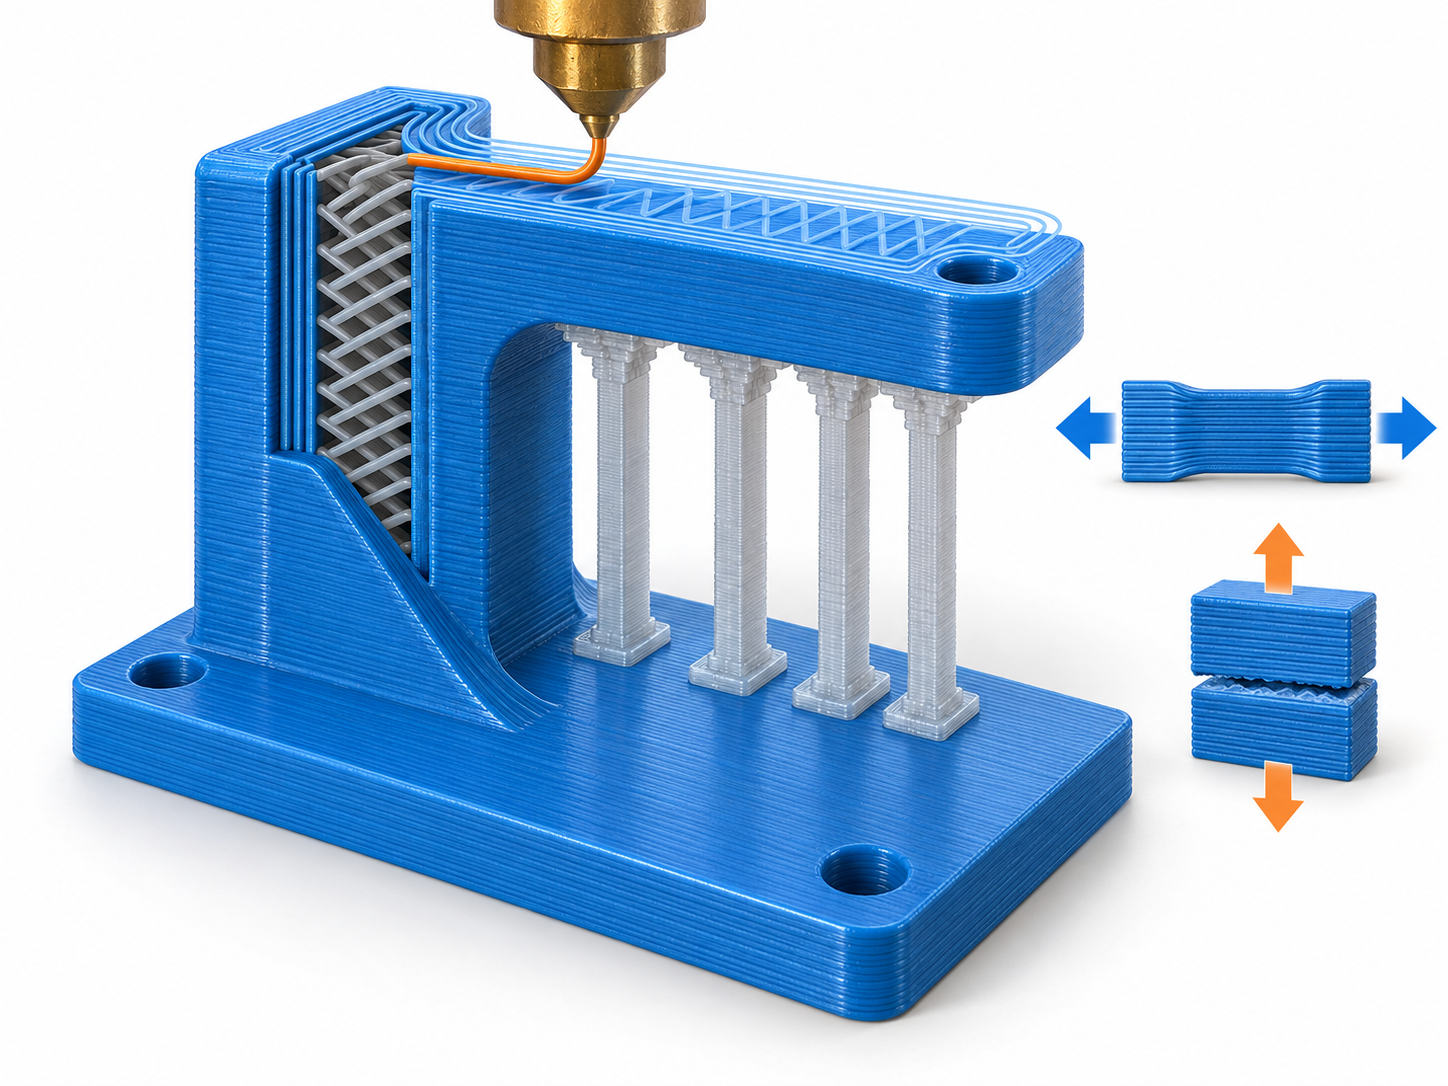
Um zu beurteilen, ob ein PLA-Funktionsprototyp eingesetzt werden kann, darf nicht nur der Materialname betrachtet werden. Ebenso wichtig ist, wie das Bauteil gedruckt wird. Beim FDM wird das CAD-Modell in der Regel zunächst in Schichten zerlegt, woraufhin der Bewegungspfad der Düse erzeugt wird. Das Filament wird in der Düse aufgeschmolzen und entlang dieses Pfads als eine Schicht abgelegt. Anschließend werden die Schichten übereinandergestapelt, bis das Bauteil entsteht. Bei Überhängen, Bohrungen oder komplexen Flächen, die nicht selbsttragend sind, müssen Stützstrukturen hinzugefügt werden. Dadurch sind FDM-Bauteile keine homogenen Spritzgussteile.
Schichthaftung und Belastungsrichtung bei PLA-Funktionsprototypen
In der XY-Ebene innerhalb derselben Schicht bildet das aufgeschmolzene Filament normalerweise einen zusammenhängenden Pfad. In Z-Richtung hängt die Festigkeit dagegen von der Verbindung zwischen benachbarten Schichten ab. Wirken Zug-, Biege- oder Klemmkräfte hauptsächlich zwischen den Schichten, können Festigkeit und Bruchrisiko daher von den Eigenschaften in XY-Richtung abweichen. Druckrichtung, Schichthöhe, Anzahl der Außenwände, Füllmuster und Kühlbedingungen verändern das tatsächliche Verhalten. Dünnwandige Teile können bei einer zu geringen Wandanzahl weich werden, lange Kragarme neigen zum Durchhängen, belastete Bohrungen können sich verformen und Gewinde können durch Delamination zwischen den Schichten oder durch lokal unzureichendes Material versagen.
PLA-Druckkonzept aus den Bauteilmerkmalen ableiten
Ein und derselbe PLA-Halter kann beispielsweise ein unterschiedliches Biegeverhalten zeigen, je nachdem, ob er flach liegend oder aufrecht gedruckt wird. Verläuft die Achse einer Bohrung parallel zur Z-Richtung, beeinflussen außerdem der Verlauf der Bohrungswand, der Bedarf an Stützstrukturen und die Verbindung zwischen den Schichten das Montageergebnis. Bei der Entwicklung eines Funktionsprototyps sollte zunächst festgelegt werden, ob Aussehen, Montagespiel, Bedienung unter geringer Last oder Tragfähigkeit und langfristige Haltbarkeit überprüft werden sollen. Erst danach werden Druckrichtung und Strukturparameter bestimmt. Schichtlinien, Stützspuren und lokale Maßabweichungen sind keine zufälligen Fehler, sondern das Ergebnis der schichtweisen Formgebung im FDM-Verfahren. Die gute Druckbarkeit des Materials kann zwar die Einstiegshürde bei der Herstellung von Prototypen senken, ersetzt jedoch nicht die Analyse der Belastungsrichtung und der Prüfaufgabe.
Welche Faktoren beeinflussen die Maßgenauigkeit von FDM-Funktionsprototypen aus PLA?
Die geringe Schrumpfung und geringe Verzugneigung von PLA tragen dazu bei, die Gesamtform zu erhalten. Das bedeutet jedoch nicht, dass jedes lokale Merkmal dieselben Maßergebnisse erzielt. Beim FDM-Verfahren wird das CAD-Modell zunächst geslicet; anschließend wird das Material mit der Düse entlang der vorgegebenen Bahnen aufgeschmolzen extrudiert und schichtweise aufgetragen. Düsendurchmesser, Schichthöhe, Extrusionsvolumenstrom und Kühlzustand verändern dabei die tatsächliche Materialablagerung an Kanten, Ecken und dünnen Wänden.
Bohrungsdurchmesser sind eine häufige Ursache für Abweichungen. Die Bahnen der Innenwand müssen sich auf begrenztem Raum wenden, wodurch sich das geschmolzene Material leicht zur Innenseite der Bohrung ausdehnen kann. Horizontale Bohrungen werden außerdem durch Brücken, Stützstrukturen und Schichtlinien beeinflusst. Dünne Wände können dicker oder dünner ausfallen, wenn sie keine vollständige Extrusionslinie aufnehmen können. Überhänge und lange Auskragungen neigen hingegen zu Durchhängen, Schwingungsrillen oder lokalen Beschädigungen nach dem Entfernen der Stützstrukturen. Nach einer Änderung der Druckrichtung können sich auch die Rundheit der Bohrung, die Ebenheit langer Kanten und die Maßstabilität unter Belastung verändern.
| Merkmal | Hauptrisiken | Empfohlene Prüfverfahren |
|---|---|---|
| Bohrungen und Passungen für Wellen | Bahnverlauf der Innenwand, Schrumpfung und Druckrichtung können zu einem zu kleinen oder unrunden Bohrungsdurchmesser führen | Bohrungsdurchmesser am Erstteil messen und mit der tatsächlichen Welle oder einer Prüflehre probeweise montieren |
| Dünne Wände und Einrastnuten | Düsenbreite, Volumenstrom und Kühlung verursachen Abweichungen bei der Wandstärke | Wandstärke messen sowie Montage- und Demontageprüfungen durchführen |
| Überhänge und Auflageflächen der Stützstrukturen | Durchhängen, Schichtlinien und Beschädigungen beim Entfernen der Stützstrukturen beeinträchtigen die Kontur | Kritische Flächen prüfen, bei Bedarf die Druckrichtung anpassen und erneut messen |
| Lange Kanten und Bezugsflächen | Verformung durch Verzug, Schrumpfung zwischen den Schichten oder ungleichmäßige Haftung an der Bauplattform | Ebenheit und den Abstand zu den Endpunkten messen, um die Montagebezüge zu bestätigen |
Daher sollte die Maßgenauigkeit von FDM anhand der Merkmale bewertet werden und nicht nur anhand des Materialnamens oder des äußeren Erscheinungsbilds. In der Zeichnung sollten kritische Maße, Montagemaße und nicht kritische Außenkonturen möglichst getrennt ausgewiesen werden: Für Lochdurchmesser, Passungsspiel und Bezugsflächen ist die Abnahmemethode vor dem Druck eindeutig festzulegen; bei gewöhnlichen gekrümmten Flächen und nicht funktionalen Außenkonturen können dagegen großzügigere Bewertungskriterien angewendet werden. Ein gleichmäßiges Erscheinungsbild der Oberfläche zeigt lediglich einen guten Formzustand und kann die Messung mit Messschieber, Mikrometer, Grenzlehre oder einer speziellen Prüfvorrichtung nicht ersetzen.
Welche Maßgenauigkeit kann mit PLA im FDM-Druck erreicht werden? Wie wird die Abnahmemethode festgelegt?
„PLA weist eine gute Maßstabilität auf“ bedeutet nicht, dass alle Merkmale dieselbe Toleranz erreichen können. FDM-Bauteile entstehen durch das schichtweise Auftragen aufgeschmolzenen Filaments. Düsendurchmesser, Schichthöhe, Extrusionsfluss, Druckrichtung, Kühlung, Schrumpfung und das Entfernen von Stützstrukturen beeinflussen das Endmaß. Der in Branchenunterlagen häufig genannte Wert von etwa ±0.2 mm kann nur als grobe Orientierung dienen. Das tatsächliche Ergebnis hängt außerdem von der Anlage, den Bauteilabmessungen, der Geometrie und den Prozesseinstellungen ab und kann nicht als garantierter Wert für alle PLA-Bauteile gelten.
Zunächst kritische Maße und nicht kritische Außenkonturen unterscheiden
Vor dem Druck sollten in der Zeichnung oder den Prüfanforderungen kritische Lochdurchmesser, Wellenbohrungspassungen, Montag Spiele, Bezugsflächen und Ebenheit gekennzeichnet werden. Gekrümmte Außenflächen oder nicht für die Montage relevante Bereiche können mit vergleichsweise großzügigen Anforderungen bewertet werden; Lastaufnahmebohrungen, Positionierstiftbohrungen und Positionen für den Schraubeneingriff sind dagegen separat zu bestätigen. Der Lochdurchmesser kann aufgrund der Werkzeugbahn an der Innenwand, von Materialansammlungen in den Ecken und von Kühlschrumpfung zu klein ausfallen. Auch dünne Wände, lange Kanten und Überhänge neigen zu lokalen Verformungen. Vor der Anpassung der Slicer-Parameter ist zunächst zu klären, welches Maß tatsächlich das Montageergebnis bestimmt.
Mit Prüfkörpern und dem Erstteil einen PLA-Abnahmestandard festlegen
Bei PLA-Funktionsprototypen mit Passungsanforderungen empfiehlt es sich, zunächst einen Prüfkörper mit Bohrungen, Wellen, dünnen Wänden und Bezugsflächen zu drucken oder die Richtung der Maßkorrektur direkt am Erstteil zu bestimmen. Je nach Merkmal können für die Messung Messschieber, Mikrometer, Grenzlehren oder spezielle Prüfvorrichtungen eingesetzt werden. Dabei sind Lochdurchmesser, Wellenbohrungspassung, das Spiel zwischen benachbarten Teilen, der Zustand des Schraubeneingriffs und die Ebenheit zu dokumentieren. Bei der Montageprüfung sollte außerdem festgehalten werden, ob ein gewaltsames Einpressen erforderlich ist, ob Interferenzen auftreten und ob sich die Passung nach mehrmaligem Demontieren und Montieren verändert. Wenn kritische Maße dauerhaft nicht stabil eingehalten werden können, sollte die Anwendung von Verfahren wie der CNC-Bearbeitung geprüft werden, anstatt lediglich weiter die Slicer-Parameter anzupassen.
| Abnahmegegenstand | Empfohlene Methode |
|---|---|
| Kritische Lochdurchmesser und Wellenbohrungen | Mit Grenzlehre, Messschieber oder Mikrometer messen und eine praktische Montageprobe durchführen |
| Montagespiel | Das Spiel zwischen benachbarten Teilen messen und zugleich auf lokale Interferenzen prüfen |
| Bezugsflächen und Ebenheit | Im stabil aufliegenden Zustand messen und bei Bedarf eine spezielle Prüfvorrichtung verwenden |
| Außenflächen und nicht kritische gekrümmte Flächen | Kontur, Schichtlinien und Stützspuren prüfen; dies ersetzt nicht die Abnahme kritischer Maße |
Wie wird die Wärmebeständigkeitsgrenze von PLA durch Temperatur, Belastung und Zeit gemeinsam bestimmt?
Dass sich ein PLA-Funktionsprototyp bei Raumtemperatur problemlos montieren lässt, bedeutet nicht, dass er dauerhaft in der Nähe einer Wärmequelle betrieben werden kann. Den Angaben zufolge liegt die Wärmeformbeständigkeit von Standard-PLA unter einer Belastung von 0.45 MPa bei etwa 50 °C. Dieser Wert stammt aus spezifischen Prüfbedingungen und kann nur als Risikohinweis dienen. Er ist nicht als einheitliche Dauergebrauchsgrenze für alle PLA-Sorten, Druckrichtungen und Belastungen zu verstehen.
Erweichen, Wärmeverformung und Schmelzen von PLA sind nicht dasselbe
Ein Bauteil muss nicht den Schmelzpunkt erreichen, um auszufallen. Mit steigender Temperatur kann die Steifigkeit von PLA abnehmen. Unter einer dauerhaft wirkenden statischen Last kann zudem Kriechen auftreten, wodurch sich Bohrungspositionen allmählich verschieben, die Klemmkraft nachlässt oder sich eine Fläche verzieht. Ein unbelasteter, kurzzeitiger Kontakt mit einer Wärmequelle ist in der Regel weniger kritisch als eine dauerhafte Klemmung. Bei einer kurzfristigen Montage bei Raumtemperatur sollte vor allem die Passgenauigkeit überprüft werden. In der Nähe von Wärmequellen, bei direkter Sonneneinstrahlung im Fahrzeug oder in Umgebungen mit periodisch hohen Temperaturen müssen dagegen Temperatur, Belastung und Einwirkdauer gemeinsam berücksichtigt werden.
Wie sollten die thermischen Grenzen von PLA-Funktionsprototypen überprüft werden?
Bei der Validierung sollte nicht nur die Umgebungstemperatur erfasst werden. Es sollten auch die konkrete Filamentsorte, der Füllgrad, die Wandstärke, die Druckrichtung und die Position der Krafteinwirkung angegeben werden. Bei dauerhaft klemmenden Bauteilen, tragenden Halterungen oder Prototypen in der Nähe wärmeerzeugender Komponenten kann zunächst ein Kurzzeittest bei der tatsächlichen Temperatur und Belastung durchgeführt werden. Anschließend sollten Bohrungsdurchmesser, Ebenheit, Passungsspiel und Änderungen der Klemmkraft überprüft werden. Wenn die Funktion von einer langfristigen Belastbarkeit, wiederholten Wärmezyklen oder einer hohen Temperaturstabilität abhängt, sollte Standard-PLA in der Regel nicht als bevorzugtes Endmaterial gewählt werden. Stattdessen sollten PETG, ABS, Nylon oder PC vergleichend geprüft werden.
Bei welchen Einsatzszenarien für PLA-Funktionsprototypen sollte ein Materialwechsel bevorzugt erwogen werden?
Der Zeitpunkt für einen Materialwechsel bei PLA-Funktionsprototypen sollte nicht nur anhand einer Rangfolge der Materialfestigkeit bestimmt werden, sondern danach, wie das Bauteil voraussichtlich versagt. Wenn der Prototyp bei dauerhaft hohen Temperaturen, direkter Sonneneinstrahlung im Fahrzeug, Stoßbelastungen, wiederholtem Einrasten, langfristiger Klemmung, hoher Reibung und hohem Verschleiß oder im Kontakt mit chemischen Medien eingesetzt werden soll, ist Standard-PLA in der Regel nicht die erste Wahl. Geringe Verformung und einfache Druckbarkeit erleichtern die schnelle Strukturvalidierung, bedeuten jedoch nicht, dass das Bauteil für langfristige Belastungen, Stoßfestigkeit oder Beständigkeit gegenüber Umwelteinflüssen geeignet ist.
Von der Validierung bei geringer Stoßbelastung zum PETG-Funktionsprototypen
Wenn das Hauptproblem darin besteht, dass Rastnasen leicht brechen, die Anzahl der Montage- und Demontagevorgänge zunimmt oder das Bauteil stärkeren Stößen standhalten muss, kann PETG als nächster Kandidat für einen PLA-Funktionsprototypen geprüft werden. PETG bietet in der Regel eine höhere Bedeutung für Schlagzähigkeit und Haltbarkeit als PLA, nimmt jedoch auch leichter Feuchtigkeit auf und stellt höhere Anforderungen an Trocknung, Extrusionskontrolle und Oberflächenbildung. Nach einem Materialwechsel sollten Wandstärke, Druckrichtung und Maßkompensation nicht direkt übernommen werden. Besser ist es, die Validierung mit dem tatsächlich montierten Bauteil zu wiederholen.
Hohe Temperaturen, Außenbereiche und technische Belastungen erfordern eine neue Definition der FDM-Materialauswahl
Wenn der Funktionsprototyp für den Einsatz im Außenbereich vorgesehen ist, kann ASA geprüft werden. Wenn Zähigkeit, Chemikalienbeständigkeit oder langfristige Belastbarkeit im Vordergrund stehen, sollte auch Nylon in Betracht gezogen werden. Für eine höhere Temperaturstabilität kommen ABS oder PC als mögliche Optionen infrage. Diese Materialien sind keine einfache „aufgerüstete“ Version von PLA, sondern bringen neue Prozessanforderungen mit sich: möglicherweise eine strengere Trocknung, eine geschlossene Druckumgebung sowie eine sorgfältige Kontrolle von Verzug und Stützstrukturen. Vor einem Materialwechsel sollten Temperatur, Belastungsdauer, Stoßhäufigkeit, Verschleißart und Abnahmemaße gemeinsam bestätigt werden. Anschließend sollte die Entscheidung durch Prüfungen an Musterteilen getroffen werden.
- [object Object]
- [object Object]
- [object Object]
Wie trifft man eine Auswahlentscheidung zwischen PLA, PETG und technischen FDM-Materialien?
Bei der Materialauswahl für PLA-Funktionsprototypen darf nicht nur ein einzelner Kennwert wie die „Festigkeit“ betrachtet werden. Zunächst sollte das Validierungsziel eindeutig festgelegt werden. Anschließend sind Temperatur, Belastungsdauer, Stoßbelastung, Haltbarkeit, Maßstabilität, Druckaufwand und Stückzahl gemeinsam zu bewerten. Für niedrige Temperaturen, geringe Stoßbelastungen sowie kurzfristige Prüfungen von Aussehen oder Montage kann in der Regel PLA bevorzugt werden. Wenn eine höhere Schlagzähigkeit und Haltbarkeit erforderlich sind, kann PETG geprüft werden. Bei höheren Temperaturen, Außenbewitterung oder langfristigen technischen Belastungen sollten ABS, ASA, Nylon oder PC weiter untersucht werden. Maßgeblich sind dabei die Daten der konkreten Materialtype sowie Prüfungen an Musterteilen.
| Validierungsbedingungen | Bevorzugt in Betracht ziehen | Technische Bewertung |
|---|---|---|
| Raumtemperatur, kurzfristig, geringe Belastung; Schwerpunkt auf Aussehen oder Montage | PLA | Maßhaltigkeit und Druckfreundlichkeit sind in der Regel vorteilhaft, dennoch müssen Bohrungsdurchmesser und Passungsspiel überprüft werden |
| Stoßbelastungen, wiederholtes Montieren und Demontieren oder eine längere Nutzungsdauer | PETG oder andere zähe Materialien | Feuchtigkeitsaufnahme, Druckprozesskontrolle und die Zwischenlagenhaftung berücksichtigen; ein Vergleich darf nicht ausschließlich anhand der Materialbezeichnung erfolgen |
| Hohe Temperaturen, Witterungsbeständigkeit im Außenbereich, dauerhafte Belastung oder Verschleißfestigkeit | ABS, ASA, Nylon, PC usw. | Anhand der Temperaturbeständigkeit, Witterungsbeständigkeit, Chemikalienbeständigkeit und der verfügbaren Anlagenbedingungen erneut validieren |
Prüfung vor und nach dem Druck eines funktionalen PLA-Prototyps
Vor dem Druck zunächst das technische Datenblatt des Filaments sowie dessen Trocknungs- und Lagerzustand prüfen und die Belastungsrichtung, Wandstärke, Füllmuster und kritischen Abmessungen festlegen. Nach dem Druck sollte nicht nur geprüft werden, ob die Oberfläche vollständig ist. Stattdessen sind Bohrungsdurchmesser, Bezugsflächen, Passungsspiel und gegebenenfalls die Ebenheit zu messen. Anschließend sollten eine praktische Montage, das Eindrehen von Schrauben oder Tests zur Montage und Demontage von Schnappverbindungen durchgeführt werden. Wenn das Bauteil mit einer Wärmequelle in Kontakt kommt, sollte außerdem eine Kurzzeitvalidierung bei der tatsächlichen Temperatur, Last und Einwirkdauer erfolgen. Wenn sich während der Prüfung die Bohrungsposition verändert, die Klemmkraft nachlässt oder Risse zwischen den Schichten auftreten, sollte zunächst beurteilt werden, ob ein Problem der Konstruktion oder der Orientierung vorliegt oder ob die Temperatur- und Zähigkeitsgrenzen von PLA bereits überschritten sind.
- Niedrige Temperaturen, geringe Stoßbelastung, kurzfristige Validierung: PLA bevorzugt bewerten.
- Steigende Anforderungen an Stoßfestigkeit und Lebensdauer: PETG bewerten und den Filamentzustand prüfen.
- Hohe Temperaturen, Außenanwendungen oder langfristige Belastung: Technische FDM-Materialien und die Bedingungen der Druckausrüstung erneut bewerten.
- Wenn kritische Abmessungen durch die Messung des Erstmusters nicht stabil bestätigt werden können: Nicht ausschließlich auf Slicer-Kompensation setzen, sondern den Prozess erneut bewerten.
Häufige Fragen zur Materialauswahl für funktionale PLA-Prototypen
Funktionale PLA-Prototypen eignen sich für niedrige Temperaturen, geringe Stoßbelastungen und kurzfristige Validierungen. Montagevorrichtungen, präzise Bohrungspositionen oder Anwendungen in thermisch belasteten Umgebungen dürfen jedoch nicht ausschließlich anhand der Materialbezeichnung beurteilt werden. Druckorientierung, Wandstärke, Last, Temperatur und Einwirkdauer sollten gemeinsam geprüft werden; außerdem sind kritische Abmessungen am Erstmuster zu messen.
Kann PLA für Montagevorrichtungen verwendet werden?
Ja, für Positionierungen bei Raumtemperatur und geringer Belastung sowie für kurzfristige Konzeptvalidierungen in der Montage. Für Vorrichtungen mit langfristiger Klemmung, tragenden Aufgaben oder wiederholten Stoßbelastungen ist es jedoch nicht direkt geeignet. Die Hauptlast sollte auf durchgehende Außenwände und eine möglichst günstige Orientierung zwischen den Schichten verteilt werden. Zudem sind die tatsächliche Montage, die Klemmzeit und die Anzahl der Montage- und Demontagezyklen zu validieren.
Warum können Bohrungen beim PLA-Druck kleiner als die CAD-Abmessung sein?
Innenbohrungen werden durch den Düsendurchmesser, den Extrusionsdurchsatz, die Schichthöhe, die Druckorientierung, die Kühlung und die Werkzeugbahn der Bohrungswand beeinflusst. Geringe Schrumpfung bedeutet nicht, dass jeder Bohrungsdurchmesser automatisch reproduziert werden kann. Der Bohrungsdurchmesser sollte am Erstmuster gemessen werden. Falls erforderlich, kann eine Testlochmatrix zur Ermittlung der Maßkompensation verwendet werden, anstatt pauschale Toleranzen anzuwenden.
Kann ein PLA-Prototyp im Auto aufbewahrt werden?
Es wird nicht empfohlen, dies allein anhand der Montageergebnisse bei Raumtemperatur zu beurteilen. Durch direkte Sonneneinstrahlung kann es im Fahrzeuginnenraum zu hohen Temperaturen kommen. Wenn das Bauteil gleichzeitig Klemmkräften oder einer dauerhaften Belastung ausgesetzt ist, können Erweichung, Kriechen, Veränderungen der Bohrungspositionen und Verzug auftreten. Eine kurzfristige Präsentation ohne Belastung stellt einen anderen Betriebszustand dar als eine langfristige Montage. Daher sollte die Validierung bei den tatsächlich auftretenden Temperaturen und Belastungen erfolgen.
Wann sollte von PLA auf PETG gewechselt werden?
Wenn ein Funktionsprototyp eine höhere Schlagzähigkeit, eine höhere Beständigkeit gegenüber wiederholtem Zerlegen und Montieren oder eine längere Lebensdauer erfordert, kann PETG in Betracht gezogen werden. Wenn die Hauptprobleme jedoch hohe Temperaturen, Witterungsbeständigkeit im Außenbereich oder eine technische Tragfähigkeit sind, sollten auch ABS, ASA, Nylon oder PC verglichen werden. Nach dem Materialwechsel müssen Feuchtigkeitsaufnahme, Verzug, Druckausrichtung und kritische Abmessungen erneut überprüft werden.
Key takeaways
- Die wichtigsten Vorteile von PLA sind geringe Verzüge, einfache Verarbeitung und schnelle Iterationen. Daher eignet es sich für visuelle Modelle, Montageprüfungen und risikoarme Funktionsvalidierungen.
- Die FDM-Maßgenauigkeit wird nicht allein durch das Material bestimmt. Düse, Schichthöhe, Druckrichtung, Bohrungsdurchmesser, dünne Wände, Stützstrukturen und Nachbearbeitung beeinflussen das Prüfergebnis.
- Bei den thermischen Grenzen von PLA müssen Temperatur, Belastung und Zeit gemeinsam betrachtet werden. Daten zur Wärmeformbeständigkeit bei etwa 50 °C dienen lediglich als Referenz unter bestimmten Prüfbedingungen.
- Bei wiederholt betätigten Schnappverbindungen, Stößen, dauerhaftem Klemmen, hohen Temperaturen oder Anwendungen im Außenbereich sollten PETG, ABS, ASA, Nylon oder PC erneut bewertet werden.
- Vor dem Drucken größerer Stückzahlen sollten zunächst die kritischen Maße, die Druckrichtung und die tatsächlichen Einsatzbedingungen festgelegt werden. Anschließend sollte die Lösung anhand von Erstmustervermessungen sowie Montage-, Temperatur- und Belastungstests bestätigt werden.



