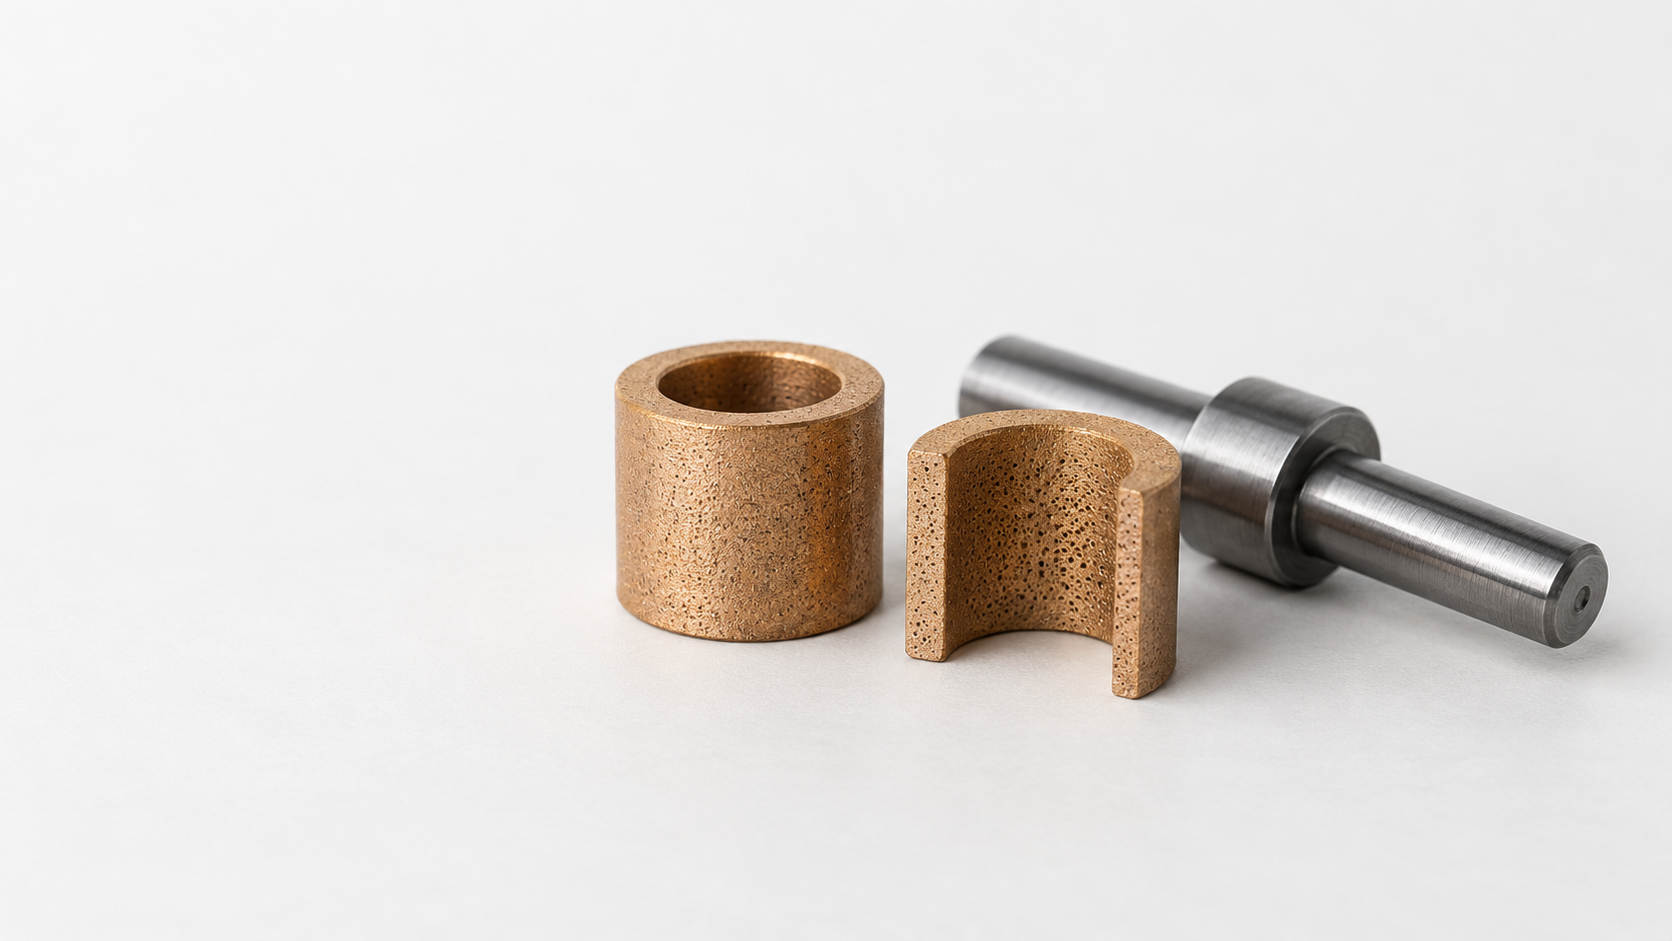
Warum es bei der Auswahl ölimprägnierter Sinterlager für Kleinmotoren zu Fehlanpassungen kommt
Ein häufiger Konflikt in Projekten besteht darin, dass die Prüfung von Innen- und Außendurchmesser bestanden wird, der Motor nach der Montage jedoch einen erhöhten Anlaufwiderstand, höhere Betriebsgeräusche oder deutliche Lebensdauerschwankungen zeigt. Die Ursache muss dann weder in einem einzelnen Maß liegen noch einfach auf die „falsche Werkstoffsorte“ zurückzuführen sein. Ölimprägnierte Sinterlager für Kleinmotoren sind keine Bauteile, die nach der Montage dauerhaft wartungsfrei bleiben. Ihr Verhalten hängt vom Materialsystem, den verbundenen Poren, dem Ölimprägnierkonzept, dem Passungsspiel zwischen Welle und Lager sowie der Maßstabilität nach dem Sintern ab.
Der Betriebszustand eines ölimprägnierten Lagers ist das Ergebnis des gemeinsamen Zusammenwirkens mehrerer Variablen. Selbst bei Kleinmotoren unterscheiden sich die Anforderungen an Tragfähigkeit, Reibung, Anlaufmoment und die Fähigkeit zur Schmierstoffrückhaltung bei geräuscharmen Hochgeschwindigkeitslüftern, langsam laufenden Antrieben mit hoher Last und Geräten mit intermittierendem Betrieb bei hohen Temperaturen erheblich. Kupferbasierte Werkstoffe können sich für eine vorrangige Bewertung von Korrosionsbeständigkeit und Geräuschanforderungen eignen, während eisenbasierte oder Kupfer-Eisen-Systeme möglicherweise besonders hinsichtlich Steifigkeit, Tragfähigkeit und Stoßbelastbarkeit geprüft werden müssen. Die Materialbezeichnung allein kann jedoch keine Prüfung mit Musterteilen ersetzen.
Auch bei der Porenstruktur gilt nicht grundsätzlich: je mehr, desto besser. Verbundene Poren können Schmieröl speichern und während des Betriebs die Nachölversorgung der Welle-Lager-Schnittstelle ermöglichen. Eine übermäßige Ausrichtung auf hohe Porosität kann jedoch die Festigkeit des Pressrings, die Verschleißbeständigkeit oder die Maßhaltigkeit beeinträchtigen. Ungleichmäßiger Sinterschwund, unzureichende Kalibrierung, übermäßiges Entgraten des Innendurchmessers sowie Verformungen nach dem Einpressen in das Gehäuse können ebenfalls das tatsächliche Spiel und die Betriebsgeräusche verändern. Daher werden im Folgenden Material, Porosität, Ölimprägniersystem und Maßkontrolle einzeln behandelt und jeder Entscheidung die vom Lieferanten bereitzustellenden Daten und Prüfverfahren zugeordnet.
Funktionsprinzip ölimprägnierter Lager für Kleinmotoren: Wie Poren Öl speichern und zur Ölversorgung beitragen
Pulvermetallurgische ölimprägnierte Lager sind keine Bauteile, die nach der Montage für immer unbeachtet bleiben können. Ihre Leistungsfähigkeit hängt von den durch Pressen und Sintern gebildeten verbundenen Poren, dem eingebrachten Schmieröl, dem Spiel zwischen Welle und Lager sowie der tatsächlichen Drehzahl, Temperatur und Last ab. Maßhaltigkeit bedeutet lediglich, dass die geometrischen Anforderungen erfüllt sind; sie beweist nicht allein, dass Anlaufmoment, Geräuschentwicklung oder Lebensdauer den Anforderungen des Motors entsprechen.
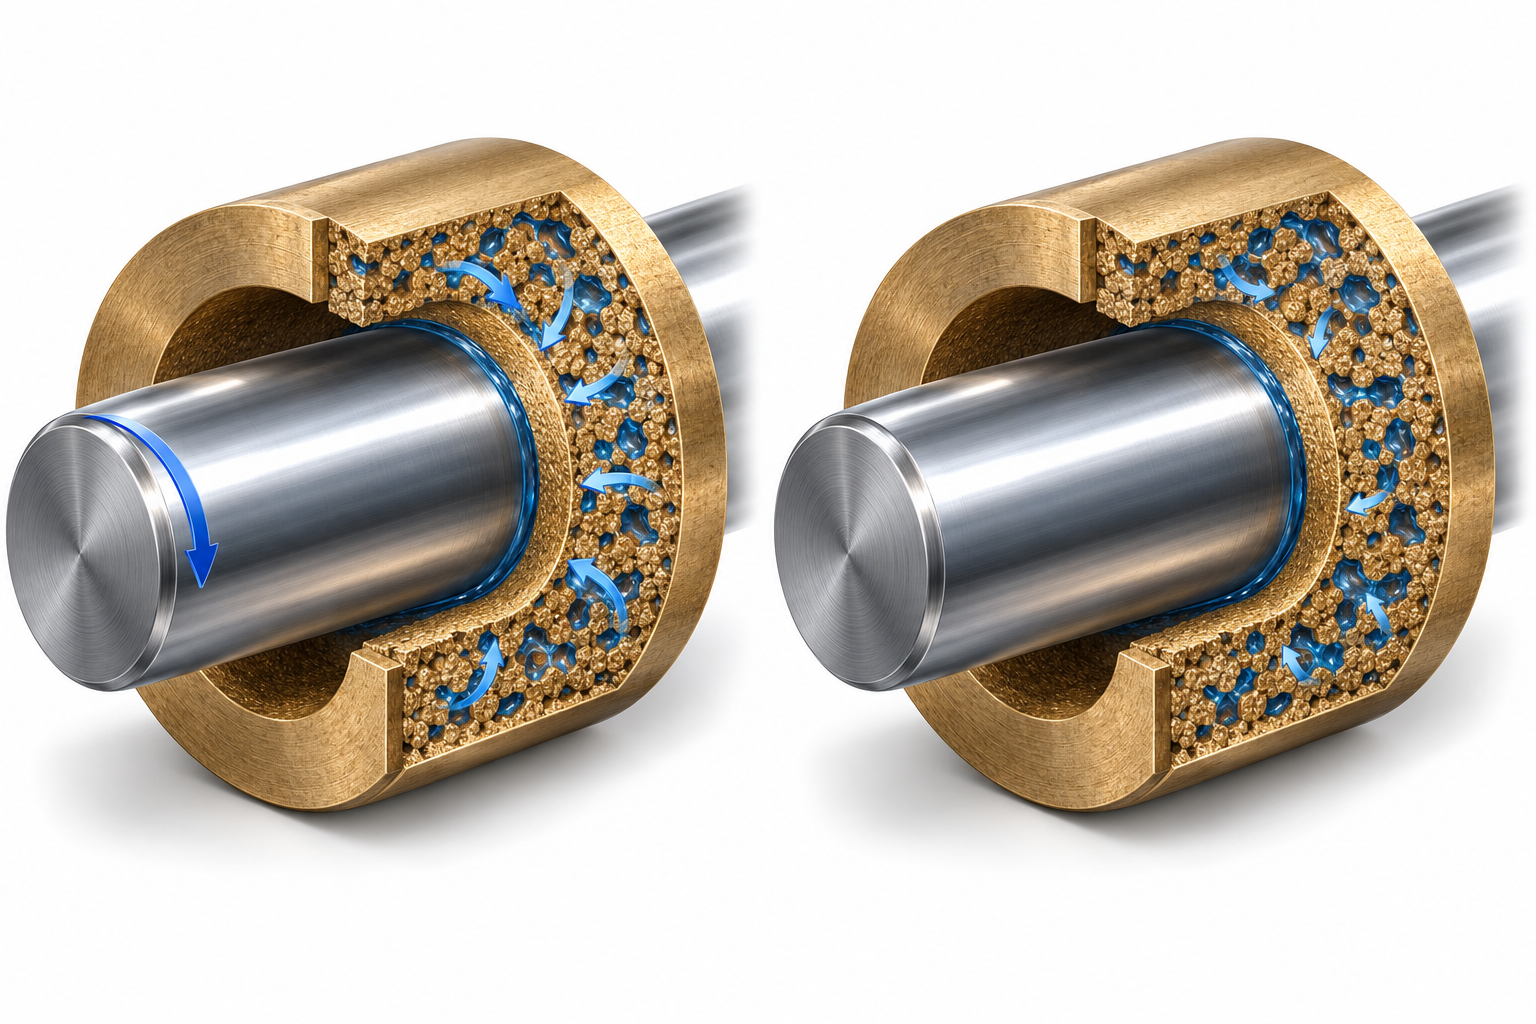
Während des Betriebs: Verbundene Poren versorgen die Gleitfläche mit Öl
Bei der Herstellung wird Metallpulver zunächst in einem starren Werkzeug gepresst und anschließend bei einer kontrollierten Temperatur unterhalb des Schmelzpunkts der Grundmatrix gesintert. Die Partikel werden dabei nicht vollständig verdichtet, wodurch miteinander verbundene Mikroporen entstehen. Nach der Ölimprägnierung dienen diese Poren als Speicherraum für das Schmieröl. Während des Motorbetriebs bewegen sich Welle und Lager relativ zueinander. Grenzflächentemperatur, Druck und Kapillarwirkung können dazu führen, dass ein Teil des Öls zur Gleitfläche wandert und den direkten Metallkontakt reduziert.
Die „Ölversorgung“ bedeutet jedoch nicht, dass sich unter allen Betriebsbedingungen ein vollständiger und stabiler Ölfilm bildet. Porenverbund, Porengrößenverteilung, Ölviskosität, Oberflächenzustand der Welle und Passungsspiel beeinflussen die Geschwindigkeit der Ölverlagerung. Bei schnell laufenden Kleinmotoren kann die Nachölversorgung während des Anlaufs und des Dauerbetriebs besonders wichtig sein. Bei langsam laufenden oder hoch belasteten Mechanismen muss dagegen zugleich verhindert werden, dass eine übermäßige Porosität die Tragfähigkeit und Maßhaltigkeit beeinträchtigt.
Im Stillstand: Das Öl kann in die Poren zurückkehren, doch daraus lässt sich keine Wartungsfreiheit ableiten
Nach dem Abschalten sinken Lagertemperatur und Grenzflächendruck allmählich, und ein Teil des Schmieröls kann unter dem Einfluss der Kapillarwirkung und von Temperaturänderungen in die Poren zurückkehren. Dieser Kreislauf aus „Ölversorgung im Betrieb und Rücksaugen im Stillstand“ trägt dazu bei, die Nutzungsdauer eines ölgetränkten Systems zu verlängern. Die tatsächliche Wirkung wird jedoch weiterhin durch die Flüchtigkeit und Oxidationsstabilität des Öls, den Arbeitszyklus, die Umgebungstemperatur und Verunreinigungen beeinflusst. Daher sollten Lieferanten die Definitionen und Prüfverfahren für Porosität, offene oder miteinander verbundene Poren sowie den Ölgehalt erläutern und Verifizierungsdaten im ölgetränkten Zustand bereitstellen, anstatt lediglich eine Materialbezeichnung zu nennen.
So wählen Sie das Material aus: Anforderungen und Kompromisse bei ölgetränkten Lagern aus Kupferbasis, Eisenbasis sowie Kupfer-Eisen-Basis
Ölgetränkte pulvermetallurgische Lager für Kleinmotoren sollten nicht allein anhand der Materialbezeichnung ausgewählt werden. Zunächst sind maximale und übliche Drehzahl, radiale und axiale Last, Startfrequenz, kontinuierlicher oder intermittierender Betrieb, Umgebungstemperatur, Feuchtigkeit oder Korrosion sowie die angestrebten Geräuschwerte festzulegen. Anschließend ist das Materialsystem unter Einbeziehung von Wellenwerkstoff, Oberflächenzustand der Welle, Passungsspiel und Schmieröl zu bestimmen. Selbst bei Kleinmotoren können die Materialanforderungen eines geräuscharmen Hochgeschwindigkeitslüfters und eines langsam laufenden, hoch belasteten Stellglieds völlig unterschiedlich sein.
Ölgetränkte Lager auf Kupferbasis: Geräusch, Drehzahl und Umweltbeständigkeit vorrangig bewerten
Systeme auf Kupferbasis sollten in der Regel vorrangig für kleine Hochgeschwindigkeitsanwendungen, für Anwendungen mit besonderer Empfindlichkeit gegenüber Betriebsgeräuschen oder für Umgebungen mit Feuchtigkeit und Korrosionsrisiko bewertet werden. Ob sie tatsächlich leiser sind, hängt weiterhin von der Porenstruktur, dem Oberflächenzustand der Welle, dem Spiel, der Viskosität des Öls und der Montagekoaxialität ab; „Kupferbasis“ darf nicht unmittelbar mit niedrigen Geräuschwerten gleichgesetzt werden. Bei einer Anfrage sollte der Lieferant Angaben zum Materialzusammensetzungssystem, zur Definition der Sinterdichte oder Porosität sowie zu den Grenzen für empfohlene Drehzahlen und Lasten machen und die Prüfverfahren für Anlaufmoment, Geräusch oder Lebensdauer unter gleichen Wellenwerkstoff- und Passungsbedingungen bereitstellen.
Ölgetränkte Lager auf Eisenbasis und Kupfer-Eisen-Basis: Tragfähigkeit, Steifigkeit und Stoßbelastungen prüfen
Systeme auf Eisenbasis oder Kupfer-Eisen-Basis können vorrangig für Mechanismen mit höherer radialer Belastung, erhöhtem Bedarf an Stützsteifigkeit oder periodischen Stoßbelastungen bewertet werden. Ein höheres Tragfähigkeitspotenzial bedeutet jedoch nicht, dass sie in allen Motoren langlebiger sind; Dichteverteilung, effektiv miteinander verbundene Poren, die Härteabstimmung zwischen Welle und Lager, die Schmierstoffversorgung und die Betriebstemperatur beeinflussen das Ergebnis. Bei niedriger Drehzahl und hoher Last stehen in der Regel Tragfähigkeit und Maßhaltigkeit im Vordergrund, während bei hoher Drehzahl und geringer Last zusätzlich Reibungswärme, Nachschmierfähigkeit und Anlaufwiderstand geprüft werden müssen.
| Materialsystem | Betriebsbedingungen, für die eine vorrangige Bewertung geeignet ist | Zu beachtende Aspekte | Vom Lieferanten bereitzustellende Daten |
|---|---|---|---|
| Kupferbasis | Hohe Drehzahl, kleine Baugröße, geringe Geräuschentwicklung oder feuchte Umgebung | Geräusch und Lebensdauer lassen sich nicht allein anhand der Materialbezeichnung beurteilen | Materialzusammensetzung, Porendefinition, Öl, Drehzahl sowie Bedingungen der Geräuschprüfung |
| Eisenbasis | Höhere radiale Last, Anforderungen an Steifigkeit oder Stoßbelastung | Poren, Wellenoberfläche und unzureichende Schmierung können Verschleiß verursachen | Dichte, Lastgrenzen, Passungsspiel und Bedingungen der Lebensdauerprüfung |
| Kupfer-Eisen-Basis | Ein Kompromiss zwischen Tragfähigkeit, Reibung und Kosten ist erforderlich | Je nach Mischungsverhältnis und Sinterzustand bestehen große Unterschiede | Konkretes Mischungsverhältnis, Sinterzustand, Maßänderungen und Prüfdaten der Musterteile |
Daher sollte die Werkstoffbewertung gemeinsam mit Welle, Gehäuse und Schmieröl erfolgen, anstatt zunächst „Kupferbasis“ oder „Eisenbasis“ festzulegen und anschließend nach passenden Betriebsbedingungen zu suchen. Zeichnungen oder Anfragen sollten mindestens Drehzahl, Last, Temperatur, Wellenwerkstoff und Oberflächenzustand, Passungsart sowie den Validierungszyklus angeben, damit die Lieferanten die Werkstofflösungen unter denselben Randbedingungen vergleichen.
Bei Sinterlagern ist eine höhere Porosität nicht automatisch besser: Wie lassen sich Ölspeicherung und Festigkeit ausbalancieren?
Bei gesinterten, ölgetränkten Lagern aus der Pulvermetallurgie für Kleinmotoren beeinflusst die Porosität gleichzeitig die Ölspeicherung, die Ölversorgung, die Tragfähigkeit und die Maßhaltigkeit. Ein höherer Anteil an verbundenen Poren begünstigt die Aufnahme des Schmieröls und erleichtert während des Betriebs die Nachversorgung der Gleitfläche zwischen Welle und Lager mit Öl. Wird die Porosität jedoch einseitig erhöht, können dadurch die Festigkeit des Pressrings, die Verschleißbeständigkeit und die Maßstabilität nach dem Sintern beeinträchtigt werden. Das technische Ziel ist daher nicht „je höher die Porosität, desto besser“, sondern eine Porenstruktur, die zu Drehzahl, Last, Temperatur und Lebensdaueranforderungen passt.
Bei ölgetränkten Lagern für Kleinmotoren müssen Porosität und Ölgehalt unterschieden werden
Bei einer Anfrage sollten Gesamtporosität, offene Porosität, verbundene Poren, Porengrößenverteilung, Sinterdichte und Ölgehalt nicht als ein und dieselbe Kenngröße behandelt werden. Die Gesamtporosität beschreibt den Anteil der Hohlräume im Werkstoff; die verbundenen Poren geben eher Aufschluss darüber, ob das Schmieröl migrieren kann. Der Ölgehalt hängt dagegen vom Porenvolumen, der Porenstruktur und dem Öltränkverfahren ab. In Unterlagen finden sich allgemein gehaltene Angaben zum Ölgehalt von etwa 10%—40%; für bestimmte Sinterbronzeprodukte werden beispielsweise etwa 18%—25% verbundene Porosität angegeben. Diese Werte werden durch das Werkstoffsystem und die Prüfdefinition beeinflusst und können nicht unmittelbar als Standardspezifikation für Kleinmotoren übernommen werden. Der Lieferant sollte außerdem das Messverfahren, den Probenzustand und angeben, ob das Ergebnis als Volumen- oder Massenanteil ausgewiesen wird.
Die Porenstruktur muss sich nach Drehzahl, Last und Maßstabilität richten
Bei Lüftermotoren mit hoher Drehzahl und geringer Last stehen in der Regel niedrige Geräuschentwicklung, eine kontinuierliche Ölversorgung und das Anlaufverhalten im Vordergrund. Bei langsam laufenden, hoch belasteten Antrieben oder bei Stoßbelastungen sind dagegen zunächst die Festigkeit des Pressrings, die Verformungsbeständigkeit und die Verschleißlebensdauer zu prüfen. Das endgültige Ziel sollte anhand der tatsächlichen PV-Betriebsbedingungen, des Arbeitszyklus, der Umgebungstemperatur und der Lebensdauerprüfung festgelegt werden, nicht durch die Übernahme einer festen Porosität. Eine zu hohe Porosität kann außerdem dazu führen, dass sich das Lager nach dem Einpressen in das Gehäuse leichter verformt, wodurch sich der Innendurchmesser verkleinert, das Spiel ändert oder die Betriebsgeräusche schwanken.
In einigen Patenten wird eine zonierte Dichteauslegung vorgeschlagen: Der äußere Tragbereich weist eine höhere Dichte und eine geringere Porosität auf, während der innere Reibungsbereich eine geringere Dichte und eine höhere Porosität besitzt, um Tragfähigkeit und Ölversorgung miteinander zu vereinbaren. Dies ist ein bewertbarer Konstruktionsansatz und bedeutet nicht, dass alle standardmäßigen ölgetränkten Lager aus der Pulvermetallurgie diese Struktur verwenden. Bei der Bewertung sollte der Lieferant Angaben zur Porositätsverteilung, Sinterdichte und zu den Maßen im ölgetränkten Zustand sowie zu den Prüfbedingungen für Verschleiß, Temperaturanstieg und Anlauf bei der Ziel-Drehzahl und -Last vorlegen.
Von der Pressformgebung bis zur Öltränkung: Kontrolle der Maßstabilität von ölgetränkten Lagern aus der Pulvermetallurgie
Die Maßstabilität eines ölgetränkten Lagers aus der Pulvermetallurgie wird nicht allein dadurch bestimmt, ob der Innendurchmesser des Fertigteils innerhalb des Toleranzfelds liegt. Die Dichteverteilung beim Pressen, Schrumpfung und Verformung beim Sintern, die Rundheit nach dem Kalibrieren sowie Änderungen des Innendurchmessers nach der Öltränkung und dem Einpressen in das Gehäuse können das Betriebsspiel der Motorwelle verändern. Der Lieferant sollte Daten entlang der gesamten Prozesskette bereitstellen und nicht nur einen abschließenden Maßprüfbericht vorlegen.
Pressformgebung und Sintern: Zunächst die Gleichmäßigkeit der Schrumpfung kontrollieren
Die Pressformgebung bestimmt die Dichteverteilung des Pulvers im Formhohlraum. Bei großen Dichteunterschieden kann die Schrumpfung nach dem Sintern ungleichmäßig ausfallen und sich in Änderungen von Innen- und Außendurchmesser, Verformungen der Stirnflächen oder Schwankungen der Rundheit äußern. Bei einer Anfrage sollte geklärt werden, in welcher Richtung gepresst wird, in welchen Bereichen sich die kritischen Maße befinden und wie der Lieferant die Gleichmäßigkeit der Grünlinge überwacht. Das Sintern bildet aus dem Grünling eine Struktur mit verbundenen Poren und führt gleichzeitig zu einer Schrumpfung des Werkstoffs. Die konkrete Schrumpfmenge darf nicht unabhängig vom Werkstoffsystem, von den Bauteilabmessungen und von der Sinterkurve vorgegeben werden, sondern muss anhand von Musterteilen oder Prozessdaten bestätigt werden.
Kalibrieren und Entgraten: Den Innendurchmesser herstellen und zugleich die Ölversorgungswege erhalten
Das Maßkalibrieren dient üblicherweise dazu, den Innen- und Außendurchmesser, die Rundheit oder lokale Verformungen nach dem Sintern zu korrigieren und das Lager auf die gewünschte Passungsgröße zu bringen. Zu klären sind Kalibrierzugabe, Kalibrierrichtung und Maßänderungen nach dem Kalibrieren; das Kalibrieren darf nicht als einfacher spanender Bearbeitungsvorgang verstanden werden. Auch das Entgraten oder die Nachbearbeitung des Innenlochs erfordern Sorgfalt: Eine übermäßige Bearbeitung kann die offenen Poren im Innenloch verstopfen oder beschädigen und dadurch den Migrationsweg des Schmieröls zur Gleitfläche verändern. Falls eine zusätzliche Bearbeitung erforderlich ist, sollten Bearbeitungsbereich, Gratgrenzwerte und der Einfluss auf die Ölversorgung in die Validierung aufgenommen werden.
Öltränkung und Montage: Die Maße im ölgetränkten Zustand erneut prüfen
Nach der Öltränkung sollte das Lager nicht ausschließlich anhand der Maße im trockenen Zustand beurteilt werden. Der Zustand der Flüssigkeit, Reinigungsrückstände und das Messverfahren können das Ergebnis beeinflussen. Daher sollten Innendurchmesser, Außendurchmesser, Rundheit und gegebenenfalls Koaxialität erneut gemessen und der Messzustand dokumentiert werden. Nach dem Einsetzen in das Motorgehäuse sind außerdem die Verformung beim Einpressen, die Toleranz der Lagersitzbohrung und das Spiel zwischen Welle und Lager zu bestätigen. Bei Kleinmotoren sollte die Maßstabilität letztlich gemeinsam mit Anlaufmoment, Geräuschentwicklung, Temperaturanstieg und Lebensdauerprüfung bewertet werden. Der Lieferant sollte mindestens den Ablauf Pressen—Sintern—Kalibrieren—Öltränken, die wichtigen Prüfmittel und die Prüfbedingungen im ölgetränkten Zustand angeben.
Wie werden das Schmieröl und die Zeichnungsparameter für die Anfrage von ölgetränkten Sinterlagern in Kleinmotoren festgelegt?
Das Schmieröl für ölgetränkte Sinterlager in Kleinmotoren darf nicht losgelöst von den Betriebsbedingungen ausgewählt werden. Vor der Anfrage sollten zunächst die Betriebstemperatur, die übliche und maximale Drehzahl, die radialen/axialen Lasten, die Startfrequenz, der kontinuierliche oder intermittierende Zyklus, die angestrebte Lebensdauer sowie die Anforderungen an den Kaltstart zusammengestellt werden. Die Viskosität und das Tieftemperaturfließverhalten des Öls beeinflussen das Anlaufmoment; Verdampfungs- und Oxidationsbeständigkeit wirken sich auf den Temperaturanstieg, die Geräuschentwicklung und die langfristige Ölversorgung aus. Befindet sich das Lager in der Nähe von Kunststoffteilen oder Elastomeren, muss außerdem die Verträglichkeit des Öls geprüft werden.
Anfrageliste für ölgetränkte Sinterlager in Kleinmotoren
In der Zeichnung sollten nicht nur Innen- und Außendurchmesser angegeben werden. Es wird empfohlen, vom Lieferanten zu jedem der folgenden Punkte eine Antwort zu verlangen:
- Werkstoffsystem oder Werkstoffbezeichnung sowie die Definition und Prüfverfahren für Sinterdichte, Gesamtporosität und offene Porosität;
- Kalibrierprozess, Toleranzen von Innen- und Außendurchmesser sowie Prüfverfahren für Rundheit und Koaxialität; dabei ist anzugeben, ob die Messung im trockenen oder ölgetränkten Zustand erfolgt;
- Art und Verfahren der Ölimprägnierung sowie die Maßänderung im ölgetränkten Zustand; der Ölgehalt darf nicht als Ersatz für Angaben zur Porosität verwendet werden;
- Passung, Wellenwerkstoff, Anforderungen an die Oberflächenrauheit und Härte der Welle sowie die Angabe, ob der Innendurchmesser nach dem Einpressen in das Gehäuse erneut geprüft werden muss;
- Sauberkeit, Verpackungsschutz sowie Drehzahl, Last, Temperatur, Zyklus und Bewertungskriterien der Lebensdauerprüfung von Musterteilen.
Sechs Eingangsgrößen vor der Bestellung festlegen
Entwicklung, Qualitätssicherung und Einkauf sollten mindestens sechs Eingangsgrößen in demselben Dokument festlegen: Betriebsbedingungen, Werkstoffsystem, Definition von Porosität und Ölimprägnierung, Welle-Lager-Passung, Maß- und Geometrieprüfung sowie Validierungsbedingungen für Musterteile. Die Maßstabilität sollte dabei die vier Zustände nach dem Sintern, nach dem Kalibrieren, nach der Ölimprägnierung und nach dem Einpressen abdecken. Gibt der Lieferant lediglich „Standard-Öllager“ oder eine nicht definierte Porositätskennzahl an, sollten zunächst die Prüfverfahren und Randbedingungen ergänzt werden, bevor über die Freigabe der Zeichnung entschieden wird.
FAQ: Häufige Fragen zu pulvermetallurgischen ölgetränkten Sinterlagern für Kleinmotoren
Die Beurteilung pulvermetallurgischer ölgetränkter Sinterlager für Kleinmotoren darf sich nicht nur auf die Werkstoffbezeichnung oder eine einzelne Maßtoleranz stützen. Die folgenden Fragen sollten bei der Zeichnungsprüfung, der Validierung von Musterteilen und der Lieferantenanfrage weiter geklärt werden.
Entspricht der Ölgehalt der Porosität eines pulvermetallurgischen ölgetränkten Sinterlagers?
Nein. Die Porosität beschreibt den Anteil der Poren im Werkstoff, während der Ölgehalt die Ölmenge nach der Ölimprägnierung beschreibt. Gesamtporosität, offene Porosität, verbundene Porosität und Ölgehalt werden außerdem durch das Prüfverfahren beeinflusst. Der Lieferant sollte daher gleichzeitig die Definitionen und Messbedingungen angeben.
Sind kupferbasierte ölgetränkte Sinterlager grundsätzlich leiser als eisenbasierte Lager?
Nicht unbedingt. Die Geräuschentwicklung wird außerdem von Drehzahl, Last, Oberflächenzustand der Welle, Passungsspiel, Porenstruktur und Schmieröl beeinflusst. Kupferbasierte Werkstoffe können für Anwendungen mit hohen Anforderungen an geringe Geräuschentwicklung oder Korrosionsbeständigkeit bevorzugt bewertet werden; dies sollte jedoch durch Laufprüfungen von Musterteilen und Lieferantendaten bestätigt werden.
Kann der Innendurchmesser eines pulvermetallurgischen ölgetränkten Sinterlagers nachbearbeitet werden?
Eine ergänzende Bearbeitung oder Entgratung kann erforderlich sein, muss jedoch sorgfältig bewertet werden. Die Bearbeitung des Innendurchmessers kann offene Poren beschädigen, den Ölversorgungsweg verändern oder die Rundheit beeinträchtigen. Wenn eine Bearbeitung zwingend erforderlich ist, sollten Bearbeitungszugabe, Werkzeugverfahren und Reinigungsanforderungen eindeutig festgelegt und die Maße sowie die Betriebsleistung erneut geprüft werden.
Müssen die Lagerabmessungen nach der Ölimprägnierung erneut geprüft werden?
Es wird empfohlen, die kritischen Maße erneut zu prüfen. Der ölgetränkte Zustand, die Reinigung, die Temperatur und das anschließende Einpressen in das Gehäuse können den tatsächlichen Innen- und Außendurchmesser sowie die Passung beeinflussen. In der Zeichnung oder im Prüfplan sollten die Maßanforderungen und Messbedingungen im ölhaltigen Zustand eindeutig festgelegt werden.
Der Lieferant hat keine Prüfmethode für die Porosität angegeben. Kann die Ausführung dennoch direkt festgelegt werden?
Es wird nicht empfohlen, die Ausführung allein auf Grundlage eines Prozentwerts festzulegen. Es sollte die Angabe verlangt werden, ob es sich um die Gesamtporosität oder die Porosität der verbundenen Poren handelt, einschließlich der Definition, der Probenahmestelle, der Prüfmethodik, der Sinterdichte und des ölhaltigen Zustands. Darüber hinaus sollten die Ergebnisse unter Berücksichtigung von Drehzahl, Belastung, Temperatur und Lebensdauerprüfung bewertet werden.
Key takeaways
- Bei ölimprägnierten Lagern sollten die Betriebsbedingungen zunächst anhand von Drehzahl, Last, Temperatur, Anlaufhäufigkeit und Wellenwerkstoff definiert werden, bevor ein kupferbasiertes, eisenbasiertes oder Kupfer-Eisen-System ausgewählt wird.
- Eine höhere Porosität ist nicht grundsätzlich besser. Gleichzeitig sollten verbundene Poren, Porengrößenverteilung, Sinterdichte und tatsächlicher Ölgehalt bestätigt werden.
- Die Nachmessungen nach Pressen, Sintern, Kalibrieren, Entgraten und Ölimprägnieren beeinflussen allesamt Innen- und Außendurchmesser, Rundheit, Spiel und die Stabilität der Einpressmontage.
- Bei der Auswahl des Schmieröls darf nicht nur die Viskosität betrachtet werden. Zu prüfen sind auch das Anlaufverhalten bei niedrigen Temperaturen, die Verdampfungs- und Oxidationsstabilität sowie die Verträglichkeit mit Kunststoffteilen und Elastomeren des Motors.
- Die Anfrageunterlagen sollten das Materialsystem, kritische Toleranzen, die Passungsbeziehungen, den Oberflächenzustand der Welle, Einschränkungen hinsichtlich des Öls, Prüfverfahren sowie die Bedingungen für Lebensdauertests an Musterteilen eindeutig festlegen.



