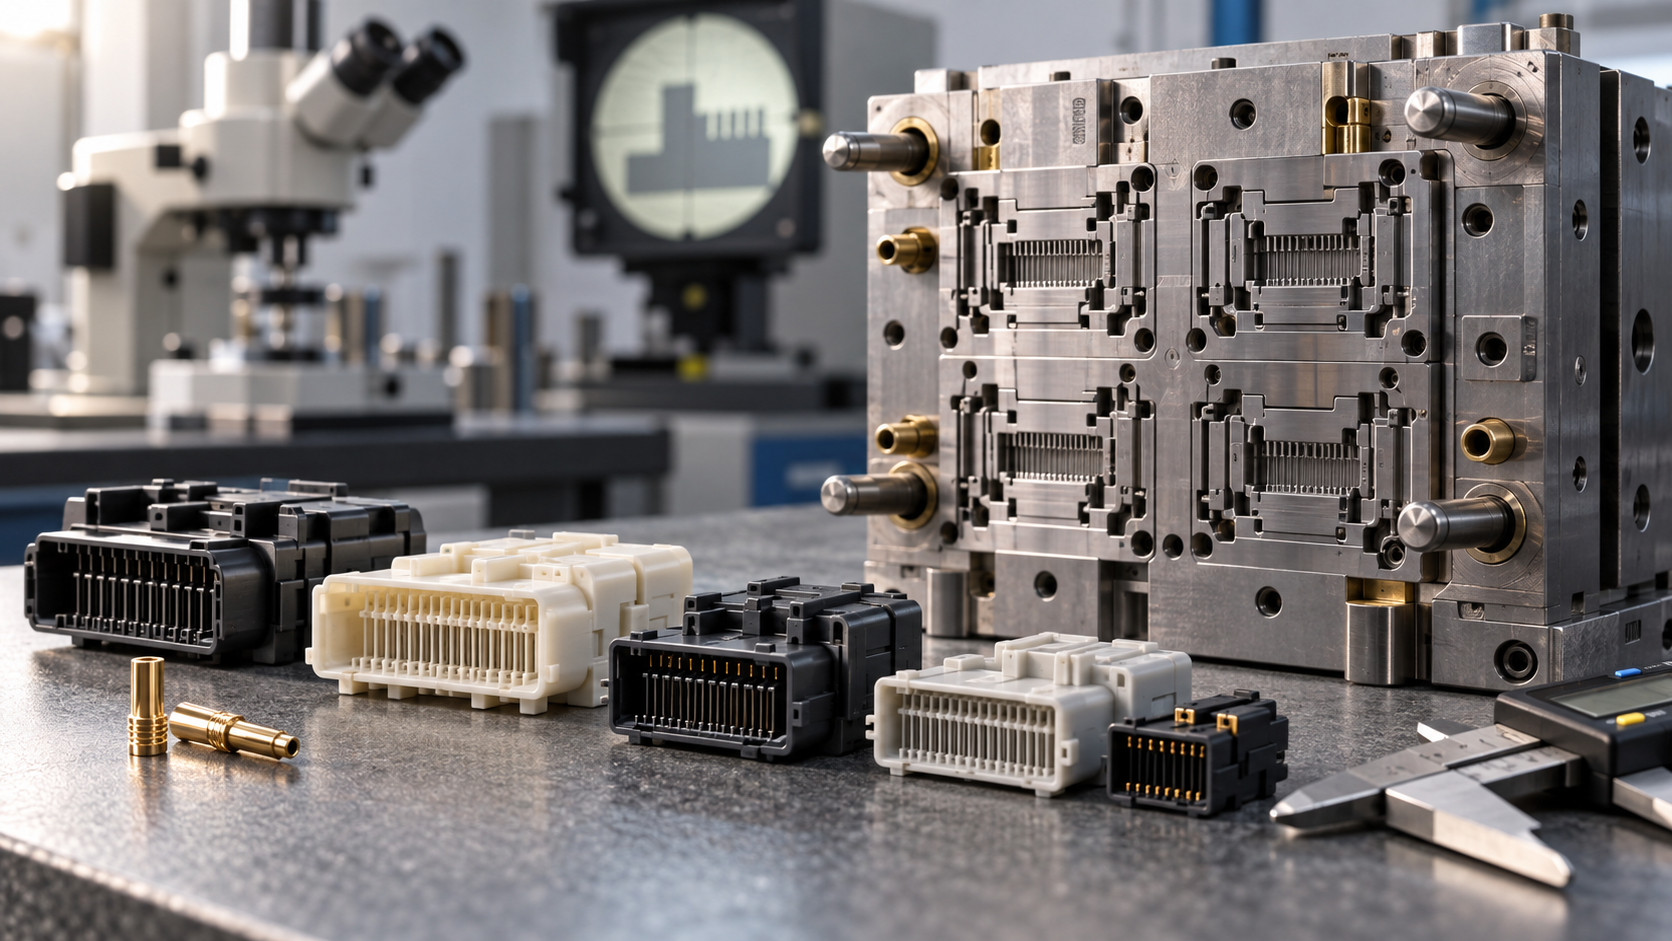
Zuerst diese drei Dinge festlegen: die Seriengrenzen des Präzisionssteckverbinder-Spritzgusses
Diese Notiz ist für diejenigen geschrieben, die vor der Auftragserteilung stehen. Die Serienfertigung von Präzisionssteckverbindern im Spritzguss ist nicht damit erledigt, dass ein Musterwerkzeug gebaut und ein Stückpreis nach Zeichnung genannt wird. Was den Projektverlauf wirklich bestimmt, sind drei Grenzen:
- Kontaktabstand und Wandstärke. Bei feinrassigen Steckverbindern unter 0,5 mm Pitch liegt die Kunststoffwand zwischen den Kontakten häufig im Bereich von 0,15–0,25 mm; die Materialstärke ist dünn, die Fließwege lang, was sowohl die Füllung als auch die Festigkeit der Bindenaht beeinflusst. Je kleiner der Abstand, desto enger ist der Toleranzspielraum von Werkzeug und Spritzguss.
- Jahresmenge und Serientakt. Ob einige Zehntausend oder mehrere Millionen Teile pro Jahr gefertigt werden, ob Formnestanordnung, Angusssystembalance, Heißkanal und automatisches Einlegen von Einlegeteilen erforderlich sind – das sind zwei völlig unterschiedliche Konzepte. Der Einkauf muss klare Jahresmengen und monatliche Schwankungsbereiche angeben, bevor über das Werkzeug gesprochen wird.
- Kombination aus Material und Toleranz. Hochtemperatur-Engineering-Kunststoffe wie LCP, PA9T, PA46 und PBT unterscheiden sich deutlich in Schwindung, Anisotropie und Feuchtigkeitsaufnahme; wird bei gleicher Zeichnung das Material gewechselt, müssen die Werkzeugkompensationswerte für kritische Maße neu berechnet werden. Toleranzen werden nicht isoliert festgelegt, sondern in Verbindung mit Material, Angusslage und Werkzeugtemperatur.
Vor der Auftragserteilung sollte man sich drei Fragen stellen: Wie groß ist die minimale Kunststoffwand am Kontakt? Wie hoch sind Jahresmenge und Spitzenmonatsmenge? Welche der kritischen Maßtoleranzen sind wirklich funktionsrelevant? Sind diese drei Fragen nicht vollständig beantwortet, bleiben Werkzeugkonzept und Angebot vage.
Diese Notiz folgt der Auftragsabwicklungsreihenfolge: zuerst die Abwägungsreihenfolge von Material und Toleranzen, dann was das Werkzeugkonzept im Voraus löst, anschließend welche Datenblätter bei der Abnahme einzuholen sind, welche Signale in der Serienphase zu überwachen sind und was vor der Angebotsabgabe geklärt werden muss. Branchenübliche Größenordnungen werden genannt, dienen aber nur als Orientierung; maßgeblich sind Zeichnung und Bestätigung durch den Lieferanten.
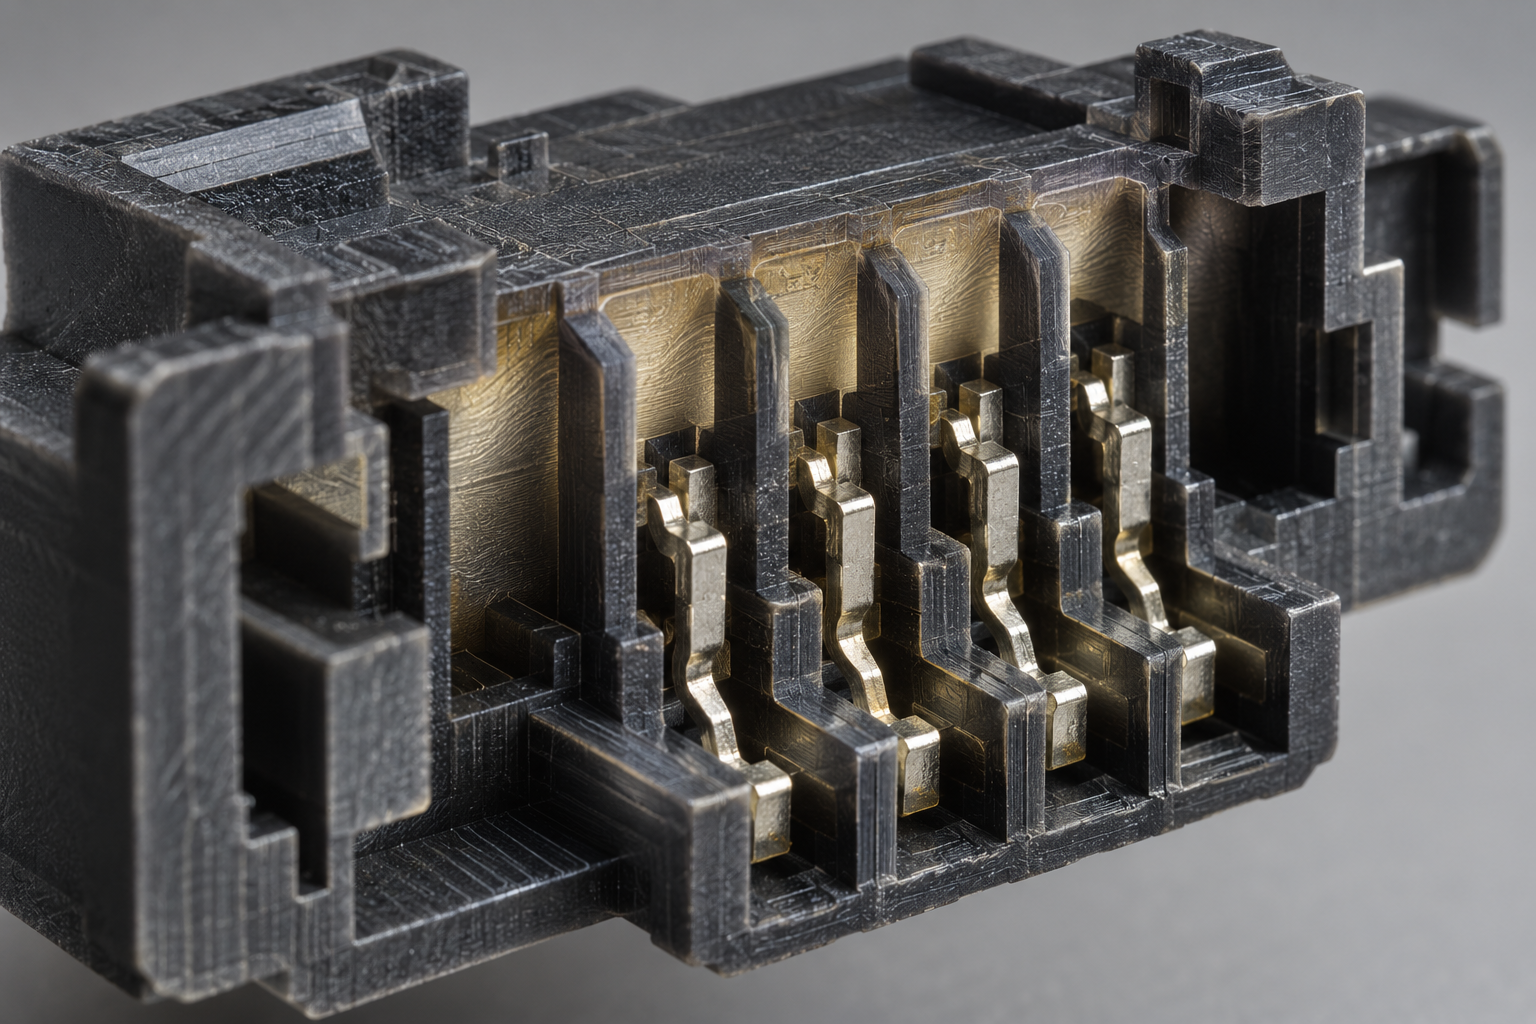
Material zuerst oder Toleranz zuerst: die Abwägungsreihenfolge beim Präzisionssteckverbinder-Spritzguss
Die häufigste Nacharbeit in der Auftragsabwicklung entsteht nicht durch ein schlecht gefertigtes Werkzeug, sondern dadurch, dass das Material freigegeben wird, bevor die Toleranzen aufgeteilt sind; oder umgekehrt, dass das Material nach Temperaturbeständigkeit gewählt, die Toleranz aber vom vorherigen Steckverbinder übernommen wird. Beim Präzisionssteckverbinder-Spritzguss in Serienfertigung sind Material und Toleranz eine gekoppelte Entscheidung; ist die Reihenfolge falsch, lässt sich das später auf der Spritzgussseite nicht mehr aufholen.
Material: Schwindung, Anisotropie, Feuchtigkeitsaufnahme – drei Dinge zuerst auf den Tisch
Für Steckverbinder werden üblicherweise Hochtemperatur-Engineering-Kunststoffe verwendet: LCP, PA9T, PA46, PBT (mit Glasfaser-/Mineralfüllung) usw. Die Wahl erfolgt meist wegen der Reflow-Lötbeständigkeit – doch dieselbe Eigenschaft zieht drei Konsequenzen nach sich, die der Einkauf im Auge behalten muss.
- Schwindung: Die Schwindung gefüllter Werkstoffe ist in der Regel anisotrop, mit deutlichem Unterschied zwischen Fließrichtung und Querrichtung. Formnestmaße können nur gemeinsam aus Material und Angusskonzept berechnet werden, nicht durch Übernahme eines Einzelwerts aus dem Materialdatenblatt.
- Anisotropie: Bei feinrassigen Steckverbindern (0,4 mm und feiner) schlägt sich die Richtungsabhängigkeit bei Kontaktpositionierstiften und dünnen Trennstegen direkt in Lochversatz und Verzug nieder.
- Feuchtigkeitsaufnahme: PA-Werkstoffe ändern nach Feuchtigkeitsaufnahme ihre Maße und Steifigkeit. Bei Serienteilen mit langer Lagerung oder feuchtwarmem Umfeld muss die Maßbeurteilung im vereinbarten Zustand (trocken/konditioniert) erfolgen, sonst reden Wareneingang und Warenausgang aneinander vorbei.
Toleranzen zuerst aufteilen: werkzeuggewährleistet + spritzgussgewährleistet, nicht alles dem Spritzguss aufbürden
Branchenüblich werden kritische Maßtoleranzen in zwei Abschnitte geteilt: den vom Werkzeug gewährleisteten Abschnitt (Formnestmaße, Einlegeteilpositionierung, Trennebene-Passung) und den vom Spritzgussprozess gewährleisteten Abschnitt (Schwindungsschwankung, Nachdruck, durch Werkzeugtemperatur bedingte Maßdrift). Wird in der Zeichnung eine kritische Maßtoleranz innerhalb von ±0,05 mm festgelegt, aber der gesamte Abschnitt dem Spritzguss zugeschrieben, lässt sich das beim Bemusterungsversuch auch durch wiederholtes Einstellen nicht erreichen.
Der praktischste Punkt in der Beschaffungsnotiz: zuerst klären, welche Maße wirklich die Kontakthaltekraft und das Stecken/Ziehen beeinflussen. Diese sind die „Steuermaße“, alle anderen können mit Allgemeintoleranz gefertigt werden. Die kritischen Maßtoleranzen üblicher Steckverbinder-Kunststoffteile liegen branchenüblich im Bereich von ±0,05–±0,10 mm; bei feinrassigen, hochpräzisen Teilen enger. Dieser Bereich dient nur als Orientierung, nicht als Zusage – konkret ist er nach Zeichnung, Verwendungszweck und Lieferantenfähigkeit Punkt für Punkt zu bestätigen und in die technische Vereinbarung aufzunehmen.
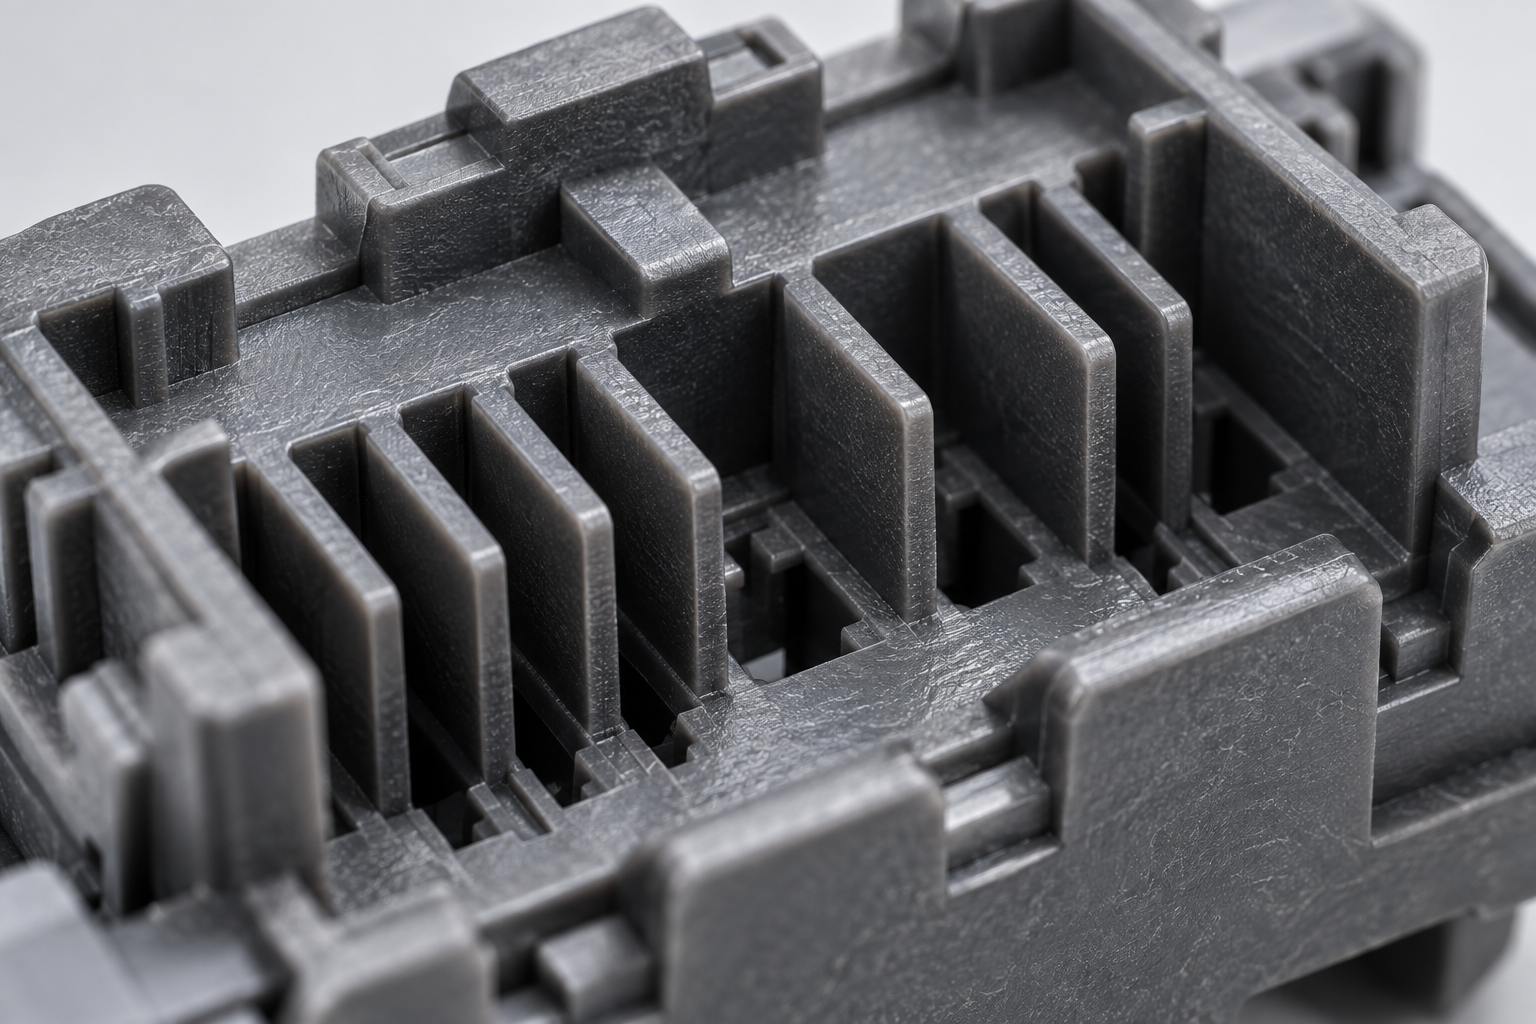
Ein weiterer oft übersehener Punkt: Entformungsschräge und Wandstärke. Bei dünnwandigen Teilen müssen Werkzeugtemperatur und Einspritzgeschwindigkeit erhöht werden, um vollständig zu füllen, was die Schwindungsschwankung verstärkt; ungleichmäßige Wandstärke hinterlässt Einfallstellen in dicken Bereichen und Kurzschüsse in dünnen Bereichen. Diese Punkte sind bereits in der DFM-Phase zu prüfen, nicht erst beim Bemusterungsversuch nachträglich zu ändern. Steht die Prozessroute noch nicht fest, können zunächst die Anwendungsgrenzen von Spritzgussfähigkeiten und Schnellprototyping gegenübergestellt werden; in der Prototypenphase die Kontaktpositionierung per CNC oder 3D-Druck zu validieren und erst in der Serienfertigung das Werkzeug zu bauen, ist oft sparsamer als direktes Werkzeug-Trial-and-Error.
Anguss, Einlegeteile und Trennebene: welche Probleme das Werkzeugkonzept im Voraus löst
In der Beschaffungsnotiz wird der Abschnitt zum Werkzeugkonzept am leichtesten übersprungen – weil in der Zeichnung nicht erkennbar ist, wo der Anguss liegt und wie die Trennebene verläuft. Doch bei Serienproblemen mit Steckverbindern hängen über siebzig Prozent mit diesen drei Dingen zusammen. Vor Unterzeichnung des Werkzeugvertrags die folgenden Punkte klar zu klären, erspart weit mehr Mühe, als später dem Lieferanten beim Einstellen hinterherzulaufen.
Die Angusslage bestimmt, wo die Bindenaht liegt: feinrassige Steckverbinder fürchten diese Linie am meisten
Die Kunststoffteile von Präzisionssteckverbindern im Spritzguss sind meist dünn, lang und haben kleine Kontaktabstände. Wenn die Schmelze vom Anguss zum Ende fließt, teilt sie sich an Löchern, Stiften und Kontaktnuten und vereinigt sich wieder; an der Vereinigung entsteht eine Bindenaht. Festigkeit und Aussehen der Bindenaht sind geringer als die des Grundkörpers; liegt sie genau am Rastnasenfuß oder mitten in einer feinrassigen Wand, bricht sie beim Fügen sofort.
Die Angusslage ist also nicht Privatsache des Werkzeugmachers. Sinnvoll ist es, die Bindenaht auf nicht belastete, nicht sichtbare Flächen zu lenken und bei Bedarf Überlaufnuten zu ergänzen oder die Werkzeugtemperatur anzupassen, damit die Bindenaht unauffälliger wird. Branchenüblich gilt: Bei feinrassigen Steckverbindern werden Seiten- oder Punktangüsse bevorzugt, deren Lage nach der Kontaktanordnung und nicht nach der Bequemlichkeit der Werkzeugfertigung festgelegt wird. Dies ist in der DFM-Prüfung anhand einer Anguss-Skizze zu belegen, nicht nur mündlich zu bestätigen.
Wiederholgenauigkeit der Einlegeteilpositionierung: ein zusätzliches Risiko bei Steckverbindern mit Einlegeteilen
Steckverbinder mit Metallkontakten oder Abschirmblechen werden im Insert-Molding-Verfahren gefertigt. Die Positionierung der Metallteile erfolgt über Formstifte oder Vorrichtungen; beim Spritzen drückt die Schmelze unter hohem Druck gegen die Metallteile, und bei unzureichender Abstützung verschieben oder verziehen sich die Kontakte. Der Abnahmeschwerpunkt liegt hier nicht darin, ob ein einzelnes Musterteil gut ist, sondern in der Wiederholpositioniergenauigkeit – wie stark die Positionsabweichung der Kontakte über 50 aufeinanderfolgende Schüsse schwankt.
Branchenüblich beim Insert-Molding: Metallteile werden zuerst gestanzt und geformt und dann im Werkzeug umspritzt; das Werkzeug muss Toleranzaufnahmereserven für die Metallteile vorsehen. In der Beschaffungsnotiz ist festzuhalten: kontinuierliche Stichprobendaten zur Einlegeteilpositionierung anfordern, nicht nur ein schönes Erstmuster betrachten.

Trennebene, Entformungsschräge und Mehrkavitäten-Balance: die unsichtbare Hürde für Konsistenz und Optik
Wo die Trennebene liegt, entscheidet, an welcher Fläche Grat entsteht. Die Steckfläche und die Rastflächen von Steckverbindern dürfen in der Regel keinen Grat aufweisen, daher muss die Trennebene diese Bereiche meiden oder den Grat auf Nicht-Passflächen verlagern und nacharbeiten. Gleiches gilt für die Entformungsschräge: Ohne Schräge kommt es beim Entformen zu Kratzern, und auf Sichtflächen entstehen Weißbrüche. Ein in der Branche üblicher Richtwert ist eine Entformungsschräge von 0,5°–1° auf Sichtflächen, auf Funktionsflächen kann sie kleiner sein; maßgeblich sind Zeichnung und Schwindungsrate des Materials.
Bei Mehrkavitätenwerkzeugen ist zudem die Angusbalance zu prüfen. Je mehr Kavitäten, desto schwieriger ist eine gleichmäßige Füllung, und desto größer streuen die Maße. Ein Merkposten für die Beschaffung: Vom Lieferanten eine Stichprobe zur Mehrkavitäten-Konsistenz verlangen (z. B. Erstmuster, mittlere Schusszahl und letztes Teil hinsichtlich der kritischen Maße vergleichen); es reicht nicht, nur die Daten der besten Kavität zu liefern.
Diese drei Punkte lassen sich in einem Satz zusammenfassen: Das Werkzeugkonzept ist keine interne Angelegenheit des Lieferanten, sondern entscheidet direkt darüber, ob Sie in der späteren Serienfertigung täglich Brände löschen müssen. Vor der Werkzeugfreigabe sollten Sie die Anguss-Skizze, die Art der Einlegerpositionierung sowie Trennebene und Kavitätenanordnung einfordern – das ist weit hilfreicher, als hinterher über die Schuld zu streiten. Details zur Spritzgießkompetenz können Sie auf der Seite Spritzgießkompetenz anhand des Prozessumfangs prüfen, bevor Sie weiterverhandeln.
Werkzeugabnahme: Welche Daten die Beschaffung erhalten sollte, statt nur Musterteile zu begutachten
Bei der Werkzeugabnahme für das Spritzgießen von Präzisionssteckverbindern ist die häufigste Falle: Der Lieferant schickt ein paar Musterteile, die Montage fühlt sich gut an, und die Beschaffung zeichnet ab. Wenn dann die Serienanlaufphase beginnt, beginnen die Kontaktabstände zu driften, die Einleger sind unterschiedlich hoch, und die Rückverfolgung von Verantwortlichkeiten kommt zu spät. Musterteile belegen nur, dass „dieses Werkzeug an diesem Tag produzieren kann“, nicht aber, dass „es ein halbes Jahr später mit einer anderen Schusszahl immer noch produzieren kann“. In der Abnahmephase muss die Beschaffung Daten verlangen, kein Gefühl.
Erstmuster-Vollmaßbericht: Erst das Bezugssystem, dann die Maße
Der Erstmuster-Vollmaßbericht (FAI) ist das Basisdokument der Abnahme. Der entscheidende Punkt ist nicht die „Vollständigkeit“, sondern dass das Maßbezugssystem mit der Zeichnung übereinstimmen muss. Kunststoffteile von Steckverbindern beziehen sich häufig auf die Kontaktlochmitte, die Rastfläche oder die Trennebene; wenn der Lieferant mit seinem eigenen Spannbezugssystem misst, sind die Zahlen noch so schön, aber unbrauchbar. Erster Blick auf den Bericht: Entsprechen die Bezugssymbole den Zeichnungsangaben; zweiter Blick: Wurden kritische Maße ausgelassen. In der Branche ist es üblich, die kritischen Maße (Kontaktabstand, Passmaße der Steckfläche, Überstandshöhe der Einleger) in einer separaten Tabelle kritischer Maße aufzuführen, mit Istwerten und Resttoleranzband. Konkrete Positionen sind anhand der freigegebenen Zeichnung und des Verwendungszwecks zu bestätigen; akzeptieren Sie keine pauschale Aussage wie „alles in Ordnung“.
Fähigkeitsdaten und Mehrkavitäten-Konsistenz: Keine Einzelkavitätenmuster für ein Mehrkavitätenwerkzeug
Wenn das Werkzeug vier oder acht Kavitäten hat, müssen bei der Abnahme die Unterschiede zwischen den Kavitäten anhand von Daten belegt werden. Üblich ist, aus jeder Kavität mehrere Teile zu entnehmen, dieselbe Gruppe kritischer Maße zu messen und Mittelwerte sowie Spannweiten der Kavitäten zu vergleichen. Ein in der Branche übliches Abnahmekriterium: Ein Prozessfähigkeitsindex Cpk der kritischen Maße von über 1,33 gilt als relativ stabil, 1,0–1,33 als beobachtungsbedürftig, unter 1,0 darf die Serie grundsätzlich nicht freigegeben werden. Dieser Wert ist eine Beurteilungsschwelle, kein Versprechen; maßgeblich sind die Breite des Toleranzbands in der Zeichnung und der Verwendungszweck. Wenn die Spannweite zwischen den Kavitäten mehr als ein Viertel des Toleranzbands beträgt, müssen Angusbalance und gleichmäßige Werkzeugtemperatur hinterfragt werden, statt auf Nachsortierung zu setzen.
Einlegerpositionierung, Wiederholgenauigkeit und Dokumentation des Prozessfensters
Bei Steckverbindern mit Metalleinlegern oder Abschirmblechen ist bei der Abnahme ein zusätzlicher Datensatz zur Wiederholgenauigkeit der Einlegerpositionierung erforderlich: 20–30 Schüsse kontinuierlich entnehmen, Überstandshöhe und Positionsabweichung der Einleger messen und die Schwankungsbreite prüfen. Probleme wie nicht vollständig eingepresste Einleger oder ein Verrutschen durch die Schmelze im Werkzeug sind in der Musterphase oft nicht erkennbar und treten in der Serie geballt auf. Gleichzeitig ist die Dokumentation des Prozessfensters aus dem Probeschuss einzuholen – Zylindertemperatur, Werkzeugtemperatur, Nachdruck und Nachdruckzeit sowie Ober- und Untergrenzen der Einspritzgeschwindigkeit. Diese Aufzeichnung ist der Ausgangspunkt für die Fehlersuche bei späteren Serienproblemen und zugleich die Grundlage für die Beurteilung, ob das Werkzeug ein „breites Fenster“ hat. Ein Werkzeug mit engem Fenster kann bei einem Materialwechsel oder einer anderen Schusszahl Ausschuss produzieren; die Beschaffung muss das vorab wissen.
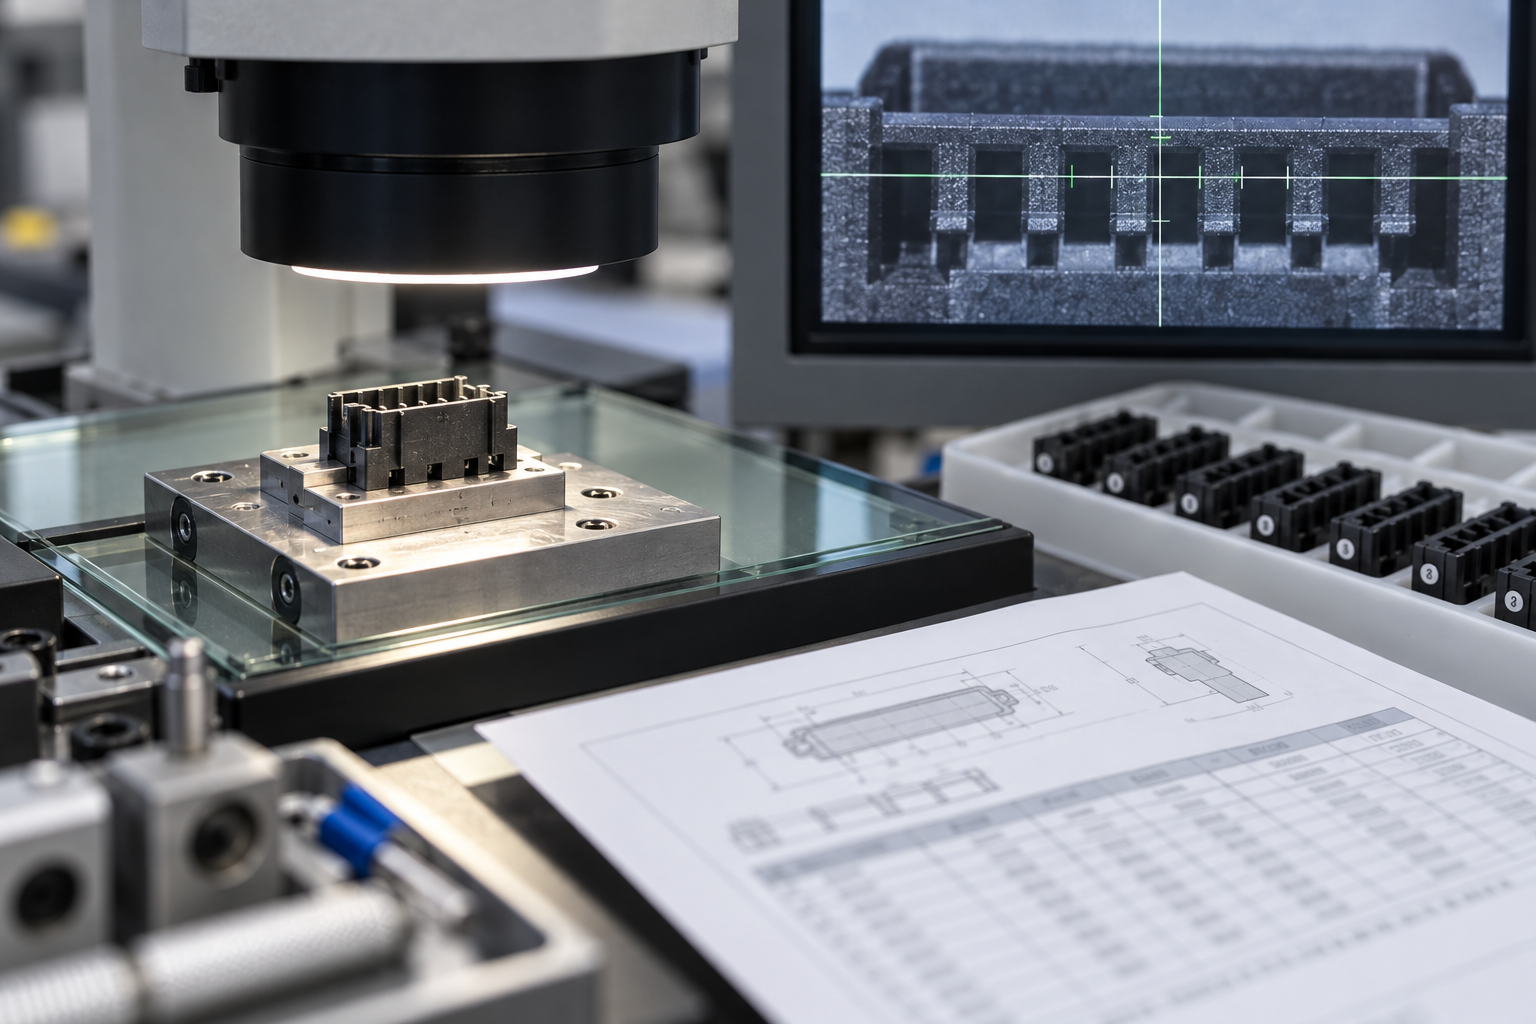
Eine bestandene Abnahme bedeutet nicht, dass man sich zurücklehnen kann. Die Beschaffung sollte diese Datensätze archivieren: FAI-Bericht, Fähigkeitsdaten kritischer Maße, Mehrkavitäten-Konsistenzstichprobe, Wiederholgenauigkeit der Einlegerpositionierung und Prozessfenster des Probeschusses. Sie dienen zugleich als Vergleichsbasis für die spätere Serienstichprobenprüfung – ohne Basis kann bei Maßdrift in der Produktion niemand beurteilen, ob es sich um Werkzeugverschleiß, einen Materialchargenwechsel oder eine Prozessabweichung handelt.
Serienfertigungsphase: Wodurch Stabilität gesichert wird und welche Signale einen Linienstopp erfordern
In der Serienfertigung des Spritzgießens von Präzisionssteckverbindern liegt das eigentliche Risiko nicht in der ersten Charge, sondern in der dreihundertsten. Ein bestandenes Erstmuster belegt nur, dass das Werkzeugkonzept schlüssig ist; in der Serienphase muss belegt werden, dass dieselben Parameter unter Materialchargen-, Werkzeugtemperatur- und Verschleißschwankungen reproduzierbar bleiben. Die Beschaffung muss nicht auf „heute bestanden“ achten, sondern darauf, ob „morgen noch bestanden wird“.
Das Prozessfenster muss fixiert werden, nicht jedes Mal neu eingestellt
Die in der Probeschussphase festgelegten Werte für Zylindertemperatur, Werkzeugtemperatur, Nachdruck und Nachdruckzeit, Einspritzgeschwindigkeit und Kühlzeit sind die Basis der Serienfertigung. Zulässige Anpassungen in der Serie sollten auf geringfügige Feinabstimmungen innerhalb des Fensters beschränkt sein, statt bei jedem Materialwechsel oder Schichtwechsel neu zu experimentieren. Vom Lieferanten ist zu verlangen, diese Parameter in der Prozesskarte festzuhalten und zu archivieren sowie bei Materialchargenwechseln eine Erstmusterbestätigung durchzuführen. Die Materialtrocknung wird oft vernachlässigt – bei Materialien wie LCP oder PA9T treten nach Feuchtigkeitsaufnahme Kurzschüsse, Silberstreifen und Maßdrift gemeinsam auf; Trocknungstemperatur und -dauer müssen festgelegt und dokumentiert werden.
Vor-Ort-Kriterien für Fehlermodi: Kurzschuss, Grat, Verzug, Einfallstellen
In der Serie müssen Probleme schnell erkannt werden. Kurzschuss deutet meist auf unzureichende Einspritzung, zu niedrige Materialtemperatur oder schlechte Entlüftung hin; Grat hängt häufig mit unzureichender Schließkraft, verschlissener Trennebene oder zu hohem Nachdruck zusammen; Verzug entsteht oft durch ungleichmäßige Werkzeugtemperatur, unausgewogene Kühlung oder orientationsbedingte Spannungen aufgrund der Angusslage; Einfallstellen konzentrieren sich auf dickwandige Bereiche oder unzureichende Nachdruckkompensation. Diese Beurteilungen sind richtungsweisend und vor Ort anhand der konkreten Struktur zu überprüfen.
- Kontinuierliche Drift kritischer Maße: Wenn dieselbe Kavität über mehrere Schüsse hinweg in dieselbe Richtung aus der Toleranz läuft, zuerst prüfen, ob Werkzeugtemperatur und Nachdruck driften, nicht direkt das Werkzeug ändern.
- Verschlechterte Wiederholgenauigkeit der Einlegerpositionierung: Wenn die Positionsverteilung von Kontakten oder Abschirmblechen im Kunststoffteil zu streuen beginnt, liegt es meist an verschlissenen Positionierstiften für die Einleger oder an Ablageabweichungen des Roboters.
- Chargenabhängige optische Unterschiede: Deutliche Farb-, Glanz- oder Bindenahunterschiede zwischen Chargen deuten meist auf Materialchargen- oder Trocknungszustandsänderungen hin, nicht auf das Werkzeug selbst.
- Abnehmende Mehrkavitäten-Konsistenz: Eine Vergrößerung der Maßunterschiede zwischen den Kavitäten deutet auf Angusbalance oder lokale Kühlungsanomalien hin.
Bei den genannten Signalen ist es sinnvoll, zuerst die Linie zu stoppen und zu prüfen, ob Prozessparameter und Prüfmittelbezug übereinstimmen, und dann zu beurteilen, ob das Problem beim Material, der Maschine oder dem Werkzeug liegt. Mit Musterteilen und Prozessaufzeichnungen auf die Suche zu gehen ist wirksamer, als hinterher zu streiten. Die Stichprobenfrequenz richtet sich üblicherweise nach dem Serientakt und der Anzahl kritischer Maße; für kritische Maße sollten spezielle Prüfmittel vorgesehen werden, um zu vermeiden, dass Maße gemessen werden, deren Bezug bereits mit der Schieblehre instabil ist.
Stichprobenprüfung und Prüfmittel: Nur mit korrektem Bezug sind Daten aussagekräftig
Der häufigste Fehler in der Seriensteuerung ist, dass Stichprobenbericht und Zeichnungsbezug nicht übereinstimmen. Die kritischen Maße von Steckverbinder-Kunststoffteilen beziehen sich häufig auf die Kontaktbezugsfläche oder die Montagefläche; wenn das Prüfmittel am Außenumriss positioniert, kann die gemessene Abweichung lediglich ein Vorrichtungsfehler sein. Die Beschaffung sollte vor der Bestellung das Prüfmittelkonzept bestätigen und in der Serie verlangen, dass der Lieferant Daten nach demselben Bezug liefert. 3D-Scannen eignet sich zur Überprüfung von Erstmustern und auffälligen Teilen, ersetzt nicht die tägliche Stichprobenprüfung, ermöglicht aber eine schnelle Unterscheidung, ob es sich um ein Maßproblem oder ein Bezugsproblem handelt.
Kosten, Durchlaufzeit und Checkliste vor der Angebotsanfrage
Die häufigste Falle in der Beschaffung ist, den Stückpreis auf das Minimum zu drücken, solange die Zeichnung noch unvollständig ist. Ein Angebot für das Spritzgießen von Präzisionssteckverbindern ist im Kern die Verdichtung einer Reihe von Randbedingungen zu einer Zahl: Werkzeugkonstruktion, Kavitätenzahl, Einlegerart, Materialmarke, Toleranzband, Prüfmethoden, Verpackungsform. Wenn Sie nur auf einen Punkt Druck ausüben, holt sich der Lieferant das an anderer Stelle zurück – weniger Kavitäten, andere Materialmarke, Prüfverzicht, vereinfachte Prüfmittel. In der Serie zeigen sich die Kosten dann in Form von Nacharbeit, Linienstopps und Sortierung und sind oft höher als der ursprünglich eingesparte Stückpreis.
Daher geht es vor der Angebotsanfrage nicht ums Feilschen, sondern um klare Bedingungen. Die folgende Checkliste kann direkt in die Anfrage-E-Mail kopiert und Punkt für Punkt ausgefüllt werden.
Checkliste vor der Angebotsanfrage: Erst sieben Punkte ausfüllen, dann über den Preis verhandeln
- Jahresmenge und Chargentakt: Wie viel pro Jahr, in wie vielen Chargen, wie viel pro Charge. Dieser Punkt entscheidet direkt über die Kavitätenzahl – ein Takt von 100.000 Teilen pro Jahr und ein Werkzeugkonzept für eine 5.000-Teile-Pilotserie sind nicht dasselbe.
- Kritische Maße und Toleranzband: Welche Maße in der Zeichnung sind kritisch, wie groß sind die Toleranzen, wie ist der Bezug angegeben. Geben Sie nicht nur eine Gesamttoleranz an; der vom Werkzeug garantierte Bereich und der vom Spritzguss garantierte Bereich sind getrennt zu verhandeln.
- Optische Standards: Ob Bindenähte zulässig sind und wo, wo die Sichtflächen liegen, welche Kriterien für Einfallstellen und Fließlinien gelten. Wenn der optische Standard nicht klar beschrieben ist, lassen sich Musterteile immer „noch etwas nachbessern“.
- Materialmarke und -güte: Schreiben Sie nicht „hochtemperaturbeständiger Kunststoff“, sondern die konkrete Marke. Ein Markenwechsel ändert Schwindung, Werkzeugtemperatur und Trocknungsbedingungen, und die Werkzeugmaße ändern sich mit.
- Einlegerform: Ob Kontakte eingebettet, nachträglich eingesteckt oder umspritzt werden; wer die Einlegertoleranz gewährleistet. Bei Steckverbindern mit Einlegern ist die Wiederholgenauigkeit der Positionierung separat zu erfassen.
- Zertifizierungs- und Rückverfolgbarkeitsanforderungen: Ob Materialzeugnisse, Chargenrückverfolgbarkeit und Erstmusterberichte zur Archivierung erforderlich sind. Bei Produktionslinien mit Rückverfolgbarkeitsanforderungen müssen Prüfzeit und Dokumentationskosten in das Angebot eingerechnet werden.
- Prüfvorrichtungen und Lieferform: Ob spezielle Prüfvorrichtungen benötigt werden und wer diese finanziert; Schüttgut, Gurtware oder Tray. Die Lieferform beeinflusst nachgelagerte Prozesse und Verpackungskosten.
Was treibt die Kosten eigentlich
Nach Einflussgröße sortiert: Werkzeugkomplexität (Trennebene, Schieber, Insert-Positioniermechanismus) > Kavitätenzahl und Angussbalance > Materialklasse (glasfaser-/mineralgefüllte Hochtemperatur-Engineering-Kunststoffe sind teurer als Standardmaterial und verursachen stärkeren Werkzeugverschleiß) > Toleranz und Prüfdichte > Lieferform. Die Kavitätenzahl ist ein zweischneidiges Schwert: Steigt die Kavitätenzahl, sinken Material- und Maschinenzeitkosten pro Stück, doch die Schwierigkeit von Angussbalance, Mehrkavitäten-Konsistenz und Werkzeugwartung steigt ebenfalls. Beim Spritzguss von Präzisionssteckverbindern gilt: Wird die Mehrkavitäten-Konsistenz nicht gehalten, werden die eingesparten Maschinenzeiten durch Sortier- und Ausschusskosten wieder aufgezehrt.
Die in der Branche übliche Angebotsstruktur ist „Werkzeugkosten + Stückpreis + Prüfvorrichtungs-/Erstmusterkosten“, wobei manche Anbieter Bemusterung und Prozessfenster-Dokumentation separat ausweisen. Beim Erhalt eines Angebots prüfen Sie zuerst, ob diese Positionen aufgeschlüsselt sind, und dann, wie viele Stichprobenprüfungen im Stückpreis enthalten sind und ob Verpackung inbegriffen ist. Unklare Angebote führen später meist zu Nachforderungen.
Häufige Fragen (FAQ)
Die folgenden Punkte werden bei der Auftragsabwicklung am häufigsten gefragt und in der Angebotsphase am leichtesten vage übergangen. Die Antworten richten sich nach den vorstehenden Beurteilungen; konkrete Zahlenwerte gelten stets gemäß Zeichnung und Bestätigung durch den Lieferanten.
Was sollte beim Spritzguss von Präzisionssteckverbindern zuerst festgelegt werden: Toleranz oder Material?
Zuerst die Aufteilung der Toleranzbänder, dann das Material. Denn die Toleranz ist die Summe aus „werkzeugseitiger + spritzgussseitiger“ Absicherung, und Schwindung, Anisotropie und Feuchtigkeitsaufnahme des Materials zehren direkt an einem Teil davon. Branchenüblich ist: Zunächst die kritischen Maßtoleranzen je nach Verwendungszweck der Zeichnung in werkzeugseitige und spritzgussseitige Anteile aufteilen, dann einen Engineering-Kunststoff wählen, der Schwindung und Reflow-Lötbeständigkeit erfüllt (z. B. LCP, PA9T, PBT, PA46), und schließlich mit Bemusterungsdaten rückfüllen. Kritische Maße üblicher Steckverbinder-Kunststoffteile liegen häufig im Bereich ±0,05–±0,10 mm, bei feinen Rastermaßen enger – dies ist eine Beurteilungsreferenz, kein Versprechen; unbedingt gemäß Zeichnung und Verwendungszweck bestätigen.
Welche Daten sollte der Einkauf bei der Werkzeugabnahme erhalten, statt nur Musterteile zu prüfen?
Mindestens vier Kategorien: Erstmuster-Maßprüfbericht über alle Maße (mit Bezugsangabe, und die Bezüge müssen mit den Prüfvorrichtungen übereinstimmen), Fähigkeitsdaten kritischer Maße (nicht Einzelpunkt-Konformität, sondern Verteilung und Streuung), Stichproben zur Mehrkavitäten-Konsistenz (bei Mehrkavitätenwerkzeugen unverzichtbar, um zu bestätigen, ob Abweichungen zwischen Kavitäten bestehen) sowie Aufzeichnung des Prozessfensters bei der Bemusterung (Nutzungsbereiche von Werkzeugtemperatur, Nachdruck, Einspritzgeschwindigkeit). Bei Insert-Steckverbindern zusätzlich Daten zur Wiederholgenauigkeit der Insert-Positionierung. Ein konformes Musterteil belegt nur Konformität in jenem Moment; erst diese Daten belegen, ob die Serie gehalten werden kann.
Wenn nach Serienstart die Maße zu driften beginnen, wo zuerst nachsehen?
Nach Einflussfläche von groß nach klein sortiert: Zuerst Materialcharge und Trocknungszustand prüfen (Materialwechsel, Änderung des Regeneratanteils, unzureichende Trocknung verändern die Schwindung), dann prüfen, ob Werkzeugtemperatur und Nachdruckfenster vor Ort zur Produktionssteigerung verändert wurden, danach Insert-Positionierung und Werkzeugverschleiß prüfen. Als Vor-Ort-Kriterien treten Kurzschuss, Grat, Verzug und Einfallstellen oft vor Maßüberschreitungen auf. Bei einseitiger Drift kritischer Maße über mehrere Schüsse hinweg oder Überschreitung der Insert-Positionierung sollte die Linie gestoppt und nachgeprüft werden, statt durch verschärfte Stichproben dagegenzuhalten.
Warum ist das Angebot für Insert-Steckverbinder mit Metallkontakten meist höher?
Teuer sind Positionierung und Taktzeit, nicht der Kunststoff selbst. Das Insert muss vor dem Schließen präzise eingelegt und wiederholgenau positioniert werden; am Werkzeug sind oft spezielle Positionierstrukturen nötig, Einlegen und Entnehmen beeinflussen häufig die Taktzeit, und das Ausschussrisiko konzentriert sich auf Insert-Verschiebung und mangelhafte Umspritzung. Daher ist bei Insert-Steckverbindern die Positionier-Wiederholgenauigkeit separat zu bewerten, und im Angebot sollten Eingangstoleranzen der Inserts, Zuführungsart und Prüfanforderungen mit angegeben werden; sonst wird der Stückpreis gedrückt, und die Nacharbeitskosten holen es später zurück.
Welche Informationen sind bei der Angebotsanfrage für Präzisionssteckverbinder-Spritzguss an den Lieferanten bereitzustellen?
Je konkreter, desto besser: Jahresstückzahl und Losgrößentakt, kritische Toleranzpositionen (welche Maße wirklich kritisch sind, welche gelockert werden können), Oberflächenstandards und zulässige Oberflächenfehler, Materialbezeichnung oder Leistungsanforderungen, ob Inserts benötigt werden und deren Eingangszustand, Zertifizierungs- und Rückverfolgbarkeitsanforderungen, ob der Lieferant Prüfvorrichtungen bereitstellen soll, Verpackung und Lieferform. Vollständige Angaben machen Angebote vergleichbar; nur eine Umrisszeichnung zur Stückpreis-Senkung vorzulegen, verlagert die Kosten meist in Bemusterung und Nacharbeit. Für den Prozess können Sie direkt über KI-Dialog-Angebot oder klassisches Angebot einreichen.
Key takeaways
- Erfolg oder Misserfolg des Präzisionssteckverbinder-Spritzgusses wird meist vor dem Werkzeugbau festgelegt: Materialschwund, Toleranzbandaufteilung sowie Anguss- und Einlegeteilart bestimmen die Serienkonsistenz stärker als spätere Maschineneinstellungen.
- Je kleiner der Kontaktabstand, desto stärker muss die Toleranzaufteilung auf Werkzeug- und Einlegeteilgenauigkeit ausgerichtet werden, statt einfach die Formnestmaße enger zu fassen – zunächst ist zu klären, welche Maße vom Werkzeug und welche vom Spritzguss gewährleistet werden.
- Bei der Werkzeugabnahme nicht nur die Volldimensionen der Musterteile prüfen: Erstmusterprüfbericht, Cpk-/Fähigkeitsdaten der kritischen Maße, Wiederholgenauigkeit der Einlegeteilpositionierung und Konsistenzdaten über mehrere Formnester sind einzuholen.
- Serienstabilität beruht auf drei Dingen: Materialcharge und Trocknungsprotokoll, Fixierung von Werkzeugtemperatur und Nachdruckfenster, Prüfplan und Prüfmittel in Übereinstimmung mit den Zeichnungsbezügen.
- Vor der Angebotsabgabe Jahresmenge, kritische Toleranzmerkmale, optische Beurteilungskriterien sowie Zertifizierungs- und Rückverfolgbarkeitsanforderungen einmal klar benennen – das erspart später zwei Nacharbeitsrunden.



