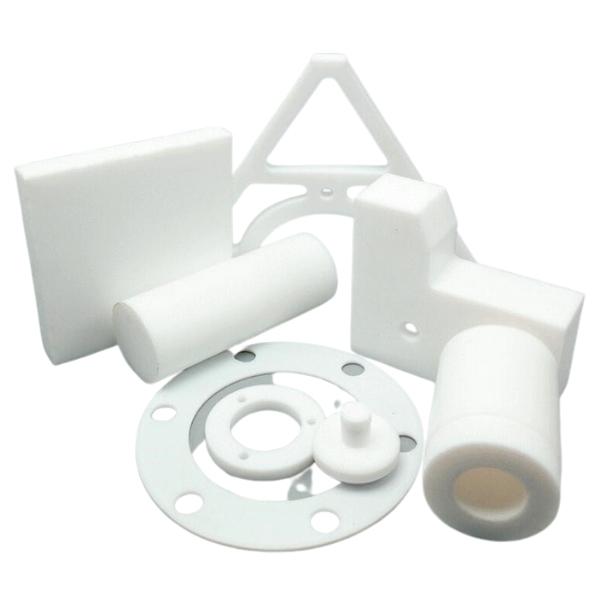
Was für ein Werkstoff ist Teflon (PTFE)?
PTFE ist in der CNC-Bearbeitung sowohl weit verbreitet als auch anspruchsvoll: Es ist korrosionsbeständig und reibungsarm, zugleich jedoch weich und leicht verformbar. Die chemische Bezeichnung von PTFE lautet Polytetrafluorethylen; es gehört zu den fluorhaltigen thermoplastischen technischen Kunststoffen. „Teflon“ war ursprünglich ein Handelsname und wird heute im allgemeinen Sprachgebrauch häufig als Sammelbegriff für PTFE verwendet. In technischen Zeichnungen und Beschaffungsunterlagen sollten Werkstoffart und genaue Sorte jedoch weiterhin eindeutig angegeben werden.
Die Kohlenstoffkette von PTFE ist von Fluoratomen umgeben, und die Kohlenstoff-Fluor-Bindung ist besonders stabil. Aufgrund dieser Molekülstruktur reagiert der Werkstoff kaum mit den meisten chemischen Medien und weist zugleich eine geringe Oberflächenenergie sowie einen niedrigen Reibungskoeffizienten auf. In die Sprache des Maschinenbaus übersetzt bedeutet dies, dass Medien nur schwer an den Bauteilen haften und der Werkstoff für Gleit-, Dichtungs- und Isolieranwendungen sowie für korrosive Umgebungen geeignet ist. Nachteilig sind jedoch die schwierige Verklebung sowie eine Steifigkeit und Tragfähigkeit, die nicht unmittelbar mit denen metallischer Werkstoffe gleichgesetzt werden können.
- Ungefülltes PTFE: Behält vorrangig die grundlegenden Eigenschaften wie Chemikalienbeständigkeit, geringe Reibung und elektrische Isolierfähigkeit bei, weist jedoch eine begrenzte Kriechfestigkeit und Maßstabilität auf.
- Modifiziertes PTFE: Bestimmte Eigenschaften werden durch Anpassung der Werkstoffrezeptur verändert. Der Einsatzzweck darf nicht allein anhand der Bezeichnung „modifiziert“ beurteilt werden; die Daten der jeweiligen Sorte müssen geprüft werden.
- Gefülltes PTFE: Durch Zugabe von Füllstoffen wie Glas, Kohlenstoff oder PEEK lassen sich Verschleißfestigkeit, Druckfestigkeit oder Maßstabilität verbessern. Reibungsverhalten, elektrische Eigenschaften und Chemikalienbeständigkeit können sich dadurch jedoch ebenfalls verändern.
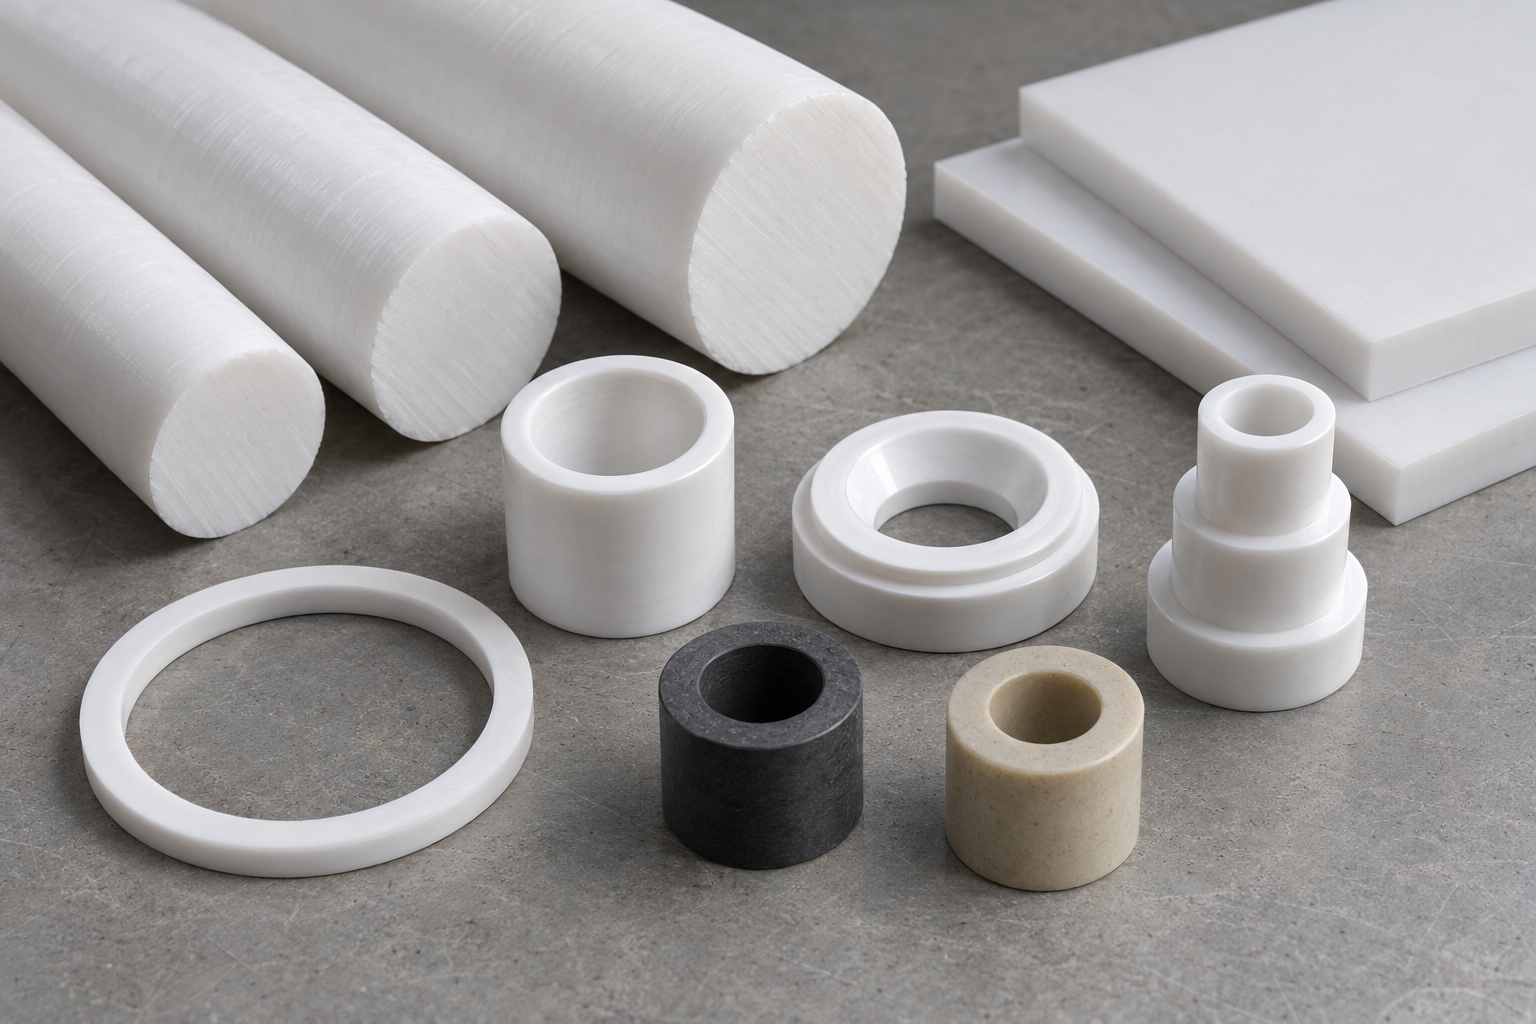
Für die mechanische Bearbeitung wird PTFE üblicherweise in Form von Stäben, Rohren, Platten oder formgepressten Rohlingen geliefert. Selbst wenn verschiedene Sorten äußerlich weiß erscheinen, können sie sich hinsichtlich Dichte, Füllstoffen, Eigenspannungen und Maßstabilität unterscheiden. Daher ist „Bearbeitung aus Teflon“ keine vollständige Anforderung an die Werkstoffauswahl. Bei der Konstruktion von Dichtringen, Buchsen oder Isolierteilen müssen gleichzeitig ungefüllter oder gefüllter Werkstoff, Einsatztemperatur, Dauerbelastung, Kontaktmedien und Prüfbedingungen festgelegt werden. Erst danach können der Rohling und das CNC-Bearbeitungskonzept bestimmt werden.
Zentrale Eigenschaften von Teflon bei der mechanischen Bearbeitung
Die Vorteile von Teflon (PTFE) beschränken sich nicht einfach auf „Korrosionsbeständigkeit und eine sehr glatte Oberfläche“. Jede einzelne Eigenschaft beeinflusst die Bauteilgeometrie, die Art der Passung und die Einsatzgrenzen:
- Beständigkeit gegen chemische Medien: PTFE ist gegenüber starken Säuren, starken Laugen und zahlreichen organischen Lösungsmitteln äußerst beständig und eignet sich daher für Dichtungen, Flachdichtungen und Auskleidungen in chemischen Anlagen. Bei der Werkstoffauswahl müssen dennoch die Konzentration und Temperatur des Mediums sowie die Zusammensetzung der Füllstoffe geprüft werden.
- Niedriger Reibungskoeffizient: Der Werkstoff weist ausgeprägte selbstschmierende Eigenschaften auf und kann für Lager, Buchsen und Gleitführungen eingesetzt werden, wodurch die Abhängigkeit von Schmierstoffen reduziert wird. Niedrige Reibung bedeutet jedoch nicht automatisch hohe Verschleißfestigkeit; bei dauerhafter Belastung müssen auch Verschleiß und Kriechen bewertet werden.
- Großer Einsatztemperaturbereich: In gängigen Datenblättern wird eine Dauergebrauchstemperatur von etwa -200℃ bis 260℃ angegeben. Dadurch eignet sich PTFE für Isolier- und Dichtungsteile in kalten und heißen Umgebungen. Die tatsächliche Obergrenze hängt von der Werkstoffsorte, der Belastung, dem Medium und den Anforderungen an die Lebensdauer ab.
- Gute elektrische Isoliereigenschaften: PTFE wird häufig für Isoliersockel, Isolierhülsen sowie elektronische und elektrotechnische Bauteile verwendet. Isolierabstände, Wandstärken, Betriebsfrequenzen und Umgebungstemperaturen müssen jedoch weiterhin entsprechend den Produktanforderungen festgelegt werden.
- Niedrige Oberflächenenergie und geringe Haftneigung: Diese Eigenschaft erleichtert das Ablösen, verhindert Verschmutzungen und verringert Medienrückstände, erschwert jedoch zugleich Klebeverbindungen. Wenn eine Verklebung erforderlich ist, müssen in der Regel die Oberflächenbehandlung, die Grundierung und das Klebstoffsystem validiert werden; alternativ kann eine mechanische Verriegelung eingesetzt werden.
- Witterungs- und Alterungsbeständigkeit: PTFE ist im Außenbereich und bei langfristiger Exposition normalerweise sehr stabil und eignet sich daher für dauerhaft eingesetzte Isolier- und Dichtungsteile. Die Auswirkungen von Strahlung, mechanischer Ermüdung und hohen Belastungen lassen sich jedoch nicht allein anhand der „Alterungsbeständigkeit“ beurteilen.
Diese Eigenschaften haben auch ihren Preis: Reines PTFE weist eine relativ geringe mechanische Festigkeit und Steifigkeit auf, und seine Abmessungen werden leicht durch Belastung, Temperatur und Messkraft beeinflusst. Bei der Konstruktion mechanisch bearbeiteter Teflonteile müssen niedrige Reibung und chemische Beständigkeit gemeinsam mit Kriechen, Verformung und erschwerter Verklebung abgewogen werden. PTFE darf nicht einfach als direkter Ersatz für metallische Werkstoffe betrachtet werden.
Warum ist die CNC-Bearbeitung von Teflon so anspruchsvoll?
Die Schwierigkeit bei der CNC-Bearbeitung von Teflon liegt nicht darin, dass der Werkstoff zu hart ist, sondern darin, dass er zu weich ist und seine Form unter Druck- und Temperatureinfluss leicht verändert. Kriechen, Wärmestau, geringe Steifigkeit und das Verschmieren beim Schneiden verstärken sich zudem gegenseitig. Deshalb können die Schnittparameter und Prüfverfahren für Metalle wie Aluminiumlegierungen nicht direkt übernommen werden.
Kriechen von PTFE: Abmessungen verändern sich unter Belastung allmählich
Problem: Die Abmessungen eines Bauteils können nach der Bearbeitung innerhalb der Toleranz liegen, das Bauteil kann sich jedoch unter anhaltendem Druck verformen. Ursache: PTFE neigt unter Spannkraft, Messkraft oder Betriebslast zum Kriechen. Gegenmaßnahme: Langes, starkes Spannen vermeiden, die Messkraft der Messmittel kontrollieren und die Abmessungen unter Berücksichtigung der tatsächlichen Bauteiltemperatur, Belastung und Einbausituation bewerten.
Geringe Wärmeleitfähigkeit von PTFE: Schnittwärme konzentriert sich lokal
Problem: Der Bearbeitungsbereich kann erweichen und sich ausdehnen; nach dem Abkühlen können sich die Abmessungen wieder zurückbilden. Ursache: PTFE leitet Wärme nur langsam, sodass die durch Werkzeugreibung erzeugte Wärme nicht schnell abgeführt werden kann. Gegenmaßnahme: Den Wärmeeintrag durch kontinuierliche Zerspanung begrenzen, Späne rechtzeitig abführen und unterstützend kühlen. Nach der Feinbearbeitung sollte das Bauteil erst geprüft werden, wenn sich seine Temperatur stabilisiert hat.
Geringe Steifigkeit von PTFE: Dünne Wände weichen leicht aus und werden beim Spannen zusammengedrückt
Problem: Dünne Wände, lange Auskragungen und filigrane Merkmale neigen zu Schwingungen, Werkzeugausweichen oder Unrundheit. Ursache: Aufgrund der geringen Werkstoffsteifigkeit können sowohl Schnittkräfte als auch Spannkräfte das Werkstück aus seiner theoretischen Position verdrängen. Gegenmaßnahme: Die Auskragung von Werkstück und Werkzeug verkürzen, die Spannfläche vergrößern und im Bereich dünner Wände oder nahe an Bohrungen und Hohlräumen passgenaue Abstützungen vorsehen.
Verschmieren beim Schneiden: Aufwölbungen und Grate lassen sich nur schwer vermeiden
Problem: An Kanten können Aufwölbungen, Fäden und Bohrungsgrate entstehen. Ursache: Stumpfe Werkzeuge neigen dazu, PTFE zu verdrängen, anstatt den Werkstoff sauber zu durchtrennen. Gegenmaßnahme: Die Schneidkante scharf halten, einen geeigneten Vorschub verwenden und wiederholtes Reibschneiden vermeiden. Bei der Konstruktion muss außerdem ausreichend zugänglicher Raum zum Entgraten von Dichtlippen, Passkanten und tiefen Bohrungen vorgesehen werden.

Diese Probleme treten in der Regel nicht isoliert auf: Verformungen durch das Spannen verändern das Bearbeitungsaufmaß, während Wärmestau wiederum Werkzeugausweichen und Verschmieren verstärkt. Für eine stabile CNC-Bearbeitung von Teflon müssen Materialzustand, Werkstückspannung, Werkzeuge, Wärmeentwicklung und Messmethoden als zusammenhängendes Prozesssystem behandelt werden.
Tipps zu Werkstückspannung, Werkzeugen und Parametern bei der mechanischen Bearbeitung von Teflon
Werkzeuge für die Teflonbearbeitung: Eine scharfe Schneide ist wichtiger als die Härte
Für die mechanische Bearbeitung von Teflon werden in der Regel scharfe Hartmetallwerkzeuge mit positivem Spanwinkel und ausreichend Spanraum bevorzugt. Stumpfe Schneiden neigen dazu, das Material zu verdrängen, wodurch Fäden, Grate und verschmierte Oberflächen entstehen. Beim Konturdrehen kann je nach geforderter Oberflächenqualität ein größerer Eckenradius gewählt werden. Je größer der Radius ist, desto höher sind jedoch in der Regel auch die radialen Schnittkräfte; bei der Bearbeitung dünnwandiger Ringe oder schlanker Buchsen können dadurch Werkzeugausweichen und Verformungen sogar verstärkt werden.
CNC-Bearbeitungsparameter für Teflon: Wärme kontrollieren und einen wirksamen Schnitt aufrechterhalten
In Fachunterlagen findet sich häufig der Ansatz „relativ niedrige Drehzahl, hoher Vorschub“: Dadurch wird unnötige Reibungswärme reduziert und zugleich sichergestellt, dass die Schneide in das Material eindringt, anstatt wiederholt über die Oberfläche zu reiben. Dies ist jedoch keine feste Vorgabe; Drehzahl und Vorschub müssen weiterhin anhand von Werkstückdurchmesser, Wandstärke, Schneidenzahl und Werkzeugauskragung durch Probeschnitte bestimmt werden. Kühlmittel oder Druckluft können beim Abtransport von Wärme und Spänen helfen. Dabei ist jedoch sicherzustellen, dass das Medium die Teile nicht verunreinigt und mit der anschließenden Reinigung sowie der Einsatzumgebung kompatibel ist.
Werkstückspannung bei der mechanischen Bearbeitung von Teflon: Belastungsfläche vergrößern und nahe am Bearbeitungsbereich abstützen
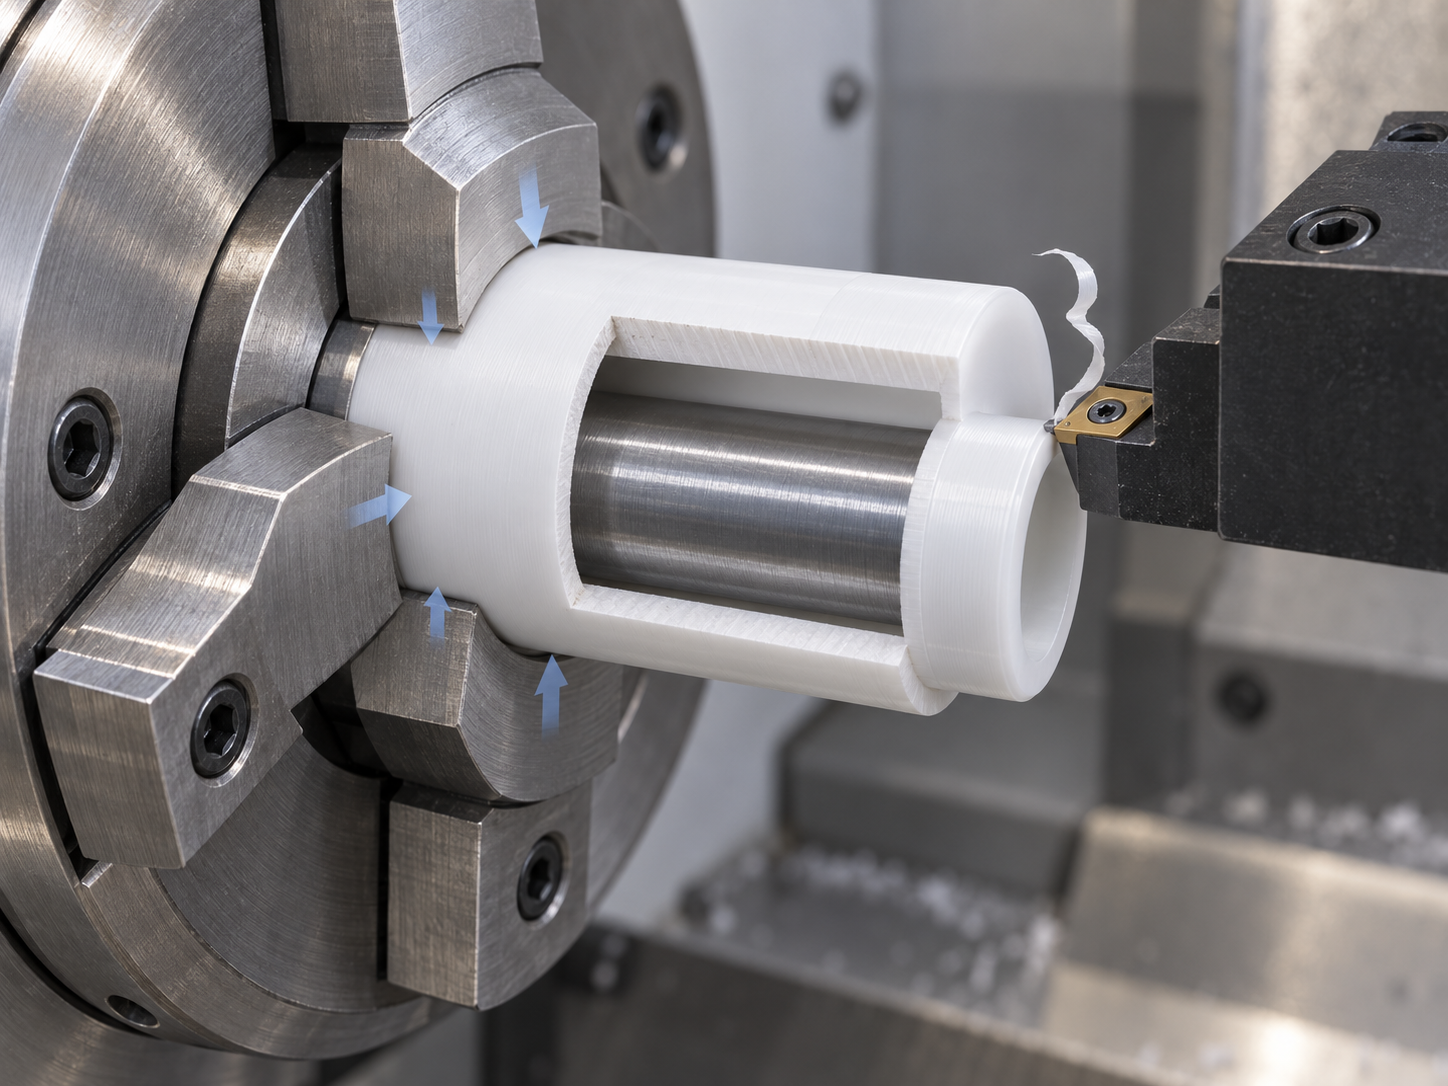
Eine zu hohe Spannkraft kann Spannabdrücke hinterlassen, runde Teile oval verformen oder dünnwandige Strukturen vorübergehend zusammendrücken. Weiche Spannbacken, umschließende Spannbacken oder kundenspezifische Vorrichtungen können verwendet werden, um die Kontaktfläche zu vergrößern. Zusätzlich sollte möglichst nahe an der Schnittstelle eine lokale Abstützung vorgesehen werden. Die Spannkraft sollte nur so hoch sein, dass das Werkstück sicher positioniert bleibt und nicht verrutscht; Einstellungen für Metallteile sollten nicht unverändert übernommen werden. Bei den Maßanforderungen müssen außerdem Reserven für Rückfederung, Kriechen und Temperaturänderungen des Materials berücksichtigt werden. Für eine erste Einschätzung werden in der Branche Bearbeitungstoleranzen für Teflon häufig in einer Größenordnung von etwa ±0,1 mm bis ±0,2 mm angesetzt. Dies ist jedoch kein allgemeingültiger Leistungswert und muss unter Berücksichtigung von Bauteilgeometrie, Bezugssystem, Einsatztemperatur und Prüfverfahren verifiziert werden.
Gängige Bearbeitungsverfahren für Teflon: Drehen, Fräsen und Bohren
Drehen von Teflon: Verformung dünner Wände und Spanverwicklung vermeiden
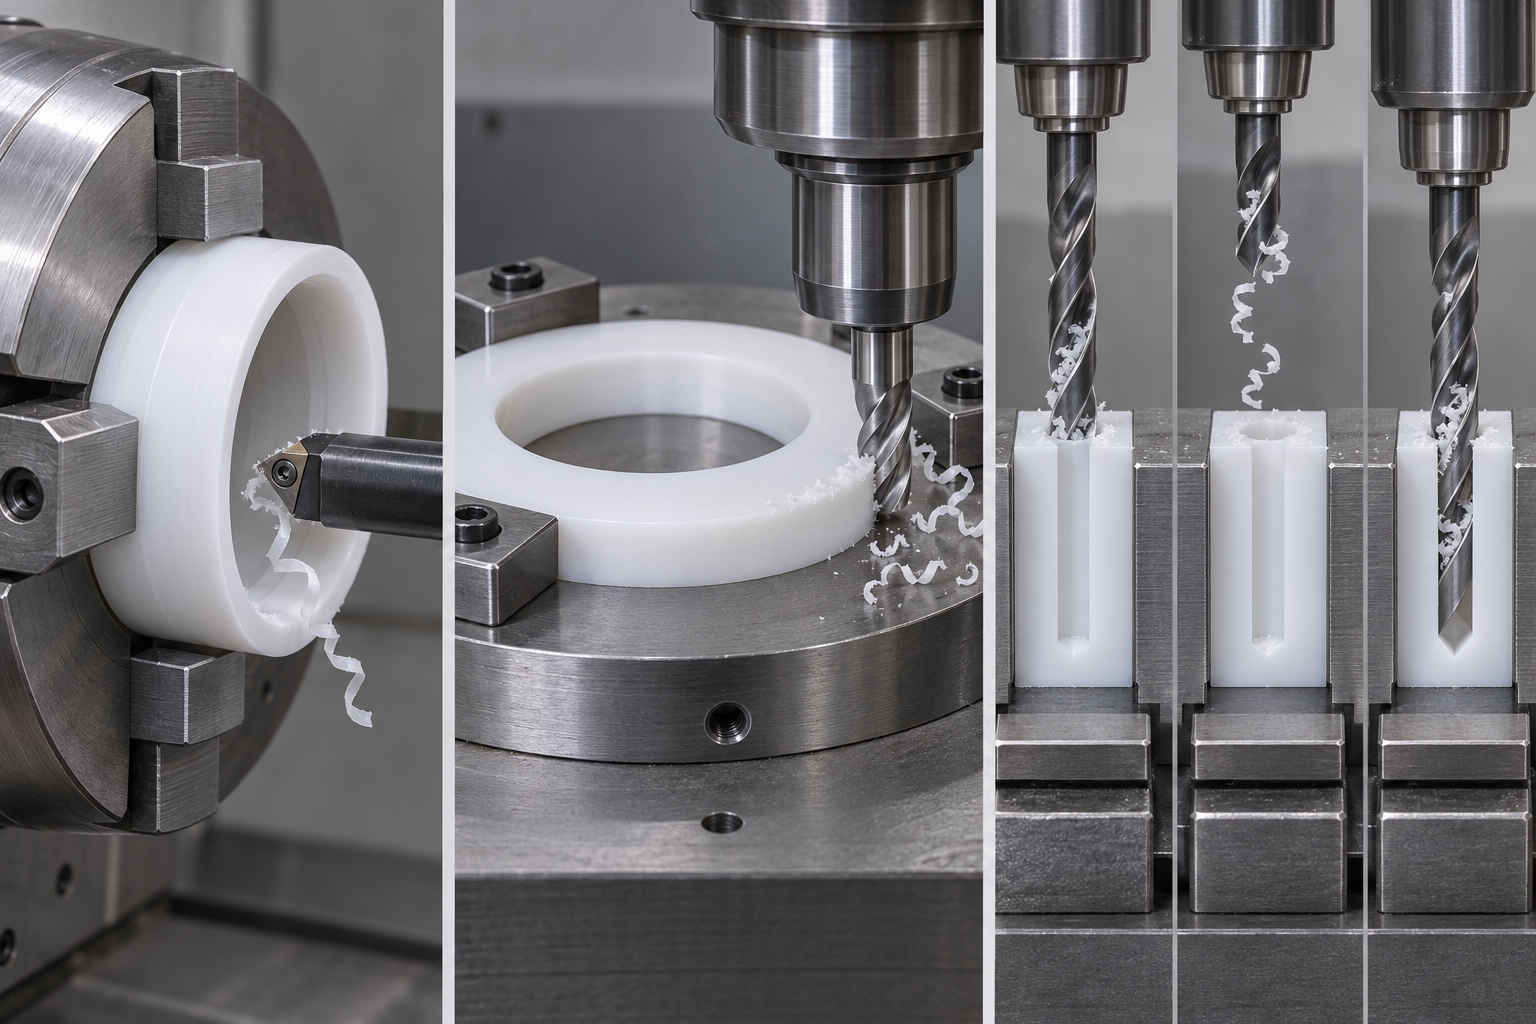
Das Drehen eignet sich für die Bearbeitung von Dichtringen, Unterlegscheiben, Buchsen und rotationssymmetrischen Ventilbauteilen. Aufgrund der geringen Steifigkeit von PTFE können dünnwandige Werkstücke durch das Spannfutter leicht oval verformt werden. Außerdem kann das Werkzeug unter der Einwirkung der Schnittkräfte ausweichen. Daher sollten die Spannfläche vergrößert, die Spannkraft kontrolliert und die Werkstückauskragung möglichst gering gehalten werden. Scharfe Schneiden erleichtern das saubere Trennen des Materials und verhindern, dass die Oberfläche verdrückt oder verschmiert wird. Kontinuierliche Bandspäne können sich zudem um das Werkstück oder Werkzeug wickeln. Dem ist durch einen geeigneten Vorschub, eine wirksame Spanbrechung und eine rechtzeitige Spanabfuhr entgegenzuwirken. Beim Abstechen entstehen an der Stirnfläche häufig Grate. Diese müssen vor der Maßprüfung sorgfältig entfernt werden, ohne dabei die Dichtlippe zu beschädigen.
Fräsen von Teflon: Die Abstützung ist wichtiger als die bloße Anpassung der Parameter
Das Fräsen wird häufig für Isolierplatten, Gleitstücke, Ventilsitze und Sonderkonturen eingesetzt. Werden Platten oder lange, schmale Werkstücke nicht ausreichend abgestützt, können sie sich während der Bearbeitung nach unten durchbiegen und nach dem Lösen der Spannvorrichtung zurückfedern. Dadurch weichen Ebenheit und Konturmaße von den Sollwerten ab. Bei der Bearbeitung sollten eine ebene Unterlage, weiche Spannbacken oder kundenspezifische Vorrichtungen für eine durchgehende Abstützung sorgen. Gleichzeitig ist die Werkzeugauskragung möglichst gering zu halten. An Innenecken, schmalen Nuten und dünnwandigen Übergängen tritt Werkzeugausweichen besonders leicht auf. Die Effizienz sollte daher nicht ausschließlich durch eine größere Schnitttiefe gesteigert werden; stattdessen kann schichtweise bearbeitet und für die Feinbearbeitung ein gleichmäßiges Aufmaß belassen werden.
Bohren von Teflon: Grate, Rückfederung und Wärmestau in der Bohrung kontrollieren
Die Hauptprobleme beim Bohren sind Gratbildung am Bohrungsrand, Rückfederung des Bohrungsdurchmessers und eine unzureichende Spanabfuhr. Ein stumpfer Bohrer verdrängt das Material eher zum Bohrungsrand hin, anstatt einen sauberen Schnitt zu erzeugen. Können die Späne aus tiefen Bohrungen nicht abgeführt werden, reiben sie außerdem an der Bohrungswand und führen zu Wärmestau. In der Regel können ein scharfer Bohrer und schrittweises Zurückziehen zur Spanabfuhr eingesetzt werden, bei Bedarf unterstützt durch ein kompatibles Kühlmedium oder Druckluft. Am Austritt einer Durchgangsbohrung sollte eine zuverlässige Unterlage vorgesehen werden, um Ausbrüche und Grate zu reduzieren. Der endgültige Bohrungsdurchmesser sollte nicht unmittelbar festgelegt werden, solange das Werkstück noch erwärmt ist oder unter dem Einfluss der Spannkraft steht.
Auch die Reihenfolge der Bearbeitungsschritte beeinflusst das Ergebnis:Zuerst werden stabile Bezugsflächen und die Hauptkonturen bearbeitet, anschließend verformungsanfällige Merkmale wie dünne Wände, schmale Nuten und kleine Bohrungen. Zum Schluss sollte ausreichend zugänglicher Raum für das manuelle Entgraten und die Prüfung verbleiben. Auf diese Weise lässt sich die kumulative Verformung leichter kontrollieren, als wenn weiche Bauteile nach der Formgebung wiederholt eingespannt werden.
Maßprüfung und Entgratung nach der Teflonbearbeitung
Wenn PTFE-Teile die Werkzeugmaschine gerade verlassen haben, können sie noch durch Zerspanungswärme und Einspannspannungen beeinflusst sein. Nach dem Abkühlen, der Rückfederung oder dem Abbau innerer Spannungen können sich Durchmesser, Ebenheit und Bohrungsdurchmesser geringfügig verändern. Sofortmessungen eignen sich daher zur Prozessüberwachung, sollten jedoch nicht direkt als Grundlage für die endgültige Abnahme dienen.
Bearbeitungsmaße von PTFE sollten im stabilisierten Zustand gemessen werden
Vor der Prüfung sollten Messtemperatur, Ruhezeit und Auflageart gemäß Zeichnung oder Prüfvorschrift festgelegt werden. Werkstück und Messmittel sollten dabei eine möglichst ähnliche Temperatur aufweisen. Beim Einsatz eines Messschiebers oder einer Bügelmessschraube muss außerdem die Messkraft kontrolliert werden: Zu hoher Druck kann dünne Wände, Dichtlippen oder weiche Ringe zusammendrücken und dadurch scheinbar „konforme“, aber verfälschte Maße ergeben. Für dünnwandige Ringe, flexible Dichtungen und kritische Konturen können Grenzlehren, Messmittel mit geringer Messkraft, optische Messsysteme oder andere berührungslose Verfahren verwendet werden. Im Prüfbericht sollten Temperatur, Messpunkte und Messverfahren dokumentiert werden, um eine spätere Überprüfung zu erleichtern.
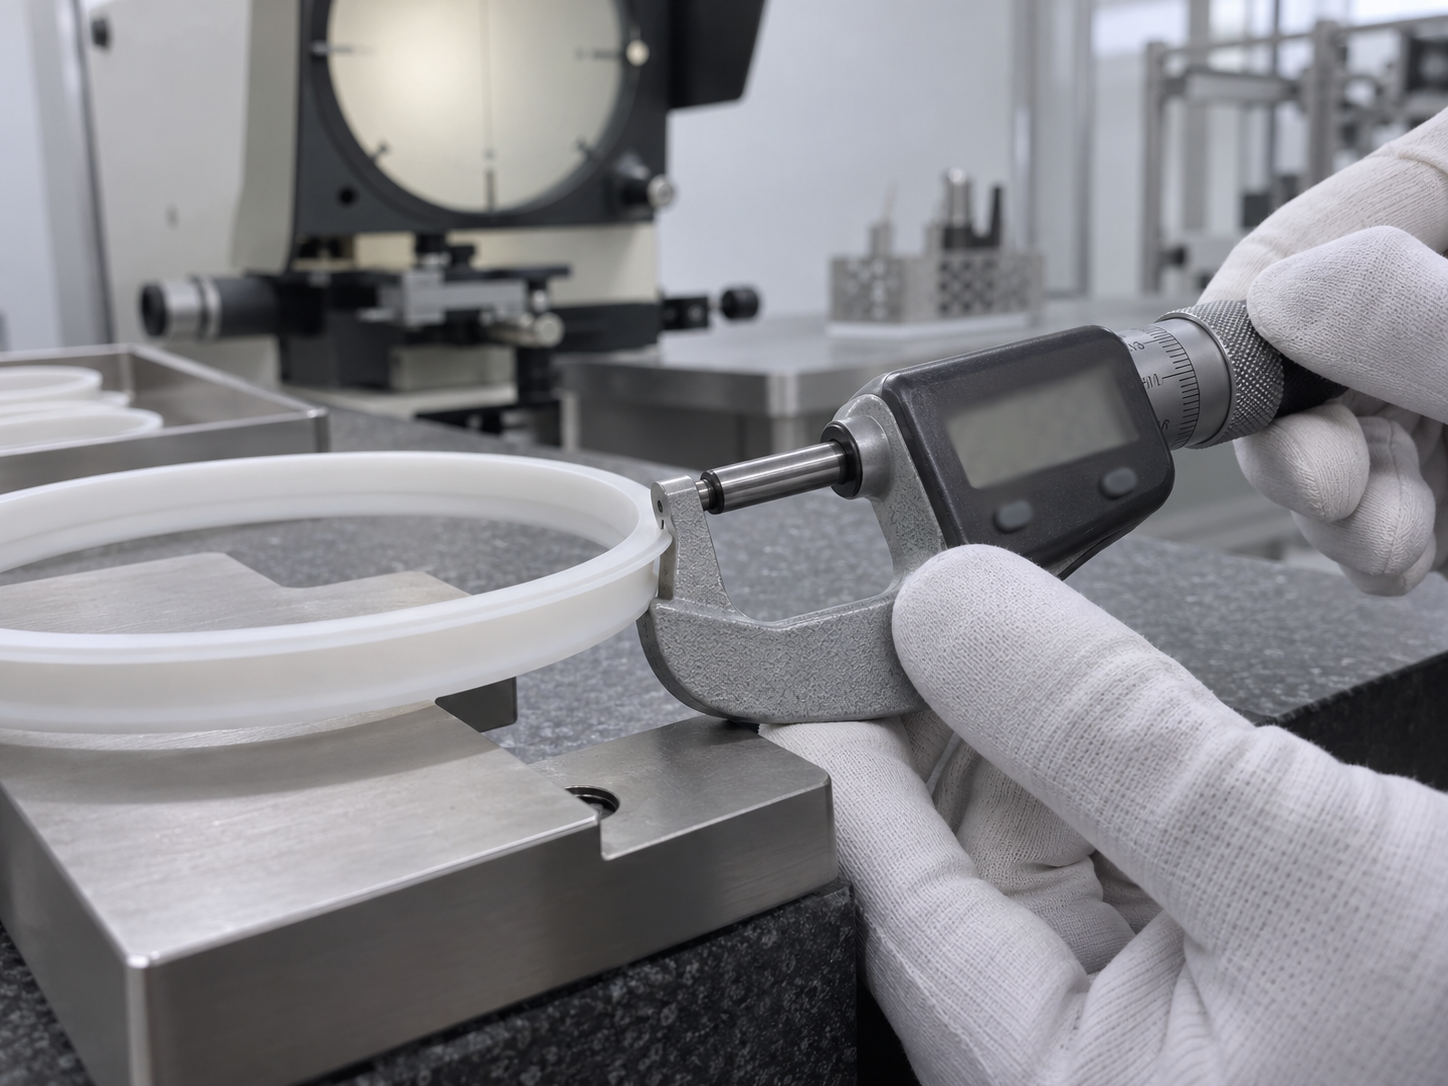
Beim Entgraten von Teflonteilen dürfen Funktionskanten nicht beschädigt werden
Bei der Teflonbearbeitung entstehende Grate und Fäden sind in der Regel weich. Üblicherweise werden sie manuell abgeschabt, präzise nachbearbeitet oder unter Vergrößerung lokal entfernt. Das Werkzeug sollte den Gratansatz mit leichtem Schnitt abtrennen, ohne das Material nach außen zu ziehen. Bohrungsöffnungen sollten einzeln geprüft werden; Grate dürfen nicht durch übermäßig große Fasen verdeckt werden. Dichtlippen, Passkanten, Kontaktlinien von Ventilsitzen und Isolationsabstände sind Funktionsmerkmale. Nach dem Entgraten müssen ihre Konturen und Maße erneut geprüft werden.
Chemisches Entgraten, Perlglanzbehandlung und Feinbearbeitung nach dem Tiefkühlen eignen sich nicht für alle PTFE-Teile. Vor ihrem Einsatz müssen anhand von Musterteilen die Eignung der Werkstoffsorte, der Wanddicke, der Reinheit und der Oberflächenrauheit sowie das Risiko von Rückständen geprüft werden. Bei Bauteilen für medizinische Anwendungen, den Lebensmittelkontakt oder hochreine Fluide müssen außerdem die jeweils geltenden Anwendungsvorschriften berücksichtigt werden. Die Abnahmekriterien sollten den zulässigen Gratzustand, die Art der Kantenbearbeitung und Bereiche, die nicht berührt werden dürfen, eindeutig festlegen, statt lediglich pauschal „alle Grate entfernen“ zu fordern.
Typische Anwendungen von Teflon-Bauteilen und alternative Werkstoffe
Der Nutzen von Teflon-Bauteilen liegt gewöhnlich nicht in der Aufnahme hoher struktureller Lasten, sondern in der gleichzeitigen Lösung von Problemen im Zusammenhang mit Reibung, Korrosion, Anhaftung oder elektrischer Isolierung. Typische Anwendungen umfassen:
- Automobilindustrie und allgemeiner Maschinenbau:Einsatz für reibungsarme Buchsen, Zahnräder mit geringer Belastung und Ventilkomponenten. Dadurch lässt sich die Abhängigkeit von Schmiermitteln reduzieren, Belastung und Kriechverhalten müssen jedoch überprüft werden.
- Chemieanlagen:Einsatz für Dichtungen, Flachdichtungen und korrosionsbeständige Auskleidungen; geeignet für Umgebungen mit Kontakt zu zahlreichen Säuren, Laugen und organischen Lösungsmitteln.
- Medizintechnik:Einsatz für Ventile, Nadelgehäuse und Isolierkomponenten; die jeweilige Werkstoffsorte, Reinheit und Biokompatibilität müssen dennoch die entsprechenden Anwendungsvorschriften erfüllen.
- Lebensmittelverarbeitungsanlagen:Die geringe Oberflächenenergie trägt dazu bei, Materialanhaftungen zu reduzieren. Typische Anwendungen sind Gleit-, Führungs- und Dichtungselemente, wobei die Anforderungen an Materialien mit Lebensmittelkontakt überprüft werden müssen.
- Elektronik und Elektrotechnik:Einsatz für Isolationssockel, Abstandshalter und bestimmte Hochfrequenzbauteile. Bei der Konstruktion müssen außerdem Temperatur, dielektrische Eigenschaften und Maßstabilität bewertet werden.
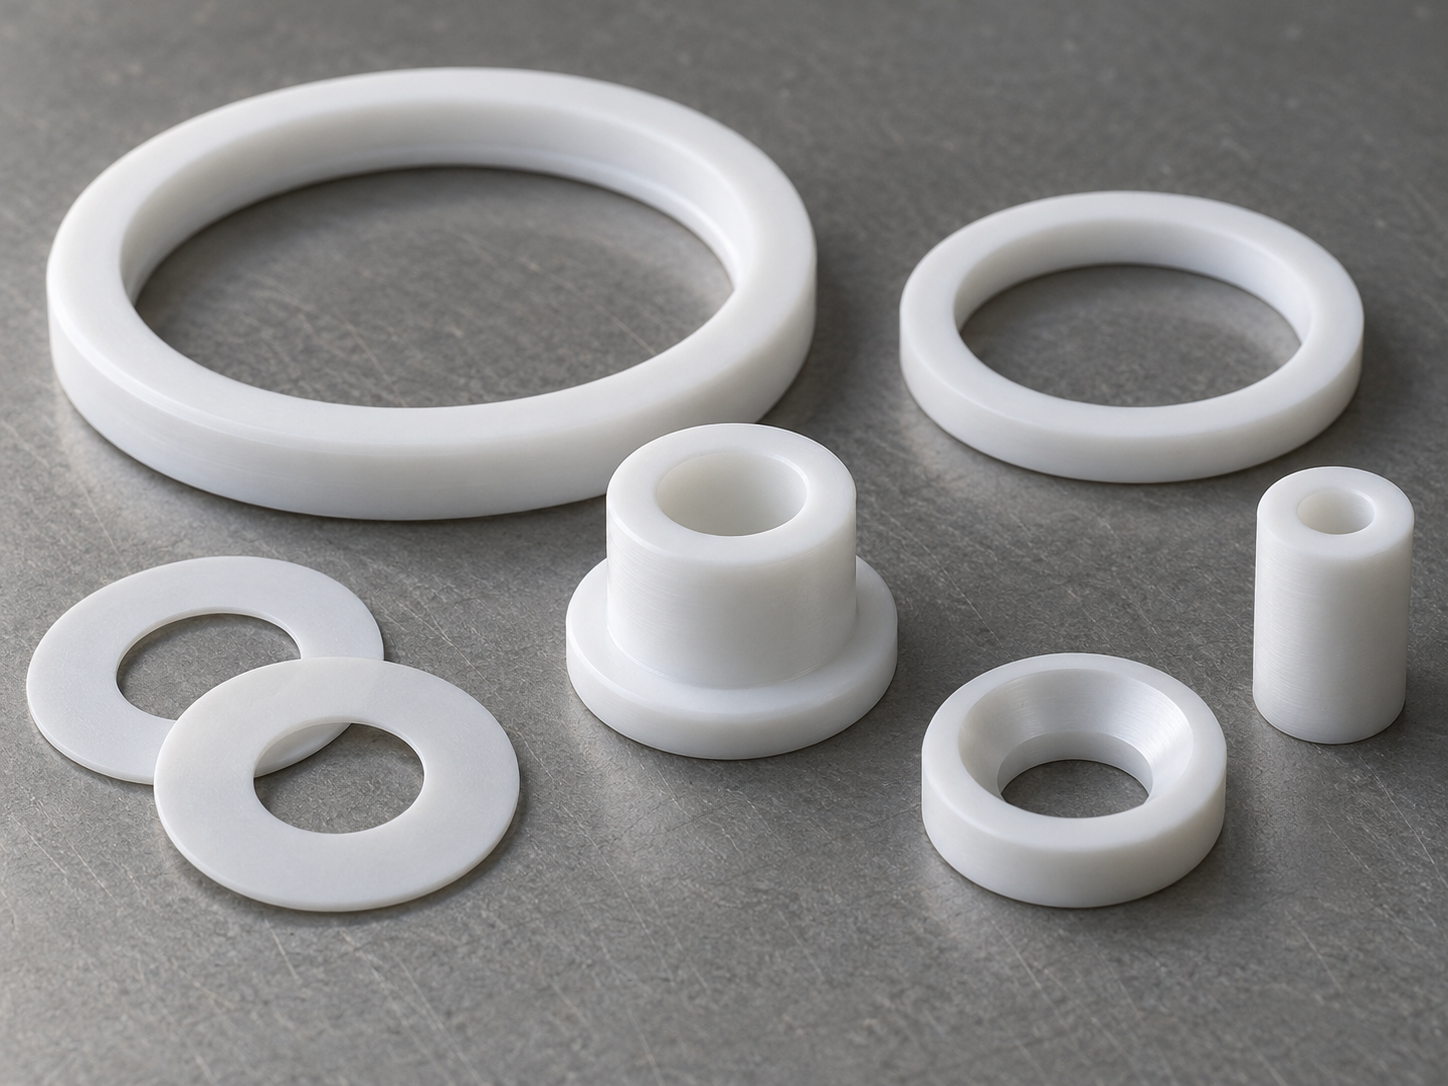
Auswahl zwischen reinem PTFE und gefülltem PTFE
Reines PTFE eignet sich besser für Anwendungen, bei denen chemische Inertheit, geringe Reibung und elektrische Isolierung im Vordergrund stehen. Durch die Zugabe von Füllstoffen wie Glas, Kohlenstoff oder PEEK lassen sich in der Regel die Verschleißfestigkeit, Druckfestigkeit oder Maßstabilität des Werkstoffs verbessern, sodass er sich besser für belastete Buchsen und Verschleißteile eignet. Füllstoffe können jedoch auch die Reibungseigenschaften, die elektrischen Eigenschaften, die Oberflächenbeschaffenheit und die chemische Beständigkeit verändern. Gefülltes PTFE darf daher nicht einfach als „umfassende Verbesserung“ betrachtet werden. Bei der Werkstoffauswahl sind Art und Anteil des Füllstoffs, die Kontaktmedien und die Betriebslast zu prüfen.
Grenzen bei der Beurteilung von Alternativwerkstoffen für Teflon
Fluorhaltige Werkstoffe wie PCTFE, ECTFE und PFA kommen als Alternativen infrage, setzen jedoch unterschiedliche Leistungsschwerpunkte: Einige bieten eine höhere Steifigkeit oder geringere Permeabilität, andere eignen sich besser für die Schmelzverarbeitung. Beim Vergleich sollten Betriebstemperatur, Medien, Anforderungen an die Permeabilität, Steifigkeit, Verarbeitungsverfahren und Kosten gemeinsam betrachtet werden, anstatt lediglich darauf zu achten, ob ein Werkstoff „fluorhaltig“ ist. PTFE zeichnet sich durch geringe Reibung und hohe chemische Beständigkeit aus, ist jedoch auch schwieriger zu verarbeiten und weist ein höheres Kriechrisiko sowie höhere Materialkosten auf. Diese Faktoren müssen bei Konstruktion und Fertigung gegeneinander abgewogen werden.
Häufige Fragen zur mechanischen Bearbeitung von Teflon
Bei der mechanischen Bearbeitung von Teflon hängen Toleranzen, Maßänderungen und die Qualität von Verbindungen nicht allein von der Genauigkeit der Werkzeugmaschine ab. Auch die Werkstoffsorte, die Umgebungstemperatur, die Spannmethode, die Messkraft und die Betriebslast beeinflussen das Ergebnis. Die folgenden vier Fragen können bei der Zeichnungsprüfung und der Abstimmung des Fertigungsprozesses herangezogen werden.
Können Teflonteile mit ebenso engen Toleranzen wie Aluminiumlegierungsteile bemaßt werden?
In der Regel sollten die Toleranzen von Aluminiumlegierungsteilen nicht direkt übernommen werden. PTFE weist eine geringe Steifigkeit auf und neigt zum Kriechen. Dünnwandige, weit auskragende und großformatige Strukturen werden zudem durch Spannkräfte und Schnittwärme beeinflusst. Bei branchenüblichen Bewertungen wird häufig zunächst eine Größenordnung von etwa ±0.1 mm bis ±0.2 mm zugrunde gelegt; dies ist jedoch kein allgemeingültiger Fähigkeitswert. Kritische Passmaße sollten unter Berücksichtigung der Bauteilgeometrie, der Werkstoffsorte, der Messtemperatur und des Spannkonzepts durch Probebearbeitung verifiziert werden.
Warum verändern sich die gemessenen Abmessungen nach der CNC-Bearbeitung von Teflon?
Häufige Ursachen sind noch nicht abgeführte Schnittwärme, der Abbau von Spannungen aus der Aufspannung, das Kriechen des Werkstoffs sowie eine lokale Verformung des Bauteils durch die Messkraft des Messmittels. Abmessungen, die unmittelbar nach der Bearbeitung innerhalb der Toleranz liegen, können sich nach dem Abkühlen oder einer Ruhezeit zurückbilden. Dünnwandige Ringe können sich außerdem nach dem Lösen aus der kreisförmigen Form im eingespannten Zustand wieder zu einer ovalen Form verformen. Die Prüfbedingungen sollten vereinheitlicht werden, einschließlich Ruhezeit, Umgebungstemperatur, Auflageart und Messkraft. Bei Bedarf sind spezielle Prüfvorrichtungen oder berührungslose Messverfahren einzusetzen.
Wie sollte zwischen reinem PTFE und gefülltem PTFE gewählt werden?
Wenn chemische Inertheit, geringe Reibung und elektrische Isolierung im Vordergrund stehen, sollte zunächst reines PTFE in Betracht gezogen werden. Bei dauerhafter Druckbelastung, Reibverschleiß oder hohen Anforderungen an die Maßstabilität können mit Glas, Kohlenstoff oder PEEK gefüllte PTFE-Varianten verglichen werden. Füllstoffe können die Druckfestigkeit, Verschleißfestigkeit und Kriechbeständigkeit verbessern, verändern jedoch auch die Reibungseigenschaften, die elektrischen Eigenschaften, die Oberflächenbeschaffenheit und die chemische Beständigkeit. Die endgültige Auswahl muss anhand der Daten der jeweiligen Werkstoffsorte sowie der tatsächlichen Medien, Temperaturen und Belastungen bestätigt werden.
Können bearbeitete Teflonteile durch Kleben verbunden werden?
Dies kann versucht werden, doch eine gewöhnliche Klebeverbindung darf nicht als standardmäßig zuverlässige Lösung betrachtet werden. PTFE besitzt eine niedrige Oberflächenenergie, weshalb die meisten Klebstoffe die unbehandelte Oberfläche nur unzureichend benetzen und daran schlecht haften. In der Regel sind eine spezielle Oberflächenbehandlung, ein Primer oder ein geeigneter Klebstoff erforderlich. Das Ergebnis wird außerdem von der Werkstoffsorte, der Oberflächenreinheit, der Verbindungskonstruktion, der Temperatur und den Medien beeinflusst. Tragende oder dichtende Verbindungen sollten anhand von Probekörpern validiert werden. Sofern die Bedingungen es zulassen, können auch mechanische Befestigungen, Pressverbindungen oder formschlüssige Verbindungen verglichen werden.
Key takeaways
- Aufgrund seiner geringen Reibung, Chemikalienbeständigkeit und elektrischen Isoliereigenschaften eignet sich PTFE für Dichtungen, Buchsen, Ventilkomponenten und Isolierteile.
- Kriechverhalten, geringe Steifigkeit, schlechte Wärmeleitung und die Neigung zum Verschmieren beim Zerspanen sind die größten Herausforderungen bei der CNC-Bearbeitung von Teflon.
- Scharfe Werkzeuge, eine stabile Abstützung, geringe Spannkräfte und ausreichende Kühlung sind in der Regel wichtiger als das bloße Streben nach hohen Schnittgeschwindigkeiten.
- Die Abmessungen von PTFE werden durch Temperatur, Belastung und Messzeitpunkt beeinflusst. Toleranzen müssen daher unter Berücksichtigung der Konstruktion und des Einsatzbedingungen festgelegt werden.
- Gefülltes PTFE kann die Verschleißfestigkeit, Druckfestigkeit oder Maßstabilität verbessern, dabei jedoch die Reibungs-, Isolations- und Chemikalienbeständigkeit verändern.



