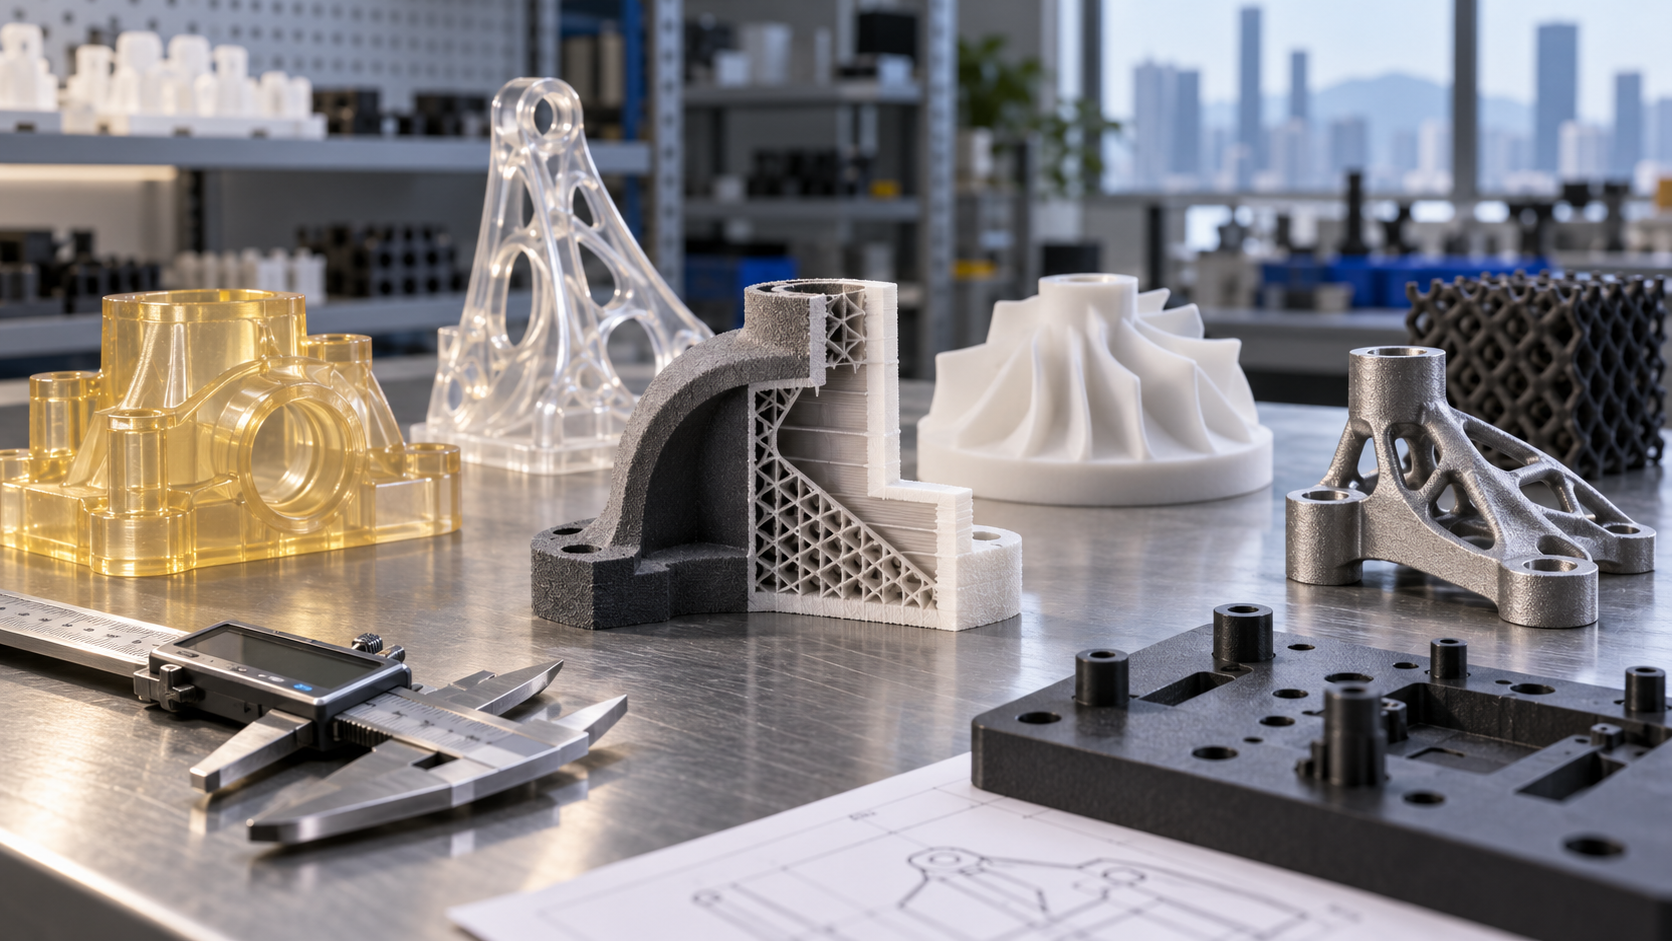
Der Praxisbezug des 3D-Drucks in Shenzhen: Warum hier aus Prototyping Fertigung werden kann
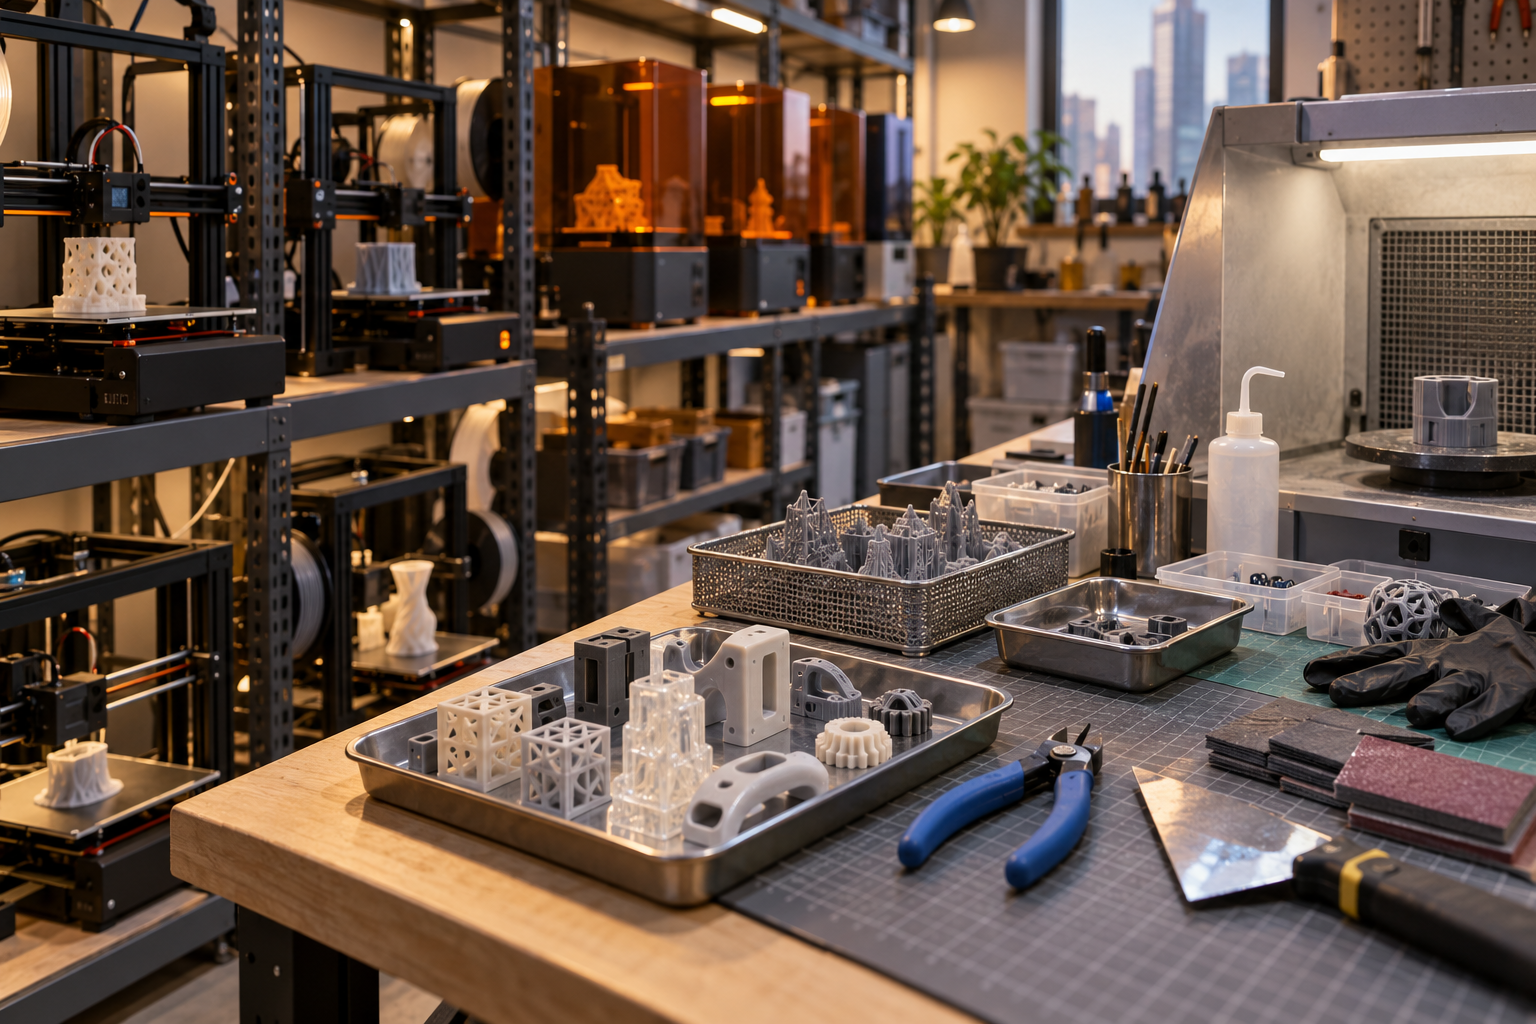
Erst die Funktion wählen, dann das Verfahren: Welche Probleme FDM, SLA, SLS, MJF und DMLS jeweils lösen
Die häufigste Falle beim 3D-Druck in Shenzhen ist nicht der Preis, sondern das falsche Verfahren zur Validierung der falschen Sache. Wird ein Gehäuseteil per FDM gedruckt, um die Optik zu prüfen, führen Schichtlinien und Stützspuren zu einer falschen Einschätzung der Oberflächenqualität; wird ein tragender Halter per SLA-Harz gedruckt und eingebaut, kommt es nach Wochen zu Kriechen und Rissen, und verschwendet wird das Montagefenster des gesamten Geräts. Der erste Schritt bei der Verfahrenswahl ist nicht die Frage „welche Maschine“, sondern „was soll diese Version validieren“.
Zerlegt man den Validierungszweck in vier Kategorien, ist das Verfahren im Wesentlichen festgelegt. Bei der Optikprüfung zählen Flächenübergänge, Trennnähte und Haptik; SLA und MJF liefern eher spritzgussnahe Oberflächen. Bei der Montageprüfung zählen Bohrungspositionen, Clips und Kollisionen; Maßhaltigkeit ist wichtiger als die Oberfläche. Bei der Funktions- und Temperaturprüfung müssen Kräfte, Temperaturen und wiederholte Montage ausgehalten werden; die Materialgüte bestimmt die Obergrenze. Erst bei metallischen Tragteilen kommt DMLS oder direkt CNC infrage. Ist die Richtung falsch, lässt sich das durch noch so feine Nachbearbeitung nicht wieder ausgleichen.
- FDM (Schmelzschichtung): günstiges Material, große Bauteile möglich, deutliche Richtungsabhängigkeit der Festigkeit. Geeignet für Struktur-Prototypen, Vorrichtungen und Montagevalidierung großer Gehäuse. Oberfläche mit Schichtlinien, Passflächen brauchen meist Zugabe oder Nachbearbeitung.
- SLA/DLP (Stereolithografie): feine Oberfläche, kleinste Merkmale gut darstellbar, geeignet für Optikteile, feine Strukturen, transparente oder gummiartige Teile. Harzteile altern jedoch bei längerer Exposition, nehmen Feuchtigkeit auf, sind nicht hochtemperaturbeständig und eignen sich nicht als endgültige Tragteile.
- SLS (Lasersintern von Nylon): keine Stützstrukturen, geringere Anisotropie als FDM, gute Zähigkeit, geeignet für Funktionstestteile, Kleinserien-Strukturteile, Clips und bewegliche Strukturen. Oberfläche mattiert, bei größeren Teilen besteht Verzugsrisiko.
- MJF (Multi Jet Fusion): ähnlicher Nylon-Weg wie SLS, gute Serienkonsistenz, geeignet für Kleinserien-Funktionsteile von einigen Dutzend bis einigen Hundert Stück. Details etwas gröber als SLA, aber haltbarer.
- DMLS (Metall-Laserschmelzen): Metallteile aus Edelstahl, Aluminiumlegierung, Titanlegierung usw., geeignet für topologieoptimierte Strukturen, konturnahe Kühlung, komplexe interne Kanäle. Kosten und Nachbearbeitung (Stützen entfernen, Wärmebehandlung, Feinbearbeitung der Passflächen) haben einen hohen Anteil; kritische Passflächen müssen meist noch per CNC nachgearbeitet werden.
Ausrichtungsrichtung und Anisotropie: dieselbe Zeichnung, zwei Ergebnisse
Im Angebot für 3D-Druck in Shenzhen steht selten eine Sache: Bei demselben Modell sind Festigkeit und Genauigkeit je nach Ausrichtungsrichtung zwei verschiedene Bauteile. FDM und SLA bauen Schicht für Schicht auf, die Bindefestigkeit zwischen den Schichten ist meist geringer als innerhalb der Schicht; die Zugfestigkeit in Z-Richtung liegt in der Branche häufig nur bei sechs bis sieben Zehnteln oder weniger der XY-Richtung, abhängig von Material und Parametern, was anhand der Materialdaten bei Auftragserteilung bestätigt werden muss. Zug- und Biegerichtungen dürfen daher nicht mit der Stapelrichtung zusammenfallen. Die Ausrichtung verändert zudem Stützflächen, Stufenmarkierungen und Verzugstendenzen – große ebene Flächen auf dem Boden neigen zum Aufbiegen, Schrägstellung kann das mildern, opfert aber Qualität der Passflächen.
Das erklärt auch, warum kritische Passflächen oft „mit Zugabe zur Nachbearbeitung“ verlangt werden. In der Druckphase werden Bezug und Außenform erzeugt, Bohrungen, Lagerstellen und Dichtflächen bleiben der CNC-Feinbearbeitung vorbehalten – eine in Shenzhen übliche Kombination von 3D-Druck mit CNC und ein Weg, gleichzeitig Prototyping-Geschwindigkeit und Montagegenauigkeit zu erreichen. Wann direkt auf CNC oder Blech umstellen? Die Beurteilung ist einfach: Wenn diese Version Festigkeit, Ermüdung, wiederholtes Verschrauben von Gewinden oder eine strenge Maßkette prüfen soll, ist der Druck nur ein Übergang, und CNC oder Blech sind unkomplizierter; wenn nur Form und Montageverhältnisse schnell bestätigt werden sollen, ist der Druck deutlich schneller.

Toleranzen und Passungen beim 3D-Druck in Shenzhen: Was druckbar ist und was Zugabe braucht
Bohrungen, Gewinde und dünne Wände: die drei am meisten unterschätzten Merkmale beim 3D-Druck in Shenzhen
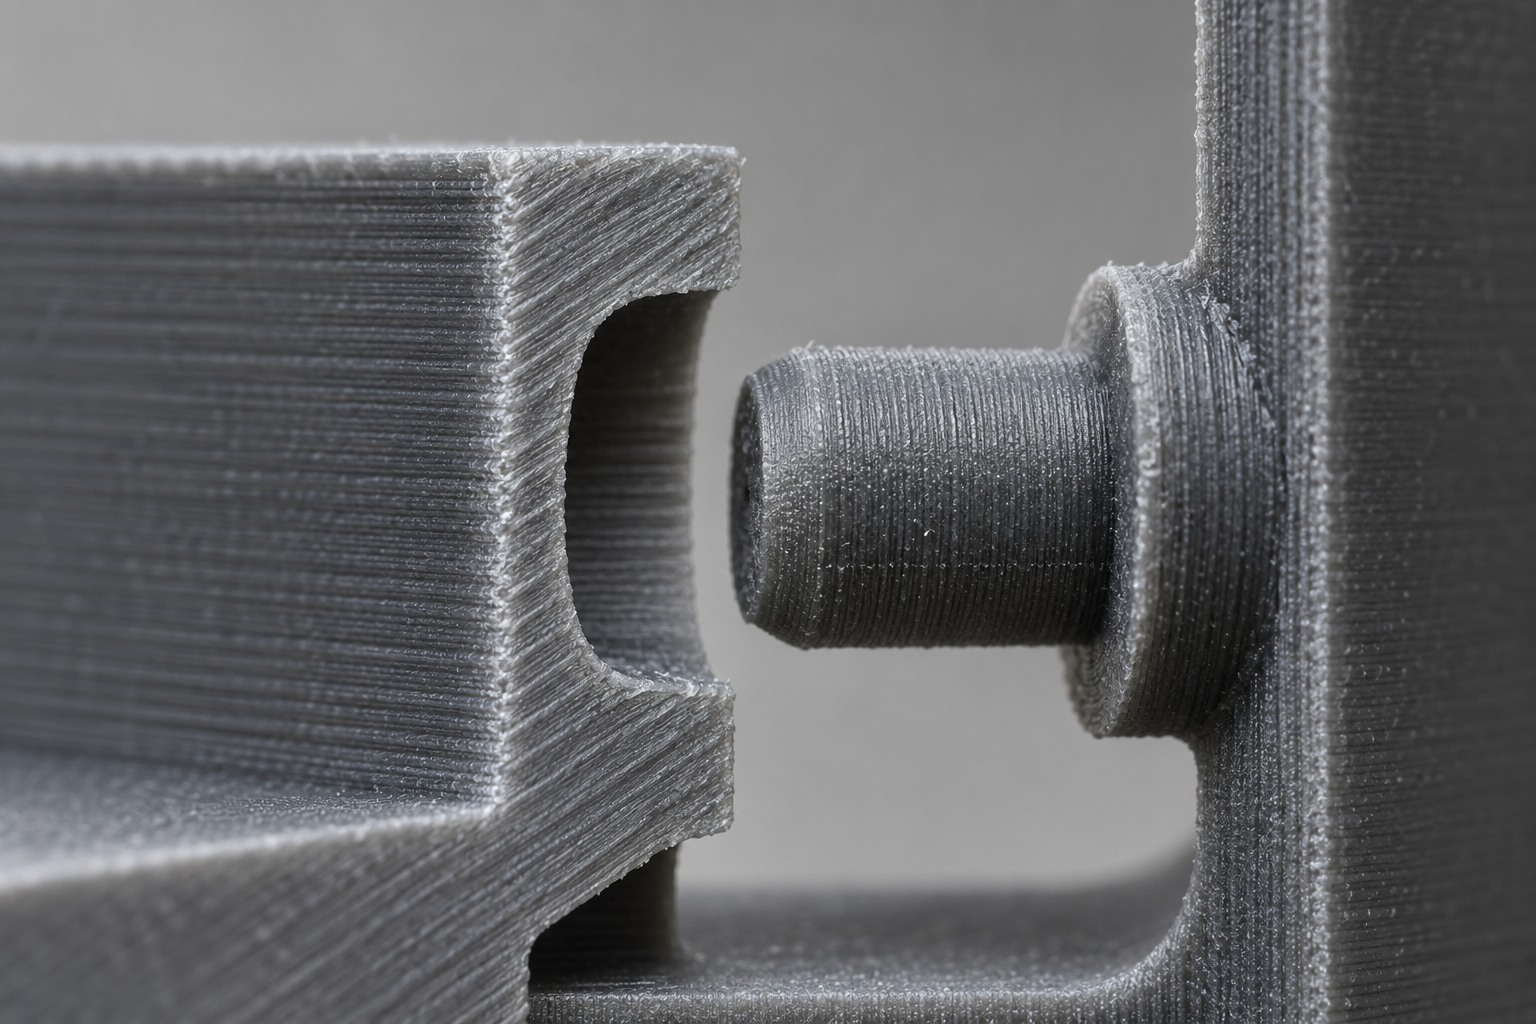
Vom STL zum Fertigteil: Datei, Spannmittel und Nachbearbeitung – die drei am meisten unterschätzten Schritte
Datenvorbereitung: Netzreparatur, Wandstärke und minimale Merkmale
Stützen und Platzierung: Die Druckrichtung bestimmt Festigkeit und Oberfläche

Nachbearbeitung: Wie das Entfernen von Stützen, Schleifen, Färben und Galvanisieren die Toleranzen verändert
Wie man die Kleinserie anbindet: Die Übergangslogik von Vakuumguss-Abformung und einfachen Formen
Wie viele Teile die Abformung trägt und welche Materialien gegossen werden können
Merkmale, die vor dem Formenbau eingefroren werden müssen
- Entformungsschrägen: Spritzgussteile müssen Entformungsschrägen haben, sonst kommt es zu Ausreißern und Weißbruch beim Auswerfen; Abformteile können großzügiger sein, aber vor dem Spritzguss müssen sie ergänzt werden.
- Wandstärke: Beim Spritzguss muss die Wandstärke gleichmäßig sein; dicke Stellen sinken ein, dünne Stellen haben Materialmangel; die Abformung toleriert Wandstärken besser als der Spritzguss, aber das heißt nicht, dass man sie vernachlässigen kann.
- Angusslage und Auswerferpositionen: Angussnarben und Auswerfermarkierungen bleiben auf der Bauteiloberfläche; bei Sichtteilen muss vorab festgelegt werden, auf welcher Seite sie liegen.
- Sichtflächen und Trennebene: Sobald die Lage der Trennebene festgelegt ist, ist auch das Abnahmekriterium für die Optik festgelegt.
- Kritische Passmaße: Die Toleranzbänder von Bohrungen, Wellen und Schnappverbindungen müssen vor dem Formenbau anhand von realen Teilen oder Abformteilen validiert werden, nicht durch Raten aus der Zeichnung.
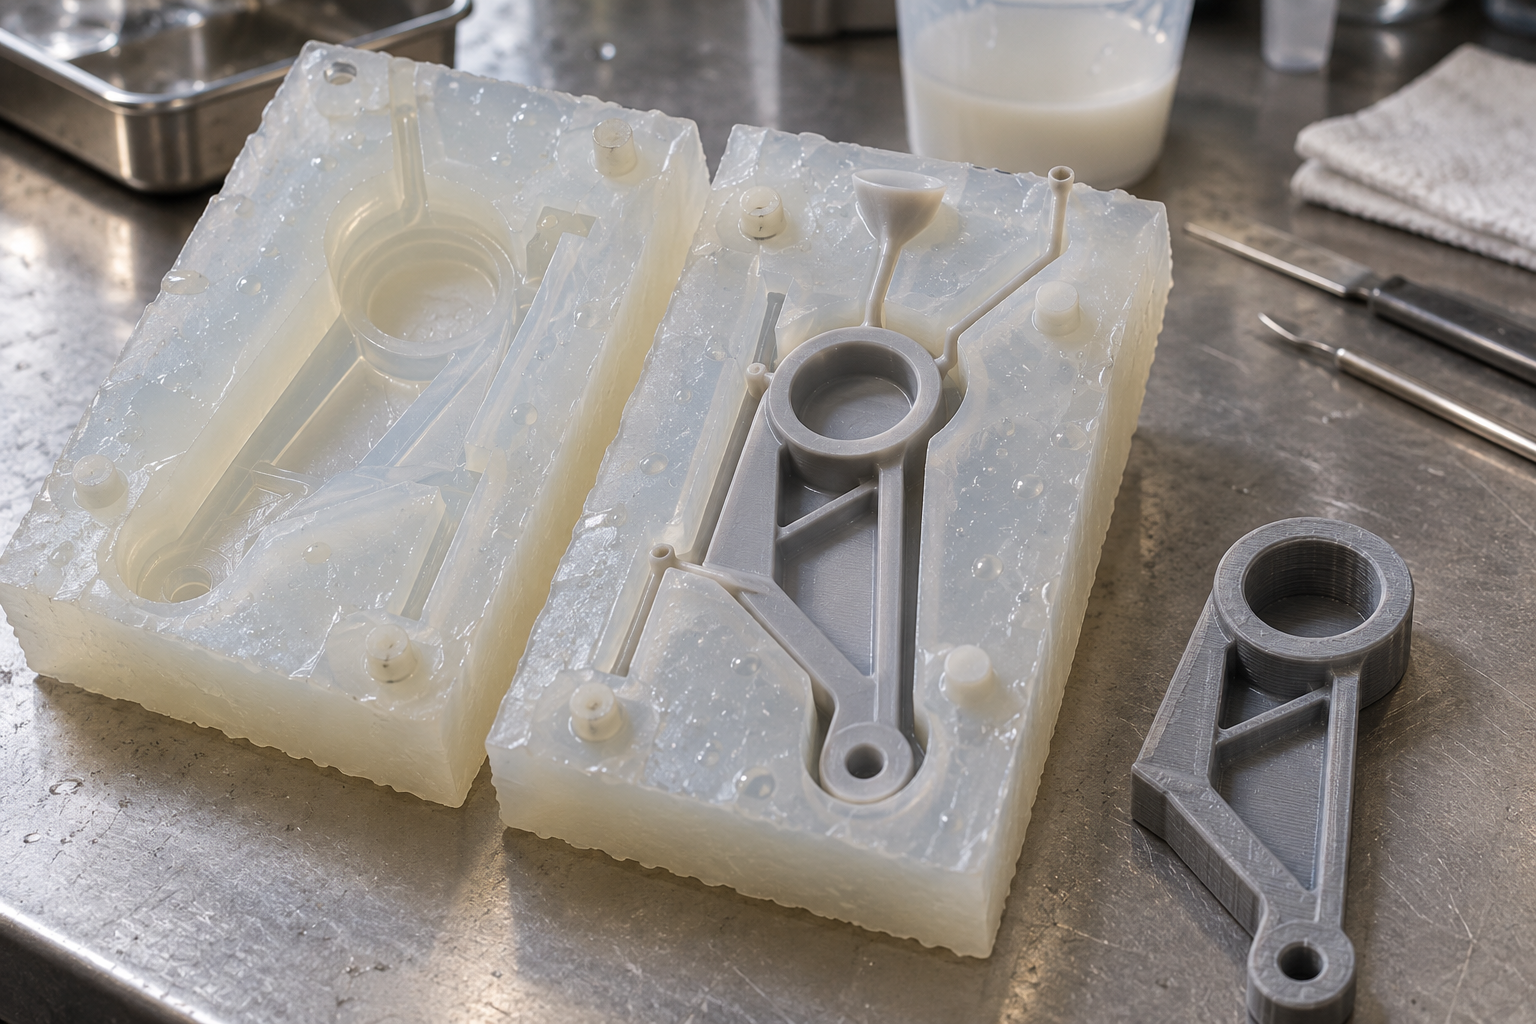
Abnahme und Prüfung: Wie 3D-gedruckte Teile in Shenzhen als konform beurteilt werden
Ein Druckteil, das von der Maschine genommen wird, gilt nur als „geformt“, nicht als „konform“. Der fehleranfälligste Schritt bei 3D-Druck-Dienstleistungen in Shenzhen ist, „auf dem Foto sieht es gut aus“ als bestandene Abnahme zu betrachten. Fotos zeigen Schichtlinien und Verzug, aber nicht eine um 0,2 mm versetzte Bohrung oder eine durch Schleifpapier schräg abgetragene Montagebezugsfläche. Die Konformitätsbeurteilung muss bereits bei der Bestellung mit Bezug, Prüfmitteln und Prüfmerkmalen klar festgelegt werden.
Zuerst den Bezug festlegen, dann über Messung sprechen
Wenn in der Zeichnung Form- und Lagetoleranzen angegeben sind, heißt das nicht, dass der Fertiger weiß, welche Fläche als Bezug dient. Druckteile haben Stufen und Stützspuren auf der Oberfläche; nimmt man willkürlich eine Fläche als Bezug, sind die Messdaten streuend. Praktikabel ist: In der Zeichnung die Bezüge A/B/C benennen und im Modell einen stützfreien, ebenen Bereich als Anlagepunkt für Messuhr oder Scan-Ausrichtung vorsehen. Ohne diese Vereinbarung sind die Daten aus Koordinatenmessgerät und 3D-Scan nur „eine Form in irgendeiner Lage“ und nicht beurteilungsfähig.
Nach kritischen Maßen stufen, statt pauschal
Die Maße in drei Kategorien einzuteilen und dann die Prüfmethode festzulegen, ist realistischer als „alles nach Zeichnung prüfen“:
- Kritische Passmaße (Bohrungsdurchmesser, Wellenposition, Abstand der Montageflächen): Hier empfiehlt sich die tatsächliche Messung mit Prüfmittel oder Messgerät; Bohrungen üblicherweise mit Grenzlehrdorn/Nadelstift, Wellenposition mit Messschieber und Gegenstück. Bohrungsränder von Druckteilen haben oft Grate und Schwindung; Messschieberwerte sind leicht zu optimistisch.
- Kontur und Außenform: 3D-Scan gegen das Modell vergleichen; der Scanbericht zeigt die Abweichungswolke und die maximale Abweichungszone, nicht eine einzelne Zahl. Branchenüblich ist, das Scanergebnis mit dem ursprünglichen STL/STEP zu überlagern, die Farbskala nach Bedarf zu setzen und zu sehen, auf welcher Funktionsfläche die Überschreitungspunkte liegen.
- Sichtflächen: Klar definieren, welche Seite A-Seite ist, wie groß die Körnung sein darf und ob Stützspuren auf der Sichtfläche erlaubt sind. Diese Beurteilung erfolgt anhand von Vergleichsmustern oder Fotostandards, nicht nach „fühlt sich ungefähr gleich an“.

Erstmusterfreigabe und Stichprobenprüfung
Die Stückzahlen pro Charge beim 3D-Druck in Shenzhen sind oft klein, aber „klein“ heißt nicht, dass man auf das Erstmuster verzichten kann. Bei der Erstmusterfreigabe ist zu prüfen: Ist der Bezug nutzbar, liegen die kritischen Maße innerhalb der Zeichnungsanforderungen, und sind Aussehen und Maße nach der Nachbearbeitung (Stützen entfernen, Schleifen, Färben, Lackieren) noch konform. Ist das Erstmuster freigegeben, werden nachfolgende Chargen stichprobenartig auf kritische Maße und Aussehen geprüft; die Stichprobenhäufigkeit richtet sich nach Ihrem Montagerisiko und der Stückzahl – es gibt keine allgemeingültige Zahl, sondern man kann mit dem Fertiger ein für beide Seiten umsetzbares Vorgehen vereinbaren. Zu beachten: Nachbearbeitungen wie Galvanisieren und Lackieren verändern Maße und Oberflächenzustand; der Abnahmezustand muss angeben, ob „vor Nachbearbeitung“ oder „nach Nachbearbeitung“ geprüft wird.
Auch die Prüffähigkeit selbst ist ein Kriterium bei der Lieferantenauswahl. Dienstleistungen wie 3D-Scan und Reverse-Engineering-Prüfung haben den Wert, die Diskussion „es passt nicht“ in einen vergleichbaren Abweichungsbericht zu verwandeln. Wenn Zeichnung und Prüfanforderungen gemeinsam übergeben werden, gibt es eine Grundlage für die Beurteilung; man kann auch direkt über den 3D-Druck-Angebotseingang Prüfmittel, Toleranzen und Abnahmepunkte gemeinsam klären.
Häufige Fehler und DFM-Checkliste: Sechs reale Gründe, warum gedruckte Teile nicht passen
Das schnelle Prototyping beim 3D-Druck in Shenzhen verdeckt leicht eine Tatsache: Schnell heißt nicht, dass es passt. Wir haben eine Reihe von Kundenrücksendungen von Druckteilen überprüft; die Probleme lagen fast immer an denselben Stellen – nicht an unzureichender Maschinengenauigkeit, sondern daran, dass Designabsicht und Fertigungsrandbedingungen nicht aufeinander abgestimmt waren. Die folgenden sechs Fehlerursachen sind nach Häufigkeit im Feld sortiert, jede mit einer direkt umsetzbaren DFM-Maßnahme.
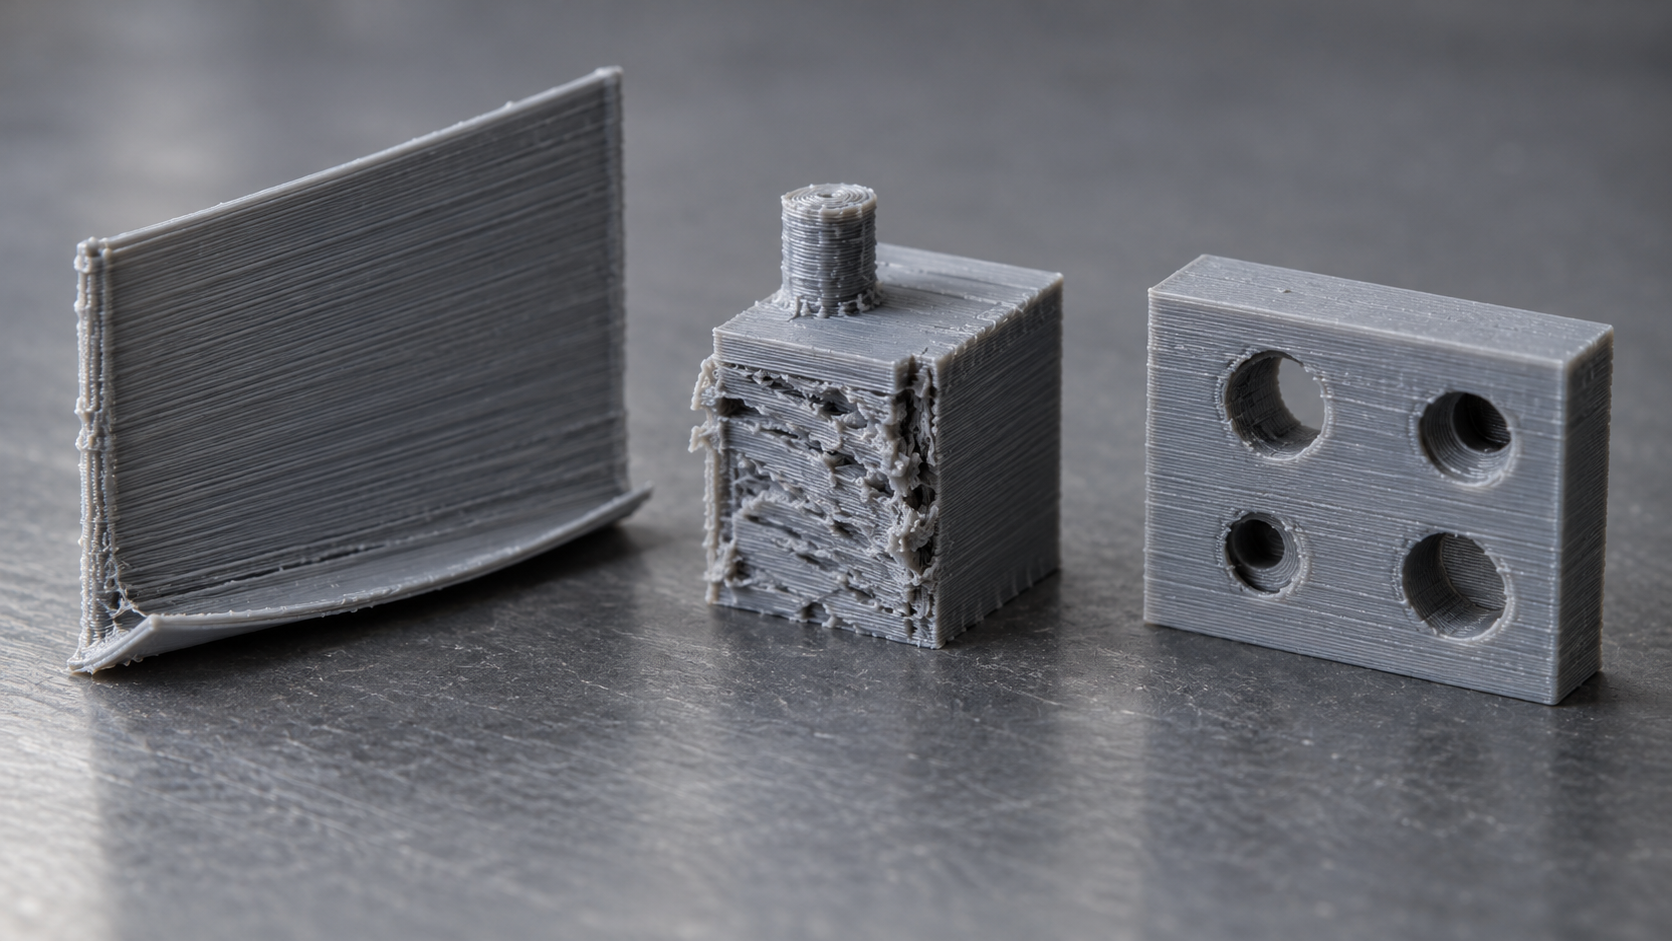
- Verzug und Schrumpfungsverformung. Am deutlichsten bei großflächigen dünnwandigen Teilen, langgestreckten Teilen und kristallinen Materialien; die untere Kante löst sich zuerst von der Platte. DFM-Maßnahmen: größere Radien, großflächige gleichwandige Flachböden vermeiden, in Verzugsrichtung Verstärkungsrippen hinzufügen oder die Ausrichtung ändern, bei Bedarf auf ein Verfahren mit geringerer Schrumpfung wechseln.
- Bohrungsversatz. Bohrungen sind das empfindlichste Merkmal von Druckteilen; durch Schrumpfung und Schichtaufbau ist ein tatsächlicher Bohrungsdurchmesser, der 0,1–0,2 mm zu klein ist, ein branchenübliches Phänomen. DFM-Maßnahmen: Aufmaß für Montagebohrungen vorsehen, kritische Positionierbohrungen nachbearbeiten (bohren/reiben) oder mit „passend zur Montage anfertigen“ kennzeichnen.
- Stützspuren und raue Kontaktflächen. Nach dem Ablösen der Stützen bleiben Noppen, Stufen und raue Flächen zurück, bei Sichtteilen besonders fatal. DFM-Maßnahmen: Sichtflächen nach oben ausrichten, Stützen von Pass- und Dichtflächen fernhalten, bei Bedarf die Kontaktflächenrauheit festlegen und in diesem Zustand abnehmen.
- Unzureichende Schichthaftung. Bei FDM und einigen Harzteilen ist die Festigkeit in Z-Richtung deutlich geringer als in XY-Richtung; verläuft die Zugrichtung genau über die Schichten, reißt das Teil im Test entlang der Schichten. DFM-Maßnahmen: Kraftrichtung identifizieren, Ausrichtung so anpassen, dass Schichtlinien die Hauptkraftrichtung meiden, oder für die Funktionsprüfung auf CNC/Spritzguss wechseln.
- Durch Nachbearbeitung eingebrachter Verzug. Schleifen, Färben, Lackieren und Galvanisieren können die Maße um einige Zehntelmillimeter weiter driften lassen, bei wärmebehandlungsartiger Nachbearbeitung noch deutlicher. DFM-Maßnahmen: Nachbearbeitung in die Toleranzkette aufnehmen, Abnahmebezug auf den Fertigzustand definieren, nicht auf den Rohzustand.
- Montagekollision. Beim Zusammenfügen mehrerer Teile sind Einzelteile konform, in der Montage kollidiert es dennoch, oft wegen uneinheitlicher Bezüge oder sich addierender Toleranzen. DFM-Maßnahmen: einheitliche Bezüge und Passungskette festlegen, an kritischen Passflächen CNC-Bearbeitungsaufmaß vorsehen, zuerst eine Erstmuster-Montageprüfung durchführen.
Fünf Selbstprüfungsfragen vor der Bestellung
Die sechs Punkte oben lassen sich zu fünf Fragen verdichten, die man vor einer 3D-Druck-Bestellung in Shenzhen einmal durchgeht; damit lassen sich die meisten Nacharbeiten vermeiden:
- Was soll dieses Teil verifizieren? Form, Montage oder Kraftaufnahme – das bestimmt Verfahren und Abnahmekriterien; prüfen Sie Funktionsteile nicht mit Sichtteil-Standards.
- Welche sind die kritischen Maße? Passflächen und Bezüge kennzeichnen, übrige Maße lockern, damit die Fertigung den kostengünstigsten Weg wählen kann.
- Ist das Verhältnis von Kraftrichtung und Schichtlinien klar? Falls nicht, zuerst das Ausrichtungskonzept bestätigen, nicht direkt losdrucken.
- Kann die Nachbearbeitung die Passflächen beeinflussen? Wenn ja, die Nachbearbeitung in Toleranzkette und Abnahmezustand aufnehmen.
- Wer prüft, und in welchem Zustand wird geprüft? Prüfmittel, Scanvergleich oder physische Montage vereinbaren; nicht allein anhand von Fotos freigeben.
Von diesen sechs Ursachen erfordern meist nur zwei oder drei tatsächlich eine Designänderung; der Rest lässt sich über Ausrichtung, Aufmaß und Abnahmekriterien lösen. Wenn Sie es nicht beurteilen können, geben Sie Verwendungszweck, kritische Maße und Kraftrichtung gemeinsam an 敏捷智造深圳科技有限公司; wir geben zuerst Verfahrens- und DFM-Empfehlungen und sprechen dann über den Preis – das ist deutlich günstiger, als erst nach dem Druck festzustellen, dass es nicht passt. Wenn Sie zuerst die Leistungsgrenzen sehen möchten, prüfen Sie 3D-Druck-Fähigkeiten und Schnellprototyping.
Häufige Fragen zum 3D-Druck in Shenzhen
Im Folgenden finden Sie häufige Rückfragen zu den in diesem Artikel behandelten Verfahrensentscheidungen, Toleranzpassungen, der Anbindung an Kleinserien und der Abnahmelogik. Die Antworten geben überprüfbare Kriterien, keine Zusagen; konkrete Werte richten sich nach Zeichnung, Materialcharge und endgültigem Fertigzustand.
Nach welcher Reihenfolge wählt man eigentlich die verschiedenen 3D-Druck-Verfahren in Shenzhen aus?
Fragen Sie zuerst, was das Teil verifizieren soll. Geht es nur um Form und Haptik, genügen SLA oder MJF; sollen Schrauben, Clips oder Presspassungen funktionieren, kommen vorrangig SLS/MJF oder direkt CNC infrage; bei Temperaturbeständigkeit, Kraftaufnahme oder Funktionstests kommen DMLS-Metall oder ein Wechsel zu CNC infrage. Die Reihenfolge ist Funktion → Montage → Optik, nicht zuerst die Maschine auswählen. Wenn dasselbe Teil sowohl optisch als auch montagetechnisch anspruchsvoll ist, ist es üblich, das Sichtteil zu drucken und die Passflächen mit Aufmaß anschließend per CNC fein zu bearbeiten.
Welche Toleranzen sind beim 3D-Druck möglich? Wie viel Aufmaß ist für Wellen-Bohrungs-Passungen vorzusehen?
Drucktoleranzen sind ein Bereich, kein Einzelwert, und werden von Schichtdicke, Ausrichtung, Materialschrumpfung und Nachbearbeitung beeinflusst. Branchenüblich ist: Nicht-Passflächen nach der ursprünglichen Drucktoleranz abnehmen, bei Wellen-Bohrungs-Passungen einseitig 0,1–0,3 mm je nach Verfahren und Größe vorsehen, an kritischen Passflächen 0,3–0,5 mm Bearbeitungsaufmaß vorsehen und auf CNC umstellen. Dies sind Beurteilungsreferenzen, keine garantierten Unternehmenswerte – bitte die Passungsanforderungen in der Zeichnung angeben und nach technischer Bestätigung festlegen.
Kann der 3D-Druck in Shenzhen Kleinserien von einigen Dutzend bis einigen Hundert Stück direkt abdecken?
Ja, aber die Phasen sind zu unterscheiden. Einige Dutzend Stück lassen sich mit SLS/MJF oder SLA direkt drucken, ohne Formbau; ab einigen Hundert Stück und wenn das Material dem endgültigen Kunststoff nahekommt, ist Vakuumgießen mit Silikonform (Handmuster-Abformung) meist wirtschaftlicher; steigt die Stückzahl weiter und nähern sich Material- und Oberflächenanforderungen der Serienfertigung, sollte eine einfache Form oder der reguläre Spritzguss geprüft werden. Vor dem Abformen müssen Entformungsschräge, Wandstärke und Angusslage eingefroren werden, sonst bedeutet eine Strukturänderung gleich einen neuen Formsatz.
Verändert die Nachbearbeitung die Maße? Nach welchem Zustand wird abgenommen?
Ja. Entfernen von Stützen, Schleifen, Färben, Lackieren und Galvanisieren verändern die Oberflächenrauheit, einige Verfahren führen zudem zu leichten Maßänderungen. Deshalb ist der Abnahmestandard nach dem Fertigzustand zu definieren, nicht nach dem frisch von der Maschine kommenden Rohling. Es empfiehlt sich, Nachbearbeitungsart und Abnahmebezug in Zeichnung oder Prüfprotokoll festzuhalten und kritische Maße nach der Nachbearbeitung erneut zu messen, um zu vermeiden, dass die Optik passt, aber die Montage nicht.
Wie wird die Konformität von 3D-gedruckten Teilen in Shenzhen beurteilt, reichen Fotos?
Nein. Fotos zeigen nur die Optik, die Montage hängt von den Maßen ab. Üblich ist: Erstmuster mit Koordinatenmessgerät oder 3D-Scan gegen das CAD vergleichen, um kritische Maße und Form-/Lagetoleranzen zu bestätigen; Sichtteile nach vereinbarter Oberflächenklasse und Farbabweichung beurteilen; Serienteile nach Stichprobenplan auf kritische Maße nachprüfen. Bezüge, Prüfmittel und Beurteilungskriterien sollten möglichst vor der Bestellung klar festgelegt werden, um Hin-und-Her-Nacharbeit zu reduzieren.
Key takeaways
- Die Wettbewerbsfähigkeit des 3D-Drucks in Shenzhen liegt nicht in der Anzahl der Maschinen, sondern in der technischen Beurteilung, Material, Toleranzband, Spannmittel und Prüfung auf einmal aufeinander abzustimmen.
- Bei der Auswahl zählt zuerst die Funktion: Bei der Optikprüfung zählen Oberfläche und Schichtlinien, bei der Montageprüfung Toleranzen und Passung, bei der Funktionsprüfung Anisotropie und Temperaturbeständigkeit.
- Drucktoleranzen sind kein Einzelwert; sie werden von Schichthöhe, Ausrichtung, Schrumpfung und Nachbearbeitung gemeinsam beeinflusst. Kritische Passflächen brauchen Bearbeitungszugabe oder sollten auf CNC umgestellt werden.
- In der Kleinserienphase lässt sich mit Vakuumguss-Abformung oder einfachen Formen überbrücken, sodass ein reibungsloser Übergang zum Spritzguss möglich ist, ohne das Design über den Haufen zu werfen.
- Bei der Abnahme müssen Bezug, Prüfmittel und Stichprobenverfahren klar festgelegt werden, sonst gibt es bei derselben Zeichnung mit einem anderen Lieferanten Streit.



