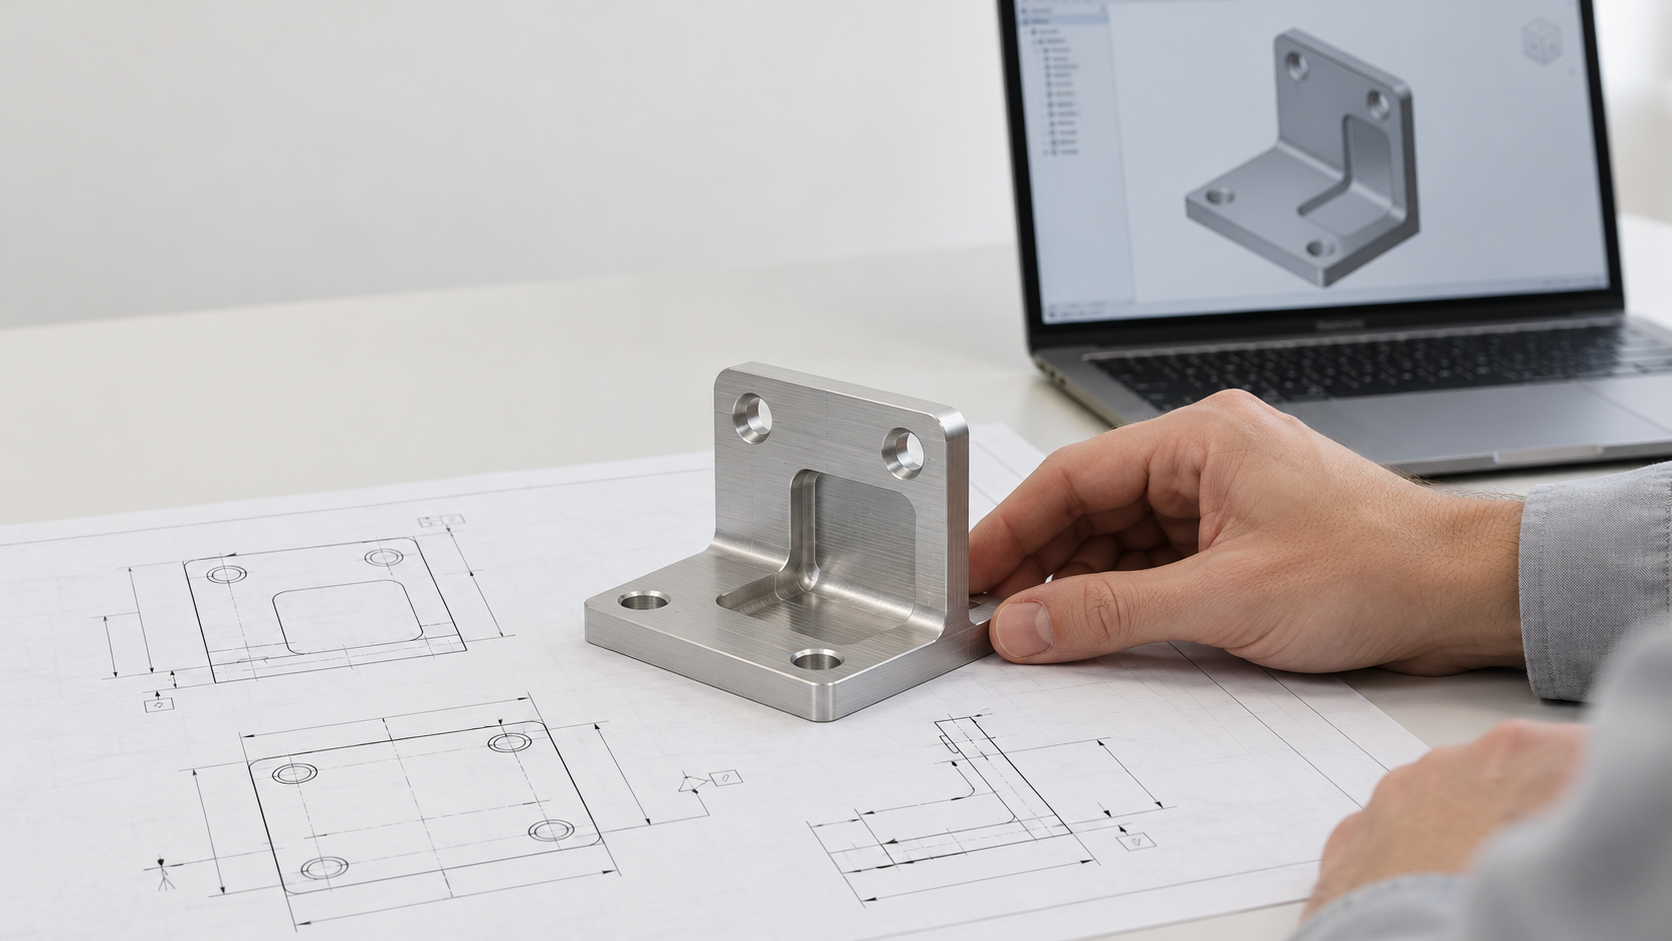
Warum die schnelle Fertigung von Metallteilen in Kleinserien immer wieder nicht wirklich „schnell“ ist
Das Projekt benötigt nur wenige Metallhalterungen, Buchsen oder Montageblöcke, die Montage soll jedoch schnell validiert werden. Wenn die Zeichnungen gleichzeitig tiefe Kavitäten, nicht standardisierte Bohrungen, mehrere enge Toleranzen und die Anforderung eines vollständigen Prüfberichts enthalten, kann der Lieferant nicht unbedingt deshalb lange für ein verbindliches Angebot brauchen, weil die Maschinenplanung zu langsam ist. Häufiger liegt der Grund darin, dass noch nicht eindeutig definiert ist, wie das Teil gefertigt werden soll, welche Maße zwingend einzuhalten sind und wie die Abnahme bei der Lieferung erfolgt.
Die Lieferzeit bei der schnellen Fertigung von Metallteilen in Kleinserien setzt sich in der Regel aus fünf Wartephasen zusammen: Warten auf das Angebot, Warten auf die technische Klärung, Warten auf die Bearbeitungsplanung, Warten auf die Nachbearbeitung sowie Warten auf die Prüf- und Freigabeentscheidung. Fehlen 3D-Modelle oder ist der Materialzustand unklar, sind wiederholte Rückfragen zur Angebotserstellung erforderlich. Dünnwandige Bereiche, tiefe schmale Kavitäten und schwer zugängliche Bearbeitungsflächen können spezielle Werkzeuge, Spannvorrichtungen und Probebearbeitungen erforderlich machen. Wenn Eloxieren, Beschichten oder Wärmebehandlung extern vergeben werden müssen, verlagert sich die Verzögerung hinter die Bearbeitung. Sind kritische Maße, Stichprobenregeln und das Berichtsformat nicht im Voraus vereinbart, kann die Freigabe auch nach Fertigstellung der Teile noch ausstehen.
Bei der schnellen Fertigung zunächst Unsicherheiten reduzieren und erst danach die Zerspanungszeit verkürzen
Schnelle Fertigung bedeutet daher nicht einfach, jeden Prozessschritt schneller auszuführen, sondern die Abstimmungsschleifen zwischen den einzelnen Phasen zu reduzieren. Das Einkaufs- oder Engineering-Team sollte zunächst nutzbare CAD-Daten, vollständige 2D-Zeichnungen, Werkstoffbezeichnung und -zustand, Stückzahl, Oberflächenbehandlung, Liefertermine sowie kritische Bezüge und Prüfanforderungen bereitstellen. Der Lieferant sollte vor der Angebotserstellung die Werkzeugzugänglichkeit, Spannrisiken sowie die Verfügbarkeit von Material und Nachbearbeitung bestätigen. Die DFM-Prüfung klärt, „ob eine stabile Fertigung möglich ist“, während der risikobasierte Prüfplan festlegt, „wie nach der Fertigstellung die Konformität bestätigt wird“. Nur wenn beides frühzeitig erfolgt, lassen sich die Wartezeiten für Angebot, Fertigung und Abnahme gleichzeitig verkürzen.
RFQ für die schnelle Fertigung: Zunächst ein vollständiges CNC-Anfragepaket für Kleinserien vorbereiten
Wenn Metallteile in Kleinserien schnell gefertigt werden sollen, muss der Lieferant zunächst nicht nur beurteilen, „ob eine Fertigung möglich ist“, sondern auch, ob Material, Stückzahl, Geometrie und Abnahmekriterien eindeutig definiert sind. Fehlende Unterlagen führen zu Zeitverlust durch wiederholte Rückfragen und können Angebotserstellung, Produktionsplanung und Prüfung zum Stillstand bringen.
Welche Unterlagen sollte ein Anfragepaket für die schnelle Fertigung enthalten?
- 3D-CAD-Modell: Stellen Sie ein Modell bereit, das geöffnet werden kann und dessen Einheiten und Version eindeutig erkennbar sind. Geben Sie außerdem an, ob der Lieferant Vorschläge für lokale Änderungen unterbreiten darf.
- 2D-Fertigungszeichnung: Geben Sie Werkstoffbezeichnung und -zustand, Einheiten, Allgemeintoleranzen, kritische Bezüge, Gewinde, Oberflächenrauheit und Anforderungen an das Entgraten an. Das Modell kann diese Abnahmeanforderungen nicht ersetzen.
- Menge und Losgröße: Geben Sie an, ob es sich um Musterteile, eine erste Pilotserie oder wiederkehrende Kleinserien handelt. Änderungen der Stückzahl wirken sich auf die Werkstückspannung, die Werkzeugvorbereitung und die Produktionsplanung aus.
- Oberflächenbehandlung: Legen Sie eindeutig fest, ob Eloxieren, Beschichten, Passivieren, Sandstrahlen oder eine andere Nachbehandlung erforderlich ist, sowie die Anforderungen an Farbe, Schichtdicke und optische Abnahme. Eine Nachbehandlung kann Wartezeiten durch externe Dienstleister verursachen.
- Lieferung und Prüfung: Stellen Sie die Lieferadresse, den Zieltermin, die Verpackungsanforderungen, eine Liste der kritischen Maße sowie die Information bereit, ob Dokumente wie ein Erstmusterprüfbericht, ein Maßprüfbericht oder ein Materialzeugnis erforderlich sind.
Das Material sollte nicht nur als „Aluminium“ oder „Edelstahl“ angegeben werden. Die konkrete Werkstoffbezeichnung, der Zustand und akzeptable Ersatzmaterialien beeinflussen Beschaffung, Schnittparameter, Verformungsrisiko und die anschließende Oberflächenbehandlung. Wenn das Material noch nicht feststeht, sollten die zu klärenden Punkte im RFQ separat aufgeführt werden, anstatt dem Lieferanten eigene Vermutungen zu überlassen.
Funktionsanforderungen und Fertigungsempfehlungen getrennt behandeln
Die Zeichnung sollte eindeutig festlegen, welche Maßbeziehungen die Montage, Positionierung oder Bewegung direkt beeinflussen, beispielsweise Wellendurchmesser, Positionierbohrungen, Montageflächen und die relative Position zueinander; gewöhnliche Außenmaße können gemäß der in der Zeichnung festgelegten Allgemeintoleranz ausgeführt werden. Kennzeichnen Sie nicht die gesamte Zeichnung mit engen Toleranzen und ersetzen Sie konkrete Werte nicht durch den Begriff „Präzisionsbearbeitung“. Der Lieferant kann DFM-Empfehlungen zu Werkzeugzugänglichkeit, Spannbezügen, Materialalternativen oder Oberflächenbehandlung geben, doch die endgültigen Funktionsmaße, Bezüge und Abnahmekriterien müssen weiterhin vom Konstruktionsteam bestätigt werden. Ein so vorbereitetes RFQ unterstützt die schnelle Bearbeitung tatsächlich, anstatt die Unklarheiten bis zur Produktion oder Lieferung aufzuschieben.
CNC-DFM-Checkliste: Wie dünne Wände, tiefe Kavitäten und Bohrungsmerkmale die schnelle Bearbeitung verlangsamen
Die schnelle Bearbeitung von Metallteilen in kleinen Losgrößen wird häufig durch dünne Wände, tiefe schmale Kavitäten und schwer zugängliche Bearbeitungsflächen verlangsamt. Das Problem liegt nicht unbedingt in der Schnittgeschwindigkeit, sondern in der Werkzeugzugänglichkeit, der Spannstabilität und der Beherrschbarkeit der anschließenden Prüfung. Bei der CNC-DFM-Prüfung sollte der Lieferant Punkt für Punkt klären, „ob das Teil bearbeitbar ist, wie es gespannt wird und wie es gemessen werden kann“, anstatt nur zu prüfen, ob sich das Modell in die Software importieren lässt.
Werkzeugzugänglichkeit und Merkmalsausrichtung sind wichtiger als die Bearbeitungsgeschwindigkeit
Tiefe schmale Kavitäten, kleine Innenradien und seitliche Bohrungen können längere Werkzeuge oder mehrere Spannvorgänge erfordern. Werkzeuge mit großer Auskragung neigen stärker zu Vibrationen, Durchbiegung und Maßschwankungen; muss das Werkstück nach einer Änderung der Merkmalsausrichtung neu positioniert werden, erhöht dies außerdem den Fehler durch die Umrechnung der Bezüge. Sofern die Funktion es zulässt, können größere Innenradien vorgesehen, unnötige Kavitätstiefen reduziert oder kritische Bohrungen und Bezugsflächen so ausgerichtet werden, dass sie leichter in einer einzigen Aufspannung bearbeitet werden können.
Dünne Wände, tiefe Bohrungen und Gewinde erfordern eine frühzeitige Risikodefinition
Dünnwandige Teile können sich unter dem Einfluss von Schnittkräften, Spannkräften oder Wärme verformen. Bei tiefen Bohrungen können dagegen die Spanabfuhr, der Werkzeugrundlauf und die Stabilität des Bohrungsdurchmessers problematisch sein. Nicht standardisierte Bohrungsdurchmesser erfordern zusätzliche Sonderwerkzeuge oder weitere Arbeitsgänge; zu lange Gewinde können das Gewindeschneiden, Entgraten und Messen erschweren. Es gibt keine festen Grenzwerte, die für alle Materialien und Anlagen gelten. Der Lieferant sollte den realisierbaren Bereich unter Berücksichtigung von Material, Rohteilzustand, Werkzeugen und Maschine bestätigen.
- Dünne Wände: Bestätigen Sie die Mindestwandstärke, die Spannpositionen und die zulässige Verformung; sofern die Funktion es zulässt, sollten zusätzliche Abstützungen vorgesehen oder die Wand angemessen verstärkt werden.
- Bohrungen und Gewinde: Verwenden Sie bevorzugt gängige Bohrungsdurchmesser und Gewindegrößen und geben Sie die wirksame Tiefe sowie die Anforderungen an Durchgangs- oder Sackbohrungen an.
- Spannbezüge: Stellen Sie ebene, gut positionierbare Bezugsflächen bereit und legen Sie die Lagebeziehungen zwischen den kritischen Flächen eindeutig fest.
- Anfrage für die schnelle Bearbeitung: Klären Sie frühzeitig, ob Sonderwerkzeuge, eine zweite Aufspannung oder spezielle Prüfvorrichtungen erforderlich sind und ob diese Arbeitsgänge im Angebot und in der Lieferzeit enthalten sind.
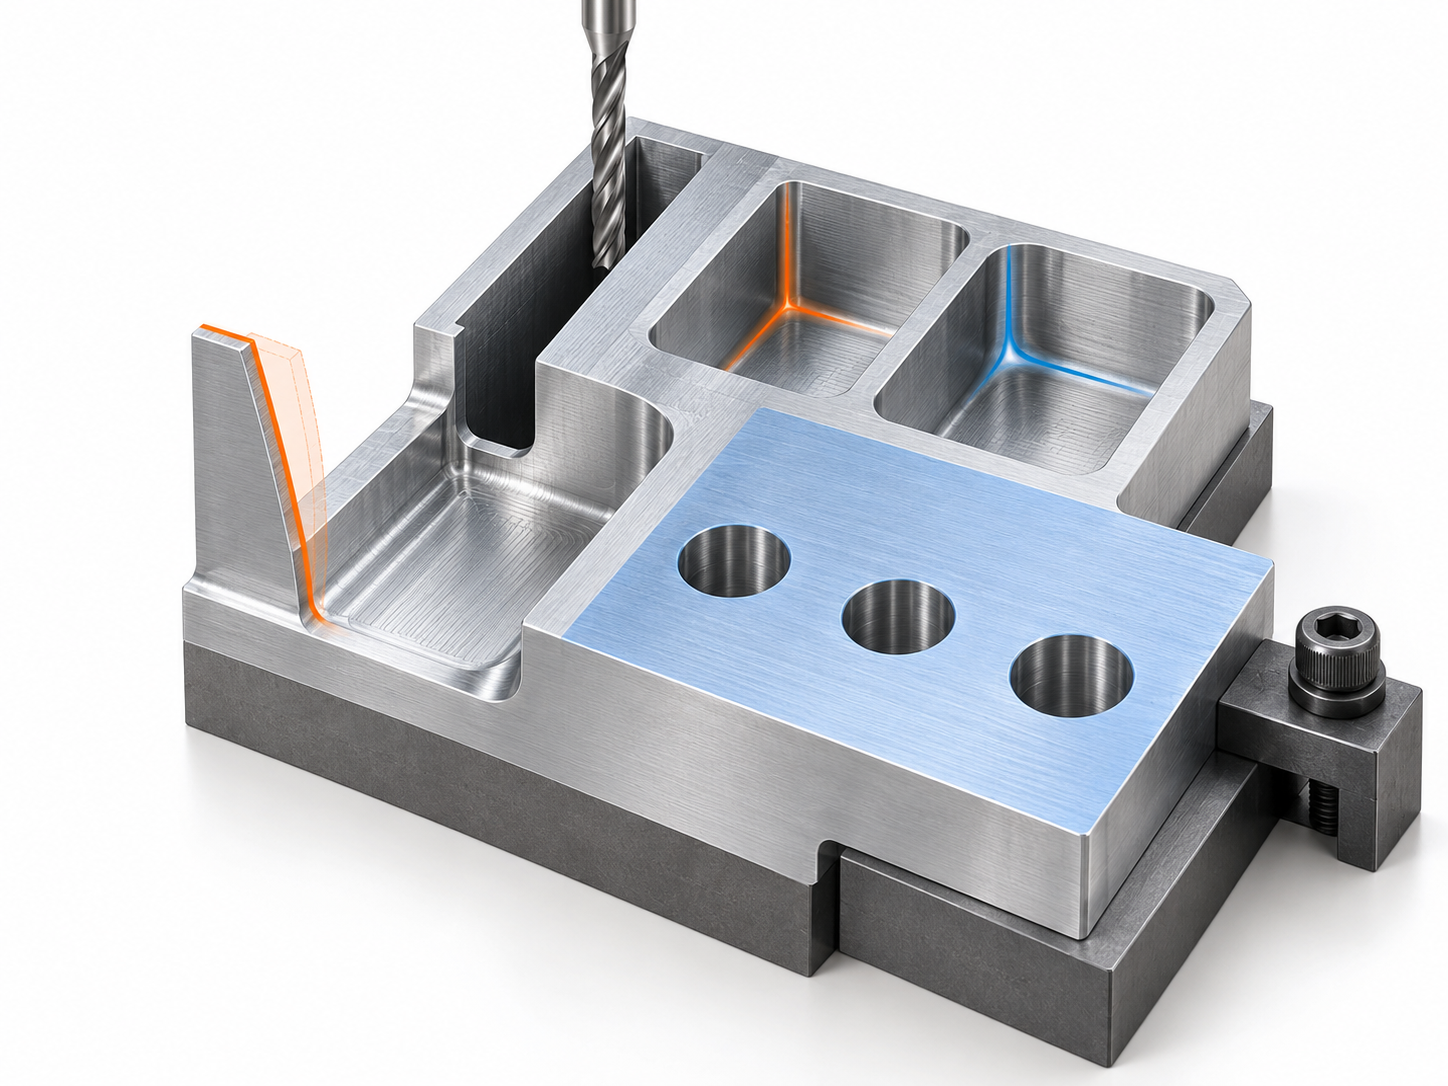
Bei der schnellen Bearbeitung nicht die gesamte Zeichnung mit engen Toleranzen versehen: Zuerst die funktionskritischen Maße bestimmen
Schnelle Bearbeitung bedeutet nicht, Toleranzen oder Prüfungen abzuschaffen, sondern die Ressourcen auf die Maße zu konzentrieren, die die Funktion tatsächlich beeinflussen. Funktionsbezogene Passmaße, Montagebezüge, Positionierbohrungen und Schnittstellenmaße sollten mit kritischen Toleranzen und Messbezügen eindeutig gekennzeichnet werden; optische Anforderungen sollten in Maß, Grat, Oberflächenrauheit und Zustand der Nachbehandlung unterteilt werden. Für die übrigen, nicht kritischen Maße kann eine angemessene Allgemeintoleranz verwendet werden, letztlich sind jedoch stets Zeichnung, Material, Verfahren und die Bestätigung durch den Lieferanten maßgeblich.
Wenn die Bezüge unklar definiert sind oder sich geometrische Toleranzen wie Position, Ebenheit und Koaxialität gegenseitig widersprechen, muss der Lieferant Spann- und Messmethoden wiederholt klären. Auch bei der Prüfung kann es zu Ergebnissen kommen, die sich nicht miteinander in Einklang bringen lassen. Bei der Anfrage sollten daher zugleich die Abnahmepriorität der kritischen Merkmale sowie die geeignete Prüfvorrichtung oder das Berichtsformat angegeben werden. Dadurch werden die Qualitätsanforderungen nicht gesenkt; vielmehr kann die CNC-Schnellbearbeitung an den funktionalen Risiken ausgerichtet und die Erstmusterprüfung gezielt geplant werden, wodurch sich Streitigkeiten nach der Lieferung reduzieren lassen.
Sollten bei der Schnellbearbeitung alle Maße mit engen Toleranzen versehen werden?
Nein, das wird nicht empfohlen. Enge Toleranzen sollten den Funktionen wie Passung, Positionierung, Abdichtung oder Bewegung dienen. Für gewöhnliche, nicht kritische Maße können angemessene Allgemeintoleranzen verwendet werden, um unnötigen Aufwand bei der Prozesskontrolle und beim Messen zu reduzieren. Sie ersetzen jedoch nicht die Bestätigung von Zeichnung und Fertigungsprozess durch den Lieferanten.
Wie sollte die Erstmusterprüfung kritischer Maße geplant werden?
Vorrangig sollten Passmaße, Positionierbohrungen, Wellendurchmesser, Ebenheit, Lagetoleranz und andere Merkmale geprüft werden, die Montage und Funktion beeinflussen. Das Prüfverfahren muss zur Toleranz und Geometrie passen. Dazu können Mikrometer, Höhenmessgerät, spezielle Prüfmittel oder eine Koordinatenmessmaschine eingesetzt werden; nicht alle Maße erfordern dasselbe Messgerät.
Beeinflussen Anforderungen an die Oberflächenrauheit die Lieferzeit bei der Schnellbearbeitung?
Ja. Zu hohe Anforderungen an die Oberflächenrauheit können zusätzliche Schritte für die Feinbearbeitung, Werkzeugkontrolle und Messung erfordern. Auch die Nachbearbeitung kann zusätzliche Wartezeiten verursachen. Solche Anforderungen sollten nur an Stellen gestellt werden, an denen sie für Abdichtung, Gleitbewegung, Montage oder Aussehen tatsächlich erforderlich sind. Außerdem sollte die Abnahmemethode bereits bei der Anfrage bestätigt werden.
Welche Probleme können entstehen, wenn in der Zeichnung keine Allgemeintoleranzen angegeben sind?
Verschiedene Lieferanten können unterschiedliche Standardauslegungen verwenden, wodurch sich Abweichungen bei Angebot, Fertigung und Abnahmekriterien ergeben. In der RFQ sollten Allgemeintoleranzen, wichtige Bezüge, Messbedingungen und Anforderungen an den Prüfbericht eindeutig angegeben werden. Wenn eine bestimmte Norm verwendet wird, sollte ihr Anwendungsbereich bestätigt werden, anstatt lediglich einen Normnamen anzugeben.
Wie Material und Prozessroute die Lieferzeit bei der Schnellbearbeitung von Metallteilen verändern
Für die Schnellbearbeitung von Metallteilen in kleinen Losgrößen gibt es keine einheitliche Rangfolge bei der Materialgeschwindigkeit. Die Lieferzeit hängt zunächst davon ab, ob eine geeignete Werkstoffsorte, ein passender Zustand und die erforderlichen Abmessungen verfügbar sind; erst danach spielt die Schnittzeit eine Rolle. Aluminiumlegierungen, Stahl, Edelstahl und Messing unterscheiden sich in ihrer Zerspanbarkeit. Selbst beim gleichen Werkstoff führen Stangenmaterial, Blech und nahezu endkonturnahe Rohlinge zu unterschiedlichen Beschaffungs- und Spannkonzepten. Bei der Anfrage sollten daher gleichzeitig Materialquelle, Werkstoffzustand, akzeptable Ersatzwerkstoffsorten sowie die Frage bestätigt werden, ob ein Materialzeugnis Bestandteil der Abnahmeanforderungen ist.
Bei der Lieferzeit der Schnellbearbeitung zählen zuerst Material, Rohling und Nachbearbeitung
Die Oberflächenbehandlung wird nach Abschluss der Bearbeitung häufig zum Wartepunkt. Eloxieren, Galvanisieren, Passivieren, Wärmebehandlung oder Lackieren können externe Dienstleister erfordern und sich zudem auf Maße, Farbe, Härte und die Abnahme des Erscheinungsbilds auswirken. Vor einer Expressfertigung sollte bestätigt werden, ob Materialbestand, Nachbearbeitungslieferant, Transportzeitpunkte und Prüfressourcen aufeinander abgestimmt sind. Angaben wie „3–7 Tage“ oder „24–48 Stunden“ auf Lieferantenseiten sind lediglich als Beispiele unter bestimmten Bedingungen hinsichtlich Material, Menge, Geometrie und Auslastungsplanung zu verstehen und können nicht direkt als Branchenzusage betrachtet werden.
Die Prozessroute der Schnellbearbeitung wird durch die Zugänglichkeit der Merkmale bestimmt
Drei-, vier- oder fünfachsige Bearbeitung bedeutet keine festgelegte Reihenfolge hinsichtlich der Geschwindigkeit. Wenn sich die meisten Merkmale eines Teils aus einer Richtung bearbeiten lassen, kann eine 3-Achs-Bearbeitung mit einer geeigneten Vorrichtung direkter sein. Müssen mehrere Seiten in ihrer Positionsbeziehung zueinander eingehalten werden, können 4- oder 5-Achs-Bearbeitungen das erneute Spannen reduzieren. Auch rotationssymmetrische Teile benötigen nicht zwingend nur Drehen: Stirnflächenbohrungen, Keilnuten, exzentrische Flächen oder seitliche Gewinde können angetriebene Werkzeuge oder ein nachfolgendes Fräsen nach dem Drehen erfordern. Mit jeder zusätzlichen Aufspannung müssen die Bezüge neu hergestellt werden, wodurch Positionierfehler, Ausrichten und Wartezeiten in der Produktionsplanung entstehen können.
- [object Object]
- [object Object]
- [object Object]
- [object Object]
Drehen, Fräsen und Sekundärbearbeitung: Die Teileform bestimmt die Prozessroute der Schnellbearbeitung
Bei der Schnellbearbeitung von Metallteilen in kleinen Losgrößen bedeutet ein äußerlich zylindrisch wirkendes Teil nicht zwangsläufig einen einfachen Prozess. Ein einfacher Buchsenkörper kann in der Regel als rotationssymmetrisches Teil zum Drehen eingeplant werden. Sobald jedoch Tiefbohrungen, Innengewinde, exzentrische Bohrungen, Keilnuten, ebene Stirnflächen oder Querbohrungen hinzukommen, können angetriebene Werkzeuge, ein nachfolgendes Fräsen oder eine erneute Aufspannung erforderlich werden. Die Unterschiede bei der Lieferzeit liegen oft nicht in der einmaligen Schnittzeit, sondern darin, ob Werkzeugzugänglichkeit, Bezugswechsel und nachfolgende Prüfung bereits in die Prozessroute integriert wurden.
Drehteile in der Schnellfertigung: Zuerst Rotations- und Sekundärmerkmale unterscheiden
Wenn ein Bauteil hauptsächlich aus Außendurchmessern, Innenbohrungen, Stirnflächen und Ringnuten besteht, ist Drehen in der Regel der direkteste Weg. Im RFQ sollten Wellendurchmesser, Bohrungsdurchmesser, Anforderungen an die Koaxialität sowie die Stirnflächen oder Absätze angegeben werden, die als Montagebezug dienen. Bei tiefen Bohrungen und schlanken Bohrungen müssen außerdem das Verhältnis von Bohrungstiefe zu Bohrungsdurchmesser, die Bedingungen für die Spanabfuhr und die Messmethode geklärt werden. Innengewinde betreffen zudem Kernloch, nutzbare Gewindelänge und Gewindespezifikation. Es reicht nicht aus, im Modell lediglich eine spiralförmige Fläche zu hinterlegen, ohne die Norm anzugeben.
Wenn ein Bauteil Nuten, seitliche Bohrungen, Flächen oder exzentrische Merkmale benötigt, kann der Lieferant entweder einen Dreh-Fräs-Verbundprozess mit angetriebenen Werkzeugen einsetzen oder zunächst den Rohling drehen und anschließend sekundär fräsen. Keine der beiden Vorgehensweisen ist grundsätzlich die richtige; entscheidend sind Stückzahl, Werkstoff, Merkmalsrichtung, Maschinenplanung und Spannkonzept. Wenn es die Funktion erlaubt, helfen eine einheitliche Ausrichtung der seitlichen Bohrungen, die Reduzierung exzentrischer Merkmale oder die Bearbeitung kritischer Flächen auf derselben Bezugsbasis in der Regel dabei, die Abstimmung der Prozessschritte zu verringern.
Schnellfertigung von Frästeilen: Bezugsflächen und zulässige zweite Aufspannungen eindeutig festlegen
Bei Montagehalterungen, Flanschen und Bauteilen mit Bohrungen auf mehreren Seiten beeinflussen nicht die Bezeichnungen Drei-, Vier- oder Fünf-Achs-Bearbeitung die Schnellfertigung am stärksten, sondern die Frage, ob die Merkmale mit dem Werkzeug erreichbar sind und ob eine Positionierung aus mehreren Richtungen erforderlich ist. Tiefe Taschen, sich kreuzende Bohrungen und verdeckte Seitenflächen können die Anzahl der Aufspannungen erhöhen. Bei jeder neuen Positionierung müssen Bezugsumwandlung, Kollisionen mit der Vorrichtung und die gegenseitigen Lagebeziehungen berücksichtigt werden. Die Zeichnung sollte eindeutig festlegen, welche Bohrungen, Flächen und Achsen ihre Position oder Rechtwinkligkeit einhalten müssen und welche nicht funktionsrelevanten Flächen als Fertigungsflächen verwendet werden dürfen.
Im RFQ kann direkt gefragt werden: Können die kritischen Maße in einer einzigen Aufspannung gefertigt werden? Falls eine zweite Aufspannung erforderlich ist, welchen Bezug verwendet der Lieferant für die erneute Positionierung? Welche Flächen müssen mit Bearbeitungszugabe versehen oder als Spannbereiche vorgesehen werden? Wenn die Merkmalsrichtung geändert, ein sinnvoller Fertigungsbezug ergänzt oder eine unnötige verdeckte Bearbeitungsfläche zu einer zugänglichen Fläche umgestaltet wird, kann dies – sofern die Funktion es erlaubt – den Weg zur Schnellfertigung häufig stärker verkürzen als die bloße Forderung nach einer „Expressbearbeitung“. Der endgültige Prozess muss weiterhin unter Berücksichtigung von Werkstoff, Stückzahl, Vorrichtung und Maschinenplanung bestätigt werden.
Metallteile bereits vor der Prüfung kontrollieren: Risiken der Schnellfertigung durch Erstmusterprüfung beherrschen
Bei knappem Liefertermin sollte die Schnellfertigung nicht dadurch beschleunigt werden, dass man auf Prüfungen verzichtet. Die zuverlässigere Vorgehensweise besteht darin, zunächst Prüfgegenstand, Messmethode und Freigabekriterien eindeutig festzulegen und anschließend die Erstmusterprüfung oder Stichprobenprüfung nach dem Maßrisiko zu planen. Dadurch lassen sich Wartezeiten nach Abschluss der Bearbeitung reduzieren, die durch uneinheitliche Bezüge, Berichtsformate oder Anforderungen an die Oberfläche entstehen.
Welche Maße müssen bei der Schnellfertigung zuerst geprüft werden?
Wellendurchmesser, Bohrungsdurchmesser, Positionen von Passbohrungen, Passlängen, Ebenheit und Positionstoleranzen mit direktem Bezug zur Montage sollten in der Regel in die Erstmessung aufgenommen werden. Wenn diese Merkmale außer Kontrolle geraten, kann das Bauteil trotz einwandfreier Optik möglicherweise nicht montiert werden. Ob kritische Maße vollständig geprüft werden müssen, hängt von Stückzahl, Funktionsrisiko, Zeichnungsanforderungen und der Vereinbarung zwischen den Parteien ab. Allgemeine Außenmaße oder nicht kritische Fasen können bei eindeutig festgelegten Anforderungen einer vereinbarten Stichprobenprüfung unterliegen; die Stichprobenprüfung darf jedoch keine besonderen Prüfanforderungen der Zeichnung ersetzen.
Messmittel und Prüfbericht der Schnellfertigung müssen zur Toleranz passen
Messschieber eignen sich für die schnelle Kontrolle allgemeiner Maße, während Mikrometer besser für die präzise Messung von Wellendurchmessern, Dicken und ähnlichen Maßen geeignet sind. Höhenmessgeräte, spezielle Lehren oder Koordinatenmessgeräte sollten entsprechend Bezugssystem, Positionstoleranz, Ebenheit und Zugänglichkeit des Merkmals ausgewählt werden. Nicht jedes Bauteil benötigt einen Koordinatenmessbericht; Messmittelgenauigkeit und Messmethode müssen zum Toleranzbereich passen. Bei der Anfrage sollte vorab geklärt werden, ob der Bericht Messwerte, Nennwerte, Toleranzen, Messbezüge, Prüfdatum und Teilenummer enthält.
- Umfang der Erstmusterprüfung: Kritische Maße, Bezüge und Anzahl der Muster eindeutig festlegen.
- Regeln für die Chargenprüfung: Stichprobenanteil oder -anzahl angeben und festlegen, ob bei Nichtkonformität der Prüfbereich erweitert wird.
- Aussehen und Nachbehandlung: Bewertungsmethode für Grate, Kratzer, Oberflächenrauheit, Farbe, Beschichtung oder Eloxalzustand dokumentieren.
- Umgang mit Abweichungen: Verantwortliche Person für die Bestätigung von Ausschleusung, Nacharbeit oder Annahme mit Abweichung vorab festlegen, um nach Fertigstellung der Teile erneute Wartezeiten auf eine Entscheidung zu vermeiden.
Bei Kleinserien von Metallteilen empfiehlt es sich, die Prüfanforderungen bereits in der RFQ-Phase zusammen mit der Anfrage zu übermitteln, statt sie erst vor der Lieferung nachzureichen. Wenn kritische Maße, Stichprobenregeln und Berichtsinhalte bereits festgelegt sind, kann der Lieferant die Messungen in den Bearbeitungsprozess integrieren. Die Schnellfertigung verkürzt tatsächlich die Wartezeit für Klärungen und Nacharbeit – nicht die Qualitätssicherung.
FAQ: Wie lassen sich Schnellfertigung, CNC-Kleinserien und Erstmusterprüfung beurteilen?
Die Beurteilung der Schnellfertigung darf nicht nur anhand der Schnittzeit erfolgen, sondern muss auch Bauteilmerkmale, Werkstoff, Stückzahl, Funktionsrisiko und Abnahmevereinbarung berücksichtigen. Die folgenden Fragen können zur Überprüfung des Prozesswegs und der RFQ-Bedingungen dienen.
Erfordert die Schnellfertigung von Metallteilen in Kleinserie zwangsläufig eine Fünf-Achs-Bearbeitung?
Nicht unbedingt. Wenn Drei- oder Vier-Achs-Maschinen die wesentlichen Merkmale erreichen und die Bearbeitung durch eine geeignete Aufspannung abgeschlossen werden kann, besteht kein Grund, nur zur Steigerung der Geschwindigkeit eine Fünf-Achs-Maschine zu wählen. Der Wert der Fünf-Achs-Bearbeitung liegt normalerweise in der Reduzierung von Aufspannungen, der Verbesserung der Werkzeugzugänglichkeit oder der Bearbeitung komplexer Merkmale in mehreren Richtungen. Dies muss unter Berücksichtigung von Werkstoff, Stückzahl und Maschinenplanung bestätigt werden.
Kann bei einem Expressprojekt der Schnellfertigung auf eine DFM-Prüfung verzichtet werden?
Nicht empfehlenswert. Bei einem Eilauftrag sollte die DFM-Prüfung verkürzt, nicht gestrichen werden. Wenn Probleme wie dünne Wände, tiefe und schmale Kavitäten, nicht standardisierte Bohrungsdurchmesser oder schwer zu spannende Bezugsflächen erst nach der Bearbeitung erkannt werden, kann dies Nacharbeit oder eine erneute Terminplanung erforderlich machen und die Lieferung letztlich weiter verzögern.
Benötigen alle Kleinserienteile einen vollständigen CMM-Messbericht?
Das lässt sich nicht pauschal beantworten. Kritische Montageabmessungen, Positionstoleranzen oder Bezugsflächen mit hohem Risiko können durch eine Erstmusterprüfung oder eine 100-%-Prüfung abgedeckt werden; bei gewöhnlichen Abmessungen kann gemäß Vereinbarung eine Stichprobenprüfung erfolgen. Die Messmittel sollten auf Toleranzen, Merkmale und Abnahmeanforderungen abgestimmt sein. Messschieber, Mikrometer, Höhenmessgeräte, Lehren oder Koordinatenmessgeräte können jeweils geeignet sein.
Woran erkennt man, dass eine RFQ für die Schnellbearbeitung bereits alle erforderlichen Angaben für eine Angebotsanfrage enthält?
Mindestens erforderlich sind ein verwendbares 3D-Modell, eine vollständige 2D-Zeichnung, Werkstoffbezeichnung und -zustand, Stückzahl, Oberflächenbehandlung, wichtige Bezugsflächen und Toleranzen, Gewindeanforderungen, Anforderungen an Prüfberichte sowie der gewünschte Liefertermin. Fehlen diese Angaben, muss der Lieferant in der Regel noch Bearbeitungsverfahren, Material, Abnahmemethode oder die Planung der Nachbearbeitung klären.
Key takeaways
- Die Lieferzeit bei der schnellen Fertigung wird durch mehrere Wartepunkte in Angebotserstellung, technischer Klärung, Bearbeitung, Nachbearbeitung und Prüfung bestimmt.
- Vollständige 3D-Modelle, 2D-Zeichnungen, Angaben zu Material, Menge, Oberflächenbehandlung und Abnahmeanforderungen sind die Grundlage für eine effiziente CNC-Fertigungsanfrage.
- Dünnwandige Bereiche, tiefe schmale Kavitäten, kleine Innenradien, tiefe Bohrungen, nicht standardisierte Bohrungsdurchmesser und schwer zu spannende Bezugsflächen können das Risiko bei Werkzeugen, Spannvorrichtungen und Vibrationen erhöhen.
- Enge Toleranzen sollten auf funktionskritische Maße, Montagebezüge und Schnittstellenpositionen konzentriert werden. Für nicht kritische Maße können angemessene Allgemeintoleranzen verwendet werden.
- Der Prüfplan sollte bereits in der Angebotsphase festgelegt werden: Kritische Montagemaße können über eine Erstteilfreigabe oder eine 100-%-Prüfung abgesichert werden, während gewöhnliche Maße gemäß Vereinbarung stichprobenartig pro Charge geprüft werden können.



