
Warum die Auswahl des Spritzgussmaterials für Smartphone-Hüllen nicht nur nach weich oder hart erfolgen kann
Welches Material sich für eine Smartphone-Hülle am besten eignet, lässt sich nicht einfach mit „weiche Hülle“ oder „harte Hülle“ beantworten. Spritzgussprojekte stehen in der Regel gleichzeitig vor drei Zielkonflikten: Beim Fallen sind Zähigkeit und Pufferwirkung erforderlich, bei der Montage müssen Rastverbindungen, Tasten und Rahmen stabil bleiben, und optisch werden zudem Transparenz, wenige Bindenähte, geringe Schwindung und eine ausreichende Kratzfestigkeit gefordert. PC, TPU und PC+ABS sind lediglich Materialkandidaten und können das endgültige Ergebnis nicht allein bestimmen.
- PC bevorzugen: Wenn das Produkt eine transparente Hartschale, eine steife Abstützung, stabile Rastverbindungen und eine gute Maßhaltigkeit benötigt, sollten Transparenz, Bindenähte, Kratzfestigkeit und die Fallfestigkeit der Konstruktion vorrangig validiert werden.
- TPU bevorzugen: Wenn das Produkt flexible Randbereiche, eine Tastenabdeckung, Verschleißfestigkeit und eine lokale Pufferwirkung benötigt, sollten Härte, Rückstellverhalten, Druckverformungsrest, Vergilbung und die langfristige Haftung vorrangig validiert werden.
- PC+ABS bewerten: Wenn das Produkt einen Kompromiss zwischen Steifigkeit, Zähigkeit, Fließfähigkeit und Optik erfordert, müssen der konkrete Typ und das Modifikationssystem festgelegt werden. Mit Probekörpern aus demselben Werkzeug und derselben Konstruktion sollten anschließend Maßhaltigkeit, Optik und Fallverhalten verglichen werden.
Daher sollte die Materialauswahl für Smartphone-Hüllen vom Produktziel ausgehend auf das Spritzgusskonzept zurückgeführt werden: Zunächst sind die Prioritäten wie transparente Optik, steife Abstützung, flexible Randbereiche oder Verschleißfestigkeit festzulegen; anschließend erfolgt die Validierung in Verbindung mit Konstruktion, Werkzeug und Prozessfenster. Bei dünnwandigen Teilen müssen insbesondere Füllbalance, Anschnittposition, Nachdruck, Kühlung und Entformung vor dem Werkzeugbau bewertet werden. Eine Schlussfolgerung allein aufgrund des haptischen Eindrucks eines Musters ist nicht ausreichend.
PC-Spritzguss für Smartphone-Hüllen: Abwägung zwischen Steifigkeit, Transparenz und Maßstabilität
Wenn das Produktziel eine transparente Hartschale, eine präzise Kontur und stabile Rastverbindungen umfasst, ist PC in der Regel das vorrangig zu bewertende Material. Es bietet eine gute Schlagzähigkeit, Steifigkeit, Zähigkeit, Transparenz und Maßstabilität und eignet sich zur Abstützung von Kameraaussparungen, Tastenfenstern und den Rändern des Bildschirms. Das bedeutet jedoch nicht, dass eine PC-Smartphone-Hülle grundsätzlich fallfester ist; auch Wanddicke, Radien, Rippen, Montagespiel und Fallausrichtung beeinflussen das Ergebnis.
Die Hauptrisiken beim PC-Spritzguss von Smartphone-Hüllen liegen in der Füllung dünnwandiger Bereiche und der Oberflächenkontrolle. Eine ungünstige Anschnittposition oder unzureichende Entlüftung kann Bindenähte, Fließspuren, Silberschlieren, schwarze Punkte oder lokale unvollständige Füllungen verursachen; ungleichmäßiger Nachdruck und ungleichmäßige Kühlung können dagegen zu Einfallstellen, Verzug oder Entformungsverformungen führen. Bei transparenten Teilen müssen außerdem die Trocknung des Rohmaterials, die Scherung der Schmelze, die Sauberkeit der Werkzeugoberfläche und die Kontaminationskontrolle beachtet werden. Die Oberfläche von PC kann relativ leicht verkratzen. Bei einer Lackierung, UV-Klarlackierung oder einer anderen Nachbehandlung müssen daher auch Haftfestigkeit, Kratzfestigkeit und die Haltbarkeit der Kanten der Beschichtung separat validiert werden.
Welche Kenngrößen sollten bei PC-Spritzgussgehäusen für Smartphones validiert werden?
- Wichtige Außenmaße, Rastpassung, Tastenrückfederung und der Anpassungsspalt nach der Montage;
- Transparenz, Trübung, Bindenähte, Fließspuren, Silberschlieren, schwarze Punkte und Oberflächenkratzer;
- Verzug, Verformung der Kanten und Ergebnisse der Falltests; außerdem sind die Prüfbedingungen zusammen mit dem Aufbau der Prüfmuster zu dokumentieren.
Spritzgegossene TPU-Handyhülle: Wie flexible Kantenummantelung, Verschleißfestigkeit und Pufferwirkung die Passung beeinflussen
Fazit zur Materialauswahl: Eine spritzgegossene TPU-Handyhülle eignet sich besser für flexible Kantenummantelungen, die Abdeckung von Tasten sowie Bereiche, die eine Pufferwirkung und Verschleißfestigkeit erfordern. Ihre Elastizität und Rückfederung helfen, lokale Stöße aufzunehmen, können jedoch nicht direkt mit einer bestimmten Fallhöhe oder Lebensdauerklasse gleichgesetzt werden. Das tatsächliche Verhalten hängt außerdem von der Härteklasse, der Wandstärke, den Radien, dem Querschnitt der Kantenummantelung und dem Montagespalt ab.
Passung und Rückfederung von TPU-Handyhüllen müssen langfristig validiert werden
Die Flexibilität von TPU eignet sich dazu, die Kanten des Smartphones zu umschließen, und kann zudem das Tastgefühl sowie die lokale Pufferwirkung verbessern. Härte, Rückfederungsgeschwindigkeit und Druckverformungsrest beeinflussen jedoch, ob sich die Kanten lösen, ob die Tasten verzögert reagieren und wie der Passzustand nach längerer Nutzung erhalten bleibt. Änderungen von Temperatur und Luftfeuchtigkeit, wiederholtes Montieren und Demontieren sowie der Kontakt mit Schweiß können das Tastgefühl oder die Abmessungen ebenfalls verändern. Bei der Abnahme sollten Montagespalt, Tastenrückfederung, aufstehende Kanten und die Haltekraft nach mehrfacher Montage und Demontage geprüft werden, anstatt ausschließlich nach dem subjektiven Tastgefühl zu urteilen.
Oberflächen- und Formgebungsrisiken beim TPU-Spritzgießen
Bei dünnwandigem TPU sind außerdem potenzielle Probleme wie Anhaften an der Form, Einfallstellen, Trübung, Vergilbung und eine unvollständige Strukturübertragung zu beachten. Trocknung des Materials, Entlüftung der Form, Entformungsschräge, Werkzeugtemperatur und Kühlbedingungen beeinflussen das Ergebnis. Bei transparenten oder transluzenten Oberflächen müssen Verunreinigungen, Fließspuren und Oberflächenfehler besonders kontrolliert werden. Nach der Materialauswahl sollten anhand von Versuchsteilen aus der Bemusterung Kantenverformung, kritische Maße und Oberflächenzustand gemessen werden, bevor über eine Anpassung von Härte, Konstruktion oder Spritzgießprozessfenster entschieden wird.
PC+ABS-Handyhülle: ein Kompromisskandidat zwischen Steifigkeit, Zähigkeit und Verarbeitbarkeit
Eine PC+ABS-Handyhülle eignet sich für Projekte, die einen Kompromiss zwischen Steifigkeit, Schlagzähigkeit, Fließfähigkeit bei der Verarbeitung und Aussehen erfordern. Sie ist jedoch kein einheitlicher Werkstoff mit festgelegten Eigenschaften. Das PC/ABS-Verhältnis, die konkrete Type sowie Modifizierungen für Flammschutz, Witterungsbeständigkeit oder Einfärbung verändern Steifigkeit, Zähigkeit, Schwindung und Oberflächenwirkung. Daher kann nicht pauschal behauptet werden, dass PC+ABS grundsätzlich besser als PC ist.
Konstruktive und optische Abwägungen bei PC+ABS-Handyhüllen
Für Handyhüllen mit Rastnasen, Tastenöffnungen und dünnwandigen Konturen kann PC+ABS als Kandidat für eine Kombination aus Steifigkeit, Zähigkeit und Formfüllung herangezogen werden. Bei der praktischen Bemusterung sollten Füllbalance, Fließmarkierungen, Glanzunterschiede, Farbabweichungen sowie Schwindungs- und Verformungseffekte beachtet werden. Bei lackierten Ausführungen sind außerdem die Haftfestigkeit der Beschichtung, die Kratzfestigkeit und die Kantenabdeckung separat zu validieren. Je höher die optischen Anforderungen, desto weniger dürfen Werkzeugoberfläche, Entlüftung, Materialtrocknung und Spritzgießprozessfenster allein nach Erfahrungswerten festgelegt werden.
Was ist beim Einkauf von PC+ABS-Material für Handyhüllen anzufordern?
- Konkrete Type und PC/ABS-Verhältnis; Anforderungen an Flammschutz, Witterungsbeständigkeit und Farbe bestätigen.
- TDS des Lieferanten, empfohlene Trocknungsbedingungen, Schwindungsdaten und angestrebte Oberflächenklasse.
- Rastpassung, Verzug, Aussehen und Fallverhalten mit derselben Form, identischer Wandstärke und identischen Prüfbedingungen vergleichen.
Maßhaltigkeit beim Spritzgießen von Handyhüllen: ungleichmäßige Schwindung, Verzug und Anschnittposition
Wenn sich eine Rastverbindung nur schwer montieren lässt, der Rahmen ungleichmäßig anliegt oder die Hülle nach der Montage zurückfedert, liegt die Ursache beim Spritzgießen von Handyhüllen häufig nicht allein im Material selbst. Füllbalance der dünnwandigen Struktur, Anschnittposition, Übertragung des Nachdrucks, Temperaturunterschiede während der Kühlung und die beim Entformen einwirkenden Kräfte verändern allesamt die Endabmessungen. PC eignet sich in der Regel besser für steife Konturen. Bei lokal zu langen Fließwegen können jedoch weiterhin Bindenähte, Einfallstellen oder Verzug auftreten. Die Flexibilität und Rückfederung von TPU machen dagegen die Messbezüge und den Montagezustand noch empfindlicher.
Zuerst die Ursache der Verformung lokalisieren, dann Anschnitt und Prozess anpassen
In der Konstruktion sollten zunächst mithilfe einer Moldflow-Analyse die Anzahl und Position der Anschnitte sowie die Fließfront verglichen werden. Dabei ist zu prüfen, ob die Form gleichmäßig gefüllt wird und ob Schweißnähte in sichtbaren oder mechanisch belasteten Bereichen liegen. Anschließend sind die Konzepte für Nachdruck und Kühlung zu bewerten. Mehr Anschnitte sind nicht automatisch besser; eine ungeeignete Anzahl oder Anordnung kann Fließspuren, zusätzliche Schweißnähte und unterschiedliche Schwindung verursachen. In einem wissenschaftlichen Fallbeispiel zu einem bestimmten Smartphone-Cover konnte die Anzahl der Schweißnähte nach der Optimierung der Anschnitte etwa halbiert werden. Die dort verwendeten 52.5℃ Werkzeugtemperatur, 241℃ Schmelzetemperatur, 0.3984 s Einspritzzeit und 0.5846 mm Verformung gelten jedoch nur für diese Geometrie, dieses Material und diese Simulationsbedingungen und können nicht direkt als allgemeines Prozessfenster übernommen werden.
Validierung des Spritzgießens von Smartphone-Covern anhand kritischer Maße und des Montagezustands
Nach dem Werkzeugversuch sollten gleichzeitig die Außenkontur, die Positionen der Rastnasen, die Tastenöffnungen, die Kameraöffnung und die Ebenheit des Rahmens vermessen werden. Nach der Montage am Smartphone oder an einer Prüfvorrichtung sind außerdem Spaltmaß, Verzug und Auswerferabzeichnungen zu überprüfen. Wenn ein Einzelmaß innerhalb der Toleranz liegt, die Baugruppe jedoch weiterhin schief sitzt, sollten in der Regel ungleichmäßige Schwindung, ungleichmäßige Kühlung oder Entformungsverzug untersucht werden, anstatt nur lokale Maße zu ändern.
Oberflächenqualität und Verbundstrukturen: von transparenter Optik bis zur Validierung von Hartschale mit weichem Rand
Die Materialoptik und die Optik der Nachbearbeitung beim Spritzgießen von Smartphone-Covern getrennt abnehmen
Die Oberflächenqualität eines spritzgegossenen Smartphone-Covers wird nicht allein durch das Material bestimmt. Bei transparentem PC sind Fließspuren, Silberstreifen, Schweißnähte, schwarze Punkte, Trübung und Kratzer zu berücksichtigen. Trocknung des Rohmaterials, Scherung, Entlüftung, Werkzeugoberfläche und Sauberkeit können das Ergebnis ebenso beeinflussen. Bei TPU sollten Anhaften am Werkzeug, Einfallstellen, Texturübertragung, Trübung und Vergilbung geprüft werden. Bei PC+ABS sind Fließstrukturen, Glanzunterschiede und Farbabweichungen sowie nach dem Lackieren die Haftfestigkeit und Kratzbeständigkeit zu beachten. Lackieren, Vakuummetallisieren, Transferdruck oder UV-Klarlack sind eigenständige Nachbearbeitungssysteme; ihre Beständigkeit kann nicht durch die Eigenschaften des Kunststoffs selbst ersetzt werden.
Bei der Umspritzung von Hartschale mit weichem Rand müssen Grenzfläche und Schwindungsunterschied validiert werden
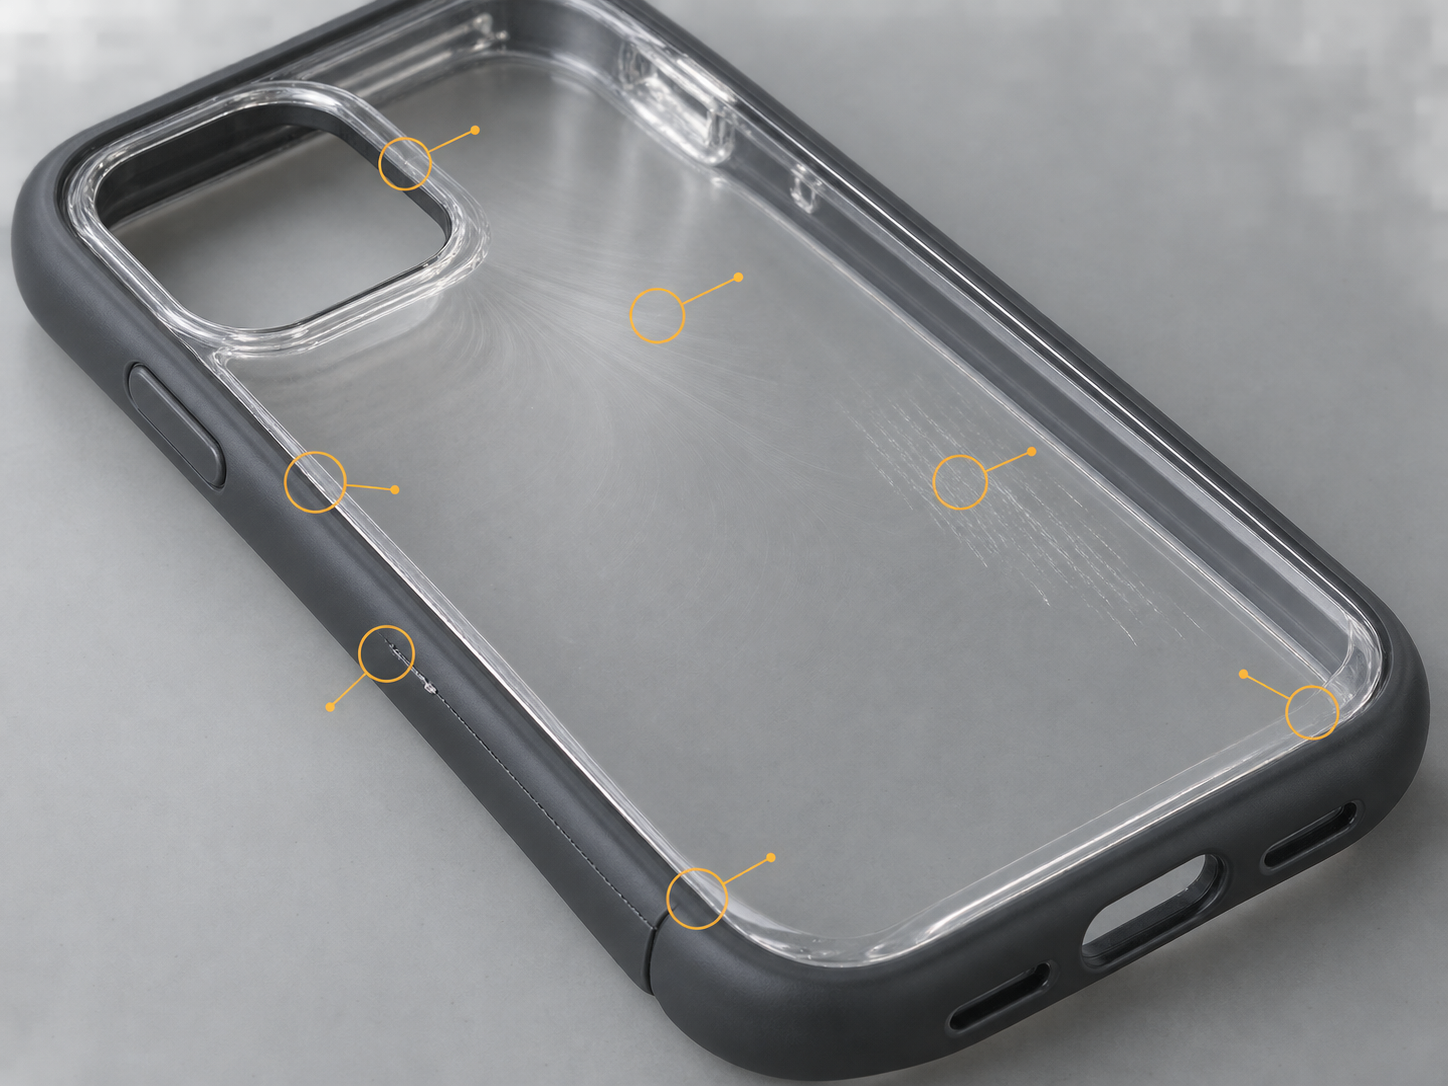
Bei einem PC-Grundkörper mit TPU- oder TPE-Rand darf man sich nicht auf das Konzept „harte Rückplatte mit weichem Rand“ beschränken. Zunächst sind die Verträglichkeit der beiden Materialien, die Grenzflächenhaftung und die Temperatur für die zweite Formgebung zu bestätigen. Anschließend sind Schwindungsunterschiede, Verzug, Gratbildung am Rand, Trennebene und die Passung im Tastenbereich zu prüfen. Nach Fertigstellung der Musterteile sollten außerdem die Veränderungen der Grenzfläche nach Biegung sowie nach Kontakt mit Schweiß oder Reinigungsmitteln und das Ablösungsrisiko bei langfristiger Nutzung beobachtet werden. Eine unzureichende Grenzflächenhaftung bedeutet, dass eine optisch einwandfreie Oberfläche nicht zwangsläufig eine zuverlässige Struktur gewährleistet.
Materialauswahl und Bemusterungsabnahme für Smartphone-Cover: Wie sich Entscheidungen in Prüfdaten überführen lassen
Die Materialauswahl für ein Smartphone-Cover sollte nicht mit der Frage enden, „welches Material am sturzfestesten ist“, sondern zielbezogen und bedingungsabhängig erfolgen: Wenn ein transparentes Hartcover, hohe Steifigkeit und stabile Rastnasen erforderlich sind, sollte zunächst PC bewertet werden. Für flexible Randbereiche, Verschleißfestigkeit und Dämpfung ist TPU zu prüfen. Wenn ein Kompromiss aus Steifigkeit, Zähigkeit, Fließfähigkeit und optischer Leistung benötigt wird, sollte ein konkreter PC+ABS-Typ bewertet werden. Bei einer Struktur aus harter Rückplatte und weichem Rand sind zusätzlich die Grenzflächenhaftung und die zweite Formgebung zu validieren.
Material und kritische Eingangsgrößen vor der Bemusterung festlegen
- Geometriedaten: 3D-Modell, Anforderungen an die Wanddicke, Passmaße von Rastnasen und Tasten sowie Freiräume für Kamera und Bildschirmrahmen bereitstellen.
- Materialdaten: den konkreten Typ von PC, TPU oder PC+ABS, die Farbe und die Oberflächenklasse festlegen sowie das TDS des Lieferanten, empfohlene Trocknungsbedingungen und Schwindungsdaten anfordern.
- Abnahmebedingungen: Grenzwerte für optische Fehler, eine Verzugreferenz, das Montageobjekt, Fallorientierung und Prüfanzahl im Voraus definieren. Bei Lackierung, UV-Klarlack oder Metallisierung sind außerdem Haftfestigkeit, Kratzbeständigkeit und Randbeständigkeit separat festzulegen.
Wie Erstteile und Kleinserien zu einem geschlossenen Regelkreis führen
Beim Erstteil sollten Außenmaße, Passung der Rastnasen, Rückstellung der Tasten, Verzug, Auswerferabzeichnungen, Schweißnähte, Fließspuren, Silberstreifen, Trübung, Farbabweichungen und Oberflächenkratzer gleichzeitig geprüft werden; eine Beurteilung allein anhand des haptischen Eindrucks reicht nicht aus. In der Kleinserie sollten zusätzlich Maßdrift, langfristige Passung, Beschichtungsbeständigkeit und Falltestergebnisse beobachtet werden. Das abschließende Ergebnis sollte an Materialtyp, Struktur, Spritzgießfenster und Prüfbedingungen gebunden sein, anstatt PC, TPU und PC+ABS in eine feste Rangfolge zu bringen.
Häufig gestellte Fragen zur Materialauswahl beim Spritzgießen von Smartphone-Covern
Die Materialauswahl für Smartphone-Cover darf nicht allein anhand von Härte, Weichheit oder Haptik erfolgen. Fallfestigkeit, Passung, Optik und Verarbeitungseigenschaften von PC, TPU und PC+ABS müssen jeweils unter Berücksichtigung von Materialtyp, Struktur, Wanddicke, Werkzeug und Prüfbedingungen bestätigt werden.
Gibt es eine absolute Rangfolge der Fallfestigkeit von PC, TPU und PC+ABS?
Eine einheitliche Rangfolge gibt es nicht. PC eignet sich in der Regel für eine steife Unterstützung, während die Elastizität und dämpfenden Eigenschaften von TPU für flexible Umrandungen vorteilhaft sind. PC+ABS muss anhand der jeweiligen Mischungssorte bewertet werden. Das endgültige Ergebnis hängt außerdem von der Wandstärke, den Radien, der Rahmenhöhe, dem Montagespiel, der Falllage und der Prüfmethodik ab.
Warum können bei transparenten Handyhüllen dennoch Bindenähte und Trübungen auftreten?
Die Transparenz wird nicht allein durch das PC-Harz bestimmt. Angussposition, Zusammenströmen der Schmelze, Entlüftung, Scherung, Trocknung des Materials, Werkzeugoberfläche und Kontaminationskontrolle beeinflussen Bindenähte, Silberstreifen, Fließmarkierungen und Trübungen. Dies sollte durch eine Moldflow-Analyse, Bemusterungen und eine Sichtprüfung bestätigt werden.
Warum müssen bei TPU-Umrandungen die Rückstellfähigkeit und die langfristige Haftung überprüft werden?
Die Flexibilität und Rückstellfähigkeit von TPU unterstützen die Dämpfung an der Umrandung. Unterschiedliche Härtegrade, Strukturen und Verarbeitungsverfahren beeinflussen jedoch die Druckverformungsrestwerte, die Rückstellfähigkeit von Tasten und die Haltekraft an den Kanten. Temperatur und Feuchtigkeit, eine langfristige Montage sowie wiederholtes Zerlegen und Montieren können den Haftzustand ebenfalls verändern. Daher sollten Maßhaltigkeit, Passung und Dauerfestigkeit überprüft werden.
Worin unterscheiden sich Verbund-Handyhüllen aus PC+TPU von PC+ABS-Mischungen?
PC+ABS ist ein Mischwerkstoff, bei dem die jeweilige Type, das Mischungsverhältnis und das Modifikationssystem entscheidend sind. PC+TPU bezeichnet in der Regel eine Verbund- oder Umspritzstruktur aus einem harten Grundkörper und einem flexiblen Material. Dabei müssen zusätzlich die Grenzflächenhaftung, der unterschiedliche Schwindungseinfluss, Gratbildung, Trennebenen und langfristiges Ablösen überprüft werden. Beide Werkstoffsysteme können nicht nach derselben Werkstofflogik verglichen werden.
Key takeaways
- PC eignet sich für Hüllenstrukturen, die eine steife Abstützung, eine transparente Optik und stabile Rastverbindungen erfordern. Kratzfestigkeit und die Haltbarkeit der Beschichtung müssen jedoch separat validiert werden.
- TPU eignet sich für flexible Randbereiche, Verschleißfestigkeit und Pufferzonen. Rückstellverhalten, Druckverformungsrest, Anhaften an der Form und Vergilbung müssen jedoch in Verbindung mit dem jeweiligen Typ und dem Verfahren bestätigt werden.
- PC+ABS ist ein Kandidat für den Kompromiss zwischen Steifigkeit, Zähigkeit, Verarbeitbarkeit und Optik. Nicht alle PC+ABS-Typen dürfen als hinsichtlich ihrer Eigenschaften gleichwertig betrachtet werden.
- Fallfestigkeit und Maßstabilität werden nicht nur durch das Material bestimmt. Wanddicke, Radien, Anschnitt, Nachdruck, Kühlung und Montagespiel sind gleichermaßen entscheidend.
- Bei Verbundstrukturen aus einer harten Schale mit weichem Rand müssen Materialverträglichkeit, Haftung an der Grenzfläche, Schwindungsunterschiede, Gratbildung und langfristiges Ablösen validiert werden.



