Warum bei der Bearbeitung sich kreuzender Bohrungen in Stahlteilen die Anforderungen an Durchbruchgrate separat definiert werden müssen
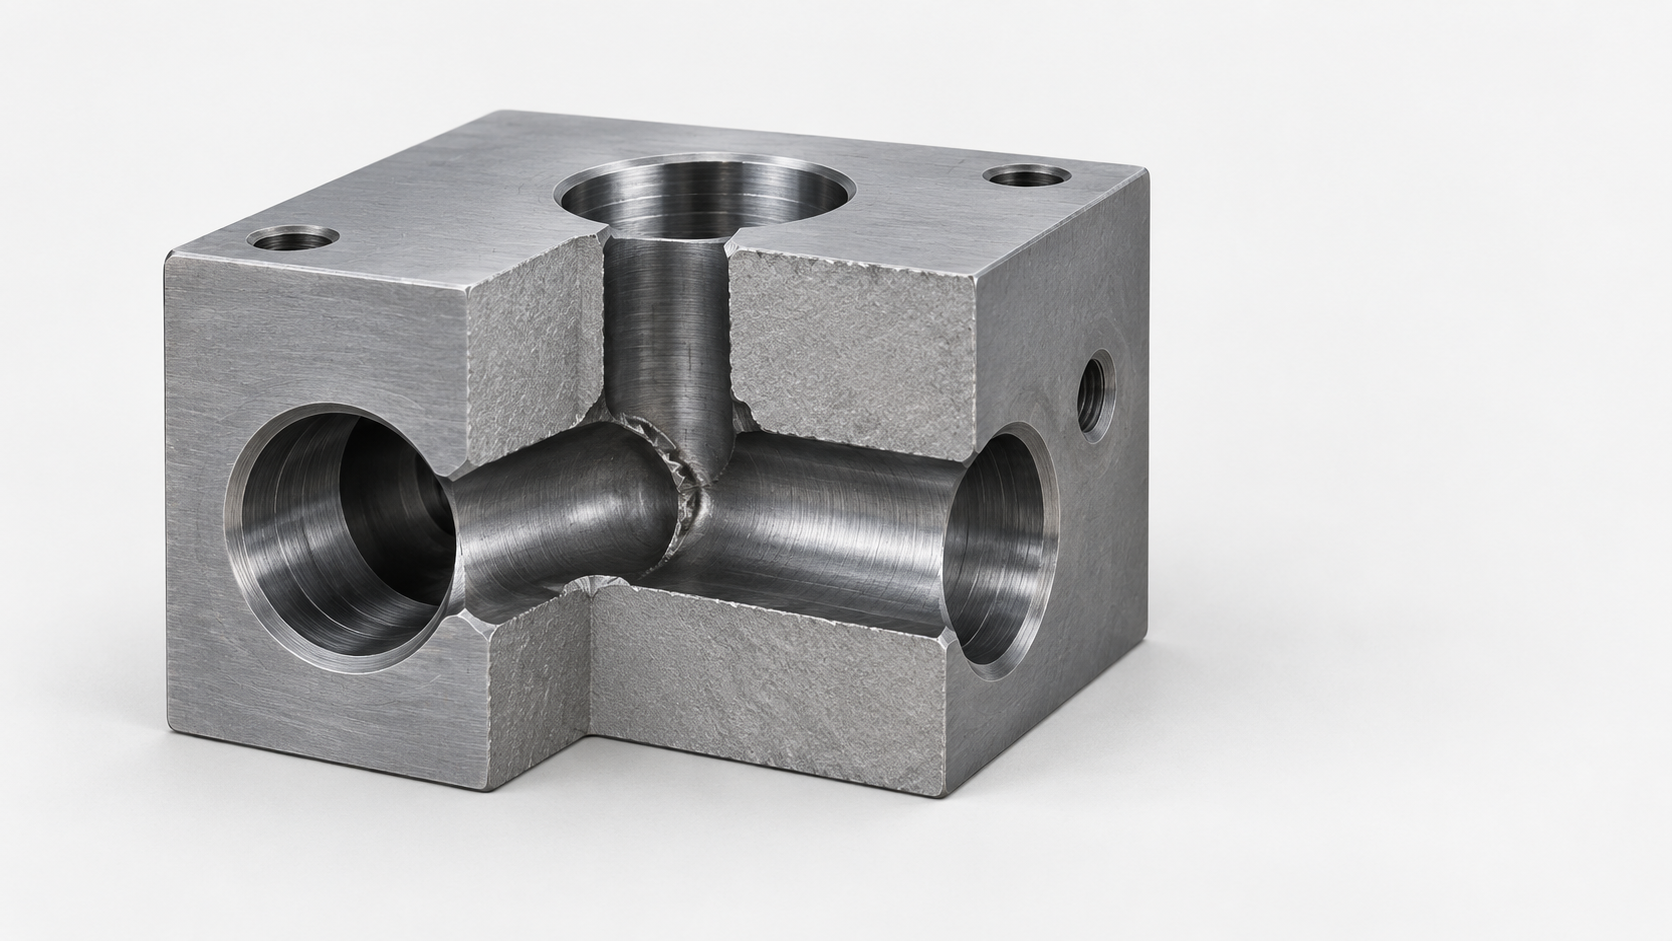
Am Beispiel eines hydraulischen Ventilkörpers aus Stahl: Nachdem eine Nebenbohrung in den Hauptströmungskanal gebohrt wurde, kann am Übergang eine dünne aufgestellte Kante zurückbleiben. Beim Zusammenbau kann die Dichtung an dieser Kante beschädigt werden; selbst wenn von der äußeren Bohrungsöffnung keine Auffälligkeit erkennbar ist, können am internen Durchbruch noch lose Metallpartikel vorhanden sein. Die Bearbeitung sich kreuzender Bohrungen ist kein gewöhnliches Problem an der Bohrungsöffnung, das sich einfach durch „noch einmal Fasen“ lösen lässt.
Das Risiko hängt von der Funktion des Bauteils ab. Bei hydraulischen Ventilkörpern steht in der Regel im Vordergrund, ob die Dichtung beschädigt wird und ob der Strömungskanal durch Grate verengt ist; bei Kraftstoffkanälen sind insbesondere ablösende Partikel, scharfe Kanten und der Einfluss rauer Oberflächen auf den Durchfluss kritisch; bei pneumatischen Verteilern können gleichzeitig Leckage, Sauberkeit und das Einführen bei der Montage relevant sein. Die für die jeweiligen Anforderungen erforderlichen Kantenverhältnisse unterscheiden sich und können nicht pauschal mit den drei Worten „gratfrei“ beschrieben werden.
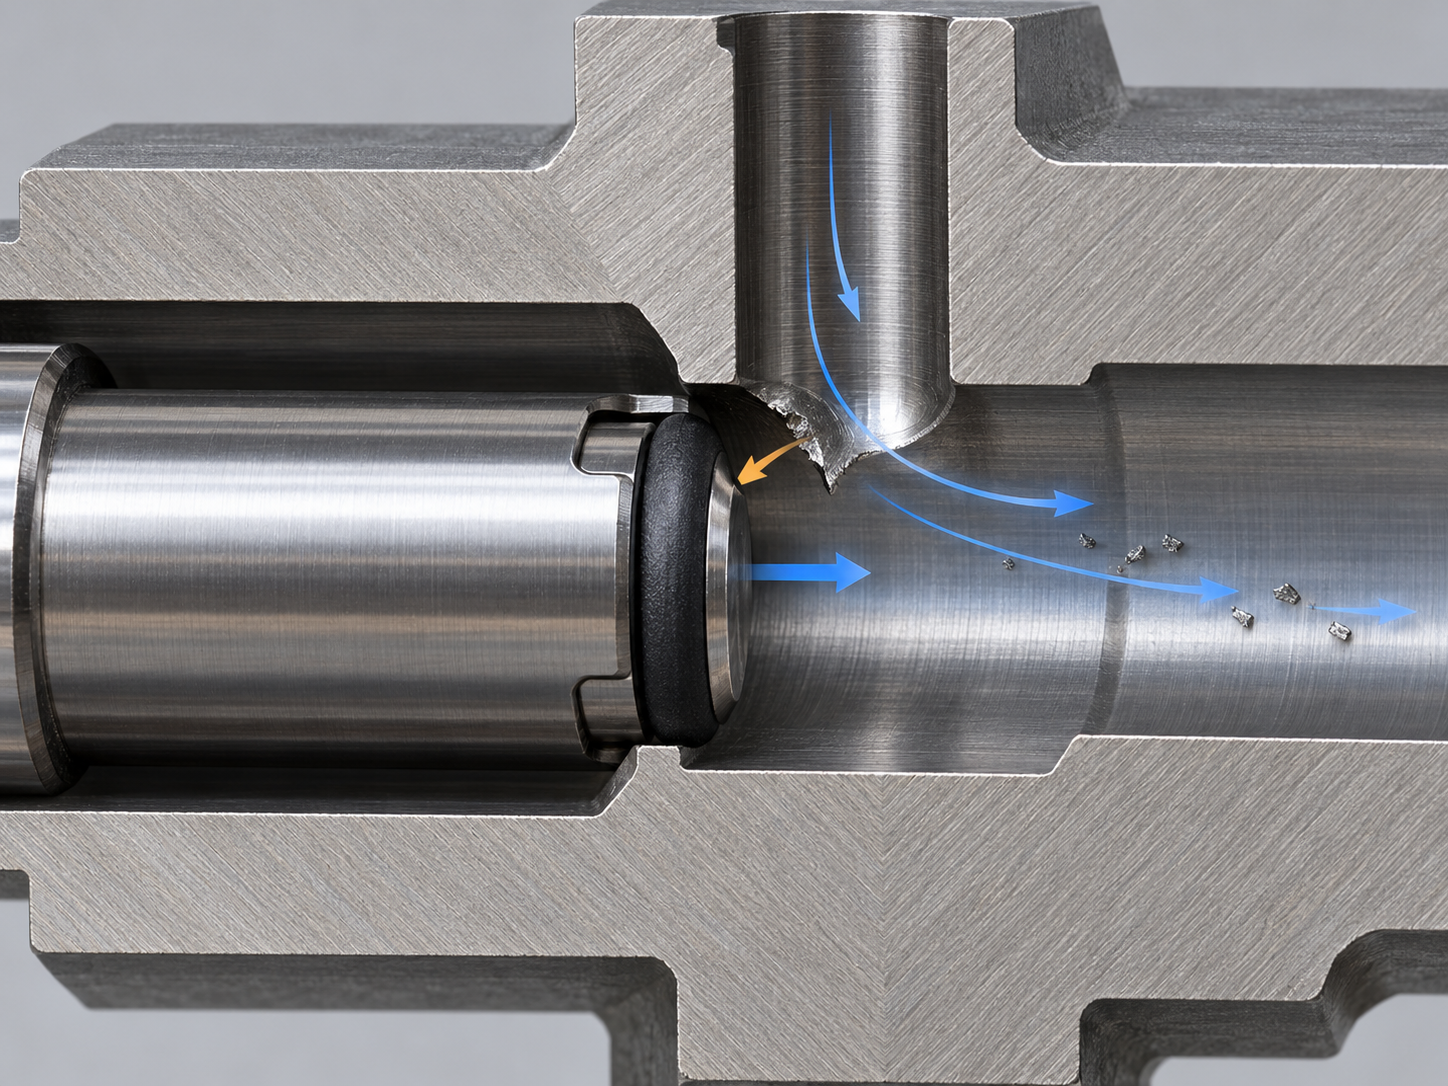
Daher sollten Zeichnung oder Beschaffungsanforderungen ausdrücklich festlegen, welche Zustände am Übergang sich kreuzender Bohrungen unzulässig sind: scharfe Kanten, lose Partikel oder anhaftende Grate. Gleichzeitig müssen zulässige Verrundungen oder Kantenverrundungen sowie die Bereiche definiert werden, die nicht beschädigt werden dürfen, darunter Bohrungsdurchmesser, Dichtflächen, Gewinde und Strömungskanäle. Wenn für die Kantenabmessungen keine eindeutigen Zahlenwerte vorliegen, sollten Engineering und Lieferant diese vor der Bearbeitung gemeinsam anhand des Querschnitts, der Funktion und der Prüfmethoden festlegen, anstatt die Beurteilung nachträglich allein auf eine Sichtprüfung zu stützen.
Vor der Bearbeitung sich kreuzender Bohrungen in Stahlteilen zunächst jeden Durchbruchspunkt identifizieren
Im Querschnitt eines hydraulischen Ventilkörpers oder eines Zylinderkörpers aus Stahl kann der Übergang zwischen Hauptbohrung und Nebenbohrung nach dem Durchbohren eine dünne aufgestellte Kante, eine ausgerissene Kante oder lose Metallpartikel aufweisen. Selbst wenn die äußere Bohrungsöffnung bereits gefast wurde, kann der tiefer liegende Durchbruch die Dichtung beschädigen, die Montage behindern oder Partikel in den Strömungskanal eintragen. Deshalb darf sich die Bearbeitung sich kreuzender Bohrungen in Stahlteilen nicht darauf beschränken, dass „die Bohrung durchgehend ist“; stattdessen sollte zunächst für jeden Übergang eine prozesstechnische Identifikationsdokumentation erstellt werden.
Welche geometrischen Informationen müssen bei der Bearbeitung sich kreuzender Bohrungen erfasst werden?
Zunächst sind Hauptbohrung und Nebenbohrung zu unterscheiden und deren Durchmesser, Richtungen, Tiefen und die Lage des Übergangs zu kennzeichnen. Anschließend ist zu prüfen, ob die Wandstärke in der Nähe des Übergangs gleichmäßig ist. Bei deutlich unterschiedlichen Bohrungsdurchmessern können die Abstützverhältnisse und die Richtung der aufgestellten Kante am Durchbruch variieren; lokale Dünnstellen verformen sich leichter oder bilden eine schwer abbrechende Verbindungszunge. Außerdem ist zu prüfen, ob der Übergang hinter einem Gewinde, in der Nähe einer Dichtfläche, am Boden einer Sackbohrung oder in einem anderen konstruktiv verdeckten Bereich liegt, und es muss beurteilt werden, ob Werkzeug, Entgratwerkzeug, Endoskop oder Prüfmittel den Bereich erreichen können.
Zuerst die Funktionsrisiken von Querbohrungen klar formulieren
Bei Hydraulikventilkörpern sind insbesondere Kratzer an Dichtungen, Leckagen und der Querschnitt der Strömungskanäle zu beachten; bei Pneumatikverteilern außerdem der Strömungswiderstand und zurückbleibende Partikel. Bei Gehäusen mit integrierten Dichtungen muss zudem verhindert werden, dass diese beim Einführen während der Montage von scharfen Kanten zerkratzt werden. In technischen Prüfungen und Beschaffungsunterlagen sollten gleichzeitig die kritischen Bohrungsdurchmesser und Bohrungstiefen, die Positionen der Schnittpunkte, Bereiche mit unzulässiger Beschädigung, der zulässige Zustand der Kantenentgratung sowie die Anforderungen an Sauberkeit und Funktionsprüfung aufgeführt werden. Erst wenn diese Risiken eindeutig festgelegt sind, können die Bearbeitungsreihenfolge der Bohrungen, die Richtung des Durchbruchs und das Entgratverfahren sinnvoll geplant werden; die pauschale Angabe „gratfrei“ kann die Qualitätsanforderungen an das Innere von Querbohrungen nicht ersetzen.
Wie sich Grate an Querbohrungen durch Bearbeitungsreihenfolge und Durchbruchposition kontrollieren lassen
Bei der Bearbeitung von Querbohrungen sollte nicht nur berücksichtigt werden, „wie anschließend entgratet wird“; zunächst muss festgelegt werden, wo der Grat entstehen soll. Bei derselben Bohrungsgruppe können sich je nach Anfahrrichtung die Position und Zugänglichkeit des am Durchbruch entstehenden Aufwurfs unterscheiden. Wenn es der Querschnitt zulässt, kann der Grat in einen Kanal geleitet werden, der anschließend leicht zugänglich und gut zu reinigen ist, anstatt hinter einem Gewinde, in der Nähe einer Dichtfläche oder an einer nicht einsehbaren tiefen Bohrungsüberschneidung verborgen zu sein.
Zuerst Bearbeitungsreihenfolge und Anfahrrichtung der Bohrungen vergleichen
Ob die Hauptbohrung oder die Nebenbohrung zuerst bearbeitet wird, lässt sich nicht für alle Stahlbauteile mit einer festen Regel beantworten. Bohrungsdurchmesser, Wanddicke, Werkzeugsteifigkeit und die Funktion des Schnittpunkts verändern das Ergebnis. Wenn Bohrungsdurchmesser, Wanddicke und Werkzeugbedingungen es zulassen, kann die Bearbeitung der kleineren Bohrung vor der größeren den Grat an der Überschneidung manchmal auf die leichter zu bearbeitende Seite verlagern. Ist die kleinere Bohrung jedoch ein präziser Strömungskanal oder eine bereits fertig bearbeitete Passbohrung, kann die nachfolgende Bearbeitung ihre Bohrungswand beschädigen; dann darf diese Reihenfolge nicht schematisch übernommen werden.
Bei der Prozessprüfung sollten alle Durchbruch-Schnittpunkte in der Schnittdarstellung markiert und verglichen werden, von welcher Seite gebohrt werden kann, um dünne Verbindungsstege zu reduzieren, Dichtflächen und Gewinde zu umgehen und gleichzeitig einen Zugang für Werkzeuge mit langem Schaft, Endoskope oder Reinigungsmedien freizuhalten. Die Bearbeitungsreihenfolge sollte außerdem mit der Planung der Feinbearbeitung abgestimmt werden: Die meist spanbruchintensive Schruppbearbeitung wird in der Regel zuerst abgeschlossen, während Dichtflächen, Gewinde und kritische Bohrungsdurchmesser in einer Phase bearbeitet werden sollten, in der sie anschließend nicht mehr beschädigt werden können. Die endgültige Lösung muss durch einen Probeschnitt und die Prüfung der Überschneidungsgeometrie bestätigt werden, nicht lediglich anhand des äußeren Erscheinungsbilds der Bohrungsöffnung.
Warum der Vorschub beim Durchbrechen einer Querbohrung mit dem Bohrer frühzeitig angepasst werden muss
Bei der Bearbeitung von Querbohrungen in Stahlbauteilen nimmt die lokale Abstützung plötzlich ab, sobald sich die Bohrerspitze einem anderen Bohrungskanal nähert. Die zuvor vom vollständigen Material aufgenommene Schnittkraft kann dann auf die dünne Wand oder den dünnen Verbindungssteg im Bereich des Schnittpunkts wirken und dadurch Aufwurf, Ausreißen oder unregelmäßigen Spanbruch verursachen. Wird der Vorschub in diesem Moment weiterhin wie in der stabilen Bohrphase eingestellt, lässt sich die Gratbildung am Durchbruch häufig nur schwer kontrollieren. Der Zweck der frühzeitigen Vorschubanpassung besteht nicht darin, einen festen Parameter schematisch anzuwenden, sondern darin, das Werkzeug kontrollierter und schonender durch den Bereich mit veränderter Abstützung zu führen.
Die Vorschubstrategie vor dem Durchbruch einer Querbohrung muss durch Probeschnitte bestätigt werden
Unter Berücksichtigung von Werkzeugdurchmesser, Durchmesser der Querbohrung, Wanddicke, Stahlhärte, Maschinensteifigkeit und Spannbedingungen kann der Vorschub vor dem erwarteten Durchbruch reduziert werden, während Schnittgeräusch, Last, Spanbruch und Austrittszustand beobachtet werden. Auch beim Tiefbohren mit Einlippenbohrern oder Tieflochbohrern müssen die Schnittkräfte und die Spanabfuhr im Durchbruchbereich berücksichtigt werden; die gleiche Schnittbedingung über die gesamte Bohrungstiefe darf nicht allein deshalb beibehalten werden, weil der Bohrungskanal tief ist. Der tatsächliche Abstand, ab dem die Anpassung beginnt, der Vorschubwert und die Dauer der Beibehaltung müssen anhand von Schnittbildern und Probeschnitten bestimmt werden. Erfahrungswerte für eine bestimmte Stahlsorte oder einen bestimmten Bohrungsdurchmesser dürfen nicht direkt auf andere Bauteile übertragen werden.
Spanbruch, Kühlung und Austrittszustand beeinflussen ebenfalls die Qualität von Querbohrungen
Eine Vorschubanpassung kann das Risiko im Moment des Durchbruchs nur verringern; sie ersetzt weder die Kontrolle der Spanabfuhr noch die Reinigung. Bei zu langen Spänen können sich Späne an der Überschneidung festsetzen, und die Kühlschmierstoffzufuhr kann gelöste Metallpartikel in die Hauptbohrung, hinter das Gewinde oder in den Dichtungskanal transportieren. Nach der Bearbeitung sollte geprüft werden, ob am Austritt scharfe Lippen, anhaftende Grate oder lose Partikel zurückgeblieben sind, und es ist sicherzustellen, dass das nachfolgende Entgratwerkzeug diese Stelle erreichen kann. Druckluft kann einen Teil der losen Späne entfernen, beweist jedoch nicht, dass im Inneren der Querbohrung keine anhaftenden Grate vorhanden sind; die Prüfung muss weiterhin anhand der Zugänglichkeit und der Funktionsanforderungen geplant werden.
Auswahl von Entgratverfahren für Querbohrungen in Stahl: von Handarbeit bis zur Automatisierung
Beim Entgraten von Querbohrungen in Stahl ist zunächst zu prüfen, ob der Schnittpunkt zugänglich ist, und anschließend, welche Anforderungen an Stückzahl und Gleichmäßigkeit bestehen. Bei flachen Bohrungen, außenliegenden Schnittpunkten oder einfachen Teilen mit kleinen Losgrößen können kontrolliert eingesetzte Handkratzer, Rotationskratzer und ähnliche Verfahren verwendet werden. Arbeitsrichtung, Kontaktbereich und Krafteinleitung sollten jedoch in den Arbeitsanweisungen festgelegt werden, damit der Haupt- oder Nebenbohrung nicht vergrößert und Dichtkanten, Gewinde oder Strömungsquerschnitte nicht beschädigt werden. Nach dem Entfernen des Grats sollte außerdem eine vergrößerte Sichtprüfung erfolgen, um sicherzustellen, dass keine scharfen Aufwürfe oder losen Metallreste zurückgeblieben sind.
Tiefe Bohrungen und nicht sichtbare Überschneidungen: Zuerst die Zugänglichkeit sicherstellen
Wenn sich die Querbohrung am Grund einer tiefen Bohrung, hinter einem Gewinde oder in einem mehrkanaligen Innenbereich befindet, kann ein Handwerkzeug den Schnittpunkt möglicherweise nur „berühren“, ohne das Abtragsmaß zuverlässig kontrollieren zu können. In diesem Fall können Werkzeuge mit langem Schaft oder flexible Schleifmittel, spezielle Werkzeuge für Querbohrungen oder eine mechanisierte Bearbeitung über einen CNC-Pfad geprüft werden. Bei der Auswahl ist sicherzustellen, dass das Werkzeug den Zielbereich erreicht. Anschließend muss der Kantenzustand anhand von Schnittproben oder einer Erstmusterprüfung verifiziert werden; allein weil ein Werkzeug in die Bohrung eingeführt werden kann, darf nicht angenommen werden, dass der innere Grat vollständig entfernt wurde.
Serienfertigung von Querbohrungen in Stahl: Wiederholbarkeit und Rückstände beachten
Bei Serienbauteilen muss die Wiederholbarkeit an jedem Schnittpunkt besonders beachtet werden. CNC-gesteuerte Spezialwerkzeuge, Roboterbahnen oder andere automatisierte Verfahren ermöglichen meist eine einheitlichere Bewegungsführung als eine vollständig manuelle Bearbeitung; dennoch muss geprüft werden, ob dadurch eine übermäßige Verrundung, eine Veränderung des Bohrungsdurchmessers oder eine lokale Erweiterung des Strömungskanals entsteht. Bei Mikrobohrungen, Mehrkanalsystemen oder Bauteilen mit hoher Empfindlichkeit gegenüber Verunreinigungen können Verfahren wie Abrasivflussbearbeitung, thermisches Entgraten oder elektrochemisches Entgraten vorsichtig verglichen werden. Sie sind jedoch nicht grundsätzlich optimal; zusätzlich müssen Stahlwerkstoff, Abmessungen des Schnittpunkts, Kantenfunktion sowie Rückstände von Abrasivmitteln oder Reaktionsprodukten bewertet werden. Unabhängig vom gewählten Verfahren sind Druckluft und Reinigung lediglich nachfolgende Schritte und können die Prüfung der inneren Kanten sowie die Sauberkeitsvalidierung nicht ersetzen.
Qualitätsprüfung nach der Bearbeitung von Querbohrungen: innere Kanten, Maße, Sauberkeit und Funktion
Nach der Bearbeitung von Kreuzbohrungen in Stahlteilen darf die Abnahme nicht mit dem Satz „entgratet“ abgeschlossen werden. Der Durchbruchbereich kann sich in tiefen Bohrungen, hinter Gewinden oder im Inneren von Strömungskanälen befinden. Eine äußerlich sauber wirkende Bohrungsöffnung bedeutet nicht, dass im Inneren keine scharfen Aufwürfe, anhaftenden Grate oder losen Metallpartikel vorhanden sind. Die Prüfung sollte mindestens in die vier Bereiche innere Kanten, Maß- und Geometrieanforderungen, Sauberkeit und Funktion unterteilt werden.
Zuerst prüfen, ob die inneren Kanten der Kreuzbohrung sicher sind
Sichtbare Schnittpunkte können unter Vergrößerung geprüft werden. Bei tieferen oder verdeckten Schnittpunkten können ein Endoskop, eine spezielle Prüflehre oder ein Schliff am Erstmuster in Betracht gezogen werden. Im Mittelpunkt der Prüfung steht nicht die Forderung nach dem völligen Fehlen jeglicher Rundungsspuren, sondern die Bestätigung, dass keine ablösbaren Partikel, scharfen Lippen oder Aufwürfe vorhanden sind, die Dichtungen beschädigen könnten. Bei Serienteilen müssen außerdem die Positionen der Stichproben, die Vergrößerungsbedingungen und die Art der Dokumentation eindeutig festgelegt werden. Ein einzelnes scheinbar fehlerfreies Teil beweist nicht automatisch die Prozessstabilität.
Maße, Sauberkeit und Funktion müssen separat verifiziert werden
Anschließend sind Durchmesser, Bohrungstiefe und Lage der Haupt- und Nebenbohrungen erneut zu prüfen. Außerdem ist sicherzustellen, dass Gewinde, Dichtflächen und Querschnitte der Strömungskanäle nicht durch übermäßiges Abschaben oder Abrunden verändert wurden. Die Sauberkeit ist eine weitere unabhängige Anforderung: Druckluft kann nur einen Teil der losen Späne entfernen und beweist nicht, dass sich im Inneren der Kreuzbohrung keine anhaftenden Grate befinden. Dies sollte durch eine Partikelprüfung nach der Reinigung oder durch ein anderes vereinbartes Verfahren verifiziert werden. Bei Hydraulik-, Pneumatik- und Kraftstoffkanälen können je nach Risiko zusätzlich Durchfluss-, Dichtheits- oder Montageprüfungen vorgesehen werden; die konkrete Methode muss sich jedoch aus den funktionalen Anforderungen ergeben.
Daher sollten Zeichnungen oder Einkaufsunterlagen die Position der Kreuzbohrungen, die maßgeblichen Bohrungsdurchmesser und -tiefen, Bereiche, die nicht beschädigt werden dürfen, den zulässigen Zustand der Kantenentschärfung, die Sauberkeitsanforderungen sowie Prüf- und Dokumentationsanforderungen eindeutig festlegen, anstatt lediglich „gratfrei“ zu vermerken. Wenn Maße oder der zulässige Kantenzustand noch nicht definiert sind, müssen Engineering, Einkauf und Bearbeiter dies vor dem Probeschneiden gemeinsam abstimmen.
FAQ: Häufige Fragen zur Bearbeitung und Abnahme von Durchbrüchen in Kreuzbohrungen von Stahlteilen
Bei der Abnahme von Kreuzbohrungen in Stahlteilen darf nicht nur geprüft werden, ob die äußere Bohrungsöffnung sauber aussieht. Zusätzlich sind die Zugänglichkeit des Schnittpunkts, die Dicht- oder Strömungsfunktion, der Zustand der inneren Kanten, die maßgeblichen Abmessungen und die Sauberkeit zu berücksichtigen. Prüfverfahren und Dokumentationsumfang sollten vorab vereinbart werden.
Kann eine äußere Fase das innere Entgraten einer Kreuzbohrung in Stahlteilen ersetzen?
In der Regel nicht. Eine äußere Fase bearbeitet hauptsächlich die Eintrittskante und kann nicht gewährleisten, dass sich am Schnittpunkt einer tiefen oder verdeckten Kreuzbohrung keine dünnen Aufwürfe, anhaftenden Grate oder losen Partikel befinden. Bei Bauteilen wie Hydraulikventilblöcken und Zylinderkörpern sollte der Kantenzustand am Schnittpunkt separat festgelegt und das interne Entgraten sowie die Prüfung entsprechend der Zugänglichkeit geplant werden.
Kann Druckluft nachweisen, dass das Innere einer Kreuzbohrung sauber ist?
Nein. Druckluft hilft dabei, einen Teil der losen Späne zu entfernen, beseitigt jedoch nicht unbedingt an der Schnittstelle anhaftende Grate und kann die Sauberkeitsprüfung nicht ersetzen. Je nach Risiko des Bauteils müssen Verfahren wie Spülen, die Prüfung auf Partikelrückstände, eine Endoskopkontrolle oder eine Funktionsprüfung kombiniert werden.
Benötigt jedes Stahlteil mit Kreuzbohrungen eine Endoskop- oder Schliffprüfung?
Nicht unbedingt. Sichtbare, flache und risikoarme Schnittpunkte können durch Vergrößerungsprüfung oder mit einer speziellen Prüflehre kontrolliert werden. Bei tiefen Bohrungen, nicht sichtbaren Schnittpunkten oder kritischen Bereichen mit Dicht- und Durchflussfunktion können jedoch ein Endoskop, ein Schliff am Erstmuster oder eine andere gezielte Verifizierung erforderlich sein. Die Methode sollte durch die Zeichnungsanforderungen und das Ausfallrisiko bestimmt werden.
Kann die Bearbeitung der kleinen Bohrung vor der großen Bohrung Kreuzbohrungsgrate grundsätzlich reduzieren?
Nicht unbedingt. Diese Reihenfolge kann bei bestimmten Bohrungsdurchmessern, Wanddicken und Werkzeugbedingungen die Richtung beeinflussen, in die sich der Grat löst, stellt jedoch keine allgemeingültige Regel dar. Der Bearbeiter muss außerdem die Funktion der Bohrungen, die Werkzeugzugänglichkeit sowie Gewinde und Dichtflächen berücksichtigen und die Vorgehensweise durch eine Querschnittsbewertung oder einen Probeschliff bestätigen.
Wie sollte der Einkauf abnehmen, wenn die Zeichnung lediglich „gratfrei“ fordert, aber keine Zahlenwerte angibt?
Vor Beginn der Bearbeitung sollte gemeinsam ein umsetzbarer Kantenzustand definiert werden, beispielsweise dass keine losen Metallpartikel oder scharfen Aufwürfe zulässig sind, welche Bereiche eine Kantenentschärfung oder Rundung aufweisen dürfen und welche Bohrungsdurchmesser, Dichtflächen und Strömungskanäle nicht verändert werden dürfen. Außerdem sind die Verfahren für Sichtprüfung, Maßprüfung, Sauberkeitsprüfung und Funktionsprüfung festzulegen. „Gratfrei“ sollte nicht als pauschale Schlussfolgerung ohne Prüfgrundlage verwendet werden.
Key takeaways
- Die wesentlichen Risiken bei sich kreuzenden Bohrungen sind aufgestellte Kanten, Spanabrisse und lose Partikel an den verdeckten Übergängen. Eine äußere Fase kann die interne Entgratung nicht ersetzen.
- Bohrungsdurchmesser, Richtung, Tiefe, Bearbeitungsreihenfolge und Werkzeugzugänglichkeit sollten bereits in der Prozessplanung gemeinsam berücksichtigt werden.
- Kurz bevor der Bohrer in eine andere Bohrung durchbricht, kann der Vorschub angepasst werden, sofern Werkzeug, Wandstärke und Stahlwerkstoff dies zulassen; die tatsächlichen Parameter müssen durch einen Probeschliff beziehungsweise Probeschnitt bestätigt werden.
- Beim Entgraten müssen sowohl scharfe Kanten und lose Metallpartikel entfernt als auch Veränderungen an Bohrungsdurchmesser, Dichtflächen, Gewinden und Querschnitten der Strömungskanäle vermieden werden.
- Die Prüfung von Innenkanten, Maß- und Geometrieanforderungen, Sauberkeit und Funktion sollte jeweils separat definiert werden. Druckluft oder eine einzelne Sichtprüfung kann nicht als Ersatz für die vollständige Abnahme dienen.



