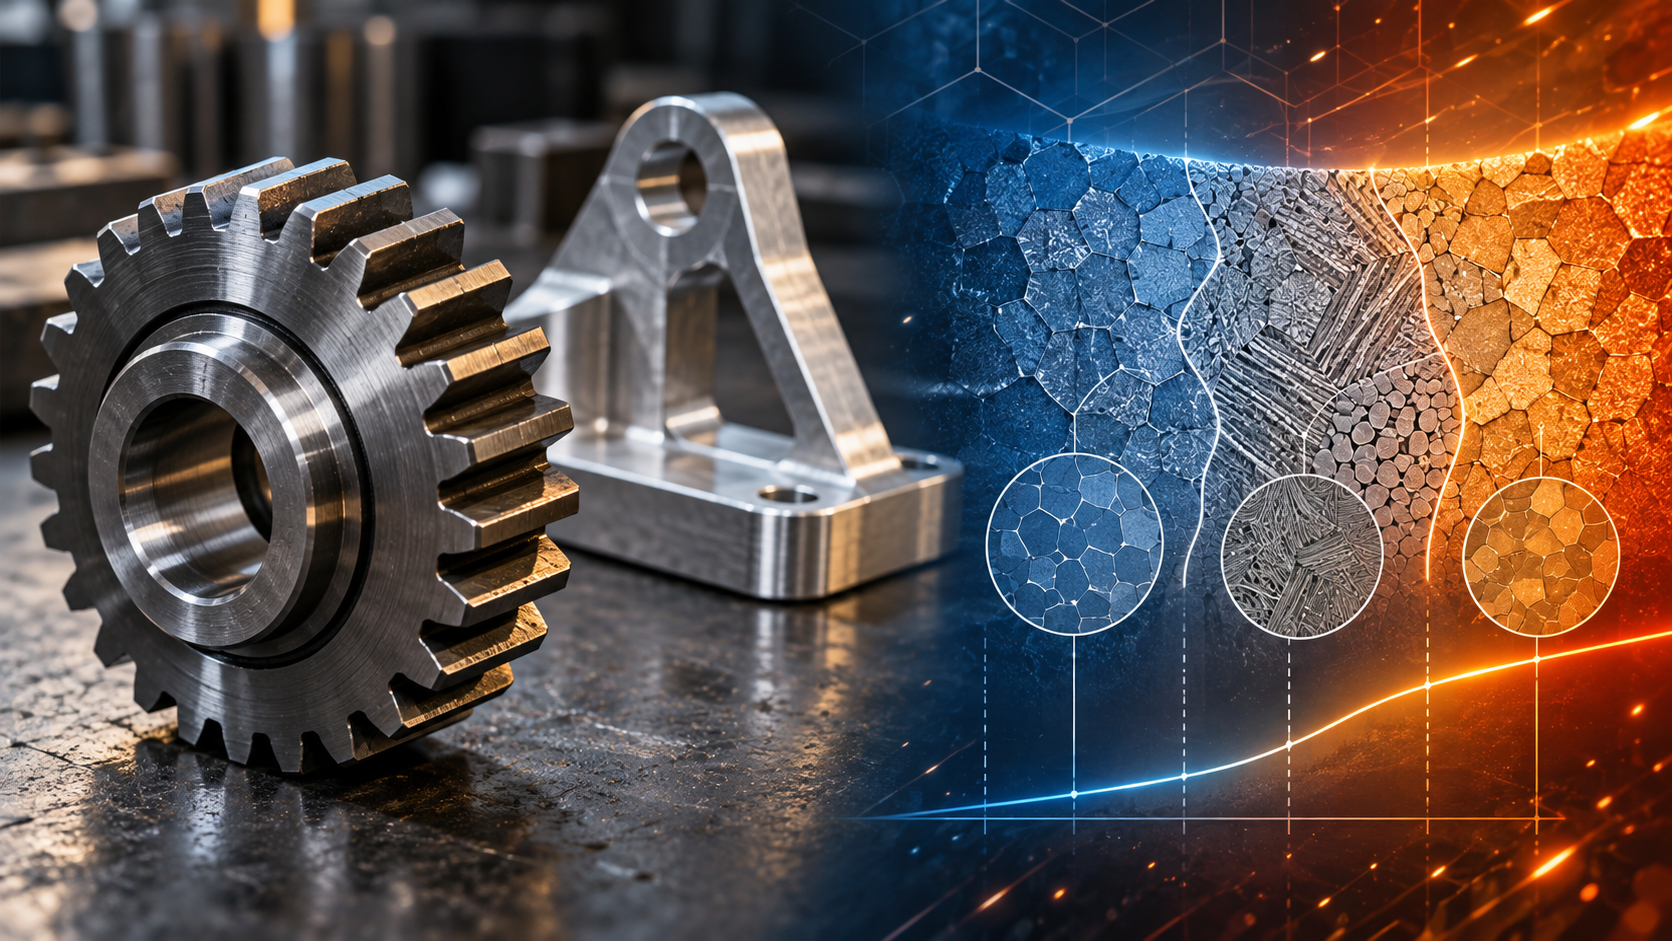
Beginnen wir mit einem Riss: Warum „keine Wärmebehandlung“ zum Problem wird
Die ärgerlichste Nacharbeit in der Werkstatt ist oft nicht ein Maßfehler, sondern ein Bauteil, das bei der Montage oder nach einiger Zeit im Einsatz plötzlich reißt. Es gab einmal eine Charge CNC-bearbeiteter Stahlverbindungsteile, bei denen alle Zeichnungsmaße passten und die beim Einpressen problemlos saßen, doch nach einigen Wochen im Betrieb bildeten sich feine Risse an den spannungskonzentrierten Radien. Bei der Rückverfolgung der Prozessaufzeichnungen zeigte sich: Der Rohling war ein Schmiedeteil, nach der Grobbearbeitung wurde direkt feinbearbeitet, dazwischen gab es weder Spannungsarmglühen noch einen abschließenden Anlassvorgang. Das Bauteil hatte „die richtige Form“, aber nicht den „richtigen Zustand“.
Die Ursache solcher Probleme liegt darin: Die Wärmebehandlung ist kein dekorativer Arbeitsgang, sondern ein Mittel zur Steuerung der Materialeigenschaften und der Maßstabilität. Sie bestimmt das Mikrogefüge im Material, die Verteilung der Eigenspannungen sowie das Gleichgewicht zwischen Härte und Zähigkeit. Fehlt eine entscheidende Wärmebehandlung, kann ein Bauteil zwar hart, aber spröde sein, kurzfristig maßhaltig, aber langfristig driftend, oder unter Wechsellast vorzeitig versagen.
Viele Ingenieure konzentrieren sich auf Werkstoffbezeichnung und Bearbeitungsgenauigkeit, betrachten die Wärmebehandlung jedoch als „etwas, das der Lieferant selbst erledigt“. Doch die Werkstoffbezeichnung legt nur den Zusammensetzungsbereich fest; was die Einsatzleistung wirklich bestimmt, ist die Zusammensetzung plus der Wärmebehandlungszustand. Bei Stahl derselben Sorte kann der Unterschied zwischen geglühtem und gehärtetem und angelassenem Zustand größer sein als der Unterschied zwischen zwei verschiedenen Sorten.
Die Frage „Welche Materialien müssen wärmebehandelt werden?“ lässt sich daher nicht einfach nach Metall/Nichtmetall beantworten, sondern muss auf drei Beurteilungskriterien zurückgeführt werden: ob das Material seine Zieleigenschaften durch Phasenumwandlung oder Ausscheidung erhält, ob der Bearbeitungsprozess Eigenspannungen eingebracht hat, die abgebaut werden müssen, ob die Einsatzbedingungen Anforderungen an Härte, Zähigkeit oder Maßstabilität stellen. Der folgende Inhalt entfaltet dies entlang der Materialsysteme: zuerst wird eine gemeinsame Sprache aufgebaut, dann werden Stahl, Aluminium, Titan/Kupfer und technische Kunststoffe besprochen, und schließlich wird auf Zeichnungsbemaßung und Lieferantenkommunikation eingegangen.
Was die Wärmebehandlung tatsächlich verändert: Gefüge, Spannungen und Eigenschaften
Viele verstehen unter Wärmebehandlung „das Bauteil rotglühend machen und dann abkühlen“, doch das beschreibt nur den Vorgang, nicht das Ziel. Tatsächlich verändert werden drei Dinge im Materialinneren: Mikrogefüge, Eigenspannungen sowie das Gleichgewicht zwischen Härte und Zähigkeit. Nur wenn man diese drei Ebenen versteht, kann man beurteilen, ob ein Bauteil überhaupt eine Wärmebehandlung braucht und welche Art erforderlich ist.
Erste Ebene: Mikrogefüge – die zugrunde liegende Struktur, die die Eigenschaften bestimmt
Die Eigenschaften von Metallen werden nicht nur durch die chemische Zusammensetzung bestimmt. Bei demselben 45er-Stahl sind nach langsamer und schneller Abkühlung Korngröße und Phasenzusammensetzung völlig unterschiedlich, was sich makroskopisch darin zeigt, dass „einer sich feilen lässt, der andere nicht“. Erwärmen verleiht den Atomen Diffusionsfähigkeit, Halten homogenisiert das Gefüge, und Abkühlen ist der Schlüssel zur endgültigen Phasenumwandlungsroute. Schnelles Abkühlen führt eher zu einer harten und spröden Phase; langsames Abkühlen zu einer weichen und zähen Phase. Der wesentliche Unterschied zwischen Härten, Normalglühen und Glühen liegt in der Kombination aus Erwärmungstemperatur und Abkühlgeschwindigkeit.
Auch die Korngröße ist wichtig. Materialien mit groben Körnern haben meist keine idealen Festigkeits- und Zähigkeitseigenschaften; durch geeignete Erwärmungs- und Abkühlzyklen lassen sich die Körner verfeinern und mehrere Eigenschaften verbessern, ohne die Zusammensetzung zu ändern. Deshalb wird nach dem Schmieden oder Gießen oft ein Normalglühen oder Glühen eingeplant – nicht nur zum Weichmachen, sondern auch um das Gefüge zu „ordnen“.
Zweite Ebene: Eigenspannungen – die unsichtbare Quelle der Verformung
Bauteile hinterlassen beim Gießen, Schmieden, Schweißen, Zerspanen und sogar beim Richten innere Spannungen. Diese Spannungen sind im Bauteil vorübergehend im Gleichgewicht; sobald bei der späteren Bearbeitung Material entfernt wird, wird das Gleichgewicht gestört und das Bauteil verzieht sich. Das in der CNC-Bearbeitung häufige „nach der Grobbearbeitung über Nacht verformt“ ist meist kein Maschinenproblem, sondern die Freisetzung von Eigenspannungen im Rohling.
Die Aufgabe des Spannungsarmglühens besteht darin, das Material bei relativ niedriger Temperatur ausreichend Spannungen abbauen zu lassen, ohne die Härte wesentlich zu verändern. Es zielt nicht auf eine Leistungssteigerung ab, sondern nur auf Maßstabilität. Für Präzisionsbauteile ist dieser Schritt oft wertvoller als eine Erhöhung der Härte.
Dritte Ebene: Härte und Zähigkeit – ein Paar, das abgewogen werden muss
„Je höher die Härte, desto besser“ ist eine Laienbeurteilung. Hohe Härte bedeutet meist Verschleißfestigkeit und Druckbeständigkeit, aber die Zähigkeit sinkt, die Kerbempfindlichkeit steigt und unter Schlag besteht eher Sprödbruchgefahr. Wird ein Bauteil nach dem Härten nicht angelassen, kann es schön hart sein, aber beim Montageschlag reißen. Der Sinn des Anlassens besteht darin, einen Teil der Härte zu opfern, um nutzbare Zähigkeit zurückzugewinnen.
| Art der Wärmebehandlung | Hauptziel | Einfluss auf die Härte | Typische Anwendungsfälle |
|---|---|---|---|
| Glühen | Weichmachen, Homogenisieren, Zerspanbarkeit verbessern | Verringern | Guss- und Schmiederohlinge, vor der Bearbeitung von hochkohlenstoffhaltigem Stahl |
| Normalglühen | Kornfeinung, Gefügehomogenisierung | Leicht angepasst | Vorbehandlung von niedrig- und mittelkohlenstoffhaltigem Stahl |
| Härten | Hohe Härte und hohe Verschleißfestigkeit erreichen | deutlich erhöhen | Schneidwerkzeuge, Formen, Verschleißteile |
| Anlassen | Zähigkeit anpassen, Gefüge stabilisieren | verringern (kontrollierbar) | nach dem Härten zwingend durchzuführen |
| Spannungsarmglühen | Restspannungen abbauen, Maße stabilisieren | im Wesentlichen unverändert | Präzisionsteile, Schweißteile, nach der Grobbearbeitung |

Betrachtet man diese drei Ebenen zusammen, wird verständlich, warum ein Werkstoff derselben Sorte je nach Wärmebehandlungszustand so große Unterschiede in den Eigenschaften aufweist. Es genügt nicht, in der Zeichnung nur „45 Stahl“ anzugeben; der Lieferant erhält standardmäßig möglicherweise den geglühten, normalgeglühten oder vergüteten Zustand, und Bearbeitungsverhalten sowie Gebrauchsverhalten unterscheiden sich jeweils. Bei der späteren werkstoffweisen Erörterung werden wir immer wieder auf diese drei Dimensionen zurückkommen: Gefüge, Spannung sowie das Gleichgewicht zwischen Härte und Zähigkeit.
Stahl und legierter Stahl: das typischste und zugleich komplexeste Objekt der Wärmebehandlung
In der Metallwerkstatt kommt man bei Stahlteilen vom Rohteil bis zum Fertigteil kaum an der Wärmebehandlung vorbei. Der Grund ist unmittelbar: Die mechanischen Eigenschaften von Stahl werden nicht allein durch die chemische Zusammensetzung bestimmt, sondern durch das Mikrogefüge. Derselbe 45 Stahl aus einer Charge ist im geglühten Zustand so weich, dass er sich leicht drehen lässt, nach dem Härten und Tiefanlassen jedoch so hart, dass die Feile abrutscht – der Unterschied liegt vollständig in der Wärmebehandlung. Wenn in der Zeichnung also nur „45 Stahl“ ohne Zustand angegeben wird, besteht zwischen Bearbeiter und Härterei ein großer Interpretationsspielraum, und genau hier liegen die Ursachen vieler Maß- und Rissprobleme.
Glühen, Normalglühen, Härten, Anlassen: welche Probleme jeweils gelöst werden
Das Hauptziel des Glühens ist Erweichen und Homogenisieren. Schmiede-, Guss- oder kaltgezogene Teile weisen häufig Seigerungen und Kaltverfestigung auf; direktes Zerspanen führt zu schnellem Werkzeugverschleiß und schlechter Oberflächenqualität, während sich die Zerspanbarkeit nach dem Glühen deutlich verbessert. Normalglühen wird dagegen häufig zum Kornfeinen und zur Vorbereitung des anschließenden Härtens eingesetzt oder als endgültige Wärmebehandlung für kohlenstoffarmen Stahl. Das Härten strebt Härte und Festigkeit an, doch der gehärtete Zustand hat hohe Eigenspannungen und hohe Sprödigkeit und wird fast immer in Kombination mit dem Anlassen verwendet. Beim Anlassen wird das durch das Härten erhaltene harte und spröde Gefüge auf einen akzeptablen Kompromiss zwischen Festigkeit und Zähigkeit eingestellt – das sogenannte „Vergüten“ ist die Kombination aus Härten und Hochanlassen.
Es gibt noch eine Art von Arbeitsgang, die leicht übersehen wird: das Spannungsarmglühen. Es verändert die Härte nicht, sondern baut nur Bearbeitungs- oder Schweißrestspannungen ab. Bei Wellen mit großem Längen-Durchmesser-Verhältnis, dünnwandigen Hülsen und geschweißten Gestellen verformt sich das Werkstück, wenn nach der Grobbearbeitung ohne Spannungsarmglühen direkt feinbearbeitet wird, bei späterer Lagerung oder Nutzung langsam, und erst bei der Montage stellt man fest, dass die Bohrungspositionen nicht passen. Solche Probleme treten besonders häufig bei Präzisionsteilen auf; es wird empfohlen, im Fertigungsablauf ausdrücklich festzulegen, ob zwischen Grob- und Feinbearbeitung ein Arbeitsgang zum Spannungsarmglühen eingefügt wird.

Kohlenstoffstahl, legierter Stahl, Edelstahl: wo liegen die Unterschiede im Bedarf
Kohlenstoffarmer Stahl hat geringe Festigkeit und gute Duktilität und muss üblicherweise nicht durch Härten verstärkt werden; meist genügen Normalglühen oder Spannungsarmglühen. Mittlerer und hoher Kohlenstoffgehalt erzielt dagegen häufig Verschleißfestigkeit oder elastische Eigenschaften durch Härten und Anlassen, etwa bei Zahnrädern, Wellen und Federteilen. Bei legiertem Stahl erhöhen Zusätze wie Chrom, Molybdän und Nickel die Durchhärtbarkeit, sodass auch Teile mit größerem Querschnitt durchhärten, doch das Prozessfenster ist empfindlicher und die Anforderungen an die Steuerung von Erwärm- und Abkühlgeschwindigkeit sind höher.
Bei Edelstahl ist die Lage komplexer. Austenitischer Edelstahl (wie die 304er Serie) lässt sich im Allgemeinen nicht durch Härten aushärten, sondern nur durch Kaltumformung verstärken; die Wärmebehandlung dient hauptsächlich dem Lösungsglühen und dem Spannungsabbau. Martensitischer Edelstahl kann durch Härten ausgehärtet werden und wird häufig für Werkzeuge und Verschleißteile verwendet; ausscheidungshärtender Edelstahl wird dagegen durch Ausscheidungshärtung beim Auslagern verstärkt. Daher gibt es auf die Frage „Muss Edelstahl wärmebehandelt werden?“ keine einheitliche Antwort; es kommt auf die konkrete Sorte und die Einsatzanforderungen an.
Oberflächenhärtung: wann Einsatzhärten und Nitrieren in Betracht gezogen werden
Wenn ein Teil „außen hart, innen zäh“ sein muss, werden Oberflächenverfahren wie Einsatzhärten oder Nitrieren in Betracht gezogen. Einsatzhärten eignet sich für kohlenstoffarmen Stahl oder kohlenstoffarmen legierten Stahl; nach der Behandlung ist die Oberfläche kohlenstoffreich und der Kern bleibt zäh, was häufig bei Zahnrädern, Bolzen und ähnlichen Teilen eingesetzt wird, die sowohl Verschleiß als auch Stoß ausgesetzt sind. Das Nitrieren erfolgt bei relativ niedriger Temperatur mit geringer Verformung und eignet sich für bereits feinbearbeitete Teile, bei denen anschließend kein Schleifen mehr gewünscht ist, doch die Dauer ist üblicherweise länger. Beide Verfahren bringen feine Veränderungen von Maß und Oberflächenzustand mit sich; ob Schleifzugabe vorgesehen wird und ob der Arbeitsgang vor oder nach der Feinbearbeitung liegt, muss mit der Härterei abgestimmt werden.
Aluminiumlegierungen: Lösungsglühen und Auslagern sowie die Fallstricke der „natürlichen Auslagerung“
Die Wärmebehandlungslogik von Aluminiumlegierungen unterscheidet sich völlig von der von Stahl. Stahl härtet durch Phasenumwandlung (Austenit zu Martensit), Aluminiumlegierungen dagegen durch Lösungsglühen + Ausscheidung beim Auslagern. Einfach gesagt: Die Legierungselemente werden bei hoher Temperatur in der Aluminiummatrix gelöst, dann durch schnelles Abkühlen im übersättigten Mischkristall „eingefroren“ und anschließend durch Auslagern als feine dispers verteilte Phasen ausgeschieden, wodurch Versetzungen verankert und die Festigkeit erhöht wird. Ohne Auslagern ist die Aluminiumlegierung im lösungsgeglühten Zustand eher weich und auch maßinstabil.
6061 und 7075: die Unterschiede hinter den Zustandsbezeichnungen
Bei den in Zeichnungen häufig anzutreffenden Bezeichnungen 6061-T6 und 7075-T6 steht das „T6“ für den Zustand aus Lösungsglühen und künstlicher Auslagerung. T6 bedeutet, dass das Material das Werk bereits wärmebehandelt verlassen hat und die Festigkeit im oberen üblichen Bereich dieser Sorte liegt. T4 ist dagegen üblicherweise Lösungsglühen mit natürlicher Auslagerung; die Festigkeit ist niedriger als bei T6, die Duktilität aber besser, was für Teile geeignet ist, die anschließend umgeformt oder gebogen werden müssen. Der O-Zustand ist der geglühte Zustand, am weichsten und am besten bearbeitbar, aber mit der geringsten Festigkeit.
Hier lauert ein leicht zu übersehender Fallstrick: Wenn man eine T6-Aluminiumplatte biegt, kann es an der Biegestelle leicht zu Rissen kommen, weil die Dehnbarkeit von T6 begrenzt ist. Dann muss man entweder auf den T4-Zustand umstellen, biegen und anschließend auslagern, oder vor dem Biegen eine lokale Glühung durchführen. Ob sich das Biegen überhaupt realisieren lässt und welcher Biegeradius zu wählen ist, sollte am besten mit dem Werkstofflieferanten abgestimmt werden, statt es nach Erfahrung zu erzwingen.
Spannungsabbau: warum nach der Grobbearbeitung „eine Pause“ eingelegt werden sollte
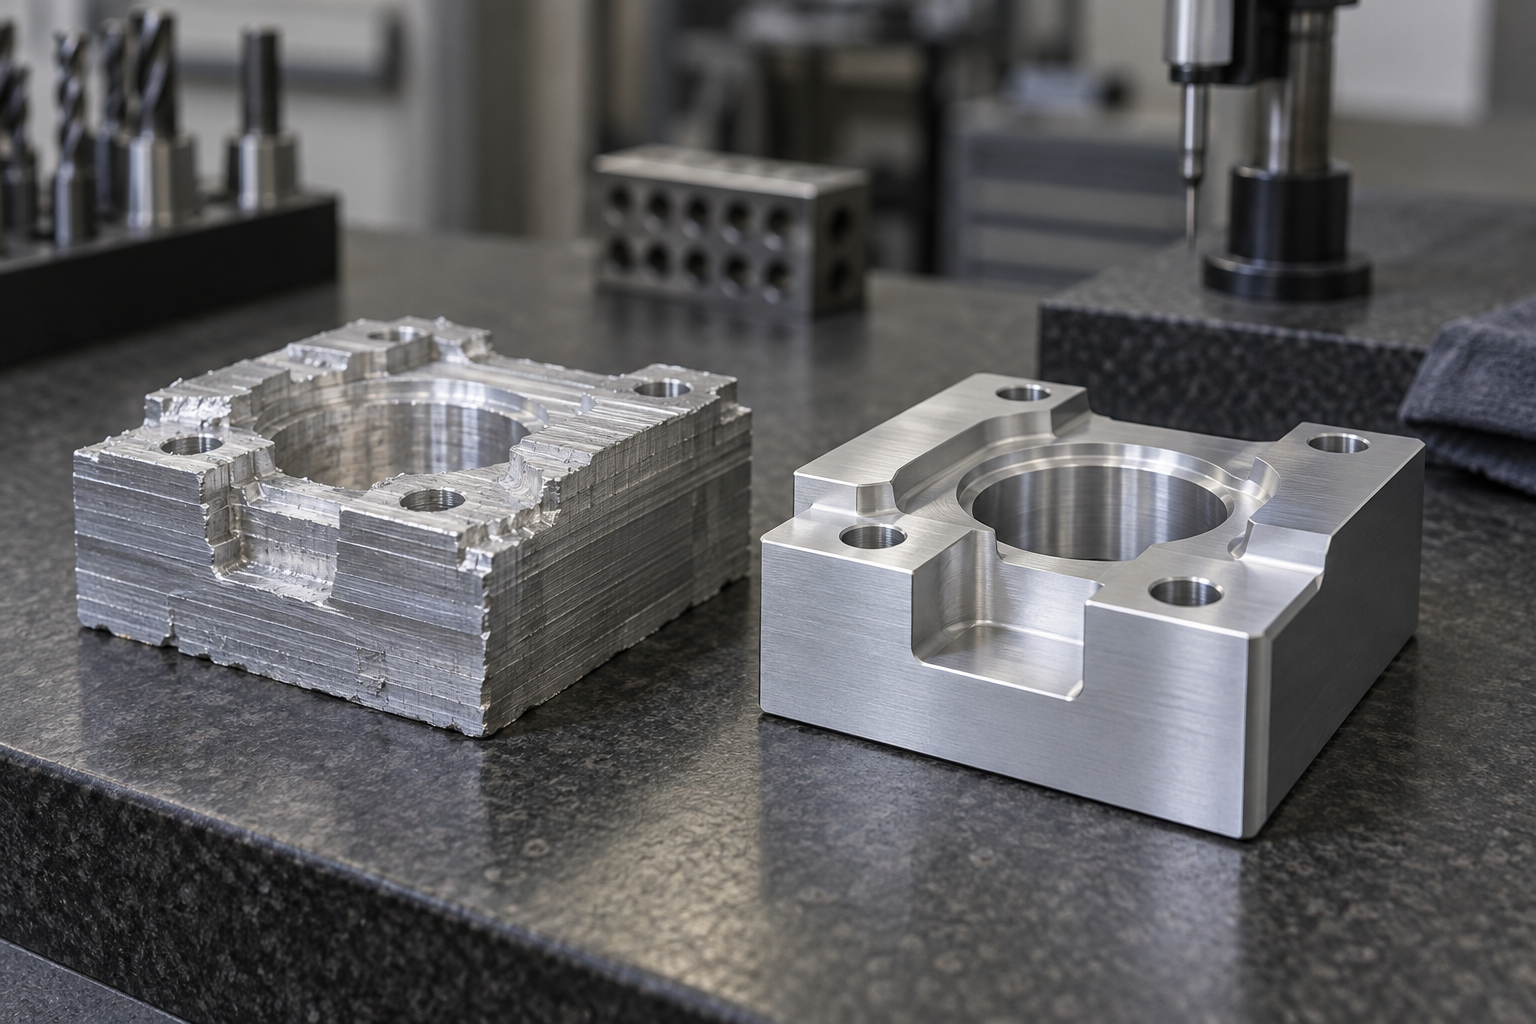
Verformungen bei der Bearbeitung von Aluminiumteilen sind oft nicht auf das Werkzeug oder die Maschine zurückzuführen, sondern darauf, dass Restspannungen im Rohteil während des Zerspanens freigesetzt werden. Bei gewalzten oder stranggepressten Aluminiumplatten und -stangen ist die innere Spannungsverteilung nicht gleichmäßig. Sobald man auf einer Seite Material abträgt, wird das Spannungsgleichgewicht gestört, und das Teil verzieht sich oder verdreht sich.
Für Aluminiumteile mit höheren Genauigkeitsanforderungen ist das übliche Vorgehen: Grobbearbeitung mit Aufmaß → Spannungsabbau (entweder durch Wärmebehandlung zum Spannungsabbau oder durch natürliches Liegenlassen, damit sich die Spannungen langsam abbauen) → Feinbearbeitung auf Endmaß. So wird die Verformung „vorverlegt“ und tritt vor der Feinbearbeitung auf, statt erst dann sichtbar zu werden, wenn das Teil bereits nahezu fertig ist.
Risiko der Maßdrift bei natürlicher Auslagerung
Manche Aluminiumlegierungen werden nach dem Lösungsglühen nicht sofort künstlich ausgelagert, sondern bei Raumtemperatur „natürlich ausgelagert“. Dieser Vorgang kann mehrere Tage oder sogar länger dauern; die Festigkeit steigt allmählich an, aber auch die Maße ändern sich langsam. Wenn man auf Endmaß feinbearbeitet, solange die natürliche Auslagerung noch nicht stabil ist, kann das Teil nach einigen Wochen außerhalb der Toleranz liegen.
Für Aluminiumteile mit hohen Anforderungen an die Maßstabilität wählt man daher üblicherweise vorrangig Material mit künstlicher Auslagerung (T6 usw.) oder stellt vor der Bearbeitung sicher, dass das Rohteil die Auslagerung abgeschlossen hat und der Zustand stabil ist. Man sollte nicht annehmen, „ein Aluminiumteil liegt ein paar Tage und dann ist es in Ordnung“ – diese Annahme führt in Präzisionsanwendungen häufig zu Problemen.
Titanlegierungen, Kupferlegierungen und andere Metalle: bedarfsgerecht auswählen
Neben Stahl und Aluminium sind die Wärmebehandlungsanforderungen von Titanlegierungen, Kupferlegierungen, Magnesiumlegierungen und anderen Materialien oft stärker „szenarioabhängig“. Sie haben nicht wie Kohlenstoffstahl einen relativ universellen Pfad aus Glühen – Härten – Anlassen, sondern hängen stark von der konkreten Legierung, der Bearbeitungshistorie und den Einsatzbedingungen ab. Wenn man die Erfahrung mit Stahl direkt auf diese Materialien überträgt, werden im besten Fall die Eigenschaften nicht erreicht, im schlimmsten Fall entstehen neue Risiken für Risse oder Verformung.
Titanlegierungen: zwei Hauptlinien – Spannungsarmglühen und Lösungsglühen mit Auslagern
Titanlegierungen sind in der CNC-Bearbeitung sehr verbreitet, insbesondere bei Anwendungen, die hohe spezifische Festigkeit und Korrosionsbeständigkeit erfordern. Die beiden am häufigsten genannten Wärmebehandlungen sind Spannungsarmglühen und Lösungsglühen mit Auslagern. Der Zweck des Spannungsarmglühens ist unmittelbar: Die nach der Schruppbearbeitung im Materialinneren angesammelten Eigenspannungen können, wenn sie nicht abgebaut werden, bei der Schlichtbearbeitung oder späteren Nutzung zu Verzug führen. Bei dünnwandigen, langgestreckten oder großflächig zerspanten Titanbauteilen wird in der Technik üblicherweise diskutiert, ob zwischen Schrupp- und Schlichtbearbeitung ein Spannungsarmglühen eingeplant werden sollte.
Lösungsglühen mit Auslagern wird dagegen für aushärtbare Titanlegierungen eingesetzt, um durch Gefügeumwandlung die Festigkeit zu steigern. Hier gibt es jedoch eine entscheidende Voraussetzung: Nicht alle Titanlegierungen lassen sich durch Auslagern aushärten. Reintitan und einige α-Legierungen beruhen hauptsächlich auf Glühen und Kaltverfestigung, während α+β- oder β-Legierungen Lösungsglühen mit Auslagern umfassen können. Ob dies im konkreten Fall anwendbar ist und wie Temperatur und Zeit festgelegt werden, muss anhand der Legierung und der technischen Daten des Materiallieferanten bestimmt werden und darf nicht nach Erfahrung übertragen werden. Titanlegierungen sind zudem empfindlich gegenüber Temperatur und Atmosphäre; der Wärmebehandlungsprozess muss üblicherweise in kontrollierter Umgebung erfolgen, was mit dem Wärmebehandlungsbetrieb eindeutig abzustimmen ist.
Kupferlegierungen: Spannungsarmglühen und Ausscheidungshärtung bestehen nebeneinander
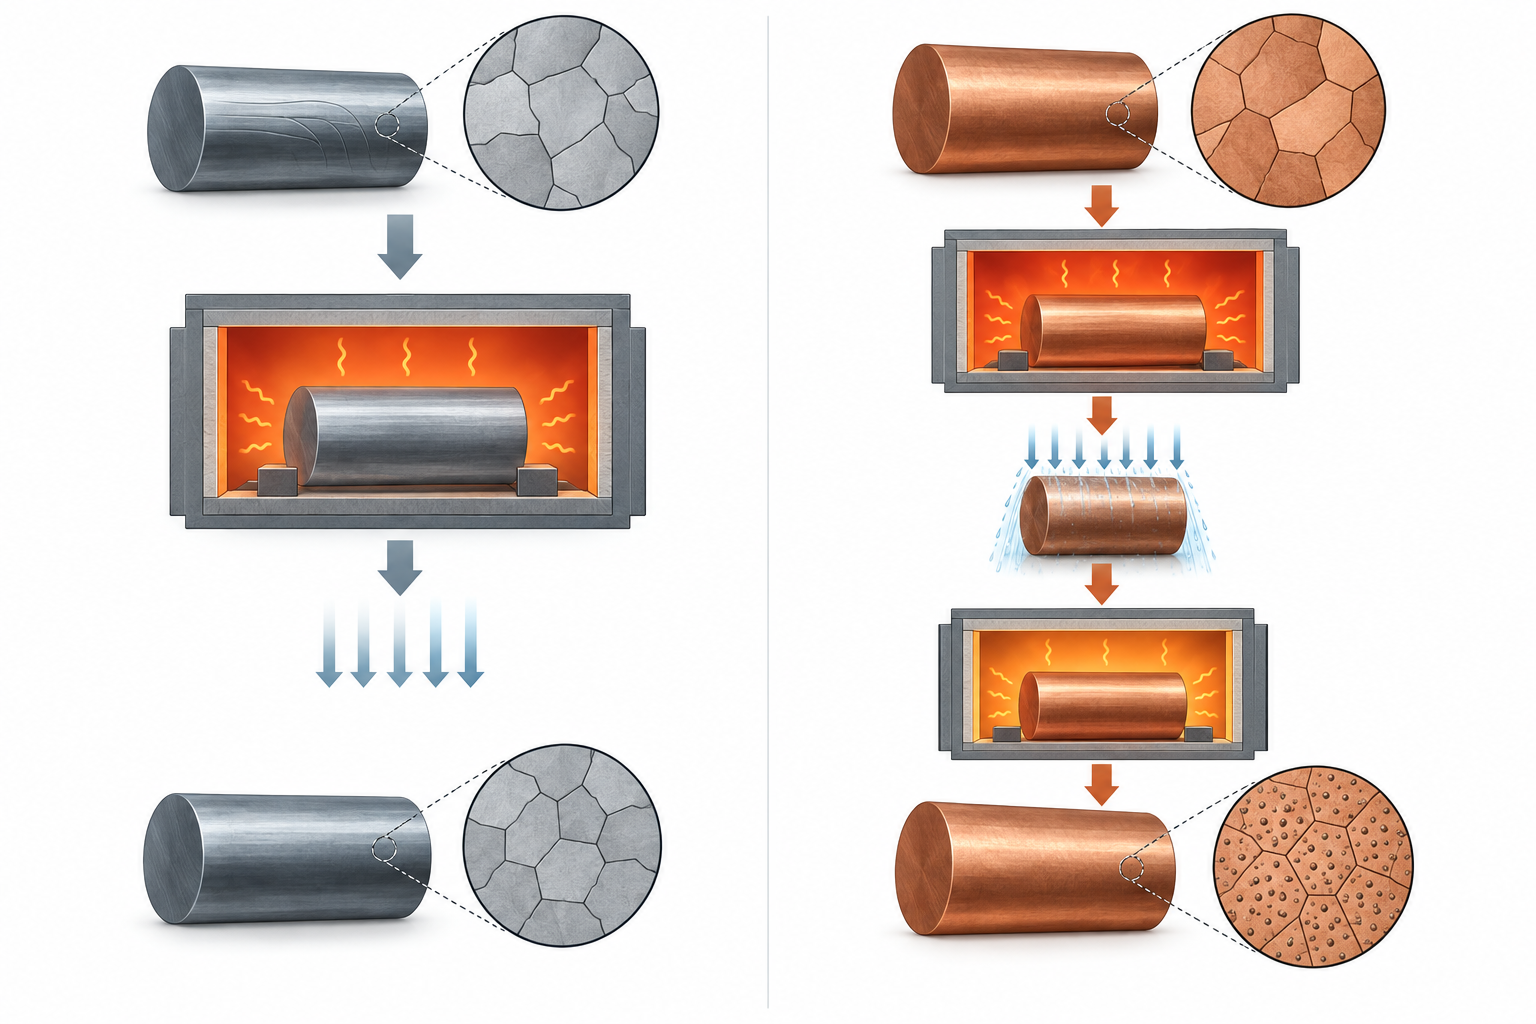
Die Wärmebehandlungslogik von Kupferlegierungen teilt sich in zwei Kategorien. Die erste ist das Spannungsarmglühen, geeignet für Kupferteile, die kaltverformt oder stark zerspant wurden. Kupfer hat eine gute Wärmeleitfähigkeit und hohe Duktilität, aber nach Kaltverfestigung führen Eigenspannungen ebenfalls zu Maßinstabilität; insbesondere bei Teilen mit Anforderungen an elektrische Leitfähigkeit, Wärmeleitfähigkeit oder Dichtheit hilft Spannungsarmglühen, die Eigenschaften wiederherzustellen und zu stabilisieren. Die zweite ist die Ausscheidungshärtung, hauptsächlich für Berylliumkupfer und einige aushärtbare Chrom-Zirkonium-Kupfer-Legierungen, bei denen durch Lösungsglühen und Auslagern ein Gleichgewicht zwischen Festigkeit und Leitfähigkeit erreicht wird.
Zu beachten ist, dass das Legierungssystem von Kupfer sehr vielfältig ist und sich Messing, Bronze, Neusilber und Berylliumkupfer in ihrem Wärmebehandlungsverhalten stark unterscheiden. Einige Legierungen werden überwiegend durch Glühen erweicht, andere durch Auslagern gehärtet; eine Verallgemeinerung ist nicht möglich. Bereits bei der Materialauswahl sollte die Frage „Ist eine Wärmebehandlung erforderlich, und wie ändern sich Leitfähigkeit oder Festigkeit nach der Wärmebehandlung?“ in die Beurteilung einbezogen werden, statt den Arbeitsschritt erst nach der Bearbeitung zu ergänzen.
Magnesiumlegierungen und andere Metalle: stärker von konkreten Einsatzbedingungen abhängig
Magnesiumlegierungen haben eine geringe Dichte und werden in Leichtbaustrukturen eingesetzt, doch auch ihre Wärmebehandlung besteht überwiegend aus Spannungsarmglühen und bei einigen Legierungen aus Lösungsglühen mit Auslagern, wobei die Anforderungen an Temperatur- und Atmosphärenkontrolle hoch und das Prozessfenster relativ eng ist. Bei Nickelbasislegierungen, Hochtemperaturlegierungen usw. ist die Wärmebehandlung oft der Kernschritt zur Erzielung der Eigenschaften; die Prozessparameter sollten gemeinsam anhand der Materialspezifikationen und mit einem professionellen Wärmebehandlungsbetrieb festgelegt werden.
Das allgemeine Prinzip lautet: Die Wärmebehandlung von Titan, Kupfer, Magnesium und anderen Materialien darf nicht nach Stahlerfahrung übertragen werden. Ob eine Wärmebehandlung erforderlich ist, sollte anhand von drei Fragen entschieden werden – durchläuft das Teil umfangreiche Zerspanung oder Kaltverformung, erfordert der Einsatz eine bestimmte Festigkeit oder elektrische bzw. thermische Leitfähigkeit, ist die Maßstabilität entscheidend? Erst wenn die Antworten klar sind, sollte die Prozessroute mit dem Materiallieferanten und dem Wärmebehandlungsbetrieb abgestimmt werden, statt zuerst zu bearbeiten und später nachzubessern.
Brauchen technische Kunststoffe ebenfalls eine „Wärmebehandlung“?
Die Wärmebehandlung von Metallteilen wird von der Metallographie gestützt; bei Kunststoffen wird oft mit einem Satz darüber hinweggegangen: „Kunststoffe brauchen keine Wärmebehandlung.“ Dieser Satz gilt bei gewöhnlichem PP und ABS ungefähr, doch sobald es um technische Kunststoffe wie PEEK, PPS, PA und POM geht, insbesondere um Spritzguss- und 3D-Druckteile, ändert sich die Lage. Die „Wärmebehandlung“ von Kunststoffen ist kein Härten und Anlassen, sondern Glühen und Konditionieren – mit nur einem Ziel: die während des Formgebungsprozesses gewaltsam eingefrorenen Eigenspannungen und unvollständige Kristallisation freizusetzen.
Beim Spritzgießen füllt die Schmelze unter hohem Druck schnell, die Randschicht kühlt zuerst, der Kern später; die Molekülketten können sich nicht rechtzeitig geordnet anordnen und werden eingefroren, wodurch im Inneren deutliche Orientierung und Eigenspannungen entstehen. Beim 3D-Druck ist es noch extremer: Filament oder Pulver werden Schicht für Schicht abgelegt, zwischen den Schichten wiederholt sich „Erhitzen – Abschrecken“, und ungleichmäßige Zwischenschichtspannungen sowie Kristallinität sind nahezu unvermeidlich. Teile sind direkt nach der Fertigung maßhaltig, verziehen oder reißen aber nach einigen Tagen oder im Hochtemperaturbetrieb allmählich – die Ursache liegt oft genau hier.
Glühen und Konditionieren: die Kunststoffversion der „Spannungsarmbehandlung“
Beim Glühen werden Kunststoffteile in einen Ofen gegeben, bei oder unterhalb der Glasübergangstemperatur des Materials eine Zeit lang gehalten und dann langsam abgekühlt. Das Halten gibt den Molekülketten Bewegungsfähigkeit, sie ordnen sich neu und bauen Spannungen ab; bei teilkristallinen Kunststoffen (wie PEEK, PPS, PA) steigt zudem die Kristallinität, was Maßstabilität und Chemikalienbeständigkeit verbessert. Das Konditionieren richtet sich hauptsächlich an PA (Polyamid): Im trockenen Zustand ist es hart und spröde, nach Feuchtigkeitsaufnahme steigt die Zähigkeit und die Maße ändern sich; daher wird häufig durch kontrollierte Feuchtigkeitsaufnahme ein stabiler Zustand erreicht, statt das Teil beim Kunden „selbst Wasser aufnehmen“ zu lassen.
Zu beachten ist, dass das Wärmebehandlungsfenster von Kunststoffen viel enger ist als das von Metallen. Bei zu niedriger Temperatur werden Spannungen nicht ausreichend abgebaut; bei zu hoher Temperatur oder zu langer Haltezeit können Teile erweichen, kollabieren, sich verfärben oder sogar degradieren. Unterschiedliche Legierungen, Wanddicken und Füllanteile (Glasfaser, Kohlenstofffaser) erfordern unterschiedliche Prozesse; üblicherweise müssen die empfohlenen Bedingungen mit dem Materiallieferanten abgestimmt und Maßhaltigkeit sowie mechanisches Verhalten an Probeteilen verifiziert werden. Die Erfahrung mit Metallen darf nicht einfach übernommen werden.
Um zu entscheiden, ob ein Kunststoffteil geglüht werden sollte, kann man drei Fragen stellen: Ist das Teil langfristig hohen Temperaturen oder Feuchtigkeit ausgesetzt? Gibt es strenge Anforderungen an die Maßstabilität (z. B. Passflächen, Dichtflächen)? Wurden nach der Formgebung verzögertes Verziehen oder Risse beobachtet? Sobald eine Antwort „Ja“ lautet, lohnt es sich, Glühen oder Konditionieren in die Prozessroute aufzunehmen. Bei Spritzgussteilen können auch über Werkzeug und Nachdruckparameter zunächst Eigenspannungen reduziert werden; die Wärmebehandlung ist ein ergänzendes Mittel und kein Allheilmittel. Wenn das Teil anschließend noch CNC-feinbearbeitet wird, wird das Glühen üblicherweise nach der Schruppbearbeitung und vor der Schlichtbearbeitung eingeplant, um eine Überlagerung von Bearbeitungsspannungen und Formgebungsspannungen zu vermeiden.
Zeichnungen und Kommunikation: Wie man Wärmebehandlungsanforderungen klar angibt
Die häufigste Fehlerquelle bei der Wärmebehandlung ist oft nicht der Ofen, sondern die Zeichnung. Viele Zeichnungen geben nur „Material: 45 Stahl“ an, ohne Härteanforderung und ohne Angabe, nach welchem Arbeitsschritt die Wärmebehandlung erfolgt. Der Lieferant kann nur nach Erfahrung raten; das Ergebnis ist entweder unzureichende Härte oder eine Verformung des Teils nach der Wärmebehandlung außerhalb der Toleranz, was am Ende zu Nacharbeit und Streit führt. Die Anforderungen klar anzugeben bedeutet im Kern, das Risiko bereits in die Zeichnungsphase vorzuverlagern.
Auf der Zeichnung sollten mindestens diese vier Dinge klar angegeben werden
- Art der Wärmebehandlung: ob Spannungsarmglühen, Vergüten, Härten mit Anlassen oder Oberflächenbehandlungen wie Einsatzhärten und Nitrieren. Je nach Art unterscheidet sich der weitere Bearbeitungsweg vollständig.
- Zielhärtebereich: einen Bereich statt eines Einzelwerts angeben und die Prüfposition vermerken (Rand oder Kern). Die Härte ist das unmittelbarste Abnahmekriterium der Wärmebehandlung.
- Kritische Maße und Bearbeitungsreihenfolge: welche Maße nach der Wärmebehandlung durch Schlichtbearbeitung sichergestellt werden und welche vor der Wärmebehandlung fertiggestellt werden dürfen. Gehärtete Teile benötigen üblicherweise Aufmaß und werden nach der Wärmebehandlung geschliffen oder feingefräst.
- Ob Richten zulässig ist: Langgestreckte Wellen und dünnwandige Teile verformen sich nach der Wärmebehandlung leicht; ob Richten zulässig ist und ob nach dem Richten erneut spannungsarmgeglüht werden muss, sollte in der Zeichnung oder der technischen Vereinbarung angegeben werden.
Wenn das Teil klare mechanische Anforderungen hat, etwa Zugfestigkeit oder Schlagzähigkeit, können auch direkt die Eigenschaftswerte angegeben werden, damit der Wärmebehandlungsbetrieb den Prozess selbst wählt. Zu beachten ist jedoch, dass Eigenschaftswerte und Härtewerte manchmal nicht vollständig übereinstimmen; am besten werden beide angegeben oder es wird eindeutig festgelegt, welcher maßgeblich ist.
Bei der Kommunikation mit Lieferanten spart die Abstimmung dieser Punkte Umwege
Vor der Bestellung sollte mit dem Lieferanten der Lieferzustand des Materials (geglüht, normalgeglüht oder vorgehärtet), der Zeitpunkt der Wärmebehandlung und ob nach der Wärmebehandlung noch eine CNC-Schlichtbearbeitung erfolgt, abgestimmt werden. Wenn die Wärmebehandlung nach der Schruppbearbeitung und vor der Schlichtbearbeitung eingeplant wird, muss für die Schlichtbearbeitung ausreichend Aufmaß vorgesehen und der Einfluss der Wärmebehandlungsverformung auf die Bezüge berücksichtigt werden. Bei Teilen mit hohen Anforderungen an die Maßstabilität ist es üblich, nach der Schruppbearbeitung ein Spannungsarmglühen einzuplanen und danach schlichtzubearbeiten.
Außerdem fallen Wärmebehandlung und nachfolgende Bearbeitung oft auf verschiedene Lieferanten. Klare Angaben auf der Zeichnung und die eindeutige Festlegung bei der Beschaffung, wer die Wärmebehandlung und wer die Prüfung verantwortet, vermeiden den Kreislauf „Der Bearbeiter sagt, der Wärmebehandler habe es nicht richtig gemacht, der Wärmebehandler sagt, die Zeichnung sei nicht klar gewesen“. Bei Teilen mit präzisen Passungen sollten in der technischen Vereinbarung Prüfverfahren für die Härte und Stichprobenumfang festgelegt werden.
Häufige Fragen (FAQ)
Bei der Wärmebehandlung geht es Ingenieuren und Einkäufern oft nicht darum, „ob“, sondern darum, „in welchem Umfang, in welcher Reihenfolge und wie abgenommen wird“. Die folgenden Fragen treten bei tatsächlichen Anfragen und Zeichnungsprüfungen am häufigsten auf; die Antworten sollen nach Möglichkeit Entscheidungslogik vermitteln statt fester Parameter.
Müssen alle Metallteile wärmebehandelt werden?
Nein. Ob eine Wärmebehandlung erforderlich ist, hängt vom Materialsystem, den Einsatzbedingungen und dem Bearbeitungsweg ab. Einfache Strukturteile aus niedriglegiertem Stahl, einige Aluminiumprofilhalterungen und viele Kupferlegierungs-Verbindungsteile können bei milder Belastung und wenig strengen Maßanforderungen direkt verwendet werden. Eine ernsthafte Bewertung der Wärmebehandlung ist meist bei Teilen erforderlich, die Wechsellasten ausgesetzt sind, Verschleißbeständigkeit oder langfristige Maßstabilität erfordern oder bei denen sich während der Bearbeitung deutliche Eigenspannungen angesammelt haben. Ausgangspunkt der Beurteilung ist nicht die Großkategorie „Metall“, sondern die Frage: „Was passiert, wenn dieses Teil versagt?“
Kann nach der Wärmebehandlung noch eine Feinbearbeitung durchgeführt werden?
Ja, aber die Reihenfolge muss im Voraus geplant werden. Üblich ist es, beim Schruppen Aufmaß zu lassen, dann die Wärmebehandlung und anschließend die Feinbearbeitung durchzuführen, sodass die durch die Wärmebehandlung verursachte Verformung aus den Endmaßen herausgerechnet werden kann. Wenn das Werkstück bereits auf eine höhere Härte wärmebehandelt wurde, wird die anschließende Zerspanung schwieriger, und sowohl Werkzeugverschleiß als auch Oberflächenqualität müssen neu bewertet werden. Umgekehrt gilt: Wenn zuerst feinbearbeitet und dann wärmebehandelt wird, muss man das Risiko akzeptieren, dass sich die Maße verschieben, und gegebenenfalls durch Richten oder Schleifen nachbessern. Die konkreten Aufmaße und die Abfolge der Arbeitsgänge sollten mit dem Bearbeiter und dem Härtereibetrieb abgestimmt werden.
Ist eine höhere Härte immer besser?
Nein. Eine höhere Härte geht in der Regel mit einer geringeren Zähigkeit einher, und eine zu hohe Härte macht das Bauteil an Stellen mit Schlagbeanspruchung oder Spannungskonzentration anfälliger für Risse. In der Technik wird ein Zusammenspiel von Härte und Zähigkeit angestrebt: Verschleißflächen benötigen hohe Härte, die schlagbeanspruchte Gesamtstruktur muss ihre Zähigkeit behalten, weshalb häufig über das Anlassen gesteuert wird. Dass in Zeichnungen ein Härtebereich statt eines einzelnen Werts angegeben wird, dient genau dazu, dem Härtereibetrieb ein angemessenes Prozessfenster zu lassen.
Wie lässt sich beurteilen, ob die Wärmebehandlung eines Lieferanten ordnungsgemäß durchgeführt wurde?
Das lässt sich auf drei Ebenen prüfen: Erstens sollte man einen Wärmebehandlungsbericht oder Härteprüfprotokolle verlangen, um zu bestätigen, dass die tatsächlichen Ergebnisse im Bereich der Zeichnung liegen; zweitens sollten kritische Maße vor und nach der Wärmebehandlung getrennt gemessen werden, um zu beobachten, ob die Verformung akzeptabel ist; drittens können in der ersten Charge oder beim Erstmuster zerstörende Stichproben oder Gefügeuntersuchungen durchgeführt werden (sofern die Bedingungen es zulassen). Bei langfristig zusammenarbeitenden Lieferanten überzeugt eine stabile Prozessdisziplin mehr als ein einzelner Bericht. Die konkrete Abnahmeart sollte vor der Bestellung in einer technischen Vereinbarung festgehalten werden.
Ist die „Wärmebehandlung“ bei Kunststoffteilen dasselbe wie bei Metall?
Nein. Das Tempern oder die Feuchtigkeitskonditionierung von Kunststoffen dient dazu, beim Spritzgießen oder Drucken eingefrorene Eigenspannungen abzubauen, die Maße zu stabilisieren und manchmal auch den Kristallisationsgrad zu erhöhen; sie beinhaltet keine Phasenumwandlungsverfestigung wie bei Metall. Ihr Temperaturfenster ist in der Regel enger, und eine unsachgemäße Behandlung kann zu Verformung oder Leistungseinbußen führen. Daher richtet sich die „Wärmebehandlung“ von Kunststoffteilen stärker nach den vom Materiallieferanten empfohlenen Verfahren und kann nicht einfach nach den Erfahrungen mit Metall übernommen werden.
Key takeaways
- Das Kernziel der Wärmebehandlung ist nicht „härter werden“, sondern das innere Gefüge und die Eigenspannungen des Materials in einen kontrollierbaren Zustand zu bringen, um gleichzeitig Festigkeit, Zähigkeit, Maßstabilität und Bearbeitbarkeit zu erfüllen.
- Stahl, Aluminiumlegierungen, Titanlegierungen, Kupferlegierungen und einige technische Kunststoffe können wärmebehandelt werden müssen, doch die Auslöser sind unterschiedlich: teils geht es um Bearbeitbarkeit, teils um die endgültigen Eigenschaften, teils um Maßstabilität.
- Glühen, Härten, Anlassen, Lösungsglühen, Auslagern und Spannungsarmglühen sind unterschiedliche Mittel für unterschiedliche Ziele; eine Verwechslung oder Auslassung führt direkt zu Rissen, Verformung oder nicht erfüllten Eigenschaften.
- In der Zeichnung nur „Wärmebehandlung“ anzugeben, reicht meist nicht aus; es sollten der Zielhärtebereich, die entscheidenden mechanischen Eigenschaften, die Art der Wärmebehandlung und ob eine spätere Feinbearbeitung zur Korrektur zulässig ist, angegeben werden.
- Die Wärmebehandlung ist stark mit der Ablaufplanung von CNC-Bearbeitung, 3D-Druck, Blechbearbeitung, Spritzguss und anderen Verfahren verknüpft; je früher sie mit der Engineering-Seite abgestimmt wird, desto eher lassen sich Nacharbeit und Ausschuss vermeiden.



